“Водное покрытие сохнет медленно, при влажности белеет” — почти первая жалоба каждого завода и опытного мастера, только начавшего работать с водными материалами. В этой фразе есть правда, но сказана лишь половина — водное покрытие действительно формирует плёнку за счёт испарения воды и чувствительно к температуре и влажности, но его ”медлительность” и ”боязнь влаги” — это вычисляемые и управляемые физические процессы, а не мистика. В этой статье, начиная с механизма плёнкообразования, мы переводим ”почему медленно, почему боится влаги” в операционные окна температуры и влажности, а затем даём комплекс практических мер: повышение температуры, осушение, принудительная конвекция, сиккативы/вспомогательные вещества для плёнкообразования, ИК и горячий воздух, а также различия зима/лето, чтобы сушка из узкого места превратилась в контролируемую операцию.
Как поставщик покрытий, долгое время обслуживающий мебельные и деревообрабатывающие предприятия, Кэсинь Новые Материалы (kexinMaterials) накопили большой объём полевых данных по сушке водных деревянных систем, и окна температуры/влажности и схемы ускорения сушки в этой статье также основаны на этом опыте с передовой. На этапе выбора сначала сверьтесь с нашей системой деревянных красок, чтобы по параметрам ”изделие, такт, местный климат” подобрать соответствующую дружественную к сушке рецептуру.
1、Как именно ”сохнет” водное покрытие
Чтобы решить проблему, сначала поймите механизм. Высыхание водного покрытия (на примере водной акриловой/полиуретановой дисперсии) состоит примерно из трёх шагов:
- Испарение воды, сближение частиц: после нанесения вода диффундирует из поверхности плёнки в воздух, частицы эмульсии постепенно сближаются, вязкость растёт, наступает ”поверхностная сушка”.
- Деформация и слияние частиц: когда воды достаточно мало и система выше минимальной температуры плёнкообразования (MFFT), оболочка частиц размягчается, они сжимаются и сливаются в сплошную плёнку. На этом этапе нужен вспомогательный агент плёнкообразования (coalescent, например эфир спирта), временно размягчающий частицы, иначе при низкой температуре они не сольются, плёнка будет меловой и несплошной.
- (некоторые системы) самосшивание и отверждение: системы с гидроксильными/карбоксильными группами или введёнными сшивающими мономерами в процессе сушки самосшиваются, дополнительно повышая плотность и стойкость.
Ключевой вывод: сушка = уход воды + слияние частиц, и то и другое напрямую контролируется температурой и влажностью. Вода не уходит (высокая влажность) — всё остальное останавливается; температура недостаточна (ниже MFFT) — частицы не сливаются, на вид подсохло, а на деле ”ложная сушка”.
2、Почему ”медленно” и почему ”боится влаги”
2.1 Корень медлительности: испарение зависит от разницы концентраций
Скорость перехода воды из влажной плёнки в воздух зависит от разницы между парциальным давлением водяного пара на поверхности плёнки и в воздухе. Чем суше воздух (ниже абсолютная влажность), тем больше разница, тем быстрее уходит вода; и наоборот. Поэтому ”скорость сушки” — не фиксированная величина, а продукт состояния окружающей среды.
2.2 Корень боязни влаги: относительная влажность блокирует испарение
Когда относительная влажность воздуха (RH) близка к 100%, парциальное давление водяного пара в воздухе близко к насыщению, вода из влажной плёнки почти некуда не уходит, испарение стремится к нулю — это и есть физическая суть того, что ”в пасмурный дождливый день водное покрытие не сохнет целый день”. Ещё хуже, если температура изделия или поверхности плёнки ниже точки росы воздуха, вода из воздуха может конденсироваться на плёнке, вызывая отсыревание, побеление, потерю прозрачности.
Одной фразой: высокая влажность не даёт воде испаряться, низкая температура не даёт частицам слиться, их сочетание — это ”смертельная комбинация” для водного покрытия.
3、Влияние температуры: при низкой медленно, и поверхностная/глубокая сушка разделены
С каждым понижением температуры падает давление насыщенного пара воды, испарение замедляется; одновременно вязкость системы растёт, частицы твердеют, труднее достичь MFFT для слияния. Возникают типичные явления:
- Поверхность сохнет нормально, глубокая — плохо: сначала уходит вода с поверхности, образуя корку, внутри же холодно и влажно, долго не сохнет, после штабелирования — вмятины, слипание, отсыревание.
- Остаток вспомогательного агента плёнкообразования: при низкой температуре для слияния добавляют больше агента, но низкая температура мешает ему испариться, плёнка размягчается, липнет, падает стойкость.
Поэтому зимой нельзя полагаться только на ”ожидание”, нужно активно повышать температуру и контролировать влажность, возвращая условия плёнкообразования в окно.
4、Окно температуры и влажности среды: сначала стандарт, затем меры
Обобщая большинство водных деревянных систем, рекомендуемые окна нанесения и сушки примерно таковы (точно по инструкции к продукту):
| Этап | Температура | Относительная влажность | Пояснение |
|---|---|---|---|
| Нанесение распылением | 15–30℃ | 40%–70% | Слишком низкая — апельсиновая корка, слишком высокая — трудно сохнет |
| Поверхностная сушка (растекание) | 20–30℃ | 50%–70% | Баланс растекания и защиты от пыли |
| Принудительная сушка | 30–50℃ (изделие) | Контроль+удаление влаги | ИК/горячий воздух с удалением влаги |
| Готово к штабелированию/упаковке | По системе | — | Судить по глубокой, а не поверхностной сушке |
| Запретная зона | 80%RH | — | Лёгкая ложная сушка, отсыревание, побеление |
Внимание: на этапе сушки нужно не только ”нагревать”, но и ”удалять испарившуюся воду”, иначе локальная влажность накопится и всё пойдёт насмарку.
5、Мера 1: повышение температуры (чтобы частицы слились, вода активизировалась)
Повышение температуры — самый прямой способ ускорения, но нужно ”греть изделие”, а не только воздух:
- Отопление цеха: держать среду стабильно выше 20℃, избегать общей низкой температуры зимой.
- Преднагрев изделия: толстые плиты, холодные детали сначала прогреть, затем красить, снизить эффект ”холодной плёнки”, сократить поверхностную сушку.
- Нагрев в зоне сушки: в зоне принудительной сушки держать поверхность изделия стабильно 30–50℃ (по верхнему пределу системы), заметно ускоряет.
- Избегать локального перегрева: ИК-прямое облучение тонких плит легко даёт корку на поверхности при непросохшем внутри, нужно сочетать с горячим воздухом для удаления внутренней воды.
6、Мера 2: осушение (разорвать ”некуда деваться воде”)
Одновременно с нагревом обязательно осушение, иначе испарившаяся вода останется в воздухе и цикл начнётся заново:
- Холодильное осушение: охладить воздух ниже точки росы, выделить воду, затем нагреть и подать — подходит для большинства цехов, экономично.
- Роторное осушение: при низких требованиях к влажности (например RH<40%) стабильнее, подходит для линий быстрой сушки высокого класса, но энергозатратно.
- Связь с вытяжкой: сушильная печь с вытяжным вентилятором выводит влажный отработанный воздух, подаёт сухой наружный — формирует контур ”испарение—вывод”.
- Стратегия сезона дождей/”возврата юга”: на юге во влажный сезон мощность осушения должна рассчитываться по худшему месяцу, с резервными агрегатами, иначе часть года линия встанет.
7、Мера 3: принудительная конвекция (”сдуть” воду)
В статичном воздухе у поверхности плёнки накапливается пограничный слой насыщенного влагой воздуха, испарение ”задыхается” само в себе. Принудительная конвекция разрушает этот слой:
- Скорость и объём воздуха: в зоне сушки контролируемая конвекция, должна уносить воду, но не слишком сильно, чтобы не давать апельсиновую корку и пыль.
- Направление потока: пазы, вертикальные поверхности изделия должны обдуваться, избегать застойных зон с непросыхающей водой.
- Низкий обдув на растекании: перед поверхностной сушкой зона растекания — низкая скорость, обеспечить растекание; в зоне сушки увеличить конвекцию.
- Чистота: конвекция поднимает пыль, чистота камеры распыления и зоны сушки должна управляться синхронно, иначе в сухой плёнке много включений.
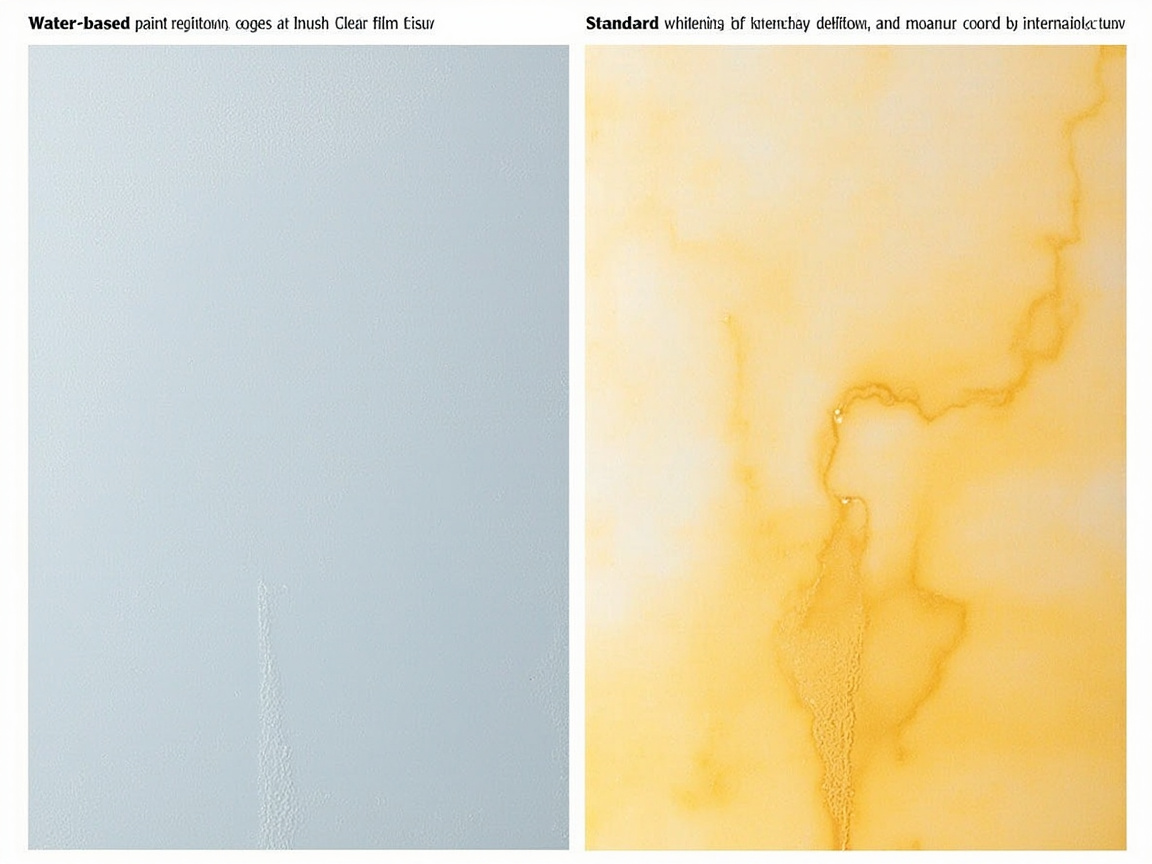
8、Мера 4: сиккативы и вспомогательные агенты плёнкообразования (рычаг ускорения со стороны рецептуры)
Помимо контроля среды, со стороны рецептуры тоже можно ”ускорить”:
- Вспомогательный агент плёнкообразования (coalescent): например эфиры спиртов, сложные эфиры спиртов, снижают MFFT, позволяя частицам слиться при более низкой температуре. Дозировка — баланс между ”способствовать слиянию” и ”остаток размягчает”, с последующим удалением при сушке.
- Подход сиккативов/ускорителей сшивания: для водных систем с окислительными сшивающимися группами (водная алкидная эмульсия, некоторые самосшивающиеся полиуретановые дисперсии) можно ввести умеренное количество металлических мыл-сиккативов (кобальт, марганец, цирконий и др.) для ускорения окислительного сшивания; для самосшивающихся систем — латентные кислоты/ускорители сшивания для снижения температуры отверждения и сокращения глубокой сушки.
- Многофункциональные амины и регулировка pH: в некоторых системах сшивание запускается pH, разумная регулировка ускоряет.
- Предупреждение об осторожности: избыток сиккатива сокращает жизнеспособность, делает плёнку хрупкой, желтеющей или нестабильной при хранении; избыток агента плёнкообразования остаётся в плёнке, размягчая её, снижая стойкость. Ускорение со стороны рецептуры должно дозироваться поставщиком после проверки стабильности, запрещено добавлять на месте бесконтрольно.
9、Мера 5: ИК + горячий воздух (правильное решение для заводского серийного производства)
Только на природной или чисто отопительной сушке серийное производство неизбежно встанет. Зрелое заводское сочетание — ИК (IR) излучение + конвекция горячего воздуха:
- ИК быстро фиксирует: излучение греет изделие напрямую, за минуты поверхностно сохнет и фиксируется, предотвращая подтёки и оседание пыли.
- Горячий воздух медленно обезвоживает: постоянно уносит воду из плёнки и с поверхности конвекцией, решает проблему ”поверхность сухая, внутри влажное”.
- Градиентное управление: сначала короткое ИК-фиксирование, затем длительное обезвоживание горячим воздухом, в конце охлаждение и фиксация — быстро и глубоко просохло.
- Согласование такта: длину сушильной печи и скорость конвейера определять по ”времени глубокой сушки до штабелирования”, а не по поверхностной, см. метод обратного расчёта такта.
Для плоских, серийных, правильных деталей, если хотите полностью обойти узкое место ”испарение воды”, можно рассмотреть УФ-отверждаемые деревянные покрытиямгновенная отверждение под облучением; для лицевого слоя с высокими требованиями к твердости можно также обратиться к сопутствующей логике полиуретановой краски для дерева (PU краска для дерева).
Х. Различия в строительстве зимой и летом: одним набором параметров не отработать весь год
| Параметр | Лето (высокая температура и влажность) | Зима (низкая температура и влажность) |
|---|---|---|
| Основное противоречие | Высокая влажность, легкое отсыревание и побеление | Низкая температура, частицы не сливаются, медленное высыхание |
| Ключевые меры | Сильное осушение + удаление влаги + контроль толщины пленки | Предварительный прогрев отоплением + коалесцент + ИК/теплый воздух |
| Риск поверхностного высыхания | Быстрое поверхностное высыхание, но внутри не высохло, легкая апельсиновая корка | Медленное поверхностное высыхание, оседание пыли, легкое стекание |
| Коалесцент | Можно слегка уменьшить | Нужно достаточное количество и гарантия последующего полного испарения |
| Защита от конденсата | При низкой температуре изделия при контакте с влажным воздухом легко конденсируется вода | При недостаточном отоплении, наоборот, конденсат образуется реже |
| Вентиляция | Усиленное удаление влаги | Сочетание сохранения тепла и воздухообмена |
Суть: летом защищаемся от «влаги», зимой — от «холода», меры почти противоположны, необходимо переключение «сезонных технологических карт», а не один набор параметров на весь год.
XI. Многослойное нанесение и интервалы между слоями
Водное деревянное покрытие обычно 2–3 слоя, межслойная сушка определяет общий ритм и межслойную адгезию:
- После поверхностного высыхания слоя можно легко шлифовать: не обязательно ждать полного отверждения, но поверхность должна полностью высохнуть, без прилипания абразива; слишком раннее шлифование повредит влажную пленку.
- Перед повторным нанесением подтвердить полное высыхание: особенно при толстом слое и низкой температуре с высокой влажностью, нанесение следующего слоя до полного высыхания запечатает внутреннюю влагу, вызвав скрытые пузыри, межслойное побеление и плохую адгезию.
- Сочетание грунт—финиш: совместимость разных систем и окно сушки между слоями нужно проверять, избегая «медленный низ — быстрый верх», что ведет к непросушенной середине.
- Период выдержки: перед упаковкой и повторной нагрузкой подтвердить время, допускающее штабелирование; полная сшивка водной краски часто занимает несколько дней, в это время избегать нагрузки и контакта с водой.
XII. Распространенные дефекты сушки и меры
| Дефект | Проявление | Основная причина | Мера |
|---|---|---|---|
| Медленное высыхание | Долго не сохнет, липнет к рукам | Низкая температура и высокая влажность / плохая вентиляция | Повысить температуру, осушить, конвекция |
| Отсыревание и побеление | Пленка белеет, теряет прозрачность | Конденсат при высокой влажности / не просохло | Контроль влажности, продлить сушку |
| Ложное высыхание | Сверху сухо, внутри нет | Плохое слияние при низкой температуре | Повысить температуру, добавить коалесцент |
| Скрытые пузыри / игольчатые поры | Пузырьки внутри пленки | Внутренняя влага запечатана, кипение | Контроль толщины, градиентная сушка |
| Отпечатки и слипание | Слипание при штабелировании | Штабелирование до полного высыхания | Планировать по полному высыханию |
| Апельсиновая корка | Апельсиновая корка на поверхности | Слишком быстрое поверхностное высыхание / сильная конвекция | Настроить растекание, снизить скорость ветра |
| Следы конденсата | Водяные пятна на поверхности | Изделие ниже точки росы | Предварительный прогрев, контроль влажности |
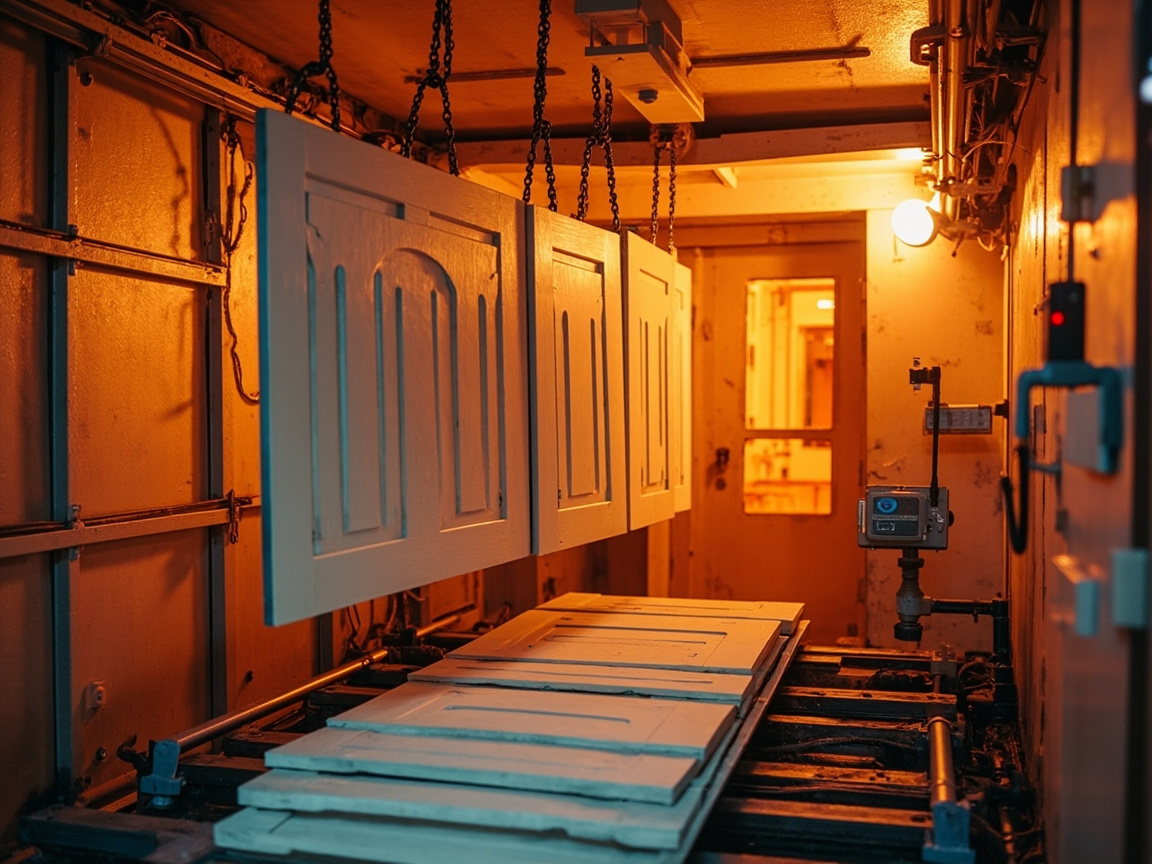
XIII. Ключевые моменты проектирования сушильного участка на заводе
Реализуем описанные меры в оборудовании:
- Зона предварительного прогрева: изделие прогревается до технологической температуры перед камерой распыления, уменьшая холодную пленку.
- Зона растекания: низкая скорость ветра, контроль температуры и влажности, обеспечение растекания и защиты от пыли.
- Зона интенсивной сушки: градиент ИК+теплый воздух, с отводом влаги для вывода водяного пара.
- Зона охлаждения и фиксации: охладить до температуры, допускающей штабелирование, перед транспортировкой, чтобы избежать отпечатков.
- Замкнутый контур среды: камера распыления и сушильная зона с постоянными температурой и влажностью, изолированные и чистые, исключая перекрестное загрязнение масляными растворителями.
- Связанная сигнализация: при аномалиях температуры, влажности, скорости ветра и температуры изделия — автосигнал и связанное снижение скорости, чтобы избежать массового брака.
Принцип проектирования всегда — триединство «нагрев + осушение + удаление влаги», делая только одно, оставляете слабое место.
XIV. Сотрудничество с Kexin New Materials
Kexin New Materials (kexinMaterials) в сушке ценно то, что «требования к среде» закладываются в рецептуру заранее: для влажного юга — системы, дружественные к сушке с эффективным коалесцентом, снижающие нагрузку на осушение; для севера зимой — водные рецептуры с низким MFFT, сливающиеся при низкой температуре, снижающие порог отопления; и через «сезонная техкарта + советы по параметрам сушки + наладка в производстве» помогают заводу удерживать ритм сушки и качество отверждения в разном климате. Для завода выбор поставщика, поставляющего сушку как «рецептура + процесс» вместе, часто решает проблему в источнике лучше, чем добавление осушителей потом.
XV. Распространенные заблуждения о сушке
Заблуждение 1: поверхностное высыхание значит полностью высохло. Неверно. Водная краска часто быстро сохнет сверху, но медленно внутри; перед штабелированием планировать по времени полного высыхания, иначе отпечатки и слипание.
Заблуждение 2: только нагрев без осушения. Нагрев испаряет воду, но если не удалять влажный воздух, локальная влажность растет и сушка замирает. Нужны нагрев + удаление влаги одновременно.
Заблуждение 3: зимой добавил побольше коалесцента и порядок. Избыток остатка делает пленку мягкой, с плохой стойкостью, а при низкой температуре он сам плохо испаряется; нужны нагрев и вентиляция.
Заблуждение 4: естественной сушки достаточно. На потоке естественная сушка = крах производительности, нужны ИК+теплый воздух+осушение.
Заблуждение 5: один набор параметров на весь год. Летом от влаги, зимой от холода — меры противоположны, нужно переключение сезонных техкарт.
Заблуждение 6: на месте сами добавляем сиккатив для ускорения. Избыток сиккатива дает хрупкость, пожелтение, сокращает жизнеспособность, должна быть количественная проверка поставщиком.
XVI. Баланс энергозатрат и себестоимости: как считать осушение и отопление
Ускорение сушки стоит денег (электричество, газ, оборудование), но в итоге часто выгодно:
- Осушение vs переделка: без осушения в сезон влаги — побеление от сырости, рост брака, потери от брака и труда часто превышают расходы на электричество осушителя. Считайте осушение «страховкой», а не «тратой».
- Отопление vs цикл: без повышения температуры зимой цикл сушки удваивается, скрытые затраты срыва сроков выше расходов на отопление.
- ИК+теплый воздух vs занимаемая площадь: принудительная сушка сокращает время нахождения незавершенки, высвобождает площади и оборотные средства — косвенная выгода.
- Коалесцент vs свойства: достаточное количество коалесцента дает высыхание при низкой температуре, но нужны нагрев и вентиляция для испарения, иначе остаток размягчает; баланс между «высохло» и «высохло хорошо».
Совет заводу: сравнивать ежемесячно расходы на электричество сушки, осушение и переделки из-за сушки — большинство увидит: активный контроль сушки в окне дешевле, чем «ставка на погоду».
XVII. Сушильные решения для заводов разного масштаба
Не всем нужна полная автоматизация, выбирайте по масштабу:
- Крупный серийный завод: камера распыления с постоянными условиями + сушильная печь ИК+теплый воздух + роторное осушение + подача и смешение краски, полная параметризация, ритм и однородность.
- Средний завод под заказ: смешанное воздушное распыление + холодильное осушение + модульные ИК/тепловые сушильные камеры, планирование по семействам изделий, гибкость и стабильность.
- Малая мастерская: минимум — отдельная малая сушилка с постоянной температурой и осушитель, избегать работы в высокой влажности и низкой температуре, «сдвиг производства + принудительная малая сушка» для минимума рисков.
Независимо от масштаба, базовая линия — триединство «нагрев + осушение + удаление влаги», различается лишь уровень автоматизации. Игнорирование любого пункта даст брак в определенную погоду.
XVIII. Связь сушки и выбросов VOC
Многие думают «водная = ноль VOC, не надо обрабатывать», но нет, сушка напрямую связана с выбросами VOC:
- Коалесцент испаряется: спиртоэфирные коалесценты при сушке попадают в выбросы, относятся к VOC, нужно включать в сбор и очистку, нельзя освобождать из-за «водности».
- Сушильная зона — пик выбросов: принудительная сушка быстро выводит воду и добавки, в вытяжке и пар, и органика; система должна учитывать и осушение, и VOC (например, концентрирование+сжигание или адсорбция).
- Направление низко-VOC рецептур: выбирать водные системы с низкой потребностью в коалесценте и низким MFFT — снизит органические выбросы в сушке и нагрузку на очистку.
- Соответствие — не финиш: водная основа снижает объем VOC, но нужно выполнять GB 30981 и сбор выбросов, при проектировании сушки заранее предусмотреть интерфейс очистки.
Проектируйте сушку как «источник выбросов», а не только «ускоритель», чтобы совместить эффективность и соответствие.
XIX. Мониторинг сушки данными: датчики и дашборд
Как и другие участки водной линии, сушка должна быть оцифрована:
- Многоточечные датчики влажности и температуры: в камере, зоне растекания, интенсивной сушки, охлаждения —в реальном времени отображение и сигнал при превышении, чтобы не «на глаз».
- Отслеживание температуры изделия: на ключевых точках конвейера мерить температуру поверхности, подтверждать окно слияния, а не только температуру среды.
- Запись скорости/объема воздуха: скорость в конвекционной зоне в точках осмотра, чтобы спад вентилятора не замедлил сушку незаметно.
- Дашборд сушки: «фактическое время до штабелирования, время выхода за пределы среды, брак из-за сушки» — в дневной дашборд, анализ с ритмом и выходом.
Оцифровка делает сушку из «зависимости от погоды» в «управляемые параметры» — база масштабной стабильности.
XX. Примеры модернизации сушки для двух типов заводов
- Завод деревянных дверей (крупные плоские изделия):основа — длинная непрерывная линия,IR окончательной отработки + длинная конвекционная сушка с осушкой механическим охлаждением и вытяжкой влаги; ключевое — на тонких кромках не допустить поверхностной плёнки, на толстых — «сырого» внутри,печь сушки подбирается по”время высыхания до штабелирования”подбирается по длине。
- мебельный цех (регулярные партии):после электрораспыления ставится печь быстрой сушки, такт высокий, участок сушки короткий и интенсивный, а роторное осушение сводит влияние влажного сезона к минимуму и обеспечивает стабильную суточную выработку.
Два примера вместе показывают:схема сушки должна «расти» из номенклатуры изделий и такта; копирование чужой печи обычно”размер ок — логика ошибочна”。
21、Чек-лист быстрой диагностики дефектов сушки
На объекте, когда”не сохнет/сохнет плохо”,в этом порядке 5 минутной диагностики:
- Окружение:Не выходит ли влажность за допуск (75% RH)? верните в окно。
- Деталь: не холодная ли она, ниже точки росы? Подогрейте перед распылением.
- Толщина слоя: не перелили ли — слой «сырой» внутри? Наносите тоньше в несколько проходов.
- Присадки: достаточно ли коалесцента, не разбавляли ли его на месте «на глаз»? Доливайте по рецептуре.
- Проверьте оборудование:IR/горячий воздух/осушение/работает ли вытяжка? Скорость и расход воздуха упали?
- Основание: насколько полноценны подготовка и грунтование — нет ли неравномерного впитывания и замедленной сушки локально?
Большинство проблем с сушкой укладывается в эти шесть пунктов; последовательная проверка куда надёжнее хаотичного добавления сиккатива и быстрее останавливает потери。
22、Совет одной фразой заводам, впервые запускающим водную линию
Не путайте сушку с”купить сушильный шкаф”— это не мелочь, это целая система”нагрев + осушение + вытяжка влаги + параметры”это системная инженерия. Сначала на малой линии отработайте окно по температуре и влажности, дозу плёнкообразователя и такт сушки, оставьте эталонные образцы, затем по такту рассчитайте размеры оборудования и только потом расширяйте выпуск. Лучше наращивать выпуск медленно, чем форсировать серию на непроверенной линии——Переделка из-за брака сушки часто дороже амортизации переоборудования, плюс срывает сроки и доверие клиентов。
23、параметры сушки:”минимально допустимый набор”
Новым водным линиям не нужно контролировать сразу все параметры: зафиксируйте минимальный рабочий набор — и восемь из десяти аварий исчезнут: температура≥15℃、влажность≤75%、толщина плёнки не выше верхнего предела, плёнкообразователь по рецептуре, отвод влаги в сушильной зоне включён. Сделайте из этих пяти пунктов обязательный чек-лист пуска, затем постепенно дополняйте датчиками и дашбордом — так проще внедрить и удержать, чем сразу сложной системой. Когда этот минимальный набор заработает устойчиво, тогда и говорить о тонкой и автоматизацией: темп стабильнее, цена ошибок ниже。
24、В заключение
Сушка — самое недооценённое и самое решающее звено внедрения водных красок. Относитесь к ней как к системной инженерии, а не одному агрегату, управляйте данными, а не опытом — и завод превратит”медленного” и ”боязнь влаги”превратятся в управляемые параметры процесса. Когда окно по температуре и влажности, плёнкообразователь и такт сушки записаны в технологическую карту, выгоды водной системы устойчиво лягут в выход годных и в себестоимость, а не останутся красивым эффектом на стадии образца。
частые вопросы
1. Почему водная краска сохнет медленнее масляной?
Поскольку плёнкообразование идёт за счёт испарения воды, а не быстрых сильных растворителей; скорость испарения воды жёстко зависит от температуры и влажности, а слияние частиц требует минимальной температуры плёнкообразования. Во влажности и холоде сушка резко замедляется, тогда как алкидная краска за счёт низкокипящих растворителей”улетучивается мгновенно”。
2. Что делать, если в дождливую погоду водно-дисперсионная краска не сохнет целый день?
Высокая влажность приближает парциальное давление пара воды в воздухе к насыщению, воде некуда уходить. Мера — осушение (холодильное/роторный осушитель)+ вывод влажного отработанного воздуха)+ нагрев, возвращая среду к температуре 20–30℃、влажность 50%–70% оптимальное окно, и используйте IR+принудительная сушка горячим воздухом。
3. почему зимой водно-дисперсионная краска”поверхность высохла, а внутри нет”?
при низких температурах частицы не достигают MFFT,снаружи подсохло, внутри частицы не слились — получается”ложное высыхание”。Нужно повысить температуру для слияния частиц и добавить достаточное количество плёнкообразователя (позже он должен полностью улетучиться), нельзя смотреть только на поверхность.。
4. Сиккатив/Можно ли добавлять плёнкообразователь на месте?
Не рекомендуется: избыток плёнкообразователя оставляет мягкость и снижает стойкость; избыток сиктивата даёт хрупкость, пожелтение и сокращает жизнеспособность. Дозировку задаёт поставщик после проверки стабильности; самовольное добавление на участке крайне рискованно.。
5. Портит ли ИК-сушка лак?
Да; если ИК слишком мощный, а изделие тонкое, поверхность покроется коркой при неотвердевшей сердцевине — сохнет медленнее и трескается. Правильно: IR кратковременное закрепление + постепенное обезвоживание горячим воздухом создаёт градиент сушки, а не жёсткая запеканка на полную мощность。
6. Больше скорость конвекции — быстрее сушка?
Нет. Сильный поток воздуха даёт «апельсиновую корку», поднимает пыль и нарушает розлив. Нужен слабый поток на этапе розлива и умеренная конвекция на сушке, с учётом мёртвых зон пазов и вертикальных граней.。
7. Чем отличаются меры сушки летом и зимой?
Летом основная проблема — высокая влажность: усиленное осушение и вытяжка, контроль толщины против отсыревания; зимой — холод: обогрев и предподогрев, достаточное количество плёнкообразователя、IR/горячий воздух способствует коалесценции. Эти две меры почти противоположны — нужна сезонная смена технологической карты。
8. Сколько ждать между слоями при многопроходной окраске?
— «подсушка до поверхности»、слегка шлифуется, абразив не забивается”за точку межслойного стыка, но перед перекрашиванием проверить полное высыхание нижнего слоя; при толстом нанесении, низкой температуре и высокой влажности сырой слой под топколом даёт скрытые пузыри, побеление и расслоение。
9. Почему на детали появляется”конденсат”появляются водяные следы?
Если температура детали или плёнки ниже точки росы, влага конденсируется на поверхности — водяные следы, отсыревание и побеление. Меры: подогрев детали перед нанесением и контроль влажности в цехе, чтобы холодная деталь не встречала влажный воздух。
10. Плоские детали: есть ли другой путь полностью решить медленную сушку?
Да. Для аккуратных плоских деталей можно оценить UV отверждаемые покрытия для древесины: мгновенное плёнкообразование под излучением, почти не зависит от температуры и влажности, крайне эффективно и с низким VOC,— это обход”узкое место испарения воды”, ещё один подход。
Дальнейшее чтение
- Обзор отрасли лаков для древесины:система、структура и тенденции: сушка и технология водных составов в контексте рынка лаков для древесины,взаимодействие технологии и рынка.
- UVотверждаемые покрытия для древесины— эффективность, экологичность и границы технологии:отверждение, полностью обходящее узкое место испарения воды; подходит для ускорения сушки плоских серийных деталей.
- водные промышленные краски VOC соответствие и GB30981 практика:понять экологические выгоды водной химии с точки зрения соответствия нормам — в связке с балансом энергозатрат на сушку и осушение из основной части статьи.
- Сушка и отверждение автолаков: комнатная, выпечка, ИК и жизнеспособность
- Плёнкообразование и отверждение нанопокрытий: комнатная/IR/запекание и толщина(nm–µm)