“La vernice a base d'acqua asciuga lentamente e diventa bianca al minimo umidità” è quasi il primo commento di ogni fabbrica e di ogni vecchio maestro che si avvicina per la prima volta ai prodotti a base d'acqua. Questa frase è giusta, ma ne dice solo metà — è vero che la vernice a base d'acqua forma il film per evaporazione dell'acqua e è sensibile a temperatura e umidità, ma la sua ”lentezza” e la sua ”paura dell'umidità” sono processi fisici calcolabili e intervenibili, non magia nera. Questo articolo parte dal meccanismo di formazione del film, traduce ”perché è lenta, perché teme l'umidità” in finestre operative di temperatura e umidità, e fornisce poi un set completo di contromisure pratiche: innalzamento temperatura, deumidificazione, convezione forzata, agenti essiccanti/ausiliari di formazione del film, assistenza a infrarossi e aria calda e differenze tra inverno ed estate, per trasformare l'essiccazione da collo di bottiglia a processo controllabile.
Come fornitore di rivestimenti che serve a lungo aziende di mobili e lavorazione del legno, KeXin New Material(kexinMaterials) ha accumulato molti dati sul campo nel supporto all'essiccazione dei sistemi a base d'acqua per legno; le finestre di temperatura/umidità e gli schemi essiccanti di questo articolo provengono proprio da queste esperienze di prima linea. Nella fase di selezione, confronta prima il nostro sistema di prodotti vernice per legno, e blocca la formula amica dell'essiccazione corrispondente in base a ”pezzo, ritmo, clima locale”.
一、Come fa esattamente a ”asciugare” la vernice a base d'acqua
Per risolvere il problema, prima capisci il meccanismo. L'essiccazione della vernice a base d'acqua (prendendo come esempio dispersioni acriliche/poliuretaniche a base d'acqua) si divide grosso modo in tre passi:
- Evaporazione dell'acqua, avvicinamento delle particelle: dopo l'applicazione, l'acqua diffonde dalla superficie del film verso l'aria, le particelle dell'emulsione si avvicinano gradualmente, la viscosità aumenta e si raggiunge l'”asciugatura superficiale”.
- Deformazione e fusione delle particelle: quando l'acqua è sufficientemente poca e il sistema supera la minima temperatura di formazione del film (MFFT), il guscio delle particelle si ammorbidisce, si comprime e fonde in un film continuo. Questo passo richiede ausiliari di formazione del film (coalescent, es. eteri di glicoli) per ammorbidire temporaneamente le particelle, altrimenti a bassa temperatura non fondono, e il film verniciante diventa farinoso e non continuo.
- (Alcuni sistemi) reticolazione autonoma: i sistemi contenenti gruppi idrossile/carbossilico o con monomeri reticolanti introdotti subiscono autoreticolazione durante l'essiccazione, migliorando ulteriormente densità e resistenza.
Conclusione chiave: essiccazione = l'acqua se ne va + fusione delle particelle, entrambi direttamente controllati da temperatura e umidità. Se l'acqua non può andarsene (alta umidità), tutto il resto si ferma; se la temperatura non basta (sotto la MFFT), le particelle non fondono, sembra asciutto in superficie ma è in realtà ”falso asciutto”.
二、Perché è ”lenta” e perché ”temel'umidità”
2.1 Radice della lentezza: l'evaporazione dipende dal gradiente di concentrazione
La velocità con cui l'acqua passa dal film umido all'aria dipende dalla differenza tra la pressione parziale del vapore acqueo sulla superficie del film e quella nell'aria. Più secca è l'aria (basso contenuto assoluto di umidità), maggiore è la differenza e più velocemente l'acqua scappa; viceversa più lento. Quindi la ”velocità di essiccazione” non è un valore fisso, ma il prodotto dello stato ambientale.
2.2 Radice della paura dell'umidità: l'umidità relativa blocca l'evaporazione
Quando l'umidità relativa dell'aria (RH) si avvicina al 100%, la pressione parziale del vapore acqueo nell'aria si avvicina alla saturazione, l'acqua nel film umido non ha quasi dove andare, l'evaporazione tende a zero — questa è l'essenza fisica del ”giorni di pioggia la vernice a base d'acqua non asciuga nemmeno in un giorno”. Peggio ancora, se la temperatura del pezzo o della superficie del film è inferiore al punto di rugiada dell'aria, l'acqua dell'aria può anche condensarsi sul film verniciante, causando ritorno di umidità, ingiallimento/bianco e perdita di trasparenza.
In una frase: l'alta umidità impedisce l'evaporazione dell'acqua, la bassa temperatura impedisce la fusione delle particelle, la combinazione di entrambe è la ”combinazione mortale” della vernice a base d'acqua.
三、L'influenza della temperatura: lenta a bassa temperatura, e separazione tra asciugatura superficiale e a fondo
Ogni volta che la temperatura scende, la pressione di vapore saturo dell'acqua diminuisce e l'evaporazione rallenta; allo stesso tempo la viscosità del sistema aumenta e le particelle diventano più dure, è più difficile raggiungere la MFFT e completare la fusione. Così compaiono fenomeni tipici:
- Asciugatura superficiale accettabile, a fondo molto scarsa: l'acqua in superficie scappa per prima formando una pelle, dentro è freddo e umido, non asciuga a fondo a lungo, dopo l'impilamento ci sono segni di pressione, appiccicosità, ritorno di umidità.
- Residuo di ausiliari di formazione del film: a bassa temperatura si aggiungono più ausiliari per favorire la fusione, ma il freddo ne impedisce anche l'evaporazione, causando film molle, appiccicoso e scarsa resistenza.
Quindi in inverno non si può solo ”aspettare”, bisogna attivamente alzare la temperatura e controllare l'umidità, riportando l'ambiente di formazione del film nella finestra.
四、Finestra di temperatura e umidità ambientale: prima stabilisci lo standard, poi parliamo di contromisure
Combinando la maggior parte dei sistemi a base d'acqua per legno, la finestra raccomandata di applicazione ed essiccazione è grosso modo la seguente (fare riferimento alla scheda tecnica del prodotto):
| Fase | Temperatura | Umidità relativa | Spiegazione |
|---|---|---|---|
| Spruzzatura | 15–30℃ | 40%–70% | Troppo bassa facile buccia d'arancia, troppo alta difficile asciugare |
| Asciugatura superficiale (livellamento) | 20–30℃ | 50%–70% | Equilibrio tra livellamento e anti-polvere |
| Essiccazione forzata | 30–50℃ (pezzo) | Controllo umidità + scarico umidità | IR/aria calda, con scarico umidità |
| Imbabilabile/imballabile | Secondo sistema | — | Giudicare dall'asciugatura a fondo non da quella superficiale |
| Zona vietata | 80%RH | — | Facile falso asciutto, ritorno umidità, bianco |
Nota: la fase di essiccazione non deve solo ”riscaldare”, ma anche ”portare via l'acqua evaporata”, altrimenti l'umidità locale si accumula e tutto il lavoro precedente è vano.
五、Contromisura uno: alzare la temperatura (far fondere le particelle, attivare l'acqua)
Alzare la temperatura è il mezzo di accelerazione più diretto, ma bisogna ”riscaldare il pezzo” non solo l'aria:
- Riscaldamento del capannone: stabilizzare l'ambiente sopra i 20℃, evitare il freddo generale in inverno.
- Preriscaldamento del pezzo: pannelli spessi e pezzi freddi preriscaldare prima di spruzzare, riduce l'effetto ”film freddo”, accorcia l'asciugatura superficiale.
- Riscaldamento della zona essiccazione: la zona di essiccazione forzata stabilizza la superficie del pezzo a 30–50℃ (secondo limite sistema), accelera sensibilmente.
- Evitare surriscaldamento locale: IR diretto su pannello sottile forma facilmente pelle in superficie, interno non asciutto, serve abbinare aria calda per portar via l'acqua interna.
六、Contromisura due: deumidificazione (tagliare il ”acqua non ha dove andare”)
Alzando la temperatura bisogna contemporaneamente deumidificare, altrimenti l'acqua evaporata resta nell'aria e ricomincia il ciclo:
- Deumidificazione a freddo: raffreddare l'aria sotto il punto di rugiada per far condensare l'acqua, poi riscaldare e immettere, adatta alla maggior parte dei capannoni, buon rapporto costi.
- Deumidificazione a rotore: più stabile con requisiti di bassa umidità (es. RH<40%), adatta a linee veloci ad alta richiesta, ma consumi elevati.
- Interblocco scarico umidità: forno di essiccazione con ventilatore di scarico, espelle aria di scarico ad alta umidità, immette aria nuova a bassa umidità, forma ciclo chiuso ”evaporazione—scarico”.
- Strategia plumbee/ritorno umidità: nella stagione umida del sud, la capacità di deumidificazione va dimensionata sul mese peggiore, con gruppi di riserva, altrimenti per una parte dell'anno la linea si ferma.
七、Contromisura tre: convezione forzata (”soffiare” via l'acqua)
Nell'aria statica, sulla superficie del film si accumula uno strato limite di aria satura di umidità, l'evaporazione si ”soffoca” da sola. La convezione forzata rompe questo strato:
- Velocità e portata aria: zona essiccazione usa convezione a velocità controllata, deve portar via l'acqua ma non troppa da causare buccia d'arancia e polvere.
- Design direzione vento: scanalature e superfici verticali del pezzo vanno curate, evitare angoli morti con acqua stagnante non asciutta.
- Basso vento in livellamento: la zona di livellamento prima dell'asciugatura superficiale deve avere bassa velocità, garantire livellamento; entrati in essiccazione aumentare convezione.
- Pulizia: la convezione solleva polvere, pulizia di cabina e zona essiccazione va gestita insieme, altrimenti il film asciutto ha granelli.
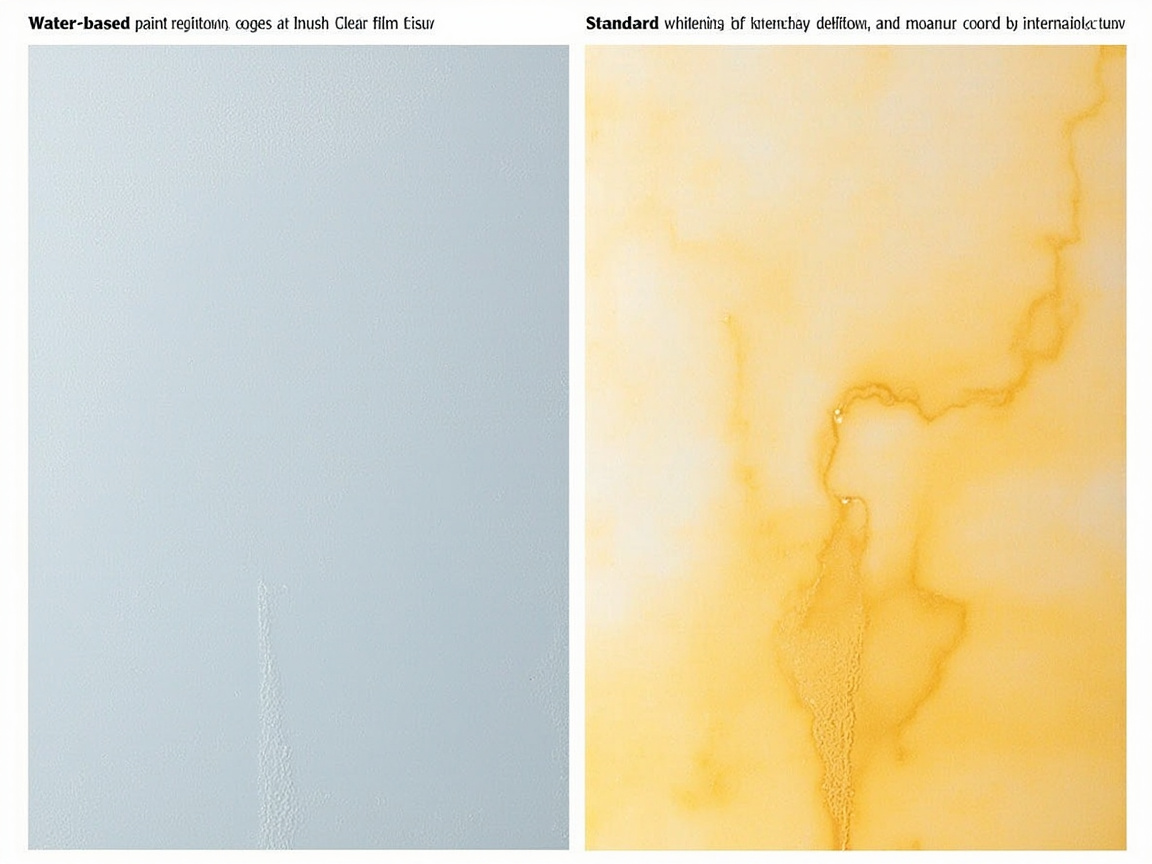
八、Contromisura quattro: agenti essiccanti e ausiliari di formazione film (leva di velocità lato formula)
Oltre al controllo ambientale, anche lato formula si può ”accelerare”:
- Ausiliari di formazione film (coalescent): es. eteri di glicoli, esteri di glicoli, abbassano la MFFT, fanno fondere le particelle anche a bassa temperatura. La dose va bilanciata tra ”favorire fusione” e ”residuo molle”, e va evaporata poi in essiccazione.
- Idea essiccante/promotore reticolazione: per sistemi a base d'acqua con gruppi ossidativi (es. alchidiche in emulsione acquosa, alcune dispersioni poliuretaniche autoreticolanti), si possono introdurre saponi metallici essiccanti (cobalto, manganese, zirconio) per favorire reticolazione ossidativa; per sistemi autoreticolanti, usare promotori acidi/proreticolanti latenti per abbassare temperatura di indurimento e accorciare asciugatura a fondo.
- Ammine multifunzionali e regolazione pH: alcuni sistemi innescano reticolazione col pH, regolazione ragionevole accelera.
- Avvertenza uso cauto: eccesso di essiccante accorcia il pot life, rende il film fragile, ingiallisce o instabile in stoccaggio; eccesso di ausiliario di formazione film resta nel film molle e scarsa resistenza. La velocità lato formula deve essere quantificata dal fornitore dopo verifica stabilità, vietato aggiungere a caso in loco.
九、Contromisura cinque: IR + assistenza aria calda (la soluzione giusta per produzione di fabbrica)
Da solo naturale o solo riscaldamento, la produzione si blocca. La combinazione matura in fabbrica è radiazione IR + convezione aria calda:
- IR fissaggio rapido: radiazione riscalda diretta il pezzo, asciugatura superficiale e fissaggio in minuti, previene colature e polvere.
- Aria calda disidrata lenta: porta via con convezione l'acqua di superficie e interna, risolve ”surface dry inside wet”.
- Controllo a gradiente: prima IR breve fissaggio, poi aria calda disidrata più a lungo, infine raffreddamento fissaggio, veloce e asciutto a fondo.
- Abbinamento ritmo: lunghezza forno e velocità nastro secondo ”tempo asciugatura a fondo impilabile” non tempo superficiale, vedi metodo di retrocalcolo ritmo.
Per pezzi piatti, in lotti, regolari, se vuoi aggirare del tutto il collo ”evaporazione acqua”, valuta la vernice per legno a indurimento UV con fissaggio istantaneo a irraggiamento; per strati superficiali ad alta durezza, puoi anche riferirti all'idea di abbinamento vernice poliuretanica per legno (PU legno).
十、Differenze costruzione inverno-estate: un set di parametri non copre tutto l'anno
| Dimensione | Estate (alta temp alta umid) | Inverno (bassa temp bassa umid) |
|---|---|---|
| Contraddizione principale | Alta umidità, facile ritorno bianco | Bassa temperatura, particelle non fondono, lenta |
| Contromisura chiave | Forte deumidificazione + scarico + controllo spessore | Riscaldamento preriscaldo + ausiliario film + IR/aria calda |
| Rischio asciug superficiale | Superficie veloce dentro no, facile buccia | Superficie lenta, polvere, facile colatura |
| Ausiliario film | Leggermente riducibile | Servono pieno e garantire evaporazione poi |
| Anti-condensa | Pezzo freddo in aria umida facile condensa | Senza riscaldo sufficiente meno condensa |
| Ventilazione | Rafforzare scarico umidità | Equilibrare isolamento e ricambio |
Nucleo: in estate previeni ”umidità”, in inverno previeni ”freddo”, le contromisure sono quasi opposte, serve ”scheda processo stagionale” da commutare, non un set tutto l'anno.
十一、Multistrato e intervallo di riverniciatura
Il legno a base d'acqua spesso 2–3 mani, l'asciugatura tra strati determina ritmo globale e adesione tra strati:
- Tra strati asciug superficiale basta per carteggiare leggero: non serve asciutto a fondo, ma asciugatura superficiale completa, no sabbia appiccicosa; carteggiare troppo presto graffia film umido.
- Prima riverniciatura confermare asciutto a fondo: specialmente spessi e freddo-umido, se sotto non asciutto e metti sopra, sigilli acqua interna causando bolle scure, bianco tra strati, scarsa adesione.
- Abbinamento fondo-vernice: compatibilità tra strati e finestra asciug di sistemi diversi da verificare, evitare ”fondo lento superficie veloce” causa crudo interno.
- Periodo cura: prima imballo e pressione confermare tempo impilabile, la reticolazione completa della vernice a base d'acqua richiede giorni, evitare pressione e acqua nel frattempo.
十二、Difetti comuni essiccazione e contromisure
| Difetto | Manifestazione | Causa principale | Contromisura |
|---|---|---|---|
| Lenta | Non asciuga, appiccica | Bassa temp alta umid/scarsa vent | Alza temp deumidifica convezione |
| Ritorno bianco | Film bianco opaco | Alta umid condensa/non asciutto | Controllo umid, estendi asciug |
| Falso asciutto | Superficie sì dentro no | Bassa temp fusione scarsa | Alza temp, ausiliario film |
| Bolle scure/punti | Bolle nel film | Acqua interna sigillata, bolle | Controllo spessore, gradiente |
| Segni pressione | Impilato appiccica | Impilato non asciutto | Produzione su asciutto fondo |
| Buccia arancia | Superficie buccia | Asciug superf troppo veloce/vent | Regola livellamento, abbassa vento |
| Condensa macchia | Macchia acqua sup | Pezzo sotto rugiada | Preriscalda, controllo umid |
十三、Punti di progettazione zona essiccazione fabbrica
Tradurre le contromisure in attrezzature:
- Zona preriscaldo: pezzo preriscaldato a temp processo prima cabina, riduce film freddo.
- Zona livellamento: bassa velocità, controllo temp umid, garantisce livellamento e anti-polvere.
- Zona forte essicc: IR+aria calda gradiente, con scarico umidità porta via vapore.
- Zona raffreddamento: raffredda a temp impilabile poi trasferisci, anti-segni.
- Ciclo chiuso ambiente: cabina e zona essiccazione a temp umid costanti, pulizia indipendente, evita inquinamento incrociato solventi oliosi.
- Allarme interblocco: temp umid, velocità, temp pezzo anomale allarme auto e rallenta nastro, evita difetti lotti.
Il principio di progetto è sempre ”riscaldare+deumidificare+scaricare umidità” trinità, farne una sola lascia lacuna.
十四、Collaborazione con KeXin New Material
Il valore di KeXin New Material(kexinMaterials) nella fase di essiccazione è scrivere in anticipo i ”requisiti ambientali” nella formula: per l'alta umidità del sud propone sistemi amici dell'essiccazione con alta efficienza ausiliario film, riducendo carico deumidificazione; per inverno nord fornisce formule a base d'acqua a bassa MFFT e fusione a freddo, abbassando soglia riscaldamento; e tramite ”scheda processo stagionale + suggerimenti parametri essiccazione + affiancamento produzione” aiuta la fabbrica a stabilizzare ritmo e qualità asciutto in climi diversi. Per la fabbrica, scegliere un fornitore che consegna ”formula+processo” insieme per l'essiccazione spesso risolve alla fonte meglio che aggiungere deumidificatori dopo.
十五、Errori comuni di essiccazione
Errore uno: asciutto superficiale significa asciutto tutto. Sbagliato. La vernice a base d'acqua spesso asciuga sup veloce fondo lento, prima impilare deve usare tempo asciutto fondo, altrimenti segni appiccica.
Errore due: solo riscaldare senza deumidificare. Riscaldare fa evaporare acqua, ma se non scarichi aria umida, umidità locale accumula, essiccazione si ferma. Serve riscaldare+scaricare umidità insieme.
Errore tre: in inverno più ausiliario film e tutto a posto. Eccesso residuo rende film molle scarsa resistenza, e a freddo lui stesso non evapora, serve abbinare riscaldo e ventilazione.
Errore quattro: asciugatura naturale basta. Su linea produzione naturale uguale collasso capacità, serve combinazione IR+aria calda+deumidificazione.
Errore cinque: un set parametri per tutto l'anno. Estate anti-umidità, inverno anti-freddo, opposti, serve scheda stagionale.
Errore sei: in loco aggiungi da solo essiccante per velocità. L'eccesso di essiccativo provoca fragilità, ingiallimento e riduzione del tempo di utilizzo, e deve essere verificato quantitativamente dal fornitore.
XVI. Compromesso tra consumo energetico e costi: come calcolare il conto tra deumidificazione e riscaldamento
Accelerare l'essiccazione costa denaro (elettricità, gas, attrezzature), ma facendo il conto totale spesso conviene:
- Deumidificazione vs rilavorazione: in stagione umida, senza deumidificazione, la riumidificazione causa opacizzazione e il tasso di rielaborazione schizza, e la perdita di pezzi scartati e manodopera supera di gran lunga la bolletta elettrica dei deumidificatori. Considera la deumidificazione come un'"assicurazione" anziché uno "spreco".
- Riscaldamento vs ciclo: in inverno, senza aumento di temperatura, il ciclo di essiccazione si allunga a dismisura, e il costo nascosto delle penali per ritardo consegna supera la spesa di riscaldamento.
- IR+aria calda vs occupazione spazi: l'essiccazione forzata accorcia il tempo di sosta dei semilavorati, liberando area officina e capitale circolante, un guadagno indiretto.
- Aiuto di formazione del film vs prestazioni: l'ausilio di formazione del film in quantità sufficiente permette l'essiccazione a bassa temperatura, ma richiede evaporazione completa tramite aumento temperatura e ventilazione, altrimenti residua morbido; occorre bilanciare tra "si asciuga" e "si asciuga bene".
Si consiglia alla fabbrica di mettere a confronto mensilmente la bolletta elettrica del reparto essiccazione, le spese di deumidificazione e i costi di rielaborazione dovuti a cattiva essiccazione; la maggior parte scoprirà che controllare attivamente l'essiccazione nella finestra è più economico che "scommettere sul meteo".
XVII. Soluzioni di essiccazione per fabbriche di diverse dimensioni
Non tutte devono dotarsi di automazione completa; scegliere in base alla scala:
- Fabbrica di produzione di massa grande: cabina di spruzzatura a temperatura e umidità costanti + forno di essiccazione IR+aria calda + deumidificazione a rotore + alimentazione e regolazione vernice, tutto parametrizzato, puntando a ritmo e consistenza.
- Fabbrica di customizzazione media: spruzzatura a miscela aria + deumidificazione a refrigerazione + camera di essiccazione IR/aria calda modulare, pianificazione per famiglie di pezzi, flessibilità e stabilità insieme.
- Piccola bottega: almeno una piccola camera di cottura a temperatura costante indipendente e un deumidificatore, evitare lavorazioni ad alta umidità e bassa temperatura, usare "produzione fuori picco + piccola cottura forzata" per ridurre al minimo il rischio di essiccazione.
Indipendentemente dalla scala, la linea di base è il trinomio "riscaldamento + deumidificazione + evacuazione umidità", solo con diverso grado di automazione. Ignorarne una, si paga il prezzo della rielaborazione in condizioni meteorologiche specifiche.
XVIII. Relazione tra essiccazione ed emissioni VOC
Molti pensano "acqua = zero VOC, nessun trattamento necessario", ma non è così; la fase di essiccazione è direttamente correlata alle emissioni VOC:
- Gli ausili di formazione del film evaporano: gli ausili a base di alcoli eteri volatili entrano nei gas di scarico durante l'essiccazione, rientrando nella categoria VOC, e devono essere inclusi nella raccolta e nel trattamento dei gas; non si possono esentare per il fatto di essere "a base d'acqua".
- La fase di essiccazione è il picco di emissione: l'essiccazione forzata porta fuori rapidamente insieme acqua e ausili; l'aria di scarico contiene sia vapore acqueo che sostanze organiche; il sistema di evacuazione deve considerare sia la deumidificazione che il trattamento VOC (es. concentrazione+combustione o adsorbimento).
- Direzione formulazione a basso VOC: scegliere sistemi a base d'acqua con basso fabbisogno di ausili di formazione e basso MFFT riduce alla fonte le emissioni organiche in essiccazione e il carico di trattamento finale.
- Conformità non è il traguardo: l'idratazione riduce il totale VOC, ma deve comunque soddisfare i limiti come GB 30981 e completare la raccolta gas; nel progetto del processo di essiccazione si deve riservare l'interfaccia di trattamento.
Progettare la fase di essiccazione come "luogo di emissione" anziché solo "attrezzatura di accelerazione", per conciliare efficienza e conformità.
XIX. Monitorare l'essiccazione con dati: sensori e cruscotto
Come le altre fasi della linea a base d'acqua, anche l'essiccazione deve essere digitalizzata:
- Sensori multipunto temperatura/umidità: sensori in cabina, zona livellamento, zona essiccazione forzata, zona raffreddamento, visualizzazione in tempo reale e allarme oltre limite, evitando "regolazioni a sensazione".
- Tracciamento temperatura pezzo: misurare la temperatura superficiale del pezzo in postazioni chiave della catena, confermare il raggiungimento della finestra di fusione, non solo la temperatura ambiente.
- Registrazione velocità/portata aria: la velocità in convezione tra le ispezioni, prevenire rallentamenti dovuti ad attenuazione ventilatore non notata.
- Cruscotto essiccazione: mettere in cruscotto giornaliero "tempo impilabilità misurato, durata sforamento ambiente, tasso difetti da essiccazione", analizzandoli con ritmo e resa.
La digitalizzazione trasforma l'essiccazione da "dipendenza dal cielo" a "parametri controllabili", base della stabilità su scala.
XX. Esempi di retrofit essiccazione per due tipi di fabbrica
- Fabbrica porte in legno (pezzi grandi, superfici piane): principalmente linea continua lunga, IR per fissaggio + forno lungo ad aria calda disidratante, con deumidificazione a refrigerazione ed evacuazione; focus su anti-crosticina per pannelli sottili, anti-crudo interno per spessi; forno dimensionato sul "tempo di secco impilabile".
- Fabbrica mobili cucina (lotti regolari): dopo spruzzatura elettrostatica, forno rapido, ritmo alto, essiccazione corta e intensa, con deumidificazione a rotore per minimizzare impatto stagione umida, garantendo stabilità capacità giornaliera.
Entrambi mostrano: la soluzione di essiccazione deve crescere sulla famiglia di pezzi e sul ritmo; copiare il forno altrui spesso porta a "dimensioni giuste, logica errata".
XXI. Checklist rapida guasti essiccazione
Sul posto con "non si asciuga / non si asciuga bene", localizzare in 5 minuti con questo ordine:
- Controlla ambiente: temperatura/umidità fuori finestra (75%RH)? Riportare nella finestra.
- Tocca pezzo: il pezzo è freddo sotto il punto di rugiada? Preriscaldare prima di spruzzare.
- Verifica spessore: troppo spesso causa crudo interno? Ridurre e più passate.
- Controlla ausili: ausilio formazione film sufficiente, o diluito a caso in loco? Integrare secondo formula.
- Ispeziona macchinari: IR/aria calda/deumidificazione/evacuazione realmente in funzione? Velocità/portata attenuate?
- Guarda base: pretrattamento e sigillatura adeguati, causa assorbimento irregolare e asciugatura locale lenta?
La maggior parte dei problemi ricade in questi sei punti; la verifica in ordine è molto più sicura e rapida nello stop-loss che aggiungere essiccativo a caso.
XXII. Un consiglio in una frase per nuove fabbriche a base d'acqua
Non considerare l'essiccazione una "compra un forno" sciocchezza; è un'opera di sistema "rialzo temperatura + deumidificazione + evacuazione umidità + parametri". Prima sulla linea piccola far girare finestra termo-igrometrica, dosaggio ausilio, ritmo essiccazione e conservare campione standard; poi dedurre dimensioni attrezzature dal ritmo; infine scalare. Meglio ramp-up lento che spingersi a produzione di massa su linea non verificata — la rielaborazione da cattiva essiccazione costa spesso più dell'ammortamento del retrofit e distrugge consegne e fiducia clienti.
XXIII. "Insieme minimo vitale" dei parametri di essiccazione
Per fabbriche principianti, non serve gestire tutto subito; bloccare l'insieme minimo vitale evita l'80% degli incidenti: temperatura ≥15℃, umidità ≤75%, spessore entro limite, ausilio secondo formula, evacuazione umidità accesa. Questi cinque come checklist obbligatoria all'avvio, poi completare sensori e cruscotto; più facile da attuare e mantenere che sistema complesso subito. Quando questo minimo è stabile, parlare di raffinazione e automazione, ritmo più saldo e costo errore minore.
XXIV. Per concludere
L'essiccazione è la fase più sottovalutata e più decisiva nel successo della vernice a base d'acqua. Trattarla come sistema non come singolo macchinario, gestirla con dati non esperienza, la fabbrica trasforma "lentezza" e "paura umidità" in parametri di processo controllabili. Quando finestra termo-igrometrica, ausilio e ritmo essiccazione entrano nella scheda tecnica, il beneficio dell'idratazione si posa stabilmente su resa e costi, non resta a belle prove in laboratorio.
Domande frequenti
1. Perché la vernice a base d'acqua asciuga più lenta della vernice?
Perché la formazione del film dipende dall'evaporazione dell'acqua non dal rapido evaporare di solventi forti; la velocità di evaporazione dell'acqua è rigorosamente controllata da temperatura/umidità; e la fusione delle particelle richiede la minima temperatura di formazione film. Ambiente umido e freddo, l'asciugatura crolla; la vernice a solvente "se ne va" con solventi a basso punto ebollizione.
2. Con pioggia la vernice a base d'acqua non asciuga in un giorno, cosa fare?
L'alta umidità porta la pressione parziale del vapore vicino alla saturazione, l'acqua non ha dove andare. Contromisure: deumidificazione (refrigerazione/rotore) + evacuazione umidità (scarico gas umidi) + rialzo temperatura, riportare a finestra 20–30℃, 50%–70% umidità, e IR+aria calda forzata.
3. Perché in inverno la vernice a base d'acqua è "asciutta in superficie ma non dentro"?
A bassa temperatura le particelle non raggiungono MFFT, la crosta è asciutta ma dentro non fonde, "falsa asciugatura". Serve rialzo temperatura per fusione e ausilio sufficiente (da evaporare poi), non guardare solo la superficie.
4. Si possono aggiungere in loco essiccativo/ausilio di formazione?
Sconsigliato. Eccesso ausilio lascia residuo morbido e scarse resistenze; eccesso essiccativo (es. saponi metallici) porta fragilità, ingiallimento, riduzione tempo utilizzo. Deve dosare il fornitore dopo verifica stabilità; aggiunte a caso rischio altissimo.
5. L'essiccazione a infrarossi rovina la vernice?
Sì, se IR troppo forte e pezzo sottile, crosticina superficiale e interno crudo, anzi più lento e crepe. Corretto: IR breve fissaggio + aria calda disidratazione continua, gradiente, non arrostire.
6. Più alta la velocità dell'aria convettiva, più rapida l'asciugatura?
No. Eccesso aria fa buccia d'arancia, solleva polvere, rovina livellamento. In livellamento bassa velocità, in essiccazione moderata convezione, curando angoli e superfici verticali.
7. Differenze tra strategie estive e invernali?
Estate: alta umidità, focus forte deumidificazione ed evacuazione, controllo spessore anti-riumidificazione; inverno: bassa temperatura, focus riscaldamento preriscaldo, ausilio sufficiente, IR/aria calda per fusione. Opposte, serve scheda processo stagionale.
8. Tra più mani, quanto attendere per riverniciare?
Nodo intermano: "superficie asciutta, leggera carteggiabile non appiccica", ma prima della ripresa confermare secco sottostante, specie spessi e freddo-umido; ricoprire non secco porta bolle scure, opacizzazione, distacco interstrato.
9. Perché il pezzo fa "condensa" con striature d'acqua?
Quando superficie pezzo o film è sotto il punto di rugiada, l'acqua dell'aria condensa in superficie, striature e opacizzazione. Contromisure: preriscaldare pezzo, controllare umidità, evitare pezzo freddo ad aria umida.
10. Pannelli piani vogliono risolvere del tutto la lentezza, altra via?
Sì. Pannelli regolari valutare rivestimento decorativo per legno a indurimento UV: polimerizzazione istantanea, quasi immune a termo-igrometria, alta efficienza e basso VOC, altra via per aggirare "collo di bottiglia evaporazione acqua".
Letture supplementari
- Panoramica industria rivestimenti per legno: sistema, panorama e tendenze: colloca l'essiccazione a base d'acqua e il processo nel quadro generale, comprendendo l'interazione tecnica-mercato.
- Rivestimento decorativo per legno a indurimento UV — efficienza, ecologia e limiti di processo: soluzione che aggira del tutto il collo di bottiglia evaporazione acqua, adatta ad accelerazione essiccazione lotti piani.
- Conformità VOC rivestimento industriale a base d'acqua e pratica GB30981: comprendere il beneficio ambientale dell'idratazione da ottica conformità, in eco al compromesso energetico essiccazione/deumidificazione di questo articolo.
- Essiccazione e indurimento rivestimento auto: temperatura ambiente, cottura, infrarossi e tempo di utilizzo
- Formazione e indurimento rivestimento nano: ambiente/IR/cottura e spessore (nm–µm)