El revestimiento en polvo anticorrosión pesado se refiere al sistema de capa en polvo aplicado en entornos de corrosión severa, que exige una vida de protección a largo plazo (15–30 años o incluso más), siendo el representante típico el polvo epoxi de unión fundida (FBE, Fusion Bonded Epoxy) y la estructura de anticorrosión exterior de tuberías de tres capas de polietileno o tres capas de polipropileno (3LPE / 3LPP) basada en FBE. A diferencia de los polvos decorativos, el valor del revestimiento en polvo anticorrosión pesado radica en "no fallar durante décadas bajo tierra, bajo el agua, en el mar y en atmósferas químicas industriales". Según la ISO 12944-2, los entornos de corrosión se clasifican desde C1 (muy bajo) hasta CX (muy alto) e Im1–Im3 (entornos sumergidos); el revestimiento en polvo anticorrosión pesado sirve principalmente a los niveles más severos C4–CX e Im1–Im3. Desde la perspectiva de la vida de ingeniería, lo "pesado" del revestimiento en polvo anticorrosión pesado no es solo el espesor de la capa, sino también el diseño del sistema, el pretratamiento y la inspección rigurosos —cualquier ahorro de trabajo en cualquier eslabón comprimirá la vida de diseño de décadas en un accidente de pocos años.
En el campo de los polvos funcionales, kexinMaterials ofrece soluciones en polvo para FBE de una sola capa y 3LPE / 3LPP compatibles, y diseña sinérgicamente la anticorrosión con la resistencia al desgaste y el aislamiento. Este artículo, basado en normas citables (ISO 12944, GB/T 1771, ASTM B117, SY/T 0315, GB/T 23257), desglosa el núcleo técnico del revestimiento en polvo anticorrosión pesado, ayudando a los ingenieros a convertir la "anticorrosión de larga duración" de un eslogan a un diseño verificable de espesor de película y niebla salina.
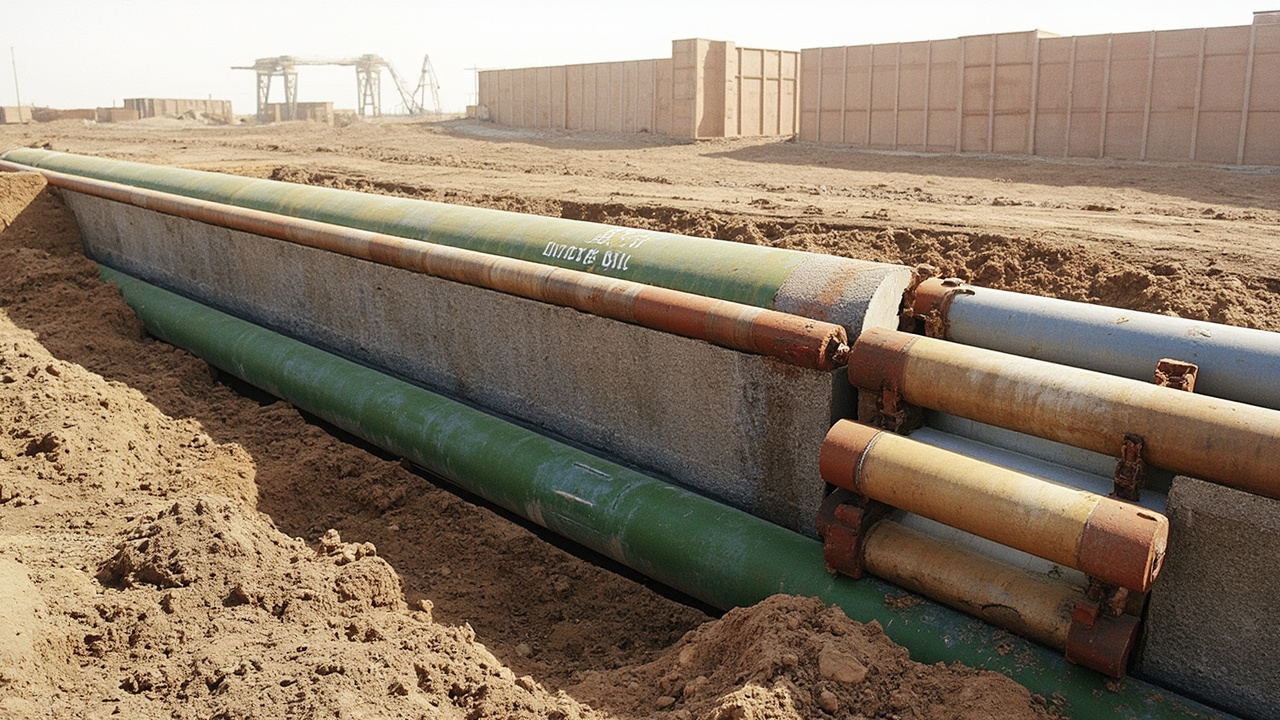
I. Por qué el polvo puede lograr la "anticorrosión pesada"
La pintura epoxi rica en zinc líquida depende de la protección catódica por sacrificio de zinc (ver mecanismo de imprimación epoxi rica en zinc), mientras que el revestimiento en polvo anticorrosión pesado se basa principalmente en "blindaje epoxi denso, mayor adherencia y película gruesa", y se usa en combinación con protección catódica cuando es necesario. Primero, denso y sin poros: el FBE forma una película de 300–600 micras en una sola vez, con red reticulada sin residuos de disolvente, blindando agua, oxígeno e iones. Segundo, adherencia extremadamente fuerte: el epoxi tiene excelente adherencia al acero granallado (Sa2.5, ver tratamiento de superficie de pintura Sa2.5), y la interfaz no se humedece fácilmente. Tercero, resistencia química: el epoxi reticulado resiste medios de suelo y el desprendimiento catódico (requiere control). Cuarto, formación de película gruesa en una sola vez: el recubrimiento electrostático en polvo más fusión puede alcanzar espesor grueso de una vez, superior a múltiples capas líquidas. Quinto, compatible con protección catódica: en el campo de tuberías, FBE combinado con protección catódica por corriente impresa o ánodo de sacrificio es la combinación clásica recomendada por NACE e ISO.
Nota: El revestimiento en polvo anticorrosión pesado se usa mayormente en piezas metálicas horneables (tuberías, barras de acero, componentes de acero prefabricados); las estructuras grandes que no pueden hornearse in situ siguen usando mayormente sistemas líquidos (ver sistema de revestimiento anticorrosión ISO 12944). Pero el modo de prefabricación en fábrica más reparación de junta in situ ya cubre la gran mayoría de tuberías y piezas estándar.
II. Polvo epoxi de unión fundida (FBE)
El FBE es un polvo epoxi de un solo componente; tras precalentar la pieza (aprox. 200–230℃) se aplica por recubrimiento electrostático o por lecho fluidizado, el polvo se funde y nivela y forma unión química o física con la superficie de acero, enfriándose en una capa epoxi densa. Parámetros clave: espesor de película usualmente 300–600 micras (tubería 350–500); adherencia según GB/T 9286 cuadrícula 0/1; desprendimiento catódico según método NACE o SY (ej. 65℃ / 30 días ≤ lo especificado); resistencia a niebla salina según GB/T 1771 o ASTM B117 a nivel de miles de horas; impacto según GB/T 1732 o ASTM D2794; curado según tiempo de gelificación medido por ISO 8130-6, para coincidir con la velocidad de línea de producción.
El FBE tiene norma nacional SY/T 0315 "Norma técnica de revestimiento exterior de polvo epoxi de unión fundida para tuberías de acero", e internacionalmente NACE SP0394, CSA Z245.20, etc. El FBE para barras de acero tiene otra norma de producto (ej. JG/T 502). El FBE tiene buena resistencia a corrosión de suelo y química, pero resistencia mecánica (impacto de relleno de roca) relativamente débil, por lo que en entornos mecánicos severos se recubre con polietileno o polipropileno formando 3LPE / 3LPP.
| Parámetro | Rango típico / norma | Descripción |
|---|---|---|
| Espesor de película | 300–600 µm (capa simple) | FBE para tubería usa usualmente 350–500 µm |
| Adherencia | GB/T 9286 cuadrícula 0/1 | Muy fuerte al acero granallado |
| Desprendimiento catódico | Según método NACE/SY | Evalúa estabilidad con CP combinada |
| Resistencia a niebla salina | GB/T 1771 / ASTM B117 | Miles de horas sin corrosión de sustrato |
| Impacto | GB/T 1732 / ASTM D2794 | Resiste golpes en transporte |
| Curado | Tiempo de gelificación ISO 8130-6 | Coincide con velocidad de línea |
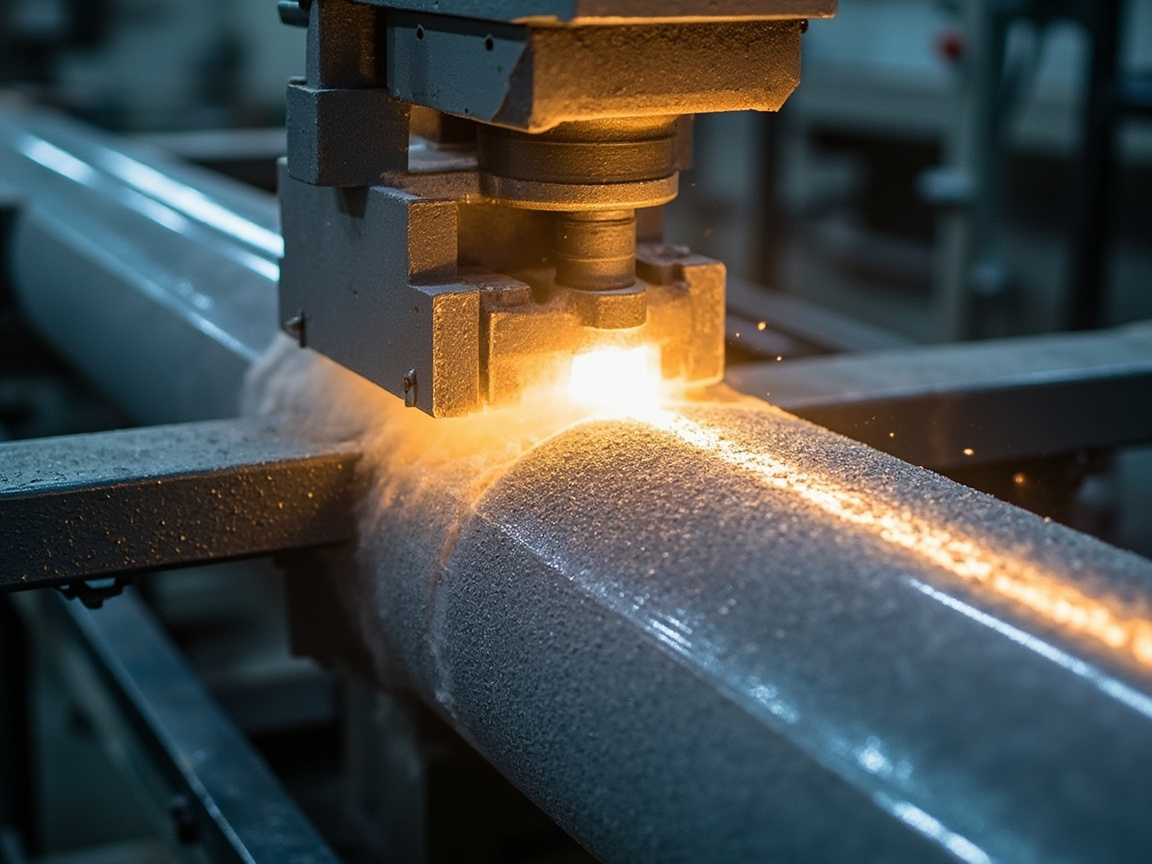
III. Estructura de tres capas (3LPE / 3LPP)
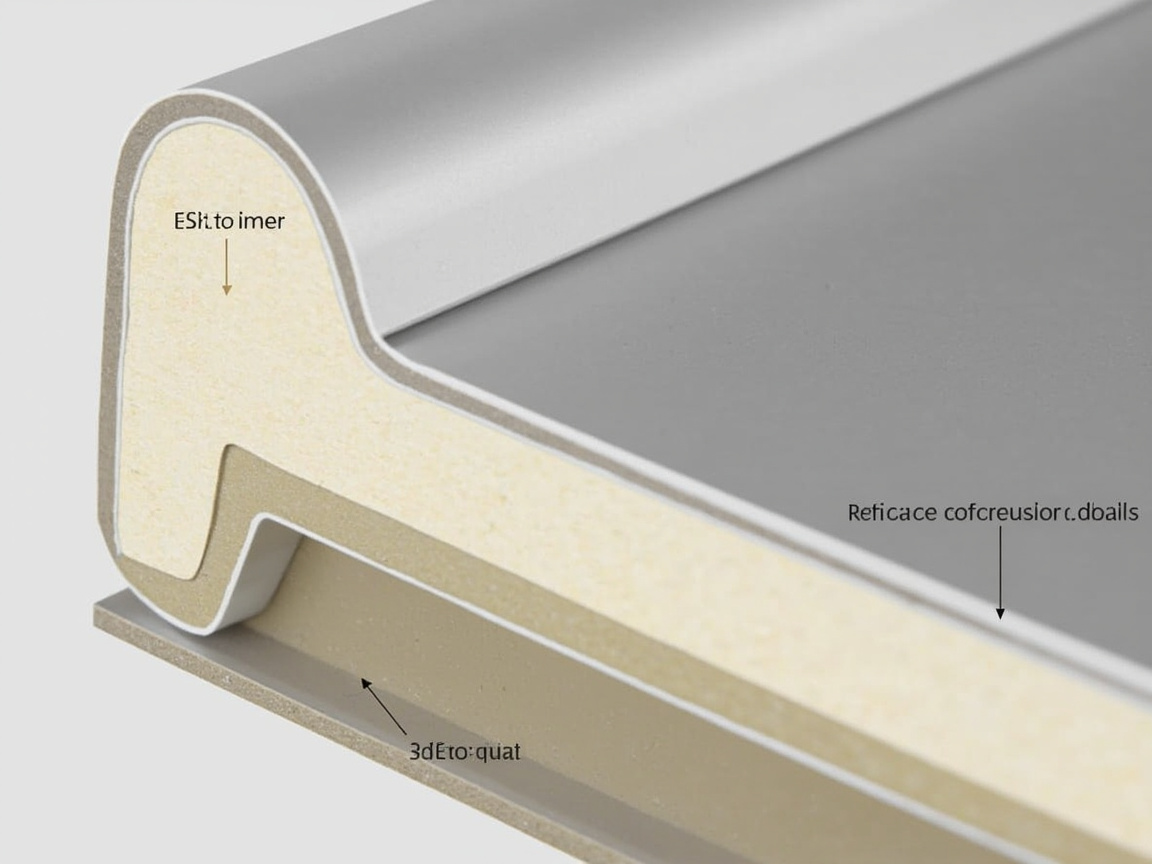
Para equilibrar "adherencia y anticorrosión (FBE) más protección mecánica (PE/PP)", las tuberías enterradas usan comúnmente recubrimiento por extrusión de tres capas. La capa base FBE (aprox. 150–250 micras) aporta adherencia y anticorrosión; el adhesivo intermedio (aprox. 200–400 micras) puentea epoxi y poliolefina, asegurando unión entre capas; la capa exterior PE o PP (aprox. 1.8–3.5 mm) aporta protección mecánica, resistencia a tensión de suelo y a UV (PP más resistente a alta temperatura). La norma de esta estructura en China es GB/T 23257 "Capa anticorrosión de polietileno para tuberías de acero enterradas", internacional ISO 21809-1. 3LPP resiste mayor temperatura (hasta 70–110℃ o más), para tuberías de petróleo caliente o inyección de vapor; 3LPE para temperatura ambiente o media. La selección se determina por las cuatro dimensiones: "corrosividad del suelo + temperatura + riesgo mecánico + protección catódica".
kexinMaterials enfatiza en el complemento 3LPE la compatibilidad del adhesivo con FBE —la insuficiencia de resistencia de pelado entre capas (según ensayo de pelado GB/T 23257) es una falla común, debe controlarse desde la formulación del polvo y el proceso de extrusión. Hay un detalle a menudo ignorado: el grado de curado insuficiente de FBE causa mala reacción con el adhesivo, por lo que es clave que la temperatura instantánea en la sección FBE suba lo suficiente para curar completamente; y el tratamiento de oxidación de la capa adhesiva (llama o corona) determina su unión con PE/PP, exceso o defecto debilitan la fuerza interfacial. La "química de interfaz" entre las tres capas es el núcleo de la durabilidad 3LPE, no simplemente apilar físicamente tres capas.
IV. Mecanismo de desprendimiento catódico y sinergia con protección catódica
El desprendimiento catódico (Cathodic Disbondment) es el modo de inestabilidad más crítico del FBE bajo protección catódica; entender el mecanismo permite diseñar y aceptar correctamente. El proceso es aproximadamente: cuando se aplica protección catódica a la tubería y el potencial de superficie de acero se vuelve negativo, si la capa tiene microdefectos o canales de penetración, agua e iones penetran la interfaz, ocurriendo reacción catódica en la superficie de acero (desprendimiento de hidrógeno o formación de ambiente alcalino), alcalinizando e hidrolizando la interfaz de unión epoxi-acero, y la capa se desprende en láminas desde el defecto hacia los alrededores. Cuanto mayor el radio de desprendimiento, más fácilmente la corriente de protección "trepa" a mayor área, y el sistema anticorrosión falla gradualmente.
Tres líneas principales para controlar el desprendimiento catódico: una, optimización de formulación, añadir epoxi modificado que inhiba hidrólisis alcalina, controlar cargas y densidad de reticulación, haciendo la interfaz más resistente a álcali; dos, pretratamiento, granallado Sa2.5 limpio y con perfil de anclaje asegura mordida mecánica, reduce migración de agua por interfaz; tres, parámetros de protección catódica razonables, potencial de protección demasiado negativo (sobreprotección) agrava desprendimiento de hidrógeno y acelera desprendimiento, debe controlarse según NACE SP0169 (ej. -0.85 V a aprox. -1.05 V CSE, según entorno). En aceptación se mide por método estándar (ej. radio máximo de desprendimiento a temperatura y tiempo dados), no solo apariencia.
V. Diseño de durabilidad y clasificación ambiental
El diseño de vida del revestimiento en polvo anticorrosión pesado debe vincularse al entorno. Clasificación ambiental ISO 12944-2: C4 (alto, industrial o costero), C5-I (industrial alto), C5-M (marino), CX (extremo), Im1 (sumergido en agua dulce), Im2 (sumergido en agua de mar), Im3 (enterrado en suelo). El revestimiento en polvo anticorrosión pesado apunta a C4–CX e Im1–Im3. Niebla salina y corrosión cíclica: según GB/T 1771 (niebla salina neutra NSS, equivalente ASTM B117) a nivel de miles de horas; más severo usa corrosión cíclica (ver ensayo de niebla salina y corrosión cíclica) para simular alternancia húmedo-seco. Desprendimiento catódico: FBE con protección catódica combinada debe medir radio de desprendimiento, controlado dentro de límite norma. Resistencia química y térmica: verificar según medio (pH de suelo, cloruro, sulfuro de hidrógeno, dióxido de carbono) y temperatura; alta temperatura elige 3LPP o FBE modificado resistente al calor.
Flujo de diseño: clasificación ambiental → determinar objetivo de durabilidad (años) → seleccionar sistema (FBE capa simple o 3LPE / 3LPP) → definir espesor → definir plan de junta → inspección in situ (espesor, detección de chispas, adherencia). Complemento: el objetivo de durabilidad no es cuanto más largo mejor, sino coincidir con vida de activo, ciclo de mantenimiento y costo de ciclo de vida; sobre-diseño aumenta costo, diseño insuficiente causa falla temprana, ambos requieren decisión basada en datos.
VI. FBE de doble capa y revestimiento anticorrosión interno
Sobre la base de FBE de capa simple, la ingeniería ha desarrollado el "FBE de doble capa (Dual FBE)": la capa base es FBE anticorrosión convencional, la capa de acabado es FBE modificado más flexible, equilibrando adherencia y anticorrosión con resistencia mecánica y flexión, usado comúnmente en perforación direccional, tramos de cruce con alta exigencia de flexibilidad de capa. Comparado con capa simple, el FBE de doble capa tiene mejor resistencia a rayaduras en roca y arrastre de tubo direccional, y en conjunto sigue siendo sistema puramente epoxi, con misma resistencia térmica y química.
Otra dirección es la "anticorrosión interna". Las paredes internas de tuberías de agua, petróleo y gas también requieren anticorrosión y anti-incrustación; FBE interno (o epoxi líquido) reduce fricción, inhibe incrustación y corrosión interna; el rociado interno exige mayor proceso —tubo necesita pistola rotativa interna, curado uniforme, sin goteo. Uso en agua potable también debe cumplir requisitos sanitarios (ej. GB/T 17219 evaluación de seguridad de equipos de distribución de agua potable), no usar arbitrariamente cargas tóxicas. kexinMaterials en soluciones integradas de anticorrosión interna y externa suele completar 3LPE externo y FBE interno en la misma línea de prefabricación, reduciendo juntas in situ y mejorando confiabilidad global.
VII. Construcción y reparación de junta
La sección prefabricada en fábrica tiene calidad controlable, pero el punto débil del sistema de tuberías está en la "reparación de junta" y "codos o tes". Pretratamiento: lanza de acero o granallado a Sa2.5 (casi blanco), profundidad de perfil según norma (ej. 40–100 micras), nivel de desempolvado calificado. Calentamiento de frecuencia media: tubo calentado a temperatura de fusión FBE (aprox. 200–230℃), uniformidad de temperatura es clave para adherencia. Rocío o recubrimiento: FBE por electrostático, capa exterior PE o PP por extrusión, enfriamiento por agua para conformado. Reparación de junta: in situ usa manguito retráctil por calor, epoxi líquido o polvo de junta, debe ser compatible con capa principal, sellado impermeable. Inspección: detección de chispas (sin puntos de fuga), espesor, resistencia de pelado, muestreo de desprendimiento catódico.
La lógica de complemento de kexinMaterials es entregar juntos "formulación de polvo de línea principal + material de junta + proceso de detección de chispas", porque la falla de junta in situ es la causa principal de corrosión de tuberías, no basta con hacer bien la línea principal. En construcción hay otro grupo de controles clave: sincronización de rotación de tubo y avance axial (asegura espesor uniforme circunferencial), gradiente de temperatura axial en calentamiento de frecuencia media (evita caída de temperatura en extremos causando no curado), temperatura de enfriamiento por agua (enfriado muy rápido puede agrietar por tensión interna, muy lento limita ritmo de línea). Estos parámetros deben ejecutarse según tarjeta de proceso y registrarse.
VIII. Comparación de materiales y procesos de reparación de junta
La reparación de junta es el "talón de Aquiles" de la anticorrosión de tuberías, la selección de material y proceso determina directamente la vida del sistema. Esquemas comunes de junta:
Manguito retráctil por calor (cinta retráctil): instalación simple, común in situ, al calentar se retrae y cubre, el adhesivo de respaldo sella; clave es tratamiento de superficie y calentamiento uniforme, insuficiencia causa despegue e ingreso de agua.
Reparación de junta con epoxi líquido: buena compatibilidad con epoxi principal, puede aplicarse grueso, apto para formas irregulares; pero pintura in situ afectada por temperatura/humedad y operación, requiere estricto tratamiento superficial.
Polvo de junta (FBE rociado in situ / calentamiento por inducción): mismo material que línea principal, mejor compatibilidad, usado en tubos grandes y proyectos de alto estándar; alta inversión en equipo pero calidad estable.
Viscoelástico / cinta de frío: para reparación y piezas especiales, instalación flexible pero rendimiento a largo plazo depende de material y calidad.
Principio de selección: el material de junta debe ser compatible química y físicamente con capa principal (FBE/PE/PP), sellado continuo, capaz de soportar misma protección catódica y tensión de suelo. Cualquiera que sea, detección de chispas y muestreo de resistencia de unión no se omiten —el punto de fuga de junta suele ser el inicio de corrosión.
IX. Polvo epoxi para barras de acero y estructuras de concreto (ECR)
Las barras de acero en concreto no están absolutamente seguras: la invasión de iones cloruro (sal fundente, ambiente marino) destruye la película pasivadora, provocando corrosión; el volumen de óxido se expande varias veces, causando agrietamiento y desprendimiento del concreto, típica enfermedad de durabilidad. La barra de acero con recubrimiento epoxi (Epoxy-Coated Rebar, ECR) funde una capa FBE sobre la barra, aislando acero de medio corrosivo. Norma nacional JG/T 502 "Barra de acero con recubrimiento epoxi", internacional ASTM A775, ISO 14654.
Indicadores clave de ECR: integridad de capa (detección de poros, requiere tasa muy baja de fugas), adherencia (cuadrícula o flexión sin desprendimiento), continuidad de capa tras doblado (barra debe doblarse, capa no debe agrietarse). Aclarar malentendido: la barra ECR no es "barra no se oxida y listo", sino prolonga vida por "aislamiento"; su adherencia con concreto es ligeramente menor que desnuda, diseño debe considerar reducción de adherencia según norma, y norma especifica ubicación y longitud de anclaje de barra recubierta. Para zona de salpicaduras, tramos con sal fundente, puentes marinos, ECR es medio de durabilidad de gran relación costo-beneficio.
X. Control de calidad (QC) e inspección en fábrica
El control de calidad en planta de prefabricación es clave para llevar norma al producto, se sugiere establecer doble vía "en línea + fuera de línea":
Control en línea: temperatura de tubo (post calentamiento frecuencia media), espesor de película (medidor magnético, múltiples puntos circunferenciales), apariencia post enfriamiento, velocidad de línea, registro completo y alarma.
Inspección fuera de línea: por lote hacer adherencia (GB/T 9286 cuadrícula), resistencia de pelado (GB/T 23257), desprendimiento catódico, resistencia a niebla salina (GB/T 1771), impacto (GB/T 1732), detección de chispas. 3LPE también debe hacer pelado entre capas y resistencia a agrietamiento por tensión ambiental (según GB/T 23257 o ISO 21809).
Retención de muestra y trazabilidad: conservar parámetros de proceso y resultados de inspección de cada tubo, formar archivo trazable, facilitando operación y definición de disputas.
kexinMaterials al entregar polvo adjunta "inspección de salida de polvo + ventana de proceso en línea + lista de aceptación de producto terminado", para que la planta de prefabricación tenga base desde material hasta producto, no juzgar por color y tacto.
XI. Almacenamiento, transporte, apilado y gestión in situ
El tramo de almacenamiento y transporte post fábrica de tubos prefabricados anticorrosión pesada suele ignorarse, pero frecuentemente causa fallas:
Apilado: base de pila con madera, separación entre capas, evita corrosión por punto por presión y deformación; capa exterior PE/PP teme UV prolongado, almacenamiento al aire libre debe cubrirse o limitar tiempo.
Izaje: usar banda de nylon ancha en lugar de cable de acero directo, evita dañar capa; prohibido arrastrar.
Manejo y relleno: zona de relleno de roca primero tierra fina, luego grava; tramo de perforación direccional controla curvatura y empuje, reduce rayaduras a capa.
Gestión de almacenamiento in situ: por especificación y lote en zonas, identificación clara, plan de reparación de capa dañada in situ (mismo material de sistema, tratamiento superficial normado).
En una frase: vida de capa = calidad de prefabricación × protección de almacenamiento × construcción in situ, cualquier segmento fallido reduce el conjunto.
XII. Sinergia con otras funciones
El revestimiento en polvo anticorrosión pesado suele combinarse con funciones. Resistencia al desgaste: tubos, codos en ambiente erosivo, FBE con agregado resistente (ver revestimiento en polvo resistente al desgaste). Aislamiento: caja de batería, pared interna de busbar anticorrosión y aislamiento (ver revestimiento en polvo aislante). Ignífugo: ambiente severo base anticorrosión más capa ignífuga intumescente (ver revestimiento ignífugo intumescente). Como proveedor de sistema anticorrosión pesada, kexinMaterials propone "hacer sistema según entorno de servicio, no vender un tarro de polvo", integrando clasificación ambiental, espesor, junta y detección de chispas en la misma entrega.
XIII. Revisión de casos de falla
Caso 1: tubería en servicio 3 años con corrosión anular en junta. Causa raíz: tratamiento superficial insuficiente de manguito retráctil de junta, calentamiento desigual causó despegue local e ingreso de agua, línea principal 3LPE intacta pero junta fue punto débil. Lección: junta debe hacer tratamiento superficial y detección igual que línea principal.
Caso 2: radio de desprendimiento catódico de tubo FBE excedido. Causa raíz: potencial de protección catódica demasiado negativo (sobreprotección) sumado a curado insuficiente de FBE, hidrólisis alcalina interfacial. Lección: parámetros CP controlados por norma, grado de curado FBE medido.
Caso 3: barra ECR agrietada tras doblado. Causa raíz: radio de curvatura muy pequeño, tenacidad de capa no coincidente. Lección: doblado ECR según radio norma, y detección de poros post doblado.
Caso 4: arrastre en almacenamiento dañó capa PE, en relleno la raya corroía primero. Causa raíz: violación de izaje y manejo. Lección: protección de almacenamiento debe escribirse en procedimiento de gestión, no solo documento técnico.
Estos casos muestran en conjunto: la anticorrosión pesada es "proyecto de sistema", la falla casi siempre ocurre en interfaz, junta, almacenamiento y desajuste de parámetros, no en el polvo mismo.
XIV. Malentendidos comunes
Concepto erróneo uno: los revestimientos en polvo de alta anticorrosión son iguales a las pinturas líquidas de alta anticorrosión. Incorrecto. El polvo se prefabrica en fábrica, sin disolvente, de película gruesa en una sola capa y calidad estable, adecuado para tuberías, barras de acero y piezas estándar; el líquido es adecuado para estructuras grandes in situ que no se pueden hornear. Concepto erróneo dos: el FBE de capa simple es universal. Incorrecto. Su resistencia al daño mecánico es débil; para relleno con piedras conviene usar 3LPE o agregar cinta de sacrificio. Concepto erróneo tres: cuanto más larga sea la niebla salina, mejor. Incorrecto. Se debe establecer la duración según la clasificación ambiental y la vida útil objetivo, y combinar con corrosión cíclica y desprendimiento catódico. Concepto erróneo cuatro: la reparación de juntas se hace a la ligera. Incorrecto. El fallo en la reparación de juntas es la causa principal de corrosión en tuberías. Concepto erróneo cinco: solo mirar el rendimiento a temperatura ambiente. Incorrecto. Se debe verificar la temperatura de trabajo (especialmente en gasoductos de alta temperatura). Concepto erróneo seis: cuanto más negativa sea la protección catódica, más seguro. Incorrecto. El sobreprotección agrava el desprendimiento catódico del FBE. Concepto erróneo siete: el almacenamiento y transporte no importa. Incorrecto. Los arañazos por izado y arrastre son el punto de partida de la corrosión tras el relleno.
Quince, tendencias tecnológicas
Uno, FBE de curado a baja temperatura, reduce consumo energético y daño térmico; dos, materiales de reparación de juntas líquidos sin disolvente con mejor compatibilidad con FBE; tres, multifuncionalidad multicapa (anticorrosión más resistencia al desgaste más identificación); cuatro, detección inteligente de fugas, incrustando capa trazadora para monitoreo en tiempo real de daños; cinco, ecologización, reduciendo consumo energético y emisiones en procesos de polvo y extrusión.
Dieciséis, árbol de decisión de selección
Para seleccionar revestimiento en polvo de alta anticorrosión, primero ver el ambiente (C4–CX o Im); luego la temperatura (a temperatura ambiente 3LPE, alta temperatura 3LPP); luego el riesgo mecánico (relleno con piedras seleccionar multicapa); luego si combina funciones (resistencia al desgaste, aislamiento); finalmente definir el esquema de reparación de juntas. Escribir esta ruta como especificación, la selección no se basa en la experiencia.
Diecisiete, defectos comunes y solución de fallos
| Defecto | Causa | Contramedida |
|---|---|---|
| Gran desprendimiento catódico | Formulación o CP inadecuados | Optimizar formulación, controlar CP |
| Desprendimiento entre capas | Adhesivo incompatible | Seleccionar adhesivo compatible |
| Puntos de fuga en junta | Mala técnica de junta | Manguito retráctil / polvo de junta, detección de fugas |
| Daño mecánico | FBE de capa simple | Cambiar a 3LPE/3LPP |
| Mala adherencia | Tratamiento previo insuficiente | Chorreado Sa2.5 |
| Curado insuficiente | Desajuste temperatura/velocidad cadena | Medir PMP, ajustar proceso |
Dieciocho, lista de estándares y detección
La aceptación cubre: SY/T 0315 o GB/T 23257 (estándar de sistema); GB/T 1771 / ASTM B117 (niebla salina); GB/T 9286 (adherencia); resistencia al desprendimiento GB/T 23257; desprendimiento catódico; detección de fugas por chispa; tiempo de gelificación ISO 8130-6 (configuración de proceso). Se sugiere establecer un control quíntuple de "espesor de película + detección de fugas + desprendimiento + niebla salina + desprendimiento catódico", haciendo de la anticorrosión de larga duración un indicador verificable.
Diecinueve, cuantificación de medio corrosivo y predicción de vida útil
La premisa del diseño de alta anticorrosión es traducir el "ambiente" a números medibles, en lugar de pasar por alto con un simple "junto al mar" o "zona química". Para tuberías enterradas, los indicadores clave incluyen resistividad del suelo (baja resistividad a menudo significa fuerte actividad corrosiva), contenido de iones cloruro y sulfato, pH, contenido de agua, y microorganismos (corrosión microbiana MIC causada por bacterias reductoras de sulfato SRB); para ingeniería marina se observa la tasa de deposición de iones cloruro, y la frecuencia de alternancia húmedo-seco en zona de salpicadura y zona de marea; para atmósfera química se presta atención a H2S (ácido, control de materiales y selección de revestimiento según NACE MR0175 / ISO 15156), CO2 (corrosión carbónica, se agrava con aumento de temperatura y presión), acidez-alcalinidad y temperatura. Correlacionar estos indicadores uno a uno con la clasificación C4–CX / Im de ISO 12944-2 es lo que permite convertir la "experiencia" en "entrada cuantificada". Por ejemplo, para el mismo "litoral", la atmósfera abierta (C5-M) y la zona de salpicadura (alternancia húmedo-seco más cloruro más impacto mecánico) requieren sistemas muy diferentes; esta última a menudo necesita 3LPE e incluso cinta de sacrificio adicional, no soportable por FBE de capa simple.
La predicción de vida útil no se puede decidir a ojo con una sola duración de niebla salina. En ingeniería se usa comúnmente el enfoque de "aceleración en laboratorio + datos in situ de proyectos similares + coeficiente de seguridad" con triple verificación: primero verificar la resistencia a la corrosión del revestimiento mismo con GB/T 1771 o ASTM B117, luego verificar su estabilidad combinada con protección catódica mediante desprendimiento catódico, luego referenciar registros de servicio real de tuberías similares en suelos similares, y finalmente retroceder espesor de película, junta y frecuencia de inspección según la vida útil objetivo. Aquí hay que enfatizar: por preciso que sea el modelo, debe basarse en la premisa de "tratamiento previo calificado + junta confiable + almacenamiento y transporte controlado", de lo contrario la vida útil predicha es solo un número en papel. Desde el costo de ciclo de vida (LCC), aclarar la cuantificación ambiental al inicio y hacer sólidas la junta y la detección de fugas es mucho más barato que la excavación y reparación frecuente posterior: el costo unitario de excavación y reparación de una tubería a menudo supera la inversión inicial de todo su revestimiento anticorrosivo, esta es la razón fundamental de que la alta anticorrosión "pesa en el diseño".
Veinte, puntos clave de auditoría en fábrica de prefabricación y sitio
Para auditar si un proyecto de revestimiento en polvo de alta anticorrosión es confiable, se sugiere captar varios indicadores duros: uno, evidencia de tratamiento previo (registro de evaluación de grado de chorreado Sa2.5, detección de profundidad de anclaje); dos, evidencia de curado (registro de temperatura de calentamiento de frecuencia media y velocidad de cadena, medición real de grado de curado FBE); tres, espesor de película y detección de fugas (espesor de película multipunto circunferencial, cobertura total de detección por chispa); cuatro, muestreo de desprendimiento entre capas y catódico (según GB/T 23257, SY/T 0315, métodos NACE); cinco, consistencia de junta (mismos materiales que línea principal, mismo estándar de detección de fugas). Escribir estos cinco como lista de auditoría es más confiable que ver un bonito informe de inspección de fábrica. Kexin New Materials (kexinMaterials) al entregar suele adjuntar el trío de "inspección de salida + ventana de proceso + aceptación de producto terminado", facilitando a fábrica de prefabricación y propietario verificar juntos según la lista, llevando la "anticorrosión de larga duración" a acciones auditables.
Veintiuno, lista de revisión de diseño
Para evitar omisiones, antes de entregar el esquema de revestimiento en polvo de alta anticorrosión se sugiere revisar uno a uno: si la clasificación ambiental (C4–CX / Im) es precisa; si el sistema (FBE / 3LPE / 3LPP) coincide con temperatura y riesgo mecánico; si el espesor de película y sección corresponden; si el material de junta es compatible con la línea principal y la detección de fugas cubre todo; si el rango de potencial de protección catódica es razonable (evitar que sobreprotección agrave desprendimiento); si los procedimientos de almacenamiento, transporte y gestión en sitio están en su lugar. Marcar estos seis como completados antes de firmar y liberar reduce significativamente el riesgo de fallo posterior. Esta lista también facilita a propietario y supervisor verificar rápidamente, es una herramienta de implementación para "hacer de la anticorrosión de larga duración un indicador verificable", mucho más confiable que decidir a ojo por experiencia.
Preguntas frecuentes
P: ¿Cuál es la diferencia entre revestimiento en polvo de alta anticorrosión y pintura líquida de alta anticorrosión?
R: El polvo (FBE / 3LPE) se prefabrica en fábrica, sin disolvente (GB 30981 cuenta 0 VOC), película gruesa en una sola vez, calidad estable, adecuado para tuberías, barras de acero, piezas estándar; el líquido (epoxi sin disolvente, etc.) es adecuado para estructuras grandes in situ que no se pueden hornear (ver sistema ISO 12944). Ambos se dividen según si se puede hornear y si es industrializado.
P: ¿Qué es FBE y qué espesor de película se aplica?
R: FBE (polvo epoxi de fusión) es un polvo epoxi de un componente; tras precalentar la pieza se rocía y funde formando una capa epoxi densa, espesor de capa simple comúnmente 300–600 micras (tubería 350–500 micras). Logra anticorrosión a largo plazo mediante blindaje denso, mejor adherencia y compatibilidad con protección catódica.
P: ¿Cuál es la función de cada capa en la estructura de tres capas 3LPE?
R: Capa base FBE para anticorrosión y adherencia, adhesivo intermedio puentea epoxi y poliolefina, capa exterior PE o PP proporciona protección mecánica y resistencia a esfuerzo ambiental. Estándar GB/T 23257 (doméstico) o ISO 21809-1 (internacional).
P: ¿Cuánto tiempo de niebla salina se necesita para aprobar?
R: Según clasificación ambiental y vida útil objetivo, comúnmente GB/T 1771 (NSS, equivalente ASTM B117) a nivel de miles de horas; para más severo usar corrosión cíclica. Aprobar no es no oxidar instantáneamente, sino que en el tiempo especificado el sustrato no tiene óxido rojo y la propagación de rayones es controlable. La duración específica depende del estándar del producto y objetivo de durabilidad.
P: ¿Qué es el desprendimiento catódico y por qué es importante?
R: Bajo protección catódica, el radio de desprendimiento del revestimiento (desprendimiento catódico) refleja su estabilidad con el acero y el CP combinados. Si el desprendimiento es excesivo, la corriente de protección se desliza y el revestimiento se desprende en láminas. FBE debe controlar el desprendimiento catódico dentro de límite especificado (ej. 65℃ / 30 días radio ≤ valor estándar), y evitar agravarlo por potencial de sobreprotección.
P: ¿Cómo seleccionar el nivel ambiental para revestimiento en polvo de alta anticorrosión?
R: Según clasificación ISO 12944-2: C4–CX (atmósfera), Im1–Im3 (inmersión o suelo). Luego combinar con temperatura, riesgo mecánico, medio (cloruro, sulfuro de hidrógeno, dióxido de carbono) para definir sistema y espesor; alta temperatura seleccionar 3LPP o FBE resistente al calor.
P: ¿Por qué la reparación de juntas in situ es clave?
R: La mayoría de la corrosión de tuberías comienza por fallo de junta (ambiente in situ adverso, proceso difícil de controlar). El material de junta debe ser compatible y sellar con la capa principal, comúnmente manguito retráctil, polvo de junta o epoxi líquido, y detección de fugas por chispa. Por buena que sea la línea principal, si la junta pierde, el esfuerzo previo se pierde.
P: ¿Se puede usar FBE de capa simple para todas las tuberías enterradas?
R: FBE de capa simple tiene buena anticorrosión pero débil resistencia al daño mecánico; en relleno con piedras, perforación direccional y otros casos de alto riesgo conviene usar 3LPE o 3LPP con protección mecánica externa; o FBE con cinta de sacrificio. Según riesgo mecánico del suelo y método de construcción.
P: ¿Cómo combinar revestimiento en polvo de alta anticorrosión con resistencia al desgaste?
R: En ambientes abrasivos (codos, piezas de bomba, varillas de tubería), agregar al aglutinante FBE agregados resistentes al desgaste de alúmina o carburo de silicio, formando compuesto anticorrosión más desgaste (ver revestimiento en polvo resistente al desgaste), en una sola aplicación.
P: ¿Existe estándar para FBE en barras de acero?
R: Sí. El recubrimiento en polvo epoxi para barras de acero tiene estándares específicos de producto y construcción (ej. JG/T 502, ASTM A775), usado para mejorar durabilidad de barras en concreto y retrasar corrosión, es medio importante de durabilidad arquitectónica; la construcción también requiere limpieza, calentamiento y control de adherencia, y control de radio de doblado e inspección de poros.
P: ¿El potencial de protección catódica cuanto más negativo mejor?
R: No. Un potencial de protección demasiado negativo agrava la liberación de hidrógeno y alcalinización en la interfaz FBE, aumentando el radio de desprendimiento catódico; según norma (ej. NACE SP0169) controlar rango de potencial razonable, equilibrando protección y riesgo de desprendimiento.
P: ¿El almacenamiento y transporte afectan la vida del revestimiento de alta anticorrosión?
R: Sí. Arañazos por izado y arrastre en capa exterior PE/PP, envejecimiento ultravioleta prolongado al aire libre, aplastamiento por apilamiento, se vuelven puntos de corrosión tras el relleno. El almacenamiento y transporte requiere cinchas anchas, separación con tacos, cubierta y gestión de identificación, integrando la "protección de almacenamiento y transporte" al sistema anticorrosivo global.
Lecturas adicionales
- Principios y clasificación de revestimientos en polvo: desde mecanismo de formación de película hasta selección de sistema de resina: base de formación de película y cero VOC de FBE y 3LPE, contexto del sistema de este artículo.
- Tratamiento de superficie de pintura Sa2.5 y grado de chorreado: la profundidad de anclaje y limpieza de la adherencia del revestimiento en polvo de alta anticorrosión determina la vida, el pretratamiento es la base.
- Guía de selección de sistema de revestimiento anticorrosivo ISO 12944: entender clasificación de ambiente corrosivo C4–CX / Im, poner la anticorrosión en polvo en el marco de protección integral.
- Revestimientos en polvo termoestables y termoplásticos: mecanismo de formación de película, límites de rendimiento y selección
- Construcción de pintura industrial: parámetros de pulverización sin aire, control de espesor y intervalo de pintura