Sơn bột chống ăn mòn nặng là hệ thống lớp phủ bột được ứng dụng trong môi trường ăn mòn khắc nghiệt, yêu cầu tuổi thọ bảo vệ dài hạn (15–30 năm hoặc thậm chí lâu hơn), đại diện điển hình là bột epoxy kết dính nóng chảy (FBE, Fusion Bonded Epoxy) và cấu trúc chống ăn mòn ngoài đường ống ba lớp polyethylene hoặc ba lớp polypropylene (3LPE / 3LPP) dựa trên FBE. Khác với bột trang trí, giá trị của sơn bột chống ăn mòn nặng nằm ở việc "không hỏng trong hàng chục năm dưới lòng đất, dưới nước, ngoài biển, trong khí quyển hóa chất". Theo ISO 12944-2, môi trường ăn mòn được phân cấp từ C1 (rất thấp) đến CX (rất cao) và Im1–Im3 (môi trường ngâm), sơn bột chống ăn mòn nặng chủ yếu phục vụ các cấp khắc nghiệt nhất C4–CX và Im1–Im3. Xét về tuổi thọ công trình, chữ "nặng" trong sơn bột chống ăn mòn nặng không chỉ là lớp phủ dày, mà còn là thiết kế hệ thống nặng, xử lý bề mặt nặng, kiểm tra nặng — bất kỳ khâu nào làm tắt đều có thể nén tuổi thọ thiết kế hàng chục năm thành sự cố chỉ sau vài năm.
Trong lĩnh vực bột chức năng, Công ty TNHH Vật liệu mới Kế Tín (kexinMaterials) cung cấp giải pháp bột đơn lớp FBE và bột配套 cho 3LPE / 3LPP, đồng thời thiết kế phối hợp chống ăn mòn với chống mài mòn, cách điện. Bài viết này dựa trên các tiêu chuẩn có thể trích dẫn (ISO 12944, GB/T 1771, ASTM B117, SY/T 0315, GB/T 23257) để bóc tách cốt lõi kỹ thuật của sơn bột chống ăn mòn nặng, giúp kỹ sư biến "chống ăn mòn dài hạn" từ khẩu hiệu thành thiết kế độ dày màng và phun sương muối có thể xác minh được.
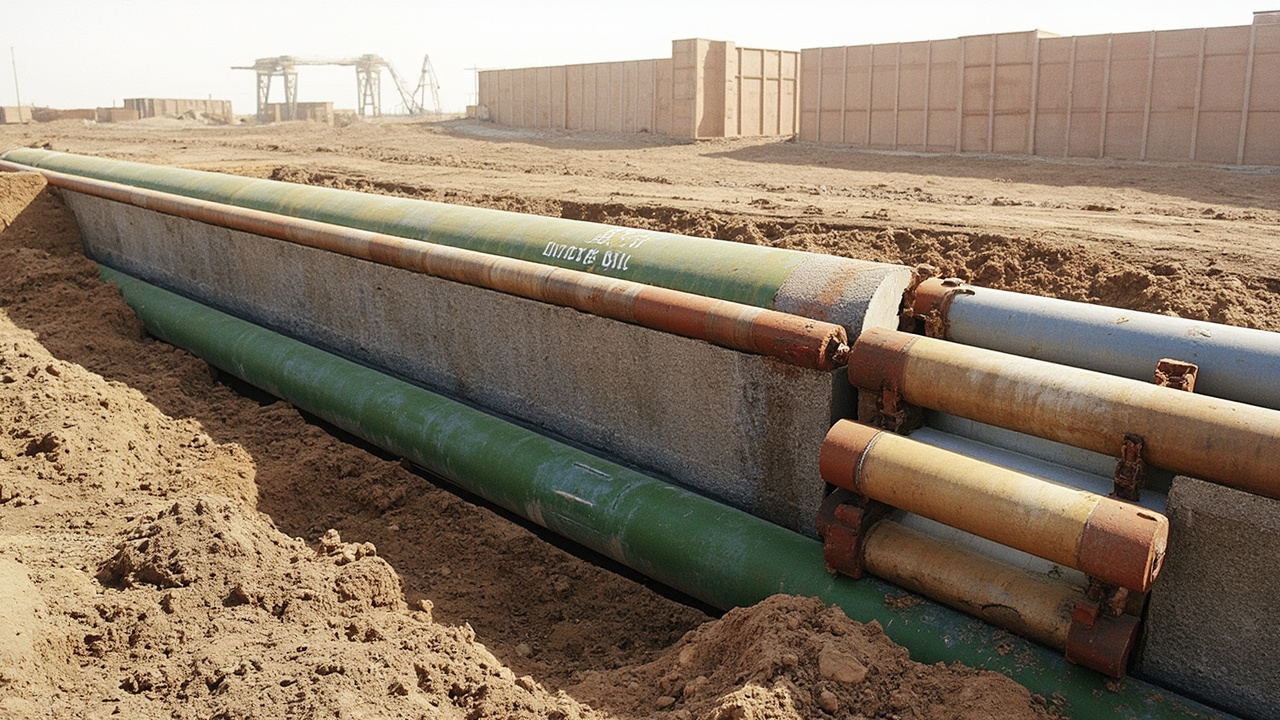
I. Tại sao bột có thể làm "chống ăn mòn nặng"
Sơn lót epoxy giàu kẽm dạng lỏng dựa vào kẽm hy sinh bảo vệ catốt (xem cơ chế sơn lót epoxy giàu kẽm), trong khi sơn bột chống ăn mòn nặng chủ yếu dùng "epoxy đặc kín tăng cường bám dính và làm dày màng", khi cần thì phối hợp với bảo vệ catốt. Thứ nhất, đặc kín không lỗ: FBE tạo màng một lần 300–600 micromet, mạng lưới liên kết chéo không tồn dư dung môi, ngăn chặn nước, oxy, ion. Thứ hai, bám dính cực mạnh: epoxy bám dính tuyệt vời trên thép phun cát (Sa2.5, tham khảo xử lý bề mặt sơn Sa2.5), giao diện khó thấm nước. Thứ ba, kháng hóa chất: epoxy liên kết chéo kháng môi trường đất, kháng bong catốt (cần kiểm soát). Thứ tư, tạo màng dày một lần: phun tĩnh điện bột cộng nóng chảy có thể đạt độ dày một lần, ưu việt hơn sơn lỏng nhiều lớp. Thứ năm, tương thích với bảo vệ catốt: trong lĩnh vực đường ống, FBE phối hợp với bảo vệ catốt dòng điện ngoài hoặc anot hy sinh là tổ hợp kinh điển được NACE và ISO khuyến nghị.
Lưu ý: sơn bột chống ăn mòn nặng thường dùng cho chi tiết kim loại có thể sấy (đường ống, cốt thép, cấu kiện thép chế tạo sẵn), các kết cấu lớn không thể sấy tại hiện trường vẫn chủ yếu dùng hệ lỏng (xem hệ sơn chống ăn mòn ISO 12944). Nhưng mô hình chế tạo sẵn tại nhà máy cộng hàn nối tại hiện trường đã bao phủ phần lớn đường ống và chi tiết tiêu chuẩn.
II. Bột epoxy kết dính nóng chảy (FBE)
FBE là bột epoxy đơn thành phần, sau khi gia nhiệt chi tiết (khoảng 200–230℃) thì phun tĩnh điện hoặc nhúng giường lưu hóa, bột nóng chảy chảy đều và tạo liên kết hóa học hoặc vật lý với bề mặt thép, làm nguội tạo lớp epoxy đặc kín. Thông số chính: độ dày màng thường 300–600 micromet (đường ống 350–500); bám dính theo GB/T 9286 vạch lưới cấp 0/1; bong catốt theo phương pháp NACE hoặc SY (như 65℃ / 30 ngày ≤ quy định); kháng phun sương muối theo GB/T 1771 hoặc ASTM B117 cấp hàng nghìn giờ; va đập theo GB/T 1732 hoặc ASTM D2794; đóng rắn theo thời gian gel đo bằng ISO 8130-6, dùng để khớp tốc độ dây chuyền.
Tiêu chuẩn FBE trong nước có SY/T 0315 "Tiêu chuẩn kỹ thuật lớp phủ ngoài bột epoxy kết dính nóng chảy đường ống thép", quốc tế có NACE SP0394, CSA Z245.20, v.v. Cốt thép dùng FBE có tiêu chuẩn sản phẩm riêng (như JG/T 502). FBE kháng ăn mòn đất và kháng hóa chất tốt, nhưng kháng hư hại cơ học (va đập đá lấp đầy) yếu, nên trong môi trường cơ học khắc nghiệt phủ thêm polyethylene hoặc polypropylene tạo thành 3LPE / 3LPP.
| Thông số | Khoảng điển hình / tiêu chuẩn | Mô tả |
|---|---|---|
| Độ dày màng | 300–600 µm (đơn lớp) | Đường ống FBE thường dùng 350–500 µm |
| Bám dính | GB/T 9286 vạch lưới cấp 0/1 | Cực mạnh trên thép phun cát |
| Bong catốt | Theo phương pháp NACE/SY | Đánh giá độ ổn định khi dùng với CP |
| Kháng phun sương muối | GB/T 1771 / ASTM B117 | Cấp hàng nghìn giờ không ăn mòn nền |
| Va đập | GB/T 1732 / ASTM D2794 | Kháng va quẹt khi vận chuyển |
| Đóng rắn | Thời gian gel ISO 8130-6 | Khớp tốc độ dây chuyền |
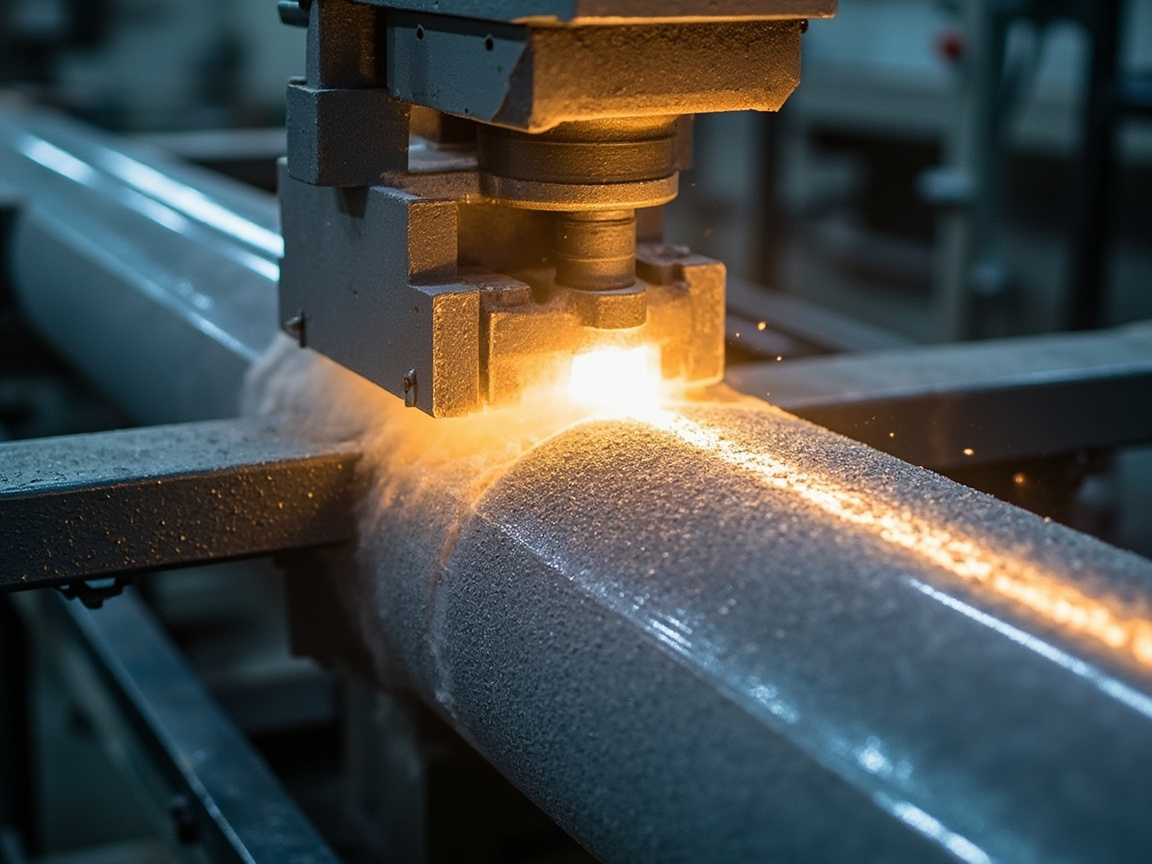
III. Cấu trúc ba lớp (3LPE / 3LPP)
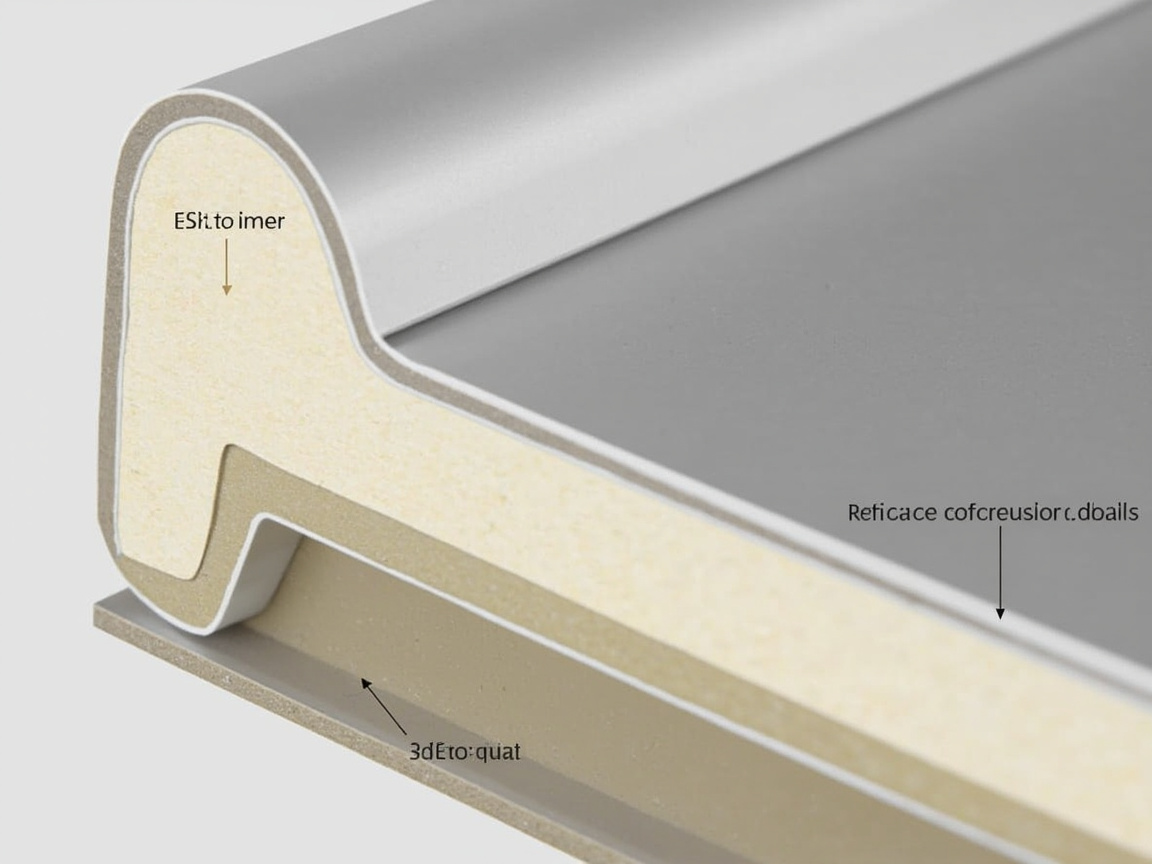
Để cân bằng "bám dính chống ăn mòn (FBE) cộng bảo vệ cơ học (PE/PP)", đường ống chôn ngầm phổ biến dùng bao phủ ép đùn ba lớp. Lớp đáy FBE (khoảng 150–250 micromet) cung cấp bám dính và chống ăn mòn; lớp keo giữa (khoảng 200–400 micromet) cầu nối epoxy và polyolefin, đảm bảo dính lớp giữa; lớp ngoài PE hoặc PP (khoảng 1.8–3.5 mm) cung cấp bảo vệ cơ học, kháng ứng suất đất, kháng tia UV (PP chịu nhiệt cao hơn). Tiêu chuẩn cấu trúc này trong nước là GB/T 23257 "Lớp chống ăn mòn polyethylene đường ống thép chôn ngầm", quốc tế ISO 21809-1. 3LPP chịu nhiệt cao hơn (đạt 70–110℃ thậm chí cao hơn), dùng cho đường ống dầu nóng hoặc tiêm hơi; 3LPE dùng cho nhiệt độ thường hoặc trung bình. Chọn loại theo "độ ăn mòn đất cộng nhiệt độ cộng rủi ro cơ học cộng bảo vệ catốt" bốn chiều xác định.
Công ty TNHH Vật liệu mới Kế Tín (kexinMaterials) trong配套 3LPE nhấn mạnh tính tương thích của keo với FBE — cường độ bong lớp giữa (theo thử nghiệm bong GB/T 23257) không đủ là hư hỏng thường gặp, phải kiểm soát từ hai đầu công thức bột và quy trình đùn. Có một chi tiết thường bị bỏ qua: độ đóng rắn FBE không đủ sẽ dẫn đến phản ứng kém với keo, nên đoạn FBE tăng nhiệt độ tức thời lên đủ để đóng rắn hoàn toàn rất quan trọng; còn xử lý oxy hóa lớp keo (lửa hoặc corona) quyết định độ dính với PE/PP, xử lý quá mức hoặc thiếu đều làm yếu lực lớp giữa. "Hóa học giao diện" giữa ba lớp mới là cốt lõi bền bỉ của 3LPE, chứ không phải chỉ xếp chồng vật lý ba lớp.
IV. Cơ chế bong catốt và phối hợp bảo vệ catốt
Bong catốt (Cathodic Disbondment) là mô thức mất ổn định then chốt nhất của FBE dưới bảo vệ catốt, hiểu cơ chế mới có thể thiết kế và nghiệm thu đúng. Quá trình đại khái: khi đường ống áp dụng bảo vệ catốt, điện thế bề mặt thép âm đi, nếu lớp phủ có khuyết tật nhỏ hoặc kênh thấm, nước và ion thấm vào giao diện, tại bề mặt thép xảy ra phản ứng catốt (giải phóng hydro hoặc tạo môi trường kiềm), làm kiềm hóa, thủy phân giao diện bám dính epoxy và thép, lớp phủ bong từ chỗ khuyết tật lan ra xung quanh từng mảng. Bán kính bong càng lớn, dòng bảo vệ càng dễ "bò" đến diện tích lớn hơn, hệ chống ăn mòn dần mất tác dụng.
Ba tuyến chính kiểm soát bong catốt: một là tối ưu công thức, thêm epoxy biến tính ức chế thủy phân kiềm, kiểm soát chất độn và mật độ liên kết chéo, làm giao diện kháng kiềm hơn; hai là xử lý bề mặt, phun cát Sa2.5 sạch và gai mỏ neo đảm bảo bám cơ học, giảm nước di chuyển dọc giao diện; ba là tham số bảo vệ catốt hợp lý, điện thế bảo vệ quá âm (quá bảo vệ) sẽ tăng giải phóng hydro, tăng tốc bong, cần theo NACE SP0169 và các quy phạm kiểm soát khoảng điện thế (như -0.85 V đến khoảng -1.05 V CSE, tùy môi trường). Khi nghiệm thu đo thực tế theo phương pháp tiêu chuẩn (như bán kính bong giới hạn ở nhiệt độ và thời gian quy định), chứ không chỉ xem bề ngoài.
V. Thiết kế bền và phân cấp môi trường
Thiết kế tuổi thọ sơn bột chống ăn mòn nặng phải gắn với môi trường. Phân cấp môi trường ISO 12944-2: C4 (cao, công nghiệp hoặc ven biển), C5-I (công nghiệp cao), C5-M (hàng hải), CX (cực đoan), Im1 (ngâm nước ngọt), Im2 (ngâm nước biển), Im3 (chôn đất). Sơn bột chống ăn mòn nặng chủ yếu phục vụ C4–CX và Im1–Im3. Phun sương muối và ăn mòn tuần hoàn: theo GB/T 1771 (phun sương muối trung tính NSS, tương đương ASTM B117) làm cấp hàng nghìn giờ; khắc nghiệt hơn dùng ăn mòn tuần hoàn (xem thử nghiệm phun sương muối và ăn mòn tuần hoàn) mô phỏng khô ướt xen kẽ. Bong catốt: FBE dùng với bảo vệ catốt, phải đo bán kính bong catốt, kiểm soát trong giới hạn tiêu chuẩn. Kháng hóa chất và kháng nhiệt: theo môi trường (độ pH đất, ion clorua, hydro sunfua, cacbon đioxit) và nhiệt độ hiệu chỉnh, nhiệt độ cao chọn 3LPP hoặc FBE biến tính chịu nhiệt.
Quy trình thiết kế: phân cấp môi trường → xác định mục tiêu bền (năm) → chọn hệ (FBE đơn lớp hoặc 3LPE / 3LPP) → định độ dày màng → định phương án hàn nối → kiểm tra hiện trường (độ dày, rò rỉ tia lửa điện, bám dính). Bổ sung: mục tiêu bền không phải càng dài càng tốt, mà phải khớp với tuổi thọ tài sản, chu kỳ bảo dưỡng, chi phí toàn生命周期; thiết kế quá mức tăng chi phí, thiết kế thiếu thì hỏng sớm, cả hai đều cần quyết định dựa trên dữ liệu.
VI. FBE hai lớp và lớp phủ chống ăn mòn trong
Trên cơ sở FBE đơn lớp, công trình phát triển "FBE hai lớp (Dual FBE)": lớp đáy là FBE chống ăn mòn thông thường, lớp mặt là FBE biến tính mềm dẻo hơn, cân bằng bám dính chống ăn mòn và kháng hư hại cơ học, kháng uốn, thường dùng cho đoạn khoan định hướng, xuyên qua có yêu cầu độ dẻo cao. So với đơn lớp, FBE hai lớp kháng trầy xước tốt hơn khi đá, kéo ống khoan định hướng, và toàn bộ vẫn là hệ thuần epoxy, chịu nhiệt và kháng hóa chất nhất quán.
Hướng khác là "chống ăn mòn trong". Thành trong đường ống dẫn nước, dầu khí cũng cần chống ăn mòn chống bám, FBE trong (hoặc epoxy lỏng) có thể giảm trở lực ma sát, ức chế cặn và ăn mòn trong; phun trong thành yêu cầu quy trình cao hơn — ống cần súng phun xoay trong, đóng rắn đều, không chảy nhỏ. Dùng nước uống còn phải đáp ứng yêu cầu vệ sinh (như GB/T 17219 đánh giá an toàn thiết bị cấp nước sinh hoạt), không tùy ý chọn chất độn độc hại. Công ty TNHH Vật liệu mới Kế Tín (kexinMaterials) trong giải pháp tích hợp chống ăn mòn trong ngoài, thường hoàn thành 3LPE thành ngoài và FBE thành trong trên cùng một dây chuyền chế tạo sẵn, giảm giao diện hiện trường, tăng độ tin cậy tổng thể.
VII. Thi công và hàn nối
Đoạn chế tạo sẵn tại nhà máy chất lượng khống chế được, nhưng điểm yếu của hệ đường ống ở "hàn nối" và "co hoặc ba chạc". Xử lý bề mặt: phun bi hoặc phun cát ống thép đến Sa2.5 (gần trắng), độ sâu gai mỏ theo tiêu chuẩn (như 40–100 micromet), cấp sạch bụi đạt chuẩn. Gia nhiệt tần số trung: ống thép gia nhiệt đến nhiệt độ nóng chảy FBE (khoảng 200–230℃), nhiệt độ đều là then chốt bám dính. Phun hoặc bao phủ: FBE phun tĩnh điện, lớp ngoài PE hoặc PP bao phủ đùn, làm nguội định hình. Hàn nối: tại hiện trường dùng ống co nhiệt, epoxy lỏng hoặc bột hàn nối, phải tương thích với lớp chính, kín nước. Kiểm tra: rò rỉ tia lửa điện (không điểm rò), độ dày, cường độ bong, bong catốt lấy mẫu.
Logic配套 của Công ty TNHH Vật liệu mới Kế Tín (kexinMaterials) là "công thức bột chính cộng vật liệu hàn nối cộng quy trình rò rỉ" giao cùng nhau, vì hư hỏng hàn nối hiện trường là nguyên nhân chính ăn mòn đường ống, chỉ làm tốt đoạn chính không đủ. Khi thi công còn một nhóm kiểm soát then chốt: đồng bộ xoay ống thép và tiến dọc trục (đảm bảo độ dày màng đều chu vi), gradient nhiệt độ dọc trục gia nhiệt tần số trung (tránh đầu rớt nhiệt độ chưa đóng rắn), nhiệt độ đoạn làm nguội (làm nguội quá nhanh có thể nứt ứng suất trong, quá chậm thì nhịp dây chuyền bị hạn chế). Các tham số này đều phải theo thẻ quy trình thực hiện và lưu记录.
VIII. So sánh vật liệu và quy trình hàn nối
Hàn nối là "gót chân Achilles" của chống ăn mòn đường ống, chọn vật liệu và quy trình trực tiếp quyết định tuổi thọ hệ. Phương án hàn nối thường gặp:
Ống co nhiệt (băng co nhiệt): thi công đơn giản, thường dùng hiện trường, nhờ gia nhiệt làm ống co bọc và keo nền bịt kín; then chốt là xử lý bề mặt và gia nhiệt đều, xử lý thiếu dễ bong dính, vào nước.
Hàn nối epoxy lỏng: tương thích tốt với epoxy chính, có thể phủ dày, thích hình dạng không đều; nhưng sơn hiện trường chịu ảnh hưởng lớn nhiệt độ độ ẩm môi trường và thao tác, cần xử lý bề mặt nghiêm ngặt.
Bột hàn nối (FBE phun hiện trường / gia nhiệt cảm ứng): cùng vật liệu với chính, tương thích tốt nhất, thường dùng ống khẩu độ lớn và công trình tiêu chuẩn cao; đầu tư thiết bị cao nhưng chất lượng ổn định.
Vật đàn hồi / băng quấn lạnh: dùng sửa chữa và chi tiết dị hình, thi công linh hoạt nhưng tính năng dài hạn phụ thuộc vật liệu và chất lượng thi công.
Nguyên tắc chọn: vật liệu hàn nối phải tương thích hóa học và vật lý với lớp chính (FBE/PE/PP), kín liên tục, chịu được cùng bảo vệ catốt và ứng suất đất. Dù loại nào, rò rỉ tia lửa điện và lấy mẫu cường độ dính đều không thể bỏ — điểm rò hàn nối thường là điểm bắt đầu ăn mòn.
IX. Bột epoxy dùng cốt thép và kết cấu bê tông (ECR)
Cốt thép trong bê tông không tuyệt đối an toàn: xâm nhập ion clorua (muối tan băng, môi trường biển) sẽ phá màng thụ động, gây gỉ, thể tích gỉ sưng gấp nhiều lần, dẫn đến nứt bong bê tông, là bệnh duyên bền điển hình. Cốt thép phủ epoxy (Epoxy-Coated Rebar, ECR) kết dính một lớp FBE trên bề mặt cốt thép, cách ly thép với môi trường ăn mòn. Tiêu chuẩn trong nước có JG/T 502 "Cốt thép phủ epoxy", v.v., quốc tế như ASTM A775, ISO 14654.
Chỉ tiêu then chốt ECR: tính toàn vẹn lớp phủ (rò rỉ lỗ kim, yêu cầu tỷ lệ rò rất thấp), bám dính (vạch lưới hoặc uốn không rụng), tính liên tục lớp phủ sau uốn (cốt thép cần uốn gia công, lớp phủ không được nứt). Cần làm rõ hiểu lầm: cốt thép phủ epoxy không phải "thép không gỉ là xong xuôi", mà là dùng "cách ly" kéo dài tuổi thọ; nó dính với bê tông thấp hơn cốt trần chút, khi thiết kế cần theo quy phạm xem xét hệ số giảm dính, và quy phạm quy định vị trí dùng và chiều dài neo cốt thép phủ. Với vùng bắn tung, đoạn đường muối tan băng, cầu vượt biển, ECR là biện pháp bền hiệu quả chi phí cao.
X. Kiểm soát chất lượng (QC) và kiểm tra nhà máy
Kiểm soát chất lượng xưởng chế tạo sẵn là then chốt đưa tiêu chuẩn vào sản phẩm, đề nghị thiết lập "trực tuyến + ngoại tuyến" hai bánh rẽ:
Kiểm soát trực tuyến: nhiệt độ ống thép (sau gia nhiệt tần số trung), độ dày màng (đo từ tính, nhiều điểm chu vi), bề ngoài sau làm nguội, tốc độ dây chuyền, ghi chép toàn trình và báo động.
Kiểm tra ngoại tuyến: mỗi lô làm bám dính (vạch lưới GB/T 9286), cường độ bong (GB/T 23257), bong catốt, kháng phun sương muối (GB/T 1771), va đập (GB/T 1732), rò rỉ tia lửa điện. 3LPE còn phải làm bong lớp giữa và nứt ứng suất môi trường (theo GB/T 23257 hoặc ISO 21809 phương pháp liên quan).
Lưu mẫu và truy xuất: lưu tham số quy trình và kết quả kiểm tra mỗi ống, hình thành hồ sơ truy xuất, thuận tiện vận hành bảo dưỡng và xác định tranh chấp sau này.
Công ty TNHH Vật liệu mới Kế Tín (kexinMaterials) khi giao bột sẽ kèm "kiểm tra xuất xưởng bột + cửa sổ quy trình lên dây + danh mục nghiệm thu thành phẩm" ba món, để xưởng chế tạo sẵn từ nguyên liệu đến thành phẩm đều có căn cứ, chứ không phán đoán bằng màu và cảm giác.
XI. Lưu kho vận chuyển, xếp và quản lý hiện trường
Ống chế tạo sẵn chống ăn mòn nặng sau xuất xưởng thường bị bỏ qua khâu lưu kho vận chuyển, nhưng lại thường gây hư hỏng:
Xếp: đáy chồng ống cần lót gỗ, cách lớp, tránh lớp phủ chịu ép điểm xói và biến dạng; lớp ngoài PE/PP sợ tia UV lâu dài, để ngoài trời nên che hoặc kiểm soát thời gian.
Cẩu: dùng dây đai nilon rộng thay vì cáp thép trực tiếp siết, tránh làm tổn thương lớp phủ; cấm kéo lê.
Vận chuyển và lấp đất: khu lấp đá nên lấp đất mịn trước, rồi đá dăm, đoạn khoan định hướng kiểm soát độ cong và lực đẩy, giảm trầy xước lớp phủ.
Quản lý lưu hiện trường: theo quy cách và lô phân khu, biển báo rõ, làm phương án sửa chữa lớp phủ hỏng tại hiện trường (vật liệu cùng hệ, xử lý bề mặt quy phạm).
Một câu: tuổi thọ lớp phủ = chất lượng chế tạo × bảo vệ lưu vận × thi công hiện trường, bất kỳ đoạn nào thất thủ đều kéo thấp tổng thể.
XII. Phối hợp với chức năng khác
Sơn bột chống ăn mòn nặng thường phối hợp chức năng. Chống mài mòn: ống thỏi, co trong môi trường mài mòn, FBE cộng cốt liệu chống mài mòn (xem lớp phủ bột chống mài mòn). Cách điện: vỏ pin, thành trong thanh cái chống ăn mòn kiêm cách điện (xem sơn bột cách điện). Chống cháy: đáy chống ăn mòn khắc nghiệt cộng lớp chống cháy trương nở (xem sơn chống cháy trương nở). Là nhà cung hệ chống ăn mòn nặng, Công ty TNHH Vật liệu mới Kế Tín (kexinMaterials) chủ trương "làm hệ theo môi trường phục vụ, chứ không bán một hũ bột", đưa phân cấp môi trường, độ dày màng, hàn nối, rò rỉ vào cùng một giao hàng.
XIII. Rà lại hồ sơ hư hỏng
Hồ sơ một: đường ống vận hành ba năm ăn mòn vành tại hàn nối. Nguyên nhân gốc là xử lý bề mặt ống co nhiệt hàn nối thiếu, gia nhiệt không đều dẫn đến cục bộ bong dính vào nước, 3LPE chính nguyên vẹn nhưng hàn nối thành mắt yếu. Bài học: hàn nối phải theo tiêu chuẩn ngang bằng chính làm xử lý bề mặt và rò rỉ.
Hồ sơ hai: ống FBE bán kính bong catốt vượt chuẩn. Nguyên nhân gốc là điện thế bảo vệ catốt quá âm (quá bảo vệ) cộng độ đóng rắn FBE thiếu, giao diện kiềm hóa thủy phân. Bài học: tham số CP phải kiểm soát quy phạm, độ đóng rắn FBE phải đo thực tế.
Hồ sơ ba: cốt thép ECR sau uốn gia công lớp phủ nứt. Nguyên nhân gốc là bán kính uốn quá nhỏ, độ dẻo lớp phủ không khớp. Bài học: uốn ECR cần theo bán kính quy phạm, và sau uốn làm rò rỉ lỗ kim.
Hồ sơ bốn: vận chuyển kéo lê gây trầy lớp PE, sau lấp đất chỗ vết trầy ưu tiên ăn mòn. Nguyên nhân gốc là cẩu vận vi phạm. Bài học: bảo vệ lưu vận phải viết vào quy trình quản lý, chứ không chỉ tài liệu kỹ thuật.
Các hồ sơ này cùng chứng minh: chống ăn mòn nặng là "công trình hệ thống", hư hỏng gần như đều xảy ra tại giao diện, hàn nối, lưu vận và tham số không khớp, chứ không phải bản thân bột.
XIV. Hiểu lầm thường gặp
Hiểu lầm một: Sơn bột chống ăn mòn nặng và sơn lỏng chống ăn mòn nặng là như nhau. Sai. Bột được tiền chế tại nhà máy, không dung môi, tạo màng dày một lần, chất lượng ổn định, phù hợp với đường ống, cốt thép, chi tiết tiêu chuẩn; sơn lỏng phù hợp với kết cấu lớn tại hiện trường không thể sấy. Hiểu lầm hai: Đơn lớp FBE là vạn năng. Sai. Khả năng kháng tổn thương cơ học yếu, lấp đất đá nên dùng 3LPE hoặc thêm băng hy sinh. Hiểu lầm ba: Phun sương muối càng lâu càng tốt. Sai. Cần phân cấp môi trường và tuổi thọ mục tiêu để định thời gian, đồng thời kết hợp ăn mòn tuần hoàn và bong tróc catốt. Hiểu lầm bốn: Nối miệng tùy tiện. Sai. Hỏng nối miệng là nguyên nhân chính gây ăn mòn đường ống. Hiểu lầm năm: Chỉ xem tính năng nhiệt độ thường. Sai. Cần kiểm tra nhiệt độ làm việc (đặc biệt đường ống dầu khí nhiệt độ cao). Hiểu lầm sáu: Bảo vệ catốt càng âm càng an toàn. Sai. Quá bảo vệ sẽ làm trầm trọng thêm bong tróc catốt của FBE. Hiểu lầm bảy: Lưu kho vận chuyển không quan trọng. Sai. Vết trầy xước do cẩu kéo là điểm khởi đầu ăn mòn sau lấp đất.
Mười lăm, Xu hướng kỹ thuật
Một là FBE đóng rắn nhiệt độ thấp, giảm tiêu hao năng lượng và tổn thương nhiệt; hai là vật liệu nối miệng lỏng không dung môi tương thích tốt hơn với FBE; ba là đa lớp chức năng hóa (chống ăn mòn cộng chống mài mòn cộng nhận diện); bốn là phát hiện rò rỉ thông minh, cấy lớp vết chỉ dõi theo dõi thời gian thực hư hỏng; năm là xanh hóa, giảm tiêu hao năng lượng và phát thải của quá trình bột và đùn.
Mười sáu, Cây quyết định chọn loại
Chọn sơn bột chống ăn mòn nặng trước xem môi trường (C4–CX hoặc Im); tiếp xem nhiệt độ (thường 3LPE, cao 3LPP); tiếp xem rủi ro cơ học (lấp đá chọn đa lớp); tiếp xem có kiêm chức năng (chống mài mòn, cách điện); cuối cùng định phương án nối miệng. Viết đường dẫn này thành bản quy cách, chọn loại không dựa kinh nghiệm.
Mười bảy, Khuyết tật thường gặp và xử lý sự cố
| Khuyết tật | Nguyên nhân | Đối sách |
|---|---|---|
| Bong tróc catốt lớn | Công thức hoặc CP không đúng | Tối ưu công thức, kiểm soát CP |
| Bong tróc giữa các lớp | Chất dính không tương thích | Chọn chất dính tương thích |
| Điểm rò nối miệng | Công nghệ nối miệng kém | Ống co nhiệt/bột nối miệng, kiểm rò |
| Tổn thương cơ học | Đơn lớp FBE | Đổi 3LPE/3LPP |
| Độ bám dính kém | Xử lý trước không đủ | Phun cát Sa2.5 |
| Đóng rắn không đủ | Nhiệt độ/tốc độ xích không khớp | Đo PMP, điều chỉnh công nghệ |
Mười tám, Tiêu chuẩn và danh mục kiểm tra
Nghiệm thu bao phủ: SY/T 0315 hoặc GB/T 23257 (tiêu chuẩn hệ thống); GB/T 1771 / ASTM B117 (phun sương muối); GB/T 9286 (độ bám dính); GB/T 23257 cường độ bong tróc; bong tróc catốt; kiểm rò tia lửa điện; thời gian hóa gel ISO 8130-6 (thiết lập công nghệ). Đề xuất thiết lập năm lớp kiểm soát "độ dày màng cộng kiểm rò cộng bong tróc cộng phun sương muối cộng bong tróc catốt", biến chống ăn mòn dài hạn thành chỉ tiêu có thể xác minh.
Mười chín, Lượng hóa môi trường ăn mòn và dự đoán tuổi thọ
Tiền đề của thiết kế chống ăn mòn nặng là dịch "môi trường" thành con số đo lường được, thay vì qua loa một câu "gần biển" "khu hóa chất". Với đường ống ngầm, chỉ tiêu then chốt gồm điện trở suất đất (điện trở thấp thường nghĩa là hoạt tính ăn mòn mạnh), hàm lượng clorua và sunfat, pH, độ ẩm, cùng vi sinh vật (vi khuẩn khử sunfat SRB gây ăn mòn vi sinh MIC); với công trình biển xem tốc độ lắng đọng clorua, cùng tần suất khô ướt xen kẽ vùng bắn tung, vùng thủy triều; với khí quyển hóa chất chú ý H2S (axit, theo NACE MR0175 / ISO 15156 kiểm soát vật liệu và chọn lớp phủ), CO2 (ăn mòn cacbonat, tăng theo nhiệt độ áp suất), độ acid kiềm và nhiệt độ. Đối chiếu từng điều các chỉ thị này với phân cấp C4–CX / Im của ISO 12944-2, mới biến "kinh nghiệm" thành "đầu vào lượng hóa". Ví dụ cùng là "gần biển", khí quyển trống (C5-M) và vùng bắn tung (khô ướt xen kẽ cộng clorua cộng xung kích cơ học) hệ thống cần thiết khác biệt lớn, vùng sau thường cần 3LPE thậm chí thêm băng hy sinh, chứ đơn lớp FBE không gánh được.
Dự đoán tuổi thọ không thể dựa thời gian phun sương muối đơn lẻ mà quyết. Công trình thường dùng ý tưởng "tăng tốc phòng thí nghiệm cộng dữ liệu thực địa công trình tương tự cộng hệ số an toàn" ba phía đối chiếu: trước dùng GB/T 1771 hoặc ASTM B117 xác nhận năng lực chống ăn mòn của lớp phủ bản thân, lại dùng bong tróc catốt xác nhận ổn định khi dùng chung với bảo vệ catốt, lại tham khảo hồ sơ vận hành thực tế đường ống tương tự trong đất tương tự, cuối cùng theo tuổi thọ mục tiêu suy ngược độ dày màng, nối miệng và tần suất kiểm tra. Đây phải nhấn mạnh: mô hình tinh vi đến đâu cũng phải lấy "xử lý trước đạt chuẩn cộng nối miệng tin cậy cộng lưu kho vận chuyển受控" làm tiền đề, nếu không tuổi thọ dự đoán chỉ là con số trên giấy. Từ chi phí toàn vòng đời (LCC), giai đoạn đầu lượng hóa rõ môi trường, làm chắc nối miệng và kiểm rò, rẻ hơn nhiều so với đào sửa频繁 giai đoạn sau — đơn giá đào sửa một đường ống thường vượt đầu tư ban đầu toàn bộ lớp phủ chống ăn mòn của nó, đây chính là nguyên nhân căn bản chống ăn mòn nặng "trọng ở thiết kế".
Hai mươi, Điểm then chốt kiểm tra nhà máy tiền chế và hiện trường
Kiểm tra công trình sơn bột chống ăn mòn nặng có tin cậy không, đề xuất nắm mấy chỉ tiêu cứng: một là bằng chứng xử lý trước (hồ sơ đánh giá phun cát cấp Sa2.5, đo độ sâu gai mỏ neo); hai là bằng chứng đóng rắn (ghi nhiệt gia nhiệt trung tần và tốc độ xích, đo thực độ đóng rắn FBE); ba là độ dày màng và kiểm rò (độ dày màng đa điểm chu vi, phủ toàn bộ kiểm rò tia lửa điện); bốn là lấy mẫu kiểm bong tróc lớp giữa và catốt (theo GB/T 23257, SY/T 0315, phương pháp NACE); năm là tính nhất quán nối miệng (cùng vật liệu tuyến chính, cùng tiêu chuẩn kiểm rò). Viết năm hạng mục này thành danh mục kiểm tra, tin cậy hơn xem một báo cáo kiểm tra xưởng đẹp. Kexin Materials (kexinMaterials) khi giao hàng thường kèm "kiểm tra xuất xưởng cộng cửa sổ công nghệ cộng nghiệm thu thành phẩm" ba bộ, thuận tiện nhà máy tiền chế và chủ đầu tư cùng xác minh theo danh mục, đưa "chống ăn mòn dài hạn" xuống hành động có thể kiểm toán.
Hai mươi mốt, Danh mục复核 thiết kế
Để tránh bỏ sót, trước khi giao phương án sơn bột chống ăn mòn nặng đề xuất复核 từng hạng mục: phân cấp môi trường (C4–CX / Im) có chính xác không; hệ thống (FBE / 3LPE / 3LPP) có khớp nhiệt độ, rủi ro cơ học không; độ dày màng và mặt cắt có tương ứng không; vật liệu nối miệng và tuyến chính có tương thích, kiểm rò có phủ toàn bộ không; dải điện thế bảo vệ catốt có hợp lý không (tránh quá bảo vệ tăng bong tróc); quy trình lưu kho vận chuyển và quản lý hiện trường đã sẵn sàng chưa. Hoàn thành tích sáu hạng mục này rồi ký duyệt, có thể giảm đáng kể rủi ro hỏng hóc giai đoạn sau. Danh mục này cũng thuận tiện chủ đầu tư và giám sát xác minh nhanh, là công cụ thực thi "biến chống ăn mòn dài hạn thành chỉ tiêu có thể xác minh", tin cậy hơn nhiều so với quyết dựa kinh nghiệm.
Câu hỏi thường gặp
Hỏi: Sơn bột chống ăn mòn nặng và sơn lỏng chống ăn mòn nặng khác gì?
Đáp: Bột (FBE / 3LPE) tiền chế nhà máy, không dung môi (GB 30981 tính 0 VOC), tạo màng dày một lần, chất lượng ổn định, phù hợp đường ống, cốt thép, chi tiết tiêu chuẩn; lỏng (epoxy không dung môi v.v.) phù hợp kết cấu lớn tại hiện trường không thể sấy (xem hệ thống ISO 12944). Hai loại phân công theo có thể sấy hay không, có nhà máy hóa hay không.
Hỏi: FBE là gì, độ dày màng làm bao nhiêu?
Đáp: FBE (bột epoxy nóng chảy) là bột epoxy đơn thành phần, sau khi gia nhiệt trước chi tiết rồi phun nóng chảy thành lớp epoxy đặc, đơn lớp độ dày màng thường 300–600 micromet (đường ống 350–500 micromet). Dựa vào che chắn đặc cộng tăng bám dính cộng tương thích với bảo vệ catốt đạt chống ăn mòn dài hạn.
Hỏi: Ba lớp 3LPE mỗi lớp tác dụng gì?
Đáp: Lớp đáy FBE chống ăn mòn bám dính, lớp giữa chất dính cầu nối epoxy và polyolefin, lớp ngoài PE hoặc PP cung cấp bảo vệ cơ học và kháng ứng suất môi trường. Tiêu chuẩn là GB/T 23257 (trong nước) hoặc ISO 21809-1 (quốc tế).
Hỏi: Phun sương muối đo bao lâu tính đạt?
Đáp: Theo phân cấp môi trường và tuổi thọ mục tiêu, thường dùng GB/T 1771 (NSS, tương đương ASTM B117) làm cấp nghìn giờ; khắt khe hơn dùng ăn mòn tuần hoàn. Đạt không phải không gỉ tức thời, mà trong thời gian quy định cơ sở không gỉ đỏ, mở rộng vết xước kiểm soát được. Thời gian cụ thể theo tiêu chuẩn sản phẩm và mục tiêu bền.
Hỏi: Bong tróc catốt là gì, sao quan trọng?
Đáp: Dưới bảo vệ catốt, bán kính bong tróc của lớp phủ (bong tróc catốt) phản ánh ổn định khi dùng chung với thép và CP. Bong tróc quá lớn thì dòng bảo vệ bò vào, lớp phủ bong cả mảng. FBE phải kiểm soát bong tróc catốt trong giới hạn quy định (như 65℃ / 30 ngày bán kính ≤ giá trị tiêu chuẩn), và tránh điện thế quá bảo vệ làm tăng bong tróc.
Hỏi: Chọn cấp môi trường sơn bột chống ăn mòn nặng sao?
Đáp: Theo phân cấp ISO 12944-2: C4–CX (khí quyển), Im1–Im3 (ngâm hoặc đất). Lại kết hợp nhiệt độ, rủi ro cơ học, môi trường (clorua, hyđro sunfua, cacbon đioxit) định hệ thống và độ dày màng; nhiệt độ cao chọn 3LPP hoặc FBE chịu nhiệt.
Hỏi: Tại sao nối miệng hiện trường là trọng điểm?
Đáp: Ăn mòn đường ống phần lớn bắt đầu từ hỏng nối miệng (môi trường hiện trường xấu, công nghệ khó kiểm). Vật liệu nối miệng phải tương thích kín với lớp tuyến chính, thường dùng ống co nhiệt, bột nối miệng hoặc epoxy lỏng, và kiểm rò tia lửa điện. Tuyến chính làm tốt đến mấy, nối miệng rò cũng công cốc.
Hỏi: FBE có thể dùng đơn lớp cho mọi đường ống ngầm không?
Đáp: Đơn lớp FBE chống ăn mòn tốt nhưng kháng tổn thương cơ học yếu, công đoạn rủi ro cao như lấp đá, khoan định hướng nên dùng 3LPE hoặc 3LPP cộng bảo vệ ngoài cơ học; hoặc FBE cộng băng hy sinh. Định theo rủi ro cơ học đất và cách thi công.
Hỏi: Sơn bột chống ăn mòn nặng kết hợp chống mài mòn sao?
Đáp: Trong môi trường mài mòn (co, bơm, cần ống), trong nền FBE thêm cốt liệu chống mài mòn nhôm oxit hoặc cacbua silic, hình thành composite chống ăn mòn cộng chống mài mòn (xem lớp phủ bột chống mài mòn), một lần sơn兼顾.
Hỏi: Cốt thép dùng FBE có tiêu chuẩn không?
Đáp: Có. Lớp phủ bột epoxy cốt thép có tiêu chuẩn sản phẩm và thi công riêng (như JG/T 502, ASTM A775), dùng tăng bền cốt thép trong bê tông, trì hoãn gỉ, là thủ đoạn quan trọng bền hóa kiến trúc; thi công同样 cần làm sạch gia nhiệt và kiểm soát bám dính, và kiểm soát bán kính uốn cùng kiểm rò lỗ kim.
Hỏi: Điện thế bảo vệ catốt có càng âm càng tốt không?
Đáp: Không. Điện thế bảo vệ quá âm sẽ tăng giải phóng hydro và kiềm hóa giao diện FBE, ngược lại tăng bán kính bong tróc catốt; nên theo quy phạm (như NACE SP0169) kiểm soát dải điện thế hợp lý, cân bằng bảo vệ và rủi ro bong tróc.
Hỏi: Khâu lưu kho vận chuyển ảnh hưởng tuổi thọ chống ăn mòn nặng không?
Đáp: Có. Cẩu kéo trầy lớp ngoài PE/PP, già hóa tia cực tím ngoài trời lâu, chất đống ép hỏng, đều sẽ thành điểm khởi đầu ăn mòn sau lấp đất. Lưu kho vận chuyển cần dây đai rộng, lót gỗ cách ly, che phủ và quản lý nhận diện, đưa "bảo vệ lưu kho" vào hệ thống chống ăn mòn tổng thể.
Đọc mở rộng
- Nguyên lý và phân loại sơn bột: từ cơ chế tạo màng đến chọn hệ nhựa: Cơ sở tạo màng và zero VOC của FBE và 3LPE, bối cảnh hệ thống bài này.
- Xử lý bề mặt sơn Sa2.5 và cấp phun cát: Gai mỏ neo và độ sạch quyết định tuổi thọ bám dính sơn bột chống ăn mòn nặng, xử lý trước là gốc rễ.
- Hướng dẫn chọn hệ sơn chống ăn mòn ISO 12944: Hiểu phân cấp môi trường ăn mòn C4–CX / Im, đặt chống ăn mòn bột vào khung bảo vệ tổng thể.
- Sơn bột nhiệt rắn và nhiệt dẻo: cơ chế tạo màng, giới hạn tính năng và chọn loại
- Thi công sơn công nghiệp: tham số phun không khí, kiểm soát độ dày màng và khoảng sơn