Il rivestimento a polvere per anticorrosione pesante si riferisce a un sistema di rivestimento in polvere applicato in ambienti di corrosione severi, che richiede una vita di protezione a lungo termine (15–30 anni o anche più), il rappresentante tipico è la polvere epossidica a fusione legata (FBE, Fusion Bonded Epoxy) e la struttura di anticorrosione esterna per tubazioni a tre strati di polietilene o polipropilene basata su FBE (3LPE / 3LPP). A differenza delle polveri decorative, il valore del rivestimento a polvere per anticorrosione pesante sta nel "non fallire per decenni sottoterra, sott'acqua, in mare o in atmosfera chimica industriale". Secondo ISO 12944-2, gli ambienti di corrosione sono classificati da C1 (molto basso) a CX (molto alto) e Im1–Im3 (ambienti immersi); il rivestimento a polvere per anticorrosione pesante serve principalmente le fasce più severe C4–CX e Im1–Im3. Dal punto di vista della vita ingegneristica, il "pesante" del rivestimento a polvere per anticorrosione pesante non è solo lo spessore del rivestimento, ma anche la progettazione del sistema pesante, il pretrattamento pesante, il controllo pesante — qualsiasi risparmio in una fase comprimerà la vita di progettazione di decenni in un incidente di pochi anni.
Nel campo delle polveri funzionali, kexinMaterials fornisce soluzioni in polvere per FBE monostrato e 3LPE / 3LPP abbinati, e progetta sinergicamente anticorrosione con resistenza all'usura e isolamento. Questo articolo, sulla base di standard citabili (ISO 12944, GB/T 1771, ASTM B117, SY/T 0315, GB/T 23257), scompone il nucleo tecnico del rivestimento a polvere per anticorrosione pesante, aiutando gli ingegneri a trasformare la "anticorrosione a lungo termine" da slogan in spessore del film e progettazione della nebbia salina verificabili.
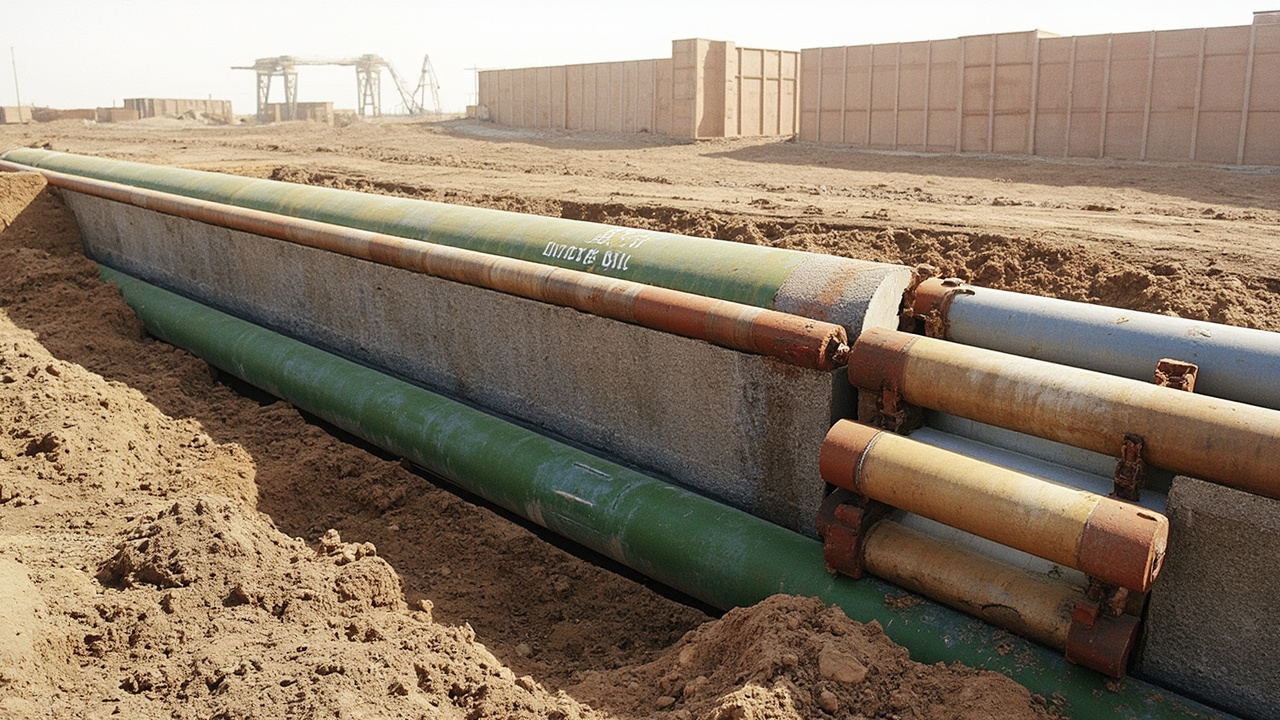
I. Perché la polvere può fare "anticorrosione pesante"
Lo zinco ricco epossidico liquido si affida alla protezione catodica sacrificale dello zinco (vedi meccanismo del primer epossidico ricco di zinco), mentre il rivestimento a polvere per anticorrosione pesante si basa principalmente su "scudo epossidico denso, adesione rinforzata e film spesso", e se necessario è usato in combinazione con la protezione catodica. Primo, denso e senza pori: FBE forma un film singolo di 300–600 micron, la rete reticolata non ha residui di solvente, scherma acqua, ossigeno e ioni. Secondo, adesione estremamente forte: l'epossidico ha un'ottima adesione sull'acciaio sabbiato (Sa2.5, fare riferimento a trattamento superficiale per rivestimento Sa2.5), l'interfaccia non lascia facilmente penetrare l'acqua. Terzo, resistenza chimica: l'epossidico reticolato resiste ai mezzi nel suolo e al distacco catodico (da controllare). Quarto, formatura spessa in un'unica passata: la polvere spruzzata elettrostaticamente e fusa può raggiungere lo spessore in una volta, superiore alle multiple passate liquide. Quinto, compatibile con la protezione catodica: nel campo delle tubazioni, FBE combinato con protezione catodica a corrente impressa o anodo sacrificale è la combinazione classica raccomandata da NACE e ISO.
Nota: il rivestimento a polvere per anticorrosione pesante è usato principalmente per parti metalliche cottura-possibili (tubazioni, barre d'armatura, elementi in acciaio pre-fabbricati); le grandi strutture in sito non cotturabili usano ancora principalmente sistemi liquidi (vedi sistema di rivestimento anticorrosione ISO 12944). Ma il modello di pre-fabbricazione in fabbrica più riparazione di giunzione in sito copre la stragrande maggioranza di tubazioni e pezzi standard.
II. Polvere epossidica a fusione legata (FBE)
FBE è una polvere epossidica monocomponente; dopo il preriscaldamento del pezzo (circa 200–230℃) si spruzza elettrostaticamente o si riveste per immersione a letto fluido, la polvere fonde e livella e forma un legame chimico o fisico con la superficie dell'acciaio, raffreddandosi in un denso strato epossidico. Parametri chiave: spessore del film spesso 300–600 micron (tubazioni 350–500); adesione secondo GB/T 9286 quadrettatura grado 0/1; distacco catodico secondo metodo NACE o SY (es. 65℃ / 30 giorni ≤ prescritto); resistenza alla nebbia salina secondo GB/T 1771 o ASTM B117 a livello di migliaia di ore; impatto secondo GB/T 1732 o ASTM D2794; reticolazione misurata secondo tempo di gelificazione ISO 8130-6, per abbinare la velocità della linea di produzione.
Gli standard FBE nazionali includono SY/T 0315 "Standard tecnico per rivestimento esterno in polvere epossidica a fusione legata per tubazioni in acciaio", internazionali NACE SP0394, CSA Z245.20, ecc. Per barre d'armatura FBE esistono altri standard di prodotto (es. JG/T 502). FBE ha ottima resistenza alla corrosione del suolo e chimica, ma la resistenza al danno meccanico (impatto da riempimento roccioso) è debole, quindi in ambienti meccanici severi si sovrappone polietilene o polipropilene formando 3LPE / 3LPP.
| Parametro | Intervallo/Standard tipico | Descrizione |
|---|---|---|
| Spessore film | 300–600 µm (monostrato) | FBE per tubazioni usa comunemente 350–500 µm |
| Adesione | GB/T 9286 quadrettatura grado 0/1 | Molto forte su acciaio sabbiato |
| Distacco catodico | Secondo metodo NACE/SY | Valuta stabilità con CP combinata |
| Resistenza nebbia salina | GB/T 1771 / ASTM B117 | Livello migliaia di ore senza corrosione del substrato |
| Impatto | GB/T 1732 / ASTM D2794 | Resiste a urti durante il trasporto |
| Reticolazione | Tempo di gelificazione ISO 8130-6 | Abbina velocità linea di produzione |
III. Struttura a tre strati (3LPE / 3LPP)
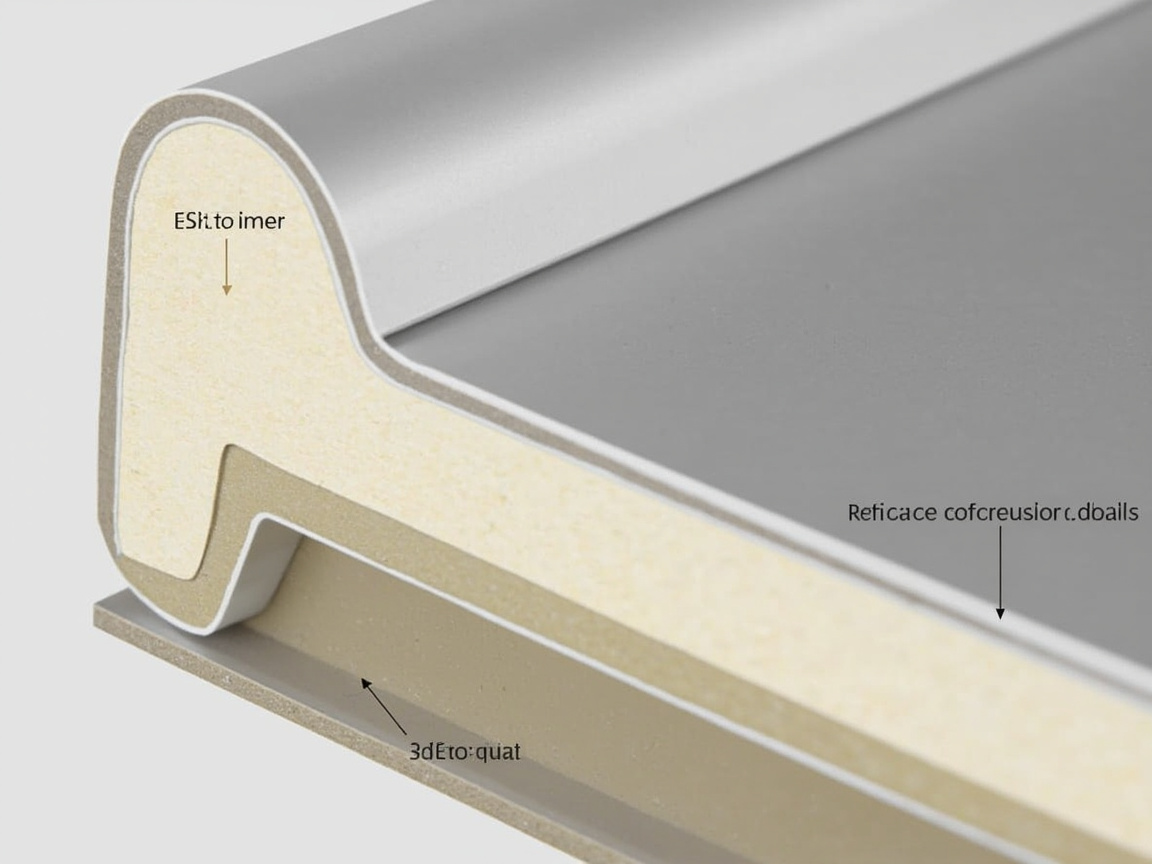
Per bilanciare "adesione e anticorrosione (FBE) più protezione meccanica (PE/PP)", le tubazioni interrate adottano generalmente rivestimento estruso a tre strati. Strato interno FBE (circa 150–250 micron) fornisce adesione e anticorrosione; adesivo intermedio (circa 200–400 micron) fa da ponte tra epossidico e poliolefine, garantendo legame tra strati; strato esterno PE o PP (circa 1,8–3,5 mm) fornisce protezione meccanica, resistenza allo stress del suolo, resistenza UV (PP più resistente ad alta temperatura). Lo standard di questa struttura nazionale è GB/T 23257 "Rivestimento anticorrosione in polietilene per tubazioni in acciaio interrate", internazionale ISO 21809-1. 3LPP resiste a temperatura più alta (fino a 70–110℃ o anche più), per tubazioni ad olio caldo o a vapore iniettato; 3LPE per temperatura ambiente o media. La selezione si determina secondo le quattro dimensioni "corrosività del suolo + temperatura + rischio meccanico + protezione catodica".
kexinMaterials nell'abbinamento 3LPE enfatizza la compatibilità tra adesivo e FBE — la forza di distacco tra strati insufficiente (secondo test di distacco GB/T 23257) è un fallimento comune, deve essere controllata sia dalla formulazione della polvere che dal processo di estrusione. C'è un dettaglio spesso trascurato: il grado di reticolazione FBE insufficiente causa cattiva reazione con l'adesivo, quindi è cruciale che l'innalzamento istantaneo di temperatura nella sezione FBE sia sufficiente a reticolare completamente; e il trattamento di ossidazione dello strato adesivo (fiamma o corona) determina il suo legame con PE/PP, eccessivo o insufficiente indebolisce la forza tra strati. La "chimica interfacciale" tra i tre strati è il nucleo della durabilità 3LPE, non semplicemente sovrapporre fisicamente tre strati.
IV. Meccanismo di distacco catodico e sinergia con protezione catodica
Il distacco catodico (Cathodic Disbondment) è la modalità di instabilità più critica di FBE sotto protezione catodica; comprendere il meccanismo permette di progettare e accettare correttamente. Il processo è grossolanamente: quando la tubazione è sottoposta a protezione catodica e il potenziale superficiale dell'acciaio diventa negativo, se il rivestimento ha microdifetti o canali di penetrazione, acqua e ioni penetrano nell'interfaccia, sulla superficie dell'acciaio avviene la reazione catodica (sviluppo di idrogeno o formazione di ambiente alcalino), che alcalinizza e idrolizza l'interfaccia di legame tra epossidico e acciaio, e il rivestimento si stacca a lastre dall'area difettosa verso l'esterno. Più grande il raggio di distacco, più facilmente la corrente di protezione "striscia" su un'area maggiore, e il sistema anticorrosione fallisce progressivamente.
Le tre linee principali per controllare il distacco catodico: una è l'ottimizzazione della formulazione, aggiungere epossidico modificato che inibisce l'idrolisi alcalina, controllare riempitivi e densità di reticolazione, rendendo l'interfaccia più resistente agli alcali; due è il pretrattamento, la pulizia e il profilo di ancoraggio della sabbiatura Sa2.5 garantiscono l'ingranamento meccanico, riducendo la migrazione dell'acqua lungo l'interfaccia; tre è il parametro di protezione catodica ragionevole, un potenziale di protezione troppo negativo (iperprotezione) aggrava lo sviluppo di idrogeno e accelera il distacco, deve essere controllato secondo specifiche come NACE SP0169 (es. -0,85 V a circa -1,05 V CSE, a seconda dell'ambiente). All'accettazione si misura secondo metodo standard (es. raggio di distacco massimo a temperatura e tempo prescritti), non guardando solo l'aspetto.
V. Progettazione della durabilità e classificazione ambientale
La progettazione della vita del rivestimento a polvere per anticorrosione pesante deve essere legata all'ambiente. Classificazione ambientale ISO 12944-2: C4 (alta, industriale o costiera), C5-I (alta industriale), C5-M (marina), CX (estrema), Im1 (immersione in acqua dolce), Im2 (immersione in acqua di mare), Im3 (interramento nel suolo). Il rivestimento a polvere per anticorrosione pesante punta su C4–CX e Im1–Im3. Nebbia salina e corrosione ciclica: secondo GB/T 1771 (nebbia salina neutra NSS, equivalente ASTM B117) a livello di migliaia di ore; più severo usa corrosione ciclica (vedi test di nebbia salina e corrosione ciclica) per simulare alternanza umido-secco. Distacco catodico: FBE combinato con protezione catodica deve misurare il raggio di distacco catodico, controllandolo entro i limiti standard. Resistenza chimica e termica: verificare secondo mezzo (pH del suolo, cloruri, solfuro di idrogeno, anidride carbonica) e temperatura, per alta temperatura scegliere 3LPP o FBE modificato termoresistente.
Flusso di progettazione: classificazione ambientale → determinare obiettivo di durabilità (anni) → selezionare sistema (FBE monostrato o 3LPE / 3LPP) → definire spessore → definire schema di riparazione giunzione → ispezione in sito (spessore, rilevamento perdite con scintilla, adesione). Integrazione: l'obiettivo di durabilità non è "più lungo è meglio", ma abbinato alla vita dell'asset, ciclo di manutenzione, costo di vita globale; sovraprogettazione aumenta costi, sottoprogettazione causa manutenzione precoce, entrambi richiedono decisioni guidate dai dati.
VI. FBE a doppio strato e rivestimento anticorrosione interno
Sulla base di FBE monostrato, l'ingegneria ha sviluppato il "FBE a doppio strato (Dual FBE)": strato interno FBE anticorrosivo convenzionale, strato esterno FBE modificato più flessibile, bilanciando adesione/anticorrosione e resistenza al danno meccanico e flessione, usato spesso per tratti di perforazione direzionale, attraversamenti con alta richiesta di flessibilità del rivestimento. Rispetto al monostrato, il FBE a doppio strato ha migliore resistenza ai graffi in riempimento roccioso e traino direzionale, e nel complesso resta sistema puramente epossidico, con resistenza termica e chimica coerente.
Un'altra direzione è l'"anticorrosione interna". Anche le pareti interne di tubazioni per acqua, olio e gas necessitano anticorrosione e antiincrostazione; FBE interno (o epossidico liquido) può ridurre l'attrito, inibire incrostazioni e corrosione interna; la spruzzatura interna richiede processo più severo — tubo con pistola rotante interna, reticolazione uniforme, senza colature. Per uso acqua potabile deve soddisfare requisiti igienici (es. GB/T 17219 valutazione sicurezza attrezzature per distribuzione acqua potabile), non usare a caso riempitivi tossici. kexinMaterials nelle soluzioni integrate interno-esterno spesso completa 3LPE esterno e FBE interno sulla stessa linea pre-fabbricazione, riducendo giunzioni in sito e aumentando l'affidabilità complessiva.
VII. Costruzione e riparazione giunzione
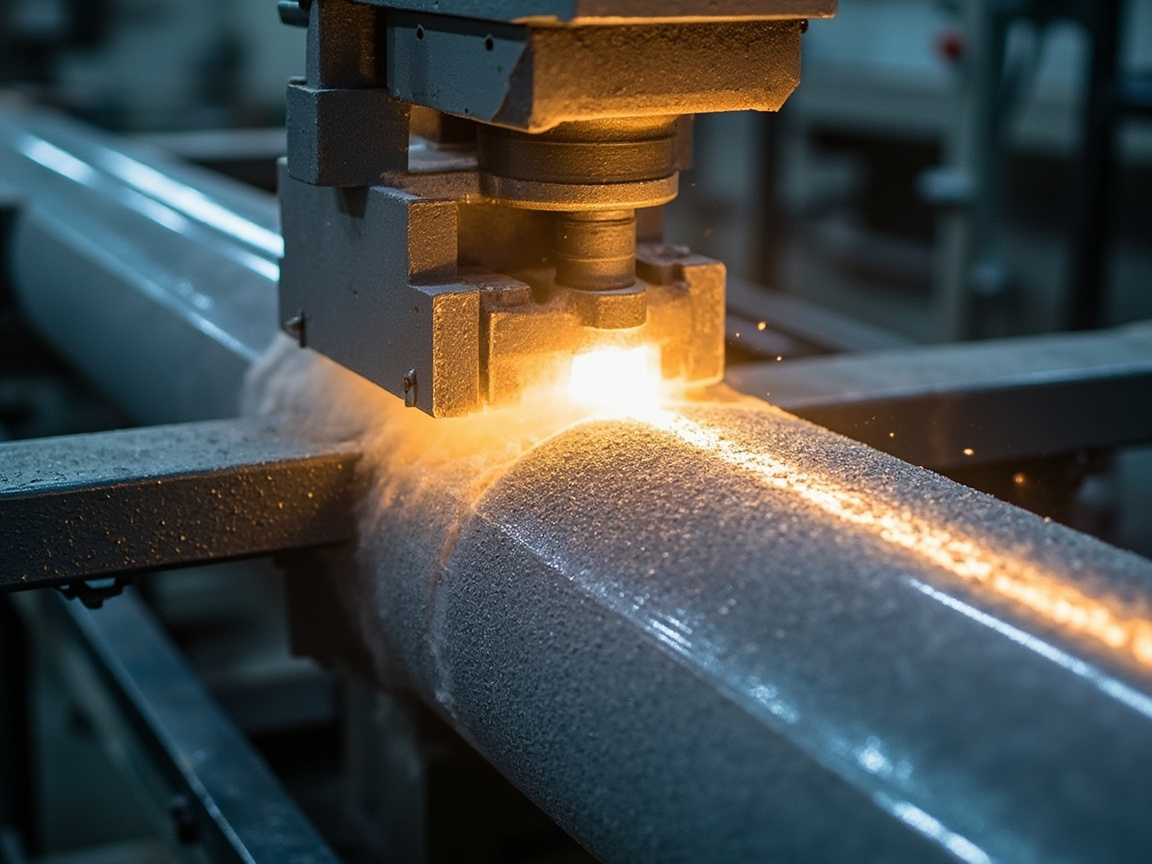
La qualità del tratto pre-fabbricato in fabbrica è controllabile, ma i punti deboli del sistema tubazione sono "riparazione giunzione" e "curve o tee". Pretrattamento: pallinatura o sabbiatura tubo in acciaio a Sa2.5 (quasi bianco), profondità profilo secondo standard (es. 40–100 micron), grado di rimozione polvere qualificato. Riscaldamento a media frequenza: tubo riscaldato a temperatura di fusione FBE (circa 200–230℃), uniformità temperatura è chiave per adesione. Spruzzatura o rivestimento: FBE spruzzato elettrostaticamente, strato esterno PE o PP estruso, raffreddato ad acqua per formatura. Riparazione giunzione: in sito si usa manicotto termorestringente, epossidico liquido o polvere di riparazione, deve essere compatibile con strato principale, sigillante e impermeabile. Ispezione: rilevamento perdite con scintilla (senza difetti), spessore, forza di distacco, distacco catodico a campione.
La logica di abbinamento di kexinMaterials è "formulazione polvere della linea principale + materiale di riparazione giunzione + processo di rilevamento perdite" consegnati insieme, perché il fallimento della riparazione giunzione in sito è la causa principale di corrosione tubazione, non basta fare bene la linea principale. In costruzione c'è un altro gruppo di controlli chiave: sincronizzazione rotazione tubo e avanzamento assiale (garantisce spessore uniforme circonferenziale), gradiente di temperatura assiale del riscaldamento a media frequenza (evita caduta temperatura alle estremità causando non reticolazione), temperatura segmento raffreddamento ad acqua (raffreddamento troppo veloce può causare crepe da stress interno, troppo lento limita il ritmo linea). Questi parametri devono essere eseguiti secondo scheda processo e registrati.
VIII. Confronto materiali e processi di riparazione giunzione
La riparazione giunzione è il "tallone di Achille" dell'anticorrosione tubazione, la scelta di materiale e processo determina direttamente la vita del sistema. Schema comune di riparazione giunzione:
Manicotto termorestringente (nastro termorestringente): semplice da costruire, comune in sito, si restringe e avvolge riscaldando e l'adesivo di backing sigilla; chiave è pretrattamento e riscaldamento uniforme, insufficiente causa distacco e ingresso acqua.
Riparazione giunzione epossidico liquido: buona compatibilità con epossidico principale, spesso applicabile, adatto a forme irregolari; ma la verniciatura in sito è molto influenzata da temperatura/umidità ambiente e operazione, richiede rigoroso pretrattamento.
Polvere di riparazione giunzione (FBE spruzzato in sito / riscaldato a induzione): stesso materiale della linea principale, compatibilità ottima, usato spesso per tubi grandi diametro e progetti ad alto standard; investimento attrezzatura alto ma qualità stabile.
Viscoelastico/nastro avvolgente a freddo: per riparazione e pezzi speciali, flessibile ma prestazione a lungo termine dipende da materiale e qualità posa.
Principio di selezione: il materiale di riparazione giunzione deve essere compatibile chimicamente e fisicamente con strato principale (FBE/PE/PP), sigillato continuo, capace di sopportare stessa protezione catodica e stress del suolo. Qualsiasi tipo, rilevamento perdite con scintilla e controllo a campione forza di legame non si possono omettere — il punto difettoso di riparazione è spesso l'inizio della corrosione.
IX. Polvere epossidica per barre d'armatura e strutture in calcestruzzo (ECR)
Le barre d'armatura nel calcestruzzo non sono assolutamente sicure: l'ingresso di ioni cloruro (sale disgelante, ambiente marino) distrugge il film passivante, causa corrosione, il volume di ossidazione si espande più volte causando crepe e sfaldamento del calcestruzzo, tipica malattia di durabilità. La barra d'armatura rivestita epossidico (Epoxy-Coated Rebar, ECR) fonde uno strato FBE sulla superficie della barra, isolando acciaio e mezzo corrosivo. Standard nazionali come JG/T 502 "Barra d'armatura rivestita epossidico", internazionali ASTM A775, ISO 14654.
Indicatori chiave ECR: integrità rivestimento (rilevamento pori, richiede tasso difetti molto basso), adesione (quadrettatura o dopo flessione non stacca), continuità rivestimento dopo piegatura (barra deve essere piegata lavorata, rivestimento non deve crepare). Da chiarire un malinteso: la barra ECR non è "la barra non arrugginisce e tutto a posto", ma prolunga vita con "isolamento"; il suo legame col calcestruzzo è leggermente inferiore alla nuda, in progettazione si deve considerare riduzione legame secondo norma, e la norma prescrive posizione d'uso e lunghezza ancoraggio. Per zone spruzzo onde, strade con sale disgelante, ponti transmarini, ECR è mezzo durabile molto conveniente.
X. Controllo qualità (QC) in fabbrica e ispezione
Il controllo qualità della fabbrica pre-fabbricazione è chiave per attuare gli standard sul prodotto, si suggerisce "online + offline" a doppio binario:
Controllo online: temperatura tubo (dopo riscaldamento media frequenza), spessore film (spessimetro magnetico, multi-punti circonferenziali), aspetto dopo raffreddamento ad acqua, velocità linea, registrati e allarmati per intero.
Ispezione offline: per ogni lotto adesione (GB/T 9286 quadrettatura), forza di distacco (GB/T 23257), distacco catodico, resistenza nebbia salina (GB/T 1771), impatto (GB/T 1732), rilevamento perdite scintilla. 3LPE deve anche fare distacco tra strati e resistenza a cre cracking da stress ambientale (secondo GB/T 23257 o metodi correlati ISO 21809).
Conservazione campioni e tracciabilità: conservare parametri processo e risultati ispezione di ogni tubo, formando archivio tracciabile, utile per manutenzione e definizione controversie.
kexinMaterials alla consegna della polvere allegata "ispezione uscita polvere + finestra processo linea + lista accettazione prodotto finito" come tris, permettendo alla fabbrica pre-fabbricazione di avere basi dal materiale entrante al prodotto finito, non giudicare da colore e tatto.
XI. Stoccaggio, trasporto, impilamento e gestione in sito
Il tratto pre-fabbricato di rivestimento pesante dopo uscita fabbrica è spesso trascurato nel stoccaggio/trasporto, ma causa frequenti fallimenti:
Impilamento: fondo pila con legno, isolamento tra strati, evita corrosione da punti di pressione e deformazione del rivestimento; strato esterno PE/PP teme UV lungo termine, stoccaggio all'aperto deve essere coperto o tempo controllato.
Sollevamento: usare cinghie nylon larghe invece di funi d'acciaio dirette, evita tagli rivestimento; vietato trascinare.
Trasporto e riempimento: zona riempimento roccioso prima riempire terra fine, poi ghiaia; tratto perforazione direzionale controlla curvatura e spinta, riduce graffi rivestimento.
Gestione stoccaggio in sito: per specifica e lotto zona divisa, identificazione chiara, preparare piano riparazione danni rivestimento in sito (materiale stesso sistema, pretrattamento normato).
In una parola: vita rivestimento = qualità pre-fabbricazione × protezione stoccaggio/trasporto × costruzione in sito, qualsiasi segmento perso abbassa il complesso.
XII. Sinergia con altre funzioni
Il rivestimento a polvere per anticorrosione pesante è spesso combinato funzionalmente. Antiusura: tubi, curve in ambiente abrasivo, FBE con aggregato antiusura (vedi rivestimento a polvere antiusura). Isolamento: alloggiamento batteria, parete interna sbarra bus anticorrosione più isolamento (vedi rivestimento a polvere isolante). Antifuoco: ambiente severo fondo anticorrosione più strato espandente ignifugo (vedi rivestimento ignifugo intumescente). Come fornitore sistema anticorrosione pesante, kexinMaterials sostiene "sistema secondo ambiente di servizio, non vendere un barattolo di polvere", includendo classificazione ambientale, spessore, riparazione giunzione, rilevamento perdite nella stessa consegna.
XIII. Revisione casi di fallimento
Caso uno: tubazione in esercizio da tre anni con corrosione anulare alla riparazione giunzione. Causa radice: pretrattamento manicotto termorestringente insufficiente, riscaldamento non uniforme causa distacco localizzato e ingresso acqua, linea principale 3LPE intatta ma riparazione giunzione da punto debole. Lezione: riparazione giunzione deve fare pretrattamento e rilevamento perdite stesso standard linea principale.
Caso due: tubo FBE con raggio distacco catodico fuori limite. Causa radice: potenziale protezione catodica troppo negativo (iperprotezione) sommato a grado reticolazione FBE insufficiente, interfaccia alcalinizzata idrolizzata. Lezione: parametri CP controllati a norma, grado reticolazione FBE misurato.
Caso tre: barra ECR con rivestimento crepato dopo piegatura lavorazione. Causa radice: raggio curvatura troppo piccolo, tenacità rivestimento non abbinata. Lezione: piegatura ECR secondo raggio normato, e dopo piega fare rilevamento pori.
Caso quattro: trascinamento stoccaggio/trasporto causa graffio strato PE, dopo riempimento corrosione prioritaria sul graffio. Causa radice: violazione sollevamento/trasporto. Lezione: protezione stoccaggio/trasporto scritta nel regolamento gestione, non solo documento tecnico.
Questi casi mostrano insieme: l'anticorrosione pesante è "progetto di sistema", il fallimento avviene quasi sempre in interfaccia, riparazione giunzione, stoccaggio/trasporto e disadattamento parametri, non nella polvere stessa.
XIV. Malintesi comuni
Falso mito uno: le rivestimenti a polvere anticorrosione pesante e le vernici liquide anticorrosione pesante sono uguali. Sbagliato. La polvere è pre-fabbricata in stabilimento, senza solvente, a film spesso in un'unica passata, qualità stabile, adatta a tubi, acciaio e componenti standard; il liquido è adatto a strutture grandi in loco non sottoponibili a cottura. Falso mito due: il singolo strato FBE è onnipotente. Sbagliato. La resistenza al danno meccanico è debole; per il riempimento con pietrisco è preferibile 3LPE o aggiungere nastro sacrificale. Falso mito tre: più a lungo nella nebbia salina, meglio è. Sbagliato. È necessario definire la durata in base alla classificazione ambientale e alla vita utile target, combinando corrosione ciclica e distacco catodico. Falso mito quattro: la giunzione di riparazione si fa a caso. Sbagliato. Il fallimento della giunzione di riparazione è la causa principale della corrosione delle tubazioni. Falso mito cinque: guardare solo le prestazioni a temperatura ambiente. Sbagliato. È necessario verificare la temperatura di esercizio (specialmente per tubazioni di olio e gas ad alta temperatura). Falso mito sei: la protezione catodica più negativa è più sicura. Sbagliato. Una sovraprotezione aggrava il distacco catodico del FBE. Falso mito sette: lo stoccaggio e il trasporto non contano. Sbagliato. I graffi da sollevamento e trascinamento sono l'inizio della corrosione dopo il riempimento.
XV. Tendenze tecnologiche
Primo, FBE a bassa temperatura di indurimento, per ridurre consumo energetico e danni termici; secondo, materiali liquidi senza solvente per giunzioni di riparazione con migliore compatibilità con il FBE; terzo, multifunzionalità a strati multipli (anticorrosione più resistenza all'usura più identificazione); quarto, rilevamento intelligente delle perdite, con strato tracciante integrato per monitorare in tempo reale i danni; quinto, eco-compatibilità, riducendo consumo energetico ed emissioni nel processo di polverizzazione e estrusione.
XVI. Albero decisionale di selezione
Per scegliere il rivestimento a polvere anticorrosione pesante, prima guardare l'ambiente (C4–CX o Im); poi la temperatura (a temperatura ambiente 3LPE, ad alta temperatura 3LPP); poi il rischio meccanico (per riempimento con pietrisco scegliere multistrato); poi se combinare funzioni (resistenza all'usura, isolamento); infine definire il piano di giunzione di riparazione. Scrivere questo percorso in una specifica tecnica, la selezione non si basa sull'esperienza.
XVII. Difetti comuni e risoluzione problemi
| Difetto | Causa | Contromisura |
|---|---|---|
| Distacco catodico elevato | Formulazione o CP inadeguati | Ottimizzare formulazione, controllare CP |
| Distacco tra strati | Adesivo incompatibile | Selezionare adesivo compatibile |
| Perdite alla giunzione | Processo di riparazione scadente | Manicotto termorestringente / polvere di riparazione, rilevazione perdite |
| Danno meccanico | FBE a singolo strato | Passare a 3LPE/3LPP |
| Scarsa adesione | Pretrattamento insufficiente | Sabbiatura Sa2.5 |
| Indurimento insufficiente | Squilibrio temperatura / velocità catena | Misurare PMP, regolare processo |
XVIII. Elenco standard e controlli
L'accettazione copre: SY/T 0315 o GB/T 23257 (standard di sistema); GB/T 1771 / ASTM B117 (nebbia salina); GB/T 9286 (adesione); GB/T 23257 resistenza al distacco; distacco catodico; rilevazione perdite a scintilla; tempo di gelificazione ISO 8130-6 (impostazione processo). Si consiglia di stabilire un controllo a cinque livelli "spessore film + rilevazione perdite + distacco + nebbia salina + distacco catodico", per rendere l'anticorrosione di lunga durata un indicatore verificabile.
XIX. Quantificazione dei mezzi corrosivi ambientali e previsione della vita utile
Il presupposto della progettazione anticorrosione pesante è tradurre "ambiente" in numeri misurabili, anziché liquidarlo con un "vicino al mare" o "zona chimica". Per le tubazioni interrate, gli indicatori chiave includono la resistività del suolo (bassa resistività spesso significa forte attività corrosiva), il contenuto di ioni cloruro e solfato, il pH, l'umidità, e i microrganismi (corrosione microbica MIC causata dai batteri solfato-riduttori SRB); per le opere marine si guarda al tasso di deposizione degli ioni cloruro e alla frequenza di alternanza umido-secco nelle zone di spruzzo e di marea; per l'atmosfera chimica si presta attenzione a H2S (acido, secondo NACE MR0175 / ISO 15156 per il controllo di materiali e selezione del rivestimento), CO2 (corrosione carbonica, che peggiora con temperatura e pressione), acidità/alcalinità e temperatura. Mettendo questi indicatori in corrispondenza voce per voce con la classificazione C4–CX / Im di ISO 12944-2, si può trasformare "l'esperienza" in "input quantificato". Ad esempio, per lo stesso "vicino al mare", l'atmosfera aperta (C5-M) e la zona di spruzzo (alternanza umido-secco più cloruri più impatto meccanico) richiedono sistemi molto diversi; quest'ultima spesso necessita di 3LPE o anche nastro sacrificale aggiuntivo, non può reggere con il solo FBE.
La previsione della vita utile non può essere fatta a caso basandosi solo sulla durata in nebbia salina. In ingegneria si usa comunemente il metodo di "accelerazione in laboratorio + dati reali di opere simili + coefficiente di sicurezza" a triplice conferma: prima si verifica la resistenza alla corrosione del rivestimento stesso con GB/T 1771 o ASTM B117, poi si verifica la stabilità con la protezione catodica tramite distacco catodico, poi si fanno riferimento ai record di servizio reali di tubazioni simili in suoli simili, infine si risale a spessore film, giunzione di riparazione e frequenza di controllo in base alla vita utile target. Va sottolineato qui: per quanto preciso, il modello deve basarsi su "pretrattamento conforme + giunzione affidabile + stoccaggio/trasporto controllato", altrimenti la vita utile prevista è solo un numero sulla carta. Dal punto di vista del costo di ciclo di vita (LCC), chiarire l'ambiente in fase iniziale e curare bene giunzione e rilevazione perdite è molto più economico di frequenti scavi di riparazione in seguito: il costo unitario di scavo e riparazione di una tubazione supera spesso l'investimento iniziale di tutto il rivestimento anticorrosivo, ed è questa la ragione fondamentale per cui l'anticorrosione pesante "pesa nella progettazione".
XX. Punti chiave per audit di stabilimento e cantiere
Per verificare l'affidabilità di un'opera in rivestimento a polvere anticorrosione pesante, si consiglia di cogliere alcuni indicatori rigidi: uno, prove di pretrattamento (registro di valutazione sabbiatura grado Sa2.5, misura della profondità del profilo); due, prove di indurimento (registri temperatura riscaldamento a media frequenza e velocità catena, misura reale grado di indurimento FBE); tre, spessore film e rilevazione perdite (spessore film multipunto circonferenziale, copertura totale rilevazione a scintilla); quattro, controlli a campione distacco tra strati e catodico (secondo GB/T 23257, SY/T 0315, metodi NACE); cinque, coerenza giunzione di riparazione (stessi materiali linea principale, stessi standard rilevazione). Scrivere questi cinque punti come elenco di audit è più affidabile che guardare un bel rapporto di controllo di fabbrica. Kexin New Materials (kexinMaterials) alla consegna fornisce spesso il "trio di controllo di fabbrica + finestra di processo + accettazione prodotto finito", per facilitare stabilimento e committente a verificare insieme secondo l'elenco, portando l'"anticorrosione di lunga durata" ad azioni auditabili.
XXI. Elenco di revisione progettuale
Per evitare omissioni, prima della consegna del piano in rivestimento a polvere anticorrosione pesante si consiglia di rivedere voce per voce: la classificazione ambientale (C4–CX / Im) è corretta; il sistema (FBE / 3LPE / 3LPP) è compatibile con temperatura e rischio meccanico; spessore film e sezione sono corrispondenti; il materiale di giunzione è compatibile con la linea principale e la rilevazione perdite è a copertura totale; l'intervallo di potenziale di protezione catodica è ragionevole (evitare sovraprotezione che aggrava il distacco); le procedure di stoccaggio/trasporto e gestione in cantiere sono pronte. Spuntare e completare questi sei punti prima di firmare il rilascio riduce significativamente il rischio di guasti successivi. Questo elenco facilita anche committente e supervisione a verificare rapidamente, ed è uno strumento concreto per "rendere l'anticorrosione di lunga durata un indicatore verificabile", molto più affidabile che decidere a sentimento.
Domande frequenti
Domanda: Qual è la differenza tra rivestimento a polvere anticorrosione pesante e vernice liquida anticorrosione pesante?
Risposta: La polvere (FBE / 3LPE) è pre-fabbricata in stabilimento, senza solvente (secondo GB 30981 0 VOC), a film spesso in un'unica passata, qualità stabile, adatta a tubi, acciaio, componenti standard; il liquido (epossidico senza solvente, ecc.) è adatto a strutture grandi in loco non sottoponibili a cottura (vedi sistema ISO 12944). I due si distinguono in base a possibilità di cottura e industrializzazione.
Domanda: Cos'è il FBE e quanto deve essere lo spessore del film?
Risposta: Il FBE (polvere epossidica termoindurente) è una polvere epossidica monocomponente; dopo preriscaldamento del pezzo si spruzza e fonde formando uno strato epossidico denso, spessore film monostrato solitamente 300–600 micron (tubazioni 350–500 micron). Realizza l'anticorrosione a lungo termine tramite schermatura densa, forte adesione e compatibilità con la protezione catodica.
Domanda: Quali sono le funzioni dei tre strati del 3LPE?
Risposta: Lo strato inferiore FBE per adesione anticorrosione, l'adesivo intermedio fa da ponte tra epossidico e poliolefina, lo strato esterno PE o PP fornisce protezione meccanica e resistenza allo stress ambientale. Lo standard è GB/T 23257 (Cina) o ISO 21809-1 (internazionale).
Domanda: Quanto deve durare la nebbia salina per essere considerata idonea?
Risposta: In base alla classificazione ambientale e alla vita utile target, comunemente si usa GB/T 1771 (NSS, equivalente ASTM B117) per livelli di migliaia di ore; per prove più severe si usa corrosione ciclica. L'idoneità non è assenza istantanea di ruggine, ma assenza di ruggine rossa sul substrato e propagazione controllata dei graffi entro la durata stabilita. La durata specifica dipende dallo standard del prodotto e dall'obiettivo di durabilità.
Domanda: Cos'è il distacco catodico e perché è importante?
Risposta: Sotto protezione catodica, il raggio di distacco del rivestimento (distacco catodico) riflette la sua stabilità con l'acciaio e con la CP. Un distacco eccessivo fa sì che la corrente di protezione strisci sotto e il rivestimento si stacchi interamente. Il FBE deve mantenere il distacco catodico entro limiti stabiliti (es. 65℃ / 30 giorni raggio ≤ valore standard), ed evitare che una sovraprotezione ne aggravi il distacco.
Domanda: Come scegliere il livello ambientale per il rivestimento a polvere anticorrosione pesante?
Risposta: Secondo la classificazione ISO 12944-2: C4–CX (atmosfera), Im1–Im3 (immersione o suolo). Poi combinare temperatura, rischio meccanico, mezzi (cloruri, solfuro di idrogeno, anidride carbonica) per definire sistema e spessore; ad alta temperatura scegliere 3LPP o FBE resistente al calore.
Domanda: Perché la giunzione di riparazione in cantiere è un punto critico?
Risposta: La maggior parte della corrosione delle tubazioni inizia dal fallimento della giunzione (ambiente cantiere pessimo, processo difficile da controllare). Il materiale di giunzione deve essere compatibile e sigillante con lo strato principale; si usano comunemente manicotti termorestringenti, polvere di riparazione o epossidico liquido, con rilevazione a scintilla. Per quanto buona sia la linea principale, una perdita alla giunzione annulla tutto.
Domanda: Il FBE può essere usato da solo per tutte le tubazioni interrate?
Risposta: Il FBE monostrato ha buona anticorrosione ma debole resistenza al danno meccanico; per condizioni ad alto rischio come riempimento con pietrisco o perforazione direzionale è preferibile 3LPE o 3LPP con protezione meccanica esterna; o FBE con nastro sacrificale. Dipende dal rischio meccanico del suolo e dal metodo di posa.
Domanda: Come combinare rivestimento a polvere anticorrosione pesante e resistenza all'usura?
Risposta: In ambienti abrasivi (curve, pompe, aste tubo), si aggiungono al FBE aggregati resistenti all'usura come allumina o carburo di silicio, formando un composito anticorrosione più usura (vedi rivestimento a polvere resistente all'usura), con una sola applicazione.
Domanda: Esiste uno standard per l'uso di FBE sull'acciaio per cemento armato?
Risposta: Sì. Il rivestimento in polvere epossidica per barre d'armatura ha standard specifici di prodotto e posa (es. JG/T 502, ASTM A775), usati per migliorare la durabilità dell'acciaio nel calcestruzzo e ritardare la corrosione, ed è un mezzo importante per la durabilità delle costruzioni; anche qui la posa richiede pulizia, riscaldamento e controllo adesione, oltre a controllo raggio di piegatura e rilevazione pori.
Domanda: Il potenziale di protezione catodica è meglio più negativo?
Risposta: No. Un potenziale di protezione troppo negativo aggrava lo sviluppo di idrogeno e l'alcalinizzazione all'interfaccia FBE, aumentando anzi il raggio di distacco catodico; secondo le norme (es. NACE SP0169) si deve controllare un intervallo di potenziale ragionevole, bilanciando protezione e rischio di distacco.
Domanda: Lo stoccaggio e il trasporto influenzano la vita utile dell'anticorrosione pesante?
Risposta: Sì. Graffi da sollevamento e trascinamento sullo strato esterno PE/PP, invecchiamento UV prolungato all'aperto, schiacciamenti da impilamento, diventano tutti punti di partenza della corrosione dopo il riempimento. Stoccaggio e trasporto richiedono cinghie larghe, isolamento con distanziatori, copertura e gestione dell'identificazione, includendo la "protezione da stoccaggio/trasporto" nel sistema anticorrosione complessivo.
Letture supplementari
- Principi e classificazione dei rivestimenti a polvere: dai meccanismi di formazione del film alla selezione dei sistemi resinosi: basi di formazione film e zero VOC per FBE e 3LPE, contesto di sistema di questo articolo.
- Pretrattamento superficiale per verniciatura Sa2.5 e gradi di sabbiatura: il profilo e la pulizia che determinano la vita del rivestimento a polvere anticorrosione pesante, il pretrattamento è la radice.
- Guida alla selezione dei sistemi di verniciatura anticorrosione ISO 12944: comprendere la classificazione ambientale C4–CX / Im, inserendo l'anticorrosione a polvere nel quadro di protezione complessivo.
- Rivestimenti a polvere termoindurenti e termoplastici: meccanismi di formazione film, limiti prestazionali e selezione
- Applicazione di vernici industriali: parametri di spruzzatura airless, controllo spessore e intervalli di verniciatura