Le revêtement en poudre anticorrosion lourde désigne un système de couche en poudre appliqué dans des environnements de corrosion sévères, exigeant une durée de protection à long terme (15 à 30 ans voire plus), dont le représentant typique est la poudre époxy à liaison fondue (FBE, Fusion Bonded Epoxy) et la structure d'anticorrosion externe de tuyaux en polyéthylène à trois couches ou polypropylène à trois couches (3LPE / 3LPP) basée sur le FBE. Contrairement aux poudres décoratives, la valeur du revêtement en poudre anticorrosion lourde réside dans le fait de « ne pas défaillir pendant des décennies sous terre, sous l'eau, en mer ou dans l'atmosphère chimique industrielle ». Selon l'ISO 12944-2, les environnements de corrosion sont classés de C1 (très faible) à CX (très élevé) ainsi que Im1–Im3 (environnements immergés), et le revêtement en poudre anticorrosion lourde sert principalement les niveaux les plus stricts C4–CX et Im1–Im3. Du point de vue de la durée de vie en ingénierie, le « lourd » du revêtement en poudre anticorrosion lourde ne réside pas seulement dans l'épaisseur de la couche, mais aussi dans la conception lourde du système, le prétraitement lourd et le contrôle lourd — tout économie de matière à n'importe quelle étape comprimera la durée de vie de conception de plusieurs décennies en un accident de quelques années.
Dans le domaine des poudres fonctionnelles, kexinMaterials (KeXin New Material) propose des solutions en poudre pour FBE monocouche et le complément 3LPE / 3LPP, et conçoit de manière synergique l'anticorrosion avec la résistance à l'usure et l'isolation. Cet article, sur la base de normes citables (ISO 12944, GB/T 1771, ASTM B117, SY/T 0315, GB/T 23257), décompose le noyau technique du revêtement en poudre anticorrosion lourde, pour aider les ingénieurs à transformer l'« anticorrosion à long terme » d'un slogan en une épaisseur de film et une conception de brouillard salin vérifiables.
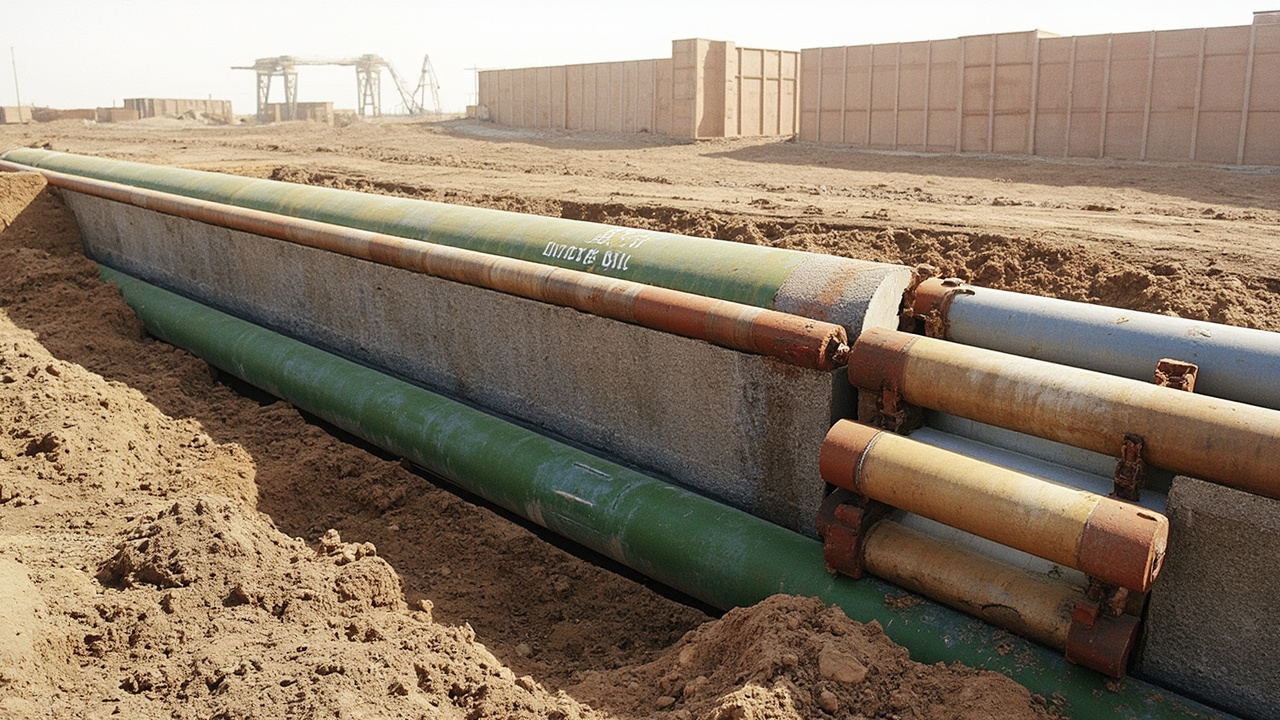
I. Pourquoi la poudre peut faire de l'« anticorrosion lourde »
La peinture époxy riche en zinc liquide repose sur la protection cathodique sacrificielle du zinc (voir mécanisme de l'apprêt époxy riche en zinc), tandis que le revêtement en poudre anticorrosion lourde repose principalement sur « un blindage époxy dense renforçant l'adhérence et épaississant le film », associé au besoin à la protection cathodique. Premièrement, dense et sans pore : le FBE forme un film unique de 300 à 600 micromètres, le réseau réticulé sans résidu de solvant, bloquant l'eau, l'oxygène et les ions. Deuxièmement, adhérence extrême : l'époxy adhère excellemment à l'acier sablé (Sa2.5, voir traitement de surface de peinture Sa2.5), l'interface ne laisse pas facilement l'eau s'infiltrer. Troisièmement, résistance chimique : l'époxy réticulé résiste aux milieux de sol et au décollement cathodique (à contrôler). Quatrièmement, formation de film épais en une fois : la pulvérisation électrostatique de poudre suivie de fusion peut atteindre l'épaisseur en une seule fois, supérieure aux multiples passes liquides. Cinquièmement, compatible avec la protection cathodique : dans le domaine des canalisations, le FBE associé à la protection cathodique par courant imposé ou par anode sacrificielle est la combinaison classique recommandée par NACE et ISO.
Note : l'anticorrosion en poudre lourde est principalement utilisée sur des pièces métalliques cuites (tuyaux, armatures, éléments d'acier préfabriqués) ; les grandes structures sur site ne pouvant pas être cuites utilisent encore majoritairement des systèmes liquides (voir système de peinture anticorrosion ISO 12944). Mais le mode de préfabrication en usine complétée par la réparation de joint sur site couvre déjà la grande majorité des tuyaux et éléments normalisés.
II. Poudre époxy à liaison fondue (FBE)
Le FBE est une poudre époxy monocomposant ; après préchauffage de la pièce (environ 200–230 ℃), pulvérisation électrostatique ou trempage en lit fluidisé, la poudre fond, s'étale et forme une liaison chimique ou physique avec la surface de l'acier, puis refroidit pour former une couche époxy dense. Paramètres clés : épaisseur de film souvent 300–600 micromètres (tuyau 350–500) ; adhérence selon quadrillage GB/T 9286 niveau 0/1 ; décollement cathodique selon méthode NACE ou SY (ex. 65 ℃ / 30 jours ≤ prescription) ; résistance au brouillard salin selon GB/T 1771 ou ASTM B117 au niveau de milliers d'heures ; choc selon GB/T 1732 ou ASTM D2794 ; durcissement mesuré par temps de gélification ISO 8130-6, pour correspondre à la vitesse de ligne de production.
Les normes FBE nationales incluent SY/T 0315 « Norme technique pour le revêtement externe en poudre époxy à liaison fondue des tuyaux en acier », et internationales NACE SP0394, CSA Z245.20, etc. Les armatures en FBE ont une autre norme de produit (ex. JG/T 502). Le FBE résiste bien à la corrosion par le sol et aux produits chimiques, mais sa résistance aux dommages mécaniques (choc de remblai rocheux) est faible, d'où le recouvrement par polyéthylène ou polypropylène en 3LPE / 3LPP dans les environnements mécaniques stricts.
| Paramètre | Plage typique / norme | Description |
|---|---|---|
| Épaisseur de film | 300–600 µm (monocouche) | FBE tuyau courant 350–500 µm |
| Adhérence | Quadrillage GB/T 9286 niveau 0/1 | Extrême sur acier sablé |
| Décollement cathodique | Selon méthode NACE/SY | Évalue la stabilité avec CP |
| Résistance brouillard salin | GB/T 1771 / ASTM B117 | Niveau milliers d'heures sans corrosion du substrat |
| Choc | GB/T 1732 / ASTM D2794 | Résiste aux chocs de transport |
| Durcissement | Temps de gélification ISO 8130-6 | Correspond à la vitesse de ligne |
III. Structure à trois couches (3LPE / 3LPP)
Pour concilier « adhérence et anticorrosion (FBE) plus protection mécanique (PE/PP) », les canalisations enterrées adoptent généralement le revêtement par extrusion à trois couches. La couche de base FBE (environ 150–250 micromètres) assure l'adhérence et l'anticorrosion ; l'adhésif intermédiaire (environ 200–400 micromètres) fait le pont entre l'époxy et la polyoléfine, garantissant la liaison intercouches ; la couche externe PE ou PP (environ 1,8–3,5 mm) assure la protection mécanique, la résistance à la contrainte du sol et aux UV (PP plus résistant à haute température). La norme de cette structure en Chine est GB/T 23257 « Couche anticorrosion en polyéthylène pour tuyaux en acier enterrés », et internationale ISO 21809-1. Le 3LPP résiste à plus haute température (jusqu'à 70–110 ℃ voire plus), pour tuyaux à pétrole chaud ou à injection de vapeur ; le 3LPE pour température ambiante ou moyenne. La sélection se détermine selon quatre dimensions : « corrosivité du sol + température + risque mécanique + protection cathodique ».
kexinMaterials (KeXin New Material) souligne dans le complément 3LPE la compatibilité entre l'adhésif et le FBE — une force de pelage intercouches insuffisante (selon essai de pelage GB/T 23257) est une défaillance courante, qui doit être contrôlée des deux côtés : formulation de poudre et procédé d'extrusion. Voici un détail souvent négligé : un degré de durcissement FBE insuffisant entraîne une mauvaise réaction avec l'adhésif, donc il est crucial que la température instantanée de la section FBE monte assez pour durcir complètement ; et le traitement d'oxydation de la couche adhésif (flamme ou corona) détermine sa liaison avec le PE/PP, un traitement excessif ou insuffisant affaiblira la force intercouches. La « chimie d'interface » entre les trois couches est le cœur de la durabilité 3LPE, plutôt que d'empiler simplement les trois couches physiquement.
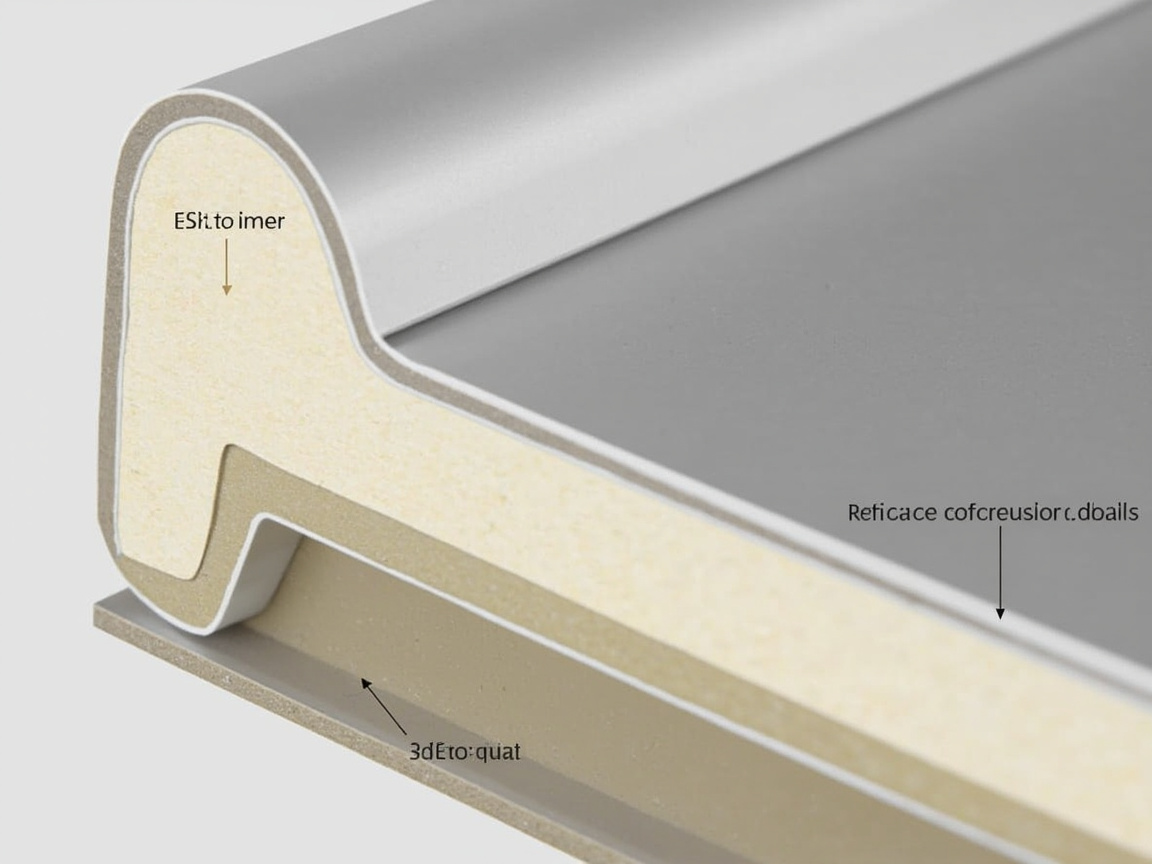
IV. Mécanisme de décollement cathodique et synergie avec la protection cathodique
Le décollement cathodique (Cathodic Disbondment) est le mode d'instabilité le plus critique du FBE sous protection cathodique ; comprendre le mécanisme permet de concevoir et d'accepter correctement. Le processus est approximativement : lorsque la canalisation est sous protection cathodique et que le potentiel de surface de l'acier devient négatif, si la couche a un défaut microscopique ou un canal de pénétration, l'eau et les ions s'infiltrent à l'interface et une réaction cathodique se produit à la surface de l'acier (dégagement d'hydrogène ou formation d'environnement alcalin), alcalinisant et hydrolysant l'interface de liaison entre l'époxy et l'acier, la couche se décolle en plaque depuis le défaut vers l'extérieur. Plus le rayon de décollement est grand, plus le courant de protection « rampe » facilement sur une plus grande surface, et le système anticorrosion défaille progressivement.
Trois axes pour contrôler le décollement cathodique : premièrement, optimisation de formulation, ajouter de l'époxy modifié inhibant l'hydrolyse alcaline, contrôler les charges et la densité de réticulation, rendant l'interface plus résistante aux alcalis ; deuxièmement, prétraitement, le sablage Sa2.5 assure propreté et profil d'ancrage pour l'engrènement mécanique, réduisant la migration de l'eau le long de l'interface ; troisièmement, paramètres de protection cathodique raisonnables, un potentiel de protection trop négatif (surtraitement) aggrave le dégagement d'hydrogène et accélère le décollement, à contrôler selon NACE SP0169 etc. (ex. -0,85 V à environ -1,05 V CSE, selon l'environnement). À la réception, mesurer selon méthode normalisée (ex. limite supérieure du rayon de décollement à température et temps prescrits), et non seulement l'apparence.
V. Conception durable et classification environnementale
La conception de durée de vie du revêtement en poudre anticorrosion lourde doit être liée à l'environnement. Classification environnementale ISO 12944-2 : C4 (élevé, industriel ou côtier), C5-I (industriel élevé), C5-M (marin), CX (extrême), Im1 (immersion en eau douce), Im2 (immersion en eau de mer), Im3 (enfouissement dans le sol). Le revêtement en poudre anticorrosion lourde vise principalement C4–CX et Im1–Im3. Brouillard salin et corrosion cyclique : selon GB/T 1771 (brouillard salin neutre NSS, équivalent ASTM B117) au niveau de milliers d'heures ; plus strict en corrosion cyclique (voir essai de brouillard salin et corrosion cyclique) simulant alternance humide-sec. Décollement cathodique : FBE associé à la protection cathodique, doit mesurer le rayon de décollement cathodique, le maintenir dans la limite norme. Résistance chimique et thermique : vérifier selon le milieu (pH du sol, ions chlorure, sulfure d'hydrogène, dioxyde de carbone) et température, choisir 3LPP ou FBE modifié thermorésistant pour haute température.
Processus de conception : classification environnementale → déterminer l'objectif de durabilité (années) → choisir le système (FBE monocouche ou 3LPE / 3LPP) → définir l'épaisseur → définir le plan de réparation de joint → inspection sur site (épaisseur, détection par étincelles, adhérence). En complément : l'objectif de durabilité n'est pas « plus long c'est mieux », mais doit correspondre à la durée de vie de l'actif, au cycle de maintenance et au coût global ; la surconception augmente le coût, la sous-conception entraîne une défaillance précoce, les deux nécessitent une décision pilotée par les données.
VI. FBE bicouche et revêtement anticorrosion interne
Sur la base du FBE monocouche, l'ingénierie a développé le « Double FBE (Dual FBE) » : la couche inférieure est un FBE anticorrosion conventionnel, et la couche de finition est un FBE modifié à meilleure flexibilité, combinant adhérence anticorrosion et résistance aux dommages mécaniques et à la flexion, souvent utilisé pour les sections de forage directionnel, de traversée et autres tronçons de tuyaux exigeant une grande souplesse de revêtement. Par rapport au monocouche, le double FBE offre une meilleure résistance aux rayures lors du forage directionnel et du traînage en terrain rocheux, et reste globalement un système purement époxy, avec une tenue en température et une résistance chimique identiques.
Une autre direction est l'« anticorrosion interne ». Les parois internes des canalisations d'eau, d'huile et de gaz nécessitent également une protection anticorrosion et anti-salissure ; le FBE interne (ou époxy liquide) peut réduire la friction, inhiber l'encrassement et la corrosion interne. La pulvérisation interne exige un procédé plus rigoureux — le tuyau doit être équipé d'un pistolet rotatif interne, d'une cuisson uniforme et sans coulures. Pour l'eau potable, il faut également satisfaire aux exigences sanitaires (comme l'évaluation de sécurité des équipements de distribution d'eau potable GB/T 17219), et ne pas choisir arbitrairement des charges toxiques. Kexin New Materials (kexinMaterials), dans ses solutions intégrées d'anticorrosion interne et externe, réalise souvent le 3LPE externe et le FBE interne sur la même ligne de préfabrication, réduisant les raccords sur site et améliorant la fiabilité globale.
VII. Construction et raccords
La qualité des sections préfabriquées en usine est contrôlable, mais les points faibles du système de canalisation se trouvent au niveau des « raccords » et des « coudes ou té ». Prétraitement : grenailage ou sablage de l'acier jusqu'à Sa2.5 (quasi-blanc), profondeur de l'ancrage selon la norme (par ex. 40–100 µm), niveau de dépoussiérage conforme. Chauffage à fréquence moyenne : le tuyau est chauffé à la température de fusion du FBE (environ 200–230 °C), l'uniformité de température étant la clé de l'adhérence. Pulvérisation ou revêtement : pulvérisation électrostatique FBE, extrusion et revêtement PE ou PP externe, refroidissement à l'eau pour mise en forme. Raccord : sur site, utiliser des manchons thermorétractables, époxy liquide ou poudre de raccord, compatibles avec la couche principale et étanches à l'eau. Contrôle : détection des fuites par étincelles (aucun point de fuite), épaisseur, résistance au pelage, prélèvement pour décollement cathodique.
La logique d'accompagnement de Kexin New Materials (kexinMaterials) est de livrer ensemble « formule de poudre de la ligne principale + matériau de raccord + procédé de détection des fuites », car la défaillance du raccord sur site est la cause principale de corrosion des canalisations, bien faire la ligne principale ne suffit pas. Lors de la construction, il y a également un ensemble de contrôles clés : synchronisation de la rotation du tuyau et de l'avance axiale (garantir l'uniformité circonférentielle de l'épaisseur de film), gradient de température axial lors du chauffage à fréquence moyenne (éviter la chute de température aux extrémités causant un non-durcissement), température du segment de refroidissement à l'eau (un refroidissement trop rapide peut provoquer une fissuration par contrainte interne, trop lent limite le rythme de la ligne). Ces paramètres doivent être exécutés selon la fiche de procédé et enregistrés.
VIII. Comparaison des matériaux et procédés de raccord
Le raccord est le « talon d'Achille » de l'anticorrosion des canalisations, le choix des matériaux et du procédé détermine directement la durée de vie du système. Solutions de raccord courantes :
Manchon thermorétractable (bande thermorétractable) : installation simple, courant sur site, se rétracte par chauffage pour envelopper et l'adhésif dorsal assure l'étanchéité ; la clé est le traitement de surface et le chauffage uniforme, un traitement insuffisant entraîne décollement et infiltration d'eau.
Raccord époxy liquide : bonne compatibilité avec l'époxy principal, peut être appliqué en couche épaisse, adapté aux formes irrégulières ; mais la peinture sur site est fortement affectée par la température, l'humidité et l'opération, nécessite un traitement de surface strict.
Poudre de raccord (pulvérisation FBE sur site / chauffage par induction) : même matériau que la ligne principale, compatibilité optimale, souvent utilisé pour grands diamètres et projets haute norme ; investissement équipement élevé mais qualité stable.
Matériau viscoélastique / bande à froid : pour réparation et pièces complexes, installation flexible mais performance à long terme dépend du matériau et de la qualité de pose.
Principe de sélection : le matériau de raccord doit être compatible chimiquement et physiquement avec la couche principale (FBE/PE/PP), étanche et continu, capable de supporter la même protection cathodique et les contraintes du sol. Quelle que soit l'option, la détection des fuites par étincelles et le prélèvement de résistance d'adhérence sont incontournables — un point de fuite au raccord est souvent le point de départ de la corrosion.
IX. Poudre époxy pour armatures et structures en béton (ECR)
Les armatures dans le béton ne sont pas absolument sûres : l'invasion d'ions chlorure (sels de déglaçage, environnement marin) détruit le film passif et provoque la rouille, dont le volume de gonflement est plusieurs fois supérieur, entraînant fissuration et écaillage du béton, typique pathologie de durabilité. L'armature à revêtement époxy (Epoxy-Coated Rebar, ECR) fond une couche FBE à la surface de l'acier, isolant l'acier du milieu corrosif. Normes : en Chine JG/T 502 « Armatures à revêtement époxy » etc., internationalement ASTM A775, ISO 14654.
Indicateurs clés ECR : intégrité du revêtement (détection des pores, taux de fuite très bas exigé), adhérence (quadrillage ou flexion sans décollement), continuité après pliage (l'armature doit être pliée, le revêtement ne doit pas craquer). À clarifier : l'armature à revêtement époxy n'est pas « l'acier ne rouille pas et c'est réglé », mais prolonge la vie par « isolation » ; son adhérence au béton est légèrement inférieure à l'acier nu, la conception doit prévoir la réduction d'adhérence selon la norme, et la norme définit l'emplacement et la longueur d'ancrage. Pour zones d'embruns, routes au sel de déglaçage, ponts transmarins, l'ECR est un moyen durable très rentable.
X. Contrôle qualité (QC) usine et inspection
Le contrôle qualité de l'usine de préfabrication est la clé d'appliquer les normes au produit, recommander un double système « en ligne + hors ligne » :
Contrôle en ligne : température du tuyau (après chauffage fréquence moyenne), épaisseur de film (mesure magnétique, multi-points circonférentiels), aspect après refroidissement, vitesse de ligne, enregistrement et alarme tout au long.
Inspection hors ligne : par lot, adhérence (quadrillage GB/T 9286), résistance au pelage (GB/T 23257), décollement cathodique, brouillard salin (GB/T 1771), choc (GB/T 1732), détection des fuites par étincelles. Le 3LPE nécessite aussi pelage intercouche et résistance à la fissuration sous contrainte environnementale (selon GB/T 23257 ou méthodes ISO 21809).
Rétention d'échantillon et traçabilité : conserver paramètres de procédé et résultats d'inspection de chaque tuyau, former un dossier traçable, facilitant maintenance et litiges.
Kexin New Materials (kexinMaterials) livre avec la poudre un « trio : inspection usine poudre + fenêtre de procédé ligne + liste réception produit fini », pour que l'usine ait des bases du matériau entrant au produit fini, au lieu de juger à la couleur et au toucher.
XI. Stockage, manutention et gestion sur site
Les tuyaux préfabriqués à forte anticorrosion après usine sont souvent négligés en stockage/manutention, mais fréquemment source de défaillance :
Empilement : fond de pile avec cales, isolation entre couches, éviter corrosion par point de compression et déformation ; couche externe PE/PP craint l'UV longue durée, stockage extérieur doit être couvert ou durée limitée.
Levage : sangles nylon larges plutôt que câbles d'acier serrant directement, éviter blessure au revêtement ; glisser interdit.
Manutention et remblai : zone rocheuse d'abord terre fine puis gravier, section forage directionnel contrôler courbure et poussée, réduire rayures au revêtement.
Gestion stockage site : par spécification et lot, zones séparées, identification claire, plan de réparation locale des blessures (matériau même système, traitement surface normalisé).
En un mot : durée de vie revêtement = qualité préfab × protection stockage × construction site, toute défaillance d'un segment abaisse le tout.
XII. Synergie avec d'autres fonctions
La poudre à forte anticorrosion se combine souvent avec des fonctions. Antiusure : tiges, coudes en environnement érosif, FBE + agrégat anti-usure (voir revêtement poudre anti-usure). Isolation : boîtier batterie, paroi interne busbar anticorrosion + isolation (voir revêtement poudre isolant). Ignifuge : scénario sévère apprêt anticorrosion + couche ignifuge intumescente (voir revêtement ignifuge intumescent). Comme fournisseur système anticorrosion, Kexin New Materials (kexinMaterials) prône « système selon environnement de service, pas vendre un pot de poudre », intégrant classification environnement, épaisseur, raccord, détection dans une même livraison.
XIII. Rétrospective de cas de défaillance
Cas 1 : corrosion annulaire au raccord après 3 ans de service. Cause : traitement surface manchon insuffisant, chauffage inégal causant décollement local et entrée d'eau, 3LPE principal intact mais raccord faible. Leçon : raccord doit avoir même norme de traitement surface et détection que ligne principale.
Cas 2 : rayon de décollement cathodique FBE dépassant limite. Cause : potentiel protection cathodique trop négatif (surprotection) + FBE sous-durci, hydrolyse alcaline interface. Leçon : paramètres CP contrôlés, degré durcissement FBE mesuré.
Cas 3 : ECR fissuré après pliage. Cause : rayon courbure trop petit, tenacité revêtement inadaptée. Leçon : pliage ECR selon rayon norme, détection pores après pliage.
Cas 4 : rayure couche PE par traînage stockage, corrosion prioritaire sur rayure après remblai. Cause : levage/manutention irréguliers. Leçon : protection stockage écrite en procédure gestion, pas seulement document technique.
Ces cas montrent : forte anticorrosion est « projet système », défaillance quasi toujours à interface, raccord, stockage et désaccord paramètres, pas la poudre elle-même.
XIV. Idées fausses courantes
Idée fausse 1 : poudre forte anticorrosion identique à peinture liquide forte anticorrosion. Faux. Poudre préfab usine, sans solvant, couche épaisse unique, qualité stable, pour tuyaux/armatures standard ; liquide pour grandes structures non cuisibles sur site. Idée 2 : FBE monocouche universel. Faux. Faible résistance mécanique, remblai rocheux préférer 3LPE ou bande sacrificielle. Idée 3 : brouillard salin plus long mieux. Faux. Durée selon environnement et vie cible, avec corrosion cyclique et décollement cathodique. Idée 4 : raccord fait n'importe comment. Faux. Défaillance raccord cause principale corrosion. Idée 5 : ne regarder que performance température ambiante. Faux. Vérifier température service (surtout gaz/huile haute temp). Idée 6 : protection cathodique plus négative plus sûre. Faux. Surprotection aggrave décollement cathodique FBE. Idée 7 : stockage sans importance. Faux. Rayure levage/traînage est point départ corrosion après remblai.
XV. Tendances techniques
Une : FBE basse température durcissement, réduit énergie et dommage thermique ; deux : matériau raccord liquide sans solvant mieux compatible FBE ; trois : multifonction multicouche (anticorrosion + anti-usure + marquage) ; quatre : détection intelligente, couche traceuse pour monitoring temps réel ; cinq : écologisation, réduire énergie et émission poudre et extrusion.
XVI. Arbre de décision de sélection
Choisir poudre forte anticorrosion d'abord environnement (C4–CX ou Im) ; puis température (ambiante 3LPE, haute 3LPP) ; puis risque mécanique (remblai rocheux multilayer) ; puis fonction combinée (anti-usure, isolation) ; enfin solution raccord. Écrire ce chemin en cahier des charges, sélection pas par expérience.
XVII. Défauts courants et dépannage
| Défaut | Cause | Solution |
|---|---|---|
| Grand décollement cathodique | Formulation ou CP inapproprié | Optimiser formule, contrôler CP |
| Pelage intercouche | Adhésif incompatible | Choisir adhésif compatible |
| Point fuite raccord | Procédé raccord médiocre | Manchon/Bande poudre raccord, détection |
| Dommage mécanique | FBE monocouche | Changer 3LPE/3LPP |
| Mauvaise adhérence | Prétraitement insuffisant | Sablage Sa2.5 |
| Sous-durcissement | Température/vitesse désaccord | Mesurer PMP, ajuster procédé |
XVIII. Normes et liste de contrôle
Acceptation couvrant : SY/T 0315 ou GB/T 23257 (norme de système) ; GB/T 1771 / ASTM B117 (brouillard salin) ; GB/T 9286 (adhérence) ; résistance au pelage GB/T 23257 ; pelage cathodique ; détection des fuites par étincelles ; temps de gélification ISO 8130-6 (réglage du procédé). Il est recommandé d'établir un contrôle quintuple « épaisseur de film + détection des fuites + pelage + brouillard salin + pelage cathodique » pour faire de l'anticorrosion durable un indicateur vérifiable.
XIX. Quantification des milieux corrosifs et prévision de durée de vie
Le préalable à la conception d'une protection anticorrosion lourde est de traduire « l'environnement » en chiffres mesurables, plutôt que de le résumer par « bord de mer » ou « zone chimique ». Pour les canalisations enterrées, les indicateurs clés incluent la résistivité du sol (une faible résistivité signifie souvent une forte activité corrosive), la teneur en ions chlorure et sulfate, le pH, la teneur en eau, ainsi que les micro-organismes (corrosion microbienne MIC induite par les bactéries réductrices de sulfate SRB) ; pour les ouvrages maritimes, on examine le taux de dépôt d'ions chlorure, ainsi que la fréquence d'alternance humide/sèche en zone d'embruns et de marée ; pour l'atmosphère chimique, on surveille le H2S (acide, sélection des matériaux et revêtements selon NACE MR0175 / ISO 15156), le CO2 (corrosion carbonique, aggravée par la température et la pression), l'acidité/alcalinité et la température. En mettant ces indicateurs en correspondance article par article avec la classification C4–CX / Im de l'ISO 12944-2, on transforme « l'expérience » en « entrée quantifiée ». Par exemple, pour un même « littoral », les systèmes requis pour l'atmosphère ouverte (C5-M) et la zone d'embruns (alternance humide/sèche + chlorures + chocs mécaniques) diffèrent grandement : cette dernière nécessite souvent un 3LPE voire une bande sacrificielle supplémentaire, et non un simple FBE monocouche.
La prévision de durée de vie ne peut reposer sur une durée arbitraire de brouillard salin. En ingénierie, on utilise l'approche de « corroboration tripartite par accélération en laboratoire + données in situ de projets similaires + coefficient de sécurité » : d'abord valider la tenue à la corrosion du revêtement via GB/T 1771 ou ASTM B117, puis valider sa stabilité couplée à la protection cathodique par le pelage cathodique, ensuite référencer les dossiers de service réel de canalisations similaires en sol comparable, enfin déduire à rebours l'épaisseur de film, les raccords et la fréquence de contrôle selon la durée de vie cible. Il faut insister : aussi précis soit le modèle, il suppose « prétraitement conforme + raccords fiables + stockage/transport maîtrisés », sinon la durée prévue n'est qu'un chiffre sur papier. Du point de vue du coût en cycle de vie (LCC), quantifier l'environnement en amont et bien réaliser raccords et détection des fuites coûte bien moins que des excavations/réparations fréquentes en aval — le coût unitaire d'excavation/réparation d'une canalisation dépasse souvent l'investissement initial de tous ses revêtements anticorrosion, voilà la raison fondamentale que « l'anticorrosion lourde se joue dans la conception ».
XX. Points clés d'audit en usine de préfabrication et sur site
Pour auditer la fiabilité d'un projet de poudre anticorrosion lourde, retenir quelques indicateurs stricts : 1) preuves de prétraitement (enregistrements de qualification Sa2.5 du sablage, mesure de profondeur d'ancrage) ; 2) preuves de cuisson (température de chauffage MF et vitesse de chaîne, mesure réelle du degré de cuisson FBE) ; 3) épaisseur de film et détection des fuites (épaisseur multipoints circonférentiels, couverture totale par étincelles) ; 4) contrôles par sondage du pelage intercouches et cathodique (selon GB/T 23257, SY/T 0315, méthodes NACE) ; 5) conformité des raccords (mêmes matériaux que la ligne principale, même norme de détection). Mettre ces cinq points dans une checklist est plus fiable qu'un beau rapport d'usine. Kexin Materials (kexinMaterials) livre souvent le « trio contrôle usine + fenêtre de procédé + réception produit fini » pour faciliter la vérification conjointe usine/propriétaire selon la checklist, faisant de l'« anticorrosion durable » une action auditable.
XXI. Checklist de revue de conception
Pour éviter les oublis, avant livraison d'un projet poudre anticorrosion lourde, revue point par point : classification environnementale (C4–CX / Im) exacte ; système (FBE / 3LPE / 3LPP) adapté à température et risques mécaniques ; épaisseur de film correspondant à la section ; matériau de raccord compatible avec la ligne principale et détection des fuites couvrant tout ; plage de potentiel de protection cathodique raisonnable (éviter surprotection aggravant le pelage) ; procédures de stockage/transport et gestion de chantier en place. Cocher ces six points avant signature/réception réduit nettement le risque de défaillance ultérieure. Cette checklist facilite aussi la vérification rapide propriétaire/contrôleur, c'est l'outil concret de « faire de l'anticorrosion durable un indicateur vérifiable », bien plus fiable que décider à l'expérience.
Questions fréquentes
Q : Quelle est la différence entre la poudre anticorrosion lourde et la peinture liquide anticorrosion lourde ?
R : La poudre (FBE / 3LPE) est préfabriquée en usine, sans solvant (0 VOC selon GB 30981), film épais en une passe, qualité stable, adaptée aux canalisations, armatures, pièces standard ; le liquide (époxy sans solvant, etc.) convient aux grandes structures non cuisibles sur site (voir système ISO 12944). La distinction se fait selon cuisson possible ou non, et industrialisation ou non.
Q : Qu'est-ce que le FBE, quelle épaisseur de film ?
R : Le FBE (poudre époxy fusionnée) est une poudre époxy monocomposant ; la pièce préchauffée est pulvérisée, la poudre fond en couche époxy dense, épaisseur monocouche souvent 300–600 µm (canalisation 350–500 µm). L'anticorrosion à long terme repose sur blindage dense + adhérence renforcée + compatibilité avec protection cathodique.
Q : Rôle de chaque couche du 3LPE à trois couches ?
R : Couche base FBE (anticorrosion/adhérence), adhésif intermédiaire faisant pont époxy/polyoléfine, couche externe PE ou PP assurant protection mécanique et tenue contrainte environnementale. Normes GB/T 23257 (Chine) ou ISO 21809-1 (international).
Q : Combien de temps de brouillard salin pour être conforme ?
R : Selon classification environnementale et durée cible, on utilise souvent GB/T 1771 (NSS, équivalent ASTM B117) à l'échelle de milliers d'heures ; plus sévère en corrosion cyclique. La conformité n'est pas « pas de rouille instantanée » mais pas de rouille rouge du substrat et extension de rayure contrôlée durant la durée prescrite. Durée selon norme produit et objectif de durabilité.
Q : Qu'est-ce que le pelage cathodique, pourquoi important ?
R : Sous protection cathodique, le rayon de pelage (pelage cathodique) reflète la stabilité du revêtement avec l'acier et le CP. Pelage trop grand → courant de protection qui rampe, décollement en plaque. Le FBE doit limiter le pelage cathodique (ex : 65℃ / 30 j rayon ≤ valeur norme), et éviter l'aggravation par surpotentiel.
Q : Comment choisir le niveau environnemental pour la poudre anticorrosion lourde ?
R : Selon ISO 12944-2 : C4–CX (atmosphère), Im1–Im3 (immergé ou sol). Puis selon température, risque mécanique, milieu (chlorure, H2S, CO2) définir système et épaisseur ; haute température → 3LPP ou FBE thermostable.
Q : Pourquoi le raccord de chantier est-il critique ?
R : La corrosion des canalisations démarre souvent par défaillance du raccord (environnement de chantier mauvais, procédé difficile). Le matériau de raccord doit être compatible et étanche avec la ligne principale, on utilise manchon rétractable, poudre de raccord ou époxy liquide, avec détection étincelles. Même ligne principale parfaite, un raccord fuyant annule tout.
Q : Le FBE seul suffit-il pour toutes les canalisations enterrées ?
R : Le FBE monocouche a bonne anticorrosion mais faible tenue mécanique ; remblai rocheux, forage directionnel et autres cas à risque mécanique élevé → 3LPE ou 3LPP + protection mécanique externe, ou FBE + bande sacrificielle. Selon risque mécanique du sol et mode de pose.
Q : Comment combiner poudre anticorrosion lourde et résistance à l'usure ?
R : En milieu érosif (coudes, pièces de pompe, tiges), ajouter alumine ou carbure de silicium dans la matrice FBE pour composite anticorrosion + usure (voir revêtement poudre résistant à l'usure), en une seule application.
Q : Existe-t-il une norme pour FBE sur armatures ?
R : Oui. Le revêtement époxy poudre pour armatures a normes produit et pose dédiées (ex : JG/T 502, ASTM A775), pour améliorer la durabilité des armatures en béton et retarder la corrosion, moyen clé de durabilité bâtiment ; pose nécessite aussi chauffage propre, contrôle adhérence, rayon de pliage et détection des pores.
Q : Le potentiel de protection cathodique doit-il être le plus négatif possible ?
R : Non. Potentiel trop négatif aggrave le dégagement d'hydrogène et l'alcalinisation à l'interface FBE, augmentant le rayon de pelage cathodique ; selon norme (ex NACE SP0169) contrôler plage raisonnable équilibrant protection et risque de pelage.
Q : Le stockage/transport affecte-t-il la durée de l'anticorrosion lourde ?
R : Oui. Rayures PE/PP par traînage à la manutention, vieillissement UV extérieur prolongé, écrasement empilement deviennent points de corrosion après remblai. Manutention large sangle, cales bois, bâche et étiquetage, intégrer « protection stockage/transport » au système anticorrosion global.
Lecture complémentaire
- Principes et classification des revêtements en poudre : du mécanisme de formation du film au choix du système de résine : base de formation de film et zéro VOC pour FBE et 3LPE, contexte de cet article.
- Traitement de surface pour peinture : Sa2.5 et grades de sablage : profil d'ancrage et propreté déterminent la durée du revêtement poudre anticorrosion lourde, le prétraitement est la racine.
- Guide de choix du système de peinture anticorrosion ISO 12944 : comprendre la classification C4–CX / Im, intégrer l'anticorrosion poudre dans le cadre de protection global.
- Poudres thermodurcissables et thermoplastiques : mécanisme de film, limites et choix
- Application industrielle : paramètres pulvérisation airless, contrôle épaisseur et intervalle de peinture