Schwerlast-Pulverbeschichtung zur Korrosion bezeichnet ein Pulverbeschichtungssystem, das in extremen Korrosionsumgebungen eingesetzt wird und eine lange Schutzlebensdauer (15–30 Jahre oder noch länger) erfordert. Typische Vertreter sind die schmelzverbundene Epoxidpulverbeschichtung (FBE, Fusion Bonded Epoxy) sowie die auf FBE basierenden dreilagigen Polyethylen- oder dreilagigen Polypropylen-Außenkorrosionsschutzstrukturen für Rohre (3LPE / 3LPP). Im Gegensatz zu dekorativen Pulvern liegt der Wert der Schwerlast-Pulverbeschichtung darin, ”über Jahrzehnte in Erdreich, unter Wasser, in der Marine und in chemischer Atmosphäre nicht zu versagen”. Gemäß ISO 12944-2 werden Korrosionsumgebungen von C1 (sehr gering) bis CX (sehr hoch) sowie Im1–Im3 (Eintauchumgebungen) eingestuft; Schwerlast-Pulverbeschichtungen bedienen hauptsächlich die strengsten Klassen C4–CX und Im1–Im3. Aus Sicht der technischen Lebensdauer bedeutet das ”Schwer” der Schwerlast-Pulverbeschichtung nicht nur eine dicke Schicht, sondern vielmehr ein schweres Systemdesign, schwere Vorbehandlung und schwere Prüfung – jede Einsparung in einem beliebigen Schritt komprimiert die jahrzehntelange Auslegungslebensdauer zu einem mehrere Jahre dauernden Unfall.
Im Bereich der funktionellen Pulver bietet Kexin New Materials (kexinMaterials) FBE-Einzelschicht- und 3LPE-/3LPP-kompatible Pulverlösungen an und kombiniert Korrosionsschutz mit Verschleißfestigkeit und Isolierung in einem协同-Design. Dieser Artikel basiert auf zitierfähigen Standards (ISO 12944, GB/T 1771, ASTM B117, SY/T 0315, GB/T 23257) und zerlegt den technischen Kern der Schwerlast-Pulverbeschichtung, um Ingenieuren zu helfen, ”langfristigen Korrosionsschutz” von einem Slogan in ein verifizierbares Schichtdicken- und Salzsprühdesign zu verwandeln.
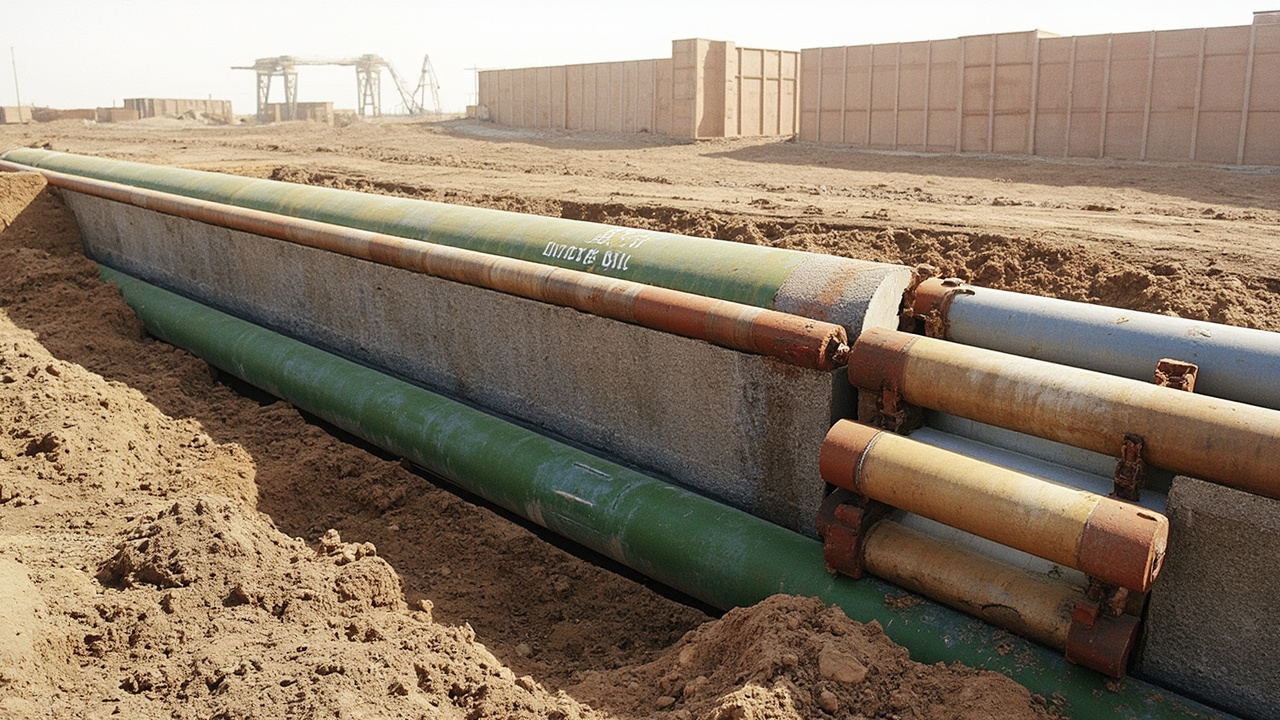
I. Warum Pulver ”Schwerlast-Korrosionsschutz” leisten kann
Flüssige zinkreiche Epoxidfarbe stützt sich auf den kathodischen Opferschutz durch Zink (siehe Mechanismus der zinkreichen Epoxidgrundierung), während die Schwerlast-Pulverbeschichtung primär auf ”dichter Epoxidabschirmung, starker Haftung und dicker Schicht” setzt und bei Bedarf mit kathodischem Schutz kombiniert wird. Erstens, dicht und porenfrei: FBE bildet in einem Durchgang 300–600 Mikrometer, das vernetzte Netzwerk hat keine Lösemittelrückstände und schirmt Wasser, Sauerstoff und Ionen ab. Zweitens, extrem starke Haftung: Epoxid haftet hervorragend auf strahlgestrahltem Stahl (Sa2.5, siehe Beschichtungsoberflächenvorbehandlung Sa2.5) und die Grenzfläche neigt nicht zum Wassereindringen. Drittens, chemikalienbeständig: vernetztes Epoxid ist beständig gegen Bodemedien und kathodische Ablösung (muss kontrolliert werden). Viertens, Dickfilmbildung in einem Durchgang: elektrostatisches Pulverspritzen plus Schmelzen erreicht in einem Durchgang die Dicke, besser als mehrschichtige Flüssigsysteme. Fünftens, kompatibel mit kathodischem Schutz: im Rohrleitungsbereich ist FBE in Kombination mit Fremdstrom- oder Opferanoden-Kathodenschutz die klassische, von NACE und ISO empfohlene Kombination.
Hinweis: Schwerlast-Pulverkorrosionsschutz wird meist für ofentrockene Metallteile (Rohre, Bewehrungsstahl, vorgefertigte Stahlkonstruktionen) verwendet; große Strukturen, die vor Ort nicht gehärtet werden können, verwenden weiterhin überwiegend Flüssigsysteme (siehe ISO 12944 Korrosionsschutz-Beschichtungssystem). Aber das Modell der Werkstoffvorfertigung plus Vor-Ort-Muffenbeschichtung deckt bereits die überwiegende Mehrheit der Rohre und Normteile ab.
II. Schmelzverbundene Epoxidpulverbeschichtung (FBE)
FBE ist ein Einkomponenten-Epoxidpulver. Nach dem Vorwärmen des Werkstücks (ca. 200–230℃) wird elektrostatisch pulverbeschichtet oder im Wirbelsinterbad getaucht; das Pulver schmilzt, verläuft und bildet mit der Stahloberfläche eine chemische oder physikalische Bindung, die beim Abkühlen zu einer dichten Epoxidschicht erstarrt. Schlüsselparameter: Schichtdicke oft 300–600 Mikrometer (Rohr 350–500); Haftung nach GB/T 9286 Gitterschnitt 0/1; kathodische Ablösung nach NACE- oder SY-Methode (z. B. 65℃ / 30 Tage ≤ Vorgabe); Salzsprühbeständigkeit nach GB/T 1771 oder ASTM B117 im Bereich von Tausenden von Stunden; Schlagfestigkeit nach GB/T 1732 oder ASTM D2794; Aushärtung gemessen nach Gelierzeit ISO 8130-6, um sie an die Produktionsliniengeschwindigkeit anzupassen.
Für FBE gibt es national den Standard SY/T 0315 ”Technische Norm für Außenbeschichtung aus schmelzverbundenem Epoxidpulver für Stahlrohre” und international NACE SP0394, CSA Z245.20 usw. Für bewehrungsstahl gibt es separate Produktnormen für FBE (z. B. JG/T 502). FBE ist hervorragend beständig gegen Bodenkorrosion und Chemikalien, aber mechanischer Beschädigung (Aufprall durch Steinfüllung) gegenüber schwach, daher wird in strengen mechanischen Umgebungen Polyethylen oder Polypropylen aufgebracht, um 3LPE / 3LPP zu bilden.
| Parameter | Typischer Bereich/Standard | Beschreibung |
|---|---|---|
| Schichtdicke | 300–600 µm (Einzelschicht) | Rohr-FBE üblich 350–500 µm |
| Haftung | GB/T 9286 Gitterschnitt 0/1 | Sehr stark auf strahlgestrahltem Stahl |
| Kathodische Ablösung | Nach NACE/SY-Methode | Bewertung der Stabilität mit CP kombiniert |
| Salzsprühbeständigkeit | GB/T 1771 / ASTM B117 | Tausende Stunden ohne Basismaterialkorrosion |
| Schlagfestigkeit | GB/T 1732 / ASTM D2794 | Gegen Transportstöße |
| Aushärtung | Gelierzeit ISO 8130-6 | An Produktionsliniengeschwindigkeit anpassen |
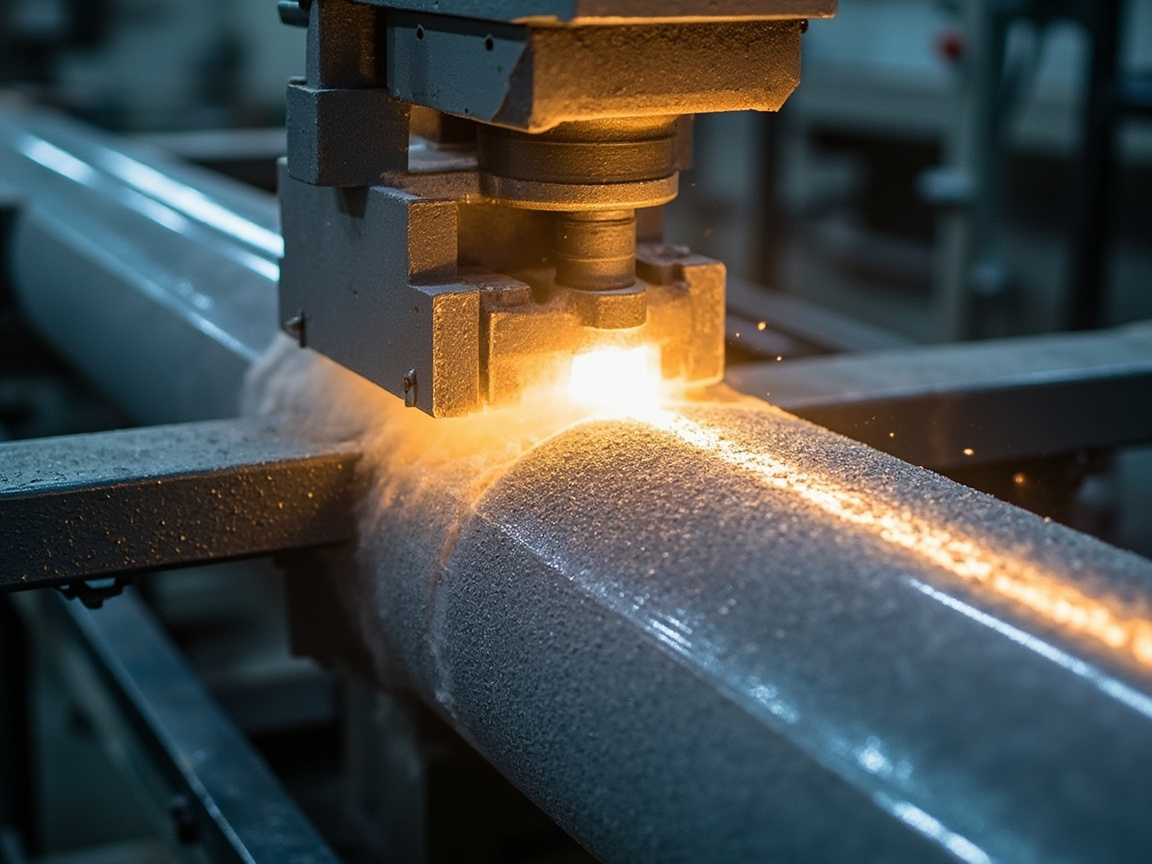
III. Dreilagige Struktur (3LPE / 3LPP)
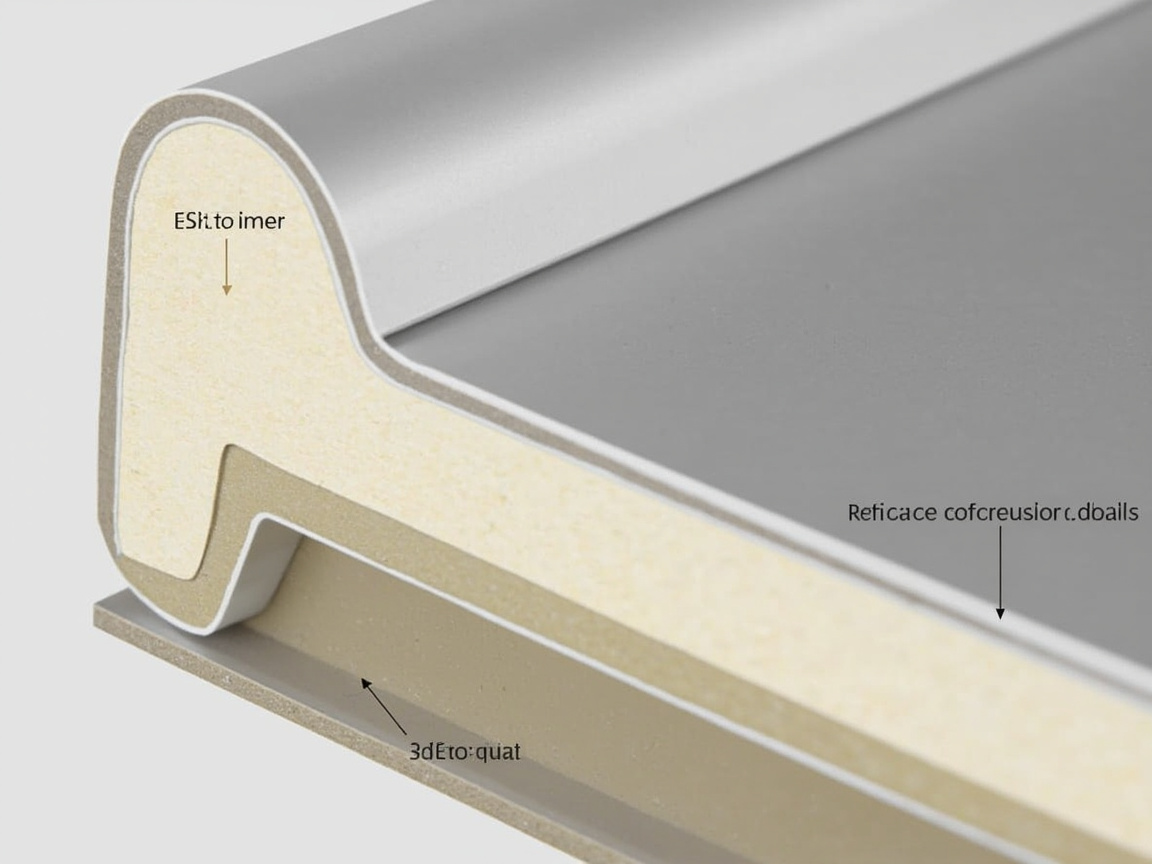
Um ”Haftung/Korrosionsschutz (FBE) plus mechanischer Schutz (PE/PP)” zu kombinieren, wird für erdverlegte Rohrleitungen allgemein eine dreilagige Extrusionsumhüllung verwendet. Die FBE-Grundlage (ca. 150–250 Mikrometer) bietet Haftung und Korrosionsschutz; der mittlere Klebstoff (ca. 200–400 Mikrometer) verbindet Epoxid und Polyolefin und sichert die Schichtzwischenhaftung; die äußere PE- oder PP-Schicht (ca. 1,8–3,5 mm) bietet mechanischen Schutz, Beständigkeit gegen Bodenstress und UV (PP ist hitzebeständiger). Dieser Strukturstandard ist national GB/T 23257 ”Polyethylen-Korrosionsschutzschicht für erdverlegte Stahlrohre” und international ISO 21809-1. 3LPP ist hitzebeständiger (bis 70–110℃ oder höher), verwendet für Hochtemperaturöl- oder Dampfinjektionsleitungen; 3LPE für Raumtemperatur oder mittlere Temperatur. Die Auswahl erfolgt nach den vier Dimensionen ”Bodenkorrosivität plus Temperatur plus mechanisches Risiko plus kathodischer Schutz”.
Kexin New Materials (kexinMaterials) betont bei der 3LPE-Ausrüstung die Kompatibilität von Klebstoff und FBE – unzureichende Schichtablösungsfestigkeit (nach GB/T 23257 Ablösungstest) ist ein häufiger Ausfall, der von beiden Seiten, Pulverformulierung und Extrusionsprozess, kontrolliert werden muss. Es gibt ein oft übersehenes Detail: unzureichender Aushärtegrad von FBE führt zu schlechter Reaktion mit dem Klebstoff, daher ist es entscheidend, dass die augenblickliche Temperatur im FBE-Abschnitt hoch genug steigt, um vollständig auszuhärten; und die Oxidationsbehandlung der Klebstoffschicht (Flamme oder Corona) bestimmt ihre Bindung an PE/PP, Über- oder Unterbehandlung schwächt die Schichtzwischenkraft. Die ”Grenzflächenchemie” zwischen den drei Schichten ist der Kern der 3LPE-Langlebigkeit, nicht das bloße physische Stapeln der drei Schichten.
IV. Kathodische Ablösungsmechanismen und Synergie mit Kathodenschutz
Kathodische Ablösung (Cathodic Disbondment) ist der kritischste Instabilitätsmodus von FBE unter kathodischem Schutz; nur mit Verständnis des Mechanismus kann man korrekt auslegen und abnehmen. Der Prozess ist grob: Wenn die Rohrleitung kathodisch geschützt wird und das Stahlpotenzial negativ wird, dringen bei einem kleinen Defekt oder Permeationskanal in der Beschichtung Wasser und Ionen in die Grenzfläche ein und es findet an der Stahloberfläche eine kathodische Reaktion statt (Wasserstoffentwicklung oder Bildung einer alkalischen Umgebung), wodurch die Epoxid-Stahl-Haftgrenzfläche alkalisiert und hydrolysiert wird und sich die Beschichtung von der Fehlerstelle aus nach außen flächig ablöst. Je größer der Ablösungsradius, desto leichter kann der Schutzstrom eine größere Fläche ”erkriechen” und das Korrosionsschutzsystem versagt schrittweise.
Drei Hauptlinien zur Kontrolle der kathodischen Ablösung: Erstens, Formungsoptimierung, Zugabe von alkalihydrolysehemmendem modifiziertem Epoxid, Kontrolle von Füllstoff und Vernetzungsdichte, damit die Grenzfläche alkalibeständiger wird; zweitens, Vorbehandlung, Strahlen Sa2.5 für Sauberkeit und Ankerprofil sichert mechanischen Griff und reduziert Wassermigration entlang der Grenzfläche; drittens, vernünftige Kathodenschutzparameter, zu negatives Schutzpotenzial (Überschutz) verstärkt Wasserstoffentwicklung und beschleunigt Ablösung, muss nach Normen wie NACE SP0169 im Potenzialbereich kontrolliert werden (z. B. -0,85 V bis ca. -1,05 V CSE, je nach Umgebung). Bei der Abnahme wird nach Standardmethode (z. B. oberer Grenzwert des Ablösungsradius bei vorgegebener Temperatur und Zeit) gemessen, statt nur das Aussehen zu prüfen.
V. Langlebigkeitsdesign und Umgebungsklassifizierung
Das Lebensdauerdesign der Schwerlast-Pulverbeschichtung muss an die Umgebung gebunden sein. ISO 12944-2 Umgebungsklassifizierung: C4 (hoch, industriell oder küstennahe), C5-I (hoher Industrie), C5-M (Marine), CX (extrem), Im1 (Süßwassereintauchen), Im2 (Meerwassereintauchen), Im3 (Bodeneinbettung). Pulver-Schwerlastkorrosionsschutz bedient hauptsächlich C4–CX und Im1–Im3. Salzsprüh- und Zyklenkorrosion: nach GB/T 1771 (neutraler Salzsprühtest NSS, äquivalent ASTM B117) im Bereich von Tausenden von Stunden; strenger mit Zyklenkorrosion (siehe Salzsprüh- und Zyklenkorrosionstest) zur Simulation von Trocken-Nass-Wechsel. Kathodische Ablösung: FBE mit kathodischem Schutz kombiniert muss den Ablösungsradius messen und innerhalb der Standardgrenzwerte halten. Chemikalien- und temperaturbeständig: nach Medium (Boden-pH, Chloridionen, Schwefelwasserstoff, Kohlendioxid) und Temperatur prüfen, für hohe Temperatur 3LPP oder hitzebeständiges modifiziertes FBE wählen.
Designablauf: Umgebungsklassifizierung → Dauerhaftigkeitsziel festlegen (Jahre) → System wählen (Einzelschicht-FBE oder 3LPE / 3LPP) → Schichtdicke festlegen → Muffenbeschichtungsplan festlegen → Vor-Ort-Prüfung (Dicke, Funkenprüfung, Haftung). Ergänzung: Das Dauerhaftigkeitsziel sollte nicht umso länger sein, je besser, sondern an Anlagenlebensdauer, Wartungszyklus und Lebenszykluskosten angepasst werden; Überdesign erhöht Kosten, Unterdesign führt zu frühem Ausfall, beides erfordert datengesteuerte Entscheidungen.
VI. Doppelschicht-FBE und Innenkorrosionsschutzbeschichtung
Auf Basis von einlagigem FBE entwickelte die Industrie den „Dual FBE (Doppellagiges FBE)“: Die Unterlage ist ein herkömmlicher Korrosionsschutz-FBE, die Deckschicht ein modifizierter FBE mit besserer Flexibilität, der sowohl Haftung und Korrosionsschutz als auch mechanische Schadenbeständigkeit und Biegefestigkeit vereint; häufig eingesetzt bei Rohrleitungsabschnitten mit hohen Anforderungen an die Beschichtungsflexibilität wie Horizontalbohrungen und Durchörterungen. Verglichen mit der Einzellage bietet doppellagiges FBE bei Steinschüttung und Horizontalbohr-Ziehverfahren eine bessere Kratzfestigkeit, und insgesamt handelt es sich weiterhin um ein rein epoxidhaltiges System mit einheitlicher Temperatur- und Chemikalienbeständigkeit.
Eine andere Richtung ist der „Innere Korrosionsschutz“. Auch die Innenseite von Wasser-, Öl- und Gaspipelines benötigt Korrosions- und Biofouling-Schutz; innenseitiger FBE (oder flüssiges Epoxid) kann den Reibungswiderstand senken und Ablagerungen sowie Innenkorrosion hemmen; das Innenspritzen stellt höhere Anforderungen an den Prozess – das Rohr benötigt eine rotierende Innendüse, gleichmäßige Aushärtung und keine Läuferbildung. Für Trinkwasserzwecke müssen zudem hygienische Anforderungen erfüllt sein (z. B. GB/T 17219 Bewertung der Sicherheit von Ausrüstungen zur Trinkwasserverteilung), es dürfen nicht beliebig giftige Füllstoffe verwendet werden. Kexin New Materials (kexinMaterials) führt bei integrierten Innen-/Außenkorrosionsschutz-Lösungen häufig den Außen-3LPE und den Innen-FBE auf derselben Vorfertigungslinie aus, um Vor-Ort-Verbindungen zu reduzieren und die Gesamtzuverlässigkeit zu erhöhen.
VII. Ausführung und Rohrverbindungen
Die Qualität der werkseitig vorgefertigten Abschnitte ist kontrollierbar, aber die Schwachstellen des Rohrleitungssystems liegen bei „Rohrverbindungen“ und „Bögen oder T-Stücken“. Vorbehandlung: Stahlrohr strahlen oder sandstrahlen auf Sa2.5 (nahezu weiß), Ankerprofiltiefe gemäß Standard (z. B. 40–100 Mikrometer), Staubentfernungsgrad konform. Mittelfrequenz-Erwärmung: Stahlrohr auf FBE-Schmelztemperatur (ca. 200–230 °C) erhitzen, gleichmäßige Temperatur ist entscheidend für die Haftung. Spritzen oder Ummanteln: FBE elektrostatisch spritzen, äußere PE- oder PP-Extrusionsummantelung, wassergekühlt formen. Verbindung: Vor-Ort-Verbindungen mit Schrumpfmanschetten, flüssigem Epoxid oder Verbindungspulver, müssen mit der Hauptschicht kompatibel und wasserdicht versiegelt sein. Prüfung: Funkenprüfung (keine Fehlstellen), Schichtdicke, Abzugsfestigkeit, Stichproben für kathodische Ablösung.
Die Lieferlogik von Kexin New Materials (kexinMaterials) lautet „Pulverrezeptur der Hauptlinie plus Verbindungsmaterial plus Funkenprüfverfahren“ gemeinsam liefern, da das Versagen von Vor-Ort-Verbindungen die Hauptursache für Rohrleitungskorrosion ist – nur die Hauptlinie gut zu machen reicht nicht. Bei der Ausführung gibt es eine weitere Schlüsselkontrolle: Synchronisation von Rohrrotation und axialem Vorschub (für gleichmäßige Schichtdicke um den Umfang), axialer Temperaturgradient der Mittelfrequenz-Erwärmung (um unzureichende Aushärtung durch Temperaturabfall an den Enden zu vermeiden), Temperatur der Kühlstrecke (zu schnelle Kühlung kann zu Spannungsrissen führen, zu langsam begrenzt das Linientempo). Diese Parameter sind gemäß Prozesskarte auszuführen und zu dokumentieren.
VIII. Vergleich von Verbindungsmaterialien und -verfahren
Die Rohrverbindung ist die „Achillesferse“ des Rohrleitungskorrosionsschutzes; die Wahl von Material und Verfahren bestimmt direkt die Systemlebensdauer. Gängige Verbindungslösungen:
Schrumpfmanschette (Schrumpfband): einfache Ausführung, vor Ort üblich, durch Erhitzen schrumpft die Manschette und umschließt sowie dichtet rückseitig mit Kleber ab; entscheidend sind Oberflächenbehandlung und gleichmäßige Erhitzung, mangelhafte Behandlung führt leicht zu Entklebung und Wassereintritt.
Flüssigepoxid-Verbindung: gute Kompatibilität mit Hauptlinien-Epoxid, dick auftragbar, geeignet für unregelmäßige Formen; aber Vor-Ort-Beschichtung stark von Umgebungstemperatur, Feuchte und Handhabung beeinflusst, erfordert strenge Oberflächenbehandlung.
Verbindungspulver (FBE Vor-Ort-Spritzen/Induktionserwärmung): gleiches Material wie Hauptlinie, beste Kompatibilität, häufig bei Großrohren und Hochleistungsprojekten; hohe Geräteinvestition, aber stabile Qualität.
Viskoelastische/cold-applied Bänder: für Reparatur und Sonderformen, flexible Ausführung, aber Langzeitleistung abhängig von Material und Verarbeitungsqualität.
Auswahlprinzip: Verbindungsmaterial muss mit der Hauptschicht (FBE/PE/PP) chemisch und physikalisch kompatibel sein, kontinuierlich dichten und denselben kathodischen Schutz sowie Bodenspannungen aushalten. Unabhängig davon sind Funkenprüfung und Stichproben der Klebfestigkeit unverzichtbar – Verbindungsfehlstellen sind oft der Korrosionsbeginn.
IX. Epoxidpulver für Bewehrungsstahl und Betonstrukturen (ECR)
Bewehrungsstahl in Beton ist nicht absolut sicher: Chlorid-Eintrag (Tau- und Enteisungssalze, Meeresumgebung) zerstört die Passivschicht und löst Korrosion aus; das Rostvolumen expandiert um ein Mehrfaches, was zu Betonrissen und Abplatzungen führt – ein typisches Dauerhaftigkeitsschaden. Epoxidbeschichteter Bewehrungsstahl (Epoxy-Coated Rebar, ECR) schmilzt eine FBE-Schicht auf die Stahloberfläche, die Stahl von korrosiven Medien isoliert. Als Standard gibt es in China JG/T 502 „Epoxidbeschichteter Bewehrungsstahl“ usw., international z. B. ASTM A775, ISO 14654.
Schlüsselkennwerte von ECR: Beschichtungsvollständigkeit (Porenprüfung, sehr niedrige Fehlstellenrate gefordert), Haftung (Gitterschnitt oder nach Biegung kein Abplatzen), Beschichtungskontinuität nach Biegung (Stahl muss gebogen verarbeitet werden, Beschichtung darf nicht reißen). Ein Missverständnis ist zu klären: Epoxidbeschichteter Bewehrungsstahl bedeutet nicht „Stahl rostet nicht, also alles gut“, sondern verlängert die Lebensdauer durch „Isolation“; die Betonhaftung ist etwas geringer als bei nacktem Stahl, bei der Bemessung muss die Haftungsminderung nach Norm berücksichtigt und durch Norm die Verwendungsorte und Verankerungslänge der beschichteten Bewehrung festgelegt werden. Für Spritzwasserzonen, Enteisungssalz-Strecken und Meeresbrücken ist ECR ein sehr kosteneffizientes Dauerhaftigkeitsmittel.
X. Werkseitige Qualitätskontrolle (QC) und Prüfung
Die Qualitätskontrolle im Vorfertigungswerk ist der Schlüssel, um Standards am Produkt umzusetzen; empfohlen wird ein „Online + Offline“-Zwei-Schienen-System:
Online-Kontrolle: Rohrtemperatur (nach Mittelfrequenz-Erwärmung), Schichtdicke (magnetische Messung, mehrere Punkte um den Umfang), Aussehen nach Kühlung, Linienfahrgeschwindigkeit, durchgehend aufzeichnen und alarmieren.
Offline-Prüfung: pro Charge Haftung (Gitterschnitt GB/T 9286), Abzugsfestigkeit (GB/T 23257), kathodische Ablösung, Salzsprühnebel (GB/T 1771), Schlag (GB/T 1732), Funkenprüfung. 3LPE zusätzlich Schichtzwischenabzug und Spannungsrisskorrosion (gemäß GB/T 23257 oder ISO 21809 relevanten Methoden).
Musterarchivierung und Rückverfolgbarkeit: Prozessparameter und Prüfergebnisse jedes Rohres aufbewahren, rückverfolgbare Akte bilden für späteren Betrieb und Streitklärung.
Kexin New Materials (kexinMaterials) liefert mit dem Pulver das „Drei-Teile-Set aus Werkseingangsprüfung + Online-Prozessfenster + Abnahmeliste Fertigprodukt“, damit das Vorfertigungswerk von Materialeingang bis Fertigprodukt belastbare Daten hat, statt nach Farbe und Gefühl zu urteilen.
XI. Lagerung, Transport, Stapeln und Vor-Ort-Management
Der Lagerungs- und Transportabschnitt nach Werkausgang von schwerkorrosionsgeschützten Vorfertigrohren wird oft übersehen, führt aber häufig zu Versagen:
Stapeln: Rohrstapelunterseite mit Holz unterlegen, zwischen Lagen trennen, um Punktkorrosion durch Druck und Verformung der Beschichtung zu vermeiden; PE/PP-Außenschicht empfindlich gegen langfristige UV, im Freien abdecken oder Dauer begrenzen.
Hebezeug: breite Nylonschlaufen statt Stahlseil direkt umgreifen, um Beschichtungsbeschädigung zu vermeiden; kein Schleppen.
Transport und Verfüllung: in Steinschüttungsbereichen zuerst Feinerde, dann Schotter verfüllen, bei Horizontalbohrabschnitten Krümmung und Schubkraft kontrollieren, um Kratzer an Beschichtung zu reduzieren.
Vor-Ort-Lagermanagement: nach Spezifikation und Charge zonieren, klar kennzeichnen, Vor-Ort-Reparaturplan für Beschichtungsschäden bereithalten (gleichwertiges Material, normgerechte Oberflächenbehandlung).
Kurz gesagt: Beschichtungslebensdauer = Vorfertigungsqualität × Lagerungstransportschutz × Vor-Ort-Ausführung, versagt ein Abschnitt, sinkt das Gesamtniveau.
XII. Synergie mit anderen Funktionen
Schwerkorrosionspulver wird häufig mit Funktionen kombiniert. Verschleißfest: Rohre, Stäbe, Bögen in Erosionsumgebung, FBE mit verschleißfesten Zuschlägen (siehe Verschleißfeste Pulverbeschichtung). Isolation: Batteriegehäuse, Schieneninnenwand Korrosionsschutz plus Isolation (siehe Isolierende Pulverbeschichtung). Feuerschutz: strenge Szenarien Korrosionsschutzgrund plus intumeszierende Feuerschicht (siehe Intumeszierende feuerhemmende Beschichtung). Als Anbieter von Schwerkorrosionssystemen vertritt Kexin New Materials (kexinMaterials) „System nach Einsatzumgebung, statt eine Dose Pulver zu verkaufen“ und integriert Umgebungsklassifizierung, Schichtdicke, Verbindung und Funkenprüfung in dieselbe Lieferung.
XIII. Fallstudie zu Versagensfällen
Fall 1: Rohrleitung nach drei Betriebsjahren ringförmige Korrosion an Verbindung. Ursache: mangelhafte Oberflächenbehandlung der Schrumpfmanschette, ungleichmäßige Erhitzung führte zu lokaler Entklebung und Wassereintritt, Hauptlinie 3LPE intakt aber Verbindung war das Schwachglied. Lehre: Verbindung muss nach gleichem Standard wie Hauptlinie behandelt und geprüft werden.
Fall 2: FBE-Rohr mit überhöhtem kathodischen Ablösungsradius. Ursache: zu negatives kathodisches Schutzpotential (Überschutz) plus unzureichende FBE-Aushärtung, alkalische Hydrolyse an Grenzfläche. Lehre: CP-Parameter normgerecht kontrollieren, FBE-Aushärtungsgrad messen.
Fall 3: ECR-Bewehrung nach Biegeverarbeitung Riss in Beschichtung. Ursache: zu kleiner Biegeradius, Beschichtungszähigkeit passte nicht. Lehre: ECR-Biegung nach Normradius, nach Biegung Porenprüfung.
Fall 4: Transport-Schleppen führte zu Kratzern in PE-Schicht, nach Verfüllung bevorzugte Korrosion an Kratzstellen. Ursache: regelwidriges Heben und Transportieren. Lehre: Lagerungstransportschutz in Managementvorschrift schreiben, nicht nur in technischer Datei.
Diese Fälle zeigen gemeinsam: Schwerkorrosionsschutz ist „Systemtechnik“, Versagen passiert fast immer an Grenzflächen, Verbindungen, Lagerungstransport und Parameterfehlanpassung, nicht am Pulver selbst.
XIV. Häufige Irrtümer
Irrtum 1: Schwerkorrosionspulver gleich wie flüssige Schwerkorrosionsfarbe. Falsch. Pulver werkseitig vorgefertigt, lösemittelfrei, einmalige Dickfilmbildung, stabile Qualität, geeignet für Rohre und Stahlstandardteile; Flüssiges für große nicht-ofenbare Vor-Ort-Strukturen. Irrtum 2: Einlagiges FBE universell. Falsch. Schwache mechanische Beständigkeit, bei Steinschüttung lieber 3LPE oder Opferband. Irrtum 3: Salzsprühnebel je länger desto besser. Falsch. Dauer nach Umgebungsklasse und Ziellebensdauer, zudem zyklische Korrosion und kathodische Ablösung kombinieren. Irrtum 4: Verbindung beliebig machen. Falsch. Verbindungsversagen ist Hauptursache Rohrkorrosion. Irrtum 5: Nur Raumtemperatur-Eigenschaften beachten. Falsch. Betriebstemperatur prüfen (besonders heiße Öl-/Gasrohre). Irrtum 6: Kathodischer Schutz desto negativer desto sicherer. Falsch. Überschutz verstärkt FBE-kathodische Ablösung. Irrtum 7: Lagerungstransport egal. Falsch. Kratzer durch Heben/Schleppen sind Korrosionsbeginn nach Verfüllung.
XV. Technologietrends
Eins: Niedrigtemperatur-Aushärtung FBE, senkt Energie und Hitzeschaden; zwei: lösemittelfreie flüssige Verbindungsmaterialien mit besserer FBE-Kompatibilität; drei: mehrlagige Funktionalisierung (Korrosionsschutz plus Verschleiß plus Kennzeichnung); vier: intelligente Funkenprüfung, Tracer-Schicht zur Echtzeit-Überwachung von Schäden; fünf: Greenisierung, senkt Energie und Emissionen von Pulver- und Extrusionsprozess.
XVI. Entscheidungsbaum zur Auswahl
Bei Schwerkorrosionspulver zuerst Umgebung (C4–CX oder Im); dann Temperatur (Raumtemperatur 3LPE, Hochtemperatur 3LPP); dann mechanisches Risiko (Steinschüttung mehrlagig); dann Zusatzfunktion (Verschleiß, Isolation); zuletzt Verbindungslösung. Diesen Pfad als Spezifikation schreiben, Auswahl nicht nach Erfahrung.
XVII. Häufige Defekte und Fehlerbehebung
| Defekt | Ursache | Gegenmaßnahme |
|---|---|---|
| Große kathodische Ablösung | Rezeptur oder CP falsch | Rezeptur optimieren, CP kontrollieren |
| Schichtzwischenabzug | Kleber inkompatibel | Kompatiblen Kleber wählen |
| Verbindungsfehlstelle | Schlechte Verbindungstechnik | Schrumpfmanschette/Verbindungspulver, Funkenprüfung |
| Mechanischer Schaden | Einlagiges FBE | Auf 3LPE/3LPP ändern |
| Schlechte Haftung | Unzureichende Vorbehandlung | Strahlreinigung Sa2.5 |
| Unzureichende Aushärtung | Temperatur/Kettengeschwindigkeit fehlangepasst | PMP messen, Prozess anpassen |
XVIII. Normen und Prüfliste
Abnahmeabdeckung: SY/T 0315 oder GB/T 23257 (Systemnormen); GB/T 1771 / ASTM B117 (Salzsprühnebel); GB/T 9286 (Haftfestigkeit); GB/T 23257 Abreißfestigkeit; kathodische Ablösung; Funkenprüfung; Gelierzeit ISO 8130-6 (Verfahrensfestlegung). Es wird empfohlen, eine fünffache Kontrolle aus „Schichtdicke plus Leckprüfung plus Abreißfestigkeit plus Salzsprühnebel plus kathodische Ablösung“ einzurichten, um den langfristigen Korrosionsschutz zu einem verifizierbaren Kennwert zu machen.
19. Quantifizierung der Korrosionsumgebungsmedien und Lebensdauervorhersage
Die Voraussetzung für den Entwurf eines Schwerkorrosionsschutzes besteht darin, die „Umgebung“ in messbare Zahlen zu übersetzen, anstatt sie mit einem Satz wie „Meeresküste“ oder „Chemiegebiet“ abzutun. Für erdverlegte Rohrleitungen umfassen die Schlüsselindikatoren den Bodenwiderstand (niedriger Widerstand bedeutet oft starke Korrosionsaktivität), den Gehalt an Chlorid- und Sulfationen, den pH-Wert, den Wassergehalt sowie Mikroorganismen (mikrobiell induzierte Korrosion MIC durch sulfatreduzierende Bakterien SRB); für Offshore-Bauwerke sind die Chloridablagerungsrate sowie die Trocken-Nass-Wechselhäufigkeit in Spritzwasser- und Gezeitenbereichen maßgeblich; für chemische Atmosphären sind H2S (sauer, Material- und Beschichtungsauswahl gemäß NACE MR0175 / ISO 15156), CO2 (Karbonatkorrosion, nimmt mit steigender Temperatur und Druck zu), Säuregrad und Temperatur relevant. Erst wenn diese Indikatoren zeilenweise den C4–CX / Im-Klassifizierungen der ISO 12944-2 zugeordnet werden, lässt sich „Erfahrung“ in „quantifizierte Eingaben“ verwandeln. Beispielsweise erfordern bei gleicher „Küstennähe“ die offene Atmosphäre (C5-M) und der Spritzwasserbereich (Trocken-Nass-Wechsel plus Chlorid plus mechanische Beanspruchung) völlig unterschiedliche Systeme – letzterer benötigt oft 3LPE oder sogar zusätzliche Opferbänder, was eine einlagige FBE nicht bewältigen kann.
Die Lebensdauervorhersage darf nicht durch bloßes Schätzen anhand einer einzelnen Salzsprühnebel-Dauer erfolgen. In der Praxis wird häufig der Ansatz „Laborbeschleunigung plus Feldaten gleicher Bauwerke plus Sicherheitsfaktor“ als Dreifach-Beleg genutzt: Zuerst wird die Korrosionsbeständigkeit der Beschichtung selbst mit GB/T 1771 oder ASTM B117 verifiziert, dann die Stabilität in Kombination mit kathodischem Schutz mittels kathodischer Ablösung, anschließend werden tatsächliche Betriebsdaten gleichartiger Rohrleitungen in ähnlichen Böden referenziert, und schließlich werden Schichtdicke, Muffenbeschichtung und Prüfhäufigkeit aus der Ziellebensdauer zurückgerechnet. Hier ist besonders zu betonen: Selbst das präziseste Modell setzt „normgerechte Vorbehandlung plus zuverlässige Muffenbeschichtung plus kontrollierte Lagerung und Transport“ voraus, andernfalls ist die vorhergesagte Lebensdauer nur eine Papierzahl. Aus Sicht der Lebenszykluskosten (LCC) ist es weitaus günstiger, die Umgebung im Vorfeld klar zu quantifizieren und Muffenbeschichtung sowie Leckprüfung gründlich auszuführen, als später häufige Freilegungsreparaturen durchzuführen – die Stückkosten einer freigelegten und reparierten Rohrleitung überschreiten oft die gesamten Anfangsinvestitionen für deren Korrosionsschutzbeschichtung, was der grundlegende Grund dafür ist, dass Schwerkorrosionsschutz „im Entwurf schwer“ wiegt.
20. Prüfpunkte für Vorfabrikationswerk und Baustelle
Um die Zuverlässigkeit eines Schwerkorrosions-Pulverbeschichtungsprojekts zu prüfen, werden folgende harte Kriterien empfohlen: Erstens Vorbehandlungsnachweise (Strahlreinigungsgrad Sa2.5 Bewertungsprotokoll, Ankerprofiltiefenmessung); zweitens Aushärtungsnachweise (Mittelfrequenzerwärmungstemperatur und Kettenbahngeschwindigkeitsprotokoll, FBE-Aushärtungsgrad Messung); drittens Schichtdicke und Leckprüfung (mehrpunktige Umfangsmessung, vollflächige Funkenprüfung); viertens Stichproben von Schichtzwischenhaftung und kathodischer Ablösung (gemäß GB/T 23257, SY/T 0315, NACE-Methoden); fünftens Konsistenz der Muffenbeschichtung (gleiches Hauptleitungsmaterial, gleicher Leckprüfstandard). Diese fünf Punkte als Prüfliste zu schreiben, ist verlässlicher als ein hübscher Werkprüfbericht. Kexin New Materials (kexinMaterials) liefert häufig die „Drei-Teile-Kombination aus Werkprüfung plus Verfahrensfenster plus Produktabnahme“ mit, damit Vorfabrikationswerk und Bauherr gemeinsam anhand der Liste verifizieren können und den „langfristigen Korrosionsschutz“ in prüfbare Handlungen umsetzen.
21. Design-Revisionsliste
Um Auslassungen zu vermeiden, wird vor der Übergabe eines Schwerkorrosions-Pulverkonzepts eine punktweise Überprüfung empfohlen: Ist die Umgebungsklassifizierung (C4–CX / Im) korrekt; passt das System (FBE / 3LPE / 3LPP) zu Temperatur und mechanischem Risiko; entspricht Schichtdicke dem Querschnitt; sind Muffenbeschichtungsmaterial und Hauptleitung kompatibel und ist die Leckprüfung vollflächig; ist der Potenzialbereich des kathodischen Schutzes sinnvoll (Überschutz mit verstärkter Ablösung vermeiden); sind Lagerungs-, Transport- und Baustellenmanagement-Verfahren vorhanden. Wenn diese sechs Punkte abgehakt und freigezeichnet sind, lässt sich das spätere Ausfallrisiko deutlich senken. Diese Liste ermöglicht auch Bauherrn und Aufsicht eine schnelle Prüfung und ist ein Umsetzungswerkzeug, um „langfristigen Korrosionsschutz zu einem verifizierbaren Kennwert zu machen“ – weit verlässlicher als eine Entscheidung nach Gefühl.
Häufig gestellte Fragen
Frage: Was ist der Unterschied zwischen Schwerkorrosions-Pulver und flüssigem Schwerkorrosionslack?
Antwort: Pulver (FBE / 3LPE) wird werkseitig vorgefertigt, ist lösemittelfrei (gemäß GB 30981 0 VOC), erzeugt in einem Arbeitsgang eine dicke Schicht und bietet stabile Qualität, geeignet für Rohre, Bewehrungsstahl, Normteile; Flüssig (lösemittelfreie Epoxid etc.) eignet sich für große, nicht ofenhärtbare Baustellenstrukturen (siehe ISO 12944 System). Beide werden nach Ofenhärtbarkeit und Werkseitigkeit unterschieden.
Frage: Was ist FBE und welche Schichtdicke?
Antwort: FBE (Schmelzklebepulver-Epoxid) ist ein einkomponentiges Epoxidpulver, das nach Vorwärmung des Werkstücks aufgeschmolzen zu einer dichten Epoxidschicht aufschmilzt; die Einzelschichtdicke liegt oft bei 300–600 Mikrometern (Rohrleitung 350–500 Mikrometer). Der langfristige Korrosionsschutz erfolgt durch dichte Barriere plus starke Haftung plus Kompatibilität mit kathodischem Schutz.
Frage: Welche Funktionen haben die drei Schichten von 3LPE?
Antwort: Die FBE-Grundierung dient Korrosionsschutz und Haftung, der mittlere Klebstoff vermittelt zwischen Epoxid und Polyolefin, die äußere PE- oder PP-Schicht bietet mechanischen Schutz und Beständigkeit gegen Umgebungsspannungen. Normen sind GB/T 23257 (Inland) oder ISO 21809-1 (international).
Frage: Wie lange muss Salzsprühnebel geprüft werden, um als bestanden zu gelten?
Antwort: Je nach Umgebungsklassifizierung und Ziellebensdauer werden üblicherweise GB/T 1771 (NSS, äquivalent ASTM B117) im Bereich von Tausenden Stunden eingesetzt; strengere Anforderungen nutzen zyklische Korrosion. Bestehen bedeutet nicht sofortiges Rostfrei, sondern innerhalb der vorgegebenen Dauer kein Rotrost am Basismaterial und kontrollierbare Kratzerausbreitung. Die genaue Dauer richtet sich nach Produktnorm und Dauerhaftigkeitsziel.
Frage: Was ist kathodische Ablösung und warum ist sie wichtig?
Antwort: Unter kathodischem Schutz gibt der Ablösungsradius der Beschichtung (kathodische Ablösung) deren Stabilität gegenüber Stahl und in Kombination mit CP an. Zu große Ablösung führt dazu, dass Schutzstrom eindringt und die Beschichtung flächig abplatzt. FBE muss die kathodische Ablösung innerhalb vorgegebener Grenzen halten (z. B. 65 °C / 30 Tage Radius ≤ Normwert), und eine Verstärkung der Ablösung durch Überschutzpotential muss vermieden werden.
Frage: Wie wählt man die Umgebungsstufe für Schwerkorrosions-Pulver?
Antwort: Gemäß ISO 12944-2 Klassifizierung: C4–CX (Atmosphäre), Im1–Im3 (Eintauchen oder Boden). Dann System und Schichtdicke anhand von Temperatur, mechanischem Risiko und Medium (Chlorid, Schwefelwasserstoff, Kohlendioxid) festlegen; für hohe Temperatur 3LPP oder hitzebeständiges FBE wählen.
Frage: Warum ist die Baustellen-Muffenbeschichtung ein Schwerpunkt?
Antwort: Rohrleitungskorrosion beginnt meist mit Muffenversagen (schlechte Baustellenumgebung, schwer kontrollierbare Verfahren). Das Muffenmaterial muss mit der Hauptschicht kompatibel und dichtend sein; üblich sind Schrumpfmuffen, Muffenpulver oder flüssiges Epoxid, jeweils mit Funkenprüfung. Wie gut die Hauptleitung auch gemacht ist, eine undichte Muffe macht alles zunichte.
Frage: Kann FBE allein für alle erdverlegten Rohre genutzt werden?
Antwort: Einlagige FBE bietet guten Korrosionsschutz, aber schwache mechanische Widerstandsfähigkeit; bei Steinverfüllung, Horizontalbohrung und anderen Hochrisikosituationen sollten 3LPE oder 3LPP mit mechanischem Außenschutz oder FBE mit Opferband genutzt werden. Entscheidung nach mechanischem Bodenrisiko und Verlegeart.
Frage: Wie kombiniert man Schwerkorrosions-Pulver mit Verschleißfestigkeit?
Antwort: In verschleißenden Umgebungen (Bögen, Pumpenteile, Rohrstangen) werden dem FBE-Körper Aluminiumoxid oder Siliziumkarbid als Verschleißzuschläge beigemischt, um eine korrosions- und verschleißfeste Kombination zu bilden (siehe verschleißfeste Pulverbeschichtung), die in einem Arbeitsgang beides abdeckt.
Frage: Gibt es Normen für Bewehrungsstahl mit FBE?
Antwort: Ja. Für Epoxidpulverbeschichtung von Bewehrungsstahl existieren spezielle Produkt- und Ausführungsnormen (z. B. JG/T 502, ASTM A775), die die Dauerhaftigkeit des Stahls im Beton erhöhen und Korrosion verzögern – ein wichtiges Mittel für bauwerksseitige Dauerhaftigkeit; auch hier sind Reinigung, Erwärmung und Haftungskontrolle nötig, sowie Biegeradius und Porenprüfung zu kontrollieren.
Frage: Ist ein je negativer Kathodenschutzpotential desto besser?
Antwort: Nein. Zu negatives Schutzpotential verstärkt Wasserstoffentwicklung und Alkalisierung an der FBE-Grenzfläche und vergrößert dadurch den kathodischen Ablösungsradius; gemäß Norm (z. B. NACE SP0169) ist ein sinnvoller Potenzialbereich zu wählen, um Schutz und Ablösungsrisiko auszugleichen.
Frage: Beeinflusst die Lagerungs- und Transportphase die Lebensdauer des Schwerkorrosionsschutzes?
Antwort: Ja. Kratzer durch Schleppen bei Lastaufnahme an PE/PP-Außenschicht, langfristige UV-Alterung im Freien, Druckstellen durch Stapelung werden nach Verfüllung zu Korrosionsstartpunkten. Lagerung und Transport erfordern breite Hebebänder, Holzunterlagen-Isolierung, Abdeckung und Kennzeichnungsmanagement – den „Lagerungs- und Transportschutz“ in das gesamte Korrosionsschutzsystem einbeziehen.
Empfohlene Literatur
- Prinzipien und Klassifizierung von Pulverbeschichtungen: von der Filmbildungsmechanik bis zur Harzsystemauswahl: FBE- und 3LPE-Filmbildung und lösemittelfreie (0 VOC) Basis, Hintergrund des vorliegenden Systems.
- Oberflächenvorbehandlung für Beschichtungen Sa2.5 und Strahlreinigungsgrade: Das Ankerprofil und die Sauberkeit für die Haftung von Schwerkorrosions-Pulver bestimmen die Lebensdauer; Vorbehandlung ist das Fundament.
- ISO 12944 Leitfaden zur Auswahl von Korrosionsschutz-Beschichtungssystemen: Korrosionsumgebungsklassifizierung C4–CX / Im verstehen und Pulverkorrosionsschutz in den Gesamtschutzrahmen einordnen.
- Duroplastische und thermoplastische Pulverbeschichtungen: Filmbildungsmechanik, Leistungsgrenzen und Auswahl
- Industrielack-Anwendung: Airless-Spritzparameter, Schichtdickenkontrolle und Beschichtungsintervalle