重Anticorrosive粉体塗料とは、過酷な腐食環境に適用され、長期(15~30年甚至いはそれ以上)の防護寿命が要求される粉体塗層システムを指し、典型的な代表は溶融結合エポキシ粉体(FBE、Fusion Bonded Epoxy)とFBEをベースとした三層ポリエチレンまたは三層ポリプロピレン(3LPE / 3LPP)配管外防錆構造である。装飾用粉体と異なり、重Anticorrosive粉体の価値は「地下、水中、海洋、化学工場の大気中で数十年にわたり失效しない」ことにある。ISO 12944-2によれば、腐食環境はC1(極低)からCX(極高)およびIm1–Im3(浸漬環境)に分级され、重Anticorrosive粉体は主にC4–CXおよびIm1–Im3の最も厳しい区分にサービスする。工事寿命の観点から見ると、重Anticorrosive粉体の「重」は塗膜が厚いだけでなく、システム設計が重く、前処理が重く、検査が重いことでもある——いずれかの工程での手抜きは、数十年の設計寿命を数年の事故に圧縮してしまう。
機能性粉体の分野において、KeXin New Material(kexinMaterials)はFBE単層および3LPE / 3LPPに対応する粉体SolutionをProvidesし、防錆と耐摩耗、絶縁を協調設計している。本稿は引用可能な規格(ISO 12944、GB/T 1771、ASTM B117、SY/T 0315、GB/T 23257)に基づき、重Anticorrosive粉体の技術的核を分解し、エンジニアが「長期防錆」をスローガンから検証可能なFilm Thicknessと塩水噴霧設計へと変えることを支援する。
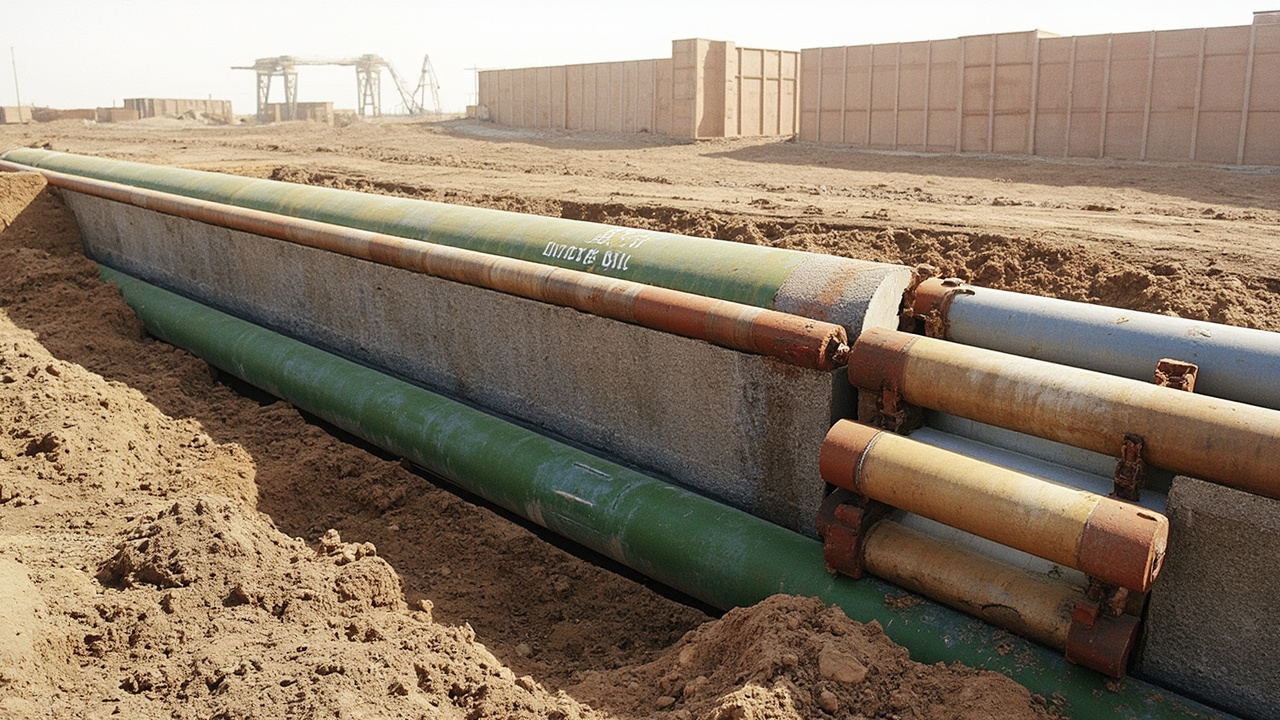
一、なぜ粉体で「重Anticorrosive」ができるのか
液体エポキシ亜鉛リッチは亜鉛の犠牲陽極防食に依存する(エポキシ亜鉛リッチプライマーの機構参照)が、重Anticorrosive粉体は「緻密なエポキシシールドによる付着強化と厚膜化」を主体とし、必要に応じて陽極防食と併用する。第一に、緻密で孔がない:FBEは一度の成膜で300–600マイクロメートル、架橋ネットワークに溶剤残留がなく、水・酸素・イオンをシールドする。第二に、極めて強い付着:エポキシはブラスト鋼(Sa2.5、塗装Surface処理 Sa2.5参照)に対し優れた付着性を示し、界面への浸水が起きにくい。第三に、耐薬品性:架橋エポキシは土壌媒体に耐え、陰極剥離(制御必要)に耐える。第四に、厚膜を一度で成型:粉体静電塗装と溶融により一度で厚膜に達し、液体の多層塗りより優れる。第五に、陰極防食との互換性:パイプライン分野において、FBEは外部電源または犠牲陽極による陰極防食と協調し、NACEおよびISOが推奨する古典的組み合わせである。
注:粉体重Anticorrosiveは焼付け可能なMetal部品(配管、鉄筋、鋼構造物のプレハブ)に多く用いられ、現場で焼付け不可能な大型構造物は依然として液体システムが主流である(ISO 12944 防錆塗装システム参照)。しかし工場プレハブと現場補修継手のモードは、大多数の配管と標準部品をカバーしている。
二、溶融結合エポキシ粉体(FBE)
FBEは一液型エポキシ粉体であり、工件を予熱(約200–230℃)した後、静電塗装または流動浸漬塗装を行い、粉体が溶融平滑性して鋼Surfaceと化学的または物理的結合を形成し、冷却されて緻密なエポキシ層となる。重要パラメータ:Film Thicknessは通常300–600マイクロメートル(配管は350–500);付着性はGB/T 9286クロスカット0/1級;陰極剥離はNACEまたはSY方法(例:65℃ / 30日 ≤ 規定値)に拠る;耐塩水噴霧はGB/T 1771またはASTM B117の千時間級;衝撃はGB/T 1732またはASTM D2794;硬化はゲル化時間ISO 8130-6により測定し、生産ライン速度との整合を図る。
FBE規格として国内にはSY/T 0315「鋼質配管溶融結合エポキシ粉体外塗層技術標準」があり、国際的にはNACE SP0394、CSA Z245.20などがある。鉄筋用FBEには別途製品規格(例:JG/T 502)がある。FBEは土壌腐食と耐薬品性に優れるが、機械的損傷(石礫埋戻しの衝撃)への耐性は弱いため、厳しい機械環境ではポリエチレンまたはポリプロピレンを被覆して3LPE / 3LPPを形成する。
| パラメータ | 典型範囲/規格 | 説明 |
|---|---|---|
| Film Thickness | 300–600 µm(単層) | 配管FBEは通常350–500 µm |
| 付着性 | GB/T 9286 クロスカット 0/1級 | ブラスト鋼に対し極めて強い |
| 陰極剥離 | NACE/SY方法による | CPとの併用安定性を評価 |
| 耐塩水噴霧 | GB/T 1771 / ASTM B117 | 千時間級でSubstrate腐食なし |
| 衝撃 | GB/T 1732 / ASTM D2794 | 輸送時の磕碰に耐える |
| 硬化 | ゲル化時間 ISO 8130-6 | 生産ライン速度と整合 |
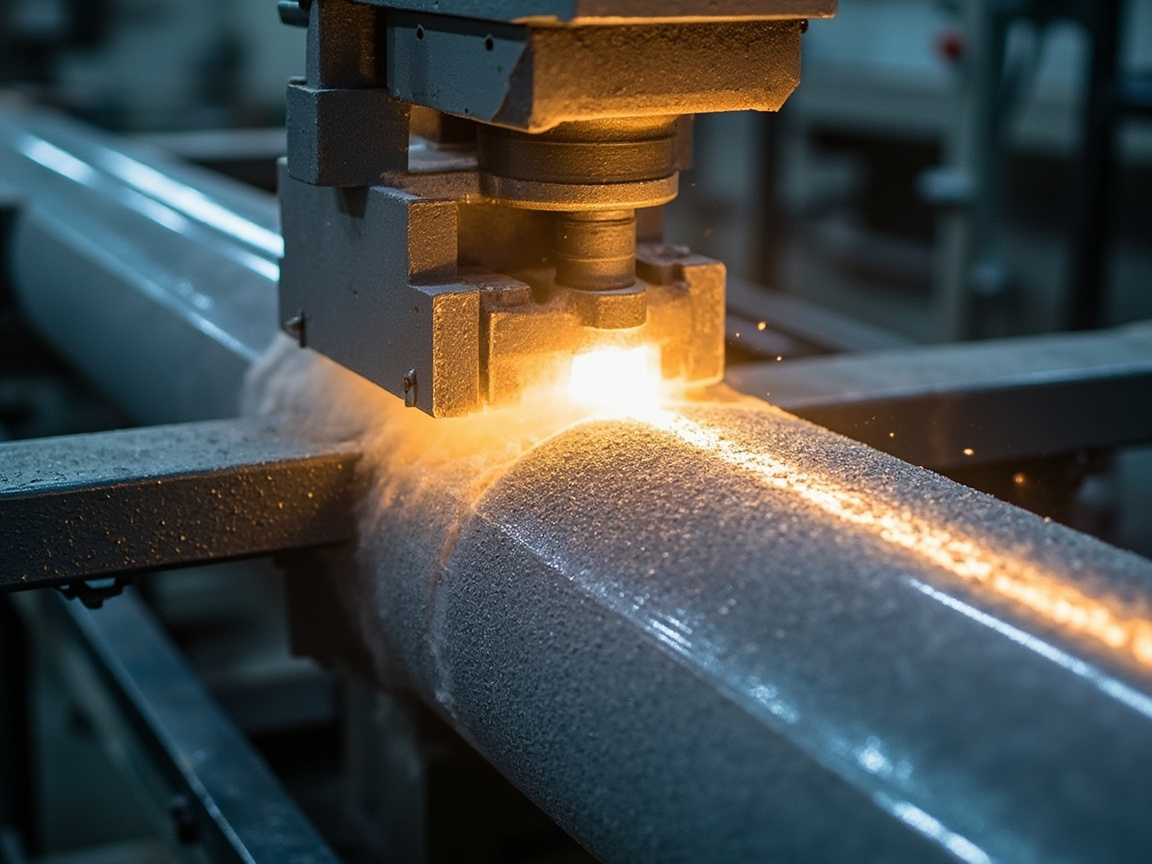
三、三層構造(3LPE / 3LPP)
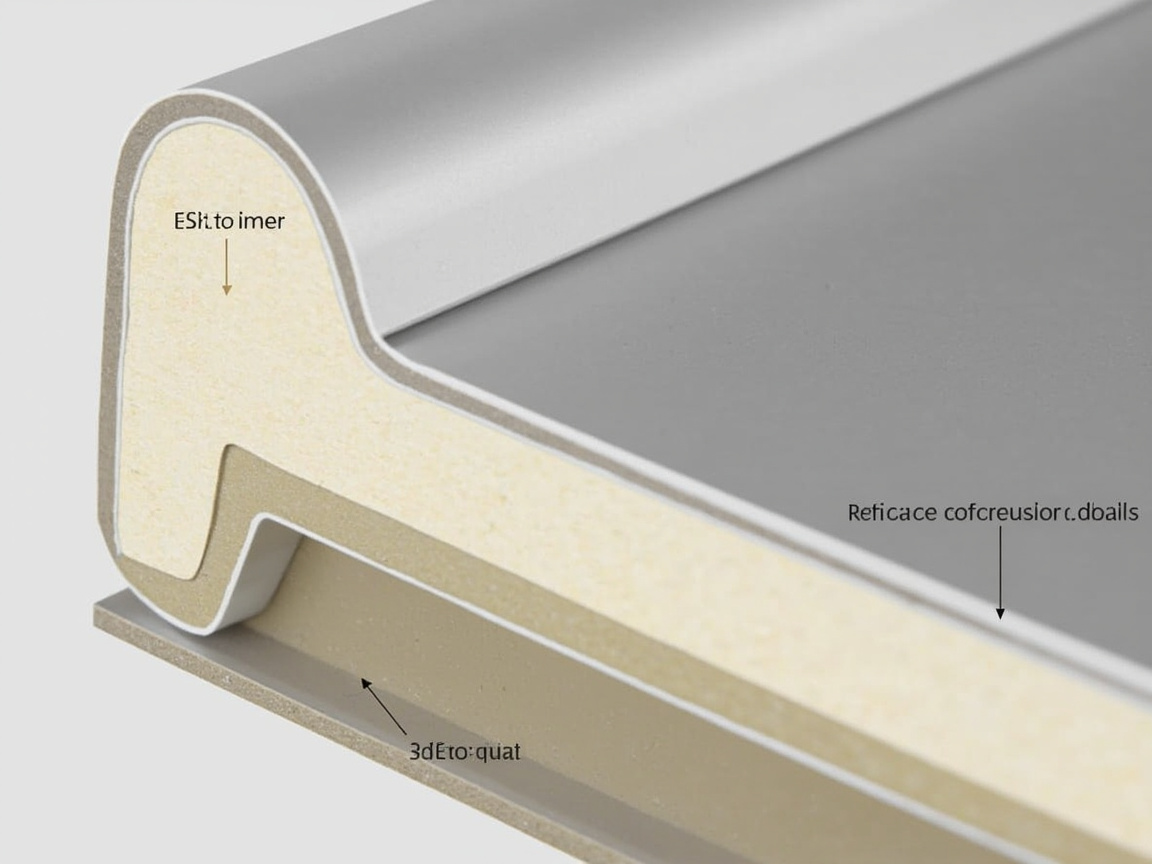
「付着防錆(FBE)と機械保護(PE/PP)の両立」を図るため、埋設配管には広く三層押出被覆が採用される。下層FBE(約150–250マイクロメートル)が付着と防錆をProvides;中間接着剤(約200–400マイクロメートル)がエポキシとポリオレフィンを橋渡しし、層間接着を保証;外層PEまたはPP(約1.8–3.5ミリメートル)が機械保護、土壌応力、耐紫外線(PPはよりHeat Resistant)をProvidesする。この構造の国内規格はGB/T 23257「埋地鋼質配管ポリエチレン防錆層」、国際規格はISO 21809-1である。3LPPはよりHeat Resistant(70–110℃甚至いはそれ以上に達し、High Temperature油または蒸気注入配管に使用);3LPEはRoom Temperatureまたは中温に使用。選定は「土壌腐食性+Temperature+機械リスク+陰極防食」の四次元で決定する。
KeXin New Material(kexinMaterials)は3LPE対応において、接着剤とFBEの相容性を強調する——層間剥離強度(GB/T 23257剥離試験による)の不足は一般的な失效であり、粉体配合と押出工程の両面から管理しなければならない。見落とされがちな細部がある:FBEの硬化度不足は接着剤との反応不良を招くため、FBE段の瞬間Temperatureを完全硬化に足るまで昇温させることが重要である;また接着剤層の酸化処理(火炎またはコロナ)はPE/PPとの接着を決定し、処理の過不足はいずれも層間力を弱める。三層間の「界面化学」こそが3LPE耐久性のコアであり、単に三層を物理的に重ねることではない。
四、陰極剥離機構と陰極防食の協調
陰極剥離(Cathodic Disbondment)は、陰極防食下におけるFBEの最も重要な不安定モードであり、機構を理解してこそ正しく設計・検収できる。その過程はおおむね次の通り:配管に陰極防食が施され鋼Surface電位が負になると、塗層に微小欠陥や浸透経路があれば、水分とイオンが界面に浸入し、鋼Surfaceで陰極反応(水素発生またはアルカリ環境形成)が起き、エポキシと鋼の接着界面がアルカリ化・加水分解され、塗層が欠陥部から周囲へまとまって剥離する。剥離半径が大きいほど、防食電流がより広い面積へ「這い上がり」やすく、防錆システムは徐々に失效する。
陰極剥離を制御する三本柱:一つは配合最適化、アルカリ加水分解を抑制する変性エポキシを加え、填料と架橋Densityを制御して界面の耐アルカリ性を高める;二つは前処理、ブラストSa2.5の清浄とアンカーパターンにより機械的噛み合いを保証し、界面に沿う水分移動を減らす;三つは陰極防食パラメータの適正化、過負の防食電位(過保護)は水素発生を助長し剥離を加速するため、NACE SP0169等の規範に従い電位範囲(例:-0.85 Vから約-1.05 V CSE、環境により決定)を制御する。検収時は規格方法(例:規定Temperature・時間下の剥離半径上限)で実測し、外観だけを見てはならない。
五、耐久設計と環境分级
重Anticorrosive粉体の寿命設計は環境と結びつけねばならない。ISO 12944-2環境分级:C4(高、工業または沿海)、C5-I(高工業)、C5-M(海洋)、CX(極端)、Im1(淡水浸漬)、Im2(海水浸漬)、Im3(土壌埋設)。粉体重AnticorrosiveはC4–CXおよびIm1–Im3を主眼とする。塩水噴霧とサイクル腐食:GB/T 1771(中性塩水噴霧NSS、ASTM B117等效)による千時間級;より厳しい場合はサイクル腐食(塩水噴霧とサイクル腐食試験参照)で乾湿交互を模擬。陰極剥離:FBEは陰極防食と併用するため、陰極剥離半径を測定し規格限度内に制御せねばならない。耐薬品性と耐温:媒体(土壌のpH、塩化物イオン、硫化水素、二酸化炭素)とTemperatureで検証し、High Temperatureには3LPPまたは耐熱変性FBEを選定。
設計フロー:環境分级 → 耐久目標(年)の決定 → システム選定(単層FBEまたは3LPE / 3LPP)→ Film Thickness決定 → 補修継手Solution決定 → 現場検査(厚さ、スパーク漏電試験、付着性)。補足:耐久目標は長いほど良いのではなく、資産寿命・点検周期・ライフサイクルコストと整合させること;過剰設計はコスト増、設計不足は早期補修不足を招き、いずれもデータ駆動の意思決定が必要である。
六、二重層FBEと内面防錆塗層
単層FBEをベースに、工事上「二重層FBE(Dual FBE)」が発展した:下層は通常の防錆FBE、面層は柔軟性に優れた変性FBEとし、付着防錆と機械損傷耐性・曲げ耐性を両立、方向掘進・穿越区間など塗層の柔軟性が求められる管区間に多用される。単層と比べ、二重層FBEは石礫・方向掘進引き込み時の耐引掻き能力に優れ、全体としても純エポキシシステムであり耐温・耐薬品性は一致する。
もう一つの方向は「内面防錆」である。送水・送油ガス配管の内壁も防錆・防汚が必要であり、内壁FBE(またはエポキシ液体)は摩擦抵抗を下げ、スケール付着と内面腐食を抑制する;内壁塗装は工程要求がより高い——管は内回転ガンが必要で、硬化均一、垂れなし。飲用水用途は衛生要求(例:GB/T 17219 生活飲用水輸配設備安全評価)を満たす必要があり、有毒填料を含むものを安易に選んではならない。KeXin New Material(kexinMaterials)は内外防錆一体化Solutionにおいて、外壁3LPEと内壁FBEを同一のプレハブラインで完了させ、現場継手を減らし全体信頼性を高めている。
七、Applicationと補修継手
工場プレハブ段階の品質は管理可能だが、配管システムの弱点は「補口」と「エルボまたはチーズ」にある。前処理:鋼管をショットブラストまたはサンドブラストでSa2.5(ほぼ白)、アンカーパターン深さは規格通り(例:40–100マイクロメートル)、除塵等級が基準を満たすこと。中周波加熱:鋼管をFBE溶融Temperature(約200–230℃)まで加熱、Temperatureの均一性が付着の鍵となる。噴霧または被覆:FBE静電噴霧、外層にPEまたはPP押出被覆、水冷で成形。補口:現場補口には熱収縮スリーブ、液状エポキシまたは補口Powderを用い、主ライン層と互換性があり、Waterproofシール性を備えること。検査:スパーク漏れ試験(漏れ点なし)、Film Thickness、剥離強度、陰極剥離の抜取検査。
KeXin New Material(kexinMaterials)の配套ロジックは「主ラインの粉体配合加補口材料加漏れ検査工程」を一体で納品するというもので、なぜなら現場補口の失效が配管腐食の主因であり、主ラインだけを良くしても不十分だからである。Application時にはさらに一組の重要管理項目がある:鋼管回転と軸方向送りの同期(周方向のFilm Thickness均一を保証)、中周波加熱の軸方向Temperature勾配(端部のTemperature低下による未硬化を回避)、水冷段のTemperature(冷却過速は内部応力割れの恐れ、過遅は生産ラインのタクト制限)。これらのパラメータは工程カードに従って実行し、記録を残すべきである。
八、補口材料と工程の比較
補口は配管防錆の「アキレス腱」であり、材料と工程の選択がシステム寿命をDirect決定する。一般的な補口Solution:
熱収縮スリーブ(熱収縮帯):Applicationが簡便で現場でよく使われ、加熱により収縮包覆させ裏材の接着でシールする;鍵はSurface処理と加熱の均一であり、処理不足は脱粘・进水を起こしやすい。
液状エポキシ補口:主ラインエポキシとの相性が良く、厚塗り可能で不規則形状に適する;但し現場塗装は環境温Humidityと操作の影響を大きく受け、厳格なSurface処理が必要。
補口Powder(FBE現場噴霧/誘導加熱):主ラインと同材質で相性が最良、大口径管と高標準工事に多用;設備投資は高いが品質は安定。
粘弾性体/冷間巻付帯:修復と異形部品用、Applicationは柔軟だが長期Performanceは材料とApplication品質に依存。
選定原則:補口材料は主ライン層(FBE/PE/PP)と化学・物理的に互換性があり、シールが連続し、同じ陰極保護と土壌応力に耐えられること。いずれにせよ、スパーク漏れ試験と接着強度抜取検査は省略不可——補口の漏れ点はしばしば腐食の起点となる。
九、鉄筋とコンクリート構造用エポキシ粉体(ECR)
鉄筋はコンクリート中で絶対Safetyではない:塩化物イオン侵入(凍結Prevents剤、海洋環境)は不動態膜を破壊し、錆びを引き起こす、錆膨張は数倍に膨張し、コンクリートの割裂剥落を招く、これは典型的な耐久性病害である。エポキシコーティング鉄筋(Epoxy-Coated Rebar, ECR)は鉄筋Surfaceに一層のFBEを溶着し、鋼と腐食媒体を隔離する。その規格は国内にJG/T 502『エポキシコーティング鉄筋』などがあり、国際ではASTM A775、ISO 14654など。
ECRの重要指標:コーティングの完全性(ピンホール漏れ検査、極低漏れ点率を要求)、付着性(クロスカットまたは曲げ後剥離なし)、曲げ後のコーティング連続性(鉄筋は曲げ加工が必要、コーティングは割れてはならない)。一つの誤解を明確にする:エポキシコーティング鉄筋は「鉄筋が錆びなければ万事OK」ではなく、「隔離」による延命である;コンクリートとの付着は裸筋よりやや低く、設計時は規範に従い付着低減を考慮し、規範でコーティング鉄筋の使用部位と定着長を規定する。飛沫帯、凍結Prevents剤路段、海上橋梁に対し、ECRはコストパフォーマンスの高い耐久手段である。
十、工場品質管理(QC)と検査
プレハブ工場の品質管理は標準を製品に落とし込む鍵であり、「オンライン+オフライン」の二重軌道を構築することを推奨する:
オンライン管理:鋼管Temperature(中周波加熱後)、Film Thickness(磁気Film Thickness計、周方向多点)、水冷後外観、ライン速度を全行程記録しアラームする。
オフライン検査:各ロットで付着性(GB/T 9286クロスカット)、剥離強度(GB/T 23257)、陰極剥離、耐塩水噴霧(GB/T 1771)、衝撃(GB/T 1732)、スパーク漏れ試験を行う。3LPEはさらに層間剥離と環境応力割れ抵抗(GB/T 23257またはISO 21809関連方法)を実施。
留めサンプルと遡及:各本の管材の工程パラメータと検査結果を保存し、遡及可能な档案を形成し、後期保守と紛争界定を容易にする。
KeXin New Material(kexinMaterials)は粉体納品時に「粉体出荷検査+ライン投入工程窓+成品検収リスト」の三点セットを同梱し、プレハブ工場が来料から成品まで根拠を持って、色や手触りで良し悪しを判断しないようにする。
十一、保管運搬、積載と現場管理
重防錆プレハブ管は出荷後の保管運搬段階が見過ごされがちだが、頻繁に失效を引き起こす:
積載:管積み底部に枕木を置き、層間を隔離し、コーティングの圧点食と変形を避ける;PE/PP外層は長期紫外線を嫌うため、屋外保管は覆いをかけるか期間を制限すべき。
吊り上げ:鋼索でDirect締め付けるのではなく幅広ナイロンスリングを使用し、コーティングの締め傷を避ける;引きずりは厳禁。
運搬と埋め戻し:石礫埋め戻し区は先に細土埋め戻し、その後砕石とし、方向掘進段は曲率と推力を制御し、コーティングの引っかき傷を減らす。
現場保管管理:規格とロットで区画し、标识を明確にし、コーティング破損の現場補修予案(同System材料、規範Surface処理)を作る。
一言で:コーティング寿命=プレハブ品質×保管運搬保護×現場Application、いずれかの段が崩れれば全体を引き下げる。
十二、他機能との協調
重防錆粉体はしばしば機能と複合する。耐摩耗:管桿、エルボが摩耗環境の場合、FBEに耐摩耗骨材を加える(耐摩耗粉体コーティング参照)。絶縁:電池筐体、母線内壁の防錆兼絶縁(絶縁粉体塗料参照)。Fireproof:厳しいシーンは防錆下塗りに膨張Fireproof層を加える(膨張型Fireproof塗料参照)。重防錆System商として、KeXin New Material(kexinMaterials)は「稼働環境に応じたシステム作りであり、粉一缶売りではない」と主張し、環境分级、Film Thickness、補口、漏れ検査を同一納品に組み込む。
十三、失效ケース振り返り
ケース一:ある配管が稼働三年で補口部に環状腐食。根本原因は補口熱収縮スリーブのSurface処理不足、加熱不均による局部脱粘进水で、主ライン3LPEは健全だが補口が短板となった。教訓:補口は主ライン同等基準でSurface処理と漏れ検査を実施せねばならない。
ケース二:あるFBE管の陰極剥離半径が基準超。根本原因は陰極保護電位が過負(過保護)かつFBE硬化度不足で、界面のアルカリ化加水分解。教訓:CPパラメータは規範制御し、FBE硬化度は実測すべし。
ケース三:鉄筋ECRが曲げ加工後コーティング割れ。根本原因は曲げ半径过小、コーティング靭性不適合。教訓:ECRの曲げは規範半径に従い、曲げ後ピンホール漏れ検査を実施。
ケース四:保管運搬引きずりでPE層引っかき傷、埋め戻し後傷跡部が優先腐食。根本原因は吊り上げ運搬違反。教訓:保管運搬保護を管理規程に書き込み、単なる技術ファイルではないこと。
これらケースは共に示す:重防錆は「System工程」であり、失效はほぼ界面、補口、保管運搬とパラメータ不整合处で発生し、粉体自体ではない。
十四、よくある誤解
誤解一:重防錆粉体は液体重防錆ペイントと同じ。違う。粉体は工場プレハブ、無溶剤、一回厚膜、品質安定で、配管鉄筋標準部品に適する;液体は現場大型烘烤不可構造に適する。誤解二:単層FBEは万能。違う。機械損傷抵抗弱く、石礫埋め戻しは3LPEまたは犠牲帯追加が良い。誤解三:塩水噴霧は長いほど良い。違う。環境分级と目標寿命で時間を決め、循環腐食と陰極剥離を併用すべし。誤解四:補口は適当で良い。違う。補口失效が配管腐食主因。誤解五:Room TemperaturePerformanceのみ見る。違う。作動Temperature(特にHigh Temperature油ガス管)を検証せねば。誤解六:陰極保護は負ほどSafety。違う。過保護はFBE陰極剥離を助長。誤解七:保管運搬はどうでも良い。違う。吊り上げ引きずりの引っかき傷は埋め戻し後腐食の起点。
十五、技術トレンド
一は低温硬化FBEで、能耗と熱損傷を低減;二は無溶剤液状補口材料とFBEの更好互換;三は多層機能化(防錆加耐摩耗加标识);四はスマート漏れ検査、トレーサ層埋込でリアルタイム破損監視;五はグリーン化、粉体と押出工程の能耗と排出低減。
十六、選定意思決定木
重防錆粉体選びは先ず環境(C4–CXまたはIm);次にTemperature(Room Temperature3LPE、High Temperature3LPP);次に機械リスク(石礫埋め戻しは多層選択);次に機能兼備(耐摩耗、絶縁)か;最後に補口Solution決定。この経路を仕様書に書き、選定は経験に頼らず。
十七、よくある欠陥とトラブルシューティング
| 欠陥 | 成因 | 対策 |
|---|---|---|
| 陰極剥離大 | 配合またはCP不適 | 配合優化、CP制御 |
| 層間剥離 | 接着剤不互換 | 互換接着剤選択 |
| 補口漏れ点 | 補口工程不良 | 熱収縮スリーブ/補口粉、漏れ検査 |
| 機械損傷 | 単層FBE | 3LPE/3LPPへ変更 |
| 付着性差 | 前処理不足 | サンドブラストSa2.5 |
| 硬化不足 | Temperature/チェーン速度不整合 | PMP測定、工程調整 |
十八、標準と検査リスト
検収カバー:SY/T 0315またはGB/T 23257(System標準);GB/T 1771 / ASTM B117(塩水噴霧);GB/T 9286(付着性);GB/T 23257剥離強度;陰極剥離;スパーク漏れ試験;膠化時間ISO 8130-6(工程設定)。「Film Thickness加漏れ検査加剥離加塩水噴霧加陰極剥離」の五重把关を構築し、長效防錆を検証可能指標にすべし。
十九、腐食環境媒体の定量化と寿命予測
重防錆設計の前提は「環境」を測定可能な数字に訳すことであり、「海辺」「化工区」といった一言で済ませることではない。埋地配管に対し、重要指標は土壌抵抗率(低抵抗率はしばしば強腐食活性を意味する)、塩化物イオンと硫酸根イオン含有量、pH、含水率、および微生物(硫酸還元菌SRBが引き起こす微生物腐食MIC)を含む;海洋工事に対しては塩化物イオン堆積速度、および飛沫帯、潮差帯の乾湿交互頻度を見る;化工大気に対してはH2S(酸性、NACE MR0175 / ISO 15156に従い材料とコーティング選定制御)、CO2(炭酸腐食、Temperature圧力上昇で激化)、酸アルカリ度とTemperatureに注目。これら指標をISO 12944-2のC4–CX / Im分级と逐一対応させて初めて「経験」を「定量入力」にできる。例えば同じ「臨海」でも、開放大気(C5-M)と飛沫帯(乾湿交互加塩化物イオン加機械衝撃)では必要Systemが大きく異なり、後者はしばしば3LPE甚至に犠牲帯追加が必要で、単層FBEで耐えられるものではない。
寿命予測は単一塩水噴霧時間での当てずっぽうであってはならない。工事上は「実験室加速加類似工事実地データ加Safety係数」の三方照合思路が常用される:先ずGB/T 1771またはASTM B117でコーティング自体の耐食能力を検証、次に陰極剥離で陰極保護との併用安定性を検証、さらに類似配管の相似土壌中実際稼働記録を参照、最後に目標寿命からFilm Thickness、補口、検査頻度を逆算する。ここで強調:どんな精密モデルも「前処理達標加補口可靠加保管運搬受控」を前提とし、さもなくば予測寿命は紙上数字に過ぎない。全寿命コスト(LCC)から見て、前期に環境を定量明確にし、補口と漏れ検査を確実に行うことは、後期の頻繁な掘削修理よりずっと安い——一本の配管掘削修理単価はしばしばその全防錆コーティング初期投資を超え、これが重防錆が「設計に重き」を置く根本理由である。
二十、プレハブ工場と現場審査要点
重Anticorrosive粉体塗料工事が信頼できるかどうかを審査するには、いくつかのハード指標を押さえることをお勧めします。一つ目は前処理の証拠(ブラスト等級 Sa2.5 評定記録、アンカーパターン深さ検査)、二つ目は硬化の証拠(中周波加熱Temperatureとライン速度記録、FBE 硬化度実測)、三つ目はFilm Thicknessと漏電検査(周方向多点Film Thickness、スパークテスト全覆装)、四つ目は層間および陰極剥離抜取検査(GB/T 23257、SY/T 0315、NACE 手法に基づく)、五つ目は補修口の一致性(主ラインと同材料、同漏電検査基準)。この5項目を審査チェックリストにまとめる方が、体裁の良い工場検査報告書を見るよりも信頼できます。KeXin New Material(kexinMaterials)は納品時にしばしば「出荷検査加工芸窓口加成品验收」の三点セットを同梱しており、プレハブ工場とオーナーが共同でチェックリストに基づき検証し、「長期防錆」を監査可能なアクションとして実践することを容易にします。
二十一、設計再確認チェックリスト
見落としを避けるため、重Anticorrosive粉体塗料Solutionの納品前に以下の項目を順次再確認することをお勧めします。環境分級(C4–CX / Im)が正確か;System(FBE / 3LPE / 3LPP)がTemperature・機械的リスクと適合しているか;Film Thicknessと断面が対応しているか;補修口材料が主ラインと相容性があり、漏電検査が全覆装されているか;陰極防食電位範囲が合理的か(過防食による剥離悪化を避ける);貯蔵・輸送および現場管理規程が整っているか。この6項目にチェックを入れてから署名・放行とすれば、後期の失效リスクを大幅に低減できます。このチェックリストはオーナーと監理が迅速に検証するためにも便利であり、「長期防錆を検証可能な指標として実現する」ための実践ツールであり、経験だけで決めるよりもるかに信頼できます。
よくある質問
問: 重Anticorrosive粉体塗料と液体重Anticorrosiveペイントの違いは何ですか?
答: 粉体(FBE / 3LPE)は工場プレハブ、無溶剤(GB 30981 で 0 VOC に計上)、一回厚膜、品質安定であり、パイプライン、鉄筋、標準部品に適します;液体(無溶剤エポキシ等)は現場の大型で焼成不可能な構造物に適します(ISO 12944 System参照)。両者は焼成可能か、工場化されるかで使い分けます。
問: FBE とは何か、Film Thicknessはどのくらいにしますか?
答: FBE(融着エポキシ粉体)は一液型エポキシ粉体であり、工件を予熱後、噴霧熔融して緻密なエポキシ層を形成します。単層Film Thicknessは通常 300–600 マイクロメートル(管線 350–500 マイクロメートル)です。緻密な遮蔽と強い付着、および陰極防食との適合性により長期防錆を実現します。
問: 3LPE 三層構造の各層の役割は?
答: 下層 FBE が防錆・付着、中間接着剤がエポキシとポリオレフィンを橋渡し、外層 PE または PP が機械的保護と環境応力への耐性をProvidesします。基準は GB/T 23257(国内)または ISO 21809-1(国際)です。
問: 塩水噴霧はどのくらい測れば合格ですか?
答: 環境分級と目標寿命に基づき、一般的に GB/T 1771(NSS、ASTM B117 相当)で千時間級を実施します;より厳しい場合はサイクル腐食を使用します。合格とは一瞬錆びないことではなく、規定時間内にSubstrateに赤錆がなく、傷の拡大が制御可能であることです。具体的な時間は製品基準と耐久目標によります。
問: 陰極剥離とは何か、なぜ重要ですか?
答: 陰極防食下での塗層の剥離半径(陰極剥離)は、鋼との適合性および CP との併用安定性を反映します。剥離が大きすぎると防食電流が侵入し、塗層がまとめて剥がれます。FBE は陰極剥離を規定限界値(例:65℃ / 30 日半径 ≤ 基準値)以内に制御する必要があり、過防食電位による剥離悪化を避けなければなりません。
問: 重Anticorrosive粉体塗料の環境等級はどう選びますか?
答: ISO 12944-2 に基づき分級します:C4–CX(大気)、Im1–Im3(浸漬または土壌)。さらにTemperature、機械的リスク、媒体(塩化物イオン、硫化水素、二酸化炭素)を組み合わせてSystemとFilm Thicknessを決定します;High Temperatureには 3LPP または耐熱 FBE を選びます。
問: 現場補修口がなぜ重点なのですか?
答: 管線の腐食は多くが補修口の失效(現場環境が悪く、工芸が制御困難)から始まります。補修口材料は主ライン層と相容性があり密封されている必要があり、一般的に熱収縮スリーブ、補修口粉体または液体エポキシが用いられ、スパークテストを行います。主ラインがどれほど良くても、補修口が漏れればこれまでの努力は無駄になります。
問: FBE はすべての埋設管に単独で使用できますか?
答: 単層 FBE は防錆に優れるが機械的損傷への耐性が弱いため、石方埋戻し、方向掘進などの高リスク工況には 3LPE または 3LPP に機械的外護を加える、あるいは FBE に犠牲帯を加えることが望ましいです。土壌の機械的リスクと施工方法に基づき決定します。
問: 重Anticorrosive粉体塗料と耐摩耗をどう組み合わせますか?
答: 摩耗環境(エルボ、ポンプ部品、管桿)では、FBE 基体中にアルミナまたは炭化ケイ素の耐摩耗骨材を加え、防錆加耐摩耗複合(耐摩耗粉体塗層参照)を形成し、一回塗装で両立します。
問: 鉄筋用 FBE に基準はありますか?
答: あります。鉄筋エポキシ粉体塗層には専門の製品およびApplication基準(例:JG/T 502、ASTM A775)があり、コンクリート中の鉄筋の耐久向上、錆びの遅延に用いられ、建築耐久化の重要手段です;Applicationも同様に清浄加熱と付着性制御が必要であり、曲げ半径とピンホール検査を制御します。
問: 陰極防食電位はマイナス側ほど良いのですか?
答: いいえ。過度にマイナスの防食電位は FBE 界面での水素発生とアルカリ化を促進し、かえって陰極剥離半径を増大させます;規範(例:NACE SP0169)に基づき合理的な電位範囲を制御し、防食と剥離リスクのバランスを取るべきです。
問: 貯蔵・輸送段階は重Anticorrosiveの寿命に影響しますか?
答: します。吊り上げ・引きずりによる PE/PP 外層の傷、屋外長期紫外線老化、積載圧傷はいずれも埋戻し後に腐食の起点となります。貯蔵・輸送には幅広スリング、枕木隔離、覆いおよび標識管理が必要であり、「貯蔵・輸送保護」を全体防錆Systemに組み込みます。
関連記事
- 粉体塗料の原理と分類:成膜機構から樹脂System選定まで:FBE と 3LPE の成膜とゼロ VOC の基礎、本稿のSystem背景。
- 塗装Surface処理 Sa2.5 とブラスト等級:重Anticorrosive粉体塗料の付着を決めるアンカーパターンと清浄度が寿命を決定し、前処理が根幹です。
- ISO 12944 防錆塗装System選定ガイド:腐食環境分級 C4–CX / Im を理解し、粉体防錆を全体防護枠組みに組み込む。
- 熱硬化性と熱可塑性粉体塗料:成膜機構、Performance境界と選定
- 工業ペイントApplication:エアレス噴霧パラメータ、Film Thickness制御と塗装間隔