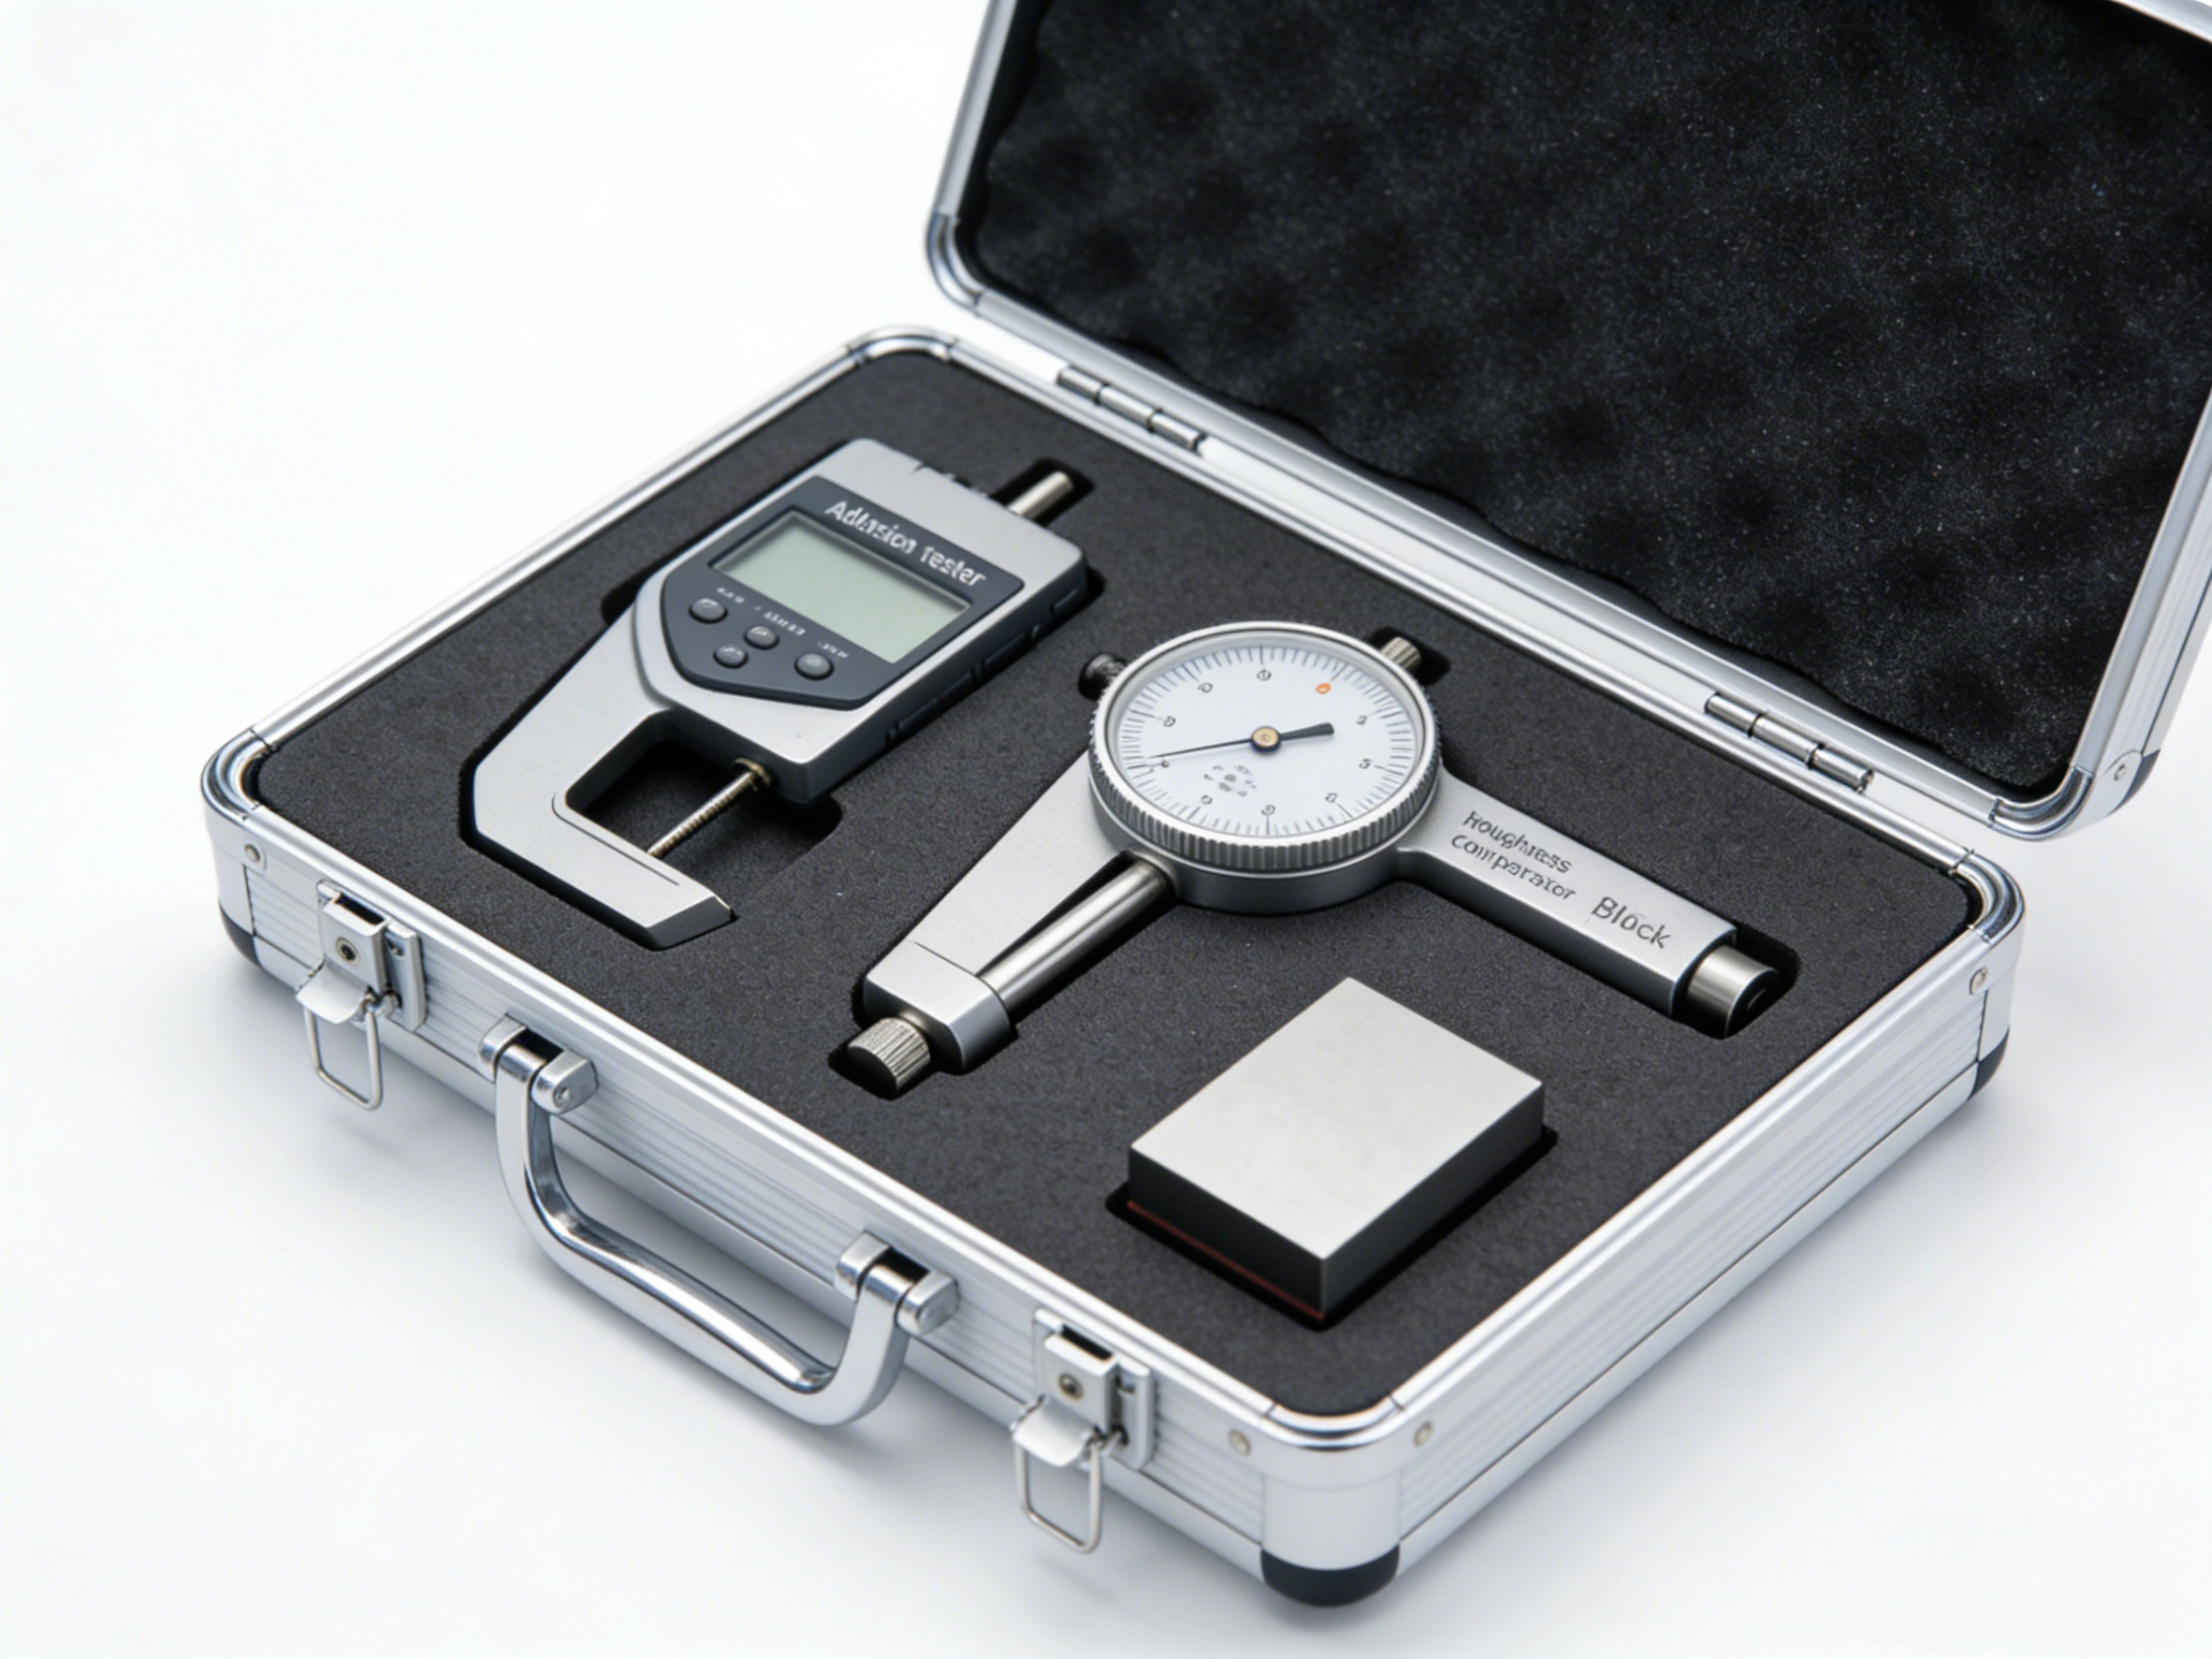
La prova di pull-off (norme di riferimento: ISO 4624:2023 e GB/T 5210-2006) incolla un dolly metallico perpendicolarmente al rivestimento indurito con un adesivo e applica quindi una tensione di trazione verticale a circa 1 MPa/s per misurare, in MPa, la forza con cui il sistema di rivestimento si separa dal substrato; è una prova di accettazione distruttiva.
Caso comune: tre mesi dopo la consegna di una struttura costiera in acciaio, il rivestimento di finitura si sfalda in scaglie ai due lati delle saldature, e committente, applicatore e fornitore di vernice raccontano storie diverse — il fornitore dice che il sistema è sano, l'applicatore invoca lo spessore rispettato. L'arbitro non è l'aspetto ma due cose: il valore di pull-off misurato in cantiere e la quota di ciascun modo di rottura sulla superficie fratturata. Il valore risponde a "quanta adesione c'è"; il modo di rottura risponde a "quale strato è l'anello debole". Insieme formano il criterio completo di accettazione.
1. La prova pull-off: definizione, applicazioni e TL;DR
Il pull-off strappa il sistema di rivestimento come un tutto: la rottura avviene nel piano più debole della serie formata dal dolly, dallo strato di adesivo, da ogni mano e dall'interfaccia con il substrato. Per questo restituisce un risultato quantitativo con unità e, di passo, rivela lo strato più debole del sistema. Conviene ai sistemi multi-strato pesanti applicati in officina o in cantiere — epossidica, poliuretanica, fluorurata, poliurea aspartica (la logica di sistema è nel nostro articolo sui rivestimenti epossidici con scaglie di vetro) — e anche ai substrati in calcestruzzo e ai rivestimenti metallici termoproiettati e sigillati (vedi proiezione termica di zinco/alluminio).
- Risultato quantitativo: la forza di strappamento si esprime in MPa; il dolly standard da 20 mm offre una superficie caricata di circa 314 mm² e una scala usuale di 0–20 MPa.
- Famiglia di norme: ISO 4624:2023 definisce i metodi A/B/C; la norma cinese GB/T 5210-2006 è identica (IDT) a ISO 4624:2002; ASTM D4541 copre i substrati rigidi come i metalli e ASTM D7234 il calcestruzzo.
- Accettazione in cantiere: controllo e campionamento di adesione/coesione dei sistemi di protezione delle strutture in acciaio seguono la serie ISO 16276 — 16276-1 per il pull-off, 16276-2:2025 per il taglio incrociato e il taglio a X.
- Riferimenti di valore usuali: rivestimenti di serbatoi di zavorra 3,5 MPa dopo prova di laboratorio (IMO PSPC), pull-off in cantiere dei sistemi in acciaio 5 MPa, substrati in calcestruzzo 1,5 MPa — comanda la specifica di progetto.
- Criterio a due gambe: "valore entro il limite + modo di rottura spiegabile" — servono entrambi; il modo A (rottura adesiva all'interfaccia) non equivale automaticamente a rigetto.
- Riconoscere le prove non valide: rottura dell'adesivo, taglio incompleto e trazione eccentrica danno cifre che non vanno computate; vedi la sezione 8.
2. Base normativa: ISO 4624, GB/T 5210 e la famiglia affine
Il pull-off non è una pratica proprietaria di un produttore ma una catena normativa continua dall'internazionale al nazionale e dal metodo di prova all'accettazione in cantiere. Quale norma applicare dipende da se qualifichi in laboratorio o accetti in cantiere.
ISO 4624:2023 "Paints and varnishes — Pull-off test for adhesion" specifica tre metodi: il metodo A blocca il provino tra due dolly e conviene ai substrati rigidi e deformabili (lamiera sottile, materie plastiche, legno); il metodo B tira solo dal lato verniciato con un solo dolly e si limita ai substrati rigidi; il metodo C usa un dolly che funge da substrato verniciato. Per evitare la deformazione del substrato durante la trazione, i substrati sottili si montano di regola a sandwich.
GB/T 5210-2006 (Pull-off test for adhesion) è identica (IDT) a ISO 4624:2002, applicata dal 2007-02-01 in sostituzione della GB/T 5210-1985; è in vigore. Quando un documento cinese di accettazione esige "prova secondo GB/T 5210", si intende questa famiglia di metodi.
Il set ASTM: ASTM D4541 regola la determinazione della forza di pull-off con apparecchi portatili (metalli e altri substrati rigidi); ASTM D7234 è dedicata ai rivestimenti strappati sul calcestruzzo. L'impostazione di apparecchio e adesivo è vicina a ISO, ma i dettagli del provino e l'espressione dei risultati differiscono — confronta valori tra norme con cautela.
La serie ISO 16276 porta i metodi in cantiere per i sistemi di protezione delle strutture in acciaio: aree di controllo, piani di campionamento e criteri di accettazione/rifiuto; la 16276-1 corrisponde al pull-off, la 16276-2 (edizione 2025) al taglio incrociato e al taglio a X. La risoluzione IMO MSC.215(82) (PSPC) rende vincolanti i requisiti per i rivestimenti dei serbatoi di zavorra; il minimo di adesione in laboratorio, molto citato, è 3,5 MPa.
3. Principio: tensione di trazione verticale e conversione della forza
La fisica è semplice: forza di strappamento σ = F / A, dove F è la forza nell'istante della separazione e A la superficie caricata del dolly. L'insistenza sul "verticale" ha un fondamento: una trazione eccentrica concentra la tensione su un lato del dolly e abbassa sistematicamente le letture — causa classica di dati anomali in cantiere.
3.1 Diametro del dolly, superficie caricata e scelta della scala
Il diametro del dolly determina la superficie caricata e l'intervallo di resistenze che l'apparecchio copre: diametro minore produce più tensione a pari forza e si adatta ai sistemi molto aderenti; diametro maggiore si adatta ai substrati a bassa resistenza come il calcestruzzo.
| Diametro del dolly (mm) | Superficie caricata (mm²) | Scala usuale (MPa) | Uso tipico |
|---|---|---|---|
| 10 | 78,5 | 0–80 | Sistemi molto aderenti, adesione dei metalli proiettati |
| 14 | 153,9 | 0–40 | Epossidiche ad alta resistenza, sistemi multistrato spessi |
| 20 | 314,2 | 0–20 | Sistemi anticorrosivi correnti (configurazione standard) |
| 50 | 1963,5 | 0–3,5 | Substrati in calcestruzzo, rivestimenti a bassa resistenza |
Esempio di conversione: con un dolly da 20 mm (A ≈ 314 mm²), 5 MPa corrispondono a uno strappo di circa 314 mm² × 5 N/mm² ≈ 1571 N (circa 1,57 kN — come il peso di 160 kgf). Viceversa: se la soglia di specifica è 5 MPa, una scala di 0–20 MPa da 20 mm avanza; per zinco/alluminio proiettato ad alta adesione passa al dolly da 10 mm per non saturare la scala.
3.2 Velocità di carico e precisione dell'apparecchio
La filosofia di carico è "continua, lenta, ripetibile": tipicamente circa 1 MPa/s, con apparecchi portatili regolabili tra 0,1–1,5 MPa/s. Troppo veloce e gli strati viscoelastici si spezzano prima di deformarsi, con lettura fragile; troppo lento e subentra la deformazione lenta (fluenza) e la lettura tende a spostarsi. Sono usuali una risoluzione di 0,01 MPa e una precisione di ±1 % del fondo scala, con taratura periodica contro campioni tracciabili. Anche i prerequisiti — spessore, sali solubili — devono essere conformi, perché provare l'adesione su un substrato non conforme non ha senso; vedi i nostri articoli sul campionamento Bresle dei sali solubili e sulla sabbiatura a Sa2.5 con controllo della rugosità.
4. Procedura in cantiere: sette passaggi chiave
- Scelta del punto: zone piane, lontano da saldature, bordi liberi, colature e riprese (buona pratica); un punto isolato non decide mai — un gruppo porta di regola 3 dolly o più, 5 in contenzioso.
- Ambiente: superficie pulita e asciutta, temperatura del substrato di almeno 3 °C sopra il punto di rugiada, niente pioggia, neve o condensa (criterio usuale); registra temperatura e umidità.
- Preparazione del dolly: leviga e sgrassa la faccia di incollaggio; Ra 30–50 μm è pratica corrente per ampliare la superficie incollata.
- Incollaggio: scegli l'adesivo secondo il rivestimento (vedi 4.1), limita lo strato di adesivo a circa 0,2 mm, allinea perpendicolarmente, espelli l'aria e indurisci per intero secondo la scheda tecnica.
- Taglio: taglia il rivestimento fino al substrato attorno al dolly per isolare l'area di prova — un taglio incompleto gonfia la superficie realmente caricata.
- Trazione: monta e allinea l'apparecchio e carica in continuo a circa 1 MPa/s fino alla separazione o fino al tetto fissato dalla specifica.
- Lettura e registrazione: annota il valore (MPa), i modi di rottura con le loro quote di superficie, il luogo, la data, il numero di serie dell'apparecchio e il tipo di adesivo; poi ripara il punto secondo la sezione 9.

4.1 Scelta dell'adesivo e spessore dello strato di adesivo
L'adesivo è la variabile invisibile del pull-off, retta da due principi: la resistenza dell'adesivo indurito deve superare l'adesione attesa del rivestimento (altrimenti rompe prima l'adesivo e la prova è non valida) e l'indurimento non deve gonfiare né attaccare il rivestimento. Tre famiglie correnti: cianoacrilati a presa rapida per rivestimenti sottili, lisci e risultati in giornata; epossidiche bicomponenti per sistemi spessi, ruvidi e ad alta resistenza; adesivi termofusibili per rivestimenti elastici flessibili, riducendo le tensioni dello strato. Uno strato di adesivo troppo spesso indurisce lento, si ritira di più e può infiltrarsi nel taglio e "fare da ponte" sul rivestimento circostante — le letture si gonfiano. Da qui la pratica di tenere lo strato a circa 0,2 mm e tagliare subito prima di incollare.
4.2 Taglio, trazione e lettura delle facce fratturate
Si taglia dopo l'indurimento dell'adesivo, lama perpendicolare alla superficie, in un solo passaggio; sui sistemi spessi si approfondisce per gradi. Fotografa subito entrambe le facce dopo la trazione: sono la prova primaria della lettura dei modi di rottura, e toccare, pulire o ricontaminare falsa le quote. Stima le quote di ciascun modo con un semplice reticolo e consigna "valore + quote", per esempio "5,2 MPa (B circa l'80 %, A circa il 20 %)".
5. Lettura dei modi di rottura e formulazione del risultato
Lo stesso valore di pull-off porta un significato di ingegneria completamente diverso secondo dove rompa. Le convenzioni delle lettere variano un po' tra le edizioni delle norme; la tabella segue l'uso A/B/C/D diffuso nei documenti cinesi di accettazione, e il testo dell'edizione applicata prevale.
| Codice | Sede della rottura | Senso tecnico | Condotta |
|---|---|---|---|
| A | Interfaccia rivestimento/substrato | Rottura adesiva; il valore è l'adesione d'interfaccia | Accettare se il valore raggiunge la soglia |
| B | Dentro il rivestimento | Rottura coesiva della mano; l'interfaccia è più forte del corpo della mano | Accettare se il valore raggiunge la soglia |
| C | Dentro l'adesivo | Rottura coesiva dell'adesivo; valida secondo la maggior parte delle convenzioni | Adesivo vicino al suo limite — riverificare con adesivo più forte |
| D | Interfaccia dolly/adesivo o adesivo/rivestimento | Fallimento dell'incollaggio; prova non valida | Incollare di nuovo con altro adesivo e ripetere |
| Rottura interstrato | Tra due mani del sistema | Adesione tra le mani debole | Analizzare con l'intervallo di ripasso e i riscontri di contaminazione |
Consigna valore e quote insieme, per esempio "5,2 MPa (B 80 % / A 20 %)". Un risultato tutto A a valore conforme significa che l'adesione d'interfaccia ha soddisfatto la soglia; una quota B alta (il corpo della mano rompe per primo) segnala di regola riserva all'interfaccia; una rottura interstrato rimanda all'intervallo di ripasso o alla contaminazione tra le mani prima di ogni decisione di ritocco — i problemi tra le mani abitano spesso la finestra di processo, non la vernice in sé.
6. Soglie di accettazione usuali e loro fonti
Non esiste una cifra obbligatoria unica per tutte le industrie; specifiche e documenti del committente fissano soglie per sistema e ambiente. La tabella raccoglie i riferimenti più citati — alla firma comanda la specifica di progetto.
| Scenario | Soglia usuale | Base / nota di fonte |
|---|---|---|
| Rivestimenti di serbatoi di zavorra (prova di laboratorio) | 3,5 MPa | Riferimento IMO PSPC (MSC.215(82)) ampiamente citato |
| Sistemi pesanti su acciaio (pull-off in cantiere) | 5 MPa | Valore corrente delle specifiche offshore tipo NORSOK M-501 |
| Rivestimenti su calcestruzzo | 1,5 MPa | Riferimento di settore usuale nell'ambito ASTM D7234 |
| Autocontrollo di processo (taglio incrociato) | ISO 2409 grado 1 o meglio | I sistemi spessi passano al pull-off per quantificare |

6.1 PSPC zavorra e specifiche offshore
L'IMO PSPC esige per i rivestimenti di zavorra una vita obiettivo di 15 anni, spessore secco nominale di 320 μm (due mani da 160 μm), la regola 90/10 dello spessore (il 90 % delle letture a 320 μm o più, il resto a 256 μm — l'80 % del nominale), preparazione Sa2.5, raggi dei bordi di almeno 2 mm e un minimo di adesione in laboratorio di 3,5 MPa. Le specifiche offshore e per ponti tipo NORSOK M-501 fissano di regola a 5 MPa la soglia in cantiere dei sistemi in acciaio — e per i giunti a contatto di alta resistenza valgono vincoli extra di scelta e accettazione; vedi il nostro articolo su rivestimento delle superfici di contatto e coefficiente di scorrimento.
6.2 Substrati in calcestruzzo e autocontrollo di processo
Il calcestruzzo è un substrato a bassa resistenza e poroso; la rottura del pull-off avviene spesso nella malta della zona superficiale e non all'interfaccia, e il rapporto deve annotare "rottura coesiva nel substrato" — il valore riflette allora la resistenza del calcestruzzo superficiale, non solo l'adesione del rivestimento. La progettazione dei sistemi su calcestruzzo (alcalinità, fondo di sigillatura) è nel nostro articolo sui fondi di sigillatura e finiture anticalcare per calcestruzzo. Per l'autocontrollo rapido in cantiere è usuale il taglio incrociato; vedi il confronto nella sezione 7.
7. Pull-off, taglio incrociato e taglio a X: come scegliere
Ogni metodo copre una banda: il taglio incrociato è rapido e grada senza misurare, per l'autocontrollo delle mani sottili; il taglio a X (ASTM D3359, metodo A) chiede pochi tagli e serve al giudizio rapido delle mani più spesse; il pull-off quantifica e arbitra — il metro dell'accettazione e dell'analisi dei guasti.
| Voce | Pull-off | Taglio incrociato | Taglio a X |
|---|---|---|---|
| Forma del risultato | quantitativo, MPa | gradi qualitativi 0–5 (ISO 2409) | qualitativo |
| Intervallo di spessori tipico | tutti i sistemi, inclusi multistrato oltre 250 μm | mani singole fino a circa 250 μm (passo di 1 mm) | controllo rapido delle mani spesse |
| Norme chiave | ISO 4624:2023 / GB/T 5210-2006 / ASTM D4541 | ISO 2409 / GB/T 9286 | ASTM D3359, metodo A |
| Carattere distruttivo | foro locale, riparazione necessaria | piccolo reticolo di tagli | piccola incisione |
| Uso tipico | accettazione, arbitraggio, analisi dei guasti | autocontrollo, preselezione | giudizio rapido in cantiere |
Tieni presente che i risultati del pull-off e del taglio incrociato non si convertono l'uno nell'altro — uno è una resistenza in trazione verticale, l'altro una percentuale di superficie strappata dopo i tagli; gli stati di tensione differiscono. Quando la specifica esige accettazione per pull-off, il taglio incrociato resta riferimento di processo; il nostro articolo dedicato tratta la prova ISO 2409 e la notazione della rugosità.
8. Cinque casi di prova non valida e regole di ripetizione
- Rottura nell'adesivo o all'interfaccia del dolly (D): la rottura corre nell'adesivo o all'interfaccia dolly/adesivo o adesivo/rivestimento — adesivo troppo debole o incollaggio difettoso; il valore non dice nulla del sistema di rivestimento.
- Taglio incompleto: il rivestimento fuori dall'area di prova resta legato alla zona tirata, la superficie realmente caricata supera quella nominale e le letture salgono sistematicamente.
- Trazione eccentrica: l'asse di tiro si allontana dalla normale alla superficie, la tensione si concentra da un lato, le letture scendono e la faccia fratturata prende forma di mezzaluna.
- Adesivo indurito insufficientemente: al freddo, l'attesa abituale non basta, manca resistenza dell'adesivo e il valore segue il minimo dell'adesivo e non quello del rivestimento.
- Superficie e regolazione dell'apparecchio disallineate: dolly fuori norma usato senza commutare il parametro di superficie — il valore risulta spostato esattamente di un fattore di superficie.
Regola di ripetizione: riconosciuto un caso non valido, cambia adesivo o correggi il gesto e incolla di nuovo in un punto vicino dello stesso pezzo; causa, numero e gestione delle prove non valide vanno al rapporto. Se i dati sembrano strani, controlla prima allineamento e qualità del taglio prima di sospettare il rivestimento — molte controversie di cantiere finiscono come questione di esecuzione.
9. Riparazione del punto di prova
Il pull-off è distruttivo e il punto va restaurato secondo il sistema: leviga il foro e il bordo in una leggera svasatura e pulisci, poi ricostruisci fondo, mano intermedia e finitura secondo lo schema originale rispettando gli intervalli di ripasso, rimisura lo spessore e consigna. Puntellare solo la finitura è errore comune — fondo e mano intermedia assenti al foro saranno la futura porta d'ingresso di umidità e sali, in un punto che già sta su un percorso d'acqua.

10. Dati chiave a colpo d'occhio
- Dolly standard da 20 mm di diametro, superficie caricata di circa 314 mm², scala usuale 0–20 MPa, risoluzione dell'apparecchio 0,01 MPa.
- Velocità di carico di circa 1 MPa/s; apparecchi portatili regolabili tra 0,1–1,5 MPa/s.
- Un dolly da 20 mm a 5 MPa chiede circa 1571 N (circa 1,57 kN) di trazione verticale — come 160 kgf.
- Minimo di adesione in laboratorio di zavorra 3,5 MPa (IMO PSPC), spessore nominale 320 μm, regola 90/10, raggi dei bordi di almeno 2 mm.
- Soglia in cantiere dei sistemi pesanti su acciaio, di regola 5 MPa; substrati in calcestruzzo, di regola 1,5 MPa (prassi ASTM D7234); comanda la specifica.
- Il taglio incrociato serve per le mani singole fino a circa 250 μm (passo di 1 mm); più spesse, al pull-off.
- Strato di adesivo contenuto in circa 0,2 mm; facce del dolly levigate a Ra 30–50 μm.
- La GB/T 5210-2006 è applicata dal 2007-02-01, sostituisce la GB/T 5210-1985, è identica a ISO 4624:2002 ed è in vigore.
11. Domande frequenti (FAQ)
Q1: Quale valore di pull-off vale come accettazione?
Due gambe: il valore non scende sotto la soglia della specifica e il modo di rottura è spiegabile. I riferimenti più citati sono 5 MPa per il pull-off in cantiere dei sistemi in acciaio pesanti, 3,5 MPa dopo prova di laboratorio per i rivestimenti di zavorra (IMO PSPC) e 1,5 MPa per i rivestimenti su calcestruzzo (prassi ASTM D7234). Il criterio atterra sempre sulla specifica di progetto: se il contratto dice 4 MPa, si accetta a 4 MPa; se impone il campionamento secondo ISO 16276-1, si seguono le sue tabelle — la "prassi di settore" non sostituisce i documenti contrattuali.
Q2: Il modo di rottura A (rottura adesiva) è automaticamente un rigetto?
No. A dice solo che la rottura è passata all'interfaccia rivestimento/substrato, e il valore stesso è l'adesione d'interfaccia; finché raggiunge la soglia, i dati sono validi e conformi. Attenzione all'estrema opposta: una quota B alta (il corpo della mano rompe per primo) sembra "meglio", ma se la resistenza del corpo della mano è sotto la specifica, è anch'essa motivo di rigetto. Il criterio è "valore + modo" insieme, non la caccia a una faccetta di fratura bella.
Q3: Come si sceglie l'adesivo e quale spessore deve avere lo strato?
Due principi: resistenza dell'adesivo indurito sopra l'adesione attesa, e nessun gonfiore né attacco al rivestimento. Cianoacrilato a presa rapida per rivestimenti sottili, lisci e dati in giornata; epossidica bicomponente per sistemi spessi, ruvidi e ad alta resistenza; tipi termofusibili per rivestimenti flessibili, riducendo le tensioni dello strato. Contieni lo strato a circa 0,2 mm o meno: più spesso indurisce lento, si ritira di più e può infiltrarsi nel taglio e fare da ponte sul rivestimento circostante, gonfiando le letture. Indurisci per intero secondo la scheda tecnica, allunga l'attesa al freddo e registra la temperatura.
Q4: Quali casi rendono non valida una prova e come si ripete?
Cinque casi: rottura nell'adesivo o all'interfaccia del dolly (D), taglio incompleto, trazione eccentrica, adesivo indurito insufficientemente e dolly con superficie senza regolazione corrispondente dell'apparecchio. Tratti di riconoscimento: facce completamente di adesivo, rivestimento strappato oltre il taglio, faccia a mezzaluna, valori incollati al minimo dell'adesivo, valori spostati esattamente di un fattore di superficie. Per ripetere: cambia adesivo o correggi il gesto e incolla vicino; causa, numero e gestione delle prove non valide al rapporto. Due prove non valide di fila su un punto impongono di fermarsi e controllare apparecchio e procedura.
Q5: Come si ripara il foro dopo la prova?
Ricostruisci secondo il sistema originale: leggera svasatura levigata e pulita, poi fondo, mano intermedia e finitura in ordine con gli intervalli di ripasso rispettati, spessore rimisurato e luogo consignato. Vietato puntellare solo la finitura — fondo e mano intermedia assenti al foro lasciano passare umidità e sali direttamente. La scheda di riparazione si lega al numero del rapporto di prova per i cicli di manutenzione; evitare bordi e saldature già alla scelta dei punti deve anche a questa riparabilità.
Q6: Il taglio incrociato può sostituire il pull-off nell'accettazione?
Di regola, no. Il taglio incrociato (ISO 2409 / GB/T 9286) dà gradi qualitativi 0–5, vale per le mani singole fino a circa 250 μm e conviene all'autocontrollo e alla preselezione; sui sistemi multistrato spessi la lama non attraversa in un passaggio e la graduazione si sforma. Quando la specifica esige pull-off, il taglio incrociato resta riferimento di processo; gli stati di tensione differiscono e non esiste conversione tra valori e gradi. Criterio: il metodo di accettazione segue contratto e specifica — un "giudizio equivalente" con altro metodo non è riconosciuto nell'arbitraggio.
Q7: Si può provare al freddo o con umidità alta?
L'ambiente colpisce due punti: l'indurimento dell'adesivo e l'interfaccia rivestimento–substrato. Al freddo l'adesivo indurisce lento o incompleto e il valore segue il minimo dell'adesivo invece della vera adesione; l'umidità alta e la condensa posano un film d'acqua all'interfaccia, abbassando e disperdendo i valori. Criterio usuale: substrato di almeno 3 °C sopra il punto di rugiada, niente pioggia, neve o condensa, con registrazione delle condizioni e dei tempi di indurimento dell'adesivo. Quando il lavoro al freddo è inevitabile: adesivo a indurimento a freddo, attesa allungata e scostamento annotato nel rapporto per il revisore.
Q8: E su calcestruzzo, superfici curve e metalli proiettati?
Su calcestruzzo: dolly da 50 mm con scala bassa e epossidica bicomponente; se rompe la malta, annota "rottura coesiva nel substrato". Su pezzi curvi: dolly con giunto cardanico per mantenere il tiro perpendicolare, o sposta il punto su un tratto piano. Per zinco/alluminio proiettato ad alta adesione, passa al dolly da 10 mm per non saturare la scala e leviga a ruvido la faccia del dolly. I tre scenari condividono un criterio: tiro perpendicolare, taglio fino al substrato e adesivo sopra il valore atteso — manca uno e i dati non contano.
12. Riferimenti e note di fonte
- ISO 4624:2023 "Paints and varnishes — Pull-off test for adhesion", sintesi sul sito ISO (metodi A/B/C).
- GB/T 5210-2006 (Pull-off test for adhesion), scheda del portale cinese delle norme integrali: identica a ISO 4624:2002, applicata il 2007-02-01, sostituisce la GB/T 5210-1985.
- ASTM D4541 "Standard Test Method for Pull-Off Strength of Coatings Using Portable Adhesion Testers"; ASTM D7234 "…Pull-Off Adhesion Strength of Coatings on Concrete…".
- ISO 16276-1 (accettazione per pull-off) e ISO 16276-2:2025 (accettazione per taglio incrociato e taglio a X): aree di controllo, campionamento e criteri di accettazione/rifiuto per i sistemi di protezione delle strutture in acciaio.
- Risoluzione IMO MSC.215(82), Performance Standard for Protective Coatings (PSPC): spessore nominale 320 μm, regola 90/10, Sa2.5, raggi dei bordi di almeno 2 mm, adesione di laboratorio 3,5 MPa.
- Note di fonte: diametri di dolly, scale e risoluzione provengono dai dati pubblicati degli apparecchi portatili correnti — parametri di attrezzatura, non mandati normativi; le soglie di 5 MPa e 1,5 MPa sono convenzioni di specifica, non obblighi intersettoriali; le lettere dei modi di rottura variano tra le edizioni ISO e ASTM — prevale l'edizione indicata nel contratto.
Last updated: 2026-11-04
Redatto dal team tecnico di Kexin New Materials (Guangdong) Co., Ltd. per scenari B2B di ingegneria e acquisti; condizioni commerciali su base EXW / FOB. Citando, indica la fonte.