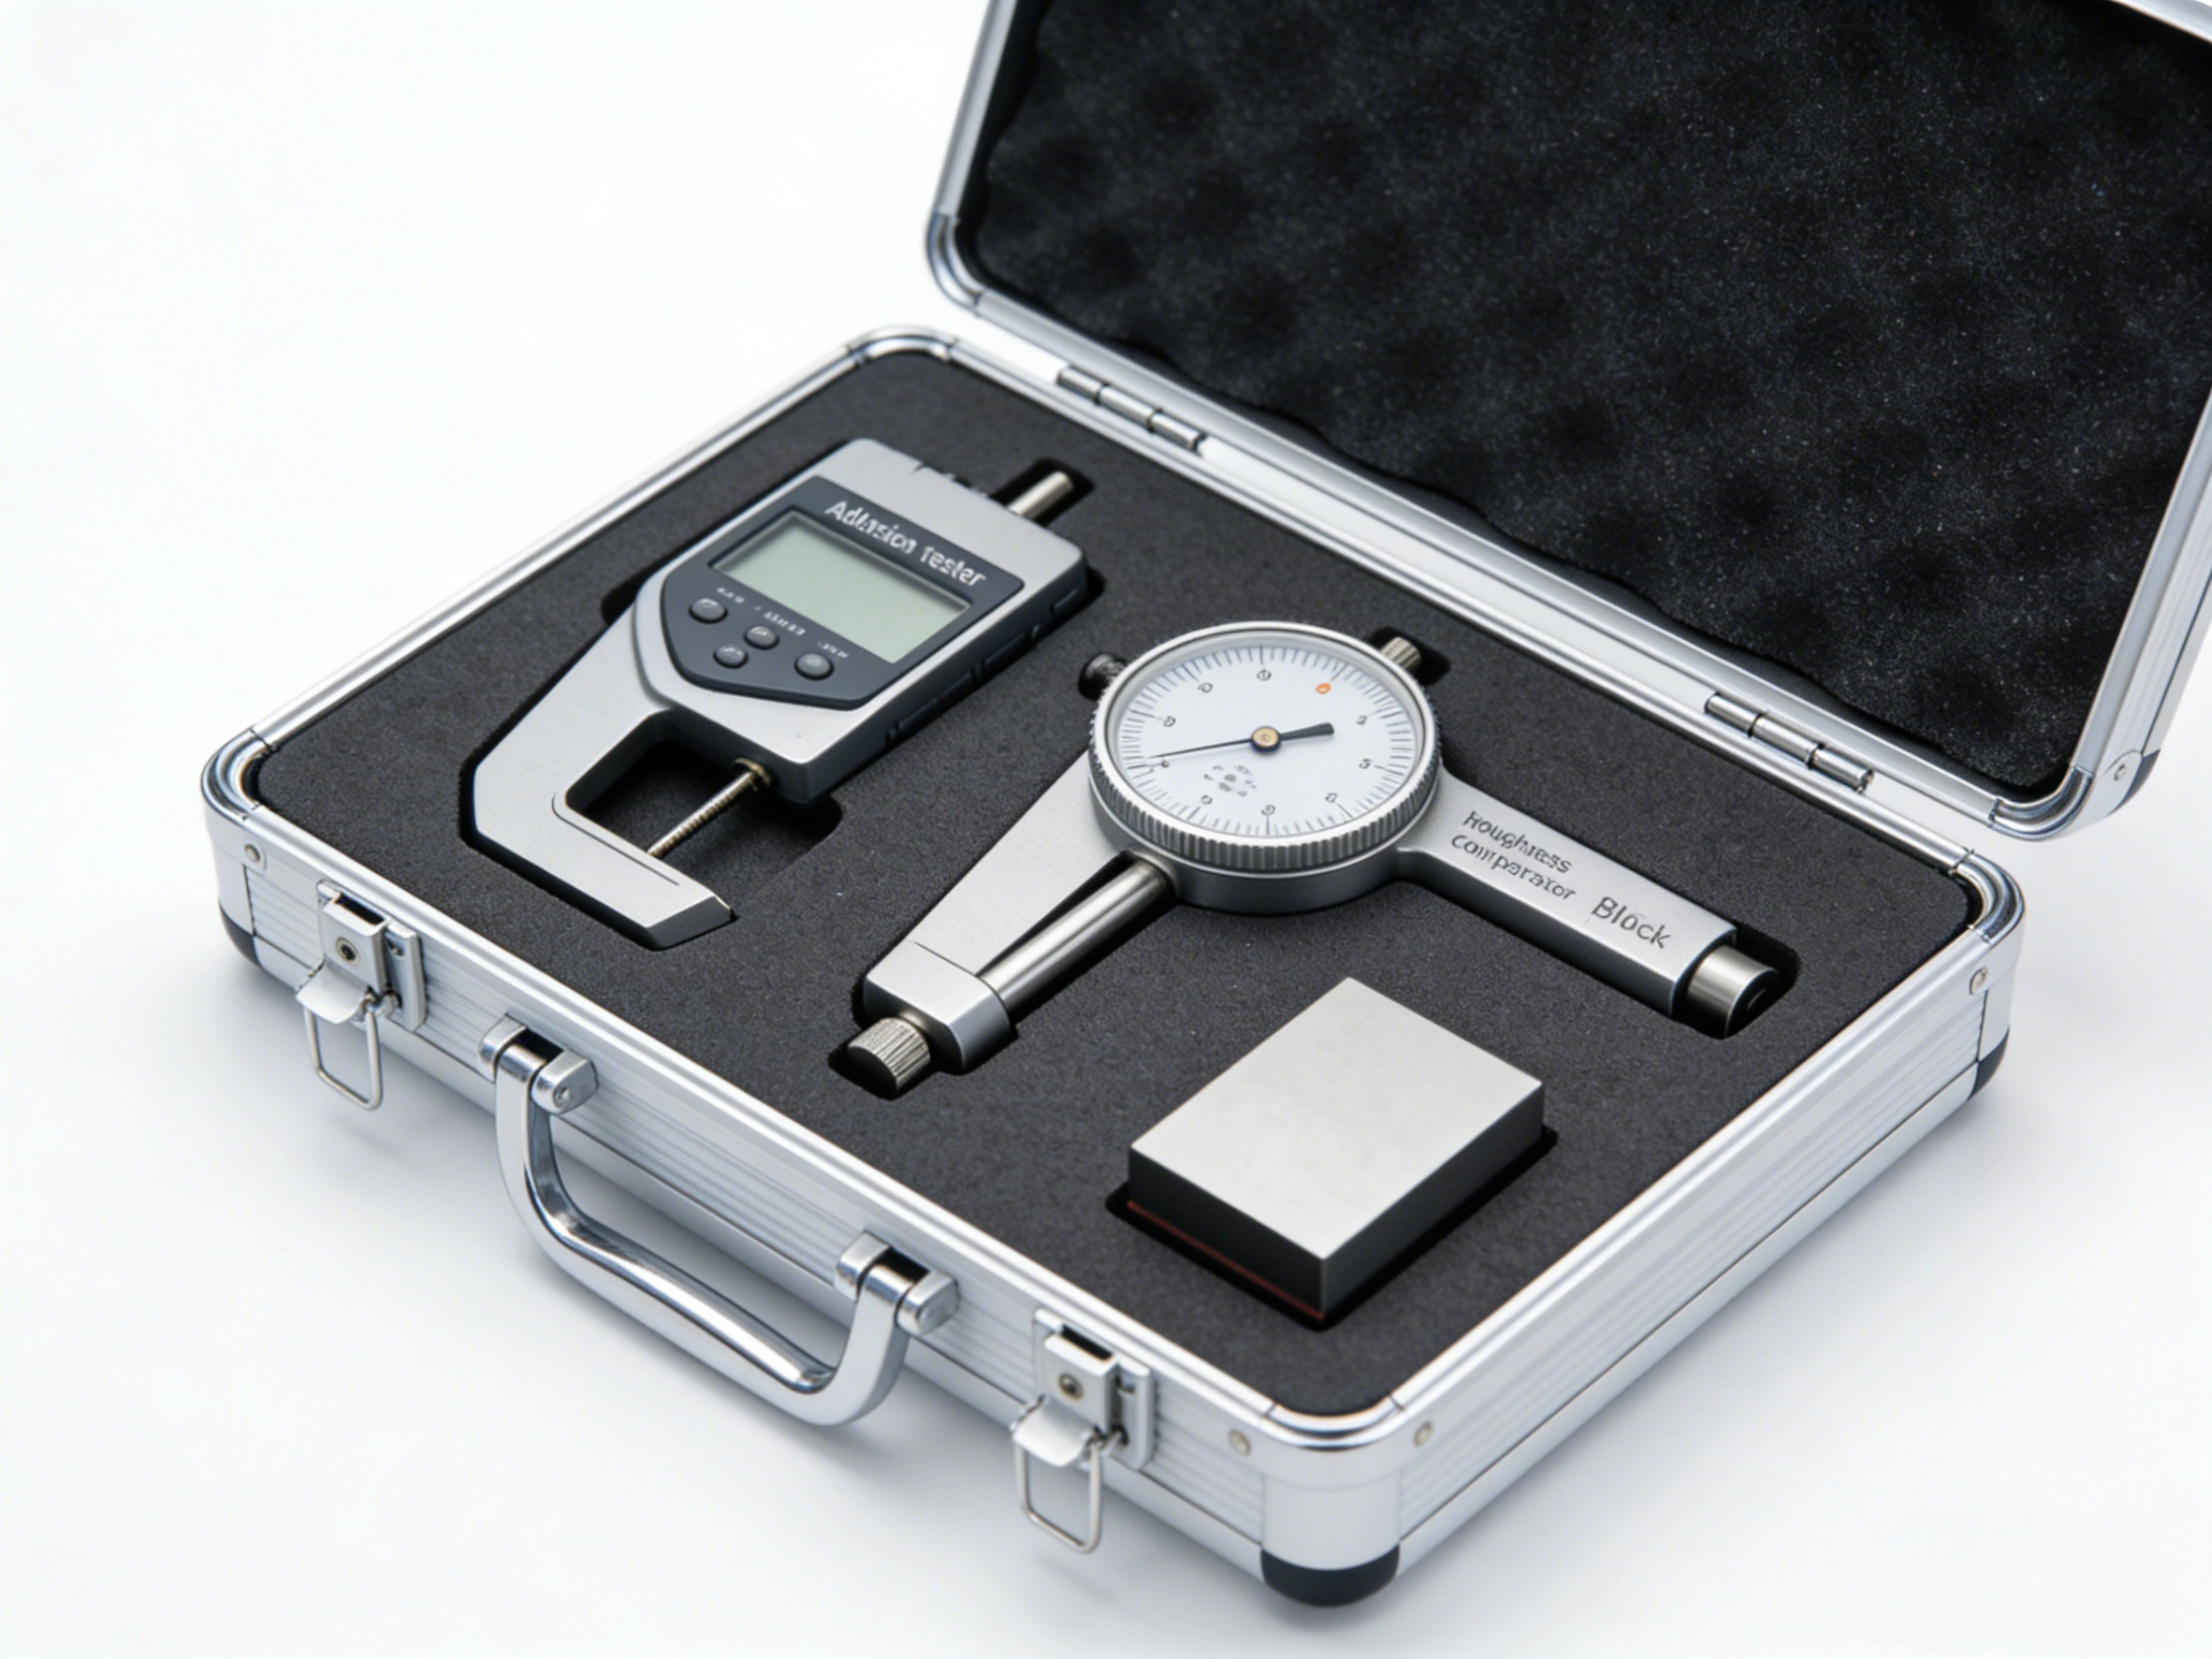
پل-آف ٹیسٹ (بنیادی معیارات: ISO 4624:2023 اور GB/T 5210-2006) میں تیار شدہ کوٹنگ پر ایک دھاتی ڈولی گوند سے عمودی طور پر چسپاں کی جاتی ہے، پھر تقریباً 1 MPa/s کی شرح سے عمودی تناؤ لگا کر MPa میں ناپا جاتا ہے کہ کوٹنگ سسٹم کس طاقت پر بنیاد سے جدا ہوتا ہے؛ یہ ایک تباہ کن قبولیتی ٹیسٹ ہے۔
ایک مألوف منظر: ساحلی اسٹیل منصوبے کے تین ماہ بعد فنشنگ کوٹ ویلڈ کی دونوں اطراف پلیوں کی شکل میں اتر جاتا ہے، اور مالک، ٹھیکیدار اور پینٹ بنانے والے الگ الگ کہانیاں سنانے ہیں — بنانے والا کہتا ہے سسٹم سالم ہے، ٹھیکیدار پوری ہوئی موٹی کا حوالہ دیتا ہے۔ فیصلہ شکل و صورت نہیں بلکہ دو باتیں کرتی ہیں: سائٹ پر ناپا گیا پل-آف مال اور ٹوٹے سطح پر ہر خرابی کی صورت کا حصہ۔ مال بتاتا ہے "لگاؤ کتنا ہے"؛ خرابی کی صورت بتاتی ہے "کون سی پرت کمزور کڑی ہے"۔ دونوں مل کر مکمل قبولیتی معیار بنتے ہیں۔
1. پل-آف ٹیسٹ: تعریف، استعمال اور TL;DR
پل-آف طریقہ کوٹنگ سسٹم کو ایک جسم کے طور پر "کھینچ" باہر نکالتا ہے: ٹوٹ پھوٹ ڈولی، گوند کی پرت، ہر پرت اور بنیاد کے انٹرفیس پر مشتمل سلسلے کی سب سے کمزور سطح پر ہوتی ہے۔ اسی لیے یہ یونٹ کے ساتھ مقداری نتیجہ دیتا ہے اور ساتھ ہی سسٹم کی سب سے کمزور پرت بے نقاب کر دیتا ہے۔ ورک شاپ اور سائٹ دونوں پر لگائی جانے والی بھاری کثیر پرتی سسٹمز — ایپوکسی، پولی یوریتھین، فلووروکاربن، پولی اسپارٹک (سسٹم منطق ہمارے مضمون موٹی ایپوکسی گلاس فلیک کوٹنگ میں) — اور کنکریٹ بنیادوں اور سیل شدہ تھرمل اسپرے دھاتی کوٹنگ کے لیے موزوں ہے (دیکھیں تھرمل اسپرے زنک/ایلومینیم)۔
- مقداری نتیجہ: کھینچنے کی طاقت MPa میں؛ معیاری 20 mm ڈولی تقریباً 314 mm² لوڈ رقبہ اور عام 0–20 MPa حد دیتا ہے۔
- معیارات کا خاندان: ISO 4624:2023 طریقے A/B/C بیان کرتی ہے؛ چین کا جاری معیار GB/T 5210-2006 ISO 4624:2002 کے ہم شکل (IDT) ہے؛ ASTM D4541 دھات جیسے مضبوط بنیادوں کے لیے اور ASTM D7234 کنکریٹ کے لیے۔
- سائٹ قبولیت کا طریقہ کار: اسٹیل ڈھانچوں کے تحفظاتی سسٹمز کے لگاؤ/جوڑ کی جانچ اور نمونہ بندی ISO 16276 سیریز کے مطابق — 16276-1 پل-آف کے لیے، 16276-2:2025 کراس-کٹ اور X-کٹ کے لیے۔
- عام مال حوالے: بیلسٹ ٹینک کوٹنگ لیبارٹری ٹیسٹ کے بعد 3.5 MPa (IMO PSPC)، اسٹیل سسٹمز کا سائٹ پل-آف 5 MPa، کنکریٹ بنیاد 1.5 MPa — منصوبے کی اسپیسیفیکیشن حاکم ہے۔
- دو ٹانگوں کا معیار: "مال حد کے اندر + قابل وضاحت خرابی کی صورت" — دونوں ضروری؛ صورت A (انٹرفیس پر لگاؤ کی ناکامی) خودبخود مسترد نہیں۔
- غیر معتبر ٹیسٹ پہچانیں: گوند کا ٹوٹنا، نامکمل کٹ اور بے مرکز کھینچنا ایسے اعداد دیتے ہیں جو شمار نہیں ہوتے؛ سیکشن 8 دیکھیں۔
2. معیاری بنیاد: ISO 4624، GB/T 5210 اور متعلقہ خاندان
پل-آف کسی بنانے والے کی ذاتی روش نہیں بلکہ بین الاقوامی سے قومی اور ٹیسٹ طریقے سے سائٹ قبولیت تک کی مسلسل معیاری زنجیر ہے۔ کون سا معیار اپنانا ہے یہ اس پر ہے کہ آپ لیبارٹری میں اہلیت کر رہے ہیں یا سائٹ پر قبولیت۔
ISO 4624:2023 "Paints and varnishes — Pull-off test for adhesion" تین طریقے بیان کرتی ہے: طریقہ A نمونے کو دو ڈولیوں کے درمیان قابض کرتی ہے اور مضبوط و قابلیتِ تشکیل بنیادوں (پتلی شیٹ، پلاسٹک، لکڑی) کے لیے ہے؛ طریقہ B صرف رنگے رخ سے ایک ڈولی سے کھینچتی ہے اور مضبوط بنیادوں تک محدود؛ طریقہ C ایسی ڈولی لیتی ہے جو خود رنگی بنیاد ہے۔ تناؤ کے دوران بنیاد کی تشکیل روکنے کے لیے پتلی بنیادیں عام طور پر "سینڈوچ" صورت میں جوڑی جاتی ہیں۔
GB/T 5210-2006 (Pull-off test for adhesion) ISO 4624:2002 کے ہم شکل (IDT) ہے، 2007-02-01 سے نافذ ہوئی اور GB/T 5210-1985 کی جگہ لیتی ہے؛ یہ جاری ہے۔ جب چینی قبولیتی دستاویز "GB/T 5210 کے مطابق ٹیسٹ" مانگتا ہے تو یہی طریقوں کا خاندان مراد ہے۔
ASTM سیٹ: ASTM D4541 پورٹیبل آلہ سے پل-آف طاقت کا تعین (دھات اور دیگر مضبوط بنیادیں) کنٹرول کرتا ہے؛ ASTM D7234 کنکریٹ پر کھینچی گئی کوٹنگ کے لیے مخصوص ہے۔ آلہ اور گوند کا سوچ ISO کے قریب ہے، پر نمونے کی تفصیل اور نتیجے کا اظہار مختلف — معیارات کے پار قدریں احتیاط سے موازنہ کریں۔
ISO 16276 سیریز طریقوں کو اسٹیل ڈھانچوں کے تحفظاتی سسٹمز کے لیے سائٹ تک لے جاتی ہے: معائنہ کے علاقے، نمونہ منصوبے اور قبولیت/مستردی کے معیار؛ 16276-1 پل-آف سے اور 16276-2 (2025 ایڈیشن) کراس-کٹ اور X-کٹ سے ملتا ہے۔ IMO قرارداد MSC.215(82) (PSPC) بیلسٹ ٹینک کوٹنگ کی ضروریات لازمی بناتی ہے؛ کثرت سے حوالہ دیا گیا لیبارٹری لگاؤ کا نچلا معیار 3.5 MPa ہے۔
3. اصول: عمودی تناؤ اور قوت کا تبادلہ
طبیعیات سادہ ہے: کھینچنے کی طاقت σ = F / A، جہاں F جدائی کے لمحے کی قوت اور A ڈولی کا لوڈ رقبہ ہے۔ "عمودی" پر زور کی بنیاد ہے: بے مرکز کھینچنا تناؤ کو ڈولی کے ایک رخ پر مرکوز کر پڑھائی کو باقاعدہ طور پر نیچے لے جاتا ہے — غیر معمولی فیلڈ ڈیٹا کی کلاسیکی وجہ۔
3.1 ڈولی قطر، لوڈ رقبہ اور حد کا انتخاب
ڈولی قطر لوڈ رقبہ اور وہ طاقت حد طے کرتا ہے جسے آلہ سمو دیتا ہے: چھوٹا قطر اسی قوت پر زیادہ تناؤ دیتا ہے اور اعلیٰ لگاؤ سسٹمز میں فٹ ہوتا ہے؛ بڑا قطر کنکریٹ جیسے کم طاقت بنیادوں میں فٹ ہوتا ہے۔
| ڈولی قطر (mm) | لوڈ رقبہ (mm²) | عام حد (MPa) | نمائندہ استعمال |
|---|---|---|---|
| 10 | 78.5 | 0–80 | اعلیٰ لگاؤ سسٹمز، اسپرے دھاتوں کی بندھن طاقت |
| 14 | 153.9 | 0–40 | اعلیٰ طاقت ایپوکسی، موٹی کثیر پرتی سسٹمز |
| 20 | 314.2 | 0–20 | عام ضدآبی سسٹمز (معیاری ترتیب) |
| 50 | 1963.5 | 0–3.5 | کنکریٹ بنیادیں، کم طاقت کوٹنگ |
تبدیلی کی مثال: 20 mm ڈولی (A ≈ 314 mm²) پر 5 MPa کی پڑھائی تقریباً 314 mm² × 5 N/mm² ≈ 1571 N (تقریباً 1.57 kN — 160 kgf کے وزن جیسا) کھینچ سے میل کھاتی ہے۔ الٹ: اگر اسپیسیفیکیشن کا نچلا معیار 5 MPa ہے تو 20 mm کی 0–20 MPa حد کافی ہے؛ اعلیٰ بندھن والے اسپرے زنک/ایلومینیم پر 10 mm ڈولی پر چلے جائیں تاکہ حد سیر نہ ہو۔
3.2 لوڈنگ شرح اور آلے کی درستی
لوڈنگ کا فلسفہ ہے "مسلسل، آہستہ، دہرانے کے قابل": عام طور پر تقریباً 1 MPa/s، پورٹیبل آلے عام طور پر 0.1–1.5 MPa/s کے درمیان قابل ترتیب۔ بہت تیز تو لچکدار پرتیں تشکیل سے پہلے ٹوٹ جاتی ہیں اور پڑھائی بھڑک؛ بہت آہستہ تو رحجان داخل اور پڑھائی بہتی ہے۔ عام طور پر 0.01 MPa فرق اور ±1 % پوری سکیل درستی، میٹرولوجیکل ٹریس ایبل مرجع کے ساتھ ماہانہ کیلیبریشن۔ پیشگی شرطیں — موٹی، حل پذیر نمکیات — بھی مطابق ہوں، کیونکہ غیر مطابق بنیاد پر لگاؤ ٹیسٹ بے معنی ہے؛ ہمارے مضامین Bresle حل پذیر نمک نمونہ بندی اور Sa2.5 بلاسٹنگ اور کھردری کنٹرول دیکھیں۔
4. سائٹ کا طریقہ کار: سات بنیادی مراحل
- نقطے کا انتخاب: سپاٹ حصے، ویلڈ، آزاد کناروں، بہاؤ اور مرمت سے دور (اچھی روایت); الگ نقطہ کبھی فیصلہ نہیں کرتا — گروپ میں عام طور پر 3 ڈولی یا زیادہ، تنازع میں 5۔
- ماحول: سطح صاف اور خشک، بنیاد کا درجہ حرارت شبنم کے نقطے سے کم از کم 3 °C اوپر، بارش برف یا کنڈینسیشن نہیں (عام معیار)؛ درجہ حرارت اور نمی درج کریں۔
- ڈولی کی تیاری: چسپاں ہونے والا تال رگڑ کر ڈیگریز کریں؛ Ra 30–50 μm چسپاں رقبہ بڑھانے کی عام روایت ہے۔
- چسپاں کرنا: کوٹنگ کے مطابق گوند چنیں (4.1 دیکھیں)، گوند پرت تقریباً 0.2 mm تک محدود رکھیں، عمودی سیدھ کریں، ہوا نکالیں اور ڈیٹا شیٹ کے مطابق پوری کیور کریں۔
- کٹ: ٹیسٹ رقبہ الگ کرنے کے لیے ڈولی کے گھیر پر کوٹنگ بنیاد تک کاٹیں — نامکمل کٹ حقیقی لوڈ رقبہ بڑھا دیتا ہے۔
- کھینچنا: آلہ لگا کر سیدھ کریں اور تقریباً 1 MPa/s سے مسلسل لوڈ کریں، یہاں تک کہ جدائی یا اسپیسیفیکیشن کی طے کردہ چھت پہنچے۔
- پڑھائی اور ریکارڈ: مال (MPa)، رقبہ حصوں سمیت خرابی کی صورتیں، جگہ، تاریخ، آلہ سیریز نمبر اور گوند کی قسم درج کریں؛ پھر سیکشن 9 کے مطابق نقطہ کی مرمت کریں۔

4.1 گوند کا انتخاب اور گوند پرت کی موٹی
گوند پل-آف کا نامرئی متغیر ہے، دو اصولوں سے شاساں: کیور شدہ گوند کی طاقت کوٹنگ کی متوقع لگاؤ سے اوپر ہو (ورنہ پہلے گوند ٹوٹے گا اور ٹیسٹ غیر معتبر ہوگا)، اور کیورنگ کوٹنگ کو نہ پھولائے نہ حملہ کرے۔ تین عام خاندان: تیز سیٹ سائینوایکریلیٹ پتلی چکنی کوٹنگ اور اسی دن نتیجے کے لیے؛ دو جزوی ایپوکسی موٹی، کھردری، اعلیٰ طاقت سسٹمز کے لیے؛ تھرمل-میلٹ گوند لچکدار کوٹنگ کے لیے، پرت تناؤ کم کرتے ہوئے۔ گوند پرت بہت موٹی سست کیور ہوتی ہے، زیادہ سکڑتی ہے اور کٹ میں رس کر چاروں طرف کوٹنگ پر "پل بنانے" لگ سکتی ہے — پڑھائی بڑھ جاتی ہیں۔ اسی لیے روایت ہے پرت تقریباً 0.2 mm تک رکھنا اور چسپاں کرنے سے ٹھیک پہلے کاٹنا۔
4.2 کٹ، کھینچنا اور ٹوٹی سطحوں کی پڑھائی
گوند کیور ہونے کے بعد کاٹیں، بلیڈ سطح پر عمودی، ایک ہی اسٹروک میں؛ موٹی سسٹمز پر مرحلوں میں گہرا کریں۔ کھینچنے کے فوراً بعد دونوں ٹوٹی سطحیں فوٹو کریں: وہ خرابی کی صورت پڑھائی کا ابتدائی ثبوت ہیں، اور چھونا، پونچھنا یا دوبارہ آلودہ کرنا حصوں کو بگاڑ دیتا ہے۔ ہر صورت کا حصہ سادہ گرڈ سے اندازہ لگا "مال + حصے" درج کریں، جیسے "5.2 MPa (B تقریباً 80 %، A تقریباً 20 %)"۔
5. خرابی کی صورتیں کی پڑھائی اور نتیجے کا اظہار
ایک ہی پل-آف مال ٹوٹنے کی جگہ کے مطابق بالکل مختلف انجینئرنگ مطلب رکھتا ہے۔ معیار ایڈیشنز میں حروف کی روایتیں کچھ مختلف ہیں؛ جدول چینی قبولیتی دستاویزات میں رائج A/B/C/D استعمال کے مطابق ہے، اور اپنائے گئے ایڈیشن کا متن حاکم ہے۔
| کوڈ | ٹوٹنے کی جگہ | انجینئرنگ مطلب | کارروائی |
|---|---|---|---|
| A | کوٹنگ/بنیاد انٹرفیس | لگاؤ کی ناکامی؛ مال انٹرفیس لگاؤ ہے | مال نچلے معیار پر ہو تو قبول |
| B | کوٹنگ کے اندر | پرت کا جوڑ ٹوٹنا؛ انٹرفیس پرت کے تان سے زیادہ مضبوط | مال نچلے معیار پر ہو تو قبول |
| C | گوند کے اندر | گوند کا جوڑ ٹوٹنا؛ اکثر روایات میں معتبر | گوند اپنی حد پر — زیادہ مضبوط گوند سے دوبارہ جانچیں |
| D | ڈولی/گوند یا گوند/کوٹنگ انٹرفیس | چسپاں کرنے کی ناکامی؛ ٹیسٹ غیر معتبر | نئے گوند سے دوبارہ چسپاں کریں اور دہرائیں |
| پرتون کے درمیان ناکامی | سسٹم کی دو پرتوں کے درمیان | پرتون کے درمیان لگاؤ کمزور | دوبارہ پینٹ کا وقفہ اور پرتوں کے درمیان آلودگی ریکارڈ کے ساتھ تجزیہ |
مال اور حصے ساتھ درج کریں، جیسے "5.2 MPa (B 80 % / A 20 %)"۔ پورا A اور مطابق مال مطلب انٹرفیس لگاؤ نے نچلا معیار پورا کیا؛ بلند B حصہ (پرت کا تان پہلے ٹوٹنا) عام طور پر انٹرفیس پر بچت کا اشارہ؛ پرتون کے درمیان ناکامی کسی بھی دوبارہ کام کے فیصلے سے پہلے دوبارہ پینٹ کے وقفے یا پرتوں کے درمیان آلودگی کی طرف لے جاتی ہے — پرتون کے درمیان مسائل اکثر عملی ونڈو میں رہتے ہیں، پینٹ میں نہیں۔
6. عام قبولیت کے نچلے معیار اور ان کے مآخذ
تمام صنعتوں میں ایک لازمی عدد نہیں؛ اسپیسیفیکیشنز اور مالک کی دستاویزات سسٹم اور ماحول کے مطابق نچلے معیار طے کرتی ہیں۔ جدول زیادہ حوالہ دیے جانے والے مراجع جمع کرتا ہے — دستخط پر منصوبے کی اسپیسیفیکیشن حاکم۔
| منظر | عام نچلا معیار | بنیاد / ماخذ نوٹ |
|---|---|---|
| بیلسٹ ٹینک کوٹنگ (لیبارٹری ٹیسٹ) | 3.5 MPa | وسیع پیمانے پر حوالہ دیا جانے والا IMO PSPC (MSC.215(82)) حوالہ |
| اسٹیل پر بھاری سسٹمز (سائٹ پل-آف) | 5 MPa | NORSOK M-501 جیسی آف شور اسپیسیفیکیشنز کا عام مال |
| کنکریٹ پر کوٹنگ | 1.5 MPa | ASTM D7234 ڈھانچے میں عام شعبائی حوالہ |
| عمل خود جانچی (کراس-کٹ) | ISO 2409 گریڈ 1 یا بہتر | موٹی سسٹمز مقدار کے لیے پل-آف پر جاتی ہیں |

6.1 بیلسٹ ٹینک PSPC اور آف شور اسپیسیفیکیشنز
IMO PSPC بیلسٹ ٹینک کوٹنگ کے لیے 15 سال کی ہدف عمر، 320 μm نامی خشک فلم (دو پرتیں ہر ایک 160 μm)، 90/10 موٹی اصول (90 % پڑھائی 320 μm یا زیادہ، باقی 256 μm — نامی کا 80 %)، Sa2.5 تیاری، کناروں کا کم از کم 2 mm رداس اور لیبارٹری لگاؤ نچلا معیار 3.5 MPa مانگتا ہے۔ NORSOK M-501 جیسی آف شور و پل اسپیسیفیکیشنز عام طور پر اسٹیل سسٹمز کا سائٹ نچلا معیار 5 MPa پر رکھتی ہیں — اور اعلیٰ طاقت بولٹ رابطہ سطحوں پر انتخاب اور قبولیت کی اضافی شرطیں ہیں؛ ہمارا مضمون رابطہ سطح کوٹنگ اور سلپ گتانک دیکھیں۔
6.2 کنکریٹ بنیادیں اور عمل خود جانچی
کنکریٹ کم طاقت اور سوراخ دار بنیاد ہے؛ پل-آف کا ٹوٹنا اکثر انٹرفیس پر نہیں بلکہ سطحی مارٹر میں ہوتا ہے، اور رپورٹ میں "بنیاد میں جوڑ ٹوٹنا" لکھیں — مال تب سطحی کنکریٹ طاقت ظاہر کرتا ہے، صرف کوٹنگ لگاؤ نہیں۔ کنکریٹ پر سسٹم ڈیزائن (الکلینیت، سیلنگ پرائمر) ہمارے مضمون کنکریٹ کے لیے سیلنگ پرائمر اور الکلی مزاحم فنشنگ کوٹ میں ہے۔ کام کے دوران تیز خود جانچی کے لیے کراس-کٹ عام ہے؛ موازنہ سیکشن 7 میں دیکھیں۔
7. پل-آف، کراس-کٹ اور X-کٹ: کیسے چنیں
ہر طریقہ ایک پٹی سمو دیتا ہے: کراس-کٹ تیز ہے اور بغیر ناپے گریڈ کرتا ہے، پتلی پرتوں کی خود جانچی کے لیے؛ X-کٹ (ASTM D3359، طریقہ A) کم کٹ لیتا ہے اور زیادہ موٹی پرتوں کے فوری فیصلے میں مددگار؛ پل-آف مقدار دیتا اور فیصلہ کن ہے — قبولیت اور خرابی تجزیہ کا پیمانہ۔
| شے | پل-آف | کراس-کٹ | X-کٹ |
|---|---|---|---|
| نتیجہ صورت | مقداری، MPa | کیفی گریڈ 0–5 (ISO 2409) | کیفی |
| نمائندہ موٹی حد | تمام سسٹمز، 250 μm سے اوپر کثیر پرتی سمیت | اکیلی پرتیں تقریباً 250 μm تک (1 mm فاصلہ) | موٹی پرتوں کا فوری معائنہ |
| بنیادی معیارات | ISO 4624:2023 / GB/T 5210-2006 / ASTM D4541 | ISO 2409 / GB/T 9286 | ASTM D3359، طریقہ A |
| تباہ کار کردار | مقامی سوراخ، مرمت ضروری | چھوٹا کٹ گرڈ | چھوٹا چیرا |
| نمائندہ استعمال | قبولیت، پنچایت، خرابی تجزیہ | خود جانچی، ابتدائی انتخاب | سائٹ پر فوری فیصلہ |
خیال رکھیں: پل-آف اور کراس-کٹ کے نتائج ایک دوسرے میں تبدیل نہیں ہوتے — ایک عمودی کھینچ میں طاقت ہے، دوسرا کٹ کے بعد اکھڑی سطح کا فیصد؛ تناؤ کی حالتیں مختلف ہیں۔ جب اسپیسیفیکیشن پل-آف قبولیت مانگے، کراس-کٹ صرف عمل حوالہ رہتا ہے؛ ہمارا الگ مضمون ISO 2409 ٹیسٹ اور کھردری گریڈنگ پیش کرتا ہے۔
8. غیر معتبر ٹیسٹ کی پانچ صورتیں اور دہرائی کے اصول
- گوند میں یا ڈولی انٹرفیس پر ٹوٹ پھوٹ (D): ٹوٹ پھوٹ گوند میں یا ڈولی/گوند یا گوند/کوٹنگ انٹرفیس پر چلتی ہے — گوند بہت کمزور یا چسپاں کرنا معیوب؛ مال کوٹنگ سسٹم کے بارے میں کچھ نہیں کہتا۔
- نامکمل کٹ: ٹیسٹ رقبے کے باہر کی کوٹنگ کھینچے گئے علاقے سے جڑی رہ جاتی ہے، حقیقی لوڈ رقبہ نامی سے زیادہ اور پڑھائی باقاعدگی سے بلند۔
- بے مرکز کھینچنا: کھینچنے کا محور سطح کے عمود سے ہٹتا ہے، تناؤ ایک رخ مرکوز، پڑھائی نیچے اور ٹوٹی سطح ہلال نما۔
- مکمل کیور نہ ہوا گوند: ٹھنڈ میں عام انتظار کافی نہیں، گوند طاقت کم اور مال کوٹنگ کے بجائے گوند کے نچلے معیار کے پیچھے۔
- رقبہ اور آلہ سیٹنگ میل نہیں: غیر معیاری ڈولی بغیر رقبہ پیرامیٹر بدلے — مال عین ایک رقبہ ضرب سے سرک جاتا ہے۔
دہرائی اصول: غیر معتبر صورت پہچانتے ہی گوند بدلیں یا طریقہ کار درست کریں اور اسی حصے کے قریبی مقام پر دوبارہ چسپاں کریں؛ غیر معتبر ٹیسٹوں کی وجہ، تعداد اور کارروائی رپورٹ میں۔ ڈیٹا عجیب لگے تو کوٹنگ پر شک کرنے سے پہلے سیدھ اور کٹ کی معیار جائزہ لیں — بہت سے سائٹ تنازعات آخر میں اجرا کا معاملہ نکلتے ہیں۔
9. ٹیسٹ کے بعد نقطے کی مرمت
پل-آف تباہ کن ہے اور نقطے کو سسٹم کے مطابق بحال کریں: سوراخ اور اس کی کور کو ہلکے ڈھال میں رگڑ کر صاف کریں، پھر اصل سکیم کے مطابق پرائمر، درمیانی اور فنشنگ کوٹ دوبارہ پینٹ کے وقفے ماتحت بنائیں، موٹی دوبارہ ناپیں اور درج کریں۔ صرف فنشنگ کوٹ کا چبوترا لگانا عام غلطی ہے — سوراخ پر غائب پرائمر اور درمیانی پرت نمی اور نمک کا بھولکا داخلہ دروازہ بنیں گی، وہ بھی اس جگہ پر جو پہلے سے پانی کے راستے پر ہے۔

10. بنیادی اعداد ایک نظر میں
- معیاری ڈولی 20 mm قطر، لوڈ رقبہ تقریباً 314 mm²، عام حد 0–20 MPa، آلہ فرق 0.01 MPa۔
- لوڈنگ شرح تقریباً 1 MPa/s؛ پورٹیبل آلے عام طور پر 0.1–1.5 MPa/s قابل ترتیب۔
- 5 MPa پر 20 mm ڈولی کو تقریباً 1571 N (تقریباً 1.57 kN) عمودی کھینچ چاہیے — 160 kgf جیسا۔
- بیلسٹ ٹینک لیبارٹری لگاؤ نچلا معیار 3.5 MPa (IMO PSPC)، نامی فلم 320 μm، 90/10 اصول، کناروں کا کم از کم 2 mm رداس۔
- اسٹیل پر بھاری سسٹمز کا سائٹ نچلا معیار عام طور پر 5 MPa؛ کنکریٹ بنیاد عام طور پر 1.5 MPa (ASTM D7234 روایت)؛ اسپیسیفیکیشن حاکم۔
- کراس-کٹ اکیلی پرتوں پر تقریباً 250 μm تک (1 mm فاصلہ)؛ زیادہ موٹی پر پل-آف۔
- گوند پرت تقریباً 0.2 mm تک؛ ڈولی تال Ra 30–50 μm تک رگڑی۔
- GB/T 5210-2006 2007-02-01 سے نافذ، GB/T 5210-1985 کی جگہ لیتا ہے، ISO 4624:2002 کے ہم شکل اور جاری ہے۔
11. عام سوالات (FAQ)
Q1: پل-آف مال کتنا ہو تو قبولیت ملے؟
دو ٹانگیں: مال اسپیسیفیکیشن نچلے معیار سے نیچے نہ گیرے اور خرابی کی صورت قابل وضاحت ہو۔ زیادہ حوالہ دیے گئے مراجع: اسٹیل پر بھاری سسٹمز کا سائٹ پل-آف 5 MPa، بیلسٹ ٹینک کوٹنگ کا لیبارٹری ٹیسٹ کے بعد 3.5 MPa (IMO PSPC)، کنکریٹ پر کوٹنگ 1.5 MPa (ASTM D7234 روایت)۔ معیار ہمیشہ منصوبے کی اسپیسیفیکیشن پر اترتا ہے: معاہدہ 4 MPa کہے تو 4 MPa پر قبولیت؛ وہ ISO 16276-1 نمونہ بندی کہے تو اس کی جدولیں اپنائیں — "شعبائی روایت" معاہدہ دستاویزات کی جگہ نہیں لیتی۔
Q2: کیا خرابی کی صورت A (لگاؤ کی ناکامی) خودبخود مستردی ہے؟
نہیں۔ A صرف کہتا ہے ٹوٹ پھوٹ کوٹنگ/بنیاد انٹرفیس پر گزری، اور مال خود انٹرفیس لگاؤ ہے؛ جب تک وہ نچلا معیار تک پہنچے، ڈیٹا معتبر اور مطابق ہے۔ الٹ انتہا سے محتاط رہیں: بلند B حصہ (پرت کا تان پہلے ٹوٹنا) "بہتر" لگتا ہے، پر پرت کے تان کی طاقت اسپیسیفیکیشن سے نیچے ہو تو وہ بھی مستردی کا سبب ہے۔ معیار "مال + صورت" ساتھ ہیں، خوش شکل ٹوٹنے کی تلاش نہیں۔
Q3: گوند کیسے چنیں اور پرت کتنی موٹی رکھیں؟
دو اصول: کیور گوند طاقت متوقع لگاؤ سے اوپر، اور کوٹنگ کو نہ پھولائے نہ حملہ کرے۔ پتلی چکنی کوٹنگ اور اسی دن ڈیٹا کے لیے تیز سیٹ سائینوایکریلیٹ؛ موٹی، کھردری، اعلیٰ طاقت سسٹمز کے لیے دو جزوی ایپوکسی؛ لچکدار کوٹنگ کے لیے تھرمل-میلٹ قسمیں، پرت تناؤ کم کرتے ہوئے۔ پرت تقریباً 0.2 mm یا کم رکھیں: موٹی سست کیور ہوتی ہے، زیادہ سکڑتی ہے اور کٹ میں رس کر چاروں طرف کوٹنگ پر پل بنانے لگ سکتی ہے، پڑھائی بڑھاتے ہوئے۔ ڈیٹا شیٹ کے مطابق پوری کیور کریں، ٹھنڈ میں انتظار بڑھائیں اور درجہ حرارت درج کریں۔
Q4: کون سی صورتیں ٹیسٹ غیر معتبر بناتی ہیں اور دہرائی کیسے؟
پانچ صورتیں: گوند میں یا ڈولی انٹرفیس پر ٹوٹ پھوٹ (D)، نامکمل کٹ، بے مرکز کھینچنا، مکمل کیور نہ ہوا گوند، اور آلہ سیٹنگ سے میل نہ کھاتا ڈولی رقبہ۔ پہچان نشانیاں: سطح پوری گوند کی، کٹ سے پار کوٹنگ اکھڑی، ہلال نما سطح، مال گوند کے نچلے معیار سے چسپاں، مال عین ایک رقبہ ضرب سرکے۔ دہرائی کے لیے: گوند بدلیں یا طریقہ کار درست کریں اور قریب چسپاں کریں؛ غیر معتبر ٹیسٹوں کی وجہ، تعداد اور کارروائی رپورٹ میں۔ ایک نقطے پر مسلسل دو غیر معتبر ٹیسٹ آلہ اور طریقہ کار جانچنے کے لیے رکنے کی مانگ کرتے ہیں۔
Q5: ٹیسٹ کے بعد سوراخ کی مرمت کیسے کریں؟
اصل سسٹم کے مطابق تعمیر نو: ہلکا ڈھال رگڑ کر صاف، پھر پرائمر، درمیانی، فنشنگ ترتیب سے دوبارہ پینٹ کے وقفے ماتحت، موٹی دوبارہ ناپی اور جگہ درج۔ صرف فنشنگ کوٹ کا چبوترا منع ہے — سوراخ پر غائب پرائمر اور درمیانی پرت نمی اور نمک کو سیدھا اندر جانے دیتی ہیں۔ مرمت ریکارڈ ٹیسٹ رپورٹ نمبر سے جوڑتا ہے تاکہ بحالی دور میں جگہ ملے؛ نقطہ انتخاب میں کنارے اور ویلڈ سے بچنا جزوی طور پر اسی مرمت پذیری کے لیے بھی ہے۔
Q6: کیا کراس-کٹ پل-آف قبولیت کی جگہ لے سکتا ہے؟
عموماً نہیں۔ کراس-کٹ (ISO 2409 / GB/T 9286) کیفی 0–5 گریڈ دیتا ہے، تقریباً 250 μm تک اکیلی پرتوں پر لاگو اور خود جانچی اور ابتدائی انتخاب کے لیے موزوں؛ موٹی کثیر پرتی سسٹمز پر بلیڈ ایک اسٹروک میں نہیں گھسیٹتی اور گریڈنگ بگڑتی ہے۔ جب اسپیسیفیکیشن پل-آف مانگے، کراس-کٹ صرف عمل حوالہ؛ تناؤ کی حالتیں مختلف اور مالوں اور گریڈوں میں تبدیلی نہیں۔ معیار: قبولیت کا طریقہ معاہدہ اور اسپیسیفیکیشن کے مطابق — دوسرے طریقے سے "مساوی فیصلہ" پنچایت میں تسلیم نہیں۔
Q7: کیا ٹھنڈ یا زیادہ نمی میں ٹیسٹ ہو سکتا ہے؟
ماحول دو جگہ مارتا ہے: گوند کی کیورنگ اور کوٹنگ–بنیاد انٹرفیس۔ ٹھنڈ میں گوند سست یا نامکمل کیور ہوتا ہے اور مال حقیقی لگاؤ کے بجائے گوند کے نچلے معیار کے پیچھے؛ زیادہ نمی اور کنڈینسیشن انٹرفیس پر پانی کی پرت رکھتے ہیں، مال نیچے اور پھیلے ہوئے۔ عام معیار: بنیاد شبنم کے نقطے سے کم از کم 3 °C اوپر، بارش برف کنڈینسیشن نہیں، حالات اور گوند کیور وقت کا ریکارڈ۔ جب ٹھنڈ میں کام ناگزیر ہو: ٹھنڈ-کیورنگ گوند، بڑھا انتظار، اور رپورٹ میں انحراف نوٹ سمایق کار کے لیے۔
Q8: کنکریٹ، خمیدہ سطحوں اور اسپرے دھاتوں پر کیا کریں؟
کنکریٹ پر: 50 mm ڈولی کم حد اور دو جزوی ایپوکسی کے ساتھ؛ مارٹر ٹوٹے تو "بنیاد میں جوڑ ٹوٹنا" لکھیں۔ خمیدہ حصوں پر: کارڈن جوڑ والی ڈولی سے کھینچ عمودی رکھیں، یا نقطہ سپاٹ حصے پر لے جائیں۔ اعلیٰ بندھن اسپرے زنک/ایلومینیم پر 10 mm ڈولی پر جائیں تاکہ حد سیر نہ ہو اور ڈولی تال کھردری رگڑیں۔ تینوں منظر ایک معیار مشترک کرتے ہیں: عمودی کھینچ، بنیاد تک کٹ، اور متوقع مال سے اوپر گوند طاقت — ایک غائب، تو ڈیٹا شمار نہیں ہوتا۔
12. حوالہ جات اور ماخذ نوٹس
- ISO 4624:2023 "Paints and varnishes — Pull-off test for adhesion"، ISO سائٹ پر خلاصہ (طریقے A/B/C)۔
- GB/T 5210-2006 (Pull-off test for adhesion)، چین کے معیار مکمل-متن پورٹل کی اندراج: ISO 4624:2002 ہم شکل، 2007-02-01 نافذ، GB/T 5210-1985 کی جگہ لیتی۔
- ASTM D4541 "Standard Test Method for Pull-Off Strength of Coatings Using Portable Adhesion Testers"؛ ASTM D7234 "…Pull-Off Adhesion Strength of Coatings on Concrete…"۔
- ISO 16276-1 (پل-آف قبولیت) اور ISO 16276-2:2025 (کراس-کٹ اور X-کٹ قبولیت): اسٹیل ڈھانچوں کے تحفظاتی سسٹمز کے لیے معائنہ علاقے، نمونہ بندی اور قبولیت/مستردی معیار۔
- IMO قرارداد MSC.215(82)، Performance Standard for Protective Coatings (PSPC): نامی فلم 320 μm، 90/10 اصول، Sa2.5، کناروں کا کم از کم 2 mm رداس، لیبارٹری لگاؤ 3.5 MPa۔
- ماخذ نوٹس: ڈولی اقطار، حدیں اور فرق مروجہ پورٹیبل آلوں کے شائع اعداد و شمار سے — سامان پیرامیٹرز، معیار احکامات نہیں؛ 5 MPa اور 1.5 MPa نچلے معیار اسپیسیفیکیشن روایتیں، بین شعبائی لازمیتیں نہیں؛ خرابی کی صورت حروف ISO اور ASTM ایڈیشنز میں مختلف — معاہدے میں نامزد ایڈیشن حاکم۔
Last updated: 2026-11-04
Kexin New Materials (Guangdong) Co., Ltd. کی ٹیکنیکل ٹیم کی جانب سے B2B انجینئرنگ اور خریداری کے منظرناموں کے لیے مرتب؛ تجارتی شرائط EXW / FOB بنیاد پر۔ حوالے میں ماخذ بتائیں۔