عملية الطلاء الكهربائي الساكن للطلاء البودرة هي سلسلة تقنية متكاملة لترسيب مسحوق الطلاء الجاف على قطعة العمل الأرضية عبر الحقل الكهربائي الساكن، ثم تسخينه ليتدفق ويتسوى ويتصلب مكوناً طبقة. إنها الخطوة الحاسمة التي تنقل الطلاء البودرة من "التركيبة" إلى "المنتج" — فمهما كانت التركيبة جيدة، فإن فقدان السيطرة على عملية الرش سيؤدي إلى قشر البرتقال، وعدم تجانس السماكة، وانسداد المسدس، وتلوث الاسترجاع. وفقاً لإطار سلسلة ISO 8130 ومعيار GB/T 21782 "الطلاء البودرة — الطلاء"، يتكون تطبيق المسحوق من خمس مراحل: المعالجة التمهيدية، الرش الكهربائي الساكن، الاسترجاع، التصلب، والتبريد والفحص، ولكل مرحلة نافذة عملية قابلة للقياس الكمي. من منظور هندسي، الرش ليس فعلاً منعزلاً، بل نظام هندسي مقترن لـ "المسحوق—الكهرباء—الهواء—الحرارة—الاسترجاع": حجم حبيبات المسحوق وشحنه يحددان كفاءة الالتقاط، وتوزيع الحقل الكهربائي للمسدس يحدد تجانس التغطية، وتوازن تدفق الهواء في نظام الاسترجاع يحدد معدل استخدام المادة وسلامة مكافحة الانفجار، ومنحنى الحرارة في فرن التصلب يحدد جودة الارتباط المتشكل للطبقة. أي عدم تطابق في أي مرحلة سيزرع مخاطر ضعف الالتصاق، أو انخفاض المقاومة للتآكل، أو تقصير العمر، حتى تحت معالجة تمهيدية تبدو مؤهلة ومظهر يبدو سليماً.
في مجال المساحيق الوظيفية، لا تكتفي شركة كيكسين للمواد الجديدة (kexinMaterials) بتسليم المسحوق، بل تزود أيضاً بـ "بطاقة عملية加معلمات المعدات加حل الاسترجاع"، محولةً الرش من خبرة إلى بيانات قابلة للتكرار. تعتمد هذه المقالة على معايير قابلة للاستشهاد (ISO 8130، GB/T 21782، GB/T 9286، GB/T 13452.2) لتفكيك عملية الرش الكهربائي الساكن مرحلة تلو الأخرى، لمساعدة المهندسين على تحويل "الرش الجيد" إلى سماكة طبقة ودرجة تصلب قابلتين للتحقق.
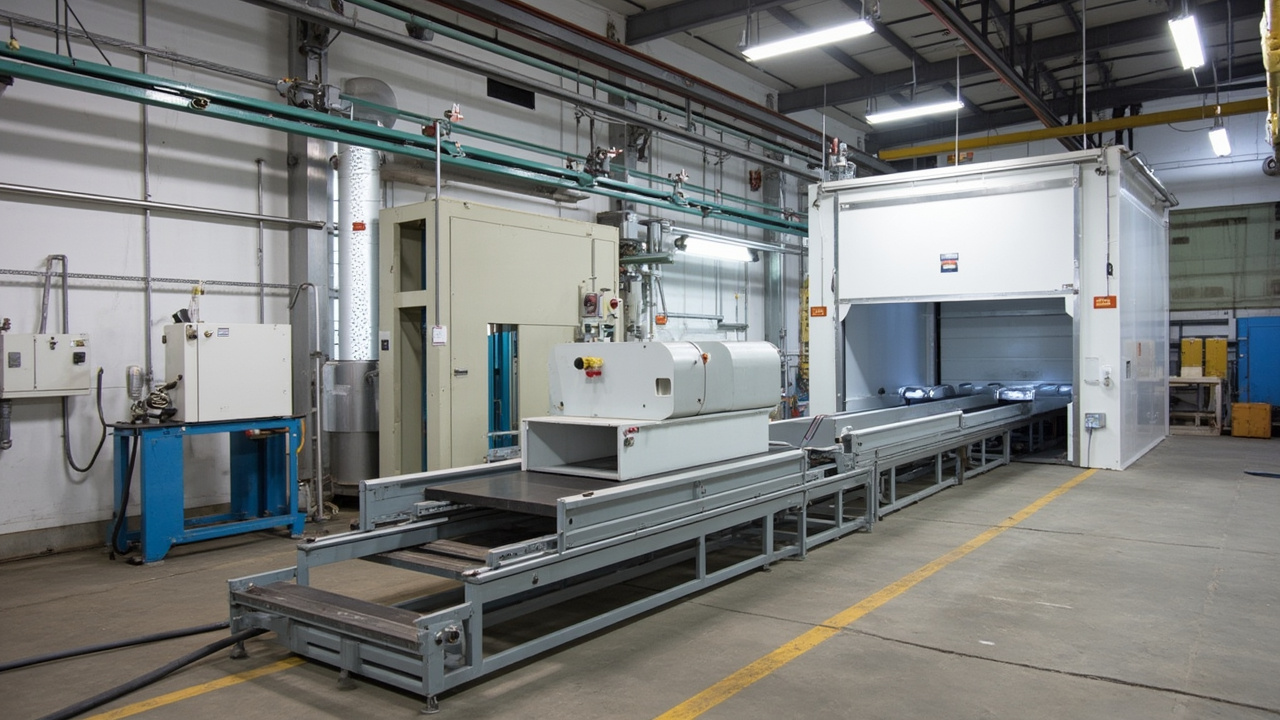
أولاً: المبدأ الفيزيائي للرش الكهربائي الساكن
يعتمد الرش الكهربائي الساكن على ثلاث خطوات: "الشحن—الحقل الكهربائي—الالتصاق". الخطوة الأولى الشحن: مسدس التفريغ الهالوي (Corona) يطبق جهداً عالياً 30–100 كيلو فولت على القطب، مما يؤين هواء فوهة المسدس، وتمر حبيبات المسحوق عبر منطقة التأين فتكتسب شحنة سالبة؛ أما مسدس الاحتكاك (Tribo) فيولد الشحنة (عادة موجبة) عبر احتكاك المسحوق بجدار أنبوب المسدس، دون الحاجة لقطب جهد عالٍ خارجي. الخطوة الثانية الالتصاق بالحقل الكهربائي: المسحوق المشحون يطير نحو قطعة العمل الأرضية تحت قوة الحقل ويلتصق، مكوناً طبقة مسحوق رخوة. تحدد شدة الحقل الكهربائي بالجهد والمسافة، بحوالي عدة آلاف فولت لكل سنتيمتر. الخطوة الثالثة تشتت الشحنة والترسيب: بعد وصول المسحوق لقطعة العمل، تمر الشحنة عبر القطعة إلى الأرض، وتبقى طبقة المسحوق مؤقتاً بفضل القوى الساكنة وقوى فان در فالس، حتى تدخل الفرن وتنصهر وتتصلب.
من الجوهر الفيزيائي، يتأثر طيران المسحوق المشحون في الهواء بثلاث قوى تعمل معاً: قوة الحقل الكهربائي (متجهة نحو القطعة، وهي السبب الرئيسي للالتصاق)، والجاذبية (تنزل باستمرار، وتأثيرها أكبر على المسحوق الناعم)، ومقاومة الهواء (ترتبط بمربع حجم الحبيبة). لذلك فالمسحوق الناعم (حجم حبيبة حوالي 10–20 ميكرون) يسهل "تشتيته" بالحقل أو تطايره مع التيار الهوائي، بينما المسحوق الخشن (حوالي 50–80 ميكرون) أكثر استقراراً لكن تغطية الحواف أسوأ قليلاً — وهذا بالضبط سبب ضرورة التحكم في توزيع حجم حبيبات المسحوق. هناك قيد مفتاحي آخر للالتصاق الساكن: يجب أن تكون قطعة العمل مأرضة جيداً (عادة يُطلب مقاومة تأريض أقل من عدة ميغا أوم، حسب مواصفات المعدات)، ف一旦 انقطعت حلقة التأريض بسبب تراكم المسحوق على المعلقات أو زيت السلسلة، سينهار معدل الالتقاط بشكل حاد، مع وجود مخاطر شرر وسلامة شخصية.
طريقة الهالة تحقق معدل التقاط عالٍ وتطبيقاً واسعاً، لكنها تولد بسهولة "تأين عكسي (رياح أيونية)" في الزوايا الميتة مما يسبب قشر البرتقال؛ طريقة الاحتكاك بلا رياح تأين وتغطية حواف جيدة، لكن كمية الشحن تتأثر بمقاومة المسحوق والمناخ، ولها انتقائية للمسحوق. يُحدد الاختيار حسب شكل القطعة ونوع المسحوق.
ثانياً: مسدس الرش والمعلمات الرئيسية
| المعلمة | النطاق النموذجي | التأثير |
|---|---|---|
| الجهد (الهالة) | 30–100 kV | عالٍ→التصاق قوي لكن يسهل التأين العكسي وقشر البرتقال |
| التيار/كمية المسحوق الخارجة | حسب نوع المسدس | تحدد الإنتاجية وسماكة الطبقة |
| هواء التذرية | قابل للضبط | يؤثر على المروحة والتدفق |
| مسافة الرش | 150–300 mm | قريبة جداً تسبب اختراقاً، بعيدة جداً تقلل الالتقاط |
| تأريض القطعة | يجب أن يكون موثوقاً | تأريض رديء يضعف الالتقاط ومخاطر سلامة |
| سرعة سلسلة النقل | حسب الإيقاع | تحدد سماكة الطبقة بمرور واحد وطول الفرن |
نقاط العملية: الجهد ليس أعلى ما يكون أفضل — الارتفاع المفرط يولد رياح أيونية تهب المسحوق الملتصق بعيداً، ويسبب تأيناً عكسياً في الحواف؛ اقتراب مسافة الرش الزائد يسبب شرراً يضر الطبقة والقطعة. المعلمات المثلى هي تركيبة "أدنى جهد كافٍ للالتصاق加كمية مسحوق مناسبة加تأريض مستقر加سرعة سلسلة معقولة". تقدم شركة كيكسين للمواد الجديدة (kexinMaterials) في بطاقة العملية نطاق جهد محدد وإعداد كمية المسحوق، بدلاً من القول العام "استخدم الرش الساكن".
هناك تفاصيل غالباً ما يتم تجاهلها داخل مسدس الرش: نظافة القطب (تراكم المسحوق على إبرة الهالة يجعل التفريغ غير مستقر وتذبذب خروج المسحوق)، وتآكل الفوهة (بعد استخدام طويل تتشوه المروحة وتصبح السماكة غير متساوية)، وانجراف حرارة وحدة الجهد العالي المدمجة (قد يضعف الجهد بعد ساعات من الإنتاج المستمر). لذلك يُنصح في خطوط الإنتاج بفحص حالة اشتعال التفريغ للمسدس كل وردية، وعمل فحص عشوائي لمعدل الالتقاط بلوحة اختبار قياسية. بالنسبة لمسدس الاحتكاك، فإن تآكل وبنية جدار الأنبوب الداخلي يغيران مباشرة كفاءة الشحن بالاحتكاك، ويلزم استبدال بطانة الاحتكاك دورياً وإعادة التحقق من الشحن. مجموعة معلمات رئيسية أخرى هي مطابقة "خروج المسحوق—هواء التذرية": خروج مسحوق مفرط مع تذرية غير كافية يجعل كتل المسحوق تضرب القطعة مباشرة مسببة حواف سميكة وحبيبات؛ التذرية المفرطة تجعل سحابة المسحوق مفرطة التشتت، فينخفض معدل الالتقاط ويزداد عبء الاسترجاع.
ثالثاً: اقتران خصائص المسحوق بعملية الرش
نتائج الرش تُحدد إلى حد كبير عند خروج المسحوق من المصنع، والعملية مجرد "إطلاق" لها. يلزم التركيز على أربعة مؤشرات للمسحوق وعلاقتها بعملية الرش:
أولاً، توزيع حجم الحبيبات. يُقاس وفق ISO 8130-1 (أو GB/T 21782.13). الحجم حوالي 20–60 ميكرون هو الأنسب للرش الساكن؛ الناعم جداً (90 ميكرون) تدفقه رديء، وقشر برتقال، وتغطية الحواف ضعيفة. يؤثر الحجم أيضاً على الشحن: المسحوق الناعم بمساحة سطحية نوعية كبيرة لكل كتلة يشحن أكثر لكن يسهل تطايره، والخشن يشحن أقل لكن طيرانه مستقر. يجب موازنة التركيبة وعملية الطحن.
ثانياً، الشحن. يعتمد الشحن بالهالة على قدرة المسحوق على التقاط الإلكترونات في منطقة التأين، ويعتمد الشحن بالاحتكاك على فرق دالة العمل بين المسحوق وأنبوب المسدس. بعض المواد المالئة (مثل معالجات السطح المحتوية على فلور أو سيليكون) تغير المقاومة بشكل ملحوظ، مما يجعل بعض المساحيق متوافقة فقط مع أنواع مسدسات محددة. يجب فحص الشحن عشوائياً عند الاستلام، لتجنب حوادث الخطوط مثل "نفس نوع المسحوق ودفعات مختلفة، لكن معدل الالتقاط يختلف كثيراً".
ثالثاً، السيولة. تُقيَّم وفق ISO 8130-5 (خصائص تدفق خليط المسحوق/الهواء). سيولة جيدة تعني تسييلاً متساوياً، وتغذية مستقرة، وسماكة طبقة متسقة؛ سيولة رديئة تسبب تشكيل جسور، وتذبذب خروج المسحوق، وانسداد المسدس. تُضبط السيولة غالباً بعوامل تدفق مثل أكسيد الألمنيوم الغازي، لكن الإفراط يضر المظهر واستقرار الاسترجاع، فيجب الاعتدال.
رابعاً، زمن التجلي واستقرار التخزين. يُقاس زمن التجلي (Gel Time) وفق ISO 8130-6، ويعكس النافذة الزمنية للمسحوق من الانصهار حتى بدء الارتباط المتشابك تحت الحرارة، ويحدد مباشرة إيقاع العملية "رش—انصهار—تدفق" ومنحنى حرارة فرن التصلب؛ واستقرار التخزين (وفق الطريقة ذات الصلة في GB/T 21782 أو مواصفات الشركة) يحدد ما إذا كان المسحوق يتكتل أو يتغير لونه أو تنجرف خصائصه بعد التخزين في المستودع والخلط مع المسترجع. بمحاذاة زمن التجلي مع معدل تسخين القطعة (منحنى PMP)، يمكن تفادي تفويت نافذة التدفق وعدم التصلب الكافي.
رابعاً: نظام تغذية المسحوق ونقله بالتسييل
نظام التغذية هو السلسلة التي توصل "المسحوق في البرميل" إلى المسدس بشكل مستقر ومتساوٍ وقابل للتحكم، ويتكون جوهره من سرير متسييل، وبرميل تغذية، ومضخة فنتوري، وأنابيب مسحوق، والخلط بالمسترجع.
السرير المتسييل: لوح مسامي في قاع البرميل يمرر هواء نظيف منخفض الضغط، فيصبح المسحوق "حالة متسييلة" (كسائل يغلي)، لتسهيل الشفط المتساوي. يلزم ضبط ضغط التسييل بحيث يطفو المسحوق فقط دون تموج أو سكون؛ ضغط منخفض جداً لا يسحب المسحوق، ومرتفع جداً يجعل سحابة كثيفة فتضعف الالتقاط والمظهر. يحدد تجانس التسييل مباشرة تذبذب السماكة، لذا يجب تنظيف برميل التغذية دورياً، ومنع التكتل، ومنع دخول بخار الماء.
تغذية فنتوري: تعتمد على هواء مضغوط يولد ضغطاً سلبياً عند الحلق لشفط المسحوق المتسييل ونقله للمسدس. ميزتها بساطة البنية وسهولة التوازي لعدة مسدسات؛ عيبها أن كمية الخروج تتأثر بضغط الهواء وارتفاع مستوى المسحوق، ومع انخفاض المستوى في البرميل ينخفض الخروج تدريجياً، ويلزم "ضغط ثابت مع تعويض المستوى" أو حلقة مغلقة بالوزن لاستقرار التدفق.
أنابيب المسحوق وتوزيع المسدسات: كلما طالت الأنابيب وكثرت الانحناءات، زادت المقاومة والالتصاق الساكن على طول الطريق، وضعف الخروج في النهاية بوضوح، لذا الخطوط الطويلة تحتاج مسدسات متعددة مجزأة وأنابيب قصيرة وانحناءات قليلة. عند مزامنة عدة مسدسات يجب اتساق خروجها، وإلا اختلفت سماكة نفس القطعة في اتجاهات مختلفة.
الخلط والنسبة: بعد فصل المسترجع بأسلوب دوامة هوائية—مرشح، يُخلط مع المسحوق الجديد في برميل التغذية بنسبة 10–30% حسب بطاقة العملية، مع غربلة مسبقة عند اللزوم لإزالة الكتل والناعم جداً. فقدان السيطرة على نسبة الخلط هو السبب الشائع لـ "نفس المعلمات، لكن السماكة تزداد وتصبح قبيحة". تؤكد شركة كيكسين للمواد الجديدة (kexinMaterials) في حل التغذية على "فصل الخطوط حسب اللون والنظام، وكتابة نسبة الخلط في بطاقة العملية والتحقق الدوري من المظهر والأداء"، محولةً التغذية من إحساس إلى بيانات.
خامساً: درع فاراداي واستراتيجيات التغطية
القطع المعقدة (الشبكية، التجاويف العميقة، الزوايا الداخلية) تعاني من "درع فاراداي (Faraday Cage)": خطوط الحقل الكهربائي تلتف حول التجويف المحاط بالموصل، فتكون قوة الحقل في الزوايا الداخلية والمنخفضات العميقة ضعيفة جداً، ويدخلها المسحوق بصعوبة، مما يسبب تسرب طلاء موضعي. الحلول: مسدس احتكاك (بلا رياح أيونية، يعتمد على شحنة الاحتكاك، وتغطية الحواف أفضل من الهالة)؛ توزيع عدة مسدسات مع تدوير القطعة (رش الزوايا الميتة من زوايا مختلفة)؛ خفض الجهد ورفع التيار (تحسين اختراق المنخفضات)؛ تسخين القطعة مسبقاً (انصهار طفيف والتصاق، رفع التقاط المناطق المعقدة)؛ تحسين التركيبة (رفع شحن وسيولة المسحوق، انظر مبدأ وتصنيف الطلاء البودرة).
درع فاراداي هو الفشل الأكثر شيوعاً في الطلاء البودرة "يبدو مرشوشاً لكنه فعلياً غير موجود"، ويجب عند التحقق من القطعة الأولى استخدام مقياس السماكة (GB/T 13452.2) لفحص سماكة الزوايا الميتة. هناك مجموعة مشاهد درع غالباً ما تُهمل هندسياً: التجاويف الداخلية للأنابيب الطويلة الرفيعة، والفجوات بين زعانف التبريد المتقاربة، والجهة الخلفية لثقوب البراغي — تُسحب خطوط الحقل في هذه المواضع بواسطة المعدن المحيط، وحتى لو رأى العين المسدس يرش، لا يدخل المسحوق. عدا المسدسات المتعددة والتدوير المذكورة، يمكن استخدام تركيبة من "مسدس صغير مدمج" "طريقة تعليق مائلة للقطعة" أو تسخين موضعي؛ للقطع المعقدة بكميات كبيرة، يفضل في مرحلة التحقق من العملية استخدام لوحة مقطوعة لقياس توزيع سماكة الطبقة على الجدار الداخلي فعلياً، بدلاً من قياس السطح الخارجي فقط.
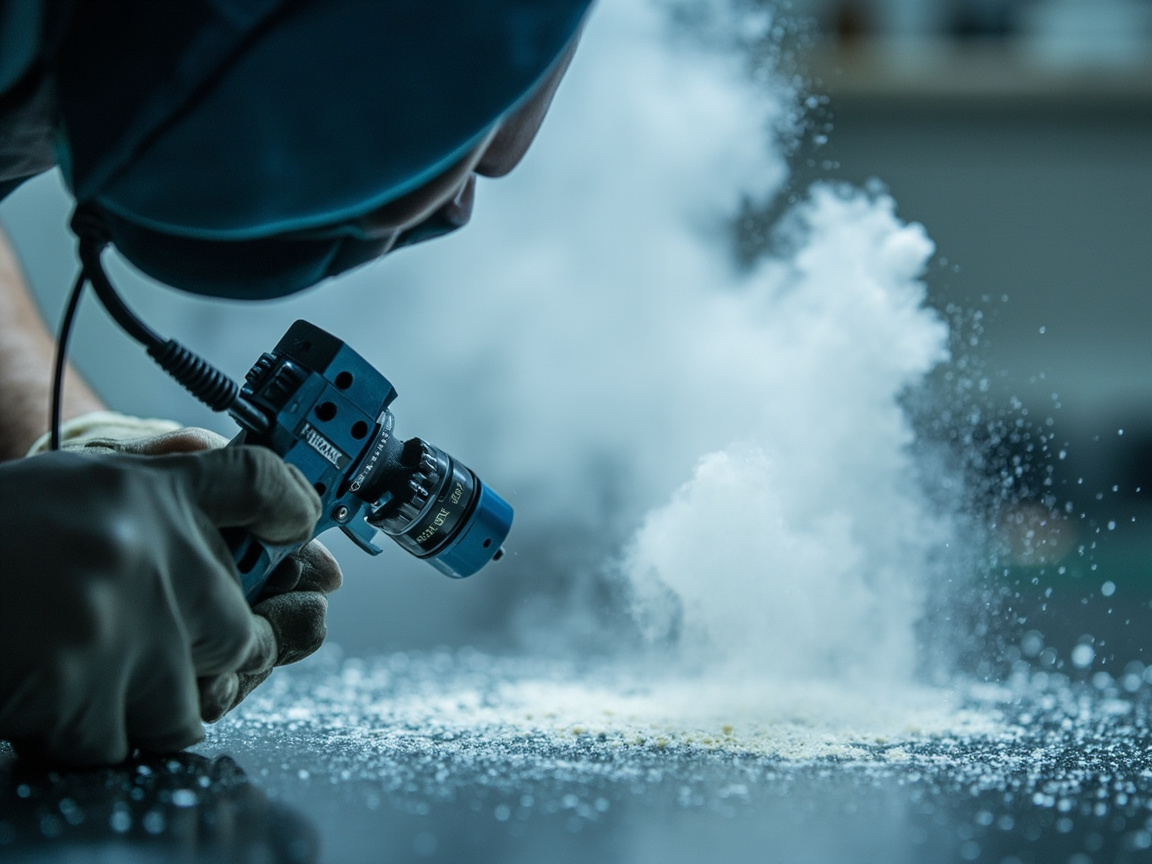
سادساً: نظام الاسترجاع: استخدام عالٍ ومكافحة انفجار الغبار
يمثل المسحوق المفرط الرش نسبة كبيرة من المخرج، ويجمعه نظام الاسترجاع لإعادة استخدامه، ليصل معدل استخدام المادة إلى أكثر من 95%. الفصل الدوامي الهوائي مع المرشح (Cartridge) هو الحل السائد، حيث تُفصل الحبيبات الكبيرة مسبقاً دوامياً وتُعترض الناعمة بالمرشح، ويعاد خلط المسحوق المسترجع مع الجديد بنسبة. إدارة المسحوق المسترجع: انجراف توزيع حجم حبيباته (ناعم أكثر)، فيجب خلطه بنسبة 10–30% مع الجديد، والإفراط يضر التدفق والمظهر؛ يُمنع تماماً جمع ألوان أو أنظمة مختلفة معاً. مكافحة انفجار الغبار: المسحوق قابل للاشتعال، يُصمم وفق GB 15577 وGB 17440: مراقبة التركيز، تأريض مضاد للسكون، كهرباء مضادة للانفجار، فتحات تفريج؛ يلزم تقييم انفجار شامل لغرفة الرش والاسترجاع.
يجب أن يراعي تصميم نظام الاسترجاع "توازن تدفق الهواء". تحافظ غرفة الرش على حالة تحكم سلبية أو موجبة طفيفة: سلبية مفرطة تسحب هواء نظيف بكثرة، استهلاك طاقة عالٍ وتطاير الناعم؛ موجبة مفرطة تسمح بتسرب الغبار وتلوث الورشة. الممارسة المعقولة هي تصميم سرعة الالتقاط عند فتحة الغرفة (سرعة الالتقاط) وفق المواصفات، لامتصاص المسحوق المفرط دون هدر الهواء. يؤثر أسلوب تنظيف المرشح (النفخ العكسي النبضي) ودورة الاستبدال على جودة المسحوق المرتجع: انسداد المرشح يرفع مقاومة النظام ويجعل الالتقاط غير مستقر؛ تمزق المرشح يسمح بهروب الناعم وتجاوز التركيز. يجب ربط مراقبة التركيز بالتشغيل المتشابك — عند بلوغ نسبة من الحد الأدنى للانفجار يُنبه أو يُوقف، وهذا متطلب صارم للامتثال لـ GB 15577.
تؤكد شركة كيكسين للمواد الجديدة (kexinMaterials) في حل الاسترجاع على "فصل الخطوط حسب اللون والنظام"، لتجنب تلوث تغيير اللون، وكتابة نسبة الخلط في بطاقة العملية لضمان استقرار الدفعات.
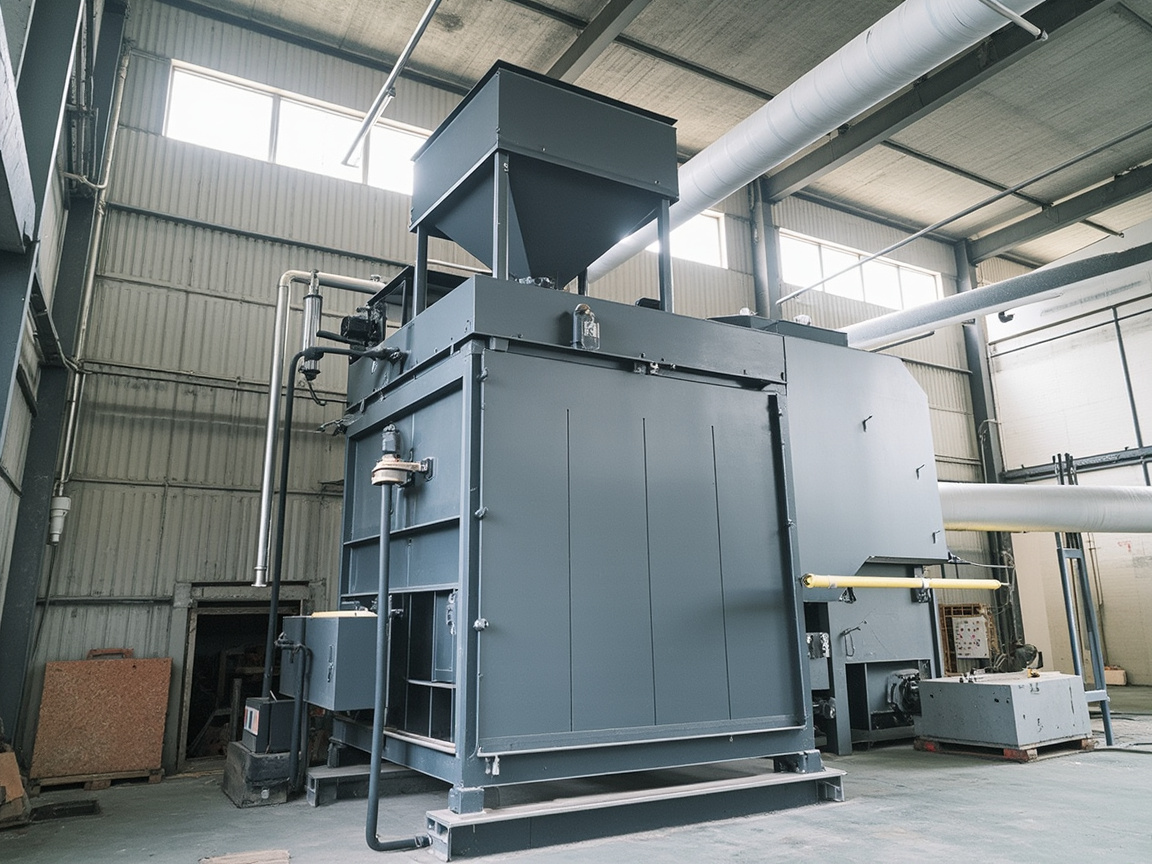
سابعاً: التصلب: منحنى حرارة الفرن هو مفتاح النجاح والفشل
يذيب فرن التصلب طبقة المسحوق ويسويها ويربطها متشابكاً (حراري صلب) أو يثبتها منصهرة (حراري لدن). المعلمات الأساسية: حرارة القطعة (PMP، Part Metal Temperature) — ليست حرارة الفرن، بل حرارة القطعة نفسها؛ نافذة التصلب المتطابقة مع زمن التجلي (يُقاس وفق ISO 8130-6)؛ أسلوب التسخين (هواء حمل حراري عام، أو تحت الحمراء تسخين سريع للقطع الرفيعة، وغالباً يُدمجان)؛ إزالة الغاز (الطبقات السميكة أو المساحيق المحتوية على مواد مالئة تحتاج إزالة غاز كافية، لتجنب الثقوب الإبرية والفقاعات، انظر طلاء البودرة العازل لمتطلبات خالية من الفراغات).
التصلب الرديء هو الفشل الضمني الأكثر تكراراً في الطلاء البودرة — يبدو المظهر جافاً لكن الارتباط ناقص فعلياً، مما يسبب انفصالاً لاحقاً. يجب استخدام "مسجل حرارة القطعة" لقياس منحنى PMP فعلياً، لا النظر لعداد حرارة الفرن فقط. عوامل كثيرة تؤثر على PMP: سمك جدار القطعة (السميك يسخن أبطأ ويحتاج حفظاً أطول)، وكثافة التعليق (التعليق الكثيف يحجب دوران الهواء الحار)، وتصميم مجرى الهواء في الفرن (زوايا باردة منخفضة)، وسرعة السلسلة (سرعة مفرطة تعني بقاءً غير كافٍ في الفرن). لذا تحت نفس حرارة الفرن، قد يختلف PMP الفعلي للوحة رفيعة وأنبوب سميك بعشرات الدرجات. هندسياً، عند إدخال قطعة جديدة، يُمرر مسجل الحرارة مع القطعة في الفرن لرسم منحنى كامل "تسخين—حفظ—تبريد"، ومقارنته بزمن التجلي ومتطلبات درجة التصلب لضبط السلسلة والحرارة. للأنظمة السميكة أو المحتوية على مالئات، يلزم ترك "منصة إزالة غاز" في بداية التسخين، لخروج الغاز المحتبس قبل الانصهار والتدفق، وإلا الثقوب والفقاعات حتمية.
ثامناً: المعالجة التمهيدية والفحص على الخط
المعالجة التمهيدية: إزالة الدهان، غسيل مائي، تحويل سطحي (فسفطة أو سيليكونة) أو رش بالرمال (Sa2.5، ارجع إلى معالجة سطح الطلاء Sa2.5). غشاء التحويل أو خشونة المرساة هي أساس الالتصاق؛ القطع المضادة للتآكل بشدة تستخدم غالباً رش الرمال (انظر طلاء البودرة المضاد للتآكل بشدة). سماكة الطبقة: قياس رطب (أو طبقة مسحوق) أثناء العمل، وبعد التصلب حسب GB/T 13452.2 لقياس الطبقة الجافة، ضمن النطاق التصميمي. الالتصاق: شبكة خدش GB/T 9286، الدرجة 0/1 ممتاز. المظهر: بلا قشر برتقال، بلا تسرب، بلا حبيبات، بلا ثقوب إبرية، بلا تقعر. الصلابة ومقاومة الصدم: GB/T 6739، GB/T 1732.
تحتاج جودة المعالجة التمهيدية لقياس آلي لا إحساس يدوي. بعد إزالة الدهان يُجرى اختبار استمرارية الغشاء المائي (يجب أن يبلل السطح بالكامل بلا قطرات متمزقة)؛ بعد رش الرمال يُقاس عمق خشونة المرساة بجهاز خشونة (نطاق شائع 40–100 ميكرون، حسب المعيار والنظام)، ويُقيَّم النظافة بلوحة معيارية (Sa2.5 في GB/T 8923.1 يتطلب مستوى أبيض تقريباً، بلا دهون أو قشور أكسدة مرئية)؛ بعد السيليكونة أو الفسفطة يُقاس وزن غشاء التحويل أو اختبار نقطة. الفحص على الخط يؤكد "التحكم بالعملية": وضع نقاط قياس سماكة رطبة/طبقة مسحوق على خط الرش، لردود فورية على خروج المسحوق والسرعة؛ بعد التصلب فحص عشوائي لسماكة الطبقة الجافة والالتصاق، وعند ظهور انحراف اتجاهي (مثل رقة منهجية) تُعاد المعلمات فوراً، بدلاً من انتظار اكتمال الدفعة لإعادة العمل.
تقترح شركة كيكسين للمواد الجديدة (kexinMaterials) على كل قطعة جديدة "فحص ثلاثي للقطعة الأولى": توزيع السماكة، الالتصاق، درجة التصلب (الجزء الذائب أو مسح بالأسيتون أو قياس حرارة التحول الزجاجي بـ DSC)، وتأكيد نافذة العملية قبل الإنتاج الكمي.
تاسعاً: تغيير اللون، التنظيف والتحكم البيئي
أكبر تكلفة ضمنية للإنتاج متعدد الأنواع والكميات الصغيرة هي "تغيير اللون". ليس مجرد إفراغ برميل المسحوق، بل تنظيف شامل لمسار الهواء بالكامل وأنابيب المسحوق وغرفة الرش ونظام الاسترجاع: نفخ برميل التغذية والأنابيب، نفخ عكسي للمرشح أو استبداله، إزالة المسحوق اللاصق على جدران الغرفة والناقل، وعزل الاسترجاع لتجنب اختلاط الألوان. يلتهم وقت تغيير اللون الإنتاجية الفعالة مباشرة، لذا يجب تصميم الخط لتمييز "استمرار نفس اللون" و"تبديل لون مختلف": نفس اللون يحتاج فقط إضافة مسحوق، والمختلف يلزم تنظيف حسب الإجراء والتحقق من "عدم بقايا لون" (رش لوحة بيضاء للتأكد من عدم وجود لون غريب). لسيناريوهات تغيير اللون عالي التردد، يمكن استخدام غرف مسحوق صغيرة مستقلة، أو وحدات استرجاع سريعة التبديل، أو تخطيط خطوط خاصة "لون لكل خط".
التحكم البيئي يؤثر على الاستقرار أيضاً. تُوصى بضبط حرارة ورطوبة ورشة الرش (حرارة شائعة 15–30℃، رطوبة نسبية 45–65% RH، حسب المسحوق والمعدات): رطوبة عالية جداً يجعل المسحوق يمتص الرطوبة، فتنخفض سيولته وتتفقع طبقته عند التصلب؛ رطوبة منخفضة جداً تزيد السكون فيفرط التأين وقشر البرتقال، وترتفع مخاطر تفريغ السكون للإنسان والمعدات. النظافة أيضاً يجب إدارتها — الغبار والألياف في الهواء تستقر على الطبقة الرطبة مكونة حبيبات وتقعر. الهواء المضغوط يجب أن يمر بإزالة الزيت والماء (بما فيها نقطة الندى)، وإلا اختلاط الزيت والماء بسحابة المسحوق يسبب تقعراً وتصلباً رديئاً مباشرة.
عاشراً: حالات تطبيق نموذجية
اخترق الرش الكهربائي الساكن للبودرة تقريباً جميع صناعات المنتجات المعدنية، ونذكر عدة أنواع نموذجية:
أولاً، الأجهزة المنزلية ومواد البناء. هيكل الثلاجة، أسطوانة الغسالة الداخلية، قطاعات الألمنيوم، باب مضاد للسرقة، تُستخدم غالباً بودرة بوليستر أو إيبوكسي-بوليستر، بتركيز على الزخرفة ومقاومة الطقس. خطوطها سريعة الإيقاع وكثيرة الألوان، تعتمد آلات ذهاب وإياب تلقائية مع مسدسات متعددة وتبديل لون دقيق للتحكم بالتكلفة.
ثانياً، الأنابيب والطلاء المضاد للتآكل مسبقاً. خطوط أنابيب النفط والغاز، أنابيب مياه الشرب، حديد التسليح، تستخدم FBE أحادي الطبقة أو 3LPE/3LPP (انظر طلاء البودرة المضاد للتآكل بشدة)، ترش على خط مستمر بالمصنع ثم تبرد مائياً، وجودتها أفضل بكثير من الطلاء الميداني.
ثالثاً، الكهرباء والعزل. قنوات الناقل، هيكل البطارية، مكونات المحرك، تستخدم بودرة عازلة (انظر طلاء البودرة العازل)، تتطلب مقاومة حجمية وقوة عازلة، وتحتاج عملية الرش لضبط إضافي للغبار وتجانس السماكة.
رابعاً، القطع المقاومة للبلى والصناعية. آلات التعدين، قنوات النقل، أنابيب وقضبان النفط (انظر طلاء البودرة المقاوم للبلى)، بإضافة ركام سيراميك لأساس إيبوكسي، وتحتاج معلمات الرش لموازنة الالتقاط وعدم ترسب المالئات.
خامساً، القطع الحرارية. أنابيب العادم، هيكل الفرن، المحرك تستخدم بودرة سيليكون عضوي حرارية (انظر طلاء سيليكون عضوي مقاوم للحرارة)، ويحتاج تصلبها لتسخين متدرج ليتزجج الزجاج ويترceramic.
تختلف نقاط تركيز بطاقة العملية لكل صناعة، لكن "التحقق من القطعة الأولى، سماكة الطبقة أثناء العملية، درجة التصلب، إدارة الاسترجاع" أربعة أمور ثابتة. عند التسليم، تقدم شركة كيكسين للمواد الجديدة (kexinMaterials) قالب بطاقة عملية مختلف حسب صناعة التطبيق، يدمج المتطلبات المشتركة والمعلمات الخاصة بالصناعة في ملف قابل للتنفيذ.
حادي عشر: الرش الرقمي والرقابة النوعية المغلقة
الرش التقليدي يعتمد على "رؤية سحابة المسحوق وسماع الصوت" من قبل الخبير لضبط المعلمات، وصعب النسخ والتتبع. الاتجاه الرقمي يحول كل كمية عملية إلى بيانات قابلة للجمع والتنبيه والاسترجاع:
أولاً، مراقبة معدل الالتقاط والسماكة على الخط. استخدام قياس سماكة غير تلامسي أو طريقة وزنية لتقدير سماكة القطعة لحظياً، والتنبيه عند التجاوز، لتجنب سماكة أو رقة جماعية.
الثاني: الكشف عبر الإنترنت أو بالقرب من الخط على درجة التصلب. باستثناء مسجل درجة الحرارة، يمكن استخدام اللمعان أو الصلابة أو DSC/الأشعة تحت الحمراء المحمولة للفحص العشوائي بالقرب من الخط، لمنع "نقص التصلب" قبل مغادرة المصنع.الثالث: رقمنة الاسترداد والوقاية من الانفجار. يتم رفع سرعة الهواء وفرق الضغط في مرشح الكيس وتركيز الغبار وحالة التأريض جميعها إلى السحابة، مع التخفيض التلقائي للحمل أو التوقف عند الشذوذ، لتلبية المتطلبات التنظيمية للاحتفاظ بالسجلات وفقاً لـ GB 15577.
الرابع: إصدارية معلمات العملية. في كل مرة يتم فيها تغيير قطعة العمل/تغيير المسحوق، يتم حفظ الجهد، وإخراج المسحوق، وسرعة السلسلة، ومنحنى حرارة الفرن، ونسبة إعادة الخلط كـ "إصدار عملية"، وعند تكرار نفس النوع لاحقاً يتم استدعاؤه بنقرة واحدة، ويمكن للوافدين الجدد الإنتاج بثبات.
قيمة هذه الحلقة المغلقة لا تقتصر على توفير المواد والعمالة، بل تكمن أكثر في "تحويل الخبرة إلى بيانات، وتحويل البيانات إلى معايير"، مما يجعل الجودة لا تعتمد على عمال مهرة فرديين. بالنسبة للشركات ذات القواعد المتعددة وخطوط الإنتاج المتعددة، يمكن لبطاقات العملية الموحدة ولوحات البيانات إجراء مقارنة أفقية للاختلافات بين الخطوط وتحديد مصدر الشذوذ بسرعة.
اثنا عشر، تكوين التكلفة وتوفير الطاقة
لا يمكن النظر إلى تكلفة الطلاء البودرة من خلال "سعر المسحوق" فقط، بل يجب حساب الحساب على طول السلسلة بأكملها:
استغلال المواد: الرش الإلكتروستاتيكي مع الاسترداد، يمكن أن تصل نسبة استغلال المواد إلى أكثر من 95%، ويتم إعادة استخدام المسحوق المتطاير؛ مقارنة بتطاير المذيبات وتطاير رذاذ الدهان في الرش السائل، فإن فقدان مواد المسحوق ضئيل جداً، وبدون VOC (يُحسب المذيب صفراً وفقاً لـ GB 30981) مما يوفر تكلفة معالجة غاز العادم.
استهلاك الطاقة: فرن التصلب هو المستهلك الكبير للطاقة. يعتمد خفض استهلاك الطاقة على مسحوق التصلب منخفض الحرارة (خفض درجة حرارة التفاعل)، والتسخين المسبق بالأشعة تحت الحمراء (التسخين السريع للقطع الرفيعة)، وعزل الفرن واسترداد الحرارة، وسرعة السلسلة المعقولة (تجنب البطء المفرط الذي يؤدي إلى كثافة مفرطة للقطع داخل الفرن وضعف دوران الهواء).
تكلفة إعادة العمل: الفحص الثلاثي للقطعة الأولى وضبط سمك الطبقة أثناء العملية، يقضي على العيوب في مرحلة القطعة الواحدة، وهو أرخص بكثير من إعادة العمل للدفعة بأكملها. بمجرد وصول الإخفاقات مثل درع فاراداي ونقص التصلب واختلاط الألوان إلى المصب، ترتفع تكلفة إعادة العمل والتعويض بشكل أسي.
تكلفة تغيير اللون: كما ذُكر سابقاً، فإن وقت تغيير اللون والنفايات هي البند المخفي الكبير، ويمكن للخط المخصص أو وحدة تغيير اللون السريع خفض التكلفة بشكل ملحوظ.
بشكل شامل، غالباً ما تكون التكلفة لكل وحدة للرش البودري على القطع الدفعية والمنتظمة أقل من السائل، وضغط الامتثال البيئي أقل؛ والفخ الحقيقي للتكلفة يكمن في "إعادة العمل والنفايات الناتجة عن فقدان السيطرة على العملية"، وهذه هي المشكلة التي تحلها بطاقة العملية والرقمنة.
ثلاثة عشر، تفاصيل الصحة المهنية والسلامة
السلامة أولاً، ويجب أن تصل إلى التفاصيل. بالإضافة إلى الوقاية من انفجار الغبار في نظام الاسترداد (GB 15577، GB 17440)، يجب الانتباه إلى:
السلامة الكهربائية: مسدس الرش عالي الجهد، وممر التجفيف عالي الحرارة، يجب أن يكون للمعدات تأريض موثوق وحماية من التيار الزائد وإيقاف طوارئ؛ يجب قطع التيار وتعليق اللافتة قبل صيانة ممر التجفيف أو غرفة الرش.
الكهرباء الساكنة والحريق: سحابة المسحوق في مساحة مغلقة تصل إلى تركيز الانفجار عند مصدر اشتعال ستحترق وتنفجر، لذا يُمنع المنع البات للهب المكشوف والشرر في غرفة الرش، ولا غنى عن الكهرباء المضادة للانفجار والتأريض الكهربائي الساكن والربط التشغيلي للتركيز؛ يجب أيضاً التحكم في الغبار المتطاير عند تنظيف مرشح الكيس وبرميل المسحوق، لتجنب تراكم التركيز المحلي.
حماية الأفراد: يرتدي المشغلون قناعاً ضد الغبار (لمنع استنشاق المسحوق الناعم)، ونظارات واقية، وملابس وأحذية مضادة للكهرباء الساكنة؛ يجب معالجة هواء العادم لممر التجفيف لمنتجات التصلب الثانوية (بعض المساحيق تطلق كميات ضئيلة من المواد المتطايرة أثناء التصلب)، لضمان مطابقة هواء ورشة العمل للمعايير.
التعرض للمواد الكيميائية: لديت المُزيل الدهون والعوامل المحولة في المعالجة المسبقة خصائص تآكلية أو مهيجة، يجب التشغيل وفقاً لبيان سلامة المادة الكيميائية (SDS)، مع توفير غسالة العين والشطف الطارئ.
كتابة السلامة كـ "قائمة فحص يومية" أكثر فعالية من التأكيد الشفوي: ما إذا كان التأريض سليماً، وما إذا كان إنذار التركيز يعمل عبر الإنترنت، وما إذا كانت الكهرباء المضادة للانفجار سليمة، وما إذا كان العادم طبيعياً، وما إذا كانت معدات الحماية جاهزة — التحقق من كل بند، فقط عندها يمكن السيطرة على المخاطر.
أربعة عشر، مفاهيم خاطئة شائعة في العملية
المفهوم الخاطئ الأول: عندما تصل حرارة الفرن إلى 200℃ فقد تصلب. خطأ. انظر إلى حرارة قطعة العمل (PMP)، القطع السميكة ترتفع حرارتها ببطء، وصول حرارة الفرن للمعيار لا يعني وصول قطعة العمل للمعيار. المفهوم الخاطئ الثاني: كلما زاد الجهد زاد التعلق بالمسحوق. خطأ. الجهد المفرط يسبب التأين العكسي وظاهرة قشر البرتقال والشرر، يجب أخذ أدنى جهد كافٍ. المفهوم الخاطئ الثالث: إضافة مسحوق الاسترداد عشوائياً. خطأ. انجراف حجم الجسيمات يتطلب التحكم في نسبة الخلط، والإفراط يضر بالمظهر؛ واختلاط الألوان والأنظمة هو حادث. المفهوم الخاطئ الرابع: رش القطع المعقدة بالكامل دفعة واحدة. خطأ. درع فاراداي يتطلب مسدسات متعددة أو مسدس احتكاكي أو دوران، والتحقق من الزوايا الميتة بجهاز قياس السمك. المفهوم الخاطئ الخامس: النظر إلى المظهر فقط دون درجة التصلب. خطأ. نقص التصلب قد يجتاز المظهر لكنه يتقشر لاحقاً، يجب قياس درجة التصلب. المفهوم الخاطئ السادس: كلما كان المسحوق أدق كان الرش أفضل. خطأ. المسحوق شديد النعومة يتطاير وينخفض التعلق ويزيد الاسترداد ويسوء مظهر الحبيبات، يجب أن يكون توزيع حجم الجسيمات معقولاً. المفهوم الخاطئ السابع: تغيير اللون بمجرد تغيير برميل المسحوق. خطأ. عدم تنظيف خط أنابيب المسحوق وغرفة الرش والاسترداد بالكامل سيؤدي حتماً إلى اختلاط الألوان. المفهوم الخاطئ الثامن: الرطوبة لا تهم. خطأ. الرطوبة الزائدة تسبب امتصاص الرطوبة والفقاعات، والجفاف الزائد يسبب كهرباء ساكنة قوية وظاهرة قشر البرتقال، يجب التحكم في البيئة.
خمسة عشر، اتجاهات التكنولوجيا
الأول: الرش الرقمي: مراقبة سمك الطبقة ودرجة التصلب عبر الإنترنت، حلقة مغلقة في الوقت الفعلي؛ الثاني: انتشار المسدسات الاحتكاكية: تحسين تغطية الحواف والزوايا، وتقليل التأين العكسي؛ الثالث: عملية التصلب منخفض الحرارة: خفض استهلاك الطاقة وتوسيع المواد الأساسية؛ الرابع: الاسترداد الأخضر: مرشحات كفاءة أعلى للغبار الأدق وخوارزميات إعادة الخلط، لرفع نسبة الاستغلال further؛ الخامس: المسحوق المائي/عالي الزخرفة وتكامل الوظائف: دمج مقاومة التآكل والبلى والعزل والحرارة في نظام مسحوق واحد، لتقليل العمليات.
ستة عشر، شجرة قرار الاختيار
عند اختيار عملية الرش، انظر أولاً إلى قطعة العمل (تعقيد الشكل يحدد التاج أو الاحتكاك، وما إذا كان يلزم سرير سائل)؛ ثم انظر إلى الإنتاج (الدفعات الكبيرة تذهب لخط أوتوماتيكي، والدفعات الصغيرة تذهب ليدوي)؛ ثم انظر إلى تكرار اللون (تغيير اللون عالي التردد يتطلب تصميم خط تنظيف سريع)؛ وأخيراً انظر إلى مستوى الاسترداد والوقاية من الانفجار (وفقاً لـ GB 15577). كتابة هذا المسار كمواصفات خط الإنتاج، لتجنب الأخطاء في العملية. إضافة: يجب أيضاً النظر إلى نظام المسحوق نفسه — المسحوق المقاوم للبلى المحتوي على ركام خشن يتطلب إخراج مسحوق أكبر ومنع الترسيب، والمسحوق العازل يتطلب التحكم في الغبار وانتظام سمك الطبقة، والمسحوق الحراري يتطلب تسخين تدريجي للتصلب، كل هذه مدرجة بشكل منفصل في بطاقة العملية.
سبعة عشر، العيوب الشائعة واستكشاف الأخطاء
| العيب | السبب | الحل |
|---|---|---|
| قشر البرتقال | جهد عالي، ضعف التدفق | ضبط الجهد، التحكم في وقت التجلي |
| سمك غير متساوٍ | درع فاراداي، ضعف التوزيع | مسدسات متعددة/احتكاك/دوران |
| ثقوب إبرية | إزالة الغاز غير كاملة | تسخين مسبق لإزالة الغاز |
| انسداد المسدس | رطوبة المسحوق، حجم جسيمات ناعم | التحكم في التخزين، ضبط حجم الجسيمات |
| نقص التصلب | نقص PMP | قياس حرارة قطعة العمل |
| اختلاط الألوان | استرداد مختلط | خطوط وألوان منفصلة |
| تجاويف | زيت/ماء أو تلوث | هواء نظيف، بيئة نظيفة |
| حبيبات | غبار/ألياف | التحكم في النظافة |
ثمانية عشر، قائمة المعايير والفحص
التسليم يشمل: GB/T 13452.2 (سمك الطبقة)؛ GB/T 9286 (التصاق)؛ GB/T 6739 (صلابة)؛ GB/T 1732 (صدم)؛ ISO 8130-6 (وقت التجلي، إعداد العملية)؛ ISO 8130-5 (التدفق/خليط مسحوق هواء)؛ ISO 8130-1 (توزيع حجم الجسيمات)؛ GB 15577 / GB 17440 (امتثال الوقاية من الانفجار). يُوصى بإنشاء رقابة رباعية "سمك الطبقة + الالتصاق + درجة التصلب + فحص الوقاية من الانفجار"، مع الاحتفاظ ببيانات العملية بأكملها بالاقتران مع بطاقة العملية.
الأسئلة الشائعة
س: ما هو الإعداد المعتاد لجهد الرش الإلكتروستاتيكي؟
ج: مسدس التاج الشائع يستخدم 30–100 كيلو فولت، ولكن ليس كلما زاد كان أفضل. الزيادة المفرطة تسبب التأين العكسي (هواء أيوني ينفخ المسحوق بعيداً)، وقشر البرتقال على الحواف وحتى الشرر. يجب الضبط وفقاً لأدنى جهد كافٍ للالتصاق مع إخراج مسحوق مناسب وتأريض موثوق، والنطاق المحدد يحدده بطاقة العملية.
س: كيف تختار بين مسدس التاج ومسدس الاحتكاك؟
ج: التاج يعتمد على تأين الجهد العالي لحمل الشحنة، بنسبة تعلق عالية وتعدد استخدامات، ولكن الزوايا الميتة بها هواء أيوني؛ الاحتكاك يعتمد على احتكاك المسحوق بجدار الأنبوب لتوليد الشحنة، بدون هواء أيوني وتغطية جيدة للحواف (منطقة درع فاراداي)، ولكنه حساس لمقاومة المسحوق والمناخ. القطع المعقدة وذات الثقوب الشبكية تميل للاحتكاك، والأسطح المسطحة الكبيرة الدفعية تميل للتاج.
س: ما هو درع فاراداي، وكيف يحل؟
ج: التجويف أو الزاوية الداخلية المحيطة بموصل تكون فيها شدة المجال الكهربائي ضعيفة جداً، يصعب دخول المسحوق مما يسبب طلاءً ناقصاً. الحل: استخدام مسدس احتكاكي، وتوزيع مسدسات متعددة مع دوران قطعة العمل، وخفض الجهد ورفع التيار، وتسخين قطعة العمل مسبقاً، وتحسين خاصية حمل شحنة المسحوق، واستخدام جهاز قياس السمك (GB/T 13452.2) لفحص الزوايا الميتة.
س: هل يمكن إعادة استخدام مسحوق الاسترداد بلا حدود؟
ج: لا. انجراف توزيع حجم جسيمات مسحوق الاسترداد (زيادة المسحوق الناعم)، الإفراط يؤثر على التدفق والمظهر؛ يُمنع منعاً باتاً خلط الألوان أو الأنظمة المختلفة. عادةً يُمزج بنسبة 10–30% مع مسحوق جديد، وتُكتب النسبة في بطاقة العملية مع التحقق الدوري من المظهر والأداء.
س: للتصلب، هل ننظر إلى حرارة الفرن أم حرارة قطعة العمل؟
ج: انظر إلى حرارة قطعة العمل (PMP). القطع غير المتساوية السمك ترتفع حرارتها ببطء، وصول حرارة الفرن للمعيار لا يعني وصول قطعة العمل لدرجة حرارة التصلب. يجب استخدام مسجل حرارة لقياس منحنى PMP، ومطابقة نافذة وقت التجلي (يُقاس وفقاً لـ ISO 8130-6)، لتجنب نقص أو زيادة التصلب.
س: ما هي عواقب نقص التصلب والإفراط فيه؟
ج: نقص التصلب: ليونة، ضعف مقاومة المواد الكيميائية، انخفاض الالتصاق، وتقشر لاحقاً؛ الإفراط: تقصف، اصفرار، فقدان اللمعان، وانخفاض الأداء. كلاهما يُتجنب بالتحكم في منحنى الحرارة—الزمن وPMP، والتأكيد بفحص درجة التصلب.
س: ما هو محور سلامة الطلاء البودري؟
ج: الجوهر هو الوقاية من انفجار الغبار: المسحوق قابل للاشتعال، تصميم غرفة الرش والاسترداد وفقاً لـ GB 15577 وGB 17440 (مراقبة التركيز، التأريض المضاد للكهرباء الساكنة، الكهرباء المضادة للانفجار، تفريغ الضغط)؛ معدات حماية العمال من الغبار؛ معالجة هواء عادم ممر التجفيف لمنتجات التصلب الثانوية.
س: ما مدى أهمية المعالجة المسبقة لالتصاق المسحوق؟
ج: حاسمة. عدم نظافة إزالة الدهون، أو نقص الغشاء المحول أو الخشونة المرساة، يؤدي إلى انخفاض حاد في التصاق المسحوق ومقاومته للتآكل، القطع شديدة مقاومة التآكل يجب رشها بالرمال إلى Sa2.5 (الرجوع إلى معالجة سطح الطلاء Sa2.5). المعالجة المسبقة هي أساس الطلاء البودري.
س: كيف يتم التحكم في سمك الطبقة وقياسها؟
ج: يُتحكم فيه بتنسيق إخراج المسحوق وسرعة السلسلة والمسافة من المسدس والجهد؛ أثناء التنفيذ يمكن قياس طبقة المسحوق، وبعد التصلب يُقاس بالمغناطيسي أو بالدوامة وفقاً لـ GB/T 13452.2 لضمان الوصول للنطاق التصميمي وتوزيعه المتساوي، خاصة فحص الحواف والزوايا الميتة.
س: لماذا التأكيد على الفحص الثلاثي للقطعة الأولى؟
ج: أشكال القطع الجديدة وسماكتها وموادها مختلفة، تحتاج نافذة العملية للتحقق. الفحص الثلاثي للقطعة الأولى (توزيع سمك الطبقة، الالتصاق GB/T 9286، درجة التصلب DSC أو طريقة الأسيتون) للتأكيد قبل الإنتاج الضخم، يمكن أن يتجنب إعادة العمل للدفعة بأكملها، ويحول الخبرة إلى بيانات.
س: وقت التجلي والتدفق، أي معيار ينظر إليه كل منهما؟
ج: وقت التجلي (Gel Time، يحدد نافذة الانصهار إلى التفاعل المتقاطع) يُقاس وفقاً لـ ISO 8130-6؛ التدفق (خصائص التدفق لخليط المسحوق/الهواء، يؤثر على استقرار تغذية المسحوق) يُقيَّم وفقاً لـ ISO 8130-5. كلاهما معلمات رئيسية لمحاذاة مؤشرات المسحوق مع عملية الرش.
س: لماذا يستغرق تغيير اللون وقتاً طويلاً، وكيف يُحسَّن؟
ج: تغيير اللون يتطلب تنظيف برميل تغذية المسحوق وأنابيبه وجدران غرفة الرش والاسترداد والمرشح، أي بقايا ستسبب اختلاط الألوان. التحسين يعتمد على تخطيط الخط المخصص، وحدة استرداد تغيير اللون السريع، وإجراء تغيير اللون والتحقق بـ "رش لوح أبيض بدون لون متبقٍ"؛ خطوط الإنتاج عالية تردد تغيير اللون تستحق الاستثمار في نظام التنظيف السريع.
قراءات إضافية
- مبادئ وتصنيفات طلاء البودرة: من آلية تكوين الطبقة إلى اختيار نظام الراتنج: فهم تكوين طبقة المسحوق وحجم الجسيمات ووقت التجلي، هو مقدمة لفهم معلمات عملية الرش.
- طلاء البودرة شديد مقاومة التآكل: FBE والهيكل متعدد الطبقات: أنابيب FBE / 3LPE هي نموذج نموذجي للرش المسبق في المصنع، وتنطبق عليه هذه العملية.
- درجة معالجة سطح الطلاء Sa2.5 ورش الرمال: المعالجة المسبقة تحدد التصاق المسحوق ومتانته، فلا يمكن للرش الجيد إنقاذ معالجة مسبقة رديئة.
- تنفيذ الطلاء الصناعي: معلمات الرش بدون هواء، التحكم بسمك الطبقة والفاصل الزمني للطلاء