粉体塗装の静電噴塗プロセスとは、粉体状の塗料を静電場を用いて接地されたワークに吸着させ、その後加熱して溶融・レベリング・硬化させて皮膜を形成する一連の完全な技術プロセスである。それは粉体塗料が「配合」から「製品」へと至る最後の仕上げの一撃であり、配合がどれほど優れていても、噴塗プロセスが制御を逸脱すれば、オレンジピール、Film Thicknessムラ、ガン詰まり、回収汚染を引き起こす。ISO 8130 シリーズおよび GB/T 21782『粉体塗料 塗装』の枠組みによれば、粉体Applicationは前処理、静電噴塗、回収、硬化、冷却検査の5段階から構成され、各段階には定量化可能なプロセスウィンドウが存在する。工学的視点から見れば、噴塗は孤立した動作ではなく、「粉—電—気—熱—回収」が連成したシステムエンジニアリングである:Powderの粒径と帯電性が付着効率を決定し、ガンの電界分布が被覆均一性を決定し、回収システムの風量バランスが材料利用率と防爆Safetyを決定し、硬化炉のTemperature曲線が架橋皮膜形成の品質を決定する。いずれかの段階が不整合であっても、前処理が一見合格し外観が一見Goodな状況下で、付着性不足、耐食性低下、または寿命短縮の隠れたリスクを埋め込むことになる。
機能性粉体の分野において、KeXin New Material(kexinMaterials)は粉体を納入するだけでなく、「工程カード+設備パラメータ+回収Solution」を併せてProvidesし、噴塗を経験から再現可能なデータへと変革する。本稿は引用可能な規格(ISO 8130、GB/T 21782、GB/T 9286、GB/T 13452.2)に基づき、静電噴塗プロセスを段階ごとに分解し、エンジニアが「うまく噴塗する」ことを検証可能なFilm Thicknessと硬化度へと変えることを支援する。
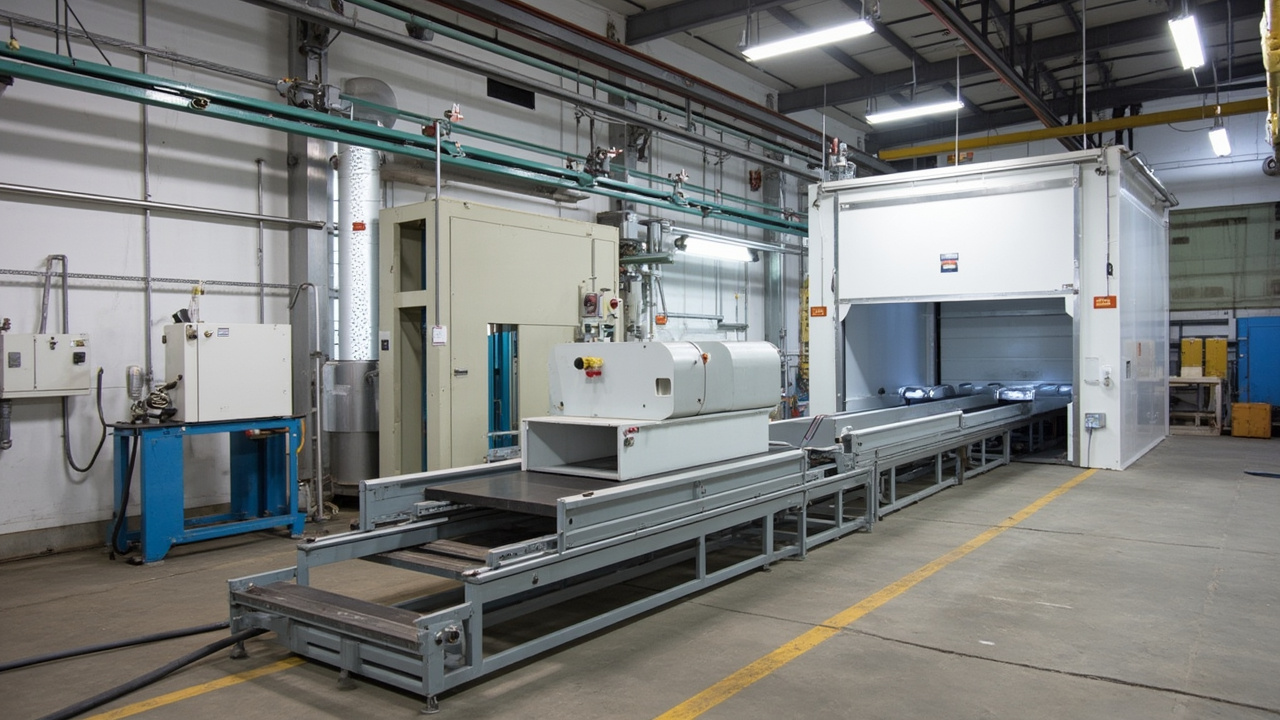
一、静電噴塗の物理的原理
静電噴塗は「電荷—電界—吸着」の3ステップに依存する。第1ステップの帯電:コロナガン(Corona)は電極に30–100キロボルトの高電圧を印加し、ガン口の空気を電離させ、Powder粒子が電離領域を通過する際に負電荷を帯ぶ;摩擦ガン(Tribo)はPowderとガン管壁の摩擦による帯電(通常は正電荷)に依存し、外部高電圧電極を必要としない。第2ステップの電界吸着:帯電したPowderは電界力により接地ワークへと飛んで吸着し、緩やかな粉層を形成する。電界強度は電圧と距離により決定され、約数千ボルト毎センチメートルである。第3ステップの電荷消散と堆積:Powderがワークに到達した後、電荷はワークを経て大地へと導かれ、粉層は静電気とファンデルワールス力により仮留まりし、炉に入って溶融硬化するまで維持される。
物理的本質から見れば、帯電Powderの空気中での飛行は3つの力の共同作用を受ける:静電界力(ワーク方向、吸着の主因)、重力(一定向下、微粉への影響が相対的に大)、空気抵抗(粒径の二乗に相関)。したがって微粉(粒径約10–20マイクロメートル)は電界に「引き偏らせ」られやすく、また気流に乗って逸散しやすく、粗粉(約50–80マイクロメートル)はより安定するがエッジ被覆がやや劣る——これがPowderの粒度分布を制御する必要がある理由である。静電吸着にはもう1つの重要な制約がある:ワークはGoodに接地されなければならない(接地抵抗は通常、設備規範に従い数メガオーム未満が要求される)。ひとたび接地回路が吊り具への粉付着やチェーンの油汚れにより中断すると、付着率は崖のように急落し、またスパークと人身Safety风险が存在する。
コロナ法は付着率が高く適用範囲が広いが、デッドコーナーに「逆電離(イオン風)」を生じやすくオレンジピールを招く;摩擦法は電離風がなくエッジ・コーナー被覆がGoodだが、帯電量がPowderの体積抵抗率と気候の影響を受け、Powderに選択性がある。選型はワーク形状とPowderタイプにより決定する。
二、ガンと重要パラメータ
| パラメータ | 典型範囲 | 影響 |
|---|---|---|
| 電圧(コロナ) | 30–100 kV | 高→吸着強但し逆電離・オレンジピールを生じやすい |
| 電流/出粉量 | ガン型式による | 生産能力とFilm Thicknessを決定 |
| 霧化空気 | 調整 | ファン形状とレベリングに影響 |
| 噴射距離 | 150–300 mm | 近すぎると絶縁破壊、遠すぎると付着率低 |
| ワーク接地 | 確実であること必須 | 接地不良は付着率低・Safety隠患 |
| 搬送チェーン速度 | タクトによる | 単パスFilm Thicknessと炉長を決定 |
プロセス要点:電圧は高ければ良いというものではない——過高はイオン風を生じて既に吸着したPowderを吹き飛ばし、またエッジ・コーナーで逆電離を起こす;噴射距離が近すぎるとスパークして粉層とワークを損傷する。最適パラメータは「吸着に足る最低電圧+適切な出粉+安定接地+合理的チェーン速度」の組み合わせである。KeXin New Material(kexinMaterials)は工程カードに具体的な電圧範囲と出粉設定を記載し、漠然とした「静電噴塗を用いる」ではなくProvidesする。
ガン内部には見過ごされやすい細部がいくつかある:電極の清浄度(コロナ針の粉付着は放電不安定と出粉変動を招く)、ノズルの摩耗(長期使用後はファン形状が変形しFilm Thicknessムラ)、内蔵高電圧モジュールのTemperatureドリフト(連続生産数時間後に電圧が減衰する可能性)。したがって量産ラインでは每班(各シフト)でのガン放電点火状態の検校を推奨し、標準試験板を用いた付着率抜取り検査を行う。摩擦ガンについては、ガン管内面の摩耗と材質が摩擦帯電効率をDirect変化させるため、摩擦ライナーの定期交換と帯電性再確認が必要である。もう1組の重要パラメータは「出粉—霧化空気」のマッチングである:出粉過大で霧化不足だと、粉塊がDirectワークに叩きつけられ厚エッジと粒子を生じ;霧化過強だと粉雲が過散し付着率低下と回収負担増大を招く。
三、Powder特性と噴塗プロセスの連成
噴塗結果は大きくPowder出荷時点で既に決定されており、プロセスはそれを「解放」するだけである。注目すべき4つのPowder指標と噴塗の連成関係:
第一に、粒度分布。ISO 8130-1(または GB/T 21782.13)により測定。粒径約20–60マイクロメートルが静電噴塗に最適;過細(90マイクロメートル)はレベリング不良・オレンジピール・エッジ被覆弱を招く。粒度は帯電にも影響:微粉は単位質量あたり比Surface積大・帯電量多だが逸散しやすく、粗粉は帯電少だが飛行安定。配合と粉砕プロセスでバランスを取る必要がある。
第二に、帯電性。コロナ帯電は電離領域での電子捕獲能力に、摩擦帯電はガン管との仕事関数差に依存する。一部の充填材(フッ素含有、シリコーン含有Surface処理剤など)は体積抵抗率を顕著に変化させ、特定Powderが特定ガン型式のみに適合する場合がある。入荷時には帯電性抜取り検査を行い、「同型番Powderでロットが異なるだけなのに付着率が一段階違う」というライン事故を避けるべきである。
第三に、流動性。ISO 8130-5(Powder/空気Mixing物の流動特性)により評価。流動性が良ければ、流動化均一・供粉安定・Film Thickness一致;流動性が悪ければ架橋(ブリッジング)・脈動出粉・ガン詰まりを生じやすい。流動性は気相アルミナ等の流動助剤で調整されることが多いが、過量は外観と回収安定性を損ない、適度である必要がある。
第四に、ゲル化時間と貯蔵安定性。ゲル化時間(Gel Time)は ISO 8130-6 により測定され、加熱下での溶融から架橋開始までの時間窓を示し、噴塗—溶融—レベリングのプロセスリズムと硬化炉温曲線をDirect決定する;貯蔵安定性(GB/T 21782 関連方法またはメーカー規範による)は、Powderが倉庫保管および回収混入後に塊化・変色・Performanceドリフトしないかを決定する。ゲル化時間をワークの昇温速度(PMP曲線)に整合させて初めて、レベリング窓を逃さず、かつ未硬化にもならない。
四、供粉と流動化搬送システム
供粉システムは「粉桶内の粉」を安定・均一・制御可能にガンへ送るリンクであり、コアは流動床、供粉桶、ベンチュリポンプ、粉管、および回収再混入から構成される。
流動床:桶底多孔板に低圧清浄空気を通し、Powderを「流動化状態」(沸騰する液体のよう)とし、均一な抽吸を容易にする。流動化気圧はPowderがちょうど浮遊し、突沸せず静止もしないよう調整する必要がある;気圧过低では粉が抽かれず、過高では粉雲が過濃となり付着率と外観の両方を損なう。流動化均一性はFilm Thickness変動をDirect決定するため、供粉桶は定期的な粉清掃・結塊Prevents・水気侵入Preventsが必要である。
ベンチュリ供粉:圧縮空気が喉部で負圧を形成し流動粉を吸い込みガンへ搬送する。その長所は構造簡単・多ガン並列容易;短所は出粉量が空気圧と粉位高さの影響を受け、桶内粉位低下時に出粉が漸変するため、「定圧+粉位補償」またはWeight閉ループによる安定化が必要である。
粉管とガン配置:粉管が長く湾曲が多いほど、沿途抵抗と静電吸着が強く、末端出粉減衰が顕著になるため、長ラインでは多ガン分段・短管・少湾曲とする。多ガン同期時は各ガン出粉を一致させ、さもなくば同一ワークの方位ごとにFilm Thickness差が生じる。
再混入と配合比:回収粉はサイクロン—フィルター分離後、工程カード規定の10–30%比率で新粉と供粉桶内で予混ぜし、必要に応じ先に篩分けして結塊と超微粉を除去する。再混入比率の失控は「同パラメータなのにFilm Thicknessが厚くなり外観が悪くなる」の常見根本原因である。KeXin New Material(kexinMaterials)は供粉Solutionにおいて「色と系譜によるライン分け、再混入比率を工程カードに記載し定期的に外観とPerformanceを検証」を強調し、供粉を感覚からデータへと変える。
五、ファラデーシールドと被覆対策
複雑ワーク(網孔、深腔、内角)には「ファラデーシールド(Faraday Cage)」が存在する:電界線が導体に囲まれた空洞を迂回し、内角と深凹部の電界が極めて弱く、Powderが入りにくく局所漏塗を招く。対策:摩擦ガン(イオン風なし・摩擦電荷依存でエッジ被覆がコロナより優れる);多ガン配置+ワーク回転(異なる角度からデッドコーナーを補噴);電圧低下・電流増加(凹部の貫通改善);ワーク予熱(微溶融吸着で複雑部付着向上);配合最適化(Powderの帯電性と流動性向上、粉体塗料の原理と分類参照)。
ファラデーシールドは粉体塗装で最も常見の「噴塗されたように見えるが実際は届いていない」という失效であり、初品検証時にFilm Thickness計(GB/T 13452.2)でデッドコーナーFilm Thicknessを確認せねばならない。工学的には見過ごされやすいシールドシチュエーションがもう1組ある:細長管内腔、密に配列された放熱フィン間隙、ねじ穴背面——これらの位置の電界は周囲Metalに「奪われ」、肉眼でガンが噴塗しているのを見ても粉は入らない。対策は上記多ガンと回転のほか、「内蔵式小ガン」「ワーク傾斜吊り法」または局部予熱の組み合わせも採用可;量産複雑品には、工程検証段階で剖断試験板により内壁Film Thickness分布を実測するのが望ましく、外Surfaceのみの測定ではない。
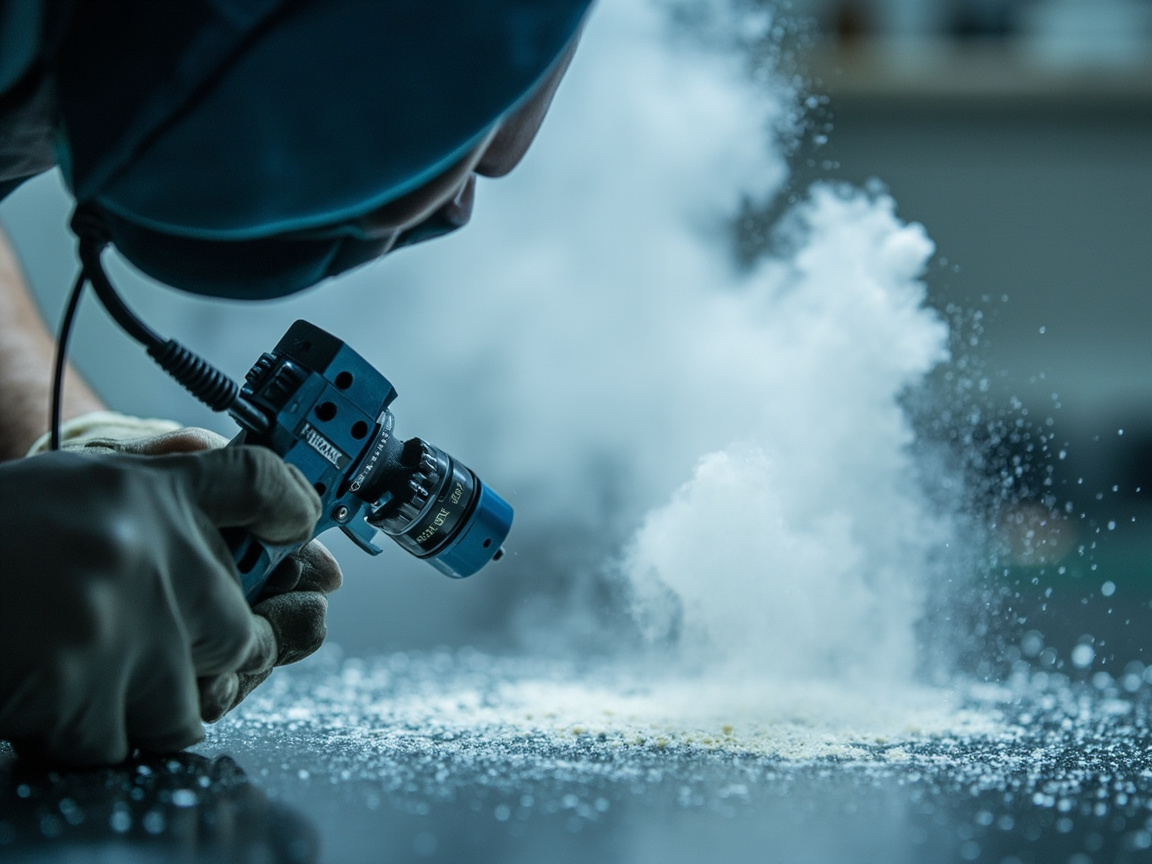
六、回収システム:高利用率と粉塵防爆
オーバースプレーPowderは噴出量の相当割合を占め、回収システムは未吸着Powderを収集して再利用し、材料利用率を95%以上とする。サイクロン分離+フィルター(Cartridge)が主流Solutionであり、大粒径をサイクロン予分離、微粉をフィルター拦截、回粉を新粉と比率混入する。回収粉管理:回収粉の粒径分布ドリフト(微粉偏多)により、10–30%比率で新粉に混入し、過量はレベリングと外観に影響;異色・異系譜は混収厳禁。粉塵防爆:Powderは可燃であり、GB 15577、GB 17440に基づき設計:濃度監視、静電接地、防爆電気、爆発放出口;噴房と回収は全体防爆評価が必要。
回収システムの設計は「風量バランス」も兼ね備えるべきである。噴房内は微負圧または微正圧の可控状態を維持:負圧過大では清浄空気が大量に抽かれ能耗高・微粉を外部へ帯出;正圧過大では粉塵外溢で工場汚染。合理的方法は噴房開口風速(捕獲風速)を規範により設計し、オーバースプレー粉を効果的にInhalationしつつ風を浪費しないこと。フィルターの粉清掃方式(パルス逆吹)と交換周期も回粉品質に影響:フィルター堵塞は系統抵抗上昇・付着不安定を招き;フィルター破損は微粉逃逸・濃度超過を招く。濃度監視はインターロックに接続すべき——爆発下限の一定割合に達したら警報または停止とし、これはGB 15577適合の硬要求である。
KeXin New Material(kexinMaterials)は回収Solutionにおいて「色と系譜によるライン分け」を強調し、色替え汚染を避け、再混入比率を工程カードに記載してロット安定性を保証する。
七、Curing:炉温曲線が成否の鍵
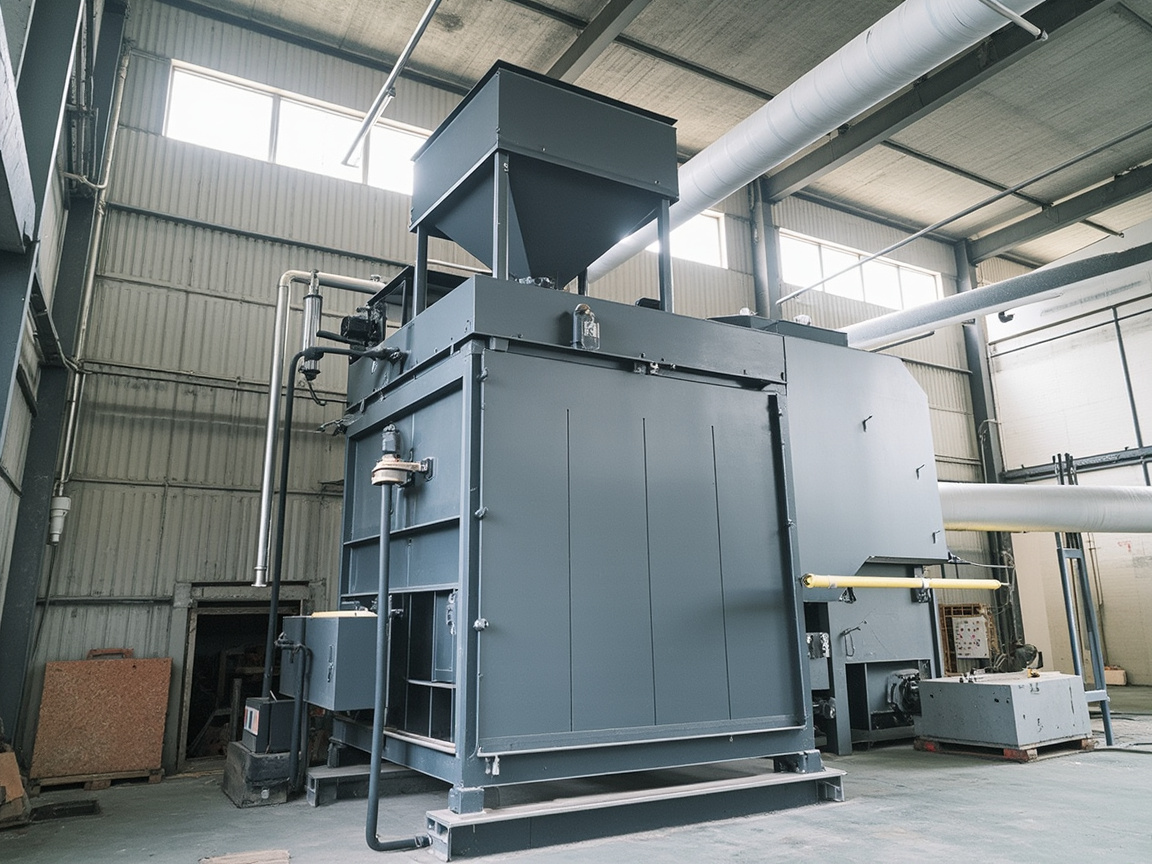
Curing炉は粉体層を溶融・レベリングし、架橋(熱硬化)または溶融・成形(熱可塑性)させる。コアパラメータ:ワーク到達Temperature(PMP、Part Metal Temperature)——炉温ではなく、ワーク自体のTemperature;Curingウィンドウとゲル化時間の整合(ISO 8130-6 に基づき測定);加熱方式(対流熱風が汎用、赤外線は昇温が早く薄物に適し、両者はよく組み合わせる);除気(厚膜または充填剤含有粉体は十分な除気が必要で、ピンホール・気泡を避ける。気隙のない要求については絶縁粉体塗料を参照)。
Curing不良は粉体塗装で最も頻度の高い潜在的不良——外観は乾いたように見えるが、実際は架橋不足で、後に剥離する。炉温計だけを見るのではなく、「ワークTemperature記録計」で PMP 曲線を実測しなければならない。PMP に影響する要因は多い:ワークの板厚(厚物は昇温が遅く、より長い保温が必要)、装挂Density(密集懸垂は熱風循環を遮る)、炉内風道設計(デッドスペースのTemperatureが低い)、チェーン速度(チェーン速度が速すぎるとワークの炉内滞留が不足)。したがって同一炉温でも、薄板と厚管の実際の PMP は数十度違う可能性がある。工程上は新ワーク導入時に、Temperature記録計をワークと共に炉を通し、「昇温—保温—冷却」の全曲線を描き、ゲル化時間とCuring度要求に対照してチェーン速度と炉温を設定すべきである。厚膜または充填剤含有の系では、昇温初期に「除気プラットフォーム」を設け、閉じ込められたガスを溶融レベリング前に排出させなければならず、さもなくばピンホール・気泡は避けられない。
八、前処理とライン検査
前処理:脱脂、水洗、Surface転化(リン酸塩化またはシラン化)またはブラスト(Sa2.5、塗装Surface処理 Sa2.5参照)。転化膜またはアンカーパターンは付着の基礎;重防錆部品は多くブラストを使用(重防錆粉体塗料参照)。Film Thickness:Application中はWet Film(または粉体層)を測定、Curing後は GB/T 13452.2 に基づき乾膜を測定し、設計範囲を制御。付着性:GB/T 9286 クロスカット、0/1 級が優。外観:オレンジピール、垂れ、異物、ピンホール、クレーターなし。Hardnessと耐衝撃性:GB/T 6739、GB/T 1732。
前処理品質は感覚ではなく機器で定量化する必要がある。脱脂後は水膜連続試験(Surfaceが水で完全に濡れ、破れた水滴がないこと)を行う;ブラスト後は粗さ計でアンカーパターン深さを測定(一般的に 40–100 マイクロメートル範囲、標準と粉Systemにより決定)、および標準見本で清浄度を評価(GB/T 8923.1 の Sa2.5 はほぼ白色級、可視油脂・スケールなしを要求);シラン化またはリン酸塩化後は転化膜Weightまたは点滴試験を測定。ライン検査は「工程管理」を重視:SprayingラインにWet Film/粉体層Film Thickness測定点を設け、出粉とチェーン速度をタイムリーにフィードバック;Curing後は乾Film Thicknessと付着性を抜取検査し、傾向的な偏差(例えばFilm Thicknessが系統的に薄い)を発見したら直ちにパラメータを戻し、全体を終えてから手直しするのではない。
KeXin New Material(kexinMaterials)は各新ワークに「初品三検」——Film Thickness分布、付着性、Curing度(可溶分またはアセトン拭きまたは DSC によるガラス転移Temperature測定)——を行い、工程ウィンドウを確認してから量産することを推奨する。
九、色替え、清掃と環境管理
多品種小ロット生産における最大の潜在的コストは「色替え」である。色替えは粉体バケツを空にするだけでなく、気路・粉体管・噴房・回収システム全体の徹底清掃である:供粉バケツと粉体管のブロー、フィルター逆ブローまたは筒交換、噴房壁とコンベアの付着粉除去、回収システムの隔離による混色回避。色替え時間は有効生産能力をDirect食うため、ライン設計は「同色連続」と「異色切替」を区別すべき:同色は補粉のみ、異色は規程に基づく清掃と「残色なし」検証(白板試噴で雑色がないことを確認)が必要。高頻度色替えシナリオでは、独立小噴房、迅速色替え回収モジュールまたは「一色一ライン」の専用レイアウトを採用できる。
環境管理も安定性に影響する。噴塗車間の温Humidityは管理を推奨(一般的にTemperature 15–30℃、相対Humidity 45–65% RH、粉体と設備により決定):Humidityが高すぎると、粉体が吸潮し、流動性低下、Curing時に気泡;Humidityが低すぎると、静電気過剰、逆電離とオレンジピールが悪化し、かつ人体と設備の静電放電リスクが上昇。清浄度も管理すべき——空気中の粉塵と繊維がWet Filmに落ちて異物・クレーターを形成する。圧縮空気はDegreasing除水(露点管理含む)を経なければならず、さもなくば油水が粉体雲に混入し、DirectクレーターとCuring不良を引き起こす。
十、典型的応用事例
粉体静電噴塗はほぼすべてのMetal製品業界に浸透しており、いくつかの典型を挙げる:
其一、家電と建材。冷蔵庫外殻、洗濯機内筒、アルミ型材、防犯ドアは、ポリエステルまたはエポキシポリエステル粉体を多く用い、装飾性とWeather-Resistant性を重視。这类ラインはタクトが速く、色が多く、自動往復機と多ガンおよび精密色替えでコストを制御する。
其二、配管と重防錆プレハブ。石油天然ガスパイプライン、給水鋼管、鉄筋は、FBE 単層または 3LPE/3LPP を採用(重防錆粉体塗料参照)、工場連続ラインで噴塗後水冷成形し、品質は現場塗装をはるかに上回る。
其三、電気と絶縁。バスダクト、電池ケース、モーター部品は、絶縁粉体(絶縁粉体塗料参照)を採用し、体積抵抗と誘電強度を要求、噴塗工程は粉塵とFilm Thickness均一の追加管理が必要。
其四、耐摩耗と工業部品。鉱山機械、輸送槽、石油管棒(耐摩耗粉体コーティング参照)は、エポキシ基体にセラミック骨材を加え、噴塗パラメータは上粉と充填剤沈降Preventsの両立が必要。
其五、耐熱部品。排気管、炉殻、モーターはシリコーン耐熱粉体(シリコーン耐熱塗料参照)を採用し、Curingは段階昇温でガラス質封孔・セラミック化が必要。
各業界の工程カードの重点は異なるが、「初品検証、工程Film Thickness、Curing度、回収管理」の四つは一貫している。KeXin New Material(kexinMaterials)は納品時に応用業界ごとに差別化された工程カードテンプレートをProvidesし、上記共通要求と業界個別パラメータを一つの実行可能なファイルに統合する。
十一、デジタル噴塗と閉ループ品質管理
従来の噴塗はベテランが「粉体雲を見て、音を聞いて」パラメータ調整し、再現と追跡が難しい。デジタル化の趨勢は各工程量を収集・アラート・遡及可能なデータにすることである:
一つは上粉率とFilm Thicknessのオンライン監視。非接触Film ThicknessまたはWeight法で単品Film Thicknessをリアルタイム推定、公差超えでアラートし、バッチの厚すぎ・薄すぎを回避。
二つはCuring度のオンラインまたはニアライン検査。Temperature記録計のほか、ニアラインでは光沢、Hardnessまたは携帯型 DSC/赤外で抜取検査し、「未Curing」を出荷前に遮断。
三つは回収と防爆のデジタル化。風量、フィルター差圧、粉塵濃度、接地状態をすべてクラウド化、異常で自動減載または停止し、GB 15577 のコンプライアンス記録を満足。
四つは工程パラメータのバージョン管理。ワーク/粉体交換ごとに、電圧、出粉、チェーン速度、炉温曲線、回掺比を「工程バージョン」として保存、次回同型はワンクリック呼出し、新人でも安定稼働。
この閉ループの価値は省材省工だけでなく、「経験をデータに、データを標準に」することにあり、品質が特定の熟練工に依存しなくなる。多拠点・多ラインの企業では、統一工程カードとデータダッシュボードで各ラインの差異を横断比較し、異常源を迅速特定できる。
十二、コスト構成と省エネ
粉体塗装のコストは「粉体価格」だけでなく、全リンクの勘定が必要:
材料利用:静電噴塗に回収を加え、材料利用率は 95% 以上、オーバースプレー粉を再利用;液体噴塗の溶剤揮発と塗霧飛散に比べ、粉体の物料損失は極小で、かつゼロ VOC(GB 30981 により溶剤ゼロ)で廃気処理コストを節約。
エネルギー消費:Curing炉が消費の大宗。消費低減は低温Curing粉体(架橋Temperature低下)、赤外線予加熱(薄物の迅速昇温)、炉体保温と熱回収、適正チェーン速度(遅すぎることによる炉内ワーク過密・風循環悪化回避)による。
手直しコスト:初品三検と工程Film Thickness管理で、欠陥を単品段階で消滅させ、バッチ全体の手直しよりはるかに安い。ファラデー遮蔽、未Curing、混色这样的不良が下流に流れると、手直しと賠償コストは指数関数的に上昇。
色替えコスト:前述の通り、色替え時間と廃材が潜在的な大宗であり、専用ラインまたは迅速色替えモジュールで显著なコスト減が可能。
総合的に見て、粉体噴塗のロット・規則部品での単位コストは液体より低いことが多く、かつ環境コンプライアンス圧力も小さい;真のコストの罠は「工程失控による手直しと廃材」にあり、これが工程カードとデジタル化が解決すべき点である。
十三、職業HealthとSafetyの詳細
Safety第一、かつ詳細に落とし込む。回収システムの粉塵防爆(GB 15577、GB 17440)のほか、以下に注:
電気Safety:噴枪高圧、烘道High Temperature、設備は信頼性ある接地、過電流保護と非常停止が必要;烘道または噴房の修理前は必ず通電停止・標示。
静電と火災:粉体雲が密閉空間で爆発濃度に達し点火源に遭うと燃爆するため、噴房は明火・火花厳禁、電気防爆・静電接地・濃度インターロックが欠かせない;フィルター、粉体バケツ清掃時の扬尘も制御し、局所濃度蓄積を回避。
人員防護:作業者は防塵マスク(微粉Inhalation防ぐ)、保護眼鏡、静電Prevents服と靴を着用;烘道排風はCuring副生成物(某些粉体Curingで微量揮発物放出)を処理し、車間空気の基準達成を保証。
化学品等識別情報等識別情報接触:前処理の脱脂剤、転化剤は腐食性または刺激性があり、化学品等識別情報Safetyデータシート(SDS)に基づき操作し、洗眼器と応急冲洗を配備。
Safetyを「毎日の点検リスト」に書くことは口頭強調より効果的:接地は健全か、濃度警報はオンラインか、防爆電気は健全か、排風は正常か、防護用品は揃っているか——項目ごとチェック、リスクが制御可能になる。
十四、よくある工程誤解
誤解一:炉温が 200℃ に達すればCuringした。間違い。ワークTemperature(PMP)を見る、厚物は昇温遅く、炉温達成≠ワーク達成。誤解二:電圧が高いほど上粉が良い。間違い。過高は逆電離・オレンジピール・スパーク、必要最小電圧を取るべき。誤解三:回収粉は適当に加える。間違い。粒径ドリフトは掺比管理が必要、過量は外観を損なう;混色混系は事故。誤解四:複雑部品を一度に満噴。間違い。ファラデー遮蔽は多ガンまたは摩擦ガンまたは回転が必要、かつFilm Thickness計で死角を検証。誤解五:外観だけ見てCuring度を見ない。間違い。未Curingは外観合格でも後に剥離、必ずCuring度測定。誤解六:粉体は細かいほど噴きやすい。間違い。過細は粉体雲逸散・上粉率低下・回収激増・外観異物、粒度は分布合理が必要。誤解七:色替えは粉体バケツだけ交換。間違い。粉体管・噴房・回収全体清掃不十分なら必ず混色。誤解八:Humidityはどうでもいい。間違い。過湿は吸潮気泡、過乾は静電過剰オレンジピール、環境は管理すべき。
十五、技術趨勢
一つはデジタル噴塗:オンラインFilm ThicknessとCuring度監視、リアルタイム閉ループ;二つは摩擦ガン普及:エッジカバー改善、逆電離低減;三つは低温Curing工程:省エネとSubstrate拡大;四つはグリーン回収:より細かい粉塵のEfficientフィルターと回掺アルゴリズムで利用率さらに向上;五つはWater-Based/高装飾と機能一体化:防錆・耐摩耗・絶縁・耐熱を同一粉Systemで複合し、工程削減。
十六、選定決定木
噴塗プロセスを選ぶ際は、まずワークピースを確認します(形状の複雑さでコロナ放電または摩擦帯電を決定、流動床が必要かどうか);次に生産量を確認します(大量生産は自動ライン、小ロットは手動);さらに色の頻度を確認します(頻繁な色替えには迅速なライン清掃設計が必要);最後に回収と防爆等級を確認します(GB 15577 に準拠)。この手順をライン仕様書にまとめれば、プロセスで失敗しません。補足:Powder系そのものも確認が必要です——粗骨材入りWear-Resistant耗粉はより大きな出粉と沈降Preventsが必要、絶縁粉は粉塵管理とFilm Thickness均一性の制御が必要、耐熱粉は段階昇温硬化が必要、これらはすべて工程カードに個別記載します。
十七、一般的な欠陥とトラブルシューティング
| 欠陥 | 成因 | 対策 |
|---|---|---|
| オレンジピール | 電圧高、レベリング不良 | 電圧調整、ゲル化制御 |
| 厚みムラ | ファラデー、配置差 | 多銃/摩擦/回転 |
| ピンホール | 脱気不完全 | 予熱脱気 |
| 銃詰まり | Powder吸湿、粒径細かすぎ | 保管管理、粒径調整 |
| 未硬化 | PMP 不足 | ワークTemperature測定 |
| 混色 | 回収Mixing | ライン・色別管理 |
| クレーター | 油水/汚染 | 清浄空気、環境清掃 |
| 異物・粒 | 粉塵/繊維 | 清浄度管理 |
十八、規格と検査チェックリスト
検収範囲:GB/T 13452.2(Film Thickness);GB/T 9286(付着性);GB/T 6739(Hardness);GB/T 1732(衝撃);ISO 8130-6(ゲル化時間、工程設定);ISO 8130-5(流動性/Powder空気Mixing物);ISO 8130-1(粒度分布);GB 15577 / GB 17440(防爆適合)。「Film Thickness+付着性+硬化度+防爆点検」の四重チェックを構築し、工程カードと組み合わせて全工程のデータ記録を推奨します。
よくある質問
問: 静電塗装の電圧は一般的にいくらに設定しますか?
答: コロナガンは一般的に 30–100 キロボルトですが、高ければ良いわけではありません。高すぎると逆電離(イオン風でPowderが飛ばされる)、エッジのオレンジピール、甚至打火(スパーク)を起こします。吸着に足りる最低電圧+適切な出粉+確実なアースで設定すべきで、具体的な範囲は工程カードに記載します。
問: コロナガンと摩擦ガンはどう選びますか?
答: コロナは高圧電離で帯電させ、上粉率が高く汎用的ですが、デッドスペースにイオン風があります;摩擦はPowderと管壁の摩擦で帯電させ、イオン風がなく、エッジ(ファラデーシールド領域)のカバーがGoodですが、Powderの体積抵抗率と気候に敏感です。複雑形状、網孔品は摩擦寄り、大平面の大量生産はコロナ寄りです。
問: ファラデーシールドとは何か、どう解決しますか?
答: 導体に囲まれた空洞や内角の電界が極めて弱く、Powderが入りにくく塗り残しになります。対策:摩擦ガン使用、多銃配置+ワーク回転、電圧下げ電流上げ、ワーク予熱、Powder帯電性最適化、およびFilm Thickness計(GB/T 13452.2)でデッドスペースを確認します。
問: 回収粉は無限に再利用できますか?
答: できません。回収粉は粒径分布がドリフトし(微粉が増加)、過剰だとレベリングと外観に影響します;異なる色や系は絶対にMixing回収してはいけません。通常 10–30% の割合で新粉とMixingし、割合は工程カードに記載し定期的に外観とPerformanceを検証します。
問: 硬化は炉温かワークTemperatureかどちらを見ますか?
答: ワークTemperature(PMP)を見ます。厚みムラのワークは昇温が遅く、炉温が基準に達してもワークが硬化Temperatureに達しているとは限りません。Temperature記録計で PMP 曲線を測定し、ゲル化時間窓(ISO 8130-6 で測定)に合わせ、未硬化や過硬化を避けます。
問: 未硬化と過硬化の結果はそれぞれどうなりますか?
答: 未硬化:軟らかい、耐薬品性不良、付着性低、後の剥離;過硬化:脆化、黄変、光沢低下、Performance低下。いずれも炉温—時間曲線と PMP の管理で回避し、硬化度検査で確認します。
問: 粉体塗装のSafety重点は何ですか?
答: コアは粉塵防爆です:Powderは可燃性で、GB 15577、GB 17440 に基づき噴霧室と回収を設計(濃度監視、静電アース、防爆電気、爆発放出);作業者は防塵保護具;焼成炉は排風で硬化副生成物を処理します。
問: 前処理はPowder付着にどれほど重要ですか?
答: 決定的です。脱脂不良、変換皮膜やアンカーパターン不足では、Powderの付着性と耐食性が急減し、重防錆品はブラスト Sa2.5 が必要です(塗装Surface処理 Sa2.5 参照)。前処理はPowder塗装の基盤です。
問: Film Thicknessの制御と測定はどうしますか?
答: 出粉量、ライン速度、噴射距離、電圧の協調で制御;Application中は粉層を測定可能、硬化後は GB/T 13452.2 に基づき磁気または渦流式でFilm Thickness測定し、設計範囲と均一分布を確保、特にエッジとデッドスペースを確認します。
問: なぜ初品三検を強調しますか?
答: 新ワークの形状、厚み、材質が異なり、工程窓の検証が必要です。初品三検(Film Thickness分布、付着性 GB/T 9286、硬化度 DSC またはアセトン法)を確認してから量産すれば、ロット全体の手戻りを避け、経験をデータにできます。
問: ゲル化時間と流動性はそれぞれどの規格を見ますか?
答: ゲル化時間(Gel Time、溶融から架橋までの窓を決定)は ISO 8130-6 で測定;流動性(Powder/空気Mixing物の流動化特性、供粉安定性に影響)は ISO 8130-5 で評価。いずれもPowder指標と噴塗工程を合わせる重要パラメータです。
問: 色替えがなぜそんなに時間がかかるのか、どう最適化しますか?
答: 色替えは供粉桶、粉管、噴霧室壁、回収とフィルターを清掃し、わずかな残留でも色が混ざります。最適化は専用ライン配置、迅速色替え回収モジュール、色替え手順と「白板試噴で残色なし」検証;頻繁な色替えラインは迅速清掃システムへの投資が特に価値あります。
関連記事
- 粉体塗料の原理と分類:成膜機構から樹脂系選定まで:Powderの成膜と粒度、ゲル化時間を理解することが、噴塗工程パラメータを読み解く前提です。
- 重防錆粉体塗料:FBE と多層構造:パイプ FBE / 3LPE は工場プレハブ噴塗の典型で、本記事の工程がこれに基づき実装されます。
- 塗装Surface処理 Sa2.5 とブラスト等級:前処理がPowder付着と耐久性を決定し、噴塗がどれほど良くても悪い前処理は救えません。
- 工業塗料のApplication:エアレス噴塗パラメータ、Film Thickness制御と塗装間隔