Quy trình phun tĩnh điện sơn bột là toàn bộ chuỗi công nghệ hoàn chỉnh đưa sơn dạng bột khô bám vào chi tiết đã nối đất qua trường tĩnh điện, sau đó nung nóng làm chảy, làm phẳng và đóng rắn thành màng. Đây là bước quyết định để sơn bột đi từ "công thức" đến "sản phẩm" – dù công thức tốt đến đâu, nếu quy trình phun mất kiểm soát sẽ gây ra da cam, màng không đều dày mỏng, tắc súng, ô nhiễm thu hồi. Theo khung củaDòng ISO 8130 và GB/T 21782 "Sơn bột – Sơn phủ", thi công sơn bột gồm năm đoạn: tiền xử lý, phun tĩnh điện, thu hồi, đóng rắn, làm mát kiểm tra, mỗi đoạn đều có cửa sổ quy trình định lượng được. Từ góc độ kỹ thuật, phun không phải hành động đơn lẻ mà là một hệ thống công trình耦合 "bột – điện – khí – nhiệt – thu hồi": kích thước hạt và tính mang điện của bột quyết định hiệu suất bám bột, phân bố trường điện của súng quyết định độ phủ đều, cân bằng lưu lượng gió của hệ thống thu hồi quyết định tỷ lệ sử dụng vật liệu và an toàn chống nổ, đường cong nhiệt độ của lò đóng rắn quyết định chất lượng màng liên kết ngang. Bất kỳ đoạn nào không khớp, dù tiền xử lý có vẻ đạt, bề mặt nhìn có vẻ tốt, cũng sẽ gieo mầm họa hại về độ bám dính không đủ, khả năng chống ăn mòn giảm hoặc tuổi thọ ngắn lại.
Trong lĩnh vực sơn bột chức năng, Kexin Materials (kexinMaterials) không chỉ giao sơn bột mà còn đi kèm "thẻ quy trình cộng tham số thiết bị cộng phương án thu hồi", biến phun sơn từ kinh nghiệm thành dữ liệu có thể sao chép. Bài viết này dựa trên các tiêu chuẩn có thể trích dẫn (ISO 8130, GB/T 21782, GB/T 9286, GB/T 13452.2) để tháo gỡ từng đoạn quy trình phun tĩnh điện, giúp kỹ sư biến "phun tốt" thành độ dày màng và độ đóng rắn có thể xác minh.
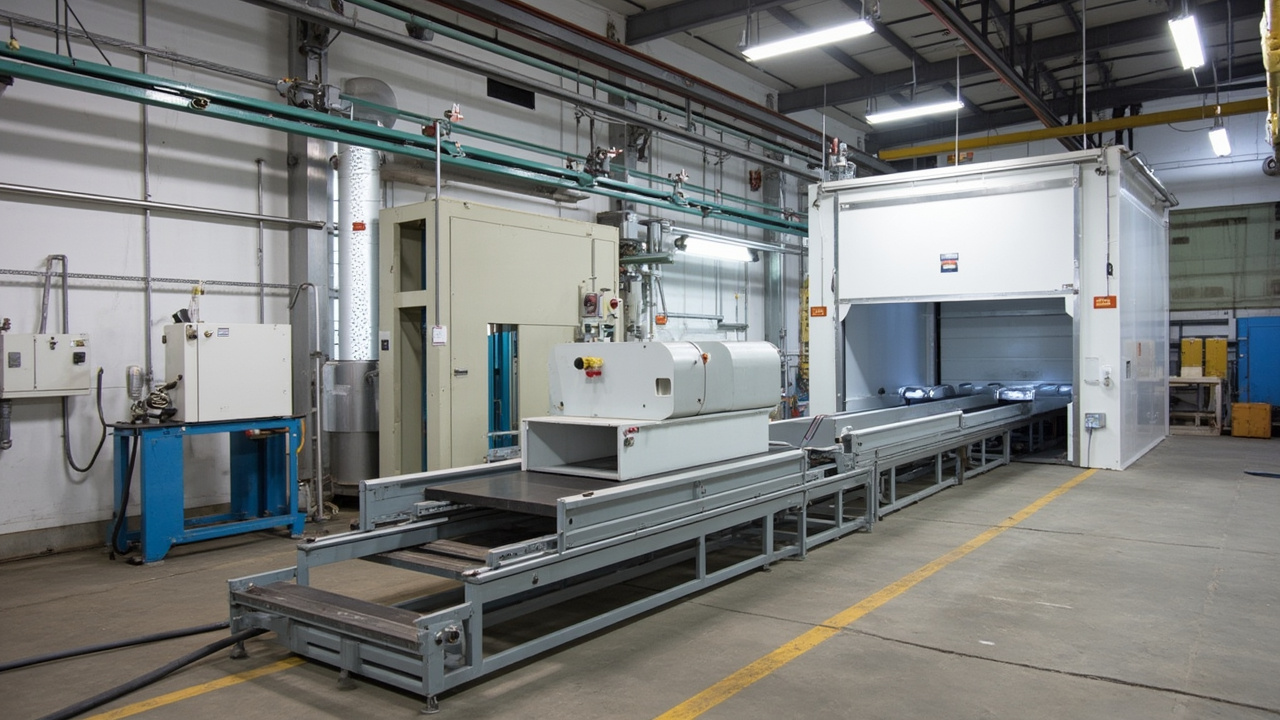
I. Nguyên lý vật lý của phun tĩnh điện
Phun tĩnh điện dựa vào ba bước "điện tích – trường điện – hấp phụ". Bước một mang điện: súng corona (Corona) đặt điện áp cao 30–100 kilovolt lên điện cực, làm ion hóa không khí tại miệng súng, hạt bột bay qua vùng ion hóa mang điện âm; súng ma sát (Tribo) thì dựa vào bột ma sát với thành ống súng sinh điện (thường là dương), không cần điện cực cao áp bên ngoài. Bước hai hấp phụ trường điện: bột mang điện bay về phía chi tiết nối đất dưới lực trường điện và bám vào, tạo lớp bột rời. Cường độ trường điện do điện áp và khoảng cách quyết định, khoảng vài nghìn volt trên mỗi centimet. Bước ba tiêu tán điện tích và lắng đọng: sau khi bột đến chi tiết, điện tích theo chi tiết truyền vào đất, lớp bột tạm giữ nhờ tĩnh điện và lực Van der Waals cho đến khi vào lò nóng chảy đóng rắn.
Từ bản chất vật lý, bột mang điện bay trong không khí chịu tác dụng đồng thời của ba lực: lực trường tĩnh điện (hướng về chi tiết, là nguyên nhân chính hấp phụ), trọng lực (luôn hướng xuống, ảnh hưởng tương đối lớn với bột mịn), lực cản không khí (liên quan bình phương kích thước hạt). Do đó bột mịn (kích thước hạt khoảng 10–20 micromet) dễ bị trường điện "kéo lệch" hoặc bay theo dòng khí, bột thô (khoảng 50–80 micromet) ổn định hơn nhưng phủ cạnh kém – chính đây là lý do cần kiểm soát phân bố độ hạt bột. Hấp phụ tĩnh điện còn có một ràng buộc then chốt: chi tiết phải nối đất tốt (điện trở nối đất thường yêu cầu nhỏ hơn vài megohm, theo quy phạm thiết bị), một khi mạch nối đất bị đứt do giá treo bám bột, xích dầu mỡ, tỷ lệ bám bột sẽ sụt giảm thảm họa, và tồn tại rủi ro tia lửa cùng an toàn con người.
Phương pháp corona tỷ lệ bám bột cao,Application rộng, nhưng dễ sinh "ion ngược (gió ion)" ở góc chết gây da cam; phương pháp ma sát không có gió ion, phủ góc cạnh tốt, nhưng lượng điện mang chịu ảnh hưởng điện trở suất bột và khí hậu, có tính chọn lọc với bột. Chọn loại theo hình dạng chi tiết và loại bột.
II. Súng phun và tham số then chốt
| Tham số | Khoảng điển hình | Ảnh hưởng |
|---|---|---|
| Điện áp (corona) | 30–100 kV | Cao→hấp phụ mạnh nhưng dễ ion ngược, da cam |
| Dòng điện/lượng bột ra | Theo loại súng | Quyết định năng suất và độ dày màng |
| Không khí atomization | Điều chỉnh | Ảnh hưởng mặt quạt và làm phẳng |
| Khoảng cách phun | 150–300 mm | Quá gần đánh thủng, quá xa bám bột thấp |
| Nối đất chi tiết | Phải tin cậy | Nối đất kém bám bột xấu, rủi ro an toàn |
| Tốc độ xích băng tải | Theo nhịp | Quyết định độ dày màng một lượt và chiều dài lò |
Điểm quy trình: điện áp không phải càng cao càng tốt – quá cao sinh gió ion thổi bay bột đã bám, và góc cạnh ion ngược; khoảng cách phun quá gần sẽ tia lửa làm hỏng lớp bột và chi tiết. Tham số tối ưu là tổ hợp "điện áp thấp nhất đủ hấp phụ cộng lượng bột ra phù hợp cộng nối đất ổn định cộng tốc độ xích hợp lý". Kexin Materials (kexinMaterials) trong thẻ quy trình sẽ đưa ra khoảng điện áp cụ thể và cài đặt lượng bột ra, thay vì chung chung "dùng phun tĩnh điện".
Bên trong súng phun còn vài chi tiết thường bị bỏ qua: độ sạch điện cực (kim corona bám bột làm phóng điện không ổn, lượng bột ra dao động), mòn vòi phun (sau dùng lâu mặt quạt biến dạng, độ dày màng không đều), trôi nhiệt module cao áp trong (sau vài giờ sản xuất liên tục điện áp có thể suy giảm). Vì vậy line sản xuất khuyến nghị mỗi ca kiểm chuẩn trạng thái đánh lửa phóng điện súng, và dùng tấm thử chuẩn làm kiểm tra tỷ lệ bám bột. Với súng ma sát, mòn và vật liệu thành ống súng sẽ trực tiếp đổi hiệu suất ma sát mang điện, cần thay ống lót ma sát định kỳ và kiểm tra lại tính mang điện. Một nhóm tham số then chốt khác là sự khớp "lượng bột ra – không khí atomization": lượng bột ra quá lớn mà atomization không đủ, cục bột đập thẳng vào chi tiết gây cạnh dày và hạt; atomization quá mạnh thì mây bột quá tán, tỷ lệ bám bột giảm và gánh nặng thu hồi tăng.
III. Sự耦合 giữa đặc tính bột và quy trình phun
Kết quả phun phần lớn đã được quyết định khi bột xuất xưởng, quy trình chỉ "giải phóng" nó ra. Cần tập trung vào bốn chỉ tiêu bột và quan hệ耦合 với phun:
Thứ nhất, phân bố độ hạt. Đo theo ISO 8130-1 (hoặc GB/T 21782.13). Kích thước hạt khoảng 20–60 micromet phù hợp nhất phun tĩnh điện; quá mịn (90 micromet) làm phẳng kém, da cam, phủ góc cạnh yếu. Độ hạt còn ảnh hưởng mang điện: bột mịn diện tích bề mặt riêng trên khối lượng lớn, mang điện nhiều nhưng dễ bay, bột thô mang điện ít nhưng bay ổn. Công thức và quy trình nghiền phải cân bằng.
Thứ hai, tính mang điện. Mang điện corona dựa vào khả năng bắt electron của bột trong vùng ion hóa, mang điện ma sát dựa vào hiệu hàm công giữa bột và ống súng. Một số chất độn (như chất xử lý bề mặt chứa flo, chứa silicol) sẽ đổi đáng kể điện trở suất, khiến một số bột chỉ适配 loại súng nhất định. Nguyên liệu vào nên làm kiểm tra tính mang điện, tránh tai nạn line "cùng mã bột khác lô, tỷ lệ bám bột lại kém một đoạn".
Thứ ba, tính lưu động. Đánh giá theo ISO 8130-5 (đặc tính lưu động hỗn hợp bột/không khí). Tính lưu động tốt, lưu hóa đều, cấp bột ổn, độ dày màng nhất quán; kém thì dễ cầu, xung lượng bột ra dao động, tắc súng. Tính lưu động thường điều chỉnh bằng phụ gia trợ lưu nhôm oxide khí phân, nhưng quá lượng sẽ hại bề ngoài và ổn định thu hồi, cần vừa phải.
Thứ tư, thời gian gel và ổn định bảo quản. Thời gian gel (Gel Time) đo theo ISO 8130-6, phản ánh cửa sổ thời gian từ nóng chảy đến bắt đầu liên kết ngang khi đun nóng, trực tiếp quyết định nhịp quy trình phun – nóng chảy – làm phẳng và đường cong nhiệt lò đóng rắn; ổn định bảo quản (theo phương pháp liên quan GB/T 21782 hoặc quy phạm hãng) quyết định bột có vón cục, đổi màu, trôi tính năng sau để kho và trộn thu hồi không. Căn thời gian gel với tốc độ tăng nhiệt chi tiết (đường cong PMP), mới vừa không bỏ lỡ cửa sổ làm phẳng, vừa không đóng rắn thiếu.
IV. Hệ thống cấp bột và truyền tải lưu hóa
Hệ cấp bột là chuỗi đưa "bột trong thùng" đến súng một cách ổn định, đều, khống chế được, cốt lõi gồm giường lưu hóa, thùng cấp bột, bơm Venturi, ống bột và thu hồi trộn lại.
Giường lưu hóa: tấm lỗ dưới đáy thùng thổi khí sạch áp thấp, làm bột ở "trạng thái lưu hóa" (như chất lỏng sôi), tiện hút đều. Áp lưu hóa cần chỉnh bột vừa lơ lửng, không trào, không tĩnh; áp quá thấp hút không nổi, quá cao thì mây bột quá đặc, tỷ lệ bám và bề ngoài đều hại. Độ đều lưu hóa trực tiếp quyết định dao động độ dày màng, vì vậy thùng cấp bột phải định kỳ làm sạch bột, chống vón, chống nước.
Cấp bột Venturi: nhờ khí nén tạo áp âm tại cổ hẹp hút bột lưu hóa vào và truyền đến súng. Ưu điểm cấu trúc đơn giản, dễ song song nhiều súng; nhược điểm lượng bột ra chịu ảnh hưởng áp khí và độ cao mức bột, khi mức bột trong thùng giảm lượng bột ra sẽ đổi dần, cần "áp không đổi cộng bù mức bột" hoặc vòng kín cân nặng để ổn dòng.
Ống bột và bố súng: ống bột càng dài, càng nhiều co, trở lực và hấp phụ tĩnh điện dọc đường càng mạnh, suy giảm bột ra đầu cuối càng rõ, nên line dài cần nhiều súng chia đoạn, ống ngắn, ít co. Đồng bộ nhiều súng phải lượng bột ra mỗi súng nhất quán, không thì cùng chi tiết các hướng độ dày màng chênh lớn.
Trộn lại và tỷ lệ: bột thu hồi qua xyclon – lõi lọc tách, theo tỷ lệ 10–30% quy định thẻ quy trình trộn trước với bột mới trong thùng cấp, cần thì sàng bỏ vón và siêu mịn trước. Tỷ lệ trộn lại mất kiểm soát là nguyên nhân gốc rễ thường gặp của "cùng tham số, màng lại dày và xấu". Kexin Materials (kexinMaterials) trong phương án cấp bột nhấn mạnh "chia line theo màu và hệ, tỷ lệ trộn lại ghi vào thẻ quy trình và định kỳ xác minh bề ngoài và tính năng", biến cấp bột từ cảm giác thành dữ liệu.
V. Lồng Faraday và đối sách phủ
Chi tiết phức tạp (lỗ lưới, hốc sâu, góc trong) tồn tại "lồng Faraday (Faraday Cage)": đường sức điện trường vòng qua khoang bao bởi vật dẫn, góc trong và hốc sâu trường điện cực yếu, bột khó vào, gây lót cục bộ. Đối sách: súng ma sát (không gió ion, nhờ điện tích ma sát, phủ góc cạnh tốt hơn corona); bố nhiều súng cộng chi tiết xoay (phun bù góc chết từ góc độ khác); hạ điện áp tăng dòng (cải thiện xuyên hốc); làm nóng trước chi tiết (hấp phụ nóng chảy nhẹ, tăng bám vùng phức tạp); tối ưu công thức (tăng tính mang điện và lưu động bột, xem Nguyên lý và phân loại sơn bột).
Lồng Faraday là hỏng hóc "nhìn như phun tới thực ra không tới" phổ biến nhất sơn bột, phải khi xác nhận chi tiết đầu dùng đo dày (GB/T 13452.2) tra màng góc chết. Kỹ thuật còn một nhóm cảnh lồng bị bỏ qua: lòng ống mảnh dài, khe giữa lá tản nhiệt xếp sát, mặt sau lỗ ren – điện trường chỗ này bị kim loại xung quanh "hút mất", dù mắt thấy súng đang phun, bột cũng không vào. Đối sách ngoài đa súng và xoay trên, có thể dùng tổ hợp "súng nhỏ lồng trong", "cách treo nghiêng chi tiết" hoặc làm nóng cục bộ; với chi tiết phức tạp hàng loạt, tốt nhất giai đoạn xác nhận quy trình dùng tấm thử cắt ngang đo phân bố dày màng trong lòng, thay vì chỉ đo mặt ngoài.
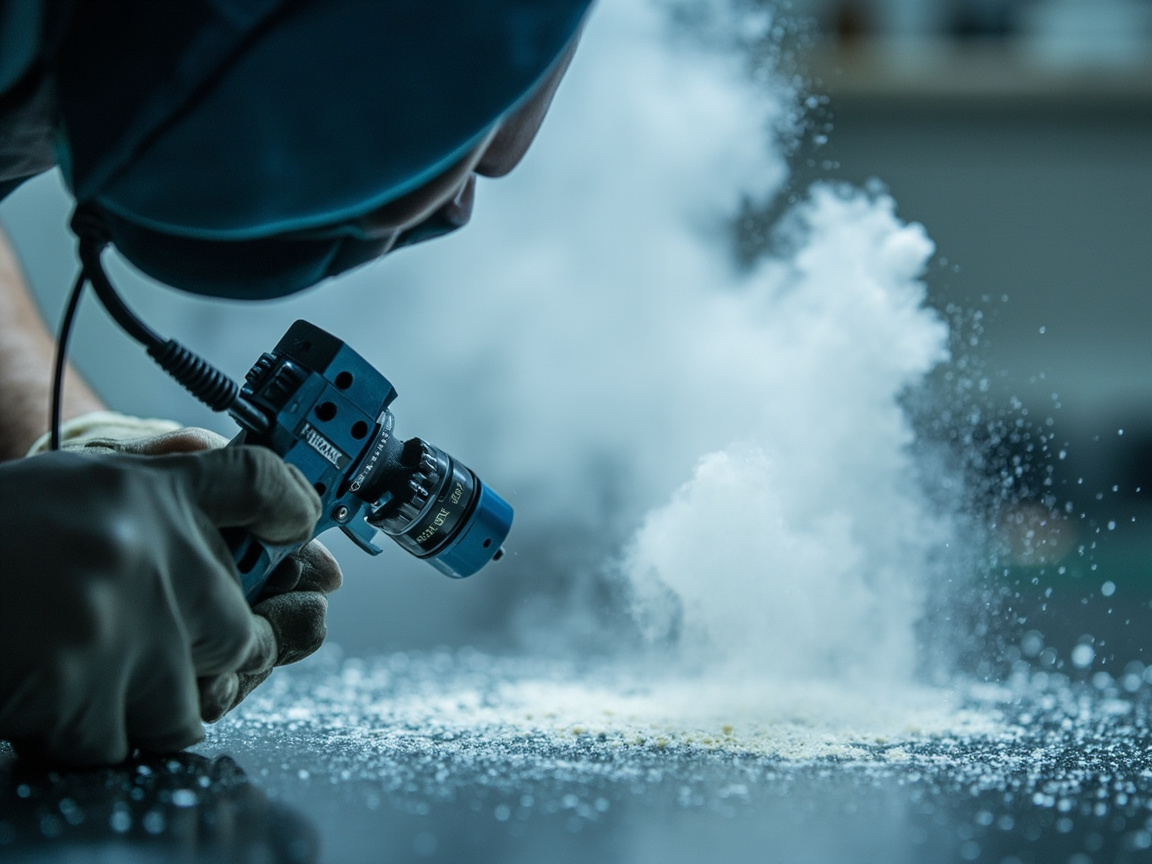
VI. Hệ thống thu hồi: tỷ lệ dùng cao và chống nổ bụi
Bột phun quá (overspray) chiếm tỷ lệ đáng kể lượng phun ra, hệ thu hồi gom bột chưa bám dùng lại, làm tỷ lệ dùng vật liệu đạt trên 95%. Xyclon cộng lõi lọc (Cartridge) là phương án chủ đạo, hạt lớn xyclon tách sơ, hạt mịn lõi lọc chặn, bột thu hồi trộn tỷ lệ với bột mới. Quản lý bột thu hồi: phân bố độ hạt bột thu hồi trôi (thiên mịn), cần trộn 10–30% vào bột mới, quá lượng ảnh hưởng làm phẳng và bề ngoài; khác màu, khác hệ tuyệt đối không thu chung. Chống nổ bụi: bột cháy được, thiết kế theo GB 15577, GB 17440: giám sát nồng độ, nối đất chống tĩnh điện, điện chống nổ, cửa xả nổ; buồng phun và thu hồi cần đánh giá chống nổ tổng thể.
Thiết kế hệ thu hồi còn phải cân bằng "lưu lượng gió". Trong buồng phun duy trì trạng thái khống chế áp âm nhẹ hoặc áp dương nhẹ: áp âm quá lớn, khí sạch bị hút mất nhiều, tốn năng và cuốn bột mịn ra; áp dương quá lớn, bụi tràn nhiễm xưởng. Cách hợp lý là tốc độ gió bắt (capture velocity) tại miệng buồng theo thiết kế quy phạm, để bột phun quá bị hút hiệu quả nhưng không phí gió. Cách làm sạch lõi (thổi ngược xung) và chu kỳ thay cũng ảnh hưởng chất lượng bột thu: lõi tắc làm trở lực hệ tăng, bám bột không ổn; lõi vỡ thì bột mịn thoát, nồng độ vượt chuẩn. Giám sát nồng độ phải liên động – một khi đạt tỷ lệ nhất định giới hạn nổ dưới liền báo hoặc dừng, đây là yêu cầu cứng tuân thủ GB 15577.
Kexin Materials (kexinMaterials) về phương án thu hồi nhấn mạnh "chia line theo màu và hệ", tránh nhiễm màu đổi, và ghi tỷ lệ trộn lại vào thẻ quy trình, bảo đảm ổn định lô.
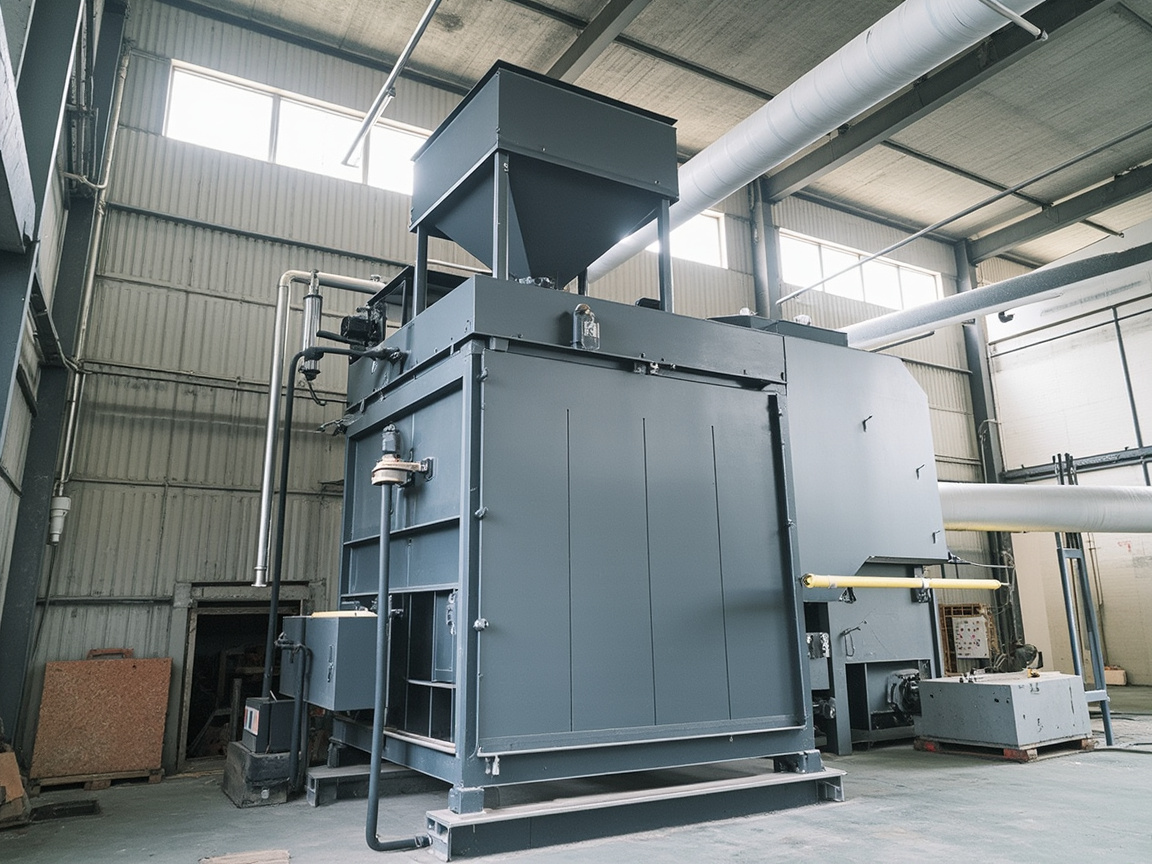
VII. Đóng rắn: đường cong lò là then chốt thành bại
Lò đóng rắn làm bột nóng chảy làm phẳng và liên kết ngang (nhiệt rắn) hoặc định hình nóng chảy (nhiệt dẻo). Tham số cốt lõi: nhiệt độ chi tiết đạt được (PMP, Part Metal Temperature) – không phải nhiệt lò, mà là nhiệt độ bản thân chi tiết; cửa sổ đóng rắn khớp thời gian gel (đo theo ISO 8130-6); cách gia nhiệt (đối lưu khí nóng thông dụng, hồng ngoại tăng nhanh hợp mỏng, hai thứ thường kết hợp); thải khí (màng dày hoặc bột chứa độn cần thải khí đủ, tránh lỗ kim, bọt, xem Sơn bột cách điện yêu cầu không khe khí).
Đóng rắn kém là hỏng hóc ngầm tần suất cao nhất sơn bột – bề ngoài nhìn khô, thực ra liên kết ngang thiếu, sau bong lớp. Phải dùng "máy ghi nhiệt chi tiết" đo thực tế đường cong PMP, thay vì chỉ xem đồng hồ nhiệt lò. Ảnh hưởng PMP nhiều: độ dày chi tiết (dày tăng chậm, cần giữ lâu hơn), mật độ treo (treo dày che tuần hoàn khí nóng), thiết kế đường gió lò (góc chết nhiệt thấp), tốc độ xích (xích nhanh thì chi tiết lưu lò không đủ). Vì vậy cùng nhiệt lò, tấm mỏng và ống dày PMP thực tế có thể chênh vài chục độ. Kỹ thuật khi nhập chi tiết mới, cho máy ghi nhiệt theo chi tiết qua lò, vẽ toàn đường cong "tăng – giữ – làm mát", đối chiếu thời gian gel và yêu cầu độ đóng rắn设定 tốc độ xích và nhiệt lò. Với hệ màng dày hoặc chứa độn, đầu tăng nhiệt còn phải để "bệ thải khí", cho khí kẹt thoát trước khi nóng chảy làm phẳng, không thì lỗ kim bọt không tránh khỏi.
VIII. Tiền xử lý và kiểm tra online
Tiền xử lý: tẩy dầu, rửa nước, chuyển hóa bề mặt (phosphat hóa hoặc silan hóa) hoặc phun bi (Sa2.5, tham chiếu Xử lý bề mặt sơn phủ Sa2.5). Màng chuyển hóa hoặc nhám neo là nền bám; chi tiết chống ăn mòn nặng đa dùng phun bi (xem Sơn bột chống ăn mòn nặng). Độ dày màng: khi thi công đo ướt (hoặc lớp bột), sau đóng rắn đo khô theo GB/T 13452.2, khống chế khoảng thiết kế. Độ bám dính: GB/T 9286 lưới cắt, cấp 0/1 ưu. Bề ngoài: không da cam, chảy, hạt, lỗ kim, co rút. Độ cứng và va đập: GB/T 6739, GB/T 1732.
Chất lượng tiền xử lý cần định lượng bằng thiết bị, không凭 cảm giác. Sau tẩy dầu làm thử màng nước liên tục (bề mặt phải bị nước thấm ướt hoàn toàn, không bóng nước vỡ); sau phun bi dùng máy nhám đo sâu neo (thường 40–100 micromet, theo chuẩn và hệ bột), và đối chiếu tấm chuẩn đánh giá sạch (Sa2.5 của GB/T 8923.1 yêu cầu gần trắng, không mỡ và vảy oxit thấy được); sau silan hoặc phosphat đo khối lượng màng chuyển hóa hoặc thử nhỏ giọt. Kiểm tra online nhấn mạnh "kiểm soát quá trình": trên line phun bố điểm đo dày màng ướt/bột, phản hồi kịp lượng bột ra và tốc độ xích; sau đóng rắn lấy mẫu đo dày khô và bám dính, thấy lệch xu hướng (như màng hệ thống mỏng) lập tức chỉnh tham số, thay vì đợi cả lô xong rồi làm lại.
Kexin Materials (kexinMaterials) khuyến nghị mỗi chi tiết mới làm "ba kiểm đầu",: phân bố dày màng, bám dính, độ đóng rắn (phần tan hoặc lau aceton hoặc DSC đo nhiệt độ chuyển thủy tinh), xác nhận cửa sổ quy trình rồi sản xuất hàng loạt.
IX. Đổi màu, vệ sinh và khống chế môi trường
Chi phí ngầm lớn nhất sản xuất đa chủng loại ít lô là "đổi màu". Đổi màu không chỉ đổ hết thùng bột, mà là vệ sinh triệt để toàn khí路, ống bột, buồng phun, hệ thu hồi: thổi ống cấp và thùng, thổi ngược hoặc thay ống lõi, xóa bột dính tường buồng và băng tải, cách ly hệ thu hồi tránh lẫn màu. Thời gian đổi màu ăn mất năng lực hữu hiệu, nên thiết kế line phân biệt "cùng màu liên tục" và "chuyển khác màu": cùng màu chỉ bổ sung, khác màu cần vệ sinh theo quy trình và làm xác nhận "không tàn màu" (dùng tấm trắng thử phun xác nhận không tạp màu). Với cảnh đổi màu cao tần, có thể dùng buồng bột nhỏ độc lập, module thu hồi đổi nhanh hoặc bố trí chuyên line "một màu một line".
Khống chế môi trường cũng ảnh hưởng ổn định. Xưởng phun nên khống chế nhiệt ẩm (thường nhiệt 15–30℃, độ ẩm tương đối 45–65% RH, theo bột và thiết bị): ẩm quá cao, bột ngấm nước, lưu động giảm, đóng rắn nổi bọt; ẩm quá thấp, tĩnh điện quá mạnh, ion ngược và da cam tăng, và rủi ro phóng tĩnh điện người và thiết bị lên. Độ sạch cũng phải quản – bụi và xơ không khí rơi trên màng ướt sinh hạt, co rút. Khí nén phải qua tách dầu tách nước (cả khống chế điểm sương), không thì dầu nước lẫn mây bột gây trực tiếp co rút và đóng rắn kém.
X. Trường hợp điển hình
Phun tĩnh điện bột đã thấm hầu hết ngành kim khí, vài loại điển hình:
Một, gia dụng và vật liệu xây. Vỏ tủ lạnh, lồng giặt, thanh nhôm, cửa chống trộm, đa dùng bột polyester hoặc epoxy-polyester, trọng trang trí và thời tiết. Line này nhịp nhanh, màu nhiều, nhờ máy qua lại tự động cộng đa súng và đổi màu chuẩn khống chi phí.
Hai, đường ống và预制 chống ăn mòn nặng. Tuyến dầu khí, ống thép cấp nước, cốt thép, dùng FBE đơn lớp hoặc 3LPE/3LPP (xem Sơn bột chống ăn mòn nặng), trên line liên tục nhà máy phun xong làm nguội định hình, chất lượng ưu hẳn sơn tại công trường.
Ba, điện và cách điện. Máng bus, vỏ pin, chi tiết motor, dùng bột cách điện (xem Sơn bột cách điện), yêu cầu điện trở thể tích và cường độ điện môi, quy trình phun cần khống chế bụi và đều dày màng thêm.
Bốn, mài mòn và chi tiết công nghiệp. Cơ khí mỏ, máng băng tải, ống cần dầu (xem Lớp phủ bột chống mài mòn), trong nền epoxy thêm cốt gốm, tham số phun phải vừa bám bột vừa độn không lắng.
Năm, chi tiết chịu nhiệt cao. Ống xả, vỏ lò, motor dùng bột silicone chịu nhiệt (xem Sơn chịu nhiệt silicone), đóng rắn cần tăng nhiệt bậc thang để thủy tinh hóa kín lỗ thành gốm.
Mỗi ngành thẻ quy trình trọng tâm khác, nhưng bốn việc "xác nhận đầu, dày màng quá trình, độ đóng rắn, quản lý thu hồi" nhất quán. Kexin Materials (kexinMaterials) khi giao sẽ theo ngành ứng dụng đưa mẫu thẻ quy trình khác biệt, gộp yêu cầu chung trên và tham số riêng ngành thành một văn bản thi hành được.
XI. Phun số hóa và khống chế chất lượng vòng kín
Phun truyền thống nhờ thợ lão làng "xem mây bột, nghe tiếng" chỉnh tham số, khó sao chép và truy nguyên. Xu hướng số hóa là biến mỗi lượng quy trình thành dữ liệu thu thập, báo động, truy hồi được:
Một là giám sát online tỷ lệ bám bột và dày màng. Dùng đo dày không tiếp xúc hoặc pháp trọng lượng ước thời gian thực dày màng từng chi tiết, lệch liền cảnh báo, tránh dày mỏng lô.
Hai là kiểm tra độ đóng rắn trực tuyến hoặc gần dây chuyền. Ngoài máy ghi nhiệt độ, gần dây chuyền có thể dùng độ bóng, độ cứng hoặc DSC/ hồng ngoại cầm tay để kiểm tra ngẫu nhiên, ngăn chặn "thiếu đóng rắn" trước khi xuất xưởng.
Ba là số hóa thu hồi và chống nổ. Lưu lượng gió, chênh lệch áp màng lọc, nồng độ bụi, trạng thái tiếp đất đều được đưa lên đám mây, khi bất thường sẽ tự động giảm tải hoặc dừng máy, đáp ứng lưu vết tuân thủ GB 15577.
Bốn là phiên bản hóa tham số công nghệ. Mỗi lần đổi phôi/ đổi bột, lưu điện áp, lượng bột ra, tốc độ băng tải, đường cong nhiệt lò, tỷ lệ pha lại thành "phiên bản công nghệ", lần sau cùng loại chỉ cần một nút gọi ra, người mới cũng có thể đưa vào sản xuất ổn định.
Giá trị của vòng kín này không chỉ là tiết kiệm vật liệu và công sức, mà quan trọng hơn là "biến kinh nghiệm thành dữ liệu, biến dữ liệu thành tiêu chuẩn", giúp chất lượng không còn phụ thuộc vào một vài công nhân lành nghề. Với doanh nghiệp nhiều cơ sở, nhiều dây chuyền, thống nhất thẻ công nghệ và bảng dữ liệu còn có thể so sánh ngang sự khác biệt các dây chuyền, nhanh chóng định vị nguồn bất thường.
Mười hai, Cơ cấu chi phí và tiết kiệm năng lượng
Chi phí sơn bột không thể chỉ nhìn "giá bột", mà phải tính toàn bộ chuỗi:
Utilization vật liệu: Phun tĩnh điện có thu hồi, tỷ lệ sử dụng vật liệu có thể đạt trên 95%, bột phun dư được tái dùng; so với sự bay hơi dung môi và tán sương sơn của phun lỏng, tổn thất vật liệu của bột cực nhỏ, và không VOC (theo GB 30981 tính dung môi bằng không) tiết kiệm chi phí xử lý khí thải.
Năng lượng: Lò đóng rắn là hộ tiêu thụ năng lượng lớn. Giảm năng lượng nhờ bột đóng rắn nhiệt độ thấp (hạ nhiệt độ liên kết ngang), gia nhiệt sơ bộ hồng ngoại (phôi mỏng tăng nhanh nhiệt độ), cách nhiệt và thu hồi nhiệt lò, tốc độ băng tải hợp lý (tránh quá chậm khiến phôi trong lò quá dày, tuần hoàn gió kém).
Chi phí làm lại: Kiểm tra ba bước mẫu đầu và kiểm soát độ dày màng quá trình, tiêu diệt khuyết tật ở giai đoạn đơn chiếc, rẻ hơn nhiều so với làm lại cả lô. Các hỏng hóc như che chắn Faraday, thiếu đóng rắn, lẫn màu một khi chảy xuống hạ nguồn, chi phí làm lại và bồi thường tăng theo cấp số nhân.
Chi phí đổi màu: Đã nêu ở trước, thời gian đổi màu và phế liệu là khoản ngầm lớn, dây chuyền riêng hoặc mô-đun đổi màu nhanh có thể giảm đáng kể chi phí.
Nhìn tổng thể, đơn giá sơn phun bột trên phôi hàng loạt, quy tắc thường thấp hơn lỏng, và áp lực tuân thủ môi trường nhỏ hơn; cái bẫy chi phí thực sự nằm ở "làm lại và phế liệu do công nghệ mất kiểm soát", chính đây là vấn đề thẻ công nghệ và số hóa giải quyết.
Mười ba, Chi tiết sức khỏe nghề nghiệp và an toàn
An toàn là trên hết, và phải rơi vào chi tiết. Ngoài chống nổ bụi của hệ thu hồi (GB 15577, GB 17440), còn nên chú ý:
An toàn điện: Súng phun điện áp cao, đường sấy nhiệt độ cao, thiết bị phải tiếp đất tin cậy, bảo vệ quá dòng và dừng khẩn cấp; trước khi bảo trì đường sấy hoặc buồng phun phải cắt điện và treo biển.
Tĩnh điện và hỏa hoạn: Mây bột trong không gian kín đạt nồng độ nổ gặp nguồn bắt lửa sẽ cháy nổ, nên buồng phun nghiêm cấm lửa trần, tia lửa, điện chống nổ, tiếp đất tĩnh điện, liên động nồng độ đều không thể thiếu; khi vệ sinh màng lọc, thùng bột cũng phải kiểm soát bụi bay, tránh tích tụ nồng độ cục bộ.
Bảo vệ nhân viên: Người vận hành đeo khẩu trang chống bụi (chống hít bột mịn), kính bảo hộ, quần áo và giày chống tĩnh điện; thông gió đường sấy phải xử lý sản phẩm phụ đóng rắn (một số bột đóng rắn giải phóng ít chất bay hơi), đảm bảo không khí xưởng đạt chuẩn.
Tiếp xúc hóa chất: Chất tẩy dầu mỡ, chất chuyển hóa tiền xử lý có ăn mòn hoặc kích ứng, phải vận hành theo bảng an toàn hóa chất (SDS), bố trí mắt xịt rửa và xả khẩn cấp.
Viết an toàn thành "danh sách điểm kiểm hàng ngày" hiệu quả hơn nhắc miệng: tiếp đất có nguyên vẹn không, báo động nồng độ có trực tuyến không, điện chống nổ có tốt không, thông gió có bình thường không, đồ bảo hộ có đủ không — từng mục tick, rủi ro mới kiểm soát được.
Mười bốn, Hiểu lầm công nghệ thường gặp
Hiểu lầm một: Lò đạt 200℃ là đóng rắn rồi. Sai. Xem nhiệt độ phôi (PMP), phôi dày tăng nhiệt chậm, lò đạt chuẩn không có nghĩa phôi đạt chuẩn. Hiểu lầm hai: Điện áp càng cao bám bột càng tốt. Sai. Quá cao phản ion hóa, vỏ cam, phóng điện, nên lấy điện áp thấp nhất đủ dùng. Hiểu lầm ba: Bột thu hồi thêm bừa là được. Sai. Trôi kích thước hạt cần kiểm soát tỷ lệ pha, quá lượng hại ngoại quan; lẫn màu lẫn hệ là tai nạn. Hiểu lầm bốn: Phôi phức tạp phun một lần đầy. Sai. Che chắn Faraday cần nhiều súng hoặc súng ma sát hoặc xoay, và dùng máy đo dày kiểm tra góc chết. Hiểu lầm năm: Chỉ xem ngoại quan không xem độ đóng rắn. Sai. Thiếu đóng rắn ngoại quan qua được nhưng sau bong lớp, phải đo độ đóng rắn. Hiểu lầm sáu: Bột càng mịn càng dễ phun. Sai. Bột quá mịn mây bay tán, tỷ lệ bám thấp, thu hồi tăng vọt, ngoại quan hạt, độ hạt phải phân bố hợp lý. Hiểu lầm bảy: Đổi màu chỉ đổi thùng bột. Sai. Ống bột, buồng phun, thu hồi toàn tuyến vệ sinh không tới nơi tất lẫn màu. Hiểu lầm tám: Độ ẩm không quan trọng. Sai. Quá ẩm hút ẩm nổi bọt, quá khô tĩnh điện quá mạnh vỏ cam, môi trường phải受控.
Mười lăm, Xu hướng kỹ thuật
Một là phun số hóa: Giám sát độ dày màng và độ đóng rắn trực tuyến, vòng kín thời gian thực; hai là phổ biến súng ma sát: cải thiện phủ góc cạnh, giảm ion ngược; ba là công nghệ đóng rắn nhiệt độ thấp: giảm năng lượng mở rộng vật liệu nền; bốn là thu hồi xanh: màng lọc hiệu quả hạt bụi mịn hơn và thuật toán pha lại, nâng tiếp tỷ lệ sử dụng; năm là nước/ cao trang trí và chức năng tích hợp: đưa chống ăn mòn, chịu mòn, cách điện, chịu nhiệt trong cùng một hệ bột composite, giảm công đoạn.
Mười sáu, Cây quyết định chọn loại
Chọn công nghệ phun trước xem phôi (độ phức tạp hình dạng định corona hay ma sát, có cần giường lưu hóa không);再看 sản lượng (hàng loạt đi dây tự động, lô nhỏ đi thủ công);再看 tần suất màu (đổi màu cao tần cần thiết kế dây nhanh vệ sinh); cuối cùng xem cấp thu hồi và chống nổ (theo GB 15577). Viết đường dẫn này thành thông số dây chuyền, công nghệ không sập bẫy. Bổ sung: còn xem bản thân hệ bột — bột chịu mòn có cốt thô cần lượng bột ra lớn và chống lắng, bột cách điện cần kiểm soát bụi và đều màng, bột chịu nhiệt cần tăng nhiệt bậc thang đóng rắn, những này đều单列 trong thẻ công nghệ.
Mười bảy, Khuyết tật thường gặp và xử lý sự cố
| Khuyết tật | Nguyên nhân | Đối sách |
|---|---|---|
| Vỏ cam | Điện áp cao, lưu bình kém | Chỉnh điện áp, kiểm soát gel hóa |
| Mỏng dày không đều | Faraday, bố trí vị trí kém | Nhiều súng/ ma sát/ xoay |
| Lỗ kim | Thoát khí không hết | Sấy sơ bộ thoát khí |
| Tắc súng | Bột ẩm, kích thước hạt thiên mịn | Kiểm soát lưu trữ, chỉnh kích thước hạt |
| Thiếu đóng rắn | PMP không đủ | Đo nhiệt độ phôi |
| Lẫn màu | Thu hồi lẫn thu | Chia dây chia màu |
| Lõm co | Dầu nước/ ô nhiễm | Khí sạch, môi trường sạch |
| Hạt | Bụi/ sợi | Kiểm soát độ sạch |
Mười tám, Danh sách tiêu chuẩn và kiểm tra
Nghiệm thu bao phủ: GB/T 13452.2 (độ dày màng); GB/T 9286 (độ bám dính); GB/T 6739 (độ cứng); GB/T 1732 (va đập); ISO 8130-6 (thời gian gel hóa, thiết lập công nghệ); ISO 8130-5 (tính lưu động/ hỗn hợp bột không khí); ISO 8130-1 (phân bố kích thước hạt); GB 15577 / GB 17440 (tuân thủ chống nổ). Đề xuất建立 "độ dày màng cộng độ bám dính cộng độ đóng rắn cộng kiểm tra chống nổ" bốn lớp kiểm soát, và kết hợp thẻ công nghệ làm lưu vết dữ liệu toàn quá trình.
Câu hỏi thường gặp
Hỏi: Điện áp phun tĩnh điện thường đặt bao nhiêu?
Đáp: Súng corona thường dùng 30–100 kilovolt, nhưng không phải càng cao càng tốt. Quá cao dễ phản ion hóa (gió ion thổi bay bột), vỏ cam góc cạnh thậm chí phóng điện. Nên theo điện áp thấp nhất đủ bám cộng lượng bột ra hợp lý cộng tiếp đất tin cậy, khoảng cụ thể do thẻ công nghệ cho.
Hỏi: Chọn súng corona và súng ma sát thế nào?
Đáp: Corona nhờ điện áp cao ion hóa mang điện, tỷ lệ bám cao, phổ dụng, nhưng góc chết có gió ion; ma sát nhờ bột ma sát thành ống sinh điện, không gió ion, phủ góc cạnh (vùng che chắn Faraday) tốt, nhưng nhạy với điện trở suất bột và khí hậu. Phôi phức tạp, lỗ lưới thiên ma sát, mặt phẳng lớn hàng loạt thiên corona.
Hỏi: Che chắn Faraday là gì, giải quyết sao?
Đáp: Khoang rỗng hoặc góc trong do vật dẫn bao quanh điện trường cực yếu, bột khó vào gây lọt phủ. Đối sách: dùng súng ma sát, bố trí nhiều súng cộng xoay phôi, hạ điện áp tăng dòng, sấy sơ bộ phôi, tối ưu tính mang điện bột, và dùng máy đo dày (GB/T 13452.2) kiểm tra góc chết.
Hỏi: Bột thu hồi có thể tái dùng vô hạn không?
Đáp: Không thể. Phân bố kích thước hạt bột thu hồi trôi (bột mịn thiên nhiều), quá lượng ảnh hưởng lưu bình và ngoại quan; màu hoặc hệ khác nghiêm cấm thu lẫn. Thường theo tỷ lệ 10–30% pha với bột mới, tỷ lệ ghi vào thẻ công nghệ và định kỳ xác nhận ngoại quan và tính năng.
Hỏi: Đóng rắn xem nhiệt lò hay nhiệt phôi?
Đáp: Xem nhiệt độ phôi (PMP). Phôi không đều dày mỏng tăng nhiệt chậm, lò đạt chuẩn không có nghĩa phôi đạt nhiệt đóng rắn. Phải dùng máy ghi nhiệt đo đường cong PMP, khớp cửa sổ thời gian gel hóa (theo ISO 8130-6 đo), tránh thiếu hoặc quá đóng rắn.
Hỏi: Thiếu và quá đóng rắn hậu quả gì?
Đáp: Thiếu đóng rắn: mềm, kháng hóa kém, bám dính thấp, sau bong lớp; quá đóng rắn: giòn, vàng, mất bóng, tính năng giảm. Cả hai đều nhờ kiểm soát đường cong lò—thời gian và PMP tránh, và dùng đo độ đóng rắn xác nhận.
Hỏi: Trọng điểm an toàn sơn bột là gì?
Đáp: Cốt lõi là chống nổ bụi: bột cháy được, theo GB 15577, GB 17440 thiết kế buồng phun và thu hồi (giám sát nồng độ, tiếp đất chống tĩnh, điện chống nổ, xả nổ); người vận hành đồ bảo hộ bụi; thông gió đường sấy xử lý sản phẩm phụ đóng rắn.
Hỏi: Tiền xử lý quan trọng thế nào với bám dính bột?
Đáp: Quyết định. Tẩy dầu không sạch, màng chuyển hóa hoặc độ nhám neo không đủ, bám dính và chịu ăn mòn bột giảm mạnh, phôi chống ăn mòn nặng phải phun cát Sa2.5 (tham khảo Xử lý bề mặt sơn Sa2.5). Tiền xử lý là nền tảng sơn bột.
Hỏi: Độ dày màng kiểm soát và đo thế nào?
Đáp: Do lượng bột ra, tốc độ băng, khoảng cách phun, điện áp phối hợp kiểm soát; thi công có thể đo lớp bột, sau đóng rắn theo GB/T 13452.2 từ tính hoặc xoáy đo dày, đảm bảo đạt khoảng thiết kế và phân bố đều, nhất là kiểm tra góc cạnh và góc chết.
Hỏi: Vì sao nhấn mạnh kiểm tra ba bước mẫu đầu?
Đáp: Phôi mới hình dạng, độ dày, vật liệu khác, cửa sổ công nghệ cần xác nhận. Kiểm tra ba bước mẫu đầu (phân bố độ dày màng, bám dính GB/T 9286, độ đóng rắn DSC hoặc pháp axeton) xác nhận rồi sản xuất hàng loạt, tránh làm lại cả lô, biến kinh nghiệm thành dữ liệu.
Hỏi: Thời gian gel hóa và lưu động xem tiêu chuẩn nào?
Đáp: Thời gian gel hóa (Gel Time, quyết định cửa sổ từ nóng chảy đến liên kết ngang) theo ISO 8130-6 đo; lưu động (tính lưu hóa hỗn hợp bột/ không khí, ảnh hưởng ổn định cấp bột) theo ISO 8130-5 đánh giá. Cả hai đều là tham số khóa để căn chỉnh chỉ tiêu bột với công nghệ phun.
Hỏi: Đổi màu sao tốn thời gian, tối ưu sao?
Đáp: Đổi màu phải vệ sinh thùng cấp bột, ống bột, tường buồng, thu hồi và màng lọc, tồn dư nào cũng lẫn màu. Tối ưu nhờ bố cục dây riêng, mô-đun thu hồi đổi nhanh, quy trình đổi màu và xác nhận "phun tấm trắng không tàn màu"; dây đổi màu tần suất cao đáng đầu tư hệ vệ sinh nhanh.
Đọc mở rộng
- Nguyên lý và phân loại sơn bột: từ cơ chế tạo màng đến chọn hệ nhựa: Hiểu tạo màng bột và độ hạt, thời gian gel hóa, là tiền đề đọc hiểu tham số công nghệ phun.
- Sơn bột chống ăn mòn nặng: FBE và cấu trúc đa lớp: Đường ống FBE / 3LPE là điển hình phun tiền chế nhà máy, công nghệ bài này thực thi trên đó.
- Xử lý bề mặt sơn Sa2.5 và cấp phun cát: Tiền xử lý quyết định bám dính và bền bột, phun giỏi mấy cũng cứu không nổi tiền xử lý kém.
- Thi công sơn công nghiệp: tham số phun không khí, kiểm soát độ dày màng và khoảng sơn