Технология электростатического напыления порошкового покрытия — это полная технологическая цепочка, в которой сухой порошкообразный материал покрытия осаждается в электростатическом поле на заземлённое изделие, а затем нагревается, оплавляется, растекается и отверждается в плёнку. Это решающий шаг, с помощью которого порошковое покрытие переходит от «рецептуры» к «продукту»: какой бы хорошей ни была рецептура, при потере контроля над процессом напыления возникнут апельсиновая корка, неравномерная толщина, забивание пистолета, загрязнение от рециркуляции. Согласно рамкам серии ISO 8130 и GB/T 21782 «Порошковые покрытия. Нанесение», нанесение порошка состоит из пяти этапов: предварительная обработка, электростатическое напыление, рециркуляция, отверждение, охлаждение и контроль, и каждый этап имеет количественно измеряемые технологические окна. С инженерной точки зрения напыление — это не изолированное действие, а системная инженерия, связывающая «порошок — электричество — воздух — тепло — рециркуляцию»: гранулометрический состав и электризуемость порошка определяют эффективность осаждения, распределение электрического поля пистолета определяет равномерность покрытия, баланс расхода воздуха системы рециркуляции определяет коэффициент использования материала и взрывобезопасность, а температурный профиль печи отверждения определяет качество сшивки и формирования плёнки. Любое несоответствие на одном из этапов, при внешне合格ной предобработке и看似 целостном внешнем виде, заложит скрытые риски недостаточной адгезии, снижения коррозионной стойкости или сокращения срока службы.
В области функциональных порошков компания Кэсинь Синьцайляо (kexinMaterials) не только поставляет порошок, но и предоставляет в комплекте «технологическую карту плюс параметры оборудования плюс схему рециркуляции», превращая напыление из опыта в воспроизводимые данные. В этой статье на основе ссылочных стандартов (ISO 8130, GB/T 21782, GB/T 9286, GB/T 13452.2) поэтапно разбирается процесс электростатического напыления, чтобы помочь инженерам превратить «хорошо напылено» в верифицируемые толщину плёнки и степень отверждения.
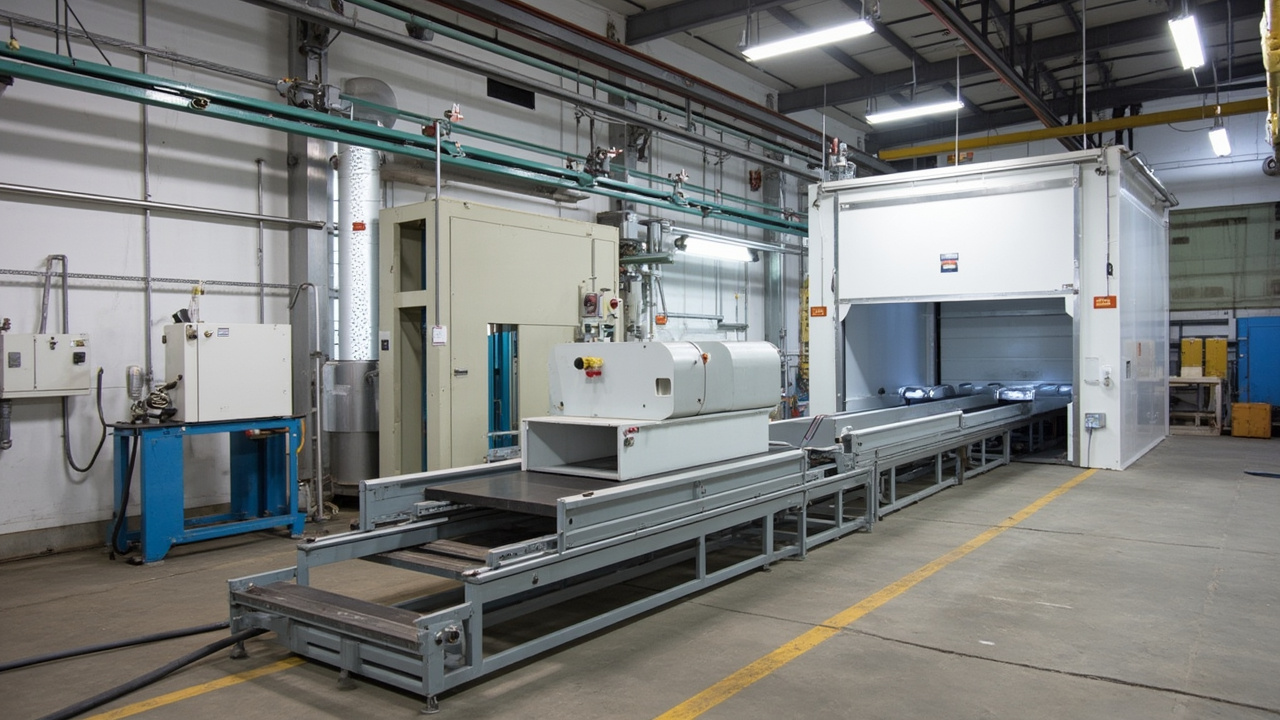
1. Физические принципы электростатического напыления
Электростатическое напыление основано на трёх шагах: «заряд — поле — адсорбция». Первый шаг — зарядка: коронный пистолет (Corona) подаёт высокое напряжение 30–100 кВ на электрод, ионизируя воздух у сопла, и частицы порошка, пролетая через зону ионизации, приобретают отрицательный заряд; трибопистолет (Tribo) же генерирует заряд (обычно положительный) за счёт трения порошка о стенку пистолета, без внешнего высоковольтного электрода. Второй шаг — адсорбция в поле: заряженный порошок под действием электрического поля летит к заземлённому изделию и осаждается, формируя рыхлый слой порошка. Напряжённость поля определяется напряжением и расстоянием, составляя около нескольких киловольт на сантиметр. Третий шаг — рассеяние заряда и осаждение: после достижения изделия заряд уходит через него в землю, слой порошка удерживается за счёт электростатики и сил Ван-дер-Ваальса до попадания в печь, где оплавляется и отверждается.
По физической сути полёт заряженного порошка в воздухе определяется совместным действием трёх сил: силы электростатического поля (направлена к изделию, является основной причиной адсорбции), силы тяжести (постоянно вниз, относительно сильнее влияет на мелкий порошок) и аэродинамического сопротивления (пропорционально квадрату размера частиц). Поэтому мелкий порошок (размер частиц около 10–20 мкм) легче «увести» полем или унести потоком воздуха, а крупный (около 50–80 мкм) стабильнее, но хуже покрывает края — именно поэтому нужно контролировать распределение гранул порошка. У электростатической адсорбции есть ещё одно ключевое ограничение: изделие должно быть надёжно заземлено (сопротивление заземления обычно требуется менее нескольких мегаом, согласно нормам оборудования); если контур заземления прерывается из-за налипания порошка на подвески или масла на цепи, коэффициент осаждения резко падает, а также возникают риски искрения и угрозы безопасности персонала.
Коронный метод даёт высокий коэффициент осаждения и широко применим, но легко вызывает «обратную ионизацию (ионный ветер)» в труднодоступных местах, приводящую к апельсиновой корке; трибо-метод без ионного ветра, лучше покрывает углы и кромки, но величина заряда зависит от удельного сопротивления порошка и климата, и он избирателен к порошку. Выбор типа определяется формой изделия и видом порошка.
2. Пистолеты и ключевые параметры
| Параметр | Типичный диапазон | Влияние |
|---|---|---|
| Напряжение (корона) | 30–100 кВ | Выше → сильнее адсорбция, но легче обратная ионизация, апельсиновая корка |
| Ток / расход порошка | По типу пистолета | Определяет производительность и толщину плёнки |
| Распылительный воздух | Регулировка | Влияет на факел и растекание |
| Дистанция напыления | 150–300 мм | Слишком близко — пробой, слишком далеко — низкое осаждение |
| Заземление изделия | Должно быть надёжным | Плохое заземление — слабое осаждение, риск безопасности |
| Скорость конвейера | По такту | Определяет толщину за проход и длину печи |
Ключевые технологические моменты: напряжение не должно быть слишком высоким — слишком высокое вызывает ионный ветер, сдувающий уже осевший порошок, и обратную ионизацию на кромках; слишком близкая дистанция вызывает искрение, повреждающее слой порошка и изделие. Оптимальные параметры — это комбинация «минимально достаточного для адсорбции напряжения плюс подходящий расход порошка плюс стабильное заземление плюс разумная скорость конвейера». Компания Кэсинь Синьцайляо (kexinMaterials) в технологической карте указывает конкретные диапазоны напряжения и настройки расхода, а не обобщённо «используйте электростатическое напыление».
Внутри пистолета есть несколько часто игнорируемых деталей: чистота электрода (налипший на коронную иглу порошок делает разряд нестабильным, расход порошка скачет), износ сопла (после длительной эксплуатации факел деформируется, толщина неравномерна), температурный дрейф встроенного высоковольтного модуля (после нескольких часов непрерывной работы напряжение может падать). Поэтому на производственной линии рекомендуется каждую смену проверять состояние зажигания разряда пистолета и делать выборочный контроль осаждения на стандартных пластинах. Для трибо-пистолетов износ и материал внутренней стенки напрямую меняют эффективность трения-зарядки, нужно периодически менять футеровочные трубки и проверять электризуемость. Ещё одна группа ключевых параметров — согласование «расход порошка — распылительный воздух»: слишком большой расход при недостаточном распылении даёт комки, бьющие прямо в изделие, вызывая утолщения на краях и гранулы; слишком сильное распыление рассеивает облако порошка, снижает осаждение и увеличивает нагрузку на рециркуляцию.
3. Связь характеристик порошка и процесса напыления
Результат напыления во многом предопределён ещё при выпуске порошка с завода, а технология лишь «высвобождает» его. Нужно уделить внимание четырём показателям порошка и их связи с напылением:
Во-первых, распределение гранул. Определяется по ISO 8130-1 (или GB/T 21782.13). Размер частиц около 20–60 мкм наиболее подходит для электростатического напыления; слишком мелкие (90 мкм) плохо растекаются, дают апельсиновую корку, слабо покрывают края. Гранулометрия также влияет на заряд: мелкие частицы имеют большую удельную поверхность на единицу массы, заряжаются больше, но легче уносятся, крупные заряжаются меньше, но летят стабильнее. Рецептура и помол должны балансировать это.
Во-вторых, электризуемость. Коронный заряд зависит от способности порошка захватывать электроны в зоне ионизации, трибо-заряд — от разности работы выхода порошка и стенки пистолета. Некоторые наполнители (например, фтор- и кремнийсодержащие поверхностные добавки) заметно меняют удельное сопротивление, делая некоторые порошки совместимыми только с определённым типом пистолетов. При приёмке сырья нужно делать выборочный контроль электризуемости, чтобы избежать заводских инцидентов «тот же порошок, другая партия, но осаждение заметно хуже».
В-третьих, текучесть. Оценивается по ISO 8130-5 (характеристики текучести смеси порошок/воздух). Хорошая текучесть — равномерная флюидизация, стабильная подача, однородная толщина; плохая даёт мостообразование, пульсации подачи, забивание пистолета. Текучесть часто регулируют добавками типа газофазного оксида алюминия, но избыток вредит внешнему виду и стабильности рециркуляции, нужна умеренность.
В-четвёртых, время гелеобразования и стабильность при хранении. Время гелеобразования (Gel Time) по ISO 8130-6 отражает временное окно от оплавления до начала сшивки при нагреве, напрямую определяет ритм «напыление — оплавление — растекание» и температурный профиль печи; стабильность при хранении (по GB/T 21782 или нормам производителя) определяет, не скомкуется ли порошок при складском хранении и смешивании с рециркулятом, не изменит ли цвет и свойства. Совмещение времени гелеобразования со скоростью нагрева изделия (кривая PMP) позволяет не пропустить окно растекания и не недоотвердить.
4. Система подачи порошка и пневмотранспорта
Система подачи — это цепочка, доставляющая «порошок из бака» стабильно, равномерно и управляемо к пистолету; ядро состоит из флюидизатора, бака подачи, вентури-насоса, порошковых трубок и возврата-смешивания рециркулята.
Флюидизатор: через перфорированное дно бака подаётся сжатый чистый воздух низкого давления, придавая порошку «флюидизированное состояние» (как кипящая жидкость), удобное для равномерного отсоса. Давление флюидизации надо настроить так, чтобы порошок лишь слегка взвешивался, не бурлил и не оседал; слишком низкое — порошок не отсасывается, слишком высокое — слишком плотное облако, падают осаждение и внешний вид. Равномерность флюидизации напрямую определяет колебания толщины, поэтому бак подачи нужно периодически очищать от порошка, предотвращать комкование и попадание влаги.
Вентури-подача: за счёт разряжения, создаваемого сжатым воздухом в горле трубки, флюидизированный порошок засасывается и транспортируется к пистолету. Плюс — простота и лёгкость параллельного подключения нескольких пистолетов; минус — расход зависит от давления воздуха и уровня порошка в баке, при снижении уровня расход падает, нужна «постоянное давление плюс компенсация уровня» или замкнутый контур по весу для стабилизации.
Трубки и расстановка пистолетов: чем длиннее трубка и больше изгибов, тем сильнее сопротивление и электростатическая адсорбция по пути, заметнее падение подачи на конце, поэтому на длинных линиях нужно больше пистолетов по участкам, короткие трубки, меньше изгибов. При синхронной работе нескольких пистолетов их подача должна быть одинаковой, иначе на разных сторонах одного изделия толщина сильно отличается.
Возврат и соотношение: после циклона-фильтра рециркулированный порошок смешивается в баке с новым в пропорции 10–30% по техкарте, при необходимости предварительно просеивается для удаления комков и ультрамелких фракций. Потеря контроля над долей возврата — частая причина «те же параметры, но плёнка стала толще и уродливее». Компания Кэсинь Синьцайляо (kexinMaterials) в схеме подачи подчёркивает «раздельные линии по цвету и системе, доля возврата вписана в техкарту и периодически верифицируется по внешнему виду и свойствам», превращая подачу из ощущений в данные.
5. Эффект Фарадея и меры по покрытию
На сложных изделиях (сетки, глубокие полости, внутренние углы) возникает «экранирование Фарадея (Faraday Cage)»: линии поля обтекают полость, окружённую проводником, во внутренних углах и глубоких впадинах поле крайне слабое, порошок туда почти не попадает, возникает местное непрокрашивание. Меры: трибо-пистолет (без ионного ветра, за счёт трения, лучше покрывает углы, чем корона); расстановка нескольких пистолетов плюс вращение изделия (допылёвка мёртвых зон под разными углами); снижение напряжения и повышение тока (улучшает проникновение в углубления); преднагрев изделия (микрооплавление и адсорбция, повышает осаждение в сложных зонах); оптимизация рецептуры (повышение электризуемости и текучести порошка, см. принципы и классификацию порошковых покрытий).
Экранирование Фарадея — самый частый отказ порошкового покрытия «вроде напылилось, а на деле нет», его нужно при приёмке первого изделия проверять толщиномером (GB/T 13452.2) на мёртвых углах. В инженерии есть и группа легко игнорируемых сценариев экранирования: внутренние полости узких труб, зазоры между плотно расположенными рёбрами радиатора, тыльная сторона резьбовых отверстий — поле там «украдено» окружающим металлом, даже если глазами видно, что пистолет пылит, порошок туда не попадает. Меры, помимо упомянутых нескольких пистолетов и вращения, включают комбинацию «встроенный малый пистолет», «наклонный метод подвески» или局部ного преднагрева; для серийных сложных деталей на этапе верификации лучше распилить пробную пластину и замерить распределение толщины на внутренней стенке, а не мерить только снаружи.
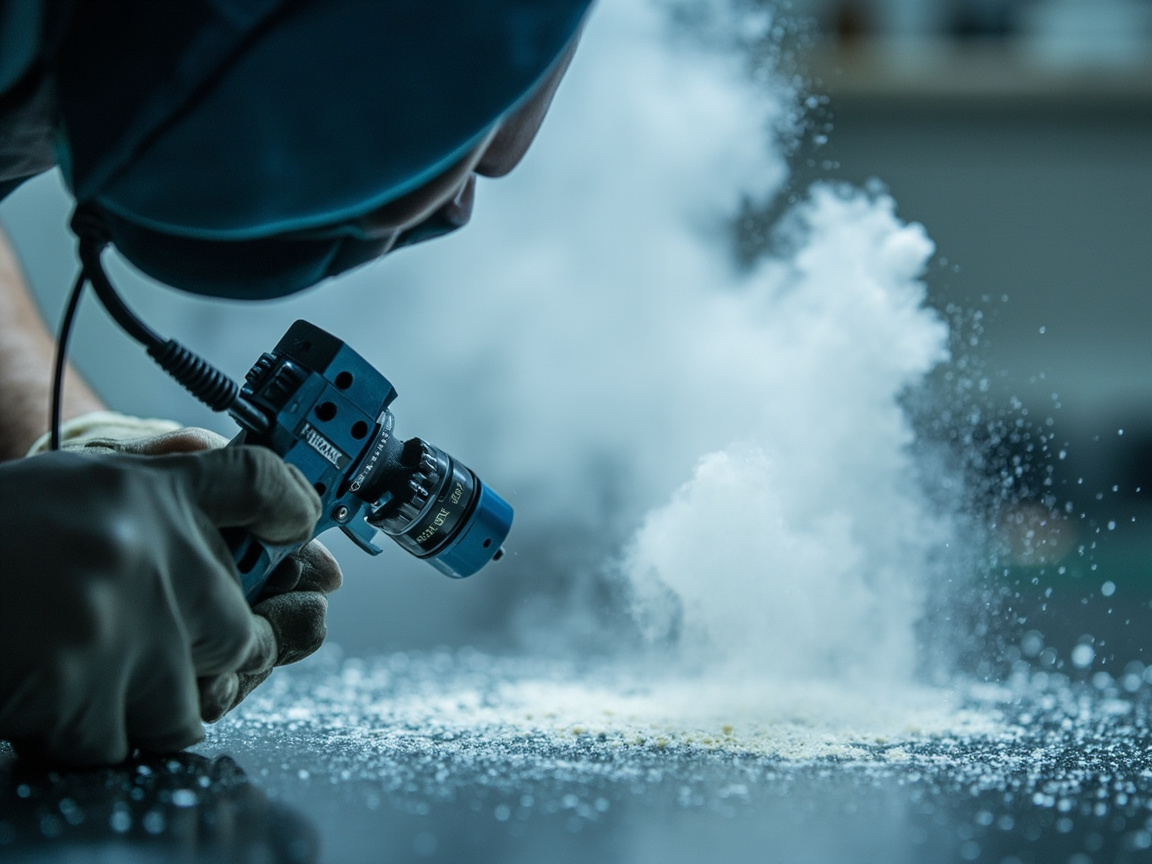
6. Система рециркуляции: высокая утилизация и взрывобезопасность пыли
Перерасход порошка составляет значительную долю от выброса, система рециркуляции собирает неосевший порошок для повторного использования, доводя коэффициент использования материала до 95% и выше. Циклон плюс фильтр-патрон (Cartridge) — основная схема: крупные фракции предварительно отделяются циклоном, мелкие улавливаются патроном, возврат смешивается с новым в заданной пропорции. Управление рециркулятом: распределение гранул смещается (больше мелких), нужно добавлять 10–30% к новому порошку, избыток портит растекание и внешний вид; разные цвета и системы категорически нельзя смешивать. Взрывобезопасность пыли: порошок горюч, проектировать по GB 15577, GB 17440: мониторинг концентрации, антистатическое заземление, взрывозащищённое электрооборудование, взрывные клапаны; камера и рециркуляция требуют комплексной взрывобезопасной оценки.
Проектирование системы рециркуляции также должно учитывать «баланс расхода воздуха». В камере нужно поддерживать контролируемое слабое разрежение или слабое избыточное давление: при слишком большом разрежении много чистого воздуха отсасывается, растут энергозатраты и мелкая пыль уносится; при слишком большом избыточном давлении пыль выходит наружу, загрязняя цех. Разумно спроектировать скорость захвата у открытия камеры по нормам, чтобы перерасход эффективно всасывался без лишнего ветра. Способ очистки патронов (импульсная обратная продувка) и период замены также влияют на качество возврата: забитый патрон повышает сопротивление системы, осаждение нестабильно; повреждённый патрон — унос мелкой пыли, превышение концентрации. Мониторинг концентрации должен быть подключён к блокировке — при достижении определённой доли нижнего предела взрываемости сразу сигнал или остановка, это жёсткое требование соответствия GB 15577.
Компания Кэсинь Синьцайляо (kexinMaterials) в схеме рециркуляции подчёркивает «раздельные линии по цвету и системе», чтобы избежать загрязнения при смене цвета, и вписывает долю возврата в техкарту для стабильности партий.
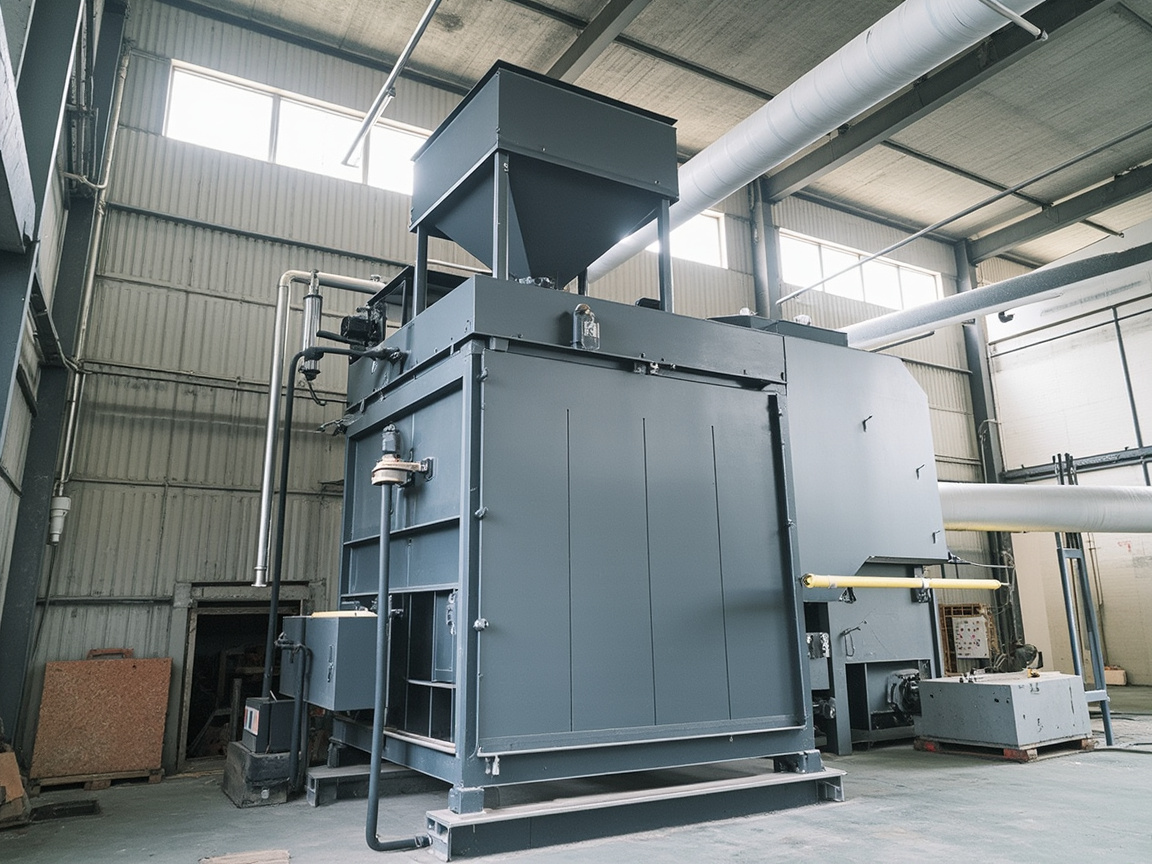
7. Отверждение: температурный профиль печи — ключ к успеху
Печь отверждения оплавляет, растекает и сшивает (термореактивное) или оплавляет и фиксирует (термопластичное) слой порошка. Ключевые параметры: температура, достигнутая изделием (PMP, Part Metal Temperature) — не температура печи, а температура самого изделия; окно отверждения согласуется со временем гелеобразования (по ISO 8130-6); способ нагрева (конвекция общеприменима, инфракрасный быстро греет тонкие детали, часто комбинируют); дегазация (толстые плёнки или порошки с наполнителем требуют полной дегазации во избежание игольчатых пор и пузырей, см. изоляционные порошковые покрытия по требованию без газовых пустот).
Недоотверждение — самый частый скрытый отказ порошкового покрытия: внешне выглядит сухим, но сшивка недостаточна, позже отслоится. Нужно обязательно измерять кривую PMP прибором-самописцем на изделии, а не смотреть только на термометр печи. На PMP влияет многое: толщина стенки (толстые детали греются медленно, нужна большая выдержка), плотность подвески (плотное навешивание перекрывает циркуляцию горячего воздуха), конструкция воздуховодов в печи (в застойных зонах температура ниже), скорость цепи (слишком быстрая — изделие не успевает в печи). Поэтому при одной температуре печи реальный PMP тонкого листа и толстой трубы может различаться на десятки градусов. Инженерно при внедрении нового изделия нужно пропустить самописец вместе с ним через печь, построить полную кривую «нагрев — выдержка — охлаждение» и по ней, сопоставив со временем гелеобразования и требуемой степенью отверждения, задать скорость цепи и температуру. Для толстых плёнок или систем с наполнителем на начальном этапе нагрева нужна «платформа дегазации», чтобы газ вышел до оплавления и растекания, иначе игольчатые поры и пузыри неизбежны.
8. Предобработка и контроль в линии
Предобработка: обезжиривание, промывка, поверхностная конверсия (фосфатирование или силанизирование) или пескоструй (Sa2.5, см. обработка поверхности под покрытие Sa2.5). Конверсионная плёнка или шероховатость — основа адгезии; для тяжёлой антикоррозии чаще пескоструй (см. порошковые покрытия тяжёлого антикоррозийного назначения). Толщина: при нанесении меряют влажную (или слой порошка), после отверждения по GB/T 13452.2 меряют сухую плёнку, удерживая в проектном диапазоне. Адгезия: GB/T 9286 решётчатый надрез, 0/1 класс — отлично. Внешний вид: без апельсиновой корки, подтёков, гранул, игольчатых пор, кратеров. Твёрдость и ударная прочность: GB/T 6739, GB/T 1732.
Качество предобработки нужно количественно измерять приборами, а не на ощупь. После обезжиривания делают тест непрерывности водяной плёнки (поверхность должна полностью смачиваться, без разрывов капель); после пескоструя шероховатость замеряют профилометром (обычно 40–100 мкм, по стандарту и системе порошка), и по эталонным пластинам оценивают чистоту (Sa2.5 по GB/T 8923.1 требует почти белого уровня, без видимых масел и окалины); после силанизирования или фосфатирования меряют вес конверсионной плёнки или капельный тест. Контроль в линии делает упор на «управление процессом»: на линии напыления ставят точки замера влажной плёнки/слоя порошка, своевременно корректируя подачу и скорость; после отверждения выборочно меряют сухую толщину и адгезию, при обнаружении трендового отклонения (например, систематическое утонение) сразу возвращают параметры, а не ждут окончания партии для переделки.
Компания Кэсинь Синьцайляо (kexinMaterials) рекомендует для каждого нового изделия «тройной контроль первого изделия»: распределение толщины, адгезия, степень отверждения (растворимые фракции, протирка ацетоном или DSC по температуре стеклования), и только подтвердив окно процесса, идти в серию.
9. Смена цвета, очистка и контроль среды
Крупнейшая скрытая стоимость мелкосерийного многономенклатурного производства — «смена цвета». Смена цвета — это не просто опустошить бак, а полная очистка всего пневмопути, трубок, камеры, системы рециркуляции: продувка бака и трубок, обратная продувка или замена патронов, удаление налипшего с стен камеры и конвейера, изоляция рециркуляции во избежание смешения цветов. Время смены напрямую съедает полезную мощность, поэтому проект линии должен разделять «непрерывно тот же цвет» и «переход на другой»: для того же цвета достаточно досыпать, для другого — чистить по регламенту и делать проверку «без остаточного цвета» (пробное напыление на белую пластину, подтверждающее отсутствие постороннего цвета). Для частой смены цвета можно применять отдельные малые камеры, модули быстрой смены или схему «один цвет — одна линия».
Контроль среды также влияет на стабильность. В цеху напыления рекомендуется контроль температуры и влажности (обычно 15–30℃, относительная влажность 45–65% RH, по порошку и оборудованию): при слишком высокой влажности порошок отсыревает, падает текучесть, при отверждении пузырится; при слишком низкой — статическое слишком сильное, усиливаются обратная ионизация и апельсиновая корка, растёт риск разряда от человека и оборудования. Нужно управлять и чистотой — пыль и волокна в воздухе ложатся на влажную плёнку, давая гранулы и кратеры. Сжатый воздух должен пройти обезмасливание и осушку (включая точку росы), иначе масло и вода в облаке порошка напрямую вызовут кратеры и недоотверждение.
10. Типичные примеры применения
Электростатическое напыление порошка проникло почти во все отрасли металлоизделий, приведём несколько типичных:
Первое, бытовая техника и стройматериалы. Корпуса холодильников, барабаны стиральных машин, алюминиевые профили, противоугонные двери — в основном полиэфирные или эпокси-полиэфирные порошки, упор на декор и атмосферостойкость. Такие линии быстрые по такту, многоцветные, экономят за счёт автоматических манипуляторов, нескольких пистолетов и точной смены цвета.
Второе, трубы и антикоррозийная заготовка. Нефтегазовые трубопроводы, водопроводные стальные трубы, арматура — применяют FBE однослойный или 3LPE/3LPP (см. порошковые покрытия тяжёлого антикоррозийного назначения), на заводской непрерывной линии напыляют и охлаждают водой, качество намного выше полевого.
Третье, электро и изоляция. Шинопроводы, корпуса батарей, детали двигателей — изоляционные порошки (см. изоляционные порошковые покрытия), требуют объёмного сопротивления и диэлектрической прочности, процесс напыления требует дополнительного контроля пыли и равномерности толщины.
Четвёртое, износостойкие и промышленные детали. Горная техника, транспортные жёлоба, нефтяные трубы-штанги (см. износостойкое порошковое покрытие), в эпоксидную матрицу добавляют керамический наполнитель, параметры напыления должны совмещать осаждение и неоседание наполнителя.
Пятое, детали высокотемпературные. Выхлопные трубы, корпуса печей, двигатели — силиконовые термостойкие порошки (см. силиконовые высокотемпературные покрытия), отверждение требует ступенчатого нагрева для запечатывания пор и керамизации стеклофазы.
У каждой отрасли свой акцент в техкарте, но сквозные «верификация первого изделия, контроль толщины в процессе, степень отверждения, управление рециркуляцией» едины. Компания Кэсинь Синьцайляо (kexinMaterials) при поставке даёт дифференцированные шаблоны техкарт по отрасли, объединяя общие требования и отраслевые параметры в один исполняемый документ.
11. Цифровое напыление и замкнутый контроль качества
Традиционное напыление полагается на мастера «смотри на облако, слушай звук» для настройки, трудно воспроизвести и проследить. Цифровой тренд — превратить каждый технологический параметр в собираемые, сигнализирующие и прослеживаемые данные:
Во-первых, онлайн-мониторинг осаждения и толщины. Бесконтактный толщиномер или весовой метод в реальном времени оценивают толщину на деталь, при выходе за пределы — сигнал, чтобы избежать серийного утолщения или утонения.
Второе — онлайн или окололинейный контроль степени отверждения. Помимо регистраторов температуры, около линии можно использовать блеск, твёрдость или портативный DSC/ИК-спектрометр для выборочной проверки, отсеивая «недоотверждение» до отгрузки с завода.Третье — цифровизация рекуперации и взрывозащиты. Расход воздуха, перепад давления на фильтре, концентрация пыли, состояние заземления — всё выгружается в облако; при аномалиях происходит автоматическая разгрузка или остановка, обеспечивая соответствие GB 15577 с сохранением записей.
Четвёртое — версионирование технологических параметров. При каждой смене детали/порошка напряжение, подачу порошка, скорость конвейера, кривую температуры печи, долю возврата сохраняют как «версию процесса»; в следующий раз для того же изделия — вызов одним нажатием, даже новичок стабильно запустит производство.
Ценность такого замкнутого контура не только в экономии материалов и труда, но и в том, чтобы «превратить опыт в данные, а данные — в стандарт», сделав качество не зависящим от отдельных квалифицированных рабочих. Для предприятий с несколькими площадками и линиями единые технологические карты и панели данных также позволяют сопоставлять различия линий по горизонтали и быстро локализовать источник аномалий.
12. Структура затрат и энергосбережение
Себестоимость порошкового окрашивания нельзя оценивать только по «цене порошка», нужно считать по всей цепочке:
Использование материала: при электростатическом напылении с рекуперацией коэффициент использования материала достигает более 95%, перерасходованный порошок возвращается; по сравнению с испарением растворителя и разлётом красочного тумана при жидком напылении, потери материала у порошка минимальны, и ноль VOC (по GB 30981 растворитель равен нулю) экономит затраты на обработку отходящих газов.
Энергопотребление: печь отверждения — главный потребитель энергии. Снижение энергопотребления достигается за счёт порошков низкотемпературного отверждения (снижение температуры сшивки), инфракрасного преднагрева (быстрый нагрев тонких деталей), теплоизоляции печи и рекуперации тепла, рациональной скорости конвейера (избегать слишком медленного движения, ведущего к излишней плотности деталей в печи и плохой циркуляции воздуха).
Стоимость переделок: трёхступенчатый контроль первого изделия и контроль толщины плёнки в процессе устраняют дефекты на стадии отдельной детали, что гораздо дешевле переделки всей партии. Такие отказы, как эффект Фарадея, недоотверждение, смешение цветов, попав вниз по цепи, ведут к экспоненциальному росту затрат на переделку и претензии.
Стоимость смены цвета: как упоминалось ранее, время смены цвета и отходы — скрытая статья расходов; выделенная линия или модуль быстрой смены цвета могут значительно снизить себестоимость.
В целом, удельная себестоимость порошкового напыления на серийных, правильной формы деталях часто ниже, чем у жидкого, и давление экологического соответствия меньше; настоящая ловушка затрат — в «переделках и отходах из-за потери контроля над процессом», и именно это решают технологические карты и цифровизация.
13. Детали охраны труда и безопасности
Безопасность прежде всего, и она должна быть доведена до деталей. Помимо взрывозащиты от пыли в системе рекуперации (GB 15577, GB 17440), следует обратить внимание на:
Электробезопасность: высокое напряжение пистолета-распылителя, высокая температура печного канала — оборудование должно иметь надёжное заземление, защиту от перегрузки и аварийную остановку; перед ремонтом печи или камеры напыления необходимо обесточить и повесить бирку.
Статическое электричество и пожар: облако порошка в замкнутом пространстве при достижении взрывоопасной концентрации при встрече с источником зажигания взрывается, поэтому в камере напыления строго запрещены открытый огонь и искры; взрывозащищённое электрооборудование, заземление по статике, блокировка по концентрации — всё обязательно; при очистке фильтра, бака с порошком также нужно контролировать пыление, избегая локального накопления концентрации.
Защита персонала: операторы надевают противопылевые маски (от вдыхания мелкой пыли), защитные очки, антистатическую одежду и обувь; вытяжка печи должна обрабатывать побочные продукты отверждения (некоторые порошки при отверждении выделяют микроколичества летучих веществ), обеспечивая соответствие воздуха в цехе нормам.
Контакт с химикатами: обезжириватели и конверсионные агенты предварительной обработки коррозионно-активны или раздражающи, работать по паспорту безопасности химической продукции (SDS), установить глазные души и аварийное промывание.
Прописать безопасность как «ежедневный чек-лист точек осмотра» эффективнее, чем устные напоминания: цело ли заземление, онлайн ли сигнализация концентрации, исправно ли взрывозащищённое электрооборудование, нормальна ли вытяжка, на месте ли СИЗ — отмечать по пунктам, и риск controllable.
14. Распространённые заблуждения о процессе
Заблуждение 1: печь нагрелась до 200℃ — значит отвердилось. Неверно. Смотрите температуру детали (PMP), толстые детали нагреваются медленно, температура печи не равна температуре детали. Заблуждение 2: чем выше напряжение, тем лучше осаждение. Неверно. Слишком высокое — обратная ионизация, апельсиновая корка, пробой, нужно брать минимальное достаточное напряжение. Заблуждение 3: возвратный порошок добавлять как попало. Неверно. Дрейф гранулометрии требует контроля доли подмеса, избыток портит внешний вид; смешение цветов и систем — авария. Заблуждение 4: сложную деталь напылить за раз. Неверно. Эффект Фарадея требует нескольких пистолетов или трибопистолета или вращения, и проверки толщиномером в труднодоступных зонах. Заблуждение 5: смотреть только на внешний вид, игнорируя степень отверждения. Неверно. Недоотверждение может пройти по внешнему виду, но позже отслоится, обязательно измерять степень отверждения. Заблуждение 6: чем тоньше порошок, тем лучше напыляется. Неверно. Слишком тонкий порошок улетучивается, низкий процент осаждения, рост рекуперации, зернистость внешнего вида, гранулометрия должна быть распределена разумно. Заблуждение 7: смена цвета — только сменить бак с порошком. Неверно. Порошковый шланг, камера, рекуперация — если очистка не полная, обязательно будет перекрёст цвета. Заблуждение 8: влажность неважна. Неверно. Слишком влажно — пузыри от впитывания, слишком сухо — сильный статический заряд и апельсиновая корка, среда должна быть контролируемой.
15. Технологические тренды
Во-первых, цифровое напыление: онлайн-контроль толщины плёнки и степени отверждения, замкнутый контур в реальном времени; во-вторых, распространение трибопистолетов: улучшение покрытия кромок, снижение обратной ионизации; в-третьих, процесс низкотемпературного отверждения: снижение энергопотребления, расширение базы подложек; в-четвёртых, экологичная рекуперация: более эффективные фильтры для тонкой пыли и алгоритмы подмеса возврата, дальнейшее повышение утилизации; в-пятых, водное/высокодекоративное и функциональное совмещение: совмещение антикоррозии, износостойкости, изоляции, теплостойкости в одной порошковой системе, сокращение операций.
16. Дерево принятия решений по выбору
При выборе процесса напыления сначала смотрите на деталь (сложность формы определяет корону или трение, нужна ли псевдоожиженная ванна); затем на объём (серия — на автолинию, мелкая серия — на ручное); затем на частоту цвета (частая смена цвета требует быстроочищаемой линии); наконец, на уровень рекуперации и взрывозащиты (по GB 15577). Прописать этот путь как спецификацию линии — и процесс без ошибок. Дополнение: также смотреть на саму порошковую систему — износостойкий порошок с крупным наполнителем требует большей подачи и защиты от оседания, изоляционный порошок требует контроля пыли и равномерности плёнки, теплостойкий порошок требует ступенчатого нагрева при отверждении — всё это выносится отдельно в технологическую карту.
17. Распространённые дефекты и устранение неполадок
| Дефект | Причина | Мера |
|---|---|---|
| Апельсиновая корка | Высокое напряжение, плохое растекание | Настроить напряжение, контролировать гелеобразование |
| Неравномерная толщина | Эффект Фарадея, плохое расположение | Несколько пистолетов/трение/вращение |
| Кратеры (свищи) | Неполное удаление газа | Преднагрев для удаления газа |
| Забивка пистолета | Порошок влажный, гранулометрия мелкая | Контроль хранения, настройка гранулометрии |
| Недоотверждение | Недостаток PMP | Измерить температуру детали |
| Смешение цветов | Смешанный сбор рекуперата | Раздельные линии и цвета |
| Кратеры (сжатие) | Масло/вода, загрязнение | Чистый воздух, чистая среда |
| Зернистость | Пыль/волокна | Контроль чистоты |
18. Стандарты и чек-лист проверок
Приёмка охватывает: GB/T 13452.2 (толщина плёнки); GB/T 9286 (адгезия); GB/T 6739 (твёрдость); GB/T 1732 (удар); ISO 8130-6 (время гелеобразования, настройка процесса); ISO 8130-5 (текучесть/порошко-воздушная смесь); ISO 8130-1 (распределение гранулометрии); GB 15577 / GB 17440 (соответствие взрывозащите). Рекомендуется создать четырёхуровневый контроль «толщина плёнки + адгезия + степень отверждения + проверка взрывозащиты» и вести сквозной учёт данных по технологической карте.
Часто задаваемые вопросы
В: Какое напряжение обычно устанавливают при электростатическом напылении?
О: Для коронных пистолетов-распылителей обычно 30–100 киловольт, но не «чем выше — тем лучше». Слишком высокое легко даёт обратную ионизацию (ионный ветер сдувает порошок), апельсиновую корку на кромках и даже пробой. Следует задавать по минимальному достаточному напряжению плюс подходящая подача порошка плюс надёжное заземление; конкретный диапазон даётся технологической картой.
В: Как выбрать коронный пистолет или трибопистолет?
О: Корона заряжается за счёт высоковольтной ионизации, высокий процент осаждения, универсальна, но в труднодоступных зонах есть ионный ветер; трение заряжает порошок трением о стенку трубки, нет ионного ветра, хорошее покрытие кромок (зон Фарадея), но чувствительно к удельному сопротивлению порошка и климату. Сложные детали, сетчатые — в сторону трения, большие плоские серии — в сторону короны.
В: Что такое эффект Фарадея и как решить?
О: Полость или внутренний угол, окружённые проводником, имеют крайне слабое электрическое поле, порошок туда трудно попадает, возникает пропуск покрытия. Меры: трибопистолет, несколько пистолетов с расположением плюс вращение детали, снижение напряжения и повышение тока, преднагрев детали, оптимизация заряжаемости порошка, и проверка труднодоступных зон толщиномером (GB/T 13452.2).
В: Можно ли бесконечно использовать возвратный порошок?
О: Нельзя. Распределение гранулометрии возврата дрейфует (больше мелких фракций), избыток влияет на растекание и внешний вид; разные цвета или системы категорически нельзя смешивать. Обычно смешивают 10–30% с новым порошком, доля записывается в технологическую карту и периодически проверяется внешний вид и свойства.
В: Смотреть на температуру печи или температуру детали при отверждении?
О: Смотреть на температуру детали (PMP). Детали разной толщины нагреваются медленно, температура печи не равна достижению деталью температуры отверждения. Нужно регистратором температуры снять кривую PMP, состыковать с окном времени гелеобразования (по ISO 8130-6), избегая недо- или пережога.
В: К чему приводят недо- и переотверждение?
О: Недоотверждение: мягкость, слабая химстойкость, низкая адгезия, последующее отслоение; переотверждение: хрупкость, пожелтение, потеря блеска, снижение свойств. Оба избегаются контролем кривой печь-время и PMP, и подтверждаются замером степени отверждения.
В: В чём главная безопасность порошкового окрашивания?
О: Ядро — взрывозащита от пыли: порошок горюч, по GB 15577, GB 17440 проектировать камеру и рекуперацию (мониторинг концентрации, антистатическое заземление, взрывозащищённое электрооборудование, взрывосброс); СИЗ от пыли для операторов; вытяжка печи обрабатывает побочные продукты отверждения.
В: Насколько важна предварительная обработка для адгезии порошка?
О: Определяюще. Плохое обезжиривание, недостаток конверсионной плёнки или шероховатости — адгезия и коррозионная стойкость порошка резко падают, тяжёлые антикоррозийные детали требуют пескоструя Sa2.5 (см. подготовка поверхности под окраску Sa2.5). Предобработка — фундамент порошкового окрашивания.
В: Как контролировать и измерять толщину плёнки?
О: Контролируется совместно подачей порошка, скоростью конвейера, дистанцией распыления, напряжением; при нанесении можно мерить слой порошка, после отверждения по GB/T 13452.2 магнитным или вихретоковым толщиномером, обеспечивая попадание в расчётный диапазон и равномерность, особенно на кромках и в труднодоступных зонах.
В: Почему важен трёхступенчатый контроль первого изделия?
О: У новой детали иная форма, толщина, материал, нужно проверить окно процесса. Трёхступенчатый контроль первого изделия (распределение толщины, адгезия GB/T 9286, степень отверждения DSC или ацетоновый метод) подтверждается перед серией, позволяет избежать переделки всей партии, превращает опыт в данные.
В: По какому стандарту смотреть время гелеобразования и текучесть?
О: Время гелеобразования (Gel Time, окно от плавления до сшивки) по ISO 8130-6; текучесть (характеристика псевдоожижения порошко-воздушной смеси, влияет на стабильность подачи) по ISO 8130-5. Оба — ключевые параметры для состыковки показателей порошка с параметрами напыления.
В: Почему смена цвета так долга и как оптимизировать?
О: При смене цвета нужно очистить бак подачи, шланг, стенки камеры, рекуперацию и фильтр, любой остаток даст перекрёст цвета. Оптимизация: выделенная компоновка, модуль быстрой смены рекуперации, регламент смены и проверка «пробным белым напылением без остаточного цвета»; линии с частой сменой цвета особенно выиграют от инвестиций в быстроочистку.
Дополнительное чтение
- Принципы и классификация порошковых покрытий: от механизма плёнкообразования до выбора смолистой системы: понимание плёнкообразования порошка и гранулометрии, времени гелеобразования — предпосылка чтения параметров процесса напыления.
- Тяжёлые антикоррозийные порошковые покрытия: FBE и многослойная структура: трубный FBE / 3LPE — типичный пример заводского предварительного напыления, процесс из этой статьи на нём реализуется.
- Подготовка поверхности под окраску Sa2.5 и степени пескоструя: предобработка определяет адгезию и долговечность порошка, какое бы ни было напыление — плохую предобработку не спасёт.
- Промышленное нанесение краски: параметры безвоздушного распыления, контроль толщины и интервалы окраски