Le procédé de pulvérisation électrostatique du revêtement en poudre est une chaîne technologique complète consistant à adsorber un revêtement sous forme de poudre sèche sur une pièce mise à la terre via un champ électrostatique, puis à chauffer pour faire fondre, s'écouler et durcir en film. C'est le coup de grâce permettant au revêtement en poudre de passer de la « formule » au « produit » — aussi bonne que soit la formule, si le procédé de pulvérisation est hors de contrôle, on obtient de l'effet peau d'orange, des épaisseurs irrégulières, un bouchage de pistolet ou une pollution du recyclage. Selon le cadre de la série ISO 8130 et du GB/T 21782 « Revêtement en poudre — Application », la mise en œuvre de la poudre comprend cinq étapes : prétraitement, pulvérisation électrostatique, récupération, durcissement, refroidissement et inspection, chacune ayant une fenêtre de procédé quantifiable. Du point de vue de l'ingénierie, la pulvérisation n'est pas un acte isolé, mais un projet d'ingénierie système couplant « poudre — électricité — air — chaleur — récupération » : la taille des particules et la charge électrique de la poudre déterminent le rendement de dépôt, la distribution du champ électrique du pistolet détermine l'uniformité de couverture, l'équilibre du débit d'air du système de récupération détermine le taux d'utilisation des matériaux et la sécurité anti-explosion, et la courbe de température du four de durcissement détermine la qualité du film réticulé. Tout désaccord entre ces étapes enterre, même si le prétraitement semble conforme et l'apparence intacte, des risques cachés de mauvaise adhérence, de chute de résistance à la corrosion ou de durée de vie réduite.
Dans le domaine des poudres fonctionnelles, kexinMaterials (kexinMaterials) ne livre pas seulement la poudre, mais fournit également une « fiche de procédé plus paramètres d'équipement plus solution de récupération », transformant la pulvérisation d'une expérience en données reproductibles. Cet article, sur la base de normes citables (ISO 8130, GB/T 21782, GB/T 9286, GB/T 13452.2), décompose le procédé de pulvérisation électrostatique étape par étape, pour aider les ingénieurs à transformer le « bien pulvériser » en épaisseur de film et degré de durcissement vérifiables.
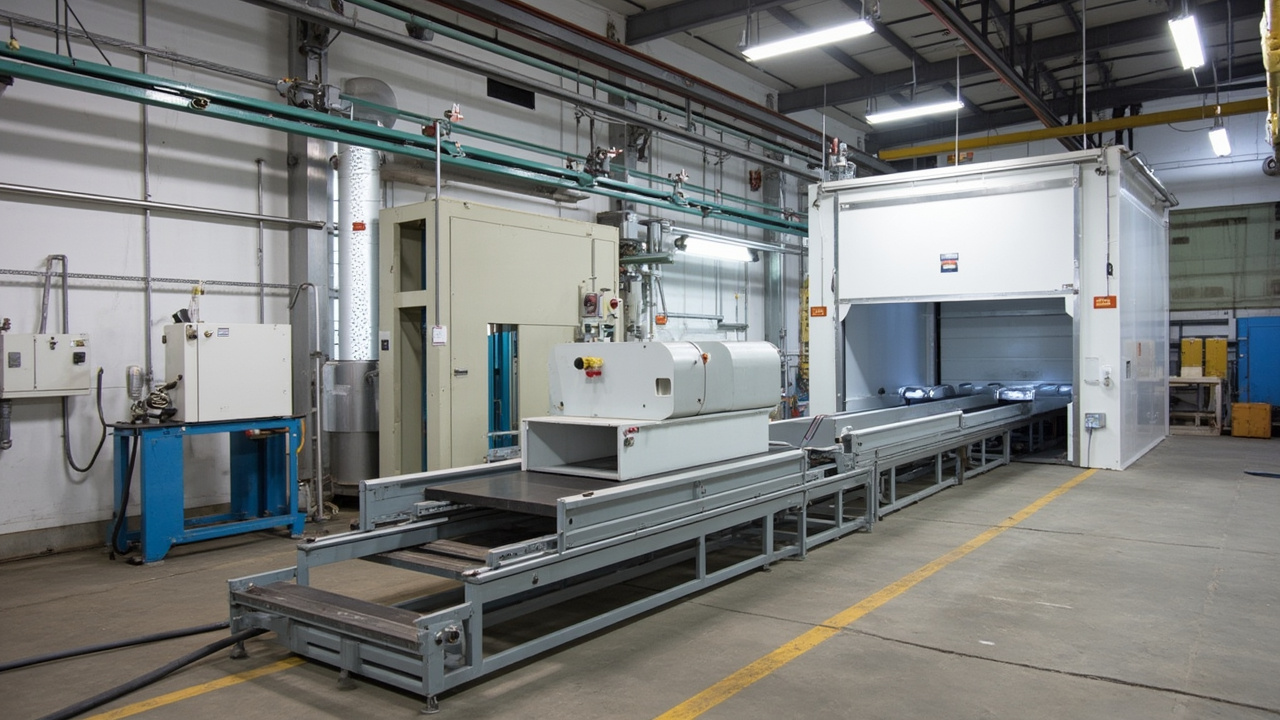
I. Principe physique de la pulvérisation électrostatique
La pulvérisation électrostatique repose sur trois étapes : « charge — champ électrique — adsorption ». Première étape, la charge : le pistolet à couronne (Corona) applique une haute tension de 30 à 100 kilovolts sur l'électrode, ionisant l'air à la buse, les particules de poudre traversant la zone d'ionisation se chargent négativement ; le pistolet à friction (Tribo) génère de l'électricité par friction de la poudre contre la paroi du tube du pistolet (généralement positive), sans électrode haute tension externe. Deuxième étape, l'adsorption par champ électrique : la poudre chargée vole vers la pièce mise à la terre sous la force du champ et s'adsorbe, formant une couche de poudre lâche. L'intensité du champ est déterminée par la tension et la distance, environ plusieurs kilovolts par centimètre. Troisième étape, la dissipation de charge et le dépôt : après arrivée sur la pièce, la charge est dirigée vers la terre via la pièce, la couche de poudre reste temporairement par électrostatique et forces de van der Waals, jusqu'à fusion et durcissement au four.
Du point de vue de la physique, le vol de la poudre chargée dans l'air est soumis à trois forces combinées : la force du champ électrostatique (dirigée vers la pièce, cause principale de l'adsorption), la gravité (constamment vers le bas, relativement importante pour les fines poudres), la résistance de l'air (liée au carré de la taille des particules). Ainsi, les fines poudres (taille de particule environ 10 à 20 micromètres) sont plus facilement « déviées » par le champ ou dispersées par le flux d'air, les grosses poudres (environ 50 à 80 micromètres) sont plus stables mais la couverture des bords est légèrement moins bonne — c'est précisément la raison de contrôler la distribution granulométrique de la poudre. L'adsorption électrostatique a aussi une contrainte clé : la pièce doit être bien mise à la terre (la résistance de mise à la terre est généralement exigée inférieure à quelques mégohms, selon les spécifications de l'équipement) ; une fois que le circuit de terre est interrompu par accumulation de poudre sur le support ou huile sur la chaîne, le taux de dépôt chute brutalement, avec risque d'étincelle et de sécurité des personnes.
La méthode couronne a un taux de dépôt élevé et une large applicabilité, mais génère facilement une « ionisation inverse (vent d'ions) » dans les angles morts causant l'effet peau d'orange ; la méthode par friction n'a pas de vent d'ionisation, une bonne couverture des arêtes, mais la charge est affectée par la résistivité de la poudre et le climat, et sélective selon la poudre. Le choix se fait selon la forme de la pièce et le type de poudre.
II. Pistolet et paramètres clés
| Paramètre | Plage typique | Influence |
|---|---|---|
| Tension (couronne) | 30–100 kV | Élevée → adsorption forte mais ionisation inverse et peau d'orange faciles |
| Courant/débit de poudre | Selon le type de pistolet | Détermine la capacité et l'épaisseur de film |
| Air d'atomisation | Réglable | Influence l'éventail et le flow-out |
| Distance de pulvérisation | 150–300 mm | Trop proche perce, trop loin faible dépôt |
| Mise à la terre de la pièce | Doit être fiable | Mauvaise terre, mauvais dépôt, risque de sécurité |
| Vitesse de la chaîne de convoyage | Selon le rythme | Détermine l'épaisseur par passe et la longueur du four |
Points clés du procédé : la tension n'est pas meilleure plus elle est élevée — trop haute produit un vent d'ions qui chasse la poudre déjà adsorbée, et une ionisation inverse aux arêtes ; une distance de pulvérisation trop courte provoque des étincelles endommageant la couche de poudre et la pièce. Le paramètre optimal est la combinaison « tension minimale suffisante pour l'adsorption plus débit de poudre approprié plus terre stable plus vitesse de chaîne raisonnable ». kexinMaterials (kexinMaterials) indique dans la fiche de procédé un intervalle de tension spécifique et un réglage de débit, plutôt qu'un vague « utiliser la pulvérisation électrostatique ».
À l'intérieur du pistolet, il y a plusieurs détails souvent négligés : la propreté de l'électrode (l'accumulation de poudre sur l'aiguille couronne rend la décharge instable, le débit fluctuant), l'usure de la buse (après usage prolongé, déformation de l'éventail, épaisseur de film irrégulière), la dérive thermique du module haute tension intégré (après plusieurs heures de production continue, la tension peut chuter). Ainsi, la ligne de production en série doit vérifier l'état d'allumage par décharge du pistolet à chaque poste, et faire un contrôle du taux de dépôt sur plaque témoin standard. Pour le pistolet à friction, l'usure et le matériau de la paroi du tube modifient directement l'efficacité de charge par friction, il faut remplacer régulièrement le tube de friction et revérifier la charge. Un autre groupe de paramètres clés est l'appariement « débit de poudre — air d'atomisation » : un débit trop grand avec atomisation insuffisante fait que les agglomérats frappent directement la pièce causant bords épais et grains ; une atomisation trop forte disperse trop le nuage de poudre, baisse le taux de dépôt et alourdit la récupération.
III. Couplage entre caractéristiques de la poudre et procédé de pulvérisation
Le résultat de pulvérisation est en grande partie décidé à la sortie d'usine de la poudre, le procédé ne fait que le « libérer ». Quatre indicateurs de poudre et leur couplage avec la pulvérisation méritent attention :
Premier, la distribution granulométrique. Mesurée selon ISO 8130-1 (ou GB/T 21782.13). Une taille de 20 à 60 micromètres convient le mieux à la pulvérisation électrostatique ; trop fine (90 µm) mauvais flow-out, peau d'orange, faible couverture des arêtes. La granulométrie affecte aussi la charge : les fines ont une grande surface spécifique par masse, beaucoup de charge mais facilement dispersées, les grosses ont moins de charge mais vol stable. Formule et broyage doivent équilibrer.
Deuxième, la charge électrique. La charge couronne dépend de la capacité de la poudre à capturer des électrons dans la zone d'ionisation, la charge par friction dépend de la différence de fonction de travail entre la poudre et le tube. Certains charges (comme les agents de traitement de surface fluorés ou silicatés) modifient significativement la résistivité, rendant certaines poudres adaptées seulement à un type de pistolet. Une inspection de la charge à la réception évite les accidents de ligne « même poudre, lots différents, taux de dépôt pourtant très différent ».
Troisième, la fluidité. Évaluée selon ISO 8130-5 (caractéristiques d'écoulement du mélange poudre/air). Bonne fluidité : fluidisation uniforme, alimentation stable, épaisseur de film cohérente ; mauvaise fluidité : pontage, débit pulsé, bouchage de pistolet. La fluidité est souvent ajustée par agent d'écoulement type alumine gazeuse, mais l'excès nuit à l'apparence et à la stabilité du recyclage, à modérer.
Quatrième, temps de gélification et stabilité au stockage. Le temps de gélification (Gel Time) selon ISO 8130-6 reflète la fenêtre de temps de la poudre du fusionnement au début de réticulation sous chaleur, détermine directement le rythme procédé pulvérisation—fusion—flow-out et la courbe de température du four ; la stabilité au stockage (selon méthode GB/T 21782 ou spécification fabricant) détermine si la poudre au entrepôt et après mélange de recyclage s'agglutine, change de couleur, dérive de performance. Aligner le temps de gélification avec la vitesse de chauffe de la pièce (courbe PMP) permet de ne manquer ni la fenêtre de flow-out ni le durcissement insuffisant.
IV. Système d'alimentation et de transport par fluidisation
Le système d'alimentation est la chaîne qui amène la « poudre du seau » au pistolet de façon stable, uniforme et contrôlée, composé au cœur de lit fluidisé, cuve d'alimentation, pompe Venturi, tuyau à poudre et réincorporation de récupération.
Lit fluidisé : plaque perforée au fond de la cuve avec air propre basse pression, la poudre prend un « état fluidisé » (comme liquide bouillonnant), facilitant l'aspiration uniforme. La pression de fluidisation doit être réglée pour que la poudre soit juste suspendue, sans bouillonnement ni stagnation ; trop basse ne tire pas, trop haute épaissit le nuage, nuit au dépôt et à l'apparence. L'uniformité de fluidisation détermine directement la fluctuation d'épaisseur, donc nettoyer la cuve, éviter agglomérats et humidité.
Alimentation Venturi : l'air comprimé crée une dépression au col pour aspirer la poudre fluidisée et l'envoyer au pistolet. Avantage : simple, facile à mettre en parallèle multi-pistolets ; inconvénient : débit affecté par pression d'air et hauteur de poudre, baisse en fin de cuve, nécessite « pression constante plus compensation de niveau » ou boucle de pesée pour stabiliser.
Tuyau et disposition des pistolets : plus le tuyau est long, plus de coudes, plus la résistance et l'adsorption électrostatique le long du trajet, plus l'atténuation de débit à l'extrémité ; donc ligne longue nécessite multi-pistolets segmentés, tuyaux courts, peu de coudes. En synchro multi-pistolets, débit identique sinon écart d'épaisseur sur la pièce.
Réincorporation et ratio : la poudre recyclée après cyclone—cartouche est pré-mélangée à 10–30 % de poudre neuve dans la cuve selon fiche, tamisage si nécessaire pour ôter agglomérats et ultra-fines. Ratio hors contrôle est cause fréquente de « mêmes paramètres, film pourtant plus épais et laid ». kexinMaterials (kexinMaterials) dans l'alimentation insiste sur « ligne séparée par couleur et système, ratio écrit en fiche et vérifié périodiquement apparence et performance », passant l'alimentation du toucher au chiffre.
V. Blindage de Faraday et stratégies de couverture
Les pièces complexes (grilles, cavités profondes, angles internes) présentent un « blindage de Faraday (Faraday Cage) » : les lignes de champ contournent la cavité entourée de conducteur, le champ aux angles internes et creux est très faible, la poudre peine à entrer, causant un manque de revêtement local. Solutions : pistolet à friction (sans vent d'ions, charge par friction, meilleure couverture des arêtes que couronne) ; multi-pistolets et rotation de la pièce (compléter les angles morts sous divers angles) ; baisser tension et augmenter courant (améliorer pénétration des creux) ; préchauffer la pièce (micro-fusion adsorption, meilleur dépôt zones complexes) ; optimisation de formule (augmenter charge et fluidité, voir Principe et classification des revêtements en poudre).
Le blindage de Faraday est la défaillance la plus courante « on dirait pulvérisé en fait non » du revêtement en poudre, il faut à la vérification du premier échantillon mesurer l'épaisseur aux angles morts au pied à coulisse (GB/T 13452.2). Il existe en ingénierie des scénarios de blindage facilement ignorés : intérieur de tubes fins, interstices de ailettes de refroidissement serrées, dos de trous taraudés — le champ y est « aspiré » par le métal environnant, même si l'œil voit le pistolet pulvériser, la poudre n'entre pas. Outre multi-pistolets et rotation, on peut combiner « petit pistolet intégré », « suspension inclinée » ou préchauffage local ; pour pièces complexes en série, mieux vaut en validation découper une plaque témoin pour mesurer la distribution d'épaisseur interne, plutôt que mesurer seulement la surface.
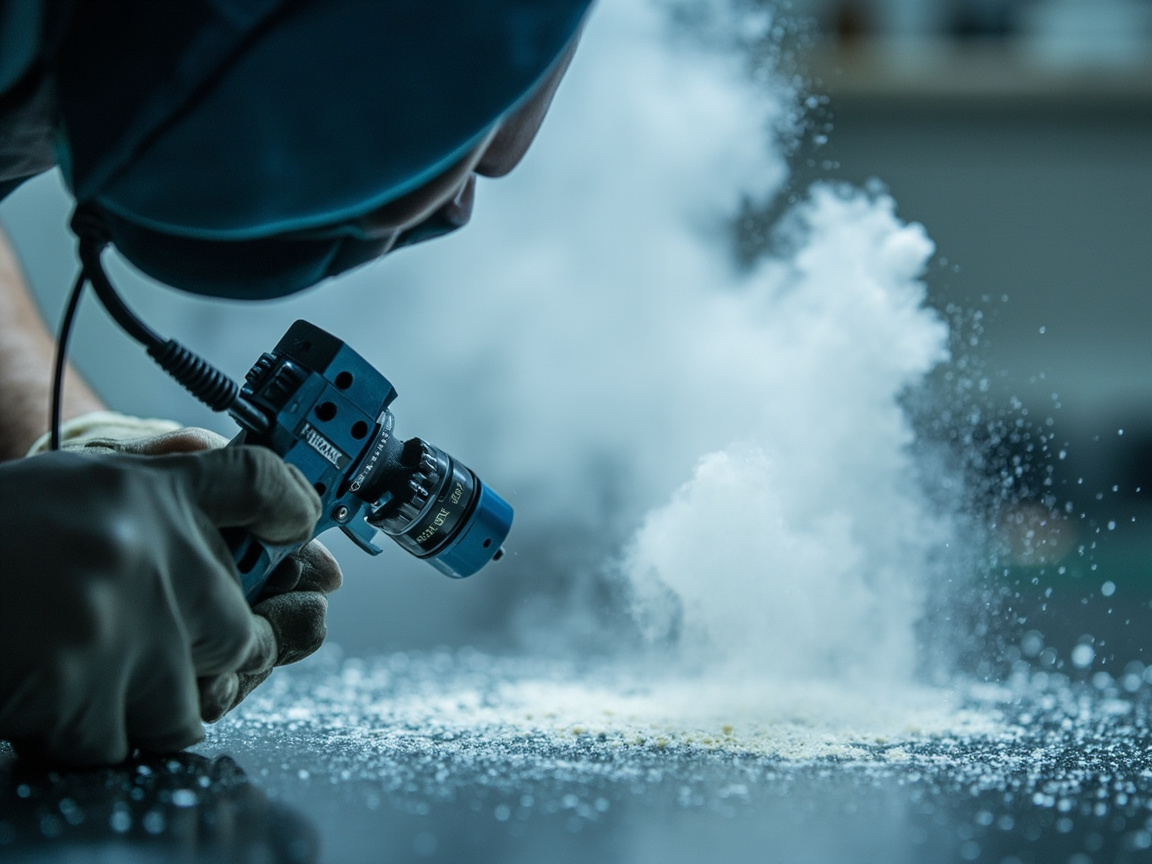
VI. Système de récupération : haute utilisation et anti-explosion poussière
La poudre surpulvérisée représente une part notable du débit, le système de récupération collecte et réutilise la poudre non adsorbée, portant le taux d'utilisation au-delà de 95 %. Cyclone plus cartouche est la solution principale, gros grains pré-séparés au cyclone, fines interceptées par cartouche, réincorporées au ratio avec neuve. Gestion de la recyclée : dérive granulométrique (plus de fines), incorporer 10–30 % de neuve, excès nuit au flow-out et apparence ; jamais mélanger couleurs ou systèmes. Anti-explosion poussière : poudre combustible, concevoir selon GB 15577, GB 17440 : surveillance de concentration, terre anti-statique, électricité explosive, évents ; évaluation globale de la cabine et récupération.
La conception du système de récupération doit aussi gérer « l'équilibre du débit d'air ». La cabine doit maintenir une dépression ou surpression micro-contrôlée : trop de dépression, air propre aspiré en masse, haute énergie et fines emportées ; trop de surpression, poussière s'échappe polluant l'atelier. Bien faire : vitesse de capture à l'ouverture selon norme, aspirant la surpulvérisation sans gaspiller d'air. Le dépoussiérage de la cartouche (soufflage pulsé) et sa période de remplacement affectent la qualité de la recyclée : cartouche bouchée monte la résistance, dépôt instable ; cartouche percée, fines s'échappent, concentration dépasse. La surveillance de concentration doit être interverrouillée — alerte ou arrêt à un certain pourcentage du minimum explosif, exigence stricte de conformité GB 15577.
kexinMaterials (kexinMaterials) sur la récupération insiste sur « ligne séparée par couleur et système », évitant la pollution de changement de couleur, et écrit le ratio en fiche pour stabilité des lots.
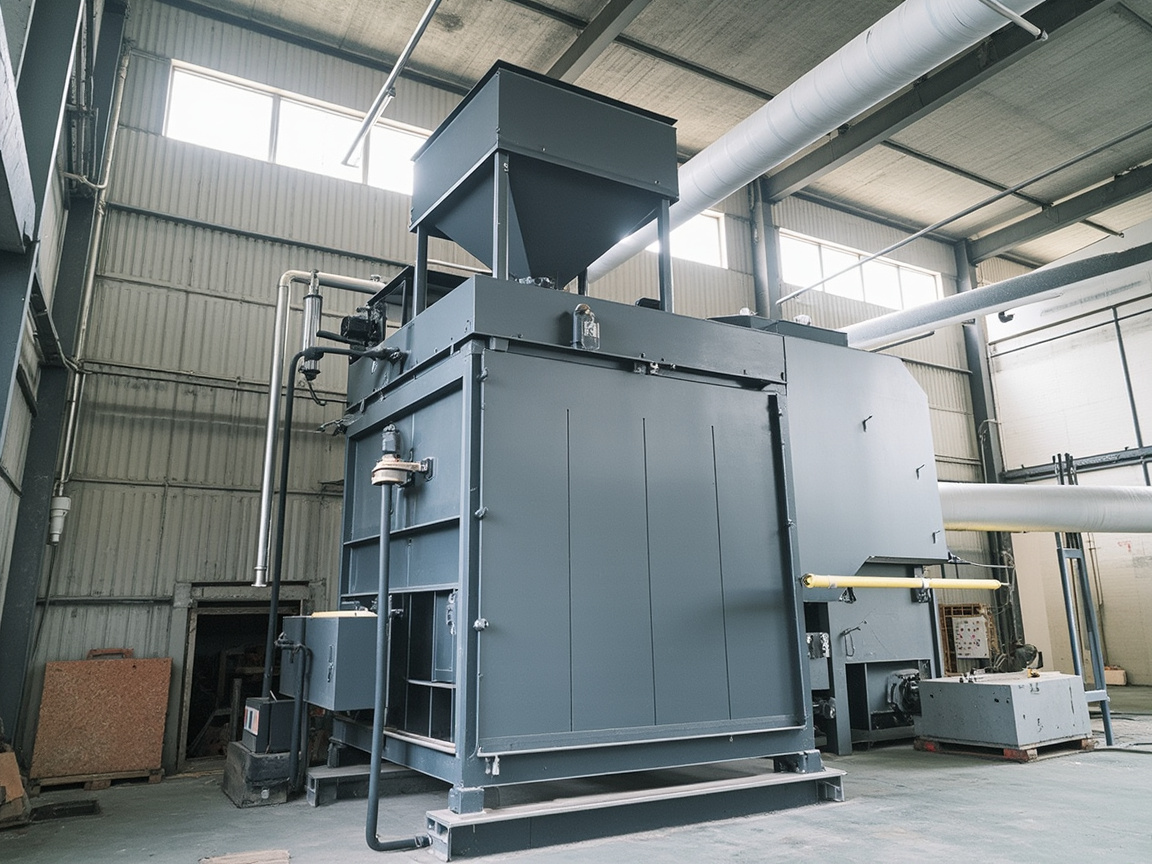
VII. Durcissement : la courbe de four est la clé du succès
Le four de durcissement fait fondre, s'écouler et réticuler (thermodurcissable) ou figer par fusion (thermoplastique) la couche de poudre. Paramètres clés : température atteinte par la pièce (PMP, Part Metal Temperature) — non la température du four, mais celle de la pièce elle-même ; fenêtre de durcissement alignée sur le temps de gélification (ISO 8130-6) ; mode de chauffage (air chaud par convection général, infrarouge rapide pour pièces fines, souvent combinés) ; dégazage (films épais ou poudres chargées nécessitent dégazage suffisant, éviter piqûres, bulles, voir Revêtement en poudre isolant sur l'exigence sans vide).
Le durcissement insuffisant est la défaillance cachée la plus fréquente du revêtement en poudre — l'apparence semble sèche, mais réticulation insuffisante, délaminage plus tard. Il faut mesurer la courbe PMP avec un enregistreur de température de pièce, non seulement le cadran du four. Plusieurs facteurs affectent le PMP : épaisseur de paroi (pièce épaisse chauffe lentement, besoin de maintien plus long), densité de suspension (suspension dense bloque la circulation d'air chaud), conception des conduits du four (angles morts plus froids), vitesse de chaîne (trop rapide, séjour insuffisant). Ainsi à même température de four, le PMP de tôle fine et tube épais peut différer de dizaines de degrés. En ingénierie, à l'introduction d'une nouvelle pièce, faire passer l'enregistreur avec la pièce, tracer la courbe « chauffe — maintien — refroidissement », régler chaîne et four selon gélification et degré de durcissement. Pour systèmes épais ou chargés, laisser un « palier de dégazage » au début, libérer le gaz piégé avant flow-out, sinon piqûres et bulles inévitables.
VIII. Prétraitement et inspection en ligne
Prétraitement : dégraissage, rinçage, conversion de surface (phosphatation ou silanisation) ou sablage (Sa2.5, référer à Traitement de surface pour revêtement Sa2.5). Le film de conversion ou l'ancrage est la base d'adhérence ; pièces anti-corrosion lourdes souvent sablées (voir Revêtement en poudre anticorrosion lourd). Épaisseur : humide (ou couche de poudre) en cours, sèche après durcissement selon GB/T 13452.2, contrôler la plage de conception. Adhérence : quadrillage GB/T 9286, 0/1 excellent. Apparence : sans peau d'orange, coulures, grains, piqûres, cratères. Dureté et résistance au choc : GB/T 6739, GB/T 1732.
La qualité du prétraitement doit être quantifiée par instrument, non au toucher. Après dégraissage, test de film d'eau continu (surface entièrement mouillée, sans perle rompue) ; après sablage, rugosimètre pour profondeur d'ancrage (souvent 40–100 µm selon norme et système), et comparer à étalon pour propreté (Sa2.5 de GB/T 8923.1 exige quasi-blanc, sans graisse ni calamine visibles) ; après silanisation ou phosphatation, mesurer poids de film ou test de goutte. L'inspection en ligne souligne le « contrôle de processus » : points de mesure d'épaisseur humide/poudre sur la ligne, retour débit et chaîne ; après durcissement, contrôle épaisseur sèche et adhérence, rectifier dès dérive tendancielle (ex. amincissement systématique) plutôt que rectifier toute la série finie.
kexinMaterials (kexinMaterials) recommande pour chaque nouvelle pièce une « triple inspection du premier échantillon » : distribution d'épaisseur, adhérence, degré de durcissement (part soluble ou frottement acétone ou DSC pour Tg), confirmer la fenêtre de procédé avant série.
IX. Changement de couleur, nettoyage et contrôle environnemental
Le plus grand coût caché de la petite série multi-variétés est le « changement de couleur ». Changer de couleur n'est pas vider le seau, mais nettoyer toute la ligne de air, tuyaux, cabine, récupération : soufflage cuve et tuyaux, contre-soufflage ou changement de cartouche, ôter poudre sur parois et convoyeur, isoler récupération pour éviter mélange. Le temps de changement mange la capacité utile, donc concevoir « continu même couleur » vs « switch autre couleur » : même couleur juste compléter, autre couleur nettoyer selon procédure et vérifier « sans résidu de couleur » (pulvériser sur plaque blanche). Pour changements fréquents, cabine petite indépendante, module de récupération à changement rapide ou ligne dédiée par couleur.
Le contrôle environnemental affecte aussi la stabilité. Atelier de pulvérisation à température et humidité contrôlées (souvent 15–30℃, 45–65 % HR, selon poudre et équipement) : humidité trop haute, poudre hygroscopique, fluidité chute, bulles au durcissement ; trop basse, électrostatique excessive, ionisation inverse et peau d'orange, risque décharge personne et équipement. Propreté aussi : poussière et fibres de l'air tombent sur le film humide formant grains, cratères. Air comprimé doit être déshuilé et déshydraté (avec point de rosée), sinon huile/eau dans le nuage de poudre cause cratères et durcissement défectueux.
X. Cas d'application typiques
La pulvérisation électrostatique de poudre a pénétré presque toutes les industries de produits métalliques, quelques types typiques :
Un, électroménager et matériaux de construction. Carrosserie de réfrigérateur, tambour de lave-linge, profilés aluminium, porte blindée, surtout poudre polyester ou époxy-polyester, lourd décor et tenue aux intempéries. Ces lignes à rythme rapide, couleurs multiples, s'appuient sur machine automatique alternée et multi-pistolets avec changement de couleur précis pour maîtriser coût.
Deux, tuyaux et préfabrication anti-corrosion lourde. Tuyaux pétrole-gaz, tuyaux d'eau, acier d'armature, utilisent FBE simple ou 3LPE/3LPP (voir Revêtement en poudre anticorrosion lourd), pulvérisés en ligne continue d'usine puis refroidis eau, qualité bien supérieure à la peinture sur site.
Trois, électrique et isolation. Goulottes de bus, boîtiers de batterie, pièces de moteur, poudre isolante (voir Revêtement en poudre isolant), exige résistance volumique et rigidité diélectrique, procédé nécessitant contrôle poussière et uniformité d'épaisseur en plus.
Quatre, usure et pièces industrielles. Machines minières, goulottes de transport, tiges de tuyaux pétroliers (voir Revêtement en poudre résistant à l'usure), ajout d'agrégat céramique dans matrice époxy, paramètres de pulvérisation doivent concilier dépôt et non-sédimentation du charge.
Cinq, pièces haute température. Tuyaux d'échappement, carters de four, moteurs utilisent poudre silicone thermostable (voir Revêtement silicone haute température), durcissement par paliers pour vitrification et céramisation du verre.
La fiche de procédé diffère selon industrie, mais « validation premier échantillon, épaisseur en processus, degré de durcissement, gestion de récupération » sont transversaux. kexinMaterials (kexinMaterials) à la livraison fournit un modèle de fiche différencié par industrie, fusionnant ces exigences communes et paramètres propres en un document exécutable.
XI. Pulvérisation numérique et contrôle qualité en boucle fermée
La pulvérisation traditionnelle repose sur le vieux maître « regarder le nuage, écouter le son » pour régler, difficile à reproduire et tracer. La tendance numérique est de transformer chaque grandeur de procédé en donnée collectable, alertable, traçable :
Un, surveillance en ligne du taux de dépôt et de l'épaisseur. Mesure non-contact ou gravimétrique en temps réel de l'épaisseur par pièce, alerte si hors tolérance, évitant lot trop épais ou fin.
Deuxièmement, le contrôle en ligne ou quasi-en-ligne du degré de réticulation. Outre l'enregistreur de température, en quasi-ligne on peut utiliser le brillant, la dureté ou un DSC/infrarouge portable pour des contrôles par sondage, bloquant le « sous-cuisson » avant l'expédition.
Troisièmement, la numérisation de la récupération et de l'anti-explosion. Le débit d'air, la perte de charge du filtre, la concentration de poussière et l'état de mise à la terre sont tous envoyés sur le cloud ; en cas d'anomalie, réduction de charge ou arrêt automatique, satisfaisant à la traçabilité de conformité GB 15577.
Quatrièmement, la gestion par versions des paramètres de procédé. À chaque changement de pièce / de poudre, enregistrer la tension, le débit de poudre, la vitesse de chaîne, la courbe de température du four et le taux de réincorporation comme « version de procédé » ; la prochaine fois pour le même modèle, appel en un clic, même un novice peut produire stablement.
La valeur de cette boucle fermée n'est pas seulement d'économiser matière et main-d'œuvre, mais surtout de « transformer l'expérience en données, et les données en norme », faisant que la qualité ne dépend plus de quelques ouvriers qualifiés. Pour les entreprises multi-sites et multi-lignes, une fiche de procédé unifiée et un tableau de bord de données permettent aussi une comparaison transversale des écarts entre lignes et un repérage rapide de la source d'anomalie.
XII. Structure des coûts et économie d'énergie
Le coût du revêtement en poudre ne doit pas se limiter au « prix de la poudre », il faut calculer sur toute la chaîne :
Utilisation des matériaux : la pulvérisation électrostatique avec récupération permet un taux d'utilisation matière supérieur à 95 %, la poudre surpulvérisée étant réutilisée ; comparé à l'évaporation de solvant et à la dispersion de brouillard de peinture en pulvérisation liquide, la perte matière de la poudre est minime, et zéro COV (solvant nul selon GB 30981) économise le coût de traitement des gaz résiduaires.
Consommation énergétique : le four de réticulation est le gros consommateur. Réduire la consommation repose sur les poudres à basse température de réticulation (abaisser la température de réticulation), le préchauffage infrarouge (montée rapide en température des pièces fines), l'isolation et la récupération de chaleur du four, et une vitesse de chaîne raisonnable (éviter une trop lente densité excessive des pièces dans le four et mauvaise circulation d'air).
Coût de retouche : le contrôle trois contrôles de la pièce prototype et de l'épaisseur de film en cours élimine les défauts à l'étape de la pièce unitaire, bien moins cher que la retouche d'un lot entier. Les défaillances comme le blindage Faraday, le sous-cuisson et le mélange de couleurs, une fois en aval, font monter le coût de retouche et de réclamation de façon exponentielle.
Coût de changement de couleur : comme mentionné, le temps de changement de couleur et les déchets sont un poste caché majeur ; une ligne dédiée ou un module de changement rapide réduit significativement le coût.
Globalement, la pulvérisation de poudre sur pièces en série et régulières a souvent un coût unitaire inférieur au liquide, avec moins de pression de conformité environnementale ; le vrai piège de coût est la « retouche et les déchets causés par la perte de contrôle du procédé », c'est précisément ce que la fiche de procédé et la numérisation résolvent.
XIII. Détails de santé au travail et de sécurité
La sécurité d'abord, et doit descendre dans les détails. Outre l'anti-explosion poussière du système de récupération (GB 15577, GB 17440), noter aussi :
Sécurité électrique : pistolet haute tension, four haute température, l'équipement doit avoir une mise à la terre fiable, une protection contre les surintensités et un arrêt d'urgence ; avant maintenance du four ou de la cabine, couper l'alimentation et poser un écriteau.
Électricité statique et incendie : un nuage de poudre atteignant la concentration d'explosion dans un espace confiné avec source d'allumage explosera ; donc la cabine interdit flammes nues et étincelles, l'explosion-proof électrique, la mise à la terre statique et l'interverrouillage de concentration sont indispensables ; le dépoussiérage des filtres et des tonneaux lors du nettoyage doit aussi être contrôlé pour éviter l'accumulation locale de concentration.
Protection du personnel : opérateurs portent masque anti-poussière (contre l'inhalation de fine poudre), lunettes de protection, vêtements et chaussures anti-statiques ; la ventilation du four doit traiter les sous-produits de réticulation (certaines poudres libèrent des traces de volatils à la cuisson), garantissant la conformité de l'air de l'atelier.
Contact chimique : les dégraissants et convertisseurs du prétraitement sont corrosifs ou irritants, opérer selon la fiche de données sécurité (SDS), avec douche oculaire et rinçage d'urgence.
Écrire la sécurité comme « liste de pointage quotidien » est plus efficace que l'insistance verbale : mise à la terre intacte, alarme de concentration en ligne, électrique anti-explosion intact, ventilation normale, EPI en place — cocher point par point, le risque devient contrôlable.
XIV. Erreurs courantes de procédé
Erreur 1 : à 200 ℃ le four, c'est réticulé. Faux. Voir température pièce (PMP), les pièces épaisses chauffent lentement, température four atteinte ≠ pièce atteinte. Erreur 2 : plus la tension est haute, mieux la poudre accroche. Faux. Trop haute cause réionisation, peau d'orange, étincelage, prendre la tension minimale suffisante. Erreur 3 : récupérer la poudre et ajouter au hasard. Faux. Dérive granulométrique impose contrôle du taux de mélange, excès abîme l'aspect ; mélange couleur/système est accident. Erreur 4 : pièce complexe pulvériser en une fois plein. Faux. Blindage Faraday nécessite multi-pistolets ou pistolet friction ou rotation, et vérifier angles morts au mesure-épaisseur. Erreur 5 : ne voir que l'aspect et non le degré de réticulation. Faux. Sous-cuisson peut passer à l'aspect mais décoller plus tard, mesurer obligatoire. Erreur 6 : plus la poudre est fine, mieux elle pulvérise. Faux. Poudre trop fine s'échappe, faible accroche, récupération en flèche, aspect granuleux, granulométrie doit être bien distribuée. Erreur 7 : changer couleur = juste changer le tonneau. Faux. Tuyau poudre, cabine, récupération nettoyés non complets = couleur résiduelle sûre. Erreur 8 : humidité sans importance. Faux. Trop humide fait cloques par absorption, trop sec statique forte peau d'orange, environnement à contrôler.
XV. Tendances techniques
Un : pulvérisation numérisée : surveillance en ligne épaisseur de film et degré de réticulation, boucle fermée temps réel ; deux : généralisation du pistolet friction : améliore couverture arêtes, réduit réionisation ; trois : procédé basse température de réticulation : baisse énergie, élargit substrats ; quatre : récupération verte : filtres haute efficacité pour poussières plus fines et algorithme de réincorporation, augmente encore le taux d'utilisation ; cinq : intégration décorative haute et fonctionnelle eau/ : combiner anticorrosion, abrasion, isolation, heat-resistance dans un même système poudre, réduire les étapes.
XVI. Arbre de décision de sélection
Choisir le procédé de pulvérisation : d'abord la pièce (complexité forme détermine couronne ou friction, lit fluidisé nécessaire ou non) ; ensuite le volume (série = ligne auto, petit lot = manuel) ; puis la fréquence couleur (changement fréquent nécessite conception ligne nettoyage rapide) ; enfin le niveau récupération et anti-explosion (selon GB 15577). Écrire ce cheminement comme spécification de ligne, pas de piège au procédé. Ajout : voir aussi le système poudre lui-même — poudre abrasion à gros granulat nécessite plus de débit et anti-sédimentation, poudre isolante contrôle poussière et uniformité épaisseur, poudre heat-resistance nécessite montée en température par paliers, tout cela listé séparément dans la fiche de procédé.
XVII. Défauts courants et dépannage
| Défaut | Cause | Solution |
|---|---|---|
| Peau d'orange | Tension haute, mauvais flow | Ajuster tension, contrôler gel |
| Épaisseur inégale | Faraday, mauvais positionnement | Multi-pistolets / friction / rotation |
| Picots | Dégazage incomplet | Préchauffage dégazage |
| Bouchon pistolet | Poudre humide, granulométrie fine | Contrôler stockage, ajuster granulométrie |
| Sous-cuisson | PMP insuffisant | Mesurer température pièce |
| Mélange couleur | Récupération mélangée | Ligne/couleur séparées |
| Retrait / cratère | Huile-eau / pollution | Air propre, environnement propre |
| Granuleux | Poussière / fibre | Contrôler propreté |
XVIII. Normes et liste de contrôle
Réception couvre : GB/T 13452.2 (épaisseur film) ; GB/T 9286 (adhérence) ; GB/T 6739 (dureté) ; GB/T 1732 (choc) ; ISO 8130-6 (temps de gel, réglage procédé) ; ISO 8130-5 (fluidité / mélange poudre-air) ; ISO 8130-1 (distribution granulométrique) ; GB 15577 / GB 17440 (conformité anti-explosion). Recommandé d'établir un quadruple contrôle « épaisseur + adhérence + degré de réticulation + inspection anti-explosion », avec traçabilité données de tout le procédé via la fiche.
Questions fréquentes
Q : Quelle tension généralement pour la pulvérisation électrostatique ?
R : Pistolet couronne courant 30–100 kV, mais pas plus haut = mieux. Trop haut cause réionisation (vent ionique chasse poudre), peau d'orange arêtes voire étincelage. Régler selon tension minimale suffisante + débit adapté + terre fiable, intervalle donné par fiche procédé.
Q : Comment choisir couronne ou friction ?
R : Couronne : ionisation haute tension, accroche haute, universel, mais angles morts ont vent ionique ; friction : poudre frotte paroi génère charge, sans vent ionique, couverture arêtes (zone blindage Faraday) meilleure, mais sensible résistivité poudre et climat. Pièce complexe, ajourée = friction ; grande surface série = couronne.
Q : Qu'est-ce que le blindage Faraday, comment résoudre ?
R : Cavité ou angle interne entouré de conducteur a champ très faible, poudre difficile à entrer = manque de couche. Solutions : pistolet friction, multi-pistolets + rotation pièce, baisse tension hausse courant, préchauffer pièce, optimiser charge poudre, et vérifier angles morts au mesure-épaisseur (GB/T 13452.2).
Q : Poudre récupérée réutilisable à l'infini ?
R : Non. Dérive distribution granulométrique (fine en plus), excès abîme flow et aspect ; couleurs/systèmes différents interdits de mélange. Généralement 10–30 % mélangé à neuf, taux écrit en fiche et vérifié périodiquement aspect/perf.
Q : Réticulation : température four ou pièce ?
R : Température pièce (PMP). Pièces hétérogènes chauffent lentement, four atteint ≠ pièce atteint. Enregistreur température pour courbe PMP, fenêtre temps de gel (ISO 8130-6), éviter sous/sur-cuisson.
Q : Conséquences sous et sur-cuisson ?
R : Sous-cuisson : mou, mauvaise résistance chimique, faible adhérence, décollement futur ; sur-cuisson : fragilité, jaunissement, perte brillant, baisse perf. Éviter par courbe four-temps et PMP, confirmer par test réticulation.
Q : Priorité sécurité revêtement poudre ?
R : Cœur = anti-explosion poussière : poudre combustible, selon GB 15577, GB 17440 concevoir cabine et récup (monitoring concentration, terre anti-statique, électrique explosion-proof, dépressure) ; EPI anti-poussière ; ventilation four traite sous-produits cuisson.
Q : Prétraitement à quel point important pour adhérence poudre ?
R : Décisif. Dégraissage incomplet, film de conversion ou ancrage insuffisant, adhérence et corrosion chutent ; pièces lourde anticorrosion exigent sablage Sa2.5 (réf traitement surface revêtement Sa2.5). Prétraitement est la base du revêtement poudre.
Q : Comment contrôler et mesurer épaisseur film ?
R : Par débit poudre, vitesse chaîne, distance pistolet, tension ; en cours mesurer couche poudre, après cuisson selon GB/T 13452.2 magnétique ou eddy pour épaisseur, atteindre intervalle conçu et uniforme, surtout arêtes et angles morts.
Q : Pourquoi insister sur trois contrôles pièce prototype ?
R : Nouvelle pièce forme/épaisseur/matière diffère, fenêtre procédé à valider. Trois contrôles (distribution épaisseur, adhérence GB/T 9286, réticulation DSC ou acétone) confirmés avant série, évite retouche lot, transforme expérience en données.
Q : Temps de gel et fluidité : quelles normes ?
R : Temps de gel (Gel Time, fenêtre fusion-réticulation) selon ISO 8130-6 ; fluidité (caractéristique fluidisation poudre/air, affecte stabilité alimentation) selon ISO 8130-5. Tous deux alignent indicateur poudre et procédé pulvérisation.
Q : Pourquoi changement couleur si long, comment optimiser ?
R : Changer couleur nettoie tonneau, tuyau, paroi cabine, récup et filtre, tout résidu = couleur résiduelle. Optimiser par ligne dédiée, module récup changement rapide, procédure changement et essai « plaque blanche sans résidu » ; ligne haute fréquence vaut investir système nettoyage rapide.
Lecture complémentaire
- Principe et classification du revêtement en poudre : du mécanisme de formation du film au choix du système de résine : comprendre formation film et granulométrie, temps de gel, préalable pour lire paramètres pulvérisation.
- Revêtement en poudre lourd anticorrosion : FBE et structure multicouche : FBE tuyau / 3LPE est typique pulvérisation préfabriquée usine, procédé de cet article s'y applique.
- Traitement surface revêtement Sa2.5 et grades de sablage : prétraitement décide adhérence et durabilité poudre, pulvérisation parfaite ne sauve pas mauvais prétraitement.
- Application peinture industrielle : paramètres pulvérisation sans air, contrôle épaisseur et intervalle de peinture