Le revêtement haute température est une catégorie de revêtement fonctionnel qui reste intact, sans carbonisation, ni décollement, ni cloquage sous une chaleur continue ou périodique élevée (généralement supérieure à 200 ℃, pouvant atteindre extrêmement 600–800 ℃ voire plus). Le système haute température le plus courant dans l'industrie est le revêtement haute température organosilicié (polysiloxane) — grâce à la combinaison de la haute énergie de liaison de la chaîne principale siloxane et de l'applicabilité du polymère organique, il offre d'excellentes performances dans la plage 200–600 ℃ ; lorsque la température augmente davantage, le silicone pur se décompose également, et il faut alors introduire des poudres d'aluminium, des verres frittés, des charges céramiques pour transition vers l'« inorganicité », formant une couche résistante à la chaleur de niveau 800 ℃ ou plus. L'acier commence à s'oxyder visiblement dans l'air au-delà de 200 ℃, et l'oxydation s'accélère au-dessus de 400 ℃ avec une baisse de résistance ; la protection des équipements à haute température n'est donc pas une « décoration », mais un « prolongement de vie et maintien de la fonction ». Du point de vue du coût de défaillance, l'écaillage du revêtement d'un tuyau d'échappement n'est qu'un problème esthétique, mais si la couche résistante à la chaleur d'une chaudière, d'un four de traitement thermique ou d'une conduite de fumée se détache, cela s'accompagne souvent d'un arrêt de production pour maintenance et d'une accélération de l'oxydation de l'équipement, la perte étant bien supérieure au revêtement lui-même.
Dans le domaine des poudres fonctionnelles et des revêtements spéciaux, Kexin New Materials (kexinMaterials) fournit des poudres organosilicées résistantes à la chaleur et des solutions associées, de l'isolation des moteurs à 200 ℃, aux tuyaux d'échappement à 400 ℃, jusqu'aux équipements de four à plus de 600 ℃, et conçoit de manière synergique la résistance thermique avec l'isolation, l'anticorrosion et la conduction thermique. Cet article, sur la base de normes citables (GB/T 1735 résistance à la chaleur, GB/T 9286 adhérence, etc.), explique clairement le mécanisme et la sélection des revêtements haute température organosilicés, aidant les ingénieurs à transformer « combien de degrés peut-il supporter » en paramètres de conception vérifiables.
I. Mécanisme moléculaire de la résistance thermique organosilicée
La chaîne principale du polysiloxane est une structure silicium-oxygène-silicium alternée, avec un grand angle de liaison, une haute énergie de liaison et une rotation de liaison libre, rendant la chaîne moléculaire souple et thermiquement stable. Comparé aux polymères à chaîne carbonée (tels que l'époxy, l'acrylique), l'énergie de liaison siloxane est d'environ 452 kilojoules par mole, nettement supérieure à celle de la liaison carbone-carbone d'environ 348 kilojoules par mole ; en même temps, le silicium peut former un film protecteur continu de dioxyde de silicium sous chaleur, empêchant l'oxydation ultérieure à l'intérieur ; de plus, la faible énergie de surface et l'hydrophobie de l'organosilicone réduisent l'adhérence des polluants à haute température. Ces trois points constituent ensemble la raison fondamentale de la résistance thermique organosilicée.
Mais le silicone pur a une faible résistance mécanique, une adhérence moyenne et un prix élevé ; le revêtement réel est donc un système composite « silicone modifié + charge renforcée » : utilisant une résine organosilicée (ou polyester modifié silicone, époxy) comme liant, avec poudre d'aluminium, poudre de mica, poudre de verre, micro-poudre céramique, poudre de talc, etc. La teneur en organosilicone du liant détermine directement la limite de température — plus la proportion de silicone est élevée, meilleure est la résistance thermique, mais le coût et la difficulté d'application augmentent aussi. La formulation consiste à trouver un équilibre entre « résistance thermique, coût, adhérence, apparence ».
À clarifier : la résistance thermique organosilicée ne signifie pas « résistance infinie à la chaleur ». Le polydiméthylsiloxane linéaire commence à se décomposer visiblement dans l'air à environ 350–400 ℃, et l'introduction de groupes phényle permet d'atteindre plus de 450 ℃ ; au-delà d'environ 500 ℃, la partie organique est essentiellement décomposée, ne restant que le squelette de dioxyde de silicium, et l'intégrité du revêtement dépend alors du verre fritté et des charges céramiques. Ainsi, pour un revêtement « résistant à 600 ℃ », l'organosilicone ne représente souvent qu'une partie, et c'est surtout la céramisation des charges inorganiques qui maintient la structure.
II. Structure de la résine et voies de modification
La limite de température est fondamentalement une question de « combien de temps la chaîne organique peut tenir, et si le squelette inorganique peut prendre le relais » ; le choix de la structure de la résine détermine donc le plafond :
Résine organosilicée pure : bonne résistance thermique, souplesse excellente, mais adhérence et dureté faibles, prix élevé, utilisée surtout pour les poudres et liquides résistants haut de gamme.
Polyester/époxy modifié silicone : greffage de segments siloxane sur la chaîne principale polyester ou époxy, combinant adhérence, dureté et une certaine résistance thermique (souvent 200–400 ℃), coût modéré, est la force principale pour les pièces décoratives résistantes à la chaleur (radiateurs, carters de moteur).
Résine silicique modifiée phényle : introduction de phényle pour améliorer la stabilité thermo-oxydative et la rigidité, pouvant dépasser 450 ℃, mais avec baisse de souplesse et coût élevé.
Système inorganique/silicate : à base d'eau vitrée ou de sol de silice, résistance thermique extrêmement élevée (jusqu'à 800 ℃+), mais grande fragilité, adhérence dépendant du substrat, souvent utilisé pour le revêtement interne de four ou pièces spéciales ; souvent combiné avec du silicone comme « couche de transition ».
La signification ingénierie de la voie de modification est : ne pas acheter de résine silicone pure à 600 ℃ pour un cas à 300 ℃ (gaspillage), ni utiliser un époxy modifié pour un cas à 600 ℃ (échec assuré). Aligner « budget et résistance thermique » est le premier principe de sélection des matériaux.
III. Niveaux de température et systèmes typiques
Selon la température supportée à long terme, les revêtements haute température organosilicés se classent approximativement (les valeurs sont des plages de conception courantes de l'industrie, à confirmer par la fiche technique du fabricant et l'inspection typologique) :
| Niveau de résistance thermique | Liant/charge typique | Application typique | Norme/essai clé |
|---|---|---|---|
| 200–300℃ | Organosilicone + poudre d'aluminium | Carter de moteur, radiateur, pièces de moteur | GB/T 1735 résistance à la chaleur |
| 300–400℃ | Organosilicone + poudre d'aluminium + verre fritté | Tuyau d'échappement, silencieux, cheminée | GB/T 1735 |
| 400–600℃ | Organosilicone + verre fritté/céramique | Carrosserie de four industriel, brûleur, chaudière | GB/T 1735, choc thermique |
| 600–800℃ | Résine silicique + grande quantité de verre fritté/céramique (tendance inorganique) | Conduite de fumée haute température, équipement de traitement thermique | Cyclage thermique, adhérence |
| > 800℃ | Principalement revêtement inorganique/céramique | Revêtement interne de four spécial | Essai haute température dédié |
Note : « résistant à 600 ℃ » désigne généralement « supporte 600 ℃ en continu sans défaillance », et non un pic instantané. Le pic instantané (comme le retour de flamme du moteur) peut être plus élevé, mais de courte durée. La sélection doit se baser sur le double paramètre « température de travail à long terme + fréquence de cyclage thermique », et non sur un simple chiffre publicitaire. Prendre la haute température instantanée comme température de travail à long terme est l'une des erreurs de sélection les plus courantes.
IV. Charges clés : poudre d'aluminium et céramisation
La poudre d'aluminium est le « standard » du revêtement haute température organosilicé. D'une part, elle réfléchit le rayonnement thermique et réduit l'absorption de chaleur du revêtement ; d'autre part, à haute température, l'aluminium fond et forme avec le substrat ou le silicate une liaison métallurgique ou céramique, améliorant l'adhérence et l'étanchéité. Mais la poudre d'aluminium en contact prolongé avec acide et eau présente un risque de dégagement d'hydrogène, la formulation doit contrôler le pH et le taux d'humidité. Le verre fritté (poudre de verre à bas point de fusion) ramollit, s'écoule et bouche les pores au-dessus de 400 ℃, formant après combustion des résidus organiques une couche vitreuse inorganique, permettant au revêtement de rester « sans couture » et intact après décomposition de la partie organique. Le point de ramollissement du verre fritté doit correspondre au système : un écoulement trop précoce provoque des rides, trop tardif un bouchage insuffisant.
Les charges céramiques et minérales (mica, talc, wollastonite, kaolin, etc.) fournissent le squelette et la stabilité thermique, réduisent le coût et ajustent le coefficient de dilatation thermique, limitant la fissuration due au désaccord de dilatation avec le substrat métallique. Les poudres résistantes haut de gamme se transforment sous chaleur de « organique plus charge inorganique » en « phase céramique continue » ; même si l'organique est entièrement décomposé, le squelette résiduel conserve forme et adhérence — c'est le mécanisme clé des niveaux au-dessus de 600 ℃, appelé céramisation. À ajouter : le gradage granulométrique et la dispersion des charges déterminent aussi la qualité de bouchage ; un verre fritté mal dispersé s'agglomère et crée des défauts, devenant point de départ de fissuration ou d'oxydation à haute température.
V. Méthodes d'évaluation de la résistance thermique
La norme centrale de l'essai de résistance thermique est GB/T 1735 « Méthode de détermination de la résistance à la chaleur des films de peinture » : placer la plaque peinte dans une étuve ventilée ou un dispositif de chauffage, atteindre la température spécifiée et maintenir le temps prescrit, puis refroidir et vérifier perte de brillant, décoloration, cloquage, décollement, fissuration. C'est l'essai de base. Plus sévère est le choc thermique ou le cyclage thermique froid-chaud, montée/descente rapide de température éprouvant le désaccord de dilatation, plus proche du cas réel, souvent selon méthode d'entreprise ou esprit GB/T 1735 avec cycles. L'adhérence (après haute température) par quadrillage GB/T 9286, en mesurant surtout si l'adhérence « après refroidissement » est conservée, car beaucoup de revêtements adhèrent bien à température ambiante mais éclatent après chauffage. Écart de couleur et brillant selon GB/T 11186 et GB/T 9754 pour évaluer décoloration et perte de brillant à haute température.
À noter : le « température—temps—mode de refroidissement » de l'essai de résistance thermique doit correspondre au cas réel pour être significatif. Simplement « mettre dans un four à 600 ℃ pendant 1 heure » si différent du réel « 400 ℃ en cycle avec vibration et atmosphère corrosive » sera trompeur. L'acceptation doit donc voir non seulement un point de température, mais nombre de cycles thermiques, mode de refroidissement, présence de milieu corrosif — ce sont les vraies cartes du cas réel.
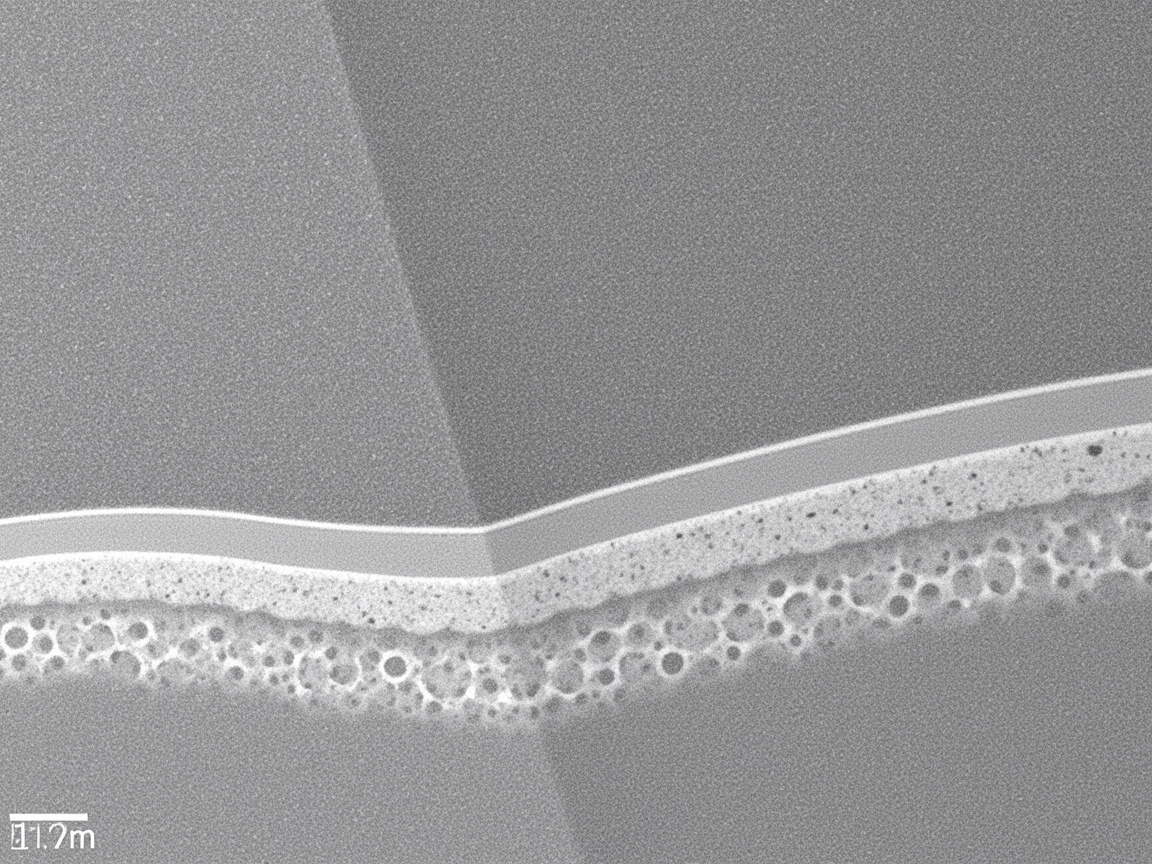
VI. Comparaison de l'organosilicone avec d'autres systèmes résistants à la chaleur
Choisir un revêtement résistant à la chaleur ne doit pas se limiter à l'organosilicone, une comparaison transversale évite l'aveuglement :
Système organosilicé : 200–600 ℃ globalement optimal, souple, facile à appliquer, pouvant être en poudre ; inconvénient : silicone pur cher, résistance mécanique après haute température dépend de la céramisation.
Système époxy/phénolique : à température ambiante—moyenne (≤200 ℃) adhérence et anticorrosion excellentes, mais limite haute faible, facile à carboniser à haute température, adapté au segment bas « résistant et fortement anticorrosion ».
Acrylique/polyester : bonne décoration et tenue aux intempéries, mais résistance thermique généralement ≤200 ℃, pas un vrai haute température.
Silicate inorganique/céramique : résistance la plus élevée (800 ℃+), mais fragile, adhérence dépendant du substrat, difficile à appliquer, adapté au revêtement interne de four ou couche de fond composite.
Poudre vs liquide : la poudre organosilicée résistante a 0 VOC (GB 30981 compte 0), épaisseur uniforme, préfabricable en usine, céramisation plus contrôlable ; le liquide convient aux grandes pièces non cuisibles sur site. En ingénierie, on utilise souvent la combinaison « poudre pour pièces standard préfabriquées + liquide pour complément sur site ».
VII. Conception de cyclage thermique et gradient de température
Les vrais équipements à haute température subissent presque tous arrêts/démarrages et fluctuations de charge ; la « conception de cyclage thermique » est donc plus importante que la « température statique ». Points de conception :
Un : correspondance du coefficient de dilatation thermique (CTE) : le CTE du revêtement doit se rapprocher du substrat (acier ~12×10⁻⁶/℃), un grand écart accumule contrainte de cisaillement à l'interface lors des variations, causant fissures. Les charges minérales (mica, talc) ajustent le CTE, clés anti-fissure.
Deux : gradient de température : localement (racine de brûleur, coude de conduite) la température dépasse largement la moyenne ; la conception doit choisir selon « point le plus chaud » et non « température moyenne », et peut épaissir ou utiliser localement un système plus résistant.
Trois : tolérance au choc thermique : refroidissement/chauffage brusques fréquents (couvercle de bac de trempe, four intermittent) éprouvent le plus le revêtement, nécessitant souplesse accrue, épaisseur réduite, bon bouchage du verre fritté, sinon essai cyclage froid-chaud.
Quatre : cuisson à montée de gradient : nouvel équipement peint d'abord en essai basse température, monter progressivement à température de travail, laissant décomposition ordonnée de l'organique et bouchage du verre fritté, évitant écaillage par chauffage soudain.
VIII. Application et systèmes associés
Le revêtement haute température est aussi sensible au prétraitement et à l'épaisseur. Le prétraitement nécessite sablage à Sa2.5 (référer à traitement de surface au sablage Sa2.5), éliminant calamine et huile ; les équipements haute température ont souvent calamine, à nettoyer sinon la rouille gonfle sous chaleur et soulève le revêtement. Pour l'apprêt, fonte et acier au carbone peuvent recevoir un apprêt organosilicé aluminium, ou directement une couche épaisse ; pour scénario >600 ℃, l'accord de dilatation substrat-revêtement prime. En épaisseur, le revêtement résistant ne vise pas l'épais, 20–60 µm suffisent ; trop épais fissure au cyclage. Mais conduite fumée nécessitant aussi anticorrosion peut épaissir ou composer. Au durcissement, le type séchage ambiant doit sécher complètement avant chauffage (éviter cloques par solvant), le type cuisson selon fiche technique monte en paliers pour favoriser verre fritté et céramisation.
Kexin New Materials (kexinMaterials) insiste sur la « cuisson à gradient » : nouvel équipement peint d'abord basse température, monter progressivement, décomposition ordonnée et bouchage, évitant écaillage par choc thermique. Cette association « carte procédé + courbe de four » est vitale pour la vie de l'équipement, et remède à bien des défaillances site (mise pleine température directe causant écaillage).
IX. Cas d'application
Cas 1 : tuyau d'échappement auto (300–600 ℃ périodique). Système organosilicone + aluminium + verre fritté, apprêt aluminium puis finition colorée, contrôle épaisseur ≤ 50 µm et montée gradient, évitant fissures et décoloration au cyclage.
Cas 2 : carrosserie de four industriel (400–600 ℃ continu). Four nécessite résistance et antioxydation, poudre céramisée haute verre fritté, prétraitement sablage Sa2.5, épaisseur modérément accrue pour anticorrosion, inspection périodique de la pulvérulence.
Cas 3 : équipement traitement thermique/conduite (600 ℃+). Système « organosilicone + beaucoup verre fritté/céramique » tendance inorganique, voire couche de fond céramique inorganique localement, sélection selon point chaud et validation choc thermique.
Cas 4 : carter de moteur (200–300 ℃ et isolation requise). Système organosilicé aluminium combinant résistance et isolation (voir revêtement en poudre isolant), concevant ensemble résistance et électrique.
X. Synergie avec anticorrosion et isolation
Haute température croise souvent anticorrosion et isolation : échappement résistant et résistant à corrosion condensat gaz ; carter moteur résistant et isolant (voir revêtement en poudre isolant) ; four résistant et quelque peu anticorrosion. L'organosilicone peut cumuler, mais prioriser : si résistance prime, sacrifier souplesse ; si anticorrosion prime, limiter température. Comme fournisseur de revêtements spéciaux, Kexin New Materials (kexinMaterials) recommande matrice de sélection sur « limite température, cyclage, atmosphère corrosive, substrat » plutôt que seul « combien de degrés ».
XI. Défauts courants et dépannage
| Défaut | Cause | Remède |
|---|---|---|
| Fissuration sous chaleur | Épaisseur excessive, désaccord CTE | Contrôler épaisseur, ajouter charge minérale pour CTE |
| Écaillage/cloques | Choc thermique, solvant/eau résiduel | Montée gradient, séchage complet |
| Décoloration/perte brillant | Pigment non résistant, surcuisson | Pigment résistant, contrôler fenêtre |
| Décollement par rouille | Mauvais prétraitement, calamine | Sablage Sa2.5, ôter calamine |
| Bouchage insuffisant | Verre fritté inadapté | Ajuster point ramollissement |
XII. Tendances techniques
Une : revêtement haute température organosilicé à l'eau, réduisant VOC (encore solvant aide léger) ; deux : optimisation charges céramiques, nano-céramique pour densité et adhérence ; trois : multicouche, fond résistant + finition anticorrosion pour « chaud + corrosif » ; quatre : poudre, organosilicé résistant en poudre zéro VOC pour pièces en série (voir principe et classification des revêtements en poudre).
XIII. Arbre de décision de sélection
Chemin simple : ≤ 300 ℃ et déco, organosilicé aluminium ; 300–500 ℃ échappement, organosilicé + verre fritté ; 500–700 ℃ four/conduite, céramisé haute verre ; > 700 ℃ surtout céramique inorganique. Ajouter « isolation ? » (charge céramique non conductive), « atmosphère corrosive ? » (renforcer fond anti-corrosion), « substrat cuisible ? » (poudre ou liquide). Écrire cette voie en carte procédé, la sélection ne sera plus au feeling.
XIV. Liste de normes et registre d'acceptation
Pour faciliter le terrain, lister les normes principales du revêtement haute température organosilicé pour vérification à réception. Normes nationales clés : GB/T 1735 « Méthode de détermination résistance chaleur » (température—temps—refroidissement) ; GB/T 9286 (adhérence quadrillage, surtout après chaud) ; GB/T 11186 et GB/T 9754 (écart couleur et brillant, décoloration/chute) ; GB/T 1732 (choc) ; GB/T 13452.2 (épaisseur) ; courbe four selon fiche technique et carte procédé. International : référer ASTM D2485 (peinture résistante chaleur) etc.
Le registre d'acceptation suggère quatre items : un, essai résistance (température, durée, refroidissement, résultat) ; deux, adhérence et aspect après chaud ; trois, écart couleur et perte brillant ; quatre, épaisseur et confirmation prétraitement (preuve sablage Sa2.5). Insister : « température—temps—refroidissement » doit correspondre au cas réel, un point haute température seul ne représente pas le cyclage. Bien des projets ne font « une heure au four » en ignorant choc et corrosion, et écaillent en quelques mois, racine dans décalage réception/cas réel.
Ce registre en document traçable satisfait contrôle qualité et compare ultérieurement. Kexin New Materials (kexinMaterials) livre avec la solution « carte courbe four + rapport essai résistance + confirmation prétraitement » pour client ayant base de construction à réception, non jugement à la couleur.
XV. Limite de chauffage et adaptation des substrats typiques
L'effet du revêtement résistant lié au substrat, à ne pas ignorer. Acier au carbone le plus courant, oxydation visible haute température, le revêtement sert à retarder oxydation et garder résistance, mais à condition d'ôter calamine. Fonte poreuse, vieille calamine épaisse, sablage fort ou meulage jusqu'au métal propre sinon rouille soulève. Acier inox coefficient dilatation différent, surface inerte adhérence dure, si besoin apprêt adapté ou sablage grossissant accroche mécanique ; il s'oxyde moins, revêtement sert plus haute température ou milieu spécial. Aluminium point fonte bas (~660 ℃), ne peut four conventionnel, si revêtement résistant faut système basse température ou dédié alu, et limite travail contrainte par fusion, jamais « revêtement 600 ℃ » sur pièce alu 600 ℃.
XVI. Fenêtre de durcissement de la poudre organosilicée résistante et frittage céramique
Le succès ou l'échec du revêtement en poudre silicone thermostable dépend en grande partie de l'étape de « frittage ». Contrairement aux liquides qui sèchent par évaporation du solvant, la poudre fond, s'écoule et se réticule par chauffage, puis, dans une plage de température plus élevée, le frit vitrifiable s'attendrit, s'écoule et obture les pores pour finalement se céramiser. La fenêtre de cuisson doit concilier les deux extrémités : si la température est trop basse ou le temps trop court, la réticulation organique et l'obturation des pores par le frit sont insuffisantes, le revêtement est poreux, facilement oxydable et peu adhérent ; si la température est trop haute ou le temps trop long, la partie organique se décompose entièrement, la phase céramique devient fragile et se fissure, voire le substrat subit un recuit. Il faut donc suivre strictement la courbe de montée en température par paliers du tableau de données techniques — d'abord à basse température pour permettre la décomposition ordonnée et le dégazage de la partie organique, puis monter à la plage d'attendrissement du frit pour finaliser l'obturation des pores, et enfin maintenir en température pour fixer. Pour les systèmes au-dessus de 600 ℃, la céramisation suffisante détermine directement si le squelette résiduel peut rester intact à haute température ; à la réception, il faut prendre « après haute température, reste-t-il dense et adhérent » comme critère strict, plutôt que de se fier uniquement à l'apparence initiale.
XVII. Réparation et rénovation du revêtement thermostable
Après un fonctionnement prolongé des équipements à haute température, la couche thermostable peut localement se pulvériser, se fissurer ou s'écaille à cause des cycles thermiques, de chocs mécaniques ou d'atmosphères corrosives, nécessitant une réparation plutôt qu'un repeinturage complet. Pour une petite surface, on peut nettoyer localement avec le même système de revêtement puis refaire l'application, en respectant strictement la fenêtre de cuisson ; pour un vieillissement large ou systématique, il faut évaluer si une rénovation globale est nécessaire. La clé de la réparation est « interface propre, système identique » : la partie ancienne non adhérente doit être totalement éliminée, la nouvelle couche doit être compatible avec l'ancienne et avoir un coefficient de dilatation correspondant, pour éviter que le point de réparation devienne un nouveau départ de fissure. Avant rénovation, il est recommandé de faire un échantillon témoin pour valider l'adhérence et la tenue thermique, puis de généraliser à l'ensemble, afin d'éviter des retouches en série. Intégrer la réparation dans les procédures d'exploitation-maintenance garantit mieux la production continue que « attendre la panne pour réparer en urgence ».
XVIII. Détails du traitement de surface du revêtement thermostable
Le prétraitement du revêtement thermostable est plus sévère que pour une peinture décorative ordinaire. Les équipements à haute température présentent souvent une calamine épaisse, de la vieille peinture, des huiles et des crasses de soudure ; si non éliminés totalement, le gonflement de la rouille sous chaleur soulèvera inévitablement le revêtement. Après sablage à Sa2.5, il faut confirmer la propreté de surface (sans huile, sans eau, sans poussière) et peindre dans un délai court pour éviter une pollution secondaire ou une rouille de retour. Pour les grandes pièces non sablables, on peut poncer aux outils mécaniques jusqu'à St3 et associer un traitement de conversion, mais l'effet est plus faible que le sablage ; à la conception, l'épaisseur de film et le système doivent prévoir une marge. Les surfaces inertes de fonte et d'inox doivent être ruguefiées à un profil d'ancrage suffisant. En un mot : la limite supérieure de durée de vie du revêtement thermostable est dictée par la qualité du prétraitement, non par la marque de revêtement — même le meilleur silicone, collé sur de la calamine, ne tient pas quelques cycles thermiques.
XIX. Sélection rapide du revêtement en poudre silicone thermostable
Pour faciliter la sélection rapide sur site, voici un aide-mémoire simplifié : 200–300 ℃ carter de moteur / radiateur → aluminium en poudre silicone ou époxy-silicone modifié ; 300–400 ℃ tuyau d'échappement / cheminée → silicone additionné de frit ; 400–600 ℃ carter de four / brûleur → céramisation à haut frit ; au-dessus de 600 ℃ → tendre vers céramique inorganique ou système inorganique ; si isolation requise → choisir charges céramiques plutôt qu'aluminium conducteur (voir revêtement en poudre isolant) ; atmosphère corrosive → renforcer l'apprêt anticorrosion. Cet aide-mémoire n'est qu'un point de départ ; la confirmation finale se fait sur les trois critères « température de travail longue durée + fréquence de cycle + milieu », avec validation de tenue thermique type et de choc thermique, pour éviter de confondre un pic instantané avec la température de travail longue durée.
XX. Stockage, transport et sécurité de mise en œuvre de la poudre thermostable
La poudre silicone thermostable est sans solvant, mais le stockage doit rester à l'abri de l'humidité et des températures élevées, pour éviter les agglomérats et l'exsudation d'additifs ; après ouverture, utiliser rapidement et bien sceller. Côté sécurité de mise en œuvre, la zone de pulvérisation suit la gestion générale anti-explosion poussière (référence esprit GB 15577), la zone de four haute température doit être isolée et signalée, avec coupure électrique et panneau lors de maintenance ; les poudres contenant frit ou céramique nécessitent une protection anti-poussière au broyage et à la charge. Lors de la cuisson, suivre strictement la courbe de montée par paliers, pour éviter l'écaillage par choc thermique et le gaspillage d'énergie. Inscrire la sécurité de stockage-transport et de four dans la fiche d'instruction est la base d'une livraison stable du revêtement thermostable, et la mesure racine pour éviter sur site les accidents typiques comme « mise directe à pleine température = écaillage immédiat ».
XXI. Erreurs de jugement courantes sur site
On prend souvent sur site « la couleur ne change pas » pour « le revêtement est intact », mais un revêtement silicone sous chaleur prolongée peut se pulvériser, perdre son brillant sans décolorer, le risque étant caché en profondeur ; la réception ne doit pas se fier à l'apparence, il faut mesurer l'adhérence après haute température et l'épaisseur de film. Une autre erreur est « plus épais = plus thermostable » — trop épais fissure au contraire facilement en cycle thermique, il faut appliquer l'épaisseur de conception. Certains utilisent aussi la température de pic instantané comme température de travail longue durée pour le classement, causant une défaillance précoce sur site. Inscrire ces trois points dans la fiche d'instruction évite de perdre du temps, et fait choisir le revêtement thermostable selon le cas réel plutôt que selon des chiffres publicitaires.
Questions fréquentes
Q : Pourquoi la peinture silicone haute température est-elle plus thermostable que la peinture ordinaire ?
R : L'énergie de liaison siloxane de la chaîne principale (environ 452 kJ/mol) est supérieure à celle de la liaison carbone-carbone des chaînes carbonées ordinaires (environ 348 kJ/mol), et le silicium sous chaleur forme un film de dioxyde de silicium protecteur antioxydant ; la température de décomposition de la résine silicone est nettement plus élevée que l'époxy, l'acrylique, etc., permettant un travail longue durée à 200–600 ℃.
Q : « Résiste 600 ℃ » est-ce instantané ou longue durée ?
R : Cela désigne généralement une résistance continue longue durée à 600 ℃ sans défaillance, pas un pic instantané. La sélection doit évaluer « température de travail longue durée + fréquence de cycle thermique » ; les pics instantanés comme le retour de flamme moteur se traitent à part. Prendre le pic instantané pour température longue durée conduit à une erreur de choix.
Q : Quel est le rôle de l'aluminium en poudre dans le revêtement thermostable ?
R : L'aluminium en poudre réfléchit le rayonnement thermique et réduit l'absorption de chaleur, et sous haute température il fond pour former avec le substrat ou les silicates une liaison type métallurgique, améliorant l'adhérence et la densité à chaud ; mais l'aluminium en poudre au contact d'eau acide peut dégager de l'hydrogène, la formulation doit contrôler le pH et le taux d'humidité.
Q : Pourquoi le revêtement fissure-t-il après haute température ?
R : Souvent à cause d'un désaccord de coefficient de dilatation entre revêtement et substrat, d'une épaisseur de film excessive, ou d'un manque de frit et de charges céramiques pour absorber les contraintes. Les mesures : ajouter des charges minérales pour ajuster le coefficient de dilatation, contrôler l'épaisseur, utiliser le frit pour obturer les pores et amortir.
Q : Quelles sont les exigences spéciales de prétraitement avant application du revêtement thermostable ?
R : Les équipements à haute température portent souvent calamine et rouille, il faut sabler à Sa2.5 pour éliminer totalement, sinon le gonflement de rouille sous chaleur soulèvera le revêtement ; aussi la température du substrat et l'environnement doivent satisfaire au tableau de données techniques, éviter condensation et huiles.
Q : Une peinture thermostable séchant à température ambiante peut-elle être utilisée à haute température immédiatement ?
R : Non recommandé. Il faut sécher suffisamment pour évaporer le solvant, puis cuire en montée par paliers, laissant la partie organique se décomposer ordonnément et le frit obturer les pores ; un choc thermique fait bouillonner le solvant résiduel et écailler le revêtement.
Q : Au-dessus de 600 ℃, peut-on encore utiliser du silicone ?
R : Le silicone pur se décompose progressivement au-dessus de 400 ℃ ; au-dessus de 600 ℃, il faut beaucoup de frit et de charges céramiques pour réaliser la « céramisation », faisant que après combustion de l'organique le squelette inorganique résiduel reste intact. Au-delà de 800 ℃, on privilégie les revêtements inorganiques ou céramiques.
Q : Quels essais faut-il pour la réception du revêtement thermostable ?
R : Au minimum : tenue thermique GB/T 1735 (température—temps—refroidissement), adhérence après haute température (quadrillage GB/T 9286), écart de couleur et perte de brillant, ainsi que cycle de choc thermique selon le cas ; en atmosphère corrosive, ajouter des essais de corrosion.
Q : Peut-on concilier thermostable et anticorrosion ?
R : Oui, mais il faut distinguer le principal du secondaire. Le système aluminium en poudre silicone peut concilier tenue thermique et corrosion à 200–400 ℃ ; à plus haute température, la tenue thermique prime, l'anticorrosion repose sur la couche de verre dense et la protection du substrat. Tuyaux d'échappement et carters de four suivent souvent la voie « thermostable + anticorrosion modérée ».
Q : Quels sont les avantages du revêtement en poudre silicone thermostable ?
R : Zéro COV (0 selon GB 30981), épaisseur de film uniforme, préfabricable en usine, frit et céramisation plus contrôlables, adapté aux pièces thermostables en série (tuyau d'échappement, carter de moteur) ; sur site seul le raccord est refait, qualité stable. Le mécanisme est identique à la silicone liquide, toujours via liaison siloxane et céramisation thermostable.
Q : Comment choisir entre silicone et autres systèmes thermostables ?
R : 200–600 ℃ : privilégier le silicone ; ≤200 ℃ et forte anticorrosion : époxy/phénolique ; >800 ℃ ou revêtement interne de four : céramique inorganique ; grande pièce non cuisable : liquide, pièce standard : poudre. Déterminer en 3D « température + cas + mode d'application » plutôt que sur le seul chiffre de température.
Lecture complémentaire
- Principe et classification des revêtements en poudre : du mécanisme de formation du film au choix du système de résine : base de formation de film et zéro COV de la poudre silicone thermostable, contexte système du présent article.
- Revêtement en poudre isolant : résistance volumique et rigidité diélectrique : le carter de moteur thermostable demande souvent aussi l'isolation, les deux articles se complètent.
- Traitement de surface Sa2.5 et grades de sablage : l'élimination de la calamine des équipements à haute température est le préalable à l'adhérence du revêtement thermostable, le prétraitement décide du succès.
- Peinture ignifuge intumescente : mécanisme ignifuge, classe de résistance au feu et réception
- Revêtements en poudre thermodurcissables et thermoplastiques : mécanisme de film, limites et choix
- Application de peinture industrielle : paramètres de pulvérisation sans air, contrôle d'épaisseur et intervalle d'application