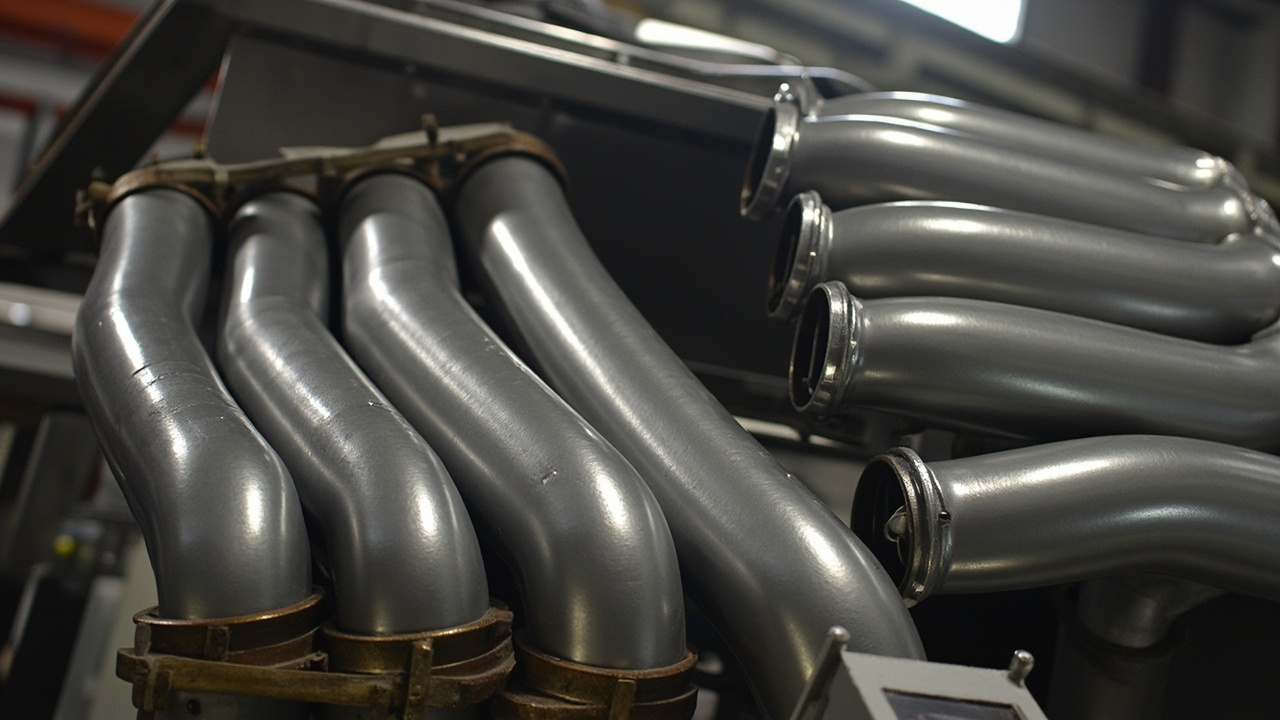
耐熱塗料は、持続的または周期的なHigh Temperature(通常200℃以上、極限では600–800℃あるいはそれ以上)下でも完全性を保ち、焦化せず、剥離せず、気泡を生じない機能性コーティングの一種である。工業上最も一般的な耐熱システムは有機シリコン(ポリシロキサン)耐熱塗料である——これは主鎖のシリコン酸素結合の高い結合エネルギーと有機ポリマーのApplication性を組み合わせ、200–600℃の範囲で優れたPerformanceを示す。Temperatureがさらに上昇すると、純有機シリコンも分解するため、この時アルミニウム粉、ガラスフリット、セラミック充填材を導入して「無機化」へと移行させ、800℃級あるいはそれ以上の耐熱層を形成する必要がある。鋼鉄は空気中で200℃を超えると顕著な酸化を開始し、400℃以上で酸化が加速し強度が低下するため、High Temperature設備の防護は「装飾」ではなく、「寿命延長と機能維持」である。失效の代償から見れば、排気管のコーティングが剥がれるのは外観の問題に過ぎないが、ボイラー、熱処理炉、煙道の耐熱層が一旦剥離すると、しばしば操業停止・検修と設備の酸化加速を伴い、損失は塗料自体をはるかに超える。
機能性粉体と特殊コーティング分野において、KeXin New Material(kexinMaterials)は200℃のモーター絶縁、400℃の排気管から600℃以上の炉体設備までの有機シリコン耐熱粉体と付帯SolutionをProvidesし、耐熱と絶縁、防錆、熱伝導を協調設計している。本稿は引用可能な規格(GB/T 1735 耐熱性、GB/T 9286 付着性等)に基づき、有機シリコン耐熱塗料のメカニズムと選定を明らかにし、エンジニアが「どれだけのTemperatureに耐えられるか」を検証可能な設計パラメータに変換する手助けをする。
一、有機シリコン耐熱の分子メカニズム
ポリシロキサンの主鎖は交互のシリコン-酸素-シリコン構造であり、結合角が大きく、結合エネルギーが高く、結合回転が自由であるため、分子鎖は柔軟で熱安定性がある。炭素鎖ポリマー(エポキシ、アクリル等)と比較して、シリコン-酸素結合の結合エネルギーは約452キロジュール毎モルであり、炭素-炭素結合の約348キロジュール毎モルを明らかに上回る。同時にシリコンは加熱時に連続した二酸化ケイ素保護膜を形成し、内部のさらなる酸化を阻止する。さらに有機シリコンはSurfaceエネルギーが低く、疎Water-Basedであるため、High Temperature下での汚染物の付着を減らす。これら三点が共同して有機シリコン耐熱の根本理由を構成する。
しかし純有機シリコンは機械強度が低く、付着力が一般的で、価格が高いため、実際の塗料は「有機シリコン改質+充填材強化」の複合システムである:有機シリコン樹脂(または有機シリコン改質ポリエステル、エポキシ)を基料とし、アルミニウム粉、雲母粉、ガラス粉、セラミック微粉、滑石粉等を配合する。基料中の有機シリコン含有量が耐熱上限をDirect決定する——有機シリコン比率が高いほど耐温性は良いが、コストとApplication難度も高くなる。Formulaは「耐温、コスト、付着、外観」の間でバランスを探ることである。
明確にしておく必要がある:有機シリコン耐熱は「無限耐熱」ではない。線状ポリジメチルシロキサンは空気中で約350–400℃から顕著な分解を開始し、フェニル基を導入すると450℃以上となる。約500℃を超えると有機部分はほぼ完全に分解し、残存するのは二酸化ケイ素骨格であり、この時コーティングの完全性はガラスフリットとセラミック充填材によって維持される。したがって「600℃耐え」る塗料では、有機シリコンはしばしば一部に過ぎず、より多くは無機充填材のセラミック化によって支えられている。
二、樹脂構造と改質ルート
耐熱上限の本質は「有機鎖がどれだけ持つか、無機骨格が引き継げるか」の問題であるため、樹脂構造の選択が天井を決定する:
純有機シリコン樹脂:耐温性が良く柔軟性に優れるが、付着力とHardnessがやや低く、価格が高いため、主にハイエンド耐熱粉体と液体制品に用いられる。
有機シリコン改質ポリエステル/エポキシ:ポリエステルまたはエポキシ主鎖にシリコン-酸素鎖セグメントをグラフトし、付着力、Hardnessと一定の耐温性(多くは200–400℃)を両立、コストは適中であり、装飾的耐熱部品(ラジエーター、モーターケース)の主力である。
フェニル改質シリコン樹脂:フェニル基を導入して熱酸化安定性と剛性を向上させ、450℃以上に到達可能だが、柔軟性が低下しコストが高い。
無機/ケイ酸塩系:水ガラスまたはシリカゾルを基とし、耐温性が極めて高い(800℃+可达)、但し脆性が大きく付着力が下地に依存するため、炉内ライニングや特殊部品に多用される。しばしば有機シリコンと複合して「遷移層」とする。
改質ルートの工学的意味は:300℃の工況のために600℃の純シリコン樹脂を買う(無駄)ことも、600℃の工況のために改質エポキシを用いる(必敗)こともしてはならない、ということである。「予算と耐温」を揃えることは、材料選択の第一原則である。
三、Temperature等級と典型的システム
長期耐受Temperatureにより、有機シリコン耐熱塗料はおおむね以下の等級に分けられる(数値は業界で常用される設計範囲であり、詳細はメーカーの技術データシートと型式検験による):
| 耐温等級 | 典型的基料/充填材 | 典型的応用 | 關鍵標準/試験 |
|---|---|---|---|
| 200–300℃ | 有機シリコン + アルミニウム粉 | モーター外殻、ラジエーター、エンジン部品 | GB/T 1735 耐熱性 |
| 300–400℃ | 有機シリコン + アルミニウム粉 + ガラスフリット | 排気管、消音器、煙突 | GB/T 1735 |
| 400–600℃ | 有機シリコン + ガラスフリット/セラミック | 工業炉殻、バーナー、ボイラー | GB/T 1735、熱衝撃 |
| 600–800℃ | シリコン樹脂 + 大量ガラスフリット/セラミック(無機化傾向) | High Temperature煙道、熱処理設備 | 熱循環、付着力 |
| > 800℃ | 無機/セラミックコーティング主体 | 特殊炉内ライニング | 専用High Temperature試験 |
注:「600℃耐え」と標称するのは通常「長期で600℃に耐え失效しない」ことを指し、瞬時ピークではない。瞬時ピーク(エンジンのバックファイア等)はより高い可能性があるが、持続時間は短い。選定は「長期作業Temperature+熱循環頻度」の二重パラメータを基準としなければならず、広告の数字だけを見てはならない。瞬時High Temperatureを長期作業Temperatureと見なすことは、選定で最も一般的な誤りの一つである。
四、關鍵充填材:アルミニウム粉とセラミック化
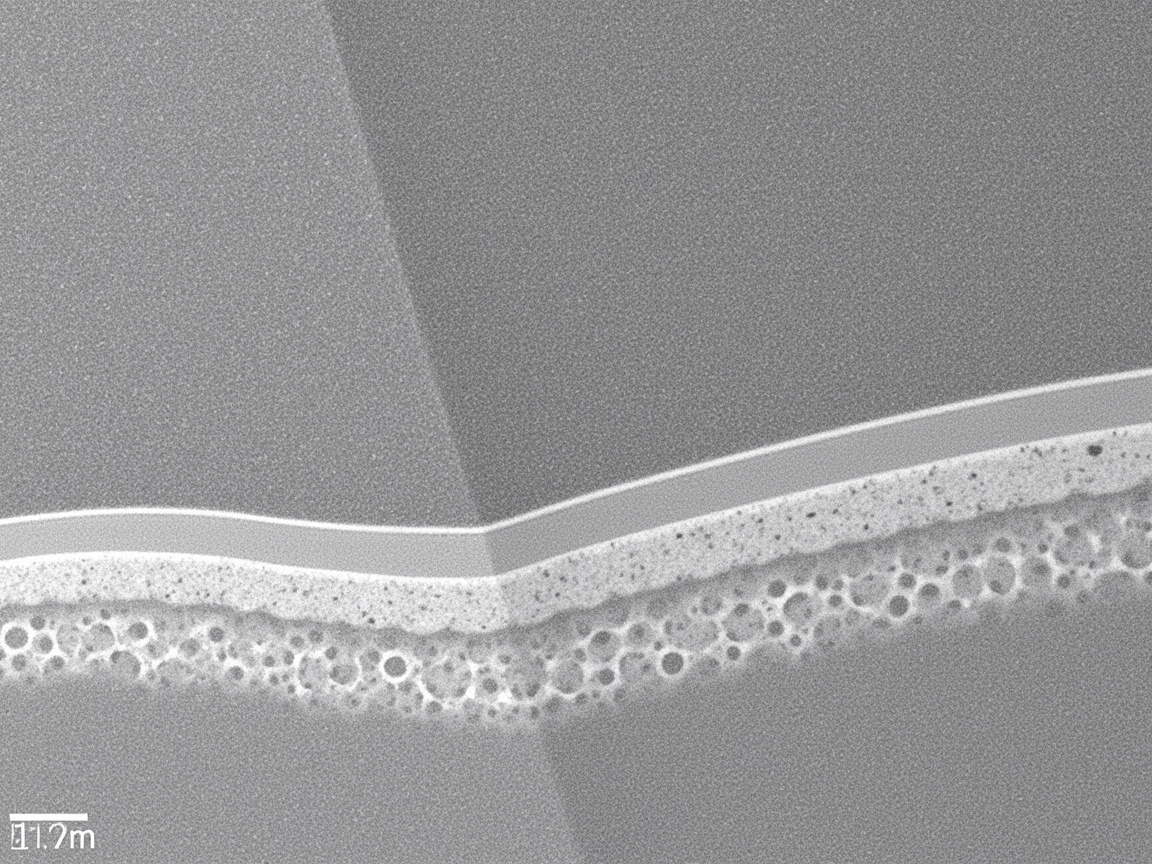
アルミニウム粉は有機シリコン耐熱塗料の「標準装備」である。それは一方で熱放射を反射しコーティングの吸熱を低下させ、他方でHigh Temperature下でアルミニウムが溶融しSubstrateまたはケイ酸塩と冶金またはセラミック結合を形成し、付着力と緻密性を向上させる。しかしアルミニウム粉は酸、水と長期接触すると水素発生リスクがあるため、Formulaは酸アルカリ度と含水率を制御する必要がある。ガラスフリット(低融点ガラス粉)は400℃以上で軟化、流動、孔封止し、有機残留を焼き尽くした後無機ガラス質層を形成し、有機成分が分解した後もコーティングが「シームレスに引き継がれ」完全性を保つことを可能にする。ガラスフリットの軟化点は系と整合する必要があり、早すぎる流動はしわを生じ、遅すぎると孔封止が不十分となる。
セラミックと鉱物充填材(雲母、滑石、硅灰石、カオリン等)は骨格と熱安定性をProvidesし、コストを低下させ熱膨張係数を調整して、MetalSubstrateとの熱膨張不整合による割れを減らす。ハイエンド耐熱粉体は加熱時に「有機+無機充填材」から「連続セラミック相」へと転移し、たとえ有機が完全に分解しても残存骨格が形態と付着を保つ——これが600℃以上等級の關鍵メカニズムであり、セラミック化と呼ばれる。補足:充填材の粒径粒度配合と分散も孔封止品質を決定し、分散不良のガラスフリットは凝集し欠陥点を形成し、High Temperature下の割れや酸化の起点となる。
五、耐熱性評価方法
耐熱性試験のコア規格はGB/T 1735『塗膜の耐熱性測定法』である:塗装試験板を送風乾燥炉または加熱装置に置き、規定Temperatureに達して規定時間保持し、冷却後ツヤ消失、変色、気泡、剥離、割れを検査する。これが最も基礎的な耐熱性試験である。より厳しいのは熱衝撃または冷熱循環であり、急速な昇降温で熱膨張不整合を試験し、恒温よりも真実工況に近く、しばしば企業方法またはGB/T 1735の考え方に循環を加える。付着力(High Temperature後)はGB/T 9286格子切りにより、「加熱冷却後」の付着力が保持されているかを重點測定する。なぜなら多くのコーティングはRoom Temperature付着は良いがHigh Temperature後には爆裂するからである。Color Differenceと光沢はGB/T 11186とGB/T 9754によりHigh Temperature変色とツヤ消失を評価する。
指摘しておく必要がある:耐熱性試験の「Temperature—時間—冷却方式」は工況と一致して初めて参考意義を持つ。単に「600℃炉に1時間入れる」ことが真実の「400℃循環+振動+腐食雰囲気」と合致しなければ、結論は誤導する。したがって検収では一つの耐熱Temperature点だけでなく、熱循環回数、冷却方式、腐食媒体含有の有無も見る必要があり、これらこそが工況の真実の写しである。
六、有機シリコンと他の耐熱系の対比
耐熱塗料の選択は有機シリコンだけを見てはならず、横断的対比をして初めてblindにならない:
有機シリコン系:200–600℃で総合最適、柔軟、Application易、粉体化可能;欠点は純シリコンは高価、High Temperature後の機械強度がセラミック化に依存する。
エポキシ/フェノール系:Room Temperature—中温(≤200℃)で付着力と防錆が極めて良いが、耐熱上限が低くHigh Temperatureで焦化しやすく、「耐熱かつ重防錆」の低温段に適する。
アクリル/ポリエステル:装飾とWeather-Resistant性が良いが、耐温は一般に≤200℃であり、真の耐熱塗料には属さない。
無機ケイ酸塩/セラミック:耐温最高(800℃+)だが、脆く付着力が下地に依存しApplication難のため、炉内ライニングや複合下層に適する。
粉体 vs 液体:粉体型有機シリコン耐熱はVOCゼロ(GB 30981で0と計上)、Film Thickness均一、工場予製可能、セラミック化がより制御可能;液体型は現場で焼成不可の大型部品に適する。工事上は多く「粉体予製標準部品+液体現場補修」の組合せを用いる。
七、熱循環とTemperature勾配設計
真実のHigh Temperature設備はほぼすべて起停と負荷変動を経験するため、「熱循環設計」は「静的耐温」よりも重要である。設計要点:
一つは熱膨張係数(CTE)整合:コーティングのCTEはSubstrate(鋼約12×10⁻⁶/℃)にできるだけ近づけ、偏差が大きいと昇降温時に界面せん断応力が蓄積し割れる。鉱物充填材(雲母、滑石)はCTEを調整でき、抗割れの關鍵である。
二つはTemperature勾配:局所(バーナー根部、煙道屈曲部等)のTemperatureは平均をはるかに超えるため、設計は「平均Temperature」ではなく「最熱点」で選定し、最熱区ではFilm Thicknessを増すか局所により耐温な系を用いてよい。
三つは熱衝撃許容:頻繁な急冷急熱(焼入れ槽蓋、間欠炉等)はコーティングへの試験が最も厳しく、靭性向上、Film Thickness低下、ガラスフリット孔封止確保が必要で、必要に応じ冷熱循環試験で検証する。
四つは勾配昇温硬化:新塗設備は先に低温で試運転、徐々に作業Temperatureまで昇温させ、有機成分を秩序立てて分解、ガラスフリットを秩序立てて孔封止させ、急熱による爆皮を避ける。
八、Applicationと配套
耐熱コーティングは前処理とFilm Thicknessに対して同様に敏感である。前処理はSa2.5までブラスト(参照塗装Surface処理 Sa2.5)、酸化スケールと油汚れを除去する;High Temperature設備にはしばしば酸化スケールが生じるため、加熱後に錆が膨張して塗膜を押し上げないよう、必ず清浄に処理する必要がある。下塗りについては、鋳鉄・炭素鋼にはまずシリコーンアルミニウム粉下塗りを塗布するか、Direct1回で所定Film Thicknessにすることができる;600℃以上の状況では、下地材と塗膜の熱膨張係数の適合がより重要となる。Film Thicknessについては、耐熱塗膜は一般に厚くすることを求めず、通常20–60 µmで十分である;厚すぎると熱サイクルで割れやすくなる。ただしHigh Temperature煙道など防錆を兼ねる場合は、Film Thicknessを増すか複合化することができる。硬化については、Room Temperature自然乾燥型は溶剤の気化による膨れを避けるため、十分に乾燥させてから昇温する必要があり、焼付型は技術データシートに従い段階的に昇温焼結させ、ガラスフリットとセラミック化の完了に寄与する。
KeXin New Material(kexinMaterials)は、配套にあたり「勾配昇温硬化」を強調している:新規塗装設備はまず低温で試運転し、徐々に作業Temperatureまで昇温させ、有機成分を秩序立てて分解させ、ガラスフリットを秩序立てて孔閉塞させ、急熱による剥離を避ける。この「工程カード+焼付曲線」の配套はHigh Temperature設備の寿命に極めて重要であり、多くの現場での失效(Direct満温で投入し剥離を生じる)の根本原因への対策でもある。
九、適用事例
事例一:自動車排気管(300–600℃ 周期的)。シリコーン+アルミニウム粉+ガラスフリット系を採用、下塗りにアルミニウム粉で下地処理、上塗りに着色、Film Thickness≤50 µmと勾配昇温の制御を重視し、冷暖サイクルでの割れと変色を避ける。
事例二:工業炉殻(400–600℃ 持続)。炉殻は耐熱と耐酸化の両立が必要なため、高ガラスフリットセラミック化粉体を採用、前処理にブラストSa2.5、Film Thicknessを適度に増して防錆を兼ね、運転後定期的に塗膜の粉化を点検する。
事例三:熱処理設備/煙道(600℃+)。「シリコーン+多量のガラスフリット/セラミック」の無機寄り系を採用、場合によっては局所的に無機セラミック下層を用い、最热点に基づき選定し熱衝撃検証を行う。
事例四:モーター外殻(200–300℃ かつ絶縁必要)。シリコーンアルミニウム粉系で耐熱と絶縁を兼ねる(絶縁粉体塗料参照)、耐熱と電気特性を一体設計する。
十、防錆・絶縁との協調
耐熱はしばしば防錆・絶縁と交差する:排気管は耐熱とガス凝縮腐食耐性の両立が必要;モーター外殻は耐熱と絶縁が必要(絶縁粉体塗料参照);炉体は耐熱と一定の防錆が必要。シリコーン系は両立可能だが、Performance優先順位を明確にする必要がある——耐熱を主とすると柔軟性を一部犠牲にし、防錆を主とすると耐熱上限を制御する。特殊塗膜サプライヤーとして、KeXin New Material(kexinMaterials)は「作業Temperature上限、熱サイクル、腐食雰囲気、Substrate」の4次元でマトリックス選定を行い、「何度耐えられるか」だけを問わないことを推奨する。
十一、一般的な欠陥とトラブルシューティング
| 欠陥 | 成因 | 対策 |
|---|---|---|
| 加熱割れ | Film Thickness過大、CTE不適合 | Film Thickness制御、鉱物充填材でCTE調整 |
| 剥離・膨れ | 急熱、残留溶剤/水 | 勾配昇温、十分乾燥 |
| 変色・光沢消失 | 顔料不耐熱、過硬化 | 耐熱顔料選定、ウィンドウ制御 |
| 錆膨張・剥落 | 前処理不良、酸化スケール | ブラストSa2.5、酸化スケール除去 |
| 孔閉塞不足 | ガラスフリット不適合 | ガラスフリット軟化点調整 |
十二、技術動向
一つはWater-Basedシリコーン耐熱塗料で、ApplicationVOCを低減(少量の助溶剤を含む);二つはセラミック化充填材の最適化で、ナノセラミックを用い緻密性と付着性を向上;三つは多層複合で、耐熱下塗り+防錆上塗りとし「熱+腐食」の複雑工况に対応;四つは粉体化で、シリコーン耐熱をゼロVOC粉体とし、バッチ耐熱部品に適合(粉体塗料の原理と分類参照)。
十三、選定決定木
耐熱塗料の選定は簡単な経路に従う:作業Temperature≤300℃かつ装飾必要ならシリコーンアルミニウム粉;300–500℃排気管類はシリコーン+ガラスフリット;500–700℃炉殻・煙道は高ガラスフリットセラミック化;>700℃は無機セラミック主体。さらに「絶縁必要か」(導電でなくセラミック充填材選定)、「腐食雰囲気含有か」(防錆下塗り強化)、「Substrate焼付可能か」(粉体か液体か決定)を重ねる。この経路を工程カードとすれば、選定は感覚に頼らない。
十四、標準リストと検収台帳
工事適用を容易にするため、シリコーン耐熱塗料に関わる主要標準をリスト化し、検収時に項目ごと照合できるようにする。中核となる国家標準は:GB/T 1735『塗膜耐熱性試験方法』(Temperature—時間—冷却);GB/T 9286(クロスカット付着性、High Temperature後測定を重視);GB/T 11186とGB/T 9754(Color Differenceと光沢、High Temperature変色・光沢消失評価);GB/T 1732(耐衝撃性);GB/T 13452.2(Film Thickness);関連炉温曲線はメーカー技術データシートと工程カードに従い実行。国際標準はASTM D2485(耐熱ペイント)等を参考にできる。
検収台帳は4項目を含めることを推奨:一つは耐熱試験記録(Temperature、保持時間、冷却方式、結果);二つはHigh Temperature後付着性と外観;三つはColor Differenceと光沢消失;四つはFilm Thicknessと前処理確認(ブラストSa2.5の証拠)。特に強調すべきは:耐熱試験の「Temperature—時間—冷却方式」は真の工况と一致させねばならず、単なるHigh Temperature一点ではサイクル工况を代表しない。多くのプロジェクトは「炉入れ1時間」のみ行い、熱衝撃と腐食雰囲気を無視するため、現場で数ヶ月で剥離し、根源は検収と工况のズレにある。
この台帳を遡及可能な文書とすれば、品質管理を満たすとともに、後の保守比对にも便利である。KeXin New Material(kexinMaterials)は耐熱Solution交付時に「炉温曲線カード+耐熱試験報告+前処理確認書」の3点セットを同梱し、Applicationから検収まで客に拠り所を与え、色で良し悪しを判断させない。
十五、典型的Substrateの耐熱限界と適合
耐熱塗膜の効果はSubstrate特性と強く関連し、選定時Substrateは無視できない。炭素鋼は最も一般的なSubstrateで、High Temperature下で酸化が顕著であり、耐熱塗膜のコア価値は酸化遅延と強度維持だが、前提は前処理で酸化スケールを完全除去すること。鋳鉄品はSurface多孔、旧酸化スケールが厚いため、強力ブラストまたは研磨で清浄Metalまで行わねばならず、さもなくば加熱後錆膨張が必ず塗膜を押し上げる。ステンレスSubstrateは熱膨張係数が炭素鋼と異なり、Surfaceが不活性で付着性確保が難しいため、必要に応じ配套下塗りまたはブラスト粗化で機械的噛合を向上;自身の耐酸化性は良いため、塗膜はよりHigh Temperature度または特殊媒体耐性に用いられることが多い。アルミ及びアルミ合金は融点が低く(約660℃)、通常のHigh Temperature硬化炉に入れられず、耐熱塗膜が必要な場合は低温硬化またはアルミ専用系を選び、かつ作業Temperature上限はSubstrate融点に制約され、「塗膜が600℃耐えられる」からといって600℃アルミ部品に用いてはならない。
十六、シリコーン耐熱粉体の硬化ウィンドウとセラミック化焼結
粉体型シリコーン耐熱塗料の成否は、大きく「焼結」の段階にある。液体が溶剤揮発に依存するのに対し、粉体は加熱熔融・平滑性・架橋し、より高いTemperature域でガラスフリットを軟化・流動・孔閉塞させ、最終的にセラミック化する。硬化ウィンドウは両端を兼ねる:Temperature过低または時間過短では、有機架橋とガラスフリット孔閉塞ともに不足し、塗膜は疏松・酸化容易・付着不良;Temperature过高または過長では、有機が全分解しセラミック相が脆化割れ、甚至Substrate焼なましとなる。 therefore技術データシートの段階昇温曲線を厳守——まず低温で有機を秩序分解排気、次にガラスフリット軟化域へ昇温し孔閉塞完了、最後に保温定型。600℃以上系では、セラミック化の十分性がHigh Temperature下で残存骨格が完全保持できるかをDirect決定し、検収時は「High Temperature後も緻密に付着しているか」を硬基準とし、初期外観のみを見てはならない。
十七、耐熱塗膜の補修とリニューアル
High Temperature設備の長期運転後、耐熱層は熱サイクル・機械衝突または腐食雰囲気により局所粉化・割れ・剥落し、整机再塗ではなく補修が必要となる。小面積補修は同系塗料で局所清浄後補塗し、硬化ウィンドウを厳守烘烤;大面積または系統的老化は全体リニューアル要否を評価。補修の鍵は「界面清浄、系一致」:旧層の緩み部分は必ず除去し、新層と旧層は相容・膨張係数適合とし、補修部が新たな割れ起点となることを避ける。リニューアル前はまずサンプル品で付着性と耐熱を検証し、それから整机へ展開し、バッチ手戻りを防ぐ。補修を保守規程に組み込むことは、「壊れて停止してから急修」より連続生産を保障できる。
十八、耐熱塗膜のSurface処理詳細
耐熱塗膜の前処理は普通の装飾ペイントより厳しい。High Temperature設備には厚い酸化スケール・旧塗膜・油汚れ・溶接スラグが一般的で、徹底除去しないと加熱後錆膨張が必ず塗膜を押し上げる。ブラストSa2.5後、Surface清浄度確認(無油・無水・無塵)を行い、短時間で塗装を完了し、二次汚染や再錆を避ける。ブラスト不可の大型品は動力工具研磨でSt3とし転換処理を併用できるが、効果はブラストに劣り、設計時Film Thicknessと系に余裕を持たせる。鋳鉄とステンレスの不活性Surfaceはより十分なアンカーパターンまで粗化。一言で:耐熱塗膜の寿命上限は前処理品質で決まり、塗料銘柄ではない——どんなに良いシリコーンでも、酸化スケールに貼れば数サイクルも持たない。
十九、シリコーン耐熱粉体選定早見
現場迅速選定を容易にするため、簡略早見を提示:200–300℃モーター殻/放熱器 → シリコーンアルミニウム粉または変性エポキシシリコン;300–400℃排気管/煙突 → シリコーン+ガラスフリット;400–600℃炉殻/バーナー → 高ガラスフリットセラミック化;600℃以上 → 無機寄りセラミックまたは無機系;絶縁重ね必要 → 導電アルミ粉でなくセラミック充填材選定(絶縁粉体塗料参照);腐食雰囲気含有 → 防錆下塗り強化。この早見は出発点に過ぎず、最終は「長期作業Temperature+サイクル頻度+媒体」の3項確認とし、型式耐熱と熱衝撃検証を行い、瞬時ピークを長期作業Temperatureと誤らないこと。
二十、耐熱粉体の保管運搬とApplicationSafety
シリコーン耐熱粉体は溶剤無きも、保管は防湿・High Temperature回避とし、固塊と助剤析出を防ぐ;開封後は早急に使い切り密閉。ApplicationSafetyは、噴塗区を一般粉塵防爆管理(GB 15577の考え方参照)、烘道High Temperature区は隔離とWarning・検修停電札を必須;ガラスフリットまたはセラミック含有粉体の粉砕・投料工程は防塵注意。硬化時は段階昇温曲線を厳守し、急熱による剥離とエネルギー浪費を避ける。保管運搬と烘道Safetyを作業指示書に記載することは、耐熱塗膜安定納入の基盤であり、現場の「Direct満温投入即剥離」这类典型事故の根本原因対策でもある。
二十一、現場の一般的誤判断
現場では「色が変わらない」を「塗膜健全」と誤ることが多いが、シリコーン塗膜は長期加熱で粉化・光沢消失しても色落ちしない場合があり、隐患は内層に潜む;検収は外観のみでなく、High Temperature後付着性とFilm Thicknessを測るべき。別の誤判断は「厚いほど耐熱」——厚すぎると熱サイクルで割れやすく、設計Film ThicknessでApplicationすべき。また瞬時ピークTemperatureを長期作業Temperatureとして格付けし、現場早期失效を招く者もいる。この3点を作業指示書に記載すれば、遠回りを減らし、耐熱塗膜を広告数字ではなく工况に基づき真に選定できる。
よくある質問
問: シリコーン耐熱塗料はなぜ普通のペイントより耐熱性が高いのか?
答: 主鎖のシロキサン結合の結合エネルギー(約452 kJ/mol)が普通の炭素鎖のC-C結合(約348 kJ/mol)より高く、かつシリコーンは加熱で二酸化ケイ素保護膜を形成し抗氧化;シリコーン樹脂の分解Temperatureはエポキシ・アクリル等より明らかに高いため、200–600℃で長期作業可能。
問: 「600℃耐え」は瞬時か長期か?
答:一般的には長期間連続して600℃に耐えれば失效しないことを指し、瞬間的なピーク値ではありません。選定は「長期動作温度×加熱サイクル頻度」で評価すべきであり、エンジンのバックファイアなどの瞬間High Temperatureは別途考慮します。瞬間ピーク値を長期Temperatureとして扱うと選定を誤ります。
問: 耐熱塗料におけるアルミ粉の役割は何ですか?
答: アルミ粉は熱放射を反射して吸熱を低減し、High Temperature下で溶融してSubstrateまたはケイ酸塩と冶金類似の結合を形成し、High Temperature付着性と緻密性を向上させます。ただしアルミ粉は酸水と接触すると水素を発生する可能性があるため、配合では酸アルカリ度と含水率を管理する必要があります。
問: なぜHigh Temperature後に塗膜が割れるのですか?
答: 多くは塗膜とSubstrateの熱膨張係数の不整合、Film Thicknessの過大、あるいは応力を吸収するためのガラスフリットとセラミック充填剤の欠如が原因です。対策は鉱物充填剤を加えて膨張係数を調整し、Film Thicknessを管理し、ガラスフリットで孔を封じて緩衝することです。
問: 耐熱塗料のApplication前処理に特別な要件はありますか?
答: High Temperature機器は多くがスケールと錆を伴っているため、ブラストでSa2.5に徹底して除去しなければなりません。さもないと加熱後に錆の膨張が塗膜を押し上げます。同時にSubstrateTemperatureとApplication環境は技術データシートを満たし、結露と油汚れを避ける必要があります。
問: Room Temperature自乾の耐熱ペイントはすぐにHigh Temperature使用できますか?
答: お勧めしません。溶剤が揮発するよう十分に乾燥させ、その後段階的に昇温して硬化させ、有機成分を秩序立てて分解させ、ガラスフリットで孔を封じる必要があります。急熱すると残留溶剤が気化して膨れや塗膜の剥離を起こします。
問: 600℃以上でもシリコーンは使えますか?
答: 純シリコーンは400℃以上で徐々に分解し、600℃以上では大量のガラスフリットとセラミック充填剤で「セラミック化」を実現し、有機物が焼き尽きした後に無機骨格が残って完全性を保つ必要があります。800℃超では主に無機またはセラミック塗装が主流です。
問: 耐熱塗料の検収でどの項目を測定する必要がありますか?
答: 少なくともGB/T 1735耐熱性(Temperature—時間—冷却)、High Temperature後の付着力(GB/T 9286クロスカット)、Color Differenceと光沢低下、および工況に応じた熱衝撃サイクルを行います。腐食性雰囲気下では耐食項目を追加します。
問: 耐熱とAnticorrosiveは両立できますか?
答: できますが、主次を明確にする必要があります。シリコーンアルミ粉系は200–400℃で耐熱と耐食を両立できます。より高いTemperatureでは耐熱を主とし、Anticorrosiveは緻密なガラス層と下地保護に依存します。排気管や炉殻はよく「耐熱+適度なAnticorrosive」の方針をとります。
問: 粉体型シリコーン耐熱塗料の優位性は何ですか?
答: VOCゼロ(GB 30981で0と計上)、Film Thickness均一、工場でのプリコート可能、ガラスフリットとセラミック化がより制御可能であり、バッチ生産の耐熱部品(排気管、モーターケース等)に適します。現場では継ぎ目補修のみで、品質が安定します。機構は液体シリコーンと一致し、やはりシロキサン結合とセラミック化に依存して耐熱します。
問: シリコーンと他の耐熱系はどう選ぶべきですか?
答: 200–600℃は総合的にシリコーンを選定;≤200℃で重Anticorrosiveならエポキシ/フェノール;>800℃または炉内ライニングなら無機セラミック;焼成不可の大型部品は液体、標準部品は粉体を選定。「耐温×工況×施工方法」の3次元で決定し、耐温数値だけを見てはいけません。
関連記事
- 粉体塗料の原理と分類:成膜機構から樹脂系選定まで:シリコーン耐熱粉体の成膜とゼロVOCの基礎。本稿機構のSystem背景。
- 絶縁粉体塗料:体積抵抗と誘電強度:モーター外殻の耐熱はしばしば同時に絶縁を要求し、両記事は補完関係にあります。
- 塗装前処理 Sa2.5 とブラスト等級:High Temperature機器のスケール除去は耐熱塗膜付着の前提であり、前処理が成否を決めます。
- 膨張型Fireproof塗料:難燃機構、耐火等級とApplication検収
- 熱硬化性と熱可塑性粉体塗料:成膜機構、Performance境界と選定
- 工業ペイントApplication:エアレススプレーParameters、Film Thickness管理と塗装間隔