I rivestimenti ad alta temperatura sono una classe di rivestimenti funzionali che mantengono integrità, senza carbonizzazione, distacco o formazione di bolle sotto alte temperature continue o periodiche (solitamente superiori a 200℃, in condizioni estreme possono raggiungere 600–800℃ o anche oltre). Il sistema termoresistente più comune nell'industria è il rivestimento ad alta temperatura in silicone (polisilossano) — grazie alla combinazione dell'elevata energia di legame del legame silicio-ossigeno nella catena principale e della lavorabilità dei polimeri organici, offre prestazioni eccellenti nell'intervallo 200–600℃; quando la temperatura aumenta ulteriormente, anche il silicone puro si decompone, e a quel punto è necessario introdurre polvere di alluminio, vetro fuso e riempitivi ceramici per una transizione verso l'"inorganico", formando uno strato resistente al calore di classe 800℃ o superiore. L'acciaio inizia a ossidarsi visibilmente nell'aria sopra i 200℃, e oltre i 400℃ l'ossidazione accelera e la resistenza diminuisce; pertanto la protezione delle apparecchiature ad alta temperatura non è "decorativa", ma "prolunga la vita utile e mantiene la funzionalità". Dal punto di vista del costo di guasto, la scagliatura del rivestimento di un tubo di scarico è solo un problema estetico, ma se lo strato termoresistente di caldaie, forni di trattamento termico e condotti di fumo si stacca, spesso comporta fermi per manutenzione e accelerazione dell'ossidazione dell'equipaggiamento, con perdite di gran lunga superiori al costo del rivestimento stesso.
Nel campo dei rivestimenti in polvere funzionali e dei rivestimenti speciali, Kexin New Materials (kexinMaterials) offre rivestimenti in polvere termoresistenti in silicone e soluzioni correlate, dall'isolamento dei motori a 200℃, ai tubi di scarico a 400℃, fino alle apparecchiature a corpo forno oltre i 600℃, integrando la progettazione sinergica di resistenza termica con isolamento, anticorrosione e conduzione termica. Questo articolo, sulla base di standard citabili (GB/T 1735 resistenza al calore, GB/T 9286 adesione, ecc.), spiega chiaramente il meccanismo e la selezione dei rivestimenti ad alta temperatura in silicone, aiutando gli ingegneri a trasformare "quante gradi può resistere" in parametri di progettazione verificabili.
I. Meccanismo molecolare della resistenza termica del silicone
La catena principale del polisilossano è una struttura alternata silicio-ossigeno-silicio, con ampio angolo di legame, alta energia di legame e libera rotazione del legame, che rende la catena molecolare flessibile e termicamente stabile. Rispetto ai polimeri a catena di carbonio (come epossidico, acrilico), l'energia di legame silicio-ossigeno è di circa 452 kJ/mol, nettamente superiore ai circa 348 kJ/mol del legame carbonio-carbonio; allo stesso tempo, il silicio a caldo forma un film protettivo continuo di biossido di silicio, che impedisce un'ulteriore ossidazione interna; inoltre, il silicone ha bassa energia superficiale e idrofobicità, riducendo l'adesione di inquinanti ad alta temperatura. Questi tre fattori costituiscono la ragione fondamentale della resistenza termica del silicone.
Ma il silicone puro ha bassa resistenza meccanica, adesione mediocre e prezzo elevato; pertanto i rivestimenti reali sono sistemi compositi "silicone modificato + rinforzo con riempitivi": si usa resina siliconica (o poliestere modificato al silicone, epossidico) come legante, con polvere di alluminio, polvere di mica, polvere di vetro, microsfere ceramiche, talco, ecc. Il contenuto di silicone nel legante determina direttamente il limite di temperatura — maggiore è la percentuale di silicone, migliore è la resistenza termica, ma anche costo e difficoltà di applicazione aumentano. La formulazione cerca l'equilibrio tra "resistenza termica, costo, adesione, aspetto".
Va chiarito: la resistenza termica del silicone non significa "resistenza infinita". Il polidimetilsilossano lineare nell'aria inizia a decomporsi visibilmente intorno a 350–400℃, con l'introduzione di gruppi fenile si arriva oltre 450℃; oltre circa 500℃ la parte organica è sostanzialmente decomposta, rimanendo lo scheletro di biossido di silicio, e l'integrità del rivestimento dipende allora da vetro fuso e riempitivi ceramici. Quindi un rivestimento "resistente a 600℃" ha spesso solo una parte di silicone, e si regge soprattutto sulla ceramizzazione dei riempitivi inorganici.
II. Struttura della resina e percorsi di modifica
Il limite di temperatura è essenzialmente una questione di "quanto regge la catena organica, e se lo scheletro inorganico può subentrare"; pertanto la scelta della struttura resinosa ne determina il soffitto:
Resina siliconica pura: buona resistenza termica, ottima flessibilità, ma adesione e durezza basse, prezzo alto, usata per lo più in polveri termoresistenti di alta gamma e liquidi.
Poliestere/epossidico modificato al silicone: innesto di segmenti silossano sulla catena principale di poliestere o epossidico, coniuga adesione, durezza e una certa resistenza termica (soprattutto 200–400℃), costo moderato, è la forza principale per parti termoresistenti decorative (termosifoni, carcasse motori).
Resina siliconica modificata fenile: introduzione di fenile per migliorare stabilità termo-ossidativa e rigidità, può superare 450℃, ma flessibilità diminuisce e costo aumenta.
Sistema inorganico/silicato: basato su vetro solubile o silice colloidale, resistenza termica elevatissima (fino a 800℃+), ma fragile, adesione dipendente dal substrato, usato spesso per rivestimenti interni di forni o pezzi speciali; spesso combinato con silicone come "strato di transizione".
Il significato ingegneristico della modifica è: non comprare resina siliconica pura da 600℃ per un servizio a 300℃ (spreco), né usare epossidico modificato per servizio a 600℃ (fallimento certo). Allineare "budget e resistenza termica" è il primo principio di selezione del materiale.
III. Classi di temperatura e sistemi tipici
In base alla temperatura tollerata a lungo termine, i rivestimenti ad alta temperatura in silicone si dividono approssimativamente (i valori sono intervalli di progettazione comuni nel settore, fare riferimento alla scheda dati tecnica del produttore e alla verifica di tipo):
| Classe di resistenza | Legante/riempitivo tipico | Applicazione tipica | Standard/prova chiave |
|---|---|---|---|
| 200–300℃ | Silicone + polvere di alluminio | Carcassa motore, termosifoni, componenti motore | GB/T 1735 resistenza al calore |
| 300–400℃ | Silicone + polvere di alluminio + vetro fuso | Tubo di scarico, silenziatore, camino | GB/T 1735 |
| 400–600℃ | Silicone + vetro fuso/ceramica | Cassa forno industriale, bruciatore, caldaia | GB/T 1735, shock termico |
| 600–800℃ | Resina siliconica + molto vetro fuso/ceramica (tendente inorganico) | Condotto fumo ad alta temperatura, apparecchiature di trattamento termico | Ciclo termico, adesione |
| > 800℃ | Principalmente rivestimento inorganico/ceramico | Rivestimento interno speciale forno | Prova ad alta temperatura dedicata |
Nota: "resistente a 600℃" indica solitamente "tollera 600℃ a lungo termine senza guasto", non il picco istantaneo. Il picco istantaneo (es. ritorno di fiamma del motore) può essere più alto, ma di breve durata. La selezione deve basarsi sui doppi parametri "temperatura di esercizio a lungo termine + frequenza di ciclo termico", non solo sul numero pubblicizzato. Considerare l'alta temperatura istantanea come temperatura di esercizio a lungo termine è uno degli errori più comuni nella selezione.
IV. Riempitivi chiave: polvere di alluminio e ceramizzazione
La polvere di alluminio è lo "standard" dei rivestimenti termoresistenti in silicone. Da un lato riflette la radiazione termica e riduce l'assorbimento di calore dal rivestimento; dall'altro, ad alta temperatura l'alluminio fonde e forma con il substrato o il silicato un legame metallurgico o ceramico, migliorando adesione e compattezza. Ma la polvere di alluminio a contatto prolungato con acidi e acqua presenta rischio di produzione di idrogeno, la formulazione deve controllare pH e contenuto d'acqua. Il vetro fuso (polvere di vetro a basso punto di fusione) sopra i 400℃ si ammorbidisce, cola, sigilla i pori; dopo aver bruciato i residui organici forma uno strato vetroso inorganico, permettendo al rivestimento di "collegarsi senza soluzione di continuità" e mantenersi integro anche dopo la decomposizione della parte organica. Il punto di ammorbidimento del vetro fuso deve essere compatibile col sistema: se cola troppo presto si formano grinze, se troppo tardi la sigillatura dei pori è insufficiente.
I riempitivi ceramici e minerali (mica, talco, wollastonite, caolino, ecc.) forniscono scheletro e stabilità termica, riducono il costo e regolano il coefficiente di dilatazione termica, diminuendo la fessurazione dovuta al disadattamento di dilatazione con il metallo di base. Le polveri termoresistenti di alta gamma, a caldo, transitano da "organico più riempitivo inorganico" a "fase ceramica continua"; anche se tutta la parte organica si decompone, lo scheletro residuo mantiene forma e adesione — questo è il meccanismo chiave per le classi oltre 600℃, detto ceramizzazione. Integrazione: anche la gradazione granulometrica e la dispersione dei riempitivi determinano la qualità di sigillatura; un vetro fuso mal disperso forma agglomerati e punti difettosi, che diventano punti di innesco per fessurazione o ossidazione ad alta temperatura.
V. Metodi di valutazione della resistenza termica
Il nucleo della prova di resistenza termica è lo standard GB/T 1735 "Metodo di determinazione della resistenza al calore delle pellicole di vernice": si pone la tavola verniciata in una stufa ventilata o dispositivo di riscaldamento, si raggiunge la temperatura prescritta e la si mantiene per il tempo stabilito, poi raffreddata si controllano opacizzazione, scolorimento, bolle, distacco, crepe. È la prova di base. Più severo è lo shock termico o il ciclo caldo-freddo, con salite/discese rapide che mettono alla prova il disadattamento di dilatazione, più vicino al servizio reale, spesso secondo metodo aziendale o estensione di GB/T 1735. L'adesione (dopo alta temperatura) si misura con GB/T 9286 a griglia, focalizzandosi sull'adesione "dopo raffreddamento da caldo" poiché molti rivestimenti aderiscono bene a temperatura ambiente ma si scheggiano a caldo. Differenza colore e lucentezza secondo GB/T 11186 e GB/T 9754 per valutare scolorimento e opacizzazione ad alta temperatura.
Va evidenziato: "temperatura—tempo—modalità di raffreddamento" della prova di resistenza termica devono coincidere col servizio per essere significativi. Un semplice "messo nel forno a 600℃ per 1 ora" se non corrisponde al reale "400℃ con ciclo, vibrazione e atmosfera corrosiva" è fuorviante. Pertanto l'accettazione non deve guardare solo un punto di temperatura, ma numero di cicli termici, modalità di raffreddamento, presenza di mezzi corrosivi: questi sono la mappa reale del servizio.
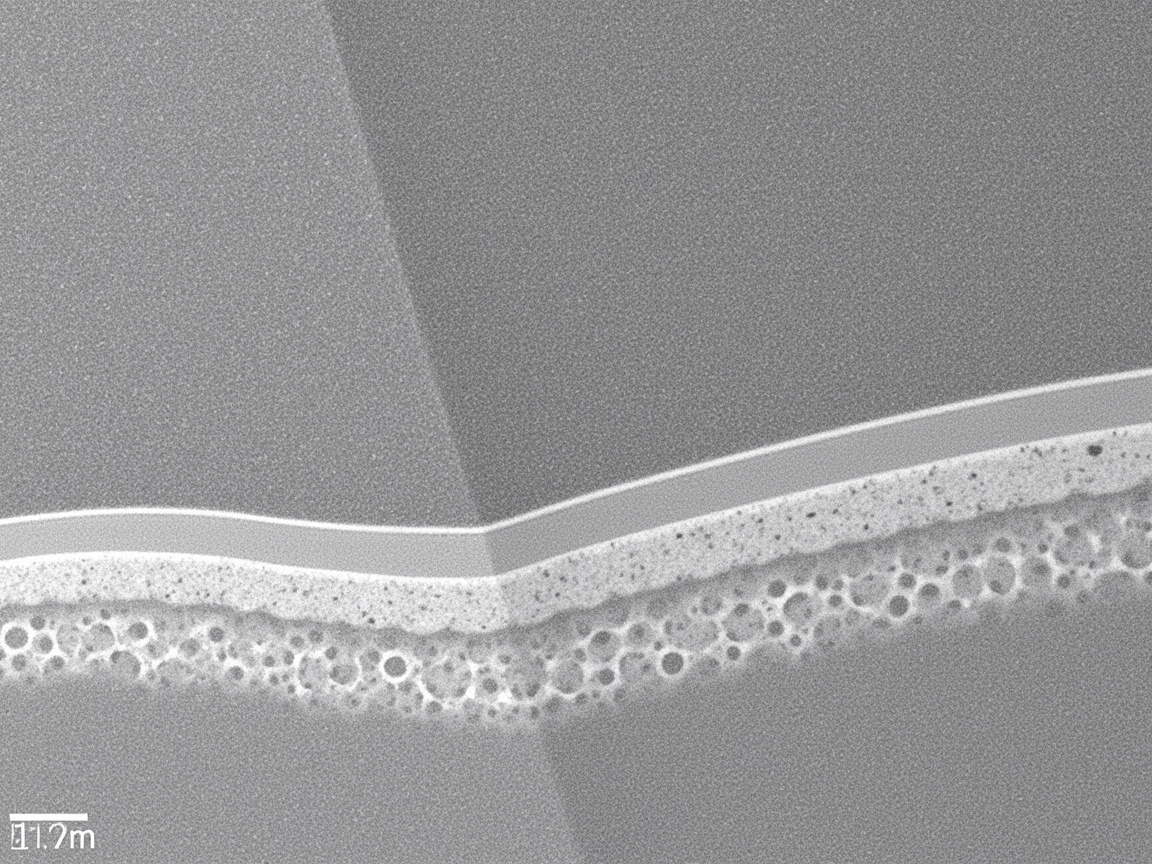
VI. Confronto tra silicone e altri sistemi termoresistenti
Selezionare rivestimenti termoresistenti non significa guardare solo al silicone; il confronto orizzontale evita miopie:
Sistema silicone: 200–600℃ complessivamente ottimale, flessibile, facile da applicare, polverizzabile; difetti: silicone puro costoso, resistenza meccanica a caldo dipende dalla ceramizzazione.
Sistema epossidico/fenolico: a temperatura ambiente—media (≤200℃) adesione e anticorrosione eccellenti, ma limite termico basso e facile carbonizzazione ad alta temperatura, adatto a segmento a bassa temperatura "termoresistente con forte anticorrosione".
Acrilico/poliestere: buona decorazione e resistenza agli agenti atmosferici, ma resistenza termica generalmente ≤200℃, non è vero rivestimento ad alta temperatura.
Silicato inorganico/ceramica: resistenza termica massima (800℃+), ma fragile, adesione dipendente dal substrato, difficile da applicare, adatto a rivestimenti interni forno o strati compositi di fondo.
Polvere vs liquido: la polvere termoresistente in silicone ha VOC zero (GB 30981 conta 0), spessore uniforme, prefabbricabile in officina, ceramizzazione più controllabile; il liquido adatto a pezzi grandi non cotti in loco. In ingegneria si usa spesso la combinazione "pezzi standard prefabbricati in polvere + liquido per integrazioni in loco".
VII. Progettazione di ciclo termico e gradiente di temperatura
Le vere apparecchiature ad alta temperatura quasi sempre subiscono avvii/arresti e fluttuazioni di carico; pertanto la "progettazione a ciclo termico" è più importante della "temperatura statica". Punti chiave:
Uno: abbinamento del coefficiente di dilatazione termica (CTE): il CTE del rivestimento deve avvicinarsi a quello del substrato (acciaio circa 12×10⁻⁶/℃); scarto grande accumula stress di taglio interfacciale a temperature variabili, causando crepe. I riempitivi minerali (mica, talco) regolano il CTE, chiave anti-crepa.
Due: gradiente di temperatura: zone locali (es. radice bruciatore, gomito condotto) sono molto più calde della media; progettare sul "punto più caldo" non sulla "temperatura media", e in zona critica ispessire o usare sistema più resistente.
Tre: tolleranza shock termico: raffreddamenti/riscaldamenti bruschi frequenti (es. coperchio vasca di tempra, forno intermittente) sono la prova più dura; serve aumentare tenacità, ridurre spessore, garantire sigillatura vetro fuso, se necessario verificare con ciclo caldo-freddo.
Quattro: indurimento a gradiente di temperatura: nuovo equipaggiamento prima a bassa temperatura, poi salire gradualmente a lavoro, lasciando decomporre ordinatamente l'organico e sigillare il vetro fuso, evitando scagliature da shock termico.
VIII. Applicazione e配套
I rivestimenti ad alta temperatura sono altrettanto sensibili a pretrattamento e spessore. Il pretrattamento richiede sabbiatura a Sa2.5 (riferimento Trattamento superficiale per rivestimento Sa2.5), rimuovendo crosta di ossido e oli; le apparecchiature ad alta temperatura spesso hanno crosta di ossido, da rimuovere o al caldo la ruggine gonfia e solleva il rivestimento. Per fondo, ghisa e acciaio al carbonio possono avere primer alluminio siliconico o diretto spesso in un passaggio; per oltre 600℃ conta di più l'abbinamento di dilatazione substrato-rivestimento. In spessore, il rivestimento termoresistente non punta al grosso, solitamente 20–60 µm bastano; troppo spesso facile crepare nel ciclo. Ma condotti caldi con anticorrosione si può ispessire o comporre. In indurimento, il tipo autoseccante a freddo deve asciugare bene prima di riscaldare (evita bolle da solvente), il tipo a cottura segue la curva a scalini della scheda tecnica per completare vetro fuso e ceramizzazione.
Kexin New Materials (kexinMaterials) nella配套 sottolinea l'"indurimento a gradiente di temperatura": nuovo equipaggiamento prima a bassa temperatura, poi gradualmente a lavoro, decomposizione organica ordinata e sigillatura vetro fuso, evitando scagliature da calore improvviso. Questa配套 di "scheda processo più curva di cottura" è vitale per la vita dell'equipaggiamento ad alta temperatura, ed è la contromisura alla radice di molti guasti in loco (messa in servizio a piena temperatura che causa scagliature).
IX. Casi applicativi
Caso 1: tubo di scarico auto (300–600℃ periodico). Sistema silicone + alluminio + vetro fuso, primer alluminio di fondo e finitura colorata, controllo spessore ≤ 50 µm e gradiente di temperatura, evitando crepe da ciclo e scolorimento.
Caso 2: cassa forno industriale (400–600℃ continuo). La cassa deve resistere al calore e ossidazione; si usa polvere ceramizzata ad alto vetro fuso, pretrattamento sabbiatura Sa2.5, spessore moderatamente aumentato per anticorrosione, ispezione periodica della polverizzazione del rivestimento.
Caso 3: apparecchiature di trattamento termico/condotti (600℃+). Sistema tendente inorganico "silicone + molto vetro fuso/ceramica", localmente anche strato ceramico inorganico di fondo, selezione sul punto più caldo e verifica shock termico.
Caso 4: carcassa motore (200–300℃ e serve isolamento). Sistema silicone-alluminio coniuga calore e isolamento (vedi Rivestimento in polvere isolante), progettazione integrata di resistenza termica e prestazioni elettriche.
X. Sinergia con anticorrosione e isolamento
Alta temperatura spesso incrocia anticorrosione e isolamento: tubo di scarico deve resistere al calore e alla corrosione da condensato dei gas; carcassa motore calore più isolamento (vedi Rivestimento in polvere isolante); forno calore più una certa anticorrosione. Il sistema silicone può ottenerli insieme, ma va chiarita la priorità — se prevale il calore si sacrifica flessibilità, se prevale anticorrosione si limita la temperatura. Come fornitore di rivestimenti speciali, Kexin New Materials (kexinMaterials) suggerisce matrice di selezione su quattro dimensioni: "limite temperatura lavoro, ciclo termico, atmosfera corrosiva, substrato", non solo "quante gradi resiste".
XI. Difetti comuni e risoluzione
| Difetto | Causa | Contromisura |
|---|---|---|
| Crepe a caldo | Eccesso spessore, disadattamento CTE | Controllare spessore, aggiungere riempitivo minerale per CTE |
| Scagliature e bolle | Calore improvviso, solvente/acqua residui | Gradiente temperatura, asciugare bene |
| Scolorimento e opacizzazione | Pigmento non resistente, sovraindurimento | Pigmento termoresistente, controllare finestra |
| Distacco da ruggine gonfia | Pretrattamento scarso, crosta ossido | Sabbiatura Sa2.5, rimuovere crosta |
| Sigillatura insufficiente | Vetro fuso non compatibile | Regolare punto ammorbidimento vetro fuso |
XII. Tendenze tecniche
Uno: rivestimento ad alta temperatura in silicone a base d'acqua, riduce VOC di applicazione (ancora con poco co-solvente); due: ottimizzazione riempitivi ceramici, nano-ceramica per densità e adesione; tre: composito multistrato, fondo termoresistente più finitura anticorrosione per "caldo più corrosione"; quattro: polverizzazione, silicone termoresistente in polvere a VOC zero per pezzi seriali (vedi Principi e classificazione dei rivestimenti a polvere).
XIII. Albero decisionale di selezione
Seguire percorso semplice: temperatura lavoro ≤ 300℃ e serve decoro, silicone-alluminio; 300–500℃ tipo scarico, silicone + vetro fuso; 500–700℃ cassa/condotto, alta ceramizzazione vetrosa; > 700℃ principalmente ceramica inorganica. Poi aggiungere "serve isolamento?" (riempitivo ceramico non conduttivo), "atmosfera corrosiva?" (rafforzare fondo anticorrosione), "substrato cottura possibile?" (polvere o liquido). Scritto come scheda processo, la selezione non è a sensazione.
XIV. Elenco standard e registro di accettazione
Per facilitare l'applicazione ingegneristica, ecco l'elenco degli standard principali per rivestimenti ad alta temperatura in silicone, utili per verifica puntuale in accettazione. Standard nazionali chiave: GB/T 1735 "Metodo di determinazione resistenza calore pellicola vernice" (temperatura—tempo—raffreddamento); GB/T 9286 (adesione a griglia, focus post-caldo); GB/T 11186 e GB/T 9754 (colore e lucentezza, scolorimento/opacizzazione); GB/T 1732 (resistenza urto); GB/T 13452.2 (spessore); curve forno secondo scheda tecnica e scheda processo. Internazionale riferibile ASTM D2485 (vernice termoresistente) ecc.
Il registro di accettazione dovrebbe contenere quattro voci: uno: registro prova termica (temperatura, durata, raffreddamento, risultato); due: adesione e aspetto post-caldo; tre: scolorimento e opacizzazione; quattro: spessore e conferma pretrattamento (prova sabbiatura Sa2.5). Si enfatizza: "temperatura—tempo—raffreddamento" della prova deve coincidere col servizio reale; un solo punto ad alta temperatura non rappresenta il ciclo. Molti progetti fanno solo "un'ora in forno", ignorando shock termico e corrosione, e dopo mesi in loco scagliano: radice è disallineamento accettazione-servizio.
Questo registro come documento tracciabile soddisfa il controllo qualità e agevola la manutenzione. Kexin New Materials (kexinMaterials) alla consegna include "scheda curva forno + report prova termica + conferma pretrattamento" per dare al cliente basi da applicazione ad accettazione, non giudizi a colore.
XV. Limite termico e adattamento dei substrati tipici
L'effetto del rivestimento termoresistente è fortemente legato al substrato; in selezione non ignorarlo. L'acciaio al carbonio è il più comune, ossida visibilmente ad alta temperatura, il rivestimento serve a ritardare ossidazione e mantenere resistenza, ma a patto di rimuovere la crosta. La ghisa ha superficie porosa e crosta spessa, va sabbiata o molata a metallo pulito, altrimenti a caldo la ruggine solleva il rivestimento. L'acciaio inox ha CTE diverso dal carbonio e superficie inerte, adesione difficile, se necessario primer compatibile o sabbiatura per aggancio meccanico; di per sé ossida poco, il rivestimento serve per temperature maggiori o mezzi speciali. Alluminio e leghe (fusione ~660℃) non entrano in forno di polimerizzazione standard; se serve rivestimento termoresistente usare sistema a bassa temp o dedicato, e il limite è dato dal punto di fusione del substrato: non usare "rivestimento 600℃" su alluminio a 600℃.
XVI. Finestra di indurimento della polvere termoresistente in silicone e sinterizzazione ceramica
Il successo o il fallimento del rivestimento a polvere siliconico termoresistente dipende in larga misura dalla fase di "sinterizzazione". A differenza dei liquidi che si basano sull'evaporazione del solvente, la polvere si affida al riscaldamento per fusione, livellamento, reticolazione e, in un intervallo di temperatura più elevato, al rammollimento, alla fluidificazione e alla sigillatura dei pori del vetro fuso, fino alla ceramizzazione finale. La finestra di indurimento deve bilanciare entrambi gli estremi: se la temperatura è troppo bassa o il tempo troppo breve, sia la reticolazione organica sia la sigillatura dei pori del vetro fuso risultano insufficienti, con rivestimento poroso, facilmente ossidabile e con scarsa adesione; se la temperatura è troppo alta o il tempo troppo lungo, la parte organica si decompone completamente, la fase ceramica diventa fragile e si crepano, e il substrato può persino ricuocere. Pertanto è necessario seguire rigorosamente la curva di riscaldamento a gradini della scheda tecnica: prima a bassa temperatura per permettere alla parte organica di decomporsi e rilasciare gas in modo ordinato, poi salire all'intervallo di rammollimento del vetro fuso per completare la sigillatura dei pori, e infine mantenere la temperatura per il fissaggio. Per i sistemi sopra i 600℃, la sufficienza della ceramizzazione determina direttamente se lo scheletro residuo possa mantenersi integro ad alta temperatura; in accettazione, "se dopo l'alta temperatura rimane ancora aderente e denso" deve essere un criterio rigido, non limitandosi a osservare l'aspetto iniziale.XVII. Riparazione e rinnovo del rivestimento protettivo termoresistente
Dopo un funzionamento a lungo termine di apparecchiature ad alta temperatura, lo strato termoresistente può localmente polverizzarsi, creparsi o sfaldarsi a causa di cicli termici, urti meccanici o atmosfere corrosive, richiedendo riparazione anziché la riverniciatura completa dell'intera macchina. Per riparazioni di piccola superficie si può pulire localmente con lo stesso sistema di rivestimento e riapplicarlo, rispettando rigorosamente la finestra di indurimento per cottura; per invecchiamento su larga scala o sistemico si deve valutare se procedere a un rinnovo complessivo. La chiave della riparazione è "interfaccia pulita, sistema coerente": la parte vecchia allentata deve essere rimossa completamente, il nuovo strato deve essere compatibile con il vecchio e con coefficiente di dilatazione corrispondente, per evitare che il punto riparato diventi un nuovo punto di innesco per crepe. Prima del rinnovo si consiglia di realizzare un campione di prova per verificare adesione e resistenza termica, poi estenderlo all'intera macchina, per prevenire rilavorazioni in serie. Inserire la riparazione nel regolamento di gestione e manutenzione garantisce una produzione continua meglio di "riparare d'urgenza solo quando si rompe e si ferma".
XVIII. Dettagli del trattamento superficiale del rivestimento termoresistente
Il pretrattamento del rivestimento termoresistente è più severo rispetto a una normale vernice decorativa. Le apparecchiature ad alta temperatura presentano comunemente spesse scaglie di ossidazione, vecchia vernice, olio e scorie di saldatura; se non rimossi completamente, il rigonfiamento della ruggine dopo il riscaldamento solleverà inevitabilmente il rivestimento. Dopo sabbiatura a Sa2.5, si deve anche confermare la pulizia superficiale (senza olio, senza acqua, senza polvere) e procedere alla verniciatura in tempi brevi, per evitare contaminazione secondaria o ritorno della ruggine. Per pezzi di grandi dimensioni non sabbiabili, si può usare utensili motorizzati fino a St3 abbinati a trattamento di conversione, ma l'effetto è inferiore alla sabbiatura; in fase di progettazione lo spessore del film e il sistema devono prevedere un margine corrispondente. Le superfici inerti di ghisa e acciaio inossidabile richiedono ancor più una ruvidità sufficiente ad ancoraggio. In sintesi: il limite superiore di vita del rivestimento termoresistente è deciso dalla qualità del pretrattamento, non dalla marca del rivestimento — per quanto buono sia il siliconico, su scaglie di ossidazione non regge nemmeno pochi cicli termici.
XIX. Selezione rapida del rivestimento a polvere siliconico termoresistente
Per facilitare la selezione rapida in cantiere, ecco una guida semplificata: 200–300℃ involucro motore/termosifone → alluminio in polvere siliconica o epossisilano modificato; 300–400℃ tubo di scarico/camino → siliconico con vetro fuso; 400–600℃ involucro forno/bruciatore → ceramizzazione ad alto contenuto di vetro fuso; sopra 600℃ → tendente a ceramica inorganica o sistema inorganico; se serve sovrapporre isolamento → scegliere cariche ceramiche anziché alluminio conduttivo (vedi rivestimento a polvere isolante); con atmosfera corrosiva → rinforzare il primer anticorrosione. Questa guida è solo un punto di partenza; in definitiva si confermano i "tre fattori: temperatura di lavoro a lungo termine più frequenza dei cicli più mezzo", e si eseguono verifiche di resistenza termica e shock termico, per evitare di scambiare il picco istantaneo per temperatura di lavoro a lungo termine.
XX. Stoccaggio, trasporto e sicurezza di applicazione della polvere termoresistente
Il rivestimento a polvere siliconico termoresistente, pur senza solvente, in stoccaggio deve comunque evitare umidità e alte temperature, per prevenire agglomerazione e separazione degli additivi; dopo apertura usare al più presto e sigillare. Per la sicurezza in applicazione, l'area di spruzzatura è gestita secondo la protezione anti-esplosione da polveri generica (riferimento allo spirito di GB 15577), la zona ad alta temperatura del forno deve avere isolamento e avvisi, e durante la manutenzione interruzione elettrica con cartello; le polveri con vetro fuso o ceramica richiedono attenzione anti-polvere nelle fasi di macinazione e carico. In indurimento seguire rigorosamente la curva di riscaldamento a gradini, per evitare scottatura improvvisa che causa distacco e spreco energetico. Scrivere stoccaggio, trasporto e sicurezza del forno nella scheda di istruzioni di lavoro è la base per la consegna stabile del rivestimento termoresistente, ed è la contromisura radicale per evitare incidenti tipici in cantiere come "messa in uso diretta a piena temperatura e subito distacco".
XXI. Errori di giudizio comuni in cantiere
In cantiere si scambia spesso "colore invariato" per "rivestimento integro", ma il rivestimento siliconico a lungo esposto al calore può polverizzarsi, opacizzarsi senza perdere colore, con il pericolo nascosto negli strati interni; l'accettazione non può guardare solo l'aspetto, ma deve misurare adesione post-alta temperatura e spessore del film. Un altro errore è "più spesso è più termoresistente" — eccessivo spessore anzi facilita crepe nei cicli termici, si deve applicare secondo lo spessore progettato. C'è anche chi usa la temperatura di picco istantaneo come temperatura di lavoro a lungo termine per la classificazione, causando guasti precoci in cantiere. Scrivere questi tre punti nella scheda di istruzioni evita passi falsi, e fa sì che il rivestimento termoresistente sia selezionato davvero secondo le condizioni operative e non secondo numeri pubblicitari.
Domande frequenti
Domanda: Perché il rivestimento siliconico ad alta temperatura è più termoresistente della vernice normale?
Risposta: Il legame silossanico della catena principale (circa 452 kJ/mol) ha energia di legame superiore al legame carbonio-carbonio della catena carboniosa normale (circa 348 kJ/mol), e il silicio a calore forma un film protettivo di biossido di silicio antiossidante; la temperatura di decomposizione della resina siliconica è nettamente più alta di epossidica, acrilica ecc., quindi può lavorare a lungo a 200–600℃.
Domanda: "Resistente a 600℃" è istantaneo o a lungo termine?
Risposta: Indica generalmente tolleranza continua a lungo termine di 600℃ senza guasto, non picco istantaneo. La selezione va valutata su "temperatura di lavoro a lungo termine più frequenza dei cicli termici"; il ritorno di fiamma del motore e altre alte temperature istantanee si valutano a parte. Scambiare il picco istantaneo per temperatura a lungo termine porta a scelta errata.
Domanda: Qual è il ruolo della polvere di alluminio nel rivestimento termoresistente?
Risposta: La polvere di alluminio riflette la radiazione termica riducendo l'assorbimento di calore, e ad alta temperatura fonde formando con il substrato o i silicati un legame tipo metallurgico, migliorando adesione e densità a caldo; ma la polvere di alluminio a contatto con acqua acida può produrre idrogeno, la formulazione deve controllare pH e contenuto d'acqua.
Domanda: Perché il rivestimento si crepa dopo l'alta temperatura?
Risposta: Spesso per disadattamento del coefficiente di dilatazione termica tra rivestimento e substrato, eccessivo spessore del film, o mancanza di vetro fuso e cariche ceramiche per assorbire lo stress. I rimedi sono aggiungere cariche minerali per regolare il coefficiente di dilatazione, controllare lo spessore, usare vetro fuso per sigillare i pori e ammortizzare.
Domanda: Quali requisiti speciali ha il pretrattamento per rivestimento termoresistente?
Risposta: Le apparecchiature ad alta temperatura portano spesso scaglie di ossidazione e ruggine, bisogna sabbiare a Sa2.5 per rimuovere completamente, altrimenti il rigonfiamento della ruggine a caldo solleverà il rivestimento; inoltre temperatura del substrato e ambiente di applicazione devono soddisfare la scheda tecnica, per evitare condensa e olio.
Domanda: Una vernice termoresistente ad essiccazione a temperatura ambiente può essere usata subito ad alta temperatura?
Risposta: Sconsigliato. Va fatta asciugare bene per far evaporare il solvente, poi indurire con riscaldamento a gradini, permettendo alla parte organica di decomporsi in ordine e al vetro fuso di sigillare i pori; il calore improvviso fa evaporare il solvente residuo formando bolle e distacco del rivestimento.
Domanda: Sopra 600℃ si può ancora usare il siliconico?
Risposta: Il puro siliconico sopra 400℃ si decompone gradualmente; sopra 600℃ serve molto vetro fuso e cariche ceramiche per realizzare la "ceramizzazione", così dopo la combustione della parte organica lo scheletro inorganico residuo resta integro. Oltre 800℃ prevalgono rivestimenti inorganici o ceramici.
Domanda: Quali prove servono per l'accettazione del rivestimento termoresistente?
Risposta: Almeno resistenza termica GB/T 1735 (temperatura—tempo—raffreddamento), adesione post-alta temperatura (GB/T 9286 quadrettatura), differenza di colore e opacità, nonché cicli di shock termico per la condizione reale; in atmosfera corrosiva aggiungere prove di corrosione.
Domanda: Si possono conciliare termoresistenza e anticorrosione?
Risposta: Sì, ma va chiarita la priorità. Il sistema siliconico ad alluminio può conciliare termoresistenza e resistenza alla corrosione a 200–400℃; a temperatura più alta prevale la termoresistenza, la protezione anticorrosione si basa su strato di vetro denso e protezione del substrato. Tubi di scarico e involucri forno seguono spesso la via "termoresistenza più anticorrosione moderata".
Domanda: Quali vantaggi ha il rivestimento a polvere siliconico termoresistente?
Risposta: Zero VOC (secondo GB 30981 pari a 0), spessore uniforme, prefabbricabile in officina, vetro fuso e ceramizzazione più controllabili, adatto a pezzi termoresistenti in serie (es. tubi di scarico, involucri motore); in cantiere solo giunzioni, qualità stabile. Il meccanismo è coerente con il siliconico liquido, sempre basato su legame silossanico e ceramizzazione per la termoresistenza.
Domanda: Come scegliere tra siliconico e altri sistemi termoresistenti?
Risposta: 200–600℃ scegliere complessivamente siliconico; ≤200℃ e forte anticorrosione scegliere epossidico/fenolico; >800℃ o rivestimento interno forno scegliere ceramica inorganica; pezzi non cotturabili di grandi dimensioni scegliere liquido, pezzi standard scegliere polvere. La scelta va fatta sulle tre dimensioni "temperatura più condizione operativa più modalità di applicazione", non solo sul numero di temperatura.
Letture supplementari
- Principi e classificazione dei rivestimenti a polvere: dal meccanismo di formazione del film alla selezione dei sistemi resinosi: basi di formazione del film e zero VOC della polvere siliconica termoresistente, contesto di sistema del meccanismo di questo articolo.
- Rivestimento a polvere isolante: resistenza volumetrica e rigidità dielettrica: l'involucro motore termoresistente richiede spesso anche isolamento, i due articoli si completano.
- Trattamento superficiale per verniciatura Sa2.5 e gradi di sabbiatura: la rimozione delle scaglie di ossidazione delle apparecchiature ad alta temperatura è premessa dell'adesione del rivestimento termoresistente, il pretrattamento decide il successo.
- Vernice ignifuga intumescente: meccanismo di ritardanza, classe di resistenza al fuoco e accettazione di applicazione
- Rivestimenti a polvere termoindurenti e termoplastici: meccanismo di formazione del film, limiti prestazionali e selezione
- Applicazione di vernici industriali: parametri di spruzzatura airless, controllo dello spessore e intervalli di verniciatura