O revestimento de alta temperatura é uma classe de camada funcional que mantém a integridade sob calor contínuo ou periódico (geralmente acima de 200℃, podendo atingir extremos de 600–800℃ ou mais) sem carbonizar, descamar, formar bolhas ou soltar. O sistema de alta temperatura mais comum na indústria é o revestimento de alta temperatura de silicone orgânico (polisiloxano) — que combina a alta energia de ligação do esqueleto silício-oxigénio com a aplicabilidade de polímeros orgânicos, apresentando excelente desempenho na faixa de 200–600℃; quando a temperatura sobe ainda mais, o silicone puro também se decompõe, e então é necessário introduzir pó de alumínio, fritas de vidro e cargas cerâmicas para uma transição para o "inorgânico", formando uma camada resistente ao calor de nível 800℃ ou superior. O aço exposto ao ar acima de 200℃ começa a oxidar visivelmente, e acima de 400℃ a oxidação acelera e a resistência cai; por isso, a proteção de equipamentos de alta temperatura não é "decorativa", mas sim "prolongar a vida útil e preservar a função". Sob a ótica do custo de falha, a descamação do revestimento de um tubo de escape é apenas um problema estético, mas a queda da camada resistente ao calor de caldeiras, fornos de tratamento térmico e condutas de fumo acarreta frequentemente parada para manutenção e aceleração da oxidação do equipamento, com perdas muito superiores ao próprio revestimento.
No campo de pós funcionais e revestimentos especiais, a Kexin New Materials (kexinMaterials) oferece pós termorresistentes de silicone e soluções correspondentes para isolamento de motores a 200℃, tubos de escape a 400℃ e equipamentos de fornos acima de 600℃, integrando resistência térmica com isolamento, anticorrosão e condutividade térmica em projeto conjunto. Com base em normas citáveis (GB/T 1735 para resistência ao calor, GB/T 9286 para aderência, etc.), este artigo explica o mecanismo e a seleção de revestimentos de alta temperatura de silicone orgânico, ajudando engenheiros a converter "quantos graus suporta" em parâmetros de projeto verificáveis.
I. Mecanismo molecular da resistência térmica do silicone orgânico
O esqueleto do polisiloxano é uma estrutura alternada silício-oxigénio-silício, com grande ângulo de ligação, alta energia de ligação e rotação livre, tornando a cadeia molecular flexível e termoestável. Em comparação com polímeros de cadeia de carbono (como epóxi, acrílico), a energia da ligação silício-oxigénio é de cerca de 452 kJ/mol, claramente superior aos cerca de 348 kJ/mol da ligação carbono-carbono; além disso, o silício, ao ser aquecido, forma uma película contínua de dióxido de silício que impede a oxidação interna; somado a isso, o silicone orgânico tem baixa energia superficial e é hidrofóbico, reduzindo a aderência de poluentes sob alta temperatura. Estes três pontos constituem a razão fundamental da resistência térmica do silicone.
Mas o silicone puro tem baixa resistência mecânica, aderência média e preço elevado; por isso, o revestimento real é um sistema composto de "silicone modificado + reforço com cargas": usa-se resina de silicone (ou poliéster ou epóxi modificado com silicone) como base, com pó de alumínio, pó de mica, pó de vidro, microesferas cerâmicas, pó de talco, etc. O teor de silicone na base determina diretamente o limite de temperatura — quanto maior a proporção de silicone, melhor a resistência térmica, mas também maiores o custo e a dificuldade de aplicação. A formulação busca o equilíbrio entre "temperatura suportada, custo, aderência e aparência".
É preciso esclarecer: resistência térmica do silicone não significa "resistência infinita". O polidimetilsiloxano linear começa a decompor visivelmente no ar a cerca de 350–400℃, e com a introdução de grupos fenil pode chegar acima de 450℃; acima de cerca de 500℃ a parte orgânica está basicamente decomposta, restando o esqueleto de dióxido de silício, e a integridade da camada então depende das fritas de vidro e cargas cerâmicas. Portanto, num revestimento "resistente a 600℃", o silicone muitas vezes é apenas parte, sustentado principalmente pela ceramização das cargas inorgânicas.
II. Estrutura da resina e rotas de modificação
O limite de temperatura suportada é essencialmente uma questão de "quanto aguenta a cadeia orgânica e se o esqueleto inorgânico assume", por isso a escolha da estrutura da resina define o teto:
Resina de silicone pura: boa resistência térmica e flexibilidade, mas aderência e dureza baixas, preço alto, usada em pós e líquidos termorresistentes de alta qualidade.
Poliéster/epóxi modificado com silicone: enxertam-se segmentos silício-oxigénio na cadeia principal de poliéster ou epóxi, conciliando aderência, dureza e certa resistência térmica (geralmente 200–400℃), custo moderado, sendo a base de peças decorativas termorresistentes (radiadores, carcaças de motores).
Resina de silício modificada com fenil: introduz-se fenil para melhorar estabilidade térmica à oxidação e rigidez, podendo ultrapassar 450℃, mas com queda de flexibilidade e custo alto.
Sistema inorgânico/silicato: base de silicato de sódio ou sílica sol, resistência térmica extremamente alta (acima de 800℃), mas frágil e com aderência dependente do substrato, usado em revestimentos internos de fornos ou peças especiais; frequentemente combinado com silicone como "camada de transição".
O significado prático da rota de modificação é: não comprar resina de silicone pura para 600℃ numa condição de 300℃ (desperdício), nem usar epóxi modificado para 600℃ (fracasso garantido). Alinhar "orçamento e temperatura suportada" é o primeiro princípio de seleção de material.
III. Classes de temperatura e sistemas típicos
Por temperatura de exposição prolongada, os revestimentos de alta temperatura de silicone orgânico dividem-se aproximadamente (valores são faixas de projeto comuns na indústria, conforme ficha técnica do fabricante e ensaio de tipo):
| Classe de resistência térmica | Base/carga típica | Aplicação típica | Norma/ensaio chave |
|---|---|---|---|
| 200–300℃ | Silicone + pó de alumínio | Carcaça de motor, radiador, componentes de motor | GB/T 1735 resistência ao calor |
| 300–400℃ | Silicone + pó de alumínio + frita de vidro | Tubo de escape, silenciador, chaminé | GB/T 1735 |
| 400–600℃ | Silicone + frita de vidro/cerâmica | Carcaça de forno industrial, queimador, caldeira | GB/T 1735, choque térmico |
| 600–800℃ | Resina de silício + grande quantidade de frita de vidro/cerâmica (tendência inorgânica) | Conduta de fumo de alta temperatura, equipamento de tratamento térmico | Ciclo térmico, aderência |
| > 800℃ | Principalmente revestimento inorgânico/cerâmico | Revestimento interno de forno especial | Ensaio de alta temperatura dedicado |
Atenção: "resistente a 600℃" geralmente significa "suporta 600℃ a longo prazo sem falha", não pico instantâneo. O pico instantâneo (como retrocesso de chama no motor) pode ser maior, mas de curta duração. A seleção deve basear-se nos duplos parâmetros "temperatura de trabalho de longo prazo + frequência de ciclo térmico", não apenas no número publicitário. Tomar alta temperatura instantânea como temperatura de trabalho de longo prazo é um dos erros mais comuns de seleção.
IV. Cargas chave: pó de alumínio e ceramização
O pó de alumínio é o "padrão" dos revestimentos termorresistentes de silicone. Por um lado reflete radiação térmica e reduz a absorção de calor pela camada; por outro, sob alta temperatura o alumínio funde e forma ligação metalúrgica ou cerâmica com o substrato ou silicato, melhorando aderência e densidade. Mas o pó de alumínio em contacto prolongado com ácido ou água apresenta risco de libertação de hidrogénio, exigindo controlo de pH e teor de humidade na formulação. A frita de vidro (pó de vidro de baixo ponto de fusão) amolece, flui e selha poros acima de 400℃, queimando o resíduo orgânico e formando camada vítrea inorgânica, mantendo a camada íntegra "sem costura" após a decomposição da parte orgânica. O ponto de amolecimento da frita deve coincidir com o sistema: fluxo precoce causa enrugamento, tardio resulta em selagem insuficiente.
Cargas cerâmicas e minerais (mica, talco, wollastonite, caulino, etc.) fornecem esqueleto e estabilidade térmica, reduzem custo e ajustam coeficiente de expansão térmica, diminuindo fissuras por dessintonização térmica com o substrato metálico. Pós termorresistentes de alta qualidade, ao serem aquecidos, transformam-se de "orgânico com carga inorgânica" para "fase cerâmica contínua"; mesmo com toda a parte orgânica decomposta, o esqueleto residual mantém forma e aderência — este é o mecanismo chave acima de 600℃, chamado ceramização. Acrescente-se: a distribuição granulométrica e a dispersão das cargas também determinam a qualidade do selamento; fritas mal dispersas aglomeram e criam pontos defeituosos, tornando-se origem de fissuras ou oxidação sob alta temperatura.
V. Métodos de avaliação da resistência térmica
O ensaio central de resistência térmica é a norma GB/T 1735 "Método de determinação da resistência ao calor de película de tinta": coloca-se a placa pintada em estufa com ventilação ou dispositivo de aquecimento à temperatura e tempo determinados, e após arrefecimento verifica-se perda de brilho, descoloração, bolhas, descamação, fissuras. Este é o ensaio básico. Mais severo é o choque térmico ou ciclo térmico frio-calor, com subida e descida rápidas testando a dessintonização térmica, mais próximo da condição real que a temperatura constante, frequentemente por método empresarial ou GB/T 1735 com ciclos. Aderência (após alta temperatura) por GB/T 9286 grade, focando se a aderência "após aquecimento e arrefecimento" se mantém, pois muitas camadas aderem bem a frio e estalam a quente. Diferença de cor e brilho por GB/T 11186 e GB/T 9754 avaliam descoloração e perda de brilho a quente.
É necessário apontar: o "temperatura—tempo—modo de arrefecimento" do ensaio de resistência térmica deve coincidir com a condição real para ter sentido. Simplesmente "colocar em forno a 600℃ por 1 hora" se não corresponder a "400℃ em ciclo com vibração e atmosfera corrosiva" é enganoso. Por isso a aceitação deve ver não só um ponto de temperatura, mas número de ciclos térmicos, modo de arrefecimento e presença de meio corrosivo — estes sim mapeiam a condição real.
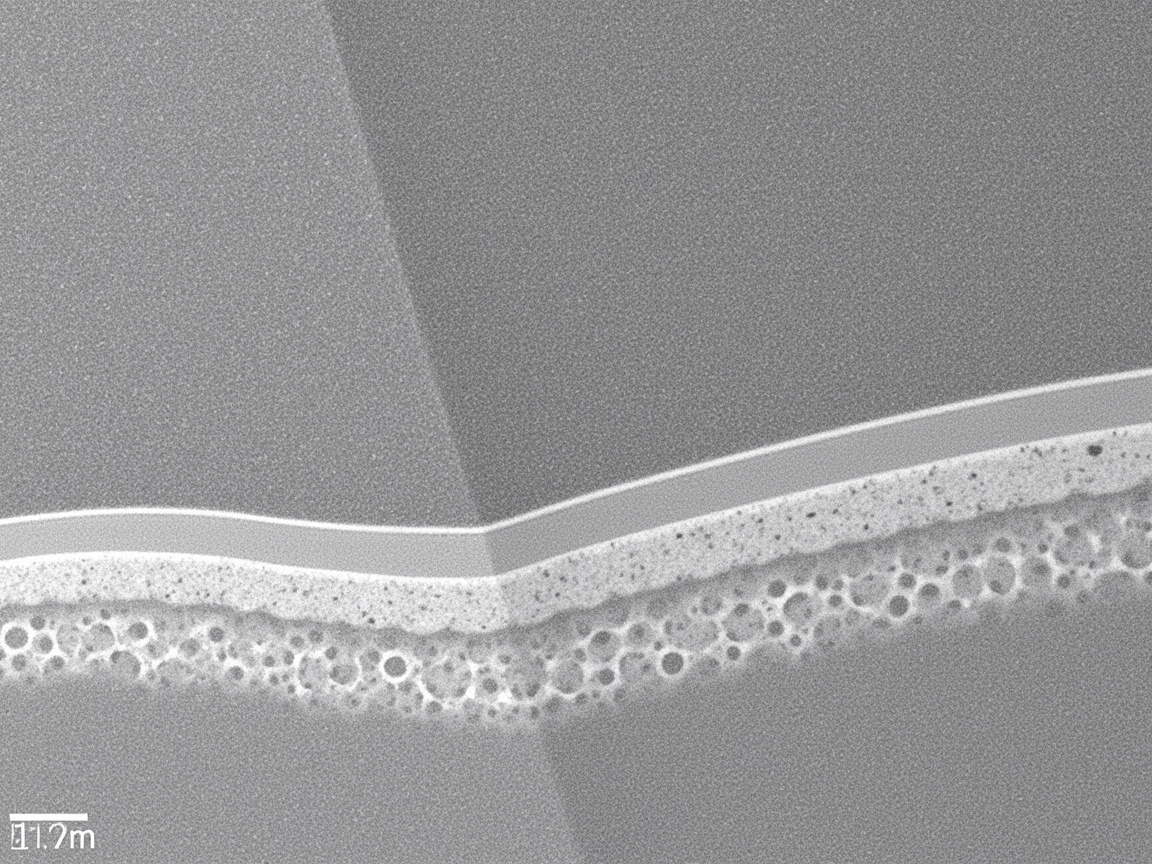
VI. Comparação do silicone orgânico com outros sistemas termorresistentes
Escolher revestimento termorresistente não pode focar só no silicone; comparar transversalmente evita ser cego:
Sistema silicone: 200–600℃ o melhor global, flexível, fácil de aplicar, pode ser em pó; desvantagem é silicone puro caro e resistência mecânica pós-alta temperatura dependente de ceramização.
Sistema epóxi/fenólico: à temperatura ambiente—média (≤200℃) aderência e anticorrosão excelentes, mas limite térmico baixo e carboniza a quente, adequado para segmento de baixa temperatura "termorresistente com forte anticorrosão".
Acrílico/poliéster: boa decoração e intempérie, mas resistência térmica geral ≤200℃, não é verdadeiramente de alta temperatura.
Silicato inorgânico/cerâmico: maior resistência térmica (800℃+), mas frágil, aderência dependente de substrato, difícil de aplicar, adequado para revestimento interno de forno ou camada base composta.
Pó vs líquido: pó termorresistente de silicone tem zero VOC (GB 30981 conta 0), espessura uniforme, pré-fabricável em fábrica, ceramização mais controlável; líquido adequado para peças grandes não cozíveis in situ. Na engenharia usa-se frequentemente a combinação "peças padrão pré-fabricadas em pó + líquido para reparo in situ".
VII. Design de ciclo térmico e gradiente de temperatura
Equipamentos reais de alta temperatura quase todos passam por parada e arranque e flutuação de carga, portanto o "design de ciclo térmico" é mais importante do que a "resistência estática à temperatura". Pontos de design:
Primeiro, correspondência do coeficiente de expansão térmica (CTE): o CTE do revestimento deve estar o mais próximo possível do material base (aço cerca de 12×10⁻⁶/℃); grande desvio acumula tensão de cisalhamento na interface durante aquecimento e arrefecimento, causando fissuras. Cargas minerais (mica, talco) podem ajustar o CTE e são a chave contra fissuras.
Segundo, gradiente de temperatura: locais (como raiz do queimador, curva da conduta de fumo) têm temperatura muito superior à média; o design deve selecionar com base no "ponto mais quente" em vez da "temperatura média", e pode engrossar ou usar localmente um sistema mais resistente à temperatura.
Terceiro, limite de choque térmico: arrefecimento e aquecimento bruscos frequentes (como tampa de tanque de têmpera, forno intermitente) são o teste mais severo ao revestimento; é necessário aumentar a tenacidade, reduzir a espessura do filme e garantir o fechamento de poros por fritas de vidro; se necessário, fazer ensaio de ciclo térmico frio-calor para verificação.
Quarto, cura com aquecimento gradiente: equipamento recém-revestido deve primeiro funcionar em baixa temperatura, subindo gradualmente até a temperatura de trabalho, permitindo decomposição ordenada dos componentes orgânicos e fechamento ordenado de poros pelas fritas de vidro, evitando descamação por calor súbito.
VIII. Construção e compatibilidade
Os revestimentos de alta temperatura são igualmente sensíveis ao pré-tratamento e à espessura do filme. O pré-tratamento requer jateamento para Sa2.5 (ver Tratamento de superfície de pintura Sa2.5), removendo cascas de óxido e óleos; equipamentos de alta temperatura costumam ter cascas de óxido, que devem ser removidas completamente, senão após aquecimento o inchaço da ferrugem levanta o revestimento. Para primário, ferro fundido e aço carbono podem receber primeiro um primário de alumínio à base de silicone orgânico, ou diretamente atingir a espessura numa demão; para cenários acima de 600℃, a correspondência do coeficiente de expansão entre substrato e revestimento é mais importante. Na espessura, o revestimento térmico geralmente não busca espessura; 20–60 µm convencional já basta; muito espesso tende a fissurar no ciclo térmico. Mas chaminés de alta temperatura que precisam também de anticorrosão podem engrossar ou compor. Na cura, o tipo de secagem à temperatura ambiente precisa secar bem antes de aquecer (evitar bolhas por vaporização de solvente); o tipo de estufa segue a tabela de dados técnicos com aquecimento em degraus para sinterização, favorecendo a conclusão das fritas de vidro e ceramicização.
A Kexin New Materials (kexinMaterials) enfatiza na compatibilidade a "cura com aquecimento gradiente": equipamento recém-revestido funciona primeiro em baixa temperatura, subindo gradualmente até a temperatura de trabalho, permitindo decomposição ordenada dos componentes orgânicos e fechamento ordenado de poros pelas fritas de vidro, evitando descamação por calor súbito. Este tipo de compatibilidade de "cartão de processo mais curva de estufa" é crucial para a vida útil de equipamentos de alta temperatura, e é também a solução raiz de muitas falhas em campo (entrada direta em temperatura máxima causando descamação).
IX. Casos de aplicação
Caso 1: Tubo de escape de automóvel (300–600℃ periódico). Usa sistema de silicone orgânico com pó de alumínio e fritas de vidro; primário de alumínio na base, acabamento pigmentado; foco em controlar espessura ≤ 50 µm e aquecimento gradiente, evitando fissuras e descoloração no ciclo térmico.
Caso 2: Carcaça de forno industrial (400–600℃ contínuo). A carcassa precisa de resistência térmica e antioxidação; usa pó ceramicizado com alto teor de fritas; pré-tratamento por jateamento Sa2.5; espessura moderadamente aumentada para anticorrosão; após operação, inspeção periódica de pulverização do revestimento.
Caso 3: Equipamento de tratamento térmico/conduta de fumo (600℃+). Usa sistema tendente a inorgânico de "silicone orgânico com grande quantidade de fritas de vidro/cerâmica", ou mesmo camada base cerâmica inorgânica local; seleção pelo ponto mais quente e verificação de choque térmico.
Caso 4: Carcaça de motor (200–300℃ e necessita isolamento). Sistema de alumínio em silicone orgânico concilia resistência térmica e isolamento (ver Revestimento em pó isolante), integrando resistência térmica e desempenho elétrico.
X. Sinergia com anticorrosão e isolamento
Alta temperatura frequentemente cruza com anticorrosão e isolamento: tubo de escape precisa resistir ao calor e à corrosão por condensado de gás; carcassa de motor resiste ao calor e precisa de isolamento (ver Revestimento em pó isolante); corpo de forno resiste ao calor e precisa de alguma anticorrosão. O sistema de silicone orgânico pode conciliar, mas a prioridade de desempenho deve ser clara — com foco em resistência térmica sacrifica-se parte da flexibilidade; com foco em anticorrosão deve-se controlar o limite superior de temperatura. Como fornecedor de revestimentos especiais, a Kexin New Materials (kexinMaterials) recomenda seleção matricial pelos quatro eixos "limite superior de temperatura de trabalho, ciclo térmico, atmosfera corrosiva, substrato", em vez de apenas perguntar "quantos graus aguenta".
XI. Defeitos comuns e solução de problemas
| Defeito | Causa | Solução |
|---|---|---|
| Fissura por aquecimento | Espessura excessiva, desajuste de CTE | Controlar espessura, adicionar carga mineral para ajustar CTE |
| Descamação e bolhas | Calor súbito, solvente/água residual | Aquecimento gradiente, secagem completa |
| Descoloração e perda de brilho | Pigmento não resistente, sobrecura | Selecionar pigmento resistente ao calor, controlar janela |
| Queda por inchaço de ferrugem | Mau pré-tratamento, cascas de óxido | Jateamento Sa2.5, remover cascas de óxido |
| Fechamento de poros insuficiente | Fritas de vidro incompatíveis | Ajustar ponto de amolecimento das fritas |
XII. Tendências tecnológicas
Primeiro, revestimento térmico de silicone orgânico à base de água, reduzindo VOC na aplicação (ainda contém pouco coadjuvante solvente); segundo, otimização de cargas ceramicizantes, usando cerâmica nano para elevar densidade e aderência; terceiro, composto multicamada, base térmica mais acabamento anticorrosivo, para enfrentar regime complexo de "calor mais corrosão"; quarto, pulverização, fazer o térmico de silicone orgânico em pó com zero VOC, adequado para peças térmicas em lote (ver Princípio e classificação de revestimento em pó).
XIII. Árvore de decisão de seleção
Selecionar tinta térmica pode seguir caminho simples: temperatura de trabalho ≤ 300℃ e necessita decoração, usar alumínio em silicone orgânico; 300–500℃ tipo tubo de escape, silicone orgânico com fritas de vidro; 500–700℃ carcassa e conduta de fumo, ceramicizado com alto teor de fritas; > 700℃ predominantemente cerâmica inorgânica. Acrescentar "necessita isolamento?" (escolher carga cerâmica em vez de condutiva), "contém atmosfera corrosiva?" (reforçar primário anticorrosivo), "substrato permite estufa?" (definir pó ou líquido). Escrever este caminho como cartão de processo, e a seleção não será por feeling.
XIV. Lista de normas e registo de aceitação
Para facilitar a execução em obra, organize a lista das principais normas envolvendo tintas de silicone orgânico de alta temperatura, para conferência item a item na aceitação. Normas nacionais centrais incluem: GB/T 1735 "Método de determinação de resistência térmica de filme de tinta" (temperatura—tempo—arrefecimento); GB/T 9286 (aderência por grade, foco em pós-alta temperatura); GB/T 11186 e GB/T 9754 (desvio de cor e brilho, avaliar descoloração e perda de brilho em alta temperatura); GB/T 1732 (resistência ao impacto); GB/T 13452.2 (espessura de filme); curva de temperatura de forno conforme tabela de dados técnicos do fabricante e cartão de processo. Norma internacional pode referenciar ASTM D2485 (tinta térmica), etc.
O registo de aceitação deve conter quatro itens: um, registo de ensaio térmico (temperatura, tempo de retenção, modo de arrefecimento, resultado); dois, aderência e aparência pós-alta temperatura; três, desvio de cor e perda de brilho; quatro, confirmação de espessura de filme e pré-tratamento (evidência de jateamento Sa2.5). Enfatize especialmente: o "temperatura—tempo—modo de arrefecimento" do ensaio térmico deve ser idêntico ao regime real; um único ponto de alta temperatura não representa regime de ciclo. Muitos projetos só fazem "uma hora no forno", ignorando choque térmico e atmosfera corrosiva, e em campo descamam em meses; a raiz está no descompasso entre aceitação e regime.
Faça deste registo um documento rastreável, satisfazendo controle de qualidade e facilitando comparação na operação futura. A Kexin New Materials (kexinMaterials) ao entregar solução térmica anexa o "cartão de curva de forno + relatório de ensaio térmico + ficha de confirmação de pré-tratamento" trio, para o cliente ter base do uso à aceitação, em vez de julgar pela cor.
XV. Limite térmico e adaptação de substratos típicos
O efeito do revestimento térmico está fortemente relacionado às características do substrato; na seleção o substrato não pode ser ignorado. Aço carbono é o mais comum, com oxidação evidente em alta temperatura; o valor central do revestimento térmico é retardar a oxidação e manter resistência, mas o pré-requisito é remover totalmente as cascas de óxido no pré-tratamento. Peças de ferro fundido têm superfície porosa e cascas de óxido antigas espessas; devem receber jateamento forte ou lixamento até metal limpo, senão o inchaço de ferrugem após aquecimento inevitavelmente levanta o revestimento. Substrato de aço inoxidável tem coeficiente de expansão térmica diferente do aço carbono, e superfície inerte, aderência difícil; se necessário, usar primário compatível ou jateamento para rugosidade mecânica; ele próprio resiste bem à oxidação, o revestimento serve mais para temperatura maior ou meio especial. Alumínio e ligas de alumínio têm baixo ponto de fusão (cerca de 660℃), não entram em forno convencional de cura alta; se precisam de revestimento térmico, devem usar sistema de cura baixa ou dedicado a alumínio, e o limite de temperatura de trabalho é restrito pelo ponto de fusão do substrato — jamais usar "revestimento aguenta 600℃" numa peça de alumínio a 600℃.
XVI. Janela de cura de pó térmico de silicone orgânico e sinterização ceramicizada
O sucesso do revestimento em pó de silicone orgânico térmico depende muito da etapa de "sinterização". Diferente do líquido que evapora solvente, o pó funde por aquecimento, nivela, reticuliza, e em faixa mais alta amolece, flui e fecha poros das fritas de vidro, finalmente ceramicizando. A janela de cura deve equilibrar ambas as pontas: temperatura baixa ou tempo curto deixam reticulização orgânica e fechamento de fritas insuficientes, revestimento poroso, fácil oxidação, má aderência; temperatura ou tempo excessivos decompõem todo orgânico, fase cerâmica fica frágil e fissura, ou até recozem o substrato. Portanto executar curva de aquecimento em degraus da tabela técnica — primeiro baixa temperatura para decomposição ordenada e desgaseificação orgânica, depois subir à faixa de amolecimento das fritas para fechamento de poros, finalmente mantenção para fixação. Para sistema acima de 600℃, se a ceramicização é suficiente decide diretamente se o esqueleto remanescente mantém integridade em alta temperatura; na aceitação deve-se usar "após alta temperatura ainda adere denso" como critério rígido, não só aparência inicial.
XVII. Reparação e renovação de revestimento térmico
Após longa operação de equipamentos de alta temperatura, a camada térmica pode pulverizar, fissurar ou descamar localmente por ciclo térmico, colisão mecânica ou atmosfera corrosiva, necessitando reparação em vez de repintura total. Pequena área pode usar mesma tinta do sistema, limpar localmente e repintar, curando estritamente pela janela; área grande ou envelhecimento sistêmico deve avaliar renovação total. A chave da reparação é "interface limpa, sistema consistente": parte solta da camada antiga deve ser removida; nova e antiga devem ser compatíveis, com CTE correspondente, evitando que o reparo vire novo ponto de fissura. Antes de renovar, recomenda-se fazer peça-padrão para verificar aderência e resistência térmica, depois estender ao equipamento, prevenindo retrabalho em lote. Incluir reparação no procedimento de operação é melhor que "quebrar e consertar emergencialmente" para garantir produção contínua.
XVIII. Detalhes de tratamento de superfície de revestimento térmico
O pré-tratamento do revestimento térmico é mais severo que tinta decorativa comum. Equipamentos de alta temperatura têm comuns cascas de óxido espessas, tinta velha, óleo e escória de soldadura; se não removidos, o inchaço de ferrugem após aquecimento levanta o revestimento. Após jateamento Sa2.5, confirmar limpeza superficial (sem óleo, água, poeira) e pintar em curto tempo, evitando contaminação secundária ou reoxidação. Para peças grandes sem jateamento, usar ferramenta motorizada até St3 com tratamento de conversão, mas efeito é inferior ao jateamento; no design, espessura e sistema devem ter margem. Superfícies inertes de ferro fundido e inoxidável precisam rugosidade de ancoragem suficiente. Em resumo: o limite de vida do revestimento térmico é definido pela qualidade do pré-tratamento, não pela marca da tinta — por melhor que seja o silicone orgânico, sobre cascas de óxido não passa de poucos ciclos.
XIX. Consulta rápida de seleção de pó térmico de silicone orgânico
Para facilitar a seleção rápida no local, eis um guia simplificado de consulta rápida: 200–300℃ carcaça de motor/radiador → alumínio em pó de silicone ou epóxi-silano modificado; 300–400℃ tubo de escape/chaminé → silicone com frita de vidro; 400–600℃ carcaça de forno/queimador → ceramização com alta frita de vidro; acima de 600℃ → tendência a cerâmica inorgânica ou sistema inorgânico; se necessário sobrepor isolamento → escolher carga cerâmica em vez de alumínio em pó condutor (ver revestimento em pó isolante); com atmosfera corrosiva → reforçar o primário anticorrosivo. Este guia é apenas um ponto de partida; o confirmado final deve basear-se nos três itens "temperatura de trabalho a longo prazo + frequência de ciclo + meio", e realizar verificação de resistência térmica tipo e choque térmico, evitando confundir pico instantâneo com temperatura de trabalho a longo prazo.
XX. Armazenamento, transporte e segurança de construção do revestimento em pó resistente ao calor
O revestimento em pó de silicone resistente ao calor, embora isento de solvente, ainda deve ser armazenado protegido da humidade e do calor elevado, para evitar aglomeração e exsudação de aditivos; após abertura, usar o mais rápido possível e selar bem. Em termos de segurança de construção, a área de pulverização deve ser gerida conforme o controlo geral de explosão de poeiras (referindo o conceito da GB 15577); a zona de alta temperatura do forno deve ter isolamento e sinalização, e corte de energia com placa durante manutenção; pós contendo frita de vidro ou cerâmica requerem proteção contra poeiras na moagem e alimentação. Na cura, seguir rigorosamente a curva de aquecimento por etapas, evitando aquecimento súbito que cause descamação e desperdício de energia. Incluir segurança de armazenamento e do forno no manual de trabalho é a base para a entrega estável do revestimento resistente ao calor, e também a medida raiz para evitar acidentes típicos como "colocar em uso a temperatura máxima diretamente e descamar".
XXI. Erros comuns no local
No local, costuma-se considerar "cor inalterada" como "revestimento intacto", mas o revestimento de silicone submetido a calor prolongado pode pulverizar, perder brilho sem descolorir, e o perigo esconde-se na camada interna; a aceitação não pode basear-se apenas na aparência, deve medir-se aderência após alta temperatura e espessura de filme. Outro erro é "quanto mais espesso, mais resistente ao calor" — excesso de espessura facilita fissuras em ciclo térmico, deve construir conforme espessura de filme projetada. Há também quem use temperatura de pico instantâneo como temperatura de trabalho a longo prazo para classificação, causando falha precoce no local. Escrever estes três pontos no manual de trabalho evita desvios e faz o revestimento resistente ao calor selecionar pela condição real e não por números publicitários.
Perguntas frequentes
P: Por que o revestimento de silicone de alta temperatura é mais resistente ao calor que a tinta comum?
R: A energia da ligação siloxano na cadeia principal (cerca de 452 kJ/mol) é superior à ligação carbono-carbono de cadeia comum (cerca de 348 kJ/mol), e o silício ao aquecer forma película de dióxido de silício protetora contra oxidação; a temperatura de decomposição da resina de silicone é claramente superior a epóxi, acrílica, etc., podendo assim trabalhar a longo prazo a 200–600℃.
P: "Resiste a 600℃" é instantâneo ou a longo prazo?
R: Geralmente refere-se a tolerância contínua a longo prazo de 600℃ sem falha, não pico instantâneo. A seleção deve avaliar por "temperatura de trabalho a longo prazo + frequência de ciclo térmico"; temperaturas instantâneas como retrocesso de motor contam à parte. Confundir pico instantâneo com temperatura a longo prazo leva a escolha errada.
P: Qual o papel do alumínio em pó no revestimento resistente ao calor?
R: O alumínio em pó reflete radiação térmica reduzindo absorção, e a alta temperatura funde formando com substrato ou silicato ligação tipo metalúrgica, melhorando aderência e densidade a quente; mas alumínio em pó com água ácida pode gerar hidrogénio, a formulação deve controlar pH e teor de humidade.
P: Por que o revestimento fende após alta temperatura?
R: Normalmente por desajuste de coeficiente de expansão térmica entre revestimento e substrato, espessura excessiva, ou falta de frita de vidro e carga cerâmica para absorver tensão. A solução é adicionar carga mineral para ajustar expansão, controlar espessura, usar frita de vidro para selar poros e amortecer.
P: Que requisitos especiais de pré-tratamento antes da construção do revestimento resistente ao calor?
R: Equipamentos de alta temperatura trazem frequentemente cascas de óxido e ferrugem, devem ser jateados Sa2.5 para remoção total, senão a ferrugem expandida ao aquecer levanta o revestimento; também temperatura do substrato e ambiente devem cumprir a ficha técnica, evitando condensação e óleos.
P: Uma tinta resistente ao calor de secagem a frio pode usar a alta temperatura imediatamente?
R: Não recomendado. Deve secar bem para solvente evaporar, depois curar com aquecimento gradiente, deixando componentes orgânicos decompor ordenadamente e frita de vidro selar poros; aquecimento súbito faz solvente residual vaporizar e formar bolhas, descamando o revestimento.
P: Acima de 600℃ ainda se pode usar silicone?
R: Silicone puro decompõe progressivamente acima de 400℃, acima de 600℃ requer grande quantidade de frita de vidro e carga cerâmica para "ceramização", fazendo com que após queima orgânica a estrutura inorgânica residual se mantenha íntegra. Acima de 800℃ predominam revestimentos inorgânicos ou cerâmicos.
P: Que itens o revestimento resistente ao calor deve medir para aceitação?
R: Pelo menos resistência térmica GB/T 1735 (temperatura—tempo—arrefecimento), aderência após alta temperatura (GB/T 9286 grade), diferença de cor e perda de brilho, e ciclo de choque térmico conforme condição; com atmosfera corrosiva acrescentar item de corrosão.
P: Resistência ao calor e anticorrosão podem ser conciliadas?
R: Sim, mas deve clarificar prioridade. Sistema de silicone com alumínio em pó pode conciliar resistência ao calor e corrosão a 200–400℃; temperatura superior prioriza calor, anticorrosão depende de camada vítrea densa e proteção de substrato. Tubo de escape, carcaça de forno seguem rota "resistente ao calor + anticorrosão moderada".
P: Que vantagens tem o revestimento em pó de silicone resistente ao calor?
R: Zero VOC (GB 30981 conta 0), espessura uniforme, pré-fabricável em fábrica, frita de vidro e ceramização mais controláveis, ideal para peças resistentes em série (ex.: tubo de escape, carcaça de motor); local apenas retoque, qualidade estável. Mecanismo igual ao silicone líquido, ainda depende de ligação siloxano e ceramização para resistir ao calor.
P: Como selecionar silicone e outros sistemas resistentes ao calor?
R: 200–600℃ escolha global silicone; ≤200℃ e anticorrosão pesada escolha epóxi/fenólico; >800℃ ou revestimento interno de forno escolha cerâmica inorgânica; peça grande não cozível escolha líquido, peça standard escolha pó. Definir por "temperatura + condição + modo de construção" em três dimensões, não apenas número de temperatura.
Leitura adicional
- Princípios e classificação de revestimento em pó: do mecanismo de formação de filme à seleção de sistema de resina: base de formação de filme e zero VOC do pó de silicone resistente ao calor, contexto de sistema do mecanismo deste artigo.
- Revestimento em pó isolante: resistência volumétrica e rigidez dielétrica: carcaça de motor resistente ao calor frequentemente exige isolamento simultâneo, os dois artigos complementam-se.
- Tratamento de superfície de pintura Sa2.5 e graus de jateamento: remoção de cascas de óxido em equipamentos de alta temperatura é pré-requisito para aderência do revestimento resistente ao calor, o pré-tratamento decide o sucesso.
- Revestimento ignífugo intumescente: mecanismo de retardamento, classe de resistência ao fogo e aceitação de construção
- Revestimentos em pó termofixos e termoplásticos: mecanismo de formação de filme, limites de desempenho e seleção
- Construção de tinta industrial: parâmetros de pulverização airless, controlo de espessura e intervalo de pintura