Высокотемпературное покрытие — это функциональное покрытие, которое при постоянном или периодическом воздействии высоких температур (обычно выше 200℃, в экстремальных случаях до 600–800℃ и выше) сохраняет целостность, не обугливается, не отслаивается и не вспучивается. Наиболее распространенной в промышленности высокотемпературной системой является высокотемпературное покрытие на основе органосиликона (полисилоксана) — благодаря сочетанию высокой энергии связи кремний-кислород в основной цепи и технологичности органического полимера оно показывает отличные результаты в диапазоне 200–600℃; при дальнейшем повышении температуры чистый органосиликон также разлагается, и тогда необходимо вводить алюминиевый порошок, стеклокрошку, керамические наполнители для перехода в «неорганическое» состояние, формируя теплостойкий слой класса 800℃ и выше. Сталь при контакте с воздухом при температуре выше 200℃ начинает заметно окисляться, а при 400℃ и выше окисление ускоряется и прочность падает, поэтому защита высокотемпературного оборудования — это не «декор», а «продление срока службы и сохранение функциональности». С точки зрения стоимости отказа, отслаивание покрытия выхлопной трубы — лишь вопрос внешнего вида, но если теплостойкий слой котла, печи термообработки или дымохода отслоится, это, как правило, сопровождается остановкой на ремонт и ускоренным окислением оборудования, а убытки многократно превышают стоимость самого покрытия.
В области функциональных порошков и специальных покрытий компания Кэсинь Новые Материалы (kexinMaterials) предлагает органосиликоновые теплостойкие порошки и комплексные решения для электроизоляции двигателей при 200℃, выхлопных труб при 400℃ и печного оборудования при 600℃ и выше, а также осуществляет совместное проектирование теплостойкости с изоляцией, антикоррозией и теплопроводностью. В настоящей статье на основе ссылочных стандартов (GB/T 1735 по теплостойкости, GB/T 9286 по адгезии и др.) разъясняются механизм и выбор высокотемпературных покрытий на основе органосиликона, помогая инженерам превратить «сколько градусов выдерживает» в проверяемые проектные параметры.
一、Молекулярный механизм теплостойкости органосиликона
Основная цепь полисилоксана представляет собой чередующуюся структуру кремний-кислород-кремний, с большим углом связи, высокой энергией связи и свободным вращением связи, что делает молекулярную цепь гибкой и термостабильной. По сравнению с углеродно-цепочечными полимерами (такими как эпоксидные, акриловые), энергия связи кремний-кислород составляет около 452 кДж/моль, что заметно выше примерно 348 кДж/моль для углерод-углеродной связи; кроме того, при нагревании кремний может образовывать непрерывную защитную пленку диоксида кремния, препятствующую дальнейшему окислению внутренних слоев; а низкая поверхностная энергия и гидрофобность органосиликона снижают загрязнение поверхности при высоких температурах. Эти три фактора в совокупности составляют основу теплостойкости органосиликона.
Однако чистый органосиликон имеет низкую механическую прочность, посредственную адгезию и высокую цену, поэтому реальное покрытие представляет собой композитную систему «модифицированный органосиликон + усиливающие наполнители»: в качестве связующего используется органосиликоновая смола (или органосиликонмодифицированный полиэфир, эпоксид), с добавлением алюминиевого порошка, слюдяного порошка, стеклопорошка, керамических микрочастиц, талька и др. Содержание органосиликона в связующем напрямую определяет верхний предел рабочей температуры — чем выше доля органосиликона, тем лучше теплостойкость, но выше и стоимость, и сложность нанесения. Рецептура — это поиск баланса между «теплостойкостью, стоимостью, адгезией, внешним видом».
Нужно прояснить: теплостойкость органосиликона не означает «бесконечную жаростойкость». Линейный полидиметилсилоксан в воздухе начинает заметно разлагаться примерно при 350–400℃, при введении фенильных групп предел повышается до 450℃ и выше; при превышении примерно 500℃ органическая часть практически полностью разлагается, оставляя каркас из диоксида кремния, и целостность покрытия в этот момент поддерживается стеклокрошкой и керамическими наполнителями. Поэтому в покрытии «стойком до 600℃» органосиликон часто составляет лишь часть, а основную нагрузку несут неорганические наполнители за счет керамизации.
二、Структура смолы и пути модификации
Верхний предел рабочей температуры по сути является вопросом «как долго продержится органическая цепь и сможет ли неорганический каркас принять эстафету», поэтому выбор структуры смолы определяет потолок:
Чистая органосиликоновая смола: хорошая теплостойкость, высокая гибкость, но низкие адгезия и твердость, высокая цена, используется в основном в высококачественных теплостойких порошках и жидкостях.
Органосиликонмодифицированный полиэфир/эпоксид: прививка силоксановых звеньев к основной цепи полиэфира или эпоксида сочетает адгезию, твердость и некоторую теплостойкость (в основном 200–400℃), умеренная стоимость, является основным для декоративных теплостойких деталей (радиаторы, корпуса двигателей).
Фенилмодифицированная кремнийорганическая смола: введение фенильных групп повышает термоокислительную стабильность и жесткость, позволяет достичь 450℃ и выше, но снижается гибкость и растет стоимость.
Неорганическая/силикатная система: на основе жидкого стекла или кремнезольного золя, экстремально высокая теплостойкость (до 800℃+), но высокая хрупкость, адгезия зависит от подложки, часто используется для футеровки печей или специальных деталей; часто комбинируется с органосиликоном как «переходный слой».
Инженерный смысл путей модификации таков: не покупайте чистую кремнийорганическую смолу на 600℃ для условий 300℃ (трата), и не используйте модифицированный эпоксид для условий 600℃ (неизбежный провал). Выравнивание «бюджета и теплостойкости» — первый принцип выбора материала.
三、Температурные классы и типичные системы
По длительной рабочей температуре высокотемпературные покрытия на основе органосиликона примерно делятся на уровни (значения — общепринятые проектные диапазоны отрасли, конкретные данные согласно техническим паспортам производителя и типовым испытаниям):
| Класс теплостойкости | Типичное связующее/наполнитель | Типичное применение | Ключевой стандарт/испытание |
|---|---|---|---|
| 200–300℃ | Органосиликон + алюминиевый порошок | Корпуса двигателей, радиаторы, детали двигателей | GB/T 1735 теплостойкость |
| 300–400℃ | Органосиликон + алюминиевый порошок + стеклокрошка | Выхлопные трубы, глушители, дымовые трубы | GB/T 1735 |
| 400–600℃ | Органосиликон + стеклокрошка/керамика | Корпуса промышленных печей, горелки, котлы | GB/T 1735, тепловой удар |
| 600–800℃ | Кремнийорганическая смола + большое кол-во стеклокрошки/керамики (тенденция к неорганике) | Высокотемпературные дымоходы, оборудование термообработки | Тепловой цикл, адгезия |
| > 800℃ | В основном неорганическое/керамическое покрытие | Специальная футеровка печей | Специальные высокотемпературные испытания |
Обратите внимание: заявленное «стойкость до 600℃» обычно означает «длительная эксплуатация при 600℃ без отказа», а не мгновенный пик. Мгновенный пик (например, обратная вспышка в двигателе) может быть выше, но длится недолго. При выборе необходимо ориентироваться на два параметра: «длительная рабочая температура + частота тепловых циклов», а не просто на рекламную цифру. Принятие мгновенной высокой температуры за длительную рабочую — одна из самых частых ошибок при выборе.
四、Ключевые наполнители: алюминиевый порошок и керамизация
Алюминиевый порошок — «стандартная комплектация» теплостойких органосиликоновых покрытий. С одной стороны, он отражает тепловое излучение и снижает поглощение тепла покрытием; с другой — при высокой температуре алюминий расплавляется и образует с подложкой или силикатом металлургическую или керамическую связь, повышая адгезию и плотность. Но при длительном контакте алюминиевого порошка с кислотой или водой есть риск выделения водорода, поэтому в рецептуре нужно контролировать кислотность и влажность. Стеклокрошка (низкотемпературный стеклопорошок) при 400℃ и выше размягчается, течет, запечатывает поры, после выжигания органических остатков формирует неорганический стекловидный слой, позволяя покрытию «бесшовно» сохранять целостность после разложения органики. Температура размягчения стеклокрошки должна соответствовать системе: слишком раннее течение вызывает морщины, слишком позднее — недостаточное запечатывание пор.
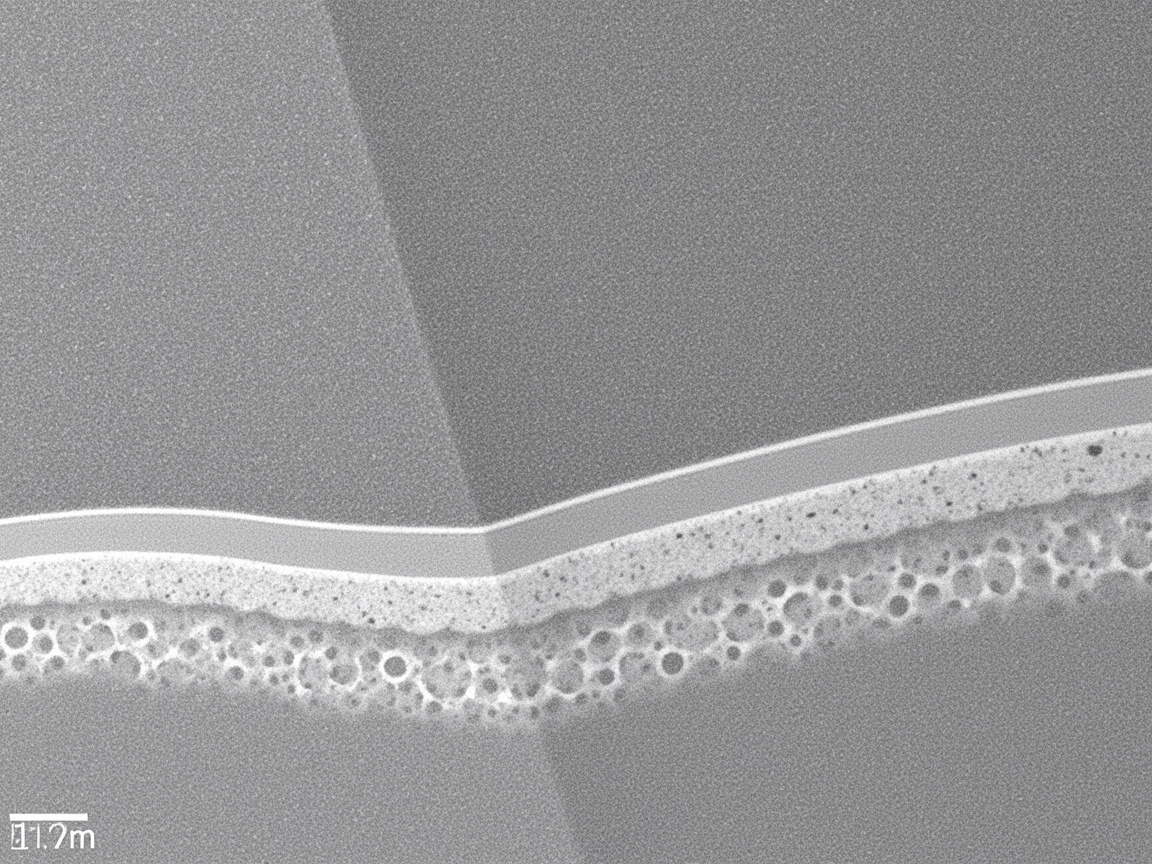
Керамические и минеральные наполнители (слюда, тальк, волластонит, каолин и др.) обеспечивают каркас и термостабильность, снижают стоимость и регулируют коэффициент теплового расширения, уменьшая растрескивание из-за несоответствия термического расширения с металлической подложкой. Высококачественные теплостойкие порошки при нагревании переходят из «органика + неорганический наполнитель» в «непрерывную керамическую фазу»; даже если вся органика разложится, остаточный каркас сохраняет форму и адгезию — это ключевой механизм уровня 600℃ и выше, называемый керамизацией. Дополним: гранулометрическое распределение и диспергирование наполнителей также определяют качество запечатывания пор; плохо диспергированная стеклокрошка агломерирует, образуя дефектные точки, становящиеся очагами растрескивания или окисления при высокой температуре.
五、Методы оценки теплостойкости
Базовый стандарт испытания на теплостойкость — GB/T 1735 «Метод определения теплостойкости лакокрасочных пленок»: окрашенные пластины помещают в вентилируемый сушильный шкаф или нагреватель, доводят до заданной температуры, выдерживают заданное время, после охлаждения проверяют потерю блеска, изменение цвета, вспучивание, отслаивание, растрескивание. Это самое базовое испытание теплостойкости. Более жесткими являются тепловой удар или циклы нагрев-охлаждение, быстрое изменение температуры проверяет несоответствие термического расширения, ближе к реальным условиям, чем изотермическая выдержка, часто по методике предприятия или по логике GB/T 1735 с добавлением циклов. Адгезия (после высокой температуры) по GB/T 9286 решетчатым надрезом, акцент на сохранении адгезии «после нагрева и охлаждения», поскольку многие покрытия хорошо держатся при норме, но растрескиваются после высокой температуры. Цветовое отклонение и блеск по GB/T 11186 и GB/T 9754 оценивают высокотемпературное изменение цвета и потерю блеска.
Нужно отметить: «температура—время—способ охлаждения» испытания теплостойкости должны соответствовать условиям эксплуатации, чтобы иметь смысл. Простое «поместить в печь 600℃ на 1 час», если оно не совпадает с реальными «400℃ в цикле плюс вибрация плюс агрессивная среда», введет в заблуждение. Поэтому при приемке смотрят не только на одну температурную точку, но и на число тепловых циклов, способ охлаждения, наличие коррозионной среды — это и есть реальное отображение условий.
六、Сравнение органосиликоновой и других теплостойких систем
Выбирая теплостойкое покрытие, нельзя смотреть только на органосиликон, нужно сравнение вширь, чтобы не быть слепым:
Органосиликоновая система: 200–600℃ комплексно оптимальна, гибкая, легко наносится, может быть порошковой; недостаток — чистый силикон дорог, после высокой температуры механическая прочность зависит от керамизации.
Эпоксидная/фенольная система: при норме и средней температуре (≤200℃) адгезия и антикоррозия отличные, но низкий верхний предел, при высокой температуре легко обугливается, подходит для «теплостойкости с акцентом на антикоррозию» в низкотемпературной зоне.
Акриловая/полиэфирная: хороша декором и атмосферостойкостью, но теплостойкость обычно ≤200℃, не является по-настоящему высокотемпературной.
Неорганическая силикатная/керамическая: наивысшая теплостойкость (800℃+), но хрупкая, адгезия зависит от подложки, сложна в нанесении, подходит для футеровки печей или композитного нижнего слоя.
Порошок vs жидкость: порошковый органосиликон нулевой VOC (по GB 30981 равен 0), равномерная толщина пленки, возможна заводская префабрикация, керамизация контролируемее; жидкая форма подходит для крупных изделий на месте, не подлежащих запеканию. В инженерии часто используют комбинацию «порошковая префабрикация стандартных деталей + жидкая подварка на месте».
七、Проектирование тепловых циклов и температурного градиента
Реальное высокотемпературное оборудование почти всегда испытывает пуск-останов и колебания нагрузки, поэтому «проектирование теплового цикла» важнее «статической теплостойкости». Ключевые моменты:
Во-первых, согласование коэффициента теплового расширения (CTE): CTE покрытия должен быть максимально близок к подложке (сталь около 12×10⁻⁶/℃), при большом расхождении при нагреве-охлаждении накапливаются сдвиговые напряжения на границе, возникает растрескивание. Минеральные наполнители (слюда, тальк) регулируют CTE — ключ к трещиностойкости.
Во-вторых, температурный градиент: локально (например, корень горелки, поворот дымохода) температура намного выше средней, проектировать нужно по «самой горячей точке», а не по «средней температуре», и в самой горячей зоне можно утолщить слой или применить более теплостойкую систему.
В-третьих, допуск теплового удара: частые резкие охлаждения-нагревы (например, крышки закалочных ванн, периодические печи) — самое строгое испытание для покрытия, нужно повышать вязкость, снижать толщину пленки, обеспечивать запечатывание стеклокрошкой, при необходимости проверять циклами нагрев-охлаждение.
В-четвертых, ступенчатый нагрев при отверждении: новое окрашенное оборудование сначала работает при низкой температуре, постепенно выходит на рабочую, чтобы органика упорядоченно разлагалась, стеклокрошка упорядоченно запечатывала поры, избегая вспучивания от резкого нагрева.
八、Нанесение и комплектация
Высокотемпературные покрытия также чувствительны к предварительной обработке и толщине пленки. Предобработка требует пескоструйной очистки до Sa2.5 (см. Подготовка поверхности под окраску Sa2.5), удаления окалины и масел; высокотемпературное оборудование часто имеет окалину, которую нужно удалить полностью, иначе при нагреве ржавчина вспучится и поднимет покрытие. Для грунтования: чугун, углеродистая сталь могут сначала покрываться органосиликоновым алюминиевым грунтом или сразу одним слоем до нужной толщины; для сценариев выше 600℃ важнее согласование коэффициента расширения подложки и покрытия. По толщине: теплостойкое покрытие обычно не требует большой толщины, достаточно 20–60 µm; слишком толстое легче растрескивается в тепловом цикле. Но для высокотемпературных дымоходов с необходимостью антикоррозии можно утолщить или комбинировать. При отверждении: самосушащиеся при норме должны быть полностью высушены перед нагревом (во избежание пузырей от испарения растворителя), запекаемые — ступенчато нагревать по паспорту для спекания стеклокрошки и керамизации.
Компания Кэсинь Новые Материалы (kexinMaterials) в комплектации подчеркивает «ступенчатое отверждение нагревом»: новое окрашенное оборудование сначала работает при низкой температуре, постепенно выходит на рабочую, чтобы органика упорядоченно разлагалась, стеклокрошка упорядоченно запечатывала поры, избегая вспучивания от резкого нагрева. Такая комплектация «технологическая карта плюс кривая сушки» критически важна для срока службы высокотемпературного оборудования и является решением корневой причины многих полевых отказов (прямой ввод на полную температуру вызывает вспучивание).
九、Примеры применения
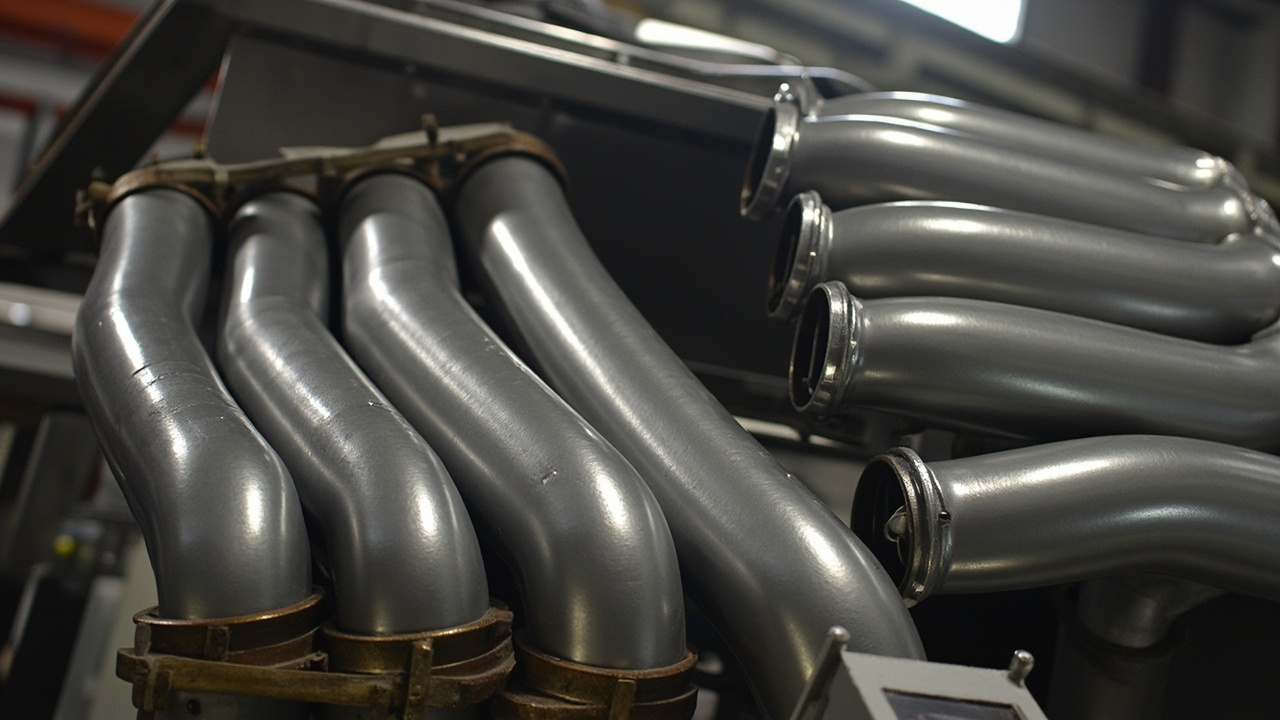
Пример 1: Автомобильная выхлопная труба (300–600℃ периодически). Используется система органосиликон + алюминиевый порошок + стеклокрошка, грунт из алюминиевого порошка, финишное покрытие с цветом, акцент на контроле толщины ≤ 50 µm и ступенчатом нагреве, во избежание растрескивания и изменения цвета при циклах нагрев-охлаждение.
Пример 2: Корпус промышленной печи (400–600℃ длительно). Корпус должен быть и теплостойким, и защищенным от окисления, применяется высокостекольная керамизирующаяся порошковая система, предобработка пескоструем Sa2.5, умеренное утолщение слоя для антикоррозии, после пуска периодический осмотр на признаки меления покрытия.
Пример 3: Оборудование термообработки/дымоход (600℃+). Применяется система «органосиликон + большое кол-во стеклокрошки/керамики» с уходом в неорганику, местами даже неорганический керамический подслой, выбор по самой горячей точке и проверка тепловым ударом.
Пример 4: Корпус двигателя (200–300℃ и нужна изоляция). Органосиликоновая алюминиевая система совмещает теплостойкость и изоляцию (см. Изоляционное порошковое покрытие), объединяя теплостойкость и электрические свойства в одном решении.
十、Синергия с антикоррозией и изоляцией
Высокая температура часто пересекается с антикоррозией и изоляцией: выхлопная труба должна быть и теплостойкой, и стойкой к коррозии от конденсата газов; корпус двигателя теплостойким и изоляционным (см. Изоляционное порошковое покрытие); печь теплостойкой и отчасти антикоррозийной. Органосиликоновая система может совмещать, но приоритеты свойств нужно различать — при акценте на теплостойкость жертвуют частью гибкости, при акценте на антикоррозию ограничивают верхний предел температуры. Как поставщик специальных покрытий, Кэсинь Новые Материалы (kexinMaterials) рекомендует матричный выбор по четырем измерениям: «верхний предел рабочей температуры, тепловой цикл, агрессивная среда, подложка», а не просто вопрос «сколько градусов выдерживает».
十一、Типичные дефекты и устранение
| Дефект | Причина | Мера |
|---|---|---|
| Растрескивание при нагреве | Слишком большая толщина, рассогласование CTE | Контроль толщины, добавка минеральных наполнителей для CTE |
| Вспучивание и пузыри | Резкий нагрев, остаточный растворитель/вода | Ступенчатый нагрев, полная сушка |
| Изменение цвета, потеря блеска | Пигмент нестоек, пережог | Выбрать термостойкий пигмент, контролировать окно |
| Отслаивание от ржавчины | Плохая предобработка, окалина | Пескоструй Sa2.5, удаление окалины |
| Недостаточное запечатывание пор | Несоответствие стеклокрошки | Подбор температуры размягчения стеклокрошки |
十二、Технические тренды
Во-первых, водное органосиликоновое теплостойкое покрытие, снижающее строительный VOC (все еще содержит небольшое количество вспомогательного растворителя); во-вторых, оптимизация керамизирующих наполнителей, нано-керамика для повышения плотности и адгезии; в-третьих, многослойные композиты, теплостойкий грунт плюс антикоррозийный слой, для сложных условий «тепло плюс коррозия»; в-четвертых, порошкование, превращение органосиликоновой теплостойкости в порошок с нулевым VOC для серийных теплостойких деталей (см. Принципы и классификация порошковых покрытий).
十三、Дерево принятия решений по выбору
Выбор теплостойкого покрытия можно вести по простому пути: рабочая температура ≤ 300℃ и нужен декор — органосиликон с алюминием; 300–500℃ выхлопного типа — органосиликон со стеклокрошкой; 500–700℃ корпуса печей и дымоходы — высокостекольная керамизация; > 700℃ — в основном неорганическая керамика. Далее накладываем «нужна ли изоляция» (выбирать керамический наполнитель, а не проводящий), «есть ли агрессивная среда» (усилить антикоррозийный грунт), «можно ли запекать подложку» (порошок или жидкость). Записав этот путь в техкарту, выбор перестанет быть на ощупь.
十四、Перечень стандартов и приемочный журнал
Для удобства внедрения основные стандарты, касающиеся высокотемпературных органосиликоновых покрытий, сведены в перечень для поэтапной проверки при приемке. Ключевые национальные стандарты включают: GB/T 1735 «Метод определения теплостойкости лакокрасочных пленок» (температура—время—охлаждение); GB/T 9286 (решетчатая адгезия, акцент на после высокой температуры); GB/T 11186 и GB/T 9754 (цветовое отклонение и блеск, оценка изменения цвета и потери блеска при высокой температуре); GB/T 1732 (ударная стойкость); GB/T 13452.2 (толщина пленки); кривые печи по паспорту производителя и техкарте. Международные можно ориентироваться на ASTM D2485 (теплостойкие краски) и др.
Приемочный журнал рекомендуется включать четыре пункта: во-первых, запись испытания теплостойкости (температура, выдержка, способ охлаждения, результат); во-вторых, адгезия и внешний вид после высокой температуры; в-третьих, цветовое отклонение и потеря блеска; в-четвертых, толщина пленки и подтверждение предобработки (доказательство пескоструя Sa2.5). Особо подчеркнем: «температура—время—способ охлаждения» испытания теплостойкости должны соответствовать реальным условиям, одна высокотемпературная точка не представляет циклические условия. Многие проекты делают только «час в печи», игнорируя тепловой удар и агрессивную среду, и через несколько месяцев на месте покрытие вспучивается — корень в рассогласовании приемки и условий.
Сделав этот журнал прослеживаемым документом, вы удовлетворяете контроль качества и облегчаете последующее сравнение при эксплуатации. Кэсинь Новые Материалы (kexinMaterials) при поставке теплостойкого решения прикладывает комплект из трех позиций: «карта кривой печи + отчет об испытании теплостойкости + акт предобработки», чтобы у клиента от нанесения до приемки было на что опереться, а не судить по цвету.
十五、Предельные температуры нагрева типичных подложек и их адаптация
Эффект теплостойкого покрытия сильно связан с характеристиками подложки, при выборе нельзя ее игнорировать. Углеродистая сталь — самая распространенная подложка, при высокой температуре заметно окисляется, основная ценность покрытия — замедлить окисление и сохранить прочность, но при условии полного удаления окалины при предобработке. Чугунные детали пористы на поверхности, старая окалина толстая, требуется мощный пескоструй или шлифовка до чистого металла, иначе при нагреве ржавчина вспучится и неизбежно поднимет покрытие. Нержавеющая сталь имеет иной коэффициент расширения, чем углеродистая, и инертную поверхность, адгезия трудна — при необходимости используют согласованный грунт или пескоструйное шерохование для механического зацепления; сама по себе она лучше сопротивляется окислению, покрытие чаще для более высоких температур или спецсред. Алюминий и сплавы имеют низкую температуру плавления (около 660℃), не могут попадать в обычную высокотемпературную печь отверждения, если нужно теплостойкое покрытие — выбирать низкотемпературное отверждение или специальное для алюминия, а верхний предел рабочей температуры ограничен плавлением подложки, ни в коем случае нельзя применять «покрытие стойкое до 600℃» на алюминиевой детали при 600℃.
十六、Окно отверждения порошкового органосиликона и керамическое спекание
Успех или неудача порошкового термостойкого органосиликонового покрытия во многом зависит от этапа «спекания». В отличие от жидкостей, которые сохнут за счет испарения растворителя, порошок плавится, растекается и сшивается при нагреве, а в более высоком температурном диапазоне происходит размягчение, течение и запечатывание пор стеклофритты с последующей керамизацией. Окно отверждения должно учитывать оба конца: при слишком низкой температуре или недостаточном времени как органическое сшивание, так и запечатывание пор стеклофриттой будут неполными — покрытие рыхлое, легко окисляется, слабая адгезия; при слишком высокой температуре или избыточном времени органика полностью разлагается, керамическая фаза становится хрупкой и трескается, возможен даже отжиг основания. Поэтому необходимо строго следовать ступенчатой кривой нагрева из технического паспорта: сначала при низкой температуре дать органике упорядоченно разложиться и выделить газы, затем поднять температуру до зоны размягчения стеклофритты для запечатывания пор, и в конце выдержать для фиксации. Для систем выше 600℃ степень керамизации напрямую определяет, сможет ли остаточный каркас сохранить целостность при высокой температуре; при приемке жестким критерием должно быть «остается ли плотное сцепление после высокой температуры», а не только начальный внешний вид.XVII. Ремонт и обновление термостойкого покрытия
После длительной эксплуатации высокотемпературного оборудования термостойкий слой может局部но превратиться в пыль, растрескаться или отслоиться из-за тепловых циклов, механических ударов или агрессивной среды, требуя ремонта, а не полной перекраски всего изделия. Для мелких участков можно использовать тот же состав покрытия после局部ной очистки и нанести его, строго соблюдая окно отверждения при сушке; при большой площади или системном старении следует оценить целесообразность полного обновления. Ключ ремонта — «чистый интерфейс, совпадающая система»: непрочно держащиеся участки старого слоя должны быть полностью удалены, новый слой должен быть совместим со старым и иметь согласованный коэффициент расширения, чтобы место ремонта не стало новой точкой растрескивания. Перед обновлением рекомендуется сначала проверить адгезию и термостойкость на образце, и лишь затем распространять на все изделие, чтобы избежать массового возврата. Включение ремонта в регламент эксплуатации лучше, чем «ждать поломки до остановки и затем срочно чинить», и обеспечивает непрерывность производства.
XVIII. Детали подготовки поверхности под термостойкое покрытие
Предварительная обработка под термостойкое покрытие строже, чем у обычной декоративной краски. На высокотемпературном оборудовании часто встречаются толстая окалина, старая краска, масляные загрязнения и сварочные брызги; если их не удалить полностью, при нагреве ржавчина вспучится и неизбежно оторвет покрытие. После пескоструйной обработки до Sa2.5 следует также подтвердить чистоту поверхности (без масла, влаги, пыли) и выполнить окраску в кратчайшие сроки, чтобы избежать вторичного загрязнения или возвратной коррозии. Для крупных деталей, где пескоструйная обработка невозможна, можно использовать механическую очистку до St3 с последующей конверсионной обработкой, но эффект слабее пескоструя, поэтому при проектировании толщину пленки и систему нужно соответственно увеличить с запасом. Инертные поверхности чугуна и нержавеющей стали требуют еще большего шероховатости до достаточного профиля. Одним словом: верхний предел срока службы термостойкого покрытия определяется качеством предварительной обработки, а не маркой краски — даже лучший органосиликон на окалине не продержится и нескольких тепловых циклов.
XIX. Быстрый справочник по выбору термостойкого органосиликонового порошка
Для удобства быстрого выбора на месте приведен упрощенный справочник: 200–300℃ корпус двигателя/радиатор → алюминиевый порошок на органосиликоне или модифицированный эпоксисиликон; 300–400℃ выхлопная труба/дымовая труба → органосиликон с добавкой стеклофритты; 400–600℃ корпус печи/горелка → высокая доля стеклофритты, керамизация; выше 600℃ → преимущественно неорганическая керамика или неорганическая система; требуется совмещение с изоляцией → выбирать керамический наполнитель, а не токопроводящий алюминиевый порошок (см. изоляционное порошковое покрытие); при наличии агрессивной среды → усилить антикоррозийную грунтовку. Данный справочник — лишь отправная точка; в конечном итоге подтверждайте по трем параметрам «длительная рабочая температура + частота циклов + среда» и проводите типовую проверку термостойкости и теплового удара, чтобы не принять мгновенный пик за длительную рабочую температуру.
XX. Хранение, транспортировка и безопасность нанесения термостойкого порошка
Органосиликоновый термостойкий порошок хоть и не содержит растворителя, но при хранении всё же требует защиты от влаги и высоких температур, чтобы избежать комкования и выделения вспомогательных веществ; после вскрытия использовать быстро и герметично закрывать. В части безопасности нанесения: зона распыления управляется по общим правилам взрывобезопасности пыли (сообразно GB 15577), высокотемпературная зона печи должна иметь изоляцию и предупреждения, при ремонте — отключение питания и вывешивание таблички; порошки с стеклофриттой или керамикой требуют защиты от пыли при измельчении и загрузке. При отверждении строго соблюдать ступенчатую кривую нагрева, избегая резкого нагрева, ведущего к отслаиванию и трате энергии. Внесение правил хранения, транспортировки и безопасности печи в инструкцию по работе — это основа стабильной сдачи термостойкого покрытия, а также коренная мера против типичных аварий вроде «сразу включили на полную температуру и покрытие отслоилось».
XXI. Распространенные ошибочные суждения на месте
На месте часто принимают «цвет не изменился» за «покрытие в порядке», но органосиликоновое покрытие при длительном нагреве может превратиться в пыль, потерять блеск, не меняя цвета — опасность скрыта внутри; приемка не должна ограничиваться внешним видом, нужно измерять адгезию после высокой температуры и толщину пленки. Другое заблуждение — «чем толще, тем термостойчее»: излишняя толщина наоборот легко трескается при тепловых циклах, наносить по проектной толщине. Также некоторые используют мгновенную пиковую температуру как длительную рабочую для классификации, что ведет к раннему отказу на месте. Внесение этих трех пунктов в инструкцию поможет избежать лишних ошибок и сделает выбор термостойкого покрытия по реальным условиям, а не по рекламным цифрам.
Часто задаваемые вопросы
В: Почему органосиликоновое высокотемпературное покрытие термостойчее обычной краски?
О: Энергия связи кремний-кислород в основной цепи (около 452 кДж/моль) выше, чем у обычной углерод-углеродной связи (около 348 кДж/моль), и при нагреве кремний образует защитную пленку диоксида кремния против окисления; температура разложения органосиликоновой смолы заметно выше, чем у эпоксидной, акриловой и др., поэтому она может длительно работать при 200–600℃.
В: «Выдерживает 600℃» — это мгновенно или длительно?
О: Обычно имеется в виду длительное постоянное выдерживание 600℃ без отказа, а не мгновенный пик. При выборе оценивать по «длительная рабочая температура + частота тепловых циклов»; мгновенный нагрев при обратной вспышке двигателя считается отдельно. Принятие мгновенного пика за длительную температуру ведет к ошибке выбора.
В: Какова роль алюминиевого порошка в термостойкой краске?
О: Алюминиевый порошок отражает тепловое излучение и снижает поглощение тепла, а при высокой температуре расплавляется и образует с основанием или силикатом металлургоподобное соединение, повышая высокотемпературную адгезию и плотность; но алюминиевый порошок при контакте с кислой водой может выделять водород, поэтому в рецептуре нужно контролировать кислотность и влажность.
В: Почему после высокой температуры покрытие трескается?
О: Чаще всего из-за несогласованности коэффициентов теплового расширения покрытия и основания, чрезмерной толщины пленки или отсутствия стеклофритты и керамического наполнителя для поглощения напряжений. Мера — добавить минеральный наполнитель для регулировки расширения, контролировать толщину, использовать стеклофритту для буферизации запечатыванием пор.
В: В чем особенности предварительной обработки перед нанесением термостойкой краски?
О: Высокотемпературное оборудование часто имеет окалину и коррозию, необходима пескоструйная обработка до Sa2.5 с полным удалением, иначе при нагреве ржавчина вспучится и оторвет покрытие; также температура основания и условия нанесения должны соответствовать техпаспорту, чтобы избежать конденсата и масла.
В: Можно ли сразу использовать при высокой температуре термостойкую краску с сушкой при комнатной температуре?
О: Не рекомендуется. Нужно дать достаточно просохнуть для испарения растворителя, затем отверждать по градиенту нагрева, чтобы органические компоненты упорядоченно разложились, а стеклофритта запечатала поры; резкий нагрев заставит остаточный растворитель вскипеть с пузырями и отслоением покрытия.
В: Можно ли использовать органосиликон выше 600℃?
О: Чистый органосиликон при 400℃ и выше постепенно разлагается; выше 600℃ требуется большое количество стеклофритты и керамического наполнителя для «керамизации», чтобы после выгорания органики остаточный неорганический каркас сохранял целостность. Выше 800℃ в основном применяют неорганические или керамические покрытия.
В: Какие испытания нужны для приемки термостойкой краски?
О: Как минимум по GB/T 1735 термостойкость (температура—время—охлаждение), адгезия после высокой температуры (GB/T 9286 решетчатый надрез), разница цвета и потеря блеска, а также тепловой удар по условиям; при агрессивной среде добавить коррозионные испытания.
В: Можно ли совместить термостойкость и антикоррозийность?
О: Можно, но нужно различать главное и второстепенное. Система органосиликон + алюминиевый порошок может при 200–400℃ совмещать термостойкость и коррозионную стойкость; при более высокой температуре главное — термостойкость, а защита от коррозии — через плотный стеклослой и защиту основания. Выхлопные трубы, корпуса печей обычно идут по пути «термостойкость + умеренная антикоррозия».
В: В чем преимущества порошкового органосиликонового термостойкого покрытия?
О: Нулевой VOC (по GB 30981 равен 0), равномерная толщина пленки, возможность заводского изготовления, более контролируемые стеклофритта и керамизация, подходит для серийных термостойких деталей (например, выхлопные трубы, корпуса двигателей); на месте только подварка стыков, качество стабильно. Механизм тот же, что у жидкого органосиликона — всё так же на связях Si-O и керамизации.
В: Как выбирать органосиликон и другие термостойкие системы?
О: Для 200–600℃ в целом выбирать органосиликон; ≤200℃ и с упором на антикоррозию — эпоксидная/фенольная; >800℃ или футеровка печи — неорганическая керамика; для крупных деталей, где нельзя запечь — жидкая, для стандартных деталей — порошковая. Определять по трем измерениям «температура + условия + способ нанесения», а не только по цифре температуры.
Дополнительное чтение
- Принципы и классификация порошковых покрытий: от механизма пленкообразования до выбора смоляной системы: основы пленкообразования и нулевого VOC органосиликонового термостойкого порошка, системный фон механизмов в данной статье.
- Изоляционное порошковое покрытие: объемное сопротивление и диэлектрическая прочность: корпуса двигателей с термостойкостью часто требуют и изоляции, статьи дополняют друг друга.
- Обработка поверхности под окраску Sa2.5 и степени пескоструя: удаление окалины с высокотемпературного оборудования — предпосылка адгезии термостойкого покрытия, предобработка решает успех.
- Вспучивающееся огнезащитное покрытие: механизм горючести, классы огнестойкости и приемка
- Термореактивные и термопластичные порошковые покрытия: механизм пленкообразования, границы свойств и выбор
- Нанесение промышленных покрытий: параметры безвоздушного распыления, контроль толщины и интервалы окраски