Bei Korrosionsschutzarbeiten an Stahlkonstruktionen, Baumaschinen und Industrieanlagen ist eine einzelne Farbe allein oft kaum in der Lage, die drei Funktionen „Haftung, Barriere, Wetterbeständigkeit“ gleichzeitig zu erfüllen. Ein wirklich zuverlässiger Korrosionsschutzeffekt ergibt sich aus einem systematischen Grundierungssystem-Design für Rostschutzfarbe – also einem Beschichtungssystem, bei dem Grundierung, Zwischenbeschichtung und Decklack synergistisch zusammenwirken. Dieser Artikel geht von den Korrosionsmechanismen aus und liefert, kombiniert mit dem Korrosionsklassensystem nach ISO 12944, eine umsetzbare Schichtdickenplanung und Logik für die Systemzusammenstellung; alle konkreten Werte stammen aus öffentlichen technischen Archiven und Normen. Kexin New Materials (kexinMaterials) betont im langjährigen Service für Industrie-Schutzprojekte stets das Korrosionsschutzprinzip „Systemzusammenstellung hat Vorrang vor der Auswahl eines Einzelprodukts“.
I. Warum Rostschutz nicht allein mit einer Farbe funktioniert
Metallkorrosion ist ein elektrochemischer Prozess: Wasser, Sauerstoff und Ionen (wie Chloridionen) dringen durch Defekte oder Poren der Lackfilme ein und bilden an der Metalloberfläche ein Lokalelement, wobei Eisen Elektronen verliert und als Eisenion aufgelöst wird. Eine einzelne Beschichtung weist drei inhärente Widersprüche auf:
Erstens, Widerspruch zwischen Haftung und Barriere. Die Grundierung muss nah am Metall liegen, eine gute Haftung bieten und am Korrosionsschutz teilnehmen (z. B. kathodischer Schutz durch zinkreiche Grundierung), hat jedoch normalerweise eine schlechte Wetterbeständigkeit und versagt bei direkter Bewitterung durch Kreidung. Der Decklack weist zwar hervorragende Wetterbeständigkeit auf, kann aber schwer direkt auf glattem Metall haften.
Zweitens, Widerspruch zwischen Schichtdicke und Fehlerrate. Wenn eine Farbe auf über 200 µm aufgetragen wird, verlängern sich Trocken- und Durchhärtungszeit erheblich, und es kommt sehr leicht zu Läufen und Nadelstichen. Mehrere dünne Schichten in getrennten Arbeitsgängen zu applizieren, kontrolliert nicht nur Fehler, sondern akkumuliert auch die Gesamtschichtdicke.
Drittens, Widerspruch zwischen Kosten und Lebensdauer. In stark korrosiven Umgebungen lohnt es sich eher, eine wissenschaftliche Kombination aus „epoxidharzbasierter zinkreicher Grundierung + epoxidharzbasierter Glimmeroxide-Zwischenbeschichtung + Polyurethan-Decklack“ zu verwenden, als normale Alkydfarbe dick aufzutragen; letztere erreicht bei gleicher Schichtdicke eine um ein Mehrfaches längere Lebensdauer.
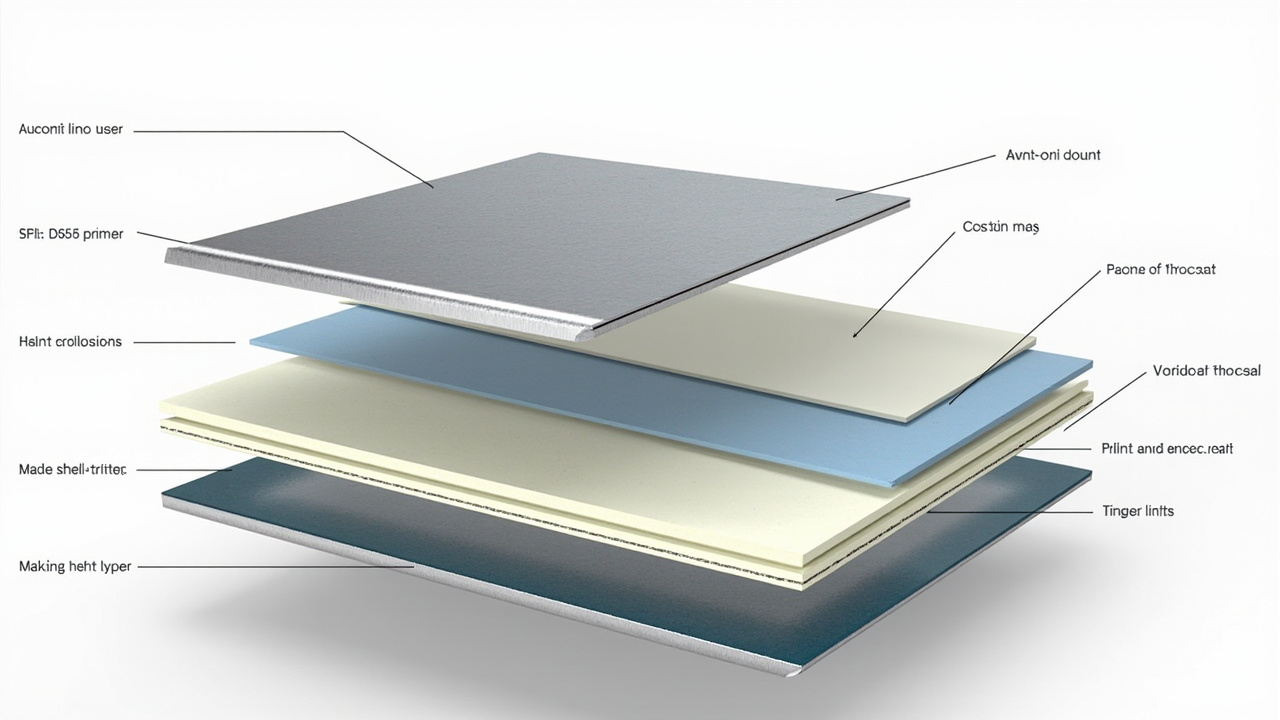
Daher besteht der Kern des Grundierungssystem-Designs für Rostschutzfarbe darin, die drei Funktionen „Korrosionsschutz, Verdickung, Wetterbeständigkeit“ auf drei Beschichtungen aufzuteilen, die jeweils ihre eigene Aufgabe erfüllen. Gemäß den im Forschungsarchiv im Kapitel „Epoxid-Polyurethan-Decklack“ zusammengefassten Prinzipien der Systemzusammenstellung: Grundierung (Korrosionsschutz/Haftung) + Zwischenbeschichtung (Verdickung/Barriere) + Decklack (Wetterbeständigkeit/Dekoration).
II. Rollenverteilung der dreischichtigen Kombination
1. Grundierung: Die erste Verteidigungslinie des Korrosionsschutzes
Die Grundierung liegt am nächsten zum Substrat und übernimmt Haftung und initialen Korrosionsschutz. Nach dem Korrosionsschutzmechanismus lässt sie sich in drei Typen unterteilen:
- Kathodischer Schutztyp: Vertreten durch epoxidharzbasierte zinkreiche Grundierung, Trockenfilm-Zinkgehalt ≥80 % (Masse), Zinkpulver wirkt als Opferanode und korrodiert bevorzugt, um den Stahluntergrund zu schützen. Laut Forschungsarchiv beträgt der Trockenfilm-Zinkgehalt von TEKNOZINC 3480 SE ≥80 % und entspricht EN ISO 12944-5; das Zinkpulver von Jotun Barrier 80 UHS erfüllt ASTM D520 Type II und die Zusammensetzungsanforderungen von ISO 12944-5.
- Barrierentyp: Vertreten durch epoxidharzbasierte Eisenoxidrot- und Alkyd-Eisenoxidrot-Grundierung, die durch dichte Lackfilme und rosthemmende Pigmente Korrosionsmedien physikalisch blockieren. Laut dem Kapitel „Alkyd-Rostschutzfarbe“ im Forschungsarchiv handelt es sich um ein System aus einkomponentigem Alkydharz + Eisenoxidrot/grauen Rostschutzpigmenten, das 24 h in 3 % NaCl-Salzwasser ohne Rissbildung oder Blasen beständig ist.
- Passivierungstyp: Enthält korrosionshemmende Pigmente wie Zinkphosphat, die die Metalloberfläche passivieren und eine Schutzschicht bilden.
2. Zwischenbeschichtung: Die Hauptkraft für Verdickung und Barriere
Die Zwischenbeschichtung ist der Kern der Systemzusammenstellung für „Verdickung + Barriere“. Die epoxidharzbasierte Glimmeroxide-Zwischenbeschichtung nutzt die plättchenförmige Struktur von Glimmeroxiden (MIO), um im Lackfilm eine schuppenartig übereinanderliegende Barriere zu bilden. Laut Mechanismus-Erklärung im Forschungsarchiv: Die Glimmeroxid-Schichten der epoxidharzbasierten Glimmeroxide-Zwischenbeschichtung verlängern den Diffusionspfad der Korrosionsmedien und erhöhen die Barrierelebensdauer signifikant. Die Zwischenbeschichtung wird normalerweise am häufigsten aufgetragen und trägt am meisten zur Schichtdicke bei.
3. Decklack: Schutzschicht für Wetterbeständigkeit und Dekoration
Der Decklack ist direkt UV-Strahlung, Regen und Industrieatmosphäre ausgesetzt. Polyurethan-Decklack und Acryl-Decklack weisen hervorragende Wetterbeständigkeit auf und bieten Glanz und Farberhalt. Besonders zu beachten ist, dass einige Decklacksysteme starke Lösemittel enthalten (wie das zum Zweikomponenten-Polyurethan-Härter gehörende Isocyanat-Lösemittelsystem), die mit inkompatiblen Grundierungen zu Anlaufen oder Quellen führen. Laut dem Kapitel „Alkyd-Rostschutzfarbe“ im Forschungsarchiv ist deren Einschränkung explizit: nicht verträglich mit zweikomponentigen starken Lösemittellacken – d. h., wenn direkt auf Alkyd-Grundierung ein zweikomponentiger Polyurethan-/Epoxid-Starklösemittel-Decklack aufgetragen wird, kommt es leicht zu interlamellarer Lösungszerstörung.
III. Typische System-Schichtdicken und Planung
Das Kapitel „Epoxid-Polyurethan-Decklack“ im Forschungsarchiv gibt eine branchenübliche typische Grund+Zwischen+Deck-Systemschichtdicke an, die auch die konservativste Konfiguration für Industrieschutz ist:
| Beschichtung | Empfohlener Produkttyp | Schichtdicke pro Auftrag | Anzahl Aufträge | Kumulative Schichtdicke | Hauptfunktion |
|---|---|---|---|---|---|
| Grundierung | Epoxidharz-Zinkgrundierung | 70–80 µm | 1 Auftrag | 70–80 µm | Kathodischer Schutz / Haftung |
| Zwischenbeschichtung | Epoxidharz-Glimmeroxid-Zwischenbeschichtung | 100–150 µm | 1–2 Aufträge | 100–150 µm | Verdickung / Barriere |
| Decklack | Epoxid-Polyurethan-Decklack | 100–120 µm | 2 Aufträge | 100–120 µm | Wetterbeständigkeit / Dekoration |
| Gesamt | — | — | — | 270–350 µm | Systemkorrosionsschutz |
Laut den Daten dieses Kapitels sind die Umgebungsanforderungen für die Ausführung: Temperatur 5–35 °C, relative Luftfeuchtigkeit ≤80 %, Substrattemperatur mindestens 3 °C über dem Taupunkt; Applikation bevorzugt per Airless-Spritzen oder Druckluftspritzen, Pinseln und Rollen nur für kleine Flächenreparaturen. Verpackung: Basisharz 20 kg + Härter 4 kg, Lagerung 5–35 °C, Haltbarkeit 12 Monate.
Es ist erwähnenswert, dass die Schichtdicke der zinkreichen Grundierung nicht „je dicker, desto besser“ ist. Eine zu dicke Zinkschicht (über 150 µm) neigt eher zu Rissbildung und Abplatzung und verschwendet Zinkpulver. Der empfohlene DFT-Bereich von Jotun Barrier 80 UHS liegt bei 60–150 µm; das Forschungsarchiv vermerkt, dass sie unter ISO 12944-6 Test C5 die Dauerhaftigkeitsklasse „sehr hoch (VH)“ erreicht und somit als Referenz für die obere DFT-Grenze einer Schwerkorrosionsschutz-Grundierung dienen kann.
IV. ISO 12944 Korrosionsklassen und Schichtdickenzunahme
ISO 12944-2018 ist der internationale Referenzstandard für das Design von Korrosionsschutzsystemen für Stahlkonstruktionen; sie unterteilt die Korrosionsumgebung in:
- C2 (niedrig): Überwiegend ländliche Atmosphäre, geringe Verschmutzung.
- C3 (mittel): Städtische und allgemeine industrielle Atmosphäre oder küstennahe Gebiete mit geringem Salzgehalt.
- C4 (hoch): Stark verschmutzte Industriegebiete, küstennahe Salznebelzonen.
- C5 (sehr hoch): Küsten mit hohem Salzgehalt, Schwerindustriegebiete.
- CX (extrem): Extremumgebungen wie Offshore-Plattformen.
- Im1–Im3: Eintauchumgebungen (Süßwassereintauchen, Meerwassereintauchen, erdvergraben).
Je höher die Korrosionsklasse, desto größer die Korrosionsrate pro Flächeneinheit, und die Gesamttrockenfilmdicke (DFT) des Systems muss zunehmen. Dies liegt daran, dass das Eindringen von Korrosionsmedien ein Wahrscheinlichkeits- und Pfadproblem ist: ein dickerer, dichterer Lackfilmsystem verringert die Perforationswahrscheinlichkeit.
Das Forschungsarchiv stellt im Allgemeinen Normenteil klar: Korrosionsschutzsystem für Stahlkonstruktionen gemäß ISO 12944-2018 (Korrosionsklassen C2–CX, Systemdesign), Stahlkugelstrahlen Sa 2½, Werkstattgrundierung, Grund+Zwischen+Deck-System. Im Folgenden wird eine Empfehlungstabelle für die Schichtdickenplanung bei verschiedenen Korrosionsklassen gegeben:
| Korrosionsklasse | Typische Umgebung | Oberflächenvorbereitung | Systembeispiel | Gesamt-DFT-Planung | Dauerhaftigkeitsziel |
|---|---|---|---|---|---|
| C2 | Trockenes ländliches Gebiet | Sa 2 / St 3 | Alkyd-Grund + Alkyd-Deck | 120–160 µm | Geringe Korrosionslebensdauer |
| C3 | Stadt/allgemeine Industrie | Sa 2½ | Epoxid-Grund + Polyurethan-Deck (oder Würth-artige Alkyd-Grundierung als Transportschutz) | 160–200 µm | Mittel |
| C4 | Industriegebiet/küstennahe | Sa 2½ | Epoxid-Zink-Grund + Epoxid-Glimmeroxid-Zwischen + Polyurethan-Deck | 200–280 µm | Hoch |
| C5 | Schwerindustriegebiet/küstennahe mit hohem Salzgehalt | Sa 2½ + Rauheitskontrolle | Epoxid-Zink-Grund(70–80) + Epoxid-Glimmeroxid-Zwischen(100–150) + Polyurethan-Deck(100–120) | 270–350 µm | Sehr hoch (VH) |
| CX/Im | Offshore/Eintauchen | Sa 2½ oder strenger | Hoher Festkörper Epoxid-Zinkreich + Dickfilm-Epoxid-Zwischenbeschichtung + Spezialdecklack | über 350 µm | Extrem |
Es lässt sich deutlich erkennen: Von C2 bis C5 steigt die Gesamtschichtdicke von etwa 120µm auf etwa 350µm, ein Zuwachs von fast dem Dreifachen. Diese Zunahme bedeutet nicht einfach „ein paar Mal mehr streichen“, sondern ein systematisches Upgrade, das gleichzeitig die Korrosionsschutzklasse der Grundierung, die Abschirmdicke der Zwischenbeschichtung und die Anzahl der wetterbeständigen Decklackschichten erhöht.
Es muss betont werden, dass die Zunahme der Schichtdicke mit dem Oberflächenvorbereitungsgrad übereinstimmen muss. ISO 12944 empfiehlt für Kohlenstoffstahl Strahlen auf Sa 2½ (ISO 8501-1), entsprechend einer Rauheit von etwa 30–75µm (gemäß den Anforderungen an die Oberflächenvorbereitung im Kapitel Alkyd-Rostschutzfarbe). Wenn die Oberflächenvorbereitung nicht den Anforderungen entspricht, wird selbst die dickste Beschichtung aufgrund von Haftungsversagen frühzeitig beschädigt.
Fünf. Grenzen der Auswahl kritischer Materialien
1. Anpassungsgrenzen von Alkyd-Grundierungen
Alkyd-Rostschutzfarbe ist kostengünstig und einfach zu verarbeiten, aber die Forschungsunterlagen weisen ausdrücklich auf ihre Grenzen hin: schlechte Beständigkeit gegen Lösemittel/Säuren/Laugen, langsame Trocknung, nicht verträglich mit Zweikomponenten-Starklösemittellacken. Daher eignet sich das Alkyd-System für leichten Korrosionsschutz von C2–C3 oder als kurzfristiger Schutz „Transportgrundierung“ für Stahlkonstruktionen, sollte jedoch nicht direkt mit einem starken Zweikomponenten-Lösemittel-Decklack überlackiert werden. Wenn über einer Alkyd-Grundierung zwingend ein schweres Korrosionsschutz-Upgrade erforderlich ist, sollte zunächst bestätigt werden, dass der Decklack ein alkyd-überlackierbares System ist, oder es sollte zunächst eine verträgliche Zwischenschichtversiegelung erfolgen.
2. Positionierung von Alkyd-Grundierungen wie Würth Rust Stop
Gemäß dem Kapitel „Würth Rust Stop Primer“ der Forschungsunterlagen: Die chemische Basis dieser Grundierung ist Alkydharz, Farbe rotbraun, Dichte 1,28 g/cm³; Salzsprühnebel etwa 500h (DIN EN ISO 9227), erfüllt ISO 12944 Korrosionsgrad C3 „hoch“; Trocknung etwa 16h, Deckkraft etwa 8 m²/Dose (750ml), Mindestauftragsmenge 90 ml/m²; Verarbeitungstemperatur 15–25℃; überlackierbar mit gängigen Decklacksystemen; als Transportgrundierung für Stahlkonstruktionen verwendbar. Dies zeigt, dass diese Art von Alkyd-Grundierung bei C3 und darunter als Transport- und temporäre Schutzgrundierung eine wirtschaftliche und konforme Wahl ist.
3. Starke Korrosionsschutzpositionierung von Zinkreich-Grundierungen
Bei Umgebung C4–C5 muss eine Epoxid-Zinkreich-Grundierung eingesetzt werden. Laut Forschungsunterlagen hat Jotun Barrier 80 UHS einen Volumenfestkörper von 85±2%, VOC von nur 134 g/L (GB 30981 / GB/T 34682), Massenfestkörper von 95±2%; seine niedrige VOC-Eigenschaft bietet klare Vorteile bei der Umweltkonformität; TEKNOZINC 3480 SE hat einen Zinkgehalt in der Trockenfilmdicke ≥80% und kann als Grundierung für Polyurethan-/Epoxid-Systeme dienen, auch ohne Decklack eine gewisse Wetterbeständigkeit aufweisen. In der ingenieurtechnischen Systemberatung wird normalerweise empfohlen, bei Umgebungen ab C4 direkt eine Zinkreich-Grundierung als Basis zu verwenden, anstatt mit einem Alkyd-System notdürftig die Dicke zu erreichen.
Sechs. Wichtige Punkte zur Ausführung und Schichtdickenkontrolle
So wissenschaftlich die Schichtdickenplanung auch ist, eine unkontrollierte Ausführung macht alle Bemühungen zunichte. Die Systemauslegung muss in ausführbare Ausführungsparameter umgesetzt werden:
- Umgebungsfenster: Temperatur 5–35℃, relative Luftfeuchte ≤80%, Untergrundtemperatur mindestens 3℃ über dem Taupunkt (gemäß Kapitel Epoxid-Polyurethan-Decklack). Niedrige Temperatur und hohe Feuchte führen zu Aminblassen und mangelhafter Aushärtung; hohe Temperatur verkürzt die Topfzeit.
- Oberflächenvorbereitung: Kohlenstoffstahl strahlen Sa 2½, Rauheit 30–75µm; Edelstahl muss mit nichtmetallischem Strahlmittel aufgeraut werden, um Kratzer für die Haftung zu erzeugen.
- Schichtdickenmessung: Nach jedem Auftrag mit Nassfilmkarten vorab kontrollieren, nach Trocknung mit magnetischem Schichtdickenmessgerät nach ISO 19840 / GB/T 13452 Messpunkte erfassen, um sicherzustellen, dass die DFT im Planungsbereich liegt.
- Schichtkontrolle: Zwischenbeschichtung 100–150µm normalerweise in 1–2 Aufträgen, Decklack 100–120µm in 2 Aufträgen, um Abrinnen bei zu dickem Einzelauftrag zu vermeiden.
- Sicherheitsschutz: Bei Decklacksystemen mit Isocyanat-Härter benötigen Verarbeiter Belüftung + Atemschutzmaske + Schutzbrille + chemikalienbeständige Handschuhe (gemäß Sicherheitskapitel Epoxid-Polyurethan-Decklack).
Zur Abwägung der Auswahl zwischen wasserverdünnbaren und lösemittelhaltigen Systemen siehe weiter Wie man wasserverdünnbare und lösemittelhaltige Farben auswählt sowie Auswahlleitfaden für wasserverdünnbare Industriebeschichtungen, um eine umfassende Beurteilung anhand von VOC, Verarbeitbarkeit und Korrosionsschutzgrad vorzunehmen.
Sieben. Häufige Fehler bei der Systemauslegung
- Fehler 1: Je dicker die Schicht, desto besser. Zu dick führt zu inneren Spannungsrissen, Pinholes, besonders bei Zinkreich-Grundierung.
- Fehler 2: Beliebiges Mischen verschiedener Hersteller. Ungeprüfte Zwischenbeschichtungsverträglichkeit führt leicht zu Anlösen, Abplatzen, es muss ein Zwischenbeschichtungs-Überlackierungstest durchgeführt werden.
- Fehler 3: Alkyd-Grundierung für schweren Korrosionsschutz. Bei Umgebung ab C4 reicht die Lebensdauer des Alkyd-Systems nicht aus, es sollte auf Zinkreich-System upgraden.
- Fehler 4: Oberflächenvorbereitung ignorieren. Sa 2½ ist Voraussetzung für das Wirksamwerden des Systems, unzureichendes Strahlen bedeutet Verschwendung von Beschichtung.
Im Systemauslegungsservice wird normalerweise zunächst basierend auf ISO 12944 Umgebungsgrad und Konstruktionslebensdauer die Schichtdicke jeder Lage zurückgerechnet, dann unter Berücksichtigung der Vor-Ort-Ausführungsbedingungen das konkrete Produkt ausgewählt, um frühzeitiges Versagen durch „aus dem Bauch heraus nach Erfahrung“ zu vermeiden.
Acht. Quantitative Beziehung zwischen Schichtdickenwirtschaftlichkeit und Lebensdauer
Viele Ingenieure fragen: Wenn die Schichtdicke verdoppelt wird, verdoppelt sich dann auch die Lebensdauer? Die Antwort ist nein, beides ist eher exponentiell als linear, aber es gibt erfahrungsbasierte Bereiche.
Die von den allgemeinen Normteilen der Forschungsunterlagen angegebene Salzsprühnebel-Baseline lautet: normalerweise 500h keine Blasen, einseitige Rostbildung ≤1–2mm; schwerer Korrosionsschutz erreicht 1000–3000h. Dieser Bereich ist selbst das Ergebnis der Überlagerung von Schichtdicke und Systemgrad – C3-System (ca. 200µm) erreicht 500h-Niveau, C5 schwerer Korrosionsschutz (ca. 270–350µm) erreicht 1000–3000h-Niveau. Mit anderen Worten: Gesamt-DFT von 200µm auf 350µm (ca. 1,75-fach) erhöht die Salzsprühbeständigkeit von 500h auf 1000–3000h (2–6-fach), was zeigt, dass der Grenzertrag an Lebensdauer bei höherem Systemgrad sehr hoch ist.
Der Grund ist, dass das Eindringen von Korrosionsmedien durch die Beschichtung ein Wahrscheinlichkeitsereignis „dünnste Stelle zuerst durchbrochen“ ist. Eine Erhöhung der Zwischenbeschichtungsdicke (z. B. von 100µm auf 150µm) verlängert den mittleren Pfad des Mediums zum Untergrund deutlich, und der Labyrinth-Effekt der Glimmeroxide-Schicht macht den Pfad nicht linear, was die Durchbruchswahrscheinlichkeit weiter senkt. Daher ist es in stark korrosiver Umgebung wirtschaftlicher, Geld in „Verdicken der Zwischenbeschichtung + Upgrade der Zinkreich-Grundierung“ zu investieren, als in leichter Umgebung blind zu verdicken.
Es muss jedoch ein oberes Limit gesetzt werden: Zinkreich-Grundierung über ca. 150µm neigt zu Rissen (Jotun Barrier 80 UHS DFT-Obergrenze ist 150µm); Einzelauftrag Zwischenbeschichtung über 150µm neigt zu Abrinnen, Pinholes. Daher ist Schichtdickenplanung „vernünftige schichtweise Akkumulation“, nicht „einseitiges Aufhäufen“.
Neun. Typische Fälle und Mechanismen von Systemversagen
Das Verständnis von Versagen ist wichtiger als das von Erfolg. Häufige Versagensarten bei der Systemauslegung:
- Zwischenschichtablösung (Anlösen): Am häufigsten bei „Alkyd-Grundierung + Zweikomponenten-Starklösemittel-Decklack“. Das Kapitel Alkyd-Rostschutzfarbe der Forschungsunterlagen gibt ausdrücklich an, dass sie „nicht mit Zweikomponenten-Starklösemittellacken verträglich“ ist. Das starke Lösemittel löst die nicht vollständig ausgehärtete Alkyd-Schicht auf, was zu flächigem Runzeln und Ablösen führt. Korrekt ist die Verwendung eines überlackierbaren Systems oder das Aufbringen einer Sperrschicht.
- Rissbildung in Zinkschicht: Zinkreich-Grundierung in einem Auftrag über 200µm aufgetragen, Rissbildung durch innere Spannungskonzentration, Zinkpulverschicht löst sich vom Untergrund. Kontrolle durch Einzelauftrag 70–80µm, maximal nicht über 150µm, vermeidet dies.
- Haftung null (unzureichende Oberflächenvorbereitung): Nur Drahtbürsten St2 statt Strahlen Sa 2½, Rauheit unter 30–75µm, Beschichtung „schwimmt“ auf Zunder, fällt nach Monaten flächig ab. ISO 12944 betont, dass Sa 2½ Voraussetzung für das Wirksamwerden des Systems ist.
- Chalking und Glanzverlust des Decklacks: Bei Umgebung C5 fälschlicherweise Alkyd-Decklack verwendet, UV lässt ihn innerhalb von sechs Monaten chalken, freiliegende Sperrschicht beschleunigt Korrosion. Ab C4 muss Polyurethan/Acryl wetterbeständiger Decklack verwendet werden.
- Pinhole-Durchbruch: Zu große Einzelschichtdicke oder eingebrachte Luft durch Rühren nicht entlüftet, nach Aushärtung verbleiben Pinholes, Korrosion bricht punktuell von Pinholes aus.
Diese Fälle führen alle zu einem Schluss: Systemauslegung ist Systemtechnik, ein Schwachpunkt an einer Stelle wird von der Korrosion vergrößert.
Zehn. Vor-Ort-Schichtdickenmessung und Abnahmesampling
So wissenschaftlich die Schichtdickenplanung ist, die Umsetzung hängt von der Messung ab. Die DFT-Abnahme von Industrie-Schutzbeschichtungen folgt normalerweise den Probenahmeprinzipien von ISO 19840 / GB/T 13452:
- Nassfilm-Vorkontrolle: Sofort nach jedem Spritzauftrag mit Nassfilmkarte im noch nicht antrocknenden Bereich messen, Umrechnung in Trockenfilm (Trockenfilm = Nassfilm × Volumenfestkörper). Z. B. bei Volumenfestkörper 85% von Barrier 80 UHS entspricht Nassfilm 100µm etwa Trockenfilm 85µm.
- Trockenfilm-Nachmessung: Nach Trocknung magnetisches Schichtdickenmessgerät an mehreren Punkten. Schwierige Stellen (Kanten, Schweißnähte, Innenwinkel) haben naturgemäß dünnere Schicht, sollten vorgestrichen oder nachgespritzt werden.
- Beurteilungsschwellenwert: Normalerweise gefordert „90% der Messpunkte ≥ Mindestschichtdicke, restliche Messpunkte ≥ 90% des Sollwerts“, und keine mehr als doppelt überdicken Abrinnbereiche dürfen auftreten.
- Rückverfolgbare Aufzeichnung: Die Schichtdickenverteilung jedes Feldes/jedes Abschnitts sollte archiviert werden als Grundlage für die Lebensdauer-Verantwortungsabgrenzung.
Die Messung in den Arbeitsprozess zu integrieren, statt nach Fertigstellung Stichproben zu machen, ist ein entscheidender Schritt für den geschlossenen Kreis der Systemauslegung.
Elf. Umweltkonformität und VOC-Kontrolle
Mit der Einführung von GB 30981-2020 „Grenzwerte für schädliche Stoffe in Industrie-Schutzbeschichtungen“ darf die Systemauslegung nicht nur die Korrosionsschutzbilanz, sondern muss auch die Umweltbilanz berücksichtigen. Die Forschungsunterlagen liefern einige Vergleichsdatenpunkte:
- Jotun Barrier 80 UHS: VOC 134 g/L (GB 30981 / GB/T 34682), Massenfestkörper 95±2%, gehört zu ultra-niedrigem VOC Hochfestkörper-Epoxid-Zinkreich.
- Jotun Jotacote Universal N10: VOC 239 g/L (GB 30981 / GB/T 23985).
- TEKNOZINC 3480 SE: VOC ca. 300 g/L, Volumenfestkörper ca. 66 %.
Wie zu sehen ist, kann bei derselben Zinkstaub-Grundierung der VOC von 300 g/L auf 134 g/L gesenkt werden, abhängig von Festkörpergehalt und Lösemittelrezeptur. Kexin New Materials (kexinMaterials) empfiehlt bei umweltempfindlichen Projekten im Rahmen der Systemempfehlung priorär hochfestkörperige, niedrige-VOC-Produkte, um bei Erfüllung der Korrosionsschutzklasse nach ISO 12944 gleichzeitig das Compliance-Risiko zu verringern. Es ist darauf hinzuweisen: Niedriger VOC bedeutet nicht geringe Leistung; Barrier 80 UHS erreicht bei C5 weiterhin die Dauerhaftigkeit „sehr hoch (VH)“, was zeigt, dass Korrosionsschutz und Umweltfreundlichkeit vereinbar sind.
Zudem gehören Polyurethan-Decklack-Systeme mit Isocyanat-Härter zu den Berufskrankheitsgefahren; bei der Verarbeitung sind Belüftung + Atemschutzmaske + Schutzbrille + chemikalienbeständige Handschuhe erforderlich, und das Schleifen von nicht ausgehärteten Lackfilmen ist zu vermeiden (gemäß dem Sicherheitsabschnitt für Epoxid-Polyurethan-Decklack).
Zwölf. Unterschiede in der Systemabstimmung bei verschiedenen Substraten
Die Systemauslegung darf nicht vom Substrat getrennt werden. Kohlenstoffstahl, Edelstahl und feuerverzinkter Stahl weisen unterschiedliche Oberflächeneigenschaften auf, wodurch sich die Grundierungsstrategie ändert:
- Kohlenstoffstahl: Am gängigsten; nach Strahlen Sa 2½ kann direkt eine epoxyharzbasierte Zinkstaub- oder Eisenoxidrot-Grundierung aufgebracht werden. Die Forschungsakte führt „Kohlenstahl strahlen Sa 2½, Werkstattgrundierung, Grund + Zwischen + Decklack-Abstimmung“ als Basispfad nach ISO 12944 auf.
- Edelstahl: Die dichte Chromoxidhaut an der Oberfläche erschwert die Haftung herkömmlicher Farben. Die Forschungsakte weist in den Daten zu Jotacote Universal N10 von Jotun darauf hin, dass Edelstahl mit nichtmetallischem Strahlmittel aufgeraut werden muss, um Kratzer zu erzeugen, um den mechanischen Verbund sicherzustellen, und üblicherweise nicht-zinkhaltige Grundierungen gewählt werden (Zinkstaubgrundierungen bieten bei Edelstahl nur begrenzten kathodischen Schutz und können durch Potentialunterschiede eher neue Probleme auslösen).
- Feuerverzinkter Stahl: Die Feuerverzinkungsschicht ist an sich korrosionsbeständig, aber glatt und kann Zinksalze aufweisen. Die Forschungsakte erwähnt, dass Jotun Barrier 80 UHS für die Reparatur von „abgenutztem verzinktem Stahl“ geeignet ist, was zeigt, dass bei örtlicher Beschädigung der Verzinkung epoxidharzbasierte Zinkstaubgrundierung zur lokalen Verstärkung genutzt werden kann; für das Gesamtsystem sind Zinksalze zu entfernen und leicht zu schleifen, bevor eine kompatible Grundierung aufgetragen wird, um ein flächiges Abplatzen zu vermeiden.
- Aluminiumlegierung: Leichtmetall, erfordert nicht-zinkhaltige, nicht-stark alkalische Grundierung; auf Potentialanpassung und Haftung achten.
Die Substraterkennung ist der erste Schritt der Systemauslegung; wer sie überspringt und direkt „Zinkstaubgrundierung + Glimmerzwischenlack + Polyurethan-Decklack“ anwendet, riskiert bei Spezialsubstraten ein Scheitern.
Dreizehn. Verbindung von Reparatur- und Renovierungssystemen
Nach einigen Jahren im Einsatz ist lokale Korrosion unvermeidlich. Prinzipien der Renovierungssystemauslegung:
- Zustand der Altlackierung bewerten: Haftet sie noch ausreichend und ist nur der Decklack Kreidung, nach dem Schleifen direkt Decklack überstreichen; ist die Grundierung versagt, bis Sa 2½ entfernen und Grund + Zwischen + Decklack neu ausführen.
- Schichtzwischenverträglichkeit: Ist das Altsystem Alkyd, führt ein neuer Zweikomponenten-Starklösemittel-Decklack zum Anlösen (Forschungsakte: Alkyd verträgt sich nicht mit Zweikomponenten-Starklösemittellack). Zuerst alkydüberstreichbaren Decklack verwenden oder flächig entfernen.
- Lokales Zink ergänzen: Bei örtlicher Beschädigung der Zinkstaubgrundierung mit hochfestkörperiger epoxidharzbasierter Zinkstaubgrundierung wie Barrier 80 UHS punktuell ausbessern, dann Zwischenlack und Decklack ergänzen, um den Schirmkontinuierlich zu restaurieren.
- Schichtdicken-Ausgleich: Die Filmdicke im Reparaturbereich sollte mit dem ursprünglichen System bündig sein, um Ablagerungen an Stufen zu vermeiden, die die Korrosion beschleunigen.
- Dokumentationsschleife: Jede Renovierung mit Position, Verfahren und Filmdicke dokumentieren, um ein Lebensdauerdossier zu bilden.
Kexin New Materials (kexinMaterials) führt in Altbausanierungsprojekten oft zuerst eine Haftungs- und Altlackverträglichkeitsdiagnose durch, bevor entschieden wird, ob „lokal ausbessern“ oder „komplett neu ausführen“, um Verschwendung durch blinde Ausführung zu vermeiden.
Vierzehn. Kurzübersicht zu Schlüsseltechnologiestandards und Prüfmethoden
Die Systemauslegung kommt ohne Standardbezüge und Prüfverifikation nicht aus. Der Allgemeine-Standards-Teil der Forschungsakte fasst die Kernstandards für Industrie-Schutzbeschichtungen zusammen; im Folgenden nach Funktion kategorisiert, damit Ingenieure leicht nachschlagen können:
| Prüfprojekt | Standardnummer | Wesentliche Beurteilung |
|---|---|---|
| VOC-Bestimmung | GB/T 23985-2009, GB/T 23986-2009 (GC-MS), ISO 11890, ISO 17895 | Industrie-Schutzbeschichtung unterliegt Grenzwert GB 30981-2020 |
| Neutraler Salzsprühtest | GB/T 1771-2007, ASTM B117, DIN EN ISO 9227 | Üblicherweise 500 h keine Blasen / einseitige Korrosion ≤ 1–2 mm; Schwerkorrosionsschutz 1000–3000 h |
| Haftung (Gitterschnitt) | GB/T 9286-1998, ISO 2409, ASTM D3359 | 0–5 Klassen, Klasse 0/1 ist exzellent (Abfall ≤ 5 %) |
| Künstliche Bewitterung | GB/T 1865 (Xenonlampe), GB/T 23987 (UV), ASTM G154, ISO 11507 | 1000 h Farbänderung ≤ 2 Klassen, Kreidung ≤ 1 Klasse |
| Glanz (60°) | GB/T 9754, ISO 2813, ASTM D523 | Hochglanz ≥ 85 GU |
| Bleistifthärte | GB/T 6739, ISO 15184 | B–H Klasse |
| Flexibilität / Schlag | GB/T 1731, GB/T 1732, ASTM D2794 | Biegedurchmesser ≤ 2 mm, Schlag ≥ 50 cm |
| Korrosionsschutzsystem Stahlbau | ISO 12944-2018 | Korrosionsgrade C2–CX, Grund + Zwischen + Decklack-Abstimmung, Sa 2½ |
| Abrieb (Taber) | GB/T 1768, ASTM D4060 | ≤ 10–50 mg / 1000 Umdrehungen (je nach Klasse) |
| Trockenzeit | GB/T 1728 | Staubtrocken ≤ 4 h, durchgetrocknet ≤ 24 h (bei Industrielacken üblich) |
Zudem umfassen die Kernstaatsnormen für umweltschädliche Stoffe: GB 30981-2020 „Grenzwerte für schädliche Stoffe in Industrie-Schutzbeschichtungen“, GB 24409-2020 „Grenzwerte für schädliche Stoffe in Fahrzeugbeschichtungen“; Referenzgrenzwerte für Schwermetalle Blei ≤ 90 mg/kg, Cadmium ≤ 75 mg/kg. EU-Bezug über 2004/42/EG sowie CARB/SCAQMD Rule 1113.
Wichtig ist, dass Standardnummern in voller Bezeichnung + Nummer angegeben werden müssen (z. B. ISO 12944-2018, GB/T 1771-2007), nicht abgekürzt, sonst entstehen in Technikverträgen und Prüfberichten leicht Missverständnisse. Am Ende des Systemauslegungsdokuments eine „Standardreferenzliste“ anzufügen, dient sowohl der Compliance-Dokumentation als auch der einfachen Überprüfung durch die Abnahmeseite.
Fünfzehn. Beispiele zur Filmdicken- und Deckkraftberechnung
Bei der Systemauslegung muss oft „Volumenfestkörper“ in „Nassfilm / Trockenfilm“ und „theoretische Deckkraft“ umgerechnet werden; im Folgenden Demonstration anhand echter Daten aus der Forschungsakte.
Beispiel 1: Nassfilmkontrolle bei Zinkstaubgrundierung. Jotun Barrier 80 UHS Volumenfestkörper 85 ± 2 %. Bei geforderter Trockenfilmdicke DFT 80 µm ergibt sich die benötigte Nassfilmdicke WFT ≈ DFT ÷ Volumenfestkörper = 80 ÷ 0,85 ≈ 94 µm. Beim Spritzen ist der Nassfilm-Messwert auf ca. 94 µm zu halten und nach Durchtrocknung die Trockenfilmdicke zur Kontrolle zu messen. Wird fälschlich der Nassfilm als Trockenfilm auf 80 µm gesprüht, verbleiben nur ca. 68 µm Trockenfilm, unterhalb der Auslegungsuntergrenze, was die Korrosionsschutzlebensdauer mindert.
Beispiel 2: Theoretische Deckkraft. Die theoretische Deckkraft desselben Produkts ist mit 14–5,6 m²/L angegeben (entspricht DFT 60–150 µm). Überprüfbar per Formel: Deckkraft (m²/L) = Volumenfestkörper × 1000 ÷ DFT(µm). Mit Volumenfestkörper 0,85, DFT 80 µm ergibt sich 0,85×1000÷80 ≈ 10,6 m²/L, liegt im angegebenen Bereich, was Datenkonsistenz zeigt. Vor Ort ist zusätzlich der Verlustfaktor (komplexe Struktur 0,6–0,8 Ausnutzung) zu multiplizieren, der tatsächliche Verbrauch liegt über dem theoretischen Wert.
Beispiel 3: Wirtschaftlichkeit der Zwischenlackverdickung. Epoxid-Glimmerzwischenlack Volumenfestkörper ca. 80 %, von 100 µm auf 150 µm erhöht, verbraucht pro m² zusätzlich (150−100)×0,8÷1000 = 0,04 L Lack, verlängert aber den Medienweg deutlich, wodurch die Salzsprühbeständigkeit von 500 h auf über 1000 h springt. Diese „dünne Schicht“ als Grenzinvestition ist eine der kosteneffizientesten Maßnahmen im Schwerkorrosionsschutz.
Wer diese drei Umrechnungen beherrscht, wandelt die Systemauslegung von „Filmdicke nach Gefühl angeben“ zu einer „berechenbaren, kalkulierbaren“ Ingenieurentscheidung.
Sechzehn. Trend zu Grünung und Hochfestkörper
Die Systemauslegung entwickelt sich von „nur Korrosionsschutz“ hin zu „Korrosionsschutz + Umweltschutz“ mit Doppelzwang. Die Vergleichsdaten in der Forschungsakte zeigen den Trend bereits: Bei derselben Zinkstaubgrundierung kann der VOC von ca. 300 g/L bei TEKNOZINC 3480 SE auf 134 g/L bei Jotun Barrier 80 UHS gesenkt werden, durch Erhöhung des Volumenfestkörpers (85 ± 2 %) und Wechsel zu weniger toxischen Lösemitteln. Im Kontext der Verschärfung der Grenzwerte nach GB 30981-2020 werden hochfestkörperige, niedrige-VOC-Produkte zum Mainstream.
Gleichzeitig ersetzt wasserverdünnbare Industriebeschichtung im Leichtkorrosionsbereich schrittweise lösemittelhaltige Alkydfarbe, aber im Schwerkorrosionsschutz sind wasserverdünnbare Epoxid-/Polyurethan-Systeme wegen Salzsprühbeständigkeit und Dickfilmbildung noch prozesstechnisch begrenzt; kurzfristig bleibt lösemittelhaltige Zinkstaub + Glimmer + Polyurethan-Abstimmung die sichere Wahl für C4–C5. Systemausleger sollten Standards und Produktiteration verfolgen und bei Compliance optimieren statt blind Neues zu verfolgen.
Siebzehn. Glossar der gängigen Systemauslegungsterminologie
Zur Erleichterung der fachübergreifenden Kommunikation Zusammenfassung der Kernbegriffe dieses Artikels:
- DFT (Dry Film Thickness): Trockenfilmdicke, Dicke der ausgehärteten Beschichtung, Einheit µm, harter Indikator der Systemauslegung.
- WFT (Wet Film Thickness): Nassfilmdicke, sofortige Dicke bei Verarbeitung, zur Rückberechnung der Trockenfilmdicke.
- Volumenfestkörper (Volume Solids): Volumenanteil der Filmbildner in der Farbe, bestimmt die Umwandlung von Nass- zu Trockenfilm.
- Sa 2½: ISO 8501-1 Strahlreinigungsgrad „nahezu weiß“, empfohlener Ausgangspunkt der Systemauslegung.
- C2–CX:ISO 12944 Atmosphärische Korrosionsklassen, von niedrig bis extrem.
- Im1–Im3:Korrosionsklassen für Eintauchen/Erdvergraben, entsprechend Süßwasser, Meerwasser, Boden.
- Kathodischer Schutz:In zinkreichen Grundierungen wirkt Zinkpulver als Opferanode und korrodiert bevorzugt, um den Stahl zu schützen.
- Abschirmeffekt:Plättchenförmige Pigmente wie Eisenglimmer verlängern den Diffusionsweg des Mediums.
- VOC:Flüchtige organische Verbindungen, begrenzt durch Vorschriften wie GB 30981-2020.
- Topfzeit (Pot Life):Zeitraum nach Mischen einer Zweikomponentenfarbe, in dem sie verarbeitbar ist; bei Überschreitung Ausschuss.
Erst mit Beherrschung dieser Fachbegriffe lässt sich ein technisches Abnahmeprotokoll für die entsprechende Auslegung eindeutig formulieren.
Häufige Fragen
Frage: Warum muss Rostschutzfarbe zwingend in Grundierung, Zwischenbeschichtung und Decklack unterteilt sein – kann man nicht nur eine Farbe auftragen?
Antwort: Ein einziger Anstrich kann nicht gleichzeitig die drei Funktionen Haftung, Abschirmung und Wetterbeständigkeit erfüllen. Die Grundierung sitzt am Metall und übernimmt Haftung und kathodischen Schutz, die Zwischenbeschichtung erhöht die Schichtstärke zur Abschirmung, der Decklack wehrt UV-Strahlung und atmosphärische Alterung ab. Erst die Aufteilung in drei Schichten ermöglicht eine Abstimmung von Lebensdauer und Kosten.
Frage: Sind die Schichtdicken Grundierung 70–80µm, Zwischenbeschichtung 100–150µm, Decklack 100–120µm ein verbindlicher Standard?
Antwort: Dies ist kein verbindlicher nationaler Normwert, sondern eine im Forschungsarchiv im Kapitel über Epoxid-Polyurethan-Decklack zusammengefasste „typische Schichtdicke der Beschichtungskombination“, also eine gängige konservative Konfiguration der Branche. Die tatsächliche Schichtdicke ist gemäß ISO 12944 Korrosionsklasse und konstruktiver Lebensdauer anzupassen: bei C2 niedriger, bei C5 und höher höher.
Frage: Kann zinkreiche Epoxidgrundierung sehr dick aufgetragen werden?
Antwort: Nicht empfohlen. Eine Zinkschicht über ca. 150µm neigt zu Rissbildung und Abplatzen und verschwendet Zinkpulver. Der empfohlene DFT-Obergrenze von Jotun Barrier 80 UHS liegt bei 150µm; für C5 „sehr hoch“ dauerhaft reicht dies aus, keine höhere Schicht nötig.
Frage: Kann auf Alkyd-Rostschutzfarbe direkt ein Zweikomponenten-Polyurethan-Decklack aufgetragen werden?
Antwort: Nein. Das Forschungsarchiv weist ausdrücklich darauf hin, dass Alkydfarbe „nicht mit Zweikomponenten-Starklösemittelfarbe verträglich“ ist; der Starklösemittel-Decklack löst die Alkyd-Unterschicht auf und führt zu Haftungsverlust und Quellung. Bei einem Upgrade muss ein überlackierbares System bestätigt oder eine Sperrschicht aufgebracht werden.
Frage: Für welche Szenarien eignet sich eine Alkydgrundierung wie Würth Rust Stop?
Antwort: Laut Forschungsarchiv erreicht sie etwa 500h Salzsprühnebel, erfüllt ISO 12944 C3 und eignet sich als Transportgrundierung für Stahlkonstruktionen oder als Haftgrund für leichten Korrosionsschutz unter C3; sie ist mit gängigen Decklacksystemen überlackierbar und positioniert sich als wirtschaftliche temporäre/leichte Korrosionsschutzgrundierung.
Frage: Warum muss die Oberflächenvorbereitung auf Sa 2½ erfolgen?
Antwort: ISO 12944 empfiehlt Strahlen von Kohlenstahl auf Sa 2½ (ISO 8501-1) bei einer Rauheit von 30–75µm, um die Haftung der Beschichtung zu sichern. Bei unzureichender Vorbereitung versagt selbst die beste Kombination früh durch Haftungsverlust.
Frage: Kann bei relativer Luftfeuchte über 80% noch gearbeitet werden?
Antwort: Die Epoxid-Polyurethan-Kombination erfordert relative Luftfeuchte ≤80% und Untergrundtemperatur mindestens 3℃ über dem Taupunkt. Hohe Feuchte führt zu mangelnder Aushärtung, Weißanlaufen und verminderter Haftung; man sollte dies vermeiden oder entfeuchten.
Frage: Wie misst man die Schichtdicke vor Ort?
Antwort: Jede Schicht mit Nassfilmdicken-Karte vorkontrollieren, nach Trockenheit mit magnetischem Schichtdickenmessgerät nach ISO 19840 / GB/T 13452 an mehreren Punkten messen, um zu bestätigen, dass der DFT im geplanten Bereich liegt.