강구조, 건설 기계 및 산업 시설의 방식 공사에서, 단 한 겹의 도료만으로는 "부착, 차폐, 내후성"이라는 세 가지 기능을 모두 만족시키기 어렵습니다. 진정으로 신뢰할 수 있는 방식 효과는 체계적인 방청 도료 배합 설계—즉 프라이머, 중도층, 탑코트의 세 층이 협력하는 도장 체계에서 나옵니다. 본문은 부식 메커니즘에서 출발하여 ISO 12944 부식 등급 체계를 결합해, 실행 가능한 막후 두께 계획과 배합 논리를 제시하며, 모든 구체적 수치는 공개 기술 자료와 표준에서 인용했습니다. 객신신소재(kexinMaterials)는 장기간 산업 보호 프로젝트를 서비스하며 "단일 제품 선정보다 체계 배합을 우선시한다"는 방식 이념을 항상 강조해 왔습니다.
1、왜 방청은 단 한 겹의 도료만으로는 안 되는가
금속 부식은 전기화학적 과정입니다: 물, 산소 및 이온(예: 염화이온)이 도막 결함이나 기공을 통해 침투하여 금속 표면에 원전지를 형성하고, 철이 전자를 잃어 철 이온으로 용해됩니다. 단일 코팅에는 세 가지 고유한 모순이 존재합니다:
첫째, 부착과 차폐의 모순. 프라이머는 금속에 밀착해 우수한 부착력을 제공하고 방식에 관여해야 합니다(예: 아연 분말 도료의 희생 양극 보호), 그러나 그 내후성은 보통较差하여 직접 노출되면 분화되어실패합니다. 탑코트는 내후성이 우수하지만 매끄러운 금속을 직접 물기 어렵습니다.
둘째, 막후 두께와 결함률의 모순. 한 겹의 도료를 200µm 이상으로 하면 표면 건조와 완전 건조 시간이 크게 길어지고, 흘러내림, 핀홀 등이 매우 쉽게 발생합니다. 여러 겹 얇게 칠하고 층별로 시공하면, 결함을 제어하면서도 총 막후 두께를 누적할 수 있습니다.
셋째, 비용과 수명의 모순. 중방식 환경에서 일반 알키드 페인트로 두께를 억지로 쌓는 것은, "에폭시 아연 분말 프라이머 + 에폭시 미카철 중도층 + 폴리우레탄 탑코트"의 과학적 배합만 못하며, 후자는 동일 막후에서 수명이 수 배 향상될 수 있습니다.
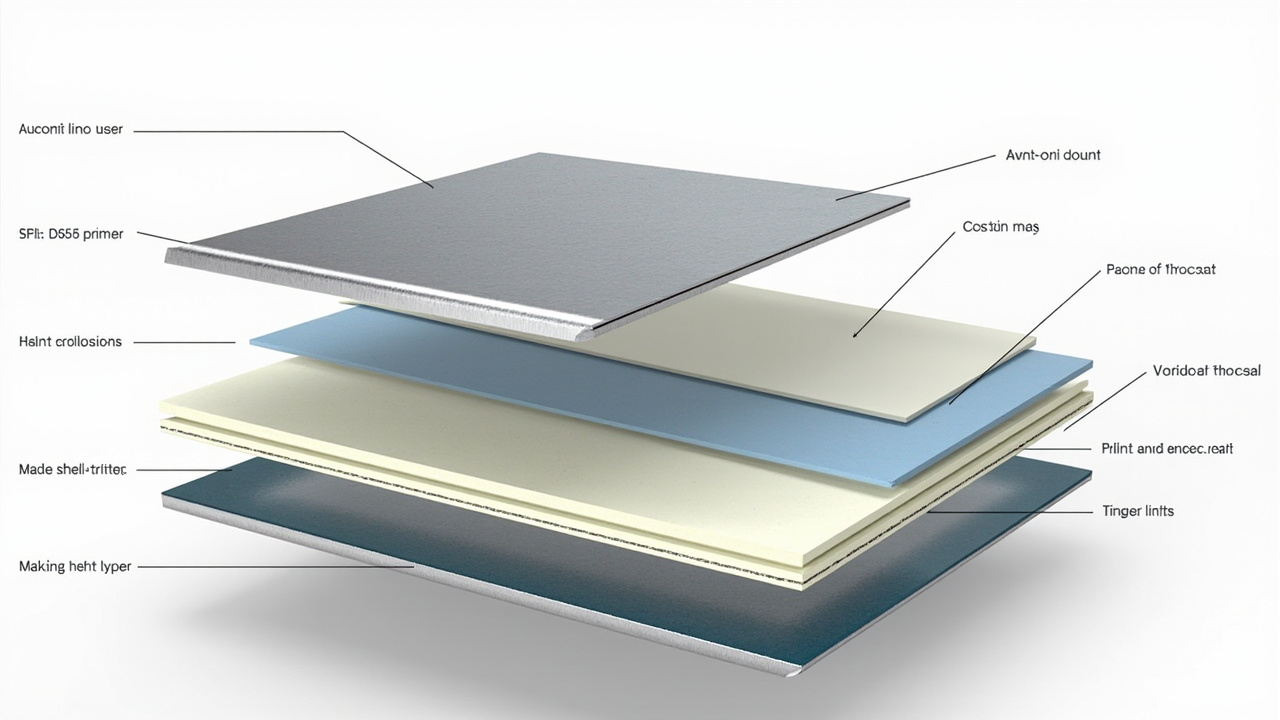
따라서 방청 도료 배합 설계의 핵심은 "방식, 증후, 내후성"이라는 세 가지 기능을 세 개의 코팅으로 분해하여 각자 역할을 하게 하는 것입니다. 연구 자료 중 "에폭시 폴리우레탄 탑코트" 장에서 정리한 배합 원칙에 따르면: 프라이머(방식/부착) + 중도층(증후/차폐) + 탑코트(내후성/장식).
2、3층 배합의 역할 분해
1. 프라이머: 방식의 제1방어선
프라이머는 모재에 밀착하여 부착과 초기 방식을 담당합니다. 방식 메커니즘에 따라 세 유형으로 나눌 수 있습니다:
- 희생 양극 보호형: 에폭시 아연 분말 프라이머가 대표적이며, 건조 도막 아연 함량≥80%(질량), 아연 분말이 희생 양극으로 우선 부식되어 강철 모재를 보호합니다. 연구 자료에 따르면 TEKNOZINC 3480 SE 건조 도막 아연 함량≥80%로 EN ISO 12944-5에 부합하며; 죠툰 Barrier 80 UHS 아연 분말은 ASTM D520 Type II에 부합하고 ISO 12944-5 성분 요구사항을 만족합니다.
- 차폐형: 에폭시 적산화철, 알키드 적산화철 프라이머가 대표적이며, 치밀한 도막과 방청 안료로 부식 매체를 물리적으로 차단합니다. 연구 자료 중 "알키드 방청 페인트" 장에 따르면, 이는 1액형 알키드 수지 + 적산화철/회색 방청 안료 체계로, 3% NaCl 소금물 24h 견뎌 균열·기포 없음.
- 안정화형: 인산아연 등 방식 안료를 함유하여 금속 표면을 안정화시켜 보호막을 형성합니다.
2. 중도층: 증후와 차폐의 주력
중도층은 배합 체계에서 "증후 + 차폐"의 핵심입니다. 에폭시 미카철 중도층은 운모산화철(MIO)의 판상 구조를 이용해 도막 내에 층층이 겹친 장벽을 형성합니다. 연구 자료 메커니즘 설명에 따르면: 에폭시 미카철 중도층의 운모산화철 판층이 부식 매체 확산 경로를 연장하여 차폐 수명을 크게 향상시킵니다. 중도층은 보통 도장 겹수가 가장 많고 막후 기여가 가장 큽니다.
3. 탑코트: 내후성과 장식의 수호층
탑코트는 자외선, 비, 산업 대기를 직접 마주합니다. 폴리우레탄 탑코트, 아크릴 탑코트는 내후성이 우수하여 광택과 색상 유지를 제공합니다. 특히 주의할 것은, 일부 탑코트 체계에 강용제(예: 2액형 폴리우레탄 경화제 중 이소시아네이트 배합 용제)가 포함되어 호환되지 않는 프라이머와 맞닿아 박리, 팽윤을 일으킬 수 있다는 점입니다. 연구 자료 "알키드 방청 페인트" 장에서 명확히 한 그의 한계: 2액형 강용제 페인트와 비배합—즉 알키드 프라이머 위에 직접 2액형 폴리우레탄/에폭시 강용제 탑코트를 도장하면 층간 용해 파괴가 쉽게 발생함.
3、전형적 배합 막후 두께와 계획
연구 자료 중 "에폭시 폴리우레탄 탑코트" 장은 업계 전형적인 프라이머+중도+탑코트 배합 막후를 제시했으며, 이는 산업 보호에서 가장 흔히 쓰는 보수적 구성입니다:
| 코팅 | 추천 제품 유형 | 단일 도장 막후 | 도장 겹수 | 누적 막후 | 주요 기능 |
|---|---|---|---|---|---|
| 프라이머 | 에폭시 아연 분말 프라이머 | 70–80 µm | 1 겹 | 70–80 µm | 희생 양극 보호 / 부착 |
| 중도층 | 에폭시 미카철 중도층 | 100–150 µm | 1–2 겹 | 100–150 µm | 증후 / 차폐 |
| 탑코트 | 에폭시 폴리우레탄 탑코트 | 100–120 µm | 2 겹 | 100–120 µm | 내후성 / 장식 |
| 합계 | — | — | — | 270–350 µm | 체계 방식 |
해당 장 데이터에 따르면, 이 배합의 환경 시공 요구사항은: 온도 5–35℃, 상대습도≤80%, 모재 온도가 이슬점보다 3℃ 이상 높을 것; 시공은 고압 무기식 분무 또는 공기 분무를 우선하며, 붓칠·롤칠은 소면적 보수에만 사용. 포장은 주제 20kg + 경화제 4kg, 저장 5–35℃, 유통기한 12개월.
주의할 점은, 아연 분말 프라이머의 막후가 두꺼울수록 좋은 것은 아닙니다. 아연 분말 층이 너무 두꺼우면(150µm 초과) 오히려 균열과 박리가 쉽게 발생하며 아연 분말을 낭비합니다. 죠툰 Barrier 80 UHS의 DFT 추천 범위는 60–150µm이며, 연구 자료는 ISO 12944-6 시험 C5에서 "매우 높음(VH)" 내구 연한에 도달해 중방식 프라이머의 막후 상한 참고로 삼을 수 있다고 표기했습니다.
4、ISO 12944 부식 등급과 막후 증가
ISO 12944-2018은 강구조 방식 체계 설계의 국제 기준이며, 부식 환경을 다음과 같이 분류합니다:
- C2(낮음): 대부분 시골 대기, 오염 낮음.
- C3(중간): 도시 및 일반 산업 대기, 또는 저염도 연안.
- C4(높음): 고오염 공업지대, 연안 염무 지대.
- C5(매우 높음): 고염도 연안, 중공업 지대.
- CX(극단): 해상 플랫폼 등 극단 환경.
- Im1–Im3: 침수 환경(담수 침수, 해수 침수, 매립).
부식 등급이 높을수록 단위 면적 부식 속도가 커지므로, 배합의 총 건조 도막 두께(DFT)는 반드시 증가해야 합니다. 이는 부식 매체 침투가 확률과 경로의 문제이기 때문입니다: 더 두껍고 치밀한 도막 체계는 천공 확률을 낮춥니다.
연구 자료는 일반 표준 부분에서 명확히 합니다: 강구조 방식 체계는 ISO 12944-2018(C2–CX 부식 등급, 배합 설계)에 근거, 탄소강 블라스트 Sa 2½, 샵 프라이머, 프라이머+중도+탑코트 배합. 아래는 부식 등급별 막후 계획 권고표입니다:
| 부식 등급 | 전형적 환경 | 표면 처리 | 배합 예시 | 총 DFT 계획 | 내구 목표 |
|---|---|---|---|---|---|
| C2 | 건조 시골 | Sa 2 / St 3 | 알키드 프라이머 + 알키드 탑코트 | 120–160 µm | 저부식 수명 |
| C3 | 도시/일반 산업 | Sa 2½ | 에폭시 프라이머 + 폴리우레탄 탑코트 (또는 Würth류 알키드 프라이머를 운반 프라이머로) | 160–200 µm | 중간 |
| C4 | 공업지대/연안 | Sa 2½ | 에폭시 아연 분말 프라이머 + 에폭시 미카철 중도 + 폴리우레탄 탑코트 | 200–280 µm | 높음 |
| C5 | 중공업지대/고염도 연안 | Sa 2½ + 조도 제어 | 에폭시 아연 분말 프라이머(70–80) + 에폭시 미카철 중도(100–150) + 폴리우레탄 탑코트(100–120) | 270–350 µm | 매우 높음(VH) |
| CX/Im | 해상/침수 | Sa 2½ 또는 더 엄격 | 고고형 에폭시 아연 분말 + 두꺼운 에폭시 중도 + 특수 탑코트 | 350 µm 이상 | 극단 |
뚜렷히 볼 수 있듯: C2에서 C5로, 총 막후가 약 120µm에서 약 350µm로 증가, 증폭은 거의 3배. 이런 증가는 단순히 "몇 번 더 칠하는" 것이 아니라, 프라이머 방식 등급, 중도층 차폐 두께, 탑코트 내후성 겹수를 동시에 높이는 체계적 업그레이드입니다.
강조할 점은, 막후 증가는 반드시 표면 처리 등급과 일치해야 합니다. ISO 12944는 탄소강 블라스트 Sa 2½(ISO 8501-1) 도달을 권고하며, 대응 조도는 약 30–75µm(알키드 방청 페인트 장 표면 처리 요구사항 참조). 표면 처리가 기준 미달이면 아무리 두꺼운 도막도 부착실패으로 조기 손상됩니다.
5、핵심 소재 선정 경계
1. 알키드 프라이머의 적응 경계
알키드 방청 페인트는 비용이 낮고 시공이 친화적이나, 연구 자료는 그 한계를 명확히 지적합니다: 내용제/내산알칼리떨어, 건조 느림, 2액형 강용제 페인트와 비배합. 따라서 알키드 체계는 C2–C3의 경방식에 적합하거나, 강구조의 "운반 프라이머" 단기 보호로 쓰이며, 강용제 2액형 탑코트를 직접 덮어 칠하기에 부적합합니다. 반드시 알키드 프라이머 위에서 중방식 업그레이드를 해야 한다면, 탑코트가 알키드 재도장 가능 체계인지 먼저 확인하거나 호환 층간 밀폐를 먼저 해야 합니다.
2. Würth Rust Stop류 알키드 프라이머의 위치
연구 자료 "Würth Rust Stop Primer" 장에 따르면: 이 프라이머 화학 기지는 알키드 수지, 색상 적갈색, 밀도 1.28 g/cm³; 염수분무 약 500h(DIN EN ISO 9227), ISO 12944 부식 등급 C3 "높음" 만족; 건조 약 16h, 피복률 약 8 m²/캔(750ml), 최저 시공량 90 ml/m²; 시공 온도 15–25℃; 일반 탑코트 체계 재도장 가능; 강구조 운반 프라이머로 사용. 이는 이류 알키드 프라이머가 C3 이하, 운반 및 임시 방호 프라이머로 쓰일 때 경제적이고 규격에 부합한 선택임을 설명합니다.
3. 아연 분말 프라이머의 강방식 위치
환경이 C4–C5에 도달하면 반드시 에폭시 아연 분말 프라이머를 가동해야 합니다. 연구 자료에 따르면, 죠툰 Barrier 80 UHS 부피 고형분 85±2%, VOC 단 134 g/L(GB 30981 / GB/T 34682), 중량 고형분 95±2%로, 저 VOC 특성이 친환경 규격 준수에서 우위가 뚜렷하며; TEKNOZINC 3480 SE 건조 도막 아연 함량≥80%로 폴리우레탄/에폭시 체계 프라이머로 쓸 수 있고 탑코트 없이도 일정 내후성을 갖춥니다. 공사 배합 상담에서 보통 C4 이상 환경은 알키드 체계로 억지로 두께를 맞추기보다 아연 분말 프라이머로 바탕을 칠할 것을 권고합니다.
6、시공과 막후 제어 요점
막후 계획이 아무리 과학적이라도 시공이 통제되지 않으면 헛수고가 됩니다. 배합 설계는 반드시 실행 가능한 시공 파라미터로 떨어져야 합니다:
- 환경 창: 온도 5–35℃, 상대습도≤80%, 모재 온도가 이슬점보다 3℃ 이상 높을 것(에폭시 폴리우레탄 탑코트 장 참조). 저온 고습은 아민 백화, 경화 불량을 유발; 고온은 적용기 단축.
- 표면 처리: 탄소강 블라스트 Sa 2½, 조도 30–75µm; 스테인리스강은 비금속 연마재로 연마해 흠집을 내 부착 보장.
- 막후 측정: 겹별 시공 후 습막 카드로 초기 제어, 경화 후 자석식 두께계로 ISO 19840 / GB/T 13452에 따라 점 취득, DFT가 계획 구간에 있음을 확보.
- 도장 겹수 제어: 중도층 100–150µm는 보통 1–2 겹 분할, 탑코트 100–120µm는 2 겹 분할, 단일 겹 과후 흘러내림 방지.
- 안전 방호: 이소시아네이트 경화제 함유 탑코트 체계는 시공자 통풍 + 방독 마스크 + 보호안경 + 방화 장갑 필요(에폭시 폴리우레탄 탑코트 안전 장 참조).
수성인지 용제형 체계인지 선정 저울림은 수성 페인트와 유성 페인트 어떻게 선정할까 및 산업용 수성 도료 선정 가이드를 더 참고하여, VOC, 시공성, 방식 등급 차원에서 종합 판단하시기 바랍니다.
7、배합 설계의 흔한 오해
- 오해 하나: 막후가 두꺼울수록 좋다. 과후는 내응력 균열, 핀홀 유발, 아연 분말 프라이머 특히 그러함.
- 오해 둘: 다른 제조사 도료 마구 섞기. 층간 배합성 미검증은 박리, 박리 유발, 반드시 층간 재도장 시험 필요.
- 오해 셋: 알키드 프라이머로 중방식 버티기. C4 이상 환경 알키드 체계 수명 부족, 아연 분말 배합으로 업그레이드해야.
- 오해 넷: 표면 처리 무시. Sa 2½은 배합 효력의 전제, 블라스트 등급 미달은 도료 낭비와 같음.
배합 설계 서비스에서 보통 먼저 ISO 12944 환경 등급과 구조 설계 수명으로 각 층 막후를 역산하고, 현장 시공 조건 결합해 구체 제품 선정하여 "경험대로 대충 정하는" 조기실패을 피합니다.
8、막후 경제성과 수명의 정량 관계
많은 엔지니어가 궁금해합니다: 막후가 두 배 늘면 수명도 두 배 늘까? 답은 아니며, 둘은 선형이 아닌 지수에 가깝지만 참고할 경험 구간이 있습니다.
연구 자료 일반 표준 부분이 제시한 염수분무 기준: 보통 500h 기포 없음, 편측 부식≤1–2mm; 중방식은 1000–3000h 도달 가능. 이 구간 자체가 막후와 배합 등급이 중첩된 결과—C3급 배합(약 200µm)은 500h급, C5 중방식 배합(약 270–350µm)은 1000–3000h급. 즉 총 DFT가 200µm에서 350µm(약 1.75배)로 오르면 염수분무 견딤이 500h에서 1000–3000h(2–6배)로 도약하여, 고배합 등급의 한계 수명 수익이 매우 높음을 보입니다.
이유는 부식 매체가 도막을 뚫는 것이 "가장 얇은 곳 먼저 뚫림" 확률 사건이기 때문입니다. 중도층 두께 증가(예: 100µm에서 150µm로)는 매체가 모재 도달하는 평균 경로를 크게 늘리고, 운모산화철 판층의 미로 효과로 경로가 비직선이 되어 천공 확률을 더 낮춥니다. 따라서 중부식 환경에서 돈을 "중도층 두껍게 + 아연 분말 프라이머 업그레이드"에 쓰는 것이, 경환경에서 맹목적으로 두께 쌓는 것보다 더 이득입니다.
하지만 상한을 반드시 둬야 합니다: 아연 분말 프라이머가 약 150µm 초과하면 균열 쉬움(죠툰 Barrier 80 UHS DFT 상한이 150µm); 단일 중도층이 150µm 초과하면 흘러내림, 핀홀 쉬움. 그러므로 막후 계획은 "층별 합리적 누적"이지 "단층 억지 쌓기"가 아닙니다.
9、배합실패의 전형 사례와 메커니즘
성공보다 실패를 아는 것이 더 중요합니다. 배합 설계에서 고빈도 실패 몇 가지:
- 층간 박리(박리): 가장 흔히 "알키드 프라이머 + 2액형 강용제 탑코트"에서 발생. 연구 자료 알키드 방청 페인트 장은 그 "2액형 강용제 페인트와 비배합"을 명확히 함. 강용제가 미경화 알키드 층을 용해해 전체 주름, 박리 유발. 올바른하는 방법은 재도장 가능 체계 쓰거나 밀폐층 추가.
- 아연 층 균열: 아연 분말 프라이머를 단겹 200µm 이상 도장하면 내응력 집중 균열, 아연 분말 층과 모재 분리. 단겹 70–80µm, 최대 150µm 안 넘게 제어하면 회피 가능.
- 부착력 제로(표면 처리 부족)
- 단지 강철 솔질 St2만 하고 샷블라스팅 Sa 2½을 하지 않아 조도가 30–75µm에 미달하며, 도료가 녹슬음 피막 위에 "뜬" 상태로 수개월 후 조각째 탈락함. ISO 12944는 Sa 2½이 도료 체계 효력 발휘의 전제임을 강조함.
- 탑코트 분화·광택 상실: C5 환경에서 알키드 탑코트를 오용하여 자외선이 반년 내에 분화시키고 차폐층이 노출되어 부식 가속화. C4 이상은 반드시 폴리우레탄/아크릴 내후성 탑코트 사용.
- 핀홀 천공: 단일 도장 건조막두께 과다 또는 교반 시 혼입된 공기 미탈포로 경화 후 핀홀 잔존, 핀홀 부위에서 국소적 부식 폭발.
이러한 사례들은 하나의 결론을 공통적으로 지시함: 도료 체계 설계는 시스템 공학이며, 어느 한 공정의 취약점도 부식에 의해 증폭됨.
십、현장 건조막두께 측정 및 검수 샘플링
건조막두께 계획이 아무리 과학적이라도 실행은 측정에 달림. 산업용 보호 도료의 DFT 검수는 통상 ISO 19840 / GB/T 13452의 측정점 원칙을 따름:
- 습막 초기 관리: 매 도장 직후 미건조 구역에서 습막 게이지로 측정, 건막 환산(건막 = 습막 × 체적 고형분). 예컨대 체적 고형분 85%인 Barrier 80 UHS는 습막 100µm가 건막 약 85µm에 대응.
- 건막 재측정: 경건 후 자석식 두께측정기로 다점 측정. 난이 부위(모서리, 용접부, 내각)는 건막두께가 자연히 얇으므로 예비도장 또는 추가 분사 필요.
- 판정 임계값: 일반적으로 "측정점의 90% ≥ 규정 최소 건막두께, 나머지 측정점 ≥ 규정값의 90%"이며, 2배 초과 두꺼운 처짐 구역 발생 금지.
- 기록 추적 가능: 매 경간/매 구간의 건막두께 분포는 보관되어 수명 책임 한계 설정 근거로 함.
측정을 공정에 내재화하고 완공 후 추출 검사가 아닌 것은 도료 체계 설계 폐루프의 핵심 단계임.
11、환경 규제 준수 및 VOC 제어
GB 30981-2020 《산업용 보호 도료 중 유해물질 한도》 시행에 따라, 도료 체계 설계는 방식 계산만 할 것이 아니라 환경 계산도 해야 함. 연구 자료는 몇 가지 대조 데이터 포인트를 제시:
- Jotun Barrier 80 UHS: VOC 134 g/L(GB 30981 / GB/T 34682), 중량 고형분 95±2%, 초저 VOC 고고형분 에폭시 아연리치 프라이머에 해당.
- Jotun Jotacote Universal N10: VOC 239 g/L(GB 30981 / GB/T 23985).
- TEKNOZINC 3480 SE: VOC 약 300 g/L, 체적 고형분 약 66%.
보듯, 동일하게 아연리치 프라이머를 하더라도 VOC는 300 g/L에서 134 g/L로, 고형분과 용제 배합에 따라 저감 가능. Kexin 신소재(kexinMaterials)는 환경 민감 프로젝트에 대해 도료 체계 추천 시 고고형분 저 VOC 제품을 우선 권고하여 ISO 12944 방식 등급 충족과 동시에 규제 리스크를 낮춤. 주의: 저 VOC가 저성능을 뜻하지 않음, Barrier 80 UHS는 C5에서도 "매우 높음(VH)" 내구성 달성하여 방식과 환경이 양립 가능함을 시사.
또한, 이소시아네이트 경화제 포함 폴리우레탄 탑코트 체계는 직업병 유해인자에 해당, 시공 시 환기 + 방독 마스크 + 보호안경 + 방화학 장갑 필수이며, 미경화 도막 연마 금지(에폭시 폴리우레탄 탑코트 안전 항목 참조).
12、기재별 도료 체계 차이
도료 체계 설계는 기재와 분리 불가. 탄소강, 스테인리스강, 아연도금강은 표면 특성이 달라 프라이머 전략도 변함:
- 탄소강: 가장 일반적, 샷블라스팅 Sa 2½ 후 직접 에폭시 아연리치 또는 에폭시 적철 프라이머 도장 가능. 연구 자료는 "탄소강 샷블라스팅 Sa 2½, 워크숍 프라이머, 프라이머+중도+탑코트 체계"를 ISO 12944 기준 경로로 명시.
- 스테인리스강: 치밀한 산화크롬 막으로 일반 도료 부착 곤란. 연구 자료는 Jotun Jotacote Universal N10 데이터에서 스테인리스강은 비금속 연마재 연마로 스크래치 생성하여 기계적 물림 보장 필요하며, 통상 비아연계 프라이머 선정(아연리치 프라이머의 스테인리스강에 대한 희생 양극 보호 의미 제한적, 오히려 전위차로 신규 문제 유발 가능).
- 아연도금강: 용융 아연도금층 자체 내식성 있으나 표면 매끄럽고 아연염 존재 가능. 연구 자료는 Jotun Barrier 80 UHS가 "마모 아연도금강" 보수에 적용됨을 언급, 아연도금층 국소 손상 시 에폭시 아연리치로 국소 보강 가능; 전체 체계는 아연염 제거·경연마 후 호환 프라이머 도장하여 전체 탈락 방지.
- 알루미늄 합금: 경금속, 비아연·비강알칼리 프라이머 필요, 전위 정합과 부착력 주의.
기재 식별은 도료 체계 설계 제1단계, 이를 건너뛰고 "아연리치 프라이머 + 운모철 중도 + 폴리우레탄 탑코트" 기계 적용 시 특수 기재에서 실패 가능.
13、보수 및 리뉴얼 체계의 접속
구조물이 수년 사용 후 국소 부식 불가피. 리뉴얼 체계 설계 원칙:
- 기존 도막 상태 평가: 부착력 양호·탑코트 분화만 시 연마 후 직접 탑코트 재도장; 프라이머 이미실패 시 Sa 2½까지 제거 후 프라이머+중도+탑코트 재시공.
- 층간 호환: 기존 체계가 알키드인데 신규 2액형 강용제 탑코트 보수 시 언더컷 발생(연구 자료 알키드와 2액형 강용제 도료 비호환). 알키드 재도장 가능 탑코트 먼저 쓰거나 전면 제거.
- 국소 아연 보충: 아연리치 프라이머 국소 손상 시 Barrier 80 UHS류 고고형분 에폭시 아연리치로 점보수 후 중도·탑코트 보충, 차폐 연속성 회복.
- 건막두께 레벨링: 보수 구역 건막두께는 원 체계와 평행 유지, 단차부积液로 부식 가속 방지.
- 기록 폐루프: 매 리뉴얼 위치·공법·건막두께 기록하여 수명자료 형성.
Kexin 신소재(kexinMaterials)는 노후 개조 프로젝트에서 통상 부착력 및 기존 도료 호환성 진단 먼저 수행 후 "국소 보수" 또는 "전면 재시공" 결정하여 맹목적 시공 낭비 방지.
14、핵심 기술 표준 및 검출 방법 속조
도료 체계 설계는 표준 인용과 검증 불가분. 연구 자료 일반 표준 부분은 산업용 보호 도료 핵심 표준을 취합, 아래 직능별 분류하여 현장 인력 조회 편의:
| 검출 항목 | 표준 번호 | 핵심 판정 |
|---|---|---|
| VOC 측정 | GB/T 23985-2009、GB/T 23986-2009(GC-MS)、ISO 11890、ISO 17895 | 산업용 보호 도료는 GB 30981-2020 한도 적용 |
| 중성 염수 분무 | GB/T 1771-2007、ASTM B117、DIN EN ISO 9227 | 통상 500h 무기포/편측 부식≤1–2mm; 중방식 1000–3000h |
| 부착력(바둑무늬) | GB/T 9286-1998、ISO 2409、ASTM D3359 | 0–5급, 0/1급 우수(박리≤5%) |
| 인공 기후 노화 | GB/T 1865(제논 램프)、GB/T 23987(자외)、ASTM G154、ISO 11507 | 1000h 변색≤2급, 분화≤1급 |
| 광택(60°) | GB/T 9754、ISO 2813、ASTM D523 | 고광≥85 GU |
| 연필 경도 | GB/T 6739、ISO 15184 | B–H급 |
| 유연성/충격 | GB/T 1731、GB/T 1732、ASTM D2794 | 굽힘 직경≤2mm, 충격≥50cm |
| 강구조 방식 체계 | ISO 12944-2018 | C2–CX 부식 등급, 프라이머+중도+탑코트 체계, Sa 2½ |
| 내마모(Taber) | GB/T 1768、ASTM D4060 | ≤10–50 mg/1000 회전(등급별) |
| 건조 시간 | GB/T 1728 | 표건≤4h, 경건≤24h(산업 도료 통상) |
또한, 환경 유해물질 핵심 국표는: GB 30981-2020 《산업용 보호 도료 중 유해물질 한도》, GB 24409-2020 《차량 도료 중 유해물질 한도》; 중금속 참조 한도 납≤90 mg/kg, 카드뮴≤75 mg/kg. EU는 2004/42/EC와 CARB/SCAQMD Rule 1113 참조.
강조: 표준 번호는 전칭+번호 기재(예: ISO 12944-2018, GB/T 1771-2007) 필수, 약칭 금지, 기술 협약 및 검사 보고서에서 오해 유발. 도료 체계 설계 문서 말미에 "표준 인용 목록" 첨부는 규제 증빙이자 검수측 대조 편의.
15、건막두께 및 도포율 계산 예시
도료 체계 설계는 통상 "체적 고형분"을 "습막/건막" 및 "이론 도포율"로 환산 필요, 연구 자료 실데이터로 시연.
예1: 아연리치 프라이머 습막 관리. Jotun Barrier 80 UHS 체적 고형분 85±2%. 설계 건막 DFT 80µm 시 필요 습막 WFT ≈ DFT ÷ 체적 고형분 = 80 ÷ 0.85 ≈ 94µm. 실제 분사는 습막 게이지 판독약 94µm 유지, 경건 후 건막 측정 대조. 습막을 건막으로 착각해 80µm 분사 시 건막약 68µm로 설계 하한 미달, 방식 수명 감소.
예2: 이론 도포율. 동 제품 이론 도포율 14–5.6 m²/L(대응 DFT 60–150µm). 공식 검증: 도포율(m²/L)=체적 고형분 × 1000 ÷ DFT(µm). 체적 고형분 0.85, DFT 80µm 취하면 0.85×1000÷80 ≈ 10.6 m²/L로 표기 구간 내, 데이터 자기일치. 현장은 손실 계수(복잡 구조 이용률 0.6–0.8) 곱하여 실소모량 이론치 상회.
예3: 중도 증후의 경제성. 에폭시 운모철 중도 체적 고형분약 80%, 100µm에서 150µm로 상향 시 ㎡당 추가 도료 (150−100)×0.8÷1000 = 0.04 L이나 매질 경로 크게 연장, 염수 분무 내성 500h급에서 1000h급 이상 도약. 이 "얇은 한 겹"의 한계 투입은 중방식에서 가성비 최고 동작 중 하나.
이 세 환산 숙지 시 도료 체계 설계는 "감각적 막후 보고"에서 "계산·정산 가능" 공학 결정으로 전환.
16、녹색화 및 고고형분 추세
도료 체계 설계는 "방식만"에서 "방식 + 환경" 쌍제약으로 전행. 연구 자료 대조 데이터는 추세 이미 시사: 동일 아연리치 프라이머, VOC는 TEKNOZINC 3480 SE약 300 g/L에서 Jotun Barrier 80 UHS 134 g/L로, 체적 고형분 상향(85±2%)과 저독 용제 교체로 달성. GB 30981-2020 한도 강화 배경에서 고고형분·저 VOC 제품이 주류화.
이와 함께 수성 산업 도료는 경방식 시나리오에서 용제형 알키드 점진 대체하나, 중방식 분야는 수성 에폭시/폴리우레탄의 내염수분무 및 후막화가 공정 제한 받아 단기적으로 용제형 아연리치+운모철+폴리우레탄 체계가 C4–C5의 안정 선택 유지. 도료 체계 설계자는 표준과 제품 반복을 추적, 규제 전제 우선 선택하되 맹목적 신추종 금지.
17、도료 체계 설계 상용 용어표
전문 간 소통 편의를 위해 본문 핵심 용어 취합:
- DFT(Dry Film Thickness): 건막 두께, 경화 후 도막 두께, 단위 µm, 도료 체계 설계 하드 지표.
- WFT(Wet Film Thickness): 습막 두께, 시공 즉시 두께, 건막 환산용.
- 체적 고형분(Volume Solids): 도료 중 성막 물질 체적 비율, 습막→건막 전환율 결정.
- Sa 2½: ISO 8501-1 샷블라스팅 청소 등급 "근백색급", 도료 체계 설계 권장 출발점.
- C2–CX: ISO 12944 대기 부식 등급, 저→극단.
- Im1–Im3: 침수/매립 부식 등급, 각각 담수·해수·토양 대응.
- 희생 양극 보호: 아연리치 프라이머 중 아연분이 희생 양극으로 우선 부식, 강철 보호.
- 차폐 효과: 운모산화철 등 판상 안료가 매질 확산 경로 연장.
- VOC: 휘발성 유기물, GB 30981-2020 등 한도 적용.
- 사용 가능 시간(Pot Life): 2액형 도료 혼합 후 사용 가능 기간, 초과 폐기.
이 용어 숙지 시 도료 체계 설계 기술 협약이 무오해 표현 가능.
자주 묻는 질문
문: 방청 도료는 왜 반드시 프라이머·중도·탑코트 3층으로 나누어야 하고, 한 종류만 칠하면 안 되나?
답: 단일 도장은 부착·차폐·내후성 3직능을 동시 충족 불가. 프라이머는 금속 밀착 부착과 희생 양극 보호, 중도는 차폐 증후, 탑코트는 자외선 및 대기 노화 저항, 3층 분담으로 수명과 비용 양립.
문: 프라이머 70–80µm, 중도 100–150µm, 탑코트 100–120µm 이 막후는 강제 표준인가?
답: 이는 강제 국표 수치가 아니라 연구 자료 에폭시 폴리우레탄 탑코트 항목에서 귀납한 "전형적 체계 막후", 업계 통상 보수 구성. 실제 막후는 ISO 12944 부식 등급과 구조 설계 수명에 따라 조정, C2는 더 낮게, C5 이상은 더 높게.
문: 에폭시 아연리치 프라이머를 아주 두껍게 칠해도 되나?
답: 비권장. 아연분 층약 150µm 초과 시 균열 탈락 및 아연분 낭비. Jotun Barrier 80 UHS의 DFT 권장 상한은 150µm, C5 "매우 높음" 내구 달성 시 충분, 더 두꺼울 필요 없음.
문: 알키드 방청 도료 위에 2액형 폴리우레탄 탑코트 바로 칠해도 되나?
답: 불가. 연구 자료는 알키드 도료 "2액형 강용제 도료와 비호환" 명시, 강용제 탑코트가 알키드 하층 용해하여 언더컷·팽윤 유발. 승급 시 재도장 가능 체계 확인 또는 밀폐층 추가 필요.
문: Würth Rust Stop류 알키드 프라이머는 어떤 시나리오 적합?
답: 연구 자료에 따르면 염수분무약 500h, ISO 12944 C3 충족, 강구조 운반 프라이머 또는 C3 이하 경방식 하도로 쓰이며 통상 탑코트 체계 재도장 가능, 경제형 임시/경방식 프라이머로 포지셔닝.
문: 표면 처리를 왜 Sa 2½까지 해야 하나?
답: ISO 12944는 탄소강 샷블라스팅 Sa 2½(ISO 8501-1) 및 조도 30–75µm 제어 권장하여 도막 부착력 보장. 처리 미달 시 아무리 과학적 체계도 부착 실패로 조기 손상.
문: 상대 습도 80% 초과 시 시공 가능한가?
답: 에폭시 폴리우레탄 체계는 상대 습도≤80% 및 기재 온도가 이슬점보다 3℃ 이상 높을 것 요구. 고습은 경화 불량·백화·부착력 저하 유발, 회피 또는 제습 조치.
문: 막후 현장 측정 방법은?
답: 매 도장 습막 게이지 초기 관리, 경건 후 자석식 두께측정기로 ISO 19840 / GB/T 13452 따라 다점 측정, DFT가 계획 구간 내 확인.