鋼構造物、建設機械、および工業設備の防錆工事において、1回の塗装だけで「付着、遮蔽、Weather-Resistant」という3つの機能を両立させることは困難な場合が多い。真に信頼できる防錆効果は、System的な防錆プライマー配套設計——すなわちプライマー、中塗り、トップコートの3層が協調する塗装Systemから生まれる。本稿では腐食メカニズムを出発点とし、ISO 12944 腐食等級Systemを組み合わせて、実行可能なFilm Thickness計画と配套の論理を提示する。具体的な数値はすべて公開技術档案および規格から引用している。KeXin New Material(kexinMaterials)は、長年にわたり工業防護プロジェクトに携わる中で、「単一製品の選定よりもSystem配套を優先する」という防錆理念を常に強調してきた。
一、なぜ防錆は1回の塗装だけに頼れないか
Metal腐食は電気化学的プロセスである。水、酸素、およびイオン(例えば塩化物イオン)が塗膜の欠陥や気孔を通って浸透し、MetalSurfaceで局部電池を形成し、鉄が電子を失って鉄イオンとなり溶出する。単一の塗層には3つの固有の矛盾が存在する。
第一に、付着と遮蔽の矛盾。プライマーはMetalに密着し、Goodな付着性をProvidesするとともに防錆(例えば富亜鉛プライマーの犠牲陽極防食)に参与する必要があるが、そのWeather-Resistant性は通常低く、Direct暴露すると粉化して失效する。トップコートはWeather-Resistant性に優れるが、平滑なMetalにDirect密着させることは困難である。
第二に、Film Thicknessと欠陥率の矛盾。1回の塗装で200µm以上にすると、表乾および硬乾時間が大幅に長引き、かつ流れ、ピンホールを生じやすい。多回に分けて薄塗りし、層状にApplicationすることで、欠陥を制御しつつ総Film Thicknessを蓄積できる。
第三に、コストと寿命の矛盾。重防錆環境で一般的なアルキドペイントを無理に厚く塗り重ねるよりも、「エポキシ富亜鉛プライマー + エポキシ雲母酸化鉄中塗り + ポリウレタントップコート」という科学的な配套を用いる方が、同等Film Thicknessで寿命を数倍向上させることができる。
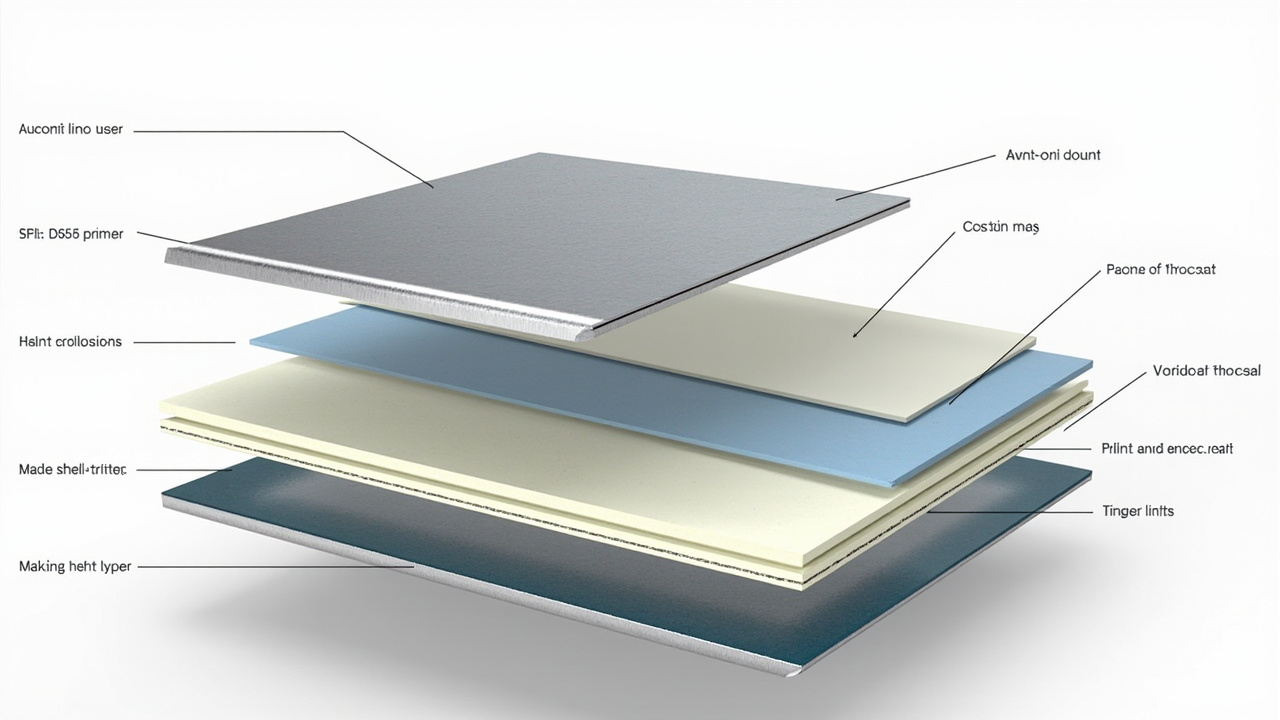
したがって、防錆プライマー配套設計のコアは、「防錆、増厚、Weather-Resistant」という3つの機能を3つの塗層に分解し、それぞれが役割を果たすことである。研究档案の「エポキシポリウレタントップコート」章節で归纳された配套原則によれば:プライマー(防錆/付着)+ 中塗り(増厚/遮蔽)+ トップコート(Weather-Resistant/装飾)。
二、3層配套の役割分解
1. プライマー:防錆の第一防線
プライマーは基体に密着し、付着と初期防錆を担う。防錆メカニズムにより3種類に分類できる。
- 犠牲陽極防食型:エポキシ富亜鉛プライマーを代表とし、乾膜亜鉛含有率≥80%(質量)で、亜鉛粉が犠牲陽極として優先的に腐食し、鋼鉄基体を保護する。研究档案によれば、TEKNOZINC 3480 SE の乾膜亜鉛含有率は≥80%で、EN ISO 12944-5に適合する。ジョットン Barrier 80 UHS の亜鉛粉は ASTM D520 Type II に適合し、かつ ISO 12944-5 成分要求に適合する。
- 遮蔽型:エポキシ鉄赤、アルキド鉄赤プライマーを代表とし、緻密な塗膜と防錆顔料による物理的遮蔽で腐食媒体を遮断する。研究档案の「アルキド防錆ペイント」章節によれば、これは単液型アルキド樹脂 + 鉄赤/灰防錆顔料Systemであり、3% NaCl 塩水に24h耐え、亀裂・膨れなし。
- 不動態化型:リン酸亜鉛などの緩食顔料を含み、MetalSurfaceを不動態化して保護膜を形成する。
2. 中塗り:増厚と遮蔽の主力
中塗りは配套Systemにおける「増厚 + 遮蔽」のコアである。エポキシ雲母酸化鉄中塗りは、雲母酸化鉄(MIO)の鱗片状構造を利用し、塗膜内に重なり合う障壁を形成する。研究档案のメカニズム説明によれば:エポキシ雲母酸化鉄中塗りの雲母酸化鉄片層は腐食媒体の拡散経路を延長する、 thereby 遮蔽寿命を显著に向上させる。中塗りは通常、塗布回数が最も多く、Film Thicknessへの寄与が最大である。
3. トップコート:Weather-Resistantと装飾の守護層
トップコートは紫外線、雨水、工業大気にDirect晒される。ポリウレタントップコート、アクリルトップコートはWeather-Resistant性に優れ、光沢と色彩の保持をProvidesする。特に注意すべきは、一部のトップコートSystemに強溶剤(例えば二液型ポリウレタン硬化剤中のイソシアネート配套溶剤)が含まれ、非互換のプライマーと咬底、膨潤を生じることである。研究档案の「アルキド防錆ペイント」章節では明確にその限界:二液型強溶剤ペイントと非互換——すなわちアルキドプライマー上にDirect二液型ポリウレタン/エポキシ強溶剤トップコートを塗装すると、層間溶解破壊が生じやすい——とされている。
三、典型的な配套Film Thicknessと計画
研究档案の「エポキシポリウレタントップコート」章節では、業界で典型的な底+中+面配套Film Thicknessを提示しており、これは工業防護で最も一般的に用いられる保守的配置でもある。
| 塗層 | 推奨製品タイプ | 単回Film Thickness | 回数 | 累計Film Thickness | 主要機能 |
|---|---|---|---|---|---|
| プライマー | エポキシ富亜鉛プライマー | 70–80 µm | 1 回 | 70–80 µm | 犠牲陽極防食 / 付着 |
| 中塗り | エポキシ雲母酸化鉄中塗り | 100–150 µm | 1–2 回 | 100–150 µm | 増厚 / 遮蔽 |
| トップコート | エポキシポリウレタントップコート | 100–120 µm | 2 回 | 100–120 µm | Weather-Resistant / 装飾 |
| 合計 | — | — | — | 270–350 µm | 系統防錆 |
同章節のデータによれば、この配套の環境Application要件は以下の通り:Temperature 5–35℃、相対Humidity≤80%、SubstrateTemperatureが露点より3℃以上高いこと。Applicationは高圧無気噴霧または空気噴霧を優先とし、刷毛塗り・ローラー塗りは小面積の補修のみに用いる。Packagingは主剤 20kg + 硬化剤 4kg で、貯蔵 5–35℃、保存期間 12 ヶ月。
注目すべきは、富亜鉛プライマーのFilm Thicknessは厚いほど良いわけではないことである。亜鉛粉層が過厚(150µm超)になると、かえって亀裂と剥離を生じやすく、亜鉛粉を浪費する。ジョットン Barrier 80 UHS の DFT 推奨範囲は 60–150µm で、研究档案には ISO 12944-6 試験 C5 において「非常に高い(VH)」耐久年数に達し、重防錆プライマーのFilm Thickness上限の参考となり得ることが标注されている。
四、ISO 12944 腐食等級とFilm Thickness递增
ISO 12944-2018 は鋼構造物防錆System設計の国際基準であり、腐食環境を以下のように分類する。
- C2(低):大部分の農村大気、汚染が比較的低い。
- C3(中):都市および一般工業大気、または低塩分沿海。
- C4(高):高汚染工業地帯、近海塩霧区。
- C5(很高):高塩分沿海、重工業地帯。
- CX(極端):沖合プラットフォームなどの極端環境。
- Im1–Im3:浸漬環境(淡水浸漬、海水浸漬、埋設)。
腐食等級が高いほど、単位面積あたりの腐食速度が大きくなり、配套の総乾Film Thickness(DFT)は递增しなければならない。これは腐食媒体の浸透が確率と経路の問題であるためである。より厚く、より緻密な塗膜Systemは穿孔確率を低下させる。
研究档案は通用標準部分において明確に:鋼構造物防錆Systemは ISO 12944-2018(C2–CX 腐食等級、配套設計)に基づき、炭素鋼ブラスト Sa 2½、車間プライマー、底+中+面配套。以下に異なる腐食等級でのFilm Thickness計画提案表を示す。
| 腐食等級 | 典型環境 | Surface処理 | 配套例 | 総 DFT 計画 | 耐久目標 |
|---|---|---|---|---|---|
| C2 | 乾燥農村 | Sa 2 / St 3 | アルキド底 + アルキド面 | 120–160 µm | 低腐食寿命 |
| C3 | 都市/一般工業 | Sa 2½ | エポキシ底 + ポリウレタン面(または Würth 類アルキドプライマーを輸送底として使用) | 160–200 µm | 中 |
| C4 | 工業地帯/近海 | Sa 2½ | エポキシ富亜鉛底 + エポキシ雲母酸化鉄中 + ポリウレタン面 | 200–280 µm | 高 |
| C5 | 重工業地帯/高塩沿海 | Sa 2½ + 粗度制御 | エポキシ富亜鉛底(70–80) + エポキシ雲母酸化鉄中(100–150) + ポリウレタン面(100–120) | 270–350 µm | 非常に高い(VH) |
| CX/Im | 沖合/浸漬 | Sa 2½ またはより厳格 | 高固形分エポキシ富亜鉛 + 厚膜エポキシ中 + 特殊面 | 350 µm 以上 | 極端 |
明確に見て取れるのは:C2 から C5 へ、総Film Thicknessは約 120µm から約 350µm へと递增し、増幅はほぼ3倍である。この递增は単なる「数回塗り重ね」ではなく、プライマーの防錆等級、中塗りの遮蔽厚、トップコートのWeather-Resistant層数を同步して向上させる系統的アップグレードである。
強調すべきは、Film Thickness递增はSurface処理等級と匹配しなければならないことである。ISO 12944 は炭素鋼ブラストを Sa 2½(ISO 8501-1)に達せしめることを推奨し、対応粗度は約 30–75µm(アルキド防錆ペイント章節のSurface処理要求による)である。Surface処理が基準に達しない場合、どんなに厚い塗膜でも付着失效により早期損傷する。
五、重要材料選定境界
1. アルキドプライマーの適応境界
アルキド防錆ペイントはコストが低くApplicationにやさしいが、研究档案は明確にその限界を指摘している:耐溶剤/酸アルカリ性が低い、乾燥が遅い、二液型強溶剤ペイントと非互換。したがってアルキド系はC2–C3の軽防錆に適しており、または鋼構造物の「輸送用プライマー」としての短期保護に向いていますが、強溶剤二液型トップコートをDirectly Apply塗りするのは適していません。もしどうしてもアルキドプライマーの上で重防錆グレードアップを行う必要がある場合は、まずトップコートがアルキドの再塗装可能Systemであることを確認するか、あるいは先に互換性のある層間シーラーを塗布すべきです。
2. Würth Rust Stop 類のアルキドプライマーの位置付け
研究アーカイブの「Würth Rust Stop Primer」章によると:同プライマーの化学ベースはアルキド樹脂、色は赤茶、Density 1.28 g/cm³;塩水噴霧約 500h(DIN EN ISO 9227)、ISO 12944 腐食等級 C3「高」に適合;乾燥約 16h、カバー率約 8 m²/缶(750ml)、最小Application量 90 ml/m²;Application Temperature 15–25℃;一般的なトップコートSystemの再塗装可能;鋼構造物の輸送用プライマーとして使用。これは、この類のアルキドプライマーがC3以下で、輸送および仮防護プライマーとして用いられる場合、経済的かつ規格適合な選択であることを示しています。
3. 亜鉛リッチプライマーの強防錆位置付け
環境がC4–C5に達した場合、エポキシ亜鉛リッチプライマーを採用しなければなりません。研究アーカイブによれば、Jotun Barrier 80 UHS は体積固形分 85±2%、VOC わずか 134 g/L(GB 30981 / GB/T 34682)、質量固形分 95±2%であり、そのLow VOC特性は環境コンプライアンス上の優位性が明確です;TEKNOZINC 3480 SE は乾膜亜鉛含有率≥80%で、ポリウレタン/エポキシSystemのプライマーとして使用可能であり、トップコートがなくても一定のWeather-Resistant性を備えます。工事配套相談においては、通常C4以上の環境ではDirect亜鉛リッチプライマーで下塗りすることを推奨し、アルキド系で無理にFilm Thicknessを稼ぐことはしません。
六、ApplicationおよびFilm Thickness管理の要点
Film Thickness計画がどんなに科学的でも、Applicationが制御できなければこれまでの努力が無駄になります。配套設計は実行可能なApplicationパラメータに落とし込まなければなりません:
- 環境条件:Temperature 5–35℃、相対Humidity≤80%、SubstrateTemperatureが露点より3℃以上高いこと(エポキシポリウレタントップコート章による)。低温・高湿はアミン白化や硬化不良を引き起こし、High Temperatureは可使時間を短縮します。
- Surface処理:炭素鋼はブラスト Sa 2½、粗度 30–75µm;ステンレス鋼は非Metal研磨材で研磨し傷を付けて付着を確保します。
- Film Thickness測定:各層Application後にウェットフィルムゲージで初期管理し、硬化後に磁性Film Thickness計で ISO 19840 / GB/T 13452 に基づき測定し、DFTが計画範囲に収まることを確認します。
- 塗布回数管理:中塗り 100–150µm は通常1–2回に分け、トップコート 100–120µm は2回に分け、単回塗りの過厚による垂れを避けます。
- Safety防護:イソシアネート硬化剤を含むトップコートSystemでは、Application者は換気+防毒マスク+保護眼鏡+耐薬品手袋が必要です(エポキシポリウレタントップコートSafety章による)。
Water-Basedか溶剤型Systemかの選定のトレードオフについては、Water-BasedペイントとOil-Basedペイントの選び方および工業Water-Based塗料選定ガイドをさらに参照し、VOC、Application性、防錆等級の観点から総合的に判断することができます。
七、配套設計のよくある誤解
- 誤解その1:Film Thicknessは厚いほど良い。過厚は内部応力による割れやピンホールを引き起こし、特に亜鉛リッチプライマーで顕著です。
- 誤解その2:異なるメーカーのペイントを適当に混用する。層間の相性が未検証だと咬底や剥離を招くため、層間再塗装試験が必須です。
- 誤解その3:アルキドプライマーで重防錆を担わせる。C4以上の環境ではアルキド系の耐用年数が不足するため、亜鉛リッチ配套へグレードアップすべきです。
- 誤解その4:Surface処理を軽視する。Sa 2½ は配套が効くための前提であり、ブラスト等級不足はペイントの無駄遣いと同じです。
配套設計サービスでは、通常まず ISO 12944 の環境等級と構造設計寿命から各層のFilm Thicknessを逆算し、その上で現場のApplication条件を組み合わせて具体的製品を選定し、「経験で適当に決める」ことによる早期劣化を避けます。
八、Film Thicknessの経済性と寿命の定量的関係
多くのエンジニアが気にする点:Film Thicknessを倍にすれば寿命も倍になるのか?答えは否で、両者は線形ではなく指数に近い関係ですが、参考となる経験的範囲が存在します。
研究アーカイブの一般基準部分が示す塩水噴霧のベースラインは:通常 500h で膨れなし、片側錆幅≤1–2mm;重防錆は 1000–3000h に達する。この範囲自体がFilm Thicknessと配套等級の積み重ねの結果です——C3級配套(約200µm)で500h級、C5重防錆配套(約270–350µm)で1000–3000h級。言い換えれば、総DFTを200µmから350µm(約1.75倍)に上げることで、塩水噴霧耐性が500hから1000–3000h(2–6倍)へ跳ね上がり、高配套等級の限界寿命利益が極めて高いことが分かります。
理由は、腐食媒体が塗膜を貫通するのが「最も薄い箇所から先に貫通する」という確率的現象だからです。中塗りの厚みを増す(例えば100µmから150µmへ)ことは、媒体が基体に到達する平均経路を著しく長くし、さらにマイカ酸化鉄片層の迷路効果により経路が直線でなくなることで、穿孔確率をさらに低下させます。したがって、重腐食環境では「中塗りを厚く+亜鉛リッチプライマーへグレードアップ」に予算をかけることは、軽環境でむやみに厚塗りするよりもずっと合理的です。
しかし上限を設けねばなりません:亜鉛リッチプライマーが約150µmを超えると割れやすく(Jotun Barrier 80 UHS のDFT上限はまさに150µm)、単回の中塗りが150µmを超えると垂れやピンホールが生じやすいです。ゆえにFilm Thickness計画は「層別に合理的に積み上げる」ものであり、「単層で無理に盛る」ものではありません。
九、配套失效の典型的ケースとメカニズム
成功を知るより失效を知ることの方が重要です。配套設計で高頻度の失效は以下の通り:
- 層間剥離(咬底):最も多いのは「アルキドプライマー+二液型強溶剤トップコート」。研究アーカイブのアルキドさび止めペイント章は明確に「二液型強溶剤ペイントとは相性が悪い」としています。強溶剤が未完全硬化のアルキド層を溶かし、全体がしわ・剥離します。正しい対処は再塗装可能Systemを使うか、シーラー層を入れることです。
- 亜鉛層の亀裂:亜鉛リッチプライマーを単回で200µm以上塗ると、内部応力が集中して割れ、亜鉛粉層が基体から離れます。単回70–80µm、最大150µm超えないよう制御すれば回避できます。
- 付着性ゼロ(Surface処理不足):ワイヤブラシのSt2のみでブラストSa 2½を行わず、粗度が30–75µmに満たないと、塗層がスケールの上に「浮いた」状態となり、数ヶ月でまとめて剥落します。ISO 12944はSa 2½が配套生效の前提であると強調しています。
- トップコートの粉化・光沢消失:C5環境で誤ってアルキドトップコートを使用すると、紫外線により半年以内に粉化し、遮蔽層が露出して腐食を加速します。C4以上はポリウレタン/アクリルWeather-Resistantトップコートが必須です。
- ピンホール穿孔:単回Film Thickness過大や攪拌で混入した空気が消泡しないまま硬化し、ピンホールが残り、そこから腐食が点状に爆発的に進行します。
これらのケースは共通して一つの結論を指します:配套設計はシステム工学であり、いずれかの环节の弱点は腐食によって増幅されます。
十、現場Film Thickness測定と検収サンプリング
Film Thickness計画がどんなに科学的でも、現場での実践は測定にかかっています。工業保護塗料のDFT検収は通常 ISO 19840 / GB/T 13452 の測定原則に従います:
- ウェットフィルム初期管理:各層噴塗直後に表乾前の領域でウェットフィルムゲージを使い測定し、乾膜に換算(乾膜=Wet Film×体積固形分)。例えば体積固形分85%のBarrier 80 UHSでは、Wet Film100µmが乾膜約85µmに相当します。
- 乾膜再測定:硬化後に磁性Film Thickness計で多点測定。難所(エッジ、溶接部、内角)はFilm Thicknessが天然的に薄いため、先行塗りや追加噴塗をすべきです。
- 判定しきい値:一般に「90%の測定点≥規定最小Film Thickness、残りの測定点≥規定値の90%」を要求し、かつ2倍以上の過厚による垂れ領域が現れてはならない。
- 記録の遡及可能性:各スパン/各セグメントのFilm Thickness分布を保管し、寿命責任の境界特定の根拠とします。
測定を工程に組み込み、完工後の抜き取りではなくすることは、配套設計のクローズドループにおける重要な一歩です。
十一、環境コンプライアンスとVOC管理
GB 30981-2020『工業防護塗料中の有害物質の限度』の実施に伴い、配套設計は防錆だけでなく環境の勘定も払わねばなりません。研究アーカイブが示す対照データ:
- Jotun Barrier 80 UHS:VOC 134 g/L(GB 30981 / GB/T 34682)、質量固形分 95±2%、超Low VOC高固形分エポキシ亜鉛リッチに属します。
- Jotun Jotacote Universal N10:VOC 239 g/L(GB 30981 / GB/T 23985)。
- TEKNOZINC 3480 SE:VOC 約300 g/L、体積固形分 約66%。
同じ亜鉛リッチプライマーでも、VOCは300 g/Lから134 g/Lへ、固形分と溶剤処方次第で下げられることが分かります。KeXin New Material(kexinMaterials)は配套推奨にあたり、環境敏感プロジェクトには高固形分Low VOC製品を優先提案し、ISO 12944の防錆等級を満たしつつコンプライアンスリスクを低減します。注意すべきは、Low VOCが低Performanceを意味しないことで、Barrier 80 UHSはC5でも「非常に高い(VH)」耐久性に達しており、防錆と環境対応の両立が可能であることを示しています。
さらに、イソシアネート硬化剤を含むポリウレタントップコートSystemは職業病危害要因に該当するため、Applicationは換気+防毒マスク+保護眼鏡+耐薬品手袋が必須で、未硬化塗膜の研磨を避ける必要があります(エポキシポリウレタントップコートSafety章による)。
十二、Substrate別の配套の違い
配套設計はSubstrateから切り離せません。炭素鋼、ステンレス鋼、溶融亜鉛めっき鋼の3者はSurface特性が異なり、プライマー戦略もそれに応じて変化します:
- 炭素鋼:最も一般的で、ブラストSa 2½後にDirectエポキシ亜鉛リッチまたはエポキシ鉄赤プライマーを塗ればよいです。研究アーカイブは「炭素鋼ブラストSa 2½、ショッププライマー、プライマー+中塗り+トップコート配套」をISO 12944の基準経路として明確にしています。
- ステンレス鋼:緻密な酸化クロム膜のため通常のペイントが付着しにくいです。研究アーカイブのJotun Jotacote Universal N10データでは、ステンレス鋼は非Metal研磨材で研磨し傷を付けて機械的噛み合いを確保する必要があり、通常は非亜鉛系プライマーを選定します(亜鉛リッチプライマーのステンレス鋼に対する犠牲防食の意味は限定的で、かえって電位差により新たな問題を引き起こす可能性があります)。
- 溶融亜鉛めっき鋼:亜鉛めっき層自体が耐食性を備えますが、Surfaceが滑らかで亜鉛塩が付着している場合があります。研究アーカイブはJotun Barrier 80 UHSが「摩耗亜鉛めっき鋼」の補修に適すると述べており、亜鉛層の局部的損傷時にはエポキシ亜鉛リッチで部分補強できることを示しています;全体配套には先に亜鉛塩を除去し、軽く研磨してから互換プライマーを塗り、まとめて剥落するのを避けます。
- アルミ合金:軽Metalのため、非亜鉛・非強アルカリプライマーが必要で、電位整合と付着性に留意します。
Substrateの識別は配套設計の第一歩であり、それを飛ばして「富亜鉛プライマー + マイカ鉄中塗り + ポリウレタントップコート」をそのまま流用すると、特殊なSubstrateで失敗する可能性がある。
十三、補修および改修配套の連携
構造物が稼働して数年経過すると、局部的な錆びは避けられない。改修配套の設計原則:
- 旧塗膜の状態評価:付着性がまだGoodで、トップコートのみが粉化している場合は、研磨後にDirectトップコートを重塗りする;プライマーが既に失效している場合は、Sa 2½ まで除去してプライマー+中塗り+トップコートをやり直す必要がある。
- 層間適合性:旧Systemがアルキドである場合、新たに二液型強溶剤トップコートを補塗すると下塗りを侵食する(研究档案:アルキドは二液型強溶剤ペイントと適合しない)。まずアルキドの重塗り可能なトップコートを使用するか、または全体を削り取るべきである。
- 局部的な亜鉛補修:富亜鉛プライマーが局部的に損傷した場合、Barrier 80 UHS 類の高固形分エポキシ富亜鉛ペイントで部分補修し、その後中間塗料、トップコートを補って、遮蔽の連続性を回復させる。
- Film Thicknessの均し:補修箇所のFilm Thicknessは元のSystemと面一にすべきであり、段差部での液溜まりによる腐食加速を避ける。
- 記録のクローズ:毎回の改修で位置、工法、Film Thicknessを記録し、寿命档案を形成する。
KeXin New Material(kexinMaterials)は旧改プロジェクトにおいて、まず付着性と旧塗膜適合性の診断を一度行い、それから「局部補修」か「全体やり直し」かを決定し、盲目的なApplicationによる無駄を避けている。
十四、主要技術標準および検出方法早見表
配套設計は標準の引用と検証検出を欠かせない。研究档案の通用標準部分は工業保護ペイントのコア標準をまとめており、以下に機能別に分類して、工事担当者が参照しやすいようにする:
| 検出項目 | 標準番号 | 主要判定 |
|---|---|---|
| VOC 測定 | GB/T 23985-2009、GB/T 23986-2009(GC-MS)、ISO 11890、ISO 17895 | 工業保護ペイントは GB 30981-2020 の限度値に拘束される |
| 中性塩水噴霧 | GB/T 1771-2007、ASTM B117、DIN EN ISO 9227 | 通常 500h で発泡なし/片側錆び≤1–2mm;重防錆 1000–3000h |
| 付着性(クロスカット) | GB/T 9286-1998、ISO 2409、ASTM D3359 | 0–5 級、0/1 級が優(剥離≤5%) |
| 人工気候老化 | GB/T 1865(キセノンランプ)、GB/T 23987(紫外線)、ASTM G154、ISO 11507 | 1000h で変色≤2 級、粉化≤1 級 |
| 光沢(60°) | GB/T 9754、ISO 2813、ASTM D523 | 高光沢≥85 GU |
| 鉛筆Hardness | GB/T 6739、ISO 15184 | B–H 級 |
| 柔軟性/衝撃 | GB/T 1731、GB/T 1732、ASTM D2794 | 曲げ直径≤2mm、衝撃≥50cm |
| 鋼構造防錆System | ISO 12944-2018 | C2–CX 腐食等級、プライマー+中塗り+トップコート配套、Sa 2½ |
| Wear-Resistant耗(Taber) | GB/T 1768、ASTM D4060 | ≤10–50 mg/1000 回転(等級による) |
| 乾燥時間 | GB/T 1728 | 指触乾燥≤4h、硬乾燥≤24h(工業ペイントで一般的) |
さらに、環境対応有害物質のコア国標には以下が含まれる:GB 30981-2020『工業保護塗料中の有害物質の限度値』、GB 24409-2020『車両塗料中の有害物質の限度値』;Heavy metals参考限度値は鉛≤90 mg/kg、カドミウム≤75 mg/kg。EU は 2004/42/EC および CARB/SCAQMD Rule 1113 を参照。
強調すべきは、標準番号は全称+番号(例:ISO 12944-2018、GB/T 1771-2007)で記載すべきであり、略記してはならない。さもないと技術協定や検出報告書で誤解を生じやすい。配套設計ファイルの末尾に「標準引用リスト」を添付することは、コンプライアンスの証跡であると同時に、検収側の照合にも便利である。
十五、Film Thicknessおよび塗布率計算例
配套設計では「体積固形分」を「Wet Film/乾膜」および「理論塗布率」に換算することがよく必要となる。以下、研究档案の実データで演示する。
例一:富亜鉛プライマーのWet Film管理。Jotun Barrier 80 UHS 体積固形分 85±2%。設計要求乾膜 DFT 80µm の場合、必要なWet Film WFT ≈ DFT ÷ 体積固形分 = 80 ÷ 0.85 ≈ 94µm。実際の噴霧ではWet Filmゲージ読みを約 94µm に制御し、硬乾燥後に乾膜を測定して照合する。誤ってWet Filmを乾膜と見なして 80µm 噴霧すると、乾膜は約 68µm しか残らず、設計下限を下回り防錆寿命が削られる。
例二:理論塗布率。同製品の理論塗布率表示は 14–5.6 m²/L(対応 DFT 60–150µm)。式で検証可能:塗布率(m²/L)= 体積固形分 × 1000 ÷ DFT(µm)。体積固形分 0.85、DFT 80µm をとると、0.85×1000÷80 ≈ 10.6 m²/L となり、表示区間内に収まりデータの整合性が確認できる。現場ではさらに損耗係数(複雑構造 0.6–0.8 利用率)を乗じ、実際の消費量は理論値より高くなる。
例三:中間塗料増厚の経済計算。エポキシマイカ鉄中塗りの体積固形分は約 80%、100µm から 150µm に上げることで、平米あたりの塗料増加は (150−100)×0.8÷1000 = 0.04 L だが、媒体経路を大幅に延長し、塩水噴霧耐性を 500h 級から 1000h 級以上へ飛躍させる。この「薄い一層」の限界投資は、重防錆において費用対効果が最も高い行動の一つである。
この三組の換算を習得すれば、配套設計は「感覚でFilm Thicknessを申告」から「計算可能・検算可能」な工学的意思決定へと変わる。
十六、グリーン化および高固形分傾向
配套設計は「防錆のみ」から「防錆+環境対応」の二重拘束へと進んでいる。研究档案の比較データは既に傾向を示している:同じ富亜鉛プライマーで、VOC は TEKNOZINC 3480 SE の約 300 g/L から、Jotun Barrier 80 UHS の 134 g/L へ低下可能であり、それは体積固形分の向上(85±2%)と低毒性溶剤への変更による。GB 30981-2020 の限度値厳格化の背景で、高固形分・低 VOC 製品が主流となる。
同時に、Water-Based工業ペイントは軽防錆シーンで溶剤型アルキドに徐々に置き換わっているが、重防錆分野ではWater-Basedエポキシ/ポリウレタンの耐塩水噴霧および厚膜化が依然として工法上の制限を受けるため、短期的には溶剤型富亜鉛+マイカ鉄+ポリウレタン配套が C4–C5 の安定選択であり続ける。配套設計者は標準と製品の反復改善を追跡し、コンプライアンスの前提で最適を選ぶべきであり、盲目的に新しさを追うべきではない。
十七、配套設計常用用語表
専門間連携を容易にするため、本稿関連のコア用語をまとめる:
- DFT(Dry Film Thickness):乾Film Thicknessさ、硬化後の塗Film Thicknessさ、単位は µm、配套設計の硬指標である。
- WFT(Wet Film Thickness):湿Film Thicknessさ、Application直後の厚さ、乾膜の逆算に用いる。
- 体積固形分(Volume Solids):塗料中の成膜物質の体積比率、Wet Filmから乾膜への転換率を決定する。
- Sa 2½:ISO 8501-1 ブラスト清浄等級「ほぼ白」(near white)、配套設計の推奨起点。
- C2–CX:ISO 12944 大気腐食等級、低から極端まで。
- Im1–Im3:浸漬/埋設腐食等級、それぞれ淡水、海水、土壌に対応。
- 陰極防食:富亜鉛プライマー中の亜鉛粉が犠牲陽極として優先的に腐食し、鋼鉄を保護する。
- 遮蔽効果:マイカ酸化鉄などの鱗片状顔料が媒体拡散経路を延長する。
- VOC:揮発性有機化合物、GB 30981-2020 等の限度値に拘束される。
- 適用期間(Pot Life):二液型ペイントMixing後に使用可能な時間、超過は廃棄。
この用語を習得して初めて、配套設計の技術協定を明確に記述できる。
よくある質問
問:なぜ防錆ペイントは必ずプライマー、中塗り、トップコートの三層に分ける必要があり、一種類のペイントだけ塗ってはいけないのか?
答:単層のペイントでは、付着、遮蔽、Weather-Resistantの三つの機能を同時に満たせない。プライマーはMetalに密着し付着と陰極防食を担い、中塗りはFilm Thicknessによる遮蔽を増し、トップコートは紫外線と大気老化に耐える。三層の分担により初めて寿命とコストを両立できる。
問:プライマー 70–80µm、中塗り 100–150µm、トップコート 100–120µm というこのFilm Thicknessは強制標準か?
答:これは強制国標数値ではなく、研究档案のエポキシポリウレタントップコート章で归纳された「典型的配套Film Thickness」であり、業界で常用される保守的構成である。実際のFilm Thicknessは ISO 12944 腐食等級および構造設計寿命に基づき調整すべきで、C2 ならより低く、C5 以上ならより高く必要。
問:エポキシ富亜鉛プライマーは厚く塗ってもよいか?
答:推奨しない。亜鉛粉層が約 150µm を超えると割れや剥離を起こしやすく亜鉛粉を無駄にする。Jotun Barrier 80 UHS の DFT 推奨上限は 150µm であり、C5「非常に高い」耐久に達すればよく、それ以上の厚みは不要。
問:アルキド防錆ペイントの上にDirect二液型ポリウレタントップコートを塗ってよいか?
答:不可。研究档案はアルキドペイントが「二液型強溶剤ペイントと適合しない」と明記しており、強溶剤トップコートはアルキド下層を溶解させ咬底・膨潤を引き起こす。アップグレードする場合は、重塗り可能Systemの確認か、封止層の追加が必要。
問:Würth Rust Stop のようなアルキドプライマーはどんなシーンに適しているか?
答:研究档案によれば、その塩水噴霧は約 500h、ISO 12944 C3 を満たし、鋼構造の輸送用プライマーや C3 以下の軽防錆下塗りとして使用可能で、一般的なトップコートSystemを重塗りでき、経済型一時/軽防錆プライマーとして位置づけられる。
問:なぜSurface処理を Sa 2½ まで行う必要があるのか?
答:ISO 12944 は炭素鋼ブラスト Sa 2½(ISO 8501-1)かつ粗度 30–75µm 制御を推奨し、塗膜付着性を保証するため。処理が不達なら、どんなに科学的な配套でも付着失效で早期損傷する。
問:相対Humidityが 80% を超えてもApplicationできるか?
答:エポキシポリウレタン配套は相対Humidity≤80% かつSubstrateTemperatureが露点より 3℃ 以上高いことを要求する。高湿は硬化不良、白化、付着性低下を招くため、避けるか除湿措置をとるべき。
問:Film Thicknessは現場でどう測定するか?
答:各層はウェットフィルムゲージで初期管理し、乾燥後は磁性Film Thickness計を用いて ISO 19840 / GB/T 13452 に基づき複数点で測定し、DFT が規定の範囲内にあることを確認する。