В антикоррозийных работах на стальных конструкциях, инженерной технике и промышленных объектах одним слоем краски зачастую трудно одновременно обеспечить три функции: «адгезия, барьер, атмосферостойкость». Действительно надёжный антикоррозийный эффект достигается за счёт системного проектирования комплекса грунтовок от ржавчины — то есть системы покраски с координированной работой трёх слоёв: грунтовки, промежуточного покрытия и финишного покрытия. В данной статье, исходя из механизма коррозии и опираясь на систему коррозионных классов ISO 12944, приведены применимые на практике планирование толщины плёнки и логика комплектации; все конкретные значения взяты из открытых технических архивов и стандартов. Компания Kexin New Materials (kexinMaterials) в ходе длительного обслуживания проектов промышленной защиты также постоянно подчёркивает антикоррозийную концепцию «приоритет системной комплектации над выбором отдельного продукта».
I. Почему защита от ржавчины не может опираться только на один слой краски
Коррозия металла — это электрохимический процесс: вода, кислород и ионы (например, хлорид-ионы) проникают через дефекты или поры лакокрасочной плёнки и образуют на поверхности металла гальваническую пару, при которой железо теряет электроны и растворяется в виде ионов железа. Однослойное покрытие имеет три внутренних противоречия:
Во-первых, противоречие между адгезией и барьером. Грунтовка должна прилегать к металлу, обеспечивать хорошую адгезию и участвовать в защите от коррозии (например, катодная защита цинконаполненной грунтовки), но её атмосферостойкость обычно низка, и при прямом воздействии она мелеет и разрушается. Финишное покрытие обладает отличной атмосферостойкостью, но ему трудно напрямую сцепиться с гладким металлом.
Во-вторых, противоречие между толщиной плёнки и частотой дефектов. Если одна краска достигает толщины более 200 мкм, время поверхностного и полного высыхания значительно увеличивается, и легко возникают подтёки, кратеры. Нанесение нескольких тонких слоёв послойно позволяет контролировать дефекты и накапливать общую толщину.
В-третьих, противоречие между стоимостью и сроком службы. В условиях тяжёлой антикоррозийной защиты наращивание толщины обычной алкидной краской уступает научно обоснованному комплекту «эпоксидная цинконаполненная грунтовка + эпоксидная слюдистожелезная промежуточная + полиуретановая финишная», при равной толщине срок службы последнего в несколько раз выше.
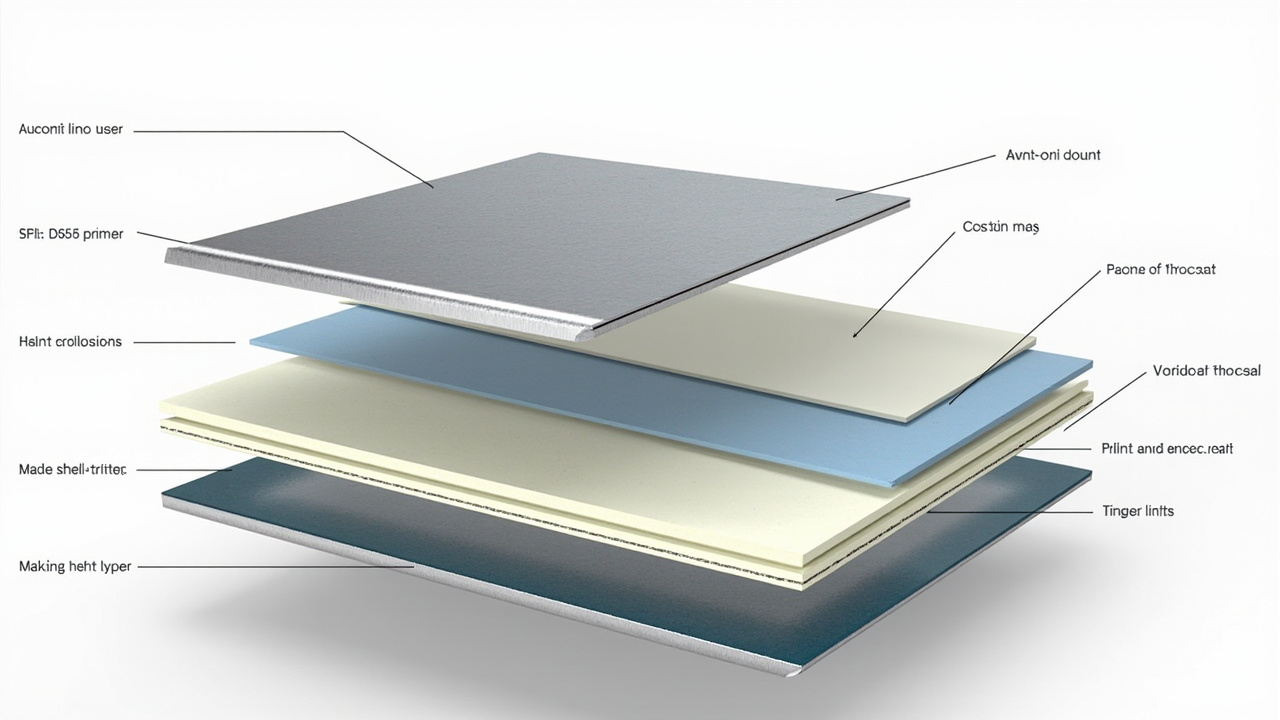
Поэтому ядро проектирования комплекса грунтовок от ржавчины — разнести три функции «антикоррозия, утолщение, атмосферостойкость» по трём слоям, каждый из которых выполняет свою задачу. Согласно принципам комплектации, обобщённым в разделе «эпоксидно-полиуретановая финишная краска» исследовательского архива: грунтовка (антикоррозия/адгезия) + промежуточное покрытие (утолщение/барьер) + финишное покрытие (атмосферостойкость/декор).
II. Разбор ролей трёхслойного комплекта
1. Грунтовка: первая линия защиты от коррозии
Грунтовка прилегает к основанию и отвечает за адгезию и начальную защиту. По механизму защиты делится на три типа:
- Катодная защита: представлена эпоксидной цинконаполненной грунтовкой, содержание цинка в сухой плёнке ≥80% (по массе), цинковый порошок как жертвенный анод корродирует первым, защищая стальную основу. Согласно исследовательскому архиву, TEKNOZINC 3480 SE имеет содержание цинка в сухой плёнке ≥80% и соответствует EN ISO 12944-5; цинковый порошок Jotun Barrier 80 UHS соответствует ASTM D520 Type II и требованиям состава ISO 12944-5.
- Барьерный тип: представлен эпоксидной железооксидной, алкидной железооксидной грунтовкой; опирается на плотную плёнку и антикоррозийные пигменты для физической блокировки коррозионной среды. Согласно разделу «алкидная антикоррозийная краска» исследовательского архива, это система однокомпонентной алкидной смолы + железооксидного/серого антикоррозийного пигмента, выдерживает 3% NaCl солевой раствор 24 ч без растрескивания и вздутия.
- Пассивирующий тип: содержит ингибирующие пигменты, такие как фосфат цинка, вызывающие пассивацию поверхности металла с образованием защитной плёнки.
2. Промежуточное покрытие: основа утолщения и барьера
Промежуточное покрытие — ядро «утолщения + барьера» в комплексной системе. Эпоксидная слюдистожелезная промежуточная использует пластинчатую структуру железной слюдки (MIO), формируя в плёнке барьер в виде черепицы. Согласно пояснению механизма в исследовательском архиве: пластинки железной слюдки в эпоксидной промежуточной удлиняют путь диффузии коррозионной среды, значительно повышая срок барьерной службы. Промежуточное покрытие обычно наносится наибольшим числом слоёв и даёт наибольшую толщину.
3. Финишное покрытие: слой защиты атмосферостойкости и декора
Финишное покрытие напрямую противостоит ультрафиолету, дождю, промышленной атмосфере. Полиуретановая и акриловая финишные краски обладают отличной атмосферостойкостью, обеспечивают блеск и сохранение цвета. Следует особо отметить, что некоторые системы финишных покрытий содержат сильные растворители (например, изоцианатный отвердитель двухкомпонентного полиуретана с сопутствующим растворителем), которые при несовместимой грунтовке вызывают отслаивание и набухание. Согласно разделу «алкидная антикоррозийная краска» исследовательского архива, чётко указано её ограничение: несовместимость с двухкомпонентными красками на сильных растворителях — то есть нанесение двухкомпонентного полиуретанового/эпоксидного финишного покрытия на сильных растворителях прямо поверх алкидной грунтовки легко приводит к межслойному растворению и разрушению.
III. Типичная комплектная толщина плёнки и планирование
В разделе «эпоксидно-полиуретановая финишная краска» исследовательского архива приведён типичный для отрасли комплект толщин грунт+середина+финиш, также являющийся наиболее распространённой консервативной конфигурацией промышленной защиты:
| Слой | Рекомендуемый тип продукта | Толщина одного слоя | Число слоёв | Накопленная толщина | Основная функция |
|---|---|---|---|---|---|
| Грунтовка | Эпоксидная цинконаполненная грунтовка | 70–80 µm | 1 слой | 70–80 µm | Катодная защита / адгезия |
| Промежуточное | Эпоксидная слюдистожелезная промежуточная | 100–150 µm | 1–2 слоя | 100–150 µm | Утолщение / барьер |
| Финишное | Эпоксидно-полиуретановая финишная краска | 100–120 µm | 2 слоя | 100–120 µm | Атмосферостойкость / декор |
| Итого | — | — | — | 270–350 µm | Системная антикоррозия |
Согласно данным этого раздела, требования к нанесению комплекта: температура 5–35℃, относительная влажность ≤80%, температура основания выше точки росы более чем на 3℃; предпочтительны безвоздушное или пневматическое распыление под высоким давлением, кисть и валик — только для мелкого ремонта. Упаковка: основа 20 кг + отвердитель 4 кг, хранение 5–35℃, срок годности 12 месяцев.
Стоит отметить, что толщина цинконаполненной грунтовки не чем больше, тем лучше. Слишком толстый слой цинкового порошка (более 150 мкм) напротив легко даёт растрескивание и отслаивание, а также расходует цинк впустую. Рекомендуемый диапазон DFT для Jotun Barrier 80 UHS — 60–150 мкм, в исследовательском архиве отмечено, что при испытании по ISO 12944-6 в C5 он достигает «очень высокой (VH)» долговечности, что может служить ориентиром верхнего предела толщины тяжёлой антикоррозийной грунтовки.
IV. Коррозионные классы ISO 12944 и возрастание толщины
ISO 12944-2018 — международный базовый стандарт проектирования антикоррозийных систем стальных конструкций, он делит коррозионную среду на:
- C2 (низкая): большинство сельских атмосфер, низкое загрязнение.
- C3 (средняя): городская и обычная промышленная атмосфера, или прибрежная с низкой солёностью.
- C4 (высокая): сильно загрязнённые промзоны, прибрежные солевые туманы.
- C5 (очень высокая): высокосолёные прибрежные, тяжёлые промзоны.
- CX (экстремальная): экстремальные среды вроде offshore-платформ.
- Im1–Im3: погружённые среды (пресноводное погружение, морское погружение, подземное).
Чем выше класс коррозии, тем выше скорость коррозии на единицу площади, и общая толщина сухой плёнки (DFT) комплекта должна возрастать. Это потому, что проникновение коррозионной среды — вопрос вероятности и пути: более толстая и плотная система покрытия снижает вероятность сквозного пробоя.
В общей части стандартов исследовательский архив чётко указывает: антикоррозийная система стальных конструкций согласно ISO 12944-2018 (классы коррозии C2–CX, проектирование комплекта), стальное основание пескоструй Sa 2½, цеховая грунтовка, комплект грунт+середина+финиш. Ниже приведена таблица планирования толщины для разных классов коррозии:
| Класс коррозии | Типичная среда | Подготовка поверхности | Пример комплекта | План DFT | Цель долговечности |
|---|---|---|---|---|---|
| C2 | Сухая сельская | Sa 2 / St 3 | Алкидная грунтовка + алкидная финишная | 120–160 µm | Низкий срок от коррозии |
| C3 | Город / обычная промышленность | Sa 2½ | Эпоксидная грунтовка + полиуретановая финишная (или алкидная грунтовка типа Würth как транспортировочная) | 160–200 µm | Средняя |
| C4 | Промзона / прибрежье | Sa 2½ | Эпоксидная цинконаполненная грунт + эпоксидная слюдистожелезная середина + полиуретановая финишная | 200–280 µm | Высокая |
| C5 | Тяжёлая промзона / высокосолёное побережье | Sa 2½ + контроль шероховатости | Эпоксидная цинконаполненная грунт(70–80) + эпоксидная слюдистожелезная середина(100–150) + полиуретановая финишная(100–120) | 270–350 µm | Очень высокая (VH) |
| CX/Im | Offshore / погружение | Sa 2½ или строже | Высокосодержащий эпоксидный цинконаполненный грунт + толстослойная эпоксидная промежуточная + специальное финишное покрытие | свыше 350 µm | Экстремальные |
Можно четко увидеть: от C2 до C5 общая толщина пленки увеличивается с примерно 120µm до примерно 350µm, рост почти в три раза. Это увеличение — не просто «нанести несколько лишних слоев», а системное обновление с одновременным повышением уровня антикоррозийной защиты грунтовки, экранирующей толщины промежуточного покрытия и количества слоев атмосферостойкого финишного покрытия.
Необходимо подчеркнуть, что увеличение толщины пленки должно соответствовать классу подготовки поверхности. ISO 12944 рекомендует пескоструйную обработку углеродистой стали до Sa 2½ (ISO 8501-1), что соответствует шероховатости около 30–75µm (согласно требованиям к подготовке поверхности в разделе алкидной антикоррозийной краски). Если подготовка поверхности не соответствует стандарту, даже самая толстая пленка покрытия рано выйдет из строя из-за потери адгезии.
V. Границы выбора ключевых материалов
1. Границы применимости алкидной грунтовки
Алкидная антикоррозийная краска имеет низкую стоимость и удобна в применении, но в исследовательском архиве четко указаны ее ограничения: плохая стойкость к растворителям/кислотам и щелочам, медленное высыхание, несовместимость с двухкомпонентными красками на сильных растворителях. Поэтому алкидная система подходит для легкой защиты от коррозии C2–C3 или в качестве «транспортировочной грунтовки» для стальных конструкций краткосрочной защиты, ее не следует наносить непосредственно под двухкомпонентное финишное покрытие на сильных растворителях. Если необходимо выполнить модернизацию тяжелой антикоррозийной защиты поверх алкидной основы, сначала убедитесь, что финишное покрытие относится к алкидной системе с возможностью перекрашивания, или сначала нанесите совместимый межслойный изолирующий слой.
2. Позиционирование алкидной грунтовки типа Würth Rust Stop
Согласно разделу «Würth Rust Stop Primer» исследовательского архива: химическая основа этой грунтовки — алкидная смола, цвет красно-коричневый, плотность 1,28 г/см³; солевой туман около 500ч (DIN EN ISO 9227), соответствует коррозионному классу ISO 12944 C3 «высокий»; время высыхания около 16ч, укрывистость около 8 м²/баллон (750мл), минимальный расход 90 мл/м²; температура нанесения 15–25℃; совместима с обычными системами финишных покрытий; используется как транспортировочная грунтовка для стальных конструкций. Это показывает, что данная алкидная грунтовка при C3 и ниже, в качестве транспортировочной и временной защитной грунтовки, является экономичным и соответствующим нормам выбором.
3. Сильная антикоррозийная позиция цинконаполненной грунтовки
Когда среда достигает C4–C5, необходимо использовать эпоксидную цинконаполненную грунтовку. Согласно исследовательскому архиву, Jotun Barrier 80 UHS имеет объемное содержание твердых веществ 85±2%, VOC всего 134 г/л (GB 30981 / GB/T 34682), весовое содержание твердых веществ 95±2%, его низкая характеристика VOC имеет явное преимущество в экологическом соответствии; TEKNOZINC 3480 SE имеет содержание цинка в сухой пленке ≥80%, может использоваться как грунтовка для полиуретановой/эпоксидной системы, и без финишного покрытия обладает определенной атмосферостойкостью. В консультациях по комплектации проектов обычно рекомендуется для среды выше C4 напрямую использовать цинконаполненную грунтовку в качестве основы, а не пытаться набрать толщину алкидной системой.
VI. Ключевые моменты нанесения и контроля толщины пленки
Как бы научно ни была спланирована толщина пленки, потеря контроля при нанесении сведет все усилия на нет. Проектирование комплектации должно опираться на выполнимые параметры нанесения:
- Условия среды: температура 5–35℃, относительная влажность ≤80%, температура основания выше точки росы более чем на 3℃ (согласно разделу эпоксидно-полиуретановой финишной краски). Низкая температура и высокая влажность приведут к побелению по аминному механизму и плохому отверждению; высокая температура сократит время жизни смеси.
- Подготовка поверхности: пескоструйная обработка углеродистой стали Sa 2½, шероховатость 30–75µm; нержавеющую сталь необходимо обработать неметаллическим абразивом для создания царапин, обеспечивающих адгезию.
- Измерение толщины: после каждого слоя нанесения предварительный контроль влажной пленки картой, после высыхания — магнитным толщиномером по ISO 19840 / GB/T 13452 отбор точек, чтобы убедиться, что DFT находится в запланированном диапазоне.
- Контроль количества слоев: промежуточное покрытие 100–150µm обычно наносится за 1–2 слоя, финишное покрытие 100–120µm — за 2 слоя, чтобы избежать стекания при слишком толстом одном слое.
- Защита безопасности: системы финишных покрытий с отвердителем, содержащим изоцианат, требуют от персонала вентиляции + противогазовой маски + защитных очков + химически стойких перчаток (согласно разделу безопасности эпоксидно-полиуретановой финишной краски).
По вопросам выбора между водным и растворимым покрытием можно дополнительно обратиться к тому, как выбирать водную и масляную краску и руководству по выбору промышленного водного покрытия, чтобы сделать комплексное суждение с точки зрения VOC, технологичности нанесения и уровня антикоррозийной защиты.
VII. Распространенные заблуждения в проектировании комплектации
- Заблуждение 1: чем толще пленка, тем лучше. Чрезмерная толщина вызывает внутренние напряжения и растрескивание, кратеры, особенно у цинконаполненного грунта.
- Заблуждение 2: произвольное смешивание красок разных производителей. Непроверенная межслойная совместимость легко приводит к съеданию нижнего слоя и отслаиванию, необходимо проводить испытания межслойного перекрашивания.
- Заблуждение 3: использование алкидного грунта для тяжелой антикоррозийной защиты. При среде выше C4 срок службы алкидной системы недостаточен, следует перейти на цинконаполненную комплектацию.
- Заблуждение 4: игнорирование подготовки поверхности. Sa 2½ — предпосылка эффективности комплектации, недостаточный уровень пескоструйной обработки равносилен трате краски.
В рамках услуг по проектированию комплектации обычно сначала на основе класса среды ISO 12944 и расчетного срока службы конструкции выводят толщину каждого слоя, затем с учетом условий нанесения на объекте выбирают конкретный продукт, избегая раннего выхода из строя из-за «решений на глаз по опыту».
VIII. Количественная связь между экономичностью толщины пленки и сроком службы
Многие инженеры задаются вопросом: если толщина пленки удваивается, удваивается ли и срок службы? Ответ отрицательный, связь ближе к экспоненциальной, чем к линейной, но существуют ориентировочные интервалы.
Базовый уровень солевого тумана, приведенный в общих стандартах исследовательского архива: обычно 500ч без вспучивания, односторонняя коррозия ≤1–2мм; тяжелая антикоррозийная защита может достигать 1000–3000ч. Этот интервал сам по себе является результатом наложения толщины пленки и уровня комплектации — комплектация класса C3 (около 200µm) достигает уровня 500ч, тяжелая антикоррозийная комплектация C5 (около 270–350µm) достигает уровня 1000–3000ч. Иными словами, при увеличении общей DFT с 200µm до 350µm (примерно в 1,75 раза) стойкость к солевому туману скачкообразно возрастает с 500ч до 1000–3000ч (в 2–6 раз), что показывает крайне высокую маржинальную выгоду по сроку службы для высокоуровневой комплектации.
Причина в том, что проникновение коррозионной среды через пленку покрытия — вероятностное событие «пробой в самом тонком месте». Увеличение толщины промежуточного покрытия (например, с 100µm до 150µm) значительно удлиняет средний путь среды до основания, а лабиринтный эффект чешуек слюдяного железа делает путь нелинейным, дополнительно снижая вероятность перфорации. Поэтому в сильно коррозионной среде выгоднее потратить деньги на «утолщение промежуточного покрытия + модернизацию цинконаполненного грунта», чем слепо наращивать толщину в легкой среде.
Но необходимо установить предел: цинконаполненная грунтовка свыше примерно 150µm легко растрескивается (верхний предел DFT Jotun Barrier 80 UHS как раз 150µm); однослойное промежуточное покрытие свыше 150µm легко стекает, образует кратеры. Поэтому планирование толщины пленки — это «разумное послойное суммирование», а не «жесткое наращивание в один слой».
IX. Типичные случаи отказа комплектации и механизмы
Понимать отказы важнее, чем понимать успехи. Несколько частых видов отказов в проектировании комплектации:
- Межслойное отслаивание (съедание нижнего слоя): чаще всего встречается в «алкидный грунт + двухкомпонентное финишное покрытие на сильных растворителях». В разделе алкидной антикоррозийной краски исследовательского архива прямо указано «несовместимость с двухкомпонентными красками на сильных растворителях». Сильный растворитель растворяет не полностью отвержденный алкидный слой, вызывая морщинистость и отслаивание целыми пластами. Правильный подход — использовать систему с возможностью перекрашивания или нанести изолирующий слой.
- Растрескивание цинкового слоя: цинконаполненная грунтовка нанесена за один проход толщиной свыше 200µm, концентрация внутренних напряжений вызывает растрескивание, слой цинкового порошка отделяется от основания. Контроль одного слоя 70–80µm, максимум не более 150µm, позволяет этого избежать.
- Обнуление адгезии (недостаточная подготовка поверхности): только проволочная щетка St2 вместо пескоструйной Sa 2½, шероховатость менее 30–75µm, покрытие «плавает» на окалине, через несколько месяцев отслаивается пластами. ISO 12944 подчеркивает, что Sa 2½ — предпосылка эффективности комплектации.
- Меление и потеря блеска финишного покрытия: в среде C5 ошибочно используется алкидная финишная краска, ультрафиолет в течение полугода вызывает ее меление, обнаженный экранирующий слой ускоряет коррозию. Выше C4 обязательно полиуретановое/акриловое атмосферостойкое финишное покрытие.
- Перфорация кратерами: слишком большая толщина одного слоя или воздух, попавший при перемешивании и не удаленный, оставляют после отверждения кратеры, коррозия начинается точечно из кратеров.
Эти случаи указывают на общий вывод: проектирование комплектации — системная инженерия, недостаток любого звена усиливается коррозией.
X. Измерение толщины пленки на объекте и выборочный приемочный контроль
Как бы научно ни была спланирована толщина пленки, реализация зависит от измерений. Приемка DFT промышленного защитного покрытия обычно следует принципам отбора точек ISO 19840 / GB/T 13452:
- Предварительный контроль влажной пленки: сразу после распыления каждого слоя измерить картой влажной пленки в не подсохшем участке, пересчитать в сухую пленку (сухая пленка = влажная пленка × объемное содержание твердых веществ). Например, для Barrier 80 UHS с объемным содержанием твердых 85% влажная пленка 100µm соответствует сухой пленке около 85µm.
- Повторное измерение сухой пленки: после высыхания магнитным толщиномером отбор точек. В трудных местах (края, сварные швы, внутренние углы) толщина пленки естественно меньше, следует предварительно покрыть или дополнительно напылить.
- Пороговые значения оценки: обычно требуется «90% точек измерения ≥ минимальной заданной толщины пленки, остальные точки ≥ 90% от заданного значения», и не допускается появление зон стекания толщиной более чем в два раза превышающей норму.
- Документируемость и прослеживаемость: распределение толщины пленки каждого пролета/участка должно архивироваться как основание для определения ответственности за срок службы.
Встраивание измерений в технологический процесс, а не выборочная проверка после завершения — ключевой шаг замыкания проектирования комплектации.
XI. Экологическое соответствие и контроль VOC
С введением GB 30981-2020 «Ограничения на вредные вещества в промышленных защитных покрытиях» проектирование комплектации должно учитывать не только антикоррозийность, но и экологичность. Исследовательский архив дает несколько сравнительных точек данных:
- Jotun Barrier 80 UHS: VOC 134 г/л (GB 30981 / GB/T 34682), весовое содержание твердых 95±2%, относится к эпоксидному цинконаполненному грунту с ультранизким VOC и высоким содержанием твердых.
- Jotun Jotacote Universal N10: VOC 239 г/л (GB 30981 / GB/T 23985).
- TEKNOZINC 3480 SE: VOC около 300 г/л, объемное содержание твердых веществ около 66%.
Как видно, при изготовлении цинкнаполненной грунтовки VOC можно снизить с 300 г/л до 134 г/л в зависимости от содержания твердых веществ и состава растворителя. Когда компания Kexin New Materials (kexinMaterials) дает рекомендации по комплексному применению, для экологически чувствительных проектов в первую очередь предлагает продукцию с высоким содержанием твердых веществ и низким VOC, что снижает риски несоответствия требованиям при выполнении антикоррозийного класса по ISO 12944. Нужно напомнить: низкий VOC не означает низкую производительность, Barrier 80 UHS при C5 всё еще достигает долговечности «очень высокая (VH)», что доказывает возможность сочетания антикоррозийной защиты и экологичности.
Кроме того, система полиуретанового финишного покрытия с отвердителем на основе изоцианата относится к факторам профессиональных заболеваний, при нанесении необходимы вентиляция + противогазовая маска + защитные очки + химически стойкие перчатки, а также следует избегать шлифовки неотвержденной пленки краски (согласно разделу безопасности эпоксидно-полиуретановой финишной краски).
XII. Различия в комплексном применении для разных оснований
Проектирование комплексного покрытия не может быть оторвано от основания. Углеродистая сталь, нержавеющая сталь и оцинкованная сталь имеют разные поверхностные характеристики, поэтому стратегия грунтования меняется:
- Углеродистая сталь: наиболее распространенный случай, после пескоструйной обработки Sa 2½ сразу наносится эпоксидная цинкнаполненная или эпоксидная железооксидная грунтовка. В исследовательском архиве четко указано, что «углеродистая сталь, пескоструйная обработка Sa 2½, заводская грунтовка, комплекс грунт+средний слой+финиш» является базовым путем по ISO 12944.
- Нержавеющая сталь: плотная пленка оксида хрома на поверхности затрудняет адгезию обычной краски. В данных Jotacote Universal N10 от Jotun в исследовательском архиве указано, что нержавеющая сталь требует шлифовки неметаллическим абразивом для создания царапин для обеспечения механического зацепления, и обычно выбирается безцинковая грунтовка (цинкнаполненная грунтовка имеет ограниченное значение катодной защиты для нержавеющей стали, и наоборот может вызвать новые проблемы из-за разности потенциалов).
- Оцинкованная сталь: слой горячего цинкования сам по себе коррозионностоек, но поверхность гладкая и может содержать цинковые соли. В исследовательском архиве упоминается, что Jotun Barrier 80 UHS подходит для ремонта «изношенной оцинкованной стали», что означает возможность локального усиления эпоксидной цинкнаполненной краской при локальном повреждении цинкового слоя; для комплексного покрытия сначала удаляют цинковые соли, слегка шлифуют, затем наносят совместимую грунтовку, чтобы избежать отслаивания целыми пластами.
- Алюминиевый сплав: легкий металл, требует безцинковой, не сильнощелочной грунтовки, внимания к соответствию потенциалов и адгезии.
Идентификация основания — это первый шаг проектирования комплексного покрытия, пропуск его и прямое применение «цинкнаполненная грунтовка + слюдистый железооксидный средний слой + полиуретановая финишная краска» может привести к провалу на специальных основаниях.
XIII. Стыковка ремонтного и обновляющего комплексного покрытия
После нескольких лет эксплуатации конструкции локальная коррозия неизбежна. Принципы проектирования обновляющего покрытия:
- Оценка состояния старой краски: если адгезия приемлема, а финишная краска только мелится, после шлифовки сразу наносится поверх старой финишная краска; если грунтовка вышла из строя, нужно удалить до Sa 2½ и заново сделать грунт+средний слой+финиш.
- Межслойная совместимость: если старая система алкидная, новая двухкомпонентная финишная краска с сильным растворителем вызовет отслаивание (в исследовательском архиве алкид несовместим с двухкомпонентной краской на сильном растворителе). Следует сначала использовать алкидную перекрашиваемую финишную краску или удалить целыми пластами.
- Локальная подкраска цинком: при локальном повреждении цинкнаполненной грунтовки используется точечная подкраска высокотвердосодержащей эпоксидной цинкнаполненной краской типа Barrier 80 UHS, затем восстанавливается средний слой и финишная краска для непрерывности барьера.
- Выравнивание толщины пленки при ремонте: толщина пленки в ремонтной зоне должна быть на одном уровне с исходной системой, чтобы избежать скопления жидкости на ступеньках и ускорения коррозии.
- Замкнутая запись: каждый ремонт фиксируется по месту, технологии, толщине пленки, формируя архив срока службы.
В проектах реконструкции старых объектов Kexin New Materials (kexinMaterials) часто сначала проводит диагностику адгезии и совместимости старой краски, а затем решает «локальный ремонт» или «полное переделывание», чтобы избежать слепого строительства и трат.
XIV. Быстрая справка по ключевым техническим стандартам и методам испытаний
Проектирование комплексного покрытия неразрывно связано со ссылками на стандарты и проверкой испытаниями. В разделе общих стандартов исследовательского архива собраны ключевые стандарты промышленного защитного покрытия, ниже сгруппированы по функциям для удобства инженеров:
| Объект испытания | Номер стандарта | Ключевое определение |
|---|---|---|
| Определение VOC | GB/T 23985-2009, GB/T 23986-2009 (GC-MS), ISO 11890, ISO 17895 | Промышленное защитное покрытие ограничено пределами GB 30981-2020 |
| Нейтральный солевой туман | GB/T 1771-2007, ASTM B117, DIN EN ISO 9227 | Обычно 500 ч без пузырей/односторонняя коррозия ≤1–2 мм; тяжелая антикоррозия 1000–3000 ч |
| Адгезия (решетка) | GB/T 9286-1998, ISO 2409, ASTM D3359 | 0–5 класс, 0/1 класс отлично (отслаивание ≤5%) |
| Искусственное климатическое старение | GB/T 1865 (ксеноновая лампа), GB/T 23987 (УФ), ASTM G154, ISO 11507 | 1000 ч изменение цвета ≤2 класс, меление ≤1 класс |
| Блеск (60°) | GB/T 9754, ISO 2813, ASTM D523 | Высокоглянцевый ≥85 GU |
| Твердость по карандашу | GB/T 6739, ISO 15184 | Класс B–H |
| Гибкость/удар | GB/T 1731, GB/T 1732, ASTM D2794 | Диаметр изгиба ≤2 мм, удар ≥50 см |
| Система антикоррозии стальных конструкций | ISO 12944-2018 | Класс коррозии C2–CX, комплекс грунт+средний+финиш, Sa 2½ |
| Истираемость (Taber) | GB/T 1768, ASTM D4060 | ≤10–50 мг/1000 об (в зависимости от класса) |
| Время сушки | GB/T 1728 | Отлип ≤4 ч, полная сушка ≤24 ч (типично для промышленной краски) |
Кроме того, основные национальные стандарты на вредные вещества включают: GB 30981-2020 «Ограничения содержания вредных веществ в промышленном защитном покрытии», GB 24409-2020 «Ограничения содержания вредных веществ в автомобильном покрытии»; справочные пределы тяжелых металлов свинец ≤90 мг/кг, кадмий ≤75 мг/кг. В ЕС ориентируются на 2004/42/EC и CARB/SCAQMD Rule 1113.
Необходимо подчеркнуть, что номер стандарта должен писаться полным названием + номером (например, ISO 12944-2018, GB/T 1771-2007), нельзя сокращать, иначе в технических соглашениях и отчетах об испытаниях легко возникнут разночтения. В конце документа проектирования комплексного покрытия прилагается «список ссылок на стандарты», что является как подтверждением соответствия, так и удобством для проверки при приемке.
XV. Примеры расчета толщины пленки и укрывистости
При проектировании комплексного покрытия часто нужно перевести «объемное содержание твердых веществ» в «влажная/сухая пленка» и «теоретическую укрывистость», ниже на реальных данных архива показано.
Пример 1: Контроль влажной пленки цинкнаполненной грунтовки. Объемное содержание твердых веществ Jotun Barrier 80 UHS 85±2%. Если по проекту требуется сухая пленка DFT 80 мкм, то требуемая влажная пленка WFT ≈ DFT ÷ объемное содержание твердых = 80 ÷ 0.85 ≈ 94 мкм. При фактическом распылении показания измерителя влажной пленки должны контролироваться около 94 мкм, после высыхания измеряется сухая пленка для проверки. Если ошибочно распылить влажную пленку как сухую до 80 мкм, сухая пленка останется около 68 мкм, что ниже проектного минимума, срок антикоррозийной службы снижается.
Пример 2: Теоретическая укрывистость. Теоретическая укрывистость того же продукта указана 14–5.6 м²/л (соответствует DFT 60–150 мкм). Можно проверить по формуле: укрывистость (м²/л) = объемное содержание твердых × 1000 ÷ DFT(мкм). Берем объемное содержание твердых 0.85, DFT 80 мкм, получаем 0.85×1000÷80 ≈ 10.6 м²/л, что попадает в указанный интервал, данные согласуются. На месте нужно умножить на коэффициент потерь (для сложных конструкций утилизация 0.6–0.8), фактический расход выше теоретического.
Пример 3: Экономика утолщения среднего слоя. Объемное содержание твердых эпоксидного слюдистожелезного среднего слоя около 80%, при увеличении с 100 мкм до 150 мкм расход краски на м² увеличивается на (150−100)×0.8÷1000 = 0.04 л, но путь среды значительно удлиняется, солестойкость скачком переходит с уровня 500 ч на уровень 1000 ч и выше. Такое «тонким слоем» предельное вложение — одно из самых рентабельных действий в тяжелой антикоррозии.
Освоив эти три группы пересчета, проектирование комплексного покрытия превращается из «назначения толщины на ощупь» в «рассчитываемое, проверяемое» инженерное решение.
XVI. Тенденция к экологичности и высокому содержанию твердых веществ
Проектирование комплексного покрытия переходит от «только антикоррозия» к двойному ограничению «антикоррозия + экологичность». Сравнительные данные в исследовательском архиве уже показали тенденцию: при той же цинкнаполненной грунтовке VOC можно снизить с около 300 г/л у TEKNOZINC 3480 SE до 134 г/л у Jotun Barrier 80 UHS, за счет повышения объемного содержания твердых веществ (85±2%) и замены на малотоксичный растворитель. На фоне ужесточения лимитов GB 30981-2020 продукция с высоким содержанием твердых веществ и низким VOC станет основной.
В то же время водное промышленное покрытие в сценариях легкой антикоррозии постепенно заменяет растворимую алкидную краску, но в области тяжелой антикоррозии из-за ограничений технологии по солестойкости и толстослойности водных эпоксидных/полиуретановых покрытий в краткосрочной перспективе комплекс растворимая цинкнаполненная + слюдистожелезная + полиуретановая остается надежным выбором для C4–C5. Проектировщики комплексного покрытия должны отслеживать стандарты и обновление продукции, выбирая лучшее при соблюдении требований, а не слепо гнаться за новизной.
XVII. Таблица常用 терминов проектирования комплексного покрытия
Для удобства междисциплинарного общения собраны ключевые термины, упомянутые в статье:
- DFT (Dry Film Thickness): толщина сухой пленки, толщина покрытия после отверждения, единица измерения µm, жесткий показатель проектирования комплексного покрытия.
- WFT (Wet Film Thickness): толщина влажной пленки, толщина сразу после нанесения, используется для обратного расчета сухой пленки.
- Объемное содержание твердых веществ (Volume Solids): доля объема пленкообразующего вещества в краске, определяет коэффициент перехода от влажной пленки к сухой.
- Sa 2½: класс пескоструйной очистки «почти белый» по ISO 8501-1, рекомендуемая отправная точка проектирования комплексного покрытия.
- C2–CX:Классы атмосферной коррозии по ISO 12944, от низкой до экстремальной.
- Im1–Im3:Классы коррозии при погружении/захоронении, соответствуют пресной воде, морской воде и почве.
- Катодная защита:В цинконаполненной грунтовке цинковый порошок выступает в качестве жертвенного анода и корродирует первым, защищая сталь.
- Эффект экранирования:Чешуйчатые пигменты, такие как железная слюдка, удлиняют путь диффузии среды.
- ЛОС:Летучие органические соединения, ограничены нормами, такими как GB 30981-2020.
- Время жизнеспособности (Pot Life):Время пригодности к использованию после смешивания двухкомпонентной краски, по истечении которого подлежит утилизации.
Овладение этой терминологией позволяет составлять технические соглашения сопутствующего проектирования без двусмысленности.
Часто задаваемые вопросы
Вопрос: Почему антикоррозийную краску обязательно разделять на три слоя — грунтовку, промежуточное и финишное покрытие, нельзя нанести только один вид краски?
Ответ: Однослойная краска не может одновременно обеспечить три функции — адгезию, экранирование и атмосферостойкость. Грунтовка прилегает к металлу и отвечает за адгезию и катодную защиту, промежуточное покрытие увеличивает толщину и экранирует, финишное покрытие противостоит ультрафиолету и атмосферному старению; только разделение на три слоя позволяет сбалансировать срок службы и стоимость.
Вопрос: Являются ли значения толщины пленки — грунтовка 70–80µm, промежуточное покрытие 100–150µm, финишное покрытие 100–120µm — обязательным стандартом?
Ответ: Это не обязательные значения национального стандарта, а «типичная сопутствующая толщина пленки», обобщенная в разделе об эпоксидно-полиуретановом финишном покрытии в исследовательском архиве, относящаяся к часто используемой консервативной отраслевой конфигурации. Фактическая толщина пленки должна корректироваться в соответствии с классом коррозии ISO 12944 и расчетным сроком службы конструкции: для C2 может быть ниже, для C5 и выше — требуется больше.
Вопрос: Можно ли наносить эпоксидную цинконаполненную грунтовку очень толстым слоем?
Ответ: Не рекомендуется. Слой цинкового порошка толще примерно 150µm склонен к растрескиванию и отслаиванию, а также приводит к расходу цинкового порошка. Рекомендуемый верхний предел DFT для Jotun Barrier 80 UHS составляет 150µm, чего достаточно для «очень высокой» долговечности C5, более толстый слой не требуется.
Вопрос: Можно ли сразу поверх алкидной антикоррозийной краски нанести двухкомпонентное полиуретановое финишное покрытие?
Ответ: Нельзя. В исследовательском архиве прямо указано, что алкидная краска «не совместима с двухкомпонентными красками на сильных растворителях»; финишное покрытие на сильном растворителе растворит алкидный нижний слой, вызывая отслаивание и набухание. При необходимости обновления следует подтвердить систему с возможностью перекраски или нанести изолирующий слой.
Вопрос: Для каких сценариев подходит такая алкидная грунтовка, как Würth Rust Stop?
Ответ: Согласно исследовательскому архиву, её солевой туман составляет около 500ч, она соответствует ISO 12944 C3, может использоваться как транспортировочная грунтовка для стальных конструкций или для легкой антикоррозийной подготовки ниже C3, а также допускает перекраску распространенными системами финишных покрытий, позиционируется как экономичная временная/легкая антикоррозийная грунтовка.
Вопрос: Почему при подготовке поверхности нужно достигать Sa 2½?
Ответ: ISO 12944 рекомендует пескоструйную обработку углеродистой стали Sa 2½ (ISO 8501-1) с контролем шероховатости 30–75µm для обеспечения адгезии покрытия. При несоответствии обработки даже самая научно обоснованная система рано выйдет из строя из-за потери адгезии.
Вопрос: Можно ли проводить работы при относительной влажности выше 80%?
Ответ: Эпоксидно-полиуретановая система требует относительной влажности ≤80% и температуры основания выше точки росы не менее чем на 3℃. Высокая влажность приведет к неполной полимеризации, побелению и снижению адгезии, следует избегать этого или принимать меры по осушению.
Вопрос: Как измерить толщину пленки на месте?
Ответ: Для каждого слоя используйте измеритель влажной пленки для предварительного контроля; после высыхания до отлипа используйте магнитный толщиномер согласно ISO 19840 / GB/T 13452 для многоточечного измерения, подтверждая, что DFT находится в запланированном диапазоне.