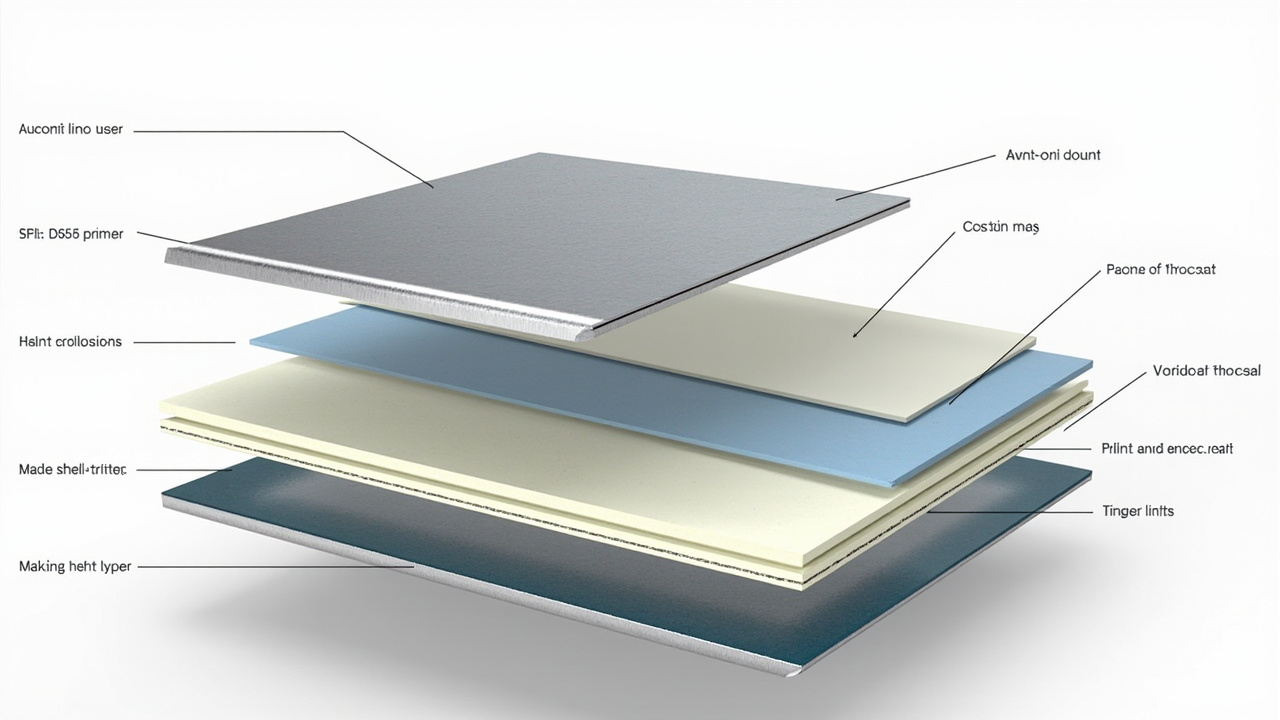
En los proyectos de anticorrosión de estructuras de acero, maquinaria de ingeniería e instalaciones industriales, rara vez una sola capa de pintura puede cumplir simultáneamente las tres funciones de "adherencia, barrera y resistencia a la intemperie". Un efecto anticorrosivo realmente confiable proviene del diseño de sistemas de pintura antioxidante sistematizado —es decir, un sistema de revestimiento con la sinergia de tres capas: imprimación, capa intermedia y capa de acabado. Este artículo parte del mecanismo de corrosión y, combinando el sistema de grados de corrosión ISO 12944, ofrece una planificación de espesor de película y lógica de sistemas aplicables; todos los valores específicos se citan de archivos técnicos y normas públicas. Kexin New Materials (kexinMaterials), en su larga experiencia sirviendo proyectos de protección industrial, también enfatiza siempre la filosofía anticorrosiva de "la prioridad del sistema de compatibilidad sobre la selección de un producto único".
I. Por qué la prevención de óxido no puede depender solo de una capa de pintura
La corrosión metálica es un proceso electroquímico: el agua, el oxígeno y los iones (como los iones cloruro) penetran a través de defectos o poros de la película de pintura, formando una celda galvánica en la superficie del metal, donde el hierro pierde electrones y se disuelve como iones de hierro. Una sola capa de revestimiento presenta tres contradicciones inherentes:
Primero, la contradicción entre adherencia y barrera. La imprimación debe estar cerca del metal, proporcionar buena adherencia y participar en la anticorrosión (como la protección catódica de las imprimaciones ricas en zinc), pero su resistencia a la intemperie suele ser deficiente y, expuesta directamente, se degrada y falla. La capa de acabado tiene excelente resistencia a la intemperie pero difícilmente se adhiere directamente al metal liso.
Segundo, la contradicción entre espesor de película y tasa de defectos. Si una sola capa de pintura supera los 200µm, los tiempos de secado superficial y total se alargan considerablemente, y es muy propenso a generar goteo y poros. Aplicar múltiples capas finas y por capas permite controlar los defectos y acumular el espesor total.
Tercero, la contradicción entre costo y vida útil. En ambientes de alta protección anticorrosiva, apilar grosores con pintura alquídica ordinaria es inferior al sistema científico de "imprimación epoxi rica en zinc + capa intermedia epoxi con micáceo de hierro + capa de acabado de poliuretano"; este último, al mismo espesor, puede multiplicar por varios la vida útil.
Por lo tanto, el núcleo del diseño de sistemas de pintura antioxidante es desglosar las tres funciones de "anticorrosión, espesor y resistencia a la intemperie" en tres capas, cada una con su función. Según el principio de sistemas resumido en el capítulo "pintura epoxi-poliuretano de acabado" de los archivos de investigación: imprimación (anticorrosión/adherencia) + capa intermedia (espesor/barrera) + capa de acabado (intemperie/decoración).
II. Desglose de roles del sistema de tres capas
1. Imprimación: la primera línea de defensa anticorrosiva
La imprimación está cerca del sustrato y asume la adherencia y la anticorrosión inicial. Según el mecanismo anticorrosivo se divide en tres tipos:
- Tipo de protección catódica: representada por la imprimación epoxi rica en zinc, con contenido de zinc en película seca ≥80% (masa); el polvo de zinc actúa como ánodo de sacrificio y se corroe primero, protegiendo el sustrato de acero. Según los archivos de investigación, TEKNOZINC 3480 SE tiene contenido de zinc en película seca ≥80%, cumple con EN ISO 12944-5; Jotun Barrier 80 UHS el polvo de zinc cumple con ASTM D520 Type II y con los requisitos de composición ISO 12944-5.
- Tipo de barrera: representada por imprimaciones epoxi con óxido de hierro rojo y alquídicas con óxido de hierro rojo, que dependen de una película densa y pigmentos anticorrosivos para bloquear físicamente los medios corrosivos. Según el capítulo "pintura alquídica antioxidante" de los archivos de investigación, es un sistema de resina alquídica de un componente + pigmento anticorrosivo rojo de hierro/gris, resistente a salmuera 3% NaCl durante 24h sin agrietamiento ni ampollas.
- Tipo de pasivación: contiene pigmentos inhibidores como fosfato de zinc, que pasivan la superficie metálica formando una película protectora.
2. Capa intermedia: el pilar del espesor y la barrera
La capa intermedia es el núcleo de "espesor + barrera" en el sistema. La capa intermedia epoxi con micáceo de hierro utiliza la estructura laminar del óxido de hierro micáceo (MIO), formando en la película una barrera de tejas superpuestas. Según la explicación de mecanismo de los archivos de investigación: las láminas de óxido de hierro micáceo de la capa intermedia epoxi prolongan la ruta de difusión de los medios corrosivos, mejorando significativamente la vida útil de barrera. La capa intermedia suele tener el mayor número de manos y aportar el mayor espesor.
3. Capa de acabado: la capa protectora de intemperie y decoración
La capa de acabado enfrenta directamente rayos UV, lluvia y atmósferas industriales. Las pinturas de acabado de poliuretano y acrílicas tienen excelente resistencia a la intemperie, aportando brillo y retención del color. Cabe señalar especialmente que algunos sistemas de acabado contienen disolventes fuertes (como los disolventes compatibles con isocianato en el agente de curado de poliuretano bicomponente), que pueden causar disolución o hinchazón en imprimaciones incompatibles. Según el capítulo "pintura alquídica antioxidante" de los archivos de investigación, se aclara su limitación: no es compatible con pinturas bicomponente de disolvente fuerte —es decir, aplicar directamente una capa de acabado bicomponente de poliuretano/epoxi de disolvente fuerte sobre una imprimación alquídica puede causar daño por disolución entre capas.
III. Espesor típico de sistemas y planificación
El capítulo "pintura epoxi-poliuretano de acabado" de los archivos de investigación presenta un espesor de sistema típico de imprimación + intermedia + acabado de la industria, también la configuración conservadora más usada en protección industrial:
| Capa | Tipo de producto recomendado | Espesor por mano | Manos | Espesor acumulado | Función principal |
|---|---|---|---|---|---|
| Imprimación | Imprimación epoxi rica en zinc | 70–80 µm | 1 mano | 70–80 µm | Protección catódica / adherencia |
| Capa intermedia | Capa intermedia epoxi con micáceo de hierro | 100–150 µm | 1–2 manos | 100–150 µm | Espesor / barrera |
| Capa de acabado | Pintura epoxi-poliuretano de acabado | 100–120 µm | 2 manos | 100–120 µm | Intemperie / decoración |
| Total | — | — | — | 270–350 µm | Anticorrosión de sistema |
Según los datos de ese capítulo, los requisitos ambientales de aplicación del sistema son: temperatura 5–35℃, humedad relativa ≤80%, temperatura del sustrato al menos 3℃ sobre el punto de rocío; la aplicación preferente es por pulverización airless de alta presión o pulverización neumática, el pincel y rodillo solo para reparaciones de pequeña área. El envase es componente principal 20kg + agente de curado 4kg, almacenamiento 5–35℃, vida útil 12 meses.
Cabe destacar que el espesor de la imprimación rica en zinc no es mejor cuanto más grueso. Una capa de zinc demasiado gruesa (más de 150µm) tiende a agrietarse y desprenderse, además de desperdiciar zinc. El rango DFT recomendado de Jotun Barrier 80 UHS es 60–150µm; los archivos de investigación señalan que en la prueba ISO 12944-6 C5 alcanza la durabilidad "muy alta (VH)", pudiendo usarse como referencia del límite de espesor para imprimaciones de alta protección anticorrosiva.
IV. Grados de corrosión ISO 12944 y aumento de espesor
ISO 12944-2018 es la base internacional para el diseño de sistemas anticorrosivos de estructuras de acero, y clasifica los ambientes de corrosión en:
- C2 (bajo): mayormente atmósfera rural, baja contaminación.
- C3 (medio): atmósfera urbana e industrial general, o costa de baja salinidad.
- C4 (alto): zona industrial altamente contaminada, niebla salina costera cercana.
- C5 (muy alto): costa de alta salinidad, zona industrial pesada.
- CX (extremo): entornos extremos como plataformas offshore.
- Im1–Im3: ambientes de inmersión (inmersión en agua dulce, inmersión en agua marina, enterrado).
Cuanto mayor es el grado de corrosión, mayor es la tasa de corrosión por unidad de área, y el espesor total de película seca (DFT) del sistema debe aumentar. Esto se debe a que la penetración de los medios corrosivos es un problema de probabilidad y ruta: un sistema de pintura más grueso y denso reduce la probabilidad de perforación.
Los archivos de investigación aclaran en la parte de normas generales: el sistema anticorrosivo de estructuras de acero se basa en ISO 12944-2018 (grados de corrosión C2–CX, diseño de sistemas), acero al carbono granallado Sa 2½, imprimación de taller, sistema imprimación + intermedia + acabado. A continuación se presenta una tabla de sugerencias de planificación de espesor según distintos grados de corrosión:
| Grado de corrosión | Ambiente típico | Tratamiento de superficie | Ejemplo de sistema | Planificación DFT total | Objetivo de durabilidad |
|---|---|---|---|---|---|
| C2 | Zona rural seca | Sa 2 / St 3 | Imprimación alquídica + acabado alquídico | 120–160 µm | Vida útil baja corrosión |
| C3 | Urbano/industrial general | Sa 2½ | Imprimación epoxi + acabado de poliuretano (o imprimación alquídica tipo Würth como imprimación de transporte) | 160–200 µm | Medio |
| C4 | Zona industrial/costera | Sa 2½ | Imprimación epoxi rica en zinc + intermedia epoxi con micáceo + acabado de poliuretano | 200–280 µm | Alto |
| C5 | Zona industrial pesada/costa alta salinidad | Sa 2½ + control de rugosidad | Imprimación epoxi rica en zinc (70–80) + intermedia epoxi con micáceo (100–150) + acabado de poliuretano (100–120) | 270–350 µm | Muy alto (VH) |
| CX/Im | Offshore/inmersión | Sa 2½ o más estricto | Imprimación epoxi rica en zinc de alto contenido sólido + epoxi de capa intermedia espesa + capa de acabado especial | Más de 350 µm | Extremo |
Se puede ver claramente: de C2 a C5, el espesor total de película aumenta de aproximadamente 120µm a aproximadamente 350µm, un incremento de casi tres veces. Este aumento no es simplemente "pintar unas cuantas capas más", sino una mejora sistemática que eleva sincrónicamente el nivel anticorrosión de la imprimación, el espesor de blindaje de la capa intermedia y el número de capas de acabado resistentes a la intemperie.
Es necesario enfatizar que el aumento del espesor de película debe coincidir con el grado de tratamiento de superficie. ISO 12944 recomienda que el granallado de acero al carbono alcance Sa 2½ (ISO 8501-1), correspondiente a una rugosidad de aproximadamente 30–75µm (según los requisitos de tratamiento de superficie en el capítulo de pintura alquídica anticorrosiva). Si el tratamiento de superficie no cumple el estándar, por muy gruesa que sea la película de pintura, se dañará prematuramente por fallo de adherencia.
V. Límites clave en la selección de materiales
1. Límites de adaptación de la imprimación alquídica
La pintura alquídica anticorrosiva tiene bajo costo y es fácil de aplicar, pero los archivos de investigación señalan claramente sus limitaciones: mal resistencia a disolventes/ácidos y álcalis, secado lento, incompatible con pinturas de dos componentes de fuerte disolvente. Por lo tanto, el sistema alquídico es adecuado para la protección anticorrosiva ligera C2–C3, o como "imprimación de transporte" para estructuras de acero con protección a corto plazo, y no debe recubrirse directamente con pinturas de acabado de dos componentes de fuerte disolvente. Si es necesario realizar una mejora de protección pesada sobre una base alquídica, primero se debe confirmar que la pintura de acabado sea un sistema alquídico repintable, o aplicar primero una capa de sellado intermedia compatible.
2. Posicionamiento de la imprimación alquídica tipo Würth Rust Stop
Según el capítulo "Würth Rust Stop Primer" de los archivos de investigación: la base química de esta imprimación es resina alquídica, color rojo marrón, densidad 1,28 g/cm³; niebla salina aproximadamente 500h (DIN EN ISO 9227), cumple con el grado de corrosión C3 "alto" de ISO 12944; secado aproximadamente 16h, cobertura aproximadamente 8 m²/bola (750ml), cantidad mínima de aplicación 90 ml/m²; temperatura de aplicación 15–25℃; repintable con sistemas de acabado comunes; utilizada como imprimación de transporte para estructuras de acero. Esto indica que este tipo de imprimación alquídica, en C3 e inferiores, como imprimación de transporte y protección temporal, es una opción económica y conforme.
3. Posicionamiento de fuerte protección de la imprimación rica en zinc
Cuando el entorno alcanza C4–C5, se debe utilizar imprimación epoxi rica en zinc. Según los archivos de investigación, Jotun Barrier 80 UHS tiene contenido sólido en volumen 85±2%, VOC de solo 134 g/L (GB 30981 / GB/T 34682), contenido sólido en peso 95±2%, y su baja característica de VOC tiene una ventaja obvia en cumplimiento ecológico; TEKNOZINC 3480 SE tiene contenido de zinc en película seca ≥80%, puede usarse como imprimación para sistemas de poliuretano/epoxi, y sin pintura de acabado también tiene cierta resistencia a la intemperie. En consultas de ingeniería de compatibilidad, generalmente se recomienda que en entornos superiores a C4 se adopte directamente imprimación rica en zinc como base, en lugar de usar un sistema alquídico forzando el espesor.
VI. Puntos clave de construcción y control de espesor de película
Por muy científico que sea el plan de espesor de película, el control perdido en la construcción arruinará todo el trabajo previo. El diseño de compatibilidad debe concretarse en parámetros de construcción ejecutables:
- Ventana ambiental: temperatura 5–35℃, humedad relativa ≤80%, temperatura del sustrato por encima del punto de rocío en más de 3℃ (según capítulo de pintura de acabado epoxi-poliuretano). La baja temperatura y alta humedad causarán blanqueo por amina y curado deficiente; la alta temperatura acortará el tiempo de uso.
- Tratamiento de superficie: granallado de acero al carbono Sa 2½, rugosidad 30–75µm; el acero inoxidable requiere lijado con abrasivo no metálico para generar rayas que garanticen la adherencia.
- Medición de espesor: después de cada aplicación, control inicial con tarjeta de película húmeda, después del secado duro medir con espesómetro magnético según ISO 19840 / GB/T 13452 para asegurar que el DFT caiga en el rango planificado.
- Control de número de manos: la capa intermedia 100–150µm generalmente se divide en 1–2 manos, la capa de acabado 100–120µm se divide en 2 manos, evitando goteo por exceso de espesor en una sola mano.
- Protección de seguridad: los sistemas de acabado con agente de curado de isocianato requieren ventilación + mascarilla anti-gas + gafas de protección + guantes químicos para el personal de construcción (según capítulo de seguridad de pintura epoxi-poliuretano).
Sobre la权衡 de selección entre sistemas a base de agua o a base de disolvente, se puede consultar además Cómo seleccionar pintura a base de agua y pintura de aceite y Guía de selección de revestimiento industrial a base de agua, para realizar un juicio integral desde las dimensiones de VOC, aplicabilidad y grado anticorrosivo.
VII. Errores comunes en el diseño de compatibilidad
- Error 1: Cuanto más gruesa la película, mejor. El exceso de espesor provoca grietas por tensión interna, poros; especialmente en la imprimación rica en zinc.
- Error 2: Mezclar a la ligera pinturas de diferentes fabricantes. La compatibilidad intermedia no verificada fácilmente causa mordido de capa, descamación; se debe realizar prueba de repintado intermedia.
- Error 3: Usar base alquídica para protección pesada. En entornos superiores a C4 la vida útil del sistema alquídico es insuficiente, se debe mejorar a compatibilidad rica en zinc.
- Error 4: Ignorar el tratamiento de superficie. Sa 2½ es premisa para que la compatibilidad sea efectiva; grado de granallado insuficiente equivale a desperdiciar pintura.
En el servicio de diseño de compatibilidad, generalmente primero se deduce el espesor de cada capa según el grado ambiental ISO 12944 y la vida útil de diseño estructural, luego se selecciona el producto específico combinando las condiciones de construcción in situ, evitando fallos tempranos causados por "decidir a ojo según experiencia".
VIII. Relación cuantitativa entre economía de espesor y vida útil
Muchos ingenieros se preguntan: si el espesor de película se duplica, ¿la vida útil también se duplica? La respuesta es no, ambos se aproximan más a una relación exponencial que lineal, pero existe un rango empírico de referencia.
El criterio de niebla salina dado en la parte de estándares generales de los archivos de investigación es: generalmente 500h sin ampollas, corrosión unilateral ≤1–2mm; protección pesada puede alcanzar 1000–3000h. Este rango en sí es resultado de la superposición de espesor y grado de compatibilidad — la compatibilidad de grado C3 (aprox. 200µm) logra nivel 500h, la compatibilidad de protección pesada C5 (aprox. 270–350µm) logra nivel 1000–3000h. En otras palabras, el DFT total de 200µm a 350µm (aprox. 1,75 veces), la tolerancia a niebla salina salta de 500h a 1000–3000h (2–6 veces), lo que indica que el beneficio marginal de vida útil de un grado de compatibilidad alto es muy elevado.
La razón es que la penetración de medios corrosivos a través de la película de pintura es un evento probabilístico de "perforación primero en lo más delgado". Aumentar el espesor de la capa intermedia (por ejemplo de 100µm a 150µm) alarga significativamente la ruta promedio para que el medio alcance el sustrato, y el efecto laberinto de las escamas de óxido de hierro micáceo hace que la ruta no sea lineal, reduciendo aún más la probabilidad de perforación. Por lo tanto, en entornos de corrosión pesada, es más rentable gastar en "engrosar capa intermedia + mejorar base rica en zinc" que apilar ciegamente espesor en entornos ligeros.
Pero se debe establecer un límite superior: la imprimación rica en zinc por encima de aproximadamente 150µm fácilmente se agrieta (el límite superior de DFT de Jotun Barrier 80 UHS es precisamente 150µm); una sola mano de capa intermedia por encima de 150µm fácilmente gotea, poros. Por lo tanto, la planificación de espesor es "acumulación razonable por capas", no "apilar en una sola capa".
IX. Casos típicos y mecanismos de fallo de compatibilidad
Conocer el fallo es más importante que conocer el éxito. Varios tipos de fallos frecuentes en el diseño de compatibilidad:
- Descamación intermedia (mordido): lo más común en "base alquídica + acabado de dos componentes de fuerte disolvente". El capítulo de pintura alquídica anticorrosiva de los archivos de investigación señala claramente su "incompatibilidad con pinturas de dos componentes de fuerte disolvente". El fuerte disolvente disuelve la capa alquídica no totalmente curada, causando arrugas y descamación en láminas. La práctica correcta es usar sistema repintable o agregar capa de sellado.
- Grietas en capa de zinc: imprimación rica en zinc aplicada en una sola mano a más de 200µm, grietas por concentración de tensión interna, la capa de polvo de zinc se separa del sustrato. Controlando una sola mano 70–80µm, máximo no superar 150µm se evita.
- Adherencia a cero (tratamiento de superficie insuficiente): solo cepillo de alambre St2 en lugar de granallado Sa 2½, rugosidad inferior a 30–75µm, la capa "flota" sobre la cascarilla de laminación, meses después cae en láminas. ISO 12944 enfatiza que Sa 2½ es premisa para la efectividad de la compatibilidad.
- Entizamiento y pérdida de brillo del acabado: en entorno C5 se usa erróneamente pintura alquídica de acabado, la radiación UV la entiza en medio año, la capa de blindaje expuesta acelera la corrosión. Por encima de C4 se debe usar acabado de poliuretano/acrílico resistente a intemperie.
- Perforación por poros: espesor de una sola mano excesivo o aire atrapado por agitación sin desespumar, tras curado quedan poros, la corrosión estalla puntualmente desde el poro.
Estos casos apuntan conjuntamente a una conclusión: el diseño de compatibilidad es un sistema ingenieril, cualquier eslabón corto es amplificado por la corrosión.
X. Medición in situ de espesor y muestreo de aceptación
Por muy científico que sea el plan de espesor, la implementación depende de la medición. La aceptación de DFT de revestimiento protector industrial generalmente sigue el principio de muestreo de ISO 19840 / GB/T 13452:
- Control inicial de película húmeda: inmediatamente después de cada rociado medir con tarjeta de película húmeda en zona no secada superficial, convertir a película seca (película seca = película húmeda × contenido sólido en volumen). Por ejemplo, Barrier 80 UHS con contenido sólido en volumen 85%, película húmeda 100µm corresponde a película seca aproximadamente 85µm.
- Medición de película seca: tras secado duro, espesómetro magnético toma múltiples puntos. Zonas difíciles (bordes, soldaduras, esquinas internas) el espesor es naturalmente menor, se debe pre-aplicar o rociar adicional.
- Umbral de juicio: generalmente se requiere "90% de puntos medidos ≥ espesor mínimo especificado, el resto de puntos ≥ 90% del valor especificado", y no se permite zona de goteo con espesor más del doble.
- Registro rastreable: la distribución de espesor de cada tramo/segmento debe archivarse, como base para definición de responsabilidad de vida útil.
Integrar la medición en el proceso, en lugar de muestreo tras terminar, es un paso clave para el cierre del diseño de compatibilidad.
XI. Cumplimiento ecológico y control de VOC
Con la implementación de GB 30981-2020 "Límites de sustancias nocivas en revestimientos protectores industriales", el diseño de compatibilidad no solo debe calcular la protección anticorrosiva, sino también la cuenta ecológica. Los archivos de investigación dan varios puntos de datos comparativos:
- Jotun Barrier 80 UHS: VOC 134 g/L (GB 30981 / GB/T 34682), contenido sólido en peso 95±2%, es epoxi rico en zinc de alto contenido sólido y ultra bajo VOC.
- Jotun Jotacote Universal N10: VOC 239 g/L (GB 30981 / GB/T 23985).
- TEKNOZINC 3480 SE: VOC aproximadamente 300 g/L, sólidos en volumen aproximadamente 66 %.
Como se puede observar, al hacer la misma imprimación rica en zinc, el VOC puede reducirse de 300 g/L a 134 g/L, dependiendo de los sólidos y la formulación de disolventes. kexinMaterials (kexinMaterials), al recomendar sistemas compatibles, prioriza para proyectos sensibles a la protección ambiental productos de altos sólidos y bajo VOC, reduciendo así el riesgo de incumplimiento normativo mientras se satisface el grado de anticorrosión ISO 12944. Cabe recordar: bajo VOC no equivale a bajo rendimiento; Barrier 80 UHS alcanza en C5 la durabilidad "muy alta (VH)", lo que demuestra que la anticorrosión y la protección ambiental pueden coexistir.
Además, los sistemas de pintura de poliuretano de acabado con agente de curado de isocianato pertenecen a factores de riesgo de enfermedades profesionales; la aplicación requiere ventilación + mascarilla antipolvo/tóxica + gafas de protección + guantes químicos, y evitar lijar películas de pintura sin curar (según la sección de seguridad de la pintura epoxi-poliuretano).
XII. Diferencias de compatibilidad según sustrato
El diseño de compatibilidad no puede desvincularse del sustrato. Acero al carbono, acero inoxidable y acero galvanizado presentan tres características superficiales distintas, y la estrategia de imprimación varía en consecuencia:
- Acero al carbono: el más convencional; tras granallado Sa 2½ se aplica directamente imprimación epoxi rica en zinc o imprimación epoxi rojo de hierro. Los archivos de investigación especifican claramente que "acero al carbono granallado Sa 2½, imprimación de taller, imprimación + intermedia + acabado" es la ruta base de ISO 12944.
- Acero inoxidable: la película densa de óxido de cromo superficial dificulta la adherencia de pinturas comunes. Los archivos de investigación, en los datos de Jotacote Universal N10 de Jotun, señalan que el acero inoxidable requiere lijado con abrasivo no metálico para generar rayas que aseguren el anclaje mecánico, y normalmente se selecciona una imprimación sin zinc (la imprimación rica en zinc tiene limitado sentido de protección catódica en acero inoxidable, e incluso podría causar nuevos problemas por diferencia de potencial).
- Acero galvanizado: la capa de galvanizado en caliente es en sí resistente a la corrosión, pero su superficie es lisa y puede presentar sales de zinc. Los archivos mencionan que Jotun Barrier 80 UHS es apto para la reparación de "acero galvanizado desgastado", lo que indica que ante daño local de la capa galvanizada se puede reforzar localmente con imprimación epoxi rica en zinc; el sistema integral requiere primero eliminar sales de zinc, lijado ligero, y luego aplicar imprimación compatible, evitando el desprendimiento total.
- Aleación de aluminio: metal ligero, requiere imprimación sin zinc y sin álcali fuerte, atendiendo a la compatibilidad de potencial y adherencia.
La identificación del sustrato es el primer paso del diseño de compatibilidad; omitirlo y aplicar directamente "imprimación rica en zinc + intermedia micácea + acabado de poliuretano" puede fallar en sustratos especiales.
XIII. Conexión de reparación y renovación de sistemas
Tras varios años en servicio, la corrosión local de la estructura es inevitable. Principios de diseño para renovación:
- Evaluar estado de pintura vieja: si la adherencia es aceptable y solo hay chalking del acabado, tras lijar se recubre directamente con acabado; si la imprimación ha fallado, debe eliminarse hasta Sa 2½ y reconstruir imprimación + intermedia + acabado.
- Compatibilidad entre capas: si el sistema viejo es alquídico, recubrir con acabado bicomponente de disolvente fuerte provocará levantamiento (archivos: alquídico no es compatible con pintura bicomponente de disolvente fuerte). Debe usarse primero acabado recubrible alquídico, o eliminar por completo.
- Reparación local con zinc: daño local de imprimación rica en zinc, usar punto de reparación con epoxi rica en zinc de altos sólidos tipo Barrier 80 UHS, luego complementar intermedia y acabado, restaurando continuidad de barrera.
- Nivelación de espesor: el espesor en zona reparada debe quedar alineado con el sistema original, evitando acumulación de líquido en escalones que acelere corrosión.
- Registro en bucle cerrado: cada renovación registra ubicación, proceso, espesor, formando archivo de vida útil.
kexinMaterials (kexinMaterials) en proyectos de reforma vieja suele hacer primero un diagnóstico de adherencia y compatibilidad de pintura vieja, para decidir "reparación local" o "reconstrucción total", evitando desperdicio por construcción ciega.
XIV. Consulta rápida de normas clave y métodos de detección
El diseño de compatibilidad depende de citas normativas y verificación por ensayo. La sección de normas generales de los archivos resume las normas centrales de revestimiento industrial protector; abajo se clasifican por función para fácil consulta de ingenieros:
| Ítem de ensayo | Número de norma | Criterio clave |
|---|---|---|
| Determinación VOC | GB/T 23985-2009, GB/T 23986-2009 (GC-MS), ISO 11890, ISO 17895 | Revestimiento industrial protector sujeto a límite GB 30981-2020 |
| Niebla salina neutra | GB/T 1771-2007, ASTM B117, DIN EN ISO 9227 | Normalmente 500h sin ampollas/corrosión unilateral ≤1–2mm; anticorrosión pesada 1000–3000h |
| Adherencia (cuadrícula) | GB/T 9286-1998, ISO 2409, ASTM D3359 | Grados 0–5, 0/1 óptimo (desprendimiento ≤5%) |
| Envejecimiento climático artificial | GB/T 1865 (xenón), GB/T 23987 (UV), ASTM G154, ISO 11507 | 1000h cambio color ≤2 grados, chalking ≤1 grado |
| Brillo (60°) | GB/T 9754, ISO 2813, ASTM D523 | Alto brillo ≥85 GU |
| Dureza lápiz | GB/T 6739, ISO 15184 | Grado B–H |
| Flexibilidad/impacto | GB/T 1731, GB/T 1732, ASTM D2794 | Diámetro curvatura ≤2mm, impacto ≥50cm |
| Sistema anticorrosión acero estructural | ISO 12944-2018 | Grado corrosión C2–CX, imprimación+intermedia+acabado, Sa 2½ |
| Resistencia abrasión (Taber) | GB/T 1768, ASTM D4060 | ≤10–50 mg/1000 rev (según grado) |
| Tiempo secado | GB/T 1728 | Seco al tacto ≤4h, secado total ≤24h (común en pintura industrial) |
Además, las normas nacionales centrales de sustancias peligrosas ambientales incluyen: GB 30981-2020 "Límites de sustancias peligrosas en revestimientos protectores industriales", GB 24409-2020 "Límites de sustancias peligrosas en pinturas para vehículos"; referencia límite metales pesados plomo ≤90 mg/kg, cadmio ≤75 mg/kg. UE referencia 2004/42/EC y CARB/SCAQMD Rule 1113.
Cabe enfatizar que el número de norma debe escribirse con nombre completo + número (ej. ISO 12944-2018, GB/T 1771-2007), no abreviarse, pues en acuerdos técnicos e informes de ensayo genera ambigüedad. Al final del documento de diseño de compatibilidad adjuntar "lista de citas normativas", sirve tanto para cumplimiento como para verificación por aceptación.
XV. Ejemplos de cálculo de espesor y tasa de aplicación
El diseño de compatibilidad suele requerir convertir "sólidos en volumen" a "película húmeda/seca" y "tasa teórica de aplicación"; abajo se demuestra con datos reales de archivos.
Ejemplo 1: Control de película húmeda de imprimación rica en zinc. Jotun Barrier 80 UHS sólidos volumen 85±2%. Si diseño exige DFT 80µm, entonces WFT ≈ DFT ÷ sólidos volumen = 80 ÷ 0.85 ≈ 94µm. En pulverizado real, leer tarjeta húmeda cerca 94µm, tras secado medir DFT para verificar. Si se confunde y pulveriza húmeda 80µm como seca, DFT queda ≈68µm, bajo límite diseño, vida anticorrosión reduce.
Ejemplo 2: Tasa teórica aplicación. Mismo producto tasa teórica 14–5.6 m²/L (corresp. DFT 60–150µm). Verificar por fórmula: tasa (m²/L) = sólidos volumen × 1000 ÷ DFT(µm). Con sólidos 0.85, DFT 80µm, da 0.85×1000÷80 ≈ 10.6 m²/L, dentro intervalo, datos coherentes. En campo multiplicar factor pérdida (estructura compleja 0.6–0.8 aprovechamiento), consumo real mayor que teórico.
Ejemplo 3: Cuenta económica de engrosar intermedia. Intermedia epoxi micácea sólidos volumen ≈80%, de 100µm a 150µm, por m² extra consumo (150−100)×0.8÷1000 = 0.04 L, pero alarga ruta de medio significativamente, resistencia niebla salina salta de 500h a >1000h. Esta "capa fina" de inversión marginal es una de las acciones de mejor costo-beneficio en anticorrosión pesada.
Dominar estas tres conversiones cambia el diseño de compatibilidad de "espesor por intuición" a decisión de ingeniería "calculable y verificable".
XVI. Tendencias de ecologización y altos sólidos
El diseño de compatibilidad pasa de "solo anticorrosión" a doble restricción "anticorrosión + ambiental". Datos comparativos de archivos ya muestran tendencia: misma imprimación rica en zinc, VOC de TEKNOZINC 3480 SE ≈300 g/L baja a 134 g/L de Jotun Barrier 80 UHS, logrado por mayor sólidos volumen (85±2%) y disolvente menos tóxico. Con endurecimiento límite GB 30981-2020, productos altos sólidos y bajo VOC serán mainstream.
Paralelamente, pintura industrial a base de agua reemplaza paulatinamente alquídica solvente en corrosión leve, pero anticorrosión pesada por epoxi/ poliuretano agua limitada en niebla salina y película gruesa, a corto plazo sistema solvente rica en zinc + micácea + poliuretano sigue siendo opción sólida C4–C5. Diseñador debe seguir normas e iteración producto, elegir óptimo bajo cumplimiento, no perseguir novedad ciegamente.
XVII. Glosario de términos comunes de diseño de compatibilidad
Para facilitar comunicación interdisciplinar, resumen de términos centrales del texto:
- DFT (Dry Film Thickness): espesor película seca, grosor tras curado, unidad µm, indicador duro del diseño.
- WFT (Wet Film Thickness): espesor película húmeda, grosor inmediato aplicación, para deducir seca.
- Sólidos en volumen (Volume Solids): proporción volumen de materia formadora de película, determina conversión húmeda a seca.
- Sa 2½: grado granallado ISO 8501-1 "casi blanco", punto inicio recomendado diseño.
- C2–CX:Grados de corrosión atmosférica según ISO 12944, de baja a extrema.
- Im1–Im3:Grados de corrosión por inmersión/enterramiento, que corresponden respectivamente a agua dulce, agua de mar y suelo.
- Protección catódica:En la imprimación rica en zinc, el polvo de zinc actúa como ánodo de sacrificio y se corroe preferentemente, protegiendo el acero.
- Efecto de barrera:Pigmentos laminares como la óxido de hierro micáceo alargan la ruta de difusión del medio.
- VOC:Compuestos orgánicos volátiles, sujetos a límites como los de GB 30981-2020.
- Vida útil (Pot Life):Tiempo durante el cual la pintura de dos componentes mezclada es utilizable tras su mezcla; fuera de plazo se desecha.
Dominando este conjunto de términos, el acuerdo técnico de diseño correspondiente podrá redactarse sin ambigüedades.
Preguntas frecuentes
P: ¿Por qué la pintura anticorrosiva debe dividirse obligatoriamente en tres capas, imprimación, capa intermedia y capa de acabado, y no puede aplicarse solo un tipo de pintura?
R: Una sola capa de pintura no puede cumplir simultáneamente las tres funciones de adherencia, barrera y resistencia a la intemperie. La imprimación, en contacto con el metal, se encarga de la adherencia y la protección catódica; la capa intermedia aumenta el espesor y la barrera; la capa de acabado resiste los rayos UV y el envejecimiento atmosférico. Solo con la división en tres capas se equilibran vida útil y coste.
P: ¿Es obligatorio el estándar de espesor de película de 70–80µm para imprimación, 100–150µm para capa intermedia y 100–120µm para capa de acabado?
R: No es un valor de norma nacional obligatoria, sino el "espesor de película típico de sistema" recopilado en el capítulo de pintura de poliuretano epoxi de los archivos de investigación, y constituye una configuración conservadora común en la industria. El espesor real debe ajustarse según el grado de corrosión ISO 12944 y la vida útil de diseño estructural: C2 puede ser menor, C5 y superiores requieren mayor espesor.
P: ¿Se puede aplicar la imprimación epoxi rica en zinc muy espesa?
R: No se recomienda. Una capa de polvo de zinc superior a unos 150µm tiende a agrietarse y desprenderse, además de desperdiciar zinc. El límite superior recomendado de DFT para Jotun Barrier 80 UHS es 150µm; alcanzar la durabilidad "muy alta" C5 es suficiente, sin necesidad de mayor espesor.
P: ¿Se puede aplicar directamente pintura de poliuretano de dos componentes como capa superior sobre pintura anticorrosiva alquídica?
R: No. Los archivos de investigación señalan claramente que la pintura alquídica "no es compatible con pinturas de dos componentes de fuerte disolvente"; la capa de acabado de fuerte disolvente disolverá la base alquídica causando arrastre del fondo y hinchazón. Si se desea mejorar, debe confirmarse un sistema repintable o añadir una capa de sellado.
P: ¿Para qué escenarios es adecuada una imprimación alquídica como Würth Rust Stop?
R: Según los archivos de investigación, su resistencia a la niebla salina es de unas 500h, cumple ISO 12944 C3, y puede usarse como imprimación de transporte para estructuras de acero o como base de protección ligera anticorrosiva por debajo de C3, siendo repintable con sistemas de acabado comunes; se posiciona como imprimación económica temporal/de protección ligera anticorrosiva.
P: ¿Por qué el tratamiento de superficie debe alcanzar Sa 2½?
R: ISO 12944 recomienda granallado de acero al carbono a Sa 2½ (ISO 8501-1) y control de rugosidad de 30–75µm, para garantizar la adherencia del revestimiento. Si el tratamiento no cumple, por muy científico que sea el sistema, fallará prematuramente por pérdida de adherencia.
P: ¿Se puede aplicar con humedad relativa superior al 80%?
R: El sistema epoxi-poliuretano requiere humedad relativa ≤80% y temperatura del sustrato al menos 3℃ por encima del punto de rocío. La alta humedad causa curado deficiente, blanqueamiento y menor adherencia; debe evitarse o adoptar medidas de deshumidificación.
P: ¿Cómo medir el espesor de película en obra?
R: En cada capa se controla inicialmente con tarjeta de película húmeda; tras secado duro se usa un medidor de espesor magnético según ISO 19840 / GB/T 13452 tomando múltiples puntos, para confirmar que el DFT cae en el rango planificado.