Dans les travaux de protection anticorrosion des structures en acier, des machines d'ingénierie et des installations industrielles, une seule couche de peinture ne suffit généralement pas à concilier les trois fonctions « adhérence, barrière, tenue aux intempéries ». Un effet anticorrosion réellement fiable repose sur une conception de système de revêtement antirouille systématique — c'est-à-dire un système de peinture à trois couches coordonnées : apprêt, couche intermédiaire et finition. Cet article part du mécanisme de corrosion, combiné au système de classes de corrosion ISO 12944, pour proposer une planification de l'épaisseur de film et une logique de système réalisables, toutes les valeurs spécifiques étant citées à partir de dossiers techniques et de normes publics. Kexin New Materials (kexinMaterials), au cours de ses projets de protection industrielle de longue date, insiste également sur la philosophie anticorrosion « le système de couches prime sur le choix d'un produit unique ».
I. Pourquoi la protection antirouille ne peut pas reposer sur une seule couche
La corrosion des métaux est un processus électrochimique : l'eau, l'oxygène et les ions (tels que les ions chlorure) pénètrent par les défauts ou les pores du film de peinture, formant une pile à la surface du métal, le fer perd des électrons et se dissout sous forme d'ions fer. Une couche unique présente trois contradictions inhérentes :
Premièrement, la contradiction entre adhérence et barrière. L'apprêt doit être au contact du métal, assurer une bonne adhérence et participer à la protection (comme la protection cathodique de l'apprêt riche en zinc), mais sa tenue aux intempéries est généralement médiocre, et exposé directement il se pulvérise et perd son efficacité. La finition a une excellente tenue aux intempéries mais accroche difficilement directement le métal lisse.
Deuxièmement, la contradiction entre épaisseur de film et taux de défauts. Si une couche atteint plus de 200 µm, les temps de séchage superficiel et complet s'allongent considérablement, et il est très facile d'obtenir des coulures et des piqûres. Appliquer en plusieurs passes fines et en couches permet de contrôler les défauts tout en cumulant l'épaisseur totale.
Troisièmement, la contradiction entre coût et durée de vie. En environnement à forte corrosion, empiler l'épaisseur avec une peinture alkyd ordinaire ne vaut pas un système scientifique « apprêt époxy riche en zinc + couche intermédiaire époxy micacée + finition polyuréthane », cette dernière multipliant par plusieurs fois la durée de vie pour une épaisseur équivalente.
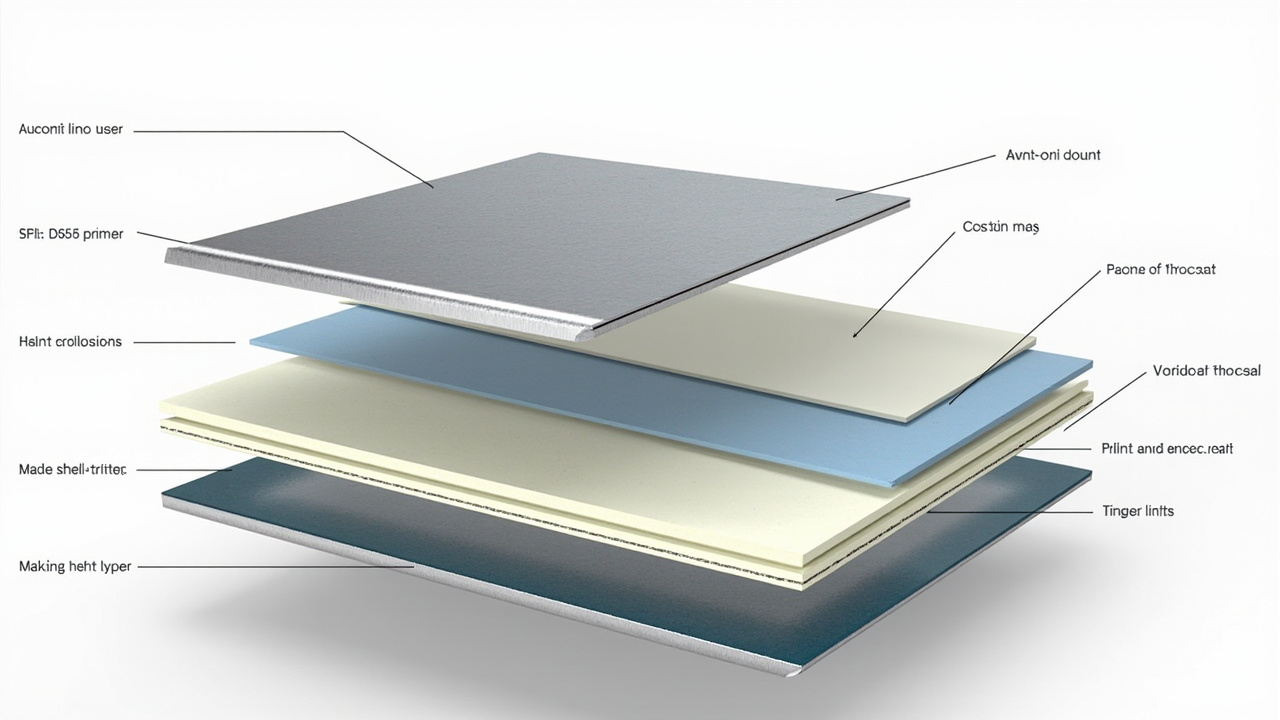
Par conséquent, le cœur de la conception de système de revêtement antirouille est de répartir les trois fonctions « anticorrosion, épaississement, tenue aux intempéries » dans trois couches, chacune ayant son rôle. Selon le principe de système résumé dans le chapitre « peinture époxy-polyuréthane » du dossier de recherche : apprêt (anticorrosion/adhérence) + couche intermédiaire (épaississement/barrière) + finition (tenue aux intempéries/décoration).
II. Décomposition des rôles du système à trois couches
1. Apprêt : première ligne de défense anticorrosion
L'apprêt, au contact du substrat, assure l'adhérence et la protection initiale. Selon le mécanisme anticorrosion, on distingue trois types :
- Type à protection cathodique : représenté par l'apprêt époxy riche en zinc, la teneur en zinc du film sec ≥80 % (masse), la poudre de zinc s'oxyde en priorité comme anode sacrificielle pour protéger le substrat acier. Selon le dossier de recherche, TEKNOZINC 3480 SE a une teneur en zinc du film sec ≥80 %, conforme à EN ISO 12944-5 ; la poudre de zinc de Jotun Barrier 80 UHS est conforme à ASTM D520 Type II et aux exigences de composition ISO 12944-5.
- Type à barrière : représenté par l'apprêt époxy oxyde de fer rouge et l'apprêt alkyd oxyde de fer rouge, s'appuyant sur un film dense et des pigments antirouille pour bloquer physiquement les milieux corrosifs. Selon le chapitre « peinture antirouille alkyd » du dossier de recherche, il s'agit d'un système de résine alkyd monocomposant + pigment antirouille oxyde de fer rouge/gris, résistant à 3 % NaCl en saumure 24 h sans fissuration ni cloque.
- Type à passivation : contient des pigments inhibiteurs tels que le phosphate de zinc, passivant la surface métallique pour former un film protecteur.
2. Couche intermédiaire : force principale de l'épaississement et de la barrière
La couche intermédiaire est le cœur du système pour « épaississement + barrière ». La couche intermédiaire époxy micacée utilise la structure lamellaire de l'oxyde de fer micacé (MIO), formant dans le film une barrière en tuiles superposées. Selon l'explication du mécanisme du dossier de recherche : les lamelles d'oxyde de fer micacé de la couche intermédiaire époxy prolongent le trajet de diffusion des milieux corrosifs, améliorant significativement la durée de vie barrière. La couche intermédiaire compte généralement le plus de passes et contribue à la plus grande épaisseur.
3. Finition : couche de garde pour la tenue aux intempéries et la décoration
La finition fait directement face aux UV, à la pluie et à l'atmosphère industrielle. La finition polyuréthane et la finition acrylique ont une bonne tenue aux intempéries, assurant brillance et maintien de la couleur. Il faut noter qu'un certain système de finition contient des solvants forts (comme le solvant associé à l'isocyanate du durcisseur polyuréthane bicomposant), qui peuvent provoquer un retrait ou un gonflement sur un apprêt incompatible. Selon le chapitre « peinture antirouille alkyd » du dossier de recherche, sa limite est claire : non compatible avec les peintures à solvant fort bicomposant — c'est-à-dire qu'appliquer directement une finition polyuréthane/époxy à solvant fort bicomposant sur un apprêt alkyd provoque facilement une destruction par dissolution intercouches.
III. Épaisseur de film typique et planification du système
Le chapitre « peinture époxy-polyuréthane » du dossier de recherche donne une épaisseur de système apprêt + intermédiaire + finition typique de l'industrie, configuration conservatrice aussi la plus courante en protection industrielle :
| Couche | Type de produit recommandé | Épaisseur par passe | Passes | Épaisseur cumulée | Fonction principale |
|---|---|---|---|---|---|
| Apprêt | Apprêt époxy riche en zinc | 70–80 µm | 1 passe | 70–80 µm | Protection cathodique / adhérence |
| Couche intermédiaire | Couche intermédiaire époxy micacée | 100–150 µm | 1–2 passes | 100–150 µm | Épaississement / barrière |
| Finition | Finition époxy-polyuréthane | 100–120 µm | 2 passes | 100–120 µm | Tenue aux intempéries / décoration |
| Total | — | — | — | 270–350 µm | Anticorrosion systémique |
Selon les données de ce chapitre, les exigences de mise en œuvre de ce système sont : température 5–35 ℃, humidité relative ≤80 %, température du substrat supérieure d'au moins 3 ℃ au point de rosée ; application de préférence par pulvérisation airless haute pression ou pulvérisation pneumatique, le pinceau et le rouleau réservés aux petites réparations. Conditionnement : base 20 kg + durcisseur 4 kg, stockage 5–35 ℃, durée de conservation 12 mois.
Il convient de noter que l'épaisseur de l'apprêt riche en zinc n'est pas « plus c'est épais, mieux c'est ». Une couche de zinc trop épaisse (au-delà de 150 µm) favorise au contraire la craquelure et la décollation, tout en gaspillant le zinc. La plage DFT recommandée pour Jotun Barrier 80 UHS est de 60–150 µm, le dossier de recherche indiquant qu'il atteint la durabilité « très haute (VH) » sous le test ISO 12944-6 C5, pouvant servir de référence pour la limite d'épaisseur d'un apprêt à forte corrosion.
IV. Classes de corrosion ISO 12944 et augmentation de l'épaisseur de film
La norme ISO 12944-2018 est la référence internationale pour la conception de systèmes anticorrosion des structures en acier, elle classe les environnements de corrosion en :
- C2 (faible) : atmosphère rurale pour la plupart, faible pollution.
- C3 (moyenne) : atmosphère urbaine et industrielle générale, ou littoral à faible salinité.
- C4 (élevée) : zone industrielle fortement polluée, brume saline littorale proche.
- C5 (très élevée) : littoral à haute salinité, zone industrielle lourde.
- CX (extrême) : environnements extrêmes tels que plates-formes offshore.
- Im1–Im3 : environnements immergés (immersion en eau douce, immersion en eau de mer, enterré).
Plus la classe de corrosion est élevée, plus le taux de corrosion par unité de surface est grand, et l'épaisseur totale de film sec (DFT) du système doit augmenter. Cela parce que la pénétration des milieux corrosifs est une question de probabilité et de trajet : un système de peinture plus épais et plus dense réduit la probabilité de perforation.
Le dossier de recherche précise dans la partie normes générales : le système anticorrosion des structures en acier repose sur ISO 12944-2018 (classes de corrosion C2–CX, conception de système), acier au carbone sablé Sa 2½, apprêt de chantier, système apprêt + intermédiaire + finition. Voici un tableau de suggestion de planification d'épaisseur selon les classes de corrosion :
| Classe de corrosion | Environnement typique | Traitement de surface | Exemple de système | Planification DFT total | Objectif de durabilité |
|---|---|---|---|---|---|
| C2 | Campagne sèche | Sa 2 / St 3 | Apprêt alkyd + finition alkyd | 120–160 µm | Durée de vie à faible corrosion |
| C3 | Urbain / industriel général | Sa 2½ | Apprêt époxy + finition polyuréthane (ou apprêt alkyd type Würth comme apprêt de transport) | 160–200 µm | Moyenne |
| C4 | Zone industrielle / littoral proche | Sa 2½ | Apprêt époxy riche en zinc + intermédiaire époxy micacée + finition polyuréthane | 200–280 µm | Élevée |
| C5 | Zone industrielle lourde / littoral à haute salinité | Sa 2½ + contrôle de rugosité | Apprêt époxy riche en zinc (70–80) + intermédiaire époxy micacée (100–150) + finition polyuréthane (100–120) | 270–350 µm | Très élevée (VH) |
| CX/Im | Offshore / immergé | Sa 2½ ou plus strict | Apprêt époxy riche en zinc à haute teneur en solides + couche intermédiaire époxy à pâte épaisse + finition spéciale | Plus de 350 µm | Extrême |
Il apparaît clairement que : de C2 à C5, l'épaisseur de film totale augmente d'environ 120µm à environ 350µm, soit une augmentation de près de trois fois. Cette augmentation n'est pas un simple « passer plusieurs couches de plus », mais une mise à niveau systémique qui améliore simultanément le niveau anticorrosion de l'apprêt, l'épaisseur de blindage de la couche intermédiaire et le nombre de couches de finition résistant aux intempéries.
Il faut souligner que l'augmentation de l'épaisseur du film doit être assortie au niveau de préparation de surface. L'ISO 12944 recommande un sablage de l'acier au carbone jusqu'à Sa 2½ (ISO 8501-1), correspondant à une rugosité d'environ 30–75µm (selon les exigences de préparation de surface du chapitre peinture alkyd antirouille). Si la préparation de surface n'atteint pas le niveau requis, aussi épais soit le film de peinture, il se détériorera prématurément par défaut d'adhérence.
V. Limites de sélection des matériaux clés
1. Limites d'adaptation de l'apprêt alkyd
La peinture alkyd antirouille présente un faible coût et une application facile, mais le dossier d'étude indique clairement ses limites : mauvaise résistance aux solvants/acides-alcalis, séchage lent, incompatibilité avec les peintures bicomposantes à solvant fort. Par conséquent, le système alkyd convient à la protection légère C2–C3, ou comme « apprêt de transport » à court terme pour les structures en acier, et ne doit pas être directement recouvert d'une finition bicomposante à solvant fort. Si une mise à niveau de protection lourde doit être effectuée sur une base alkyd, il faut d'abord confirmer que la finition est un système alkyd récordable, ou appliquer d'abord une couche de fermeture compatible entre les couches.
2. Positionnement de l'apprêt alkyd type Würth Rust Stop
Selon le chapitre « Würth Rust Stop Primer » du dossier d'étude : la base chimique de cet apprêt est une résine alkyd, de couleur rouge-brun, densité 1,28 g/cm³ ; brouillard salin environ 500h (DIN EN ISO 9227), répondant au niveau de corrosion C3 « élevé » de l'ISO 12944 ; séchage environ 16h, couvrance environ 8 m²/bombe (750ml), quantité d'application minimale 90 ml/m² ; température d'application 15–25℃ ; peut être recouvert des systèmes de finition courants ; utilisé comme apprêt de transport pour structures en acier. Cela montre que ce type d'apprêt alkyd, pour C3 et inférieur, comme apprêt de transport et de protection temporaire, est un choix économique et conforme.
3. Positionnement de protection lourde de l'apprêt riche en zinc
Lorsque l'environnement atteint C4–C5, il faut recourir à un apprêt époxy riche en zinc. Selon le dossier d'étude, le Jotun Barrier 80 UHS a une teneur en solides en volume de 85±2%, un VOC de seulement 134 g/L (GB 30981 / GB/T 34682), une teneur en solides en poids de 95±2%, et ses faibles caractéristiques VOC présentent un avantage évident en matière de conformité environnementale ; le TEKNOZINC 3480 SE a une teneur en zinc en film sec ≥80%, peut servir d'apprêt pour système polyuréthane/époxy, et possède une certaine résistance aux intempéries même sans finition. Dans les consultations d'accompagnement de projet, il est généralement recommandé d'adopter directement un apprêt riche en zinc comme base pour les environnements au-delà de C4, plutôt que d'utiliser un système alkyd pour augmenter artificiellement l'épaisseur.
VI. Points clés d'application et de contrôle d'épaisseur de film
Même si la planification de l'épaisseur de film est scientifique, un contrôle défaillant de l'application anéantira tous les efforts. La conception d'accompagnement doit se traduire par des paramètres d'application exécutables :
- Fenêtre environnementale : température 5–35℃, humidité relative ≤80%, température du substrat supérieure d'au moins 3℃ au point de rosée (selon le chapitre peinture de finition époxy-polyuréthane). Les basses températures et la forte humidité provoquent un blanchiment aminé et une mauvaise cure ; les hautes températures raccourcissent le pot-life.
- Préparation de surface : sablage de l'acier au carbone Sa 2½, rugosité 30–75µm ; l'acier inoxydable nécessite un meulage avec abrasif non métallique pour créer des rayures garantissant l'adhérence.
- Mesure d'épaisseur de film : après chaque application, contrôle initial avec un peigne à film humide, après durcissement mesure avec un épaissimètre magnétique selon ISO 19840 / GB/T 13452 pour s'assurer que le DFT se situe dans la plage planifiée.
- Contrôle du nombre de couches : la couche intermédiaire 100–150µm se fait généralement en 1–2 couches, la finition 100–120µm en 2 couches, pour éviter les coulures par couche unique trop épaisse.
- Protection de sécurité : pour les systèmes de finition contenant un durcisseur isocyanate, les applicateurs nécessitent ventilation + masque anti-gaz + lunettes de protection + gants chimiques (selon le chapitre sécurité de la peinture époxy-polyuréthane).
Pour la pondération de sélection entre systèmes à l'eau et solvants, référez-vous davantage à Comment choisir entre peinture à l'eau et peinture solvant ainsi qu'à Guide de sélection des revêtements industriels à l'eau, pour un jugement global selon les dimensions VOC, applicabilité et niveau de protection.
VII. Erreurs courantes de conception d'accompagnement
- Erreur 1 : plus l'épaisseur de film est grande, mieux c'est. Un excès d'épaisseur provoque fissuration par contrainte interne, retassures ; particulièrement vrai pour l'apprêt riche en zinc.
- Erreur 2 : mélanger arbitrairement des peintures de fabricants différents. La compatibilité inter-couches non vérifiée entraîne facilement craquelure au repéinturage, décollement ; il faut effectuer un essai de recouvrement inter-couches.
- Erreur 3 : utiliser un apprêt alkyd pour supporter une protection lourde. Au-delà de C4, la durée de vie du système alkyd est insuffisante, il faut passer à un accompagnement riche en zinc.
- Erreur 4 : négliger la préparation de surface. Sa 2½ est la condition préalable à l'efficacité de l'accompagnement ; un niveau de sablage insuffisant équivaut à gaspiller de la peinture.
Dans le service de conception d'accompagnement, on déduit généralement d'abord l'épaisseur de chaque couche à partir du niveau environnemental ISO 12944 et de la durée de vie structurelle prévue, puis on sélectionne le produit concret selon les conditions de chantier, évitant les défaillances précoces causées par des « décisions au doigt mouillé basées sur l'expérience ».
VIII. Relation quantitative entre économie d'épaisseur de film et durée de vie
Beaucoup d'ingénieurs se demandent : si l'épaisseur de film double, la durée de vie double-t-elle aussi ? La réponse est non, la relation est plus proche d'une exponentielle que d'une linéarité, mais il existe un intervalle expérimental de référence.
La référence de brouillard salin donnée dans la partie normes générales du dossier d'étude est : généralement 500h sans bullage, corrosion unilatérale ≤1–2mm ; la protection lourde peut atteindre 1000–3000h. Cet intervalle est en soi le résultat de la superposition de l'épaisseur de film et du niveau d'accompagnement — l'accompagnement de niveau C3 (environ 200µm) atteint le niveau 500h, l'accompagnement de protection lourde C5 (environ 270–350µm) atteint le niveau 1000–3000h. En d'autres termes, le DFT total passant de 200µm à 350µm (environ 1,75 fois), la tolérance au brouillard salin passe de 500h à 1000–3000h (2–6 fois), ce qui montre que le rendement marginal de durée de vie des niveaux d'accompagnement élevés est très élevé.
La raison en est que la pénétration des milieux corrosifs à travers le film de peinture est un événement probabiliste de « perforation d'abord à l'endroit le plus mince ». Augmenter l'épaisseur de la couche intermédiaire (par exemple de 100µm à 150µm) allonge significativement le chemin moyen pour que le milieu atteigne le substrat, et l'effet labyrinthe des flocons d'oxyde de fer micacé rend le chemin non linéaire, réduisant davantage la probabilité de perforation. Par conséquent, en environnement fortement corrosif, dépenser pour « épaissir la couche intermédiaire + mettre à niveau l'apprêt riche en zinc » est plus rentable que d'empiler aveuglément l'épaisseur en environnement léger.
Mais une limite doit être fixée : l'apprêt riche en zinc dépassant environ 150µm se fissure facilement (la limite DFT du Jotun Barrier 80 UHS est justement 150µm) ; une couche intermédiaire unique dépassant 150µm favorise les coulures, retassures. Ainsi, la planification d'épaisseur est une « accumulation raisonnable par couches », pas un « empilement brutal en une seule couche ».
IX. Cas typiques et mécanismes de défaillance d'accompagnement
Comprendre la défaillance est plus important que comprendre la réussite. Plusieurs types de défaillances fréquentes en conception d'accompagnement :
- Décollement inter-couches (craquelure au recouvrement) : le plus fréquent avec « apprêt alkyd + finition bicomposante à solvant fort ». Le chapitre peinture alkyd antirouille du dossier d'étude indique clairement son « incompatibilité avec les peintures bicomposantes à solvant fort ». Le solvant fort dissout la couche alkyd insuffisamment durcie, provoquant un gondlement et un décollement en plaques. La bonne pratique est d'utiliser un système recourable ou d'ajouter une couche de fermeture.
- Fissuration de la couche de zinc : apprêt riche en zinc appliqué en une seule couche à plus de 200µm, fissuration par concentration de contrainte interne, la couche de poudre de zinc se détache du substrat. Contrôler 70–80µm par couche, max 150µm, permet d'éviter cela.
- Adhérence nulle (préparation de surface insuffisante) : simple brossage métallique St2 au lieu de sablage Sa 2½, rugosité inférieure à 30–75µm, le revêtement « flotte » sur la calamine, se détache en plaques après quelques mois. L'ISO 12944 souligne que Sa 2½ est la condition préalable à l'efficacité de l'accompagnement.
- Farination et perte de brillance de la finition : en environnement C5, usage erroné d'une finition alkyd, les UV la farinent en six mois, exposant la couche de blindage et accélérant la corrosion. Au-delà de C4, il faut une finition résistante aux intempéries polyuréthane/acrylique.
- Perforation par retassures : épaisseur de film par couche trop grande ou air emprisonné lors du malaxage non débullé, laissant des retassures après cure, la corrosion démarre ponctuellement depuis les retassures.
Ces cas convergent vers une conclusion : la conception d'accompagnement est un système intégré, tout maillon faible est amplifié par la corrosion.
X. Mesure d'épaisseur de film sur site et échantillonnage de réception
Même si la planification d'épaisseur est scientifique, la mise en œuvre repose sur la mesure. La réception DFT des revêtements de protection industrielle suit généralement le principe d'échantillonnage ISO 19840 / GB/T 13452 :
- Contrôle initial film humide : mesure immédiate après chaque pulvérisation avec un peigne à film humide sur zone non sèche, conversion en film sec (film sec = film humide × teneur en solides en volume). Par exemple, Barrier 80 UHS à 85% de solides en volume, film humide 100µm correspond à film sec environ 85µm.
- Contrôle film sec : après durcissement, plusieurs points avec épaissimètre magnétique. Les zones difficiles (bords, soudures, angles internes) ont naturellement un film plus mince, pré-peindre ou pulvériser en plus.
- Seuils de jugement : généralement exigé « 90% des points de mesure ≥ épaisseur minimale prescrite, les autres points ≥ 90% de la valeur prescrite », et aucune zone de coulure dépassant le double de l'épaisseur autorisée.
- Traçabilité des enregistrements : la distribution d'épaisseur de chaque travée/section doit être archivée, comme base de définition de responsabilité de durée de vie.
Intégrer la mesure dans le process, plutôt qu'un contrôle après achèvement, est une étape clé de la boucle fermée de la conception d'accompagnement.
XI. Conformité environnementale et contrôle VOC
Avec la mise en œuvre du GB 30981-2020 « Limites des substances nocives dans les revêtements de protection industrielle », la conception d'accompagnement ne doit pas seulement calculer la protection, mais aussi l'environnement. Le dossier d'étude donne plusieurs points de données comparatives :
- Jotun Barrier 80 UHS : VOC 134 g/L (GB 30981 / GB/T 34682), teneur en solides en poids 95±2%, apprêt époxy riche en zinc à haute teneur en solides et ultra-faible VOC.
- Jotun Jotacote Universal N10 : VOC 239 g/L (GB 30981 / GB/T 23985).
- TEKNOZINC 3480 SE : COV environ 300 g/L, extrait sec en volume environ 66 %.
On peut constater qu'avec une même apprêt riche en zinc, le COV peut passer de 300 g/L à 134 g/L, selon l'extrait sec et la formulation des solvants. Kexin Materials (kexinMaterials), lors de ses recommandations de systèmes, privilégie pour les projets sensibles à l'environnement les produits à haut extrait sec et faible COV, réduisant ainsi le risque de non-conformité tout en satisfaisant aux niveaux de anticorrosion ISO 12944. À noter : faible COV ne signifie pas faibles performances ; Barrier 80 UHS atteint en C5 la durabilité « très haute (VH) », ce qui prouve que la protection anticorrosion et l'écologie peuvent aller de pair.
Par ailleurs, le système de finition polyuréthane contenant un durcisseur isocyanate relève des facteurs de risque pour la santé au travail ; la mise en œuvre nécessite ventilation + masque anti-gaz + lunettes de protection + gants chimiques, et éviter le ponçage du film de peinture non durci (selon le chapitre sécurité de la peinture époxy-polyuréthane).
XII. Différences de systèmes selon les substrats
La conception du système ne peut faire abstraction du substrat. Acier au carbone, acier inoxydable et acier galvanisé présentent des caractéristiques de surface différentes, modifiant la stratégie d'apprêt :
- Acier au carbone : le plus courant, après sablage Sa 2½ on applique directement un apprêt époxy riche en zinc ou un apprêt époxy à oxyde de fer. Les archives de recherche indiquent clairement que « acier au carbone sablé Sa 2½, apprêt de chantier, système apprêt + intermédiaire + finition » constitue la voie de référence ISO 12944.
- Acier inoxydable : la pellicule d'oxyde de chrome dense en surface rend difficile l'adhérence des peintures classiques. Les archives de recherche, dans les données du Jotacote Universal N10 de Jotun, précisent que l'acier inoxydable nécessite un ponçage aux abrasifs non métalliques créant des rayures pour assurer l'accrochage mécanique, et qu'il convient généralement de choisir un apprêt sans zinc (l'apprêt riche en zinc a un intérêt limité de protection cathodique sur inox, et pourrait au contraire provoquer de nouveaux problèmes par différence de potentiel).
- Acier galvanisé : la couche de galvanisation à chaud est en soi résistante à la corrosion, mais la surface est lisse et peut présenter des sels de zinc. Les archives mentionnent que le Barrier 80 UHS de Jotun convient à la réparation de « acier galvanisé usé », ce qui signifie qu'en cas de dommage local de la couche de zinc, on peut renforcer localement avec un apprêt époxy riche en zinc ; le système global nécessite d'abord l'élimination des sels de zinc, un léger ponçage, puis l'application d'un apprêt compatible, pour éviter un décollement en plaque.
- Alliage d'aluminium : métal léger, nécessite un apprêt sans zinc ni base forte, en veillant à l'appariement des potentiels et à l'adhérence.
L'identification du substrat est la première étape de la conception du système ; sauter cette étape pour appliquer directement « apprêt riche en zinc + intermédiaire micacé + finition polyuréthane » risque l'échec sur substrats spéciaux.
XIII. Enchaînement des systèmes de réparation et de rénovation
Après plusieurs années de service, la corrosion locale d'une structure est inévitable. Principes de conception du système de rénovation :
- Évaluation de l'état de l'ancienne peinture : si l'adhérence est encore correcte et seule la finition est pulvérulente, poncer puis re-peindre directement la finition ; si l'apprêt est défaillant, il faut décaper jusqu'à Sa 2½ et refaire apprêt + intermédiaire + finition.
- Compatibilité entre couches : si l'ancien système est alkyd, une nouvelle finition bicomposant à solvant fort provoquera un « mordage » (les archives indiquent qu'alkyd et peinture bicomposant à solvant fort sont incompatibles). Il faut d'abord utiliser une finition re-peignable alkyd, ou décaper entièrement.
- Complément local en zinc : en cas de dommage local de l'apprêt riche en zinc, faire un point avec un apprêt époxy riche en zinc à haut extrait sec type Barrier 80 UHS, puis compléter intermédiaire et finition pour restaurer la continuité de barrière.
- Nivellement de l'épaisseur : l'épaisseur de la zone réparée doit être alignée sur le système d'origine, pour éviter que les retenues d'eau sur les marches n'accélèrent la corrosion.
- Boucle de traçabilité : à chaque rénovation, enregistrer l'emplacement, le procédé, l'épaisseur, pour constituer un dossier de vie.
Kexin Materials (kexinMaterials), dans les projets de rénovation, procède d'abord à un diagnostic d'adhérence et de compatibilité de l'ancienne peinture, avant de décider « complément local » ou « refonte globale », évitant ainsi un gaspillage dû à une exécution aveugle.
XIV. Aperçu rapide des normes clés et méthodes de contrôle
La conception du système repose sur le référencement normatif et la validation par essais. La partie normes générales des archives de recherche résume les normes centrales des revêtements de protection industrielle, classées ci-dessous par fonction pour faciliter la consultation des ingénieurs :
| Item de contrôle | Numéro de norme | Critère clé |
|---|---|---|
| Dosage COV | GB/T 23985-2009, GB/T 23986-2009 (GC-MS), ISO 11890, ISO 17895 | Revêtement de protection industriel soumis aux limites GB 30981-2020 |
| Brouillard salin neutre | GB/T 1771-2007, ASTM B117, DIN EN ISO 9227 | Généralement 500h sans bullage / corrosion en bord ≤1–2mm ; anti-corrosion lourde 1000–3000h |
| Adhérence (croisillon) | GB/T 9286-1998, ISO 2409, ASTM D3359 | Classes 0–5, 0/1 excellent (perte ≤5 %) |
| Vieillissement climatique artificiel | GB/T 1865 (xénon), GB/T 23987 (UV), ASTM G154, ISO 11507 | 1000h décoloration ≤2 classes, pulvérulence ≤1 classe |
| Brillance (60°) | GB/T 9754, ISO 2813, ASTM D523 | Haut brillant ≥85 GU |
| Dureté crayon | GB/T 6739, ISO 15184 | Classe B–H |
| Souplesse/choc | GB/T 1731, GB/T 1732, ASTM D2794 | Diamètre de courbure ≤2mm, choc ≥50cm |
| Système anti-corrosion acier | ISO 12944-2018 | Classe de corrosion C2–CX, système apprêt+intermédiaire+finition, Sa 2½ |
| Résistance à l'usure (Taber) | GB/T 1768, ASTM D4060 | ≤10–50 mg/1000 tr (selon classe) |
| Temps de séchage | GB/T 1728 | Hors poussière ≤4h, sec au toucher ≤24h (courant revêtement industriel) |
Par ailleurs, les normes nationales centrales sur les substances dangereuses écologiques incluent : GB 30981-2020 « Limites des substances dangereuses dans les revêtements de protection industrielle », GB 24409-2020 « Limites des substances dangereuses dans les peintures pour véhicules » ; valeurs limites de métaux lourds : plomb ≤90 mg/kg, cadmium ≤75 mg/kg. Référence UE : 2004/42/CE et CARB/SCAQMD Rule 1113.
À souligner : le numéro de norme doit être écrit en intégralité + numéro (ex. ISO 12944-2018, GB/T 1771-2007), sans abréviation, sinon ambiguïté dans les accords techniques et rapports d'essai. En fin de dossier de conception, annexer une « liste de références normatives » sert à la fois de preuve de conformité et facilite la vérification par le réceptionnaire.
XV. Exemples de calcul d'épaisseur et de pouvoir couvrant
La conception nécessite souvent de convertir « extrait sec en volume » en « film humide / film sec » et « pouvoir couvrant théorique » ; démonstration avec données réelles des archives.
Exemple 1 : contrôle du film humide pour apprêt riche en zinc. Barrier 80 UHS de Jotun, extrait sec en volume 85±2 %. Si le DFT sec exigé est 80µm, le WFT humide nécessaire ≈ DFT ÷ extrait sec = 80 ÷ 0.85 ≈ 94µm. Lors de la pulvérisation, le lecteur de film humide doit être réglé sur environ 94µm, puis vérifier le sec après durcissement. Si l'on pulvérise à 80µm en confondant humide et sec, le sec ne sera que ~68µm, sous la limite basse, réduisant la durée de vie anti-corrosion.
Exemple 2 : pouvoir couvrant théorique. Le même produit indique 14–5,6 m²/L (correspondant DFT 60–150µm). Vérification par formule : pouvoir couvrant (m²/L) = extrait sec en volume × 1000 ÷ DFT(µm). Avec extrait 0,85, DFT 80µm, on obtient 0,85×1000÷80 ≈ 10,6 m²/L, dans l'intervalle indiqué, preuve de cohérence. Sur site, multiplier par le coefficient de perte (structure complexe 0,6–0,8 d'utilisation), la consommation réelle dépasse la théorie.
Exemple 3 : compte d'épaississement de l'intermédiaire. L'intermédiaire époxy micacé a ~80 % d'extrait sec ; passer de 100µm à 150µm ajoute (150−100)×0,8÷1000 = 0,04 L/m², mais allonge nettement le chemin du milieu, faisant passer la résistance au brouillard salin de 500h à 1000h+. Ce « léger surplus de couche » est l'un des gestes au meilleur rapport coût/efficacité en anti-corrosion lourde.
Maîtriser ces trois conversions fait passer la conception du « feeling pour l'épaisseur » à une décision d'ingénierie « calculable et chiffrable ».
XVI. Tendance à la verdisation et au haut extrait sec
La conception évolue de « seule anti-corrosion » vers le double contrainte « anti-corrosion + écologie ». Les données comparatives des archives montrent déjà la tendance : même apprêt riche en zinc, le COV passe de ~300 g/L (TEKNOZINC 3480 SE) à 134 g/L (Barrier 80 UHS de Jotun), grâce à l'augmentation de l'extrait sec en volume (85±2 %) et au remplacement par solvants peu toxiques. Avec le durcissement des limites GB 30981-2020, les produits à haut extrait sec et faible COV deviendront mainstream.
Parallèlement, la peinture industrielle à l'eau remplace progressivement l'alkyd solvant en anti-corrosion légère, mais en anti-corrosion lourde, l'époxy/PU à l'eau reste limité en brouillard salin et film épais ; à court terme, le système solvant riche en zinc + micacé + polyuréthane reste le choix sûr pour C4–C5. Le concepteur doit suivre normes et évolution produits, choisir l'optimal sous conformité, sans poursuivre aveuglément le nouveau.
XVII. Glossaire des termes courants de conception
Pour faciliter la communication interdisciplinaire, résumé des termes clés de cet article :
- DFT (Dry Film Thickness) : épaisseur de film sec, épaisseur du revêtement après durcissement, en µm, indicateur rigide de la conception.
- WFT (Wet Film Thickness) : épaisseur de film humide, épaisseur immédiate de mise en œuvre, pour déduire le sec.
- Extrait sec en volume (Volume Solids) : proportion en volume de la matière filmogène dans la peinture, détermine la conversion humide-sec.
- Sa 2½ : classe de sablage ISO 8501-1 « quasi-blanche », point de départ recommandé de la conception.
- C2–CX : Classes de corrosion atmosphérique selon l'ISO 12944, de faible à extrême.
- Im1–Im3 : Classes de corrosion par immersion/enfouissement, correspondant respectivement à l'eau douce, l'eau de mer et le sol.
- Protection cathodique : Dans l'apprêt riche en zinc, la poudre de zinc sert d'anode sacrificielle et se corrode en priorité pour protéger l'acier.
- Effet d'écrantage : Les pigments lamellaires tels que l'oxyde de fer micacé allongent le chemin de diffusion du milieu.
- COV : Composés organiques volatils, soumis à des limites telles que GB 30981-2020.
- Durée d'utilisation (Pot Life) : Temps pendant lequel un revêtement bicomposant mélangé reste utilisable ; au-delà, il est à rejeter.
Maîtriser ce vocabulaire permet de rédiger sans ambiguïté les protocoles techniques de conception associés.
Questions fréquentes
Q : Pourquoi les peintures antirouille doivent-elles obligatoirement se diviser en trois couches, apprêt, intermédiaire et finition, et ne peut-on pas appliquer un seul type de peinture ?
R : Une seule couche ne peut pas assumer simultanément les trois fonctions d'adhérence, d'écrantage et de résistance aux intempéries. L'apprêt, au contact du métal, assure l'adhérence et la protection cathodique ; la couche intermédiaire épaissit et protège par écrantage ; la finition résiste aux UV et au vieillissement atmosphérique. La division en trois couches permet de concilier durée de vie et coût.
Q : L'épaisseur de film apprêt 70–80µm, intermédiaire 100–150µm, finition 100–120µm est-elle une norme obligatoire ?
R : Ce n'est pas une valeur de norme nationale obligatoire, mais l'« épaisseur de film typique en système » résumée dans le chapitre sur la peinture de finition époxy-polyuréthane des archives de recherche, soit une configuration conservatrice courante dans l'industrie. L'épaisseur réelle doit être ajustée selon la classe de corrosion ISO 12944 et la durée de vie structurelle prévue : C2 peut être plus faible, C5 et au-delà nécessitent plus élevé.
Q : Peut-on appliquer très épais l'apprêt époxy riche en zinc ?
R : Non recommandé. Une couche de poudre de zinc dépassant environ 150µm se fissure et s'écaille facilement, gaspillant le zinc. La limite supérieure de DFT recommandée pour le Jotun Barrier 80 UHS est de 150µm, ce qui suffit pour une durabilité « très élevée » en C5, sans besoin d'aller plus épais.
Q : Peut-on directement appliquer une peinture de finition polyuréthane bicomposant sur une peinture antirouille alkyd ?
R : Non. Les archives de recherche indiquent clairement que la peinture alkyd « n'est pas compatible avec les peintures bicomposants à solvants forts » ; une finition à solvant fort dissout la couche alkyd sous-jacente, provoquant un décollement et un gonflement. Pour une mise à niveau, il faut confirmer un système recouvrable ou ajouter une couche de blocage.
Q : Pour quels scénarios convient un apprêt alkyd tel que le Würth Rust Stop ?
R : Selon les archives de recherche, sa brume saline est d'environ 500h, satisfait à l'ISO 12944 C3, et peut servir d'apprêt de transport pour structures acier ou d'impression légère antirouille sous C3, et se recouvre des systèmes de finition courants ; il est positionné comme apprêt économique temporaire/de légère protection.
Q : Pourquoi le traitement de surface doit-il atteindre Sa 2½ ?
R : L'ISO 12944 recommande un sablage de l'acier au carbone à Sa 2½ (ISO 8501-1) avec une rugosité contrôlée de 30–75µm, afin de garantir l'adhérence du revêtement. Si le traitement est insuffisant, même le meilleur système échouera prématurément par défaut d'adhérence.
Q : Peut-on appliquer au-delà de 80% d'humidité relative ?
R : Le système époxy-polyuréthane exige une humidité relative ≤80% et une température du support supérieure d'au moins 3℃ au point de rosée. Une humidité élevée provoque un durcissement défectueux, un blanchiment et une baisse d'adhérence ; il faut l'éviter ou prendre des mesures de déshumidification.
Q : Comment mesurer l'épaisseur de film sur site ?
R : Contrôle initial à chaque couche avec un peigne à film humide, puis après séchage dur, mesure par épaissimètre magnétique selon ISO 19840 / GB/T 13452 en multi-points, pour confirmer que le DFT tombe dans la plage prévue.