Nella protezione anticorrosione di strutture in acciaio, macchinari da cantiere e impianti industriali, affidarsi a un solo strato di vernice difficilmente consente di conciliare le tre funzioni di "adesione, barriera, resistenza agli agenti atmosferici". Un effetto anticorrosione realmente affidabile deriva da un progetto di sistema di vernici antiruggine abbinate sistematico — ovvero un sistema di rivestimento a tre strati coordinati di primer, strato intermedio e finitura. Partendo dal meccanismo di corrosione, questo articolo combina il sistema di classificazione della corrosione ISO 12944 per fornire una pianificazione dello spessore del film e una logica di abbinamento applicabili, con tutti i valori specifici citati da archivi tecnici e standard pubblici. Kexin New Materials (kexinMaterials), nel lungo servizio ai progetti di protezione industriale, ha sempre sottolineato il concetto anticorrosione di "il sistema di abbinamento ha la priorità sulla selezione di un singolo prodotto".
I. Perché la prevenzione della ruggine non può basarsi su un solo strato di vernice
La corrosione dei metalli è un processo elettrochimico: acqua, ossigeno e ioni (come gli ioni cloruro) penetrano attraverso difetti o porosità del film di vernice, formando una pila galvanica sulla superficie del metallo, dove il ferro perde elettroni e si dissolve come ioni ferrosi. Un singolo strato di rivestimento presenta tre contraddizioni intrinseche:
Primo, la contraddizione tra adesione e barriera. Il primer deve aderire al metallo, fornire una buona adesione e partecipare alla protezione anticorrosione (come la protezione catodica del primer ricco di zinco), ma la sua resistenza agli agenti atmosferici è solitamente scarsa e l'esposizione diretta ne causa la polverizzazione e il degrado. La finitura ha un'ottima resistenza agli agenti atmosferici ma fatica a aggrapparsi direttamente al metallo liscio.
Secondo, la contraddizione tra spessore del film e tasso di difetti. Se un solo strato di vernice raggiunge oltre 200µm, i tempi di essiccazione superficiale e completa si allungano notevolmente e si generano facilmente colature e pori. Applicare più strati sottili e stratificati consente di controllare i difetti e accumulare lo spessore totale.
Terzo, la contraddizione tra costo e durata. In ambienti a forte anticorrosione, impilare spessore con normali vernici alchidiche è meno efficace di un abbinamento scientifico "primer epossidico ricco di zinco + strato intermedio epossidico a micaceo di ferro + finitura poliuretanica": quest'ultimo, a pari spessore, può moltiplicare la durata di diversi fattori.
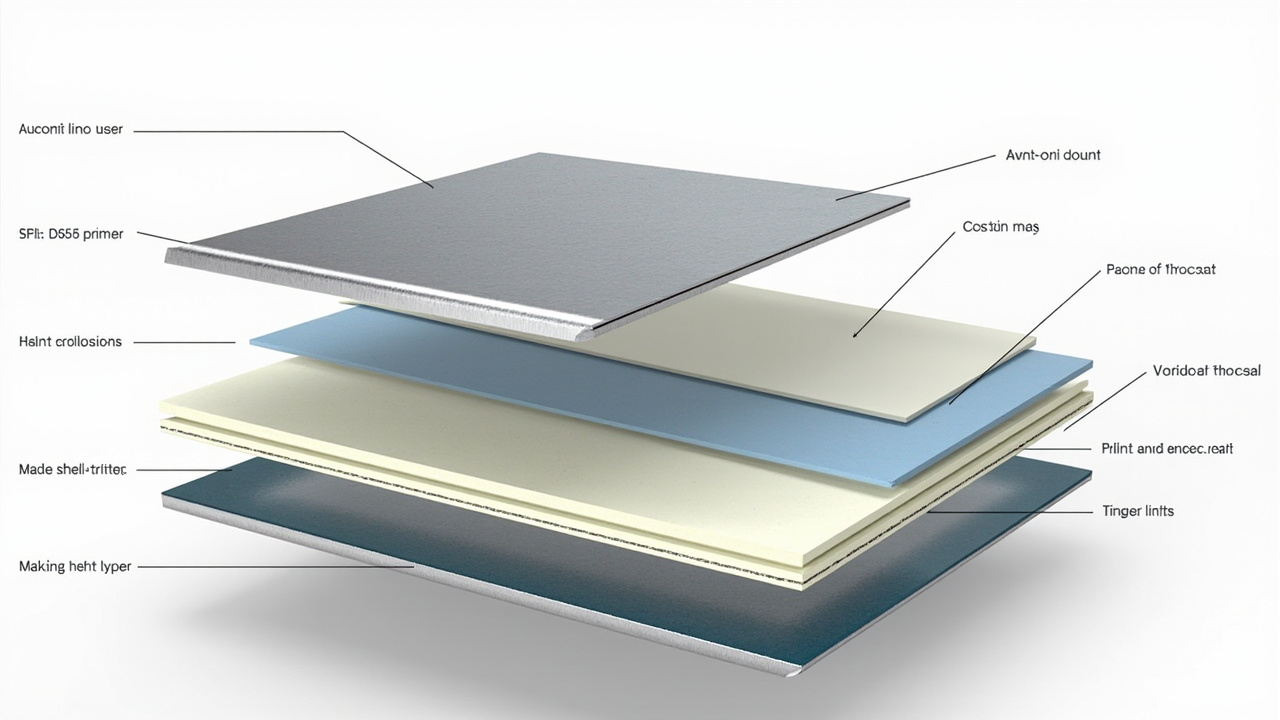
Pertanto, il nucleo del progetto di vernici antiruggine abbinate è scomporre le tre funzioni di "anticorrosione, ispessimento, resistenza agli agenti atmosferici" in tre strati distinti, ciascuno con il proprio compito. Secondo i principi di abbinamento riassunti nella sezione "vernice epossidica-poliuretanica" dell'archivio di ricerca: primer (anticorrosione/adesione) + strato intermedio (ispessimento/barriera) + finitura (resistenza agli agenti atmosferici/decorazione).
II. Scomposizione dei ruoli del sistema a tre strati
1. Primer: la prima linea di difesa anticorrosione
Il primer aderisce al substrato e svolge le funzioni di adesione e protezione iniziale. In base al meccanismo anticorrosione si divide in tre tipi:
- Tipo a protezione catodica: rappresentato dal primer epossidico ricco di zinco, con contenuto di zinco nel film secco ≥80% (in massa); la polvere di zinco funge da anodo sacrificale corrodendosi per prima e proteggendo il substrato di acciaio. Secondo l'archivio di ricerca, TEKNOZINC 3480 SE ha contenuto di zinco nel film secco ≥80%, conforme a EN ISO 12944-5; Jotun Barrier 80 UHS ha polvere di zinco conforme a ASTM D520 Type II e soddisfa i requisiti di composizione ISO 12944-5.
- Tipo a barriera: rappresentato da primer epossidici a ossido di ferro rosso e alchidici a ossido di ferro rosso, che si affidano a un film di vernice denso e a pigmenti antiruggine per bloccare fisicamente i mezzi corrosivi. Secondo la sezione "vernice alchidica antiruggine" dell'archivio di ricerca, si tratta di un sistema a resina alchidica monocomponente + pigmenti antiruggine rossi/grigi, resistente a salamoia 3% NaCl per 24h senza crepe o bolle.
- Tipo a passivazione: contiene pigmenti inibitori come fosfato di zinco, che passivano la superficie metallica formando un film protettivo.
2. Strato intermedio: la forza principale di ispessimento e barriera
Lo strato intermedio è il nucleo di "ispessimento + barriera" nel sistema di abbinamento. La vernice intermedia epossidica a micaceo di ferro sfrutta la struttura lamellare del micaceo di ferro (MIO) per formare una barriera a tegole sovrapposte nel film. Secondo la spiegazione meccanistica dell'archivio di ricerca: le lamelle di micaceo di ferro della vernice intermedia epossidica allungano il percorso di diffusione dei mezzi corrosivi, migliorando significativamente la durata della barriera. Lo strato intermedio ha solitamente il maggior numero di passate e contribuisce allo spessore maggiore.
3. Finitura: strato di protezione per resistenza agli agenti atmosferici e decorazione
La finitura affronta direttamente raggi UV, pioggia e atmosfera industriale. Le finiture poliuretaniche e acriliche hanno ottima resistenza agli agenti atmosferici, garantendo lucentezza e ritenzione del colore. Va notato in particolare che alcuni sistemi di finitura contengono solventi forti (come il solvente abbinato dell'isocianato nell'indurente poliuretanico bicomponente), che con primer incompatibili causano rigonfiamento e dissoluzione dello strato sottostante. Secondo la sezione "vernice alchidica antiruggine" dell'archivio di ricerca, è esplicito il suo limite: non compatibile con vernici bicomponente a solvente forte — ovvero applicare direttamente una finitura poliuretanica/epossidica bicomponente a solvente forte su un primer alchidico provoca facilmente danni da dissoluzione tra gli strati.
III. Spessore tipico di abbinamento e pianificazione
La sezione "vernice epossidica-poliuretanica" dell'archivio di ricerca fornisce un abbinamento di spessori tipico industriale di primer + intermedio + finitura, che è anche la configurazione conservativa più usata nella protezione industriale:
| Strato | Tipo di prodotto consigliato | Spessore per passata | Passate | Spessore cumulato | Funzione principale |
|---|---|---|---|---|---|
| Primer | Primer epossidico ricco di zinco | 70–80 µm | 1 passata | 70–80 µm | Protezione catodica / Adesione |
| Strato intermedio | Vernice intermedia epossidica a micaceo di ferro | 100–150 µm | 1–2 passate | 100–150 µm | Ispessimento / Barriera |
| Finitura | Vernice epossidica-poliuretanica | 100–120 µm | 2 passate | 100–120 µm | Resistenza agenti atmosferici / Decorazione |
| Totale | — | — | — | 270–350 µm | Anticorrosione di sistema |
Secondo i dati di quella sezione, i requisiti ambientali di applicazione di questo abbinamento sono: temperatura 5–35℃, umidità relativa ≤80%, temperatura del substrato superiore di almeno 3℃ al punto di rugiada; la applicazione preferibile è con spruzzatura airless ad alta pressione o spruzzatura ad aria, mentre pennello e rullo sono solo per piccole riparazioni. Confezionamento: base 20kg + indurente 4kg, stoccaggio 5–35℃, periodo di validità 12 mesi.
Va notato che lo spessore del primer ricco di zinco non è tanto maggiore è meglio. Uno strato di polvere di zinco troppo spesso (oltre 150µm) tende invece a crepare e staccarsi, sprecando zinco. Il DFT raccomandato per Jotun Barrier 80 UHS è 60–150µm; l'archivio di ricerca annota che nei test ISO 12944-6 in C5 raggiunge la durata "molto alta (VH)", e può essere usato come riferimento per il limite di spessore di un primer a forte anticorrosione.
IV. Classi di corrosione ISO 12944 e incremento dello spessore
ISO 12944-2018 è il riferimento internazionale per la progettazione di sistemi anticorrosione per acciaio strutturale, e classifica gli ambienti corrosivi in:
- C2 (basso): atmosfera rurale per lo più, basso inquinamento.
- C3 (medio): atmosfera urbana e industriale generale, o costa a bassa salinità.
- C4 (alto): zona industriale ad alta inquinamento, nebbia salina costiera.
- C5 (molto alto): costa ad alta salinità, zona industriale pesante.
- CX (estremo): ambienti estremi come piattaforme offshore.
- Im1–Im3: ambienti immersi (acqua dolce, acqua di mare, interrato).
Più alta è la classe di corrosione, maggiore è la velocità di corrosione per unità di area, e lo spessore totale del film secco (DFT) del sistema deve aumentare. Ciò perché la penetrazione dei mezzi corrosivi è una questione di probabilità e percorso: un sistema di vernice più spesso e denso riduce la probabilità di perforazione.
L'archivio di ricerca, nella parte sugli standard generali, chiarisce: il sistema anticorrosione per acciaio strutturale si basa su ISO 12944-2018 (classi di corrosione C2–CX, progettazione di abbinamento), sabbiatura acciaio al carbonio Sa 2½, primer di officina, abbinamento primer+intermedio+finitura. Di seguito la tabella di suggerimenti di pianificazione dello spessore per diverse classi di corrosione:
| Classe corrosione | Ambiente tipico | Trattamento superficiale | Esempio di abbinamento | Pianificazione DFT totale | Obiettivo durata |
|---|---|---|---|---|---|
| C2 | Campagna secca | Sa 2 / St 3 | Primer alchidico + finitura alchidica | 120–160 µm | Durata a bassa corrosione |
| C3 | Città/industria generale | Sa 2½ | Primer epossidico + finitura poliuretanica (o primer alchidico tipo Würth come primer di trasporto) | 160–200 µm | Medio |
| C4 | Zona industriale/costiera | Sa 2½ | Primer epossidico ricco di zinco + intermedio epossidico a micaceo + finitura poliuretanica | 200–280 µm | Alto |
| C5 | Industria pesante/costa ad alta salinità | Sa 2½ + controllo rugosità | Primer epossidico ricco di zinco(70–80) + intermedio epossidico a micaceo(100–150) + finitura poliuretanica(100–120) | 270–350 µm | Molto alto(VH) |
| CX/Im | Offshore/immerso | Sa 2½ o più severo | Primer epossidico ricco di zinco ad alto solids + intermedio epossidico spesso + finitura speciale | Oltre 350 µm | Estremo |
Si vede chiaramente: da C2 a C5, lo spessore totale aumenta da circa 120µm a circa 350µm, con un incremento di quasi tre volte. Questo aumento non è semplicemente "dare più passate", ma un upgrade di sistema che eleva simultaneamente il livello anticorrosione del primer, lo spessore barriera dell'intermedio e il numero di strati di finitura resistenti agli agenti atmosferici.
Va sottolineato che l'incremento di spessore deve essere abbinato al livello di trattamento superficiale. ISO 12944 raccomanda sabbiatura acciaio al carbonio a Sa 2½ (ISO 8501-1), con rugosità corrispondente di circa 30–75µm (secondo i requisiti di trattamento superficiale della sezione vernice alchidica antiruggine). Se il trattamento superficiale non è adeguato, per quanto spesso il film di vernice, fallirà precocemente per mancanza di adesione.
V. Limiti chiave di selezione dei materiali
1. Limiti di adattamento del primer alchidico
La vernice alchidica antiruggine ha basso costo e facile applicazione, ma l'archivio di ricerca ne indica chiaramente i limiti: scarsa resistenza a solventi/acidi-basi, essiccazione lenta, non compatibile con vernici bicomponente a solvente forte. Pertanto il sistema alchidico è adatto ad anticorrosione leggera C2–C3, o come "primer di trasporto" per acciaio strutturale a protezione temporanea, e non deve essere ricoperto direttamente da finiture bicomponente a solvente forte. Se si deve fare un upgrade a forte anticorrosione su primer alchidico, confermare prima che la finitura sia un sistema alchidico sovraverniciabile, o applicare prima uno strato di chiusura compatibile tra gli strati.
2. Posizionamento del primer alchidico tipo Würth Rust Stop
Secondo la sezione "Würth Rust Stop Primer" dell'archivio di ricerca: la base chimica di questo primer è resina alchidica, colore rosso-marrone, densità 1,28 g/cm³; nebbia salina circa 500h (DIN EN ISO 9227), soddisfa la classe di corrosione ISO 12944 C3 "alto"; essiccazione circa 16h, copertura circa 8 m²/barattolo (750ml), quantità minima di applicazione 90 ml/m²; temperatura di applicazione 15–25℃; sovraverniciabile con sistemi di finitura comuni; usato come primer di trasporto per acciaio strutturale. Ciò indica che questo tipo di primer alchidico, in C3 e inferiori, come primer di trasporto e protezione temporanea, è una scelta economica e conforme.
3. Posizionamento a forte anticorrosione del primer ricco di zinco
Quando l'ambiente raggiunge C4–C5, occorre usare primer epossidico ricco di zinco. Secondo l'archivio di ricerca, Jotun Barrier 80 UHS ha solidi in volume 85±2%, VOC solo 134 g/L (GB 30981 / GB/T 34682), solidi in peso 95±2%, e la sua bassa caratteristica VOC ha chiaro vantaggio nella conformità ecologica; TEKNOZINC 3480 SE ha contenuto di zinco nel film secco ≥80%, può essere usato come primer per sistemi poliuretanici/epossidici, e senza finitura ha già una certa resistenza agli agenti atmosferici. Nelle consulenze di abbinamento ingegneristico, si raccomanda solitamente per ambienti oltre C4 di adottare direttamente primer ricco di zinco come base, anziché usare sistemi alchidici per accumulare spessore a fatica.
VI. Punti chiave di applicazione e controllo dello spessore
Per quanto scientifica sia la pianificazione dello spessore, un'applicazione fuori controllo annulla tutto. Il progetto di abbinamento deve tradursi in parametri di applicazione eseguibili:
- Finestra ambientale: temperatura 5–35℃, umidità relativa ≤80%, temperatura del substrato superiore di almeno 3℃ al punto di rugiada (secondo la sezione vernice epossidica-poliuretanica). Bassa temperatura e alta umidità causano sbiancamento amminico e cura insufficiente; alta temperatura accorcia il pot life.
- Trattamento superficiale: sabbiatura acciaio al carbonio Sa 2½, rugosità 30–75µm; l'acciaio inossidabile richiede abrasione con abrasivo non metallico per creare graffi che garantiscano adesione.
- Misurazione spessore: dopo ogni passata controllo iniziale con spessimetro a film umido, dopo essiccazione misurazione con spessimetro magnetico secondo ISO 19840 / GB/T 13452 per punti, per assicurare che il DFT rientri nell'intervallo pianificato.
- Controllo passate: intermedio 100–150µm solitamente in 1–2 passate, finitura 100–120µm in 2 passate, per evitare colature da eccessivo spessore singolo.
- Sicurezza: sistemi di finitura con indurente isocianato richiedono ventilazione + maschera antipolvere + occhiali protettivi + guanti chimici (secondo la sezione sicurezza vernice epossidica-poliuretanica).
Per la valutazione di selezione tra sistema a base d'acqua o a solvente, si può fare riferimento ulteriore a Come selezionare vernici a base d'acqua e a olio e a Guida alla selezione di rivestimenti industriali a base d'acqua, per un giudizio complessivo su VOC, lavorabilità e classe anticorrosione.
VII. Errori comuni nel progetto di abbinamento
- Errore 1: più spesso è meglio. Eccesso di spessore causa crepe da tensione interna, pori, specialmente nel primer ricco di zinco.
- Errore 2: mischiare a caso vernici di produttori diversi. Compatibilità tra strati non verificata causa facilmente rigonfiamento e distacco; occorre fare test di sovraverniciatura tra strati.
- Errore 3: usare primer alchidico per forte anticorrosione. In ambienti oltre C4 la durata del sistema alchidico è insufficiente; occorre passare a abbinamento ricco di zinco.
- Errore 4: ignorare il trattamento superficiale. Sa 2½ è il prerequisito per l'efficacia dell'abbinamento; sabbiatura insufficiente equivale a sprecare vernice.
Nel servizio di progettazione di abbinamento, solitamente si risale prima dallo spessore di ogni strato sulla base della classe ambientale ISO 12944 e della vita di progetto strutturale, poi si seleziona il prodotto specifico in base alle condizioni di cantiere, evitando guasti precoci da "decisioni a caso per esperienza".
VIII. Relazione quantitativa tra economicità dello spessore e durata
Molti ingegneri chiedono: raddoppiando lo spessore, la durata raddoppia? La risposta è no, è più simile a esponenziale che lineare, ma esistono intervalli esperienziali di riferimento.
Il riferimento di nebbia salina dato nella parte standard generale dell'archivio di ricerca è: solitamente 500h senza bolle, ruggine unilaterale ≤1–2mm; forte anticorrosione può raggiungere 1000–3000h. Questo intervallo è il risultato della sovrapposizione di spessore e livello di abbinamento — l'abbinamento di classe C3 (circa 200µm) raggiunge il livello 500h, l'abbinamento a forte anticorrosione C5 (circa 270–350µm) raggiunge il livello 1000–3000h. In altre parole, passando da DFT totale 200µm a 350µm (circa 1,75 volte), la resistenza a nebbia salina salta da 500h a 1000–3000h (2–6 volte), a indicare che il rendimento marginale di durata dei sistemi ad alto abbinamento è molto alto.
La ragione è che la penetrazione dei mezzi corrosivi nel film è un evento probabilistico di "perforazione prima nel punto più sottile". Aumentare lo spessore dell'intermedio (es. da 100µm a 150µm) allunga significativamente il percorso medio del mezzo verso il substrato, e l'effetto labirinto delle lamelle di micaceo di ferro rende il percorso non lineare, riducendo ulteriormente la probabilità di perforazione. Pertanto, in ambienti a forte corrosione, spendere per "ispessire l'intermedio + upgradare il primer ricco di zinco" è più conveniente che impilare spessore a caso in ambienti leggeri.
Ma va posto un limite: il primer ricco di zinco oltre circa 150µm tende a crepare (il limite DFT di Jotun Barrier 80 UHS è proprio 150µm); un singolo strato intermedio oltre 150µm tende a colature e pori. Quindi la pianificazione dello spessore è "accumulo ragionevole a strati", non "impilamento rigido a singolo strato".
IX. Casi tipici e meccanismi di guasto dell'abbinamento
Conoscere il guasto è più importante che conoscere il successo. Nel progetto di abbinamento, alcuni guasti frequenti:
- Distacco tra strati (rigonfiamento): più comune in "primer alchidico + finitura bicomponente a solvente forte". La sezione vernice alchidica antiruggine dell'archivio di ricerca ne indica chiaramente il "non compatibile con vernici bicomponente a solvente forte". Il solvente forte dissolve lo strato alchidico non completamente indurito, causando grinze e distacco su larga scala. La pratica corretta è usare sistema sovraverniciabile o aggiungere strato di chiusura.
- Crepe dello strato di zinco: primer ricco di zinco applicato in singola passata oltre 200µm, tensione interna concentrata causa crepe, strato di zinco si stacca dal substrato. Controllare singola passata 70–80µm, massimo non oltre 150µm per evitarlo.
- Adesione azzerata (trattamento superficiale insufficiente)
Questi casi portano tutti a una conclusione: la progettazione del sistema è un lavoro di ingegneria sistemica, qualsiasi anello debole viene amplificato dalla corrosione.
X. Misurazione dello spessore del film in cantiere e campionamento per accettazione
Per quanto scientifica sia la pianificazione dello spessore, l'attuazione dipende dalla misurazione. L'accettazione DFT del rivestimento protettivo industriale segue solitamente i principi di campionamento di ISO 19840 / GB/T 13452:
- Controllo iniziale del film umido: subito dopo ogni spruzzatura misurare con il calibro del film umido su zone non ancora asciutte in superficie, convertire in film secco (film secco = film umido × solidi in volume). Ad esempio Barrier 80 UHS con solidi in volume 85%, film umido 100µm corrisponde a circa 85µm di film secco.
- Retest del film secco: dopo l'asciugatura completa, durometro magnetico per più punti. Zone difficili (bordi, saldature, angoli interni) hanno spessore naturalmente più sottile, si deve pre-trattare o spruzzare in più.
- Soglie di giudizio: generalmente si richiede”90% dei punti di misura ≥ spessore minimo prescritto, gli altri punti ≥ 90% del valore prescritto”, e non sono ammesse zone con colature oltre il doppio dello spessore eccessivo.
- Registrazione tracciabile: la distribuzione dello spessore di ogni campata/segmento deve essere archiviata, come base per la definizione di responsabilità sulla durata.
Inserire la misurazione nel processo, anziché campionare a fine lavoro, è un passo chiave per la chiusura del ciclo di progettazione del sistema.
XI. Conformità ambientale e controllo VOC
Con l'attuazione di GB 30981-2020 “Limiti di sostanze pericolose nei rivestimenti protettivi industriali”, la progettazione del sistema non può calcolare solo la protezione dalla corrosione, ma anche l'impatto ambientale. L'archivio di ricerca fornisce alcuni punti dati di confronto:
- Jotun Barrier 80 UHS: VOC 134 g/L (GB 30981 / GB/T 34682), solidi in peso 95±2%, è uno zincante epossidico ad altissimo solido e bassissimo VOC.
- Jotun Jotacote Universal N10: VOC 239 g/L (GB 30981 / GB/T 23985).
- TEKNOZINC 3480 SE: VOC circa 300 g/L, solidi in volume circa 66%.
Si può vedere che, per lo stesso primer zincante, il VOC può scendere da 300 g/L a 134 g/L, a seconda di solidi e formulazione solvente. kexinMaterials (kexinMaterials), nelle raccomandazioni di sistema per progetti sensibili all'ambiente, suggerisce prioritariamente prodotti ad alto solido e basso VOC, riducendo il rischio di conformità pur soddisfacendo il grado di protezione ISO 12944. Da ricordare: basso VOC non significa basse prestazioni, Barrier 80 UHS in C5 raggiunge ancora la durabilità”molto alta (VH)”, a prova che corrosione e ambiente possono convivere.
Inoltre, i sistemi di finitura poliuretanica con indurente isocianato rientrano tra i fattori di pericolo per la salute occupazionale: la lavorazione richiede ventilazione + maschera antipolvere + occhiali protettivi + guanti chimici, ed evitare di carteggiare film non induriti (secondo la sezione sicurezza della vernice epossidica-poliuretanica).
XII. Differenze di sistema per diversi substrati
La progettazione del sistema non può prescindere dal substrato. Acciaio al carbonio, acciaio inossidabile e acciaio zincato hanno caratteristiche superficiali diverse, e la strategia del primer cambia di conseguenza:
- Acciaio al carbonio: il più comune, dopo sabbiatura Sa 2½ si applica direttamente zincante epossidico o primer epossidico rosso ferro. L'archivio di ricerca definisce chiaramente”acciaio al carbonio sabbiatura Sa 2½, primer di officina, primer+intermedio+finitura” come percorso base ISO 12944.
- Acciaio inossidabile: il film di ossido di cromo denso in superficie rende difficile l'adesione delle vernici comuni. L'archivio di ricerca nei dati Jotun Jotacote Universal N10 indica che l'acciaio inossidabile richiede carteggiatura con abrasivo non metallico per creare graffi per garantire l'aggancio meccanico, e solitamente si usano primer non a base di zinco (lo zincante ha limitato significato di protezione catodica sull'inossidabile, anzi potrebbe causare nuovi problemi per differenza di potenziale).
- Acciaio zincato: lo strato di zincatura a caldo è già resistente, ma la superficie è liscia e può avere sali di zinco. L'archivio menziona che Jotun Barrier 80 UHS è adatto alla riparazione di”acciaio zincato usurato”, indicando che su danni locali dello strato si può usare zincante epossidico per rinforzo locale; il sistema complessivo richiede prima rimozione sali di zinco, leggera carteggiatura, poi primer compatibile, per evitare distacco a placche.
- Lega di alluminio: metallo leggero, richiede primer non a zinco e non fortemente alcalino, attenzione a potenziale e adesione.
Il riconoscimento del substrato è il primo passo della progettazione, saltarlo e applicare direttamente”zincante + intermedio micaceo + finitura poliuretanica” può fallire su substrati speciali.
XIII. Collegamento tra riparazione e rinnovo del sistema
Dopo anni in servizio, la corrosione locale è inevitabile. Principi di progettazione per il rinnovo:
- Valutare lo stato della vecchia vernice: se l'adesione è ancora buona e c'è solo infarinamento della finitura, carteggiare e ricoprire direttamente la finitura; se il primer è già inefficace, rimuovere a Sa 2½ e rifare primer+intermedio+finitura.
- Compatibilità tra strati: se il vecchio sistema è alchidico, una nuova finitura bicomponente a forte solvente provocherà sollevamento (l'archivio indica che l'alchidica non è compatibile con vernici bicomponente a forte solvente). Si deve usare prima una finitura ricopribile alchidica, o rimuovere tutto.
- Ritocco locale con zinco: danno locale dello zincante, usare Barrier 80 UHS o simili zincanti epossidici ad alto solido per ritocco a punto, poi integrare intermedio e finitura, ripristinando la continuità schermante.
- Livellamento spessore: la zona riparata deve essere allo stesso spessore del sistema originale, evitando accumuli d'acqua sui gradini che accelerano la corrosione.
- Registrazione chiusura ciclo: ogni rinnovo registra posizione, processo, spessore, formando un archivio di durata.
kexinMaterials (kexinMaterials) nei progetti di ristrutturazione fa prima una diagnosi di adesione e compatibilità della vecchia vernice, poi decide”ritocco locale” o”rifacimento totale”, evitando sprechi da lavori ciechi.
XIV. Ricerca rapida di standard chiave e metodi di prova
La progettazione del sistema richiede riferimenti normativi e verifiche di prova. La sezione standard generale dell'archivio riassume gli standard core del rivestimento protettivo industriale, raggruppati per funzione per comodità dei tecnici:
| Voce di prova | Codice standard | Giudizio chiave |
|---|---|---|
| Determinazione VOC | GB/T 23985-2009、GB/T 23986-2009(GC-MS)、ISO 11890、ISO 17895 | I rivestimenti protettivi industriali soggetti a limiti GB 30981-2020 |
| Nebbia salina neutra | GB/T 1771-2007、ASTM B117、DIN EN ISO 9227 | Generalmente 500h senza bolle/ossidazione unilaterale ≤1–2mm; anti-corrosione pesante 1000–3000h |
| Adesione (quadrettatura) | GB/T 9286-1998、ISO 2409、ASTM D3359 | Classi 0–5, 0/1 ottimo (distacco ≤5%) |
| Invecchiamento climatico artificiale | GB/T 1865 (xenon)、GB/T 23987 (UV)、ASTM G154、ISO 11507 | 1000h variazione colore ≤2, infarinamento ≤1 |
| Lucido (60°) | GB/T 9754、ISO 2813、ASTM D523 | Alto lucido ≥85 GU |
| Durezza matita | GB/T 6739、ISO 15184 | Classe B–H |
| Flessibilità/urto | GB/T 1731、GB/T 1732、ASTM D2794 | Diametro flessione ≤2mm, urto ≥50cm |
| Sistema anti-corrosione acciaio | ISO 12944-2018 | Grado corrosione C2–CX, primer+intermedio+finitura, Sa 2½ |
| Resistenza abrasione (Taber) | GB/T 1768、ASTM D4060 | ≤10–50 mg/1000 giri (secondo grado) |
| Tempo di asciugatura | GB/T 1728 | Superficie ≤4h, completo ≤24h (comune rivestimento industriale) |
Inoltre, i core nazionali per sostanze pericolose ambientali includono: GB 30981-2020 “Limiti di sostanze pericolose nei rivestimenti protettivi industriali”, GB 24409-2020 “Limiti di sostanze pericolose nei rivestimenti per veicoli”; riferimento metalli pesanti piombo ≤90 mg/kg, cadmio ≤75 mg/kg. UE riferimento 2004/42/EC e CARB/SCAQMD Rule 1113.
Da sottolineare: il codice standard va scritto per intero+numerazione (es. ISO 12944-2018, GB/T 1771-2007), non abbreviato, altrimenti in accordi tecnici e rapporti di prova nascono ambiguità. Allegare”elenco riferimenti standard” in fondo al documento di progettazione è sia tracciabilità di conformità, sia comodità per la verifica.
XV. Esempi di calcolo spessore e resa
La progettazione richiede spesso di convertire”solidi in volume” in”film umido/secco” e”resa teorica”, qui con dati reali dell'archivio.
Esempio 1: controllo film umido zincante. Jotun Barrier 80 UHS solidi in volume 85±2%. Se il design richiede DFT 80µm, il WFT necessario ≈ DFT ÷ solidi in volume = 80 ÷ 0.85 ≈ 94µm. In spruzzatura controllare il calibro a circa 94µm, poi verificare DFT a secco. Se si sbaglia e si spruzza a 80µm come umido, il secco resta circa 68µm, sotto il minimo, durata ridotta.
Esempio 2: resa teorica. Lo stesso prodotto riporta resa 14–5.6 m²/L (corrisponde DFT 60–150µm). Verifica: resa (m²/L) = solidi in volume × 1000 ÷ DFT(µm). Con solidi 0.85, DFT 80µm, 0.85×1000÷80 ≈ 10.6 m²/L, dentro l'intervallo, dati coerenti. In cantiere moltiplicare per fattore perdita (struttura complessa utilizzo 0.6–0.8), consumo reale maggiore.
Esempio 3: conto economico spessore intermedio. Intermedio micaceo epossidico solidi circa 80%, da 100µm a 150µm, per m² consumo extra (150−100)×0.8÷1000 = 0.04 L, ma allunga molto il percorso del mezzo, nebbia salina da 500h a oltre 1000h. Questo”sottile strato” è uno dei migliori rapporti costo-efficacia nell'anti-corrosione pesante.
Padroneggiare queste tre conversioni trasforma la progettazione da”spessore a sensazione” a decisione ingegneristica”calcolabile e verificabile”.
XVI. Tendenze verdi e ad alto solido
La progettazione passa da”solo corrosione” a doppio vincolo”corrosione + ambiente”. I dati di confronto mostrano: stesso zincante, VOC da circa 300 g/L di TEKNOZINC 3480 SE a 134 g/L di Jotun Barrier 80 UHS, grazie a maggior solido (85±2%) e solventi a bassa tossicità. Con GB 30981-2020 più rigido, alto solido e basso VOC diventano mainstream.
Al contempo, la vernice industriale a base d'acqua sostituisce gradualmente l'alchidica a solvente in leggera protezione, ma nella pesante la epossidica/poliuretanica acquosa soffre ancora limiti di processo su nebbia salina e film spesso, a breve lo zincante a solvente + micaceo + poliuretanico resta scelta solida per C4–C5. Il progettista deve seguire standard e iter prodotti, scegliere l'ottimo nel rispetto delle norme, non inseguire il nuovo ciecamente.
XVII. Glossario termini comuni di progettazione
Per facilitare la comunicazione interdisciplinare, riassunto dei termini core:
- DFT (Dry Film Thickness): spessore film secco, spessore rivestimento indurito, in µm, indicatore rigido di progettazione.
- WFT (Wet Film Thickness): spessore film umido, spessore immediato in posa, per risalire al secco.
- Solidi in volume (Volume Solids): quota volumetrica di sostanza filmogena, determina conversione umido-secco.
- Sa 2½: grado sabbiatura ISO 8501-1 “quasi bianco”, punto di partenza raccomandato.
- C2–CX: gradi corrosione atmosferica ISO 12944, da basso a estremo.
- Im1–Im3: gradi corrosione immerso/seppellito, rispettivamente acqua dolce, mare, suolo.
- Protezione catodica: nello zincante, la polvere di zinco come anodo sacrificale si corrode prima, proteggendo l'acciaio.
- Effetto schermante: pigmenti lamellari tipo ossido di ferro micaceo allungano il percorso di diffusione.
- VOC: composti organici volatili, limitati da GB 30981-2020 ecc.
- Pot Life: tempo utilizzabile dopo miscela bicomponente, oltre si scarta.
Padroneggiare questi termini rende non ambigui gli accordi tecnici di progettazione.
Domande frequenti
Q: perché la vernice antiruggine deve dividere primer, intermedio e finitura, non una sola vernice?
A: un solo strato non può coprire adesione, schermatura e resistenza atmosferica insieme. Il primer vicino al metallo gestisce adesione e protezione catodica, l'intermedio aumenta la schermatura, la finitura resiste a UV e invecchiamento, i tre strati dividono i compiti per durata e costo.
Q: primer 70–80µm, intermedio 100–150µm, finitura 100–120µm è standard obbligatorio?
A: non è valore nazionale obbligatorio, ma”spessore tipico” riassunto nella sezione vernice epossidica-poliuretanica dell'archivio, configurazione conservativa comune. Lo spessore reale va aggiustato su grado ISO 12944 e vita progettata, C2 può essere minore, C5 e oltre richiede di più.
Q: lo zincante epossidico si può spruzzare molto spesso?
A: sconsigliato. Oltre ~150µm il strato di zinco tende a crepare e distaccarsi, sprecando zinco. Jotun Barrier 80 UHS ha DFT max 150µm, raggiunge C5″molto alta” e basta, non serve di più.
Q: l'alchidica antiruggine può ricevere direttamente finitura poliuretanica bicomponente?
A: no. L'archivio indica chiaramente che l'alchidica”non è compatibile con vernici bicomponente a forte solvente”, la finitura forte solvente scioglie il fondo alchidico causando sollevamento e rigonfiamento. Per aggiornare, usare sistema ricopribile o strato di chiusura.
Q: Würth Rust Stop tipo primer alchidico per quali scenari?
A: secondo archivio, nebbia salina ~500h, soddisfa ISO 12944 C3, può essere primer di trasporto acciaio o fondo leggero sotto C3, ricopribile da finiture comuni, posizionato come primer economico temporaneo/leggero.
Q: perché trattamento superficiale a Sa 2½?
A: ISO 12944 raccomanda acciaio al carbonio sabbiatura Sa 2½ (ISO 8501-1) e rugosità 30–75µm, per adesione. Se non conforme, anche il sistema più scientifico fallisce per adesione precoce.
Q: umidità relativa >80% si può lavorare?
A: il sistema epossidico-poliuretanico richiede UR≤80% e temperatura substrato >3℃ sopra il punto di rugiada. Alta umidità causa indurimento difettoso, opacizzazione, adesione ridotta, evitare o deumidificare.
Q: come misurare spessore in cantiere?
A: ogni strato con calibro umido in controllo, a secco durometro magnetico per più punti secondo ISO 19840 / GB/T 13452, confermare DFT nel range.