El contenedor es la "célula estándar" del comercio global, se apila todo el año en puertos, cruza océanos con los buques y está expuesto a alta humedad, niebla salina, radiación UV y colisiones mecánicas. A diferencia de las estructuras de acero fijas, el revestimiento para contenedores debe completarse en un ritmo de producción extremadamente corto: una línea de revestimiento principal saca un contenedor cada 2–3 minutos, lo que determina que su sistema de revestimiento debe ser "de secado rápido, alto contenido de sólidos y fácil aplicación". Al mismo tiempo, como producto industrial de gran volumen, el revestimiento para contenedores es también un objetivo clave de la supervisión ambiental.
Kexin New Materials (kexinMaterials) cuenta con experiencia en sistemas de protección industrial epoxi y de poliuretano, que puede extenderse a la optimización de compatibilidad de capas de acabado interiores y pintura de bastidor de contenedores. Este artículo, con base en normas vigentes como GB 30981-2020, analiza la composición del sistema de revestimiento para contenedores, los límites del proceso y los puntos clave de cumplimiento. Para la lógica general de compatibilidad de estructuras de acero, consulte diseño general de compatibilidad anticorrosión para estructuras de acero.
I. Entorno de servicio y desafíos de revestimiento de los contenedores
El entorno corrosivo del contenedor puede considerarse una "versión móvil C4–C5-M": niebla salina en puertos, alta humedad marina, UV translatitudinal y colisiones frecuentes por izado. Pero su mayor desafío no es el grado de corrosión, sino la eficiencia de producción. El revestimiento de un contenedor de 20 o 40 pies debe completarse en la línea de montaje en pocos minutos con múltiples capas rociadas y entrar a la cámara de secado, por lo que el revestimiento debe:
- Secado rápido: el secado al tacto se mide en minutos, para satisfacer el ritmo;
- Alto contenido de sólidos / bajo VOC: cumplir con límites obligatorios como GB 30981-2020;
- Tolerancia mecánica: resistir arañazos por izado y desgaste por apilado;
- Durabilidad exterior: retención de color y brillo, resistencia a niebla salina y envejecimiento.
Esta restricción triangular de "eficiencia + protección ambiental + durabilidad" hace que el revestimiento para contenedores sea una de las categorías con mayor estandarización en el revestimiento industrial.
II. Compatibilidad estandarizada del revestimiento para contenedores
La compatibilidad comúnmente utilizada en la industria para contenedores se divide generalmente en bastidor (imprimación), capa de acabado interior, capa de acabado exterior y pintura de alquitrán (fondo de caja), etc.:
- Imprimación de taller / pintura de bastidor: se utiliza principalmente epoxi rico en zinc o epoxi rojo de hierro, proporcionando anticorrosión básica y tolerancia a soldadura.
- Capa de acabado interior: epoxi acuoso o a base de disolvente, resistente a la corrosión de carga y entorno dentro de la caja, a menudo requiere bajo olor y baja migración.
- Capa de acabado exterior: poliuretano alifático o poliuretano acrílico, proporciona intemperismo, retención de color y adherencia de marcado.
- Pintura de alquitrán / pintura de fondo de caja: el fondo de la caja suele recibir alquitrán negro o epoxi de pasta espesa, resistente al desgaste y corrosión por contacto con el suelo.
La siguiente tabla resume los puntos clave de compatibilidad para partes típicas:
| Parte | Sistema recomendado | Requisito aplicable | Rango típico de DFT | Punto de control clave |
|---|---|---|---|---|
| Bastidor de acero | Epoxi rico en zinc / imprimación epoxi | Anticorrosión, tolerancia a soldadura | Según especificación (comúnmente 15–25 µm imprimación de taller + pintura principal) | Protección de bordes de soldadura |
| Interior | Pintura de acabado interior epoxi | Resistente a corrosión, baja migración | Según especificación | Bajo olor, higiene |
| Exterior (paneles laterales / techo) | Imprimación epoxi + acabado poliuretano | Intemperismo, retención de color | Según especificación | Secado rápido, apariencia |
| Fondo de caja | Alquitrán / epoxi de pasta espesa | Resistente al desgaste, anti-impacto | Según especificación | Aplicación espesa, anti-abolladura |
Cabe enfatizar: el DFT en la tabla anterior es ilustrativo; en la práctica debe basarse en las normas de fabricación de contenedores y la TDS del producto utilizado. El espesor de película del revestimiento de contenedores suele ser más delgado que el de estructuras de acero de protección pesada, pero satisface el equilibrio entre ritmo y vida útil mediante "multicapa de película fina + secado rápido".
III. GB 30981-2020 y cumplimiento de VOC
El revestimiento para contenedores está dentro del alcance de control de GB 30981-2020 "Límites de sustancias nocivas en revestimientos protectores industriales". Esta norma nacional obligatoria establece límites para el contenido de VOC y sustancias nocivas (como metales pesados) en revestimientos protectores industriales; los productos que excedan los límites serán rechazados en ingeniería y fabricación. Para los fabricantes de contenedores, exigir a los proveedores informes de ensayo de terceros que cumplan con los límites de la categoría correspondiente se ha convertido en una norma en los anexos técnicos de compra.
Las tres rutas técnicas principales para cumplir con GB 30981-2020 son: base acuosa, alto contenido de sólidos y sin disolvente. La industria de contenedores, debido a su demanda de secado rápido, ha utilizado históricamente sistemas a base de disolvente de alto contenido de sólidos; pero ante el endurecimiento ambiental, la proporción de revestimiento para contenedores a base de agua (especialmente la capa de acabado interior) está aumentando. Tenga en cuenta que los límites de VOC suelen expresarse como "g/L en estado de aplicación"; la adición de diluyente cambia significativamente el valor medido, por lo que en el contrato se debe acordar el método de muestreo y ensayo (como GB/T 23985, GB/T 23986) para evitar disputas de aceptación.
Para el marco general de las regulaciones de VOC, puede ampliar la lectura a interpretación de límites de VOC en revestimientos protectores industriales.
IV. Proceso de línea de montaje y gestión de espesor de película
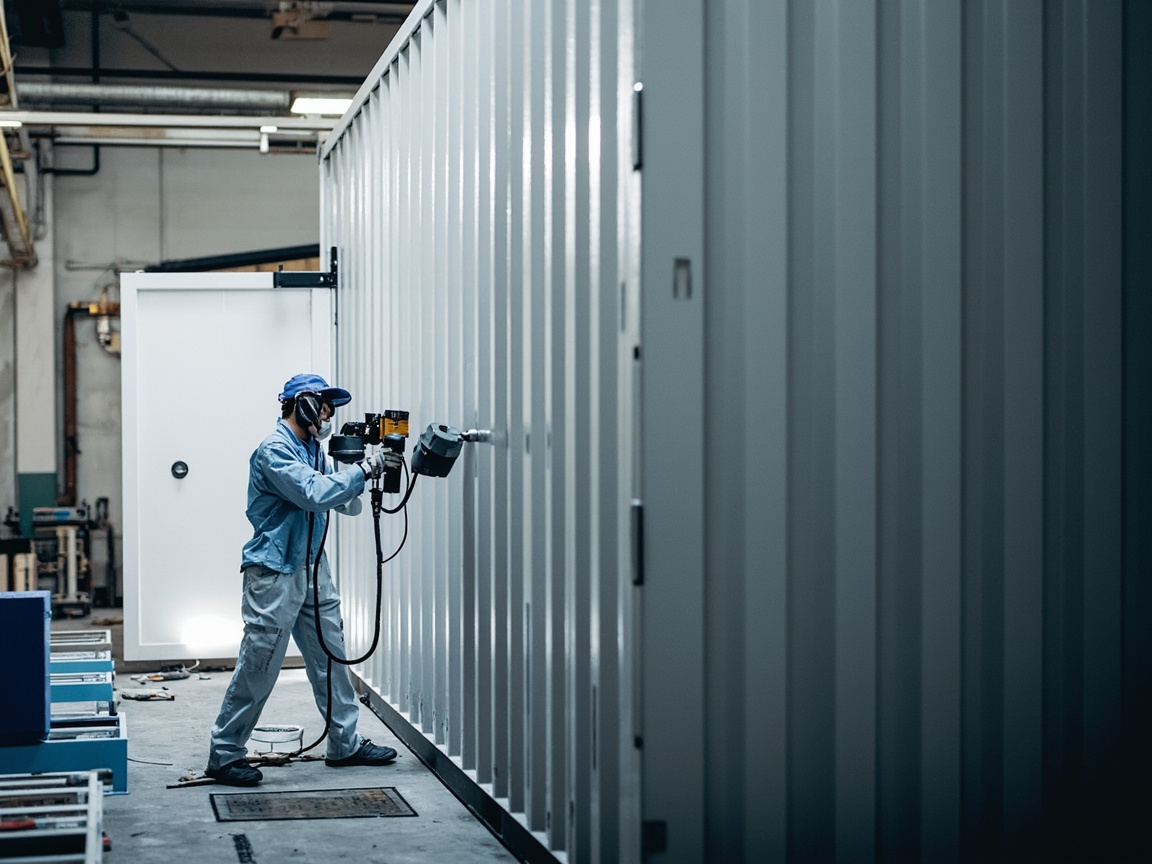
El flujo típico de la línea de revestimiento de contenedores es: pretratamiento de acero (granallado + imprimación de taller) → chorreado/lijado → rociado automático de imprimación → secado → rociado automático de capa de acabado interior/exterior → secado → marcado → inspección. Puntos clave de control:
- Coincidencia de ritmo: la velocidad de secado del revestimiento debe coincidir con la velocidad de línea; demasiado lenta bloquea la línea, demasiado rápida da mal nivelado.
- Espesor uniforme: robot de rociado automático controlado por programa, película seca muestreada con medidor de espesor magnético.
- Curva de temperatura de cámara de secado: control por etapas de calentamiento, mantenimiento y enfriamiento, para evitar amarilleo de acabado por sobre-secado o pegajosidad por sub-secado.
- Control ambiental: velocidad de aire, temperatura, humedad y limpieza de la cabina de pintura afectan apariencia y tasa de defectos.
V. Intemperismo exterior y adherencia de marcado
La capa de acabado exterior del contenedor debe mantener marcado claro y apariencia intacta bajo clima global. El poliuretano alifático es la capa de acabado principal por su intemperismo y retención de color; la pintura de marcado debe ser compatible con el acabado y resistente al desgaste. La adherencia del logotipo del propietario y número de caja suele ser un indicador visual de aceptación.
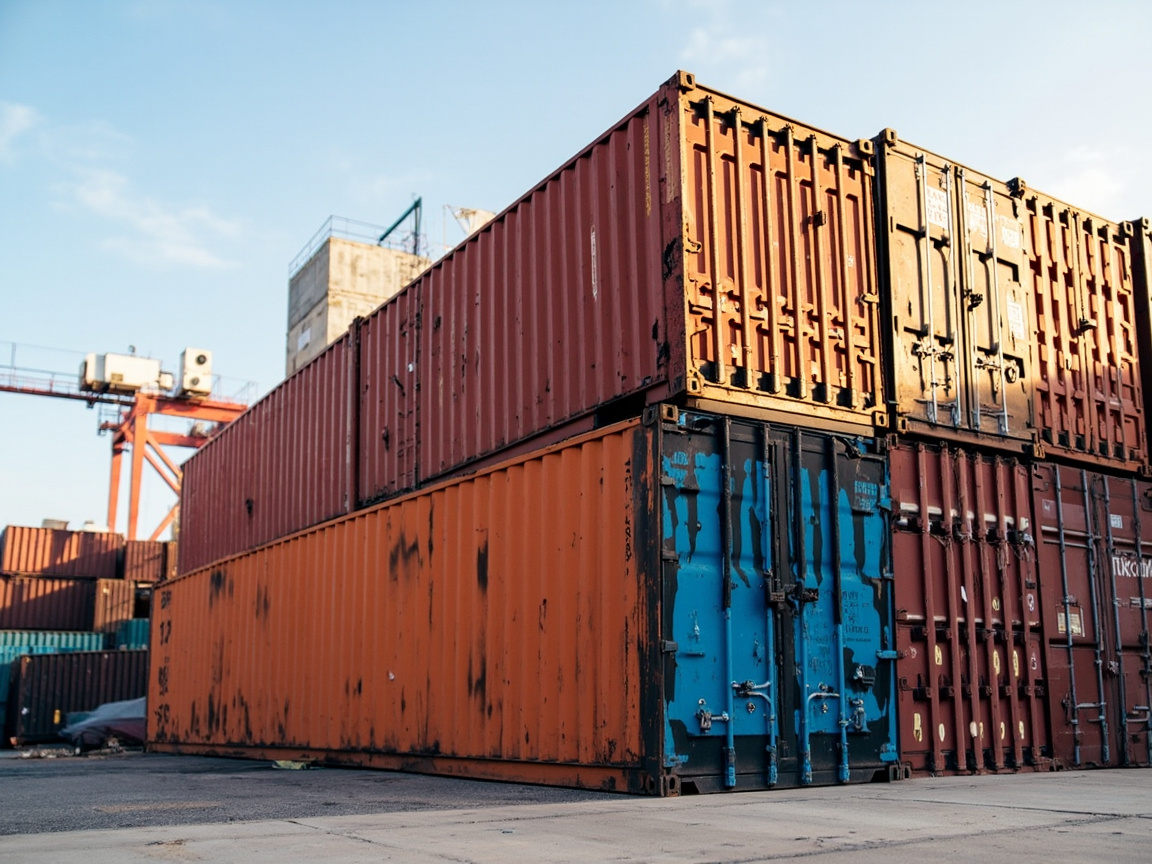
VI. Diseño resistente al desgaste para fondo y bastidor de caja
El fondo de la caja se frota constantemente con suelo, bloqueos de torsión y remolques, siendo zona de alto daño mecánico. Además de alquitrán o epoxi de pasta espesa, el diseño suele extender la vida mediante mayor espesor y refuerzo local. En soldaduras del bastidor se debe pre-pintar y garantizar cobertura de esquinas, para prevenir expansión de corrosión por agrietamiento del revestimiento por vibración en transporte.
VII. Mantenimiento y renovación
La renovación de cajas viejas requiere evaluar estado del revestimiento original: leve pulverizado tras lijado re-aplicar capa de acabado; zonas con óxido chorreado local y repinte imprimación-acabado; corrosión severa requiere rehacer total. La renovación también está sujeta a límites de VOC, conviene usar sistema de bajo olor conforme para reducir impacto en salud en trabajo in situ.
VIII. Errores de selección y recomendaciones normativas
Error 1: cuanto más grueso el revestimiento de contenedor, mejor. Incorrecto. El exceso afecta ritmo y costo, y puede agrietar; debe controlarse en rango de especificación.
Error 2: VOC solo se mira en valor de fábrica. Incorrecto. El estado de aplicación (con diluyente) es la base del límite; el contrato debe acordar método de ensayo.
Error 3: para capa exterior usar poliuretano aromático. Incorrecto. El aromático amarillea fácil; el exterior debe priorizar alifático para retención de color.
Error 4: olor de capa interior no importa. Incorrecto. La caja puede cargar mercancía sensible; la capa interior debe tener baja migración, bajo olor y cumplir requisitos sanitarios y de seguridad.
Kexin New Materials (kexinMaterials) recomienda en el documento técnico de compatibilidad de contenedores especificar DFT por capa, ventana de curado y límites ambientales, y tomar informe de ensayo VOC de terceros como base de entrega, para cumplir requisitos obligatorios de GB 30981-2020. Para panorama del sistema normativo, ampliar lectura a reseña del sistema normativo de revestimientos industriales.
IX. Economía técnica y cumplimiento global del revestimiento de contenedores
El contenedor es un producto de circulación global altamente estandarizado, cuya decisión de revestimiento tiene marcadas características duales de "economía de escala + cumplimiento global". Una línea principal saca un contenedor cada 2–3 minutos; la velocidad de secado y estabilidad de aplicación del revestimiento determinan directamente el rendimiento de la línea y costo unitario. El precio unitario del revestimiento es solo una pequeña parte del costo; el bloqueo de línea por secado lento y el retrabajo por alta tasa de defectos son los verdaderos costos ocultos. Por tanto en la industria de contenedores, la "adaptabilidad al proceso" del revestimiento suele determinar más el costo total de propiedad que el precio unitario.
El cumplimiento ambiental es otra línea principal del revestimiento para contenedores. GB 30981-2020 incluye el revestimiento para contenedores en el límite de sustancias nocivas de revestimientos protectores industriales, exigiendo VOC y metales pesados conformes. Al mismo tiempo, principales navieras y propietarios de cajas globales prestan creciente atención a la huella ambiental del revestimiento, algunos compradores internacionales adjuntan en términos de compra límites de VOC o sustancias específicas. Si el proveedor solo cumple ensayo de fábrica e ignora medición en estado de aplicación (con diluyente), es fácil generar disputa en aceptación. Acordar en contrato método de muestreo (como GB/T 23985, GB/T 23986) y base de límite es clave para evitar riesgo.
La hidrosolubilidad es una dirección evolutiva importante del revestimiento para contenedores. La pintura de pared interior a base de agua, por su bajo olor y baja migración, tiene ventajas en escenarios de carga sensible como alimentos y ropa; pero los sistemas acuosos son sensibles a la temperatura y la humedad, secan lentamente y se vuelven blancos fácilmente en condiciones de baja temperatura y alta humedad, lo que requiere una actualización complementaria de la capacidad de horno de secado de la línea de producción y la deshumidificación por aire acondicionado. Actualmente la industria se basa principalmente en sistemas de alta solidez a base de disolvente, con la penetración gradual de los acuosos; esta transición no es una simple sustitución de materiales, sino una reestructuración sistemática de la tecnología de línea, el consumo energético y los costos.Desde el ciclo de vida completo, el mercado de renovación de contenedores también es enorme. Si la renovación de contenedores viejos utiliza sistemas de alto VOC, el impacto en la salud y el medio ambiente durante el trabajo in situ es más evidente, por lo que la demanda de sistemas acuosos y de bajo olor en la renovación suele ser mayor que en la fabricación de contenedores nuevos. Para los proveedores de servicios de recubrimiento, establecer un esquema de cumplimiento integrado de "contenedores nuevos + renovación" es más competitivo que ofrecer simplemente revestimiento en un punto aislado.
Cabe enfatizar que la "rapidez" del recubrimiento de contenedores no significa en absoluto "tosco". La uniformidad del espesor de película en el rociado automático, la estabilidad de la curva de temperatura del horno y la fiabilidad de la adherencia de la identificación, son factores que afectan la apariencia y el rendimiento de protección del contenedor durante todo su ciclo de vida. Integrar el ritmo de la línea de producción, los límites ambientales y los indicadores de calidad en un mismo pliego de especificaciones técnicas es la marca de la madurez en la selección del revestimiento para contenedores.
X. Lectura profunda de la formulación y los detalles de aplicación del revestimiento para contenedores
La demanda de secado rápido del revestimiento para contenedores proviene del ritmo de la línea de producción, y detrás de esto hay un equilibrio preciso entre formulación y proceso. La imprimación de taller debe proporcionar protección anticorrosión temporal en poco tiempo sin interferir con la adherencia posterior; la pintura principal debe secar al tacto en pocos minutos, curarse rápidamente en el horno, y mantener al mismo tiempo suficiente nivelación y apariencia. La epoxi de alta solidez reduce el disolvente al mínimo, manteniendo la viscosidad de aplicación y aumentando el espesor de película por mano, siendo la ruta principal para equilibrar eficiencia y protección ambiental; el sistema acuoso reemplaza el disolvente por agua, reduciendo aún más el olor y el riesgo para la salud, pero exige mayores requisitos de deshumidificación del horno y control de nivelación.
Los puntos de atención en la formulación de la pintura de pared interior son distintos a los de la exterior. El interior del contenedor puede entrar en contacto brevemente con diversos tipos de carga, por lo que la pintura interior enfatiza la baja migración, bajo olor y resistencia a la humedad y calor; algunos usos sensibles también requieren cumplir con marcos relevantes de higiene y seguridad. Esto impulsa el desarrollo de la pintura interior hacia epoxi acuosa o sistemas modificados de baja migración. La pintura exterior se basa principalmente en poliuretano alifático, cuya resistencia a la intemperie y retención de color provienen de una estructura estable de isocianato alifático, que no amarillea fácilmente bajo exposición ultravioleta prolongada; si se usa un sistema aromático, aunque el costo es ligeramente menor, amarillea visiblemente en meses, afectando la identificación y apariencia del propietario, por lo que la pintura exterior no debe comprometer la resistencia a la intemperie.
El fondo y el chasis del contenedor soportan daño mecánico, y su diseño de recubrimiento se enfoca en la resistencia al desgaste y al golpe. Los sistemas asfálticos o epoxi de pasta espesa absorben el impacto mediante mayor espesor y tenacidad, pero los asfálticos son oscuros, los defectos son difíciles de identificar, y están limitados por algunos requisitos ambientales. La tendencia moderna es reemplazarlos con epoxi de pasta espesa de alta solidez, equilibrando desgaste y verificabilidad. Las soldaduras del chasis y las esquinas son puntos críticos de daño; la disciplina de pre-recubrimiento y cobertura de esquinas determina directamente el inicio de la corrosión del fondo durante su ciclo de uso.
La gestión del espesor de película en la línea depende de la automatización. Los robots de rociado controlan la pistola y el solape según programa preestablecido, combinando muestreo con peine de película húmeda y medidor de película seca, garantizando espesor uniforme y conforme en cada capa. La curva de temperatura del horno se controla por segmentos, evitando el sobre-secado que amarillea la pintura o el sub-secado que la deja pegajosa. Cualquier deriva de parámetro se amplifica en la tasa de defectos, por lo que la gestión de calidad del recubrimiento de contenedores es esencialmente el control estable de los cuatro parámetros: "ritmo – viscosidad – temperatura – espesor de película".
La lógica técnica del mercado de renovación difiere de la de contenedores nuevos. La renovación de contenedores viejos suele realizarse in situ o en centros de reparación regionales, con restricciones de ventilación y ambientales más marcadas, prefiriéndose sistemas de bajo olor y baja volatilidad; al mismo tiempo, la renovación requiere evaluar el estado del recubrimiento original, retocar con pintura de acabado tras lijado de leve pulverización, reparar por chorreado local en zonas con óxido, o reconstruir totalmente en corrosión severa. La selección de formulación para renovación debe considerar la compatibilidad con el sistema nuevo, evitar problemas intercapa, y definir en el contrato los límites ambientales y métodos de detección para una aceptación fundamentada.
La perspectiva de cumplimiento global del revestimiento para contenedores merece desarrollo. Los contenedores circulan mundialmente, y distintos países tienen escalas de control de sustancias peligrosas y emisiones diferentes; es común que los compradores adjunten restricciones en los términos de compra. Si el proveedor solo cumple la detección en fábrica pero ignora la medición real de sustancias volátiles en estado de transporte y aplicación, es fácil generar disputas en aceptación o en puerto. Por tanto, definir en el contrato el método de muestreo, la base de límites y la calificación de la entidad de detección es clave para evitar riesgos de cumplimiento transfronterizo, y también es un umbral implícito para que los grandes navieros seleccionen proveedores.
La transformación a la hidrosolubilidad es una reestructuración sistemática de la línea. Aunque la pintura de pared interior acuosa tiene bajo olor y baja migración, su secado depende de la temperatura y humedad ambiental, siendo propensa a blanquearse y mala nivelación en baja temperatura y alta humedad. Esto significa que la línea debe contar con deshumidificación por aire acondicionado y control más fino de la curva del horno, elevando energía e inversión en equipos. Muchas fábricas subestiman la complejidad de la reforma al cambiar a sistema acuoso, causando baja tasa de conformidad inicial. La ruta correcta es planificar sincronizadamente el cambio de material y la actualización de línea, usando estabilidad de proceso para obtener beneficios ambientales y de marca a largo plazo, en lugar de tratar lo acuoso como reemplazo simple.
El mercado de renovación está reconfigurando el patrón de suministro. La renovación de contenedores viejos suele realizarse in situ o en centros regionales, con mayor restricción de ventilación y ambiente, prefiriendo sistemas de bajo olor y baja volatilidad. La renovación requiere evaluar el estado original, retocar con pintura de acabado tras lijado leve, reparar óxido por chorreado local, o reconstruir en corrosión severa, atendiendo la compatibilidad nuevo-viejo. Incluir fabricación nueva y renovación en un esquema de cumplimiento integrado es más competitivo que proveer pintura aislada, y coincide con la tendencia de prolongar la vida de activos bajo economía circular.
El control estable de datos de calidad es la base interna del recubrimiento de contenedores. El ritmo de línea, viscosidad de pintura, temperatura de horno y distribución de espesor forman una red de parámetros acoplados; cualquier deriva se amplifica en defectos. Las fábricas maduras incorporan estos parámetros al control estadístico de procesos, usando alerta de tendencia en lugar de desechar tras hecho, elevando la tasa de conformidad inicial y reduciendo desperdicio de pintura y energía. Para un producto como el contenedor, que busca eficiencia extrema, el grado de refinamiento de la gestión de calidad suele determinar el costo total más que el rendimiento de un material aislado.
La durabilidad y apariencia del revestimiento para contenedores requieren equilibrio entre ritmo y calidad. El ritmo de línea determina que el tiempo de permanencia por caja es muy corto; la pintura debe secar al tacto en minutos y entrar al horno, o bloqueará la línea o generará goteo y partículas. Pero cuanto más rápido el ritmo, mayores los requisitos a estabilidad y ventana de aplicación; cualquier deriva se amplifica en defectos por lote. Por eso las fábricas maduras enfocan la calidad en el control estable de parámetros, usando alerta de tendencia en vez de desechar tras hecho, y disciplina de proceso para garantizar consistencia de apariencia y protección, no dependiendo de inspección final.
La tendencia ambiental está reconfigurando la cadena de suministro del revestimiento para contenedores. Muchos navieros adjuntan en términos de compra límites de sustancias peligrosas y emisiones; si el proveedor solo cumple detección en fábrica e ignora la medición en estado de aplicación, es fácil disputar en puerto o aceptación. Definir en contrato método de muestreo, base de límites y calificación de detección es clave para evitar riesgo de cumplimiento transfronterizo, y umbral implícito para seleccionar socios. Anteponer el cumplimiento ambiental al pliego técnico es más económico que rectificar después, y favorece la imagen de marca.
Los puntos de auditoría y inspección de clientes merecen atención. Los navieros internacionales, al seleccionar pintura y planta de recubrimiento, suelen enviar equipos de auditoría para revisar entorno de línea, capacidad de horno, equipos de detección y sistema de registros. Un archivo completo de procesos y trazabilidad suele ganar más confianza que un reporte puntual. Si la planta estructura y conserva diariamente espesor, parámetros ambientales y resultados por lote, enfrenta la inspección con calma, reduce costo de repetir auditorías y baja riesgo de cumplimiento.
La lógica técnica del mercado de renovación difiere de la de contenedores nuevos. La renovación de viejos suele hacerse in situ o en centros regionales, con mayor restricción de ventilación y ambiente, prefiriendo sistemas de bajo olor y baja volatilidad. Requiere evaluar estado original, retocar con pintura de acabado tras lijado leve, reparar óxido por chorreado local, o reconstruir en corrosión severa, atendiendo compatibilidad nuevo-viejo. Incluir fabricación nueva y renovación en esquema de cumplimiento integrado es más competitivo, y coincide con prolongar vida de activos y economía circular.
La dirección futura del recubrimiento de contenedores es la unión de mayor solidez, menor olor y mejor apariencia. El avance de materiales permite que lo acuoso reemplace a lo de disolvente en más partes, pero la actualización de línea complementaria es ineludible. Solo planificando material, equipo y proceso como conjunto, se puede bajo ritmo de entrega severo mantener la línea ambiental y conservar protección y estética, haciendo que cada caja estándar que circula globalmente resista el tiempo y el ambiente.
El contenedor, como base del comercio global, su calidad de recubrimiento afecta directamente la seguridad de carga y la imagen de transporte. Una caja estándar en décadas de ciclo sufre miles de izajes, apilados y circulaciones transfronterizas; el recubrimiento debe mantener suficiente anticorrosión y resistencia al desgaste bajo película muy fina. Esta lógica de protección eficiente, contrasta con la de estructuras fijas de acero de capa gruesa, y determina que el revestimiento para contenedores deba equilibrar ingeniosamente secado rápido, baja volatilidad y durabilidad. Entender esto evita confundirse por un indicador aislado al seleccionar.
Desde la cadena industrial, la fabricación de contenedores es actividad altamente intensiva; cualquier fluctuación en recubrimiento se amplifica en diferencia por lote. Por eso las empresas líderes ven el recubrimiento como sistema, no simple aplicación de material. Desde pretratamiento de acero, imprimación de taller, rociado automático hasta curado en horno, cada proceso tiene parámetros cuantificables y se mantiene estable por métodos estadísticos. Esta mentalidad de ingeniería hace que el costo-beneficio del revestimiento para contenedores no dependa de la experiencia individual, sino de disciplina de proceso replicable y monitoreable, abriendo camino a la mejora de calidad industrial.
Volviendo al origen del revestimiento para contenedores, su sentido es proteger con mínimo consumo de recursos la seguridad e integridad de la carga en circulación global. El área de una caja es limitada, pero en más de diez años debe resistir niebla salina, UV, desgaste y cambio térmico. Esta demanda de protección extremadamente intensiva obliga a innovar material y proceso, impulsando la transición gradual de disolvente a alta solidez y acuoso. Entender el revestimiento para contenedores es entender cómo la industria moderna busca equilibrio dinámico entre eficiencia, costo y ambiente, lógica interna de estos productos estandarizados.
Desde la altura industrial, la evolución del revestimiento para contenedores refleja la doble búsqueda de eficiencia y responsabilidad de todo el recubrimiento industrial. Protege el comercio global de forma intensiva y se renueva en la ola ambiental. Leerlo es entender la persistencia por confiable y sostenible tras el producto estandarizado.
Mirando la historia del revestimiento para contenedores, de disolvente a alta solidez, hasta la exploración acuosa, cada paso responde a la doble expectativa de eficiencia y responsabilidad del comercio global. Con forma estándar mínima lleva ingeniería nada simple, y erige una muestra de equilibrio para todo el recubrimiento industrial.
Preguntas frecuentes
Preguntas frecuentes
Pregunta: ¿Por qué el revestimiento para contenedores enfatiza el secado rápido?
Respuesta: Los contenedores se producen en línea a un ritmo de uno cada 2–3 minutos; la capa debe secar al tacto en minutos y entrar al horno, o bloqueará la línea o generará goteo, partículas u otros defectos. El secado rápido es requisito rígido de eficiencia, no mera preferencia de rendimiento.
Pregunta: ¿Qué significa GB 30981-2020 para el revestimiento para contenedores?
Respuesta: Es norma nacional obligatoria que regula límites de VOC y sustancias peligrosas en pinturas de protección industrial. El revestimiento para contenedores está bajo su control; productos que excedan no pueden usarse conforme, el proveedor debe entregar reporte de detección de terceros según categoría.
Pregunta: ¿Por qué la pintura exterior de contenedores usa mayormente poliuretano alifático?
Respuesta: El poliuretano alifático resiste intemperie, retiene color y anti-amarilleo UV, apto para exposición global prolongada y mantener identificación clara; el aromático amarillea y generalmente no se usa afuera.
Pregunta: ¿Cuál es usualmente el espesor de película del recubrimiento de contenedores?
Respuesta: El espesor suele ser más fino que estructura de acero de alta anticorrosión, usando "multicapa fina + secado rápido" para equilibrar ritmo y vida; el DFT específico depende de norma de fabricación y TDS del producto, este texto no afirma cifras, debe seguir documento técnico.
Pregunta: ¿Qué significa "estado de aplicación" en el límite de VOC?
Respuesta:GB 30981-2020 suele tomar como base de límite los g/L en estado de aplicación (con diluyente). La adición de diluyente cambia significativamente el VOC medido, por lo que el contrato debe estipular el muestreo y los métodos de ensayo (como GB/T 23985, GB/T 23986) para evitar disputas por falta de claridad en la base durante la aceptación.
Pregunta: ¿Qué requisitos especiales tiene la capa de acabado interior del contenedor?
Respuesta: El interior puede cargar mercancías sensibles como alimentos o ropa; la capa de acabado interior debe tener bajo olor, baja migración y cumplir con los requisitos sanitarios y de seguridad pertinentes, además de resistir la alta humedad y la corrosión por niebla salina dentro del contenedor, y no puede sustituirse simplemente por epoxi ordinario.
Pregunta: ¿Qué hay que tener en cuenta al renovar contenedores viejos?
Respuesta: Primero evalúe el recubrimiento original: para ligera pulverización, lijar y repintar la capa de acabado; para corrosión, chorreado localizado y retoque; para corrosión grave, rehacer en su totalidad. La renovación también está sujeta a los límites de VOC, conviene seleccionar sistemas conformes de bajo olor.
Pregunta: ¿Por qué se daña fácilmente el fondo del contenedor?
Respuesta: El fondo está en fricción prolongada con el suelo, los bloques de giro y los remolques, y soporta impactos de izaje, siendo una zona de alta incidencia de daño mecánico. Debe usarse un sistema resistente a la abrasión como asfalto o epoxi de alta viscosidad con refuerzo local, y pretratamiento de soldaduras para garantizar la cobertura en bordes y esquinas.
Pregunta: ¿Puede el revestimiento para contenedores a base de agua reemplazar totalmente al de base disolvente?
Respuesta: El sistema a base de agua tiene mayor ventaja ambiental, especialmente con la creciente proporción de capa de acabado interior, pero el secado rápido y la aplicación a baja temperatura siguen siendo desafíos. Actualmente predominan los de alta sólidos a base de disolvente, con el agua penetrando gradualmente; el resultado final depende del equilibrio integral de velocidad de línea, clima y costo.
Pregunta: ¿Cómo confirmar que el revestimiento para contenedores es conforme y trazable?
Respuesta: Exija al proveedor un informe de ensayo de terceros conforme a la categoría correspondiente de GB 30981-2020, e indique en los documentos técnicos el límite de VOC, el método de ensayo, el DFT de cada capa y la ventana de curado, para que cada lote sea verificable y trazable.
Lecturas complementarias
- Interpretación de la normativa de límites de VOC para revestimientos industriales de protección: comprensión profunda de la estructura de límites y la ruta de cumplimiento de GB 30981-2020.
- Diseño de sistemas anticorrosión generales para estructuras de acero: cómo la lógica imprimación-intermedia-acabado se mapea al sistema de múltiples capas finas del contenedor.
- Resumen del sistema de normas de revestimientos industriales: revisión sistemática de la posición de GB 30981-2020 en la jerarquía de normas.
- Pintura de grado sanitario para plantas de alimentos: diseño higiénico y cumplimiento de contacto con alimentos
- Pintura de torres de aerogeneradores: sistemas anticorrosión para aerogeneradores terrestres y marinos
- Tratado general de sistemas de revestimientos industriales de protección: grados de corrosión ISO 12944 y diseño de sistemas