Le conteneur est la « cellule standard » du commerce mondial ; il est empilé toute l'année dans les ports, traverse les océans sur les navires et exposé à la forte humidité, au brouillard salin, aux UV et aux chocs mécaniques. Contrairement aux structures en acier fixes, la peinture des conteneurs doit être réalisée dans un rythme de production extrêmement court — une ligne de peinture principale fait sortir un conteneur toutes les 2 à 3 minutes, ce qui impose que son système de revêtement soit « à séchage rapide, à haute teneur en solides, facile à appliquer ». Parallèlement, en tant que produit industriel fabriqué en très grande série, le revêtement conteneur est également un objet clé de la réglementation environnementale.
Kexin New Materials (kexinMaterials) tire parti de son expérience dans les systèmes de protection industrielle époxy et polyuréthane pour optimiser l'appariement de la finition intérieure, de la peinture de châssis et d'autres parties des conteneurs. Cet article, sur la base des normes en vigueur telles que GB 30981-2020, analyse la composition du système de revêtement conteneur, les limites du procédé et les points de conformité. Pour la logique d'appariement générale des structures en acier, voir la conception d'appariement anticorrosion générale des structures en acier.
I. Environnement de service des conteneurs et défis de peinture
L'environnement de corrosion du conteneur peut être considéré comme une « version mobile C4–C5-M » : brouillard salin portuaire, forte humidité en mer, UV translatitudinaux, collisions fréquentes lors de la manutention. Mais son plus grand défi n'est pas le niveau de corrosion, c'est l'efficacité de production. La peinture d'un conteneur de 20 ou 40 pieds doit être réalisée sur une ligne d'assemblage en quelques minutes pour plusieurs couches de pulvérisation puis entrée au four, donc le revêtement doit :
- Séchage rapide : le temps de surface est compté en minutes, pour respecter le rythme ;
- Haute teneur en solides / faible COV : satisfaire aux limites obligatoires telles que GB 30981-2020 ;
- Résistance mécanique : résister aux rayures de levage et à l'usure d'empilement ;
- Durabilité extérieure : retention de couleur et de brillance, résistance au brouillard salin et au vieillissement.
Cette contrainte triangulaire « efficacité + environnement + durabilité » fait du revêtement conteneur l'une des catégories à plus haut degré de standardisation dans la peinture industrielle.
II. Appariement standardisé du revêtement conteneur
L'appariement courant de l'industrie pour les conteneurs se divise généralement en châssis (apprêt), finition intérieure, finition extérieure et peinture bitumineuse (fond de caisse), etc. :
- Apprêt d'atelier / peinture de châssis : utilise souvent époxy riche en zinc ou oxyde de fer époxy, offrant une anticorrosion de base et une résistance à la soudure.
- Finition intérieure : époxy aqueux ou solvant, résistant à la corrosion des marchandises et de l'environnement à l'intérieur de la caisse, souvent exigence de faible odeur et faible migration.
- Finition extérieure : polyuréthane aliphatique ou polyuréthane acrylique, offrant résistance aux intempéries, retention de couleur et adhérence des marquages.
- Peinture bitumineuse / peinture de fond de caisse : le fond de caisse est souvent peint avec un système bitumineux noir ou époxy à pâte épaisse, résistant à l'usure et à la corrosion par contact au sol.
Le tableau ci-dessous résume les points clés d'appariement des parties typiques :
| Partie | Système recommandé | Exigence applicable | Plage DFT typique | Point de contrôle clé |
|---|---|---|---|---|
| Châssis en acier | Époxy riche en zinc / apprêt époxy | Anticorrosion, résistance à la soudure | Selon spécification (souvent 15–25 µm apprêt d'atelier + peinture principale) | Protection des bords soudés |
| Intérieur | Peinture intérieure époxy | Résistance à la corrosion, faible migration | Selon spécification | Faible odeur, hygiène |
| Extérieur (paroi latérale / toit) | Apprêt époxy + finition polyuréthane | Résistance aux intempéries, retention de couleur | Selon spécification | Séchage rapide, apparence |
| Fond de caisse | Bitume / époxy à pâte épaisse | Résistance à l'usure, anti-choc | Selon spécification | Application épaisse, résistance aux éraflures |
À noter : le DFT du tableau ci-dessus est indicatif, en pratique il doit se conformer aux spécifications de fabrication des conteneurs et à la TDS du produit utilisé. L'épaisseur du film de revêtement des conteneurs est généralement plus fine que celle des structures en acier à forte anticorrosion, mais équilibre le rythme et la durée de vie par « multi-couches fines + séchage rapide ».
III. GB 30981-2020 et conformité COV
Le revêtement conteneur relève du champ de contrôle de GB 30981-2020 « Limites des substances nocives dans les revêtements de protection industrielle ». Cette norme nationale obligatoire définit les limites de teneur en COV et de substances nocives (telles que les métaux lourds) des revêtements de protection industrielle ; les produits dépassant les limites seront rejetés aux étapes de fabrication et de génie civil. Pour les usines de fabrication de conteneurs, exiger des fournisseurs un rapport d'essai tiers conforme aux limites de la catégorie correspondante est devenu une pratique courante dans les annexes techniques d'achat.
Les trois principales voies techniques pour satisfaire à GB 30981-2020 sont : l'application aqueuse, la haute teneur en solides, l'absence de solvant. L'industrie des conteneurs, en raison de son besoin de séchage rapide, a longtemps utilisé des systèmes solvants à haute teneur en solides, mais dans un contexte de durcissement environnemental, la part du revêtement conteneur à l'eau (notamment la finition intérieure) augmente. Il convient de noter que la limite de COV est généralement exprimée en « g/L à l'état d'application », l'ajout de diluant modifie considérablement la valeur mesurée ; le contrat doit préciser l'échantillonnage et la méthode de détection (tels que GB/T 23985, GB/T 23986) pour éviter les litiges de réception.
Pour le cadre global de la réglementation COV, voir l'interprétation des limites réglementaires COV des revêtements de protection industrielle.
IV. Procédé de ligne et gestion d'épaisseur de film
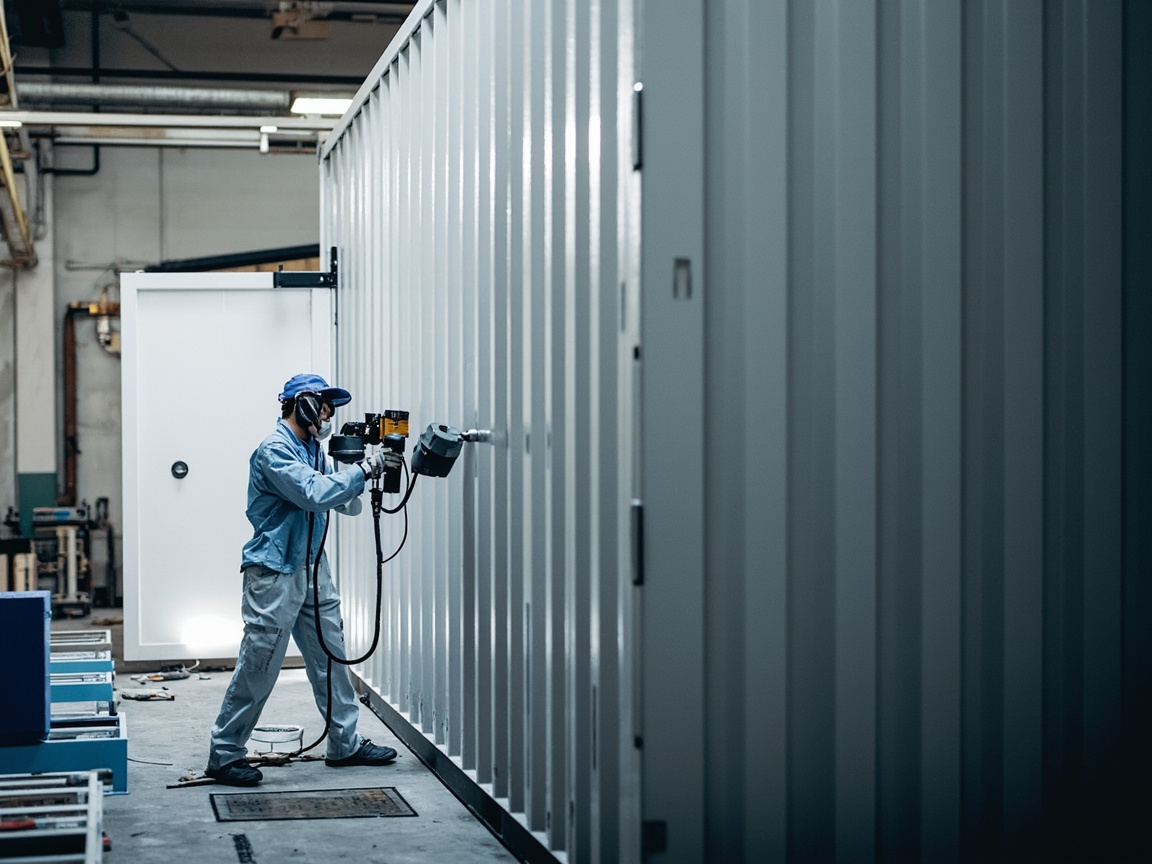
Le flux typique de la ligne de peinture conteneur est : prétraitement de l'acier (grenaillage + apprêt d'atelier) → grenaillage / ponçage → pulvérisation automatique de l'apprêt → séchage → pulvérisation automatique de la finition int./ext. → séchage → marquage → inspection. Points de contrôle clés :
- Correspondance du rythme : la vitesse de séchage du revêtement doit correspondre à la vitesse de ligne, trop lent bloque la ligne, trop rapide donne un mauvais niveau.
- Épaisseur de film uniforme : le robot de pulvérisation automatique contrôlé par programme, le film sec contrôlé par échantillonnage avec épaissimètre magnétique.
- Courbe de température du four : contrôle segmenté de montée, maintien et refroidissement, éviter la jaunisse de la finition par surcuisson ou la collosité par sous-cuisson.
- Contrôle environnemental : la vitesse d'air, température/humidité et propreté de la cabine de peinture affectent l'apparence et le taux de défauts.
V. Résistance aux intempéries extérieures et adhérence des marquages
La finition extérieure du conteneur doit maintenir des marquages clairs et une apparence intacte sous tous les climats mondiaux. Le polyuréthane aliphatique, pour sa résistance aux intempéries et retention de couleur, est la finition principale ; la peinture de marquage doit être compatible avec la finition et résistante à l'usure. L'adhérence du logo du propriétaire et du numéro de caisse devient souvent un indicateur visuel de réception.
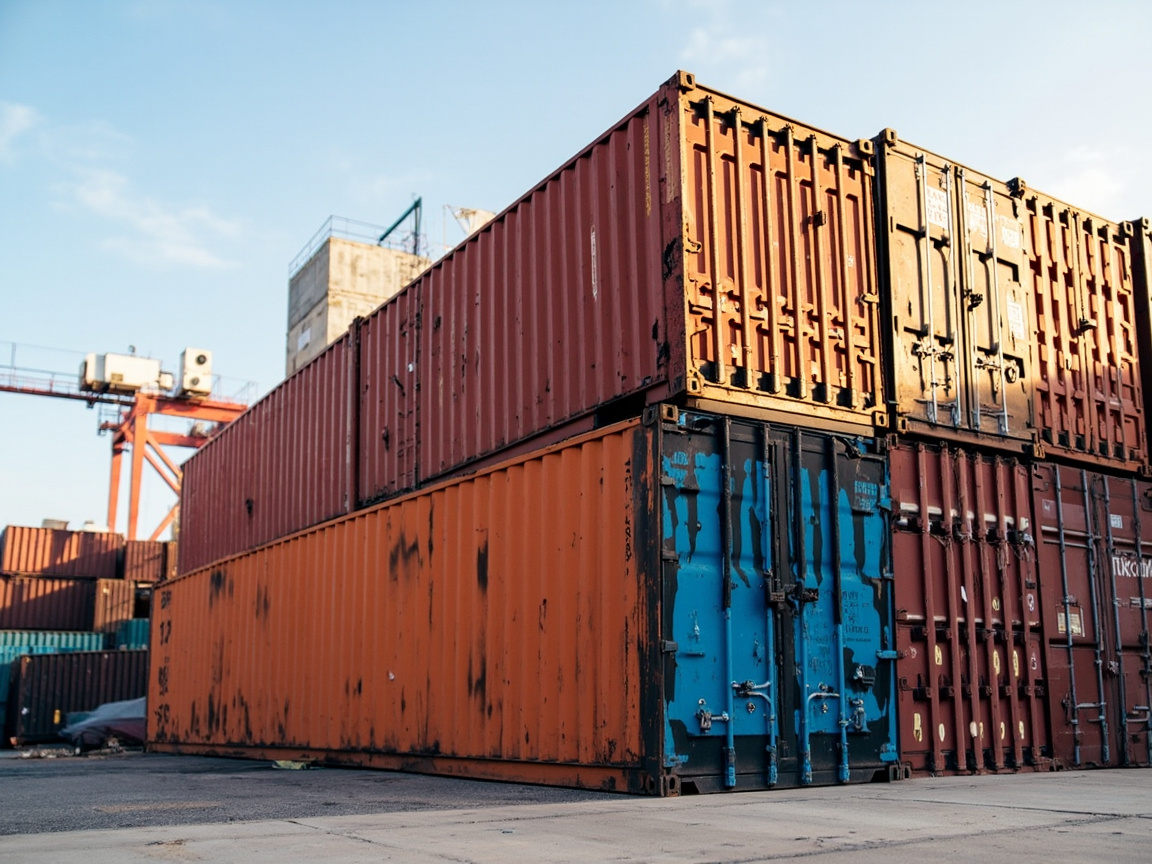
VI. Conception résistante à l'usure du fond de caisse et du châssis
Le fond de caisse, frottant longtemps contre le sol, les verrous de coin et les remorques, est une zone à fort risque de dommages mécaniques. Outre l'usage de bitume ou époxy à pâte épaisse, la conception prolonge souvent la durée de vie en augmentant l'épaisseur du film et en renforçant localement. Les soudures du châssis doivent être prépeintes et assurer la couverture des arêtes, pour éviter la propagation de la corrosion après fissuration du revêtement due aux vibrations du transport.
VII. Réparation et rénovation
La rénovation des vieux conteneurs nécessite d'évaluer l'état du revêtement d'origine : légère chalking après ponçage re-peindre la finition ; zones rouillées sablage local et retouche apprêt/finition ; corrosion sévère refaire globalement. La rénovation est aussi soumise aux limites COV, privilégier un système conforme à faible odeur pour réduire l'impact sur la santé en travail de chantier.
VIII. Erreurs de sélection et recommandations normatives
Erreur 1 : plus le revêtement conteneur est épais, mieux c'est. Faux. Trop épais affecte le rythme et le coût, et peut fissurer ; contrôler selon la plage du cahier des charges.
Erreur 2 : le COV ne regarde que la valeur usine. Faux. L'état d'application (avec diluant) est la base de limite, le contrat doit préciser la méthode de détection.
Erreur 3 : la finition extérieure peut utiliser du polyuréthane aromatique. Faux. L'aromatique jaunit facilement, l'extérieur du conteneur doit privilégier l'aliphatique pour garantir la retention de couleur.
Erreur 4 : l'odeur de la finition intérieure n'a pas d'importance. Faux. La caisse peut charger des marchandises sensibles, la finition intérieure doit avoir faible migration, faible odeur et respecter les exigences d'hygiène et de sécurité pertinentes.
Kexin New Materials (kexinMaterials) recommande de préciser dans les documents techniques d'appariement conteneur le DFT de chaque couche, la fenêtre de cure et les limites environnementales, et de prendre le rapport d'essai COV tiers comme base de livraison, pour se conformer aux exigences obligatoires de GB 30981-2020. Pour la vue d'ensemble du système normatif, voir la synthèse du système normatif des revêtements industriels.
IX. Économie technique et conformité mondiale de la peinture conteneur
Le conteneur est un produit de circulation mondiale hautement standardisé, sa décision de peinture présente une double caractéristique marquée « économie d'échelle + conformité mondiale ». Une ligne principale fait sortir un conteneur toutes les 2 à 3 minutes, la vitesse de séchage et la stabilité d'application du revêtement déterminent directement le débit de la ligne et le coût unitaire. Le prix unitaire du revêtement n'est qu'une petite partie du coût ; le blocage de ligne par séchage lent et le retravail par taux de défaut élevé sont les vrais coûts cachés. Ainsi dans l'industrie conteneur, l'« adaptabilité au procédé » du revêtement détermine souvent plus le coût total de possession que le prix unitaire.
La conformité environnementale est l'autre ligne directrice du revêtement conteneur. GB 30981-2020 intègre le revêtement conteneur dans les limites de substances nocives des revêtements de protection industrielle, exigeant COV et métaux lourds conformes. Parallèlement, les principales compagnies maritimes et propriétaires de caisses mondiales prêtent aussi une attention croissante à l'empreinte environnementale de la peinture, certains acheteurs internationaux annexant des restrictions COV ou de substances spécifiques dans les clauses d'achat. Si le fournisseur ne satisfait que l'essai usine et ignore la mesure réelle à l'état d'application (avec diluant), il risque fort un litige à la réception. Préciser dans le contrat la méthode d'échantillonnage (tels que GB/T 23985, GB/T 23986) et la base de limite est la clé pour éviter les risques.
La déshydratation à l'eau est une orientation d'évolution importante pour le revêtement conteneur. La peinture intérieure à l'eau, grâce à sa faible odeur et sa faible migration, présente des avantages dans les scénarios de marchandises sensibles telles que les aliments et les vêtements ; mais les systèmes aqueux sont sensibles à la température et à l'humidité, avec un séchage lent et un risque de blanchiment par basse température et haute humidité, nécessitant une mise à niveau配套 de la capacité de four de séchage de la ligne de production et de la déshumidification par climatisation. Actuellement, l'industrie utilise principalement des revêtements solvants à haute teneur en solides, avec une pénétration progressive de l'eau ; cette transition n'est pas un simple remplacement de matériaux, mais une reconstruction systémique de la technologie de ligne, de la consommation d'énergie et des coûts.Du point de vue du cycle de vie complet, le marché de la rénovation des conteneurs est également très vaste. Si la rénovation des vieux conteneurs utilise un système à haute teneur en COV, l'impact sur la santé et l'environnement lors des travaux sur site est plus marqué, donc la demande pour des systèmes aqueux et à faible odeur dans la rénovation est souvent plus forte que dans la fabrication de nouveaux conteneurs. Pour les prestataires de services de revêtement, établir un schéma de conformité intégré « nouveau conteneur + rénovation » est plus compétitif que de fournir simplement de la peinture.
Il convient de souligner que la « rapidité » du revêtement conteneur ne signifie absolument pas « négligence ». L'uniformité de l'épaisseur du film par pulvérisation automatique, la stabilité de la courbe de température du four, la fiabilité de l'adhérence du marquage, sont tous des facteurs affectant l'apparence et la protection du conteneur sur l'ensemble de son cycle de vie. Coordonner le rythme de la ligne, les limites environnementales et les indicateurs de qualité dans une même fiche technique, voilà le signe de la maturité de la sélection du revêtement conteneur.
X. Lecture approfondie des détails de formulation et d'application du revêtement conteneur
Le besoin de séchage rapide du revêtement conteneur découle du rythme de la ligne de production, et derrière cela se trouve un équilibre précis entre formulation et procédé. L'apprêt d'atelier doit fournir une anti-corrosion temporaire en peu de temps sans perturber l'adhérence ultérieure ; la peinture principale doit sécher en surface en quelques minutes, durcir rapidement dans le four, tout en conservant un suffisant niveau et aspect. L'époxy à haute teneur en solides, en réduisant le solvant au minimum, augmente l'épaisseur par couche tout en maintenant la viscosité d'application, c'est la voie principale conciliant efficacité et environnement ; le système aqueux remplace le solvant par l'eau, réduisant davantage l'odeur et les risques sanitaires, mais exige plus de la déshumidification du four et du contrôle du niveau.
Les points de formulation de la peinture intérieure diffèrent de la peinture extérieure. L'intérieur du conteneur peut brièvement entrer en contact avec diverses marchandises, donc la peinture intérieure insiste davantage sur la faible migration, la faible odeur et la résistance à la chaleur humide, certaines utilisations sensibles exigeant aussi la conformité à des cadres d'hygiène et de sécurité pertinents. Cela pousse la peinture intérieure vers l'époxy aqueux ou un système modifié à faible migration. La peinture extérieure utilise principalement la polyuréthane aliphatique, dont la résistance aux intempéries et la rétention de couleur proviennent de la structure stable d'isocyanate aliphatique, ne jaunissant pas facilement sous UV prolongé ; si l'on utilise un système aromatique, bien que le coût soit légèrement inférieur, il jaunit visiblement en quelques mois, affectant le marquage et l'apparence du propriétaire du conteneur, donc la peinture extérieure ne doit pas transiger sur la résistance aux intempéries.
Le fond et le châssis du conteneur subissent des dommages mécaniques, leur conception de revêtement privilégie la résistance à l'usure et aux chocs. Le système bitumineux ou l'époxy à pâte épaisse absorbent les chocs par une épaisseur et une ténacité plus élevées, mais le bitume est foncé, les défauts sont difficilement discernables, et il est limité par certaines exigences environnementales. La tendance moderne est de remplacer par l'époxy à pâte épaisse à haute teneur en solides, conciliant usure et inspectabilité. Les soudures du châssis et les arêtes sont des points à haut risque de dommage, la discipline de pré-revêtement et de couverture des arêtes détermine directement le point de départ de la corrosion du fond en service.
La gestion de l'épaisseur du film sur la ligne dépend de l'automatisation. Les robots de pulvérisation contrôlent le passage et le chevauchement selon un programme prédéfini, combinés à un peigne à film humide et à un épaissimètre à film sec pour garantir l'uniformité et la conformité de l'épaisseur sur chaque couche. La courbe de température du four est contrôlée par segments, évitant le jaunissement de la finition par sur-cuisson ou la collosité par sous-cuisson. Tout dérive d'un paramètre s'amplifie dans le taux de défauts, donc la gestion de qualité du revêtement conteneur est essentiellement un contrôle stable des quatre paramètres « rythme – viscosité – température – épaisseur du film ».
La logique technique du marché de la rénovation diffère de la nouvelle fabrication. La rénovation des vieux conteneurs se fait souvent sur site ou dans des centres de réparation régionaux, avec des contraintes de ventilation et d'environnement plus marquées, les systèmes à faible odeur et faible émission sont préférés ; en même temps, la rénovation doit évaluer l'état du revêtement d'origine, ponçage léger en cas de chalking puis repassage de finition, sablage local et retouche des zones rouillées, refonte totale en cas de corrosion sévère. Le choix de la formulation de rénovation doit concilier la compatibilité avec le nouveau système, éviter les problèmes inter-couches, et préciser dans le contrat les limites environnementales et les méthodes de détection, pour une réception fondée.
La perspective de conformité globale du revêtement conteneur mérite développement. Les conteneurs circulent dans le monde entier, les pays ont des contrôles différents sur les substances dangereuses et les émissions, les restrictions annexées par l'acheteur dans les clauses d'achat sont de plus en plus courantes. Si le fournisseur ne satisfait que au contrôle à l'usine, en ignorant la mesure réelle des substances volatiles à l'état de transport et d'application, il risque facilement un litige à la réception ou à l'arrivée au port. Préciser donc dans le contrat la méthode d'échantillonnage, la base des limites et les qualifications de l'organisme de détection, est la clé pour éviter les risques de conformité transfrontalière, et aussi un seuil implicite pour les grands armateurs sélectionnant les fournisseurs.
La transition vers l'eau est une reconstruction systémique pour la ligne. La peinture intérieure aqueuse, bien que faible odeur et faible migration, son séchage dépend de la température et de l'humidité ambiantes, blanchissant et nivelant mal par basse température et haute humidité. Cela signifie que la ligne doit être équipée de déshumidification par climatisation et d'un contrôle plus fin de la courbe de four, la consommation d'énergie et l'investissement en équipement augmentent. Beaucoup d'usines, en passant au système aqueux, sous-estiment la complexité de la modification du procédé, entraînant un taux de qualification initial bas. La voie correcte est de planifier simultanément le changement de matériau et la mise à niveau de la ligne, échanger la stabilité du procédé contre des bénéfices environnementaux et de marque à long terme, plutôt que de traiter l'eau comme un simple remplacement.
Le marché de la rénovation remodèle le paysage d'offre. La rénovation des vieux conteneurs se fait souvent sur site ou dans des centres de réparation régionaux, avec des contraintes de ventilation et d'environnement plus marquées, les systèmes à faible odeur et faible émission sont préférés. La rénovation doit évaluer l'état du revêtement d'origine, ponçage léger en cas de chalking puis repassage de finition, sablage local et retouche des zones rouillées, refonte totale en cas de corrosion sévère, et doit veiller à la compatibilité ancien-nouveau système. Intégrer la fabrication de nouveaux conteneurs et la rénovation dans un schéma de conformité unifié est plus compétitif que de fournir simplement de la peinture, et correspond aussi à la tendance d'allongement de la durée de vie des actifs sous l'économie circulaire.
Le contrôle stable des données de qualité est le savoir-faire interne du revêtement conteneur. Le rythme de la ligne, la viscosité de la peinture, la température du four, la distribution de l'épaisseur du film, constituent un réseau de paramètres couplés, toute dérive s'amplifie dans le taux de défauts. Les usines matures intègrent ces paramètres dans le contrôle statistique de procédé, utilisant l'alerte de tendance au lieu du tri des rebuts a posteriori, améliorant ainsi le taux de qualification au premier passage et réduisant le gaspillage de peinture et d'énergie. Pour un produit comme le conteneur poursuivant l'efficacité à l'extrême, le degré de finesse de la gestion de qualité détermine souvent le coût total plus que la seule performance du matériau.
La durabilité et l'apparence du revêtement conteneur nécessitent un équilibre entre rythme et qualité. Le rythme de la ligne détermine un temps de séjour extrêmement court par conteneur, la peinture doit sécher en surface en quelques minutes et entrer au four, sinon elle bloque la ligne ou produit des coulures et des particules. Mais plus le rythme est rapide, plus l'exigence sur la stabilité de la peinture et la fenêtre d'application est élevée, toute dérive de paramètre s'amplifie en défauts par lots. Ainsi les usines matures placent l'accent de la gestion de qualité sur le contrôle stable des paramètres, utilisant l'alerte de tendance au lieu du tri des rebuts a posteriori, garantissant la cohérence d'apparence et de protection par la discipline de procédé, plutôt que de dépendre de la réparation en fin de contrôle.
La tendance environnementale remodèle la chaîne d'approvisionnement du revêtement conteneur. Beaucoup d'armateurs annexent dans les clauses d'achat des limites de substances dangereuses et des exigences d'émission, si le fournisseur ne satisfait qu'au contrôle à l'usine en ignorant la mesure à l'état d'application, il risque facilement un litige à l'arrivée au port ou à la réception. Préciser dans le contrat la méthode d'échantillonnage, la base des limites et les qualifications de détection, est la clé pour éviter les risques de conformité transfrontalière, et aussi un seuil implicite pour les grands armateurs sélectionnant les partenaires. Placer la conformité environnementale en amont dans la fiche technique est plus économique que la rectification a posteriori, et favorise aussi l'image de marque.
Les points d'attention des audits et visites d'usine client méritent attention. Les armateurs internationaux, en sélectionnant peintures et ateliers de revêtement, envoient souvent une équipe d'audit vérifier l'environnement de ligne, la capacité de four, les équipements de détection et le système d'enregistrement. Un dossier complet de processus et traçable inspire souvent plus de confiance qu'un simple rapport de contrôle ponctuel. Si l'atelier de revêtement structure et conserve au quotidien l'épaisseur de film, les paramètres environnementaux et les résultats de chaque lot, il peut répondre sereinement à la visite d'usine, réduire le coût de réception répétée, et diminuer le risque de conformité.
La logique technique du marché de la rénovation diffère de la nouvelle fabrication. La rénovation des vieux conteneurs se fait souvent sur site ou dans des centres de réparation régionaux, avec des contraintes de ventilation et d'environnement plus marquées, les systèmes à faible odeur et faible émission sont préférés. La rénovation doit évaluer l'état du revêtement d'origine, ponçage léger en cas de chalking puis repassage de finition, sablage local et retouche des zones rouillées, refonte totale en cas de corrosion sévère, et doit veiller à la compatibilité ancien-nouveau système. Intégrer la fabrication de nouveaux conteneurs et la rénovation dans un schéma de conformité unifié est plus compétitif que de fournir simplement de la peinture, et correspond aussi à la direction d'allongement de la durée de vie des actifs et de l'économie circulaire.
La direction future du revêtement conteneur est l'union de teneur en solides plus élevée, d'odeur plus faible et de meilleur aspect. Les progrès des matériaux permettent au système aqueux de remplacer le solvant sur plus de parties, mais la mise à niveau配套 de la ligne est à ne pas négliger. Seule une planification globale du matériau, de l'équipement et du procédé permet, sous un rythme de livraison strict, de maintenir le seuil environnemental tout en gardant protection et beauté, faisant vraiment résister chaque conteneur standard circulant dans le monde au temps et à l'environnement.
Le conteneur, support de base du commerce mondial, sa qualité de revêtement affecte directement la sécurité des marchandises et l'image du transport. Un conteneur standard subit des milliers de levages, empilements et circulations transfrontalières sur une décennie de cycle de vie, le revêtement doit maintenir suffisamment d'anti-corrosion et de résistance à l'usure sous une épaisseur de film très fine. Cette logique de protection priorisant l'efficacité, contrastant avec la réflexion de revêtement épais des structures en acier fixes, détermine aussi que le revêtement conteneur doit trouver un équilibre subtil entre séchage rapide, faible volatilité et durabilité. Comprendre cela permet de ne pas être trompé par un indicateur unique lors du choix d'accompagnement.
Du point de vue de la chaîne industrielle, la fabrication de conteneurs est une activité industrielle hautement intensive, toute fluctuation de l'étape de revêtement s'amplifie en différences par lots. Ainsi les entreprises leaders considèrent le revêtement comme un système ingénierie, plutôt qu'une simple application de matériau. Du pré-traitement de l'acier, l'apprêt d'atelier, la pulvérisation automatique jusqu'à la cure au four, chaque procédé a des paramètres de contrôle quantifiables, maintenus stables par méthode statistique. Cette pensée d'ingénierie fait que le rapport qualité-prix du revêtement conteneur ne dépend plus de l'expérience de quelques ouvriers, mais repose sur une discipline de procédé reproductible et contrôlable, offrant aussi une voie à l'amélioration globale de qualité de l'industrie.
Revenant à l'origine du revêtement conteneur, sa signification est de protéger, avec la plus faible consommation de ressources, la sécurité et l'intégrité des marchandises circulant dans le monde. La surface de revêtement d'un conteneur est limitée, mais doit résister sur plus de dix ans de cycle de vie à l'action combinée de brouillard salin, UV, usure et variation thermique. Ce besoin de protection extrêmement intensif force l'innovation matériau et procédé, et pousse l'industrie vers une transition progressive du solvant vers le haute teneur en solides et l'eau. Comprendre le revêtement conteneur, c'est comprendre comment le revêtement industriel moderne cherche un équilibre dynamique entre efficacité, coût et environnement, c'est aussi la logique interne de la longévité de ce produit standardisé.
Du haut de l'industrie, l'évolution du revêtement conteneur reflète la double poursuite d'efficacité et de responsabilité de tout le revêtement industriel. Il protège le fonctionnement du commerce mondial de la manière la plus intensive, et se renouvelle continuellement dans la vague environnementale. Le comprendre, c'est comprendre cette persévérance pour la fiabilité et la durabilité derrière un produit standardisé.
En regardant l'histoire du revêtement conteneur, de la solvant à la haute teneur en solides, puis l'exploration du système aqueux, chaque pas répond à la double attente d'efficacité et de responsabilité du commerce mondial. Sous une forme standard extrêmement simple, il porte une sagesse d'ingénierie tout sauf simple, et établit aussi un échantillon d'équilibre pour tout le revêtement industriel.
Questions fréquentes
Questions fréquentes
Q : Pourquoi le revêtement conteneur insiste-t-il sur le séchage rapide ?
R : Le conteneur est produit sur ligne à un rythme de 2 à 3 minutes par unité, le revêtement doit sécher en surface en quelques minutes et entrer au four, sinon il bloque la ligne ou produit des coulures, particules et autres défauts. Le séchage rapide est une exigence stricte d'adéquation à l'efficacité de production, non une simple préférence de performance.
Q : Que signifie GB 30981-2020 pour le revêtement conteneur ?
R : C'est une norme nationale obligatoire, fixant les limites de COV et de substances dangereuses pour les revêtements de protection industrielle. Le revêtement conteneur relève de son contrôle, un produit dépassant les limites ne peut être utilisé conformément, le fournisseur doit fournir un rapport de détection tiers de la catégorie correspondante comme base de livraison.
Q : Pourquoi la peinture extérieure du conteneur utilise-t-elle souvent la polyuréthane aliphatique ?
R : La polyuréthane aliphatique résiste aux intempéries, retient la couleur, résiste au jaunissement UV, adaptée à l'exposition longue durée du conteneur sous climats mondiaux tout en gardant le marquage clair ; la polyuréthane aromatique jaunit facilement, généralement non utilisée à l'extérieur.
Q : Quelle est l'épaisseur de film habituelle du revêtement conteneur ?
R : L'épaisseur de film du revêtement conteneur est généralement plus fine que l'acier structurel anti-corrosion lourde, avec « multi-couches fines + séchage rapide » pour équilibrer rythme et durée de vie, le DFT spécifique dépend de la norme de fabrication et du TDS du produit, cet article n'affirme pas en chiffres, doit se conformer au document technique.
Q : Que signifie « état d'application » pour la limite de COV ?
R :GB 30981-2020 utilise généralement le g/L à l'état de application (avec diluant) comme base de limite. L'ajout de diluant modifie considérablement le COV mesuré, il est donc recommandé que le contrat précise l'échantillonnage et la méthode de détection (tels que GB/T 23985, GB/T 23986) afin d'éviter tout litige lors de la réception dû à une base peu claire.
Q : Quelles sont les exigences particulières pour la finition intérieure du conteneur ?
R : Le conteneur peut transporter des marchandises sensibles telles que des aliments et des vêtements ; la finition intérieure doit avoir une faible odeur, une faible migration et satisfaire aux exigences sanitaires et de sécurité pertinentes, tout en résistant à l'humidité élevée et à la corrosion par brouillard salin à l'intérieur, et ne peut pas être simplement remplacée par un époxy ordinaire.
Q : Que faut-il observer lors de la rénovation d'un conteneur ancien ?
R : Évaluez d'abord le revêtement d'origine : en cas de chalking léger, ponçage et re-peinture de la finition ; en cas de rouille, sablage local et retouche ; en cas de corrosion sévère, refaire l'ensemble. La rénovation est également soumise aux limites de COV, il est recommandé de choisir un système conforme à faible odeur.
Q : Pourquoi le fond du conteneur est-il facilement endommagé ?
R : Le fond est soumis à long terme au frottement avec le sol, les verrous de twist et le remorqueur, ainsi qu'aux chocs lors de la manutention, ce qui en fait une zone à haut risque de dommages mécaniques. Un système résistant à l'usure tel que bitume ou époxy à haute épaisseur doit être utilisé avec renforcement local, et un pré-revêtement des soudures pour assurer la couverture des arêtes.
Q : Le revêtement de conteneur à l'eau peut-il remplacer entièrement le solvant ?
R : Le système à l'eau présente un avantage environnemental, notamment avec l'augmentation de la part de la finition intérieure, mais le séchage rapide et l'application à basse température restent des défis. Actuellement, le solvant à haute teneur en solides domine, avec une pénétration progressive de l'eau, et le résultat dépend de l'équilibre global entre cadence, climat et coût.
Q : Comment confirmer la conformité et la traçabilité du revêtement de conteneur ?
R : Exigez du fournisseur un rapport d'essai tiers conforme à la catégorie correspondante de GB 30981-2020, et indiquez dans les documents techniques la limite de COV, la méthode de détection, le DFT de chaque couche et la fenêtre de durcissement, afin que chaque lot soit vérifiable et traçable.
Lecture complémentaire
- Interprétation des réglementations sur les limites de COV des revêtements de protection industriels : comprendre en profondeur la structure des limites et le chemin de conformité de GB 30981-2020.
- Conception de la protection anticorrosion générale pour structures en acier : comment la logique apprêt — couche intermédiaire — finition se mappe sur le système de revêtement mult couche fin du conteneur.
- Aperçu du système de normes des revêtements industriels : cartographie systématique de la position de GB 30981-2020 dans la hiérarchie des normes.
- Peinture de niveau hygiénique pour usine alimentaire : conception sanitaire et conformité au contact alimentaire
- Peinture de mât d'éolienne : protection anticorrosion des éoliennes terrestres et offshore
- Aperçu des systèmes de revêtements de protection industriels : classes de corrosion et conception de systèmes ISO 12944