Контейнер — это «стандартная клетка» глобальной торговли; он круглый год штабелируется в портах, пересекает океаны на судах и подвергается воздействию высокой влажности, солевого тумана, ультрафиолета и механических ударов. В отличие от стационарных стальных конструкций, нанесение контейнерного покрытия должно быть завершено в очень коротком производственном цикле — на основной линии окраски один контейнер сходит с линии каждые 2–3 минуты, что предопределяет, что его система покрытия должна быть «быстросохнущей, с высоким сухим остатком, легко наносимой». В то же время, как промышленный продукт с очень большим объемом выпуска, контейнерное покрытие является объектом пристального внимания со стороны экологического надзора.
Кэсинь Новые Материалы (kexinMaterials) обладает опытом в эпоксидных и полиуретановых промышленных защитных системах, который может быть распространен на оптимизацию комплектации таких участков контейнера, как внутренняя финишная краска и краска рамы основания. В данной статье на основе действующих стандартов, таких как GB 30981-2020, анализируются состав системы контейнерного покрытия, технологические границы и ключевые аспекты соответствия. Общую логику комплектации для стальных конструкций можно найти в разделе универсальный проект антикоррозийной комплектации стальных конструкций.
I. Условия эксплуатации контейнеров и проблемы окраски
Коррозионную среду контейнера можно рассматривать как «мобильную версию C4–C5-M»: солевой туман в портах, высокая влажность в море, ультрафиолет при пересечении широт, частые погрузочные удары. Но его главная проблема — не класс коррозии, а производственная эффективность. Окраска 20-футового или 40-футового контейнера должна быть выполнена на конвейере за несколько минут — нанести несколько слоев распылением и отправить в сушильную камеру, поэтому покрытие должно:
- Быстро сохнуть: время до отлипа исчисляется минутами, чтобы соответствовать такту;
- Высокий сухой остаток / низкий VOC: соответствовать обязательным лимитам GB 30981-2020 и др.;
- Механическая стойкость: устойчивость к царапинам при погрузке, износу при штабелировании;
- Атмосферостойкость: сохранение цвета и блеска, устойчивость к солевому туману и старению.
Это треугольное ограничение «эффективность + экологичность + долговечность» делает контейнерное покрытие одной из наиболее стандартизированных категорий в промышленной окраске.
II. Стандартизированная комплектация контейнерного покрытия
Общепринятая комплектация контейнеров обычно разделяется на раму основания (грунтовка), внутреннюю финишную краску, наружную финишную краску и битумную краску (днище) и т.д.:
- Цеховая грунтовка / краска рамы основания: чаще всего используется эпоксидная цинконаполненная или эпоксидная железоокисная, обеспечивающая базовую защиту от коррозии и стойкость к сварке.
- Внутренняя финишная краска: водная или растворимая эпоксидная, устойчивая к коррозии от груза внутри и окружающей среды, часто требуется низкий запах, низкая миграция.
- Наружная финишная краска: алифатический полиуретан или акриловый полиуретан, обеспечивает атмосферостойкость, сохранение цвета и адгезию маркировки.
- Битумная краска / краска днища: днище часто покрывается черной битумной системой или толстослойной эпоксидной краской, устойчивой к износу и коррозии от контакта с землей.
В таблице ниже обобщены ключевые моменты комплектации типичных участков:
| Участок | Рекомендуемая система | Применимые требования | Типичный диапазон DFT | Ключевые контрольные точки |
|---|---|---|---|---|
| Стальная рама основания | Эпоксидная цинконаполненная / эпоксидная грунтовка | Защита от коррозии, стойкость к сварке | По спецификации (обычно 15–25 µm цеховой грунт + основная краска) | Защита сварных кромок |
| Внутренняя поверхность | Эпоксидная внутренняя финишная краска | Коррозионная стойкость, низкая миграция | По спецификации | Низкий запах, гигиеничность |
| Наружная поверхность (боковые панели/крыша) | Эпоксидная грунтовка + полиуретановая финишная | Атмосферостойкость, сохранение цвета | По спецификации | Быстросохнущая, внешний вид |
| Днище | Битумная / толстослойная эпоксидная | Износостойкость, ударопрочность | По спецификации | Толстослойное нанесение, устойчивость к вмятинам |
Необходимо подчеркнуть: DFT в таблице выше являются иллюстративными, на практике следует руководствоваться нормами изготовления контейнеров и TDS используемого продукта. Толщина покрытия контейнера обычно меньше, чем у тяжелых антикоррозийных стальных конструкций, но баланс такта и срока службы достигается за счет «многослойного тонкослойного нанесения + быстрого высыхания».
III. GB 30981-2020 и соответствие по VOC
Контейнерное покрытие относится к сфере регулирования GB 30981-2020 «Ограничения содержания вредных веществ в промышленных защитных покрытиях». Этот обязательный национальный стандарт устанавливает лимиты на содержание VOC и вредных веществ (например, тяжелых металлов) в промышленных защитных покрытиях; продукция, превышающая лимиты, будет отклонена на этапах строительства и производства. Для заводов по изготовлению контейнеров требование к поставщикам предоставлять сторонние отчеты об испытаниях, соответствующие лимитам соответствующей категории, стало нормой в техническом приложении к закупкам.
Три основных технических пути соответствия GB 30981-2020: водная система, высокий сухой остаток, безрастворная система. Индустрия контейнеров из-за потребности в быстром высыхании долгое время основывалась на растворимых системах с высоким сухим остатком, но в условиях ужесточения экологических требований доля водного контейнерного покрытия (особенно внутренней финишной краски) растет. Следует отметить, что лимиты VOC обычно указываются как «г/л в состоянии нанесения», добавление разбавителя значительно меняет фактическое измеренное значение; в контракте следует согласовать методы отбора проб и испытаний (например, GB/T 23985, GB/T 23986), чтобы избежать споров при приемке.
Общую структуру VOC-регулирования можно дополнительно изучить в разделе разъяснение норм лимитов VOC для промышленных защитных покрытий.
IV. Конвейерный процесс и управление толщиной пленки
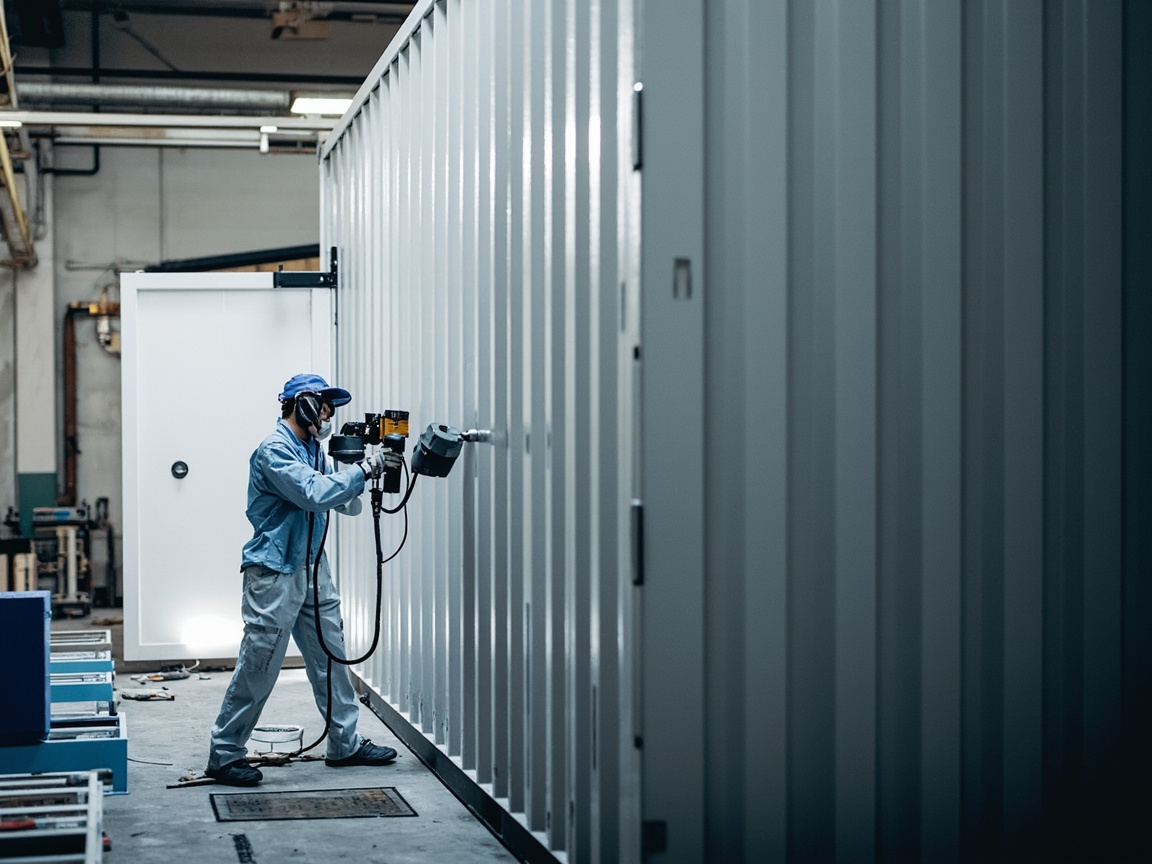
Типичный процесс линии окраки контейнеров: предварительная обработка стали (дробеструйная очистка + цеховая грунтовка) → пескоструйная обработка/шлифовка → автоматическое распыление грунтовки → сушка → автоматическое распыление внутренней/наружной финишной краски → сушка → маркировка → контроль. Ключевые контрольные точки:
- Соответствие такту: скорость сушки покрытия должна соответствовать скорости линии; слишком медленно — затор на линии, слишком быстро — плохое растекание.
- Равномерность пленки: роботы автоматического распыления управляются программой, сухая пленка выборочно контролируется магнитным толщиномером.
- Температурный профиль сушильной камеры: поэтапное управление нагревом, выдержкой и охлаждением, чтобы избежать пожелтения финишной краски от пересушки или липкости от недосушки.
- Контроль среды: скорость воздуха, температура, влажность и чистота в камере распыления влияют на внешний вид и процент дефектов.
V. Наружная атмосферостойкость и адгезия маркировки
Наружная финишная краска контейнера должна сохранять четкость маркировки и целостность внешнего вида в глобальном климате. Алифатический полиуретан стал основной финишной краской благодаря атмосферостойкости и сохранению цвета; краска маркировки должна быть совместима с финишной краской и износостойкой. Адгезия логотипа владельца и номера контейнера часто становится наглядным критерием приемки.
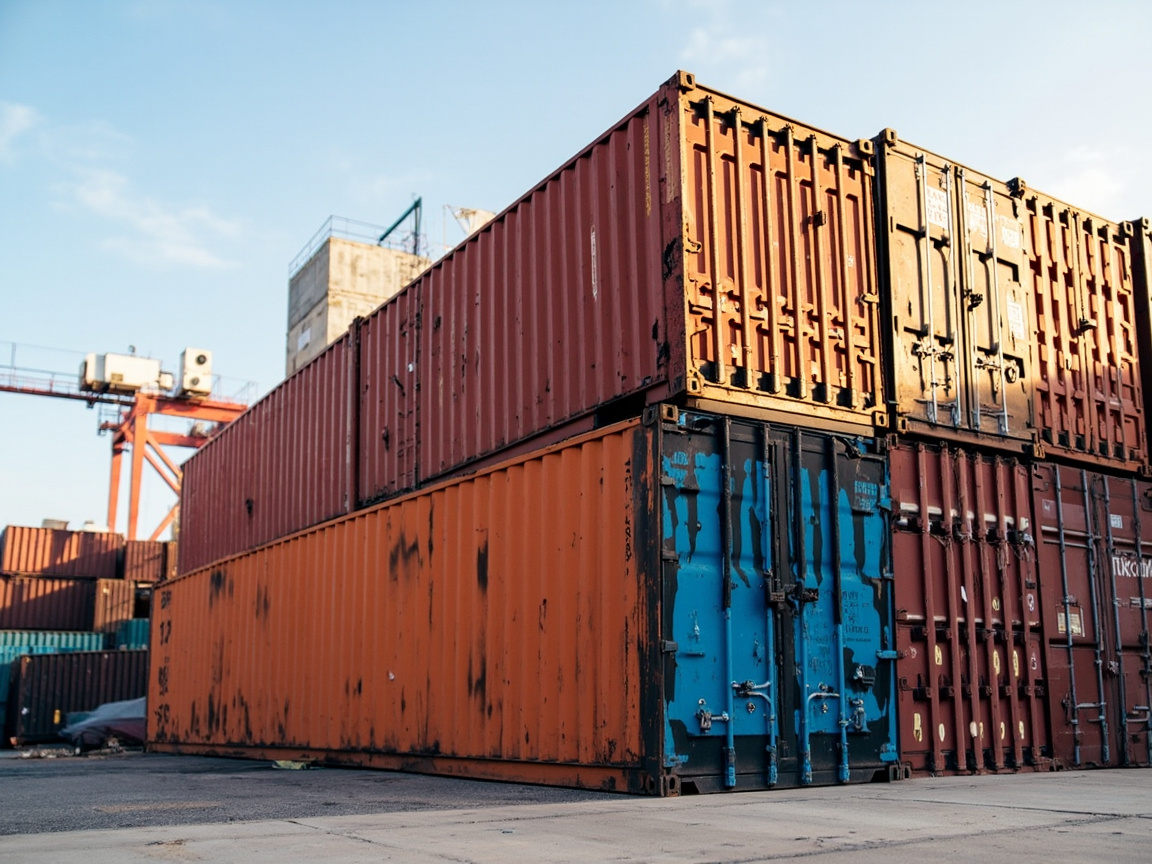
VI. Проект износостойкости днища и рамы основания
Днище длительное время трется о землю, поворотные замки и тягачи — это зона высокого риска механических повреждений. Помимо использования битума или толстослойной эпоксидной краски, в проектировании часто увеличивают толщину пленки и делают локальное усиление для продления срока службы. Сварные швы рамы основания должны быть предварительно окрашены с обеспечением укрывистости кромок и углов, чтобы предотвратить распространение коррозии после растрескивания покрытия от вибрации при транспортировке.
VII. Ремонт и обновление
При обновлении старых контейнеров необходимо оценить состояние исходного покрытия: при легком мелении — шлифовка и повторное нанесение финишной краски; при коррозийных участках — локальная пескоструйная обработка и восстановление грунтом и финишем; при сильной коррозии — полное перекрашивание. Обновление также подчиняется лимитам VOC, рекомендуется выбирать соответствующие системы с низким запахом, чтобы снизить влияние на здоровье при работе на месте.
VIII. Заблуждения при выборе и нормативные рекомендации
Заблуждение 1: чем толще контейнерная краска, тем лучше. Неверно. Чрезмерная толщина влияет на такт и стоимость, и может растрескиваться; следует контролировать в диапазоне спецификации.
Заблуждение 2: VOC смотреть только по заводским значениям. Неверно. Базой для лимита является состояние нанесения (включая разбавитель), в контракте должен быть согласован метод испытаний.
Заблуждение 3: для наружной финишной краски можно использовать ароматический полиуретан. Неверно. Ароматический легко желтеет, для наружной поверхности контейнера следует отдавать приоритет алифатическому для сохранения цвета.
Заблуждение 4: запах внутренней финишной краски не имеет значения. Неверно. Внутри контейнера могут перевозиться чувствительные грузы, внутренняя финишная краска должна иметь низкую миграцию, низкий запах и соответствовать соответствующим гигиеническим и требованиям безопасности.
Кэсинь Новые Материалы (kexinMaterials) рекомендует в технической документации на комплектацию контейнеров четко указывать DFT каждого слоя, окно отверждения и экологические лимиты, а также использовать сторонние отчеты об испытаниях VOC как основание для поставки, чтобы соответствовать обязательным требованиям GB 30981-2020. Обзор системы стандартов можно дополнительно изучить в разделе обзор системы стандартов промышленных покрытий.
IX. Технико-экономические аспекты и глобальное соответствие контейнерной окраски
Контейнер — это высокостандартизированный продукт глобального обращения, решения по его окраске имеют ярко выраженные двойные характеристики «экономия на масштабе + глобальное соответствие». Одна основная линия выпускает один контейнер каждые 2–3 минуты, скорость сушки покрытия и стабильность нанесения напрямую определяют пропускную способность линии и удельные затраты. Цена за единицу покрытия — лишь малая часть стоимости; истинные скрытые затраты — это заторы на линии из-за медленной сушки и переделки из-за высокого процента дефектов. Поэтому в индустрии контейнеров «технологическая совместимость» покрытия часто важнее цены за единицу при определении совокупной стоимости владения.
Экологическое соответствие — вторая ключевая линия контейнерного покрытия. GB 30981-2020 включает контейнерное покрытие в сферу ограничений вредных веществ в промышленных защитных покрытиях, требуя соответствия VOC и тяжелых металлов. В то же время основные мировые судоходные компании и владельцы контейнеров все больше внимания уделяют экологическому следу окраски, некоторые международные покупатели включают в условия закупки ограничения по VOC или определенным веществам. Если поставщик удовлетворяет лишь заводским испытаниям, игнорируя фактические замеры в состоянии нанесения (с разбавителем), легко возникнут споры на этапе приемки. Четкое указание в контракте методов отбора проб (например, GB/T 23985, GB/T 23986) и базы лимитов — ключ к снижению рисков.
Водное покрытие является важным направлением эволюции контейнерного покрытия. Водная внутренняя краска благодаря низкому запаху и низкой миграции имеет преимущества в сценариях с чувствительными грузами, такими как продукты питания и одежда; однако водные системы чувствительны к температуре и влажности, при низких температурах и высокой влажности сохнут медленно и легко белеют, что требует сопутствующей модернизации возможностей сушильных камер линии и кондиционирования с осушением. В настоящее время отрасль в основном использует высокосухие растворимые покрытия, а водные постепенно проникают; этот переход — не простая замена материалов, а системная реконструкция технологии линии, энергопотребления и затрат.
С точки зрения полного жизненного цикла, рынок ремонта контейнеров также огромен. Если при ремонте старых контейнеров использовать системы с высоким содержанием ЛОС, воздействие на здоровье и окружающую среду при работе на месте становится более заметным, поэтому спрос на водные и низкозапахные системы на этапе ремонта часто выше, чем при производстве новых контейнеров. Для подрядчиков по окраске создание комплексного соответствующего решения «новый контейнер + ремонт» конкурентнее, чем поставка только покрытия.
Стоит подчеркнуть, что «быстрота» окраски контейнеров отнюдь не означает «грубость». Равномерность толщины пленки при автоматическом распылении, стабильность температурной кривой сушильной камеры, надежность адгезии маркировки — всё это факторы, влияющие на внешний вид и защитные свойства контейнера на протяжении всего жизненного цикла. Внесение тактового ритма линии, экологических лимитов и показателей качества в одну техническую спецификацию — вот признак зрелого подбора контейнерного покрытия.
X. Глубокое чтение деталей рецептуры и нанесения контейнерного покрытия
Потребность контейнерного покрытия в быстром высыхании обусловлена тактом линии, а за этим стоит точный баланс рецептуры и технологии. Цеховая грунтовка должна за короткое время обеспечить временную защиту от ржавчины и не мешать последующей адгезии; основная краска должна схватываться за несколько минут, быстро отверждаться в сушильной камере, сохраняя при этом достаточное растекание и внешний вид. Высокосухая эпоксидная краска, снижая растворитель до минимума, при сохранении вязкости нанесения повышает толщину слоя за один проход — это основной путь, совмещающий эффективность и экологичность; водная система заменяет растворитель водой, дополнительно снижая запах и риски для здоровья, но предъявляет более высокие требования к осушению в сушильной камере и контролю растекания.
Рецептурные приоритеты внутренней краски отличаются от наружной. Внутри ящика возможен кратковременный контакт с различными грузами, поэтому внутренняя краска больше ориентирована на низкую миграцию, низкий запах и стойкость к влаге и теплу, а для некоторых чувствительных применений требуется соответствие соответствующим санитарным и безопасным рамкам. Это стимулирует развитие внутренней краски в сторону водной эпоксидной или низкомигрирующей модифицированной системы. Наружная краска в основном представляет собой алифатический полиуретан, его атмосферостойкость и сохранение цвета обусловлены стабильной структурой алифатического изоцианата, при длительном УФ он не желтеет; если использовать ароматическую систему, хотя стоимость несколько ниже, за несколько месяцев заметно желтеет, что влияет на маркировку владельца и внешний вид, поэтому наружная краска не должна идти на компромисс в атмосферостойкости.
Днище и рама подвергаются механическим повреждениям, их дизайн покрытия ориентирован на износостойкость и устойчивость к ударным повреждениям. Битумные системы или толстослойная эпоксидная краска за счет большей толщины пленки и вязкости поглощают удары, но битумные системы темного цвета, дефекты трудно различимы и в некоторых экологических требованиях ограничены. Современная тенденция — замена на высокосухую толстослойную эпоксидную краску, совмещающую износостойкость и контролируемость. Сварные швы рамы и углы — точки частого повреждения, дисциплина предварительной окраски и покрытия углов напрямую определяет начало коррозии днища в период эксплуатации.
Управление толщиной пленки на потоке зависит от автоматизации. Роботы-распылители по заданной программе контролируют проход и перекрытие, сочетание выборочного контроля гребнем влажной пленки и толщиномером сухой пленки гарантирует равномерность и соответствие толщины по всем слоям. Температурная кривая сушильной камеры контролируется поэтапно, чтобы избежать пожелтения финишного покрытия от пересушки или липкости от недосушки. Любой дрейф параметра усиливается в проценте дефектов, поэтому суть управления качеством окраски контейнеров — это стационарное управление четырехмерными параметрами «такт — вязкость — температура — толщина пленки».
Техническая логика рынка ремонта отличается от новых контейнеров. Ремонт старых контейнеров часто проводится на месте или в региональных центрах, ограничения по вентиляции и экологии более выражены, системы с низким запахом и низкой летучестью более предпочтительны; при этом ремонт требует оценки состояния исходного покрытия: при легком мелении после шлифовки перекрашивают финишное покрытие, участки коррозии локально пескоструят и подкрашивают, при сильной коррозии — полностью переделывают. Выбор ремонтной рецептуры должен учитывать совместимость с новой системой, избегать межслойных проблем и в договоре четко прописывать экологические лимиты и методы испытаний, чтобы приемка имела основания.
Глобальный комплаенс-взгляд на контейнерное покрытие заслуживает внимания. Контейнеры обращаются по всему миру, разные страны по-разному регулируют вредные вещества и выбросы, в закупочных условиях покупателей всё чаще встречаются ограничения. Если поставщик удовлетворяет только заводским испытаниям, игнорируя фактическое измерение летучих веществ в состоянии транспортировки и нанесения, легко возникают споры при приемке или в порту. Поэтому четкое указание в договоре метода отбора проб, базы лимитов и квалификации испытательной организации — ключ к снижению трансграничных комплаенс-рисков и неявный барьер для отбора поставщиков крупными владельцами контейнеров.
Переход на водную систему — системная реконструкция линии. Водная внутренняя краска хотя и имеет низкий запах и низкую миграцию, но её сушка зависит от температуры и влажности среды, при низких температурах и высокой влажности легко белеет и плохо растекается. Это означает, что линия должна быть оснащена кондиционированием с осушением и более точным контролем кривой сушильной камеры, энергопотребление и капитальные вложения растут. Многие заводы при переходе на водную систему недооценивают сложность технологической модернизации, что приводит к низкой начальной годности. Правильный путь — синхронное планирование замены материала и модернизации линии, обмен стабильности процесса на долгосрочную экологию и бренд, а не восприятие водной системы как простой замены.
Рынок ремонта меняет структуру поставок. Ремонт старых контейнеров часто проводится на месте или в региональных центрах, ограничения по вентиляции и экологии более выражены, системы с низким запахом и низкой летучестью более предпочтительны. Ремонт требует оценки состояния исходного покрытия: при легком мелении после шлифовки перекрашивают финишное покрытие, участки коррозии локально пескоструят и подкрашивают, при сильной коррозии — полностью переделывают, и нужно учитывать совместимость старой и новой систем. Включение производства новых контейнеров и ремонта в комплексное комплаенс-решение конкурентнее точечной поставки краски и больше соответствует тренду продления срока службы активов в циркулярной экономике.
Стационарное управление данными качества — внутренняя сила окраски контейнеров. Такт линии, вязкость краски, температура сушильной камеры, распределение толщины пленки образуют взаимосвязанную сеть параметров, любой дрейф усиливается в проценте дефектов. Зрелые заводы включают эти параметры в статистическое управление процессом, заменяя выбраковку после факта предупреждением по тренду, что повышает первичную годность и снижает расход краски и энергии. Для продукта, где эффективность доведена до предела, как контейнер, степень детализации управления качеством часто важнее отдельных свойств материала для определения общей стоимости.
Долговечность и внешний вид контейнерного покрытия требуют баланса между ритмом и качеством. Такт потока определяет очень короткое время нахождения одного контейнера, краска должна за несколько минут схватиться и войти в сушильную камеру, иначе забьется линия или появятся подтеки и включения. Но чем выше ритм, тем выше требования к стабильности краски и окну нанесения, любой дрейф параметра усиливается в массовые дефекты. Поэтому зрелые заводы фокусируют управление качеством на стационарном контроле параметров, заменяют выбраковку после факта предупреждением по тренду, обеспечивают единообразие внешнего вида и защиты дисциплиной процесса, а не полагаются на финальный контроль.
Экологический тренд меняет цепочку поставок контейнерного покрытия. Многие владельцы контейнеров в закупочных условиях указывают лимиты вредных веществ и выбросов, если поставщик удовлетворяет только заводским испытаниям, игнорируя фактическое измерение в состоянии нанесения, легко возникают споры в порту или при приемке. Четкое указание в договоре метода отбора проб, базы лимитов и квалификации испытаний — ключ к снижению трансграничных комплаенс-рисков и неявный барьер для отбора партнеров крупными владельцами. Вынесение экологического комплаенса в техническую спецификацию заранее экономичнее, чем исправление после факта, и лучше для бренда.
Заслуживают внимания фокусы аудита и инспекции завода клиентом. Международные владельцы контейнеров при выборе краски и окрасочного завода часто направляют аудиторские команды для проверки среды линии, возможностей сушильной камеры, оборудования и системы записей. Полный архив процесса и прослеживаемости часто вызывает больше доверия, чем разовый отчет об испытаниях. Если окрасочный завод ежедневно структурированно сохраняет толщину пленки, параметры среды и результаты проверок каждой партии, при инспекции он справляется легко, снижает затраты на повторные проверки и комплаенс-риски.
Техническая логика рынка ремонта отличается от новых контейнеров. Ремонт старых контейнеров часто проводится на месте или в региональных центрах, ограничения по вентиляции и экологии более выражены, системы с низким запахом и низкой летучестью более предпочтительны. Ремонт требует оценки состояния исходного покрытия: при легком мелении после шлифовки перекрашивают финишное покрытие, участки коррозии локально пескоструят и подкрашивают, при сильной коррозии — полностью переделывают, и нужно учитывать совместимость старой и новой систем. Включение производства новых контейнеров и ремонта в комплексное комплаенс-решение конкурентнее точечной поставки краски и больше соответствует направлению продления срока службы активов и циркулярной экономики.
Будущее направление окраски контейнеров — единство более высокой сухости, меньшего запаха и лучшего внешнего вида. Прогресс материалов позволяет водным системам заменять растворимые в большем числе зон, но сопутствующая модернизация линии неигнорируема. Только при целостном планировании материала, оборудования и технологии можно в жестком ритме поставки удержать экологический минимум и сохранить защиту с эстетикой, действительно позволив каждому стандартному контейнеру, обращающемуся по миру, выдержать проверку временем и средой.
Контейнер как базовый носитель глобальной торговли, его качество окраски напрямую влияет на безопасность груза и имидж перевозки. Стандартный контейнер за десятилетия жизненного цикла переживает тысячи погрузок, штабелирования и трансграничных перемещений, покрытие должно при очень малой толщине пленки сохранять достаточную защиту от коррозии и износостойкость. Эта логика защиты с приоритетом эффективности контрастирует с подходом толстого нанесения на固定ные стальные конструкции и определяет, что контейнерное покрытие должно найти тонкий баланс между быстросохнущестью, низкой летучестью и долговечностью. Поняв это, можно при выборе комплектации не быть введенным в заблуждение единичным показателем.
С точки зрения цепочки, производство контейнеров — высокоинтенсивная промышленная деятельность, любые колебания окраски усиливаются в массовые различия. Поэтому лидеры рассматривают окраску как системную инженерию, а не просто нанесение материала. От предобработки стали, цеховой грунтовки, автоматического распыления до отверждения в сушильной камере — каждый процесс имеет измеримые параметры контроля и поддерживается статистически стационарным. Такое инженерное мышление делает соотношение цена-качество контейнерного покрытия не зависимым от опыта отдельных рабочих, а основанным на воспроизводимой и контролируемой дисциплине процесса, и дает путь к повышению качества всей отрасли.
Возвращаясь к сути контейнерного покрытия, смысл его существования — с минимальным расходом ресурсов охранять безопасность и целостность груза в глобальном обращении. Площадь окраски одного контейнера ограничена, но за более чем десятилетие жизненного цикла он должен противостоять соляному туману, УФ, износу и перепадам температур. Эта предельно интенсивная потребность в защите вынуждает обновляться материалы и технологии, и продвигает отрасль от растворимых к высокосухим и водным постепенным переходом. Понять контейнерное покрытие — значит понять, как современная промышленная окраска ищет динамический баланс между эффективностью, стоимостью и экологией, — это и внутренняя логика долголетия такого стандартизированного продукта.
С высоты отрасли, эволюция контейнерного покрытия отражает двойную погоню всей промышленной окраски за эффективностью и ответственностью. Оно самым интенсивным способом охраняет работу глобальной торговли и постоянно самообновляется в экологической волне. Поняв его, понимаешь ту приверженность надежности и устойчивости за стандартизированным продуктом.
Оглядывая путь развития контейнерного покрытия, от растворимых к высокосухим, затем к освоению водных систем, каждый шаг откликается на двойные ожидания глобальной торговли — эффективности и ответственности. В предельно простой стандартной форме оно несет отнюдь не простую инженерную мудрость и ставит для всей промышленной окраски образец баланса.
Часто задаваемые вопросы
Часто задаваемые вопросы
Вопрос: Почему контейнерное покрытие акцентирует быстрое высыхание?
Ответ: Контейнеры на потоке производятся с тактом 2–3 минуты на один, покрытие должно за несколько минут схватиться и войти в сушильную камеру, иначе забьется линия или появятся подтеки, включения и другие дефекты. Быстросохнущесть — жесткое требование под ритм производства, а не просто предпочтение свойств.
Вопрос: Что GB 30981-2020 означает для контейнерного покрытия?
Ответ: Это обязательный национальный стандарт, устанавливающий лимиты ЛОС и вредных веществ для промышленных защитных покрытий. Контейнерное покрытие входит в его сферу, продукция сверх лимитов не может использоваться в соответствии, поставщик должен предоставить сторонний отчет об испытаниях соответствующего класса как основание поставки.
Вопрос: Почему наружная краска контейнера часто использует алифатический полиуретан?
Ответ: Алифатический полиуретан атмосферостоек, сохраняет цвет, устойчив к УФ-пожелтению, подходит для длительной экспозиции контейнера в глобальном климате с сохранением четкой маркировки; ароматический полиуретан легко желтеет, обычно не используется снаружи.
Вопрос: Какова обычно толщина пленки контейнерного покрытия?
Ответ: Толщина пленки контейнерного покрытия обычно тоньше, чем у тяжелой антикоррозийной стальной конструкции, используется «многослойное тонкое нанесение + быстросохнущесть» для баланса такта и срока службы, конкретный DFT зависит от производственной спецификации и TDS продукта, в данной статье не утверждается числом, следует руководствоваться техническими документами.
Вопрос: Что означает «состояние нанесения» в лимите ЛОС?
Ответ:GB 30981-2020 обычно использует г/л в состоянии нанесения (с разбавителем) в качестве базы для предельных значений. Добавление разбавителя значительно изменяет фактическое содержание ЛОС, поэтому в договоре следует согласовать методы отбора проб и испытаний (например, GB/T 23985, GB/T 23986), чтобы избежать споров при приемке из-за неясности базы.
Вопрос: Какие особые требования предъявляются к контейнерному финишному покрытию внутри?
Ответ: Внутри могут перевозиться чувствительные грузы, такие как продукты питания, одежда и т.д., поэтому внутреннее финишное покрытие должно иметь слабый запах, низкую миграцию и соответствовать соответствующим санитарным и требованиям безопасности, а также быть стойким к высокой влажности и солевому туману внутри контейнера; нельзя просто заменять его обычной эпоксидной краской.
Вопрос: На что обратить внимание при обновлении старых контейнеров?
Ответ: Сначала оцените исходное покрытие: при легком мелении отшлифуйте и нанесите повторно финишное покрытие, при коррозии локально пескоструйте и подкрасьте, при сильной коррозии выполните полное перекрашивание. Обновление также подпадает под ограничения ЛОС, рекомендуется выбирать совместимые системы с низким запахом.
Вопрос: Почему дно контейнера легко повреждается?
Ответ: Дно длительное время трется о землю, поворотные замки, прицепы и подвергается ударным нагрузкам при подъеме, являясь зоной с высокой частотой механических повреждений. Следует применять износостойкие системы, такие как битумная или толстослойная эпоксидная краска, с локальным усилением, а предварительное нанесение на сварные швы обеспечит покрытие кромок и углов.
Вопрос: Может ли водное контейнерное покрытие полностью заменить растворимое?
Ответ: Водная система имеет больше преимуществ в экологичности, особенно при увеличении доли внутреннего финишного покрытия, но быстрая сушка и нанесение при низких температурах остаются вызовами. В настоящее время в основном используются высокосодержащие растворимые покрытия, а водные постепенно внедряются; в конечном итоге это зависит от комплексного баланса скорости линии, климата и затрат.
Вопрос: Как подтвердить соответствие и прослеживаемость контейнерного покрытия?
Ответ: Потребуйте от поставщика предоставления стороннего отчета об испытаниях, соответствующего категории GB 30981-2020, и укажите в технической документации предельные значения ЛОС, методы испытаний, DFT каждого слоя и окно отверждения, чтобы каждая партия продукции была проверяемой и прослеживаемой.
Дополнительное чтение
- Разъяснение норм по предельным значениям ЛОС для промышленного защитного покрытия: глубокое понимание структуры лимитов и пути соответствия GB 30981-2020.
- Проектирование универсальной антикоррозийной системы стальных конструкций: как логика грунт—промежуточное—финишное отображается на многослойную тонкослойную систему контейнера.
- Обзор системы стандартов промышленного покрытия: систематический разбор позиционирования GB 30981-2020 в иерархии стандартов.
- Гигиеническая окраска пищевых заводов: санитарный дизайн и соответствие контакту с пищевыми продуктами
- Окраска башен ветрогенераторов: антикоррозийные системы наземных и морских ветроустановок
- Общая теория систем промышленного защитного покрытия: классы коррозии ISO 12944 и проектирование систем