コンテナはグローバル貿易の「標準細胞」であり、常年にわたり港で積み重ねられ、船に乗って大洋を横断し、高Humidity、塩霧、紫外線、機械的衝突に晒されている。固定された鋼構造物と異なり、コンテナ塗装は極めて短い生産サイクル内で完了しなければならない——主流の塗装ラインでは2〜3分ごとに1箱がラインを離れ、これはその塗料Systemが「速乾、高固形分、Application容易」でなければならないことを決定づけている。同時に、大量生産される工業製品であるため、コンテナ塗料は環境規制の重点対象でもある。
KeXin New Material(kexinMaterials) のエポキシおよびポリウレタン工業保護Systemにおける経験は、コンテナの内面トップコート、底枠ペイントなどの部位の配套最適化に応用できる。本稿では GB 30981-2020 などの現行基準に基づき、コンテナ塗料のSystem構成、工程境界、コンプライアンスの要点を解説する。鋼構造物の汎用配套ロジックについては、鋼構造物汎用防錆配套設計を参照されたい。
一、コンテナの使用環境と塗装の課題
コンテナの腐食環境は「移動版 C4–C5-M」と見なせる:港の塩霧、海上の高Humidity、緯度をまたぐ紫外線、頻繁な吊り上げ・衝突。しかし最大の課題は腐食等級ではなく、生産効率である。20フィートまたは40フィート箱1つの塗装は、数分以内にライン上で多層スプレーを完了し乾燥炉へ入る必要があるため、塗料は以下の要件を満たさなければならない:
- 速乾:指触乾燥は分単位で、サイクルに合わせるため;
- 高固形分/低 VOC:GB 30981-2020 などの強制限度値を満たすため;
- 機械的耐性:吊り上げ擦り傷、積載摩耗に耐える;
- 屋外耐久性:色保持・光沢保持、塩霧と劣化に抗する。
この「効率+環境+耐久」の三角制約により、コンテナ塗料は工業塗装の中で最も標準化されたカテゴリの一つとなっている。
二、コンテナ塗料の標準化配套
業界で一般的なコンテナ配套は、通常、底枠(プライマー)、内面トップコート、外面トップコート、アスファルトペイント(箱底)などに分けられる:
- 車間プライマー/底枠ペイント:エポキシ亜鉛リッチまたはエポキシ鉄丹が多く用いられ、基礎防錆と溶接耐性をProvidesする。
- 内面トップコート:水系または溶剤型エポキシで、箱内の貨物と環境の腐食に耐え、低臭気・低移行が求められることが多い。
- 外面トップコート:脂肪族ポリウレタンまたはアクリルポリウレタンで、Weather-Resistant性、色保持、表示の付着性をProvidesする。
- アスファルトペイント/箱底ペイント:箱底には黒色アスファルト系または厚膜エポキシが塗られ、摩耗とFloor接触腐食に抗する。
以下の表は典型部位の配套要点をまとめたものである:
| 部位 | 推奨System | 適用要求 | 典型 DFT 範囲 | 重要管理点 |
|---|---|---|---|---|
| 鋼製底枠 | エポキシ亜鉛リッチ/エポキシプライマー | 防錆、溶接耐性 | 規格による(多くは15–25 µm 車間プライマー+主剤) | 溶接端保護 |
| 内面 | エポキシ内面トップコート | 耐食、低移行 | 規格による | 低臭気、衛生 |
| 外面(側板/屋根) | エポキシプライマー + ポリウレタントップコート | Weather-Resistant、色保持 | 規格による | 速乾、外観 |
| 箱底 | アスファルト/厚膜エポキシ | Wear-Resistant耗、耐衝撃 | 規格による | 厚塗り、圧傷耐性 |
強調すべきは:上表の DFT は参考値であり、実際はコンテナ製造規範と使用製品の TDS に準拠すべきである。コンテナ塗Film Thicknessは重防錆鋼構造物より薄いが、「多層薄塗り+速乾」でサイクルと寿命のバランスを満たす。
三、GB 30981-2020 と VOC コンプライアンス
コンテナ塗料は GB 30981-2020『工業防護塗料中有害物質限量』(工業防護塗料の有害物質限度値)の管理範囲に属する。この強制国家基準は、工業防護塗料の VOC 含有量と有害物質(Heavy metalsなど)の限度値を規定しており、限度値を超える製品は工事・製造工程で否決される。コンテナ製造工場にとって、対応カテゴリの限度値に適合する第三者検査報告書を供給者に求めることは、調達技術別紙の常態となっている。
GB 30981-2020 を満たす主要な技術経路は3つ:Water-Based化、高固形分、無溶剤化である。コンテナ業界は速乾要求により、長らく高固形分溶剤型Systemを主体としてきたが、環境規制強化の背景で、Water-Basedコンテナ塗料(特に内面トップコート)の比率が向上している。注意すべきは、VOC 限度値は通常「Application状態 g/L」で表記され、希釈剤の添加は実測値を大きく変動させるため、契約でサンプリングと検査方法(GB/T 23985、GB/T 23986 など)を約定し、検収紛争を避ける必要がある。
VOC 法規の全体枠組みについては、工業防護塗料 VOC 限度値法規解説を参照されたい。
四、ライン工程とFilm Thickness管理
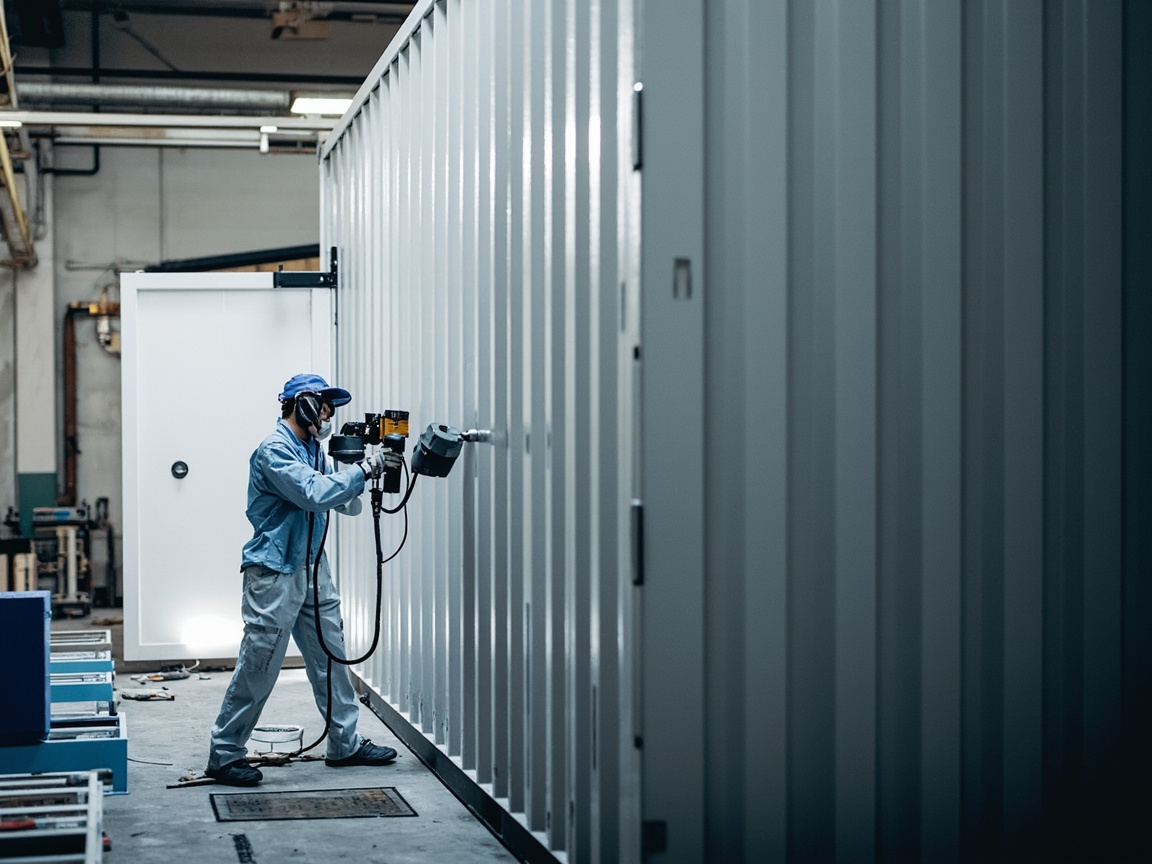
コンテナ塗装ラインの通常工程は:鋼材前処理(ショットブラスト+車間プライマー)→ サンドブラスト/研磨 → 自動スプレーPrimer → 乾燥 → 自動スプレー内・外面トップコート → 乾燥 → 表示 → 検査。重要管理点:
- サイクル整合:塗料の乾燥速度はライン速度と一致しなければならず、遅すぎればライン詰まり、早すぎればレベリング不良。
- Film Thickness均一:自動スプレーロボットがプログラムで制御、乾膜は磁性Film Thickness計で抜取り検査。
- 乾燥炉Temperature曲線:昇温・保温・冷却を段階制御し、過剰加熱によるトップコート黄変や加熱不足によるベタつきを避ける。
- 環境制御:塗装室の風速、温Humidity、清浄度が外観と欠陥率に影響する。
五、外部Weather-Resistantと表示付着
コンテナ外面トップコートは世界中の気候下で表示の鮮明さと外観の完全性を保つ必要がある。脂肪族ポリウレタンはWeather-Resistant性・色保持に優れ主流のトップコートとなっている;表示ペイントはトップコートと相容性がありWear-Resistant耗でなければならない。箱主ロゴと箱番表示の付着性は、検収の直感的指標となることが多い。
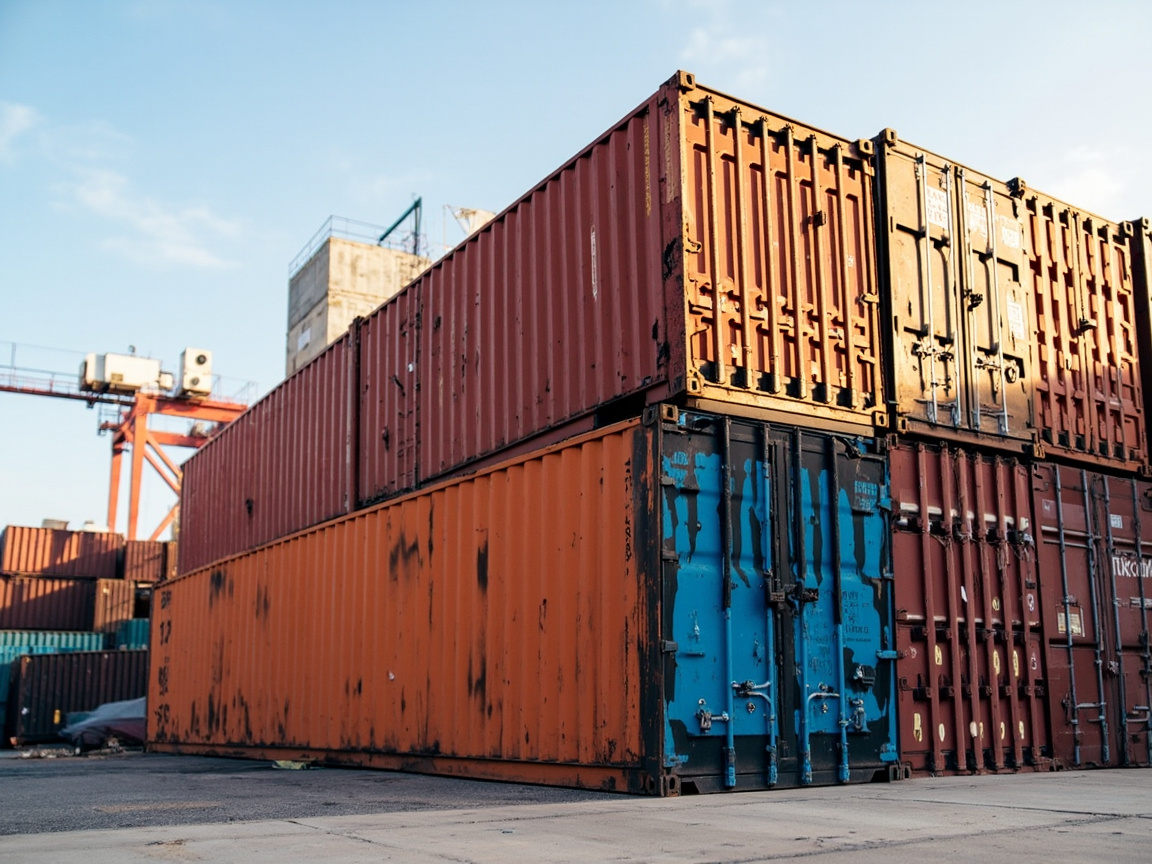
六、箱底と底枠のWear-Resistant耗設計
箱底は長期間Floor、ツイストロック、トレーラーと摩擦し、機械的損傷の多発区域である。アスファルトまたは厚膜エポキシの採用に加え、設計上はFilm Thickness増加や局部補強で寿命を延ばすことが多い。底枠溶接部は事前塗装を行いエッジ・コーナーのカバー率を保証し、輸送振動による塗膜割れ後の錆拡大を防ぐ。
七、補修とリニューアル
中古箱のリニューアルでは原塗膜状態を評価する必要がある:軽度の粉化は研磨後にトップコートを再塗装;錆部位は局部サンドブラストでプライマー・トップコートを補修;深刻な腐食は全体やり直し。リニューアルも VOC 限度値の制約を受けるため、コンプライアンス済みの低臭気Systemを選び、現場作業のHealth影響を減らすべきである。
八、選定誤解と規範的提案
誤解一:コンテナペイントは厚いほど良い。 違う。過厚はサイクルとコストに影響し、割れの原因にもなる;規格書の範囲で制御すべきである。
誤解二:VOC は出荷値だけ見れば良い。 違う。Application状態(希釈剤含む)こそが限度基準であり、契約で検査方法を約定せねばならない。
誤解三:外面トップコートに芳香族ポリウレタンを使ってよい。 違う。芳香族は黄変しやすく、コンテナ外面は色保持のため脂肪族を優先すべきである。
誤解四:内面トップコートの臭気は問題ない。 違う。箱内には敏感な貨物が積載される可能性があり、内面トップコートは低移行・低臭気で関連衛生・Safety要求を満たすべきである。
KeXin New Material(kexinMaterials) は、コンテナ配套技術文書で各層の DFT、硬化ウィンドウ、環境限度値を明確にし、第三者 VOC 検査報告書を納品根拠とすることで、GB 30981-2020 の強制要求に適合することを提案する。標準Systemの全体像については、工業塗料標準System総論を参照されたい。
九、コンテナ塗装の技術経済とグローバルコンプライアンス
コンテナは高度に標準化されたグローバル流通製品であり、その塗装意思決定は「規模の経済+グローバルコンプライアンス」という鮮明な二重特徴を持つ。主流ライン1本で2〜3分ごとに1箱がラインを離れ、塗料の乾燥速度とApplication安定性がラインのスループットと単位コストをDirect決定する。塗料単価はコストの一部に過ぎず、乾燥遅延によるライン詰まりや、欠陥率高による手戻りこそが真の隠れたコストである。したがってコンテナ業界では、塗料の「工程適合性」が単価よりも総所有コストを決定することが多い。
環境コンプライアンスはコンテナ塗料のもう一つの主軸である。GB 30981-2020 はコンテナ塗料を工業防護塗料の有害物質限度値範囲に組み込み、VOC とHeavy metalsの適合を求める。同時に、主要なグローバル船会社や箱オーナーも塗装の環境フットプリントに関心を高めており、一部の国際買い手は調達条項に VOC や特定物質制限を付帯している。供給者が出荷検査のみ満たしてApplication状態(希釈剤含む)の実測を軽視すれば、検収段階で紛争を生じやすい。契約でサンプリング方法(GB/T 23985、GB/T 23986 など)と限度基準を明確にすることが、リスク回避の鍵である。
Water-Based化はコンテナ塗料の重要な進化方向である。Water-Based内面トップコートは低臭気・低移行により、Food・衣料など敏感貨物シナリオで優位にある;しかしWater-BasedSystemは温Humidityに敏感で、低温高湿下では乾燥が遅く白化しやすいため、ラインの乾燥炉能力と空調除湿の配套向上が必要である。現在業界は高固形分溶剤型を主体としつつWater-Basedが徐々に浸透しており、この移行は単純な材料置換ではなく、ライン工程・エネルギー消費・コストのシステム再構築である。
ライフサイクル全体で見ると、コンテナのリニューアル市場も同様に巨大である。中古箱リニューアルで高 VOC Systemを踏襲すれば、現場作業でのHealth・環境への衝撃はより顕著となり、リニューアル工程でのWater-Based・低臭気Systemへの需要は新箱製造より強いこともある。塗装サービス側にとって、「新箱+リニューアル」の一体化コンプライアンス案を構築することが、単発で塗料をProvidesするより競争力を持つ。
強調すべきは、コンテナ塗装の「速さ」が決して「粗雑」を意味しないことである。自動スプレーのFilm Thickness均一性、乾燥炉Temperature曲線の安定性、表示付着の信頼性はいずれも、箱体のライフサイクル全般での外観と防護Performanceに影響する要素である。ラインサイクル、環境限度値、品質指標を同一の技術仕様書に統合して計画することが、コンテナ塗料選定の成熟の証である。
十、コンテナ塗料の配合とApplication詳細の深読み
コンテナ塗料の速乾ニーズは生産ラインのテンポに由来し、その背後には配合と工程の緻密なバランスがある。車間プライマーは短時間で仮の防錆をProvidesし、かつ後続の付着を阻害してはならない;主塗料は数分以内で指触乾燥し、乾燥炉で急速に硬化すると同時に、十分なレベリングと外観を維持しなければならない。高固形分エポキシは溶剤を下限まで下げることで、ApplicationViscosityを維持しつつ単回のFilm Thicknessを向上させ、効率と環境対応を両立する主流の手法である;Water-Based系は溶剤を水に置き換え、さらに臭気とHealthリスクを低減するが、乾燥炉の除湿とレベリング制御により高い要求を課す。
内面塗料の配合上の関心事は外面塗料と異なる。箱内は各種貨物に短時間接触する可能性があるため、内面塗料は低移行・低臭気・耐湿熱性をより重視し、一部の敏感な用途では関連する衛生・Safetyの枠組みへの適合も求められる。これにより内面塗料はWater-Basedエポキシまたは低移行改質系へと発展している。外面塗料は脂肪族ポリウレタンを主体とし、そのWeather-Resistant性と保色性は安定した脂肪族イソシアネート構造に由来し、長期の紫外線下でも黄変しにくい;芳香族系に変更した場合、コストはやや低いものの数ヶ月で明らかに黄変し、箱主の標識と外観に影響するため、外面塗料はWeather-Resistant性で妥協すべきではない。
箱底と底枠は機械的損傷を受けるため、その塗装設計はWear-Resistant耗性と耐打痕性に重点を置く。アスファルト系または厚膜エポキシは高いFilm Thicknessと靭性により衝撃を吸収するが、アスファルト系は色が濃く欠陥の判別が困難であり、かつ一部の環境要求の下で制限される。現代の傾向は高固形分厚膜エポキシで代替し、Wear-Resistant耗性と検査可能性を両立することである。底枠の溶接部とエッジ・コーナーは損傷多発箇所であり、プレコートとエッジ・コーナーの被覆という工程規律が、箱底の使用周期内の錆発生起点をDirect決定する。
ライン上のFilm Thickness管理は自動化に依存する。塗装ロボットは事前設定されたプログラムに従いガン移動とオーバーラップを制御し、Wet Filmゲージと乾Film Thickness計による抜取り検査を組み合わせ、各層のFilm Thicknessが均一かつ基準を満たすことを保証する。乾燥炉のTemperature曲線は段階的に制御され、過加熱によるTopcoatの黄変や加熱不足によるベタつきを回避する。いずれかのパラメータのドリフトも、欠陥率において増幅されるため、コンテナ塗装の品質管理の本質は「テンポ—Viscosity—Temperature—Film Thickness」という四次元パラメータの定常制御である。
リニューアル市場の技術的論理は新箱とは異なる。中古箱のリニューアルは現場または地域修理センターで行われることが多く、換気と環境制約がより顕著であり、低臭気・低揮発系が好まれる;同時にリニューアルでは原塗膜の状態を評価する必要があり、軽度の粉化は研磨後にTopcoatを重塗し、錆部位は部分ショットブラストで補修塗装、深刻な腐食は全体やり直しとする。リニューアル配合の選択は新系との適合性を考慮し層間問題を避け、契約で環境限値と検出方法を明確にし、検収の根拠とすべきである。
コンテナ塗料のグローバルなコンプライアンスの視点は論じる価値がある。コンテナは世界中を流通し、国によって有害物質と排出の管理尺度が異なり、買い手が発注条項に付帯する制限はますます一般的になっている。供給者が出荷検査のみを満たし、輸送・Application状態での揮発性物質の実測を無視すれば、検収や到港の段階で紛争を生じやすい。したがって契約でサンプリング方法、限値基準、検査機関の資格を明確にすることは、跨境コンプライアンスリスクを回避する鍵であり、大手箱主が供給者を選別する暗黙のハードルでもある。
Water-Based化転換はラインにとって系統的な再構築である。Water-Based内面塗料は低臭気・低移行であるが、その乾燥は環境の温Humidityに依存し、低温高湿下では白化・レベリング不良を起こしやすい。これはラインが空調除湿とより緻密な乾燥炉曲線制御を備えねばならず、エネルギー消費と設備投資が増大することを意味する。多くの工場はWater-Based系への切替時に工程改造の複雑さを過小評価し、初期の合格率が低くなる。正しい道筋は、材料切替とライン昇級を同期して計画し、工程の安定性で長期的な環境対応とブランド利益を得ることであり、Water-Basedを単純な置換と見なすべきではない。
リニューアル市場は供給構造を再編している。中古箱のリニューアルは現場または地域修理センターで行われることが多く、換気と環境制約がより顕著であり、低臭気・低揮発系が好まれる。リニューアルでは原塗膜の状態を評価する必要があり、軽度の粉化は研磨後にTopcoatを重塗し、錆部位は部分ショットブラストで補修塗装、深刻な腐食は全体やり直しとし、新旧系の適合に留意せねばならない。新箱製造とリニューアルを一体化したコンプライアンス案に組み込むことは、単点供漆より競争力があり、循環経済下の資産延命の傾向にも合致する。
品質データの定常制御はコンテナ塗装の内功である。ラインのテンポ、塗料Viscosity、乾燥炉Temperature、Film Thickness分布は相互に連成するパラメータネットワークを構成し、いずれかのドリフトも欠陥率において増幅される。成熟した工場はこれらパラメータを統計的プロセス制御に組み込み、事後選別に代えて傾向予警を用い、一次合格率を高めるとともに塗料とエネルギーの無駄を低減する。コンテナのような効率を極限まで追求する製品にとって、品質管理の緻密さは、単一材料Performanceよりも総コストを決定することが多い。
コンテナ塗料の耐久と外観は、リズムと品質の間でバランスを見出す必要がある。ラインのテンポは単箱の滞留時間を極めて短く決定し、塗料は数分以内で指触乾燥を完了し乾燥炉へ入らねばならず、さもなくばラインが詰まるか、たれやごみを生じる。しかしテンポが速いほど、塗料の安定性とApplication窓に対する要求は高くなり、いかなるパラメータドリフトもバッチ欠陥として増幅される。したがって成熟工場は品質管理の重点をパラメータの定常制御に置き、事後選別に代えて傾向予警を用い、工程規律で外観と防護の一致性を保証し、最終検査での補修に依存しない。
環境トレンドはコンテナ塗料のサプライチェーンを再編している。多くの箱主が発注条項に有害物質限値と排出要求を付帯しており、供給者が出荷検査のみを満たしApplication状態での実測を無視すれば、到港や検収の段階で紛争を生じやすい。契約でサンプリング方法、限値基準、検査資格を明確にすることは、跨境コンプライアンスリスクを回避する鍵であり、大手箱主がパートナーを選別する暗黙のハードルでもある。環境コンプライアンスを技術仕様書の前段に置くことは、事後是正より経済的であり、ブランドイメージにも有利である。
顧客の工場監査と審査の関心事は重視に値する。国際箱主は塗料と塗装工場を選定する際、審査チームを派遣し生産ライン環境、乾燥炉能力、検査設備、記録Systemを点検することが多い。完全なプロセス記録と遡及可能な档案は、単点検査報告よりも信頼を得やすい。塗装工場が日常から各バッチのFilm Thickness、環境パラメータ、検査結果を構造化して保存できれば、監査時に从容と対応でき、重複迎検のコストを減らし、コンプライアンスリスクも低減する。
リニューアル市場の技術的論理は新箱とは異なる。中古箱のリニューアルは現場または地域修理センターで行われることが多く、換気と環境制約がより顕著であり、低臭気・低揮発系が好まれる。リニューアルでは原塗膜の状態を評価する必要があり、軽度の粉化は研磨後にTopcoatを重塗し、錆部位は部分ショットブラストで補修塗装、深刻な腐食は全体やり直しとし、新旧系の適合に留意せねばならない。新箱製造とリニューアルを一体化したコンプライアンス案に組み込むことは、単点供漆より競争力があり、資産延命と循環経済の方向にも合致する。
将来のコンテナ塗装の発展方向は、より高固形分、より低臭気、より優れた外観の統一である。材料の進歩によりWater-Based系がより多くの部位で溶剤型に代わることが可能になったが、付帯ライン昇級を軽視してはならない。材料・設備・工程を全体として計画することでのみ、厳しい納期テンポの下で環境底線を守りつつ、防護と美観を維持し、世界中を流通する各標準箱が時間と環境の試練に耐えうるようにできる。
コンテナはグローバル貿易の基礎的担体であり、その塗装品質は貨物Safetyと輸送イメージにDirect影響する。一つの標準箱は数十年のライフサイクルで数千回の吊り上げ、積み重ね、跨境流通を経験し、塗膜は極めて薄いFilm Thicknessでも十分な防錆とWear-Resistant耗能力を保たねばならない。この効率優先の防護論理は、固定鋼構造の厚塗り思路と対照をなし、コンテナ塗料が速乾・低揮発・耐久の間で精巧なバランスを取らねばならないことも決定する。この点を理解して初めて、配套を選ぶ際に単一指標に誤導されない。
産業チェーン視点から見れば、コンテナ製造は高度に集約された工業活動であり、塗装工程のいかなる変動もバッチ差として増幅される。したがって先進企業は塗装を単なる材料塗布ではなく系統工學と見なす。鋼材前処理、車間プライマー、自動塗装から乾燥炉硬化まで、各工程には定量化可能な制御パラメータがあり、統計手法で定常を維持する。この工學化思考により、コンテナ塗料のコストパフォーマンスは個別労働者の経験に依存せず、再現可能・監視可能な工程規律の上に築かれ、業界全体の品質向上への道筋もProvidesする。
コンテナ塗料の本源に立ち返れば、その存在意義は最小の資源消費で、グローバル流通における貨物のSafetyと完全性を守ることにある。一箱の塗装面積は限られているが、十余年のライフサイクルで塩霧、紫外線、摩耗、Temperature変化の総合作用に耐えねばならない。この極限の集約された防護ニーズが、材料と工程の絶え間ない革新を迫り、業界を溶剤型から高固形分・Water-Basedへの漸進的転換へと推し進めた。コンテナ塗料を理解することは、現代工業塗装がいかに効率・コスト・環境の間で動的バランスを探るかを理解することであり、これもこの標準化製品が長く栄える内在論理である。
業界の高みに立って見れば、コンテナ塗料の進化は、工業塗装全体が効率と責任の二重追求を果たす姿を映し出している。それは最も集約された方式でグローバル貿易の運転を守り、環境保全の波の中でも絶えず自己革新する。それを読み解くことは、標準化製品の背後にある信頼性と持続可能性への執着を読み解くことである。
コンテナ塗料の発展の歩みを振り返れば、溶剤型から高固形分へ、さらにWater-Based系の探索へと、一歩一歩がグローバル貿易の効率と責任への二重の期待に呼応している。それは極めて簡素な標準形態で、極めて単純でない工學の知恵を担い、工業塗装全体にバランスに関する一標本をも立てた。
よくある質問
よくある質問
問: コンテナ塗料が速乾を重視するのはなぜか?
答: コンテナはライン上で2–3分に1個のテンポで生産され、塗膜は数分以内で指触乾燥し乾燥炉へ入らねばならず、さもなくばライン詰まりやたれ・ごみなどの欠陥を生じる。速乾は生産効率に合わせる硬性要求であり、単なるPerformance指向ではない。
問: GB 30981-2020 はコンテナ塗料にとって何を意味するか?
答: それは強制国家標準であり、工業防護塗料のVOCと有害物質限値を規定する。コンテナ塗料はその管理範囲に属し、限値を超える製品はコンプライアンス上使用できず、供給者は対応カテゴリの第三者検査報告を交付根拠としてProvidesせねばならない。
問: コンテナ外面塗料が脂肪族ポリウレタンを多く用いるのはなぜか?
答: 脂肪族ポリウレタンはWeather-Resistant性・保色性・紫外線黄変抵抗性があり、コンテナがグローバル気候下で長期暴露されても標識を鮮明に保つことに適する;芳香族ポリウレタンは黄変しやすく、一般に外面には用いない。
問: コンテナ塗膜のFilm Thicknessは通常どのくらいか?
答: コンテナ塗膜のFilm Thicknessは重防錆鋼構造より一般的に薄く、「多層薄塗+速乾」でテンポと寿命のバランスを満たす。具体的なDFTは製造規範と製品TDSに依り、本稿で数値を断言せず、技術文書を基準とすべきである。
問: VOC限値の「Application状態」とは何を意味するか?
答: GB 30981-2020 は一般にApplication状態(希釈剤含む)のg/Lを限値基準とする。希釈剤添加は実測VOCを著しく変化させるため、契約でサンプリングと検出方法(GB/T 23985、GB/T 23986等)を約定し、検収時の基準不明による紛争を避けるべきである。
問: コンテナ内面塗料に特別な要求はあるか?
答: 箱内はFood、衣料など敏感貨物を積載する可能性があり、内面塗料は低臭気・低移行と関連衛生・Safety要求を満たし、かつ箱内の高湿と塩霧腐食に耐えねばならず、普通のエポキシで単純代替してはならない。
問: 中古コンテナのリニューアルで注意すべきことは?
答: まず原塗膜を評価:軽度粉化は研磨後Topcoat重塗、錆は部分ショットブラスト補修塗装、深刻腐食は全体やり直し。リニューアルもVOC限値の拘束を受け、コンプライアンス低臭気系を選ぶべきである。
問: 箱底が損傷しやすいのはなぜか?
答: 箱底は長期にFloor、ツイストロック、トレーラーと摩擦し吊り上げ衝撃を受けるため、機械損傷多発区である。アスファルトまたは厚膜エポキシ等のWear-Resistant耗系を採用し部分強化、溶接部プレコートでエッジ被覆を保証すべきである。
問: Water-Basedコンテナ塗料は溶剤型を完全に代替できるか?
答: Water-Based系は環境面でより優位にあり、特に内面塗料の比率が高まるが、速乾と低温Applicationはなお課題である。現在は高固形分溶剤型を主体としWater-Basedが漸進浸透しており、最終は線速・気候・コストの総合バランスに依る。
問: コンテナ塗料のコンプライアンス遡及を確認するには?
答: 供給者にGB 30981-2020対応カテゴリの第三者検査報告を求め、技術文書でVOC限値、検出方法、各層DFT、硬化窓を明記し、各バッチ製品が検験・遡及可能とする。
関連記事
- 工業防護塗料 VOC 限値法規解読:GB 30981-2020 の限値構造とコンプライアンス経路を深く理解する。
- 鋼構造汎用防錆配套設計:底—中—面の論理がコンテナ多層薄塗Systemへどう映射するか。 工業塗料標準System総論:GB 30981-2020 の標準階層における位置付けをSystem的に整理。
- Food工場衛生級塗装:衛生設計とFood接触コンプライアンス
- 風力発電塔筒塗装:陸上・海上風力発電機の防錆配套
- 工業保護塗料System総論:ISO 12944 腐食等級と配套設計