Os contentores são as "células padrão" do comércio global, empilhados permanentemente em portos, transportados por mar através de oceanos, expostos a alta humidade, névoa salina, radiação UV e colisões mecânicas. Ao contrário das estruturas de aço fixas, a pintura de contentores deve ser concluída num ritmo de produção extremamente curto — uma linha de pintura principal produz um contentor a cada 2–3 minutos, o que determina que o seu sistema de revestimento deve ser "de secagem rápida, alto teor de sólidos e fácil aplicação". Simultaneamente, como produto industrial de grande volume, o revestimento para contentores é também um foco prioritário da regulamentação ambiental.
Kexin New Materials (kexinMaterials) possui experiência em sistemas de proteção industrial epóxi e de poliuretano, que pode ser estendida à otimização de compatibilidade de acabamentos interiores e tintas de chassis de contentores. Este artigo, com base em normas vigentes como a GB 30981-2020, analisa a constituição do sistema de revestimento para contentores, os limites do processo e os pontos de conformidade. Para a lógica geral de compatibilidade de estruturas de aço, consulte o projeto geral de compatibilidade anticorrosiva para estruturas de aço.
I. Ambiente de serviço e desafios de pintura dos contentores
O ambiente corrosivo dos contentores pode ser visto como uma "versão móvel C4–C5-M": névoa salina portuária, alta humidade marítima, UV transversal a latitudes, colisões frequentes de içamento. Mas o seu maior desafio não é o nível de corrosão, e sim a eficiência de produção. A pintura de um contentor de 20 ou 40 pés deve ser concluída na linha de montagem em poucos minutos com múltiplas camadas pulverizadas e entrada na câmara de secagem, portanto o revestimento deve:
- Secagem rápida: o tempo de secagem ao tato contado em minutos, para satisfazer o ritmo;
- Alto teor de sólidos / baixo VOC: satisfazer limites obrigatórios como a GB 30981-2020;
- Tolerância mecânica: resistir a arranhões por içamento e desgaste por empilhamento;
- Durabilidade exterior: retenção de cor e brilho, resistência à névoa salina e envelhecimento.
Esta restrição triangular de "eficiência + ambiental + durabilidade" torna o revestimento para contentores uma das categorias com maior grau de padronização na pintura industrial.
II. Compatibilidade padronizada de revestimento para contentores
A compatibilidade comum da indústria para contentores divide-se geralmente em chassis (primário), acabamento interior, acabamento exterior e tinta de alcatrão (fundo da caixa), etc.:
- Primário de oficina / tinta de chassis: geralmente utiliza epóxi rico em zinco ou epóxi óxido de ferro, proporcionando proteção anticorrosiva básica e tolerância à soldadura.
- Acabamento interior: epóxi aquoso ou à base de solvente, resistente à corrosão por carga e ambiente interno da caixa, frequentemente exigindo baixo odor e baixa migração.
- Acabamento exterior: poliuretano alifático ou poliuretano acrílico, proporcionando resistência às intempéries, retenção de cor e aderência de marcação.
- Tinta de alcatrão / tinta de fundo de caixa: o fundo da caixa é frequentemente pintado com sistema de alcatrão negro ou epóxi de alta espessura, resistente ao desgaste e corrosão por contacto com o solo.
A tabela abaixo resume os pontos de compatibilidade das partes típicas:
| Parte | Sistema recomendado | Requisitos aplicáveis | Intervalo típico de DFT | Pontos-chave de controlo |
|---|---|---|---|---|
| Chassis de aço | Epóxi rico em zinco / primário epóxi | Anticorrosivo, tolerância à soldadura | Conforme especificação (geralmente 15–25 µm primário de oficina + tinta principal) | Proteção das bordas soldadas |
| Interior | Tinta interior epóxi | Resistente à corrosão, baixa migração | Conforme especificação | Baixo odor, higiene |
| Exterior (painéis laterais / topo) | Primário epóxi + acabamento poliuretano | Resistência às intempéries, retenção de cor | Conforme especificação | Secagem rápida, aparência |
| Fundo da caixa | Alcatrão / epóxi de alta espessura | Resistente ao desgaste, anti-impacto | Conforme especificação | Aplicação espessa, resistência a golpes |
Deve-se enfatizar: o DFT acima é ilustrativo, o real deve basear-se na norma de fabricação de contentores e na TDS do produto utilizado. A espessura do filme de revestimento de contentores é geralmente mais fina que a de estruturas de aço de proteção pesada, mas equilibra ritmo e vida útil com "multicamadas finas + secagem rápida".
III. GB 30981-2020 e conformidade VOC
O revestimento para contentores pertence ao âmbito de controlo da GB 30981-2020 "Limites de substâncias nocivas em revestimentos de proteção industrial". Esta norma nacional obrigatória estabelece limites para o teor de VOC e substâncias nocivas (como metais pesados) em revestimentos de proteção industrial; produtos que excedam os limites serão rejeitados nas fases de engenharia e fabricação. Para os fabricantes de contentores, exigir do fornecedor relatórios de ensaio de terceiros conformes aos limites da categoria correspondente tornou-se habitual nos anexos técnicos de aquisição.
Os três principais caminhos técnicos para satisfazer a GB 30981-2020 são: atomização aquosa, alto teor de sólidos, isenção de solvente. A indústria de contentores, devido à sua necessidade de secagem rápida, tem utilizado historicamente sistemas de alta concentração de sólidos à base de solvente, mas num contexto de maior rigor ambiental, a proporção de revestimento para contentores à base de água (especialmente acabamento interior) está a aumentar. Note que o limite de VOC é geralmente expresso em "g/L no estado de aplicação"; a adição de diluente altera significativamente o valor medido, devendo o contrato estipular o método de amostragem e ensaio (como GB/T 23985, GB/T 23986) para evitar controvérsias de aceitação.
Para a estrutura geral da regulamentação VOC, consulte a interpretação dos limites regulamentares de VOC para revestimentos de proteção industrial.
IV. Processo de linha de montagem e gestão de espessura do filme
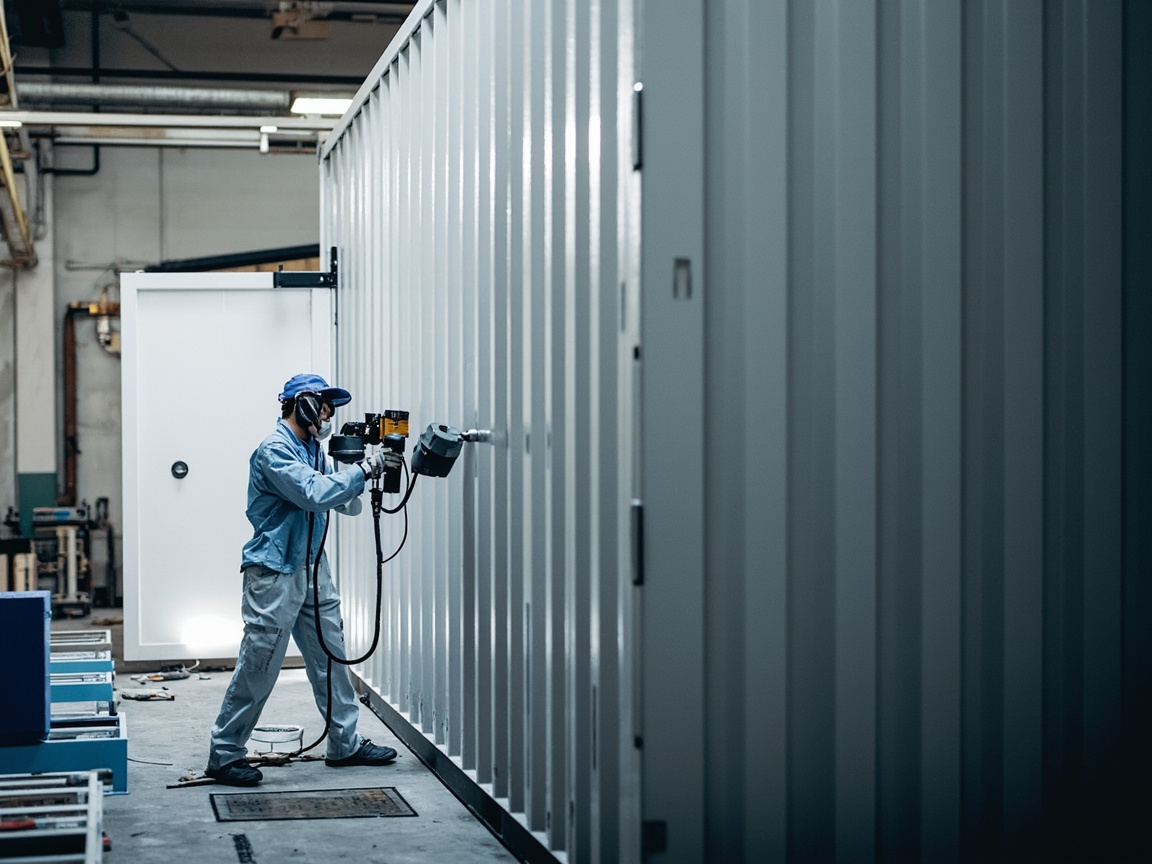
O fluxo típico da linha de pintura de contentores é: pré-tratamento do aço (jateamento + primário de oficina) → jateamento/lijagem → pulverização automática do primário → secagem → pulverização automática de acabamento interior/exterior → secagem → marcação → inspeção. Pontos-chave de controlo:
- Correspondência de ritmo: a taxa de secagem do revestimento deve corresponder à velocidade da linha; muito lenta bloqueia a linha, muito rápida causa mau nivelamento.
- Espessura uniforme do filme: robôs de pulverização automática controlados por programa, filme seco inspecionado por amostragem com medidor de espessura magnético.
- Curva de temperatura da câmara de secagem: controlo segmentado de aquecimento, retenção e arrefecimento, evitando amarelecimento do acabamento por sobresecagem ou pegajosidade por subsecagem.
- Controlo ambiental: velocidade do ar, temperatura, humidade e limpeza da cabine de pintura afetam a aparência e a taxa de defeitos.
V. Resistência às intempéries exteriores e aderência de marcação
O acabamento exterior do contentor deve manter marcações claras e aparência intacta sob clima global. O poliuretano alifático tornou-se o acabamento principal devido à resistência às intempéries e retenção de cor; a tinta de marcação deve ser compatível com o acabamento e resistente ao desgaste. A aderência do logótipo do proprietário e do número de caixa é frequentemente um indicador visual de aceitação.
VI. Design de desgaste do fundo da caixa e chassis
O fundo da caixa está em fricção prolongada com o solo, cadeados de torção e reboques, sendo uma zona de alto risco de dano mecânico. Além do uso de alcatrão ou epóxi de alta espessura, o design frequentemente prolonga a vida útil aumentando a espessura do filme e reforçando localmente. As soldaduras do chassis devem ser pré-pintadas e garantir cobertura de cantos, prevenindo expansão de corrosão após fissuras do revestimento por vibração no transporte.
VII. Manutenção e renovação
A renovação de caixas antigas requer avaliação do estado do revestimento original: leve pulverização após lixagem de leve desintegração; zonas corroídas com jateamento local e reposição de primário e acabamento; corrosão severa exige refazer integralmente. A renovação também está sujeita a limites de VOC, devendo-se selecionar sistemas de baixo odor conformes, reduzindo o impacto na saúde em trabalhos de campo.
VIII. Erros de seleção e sugestões normativas
Erro 1: Quanto mais espesso o revestimento do contentor, melhor. Errado. Espessura excessiva afeta o ritmo e custo, e pode fissurar; deve controlar-se pelo intervalo da especificação.
Erro 2: VOC olha apenas o valor de fábrica. Errado. O estado de aplicação (incluindo diluente) é a base do limite, o contrato deve estipular o método de ensaio.
Erro 3: Acabamento exterior pode usar poliuretano aromático. Errado. Aromático amarelece facilmente, o exterior do contentor deve priorizar alifático para garantir retenção de cor.
Erro 4: Odor do acabamento interior não importa. Errado. A caixa pode transportar cargas sensíveis, o acabamento interior deve ter baixa migração, baixo odor e cumprir requisitos sanitários e de segurança relevantes.
Kexin New Materials (kexinMaterials) recomenda que nos documentos técnicos de compatibilidade de contentores sejam clarificados o DFT de cada camada, janela de cura e limites ambientais, e que o relatório de ensaio VOC de terceiros seja base de entrega, para cumprir os requisitos obrigatórios da GB 30981-2020. Para o panorama do sistema normativo, consulte a revisão geral do sistema normativo de revestimentos industriais.
IX. Economia técnica e conformidade global da pintura de contentores
O contentor é um produto de circulação global altamente padronizado, cuja decisão de pintura apresenta características duplas marcantes de "economia de escala + conformidade global". Uma linha principal produz um contentor a cada 2–3 minutos, a taxa de secagem e estabilidade de aplicação do revestimento determinam diretamente a capacidade da linha e o custo unitário. O preço unitário do revestimento é apenas uma pequena parte do custo; o bloqueio da linha por secagem lenta e o retrabalho por alta taxa de defeitos são os verdadeiros custos ocultos. Portanto, na indústria de contentores, a "adaptabilidade ao processo" do revestimento frequentemente decide mais o custo total de posse do que o preço unitário.
A conformidade ambiental é outra linha mestra do revestimento para contentores. A GB 30981-2020 inclui o revestimento para contentores no âmbito dos limites de substâncias nocivas de revestimentos de proteção industrial, exigindo VOC e metais pesados dentro dos padrões. Paralelamente, as principais companhias de navegação e proprietários de caixas globais também prestam crescente atenção à pegada ambiental da pintura, com alguns compradores internacionais anexando limites de VOC ou substâncias específicas em cláusulas de aquisição. Se o fornecedor satisfizer apenas o ensaio de fábrica e ignorar a medição no estado de aplicação (incluindo diluente), é fácil gerar controvérsias na aceitação. Estipular no contrato o método de amostragem (como GB/T 23985, GB/T 23986) e a base de limite é a chave para mitigar riscos.
A revestimento para contentores à base de água é uma direção evolutiva importante. A tinta para interior à base de água, devido ao baixo odor e baixa migração, apresenta vantagens em cenários de cargas sensíveis como alimentos e vestuário; contudo, o sistema aquoso é sensível à temperatura e humidade, secando lentamente e facilmente esbranquiçando em condições de baixa temperatura e alta humidade, exigindo capacidade de estufa na linha de produção e atualização complementar de desumidificação por ar condicionado. Atualmente, a indústria utiliza predominantemente sistemas de alta concentração de sólidos à base de solvente, com a penetração gradual do aquoso; esta transição não é uma simples substituição de material, mas uma reestruturação sistémica da tecnologia de linha, consumo energético e custos.
Do ponto de vista do ciclo de vida completo, o mercado de renovação de contentores é igualmente vasto. Se a renovação de contentores antigos adotar sistemas de alto VOC, o impacto na saúde e no ambiente em trabalhos no local é mais evidente, pelo que a procura por sistemas aquosos e de baixo odor na renovação é frequentemente superior à da fabricação de contentores novos. Para os prestadores de serviços de revestimento, estabelecer uma solução de conformidade integrada "contentor novo + renovação" é mais competitivo do que fornecer apenas tinta.
Vale enfatizar que a "rapidez" do revestimento para contentores nunca significa "grosseiro". A uniformidade da espessura do filme em pulverização automática, a estabilidade da curva de temperatura da estufa e a fiabilidade da aderência da sinalização são fatores que afetam a aparência e o desempenho de proteção da caixa em todo o ciclo de vida. Colocar o ritmo da linha de produção, os limites de proteção ambiental e os indicadores de qualidade no mesmo caderno de especificações técnicas para planeamento integrado é o sinal de maturidade na seleção de revestimento para contentores.
X. Leitura aprofundada da formulação e detalhes de aplicação do revestimento para contentores
A necessidade de secagem rápida do revestimento para contentores deriva do ritmo da linha de produção, e por trás disto está o equilíbrio preciso entre formulação e processo. O primário de oficina deve fornecer proteção anticorrosiva temporária em curto tempo sem interferir na aderência subsequente; a tinta principal deve secar à superfície em poucos minutos, curar rapidamente na estufa, mantendo ao mesmo tempo nivelamento e aparência suficientes. A epóxi de alta concentração de sólidos reduz o solvente ao limite inferior, mantendo a viscosidade de aplicação e aumentando a espessura de filme por demão, sendo a rota principal que concilia eficiência e proteção ambiental; o sistema aquoso substitui o solvente por água, reduzindo ainda mais o odor e os riscos para a saúde, mas impõe exigências mais elevadas à desumidificação da estufa e ao controlo de nivelamento.
Os pontos de atenção da formulação da tinta para interior diferem da tinta exterior. O interior da caixa pode entrar em contacto breve com diversos tipos de carga, pelo que a tinta para interior enfatiza maior migração baixa, baixo odor e resistência à humidade e calor, e algumas utilizações sensíveis exigem conformidade com quadros relevantes de higiene e segurança. Isto impulsiona a tinta para interior a desenvolver-se para epóxi aquosa ou sistemas modificados de baixa migração. A tinta exterior adota predominantemente poliuretano alifático, cuja resistência às intempéries e retenção de cor provêm da estrutura estável de isocianato alifático, não amarelecendo facilmente sob exposição ultravioleta prolongada; se se adotar sistema aromático, embora o custo seja ligeiramente inferior, amarelece visivelmente em poucos meses, afetando a sinalização e aparência do proprietário da caixa, pelo que a tinta exterior não deve comprometer a resistência às intempéries.
O fundo e o chassis da caixa suportam danos mecânicos, e o design do revestimento foca-se em resistência ao desgaste e a impactos pontuais. Sistemas asfálticos ou epóxi de pasta espessa absorvem impactos através de maior espessura de filme e tenacidade, mas os sistemas asfálticos têm cor escura, defeitos difíceis de identificar e são restringidos em algumas exigências ambientais. A tendência moderna é substituir por epóxi de pasta espessa de alta concentração de sólidos, conciliando desgaste e inspecionabilidade. Soldaduras do chassis e cantos são pontos de alta incidência de danos; a disciplina de processo de pré-revestimento e cobertura de cantos decide diretamente o ponto de início de corrosão do fundo no ciclo de utilização.
A gestão de espessura de filme na linha de montagem depende da automação. Robôs de pulverização controlam o percurso e sobreposição segundo programa predefinido, combinando inspeção por amostragem com pente de filme húmido e medidor de espessura de filme seco, garantindo espessura uniforme e conforme em cada camada. A curva de temperatura da estufa é controlada em segmentos, evitando amarelecimento do acabamento por sobre-cura ou pegajosidade por cura insuficiente. Qualquer desvio de parâmetro é amplificado na taxa de defeitos, pelo que a gestão de qualidade do revestimento para contentores é essencialmente o controlo de estado estável dos quatro parâmetros dimensionais "ritmo—viscosidade—temperatura—espessura de filme".
A lógica técnica do mercado de renovação difere da dos contentores novos. A renovação de contentores antigos é frequentemente realizada no local ou em centros de reparação regionais, com restrições de ventilação e ambientais mais evidentes, sendo sistemas de baixo odor e baixa volatilidade mais procurados; simultaneamente, a renovação requer avaliação do estado do revestimento original, retoque de acabamento após lixagem de leve pulverulência, retoque local por jateamento em zonas corroídas, ou refazer integralmente em corrosão severa. A seleção da formulação de renovação deve conciliar compatibilidade com o sistema novo, evitar problemas intercamada e definir claramente limites ambientais e métodos de deteção no contrato, para fundamentar a aceitação.
A perspetiva de conformidade global do revestimento para contentores merece desenvolvimento. Os contentores circulam mundialmente, e diferentes países têm escalas de controlo de substâncias perigosas e emissões distintas, sendo comum os compradores anexarem restrições nas cláusulas de compra. Se o fornecedor satisfizer apenas a deteção na saída de fábrica, ignorando a medição real de substâncias voláteis no estado de transporte e aplicação, facilmente gera disputas na aceitação ou chegada ao porto. Portanto, definir claramente no contrato o método de amostragem, base de limites e qualificação da entidade de deteção é a chave para evitar riscos de conformidade transfronteiriça, e também o limiar implícito dos grandes armadores na seleção de fornecedores.
A transformação para base aquosa é uma reestruturação sistémica da linha de produção. Embora a tinta para interior à base de água tenha baixo odor e baixa migração, a sua secagem depende da temperatura e humidade ambientes, facilmente esbranquiçando e com mau nivelamento em baixa temperatura e alta humidade. Isto significa que a linha deve integrar desumidificação por ar condicionado e controlo mais fino da curva da estufa, com aumento de consumo energético e investimento em equipamento. Muitas fábricas, ao mudar para sistema aquoso, subestimam a complexidade da reforma do processo, levando a baixa taxa de conformidade inicial. O caminho correto é planear em sincronia a troca de material e a atualização da linha, trocando a estabilidade do processo por benefícios ambientais e de marca a longo prazo, em vez de tratar o aquoso como simples substituição.
O mercado de renovação está a reformular o padrão de fornecimento. A renovação de contentores antigos é maioritariamente no local ou em centros de reparação regionais, com restrições de ventilação e ambientais mais evidentes, sendo sistemas de baixo odor e baixa volatilidade mais procurados. A renovação requer avaliação do estado do revestimento original, retoque de acabamento após lixagem de leve pulverulência, retoque local por jateamento em zonas corroídas, ou refazer integralmente em corrosão severa, devendo atender à compatibilidade novo-antigo. Incluir a fabricação de contentores novos e a renovação numa solução de conformidade integrada é mais competitivo do que fornecer apenas tinta, e está mais em conformidade com a tendência de prolongamento de vida de ativos na economia circular.
O controlo de estado estável de dados de qualidade é a competência interna do revestimento para contentores. O ritmo da linha, viscosidade da tinta, temperatura da estufa e distribuição de espessura de filme constituem uma rede de parâmetros acoplados, e qualquer desvio é amplificado na taxa de defeitos. Fábricas maduras incluem estes parâmetros no controlo estatístico de processo, usando alerta de tendência em vez de rejeição após o facto, melhorando a taxa de conformidade à primeira e reduzindo desperdício de tinta e energia. Para um produto como o contentor que procura eficiência extrema, o grau de refinamento da gestão de qualidade frequentemente decide o custo total mais do que o desempenho de um material isolado.
A durabilidade e aparência do revestimento para contentores requer equilíbrio entre ritmo e qualidade. O ritmo da linha decide o tempo de paragem por caixa extremamente curto, a tinta deve secar à superfície em poucos minutos e entrar na estufa, caso contrário bloqueia a linha ou gera escorrimentos e partículas. Mas quanto mais rápido o ritmo, maiores as exigências à estabilidade da tinta e janela de aplicação, qualquer desvio de parâmetro amplifica-se em defeitos em lote. Portanto, fábricas maduras focam a gestão de qualidade no controlo de estado estável de parâmetros, usando alerta de tendência em vez de rejeição após o facto, e disciplina de processo para garantir consistência de aparência e proteção, em vez de depender de inspeção final remediadora.
A tendência ambiental está a reformular a cadeia de fornecimento do revestimento para contentores. Muitos armadores anexam nos termos de compra limites de substâncias perigosas e exigências de emissões, e se o fornecedor satisfizer apenas a deteção na saída ignorando a medição no estado de aplicação, facilmente gera disputas na chegada ao porto ou aceitação. Definir claramente no contrato método de amostragem, base de limites e qualificação de deteção é a chave para evitar riscos de conformidade transfronteiriça, e também o limiar implícito dos grandes armadores na seleção de parceiros. Antecipar a conformidade ambiental no caderno de especificações técnicas é mais económico do que retificação posterior, e mais favorável à imagem de marca.
Os pontos de atenção de auditoria e inspeção de fábrica pelo cliente merecem atenção. Ao selecionar tinta e fábrica de revestimento, armadores internacionais frequentemente enviam equipas de auditoria para inspecionar o ambiente da linha, capacidade da estufa, equipamento de deteção e sistema de registos. Um arquivo completo de registo de processo e rastreabilidade frequentemente ganha mais confiança do que um relatório de deteção pontual. Se a fábrica de revestimento estruturar e preservar diariamente a espessura de filme, parâmetros ambientais e resultados de inspeção de cada lote, pode responder com calma à inspeção, reduzindo custo de receção repetida e risco de conformidade.
A lógica técnica do mercado de renovação difere da dos contentores novos. A renovação de contentores antigos é maioritariamente no local ou em centros de reparação regionais, com restrições de ventilação e ambientais mais evidentes, sendo sistemas de baixo odor e baixa volatilidade mais procurados. A renovação requer avaliação do estado do revestimento original, retoque de acabamento após lixagem de leve pulverulência, retoque local por jateamento em zonas corroídas, ou refazer integralmente em corrosão severa, devendo atender à compatibilidade novo-antigo. Incluir a fabricação de contentores novos e a renovação numa solução de conformidade integrada é mais competitivo do que fornecer apenas tinta, e está mais em conformidade com a direção de prolongamento de vida de ativos e economia circular.
A direção futura do revestimento para contentores é a unificação de maior concentração de sólidos, menor odor e melhor aparência. O progresso de materiais torna possível o sistema aquoso substituir o solvente em mais áreas, mas a atualização complementar da linha não pode ser ignorada. Só planeando material, equipamento e processo como um todo, se pode sob ritmo de entrega rigoroso manter a linha ambiental, e simultaneamente preservar proteção e estética, fazendo com que cada contentor standard que circula globalmente resista ao teste do tempo e do ambiente.
Como vetor base do comércio global, a qualidade do revestimento do contentor afeta diretamente a segurança da carga e a imagem de transporte. Um contentor standard em décadas de ciclo de vida passa por milhares de içamentos, empilhamentos e circulações transfronteiriças, o revestimento deve manter capacidade anticorrosiva e de desgaste suficiente sob espessura de filme muito fina. Esta lógica de proteção prioritariamente eficiente, em contraste com a ideia de revestimento espesso de estruturas de aço fixas, determina que o revestimento para contentores deve obter equilíbrio refinado entre secagem rápida, baixa volatilidade e durabilidade. Compreender isto evita ser induzido por indicador único na seleção de compatibilidade.
Da perspetiva da cadeia industrial, a fabricação de contentores é atividade industrial altamente intensiva, qualquer flutuação na ligação de revestimento amplia-se em diferença em lote. Portanto, empresas líderes encaram o revestimento como sistema de engenharia, não mera aplicação de material. Do pré-tratamento do aço, primário de oficina, pulverização automática à cura em estufa, cada processo tem parâmetros de controlo quantificáveis, mantidos em estado estável por método estatístico. Este pensamento de engenharia faz a relação custo-benefício do revestimento para contentores não depender da experiência de trabalhadores individuais, mas assentar em disciplina de processo replicável e monitorizável, providenciando também caminho para elevação de qualidade da indústria.
Voltando à origem do revestimento para contentores, o seu significado é proteger com o mínimo consumo de recursos a segurança e integridade da carga na circulação global. A área de revestimento de uma caixa é limitada, mas deve resistir em mais de dez anos de ciclo de vida à ação combinada de névoa salina, ultravioleta, desgaste e variação térmica. Esta necessidade de proteção extremamente intensiva impulsiona inovação contínua de materiais e processos, e promove a transição gradual da indústria do solvente para alta concentração de sólidos e base aquosa. Compreender o revestimento para contentores é compreender como o revestimento industrial moderno procura equilíbrio dinâmico entre eficiência, custo e proteção ambiental, e esta é a lógica interna deste tipo de produto standard perdurar.
Numa altura de indústria, a evolução do revestimento para contentores reflete a dupla procura de toda a pintura industrial por eficiência e responsabilidade. Protege o funcionamento do comércio global da forma mais intensiva, e renova-se continuamente na onda ambiental. Lendo-o, compreende-se a persistência em relação à fiabilidade e sustentabilidade por trás do produto standard.
Recordando o percurso de desenvolvimento do revestimento para contentores, do solvente à alta concentração de sólidos, até à exploração de sistema aquoso, cada passo responde à dupla expectativa de eficiência e responsabilidade do comércio global. Com forma standard extremamente simples, carrega sabedoria de engenharia nada simples, e estabelece também uma amostra sobre equilíbrio para toda a pintura industrial.
Perguntas frequentes
Perguntas frequentes
P: Por que o revestimento para contentores enfatiza secagem rápida?
R: Os contentores são produzidos na linha com ritmo de 2–3 minutos por unidade, o revestimento deve secar à superfície em poucos minutos e entrar na estufa, caso contrário bloqueia a linha ou gera defeitos como escorrimentos e partículas. A secagem rápida é exigência rígida para compatibilizar eficiência produtiva, não mera preferência de desempenho.
P: O que significa GB 30981-2020 para o revestimento para contentores?
R: É norma nacional obrigatória, que estabelece limites de VOC e substâncias perigosas para revestimentos industriais protetores. O revestimento para contentores está no seu âmbito de controlo, produtos acima do limite não podem ser usados em conformidade, o fornecedor deve fornecer relatório de deteção de terceiros da categoria correspondente como base de entrega.
P: Por que a tinta exterior de contentor usa maioritariamente poliuretano alifático?
R: O poliuretano alifático resiste às intempéries, retém cor, resiste ao amarelecimento ultravioleta, adequado para exposição prolongada sob clima global mantendo sinalização clara; o poliuretano aromático amarelece facilmente, geralmente não usado no exterior.
P: Qual a espessura de filme do revestimento de contentor normalmente?
R: A espessura de filme do revestimento de contentor é normalmente mais fina que estrutura de aço de proteção anticorrosiva pesada, usando "multicamada fina + secagem rápida" para satisfazer equilíbrio de ritmo e vida útil, o DFT específico depende da norma de fabricação e TDS do produto, não se afirma por número neste texto, deve basear-se em documento técnico.
P: O que significa "estado de aplicação" do limite de VOC?
R: GB 30981-2020 utiliza frequentemente o g/L no estado de aplicação (incluindo diluente) como base para os limites. A adição de diluente altera significativamente o VOC medido, portanto o contrato deve estipular o método de amostragem e ensaio (como GB/T 23985, GB/T 23986) para evitar disputas na aceitação devido a base pouco clara.
Pergunta: Quais são os requisitos especiais para o acabamento interno de contentores?
Resposta: O interior pode transportar mercadorias sensíveis como alimentos e vestuário; o acabamento interno deve ter baixo odor, baixa migração e cumprir os requisitos sanitários e de segurança relevantes, além de resistir à humidade elevada e corrosão por névoa salina no interior, não podendo ser substituído apenas por epóxi comum.
Pergunta: O que deve ser observado na renovação de contentores antigos?
Resposta: Avalie primeiro o revestimento original: com leve pulverulência, lixe e retoque o acabamento; com corrosão, jateie localmente e repare; com corrosão severa, refaça por completo. A renovação também está sujeita aos limites de VOC, devendo preferir-se sistemas conformes de baixo odor.
Pergunta: Por que o fundo do contentor se danifica facilmente?
Resposta: O fundo está sujeito a fricção prolongada com o solo, cadeados de torção e reboques, e a impactos de içamento, sendo uma zona de alto risco de dano mecânico. Devem usar-se sistemas resistentes ao desgaste como asfalto ou epóxi de alta espessura, com reforço local, e pré-revestimento das soldas para garantir cobertura de arestas e cantos.
Pergunta: O revestimento para contentores à base de água pode substituir totalmente o à base de solvente?
Resposta: O sistema à base de água tem vantagem ambiental, especialmente com o aumento da proporção de acabamento interno, mas a secagem rápida e a aplicação a baixa temperatura ainda são desafios. Atualmente predomina o tipo de alta concentração de sólidos à base de solvente, com penetração gradual do à base de água, dependendo do equilíbrio global entre velocidade da linha, clima e custo.
Pergunta: Como confirmar a conformidade e rastreabilidade do revestimento para contentores?
Resposta: Exija do fornecedor relatório de ensaio de terceiros conforme a categoria correspondente da GB 30981-2020, e especifique nos documentos técnicos o limite de VOC, método de ensaio, DFT de cada camada e janela de cura, tornando cada lote inspecionável e rastreável.
Leitura adicional
- Interpretação do regulamento de limites de VOC para revestimentos industriais protetores:Compreenda profundamente a estrutura de limites e o caminho de conformidade da GB 30981-2020.
- Projeto de revestimento anticorrosivo geral para estruturas de aço:Como a lógica primário—intermédio—acabamento se mapeia no sistema de múltiplas camadas finas do contentor.
- Visão geral do sistema de normas de revestimentos industriais:Revisão sistemática do posicionamento da GB 30981-2020 na hierarquia de normas.
- Revestimento de grau sanitário para fábricas de alimentos: design sanitário e conformidade com contacto alimentar
- Revestimento de torres eólicas: revestimento anticorrosivo para turbinas eólicas terrestres e offshore
- Visão geral dos sistemas de revestimentos industriais protetores: classes de corrosão e design de sistemas ISO 12944