I container sono le "cellule standard" del commercio globale: vengono impilati tutto l'anno nei porti, attraversano gli oceani sulle navi ed sono esposti ad alta umidità, nebbia salina, raggi UV e urti meccanici. A differenza delle strutture in acciaio fisse, il rivestimento container deve essere completato in un tempo di ciclo produttivo estremamente breve: una linea di rivestimento principale fa uscire un container ogni 2–3 minuti, il che determina che il suo sistema di rivestimento deve essere "a rapida essiccazione, ad alto contenuto di solidi, facile da applicare". Al contempo, in quanto prodotto industriale di grandissima serie, il rivestimento container è anche un oggetto chiave della vigilanza ambientale.
Kexin New Materials (kexinMaterials) ha esperienza nei sistemi di protezione industriale epossidici e poliuretanici, che può essere estesa all'ottimizzazione della finitura interna e della vernice per telaio dei container. Questo articolo, sulla base di norme vigenti quali GB 30981-2020, analizza la composizione del sistema di rivestimento container, i limiti tecnologici e i punti chiave di conformità. Per la logica di abbinamento generale delle strutture in acciaio, si può fare riferimento a Progettazione di abbinamento anticorrosione generale per strutture in acciaio.
I. Ambiente di esercizio del container e sfide del rivestimento
L'ambiente corrosivo del container può essere considerato una "versione mobile C4–C5-M": nebbia salina portuale, alta umidità marina, UV translatitudinali, frequenti urti da sollevamento. Ma la sua più grande sfida non è il grado di corrosione, bensì l'efficienza produttiva. Il rivestimento di un container da 20 o 40 piedi deve essere completato in pochi minuti sulla linea di assemblaggio con spruzzature multistrato e successivo ingresso in essiccatoio, pertanto il rivestimento deve:
- Rapidità di essiccazione: l'asciugatura superficiale si misura in minuti, per soddisfare il ciclo;
- Alto contenuto di solidi/basso VOC: soddisfare i limiti obbligatori di GB 30981-2020 ecc.;
- Resistenza meccanica: resistere a graffi da sollevamento e usura da impilamento;
- Durabilità esterna: ritenzione di colore e lucentezza, resistenza a nebbia salina e invecchiamento.
Questo vincolo triangolare "efficienza + ecologia + durabilità" fa sì che il rivestimento container sia una delle categorie a più alto grado di standardizzazione nel rivestimento industriale.
II. Abbinamento standardizzato del rivestimento container
L'abbinamento comunemente adottato nel settore per i container è solitamente suddiviso in telaio (primer), finitura interna, finitura esterna e vernice bituminosa (fondo container) ecc.:
- Primer di officina/vernice per telaio: si adotta spesso epossidico a base di zinco o rosso ferro epossidico, per fornire anticorrosione di base e resistenza alla saldatura.
- Finitura interna: epossidico acquoso o a solvente, resistente alla corrosione da carico interno e ambientale, spesso richiede basso odore e bassa migrazione.
- Finitura esterna: poliuretano alifatico o poliuretano acrilico, per garantire resistenza agli agenti atmosferici, ritenzione di colore e adesione della marcatura.
- Vernice bituminosa/vernice per fondo container: il fondo è spesso verniciato con sistema bituminoso nero o epossidico a alto spessore, per resistere ad usura e corrosione da contatto col suolo.
La tabella seguente riassume i punti chiave di abbinamento per le parti tipiche:
| Parte | Sistema raccomandato | Requisiti applicabili | Intervallo DFT tipico | Punto di controllo chiave |
|---|---|---|---|---|
| Telaio in acciaio | Epossidico a base di zinco/primer epossidico | Anticorrosione, resistenza alla saldatura | Secondo specifiche (spesso 15–25 µm primer di officina + vernice principale) | Protezione del bordo di saldatura |
| Interno | Vernice interna epossidica | Resistente alla corrosione, bassa migrazione | Secondo specifiche | Basso odore, igiene |
| Esterno (pannelli laterali/superiore) | Primer epossidico + finitura poliuretanica | Resistente agli agenti atmosferici, ritenzione colore | Secondo specifiche | Rapidità di essiccazione, aspetto |
| Fondo container | Bitume/epossidico a alto spessore | Antiusura, antiurto | Secondo specifiche | Applicazione spessa, anti-graffio |
Da sottolineare: il DFT nella tabella è indicativo; in pratica deve fare riferimento alle specifiche di produzione del container e al TDS del prodotto utilizzato. Lo spessore del rivestimento del container è solitamente più sottile di quello delle strutture in acciaio a forte anticorrosione, ma con "multistrato sottile + rapida essiccazione" si bilanciano ciclo produttivo e durata.
III. GB 30981-2020 e conformità VOC
Il rivestimento container rientra nell'ambito di controllo di GB 30981-2020 "Limiti di sostanze nocive nei rivestimenti protettivi industriali". Questo standard nazionale obbligatorio stabilisce limiti per il contenuto di VOC e sostanze nocive (quali metalli pesanti) nei rivestimenti protettivi industriali; i prodotti che superano i limiti verranno respinti nelle fasi di ingegneria e produzione. Per le fabbriche di container, richiedere al fornitore un report di test di terza parte conforme ai limiti della categoria corrispondente è diventata la norma negli allegati tecnici di acquisto.
I tre principali percorsi tecnici per soddisfare GB 30981-2020 sono: idrosolubilizzazione, alto contenuto di solidi, privo di solventi. Il settore container, per la sua esigenza di rapida essiccazione, ha a lungo utilizzato principalmente sistemi a solvente ad alto contenuto di solidi, ma in un contesto di crescente severità ambientale, la quota di rivestimento container a base d'acqua (specialmente la finitura interna) è in aumento. Va notato che i limiti VOC sono solitamente espressi come "g/L in stato di applicazione"; l'aggiunta di diluente modifica significativamente il valore misurato, pertanto il contratto dovrebbe definire il metodo di campionamento e di prova (es. GB/T 23985, GB/T 23986) per evitare controversie in accettazione.
Per il quadro generale delle normative VOC, si può approfondire con Interpretazione dei limiti VOC nei rivestimenti protettivi industriali.
IV. Processo a linea e gestione dello spessore del film
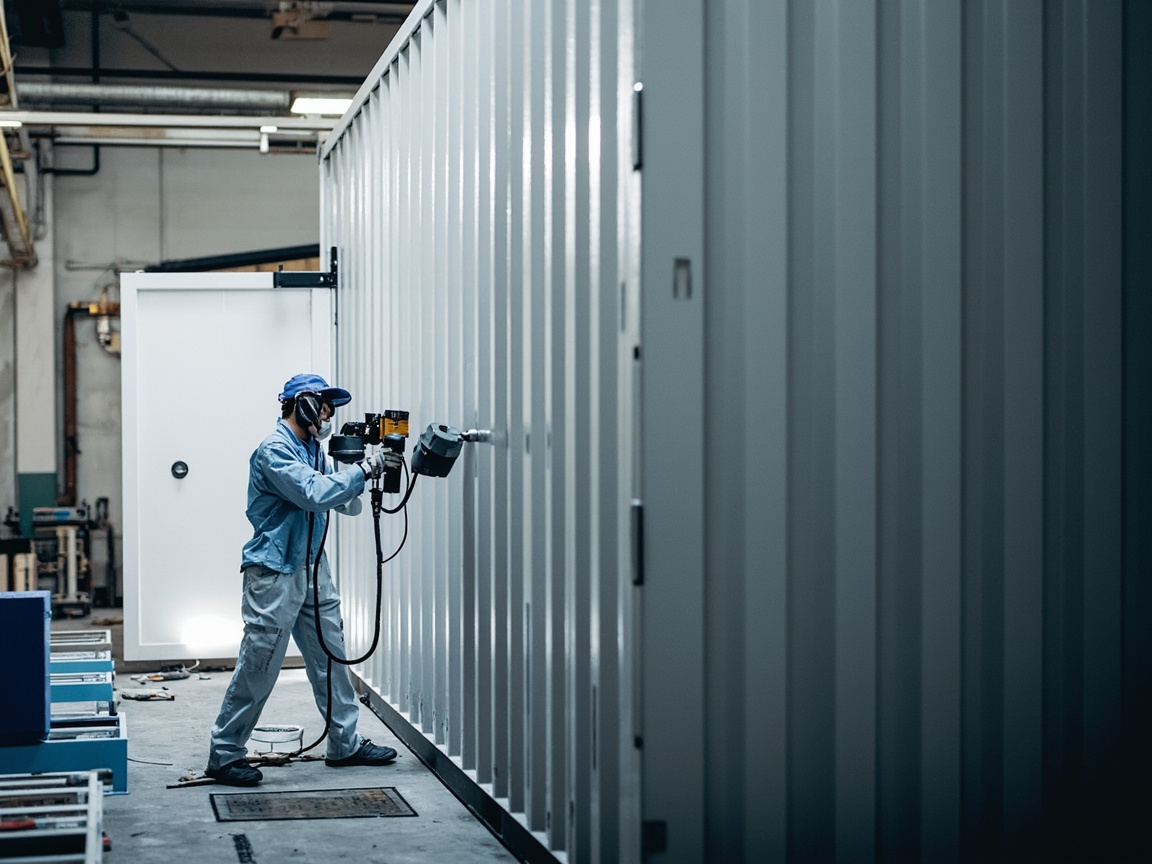
Il flusso tipico della linea di rivestimento container è: pretrattamento dell'acciaio (sabbiatura + primer di officina) → sabbiatura/lucidatura → spruzzatura automatica del primer → essiccazione → spruzzatura automatica della finitura interna/esterna → essiccazione → marcatura → ispezione. Punti di controllo chiave:
- Corrispondenza al ciclo: la velocità di essiccazione del rivestimento deve corrispondere alla velocità della linea; troppo lenta intasa la linea, troppo rapida causa difetti di livellamento.
- Spessore uniforme: il robot di spruzzatura automatica è controllato da programma, il film secco viene campionato con spessimetro magnetico.
- Curva di temperatura dell'essiccatoio: controllo a fasi di riscaldamento, mantenimento e raffreddamento, per evitare ingiallimento della finitura per sovraessiccazione o appiccicosità per sottoessiccazione.
- Controllo ambientale: velocità dell'aria, temperatura, umidità e pulizia della cabina di spruzzatura influenzano aspetto e tasso di difetti.
V. Resistenza agli agenti atmosferici esterni e adesione della marcatura
La finitura esterna del container deve mantenere marcatura chiara e aspetto integro in tutti i climi globali. Il poliuretano alifatico, per la sua resistenza agli agenti atmosferici e ritenzione di colore, è la finitura principale; la vernice per marcatura deve essere compatibile con la finitura e resistente all'usura. L'adesione del logo del proprietario e del numero di container è spesso un indicatore visivo di accettazione.
VI. Design antiusura per fondo e telaio del container
Il fondo del container è a lungo a contatto con suolo, twistlock e rimorchi, ed è un'area ad alta incidenza di danni meccanici. Oltre all'uso di bitume o epossidico a alto spessore, nella progettazione si prolunga spesso la vita aumentando lo spessore del film e con rinforzi locali. I giunti saldati del telaio devono essere pre-rivestiti e garantire la copertura degli spigoli, per prevenire l'espansione della corrosione dopo crepe del rivestimento causate da vibrazioni durante il trasporto.
VII. Manutenzione e rinnovo
Il rinnovo di container vecchi richiede la valutazione dello stato del rivestimento originale: per lieve chalking si lucida e si riapplica la finitura; per zone arrugginite si fa sabbiatura locale e si integra primer e finitura; per corrosione grave si rifà l'intero. Anche il rinnovo è vincolato dai limiti VOC, è consigliabile scegliere sistemi a basso odore conformi, per ridurre l'impatto sulla salute in loco.
VIII. Errori di selezione e suggerimenti normativi
Errore 1: più spesso è meglio per la vernice container. Sbagliato. Eccessivo spessore influisce su ciclo e costi, e può crepare; va controllato secondo l'intervallo delle specifiche.
Errore 2: il VOC si guarda solo al valore di fabbrica. Sbagliato. Lo stato di applicazione (incluso diluente) è la base del limite, il contratto deve definire il metodo di prova.
Errore 3: per la finitura esterna si può usare poliuretano aromatico. Sbagliato. L'aromatico ingiallisce facilmente; per l'esterno container si deve privilegiare l'alifatico per garantire la ritenzione di colore.
Errore 4: l'odore della finitura interna non conta. Sbagliato. Il container può caricare merci sensibili; la finitura interna deve avere bassa migrazione, basso odore e soddisfare requisiti igienico-sicurezza pertinenti.
Kexin New Materials (kexinMaterials) consiglia di definire nei documenti tecnici di abbinamento del container il DFT di ogni strato, la finestra di indurimento e i limiti ambientali, e di utilizzare il report di test VOC di terza parte come base di consegna, per conformarsi ai requisiti obbligatori di GB 30981-2020. Per la panoramica del sistema normativo, si può approfondire con Revisione del sistema normativo dei rivestimenti industriali.
IX. Economia tecnica e conformità globale del rivestimento container
Il container è un prodotto a circolazione globale altamente standardizzato, le cui decisioni di rivestimento presentano tratti distintivi di "economia di scala + conformità globale" doppi. Una linea principale fa uscire un container ogni 2–3 minuti, la velocità di essiccazione e la stabilità applicativa del rivestimento determinano direttamente la capacità produttiva della linea e il costo unitario. Il prezzo unitario del rivestimento è solo una piccola parte del costo; i veri costi nascosti sono l'intasamento della linea per lenta essiccazione e la rilavorazione per alto tasso di difetti. Pertanto nel settore container, l'"adattabilità tecnologica" del rivestimento decide spesso più del prezzo unitario il costo totale di possesso.
La conformità ambientale è l'altra linea portante del rivestimento container. GB 30981-2020 include il rivestimento container nell'ambito dei limiti di sostanze nocive dei rivestimenti protettivi industriali, richiedendo il rispetto di VOC e metalli pesanti. Al contempo, le principali compagnie di navigazione e i proprietari di container a livello globale prestano crescente attenzione all'impronta ambientale del rivestimento, e alcuni acquirenti internazionali allegato nei termini di acquisto limiti VOC o di sostanze specifiche. Se il fornitore soddisfa solo i test di fabbrica e ignora la misurazione reale dello stato di applicazione (incluso diluente), è facile incorrere in controversie in accettazione. Definire chiaramente nel contratto il metodo di campionamento (es. GB/T 23985, GB/T 23986) e la base del limite è la chiave per evitare rischi.
La water-based è una direzione evolutiva importante per il rivestimento container. La vernice interna a base d'acqua, grazie al basso odore e alla bassa migrazione, offre vantaggi maggiori in scenari con merci sensibili come alimenti e abbigliamento; tuttavia, i sistemi a base d'acqua sono sensibili a temperatura e umidità, con essiccazione lenta e facile opacizzazione a basse temperature e alta umidità, richiedendo un aggiornamento complementare delle capacità di essiccazione in forno della linea di produzione e della deumidificazione tramite condizionamento.
Dal punto di vista dell'intero ciclo di vita, anche il mercato del rinnovo dei container è molto ampio. Se il rinnovo dei vecchi container utilizza sistemi ad alto VOC, l'impatto sulla salute e sull'ambiente durante le operazioni in loco è più evidente, pertanto la domanda di sistemi a base d'acqua e a basso odore nel rinnovo è spesso più forte della fabbricazione di nuovi container. Per i fornitori di servizi di rivestimento, stabilire una soluzione di conformità integrata "nuovo container + rinnovo" è più competitivo che fornire semplicemente rivestimenti.
Va sottolineato che la "velocità" del rivestimento container non significa affatto "rozzezza". L'uniformità dello spessore del film nella spruzzatura automatica, la stabilità della curva di temperatura del forno e l'affidabilità dell'adesione delle etichette sono tutti fattori che influenzano l'aspetto e le prestazioni di protezione del container nell'intero ciclo di vita. Coordinare il ritmo della linea di produzione, i limiti di tutela ambientale e gli indicatori di qualità in un unico capitolato tecnico è il segno della maturità nella selezione del rivestimento container.
X. Lettura approfondita di formulazione e dettagli di applicazione del rivestimento container
L'esigenza di rapida essiccazione del rivestimento container deriva dal ritmo della linea di produzione, che a sua volta è un equilibrio preciso tra formulazione e processo. Il primer di officina deve fornire una protezione antiruggine temporanea in breve tempo senza interferire con l'adesione successiva; la vernice principale deve invece asciugare in superficie in pochi minuti, indurire rapidamente in forno, mantenendo al contempo sufficiente livellamento e aspetto. L'epossidico ad alto solids riducendo il solvente al minimo, mantiene la viscosità di applicazione aumentando lo spessore del film per singola passata, ed è la via principale per conciliare efficienza ed ecologia; il sistema a base d'acqua sostituisce il solvente con l'acqua, riducendo ulteriormente odore e rischi per la salute, ma pone requisiti più elevati sulla deumidificazione del forno e sul controllo del livellamento.
I punti di attenzione formulativi della vernice interna differiscono da quelli della vernice esterna. All'interno del container possono entrare brevemente in contatto vari tipi di merci, quindi la vernice interna enfatizza bassa migrazione, basso odore e resistenza a caldo-umido; alcuni usi sensibili richiedono anche la conformità a relativi quadri igienico-sanitari e di sicurezza. Ciò spinge la vernice interna verso sistemi epossidici a base d'acqua o a bassa migrazione modificati. La vernice esterna è principalmente a poliuretano alifatico, la cui resistenza agli agenti atmosferici e ritenzione del colore derivano dalla struttura stabile dell'isocianato alifatico, che non ingiallisce facilmente sotto esposizione UV prolungata; se si usasse un sistema aromatico, sebbene il costo sia leggermente inferiore, ingiallisce visibilmente entro pochi mesi, influenzando le etichette del proprietario e l'aspetto, pertanto la vernice esterna non deve scendere a compromessi sulla resistenza agli agenti atmosferici.
Il fondo e il telaio del container subiscono danni meccanici, e la progettazione del rivestimento si concentra su resistenza all'usura e agli urti. I sistemi bituminosi o gli epossidici a pasta alta, tramite uno spessore di film più elevato e tenacità, assorbono gli impatti, ma i sistemi bituminosi hanno colore scuro, i difetti sono difficili da individuare e sono limitati da alcuni requisiti ambientali. La tendenza moderna è sostituirli con epossidici a pasta alta ad alto solids, conciliando usura e ispezionabilità. Saldature del telaio e spigoli sono punti ad alta incidenza di danno; la disciplina di pre-rivestimento e copertura degli spigoli determina direttamente il punto di innesco della ruggine del fondo durante il ciclo di utilizzo.
Il controllo dello spessore del film sulla linea di assemblaggio dipende dall'automazione. I robot di spruzzatura controllano, secondo programmi predefiniti, la pistola e la sovrapposizione; il pettine per film umido e il misuratore di spessore del film secco combinati a campionamento garantiscono spessore uniforme e conforme su ogni strato. La curva di temperatura del forno è controllata a fasi per evitare ingiallimento della finitura per sovra-essiccazione o appiccicosità per sotto-essiccazione. Qualsiasi deriva di un parametro viene amplificata nel tasso di difetti, pertanto la gestione della qualità del rivestimento container è essenzialmente il controllo stazionario dei quattro parametri "ritmo - viscosità - temperatura - spessore del film".
La logica tecnica del mercato del rinnovo differisce da quella dei nuovi container. Il rinnovo dei vecchi container avviene spesso in loco o in centri di riparazione regionali, con vincoli di ventilazione e ambientali più marcati, e i sistemi a basso odore e bassa volatilità sono preferiti; al contempo il rinnovo richiede la valutazione dello stato del rivestimento originale: lieve chalkiness viene carteggiata e si riapplica la finitura, le zone arrugginite vengono sabbiate localmente e ritoccate, la corrosione grave richiede il rifacimento totale. La scelta della formulazione di rinnovo deve conciliare la compatibilità con il nuovo sistema, evitare problemi interstrato e definire chiaramente nel contratto i limiti ambientali e i metodi di rilevamento, per dare base all'accettazione.
La prospettiva di conformità globale del rivestimento container merita approfondimento. I container circolano in tutto il mondo, diversi paesi hanno misure di controllo diverse su sostanze pericolose ed emissioni, e i vincoli allegati dagli acquirenti nei termini di acquisto sono sempre più comuni. Se il fornitore soddisfa solo i test di fabbrica, ignorando la misurazione reale delle sostanze volatili in stato di trasporto e applicazione, è facile incorrere in controversie in accettazione o all'arrivo in porto. Pertanto definire chiaramente nel contratto metodo di campionamento, base dei limiti e qualifiche dell'ente di rilevamento è la chiave per evitare rischi di conformità transfrontaliera, ed è anche la soglia implicita per i grandi armatori nel selezionare fornitori.
La trasformazione verso il water-based è una ristrutturazione sistemica per la linea di produzione. Sebbene la vernice interna a base d'acqua abbia basso odore e bassa migrazione, la sua essiccazione dipende da temperatura e umidità ambientali, e a basse temperature e alta umidità tende a opacizzare e a livellare male. Ciò significa che la linea deve essere dotata di deumidificazione a condizionamento e di un controllo più fine della curva del forno, con aumento di consumi energetici e investimenti in attrezzature. Molte fabbriche, nel passare ai sistemi a base d'acqua, sottovalutano la complessità della riconversione tecnologica, portando a un basso tasso di conformità iniziale. Il percorso corretto è pianificare sincronicamente il cambio materiale e l'aggiornamento della linea, barattando la stabilità del processo con benefici ambientali e di marca a lungo termine, anziché considerare il water-based come una semplice sostituzione.
Il mercato del rinnovo sta ridisegnando il panorama dell'offerta. Il rinnovo dei vecchi container avviene spesso in loco o in centri di riparazione regionali, con vincoli di ventilazione e ambientali più marcati, e i sistemi a basso odore e bassa volatilità sono preferiti. Il rinnovo richiede la valutazione dello stato del rivestimento originale: lieve chalkiness carteggiata e si riapplica la finitura, zone arrugginite sabbiate localmente e ritoccate, corrosione grave rifacimento totale, e deve prestare attenzione alla compatibilità vecchio-nuovo sistema. Includere fabbricazione di nuovi container e rinnovo in una soluzione di conformità integrata è più competitivo che fornire vernice a punto singolo, e si allinea anche con la tendenza all'estensione della vita utile degli asset nell'economia circolare.
Il controllo stazionario dei dati di qualità è la competenza interna del rivestimento container. Il ritmo della linea, la viscosità della vernice, la temperatura del forno e la distribuzione dello spessore del film costituiscono una rete di parametri accoppiati; qualsiasi deriva viene amplificata nel tasso di difetti. Le fabbriche mature includono questi parametri nel controllo statistico di processo, usando avvisi di tendenza al posto dello scarto postumo, migliorando così il tasso di conformità al primo colpo e riducendo sprechi di vernice ed energia. Per un prodotto come il container, che persegue l'efficienza in modo estremo, il grado di raffinatezza della gestione della qualità spesso determina il costo totale più delle prestazioni di un singolo materiale.
La durabilità e l'aspetto del rivestimento container richiedono un equilibrio tra ritmo e qualità. Il ritmo della linea di assemblaggio determina un tempo di sosta per container estremamente breve; la vernice deve asciugare in superficie in pochi minuti ed entrare in forno, altrimenti ostruisce la linea o genera colature e granuli. Ma più veloce è il ritmo, più elevati sono i requisiti di stabilità della vernice e finestra di applicazione; qualsiasi deriva parametrica si amplifica in difetti di massa. Pertanto le fabbriche mature pongono l'accento sul controllo stazionario dei parametri nella gestione della qualità, usando avvisi di tendenza al posto dello scarto postumo e la disciplina di processo per garantire coerenza di aspetto e protezione, anziché affidarsi al collaudo finale.
La tendenza ambientale sta ridisegnando la catena di fornitura del rivestimento container. Molti armatori nei termini di acquisto allegano limiti di sostanze pericolose e requisiti di emissione; se il fornitore soddisfa solo i test di fabbrica ignorando la misurazione in stato di applicazione, è facile incorrere in controversie all'arrivo in porto o in accettazione. Definire chiaramente nel contratto metodo di campionamento, base dei limiti e qualifiche di rilevamento è la chiave per evitare rischi di conformità transfrontaliera, ed è anche la soglia implicita per i grandi armatori nel selezionare partner. Anteporre la conformità ambientale al capitolato tecnico è più economico che rettifiche postume, e giova anche all'immagine del marchio.
I punti di attenzione di clienti e audit di fabbrica meritano considerazione. Nella selezione di vernici e officine di rivestimento, gli armatori internazionali inviano spesso team di audit per ispezionare ambiente della linea, capacità del forno, attrezzature di rilevamento e sistema di registrazione. Un archivio completo di registrazioni di processo e tracciabilità spesso ispira più fiducia di un singolo report di test. Se l'officina di rivestimento struttura e conserva quotidianamente spessore del film, parametri ambientali e risultati di prova di ogni lotto, può affrontare l'audit con tranquillità, riducendo i costi di ispezioni ripetute e il rischio di non conformità.
La logica tecnica del mercato del rinnovo differisce da quella dei nuovi container. Il rinnovo dei vecchi container avviene spesso in loco o in centri di riparazione regionali, con vincoli di ventilazione e ambientali più marcati, e i sistemi a basso odore e bassa volatilità sono preferiti. Il rinnovo richiede la valutazione dello stato del rivestimento originale: lieve chalkiness carteggiata e si riapplica la finitura, zone arrugginite sabbiate localmente e ritoccate, corrosione grave rifacimento totale, e deve prestare attenzione alla compatibilità vecchio-nuovo sistema. Includere fabbricazione di nuovi container e rinnovo in una soluzione di conformità integrata è più competitivo che fornire vernice a punto singolo, e si allinea anche con la direzione di estensione della vita utile degli asset e dell'economia circolare.
La futura direzione di sviluppo del rivestimento container è l'unità di alto solids, basso odore e miglior aspetto. Il progresso dei materiali rende possibile la sostituzione del solvente con il sistema a base d'acqua in più parti, ma l'aggiornamento della linea complementare non è trascurabile. Solo pianificando materiali, attrezzature e processo come un tutto, si può sotto un ritmo di consegna severo mantenere la linea ambientale, preservando protezione ed estetica, facendo sì che ogni container standard che circola globalmente resista alla prova di tempo e ambiente.
Il container, in quanto vettore di base del commercio globale, la cui qualità di rivestimento influisce direttamente sulla sicurezza delle merci e sull'immagine del trasporto. Un container standard nel corso di decenni di ciclo di vita subisce migliaia di sollevamenti, impilamenti e flussi transfrontalieri; il rivestimento deve mantenere sufficiente anticorrosione e resistenza all'usura anche a spessore di film molto sottile. Questa logica di protezione basata sull'efficienza, a confronto con l'approccio di spessi rivestimenti delle strutture in acciaio fisse, determina che il rivestimento container deve ottenere un equilibrio delicato tra rapida essiccazione, bassa volatilità e durabilità. Comprendere ciò evita di essere fuorviati da un singolo indicatore nella scelta dei complementi.
Dalla prospettiva della catena industriale, la fabbricazione di container è un'attività industriale altamente intensiva; qualsiasi fluttuazione nella fase di rivestimento viene amplificata in differenze di massa. Pertanto le aziende leader considerano il rivestimento un sistema ingegneristico, non una semplice applicazione di materiale. Dal pretrattamento dell'acciaio, primer di officina, spruzzatura automatica all'indurimento in forno, ogni processo ha parametri di controllo quantificabili, mantenuti in stato stazionario con metodi statistici. Questo pensiero ingegneristico fa sì che il rapporto qualità-prezzo del rivestimento container non dipenda dall'esperienza di singoli lavoratori, ma si basi su disciplina di processo replicabile e monitorabile, offrendo anche un percorso per il miglioramento qualitativo dell'intero settore.
Tornando all'origine del rivestimento container, il suo significato sta nel proteggere, col minimo consumo di risorse, la sicurezza e l'integrità delle merci nel flusso globale. La superficie da rivestire di un container è limitata, ma deve resistere per oltre dieci anni di ciclo di vita all'azione combinata di nebbia salina, UV, usura e variazioni termiche. Questa esigenza di protezione estremamente intensiva costringe a innovare materiali e processi, e spinge il settore verso una transizione progressiva dal solvente all'alto solids e al water-based. Comprendere il rivestimento container significa comprendere come la moderna verniciatura industriale cerchi un equilibrio dinamico tra efficienza, costo ed ecologia, ed è anche la logica intrinseca della longevità di questo tipo di prodotto standardizzato.
Da un'altezza settoriale, l'evoluzione del rivestimento container riflette la duplice ricerca di efficienza e responsabilità dell'intera verniciatura industriale. Protegge il funzionamento del commercio globale nel modo più intensivo e si rinnova continuamente nell'onda verde. Capirlo significa capire l'ostinazione verso affidabilità e sostenibilità dietro un prodotto standardizzato.
Guardando alla storia del rivestimento container, dal solvente all'alto solids, fino all'esplorazione del sistema a base d'acqua, ogni passo ha risposto alle duplici aspettative di efficienza e responsabilità del commercio globale. Con una forma standard estremamente semplice, porta una sapienza ingegneristica tutt'altro che semplice, e offre a tutta la verniciatura industriale un modello di equilibrio.
Domande frequenti
Domande frequenti
Domanda: Perché il rivestimento container enfatizza la rapida essiccazione?
Risposta: I container sono prodotti sulla linea di assemblaggio a un ritmo di uno ogni 2–3 minuti; il rivestimento deve asciugare in superficie in pochi minuti ed entrare in forno, altrimenti ostruisce la linea o genera colature, granuli e altri difetti. La rapida essiccazione è un requisito rigido per abbinare l'efficienza produttiva, non una semplice preferenza prestazionale.
Domanda: Cosa significa GB 30981-2020 per il rivestimento container?
Risposta: È una norma nazionale obbligatoria che stabilisce i limiti di VOC e sostanze pericolose per le vernici di protezione industriale. Il rivestimento container rientra nel suo ambito di controllo; prodotti che superano i limiti non possono essere usati conformemente, il fornitore deve fornire il rapporto di prova di terza parte della categoria corrispondente come base di consegna.
Domanda: Perché la vernice esterna del container usa spesso poliuretano alifatico?
Risposta: Il poliuretano alifatico resiste agli agenti atmosferici, mantiene il colore e resiste all'ingiallimento UV, adatto all'esposizione prolungata del container in climi globali mantenendo etichette chiare; il poliuretano aromatico ingiallisce facilmente e generalmente non è usato all'esterno.
Domanda: Qual è lo spessore del film del rivestimento container di solito?
Risposta: Lo spessore del film del rivestimento container è di solito più sottile delle strutture in acciaio a forte anticorrosione, con "multistrato sottile + rapida essiccazione" per soddisfare l'equilibrio tra ritmo e vita utile; il DFT specifico dipende dalla specifica di fabbricazione e dal TDS del prodotto, non si afferma con numeri in questo articolo, deve fare riferimento ai documenti tecnici.
Domanda: Cosa significa "stato di applicazione" per i limiti di VOC?
Risposta:GB 30981-2020 utilizza solitamente i g/L nello stato di applicazione (incluso il diluente) come base per i limiti. L'aggiunta di diluente modifica significativamente il VOC misurato, pertanto il contratto dovrebbe definire il campionamento e il metodo di prova (ad es. GB/T 23985, GB/T 23986), per evitare controversie in fase di accettazione dovute a basi poco chiare.
Domanda: Quali requisiti speciali ha la finitura interna per container?
Risposta: All'interno possono essere carichi merci sensibili come alimenti, abbigliamento, ecc.; la finitura interna deve avere basso odore, bassa migrazione e soddisfare i requisiti igienico-sanitari e di sicurezza pertinenti, oltre a resistere all'umidità elevata e alla corrosione da nebbia salina all'interno, e non può essere semplicemente sostituita con epossidico ordinario.
Domanda: A cosa bisogna prestare attenzione nel rinnovo di container usati?
Risposta: Valutare prima il rivestimento originale: in caso di leggera sfarinatura, carteggiare e riapplicare la finitura; in caso di ruggine, sabbiatura locale e ritocco; in caso di corrosione grave, rifacimento totale. Anche il rinnovo è vincolato ai limiti VOC, è consigliabile scegliere sistemi a basso odore conformi.
Domanda: Perché il fondo del container si danneggia facilmente?
Risposta: Il fondo è a lungo a contatto con il suolo, i blocchi di bloccaggio e i rimorchi e subisce impatti da sollevamento, ed è un'area ad alta incidenza di danni meccanici. Si dovrebbero adottare sistemi resistenti all'usura come asfalto o epossidico a pasta densa con rinforzo locale, e pre-rivestire le saldature per garantire la copertura di spigoli e angoli.
Domanda: I rivestimenti per container a base d'acqua possono sostituire completamente quelli a solvente?
Risposta: I sistemi a base d'acqua offrono vantaggi maggiori dal punto di vista ambientale, in particolare con l'aumento della quota di finitura interna, ma l'essiccazione rapida e l'applicazione a bassa temperatura restano sfide. Attualmente prevalgono quelli a solvente ad alto contenuto solido, con l'acqua in penetrazione graduale; alla fine dipende dall'equilibrio complessivo tra velocità di linea, clima e costi.
Domanda: Come confermare che il rivestimento per container è conforme e tracciabile?
Risposta: Richiedere al fornitore il rapporto di prova di terze parti conforme alla categoria corrispondente di GB 30981-2020, e indicare nei documenti tecnici il limite VOC, il metodo di prova, il DFT di ciascuno strato e la finestra di indurimento, in modo che ogni lotto sia verificabile e tracciabile.
Letture supplementari
- Interpretazione delle normative sui limiti VOC per rivestimenti industriali protettivi: comprendere a fondo la struttura dei limiti e il percorso di conformità di GB 30981-2020.
- Progettazione di cicli anticorrosione generici per strutture in acciaio: come la logica primer-intermedio-finitura si mappa nel sistema multistrato sottile per container.
- Panoramica del sistema di standard per rivestimenti industriali: analisi sistematica del posizionamento di GB 30981-2020 nel livello degli standard.
- Verniciatura igienica per stabilimenti alimentari: progettazione igienica e conformità al contatto con alimenti
- Verniciatura di torri eoliche: cicli anticorrosione per turbine onshore e offshore
- Trattazione generale dei sistemi di rivestimenti industriali protettivi: classi di corrosione e progettazione dei cicli secondo ISO 12944