Container là "tế bào tiêu chuẩn" của thương mại toàn cầu, được xếp chồng tại cảng quanh năm, theo tàu vượt đại dương, phơi nhiễm trong điều kiện độ ẩm cao, sương muối, tia cực tím và va đập cơ học. Khác với kết cấu thép cố định, sơn container phải hoàn thành trong nhịp sản xuất cực ngắn — một dây chuyền sơn chủ đạo xuất xưởng một container mỗi 2–3 phút, điều này quyết định hệ sơn của nó phải "khô nhanh, hàm lượng rắn cao, dễ thi công". Đồng thời, là sản phẩm công nghiệp với sản lượng rất lớn, sơn container lại là đối tượng trọng điểm trong giám sát bảo vệ môi trường.
Kexin Materials (kexinMaterials) có kinh nghiệm về hệ bảo vệ công nghiệp epoxy và polyurethane, có thể mở rộng đến tối ưu hóa配套 cho sơn phủ mặt trong và sơn khung đáy container. Bài viết này dựa trên các tiêu chuẩn hiện hành như GB 30981-2020 để phân tích cấu thành hệ sơn, giới hạn quy trình và các điểm tuân thủ của sơn container. Về logic配套 chung cho kết cấu thép, có thể tham khảo thiết kế配套 chống ăn mòn chung cho kết cấu thép.
I. Môi trường làm việc và thách thức sơn phủ của container
Môi trường ăn mòn của container có thể xem là "phiên bản di động C4–C5-M": sương muối cảng biển, độ ẩm cao trên biển, tia cực tím xuyên vĩ độ, va đập nâng hạ thường xuyên. Nhưng thách thức lớn nhất không phải là cấp độ ăn mòn mà là hiệu suất sản xuất. Sơn phủ cho một container 20 feet hay 40 feet cần hoàn thành phun nhiều lớp trong vài phút trên dây chuyền và đưa vào lò sấy, do đó sơn phải:
- Khô nhanh: khô bề mặt tính bằng phút, để đáp ứng nhịp độ;
- Hàm lượng rắn cao / VOC thấp: đáp ứng giới hạn bắt buộc của GB 30981-2020;
- Chịu cơ học: kháng trầy xước khi nâng, mòn khi xếp chồng;
- Bền ngoài trời: giữ màu giữ bóng, kháng sương muối và lão hóa.
Sự ràng buộc tam giác "hiệu suất + môi trường + độ bền" này khiến sơn container trở thành một trong những chủng loại có mức độ tiêu chuẩn hóa cao nhất trong sơn công nghiệp.
II. Sơn container được tiêu chuẩn hóa theo配套
Sơn container thông dụng trong ngành thường được chia thành sơn khung đáy (sơn lót), sơn phủ mặt trong, sơn phủ mặt ngoài và sơn nhựa đường (đáy container):
- Sơn lót xưởng / sơn khung đáy: đa số dùng epoxy kẽm giàu hoặc epoxy gốc sắt đỏ, cung cấp chống ăn mòn cơ bản và chịu hàn.
- Sơn phủ mặt trong: epoxy pha nước hoặc gốc dung môi, chịu ăn mòn hàng hóa trong thùng và môi trường, thường yêu cầu mùi thấp, độ di chuyển thấp.
- Sơn phủ mặt ngoài: polyurethane aliphatic hoặc polyurethane acrylic, cung cấp chịu thời tiết, giữ màu và độ bám cho ký hiệu.
- Sơn nhựa đường / sơn đáy container: đáy thường sơn hệ nhựa đường đen hoặc epoxy dạng paste dày, kháng mòn và ăn mòn do tiếp xúc mặt đất.
Bảng dưới tổng hợp các điểm chính của配套 cho từng vị trí điển hình:
| Vị trí | Hệ đề xuất | Yêu cầu áp dụng | Khoảng DFT điển hình | Điểm kiểm soát chính |
|---|---|---|---|---|
| Khung đáy thép | Epoxy kẽm giàu / sơn lót epoxy | Chống ăn mòn, chịu hàn | Theo quy cách (thường 15–25 µm sơn lót xưởng + sơn chính) | Bảo vệ mép hàn |
| Mặt trong | Sơn phủ mặt trong epoxy | Chịu ăn mòn, độ di chuyển thấp | Theo quy cách | Mùi thấp, vệ sinh |
| Mặt ngoài (vách hông / mái) | Sơn lót epoxy + sơn phủ polyurethane | Chịu thời tiết, giữ màu | Theo quy cách | Khô nhanh, ngoại quan |
| Đáy container | Nhựa đường / epoxy paste dày | Mòn kháng, chịu va đập | Theo quy cách | Sơn dày, kháng vết lõm |
Cần nhấn mạnh: DFT trong bảng trên chỉ mang tính minh họa, thực tế phải theo quy phạm sản xuất container và TDS của sản phẩm sử dụng. Độ dày màng sơn container thường mỏng hơn kết cấu thép chống ăn mòn nặng, nhưng dùng "đa lớp sơn mỏng + khô nhanh" để cân bằng nhịp độ và tuổi thọ.
III. GB 30981-2020 và tuân thủ VOC
Sơn container thuộc phạm vi quản lý của GB 30981-2020 "Giới hạn chất có hại trong sơn bảo vệ công nghiệp". Tiêu chuẩn quốc gia bắt buộc này quy định hàm lượng VOC và giới hạn chất có hại (như kim loại nặng) trong sơn bảo vệ công nghiệp, sản phẩm vượt giới hạn sẽ bị loại tại khâu sản xuất và thi công. Với nhà máy sản xuất container, yêu cầu nhà cung cấp cung cấp báo cáo thử nghiệm bên thứ ba phù hợp giới hạn loại tương ứng đã trở thành thông lệ trong phụ lục kỹ thuật mua sắm.
Ba đường kỹ thuật chính để đáp ứng GB 30981-2020 là: pha nước, hàm lượng rắn cao, không dung môi. Ngành container do nhu cầu khô nhanh lâu nay chủ yếu dùng hệ gốc dung môi hàm lượng rắn cao, nhưng trong bối cảnh môi trường ngày càng nghiêm, tỷ trọng sơn container pha nước (đặc biệt sơn mặt trong) đang tăng. Cần lưu ý, giới hạn VOC thường được biểu thị bằng "g/L trạng thái thi công", việc thêm dung môi pha loãng sẽ thay đổi đáng kể giá trị đo thực tế, hợp đồng nên quy định phương pháp lấy mẫu và thử nghiệm (như GB/T 23985, GB/T 23986) để tránh tranh chấp nghiệm thu.
Về khung pháp lý tổng thể của quy định VOC, có thể đọc thêm giải đọc quy định giới hạn VOC sơn bảo vệ công nghiệp.
IV. Quy trình dây chuyền và quản lý độ dày màng
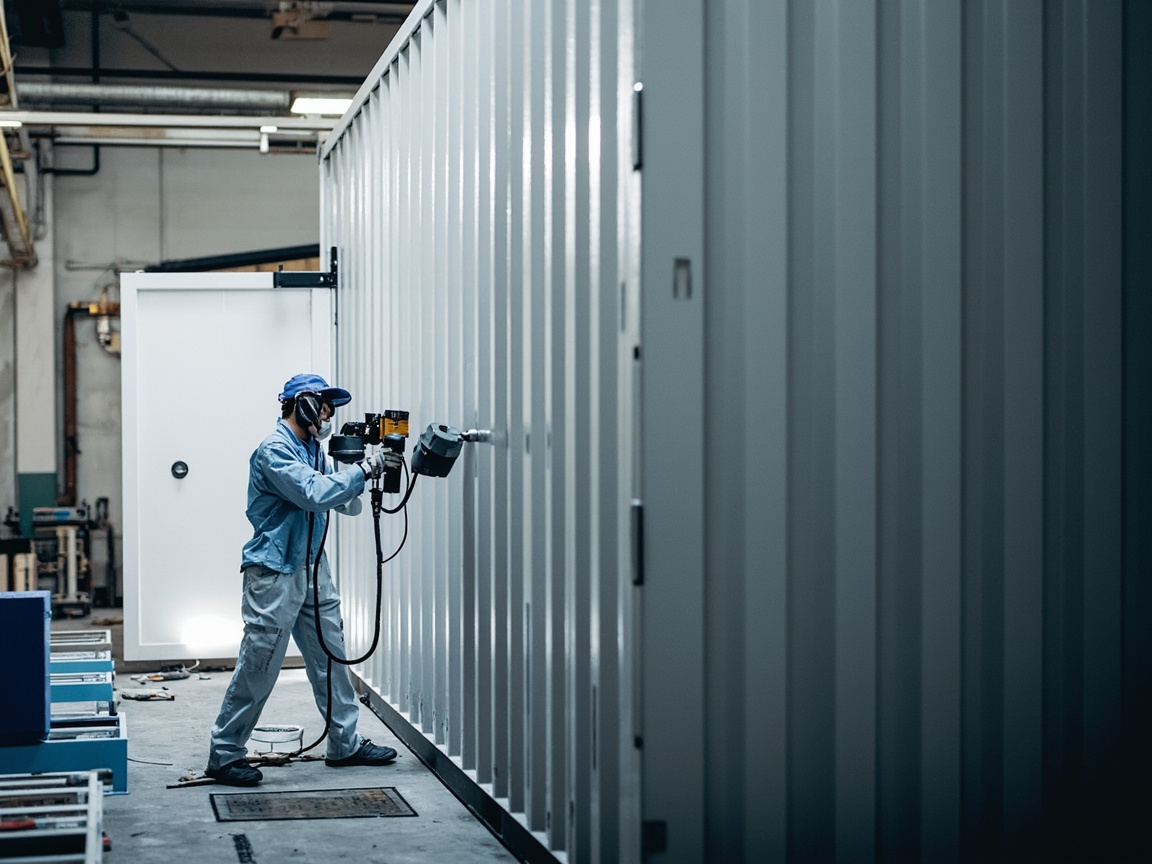
Dây chuyền sơn container thường có quy trình: xử lý trước thép (phun bi + sơn lót xưởng) → phun cát / chà nhám → phun sơn lót tự động → sấy → phun sơn mặt trong / mặt ngoài tự động → sấy → ký hiệu → kiểm tra. Điểm kiểm soát chính:
- Khớp nhịp độ: tốc độ khô của sơn phải khớp với tốc độ dây chuyền, chậm quá tắc line, nhanh quá lưu bề kém.
- Độ dày màng đều: robot phun tự động điều khiển theo chương trình, màng khô dùng máy đo từ tính kiểm tra ngẫu nhiên.
- Đường cong nhiệt lò sấy: tăng nhiệt, giữ nhiệt, làm mát phân đoạn, tránh quá sấy gây vàng sơn phủ hoặc thiếu sấy dính.
- Kiểm soát môi trường: tốc độ gió, nhiệt ẩm và độ sạch buồng phun ảnh hưởng ngoại quan và tỷ lệ khuyết tật.
V. Chịu thời tiết bên ngoài và bám dính ký hiệu
Sơn phủ mặt ngoài container cần giữ ký hiệu rõ và ngoại quan nguyên vẹn dưới khí hậu toàn cầu. Polyurethane aliphatic nhờ chịu thời tiết, giữ màu trở thành sơn phủ chủ đạo; sơn ký hiệu cần tương thích và mòn kháng với sơn phủ. Độ bám dính logo chủ container và số hiệu container thường là chỉ tiêu trực quan khi nghiệm thu.
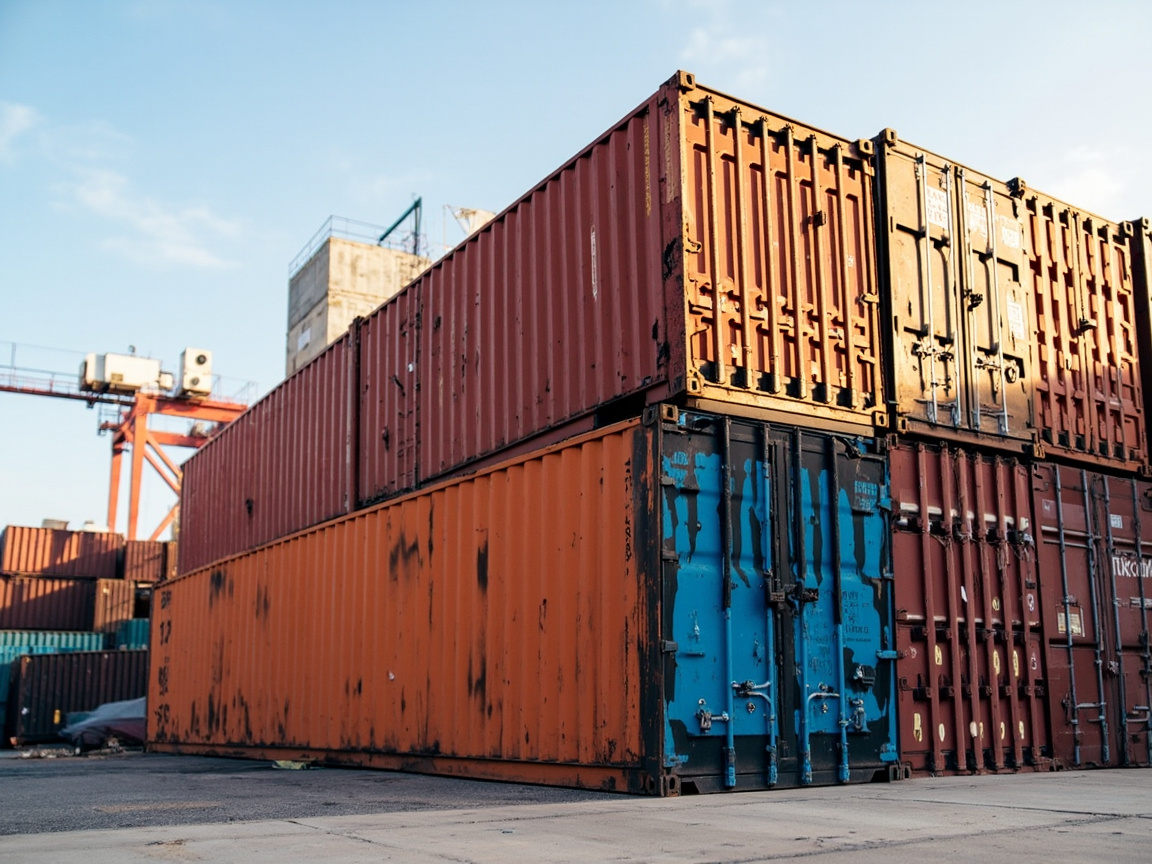
VI. Thiết kế mòn kháng cho đáy và khung đáy
Đáy container ma sát lâu dài với mặt đất, khóa xoắn, xe kéo, là khu vực hư hỏng cơ học cao. Ngoài dùng nhựa đường hoặc epoxy paste dày, thiết kế thường tăng độ dày màng, gia cường cục bộ để kéo dài tuổi thọ. Mối hàn khung đáy nên sơn trước và đảm bảo độ phủ góc cạnh, ngăn rỉ sét lan rộng sau khi nứt màng sơn do rung động vận chuyển.
VII. Sửa chữa và làm mới
Làm mới container cũ cần đánh giá trạng thái màng sơn gốc: phấn hóa nhẹ thì chà rồi sơn lại mặt; chỗ rỉ thì phun cát cục bộ bả lót bả phủ; ăn mòn nặng thì làm lại toàn bộ. Làm mới cũng bị giới hạn VOC ràng buộc, nên chọn hệ mùi thấp tuân thủ, giảm ảnh hưởng sức khỏe khi thi công tại chỗ.
VIII. Hiểu lầm chọn loại và đề xuất quy phạm
Hiểu lầm 1: Sơn container càng dày càng tốt. Sai. Quá dày ảnh hưởng nhịp và chi phí, có thể nứt; nên kiểm soát theo khoảng sổ tay quy cách.
Hiểu lầm 2: VOC chỉ xem giá trị xuất xưởng. Sai. Trạng thái thi công (gồm dung môi pha loãng) mới là cơ sở giới hạn, hợp đồng phải quy định phương pháp thử.
Hiểu lầm 3: Mặt ngoài có thể dùng polyurethane thơm. Sai. Loại thơm dễ vàng, mặt ngoài container nên ưu tiên aliphatic để đảm bảo giữ màu.
Hiểu lầm 4: Mùi sơn mặt trong không quan trọng. Sai. Trong thùng có thể chở hàng nhạy cảm, sơn mặt trong nên độ di chuyển thấp, mùi thấp và đáp ứng yêu cầu vệ sinh an toàn liên quan.
Kexin Materials (kexinMaterials) đề xuất trong tệp tin kỹ thuật配套 container nêu rõ DFT từng lớp, cửa sổ đóng rắn và giới hạn môi trường, đồng thời lấy báo cáo thử nghiệm VOC bên thứ ba làm căn cứ giao hàng, để phù hợp yêu cầu bắt buộc của GB 30981-2020. Về toàn cảnh hệ tiêu chuẩn, có thể đọc thêm tổng thuật hệ tiêu chuẩn sơn công nghiệp.
IX. Kinh tế kỹ thuật và tuân thủ toàn cầu của sơn container
Container là sản phẩm lưu thông toàn cầu có tính tiêu chuẩn hóa cao, quyết định sơn phủ của nó mang đặc trưng kép "kinh tế quy mô + tuân thủ toàn cầu". Một dây chuyền chủ đạo xuất xưởng một container mỗi 2–3 phút, tốc độ khô và độ ổn định thi công của sơn quyết định trực tiếp thông lượng dây chuyền và chi phí đơn vị. Đơn giá sơn chỉ là một phần nhỏ chi phí, do khô chậm gây tắc line, do tỷ lệ khuyết tật cao gây làm lại mới là chi phí ẩn thực sự. Vì vậy trong ngành container, "tính thích ứng quy trình" của sơn thường quyết định tổng chi phí sở hữu hơn đơn giá.
Tuân thủ môi trường là tuyến chính thứ hai của sơn container. GB 30981-2020 đưa sơn container vào phạm vi giới hạn chất có hại sơn bảo vệ công nghiệp, yêu cầu VOC và kim loại nặng đạt chuẩn. Đồng thời, các hãng tàu và chủ container lớn toàn cầu cũng ngày càng quan tâm dấu chân môi trường của lớp sơn, một số bên mua quốc tế đính kèm giới hạn VOC hoặc chất cụ thể trong điều khoản mua sắm. Nhà cung cấp nếu chỉ đáp ứng thử nghiệm xuất xưởng mà bỏ qua đo thực tế trạng thái thi công (gồm dung môi pha loãng) rất dễ sinh tranh chấp khi nghiệm thu. Hợp đồng nêu rõ phương pháp lấy mẫu (như GB/T 23985, GB/T 23986) và cơ sở giới hạn là chìa khóa tránh rủi ro.
Sơn nước hóa là hướng tiến hóa quan trọng của sơn container. Sơn mặt trong nước do mùi thấp, độ di chuyển thấp, có ưu thế hơn trong các tình huống hàng hóa nhạy cảm như thực phẩm, quần áo; nhưng hệ sơn nước nhạy cảm với nhiệt độ và độ ẩm, ở nhiệt độ thấp độ ẩm cao khô chậm, dễ bị trắng mốc, cần năng lực phòng sấy dây chuyền và nâng cấp đi kèm hút ẩm điều hòa. Hiện nay ngành chủ yếu dùng sơn gốc dung môi hàm lượng rắn cao, sơn nước thấm dần, sự chuyển tiếp này không phải là thay thế vật liệu đơn giản, mà là tái cấu trúc hệ thống quy trình dây chuyền, năng lượng và chi phí.
Từ góc độ vòng đời toàn bộ, thị trường tân trang container cũng rất lớn. Nếu tân trang container cũ tiếp tục dùng hệ VOC cao, tại công trường tác động đến sức khỏe và môi trường rõ rệt hơn, do đó khâu tân trang nhu cầu với hệ sơn nước, mùi thấp thường mạnh hơn sản xuất container mới. Đối với bên cung cấp dịch vụ sơn, xây dựng phương án tuân thủ tích hợp "container mới + tân trang" có sức cạnh tranh hơn việc chỉ cung cấp sơn đơn lẻ.
Đáng nhấn mạnh, "nhanh" của sơn container tuyệt đối không có nghĩa là "cẩu thả". Độ đồng đều chiều dày màng phun tự động, độ ổn định đường cong nhiệt độ phòng sấy, độ tin cậy bám dính nhãn hiệu, đều là yếu tố ảnh hưởng đến ngoại quan và hiệu quả bảo vệ thân container trong toàn vòng đời. Đưa nhịp độ dây chuyền, giới hạn môi trường và chỉ tiêu chất lượng vào cùng một bản thông số kỹ thuật để thống nhất quy hoạch, mới là dấu hiệu trưởng thành của việc lựa chọn sơn container.
X. Đọc sâu công thức và chi tiết thi công sơn container
Nhu cầu khô nhanh của sơn container bắt nguồn từ nhịp độ dây chuyền, mà đằng sau là sự cân bằng tinh tế giữa công thức và quy trình. Sơn lót xưởng phải cung cấp chống gỉ tạm thời trong thời gian ngắn và không làm nhiễu độ bám sau; sơn chính thì phải khô bề mặt trong vài phút, đóng rắn nhanh trong phòng sấy, đồng thời duy trì đủ độ chảy màng và ngoại quan. Epoxy hàm lượng rắn cao bằng cách giảm dung môi đến mức thấp nhất, duy trì độ nhớt thi công đồng thời tăng chiều dày màng một lớp, là hướng đi chủ đạo cân bằng hiệu quả và môi trường; hệ sơn nước thay dung môi bằng nước, giảm further mùi và rủi ro sức khỏe, nhưng đặt yêu cầu cao hơn với hút ẩm phòng sấy và kiểm soát chảy màng.
Điểm quan tâm công thức của sơn mặt trong khác với sơn ngoài. Bên trong thùng có thể tiếp xúc ngắn hạn với các loại hàng hóa, nên sơn mặt trong nhấn mạnh độ di chuyển thấp, mùi thấp và chịu ẩm nhiệt, một số dụng途 nhạy cảm còn yêu cầu tuân thủ khung vệ sinh và an toàn liên quan. Điều này thúc đẩy sơn mặt trong phát triển sang epoxy nước hoặc hệ biến tính di chuyển thấp. Sơn mặt ngoài chủ yếu dùng polyurethane mạch aliphatic, độ chịu thời tiết và giữ màu đến từ cấu trúc isocyanate aliphatic ổn định, dưới tia cực tím dài hạn khó vàng hóa; nếu đổi sang hệ thơm, dù chi phí thấp hơn chút, nhưng vài tháng đã vàng rõ, ảnh hưởng nhãn hiệu chủ thùng và ngoại quan, nên sơn mặt ngoài không được thỏa hiệp về chịu thời tiết.
Đáy thùng và khung đáy chịu tổn thương cơ học, thiết kế lớp phủ tập trung vào chịu mài mòn và chống va cấn. Hệ nhựa đường hoặc epoxy dạng paste dày hấp thụ va đập qua chiều dày màng cao và độ dẻo, nhưng hệ nhựa đường màu tối, khó nhận biết khuyết tật, và bị hạn chế dưới một số yêu cầu môi trường. Xu hướng hiện đại là thay bằng epoxy paste dày hàm lượng rắn cao, cân bằng chịu mài mòn và khả năng kiểm tra. Mối hàn khung đáy và góc cạnh là điểm tổn thương cao, kỷ luật quy trình sơn lót trước và phủ góc cạnh trực tiếp quyết định điểm bắt đầu gỉ của đáy thùng trong chu kỳ sử dụng.
Quản lý chiều dày màng trên dây chuyền dựa vào tự động hóa. Robot phun theo chương trình cài sẵn kiểm soát đi súng và chồng màng, kết hợp lấy mẫu kiểm bằng lược màng ướt và máy đo chiều dày màng khô, đảm bảo các lớp chiều dày màng đồng đều và đạt chuẩn. Đường cong nhiệt độ phòng sấy kiểm soát phân đoạn, tránh quá sấy gây vàng mặt phủ hoặc thiếu sấy gây dính. Bất kỳ trôi tham số nào, sẽ bị phóng đại ở tỷ lệ khuyết tật, do đó quản lý chất lượng sơn container bản chất là kiểm soát ổn định bốn tham số "nhịp độ — độ nhớt — nhiệt độ — chiều dày màng".
Logic kỹ thuật thị trường tân trang khác container mới. Tân trang container cũ thường tại công trường hoặc trung tâm sửa chữa vùng, ràng buộc thông gió và môi trường nổi bật hơn, hệ mùi thấp, bay hơi thấp được ưa chuộng; đồng thời tân trang cần đánh giá trạng thái lớp phủ cũ, phấn hóa nhẹ mài rồi sơn lại mặt phủ, vị trí gỉ phun cát bù cục bộ, ăn mòn nặng thì làm lại toàn bộ. Lựa chọn công thức tân trang nên cân nhắc tương hợp với hệ mới, tránh vấn đề giữa lớp, và trong hợp đồng làm rõ giới hạn môi trường và phương phápTesting, để nghiệm thu có căn cứ.
Góc độ tuân thủ toàn cầu của sơn container đáng triển khai. Container lưu chuyển trên toàn thế giới, các nước khác nhau về mức kiểm soát chất có hại và phát thải, người mua kèm giới hạn trong điều khoản mua hàng ngày càng phổ biến. Nếu nhà cung cấp chỉ thỏa mãnTesting xuất xưởng, mà bỏ qua đo thực tế chất bay hơi ở trạng thái vận chuyển và thi công, rất dễ sinh tranh chấp khi nghiệm thu hoặc đến cảng. Do đó trong hợp đồng làm rõ phương pháp lấy mẫu, cơ sở giới hạn và tư cách cơ quanTesting, là chìa khóa tránh rủi ro tuân thủ xuyên biên giới, cũng là ngưỡng ngầm chủ container lớn sàng lọc nhà cung cấp.
Chuyển đổi sơn nước hóa với dây chuyền là tái cấu trúc hệ thống. Sơn mặt trong nước dù mùi thấp, di chuyển thấp, nhưng khô phụ thuộc nhiệt độ độ ẩm môi trường, nhiệt độ thấp độ ẩm cao dễ trắng mốc, chảy màng kém. Nghĩa là dây chuyền phải配套 hút ẩm điều hòa và kiểm soát đường cong phòng sấy tinh tế hơn, năng lượng và đầu tư thiết bị tăng. Nhiều nhà máy khi chuyển hệ nước, đánh giá thấp độ phức tạp cải tạo quy trình, dẫn đến tỷ lệ đạt giai đoạn đầu thấp. Đường lối đúng là quy hoạch đồng bộ chuyển vật liệu và nâng cấp dây chuyền, dùng ổn định quy trình đổi lấy lợi ích môi trường và thương hiệu dài hạn, thay vì coi sơn nước là thay thế đơn giản.
Thị trường tân trang đang tái cấu trúc cục cung ứng. Tân trang container cũ phần lớn tại công trường hoặc trung tâm sửa chữa vùng, ràng buộc thông gió và môi trường nổi bật hơn, hệ mùi thấp, bay hơi thấp được ưa chuộng. Tân trang cần đánh giá trạng thái lớp phủ cũ, phấn hóa nhẹ mài rồi sơn lại mặt phủ, vị trí gỉ phun cát bù cục bộ, ăn mòn nặng thì làm lại toàn bộ, và phải quan tâm tương hợp hệ cũ mới. Đưa sản xuất container mới và tân trang vào phương án tuân thủ tích hợp, có sức cạnh tranh hơn cung sơn đơn điểm, cũng phù hợp hơn xu hướng kéo dài tuổi thọ tài sản dưới kinh tế tuần hoàn.
Kiểm soát ổn định dữ liệu chất lượng là nội công sơn container. Nhịp độ dây chuyền, độ nhớt sơn, nhiệt độ phòng sấy, phân bố chiều dày màng, cấu thành mạng tham số ghép nối lẫn nhau, bất kỳ trôi nào đều bị phóng đại ở tỷ lệ khuyết tật. Nhà máy trưởng thành đưa các tham số vào kiểm soát quá trình thống kê, dùng cảnh báo xu hướng thay vì loại bỏ phế sau sự việc, vừa nâng tỷ lệ đạt lần đầu, vừa giảm lãng phí sơn và năng lượng. Với sản phẩm cực kỳ追求 hiệu quả như container, mức độ tinh tế quản lý chất lượng, thường quyết định tổng chi phí hơn tính năng vật liệu đơn lẻ.
Độ bền và ngoại quan sơn container, cần tìm cân bằng giữa nhịp điệu và chất lượng. Nhịp điệu dây chuyền quyết định thời gian dừng mỗi thùng cực ngắn, sơn phải hoàn thành khô bề mặt trong vài phút và vào phòng sấy, nếu không sẽ tắc dây chuyền hoặc sinh chảy nhỏ giọt và hạt. Nhưng nhịp càng nhanh, yêu cầu với độ ổn định sơn và cửa sổ thi công càng cao, bất kỳ trôi tham số nào cũng phóng đại thành khuyết tật hàng loạt. Do đó nhà máy trưởng thành đặt trọng tâm quản lý chất lượng vào kiểm soát ổn định tham số, dùng cảnh báo xu hướng thay loại bỏ phế sau, dùng kỷ luật quy trình đảm bảo nhất quán ngoại quan và bảo vệ, thay vì dựa vào nghiệm thu cuối để cứu vãn.
Xu hướng môi trường đang tái cấu trúc chuỗi cung ứng sơn container. Nhiều chủ container kèm giới hạn chất có hại và yêu cầu phát thải trong điều khoản mua hàng, nhà cung cấp nếu chỉ thỏa mãnTesting xuất xưởng mà bỏ qua đo thực tế trạng thái thi công, rất dễ sinh tranh chấp khi đến cảng hoặc nghiệm thu. Trong hợp đồng làm rõ phương pháp lấy mẫu, cơ sở giới hạn và tư cáchTesting, là chìa khóa tránh rủi ro tuân thủ xuyên biên giới, cũng là ngưỡng ngầm chủ container lớn sàng lọc đối tác. Đưa tuân thủ môi trường lên trước bản thông số kỹ thuật, kinh tế hơn sửa sau, cũng có lợi hơn cho hình ảnh thương hiệu.
Điểm quan tâm kiểm tra xưởng và kiểm toán khách hàng đáng coi trọng. Chủ container quốc tế khi chọn sơn và nhà máy sơn, thường cử đội kiểm toán kiểm tra môi trường dây chuyền, năng lực phòng sấy, thiết bịTesting và hệ thống hồ sơ. Một bộ hồ sơ quá trình hoàn chỉnh và truy xuất được, thường giành được tin cậy hơn báo cáoTesting đơn điểm. Nhà máy sơn nếu thường ngày cấu trúc lưu lại chiều dày màng, tham số môi trường và kết quả kiểm tra mỗi lô, khi kiểm xưởng sẽ ung dung ứng phó, giảm chi phí đón kiểm lặp lại, cũng hạ rủi ro tuân thủ.
Logic kỹ thuật thị trường tân trang khác container mới. Tân trang container cũ phần lớn tại công trường hoặc trung tâm sửa chữa vùng, ràng buộc thông gió và môi trường nổi bật hơn, hệ mùi thấp, bay hơi thấp được ưa chuộng. Tân trang cần đánh giá trạng thái lớp phủ cũ, phấn hóa nhẹ mài rồi sơn lại mặt phủ, vị trí gỉ phun cát bù cục bộ, ăn mòn nặng thì làm lại toàn bộ, và phải quan tâm tương hợp hệ cũ mới. Đưa sản xuất container mới và tân trang vào phương án tuân thủ tích hợp, có sức cạnh tranh hơn cung sơn đơn điểm, cũng phù hợp hơn hướng kéo dài tuổi thọ tài sản và kinh tế tuần hoàn.
Hướng phát triển tương lai sơn container, là thống nhất hàm lượng rắn cao hơn, mùi thấp hơn và ngoại quan ưu hơn. Tiến bộ vật liệu làm hệ nước thay thế sơn gốc dung môi ở nhiều vị trí thành可能, nhưng nâng cấp dây chuyền配套 không thể bỏ qua. Chỉ có quy hoạch tổng thể vật liệu, thiết bị và quy trình, mới có thể dưới nhịp độ giao hàng khắc nghiệt vừa giữ底线 môi trường, vừa duy trì bảo vệ và thẩm mỹ, thực sự để mỗi thùng tiêu chuẩn lưu chuyển toàn cầu đều chịu được kiểm nghiệm của thời gian và môi trường.
Container là载体 cơ sở thương mại toàn cầu, chất lượng sơn trực tiếp ảnh hưởng an toàn hàng hóa và hình ảnh vận chuyển. Một thùng tiêu chuẩn trong vài chục năm vòng đời phải trải qua hàng nghìn lần nâng, xếp chồng và lưu chuyển xuyên biên giới, lớp phủ phải dưới chiều dày màng cực mỏng vẫn duy trì đủ năng lực chống ăn mòn và chịu mài mòn. Logic bảo vệ ưu tiên hiệu quả này, đối chiếu với tư duy sơn dày kết cấu thép cố định, cũng quyết định sơn container phải đạt cân bằng tinh xảo giữa khô nhanh, bay hơi thấp và bền. Hiểu điểm này, mới không bị chỉ tiêu đơn lẻ đánh lừa khi chọn配套.
Từ góc độ chuỗi công nghiệp, sản xuất container là hoạt động công nghiệp cực kỳ tập trung, bất kỳ dao động nào của khâu sơn đều bị phóng đại thành khác biệt hàng loạt. Do đó doanh nghiệp dẫn đầu coi sơn là hệ thống công trình,而非 đơn thuần bôi vật liệu. Từ tiền xử lý thép, sơn lót xưởng, phun tự động đến đóng rắn phòng sấy, mỗi công đoạn đều có tham số kiểm soát định lượng, và duy trì ổn định bằng phương pháp thống kê. Tư duy công trình hóa này, làm tính kinh tế sơn container không còn dựa vào kinh nghiệm công nhân cá biệt, mà xây dựng trên kỷ luật quy trình có thể sao chép, có thể giám sát, cũng cung cấp đường lối nâng cao chất lượng toàn ngành.
Quay lại bản nguyên sơn container, ý nghĩa tồn tại của nó là dùng tiêu hao tài nguyên thấp nhất, bảo vệ an toàn và toàn vẹn hàng hóa lưu chuyển toàn cầu. Diện tích sơn một thùng có hạn, nhưng phải trong hơn mười năm vòng đời chống lại tác dụng tổng hợp muối sương, cực tím, mài mòn và biến nhiệt. Nhu cầu bảo vệ cực kỳ tập trung này, ép buộc vật liệu và quy trình không ngừng đổi mới, cũng thúc đẩy ngành từ sơn gốc dung môi chuyển đổi dần sang hàm lượng rắn cao, sơn nước. Hiểu sơn container, tức hiểu cách sơn công nghiệp hiện đại tìm cân bằng động giữa hiệu quả, chi phí và môi trường, cũng là logic nội tại loại sản phẩm tiêu chuẩn hóa này trường thịnh.
Đứng ở tầm cao ngành, sự tiến hóa sơn container, phản chiếu sự theo đuổi kép hiệu quả và trách nhiệm của toàn bộ sơn công nghiệp. Nó dùng cách tập trung nhất bảo vệ vận hành thương mại toàn cầu, cũng không ngừng tự đổi mới trong làn sóng môi trường. Đọc hiểu nó, tức đọc hiểu sự kiên trì với tin cậy và bền vững đằng sau sản phẩm tiêu chuẩn hóa.
Nhìn lại lộ trình phát triển sơn container, từ sơn gốc dung môi đến hàm lượng rắn cao, rồi đến thăm dò hệ sơn nước, mỗi bước đều hưởng ứng kỳ vọng kép hiệu quả và trách nhiệm của thương mại toàn cầu. Nó mang hình thái tiêu chuẩn cực kỳ giản đơn, lại gánh vác trí tuệ công trình cực không đơn giản, cũng lập nên một mẫu về cân bằng cho toàn bộ sơn công nghiệp.
Câu hỏi thường gặp
Câu hỏi thường gặp
Hỏi: Tại sao sơn container nhấn mạnh khô nhanh?
Đáp: Container trên dây chuyền sản xuất với nhịp 2–3 phút một cái, lớp phủ phải khô bề mặt trong vài phút và vào phòng sấy, nếu không sẽ tắc dây hoặc sinh khuyết tật chảy nhỏ giọt, hạt. Khô nhanh là yêu cầu cứng khớp với hiệu quả sản xuất, không phải sở thích tính năng đơn thuần.
Hỏi: GB 30981-2020 đối với sơn container có ý nghĩa gì?
Đáp: Nó là tiêu chuẩn quốc gia bắt buộc, quy định giới hạn VOC và chất có hại của sơn bảo vệ công nghiệp. Sơn container thuộc phạm vi kiểm soát, sản phẩm vượt giới hạn không thể dùng hợp quy, nhà cung cấp phải cung cấp báo cáoTesting bên thứ ba tương ứng loại làm căn cứ giao hàng.
Hỏi: Tại sao sơn mặt ngoài container thường dùng polyurethane aliphatic?
Đáp: Polyurethane aliphatic chịu thời tiết, giữ màu, kháng vàng hóa cực tím, phù hợp container phơi lâu dưới khí hậu toàn cầu và giữ nhãn hiệu rõ; polyurethane thơm dễ vàng hóa,一般 không dùng mặt ngoài.
Hỏi: Chiều dày màng sơn container thường bao nhiêu?
Đáp: Chiều dày màng sơn container thường mỏng hơn kết cấu thép chống ăn mòn nặng, dùng "đa lớp mỏng + khô nhanh" thỏa mãn cân bằng nhịp độ và tuổi thọ, DFT cụ thể theo quy phạm chế tạo và TDS sản phẩm mà định, không断言 bằng số trong bài này, nên lấy văn bản kỹ thuật làm chuẩn.
Hỏi: "Trạng thái thi công" của giới hạn VOC là ý nghĩa gì?
Đáp:GB 30981-2020 thường lấy g/L ở trạng thái thi công (bao gồm dung môi pha loãng) làm cơ sở giới hạn. Việc thêm dung môi pha loãng sẽ thay đổi đáng kể VOC đo thực tế, do đó hợp đồng cần quy định phương pháp lấy mẫu và kiểm nghiệm (như GB/T 23985, GB/T 23986) để tránh tranh chấp khi nghiệm thu do không rõ cơ sở.
Hỏi: Sơn phủ trong container có yêu cầu đặc biệt gì?
Đáp: Bên trong có thể chở hàng nhạy cảm như thực phẩm, quần áo, sơn phủ trong nên có mùi thấp, độ di chuyển thấp và đáp ứng các yêu cầu vệ sinh và an toàn liên quan, đồng thời chịu được độ ẩm cao và ăn mòn sương muối trong container, không thể chỉ thay thế bằng epoxy thông thường.
Hỏi: Khi sơn lại container cũ cần lưu ý gì?
Đáp: Trước tiên đánh giá lớp phủ cũ: phấn hóa nhẹ thì mài và sơn phủ lại, rỉ sét thì phun cát bổ sung cục bộ, ăn mòn nặng thì làm lại toàn bộ. Sơn lại cũng bị ràng buộc bởi giới hạn VOC, nên chọn hệ thống có mùi thấp tuân thủ quy định.
Hỏi: Tại sao đáy container dễ hỏng?
Đáp: Đáy container lâu dài ma sát với mặt đất, khóa xoắn, xe kéo và chịu va đập khi cẩu, là khu vực dễ hư hỏng cơ học. Nên dùng hệ thống mài mòn như nhựa đường hoặc epoxy dạng paste dày và gia cường cục bộ, sơn lót trước mối hàn để đảm bảo phủ góc cạnh.
Hỏi: Sơn container sơn nước có thể thay thế hoàn toàn sơn gốc dung môi không?
Đáp: Hệ thống sơn nước có ưu thế hơn về môi trường, đặc biệt tỷ lệ sơn phủ trong tăng, nhưng khô nhanh và thi công nhiệt độ thấp vẫn là thách thức. Hiện nay chủ yếu dùng sơn gốc dung môi hàm lượng rắn cao, sơn nước thấm dần, cuối cùng phụ thuộc vào sự cân bằng tổng hợp giữa tốc độ dây chuyền, khí hậu và chi phí.
Hỏi: Làm sao xác nhận sơn container tuân thủ và truy xuất được?
Đáp: Yêu cầu nhà cung cấp cung cấp báo cáo kiểm nghiệm bên thứ ba phù hợp với loại tương ứng của GB 30981-2020, và ghi rõ giới hạn VOC, phương pháp kiểm nghiệm, DFT từng lớp và cửa sổ đóng rắn trong tài liệu kỹ thuật, để mỗi lô sản phẩm có thể kiểm tra và truy xuất.
Đọc thêm
- Giải đọc quy định giới hạn VOC sơn bảo vệ công nghiệp: Hiểu sâu cấu trúc giới hạn và lộ trình tuân thủ của GB 30981-2020.
- Thiết kế配套 chống ăn mòn chung cho kết cấu thép: Logic lót—trung gian—phủ ánh xạ thế nào vào hệ sơn mỏng đa lớp của container.
- Tổng quan hệ thống tiêu chuẩn sơn công nghiệp: Tổng hợp có hệ thống vị trí của GB 30981-2020 trong cấp bậc tiêu chuẩn.
- Sơn cấp vệ sinh nhà máy thực phẩm: Thiết kế vệ sinh và tuân thủ tiếp xúc thực phẩm
- Sơn tháp tuabin gió:配套 chống ăn mòn cho tuabin trên bờ và ngoài khơi
- Tổng luận hệ thống sơn bảo vệ công nghiệp: Cấp ăn mòn ISO 12944 và thiết kế配套