“El epoxi sin disolvente” es una de las direcciones de revestimiento más observadas en el campo de la anticorrosión pesada en los últimos años. Elimina casi por completo el 30%–60% de solventes volátiles presentes en el epoxi tradicional a base de disolvente, formando película solo con resina, agente de curado, cargas y una pequeña cantidad de diluyente reactivo, logrando así VOC casi cero y un espesor de película seca de cientos de micras en una sola aplicación. Para escenarios de gran superficie, alta corrosión y estricta supervisión ambiental como el interior de tanques de almacenamiento, tuberías enterradas y plataformas marinas, el epoxi sin disolvente es casi la solución preferida de ”larga vida anticorrosiva y al mismo tiempo emisiones conformes”. Pero sin disolvente no significa ”aplicar a la ligera”: tiene alta viscosidad, reacción rápida y exigencias rigurosas sobre la mezcla de los dos componentes y el equipo de aplicación; el costo de un error de proceso es mayor que con el tipo a base de disolvente. Este artículo explica sistemáticamente el revestimiento epoxi sin disolvente para anticorrosión pesada, desde el mecanismo, formación de película, aplicación hasta la selección, ayudando a los ingenieros a actuar con fundamento tanto en el diseño como en el sitio.
Como proveedor de sistemas de anticorrosión pesada, Kexin New Materials (kexinMaterials) adopta en gran medida el epoxi sin disolvente en el revestimiento de tanques y estructuras marinas, y lo diseña y verifica según el límite de VOC para tipo sin disolvente de GB 30981-2020 (nivel ≤ 60 g/L), ofreciendo una solución integral de proceso de rociado térmico de dos componentes. Los límites de proceso de este artículo provienen directamente de estas prácticas de soporte de primera línea.
I. Qué es el epoxi sin disolvente
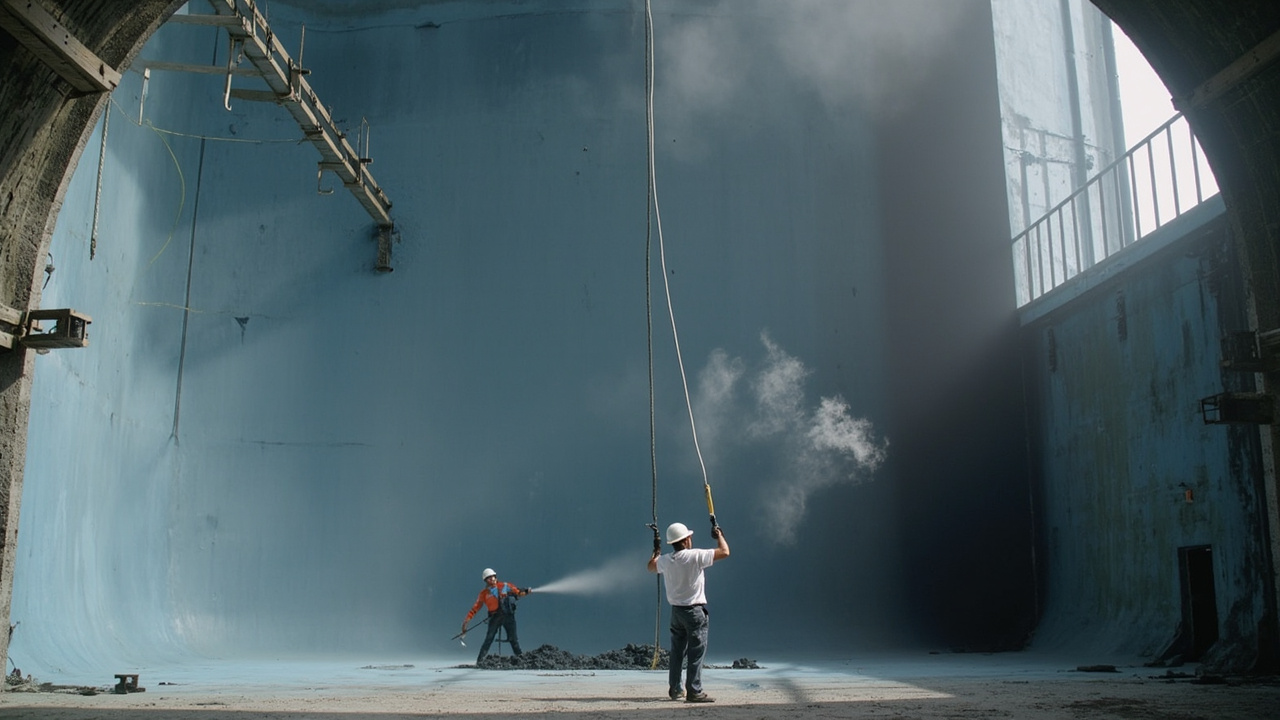
El epoxi sin disolvente (solvent-free / 100% solids epoxy) se refiere a una formulación con contenido extremadamente bajo de solventes orgánicos volátiles (generalmente VOC ≤ 60 g/L, según el límite para tipo sin disolvente de GB 30981-2020), donde la materia formadora de película queda casi totalmente en la película seca. Está compuesto por dos componentes:
- Componente A (principal): resina epoxi líquida de bajo peso molecular (como epoxi de bisfenol A tipo E-51/E-44), diluyente reactivo (como éter de glicidilo butílico y otros diluyentes epoxi mono/polifuncionales que participan en el entrecruzamiento en lugar de evaporarse), cargas laminares o resistentes a la abrasión;
- Componente B (agente de curado): aminas (poliamida, amina modificada, amina fenólica, etc.), que reaccionan con el epoxi abriendo el anillo para entrecruzar.
El “diluyente reactivo” es clave: reduce la viscosidad sin evaporarse, sino participando en la red de curado, por lo que se llama ”reactivo” y no solvente común. Esta es la base de que el epoxi sin disolvente tenga bajo VOC y alto contenido de sólidos. Se debe aclarar un malentendido común: el epoxi sin disolvente no es ”sin ningún diluyente”, sino sin diluyente volátil; su ”solvente” es un componente reactivo que participa en la reacción y queda finalmente en la película, por lo que el contenido de sólidos en volumen puede acercarse al 100%.
II. Ventajas de VOC cero y película gruesa en una sola aplicación
Ventajas centrales del epoxi sin disolvente frente al epoxi a base de disolvente:
- Casi cero VOC: cumple con el límite de tipo sin disolvente ≤ 60 g/L de GB 30981-2020 (ver Límites de VOC en revestimientos industriales (GB 30981) de este lote), más seguro y fácil de aprobar en inspección ambiental al aplicarse en espacios confinados (interior de tanques);
- Película gruesa en una sola aplicación: contenido de sólidos en volumen cercano al 100%, una sola capa puede formar película de 300–1000 µm (según formulación y equipo), ahorrando múltiples aplicaciones y tiempos entre capas;
- Sin retención de solvente: si el epoxi a base de disolvente es demasiado grueso, el solvente queda atrapado causando poros, burbujas y curado deficiente; el sin disolvente no tiene este riesgo, el espesor es confiable;
- Densa y baja permeabilidad: alta densidad de entrecruzamiento, sin poros de solvente, la permeabilidad de agua y oxígeno es menor que la del tipo a base de disolvente, mejor barrera;
- Resistente a abrasión y químicos: alta carga y red densa, adecuada para tanques, pisos, tuberías y otros casos de desgaste y contacto químico.
Cabe enfatizar que la ”película gruesa en una sola aplicación” no es solo un tema de eficiencia, sino de riesgo de calidad: múltiples aplicaciones de tipo a base de disolvente, si hay contaminación entre capas o pérdida de control del intervalo de repintado, fácilmente sufren desprendimiento entre capas; el epoxi sin disolvente reduce el número de capas, disminuyendo sistémicamente la probabilidad de falla entre capas. Pero el costo es una baja tolerancia a errores en una sola aplicación, con exigencias más estrictas sobre uniformidad de mezcla, temperatura del sustrato y humedad ambiental.
III. Mecanismo de formación de película y entrecruzamiento
El epoxi sin disolvente se cura por reacción de adición con apertura de anillo entre el grupo epoxi —CH(O)CH— y el grupo amino —NH₂ / —NH—:
Grupo epoxi + grupo amino → alcohol amina secundaria/terciaria (enlace éter β-hidroxílico)
La velocidad de curado depende de la temperatura, tipo de agente de curado y promotores. Las aminas fenólicas pueden curar a baja temperatura (5℃ o incluso menos), adecuadas para invierno o zonas de tanques fríos; las poliamidas tienen buena flexibilidad pero curan lento a baja temperatura. La formulación debe equilibrar entre ”vida útil (pot life)” y ”velocidad de curado”: el sistema sin disolvente genera mucho calor de reacción y sube rápido de viscosidad, la vida útil suele ser más corta que la del tipo a base de disolvente, debe mezclarse y usarse al momento, según cantidad.
Desde la microestructura, el epoxi sin disolvente forma tras el curado una red tridimensional altamente entrecruzada, con fase de resina continua y cargas (como polvo de cuarzo, mica, carburo de silicio, etc.) dispersas uniformemente, con pocos defectos (microporos, burbujas de solvente). Esta es la razón esencial por la que su resistencia a la permeabilidad y químicos es superior al epoxi común a base de disolvente. Hay que notar que una densidad de entrecruzamiento demasiado alta aporta fragilidad, por lo que la formulación suele ajustar la tenacidad con agentes de curado flexibles o pequeñas cantidades de resina tenacificante, evitando agrietamiento por impacto a baja temperatura.
IV. Composición clave de la formulación y parámetros de selección
El epoxi sin disolvente tiene gran libertad de formulación; al seleccionar, preste atención a los siguientes parámetros cuantificables (todos deben tener respaldo de TDS):
| Parámetro | Rango típico / requisito | Descripción y fuente |
|---|---|---|
| Contenido de sólidos en volumen | ≥ 98% (cerca de 100%) | Núcleo de la definición de tipo sin disolvente |
| VOC | ≤ 60 g/L (tipo sin disolvente) | Según GB 30981-2020 |
| DFT simple recomendada | 300–1000 µm | Según equipo y formulación |
| Relación de mezcla (A:B) | Común 4:1, 5:1, 2:1 (relación en masa) | Según TDS |
| Vida útil (23℃) | 20–60 min según caso | Afecada significativamente por temperatura |
| Mínimo repintado / puesta en servicio | Desde horas hasta días | Relacionado con temperatura y espesor |
| Resistencia térmica (seco) | Generalmente ≤ 80–120℃ | Si se excede requiere formulación especial |
Sugerencia de selección: para tanques de crudo con azufre, tanques de medio ácido-alcalino, verifique el grado de resistencia química del revestimiento (como resultados de inmersión según GB/T 1763 o ISO 2812), no solo la palabra ”epoxi”. Para interiores de tanques que requieren disipación electrostática, confirme también que la resistividad volumétrica del revestimiento cumpla normas de seguridad como GB 6950, si es necesario use epoxi sin disolvente disipativo con cargas conductoras.
V. Equipo de aplicación y puntos clave del proceso
El epoxi sin disolvente tiene alta viscosidad, dos componentes y curado rápido; el rociado neumático común casi no puede aplicarlo, la solución principal es:
- Rociado sin aire de dos componentes con calentamiento (plural component / heated airless): el principal y el agente de curado se calientan por separado, bombas dosificadoras los envían según proporción a un mezclador estático, luego rociado sin aire. El calentamiento reduce viscosidad, mejora nivelado y asegura proporción exacta;
- Alimentación de dos componentes + cabezal mezclador estático: clave es precisión de dosificación y mezcla uniforme; la deriva de proporción causa directamente no curado o reblandecimiento;
- Protección de sustrato y ambiente: temperatura del sustrato al menos 3℃ sobre el punto de rocío, humedad relativa ≤ 85% (sistemas ricos en zinc/curado con amina suelen exigir más), evitar condensación y blanqueo.
Puntos de disciplina en sitio:
- Mezclar y usar al momento: dosificar según uso del turno, descartar firmemente si se excede vida útil;
- Mezcla completa: componentes A y B deben premezclarse cada uno, luego mezclar en lote y agitar, limpiar regularmente el mezclador estático;
- Control de espesor: usar peine de película húmeda y espesímetro magnético en doble control, una sola capa no exceda el límite de diseño, evitar goteo y agrietamiento por calor interno;
- Detección de poros: la película gruesa es sensible a poros, tras curado hacer inspección con chispa (detector de poros) a voltaje según norma (relacionado con DFT) en toda la superficie.
Kexin New Materials (kexinMaterials) en proyectos de plataformas marinas y revestimiento de tanques suele proporcionar tarjeta de proceso en sitio de rociado con calentamiento de dos componentes, escribiendo relación de mezcla, temperatura de calentamiento, DFT por capa, intervalo de repintado y umbral ambiental como lista ejecutable, reduciendo error humano.
VI. Escenarios típicos de aplicación
El ”campo principal” del epoxi sin disolvente son escenarios que exigen larga vida, bajas emisiones y aplicación gruesa en una sola vez:
- Interior de tanques: revestimiento de tanques de crudo, productos intermedios, aguas residuales, resistente a medios químicos y reduce número de capas;
- Tuberías enterradas / bajo río: anticorrosión externa y reducción de fricción interna, película gruesa resiste estrés del suelo y daño por manejo;
- Plataformas marinas: zona de salpicadura, zona de marea, estructuras resisten penetración de cloruro;
- Pisos y pozas de efluentes: resistente a abrasión, químicos, sin juntas;
- Camarotes de lastre de buques: cumple requisitos de película gruesa y verificación PSPC (coherente con idea de epoxi sin disolvente).
En correspondencia, el epoxi a base de disolvente sigue usándose ampliamente en anticorrosión ligera con alta exigencia de facilidad de aplicación, espesor no grande y sin equipo de calentamiento en sitio. No son relación de sustitución, sino división según condición de trabajo.
VII. Aceptación de calidad y fallas comunes
La aceptación debe cubrir material y producto terminado: en material verificar TDS, informe de VOC (según GB/T 23985 o método GB 30981), relación de mezcla; en producto verificar DFT (según regla 90/10 de ISO 19840), adherencia (método de arranque GB/T 5210 / ISO 4624), poros (chispa), apariencia (sin goteo, sin burbujas). Fallas comunes y medidas:
- No curado / pegajoso: error de relación de mezcla o deriva de bomba dosificadora, re-medir proporción y hacer prueba de curado de muestra;
- Poros y burbujas: sustrato poroso o aire introducido en aplicación, película gruesa debe inspección de poros y reparar;
- Agrietamiento: espesor por capa excesivo, calor interno, debe aplicar en capas controlando espesor y elegir formulación tenaz;
- Desprendimiento entre capas: intervalo de repintado excedido sin lijar, ejecutar estrictamente ventana de repintado del TDS.
VIII. Comparación y selección con epoxi acuoso y de alto sólido
En el espectro de revestimientos ecológicos, el epoxi sin disolvente está en la ”cima de sólidos”, pero no es el más adecuado para todos los casos:
| Tipo | Sólidos en volumen | Nivel VOC | Espesor por capa | Requisito equipo | Escenario adecuado |
|---|---|---|---|---|---|
| Epoxi a base de disolvente | 50%–70% | Alto (varios cientos g/L) | 100–200 µm | Convencional | Anticorrosión ligera, aplicación fácil |
| Epoxi alto sólido | 80%–95% | Medio-bajo | 200–400 µm | Convencional / sin aire | Anticorrosión pesada general |
| Epoxi acuoso | 50%–80% | Muy bajo | 80–200 µm | Convencional | Interior con ventilación limitada, bajo olor |
| Epoxi sin disolvente | ≥98% | ≤60 g/L | 300–1000 µm | Dos componentes con calentamiento | Tanques, tuberías, película gruesa marina |
Conclusión de selección: cuando la necesidad de espesor por capa supera ~500 µm y el sitio puede instalar equipo de dos componentes con calentamiento, el epoxi sin disolvente tiene ventajas de vida y cumplimiento más evidentes; de otro modo epoxi alto sólido o acuoso puede ser más económico.
IX. Características de aplicación en ingeniería marina y ambiente sumergido
El epoxi sin disolvente destaca especialmente en zona de salpicadura, zona de marea y zona totalmente sumergida de plataformas marinas. Estas partes están bajo ciclos severos de cloruro rico, alternancia húmedo-seco e impacto mecánico, exigiendo alta resistencia a penetración de cloruro, desprendimiento catódico e impacto. La alta densidad de entrecruzamiento y estructura sin poros de solvente del epoxi sin disolvente hacen su coeficiente de penetración de cloruro claramente menor al epoxi común a base de disolvente, y con película gruesa en una sola vez reduce mucho puntos débiles de barrera. En zona sumergida, el revestimiento también debe resistir presión de agua de mar y bioadherencia, la formulación suele añadir componentes antiincrustantes o antibacterianos para función compuesta. Hay que aclarar: el ambiente marino es severo, solo epoxi sin disolvente no basta, debe coincidir con idea de sistema de ISO 12944-9 (estructuras offshore), si es necesario combinar con ánodo de sacrificio o protección catódica por corriente impuesta, formando doble defensa ”revestimiento más electroquímica”. Para selección de sistema ver Guía de selección de sistemas de pintura anticorrosión ISO 12944 de este lote.
X. Construcción en baja temperatura e invierno
El epoxi sin disolvente genera mucho calor de reacción y es sensible a temperatura; la construcción invernal es dificultad común. A baja temperatura sube viscosidad y cura más lento, si solo depende de rociado con calentamiento ignorando temperatura ambiente, fácilmente hay secado superficial lento, reblandecimiento, adherencia insuficiente. Medidas especiales: usar agente de curado de amina de baja temperatura (como amina fenólica puede iniciar curado a 5℃ o menos); precalentar sustrato y pintura, pero evitar sobrecalentamiento local que cause explosión de polimerización; controlar estrictamente humedad relativa y punto de rocío, baja temperatura y alta humedad facilitan condensación y blanqueo; extender intervalo mínimo de repintado y aumentar tiempo de curado antes de uso. En sitio hacer ”prueba de curado de muestra” confirmando secado al tacto y dureza antes de aplicar en área grande. Para tanques en servicio grandes donde no se puede asegurar temperatura ambiente, conviene planificar en temporada cálida o instalar cerramiento con calentamiento temporal.
XI. Límites de compatibilidad con poliuretano y polisiloxano como capa de acabado
Los sistemas de anticorrosión pesada suelen usar combinación ”imprimación/intermedia epoxi + capa de acabado de poliuretano o polisiloxano”; el epoxi sin disolvente se usa mayormente en base/media, no como acabado. Razones: primero, el epoxi sin disolvente tiene resistencia a intemperie general, exposición UV prolongada causa pulverizado y pérdida de brillo; segundo, el acabado de poliuretano alifático y polisiloxano retiene brillo y color, excelente intemperie, asume apariencia y meteorización; tercero, el acabado suele ser poco espeso, aplicable con tipo a base de disolvente o alto sólido, facilitando color y reparación. Por tanto la división razonable es: epoxi sin disolvente para barrera gruesa de base, poliuretano/polisiloxano para intemperie de capa superior. Si realmente se requiere capa superior también sin disolvente (como interior de tanque sin exigencia de intemperie), no necesita otro acabado. Hay que cuidar compatibilidad entre capas, ventana de repintado y tratamiento de interfaz según TDS, evitar desprendimiento.
XII. Almacenamiento, transporte y salud ocupacional
El principal y agente de curado del epoxi sin disolvente de dos componentes deben almacenarse por separado en lugar fresco, evitar alta temperatura y fuego; el agente de curado contiene aminas, irritante a piel y vías respiratorias, usar guantes, gafas y respirador. Transporte según normas de químicos peligrosos, evitar rotura y mezcla. Sitio de aplicación bien ventilado, espacio confinado (interior de tanque) requiere ventilación forzada y medición de gases combustibles y oxígeno, cumplir permiso de trabajo confinado. Aunque VOC es bajo, aún puede haber niebla de amina y polvo, no relajar salud ocupacional. Residuos y envases según residuos peligrosos, prohibido verter. El proveedor debe listar peligros y primeros auxilios en MSDS, el aplicador debe capacitar.
XIII. Perspectiva de costo de ciclo de vida
Para evaluar si el epoxi sin disolvente es ”caro”, debe calcularse por ciclo de vida no solo precio por kg. En superficie su precio unitario es mayor al epoxi a base de disolvente, pero película gruesa en una sola vez reduce capas, acorta plazo, baja mano de obra y ocupación de equipo; VOC casi cero reduce tratamiento de gases y cumplimiento ambiental; larga vida baja frecuencia de reparación mayor y pérdida por parada. En tanques y plataformas donde parada es costosa, el costo de ciclo de vida suele ser menor que múltiples capas de tipo a base de disolvente. En contraste, en estructuras de anticorrosión leve y reparables frecuentemente, epoxi alto sólido o acuoso puede ser más económico. La selección debe ponderar vida de diseño, costo de parada y restricción ambiental, no solo comparar precio de material.
XIV. Cómo interpretar el grado de resistencia química
Para evaluar si el epoxi sin disolvente sirve para cierto medio, no basta con ”epoxi resistente a químicos” vago, hay que ver grado y datos de inmersión. Base común: GB/T 1763 (resistencia a reactivos químicos de película), GB/T 9274 o ISO 2812 (determinación de resistencia a líquidos), resultado por apariencia, cambio de adherencia y nivel de burbujas tras cierto periodo. Para ácido-alcalino, solvente, aceite consultar datos por medio: resistencia alcalina suele ser mejor que a ácido fuerte; a solventes polares (alcohol, cetona) tolerancia limitada; a aceites hidrocarburos buena. La selección de ingeniería debe exigir informe de prueba real de concentración, temperatura y tiempo de inmersión del medio correspondiente, no declaración vaga de ”resistente a ácido-alcalino”. Para medios severos con azufre o halógeno, evaluar acción a largo plazo de sulfuro o haluro sobre red de curado y cargas, si es necesario usar epoxi o revestimiento especial resistente a químicos.
XV. Comparación con revestimiento de escamas de vidrio
En condiciones de fuerte corrosión, alta temperatura o desgaste, el revestimiento de escamas de vidrio suele discutirse junto con el epoxi sin disolvente. El revestimiento de escamas de vidrio es un sistema de pasta espesa con resina como base y escamas de vidrio en forma de lámina mezcladas; las escamas se entrelazan en capas formando una ruta de penetración extremadamente larga, y su resistencia al calor y a los químicos suele ser superior al epoxi común, por lo que se usa a menudo en desulfuración de gases de combustión y tanques de almacenamiento ácido-alcalinos; sus desventajas son que la construcción exige mucho dominio del rodillo y la llana, y es sensible a la planeidad del sustrato. La ventaja del epoxi sin disolvente radica en su proceso maduro, equipos de uso general y costo integral bajo. Lógica de selección: cuando la temperatura supera el límite del epoxi o el medio es extremadamente agresivo, se inclina por escamas de vidrio; para tanques generales y estructuras marinas el epoxi sin disolvente es más económico. Ambos también pueden combinarse, por ejemplo imprimación epoxi más capa de acabado de escamas, complementando ventajas y desventajas.Dieciséis. Seguridad de construcción y especialidad antiexplosión
Aunque el epoxi sin disolvente tiene bajo VOC, el sistema bicomponente contiene agente de curado amínico que irrita piel, ojos y vías respiratorias, y la pulverización con calentamiento involucra alta temperatura y presión. Medidas de seguridad: el operario debe usar guantes químicos, gafas de protección y mascarilla antipolvo/tóxicos; las líneas de calentamiento y las piezas a presión de la cabeza de mezcla deben verificarse periódicamente para evitar fugas por sobrepresión; en espacios confinados (dentro de tanques) es obligatoria la ventilación forzada y la detección de gases combustibles y contenido de oxígeno, cumpliendo permiso de trabajo; los residuos y bidones vacíos se gestionan como residuos peligrosos, prohibido verterlos al alcantarillado. El agente de curado amínico en contacto con la piel fácilmente causa alergia; si hay contaminación, lavar inmediatamente con agua y jabón y acudir al médico. Escribir la seguridad en la tarjeta de proceso, al mismo nivel que el control de calidad, evita "revestimiento calificado, persona con problemas".
Diecisiete. Aplicación extendida en anticorrosión interna de tuberías
El epoxi sin disolvente también es adecuado para la reducción de arrastre y anticorrosión interna de tuberías enterradas o que cruzan ríos: el recubrimiento interno reduce la resistencia al transporte, disminuye la incrustación y la corrosión interna; el recubrimiento externo combinado con protección catódica resiste la corrosión del suelo. El recubrimiento interno de tuberías se prefabrica mayormente en fábrica, mediante recubrimiento centrífugo o robot de pulverización interna, garantizando uniformidad en toda la longitud; los reparos in situ requieren maquinaria especial. Hay que notar que en tuberías de pequeño diámetro y muchos codos, los requisitos de equipos y detección de defectos son mayores; el voltaje de inspección por chispa se calibra según diámetro y espesor de película. La anticorrosión externa de tuberías puede combinarse con polvo epoxi de fusión o PE de tres capas, formando con el revestimiento interno de epoxi sin disolvente un esquema completo de "reducción de arrastre interno y protección externa"; el proceso de polvo relacionado se ve en este lote de revestimiento en polvo de alta protección.
Dieciocho. Aplicación en revestimiento de piscinas de aguas residuales y efluentes
El epoxi sin disolvente también se usa ampliamente en plantas de tratamiento de aguas residuales, piscinas de recolección de efluentes y piscinas de neutralización. Este tipo de entorno tiene medios complejos, a menudo con varias sales, materia orgánica y microorganismos, y el vaivén del nivel del agua forma zonas de línea de agua con alternancia húmedo-seco, con alto riesgo de corrosión y picaduras. La película espesa altamente densa del epoxi sin disolvente bloquea la penetración del medio, los rellenos resistentes al desgaste resisten el arrastre del flujo y sólidos en suspensión, y la ausencia de juntas reduce puntos de fuga. En la construcción también se exige granallado al estándar, sin retención de disolvente, e inspección de poros. Para efluentes con oxidantes fuertes, verificar la resistencia a la oxidación del revestimiento, y si es necesario elegir un tipo modificado especial. La evaluación de vida de estos revestimientos debe combinar monitoreo de calidad de agua e inspección periódica al abrir la piscina, integrando el mantenimiento del revestimiento en el sistema de operación de la planta de agua.
Diecinueve. Protección combinada con elastómero de poliurea
En escenarios que requieren alta elasticidad, resistencia al impacto y curado rápido, la poliurea suele combinarse con epoxi sin disolvente: el epoxi como imprimación aporta adherencia y barrera, la poliurea como capa de acabado aporta elasticidad y resistencia al impacto, complementando ventajas. La poliurea reacciona muy rápido, permite película espesa y se adapta bien al sustrato, pero exige alto tratamiento superficial y compatibilidad con imprimación; aplicada directo sobre acero fácilmente da problemas intercapa. El epoxi sin disolvente como imprimación recibe bien la poliurea, formando un sistema "rígido-flexible combinado", común en bases de tanques, pisos y revestimientos de vehículos. Al seleccionar, prestar atención a la ventana de recubrimiento y actividad interfacial de ambos; si es necesario usar una capa de sellado de transición, evitando deslaminación entre epoxi rígido y poliurea flexible.
Veinte. Compatibilidad de recubrimiento sobre superficies de pintura vieja
En proyectos de reparación, a menudo se requiere recubrir epoxi sin disolvente sobre pintura vieja. La compatibilidad es clave: recubrir sobre epoxi del mismo tipo suele ser factible; pinturas viejas alquídicas, de caucho clorado, etc., son incompatibles con epoxi, y cubrir directo causa levantamiento y descamación. El procedimiento es limpiar con solvente para juzgar el tipo de pintura vieja, hacer prueba de recubrimiento en pequeña área observando reacción, y si es necesario lijar o granallar totalmente hasta exponer el sustrato. Para pintura vieja que no se puede eliminar totalmente, priorizar un epoxi de alto contenido sólido de amplia compatibilidad como transición, luego aplicar epoxi sin disolvente. Antes del recubrimiento, eliminar aceite, capa pulverulenta y sales de zinc, es un eslabón de sentido común pero a menudo ignorado para evitar falla intercapa.
Veintiuno. Método de medición in situ del curado en invierno
En construcción invernal lo más temido es "parece seco pero en realidad no curó". Juicio simple: el método del dedo solo juzga secado superficial, no representa curado completo; más confiable es limpiar con acetona o xileno, el epoxi no curado se pega y disuelve, el curado no cambia; usar durómetro Shore o dureza de péndulo para seguir la curva de ascenso; en estructuras importantes hacer adherencia por arranque. In situ puntuar en varios sitios y registrar temperatura y humedad ambiental en el tiempo. Si se encuentra blandura generalizada, averiguar si es error de proporción de mezcla, temperatura muy baja o humedad excesiva, y tratar específicamente en vez de engrosar a ciegas.
Veintidós. Lista de decisión de selección
Convertir los puntos anteriores en una lista de selección ejecutable: definir condición (medio, temperatura, si contiene sólidos o bacterias); fijar espesor y número de manos; elegir forma (sin disolvente o alto contenido sólido) y verificar VOC; confirmar grado de tratamiento superficial y desalinización; implementar equipo y tarjeta de proceso de pulverización bicomponente con calentamiento; fijar voltaje de inspección de poros y aceptación DFT; programar adherencia previa a puesta en servicio y (si requerido) detección de conductividad estática; establecer ciclo de inspección. Escribir la lista en las especificaciones técnicas, proveedor, constructor y supervisor la ejecutan, y así la vida y ventaja de cumplimiento del epoxi sin disolvente se concretan, no quedan en el nivel publicitario.
Preguntas frecuentes
Preguntas frecuentes
P: ¿El epoxi sin disolvente no contiene solvente en absoluto, es 100% sólido?
R: Generalmente se refiere a contenido sólido en volumen cercano al 100%, VOC por debajo del límite normativo (tipo sin disolvente ≤ 60 g/L, según GB 30981-2020), permitiendo existencia de pequeña cantidad de diluyente reactivo que no se evapora. "Sin disolvente" significa sin solvente orgánico volátil, no sin ningún componente líquido.
P: ¿Puede una pistola común pulverizar epoxi sin disolvente?
R: No se recomienda. Su viscosidad alta y reacción rápida requieren pulverización sin aire bicomponente con calentamiento o equipo profesional de alimentación bicomponente, para garantizar precisión de proporción y calidad de atomización; la pistola de aire común difícilmente forma película y se obstruye.
P: ¿Cuánto espesor se puede pulverizar en una mano?
R: Según formulación y equipo, común 300–1000 µm. Pero muy espeso causa agrietamiento por calor interno y goteo, debe controlar espesor por capas según límite TDS, y usar peine de película húmeda y medidor de espesor.
P: ¿El epoxi sin disolvente se puede construir en invierno?
R: Sí, pero elegir tipo de curado a baja temperatura (como amina fenólica) y cuidar que la temperatura del sustrato esté 3℃ sobre el punto de rocío. La pulverización con calentamiento ayuda al nivelado en baja temperatura, pero aún cumplir umbral ambiental.
P: ¿El tanque de almacenamiento interno con epoxi sin disolvente requiere conductividad estática?
R: Tanques que almacenan medios inflamables y explosivos suelen exigir conductividad estática en pared interna; la resistividad volumétrica del revestimiento debe cumplir normas como GB 6950, se puede elegir epoxi sin disolvente tipo conductivo con relleno conductor, no el tipo aislante común.
P: ¿Cómo juzgar curado completo y apto para servicio?
R: Según tiempo mínimo de curado del TDS, combinado con dureza in situ, arranque de adherencia y limpieza con solvente como juicio simple; en condiciones importantes hacer detección de adherencia real e inspección de poros antes de servicio.
P: El epoxi sin disolvente es mucho más caro que el de base disolvente, ¿vale la pena?
R: El costo por kg es mayor, pero una mano logra película espesa, menos manos, vida larga y cumplimiento sin preocupación; en tanques/marino donde el costo de reparación mayor es alto, el costo de ciclo de vida suele ser mejor.
P: ¿Cómo fijar el voltaje de inspección de poros?
R: El voltaje de chispa se relaciona con espesor de película seca, generalmente según fórmula normativa (como DFT×coeficiente + base), seguir especificación del proyecto y estándar de inspección de aceite vegetal/industria petroquímica GB/T.
P: ¿Hasta qué temperatura resiste el epoxi sin disolvente?
R: Resistencia en seco común约 80–120℃, si se excede requiere formulación especial de temperatura o cambiar a silicona/phenólico; antes de elegir verificar temperatura de medio y datos de TDS.
P: ¿Cómo leer en conjunto con otros artículos de este lote?
R: El tratamiento superficial decide la base de adherencia, ver Tratamiento superficial de pintura Sa2.5 y grados de granallado; límite ecológico ver Normativa de límite VOC de revestimiento industrial (GB 30981); diseño de revestimiento interno de tanque ver Diseño y selección de revestimiento anticorrosión interna de tanques.
Lectura extendida
- Tratamiento superficial de pintura Sa2.5 y grados de granallado
- Normativa de límite VOC de revestimiento industrial (GB 30981)
- Diseño y selección de revestimiento anticorrosión interna de tanques
- Norma de revestimiento anticorrosión de estructura de acero de puentes
- Pintura alquídica antirrust: óxido de hierro/antirrust gris, características de construcción y limitaciones