「無溶剤エポキシ」は重防錆分野において近年最も注目されている塗料の方向性の一つである。それは従来の溶剤型エポキシに含まれる30%–60%の揮発性溶剤をほぼすべて除去し、樹脂、硬化剤、充填剤と少量の活性希釈剤のみで塗膜を形成することで、ほぼゼロVOC、一度の塗装で数百マイクロメートルの乾燥Film Thicknessを達成する。貯槽内壁、埋設配管、海洋プラットフォームといった大Surface積・高腐食・環境規制の厳しいシナリオにおいて、無溶剤エポキシは「防錆寿命と排出基準の両立」を求める場合の最適解である。しかし、無溶剤が「適当に塗ればよい」という意味ではない——それはViscosityが高く、反応が速く、二液型のMixingとApplication設備に対する要求が厳しく、工程上のミスの代償は溶剤型よりも大きい。本稿では、メカニズム、塗膜形成、Applicationから選定まで、無溶剤エポキシ重防錆塗料をSystem的に解説し、設計と現場の両面でエンジニアが根拠を持って対応できるよう支援する。
重防錆システムサプライヤーとして、KeXin New Material(kexinMaterials)は貯槽内面塗装と海洋構造物の配套(セット仕様)において無溶剤エポキシを大量に採用しており、GB 30981-2020の無溶剤型VOC限度値(≤ 60 g/L程度)に基づいて設計・検証を行い、二液型加熱スプレー塗装の総合工程SolutionをProvidesしている。本稿の工程境界値も、これらの最前線の配套実績にDirect由来するものである。
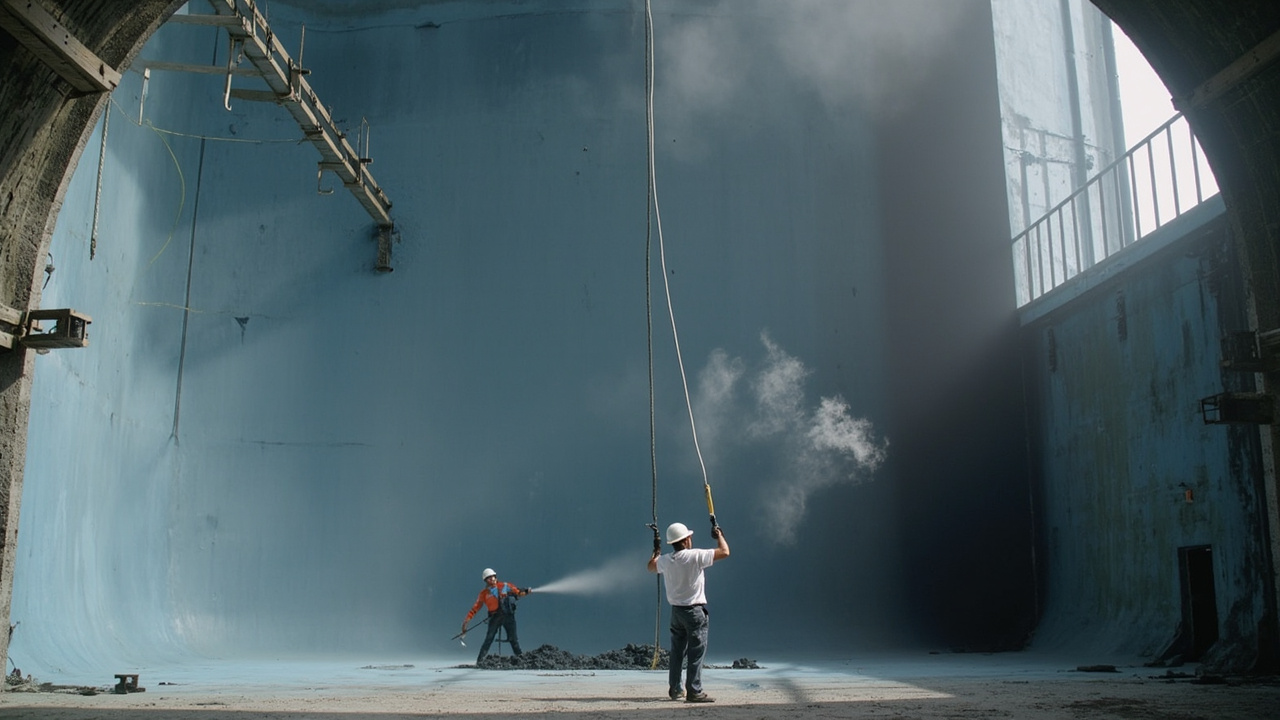
一、無溶剤エポキシとは何か
無溶剤エポキシ(solvent-free / 100% solids epoxy)とは、Formula中の揮発性有機溶剤含有量が極めて低く(通常VOC ≤ 60 g/L、GB 30981-2020の無溶剤型限度値による)、塗膜形成物質がほぼすべて乾燥膜に残るものを指す。それは二液型から構成される:
- A液(主剤):低分子量液体エポキシ樹脂(ビスフェノールAエポキシE-51/E-44系など)、活性希釈剤(ブチルグリシジルエーテルなどの単・多官能エポキシ希釈剤で、揮発せず架橋に参加する)、片状または耐摩耗充填剤;
- B液(硬化剤):アミン類(ポリアミド、変性アミン、フェノールノボラックアミンなど)で、エポキシと開環架橋する。
「活性希釈剤」が鍵である:それはViscosityを下げるが揮発せず、むしろ硬化ネットワークに参加するため、「活性」と呼ばれ、通常の溶剤とは異なる。これが無溶剤エポキシがLow VOCかつ高固形分である根本である。よくある誤解を明確にしておく:無溶剤エポキシは「いかなる希釈剤も含まない」のではなく、揮発性希釈剤を含まないのである;その「溶剤」は反応に参加し、最終的に膜内に残る活性成分であるため、体積固形分はほぼ100%に近づく。
二、ゼロVOCと一度の厚膜形成の優位性
無溶剤エポキシが溶剤型エポキシに対して持つ中核的な優位性:
- ほぼゼロVOC:GB 30981-2020無溶剤型 ≤ 60 g/L程度の限度値を満たし(本バッチの工業塗料VOC限度値法規(GB 30981)を参照)、密閉空間(貯槽内)でのApplicationがよりSafetyで、環境審査も通りやすい;
- 一度の厚膜形成:体積固形分がほぼ100%で、単一塗布で300–1000 µmの塗膜形成が可能(Formulaと設備による)、多回塗装と層間待ち時間を省略;
- 溶剤残留なし:溶剤型エポキシはFilm Thicknessが大きすぎると溶剤が膜内に閉じ込められてピンホール、気泡、硬化不良を招く;無溶剤はこの懸念がなく、厚塗りでも信頼性が高い;
- 緻密で透過率低:高い架橋Density、溶剤経路がないため、水・酸素の透過率は溶剤型より低く、遮蔽性に優れる;
- 耐摩耗・耐薬品:高充填剤と緻密なネットワークにより、貯槽、床、配管などの摩耗と薬品接触工况に適する。
強調すべきは、「一度の厚膜形成」は効率の問題であるだけでなく、品質リスクの問題でもある:多回塗りの溶剤型塗装は層間汚染や再塗装間隔の管理不行き届きにより層間剥離を起こしやすい;無溶剤エポキシは塗布回数を減らすことで、システム上層間失效の確率を低減する。しかし代償として単回Applicationの許容誤差率が低く、Mixing均一性、SubstrateTemperature、環境Humidityに対する要求がより厳しい。
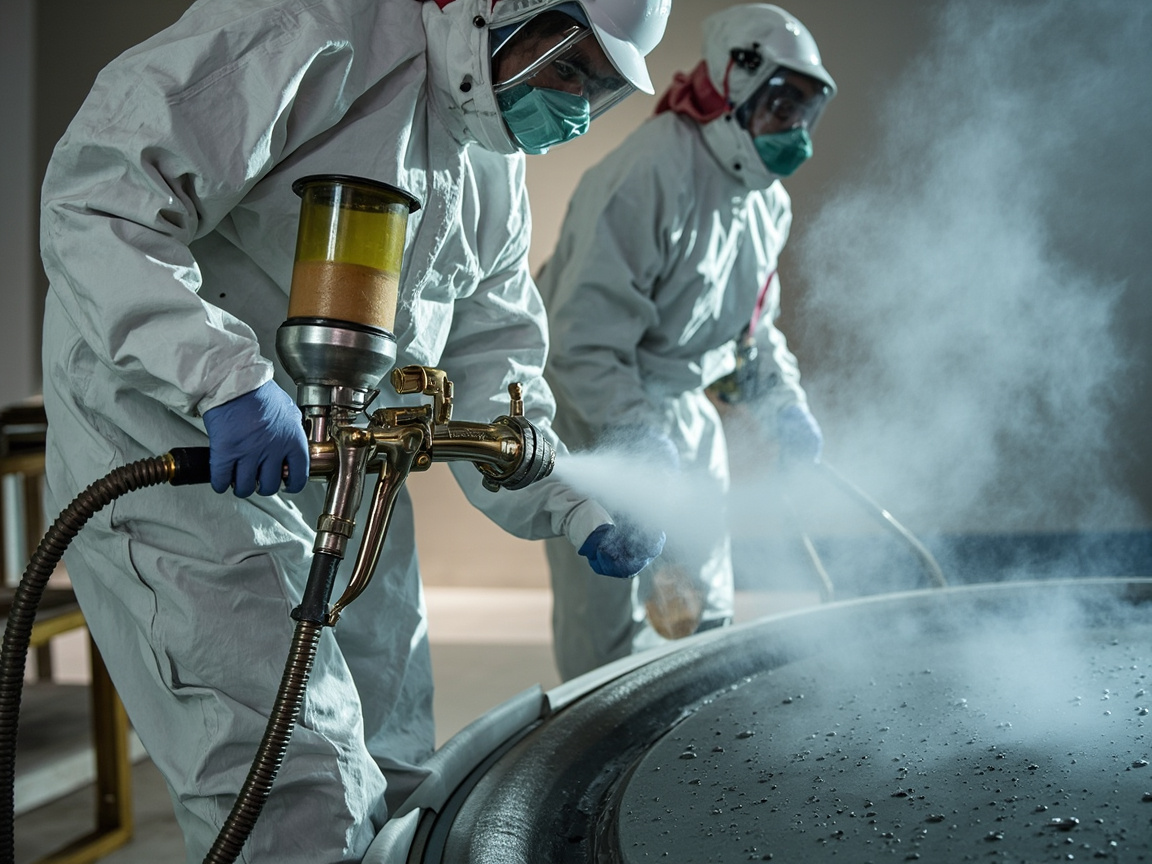
三、塗膜形成と架橋メカニズム
無溶剤エポキシはエポキシ基 —CH(O)CH— とアミン基 —NH₂ / —NH— の開環付加反応により硬化する:
エポキシ基 + アミン基 → 第二/第三アミンアルコール(β-ヒドロキシエーテル結合)
硬化速度はTemperature、硬化剤の種類、促進剤の影響を受ける。フェノールノボラックアミン系は低温(5℃以下でも)で硬化可能で、冬季や低温貯槽区に適する;ポリアミド系は柔軟性に優れるが低温硬化は遅い。Formulaは「可使時間(pot life)」と「硬化速度」のバランスを取る必要がある:無溶剤系は反応熱が大きくViscosity上昇が速いため、可使時間は溶剤型より短いことが多く、その場でMixingしてその場で使用し、量に応じてMixingしなければならない。
微視的構造から見ると、無溶剤エポキシは硬化後、高度に架橋した三次元ネットワークを形成し、樹脂相が連続し、充填剤(石英粉、雲母粉、炭化ケイ素など)が均一に分散し、欠陥(微細孔、溶剤泡)が少ない。これもその抗浸透性と耐薬品性が通常の溶剤型エポキシに優る本質的理由である。注意すべきは、架橋Densityが高すぎると脆さを招くため、Formulaはしばしば柔性硬化剤や少量の靭化樹脂により靭性を調整し、低温衝撃による割れを避ける。
四、Formulaの主要構成と選定パラメータ
無溶剤エポキシのFormula自由度は非常に大きく、選定時には以下の定量化可能なパラメータ(いずれもTDSによる裏付けが必要)に注目すべきである:
| パラメータ項目 | 典型的範囲 / 要求 | 説明と出典 |
|---|---|---|
| 体積固形分 | ≥ 98%(ほぼ100%) | 無溶剤型定義のコア |
| VOC | ≤ 60 g/L(無溶剤型) | GB 30981-2020による |
| 推奨単回DFT | 300–1000 µm | 設備とFormulaによる |
| Mixing比(A:B) | 一般的に4:1、5:1、2:1(質量比) | TDSを準拠 |
| 可使時間(23℃) | 20–60分(まちまち) | Temperatureの影響を強く受ける |
| 最短再塗装 / 使用可能 | 数時間から数日 | Temperature、Film Thicknessに関連 |
| 耐熱(乾燥状態) | 通常 ≤ 80–120℃ | 超える場合は特殊Formulaが必要 |
選定のヒント:硫黄含有原油貯槽、酸アルカリ媒体貯槽に対しては、塗膜の耐薬品グレード(GB/T 1763またはISO 2812に基づく浸漬結果など)を確認すべきであり、「エポキシ」という言葉だけを見てはならない。静電気消散が必要な貯槽内壁に対しては、塗膜の体積抵抗率がGB 6950などのSafety規範を満たすことを確認し、必要に応じて導電充填剤を添加した静電気消散型無溶剤エポキシを採用すること。
五、Application設備と工程の要点
無溶剤エポキシは高Viscosity、二液型、反応が速いため、通常のエアスプレーではほぼApplication不可能であり、主流のSolutionは以下の通り:
- 二液型加熱エアレススプレー(plural component / heated airless):主剤と硬化剤を別々に加熱し、定量ポンプで配合比に従って静的ミキサーに送り、その後エアレススプレーする。加熱はViscosityを下げ平滑性性を改善するとともに、配合比の正確性を確保する;
- 二液型供給 + 静的Mixingヘッド:鍵は定量PrecisionとMixing均一性であり、比率のドリフトはDirect不硬化や軟化を招く;
- Substrateと環境の保護:SubstrateTemperatureが露点より3℃以上高く、相対Humidity ≤ 85%(富亜鉛/アミン硬化系はより厳しい要求となることが多い)、結露と白化を避ける。
現場規律の要点:
- その場でMixingしてその場で使用:当直の使Coverageに応じて配合し、可使時間を超過したものは断固として廃棄;
- 徹底的なMixing:A、B液はまず各自予備Mixingし、その後合わせて攪拌、静的ミキサーは定期的に洗浄;
- Film Thickness管理:Wet Filmゲージと磁気Film Thickness計による二重管理を行い、単回で設計上限を超えないようし、タレと内部発熱割れを避ける;
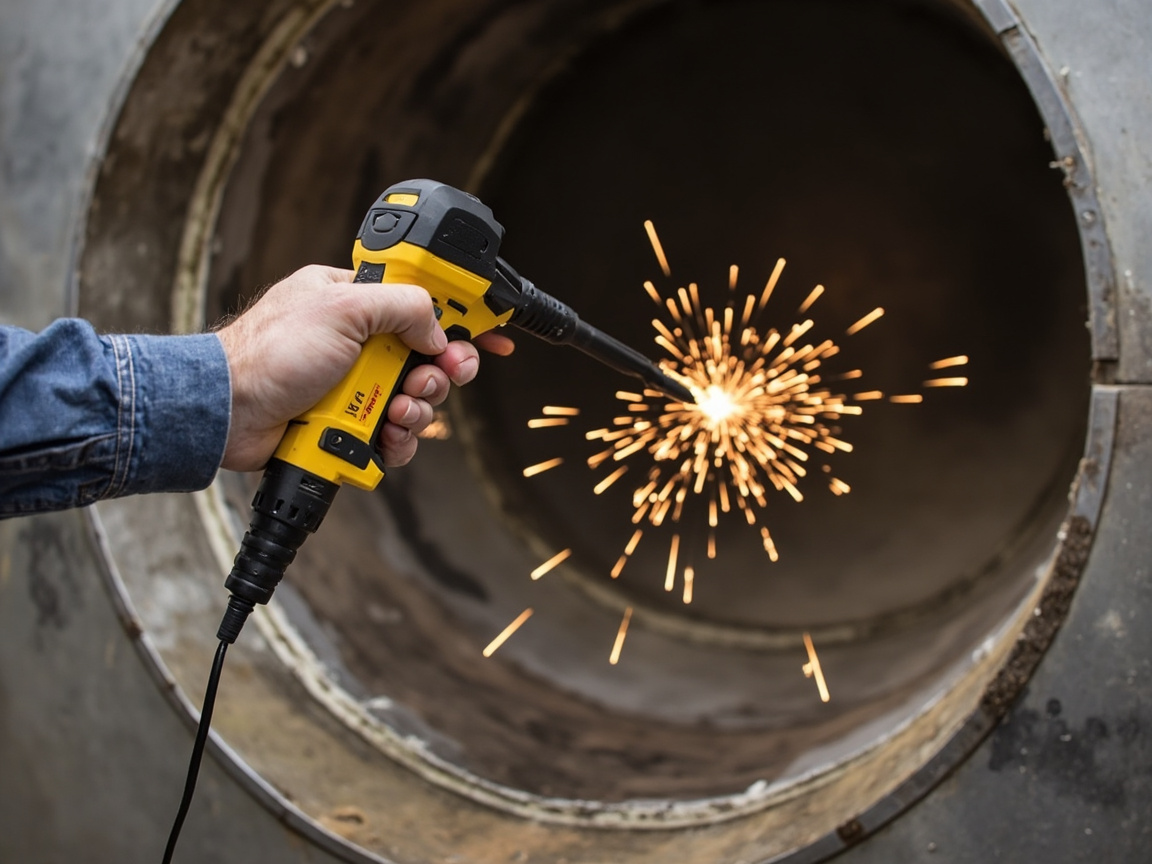
- ピンホール検査:厚膜はピンホールに敏感であるため、硬化後にスパーク検漏(ピンホール検出器)を行い、規範で定める電圧(DFTに関連)で全面走査する。
KeXin New Material(kexinMaterials)は海洋プラットフォームと貯槽内面塗装プロジェクトにおいて、通常二液型加熱スプレーの現場工程カードを配套Providesし、Mixing比、加熱Temperature、単回DFT、再塗装間隔と環境閾値を実行可能なチェックリストとして記載し、人的ミスを低減している。
六、典型的応用シナリオ
無溶剤エポキシの「主戦場」は、長寿命と低排出を要求し、かつ一度の厚塗りが可能なシナリオである:
- 貯槽内壁:原油、中間製品、汚水貯槽の内面塗装、化工媒体に耐え塗布回数を減らす;
- 埋設/河川横断配管:外部防錆と内部減阻、厚膜で土壌応力と運搬損傷に耐える;
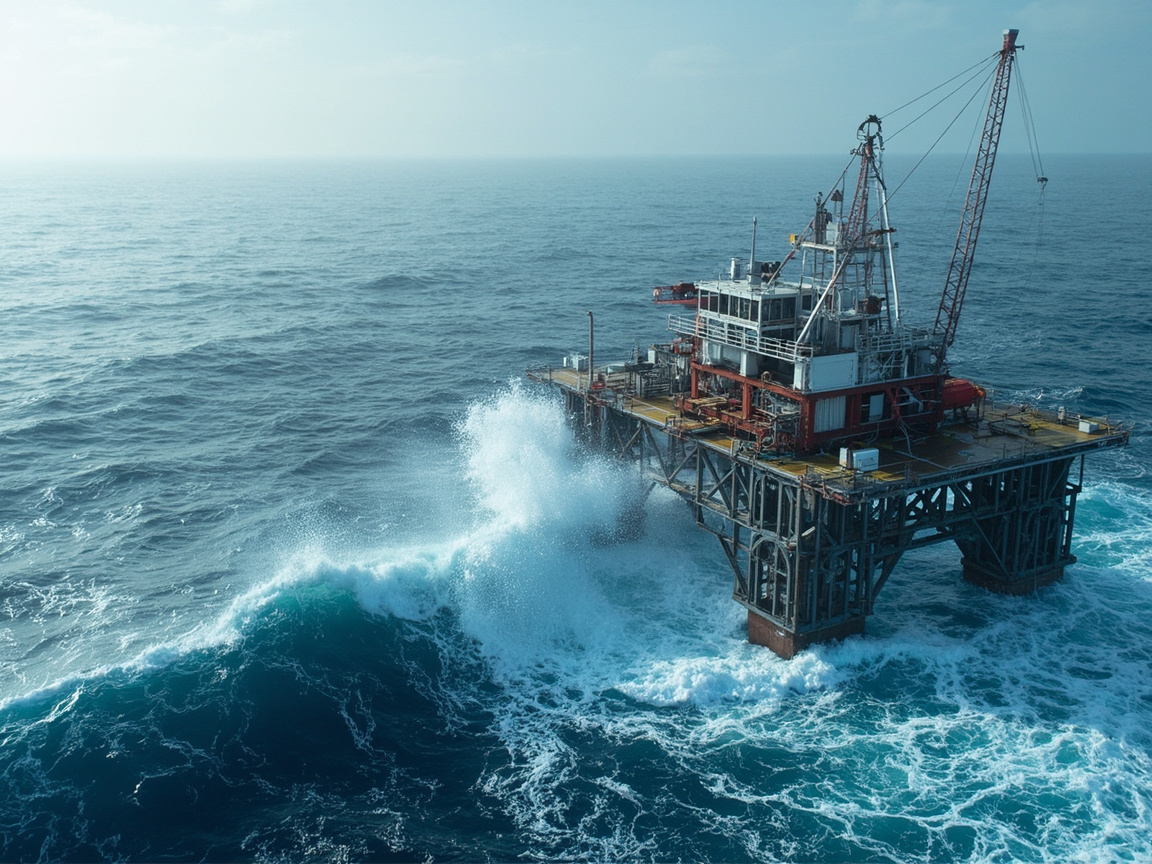
- 海洋プラットフォーム:飛沫帯、潮差帯構造、塩化物イオン透過に耐える;
- 床と廃水槽:耐摩耗、耐薬品、シームレス;
- Marineバラストタンク:PSPCなどの厚膜と検証要求を満たす(無溶剤エポキシの考え方と一致)。
これに対応して、溶剤型エポキシはApplication便利性の要求が高く、Film Thicknessが大きくなく、現場に加熱設備のない軽防錆シナリオにおいて広く使用されている。両者は代替関係ではなく、工况に応じた役割分担である。
七、品質検収と一般的失效
検収は材料と成品の両端をカバーすべきである:材料端ではTDS、VOC検査報告書(GB/T 23985またはGB 30981の方法による)、Mixing比を検証;成品端ではDFT(ISO 19840の90/10規則による)、付着性(引抜法GB/T 5210 / ISO 4624)、ピンホール(スパーク)、外観(タレなし、気泡なし)を検証する。一般的な失效と対策:
- 不硬化/ベタつき:Mixing比誤りまたは定量ポンプのドリフト、配合比を再測定し小試験片の硬化試験を行うべき;
- ピンホール気泡:Substrateに孔があるかApplicationで空気を巻き込んだもの、厚膜は必ずピンホール検漏を行い補修する;
- 割れ:単回Film Thicknessが大きすぎて内部発熱を起こす場合は、複数回に分けてFilm Thicknessを管理し、靭性のある配合を選定すべきである;
- 層間剥離:重塗り間隔が超過し目粗しを行わなかった場合、TDSの重塗りウィンドウに厳格に従って実行する。
八、Water-Basedおよび高固形分エポキシとの比較・選定
環境対応塗料のSystemの中で、無溶剤エポキシは「固形分の頂点」に位置するが、すべての場面に最適というわけではない:
| タイプ | 体積固形分 | VOC レベル | 単回Film Thickness | 設備要件 | 適した場面 |
|---|---|---|---|---|---|
| 溶剤型エポキシ | 50%–70% | 高(数百 g/L) | 100–200 µm | 通常 | 軽防錆、Application容易 |
| 高固形分エポキシ | 80%–95% | 中低 | 200–400 µm | 通常/エアレス | 一般的な重防錆 |
| Water-Basedエポキシ | 50%–80% | 極低 | 80–200 µm | 通常 | 換気制限された屋内、低臭気 |
| 無溶剤エポキシ | ≥98% | ≤60 g/L | 300–1000 µm | 加熱二液型 | タンク、配管、海洋厚膜 |
選定結論:単回Film Thicknessの要求が約 500 µm を超え、かつ現場で加熱二液型設備を配置できる場合、無溶剤エポキシの総合寿命とコンプライアンス上の優位性が最も明確である;それ以外の場合は、高固形分またはWater-Basedエポキシの方がより経済的である可能性がある。
九、海洋工事および浸漬環境における応用特性
無溶剤エポキシは、海洋プラットフォームの飛沫帯、潮差帯および全浸帯において特に優れたPerformanceを発揮する。これらの部位は長期にわたり塩化物イオンが豊富で、乾湿繰り返しと機械的衝撃という厳しいサイクルにさらされており、塗膜の塩化物イオン透過抵抗、陰極剥離抵抗および耐衝撃性が極めて高く求められる。無溶剤エポキシの高い架橋Densityと溶剤孔道のない構造により、その塩化物イオン透過係数は通常の溶剤型エポキシよりも明らかに低く、一回の厚膜と組み合わせることで遮蔽の弱点を大幅に減らせる。全浸帯では、塗膜は海水圧と微生物付着にも耐える必要があり、配合に防汚または抗菌成分を加えて複合機能を形成することが多い。説明しておくべき点:海洋環境は厳しく、無溶剤エポキシ単体ではなお不十分であり、ISO 12944-9(海上構造物)の配套(システム)考え方と一致させ、必要に応じて犠牲陽極または外部電流式陰極防食を組み合わせ、「塗膜+電気化学」の二重防線を形成すべきである。システム選定については本ロットのISO 12944防錆塗装System選定ガイドを参照されたい。
十、低温および冬季Applicationの専門対策
無溶剤エポキシは反応熱が大きく、Temperatureに敏感であるため、冬季Applicationは工事でよくある難点である。低温下ではViscosityが上昇し、硬化が遅くなり、加熱スプレーにのみ依存して環境Temperatureを無視すると、Surface乾燥が遅い、軟らかい、付着性不足が生じやすい。専門対策には以下が含まれる:低温硬化型アミン系硬化剤(フェノールノボラックアミンなどは 5℃ 以下でも硬化開始可能)を選定する;Substrateと塗料を予備加熱するが、局部過熱による暴聚(急激な重合)を避ける;相対Humidityと露点を厳格に管理し、低温高湿は結露白化しやすい;最小重塗り間隔を延長し、硬化養生時間を適切に増やしてから使用する。現場では「小試験片硬化試験」を行い指乾とHardnessを確認してから、大面積に展開すべきである。環境Temperatureを確保できない大型の稼働中タンクについては、温暖な季節のApplicationを予定するか、仮設加熱囲いを設置することが望ましい。
十一、ポリシロキサン、ポリウレタントップコートとの配套境界
重防錆システムでは「エポキシプライマー/中塗り + ポリウレタンまたはポリシロキサントップコート」の組み合わせがよく用いられ、無溶剤エポキシはトップコートではなくプライマー/中塗りに多く用いられる。理由は三つある:其一、無溶剤エポキシのWeather-Resistant性は一般的であり、長期の紫外線照射で粉化・光沢消失する;其二、脂肪族ポリウレタンとポリシロキサントップコートは光沢・色保持とWeather-Resistant性に優れ、外観とWeather-Resistantを担う;其三、トップコートは通常Film Thicknessが大きくなく、溶剤型または高固形分でApplication可能で、調色と補修が容易である。したがって合理的な役割分担は:無溶剤エポキシが下層厚膜の遮蔽を担い、ポリウレタン/ポリシロキサンが面層のWeather-Resistantを担う。もしトップコートにも無溶剤系(タンク内壁でWeather-Resistant不要など)を使う必要があれば、別途トップコートを配する必要はない。層間適合性に留意し、重塗りウィンドウと界面処理は TDS に従って実行し、層間剥離を避けること。
十二、保管、輸送および労働衛生の要点
二液型無溶剤エポキシの主剤と硬化剤は別庫の涼しい場所に保管し、High Temperatureと火源を避け、硬化剤は多くがアミン類を含み皮膚と気道に刺激性があるため、操作には手袋、保護眼鏡、呼吸用保護具が必要である。輸送は危険化学品等識別情報関連規範に従って実行し、破損・Mixingを防ぐ。Application場所は換気がGoodでなければならず、限定空間(タンク内)では強制送排風と可燃ガス・酸素濃度の検査が必要で、限定空間作業許可に合致させる。VOC は低いが、アミン霧と粉塵が発生する可能性があり、労働衛生を緩めてはならない。廃塗料と容器は危険廃棄物として管理し、無断投棄を禁じる。供給者は MSDS に危害と救急措置を明記し、Application側は十分な教育を行う必要がある。
十三、ライフサイクルコストの視点
無溶剤エポキシが「高い」かどうかを評価するには、1kg単価だけでなくライフサイクル全体で計算すべきである。Surface的にはその単価は溶剤型エポキシより高いが、一回厚膜で塗回数を減らし工期を短縮、人工と設備占有を低下;ほぼゼロ VOC で排ガス処理と環境コンプライアンス費用を減少;長寿命で大修繕頻度と停止損失を低下させる。タンク、海洋プラットフォームなど停止代償が高い場面では、ライフサイクルコストは多回溶剤型案より低いことが多い。逆に、軽防錆で頻繁に補修可能な通常部材では、高固形分またはWater-Basedエポキシの方が経済的である可能性がある。選定は施設の設計寿命、停止コスト、環境制約を重みとして、材料単価のみの比較としてはならない。
十四、耐薬品等級の読み方
無溶剤エポキシが某媒体に使用可能かを評価するには、「エポキシは耐薬品」という大まかな説だけでなく、耐薬品等級と浸漬データを見る必要がある。常用の評価根拠には GB/T 1763(塗膜の耐化学試薬性)、GB/T 9274 または ISO 2812(液体媒体に対する耐性測定)が含まれ、結果は一定周期後の外観、付着性変化、発泡等級で示される。酸アルカリ、溶剤、油類についてはそれぞれ対応媒体のデータを確認する:耐アルカリ性は通常強酸より優れる;極性溶剤(アルコール、ケトン等)への耐性は限定的;炭化水素系油類への耐性は比較的良い。工事選定では、メーカーに当該媒体の濃度、Temperature、浸漬時間の実測報告を求め、「耐酸アルカリ」という曖昧な声明ではなくすべきである。硫黄含有、ハロゲン含有の苛酷媒体については、硫化物またはハロゲンイオンが硬化ネットワークと充填材に及ぼす長期作用を評価し、必要に応じて特殊耐薬品エポキシまたはライニングに変更する。
十五、ガラスフレーク塗料との比較
強腐食、High Temperatureまたは摩耗工況では、ガラスフレーク塗料は無溶剤エポキシと並んで議論されることが多い。ガラスフレーク塗料は樹脂を基とし薄片状ガラスフレークを混入した厚漿系で、フレークが層をなして交錯し極めて長い透過経路を形成、耐熱と耐薬品は通常のエポキシより優れることが多く、排ガス脱硫、酸アルカリタンクに用いられる;欠点はローラー塗りと鏝塗り手法への要求が高く、Substrate平坦度に敏感なことである。無溶剤エポキシの優位性は工程が成熟し、設備が汎用、総合コストが低い点にある。選定ロジック:Temperatureがエポキシ上限を超えるか媒体が極めて強い場合はガラスフレーク寄り;一般的なタンクと海洋構造物は無溶剤エポキシの方が経済的。両者は組み合わせも可能で、例えばエポキシプライマーにフレークトップコートを合わせて長短を補う。
十六、ApplicationSafetyおよび防爆専門対策
無溶剤エポキシは VOC が低いが、二液型はアミン硬化剤を含み皮膚、目、気道に刺激があり、かつ加熱スプレーはHigh Temperatureと圧力を伴う。Safety措置:作業者は防化手袋、保護眼鏡、防毒マスクを着用;加熱配管とMixingヘッドの耐圧部品を定期検査し、超圧漏れを防ぐ;限定空間(タンク内)は強制換気と可燃ガス・酸素含有量検査を実施し、作業許可を執行;廃料と空ドラムは危険廃棄物として管理し、下水管への投棄を禁じる。アミン系硬化剤は皮膚接触でアレルギーを起こしやすく、付着した場合は直ちに石鹸水で洗い流し医療機関へ。Safetyを工程カードに書き込み、品質管理と並べてこそ、「塗膜は合格、人に問題」を避けられる。
十七、配管内防食への応用拡張
無溶剤エポキシは埋設または河川横断配管の内面減阻と防食にも適用される:内面塗装は輸送抵抗を低下、スケールと内面腐食を減少;外面塗装は陰極防食と組み合わせて土壌腐食に耐える。配管内面塗装は多く工場で予製され、遠心塗布または配管内スプレーロボットを用い全長均一を保証;現場継手補修には専用機具が必要である。管径が小さく曲がりが多い工況は設備と欠陥検査への要求が高く、スパーク漏れ試験電圧は管径とFilm Thicknessで較正する点に注意。配管外防食は熔結エポキシ粉体または3層PEと組み合わせ、無溶剤エポキシライニングと「内減阻外防護」の完全案を形成、関連粉体工程は本ロットの重防錆粉体塗料を参照。
十八、污水および廃水タンクライニングへの応用
無溶剤エポキシは汚水処理場、廃水収集槽、中和槽でも大量に応用される。这类Environment媒体は複雑で、多くの塩類、有機物、微生物を含み、かつ水位の増減で乾湿繰り返しの水線帯を形成し、腐食と孔食リスクが高い。無溶剤エポキシの高緻密厚膜は媒体透過を遮断し、Wear-Resistant耗充填材が水流と懸濁物の流れによる摩耗に耐え、全体シームレスで継ぎ目漏れ点を減らす。Application時もブラスト到達、無溶剤滞留の要求があり、ピンホール検漏を行う。強酸化剤含有廃水には、塗膜の耐酸化性を確認し、必要に応じ特殊改質品を選定する。这类ライニングの寿命評価は水質モニタリングと定期開槽点検を組み合わせ、塗膜メンテを水場運用制度に組み込むべきである。
十九、ポリウレア弾性体との組み合わせ防護
高弾性、耐衝撃、速硬化が必要な場面では、ポリウレアは無溶剤エポキシとよく組み合わされる:エポキシをプライマーとして付着と遮蔽をProvides、ポリウレアをトップコートとして弾性耐衝撃をProvidesし、長短を補う。ポリウレアは反応が極めて速く、厚塗り可能、Substrate適応が広いが、Surface処理とプライマー配套への要求が高く、鋼材にDirect塗ると層間問題を起こしやすい。無溶剤エポキシを下塗りとすればポリウレアをよく受け、「剛柔併用」システムを形成でき、タンク基礎、床、車両ライニングに多く見られる。選定時は両者の重塗りウィンドウと界面活性に注意し、必要に応じ封止層で遷移させ、剛性エポキシと柔性ポリウレア間の剥離を避ける。
二十、旧塗膜面への重塗り互換性
補修工事では、旧塗膜上に無溶剤エポキシを重塗りすることが多い。互換性が鍵である:同種エポキシ上への重塗りは通常可能;アルキド、塩化ゴムなどの旧塗膜はエポキシと互換せず、Direct被覆すると咬底(溶け込み)剥離する。做法は溶剤拭きで旧塗料の種類を判定し、小面積重塗り試験で反応を観察、必要に応じ完全に研磨またはブラストでSubstrate露出まで行う。全除去不可の旧塗膜には、互換幅の広い高固形分エポキシで遷移させてから無溶剤エポキシを上塗りするのが優先。重塗り前の油汚れ、粉化層、亜鉛塩の除去は層間失效を避ける常識的だが見落とされがちな工程である。
二十一、冬季硬化の現場実測方法
冬季Applicationで最も恐れるのは「乾いたように見えて実は硬化していない」ことである。簡易判定:指触法はSurface乾燥の判定のみで、完全硬化を表さない;より信頼できるのはアセトンまたはキシレンで拭い、未硬化エポキシはべたつき溶解し、硬化済みは変化しない;Hardness計でショアまたは振り子Hardnessの上昇曲線を追う;重要構造は引抜付着性を実施。現場は異なる部位で多点検し、環境TemperatureとHumidityの経時変化を記録。大面積軟らかさを発見した場合は、Mixing比誤り、Temperature过低、Humidity超過のいずれかを查明し、盲目的に厚塗りせず対処する。
二十二、選定意思決定チェックリスト
前述の要点を実行可能な選定チェックリストに落とす:工況(媒体、Temperature、固形分・菌含有の有無)を明確化;Film Thicknessと塗回数を決定;形態(無溶剤または高固形分)を選び VOC を照合;Surface処理等級と除塩を確認;二液加熱スプレー設備と工程カードを落实;ピンホール検漏電圧と DFT 検収を設定;使用前付着性と(必要なら)導電性検査を手配;检修周期を制定。チェックリストを技術仕様書に書き込み、供給者、Application側、監理がこれに基づき実行してこそ、無溶剤エポキシの寿命とコンプライアンス優位性が真に実現し、宣伝レベルに留まることはない。
よくある質問
よくある質問
問: 無溶剤エポキシは完全に溶剤を含まず、100%固体なのか?
答:通常は体積固形分がほぼ100%で、VOCが基準限度値を下回る(無溶剤型 ≤ 60 g/L、GB 30981-2020による)ものを指し、反応に関与しない少量の活性希釈剤の存在を許容する。”無溶剤”とは揮発性有機溶剤がないことを意味し、いかなる液体成分もないということではない。
問: 普通のスプレーガンで無溶剤エポキシを吹けますか?
答: お勧めしません。そのViscosityは高く、反応が早いため、二液型加熱エアレススプレーまたは専用二液型供給装置が必要で、それにより配合Precisionと霧化品質を確保できます。普通のエアスプレーガンでは皮膜形成が困難で、目詰まりしやすいです。
問: 1回でどのくらいの厚みを吹けますか?
答: 配合と装置によりますが、一般的に300–1000 µmです。ただし厚すぎると内部発熱による割れやタレの原因となるため、TDSの上限に従い層分けで厚みを管理し、ウェットフィルムゲージとFilm Thickness計で管理すべきです。
問: 無溶剤エポキシは冬でもApplicationできますか?
答: できますが、低温硬化型(フェノールアミン等)を選び、SubstrateTemperatureが露点より3℃以上高いことに注意してください。加熱スプレーも低温でのレベリングに役立ちますが、それでも環境条件を満たす必要があります。
問: タンク内壁の無溶剤エポキシには静電帯電Preventsが必要ですか?
答: 引火性・爆発性媒体を貯蔵するタンク内壁は静電帯電Preventsが要求されることが多く、塗膜の体積抵抗率はGB 6950等の規格を満たす必要があり、導電性填料を添加した静電帯電Prevents型無溶剤エポキシを選ぶべきで、普通の絶縁型ではありません。
問: 硬化が完全で使用可能かどうかをどう判断しますか?
答: TDSの最短硬化時間に基づき、現場のHardness、付着引抜試験、溶剤拭き取り等の簡易判定を組み合わせます。重要な工况では実体付着試験とピンホール漏れ検査を行ってから使用してください。
問: 無溶剤エポキシは溶剤型よりずっと高いですが、価値がありますか?
答: 1kgあたりのコストは高いですが、1回で厚膜が得られ、塗回数が少なく、寿命が長く、規格準拠で安心です。タンク/海洋など補修コストの高いシナリオでは、ライフサイクルコストが総じて優れていることが多いです。
問: ピンホール漏れ検査の電圧はどう決めますか?
答: スパーク漏れ検査の電圧は乾Film Thicknessさに関連し、一般的に規格の式(例:DFT×係数 + 基準値)に従って設定し、詳細はプロジェクト仕様書とGB/T 植物油/石化業界の漏れ検査基準に従います。
問: 無溶剤エポキシはどのくらいのHigh Temperatureに耐えられますか?
答: 通常の乾燥状態での耐熱Temperatureは約80–120℃で、それを超える場合は特殊耐熱配合にするか、シリコーン/フェノール系に変更が必要で、選定前に媒体TemperatureとTDSの耐熱データを確認してください。
問: 今回の他の記事とどう併読すればよいですか?
答: Surface処理は付着の基礎を決定します。Coating Application表面処理Sa2.5与Sandblasting等级を参照;環境規制限度値は工業塗料VOC限值法规(GB 30981)を参照;タンク内衬設計はStorage Tank内AnticorrosiveCoatingDesign与选材を参照。