« L'époxy sans solvant » est l'une des orientations de revêtement les plus suivies ces dernières années dans le domaine de l'anticorrosion lourde. Il élimine presque totalement les 30 %–60 % de solvants volatils présents dans l'époxy solvant traditionnel, ne formant le film qu'avec la résine, le durcisseur, les charges et une petite quantité de diluant réactif, réalisant ainsi un VOC quasi nul et une épaisseur de film sec de plusieurs centaines de micromètres en une seule application. Pour les cuves de stockage intérieures, les canalisations enterrées, les plates-formes offshore — scénarios à grande surface, forte corrosion et réglementation environnementale stricte —, l'époxy sans solvant est presque la solution optimale pour « à la fois longévité anticorrosion et émissions conformes ». Mais sans solvant ne veut pas dire « appliquer n'importe comment » — il a une viscosité élevée, réagit vite, et exige beaucoup du mélange bicomposant et des équipements de pose ; le coût d'une erreur de procédé est plus grand que pour le solvant. Cet article explique systématiquement le revêtement anticorrosion lourde époxy sans solvant, de la mécanique, du film, de la pose à la sélection, pour aider les ingénieurs à avoir des bases tant à la conception qu'au chantier.
En tant que fournisseur de systèmes d'anticorrosion lourde, Kexin New Materials (kexinMaterials) utilise massivement l'époxy sans solvant dans les revêtements de cuves et les assortiments de structures offshore, et conçoit et valide selon la limite VOC du type sans solvant de GB 30981-2020 (ordre de ≤ 60 g/L), fournissant une solution de procédé globale de pulvérisation thermique bicomposant. Les limites de procédé de cet article proviennent directement de ces pratiques d'assortiment de première ligne.
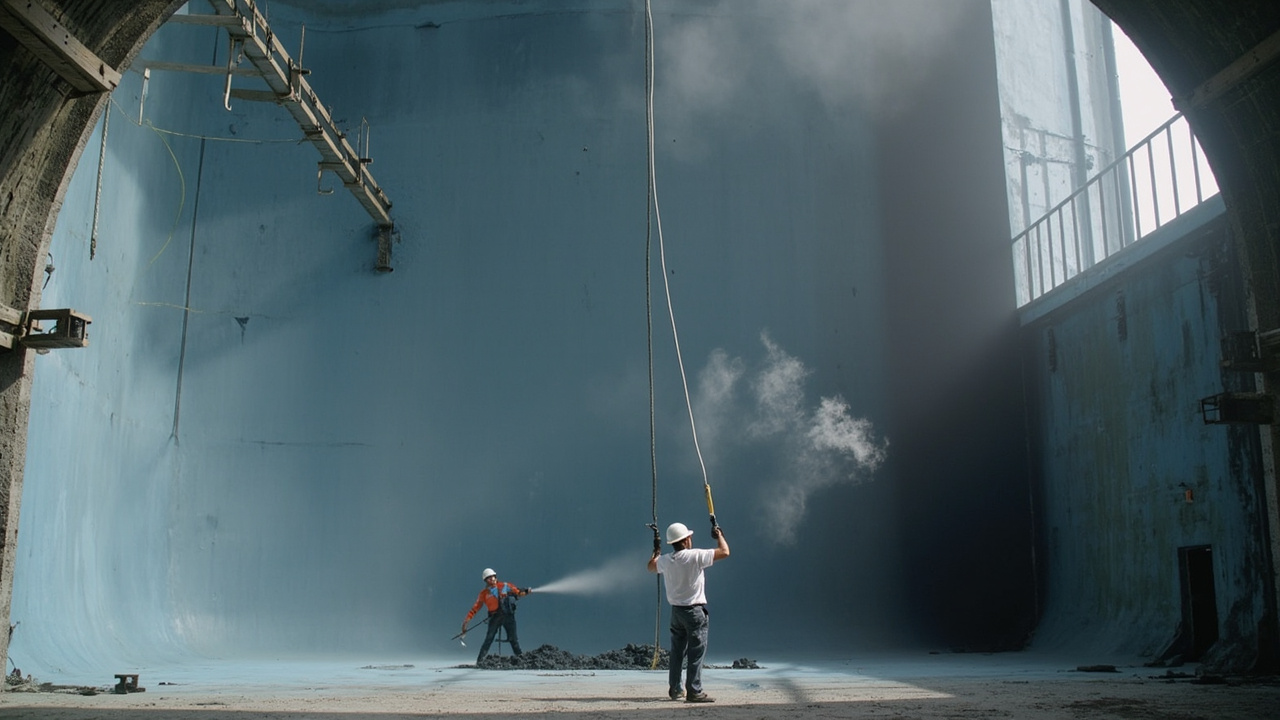
I. Qu'est-ce que l'époxy sans solvant
L'époxy sans solvant (solvent-free / 100% solids epoxy) désigne une formule dont la teneur en solvants organiques volatils est extrêmement faible (généralement VOC ≤ 60 g/L, selon la limite du type sans solvant de GB 30981-2020), la matière filmogène restant presque entièrement dans le film sec. Il est constitué de deux composants :
- Composant A (base) : résine époxy liquide de faible masse moléculaire (telle que l'époxy bisphénol A type E-51/E-44), diluant réactif (tel que l'éther butylglycidique et autres diluants époxy mono/polyfonctionnels, participant à la réticulation plutôt qu'à la volatilisation), charges lamellaires ou résistant à l'usure ;
- Composant B (durcisseur) : amines (polyamide, amine modifiée, amine phénolique, etc.), réticulant avec l'époxy par ouverture de cycle.
Le « diluant réactif » est la clé : il réduit la viscosité sans s'évaporer, et participe au réseau de durcissement, d'où le nom « réactif » par opposition au solvant ordinaire. C'est là l'essence de l'époxy sans solvant à la fois bas VOC et haute teneur en extrait sec. À clarifier une confusion courante : l'époxy sans solvant n'est pas « sans aucun diluant », mais sans diluant volatil ; son « solvant » est le composant réactif participant à la réaction et restant finalement dans le film, d'où une teneur en extrait sec volumique proche de 100 %.
II. Avantages du zéro VOC et du film épais en une fois
Avantages centraux de l'époxy sans solvant par rapport à l'époxy solvant :
- VOC quasi nul : satisfait la limite du type sans solvant ≤ 60 g/L de GB 30981-2020 (voir réglementation limite VOC revêtement industriel (GB 30981) de ce lot), plus sûr et facile à passer la revue environnementale en espace confiné (intérieur de cuve) ;
- Film épais en une fois : teneur en extrait sec volumique proche de 100 %, une passe forme 300–1000 µm (selon formule et équipement), évitant multiples passes et attentes entre couches ;
- Pas de rétention de solvant : l'époxy solvant, si trop épais, piège le solvant dans le film causant piqûres, bulles, mauvaise cure ; le sans solvant n'a pas ce risque, l'épaisse application est fiable ;
- Dense et peu perméable : haute densité de réticulation, sans canal de solvant, perméabilité à l'eau et l'oxygène inférieure au solvant, meilleure barrière ;
- Résistant usure et chimie : charges élevées et réseau dense, adapté cuves, sols, tuyaux soumis à usure et contact chimique.
À souligner : « film épais en une fois » n'est pas que rendement, mais aussi risque qualité : le multicouche solvant, si pollution interfaciale ou intervalle de repeinture hors contrôle, facilement décollement entre couches ; le sans solvant réduit les passes, réduisant systémiquement la probabilité de défaillance interfaciale. Mais le coût est un faible tolérance d'erreur par passe, exigences plus strictes sur mélange homogène, température subjectile, humidité.
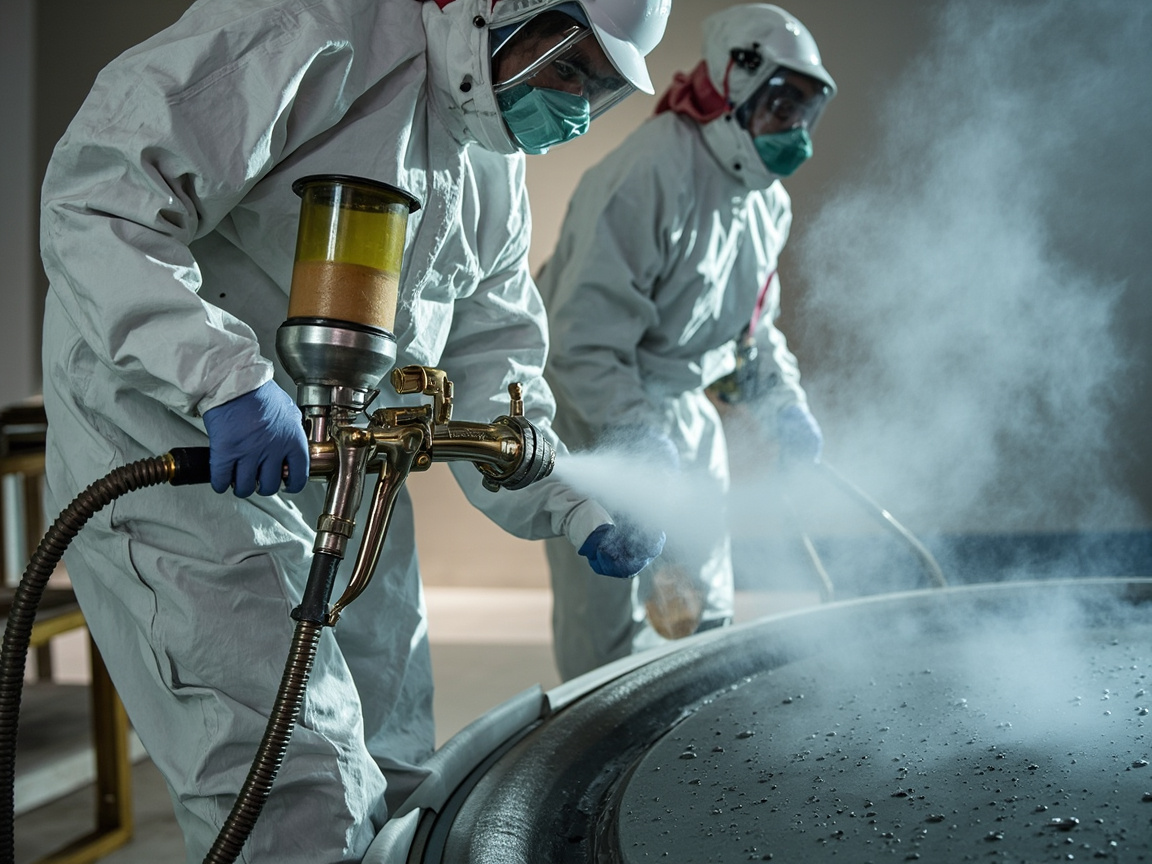
III. Mécanisme de formation et de réticulation du film
L'époxy sans solvant durcit par réaction d'addition avec ouverture de cycle entre le groupe époxy —CH(O)CH— et l'amine —NH₂ / —NH— :
Groupe époxy + amine → alcool d'amine secondaire/tertiaire (liaison β-hydroxyéther)
La vitesse de cure dépend température, type de durcisseur, promoteur. L'amine phénolique peut durcir à basse température (5℃ voire moins), adaptée hiver ou zone de cuve froide ; le polyamide est flexible mais durcit lentement au froid. La formule doit équilibrer « pot life » et « vitesse de cure » : le système sans solvant dégage beaucoup de chaleur, viscosité monte vite, le pot life est souvent plus court que le solvant, doit mélanger à l'usage et selon quantité.
Microscopiquement, l'époxy sans solvant forme après cure un réseau tridimensionnel hautement réticulé, phase résine continue, charges (poudre de quartz, mica, carbure de silicium, etc.) dispersées uniformément, peu de défauts (micro-pores, bulles de solvant). C'est aussi la raison essentielle de sa meilleure imperméabilité et résistance chimique que l'époxy solvant ordinaire. À noter, une densité de réticulation trop haute apporte de la fragilité, d'où l'ajustement de la ténacité par durcisseur flexible ou peu de résine toughener, évitant fissuration par choc au froid.
IV. Composants clés de formule et paramètres de sélection
La liberté de formule de l'époxy sans solvant est grande, en sélection surveiller les paramètres quantifiables (tous soutenus par TDS) :
| Paramètre | Plage / exigence typique | Note et source |
|---|---|---|
| Teneur extrait sec volumique | ≥ 98% (proche 100%) | Cœur définition sans solvant |
| VOC | ≤ 60 g/L (sans solvant) | Selon GB 30981-2020 |
| DFT mono-passe recomm. | 300–1000 µm | Selon équipement et formule |
| Ratio mélange (A:B) | Commun 4:1, 5:1, 2:1 (masse) | Selon TDS |
| Pot life (23℃) | 20–60 min variable | Fortement température |
| Recouvrable min. / en service | Heures à jours | Relié température, épaisseur |
| Temp. (sec) | Commun ≤ 80–120℃ | Au-delà formule spéciale |
Conseil sélection : pour cuve pétrole sulfuré, cuve milieu acide/alkali, vérifier grade résistance chimique du revêtement (ex. GB/T 1763 ou ISO 2812 immersion), non seulement le mot « époxy ». Pour intérieur de cuve nécessitant dissipation électrostatique, confirmer résistivité volumique satisfaisant GB 6950 etc., si besoin époxy sans solvant antistatique avec charge conductrice.
V. Équipement de pose et points de procédé
L'époxy sans solvant haute viscosité, bicomposant, réagit vite, la pulvérisation air classique ne peut presque pas ; solution principale :
- Pulvérisation sans air thermique bicomposant (plural component / heated airless) : base et durcisseur chauffés séparément, pompés dosés au mélangeur statique, puis pulvérisés sans air. Chauffer réduit viscosité, améliore niveau, assure dosage précis ;
- Alimentation bicomposant + tête statique : clé précision dosage et mélange homogène, dérive de ratio cause non-cure ou mou ;
- Protection subjectile et environnement : température subjectile > 3℃ au-dessus point rosée, HR ≤ 85% (zinc riche / amine souvent plus strict), éviter condensation et blanchiment.
Points de discipline chantier :
- Mélanger à l'usage : doser selon travail du poste, dépassant pot life rejeter ;
- Mélange complet : A, B pré-mélanger chacun, puis batch, mélangeur statique nettoyé régulièrement ;
- Contrôle épaisseur : peigne humide et épaissimètre magnétique double contrôle, mono-passe pas au-dessus limite, éviter coulure et fissure par chaleur interne ;
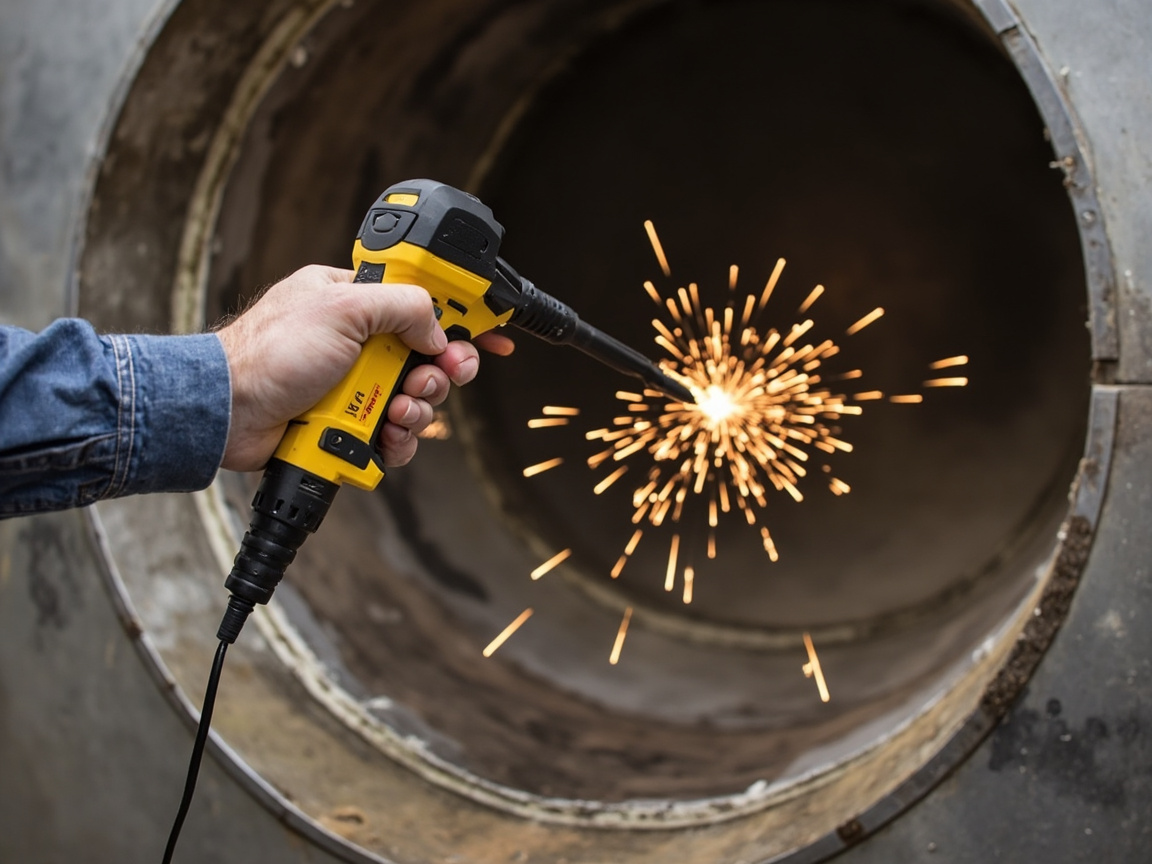
- Détection piqûres : film épais sensible piqûres, après cure test étincelle (détecteur piqûres), tension selon norme (liée DFT) balayage total.
Kexin New Materials (kexinMaterials) en projet offshore et revêtement cuve, fournit généralement carte procédé pulvérisation thermique bicomposant, écrit ratio, temp. chauffe, DFT mono-passe, intervalle recouvrement et seuil environnement en liste exécutable, réduisant erreur humaine.
VI. Scénarios typiques d'application
Le « champ de bataille » de l'époxy sans solvant est les scénarios exigeant longue durée et basse émission, et applicables épais en une fois :
- Intérieur cuve : pétrole brut, produit intermédiaire, cuve eaux usées, résistant chimie et moins de passes ;
- Canalisation enterrée / sous-fleuve : anticorrosion externe et réduction traînée interne, film épais résiste contrainte sol et dommage manutention ;
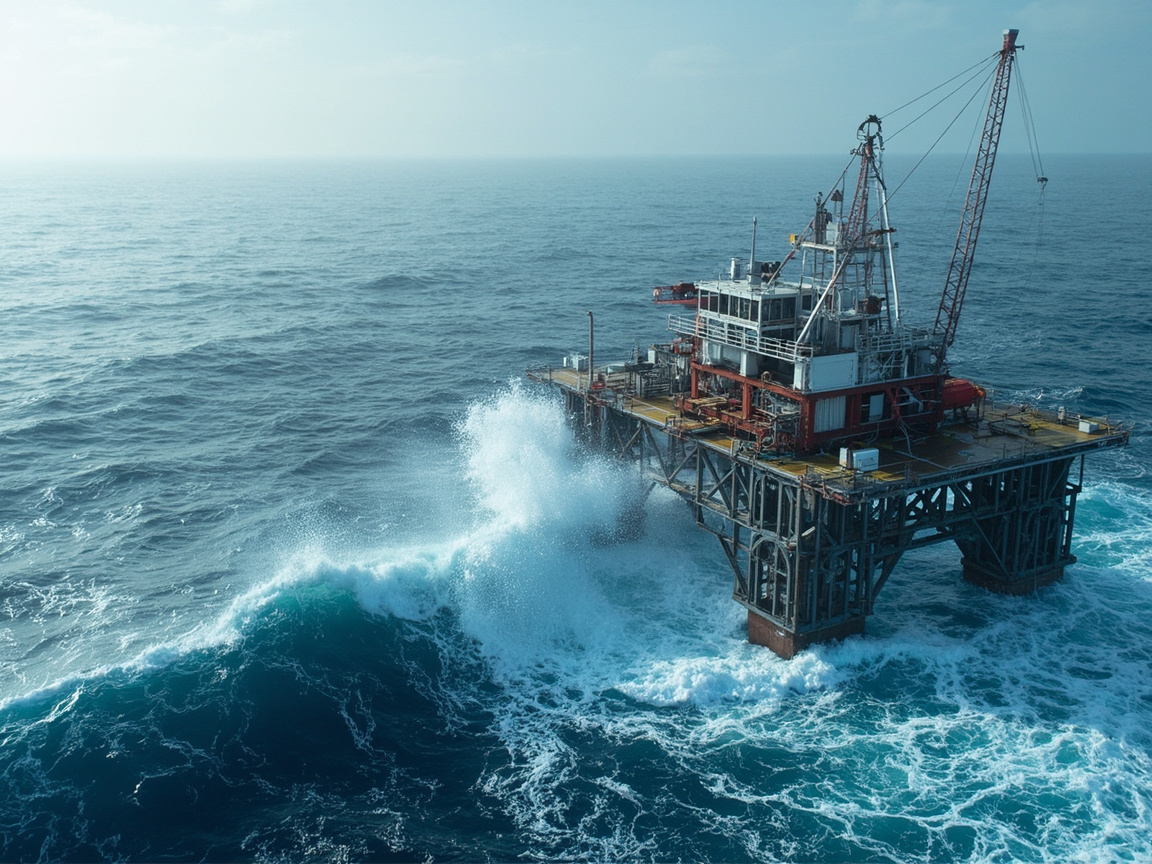
- Plate-forme offshore : zone éclaboussure, zone marée, résiste pénétration chlorure ;
- Sol et bassin eaux usées
Corrélativement, l'époxy solvant reste largement utilisé dans les scénarios de légère anticorrosion où la facilité de mise en œuvre est exigée, l'épaisseur de film est faible et aucun équipement de chauffage n'est disponible sur site. Les deux ne sont pas en relation de substitution, mais se répartissent selon les conditions de travail.
VII. Réception qualité et défaillances courantes
La réception doit couvrir les deux extrémités du matériau et du produit fini : du côté matériau, vérifier le TDS, le rapport de test VOC (selon les méthodes GB/T 23985 ou GB 30981), le ratio de mélange ; du côté produit fini, vérifier le DFT (selon la règle 90/10 de l'ISO 19840), l'adhérence (méthode d'arrachement GB/T 5210 / ISO 4624), les pores (étincelles), l'apparence (sans coulures, sans bulles). Défaillances courantes et contre-mesures :
- Non durcissement/collant : erreur de ratio de mélange ou dérive de la pompe doseuse, il faut remesurer le ratio et faire un essai de durcissement sur petit échantillon ;
- Pores et bulles : le substrat est poreux ou l'air est introduit lors de l'application, le film épais doit impérativement être vérifié pour les pores et réparé ;
- Craquelure : épaisseur de film par couche trop grande, dégagement de chaleur interne, il faut contrôler l'épaisseur par couches et choisir une formulation tenace ;
- Décollement intercouches : dépassement de l'intervalle de recouvrement sans égrenage, appliquer strictement la fenêtre de recouvrement du TDS.
VIII. Comparaison et sélection avec l'époxy à l'eau et à haut extrait sec
Dans la famille des revêtements écologiques, l'époxy sans solvant se situe au « sommet du taux de matières non volatiles », mais n'est pas le plus adapté à tous les scénarios :
| Type | Extrait sec volumique | Niveau VOC | Épaisseur par couche | Exigences équipement | Scénarios adaptés |
|---|---|---|---|---|---|
| Époxy solvant | 50 %–70 % | Élevé (plusieurs centaines g/L) | 100–200 µm | Classique | Légère anticorrosion, mise en œuvre facile |
| Époxy à haut extrait sec | 80 %–95 % | Moyen-faible | 200–400 µm | Classique/sans air | Anticorrosion lourde générale |
| Époxy à l'eau | 50 %–80 % | Très faible | 80–200 µm | Classique | Intérieur à ventilation limitée, faible odeur |
| Époxy sans solvant | ≥98 % | ≤60 g/L | 300–1000 µm | Bicomposant chauffé | Réservoirs, tuyauteries, film épais maritime |
Conclusion de sélection : lorsque l'exigence d'épaisseur par couche dépasse environ 500 µm et que l'équipement bicomposant chauffé peut être installé sur site, l'époxy sans solvant présente l'avantage le plus évident en durée de vie globale et conformité ; sinon, l'époxy à haut extrait sec ou à l'eau peut être plus économique.
IX. Caractéristiques d'application en génie maritime et environnement immergé
L'époxy sans solvant est particulièrement performant dans la zone d'embruns, la zone de marée et la zone d'immersion totale des plates-formes offshore. Ces parties sont soumises sur le long terme à un cycle sévère d'enrichissement en ions chlorure, d'alternance humide-sec et de chocs mécaniques, exigeant du revêtement une résistance à la pénétration des ions chlorure, à la délamination cathodique et aux chocs extrêmement élevée. La haute densité de réticulation et la structure sans canal solvant de l'époxy sans solvant rendent son coefficient de pénétration des ions chlorure nettement inférieur à l'époxy solvant classique, et avec un film épais en une fois, réduisent considérablement les points faibles de blindage. En zone d'immersion totale, le revêtement doit aussi résister à la pression de l'eau de mer et à la fixation des micro-organismes ; la formulation intègre souvent des composants antisalissure ou antibactériens pour former une fonction composite. À préciser : l'environnement maritime est sévère, l'époxy sans solvant seul reste insuffisant, il doit être cohérent avec l'approche de système de l'ISO 12944-9 (structures en mer), et si nécessaire combiné à une protection cathodique par anode sacrificielle ou courant imposé, formant une double ligne de défense « revêtement + électrochimie ». Pour la sélection de système, référez-vous à ce lot de guide de sélection du système de revêtement anticorrosion ISO 12944.
X. Spécifique basse température et construction hivernale
L'époxy sans solvant dégage beaucoup de chaleur de réaction et est sensible à la température, la construction hivernale est un point difficile courant. À basse température, la viscosité augmente et le durcissement ralentit ; si l'on ne compte que sur le pulvérisage chauffé en ignorant la température ambiante, il est facile d'avoir un séchage de surface lent, un ramollissement, une adhérence insuffisante. Les mesures spécifiques incluent : choisir un durcisseur aminé à durcissement basse température (comme l'amine phénolique peut démarrer le durcissement à 5 ℃ voire moins) ; préchauffer le substrat et le revêtement, mais éviter la surchauffe locale provoquant une explosion de polymérisation ; contrôler strictement l'humidité relative et le point de rosée, le basse température et haute humidité favorisent davantage la condensation blanchissante ; prolonger l'intervalle minimal de recouvrement et augmenter convenablement le temps de cure avant mise en service. Sur site, faire un « essai de durcissement sur petit échantillon » pour confirmer le tact et la dureté, avant généralisation à grande échelle. Pour les grands réservoirs en service où la température ambiante ne peut être garantie, il est conseillé de planifier la construction en saison chaude ou d'installer un enclos chauffé temporaire.
XI. Limites de compatibilité avec les finitions polyuréthane et polysiloxane
Les systèmes de lourde anticorrosion adoptent souvent la combinaison « apprêt/intermédiaire époxy + finition polyuréthane ou polysiloxane », l'époxy sans solvant étant surtout utilisé en apprêt/intermédiaire, et non en finition. Trois raisons : premièrement, la tenue aux intempéries de l'époxy sans solvant est moyenne, l'exposition prolongée aux UV provoque la pulvérulence et la perte de brillance ; deuxièmement, les finitions polyuréthane aliphatique et polysiloxane ont une excellente rétention de brillance et couleur et tenue aux intempéries, assurant l'apparence et la résistance ; troisièmement, la finition a généralement une faible épaisseur et peut être appliquée solvant ou haut extrait sec, facilitant la teinte et la réparation. La répartition rationnelle est donc : l'époxy sans solvant assure le blindage en film épais de couche inférieure, le polyuréthane/polysiloxane assure la tenue aux intempéries de couche supérieure. Si la couche supérieure doit aussi utiliser un système sans solvant (ex. paroi interne de réservoir sans exigence de tenue aux intempéries), aucune finition supplémentaire n'est nécessaire. Veiller à la compatibilité intercouches, la fenêtre de recouvrement et le traitement d'interface doivent suivre le TDS pour éviter le décollement intercouches.
XII. Points de stockage, transport et santé au travail
Les composants principal et durcisseur de l'époxy bicomposant sans solvant doivent être stockés séparément au frais, à l'abri de la chaleur et des sources d'ignition ; le durcisseur contient souvent des amines, irritantes pour la peau et les voies respiratoires, l'opération nécessite gants, lunettes et respirateur. Le transport suit les normes relatives aux matières dangereuses, éviter la casse et le mélange. Le lieu de travail doit être bien ventilé, les espaces confinés (intérieur de réservoir) nécessitent ventilation forcée et détection des gaz combustibles et de l'oxygène, conformément au permis de travail en espace confiné. Bien que le VOC soit faible, des brouillards d'amine et poussières peuvent encore apparaître, la santé au travail ne doit pas être négligée. Les déchets de revêtement et emballages sont gérés comme déchets dangereux, interdiction de déversement arbitraire. Le fournisseur doit lister les dangers et premiers secours dans la MSDS, le applicateur doit former le personnel.
XIII. Perspective du coût sur cycle de vie complet
Pour juger si l'époxy sans solvant est « cher », il faut calculer sur le cycle de vie complet plutôt que regarder seulement le prix au kilo. En surface, son prix unitaire est plus élevé que l'époxy solvant, mais le film épais en une fois réduit le nombre de couches, raccourcit le délai, diminue la main-d'œuvre et l'occupation d'équipement ; le VOC quasi nul réduit le traitement des gaz résiduaires et le coût de conformité environnementale ; la longue durée de vie réduit la fréquence de rénovation lourde et les pertes d'arrêt. Dans les scénarios à coût d'arrêt élevé comme réservoirs et plates-formes offshore, le coût sur cycle de vie complet est souvent inférieur aux solutions solvantes multicouches. À l'inverse, sur les composants ordinaires à légère anticorrosion et réparables fréquemment, l'époxy à haut extrait sec ou à l'eau peut être plus économique. La sélection doit pondérer la durée de conception de l'ouvrage, le coût d'arrêt et la contrainte environnementale, plutôt que comparer simplement le prix matière.
XIV. Comment interpréter le niveau de résistance aux produits chimiques
Pour évaluer si l'époxy sans solvant peut être utilisé pour un milieu, ne pas se contenter de l'affirmation vague « l'époxy résiste aux produits chimiques », mais regarder le niveau de résistance et les données d'immersion. Les bases d'évaluation courantes incluent GB/T 1763 (résistance du film aux réactifs chimiques), GB/T 9274 ou ISO 2812 (détermination de résistance aux milieux liquides), les résultats exprimés par l'apparence après une période, la variation d'adhérence et le niveau de bullage. Pour acides-alcalis, solvants, huiles, consulter respectivement les données du milieu correspondant : la résistance alcaline est généralement meilleure que la résistance aux acides forts ; la tolérance aux solvants polaires (comme alcools, cétones) est limitée ; la tolérance aux huiles hydrocarbonées est bonne. La sélection ingénierie doit exiger du fabricant un rapport de test réel avec concentration, température et durée d'immersion du milieu correspondant, plutôt qu'une déclaration vague « résistant acide-alcali ». Pour les milieux sévères contenant soufre ou halogènes, évaluer aussi l'action à long terme des sulfures ou ions halogénés sur le réseau de réticulation et les charges, et si nécessaire passer à un époxy spécial ou revêtement de doublage.
XV. Comparaison avec le revêtement à écailles de verre
Dans les conditions de forte corrosion, haute température ou usure, le revêtement à écailles de verre est souvent discuté avec l'époxy sans solvant. Le revêtement à écailles de verre est un système pâteux à base de résine mélangée à des écailles de verre lamellaires, les écailles entrecroisées forment un chemin de pénétration très long, la tenue thermique et chimique est souvent supérieure à l'époxy classique, utilisé pour désulfuration des fumées, réservoirs acide-alcali ; l'inconvénient est l'exigence élevée sur le rouleau et la spatule et la sensibilité à la planéité du substrat. L'avantage de l'époxy sans solvant est un procédé mature, équipement universel, coût global faible. Logique de sélection : au-delà de la limite époxy en température ou milieu très fort, pencher vers écailles de verre ; pour réservoirs généraux et structures maritimes, l'époxy sans solvant est plus économique. Les deux peuvent aussi se combiner, ex. apprêt époxy + finition écailles, pour complémentarité.
XVI. Sécurité de construction et prévention explosion
Bien que l'époxy sans solvant ait un faible VOC, le bicomposant contient un durcisseur aminé, irritant pour la peau, les yeux et les voies respiratoires, et le pulvérisage chauffé implique haute température et pression. Mesures de sécurité : opérateurs portent gants chimiques, lunettes et masque anti-gaz ; lignes de chauffage et tête de mélange sous pression vérifiées périodiquement, éviter fuite surpression ; espace confiné (intérieur réservoir) ventilation forcée et détection gaz combustibles et oxygène, permis de travail ; déchets et fûts vides gérés comme dangereux, interdit à l'égout. Le durcisseur aminé sur peau provoque facilement allergie, en cas de contact rincer immédiatement à l'eau savonneuse et consulter. Inscrire la sécurité dans la fiche procédé, parallèlement au contrôle qualité, pour éviter « revêtement conforme, problème humain ».
XVII. Application étendue en anticorrosion interne de tuyauteries
L'époxy sans solvant convient aussi à la réduction de traînée et anticorrosion interne des tuyauteries enterrées ou traversant rivières : le revêtement interne réduit la résistance au transport, diminue l'encrassement et la corrosion interne ; l'externe combiné à la protection cathodique résiste à la corrosion des sols. Le revêtement interne de tuyauterie est souvent préfabriqué en usine, par centrifugation ou robot interne, garantissant l'uniformité sur toute la longueur ; le raccordement sur site nécessite un outillage spécial. Noter que petit diamètre et nombreux coudes exigent plus de l'équipement et de la détection de défauts, la tension d'étincelles calibrée selon diamètre et épaisseur. L'anticorrosion externe peut combiner poudre époxy fusionnée ou PE trois couches, formant avec le revêtement interne sans solvant une solution complète « réduction interne, protection externe », voir ce lot de revêtement en poudre de lourde anticorrosion pour la poudre.
XVIII. Application en doublage de bassins d'eaux usées et résiduaires
L'époxy sans solvant est aussi largement utilisé dans les stations d'épuration, bassins de collecte et de neutralisation. Ces environnements ont des milieux complexes, souvent plusieurs sels, matières organiques et micro-organismes, et la remontée-descente d'eau forme une zone de ligne d'eau alternée humide-sec, à haut risque de corrosion et piqûres. Le film épais haute densité de l'époxy sans solvant bloque la pénétration, les charges anti-usure résistent à l'érosion par l'eau et les suspensions, l'ensemble sans joint réduit les points de fuite. La construction exige aussi sablage conforme, sans stagnation solvant, et contrôle des pores. Pour eaux résiduaires à oxydant fort, vérifier la résistance à l'oxydation, si nécessaire formule modifiée spéciale. L'évaluation de durée de ce doublage doit combiner surveillance qualité d'eau et inspection périodique à vide, intégrant la maintenance du revêtement au système d'exploitation de la station.
XIX. Protection combinée avec l'élastomère polyurée
Dans les scénarios nécessitant une haute élasticité, une résistance aux chocs et une prise rapide, la polyurée est souvent associée à un revêtement sans solvant époxy : l'époxy sert d'apprêt pour assurer l'adhérence et la barrière, la polyurée constitue la couche de finition apportant élasticité et résistance aux chocs, combinant leurs avantages. La polyurée réagit très rapidement, peut être appliquée en épaisseur et s'adapte à divers substrats, mais elle exige un traitement de surface et un système d'apprêt rigoureux ; appliquée directement sur acier, elle présente facilement des problèmes d'interface entre couches. Le revêtement sans solvant époxy comme couche de fond reçoit bien la polyurée, formant un système « rigide et souple combinés », fréquent sur les fondations de réservoirs, les revêtements de sol et les doublures de véhicules. Lors de la sélection, il faut prêter attention à la fenêtre de recouvrement et à l'activité interfaciale des deux, et si nécessaire utiliser une couche de scellement comme transition, afin d'éviter le délaminage entre l'époxy rigide et la polyurée flexible.
XX. Compatibilité de recouvrement sur ancienne couche de peinture
Dans les travaux de réparation, il est courant de recouvrir un revêtement sans solvant époxy sur une ancienne couche de peinture. La compatibilité est la clé : le recouvrement sur un époxy de même type est généralement faisable ; les anciennes couches de peinture alkyd, caoutchouc chloré, etc., sont incompatibles avec l'époxy, et un recouvrement direct provoquera un décollement par dissolution de la couche inférieure. La méthode consiste à essuyer avec un solvant pour déterminer le type d'ancienne peinture, à réaliser un essai de recouvrement sur petite surface pour observer la réaction, et si nécessaire à poncer ou sabler jusqu'au substrat. Pour les anciennes couches impossibles à éliminer totalement, il faut privilégier un époxy à haut extrait sec à large compatibilité comme transition, puis appliquer le revêtement sans solvant époxy. Avant le recouvrement, l'élimination des huiles, de la couche pulvérulente et des sels de zinc est une étape évidente mais souvent négligée pour éviter la défaillance intercouches.
XXI. Méthodes de mesure in situ de la cure en hiver
En hiver, le plus redouté est « cela a l'air sec mais n'est en fait pas durci ». Jugement simplifié : la méthode du toucher au doigt ne permet de juger que le séchage de surface, pas la cure complète ; plus fiable est l'essuyage à l'acétone ou au xylène, l'époxy non durci devient collant et se dissout, le durci ne change pas ; utiliser un duromètre Shore ou un pendule pour mesurer la courbe de montée de dureté ; pour les structures importantes, faire un essai d'adhérence par arrachement. Sur site, il faut contrôler en plusieurs points différents et enregistrer la température ambiante et l'humidité dans le temps. En cas de ramollissement généralisé, il faut déterminer si c'est une erreur de ratio de mélange, une température trop basse ou un dépassement d'humidité, et traiter en conséquence plutôt que d'épaissir aveuglément.
XXII. Liste de décision de sélection
Transformer les points précédents en une liste de sélection exécutable : clarifier les conditions (milieu, température, présence de solides ou de bactéries) ; définir l'épaisseur de film et le nombre de passes ; choisir la forme (sans solvant ou haut extrait sec) et vérifier le VOC ; confirmer le niveau de traitement de surface et le déselage ; mettre en place le matériel de pulvérisation bi-composants chauffé et la fiche de procédé ; définir la tension de détection des pores et l'acceptation DFT ; planifier les essais d'adhérence avant mise en service et (si nécessaire) de conductivité électrostatique ; établir le cycle de maintenance. Intégrer la liste dans le cahier des charges, les fournisseurs, l'applicateur et le contrôleur l'exécutent en conséquence, ainsi la durée de vie et l'avantage de conformité du revêtement sans solvant époxy se concrétisent réellement, au lieu de rester au niveau de la communication.
Questions fréquentes
Questions fréquentes
Q : Le revêtement sans solvant époxy est-il totalement sans solvant et à 100 % de solides ?
R : Généralement, l'extrait sec en volume est proche de 100 %, et le VOC est inférieur à la limite norme (type sans solvant ≤ 60 g/L, selon GB 30981-2020), de faibles quantités de diluant réactif non volatil sont autorisées. « Sans solvant » signifie sans solvant organique volatil, et non sans aucun composant liquide.
Q : Un pistolet de pulvérisation ordinaire peut-il pulvériser un revêtement sans solvant époxy ?
R : Non recommandé. Sa viscosité est élevée et sa réaction rapide, il nécessite une pulvérisation sans air bi-composants chauffée ou un équipement professionnel d'alimentation bi-composants, afin de garantir la précision du ratio et la qualité d'atomisation ; un pistolet à air ordinaire peine à former le film et bouche facilement le pistolet.
Q : Quelle épaisseur peut être pulvérisée en une seule passe ?
R : Selon la formulation et l'équipement, courant 300–1000 µm. Mais trop épais provoque fissuration par dégagement de chaleur interne et coulures, il faut contrôler l'épaisseur par couches selon la limite TDS, et gérer avec un peigne à film humide et un épaissimètre.
Q : Le revêtement sans solvant époxy peut-il être appliqué en hiver ?
R : Oui, mais il faut choisir un type à durcissement basse température (ex. amine phénolique) et veiller à ce que la température du substrat soit supérieure d'au moins 3 ℃ au point de rosée. La pulvérisation chauffée aide aussi au niveaulement basse température, mais il faut encore respecter le seuil environnemental.
Q : Le revêtement sans solvant époxy pour paroi interne de réservoir nécessite-t-il une conductivité électrostatique ?
R : Les parois internes de réservoirs stockant des milieux inflammables et explosifs requièrent souvent la conductivité électrostatique, la résistivité volumique du revêtement doit satisfaire aux normes comme GB 6950, on peut choisir un revêtement sans solvant époxy antistatique avec charges conductrices, plutôt qu'un type isolant ordinaire.
Q : Comment juger que la cure est complète et peut être mis en service ?
R : Selon le temps de cure minimal du TDS, combiné aux jugements simples in situ de dureté, arrachement d'adhérence et essuyage au solvant ; pour les conditions importantes, faire une détection d'adhérence réelle et une détection des pores avant mise en service.
Q : Le revêtement sans solvant époxy est beaucoup plus cher que le type solvant, en vaut-il la peine ?
R : Le coût au kilo est élevé, mais en une passe il forme un film épais, moins de passes, longue durée de vie, conformité sans souci ; dans les scénarios à coût de réparation élevé comme réservoirs/maritime, le coût sur cycle de vie est souvent meilleur.
Q : Comment définir la tension de détection des pores ?
R : La tension de détection par étincelle est liée à l'épaisseur de film sec, généralement fixée selon une formule normative (ex. DFT × coefficient + base), suivre spécifiquement le cahier des charges du projet et les normes de détection GB/T huile végétale/pétrochimie.
Q : Jusqu'à quelle température le revêtement sans solvant époxy résiste-t-il ?
R : En sec, la température résistée conventionnelle est d'environ 80–120 ℃, au-delà il faut une formulation spéciale résistante à la chaleur ou passer à silicone/phénolique, avant choix vérifier la température du milieu et les données TDS de résistance thermique.
Q : Comment lire en complément avec les autres articles de ce lot ?
R : Le traitement de surface détermine la base d'adhérence, voir Traitement de surface de peinture Sa2.5 et grades de sablage ; pour les limites environnementales voir Réglementation limite VOC des revêtements industriels (GB 30981) ; pour la conception de doublure de réservoir voir Conception et sélection de revêtement anticorrosion interne de réservoir.
Lecture complémentaire
- Traitement de surface de peinture Sa2.5 et grades de sablage
- Réglementation limite VOC des revêtements industriels (GB 30981)
- Conception et sélection de revêtement anticorrosion interne de réservoir
- Norme de revêtement anticorrosion pour acier de structure de pont
- Peinture antirouille alkyd : antirouille rouge de fer/gris, caractéristiques d'application et limites