في مشاريع الطلاء المضاد للتآكل، هناك مقولة قديمة تم التحقق منها مرارًا وتكرارًا: "ثلثا الطلاء وثلاثة أرباع التنفيذ، وأولوية التنفيذ هي معالجة السطح." سواء كنت تستخدم برايمر إيبوكسي غني بالزنك، أو إيبوكسي خالٍ من المذيبات، أو طلاء نهائي من بولي يوريثان أليفاتي، فإذا لم يتم إزالة القشور التأكسدية والصدأ والزيوت والأملاح الذائبة من سطح الصلب بشكل كامل، فإن حتى أغلى الطلاءات سوف تفشل مبكرًا. تُظهر إحصائيات هندسية كثيرة أن حوالي 70% من صدأ الطبقات المبكر يرتبط مباشرة بعدم مطابقة معالجة السطح للمعايير. تركز هذه المقالة على "Sa2.5" الأكثر ذكرًا والأكثر عرضة لسوء الفهم، بالإضافة إلى نظام درجات تنظيف بالرمال بالكامل، لتوضيح المعايير والتحكيم والخشونة والنظافة والتحكم الميداني، لمساعدة المهندسين على الاستناد إلى أدلة في كل من التصميم والإشراف.
بصفتها موردًا لطلاء واقٍ يخدم منذ فترة طويلة الجسور وخزانات التخزين والتراكيب البحرية، تكتب كيسين للمواد الجديدة (kexinMaterials) في الصفحة الأولى من التصميم المتكامل درجة معالجة السطح وطريقة القبول، وتجعل "Sa2.5 + الخشونة + إزالة الغبار والأملاح" شرطًا أساسيًا لسريان التركيبة وليس خيارًا. كما أن معيار التحكيم في هذه المقالة مأخوذ مباشرة من هذه الممارسات الميدانية.
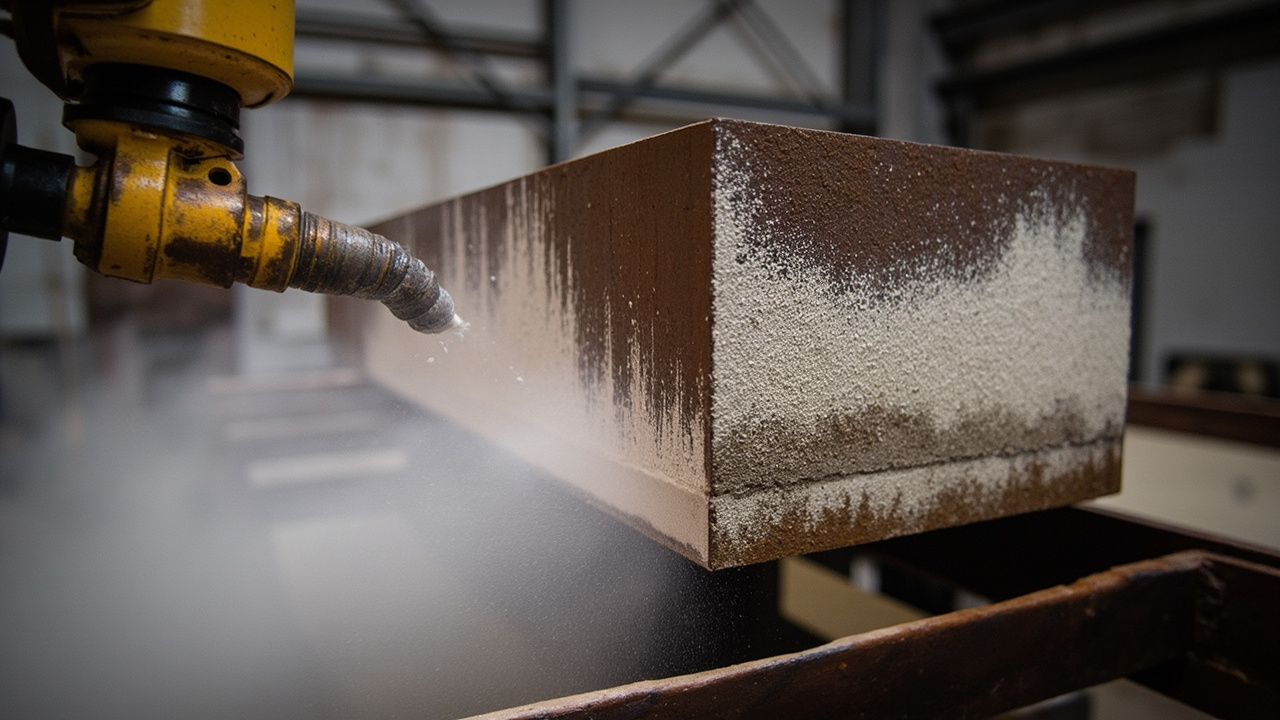
أولاً: من أين تأتي درجات الرمال: ISO 8501-1 و GB/T 8923
المرجع الدولي لدرجات (التنظيف بالرمي) هو ISO 8501-1 "المعالجة التمهيدية لأسطح الفولاذ قبل الطلاء - الجزء 1: درجات الصدأ ودرجات المعالجة لأسطح الفولاذ غير المطلية وأسطح الفولاذ بعد إزالة الطبقات بالكامل"، والمعيار الصيني المقابل هو GB/T 8923.1-2011 (محتواه التقني مطابق). يقسم درجة صدأ الفولاذ قبل المعالجة إلى أربعة مستويات: A (مغطى بالكامل بقشور التأكسد)، B (بدأت قشور التأكسد بالصدأ)، C (صدأ خفيف بالكامل)، D (صدأ واضح بالكامل)، ويقسم نظافة ما بعد المعالجة إلى أربع درجات تنظيف بالرمي:
- Sa 1 (تنظيف خفيف بالرمي): إزالة قشور التأكسد والصدأ والطلاء الرخوة، مع السماح فقط ببقايا أثرية خفيفة نقطية أو خطية؛
- Sa 2 (تنظيف شامل بالرمي): تمت إزالة معظم قشور التأكسد والصدأ والطلاء، والبقايا هي فقط نقاط أو أحزمة ملتصقة بقوة؛
- Sa 2.5 (تنظيف شديد جدًا بالرمي / درجة شبه بيضاء): البقايا هي فقط بقع لونية خفيفة أو آثار خطية، لا تكاد تُرى بالعين المجردة؛
- Sa 3 (أبيض / تنظيف نظيف بالرمي): لون معدني متساوٍ على السطح، دون أي بقايا مرئية.
انتبه أن Sa2.5 ليست "نظيفة بنسبة 2.5"، بل هي درجة "شديدة جدًا" تقع بين Sa2 و Sa3، و"2.5" هي رقم الدرجة وليست نسبة مئوية للدرجة. في الهندسة، البيئات عالية التآكل C4 وما فوق تتطلب عمومًا Sa2.5 أو أعلى.
ثانيًا: إلى أي مدى "نظيف" بالفعل Sa2.5
جوهر تحكيم Sa2.5 هو: يجب ألا يكون هناك زيت أو قشور تأكسد أو صدأ أو طلاء أو شوائب أجنبية مرئية على السطح، ويُسمح فقط ببقع لونية خفيفة ومتناثرة، أو ظلال خفيفة، أو صدأ نقطي خفيف، أو آثار خطية. الفهم البسيط هو "معدن شبه أبيض" - من بعيد يقترب من Sa3، ومن قريب لا يزال بالإمكان العثور على كمية ضئيلة جدًا من البقايا الملتصقة بقوة.
يُستخدم في التحكيم الميداني عادةً كتل مقارنة (صور المعيار ISO 8501-1 / كتل معيار GB/T 8923) للمقارنة، ويؤكدها المشرف وطرف التنفيذ معًا. يجب الحذر من انحرافين: الأول "Sa2.5 الزائف" - بقايا الصدأ وقشور التأكسد في الزوايا الغائرة ولحامات الثقوب لم تتم معالجتها؛ والثاني "التنظيف المفرط" - من أجل تحقيق Sa3 يتم الرمي المتكرر مما يسبب خشونة مفرطة وزيادة في الحواف، مما يضر بالمادة الأساسية. لمعظم التركيبات المضادة للتآكل الثقيل، يعد Sa2.5 أفضل توازن بين التكلفة والموثوقية.
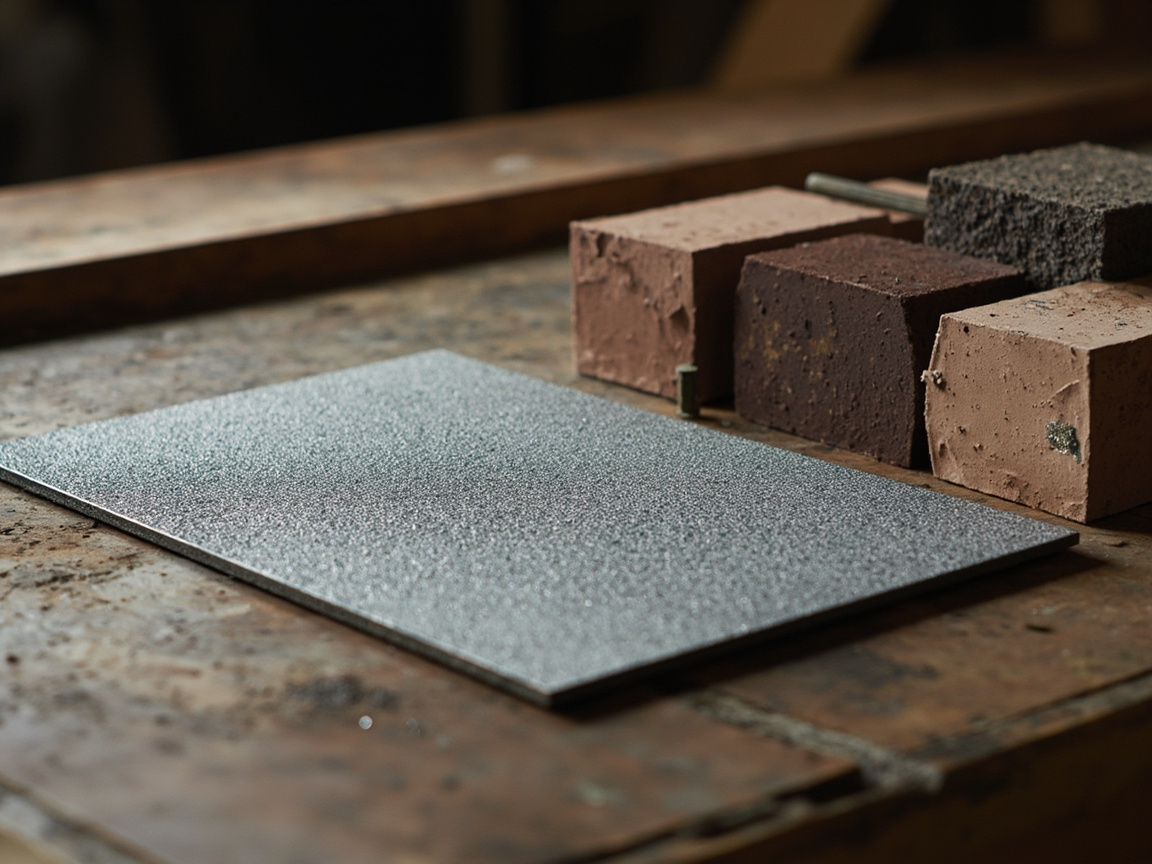
ثالثًا: ملف الخشونة: لماذا يحتاج Sa2.5 إلى خشونة أيضًا
تحقيق النظافة وحده لا يكفي. يمنح الرمي السطح عمق "تثليج" معين (ملف الخشونة)، والذي يحدد مباشرة التصاق التماسك الميكانيكي للطلاء. المعيار ذو الصلة هو سلسلة ISO 8503 (خصائص خشونة السطح)، والمعيار الوطني المقابل GB/T 13288**. تُقسم الخشونة حسب كتل المقارنة إلى ثلاث درجات: دقيقة (F) ومتوسطة (G) وخشنة (R)، ومستويات عمق التثليج (Rz) الشائعة تقريبًا:
| درجة الخشونة | مستوى عمق التثليج Rz (µm) | الاستخدام النموذجي |
|---|---|---|
| دقيقة (F) | حوالي 25–40 | طلاء رقيق، طلاء نهائي |
| متوسطة (G) | حوالي 40–70 | برايمر مضاد للتآكل الثقيل العام |
| خشنة (R) | حوالي 70–100+ | طلاء سميك/غشاء سميك خالٍ من المذيبات |
للبرايمر الإيبوكسي الغني بالزنك، والإيبوكسي خالٍ من المذيبات، وهذه الأنظمة السميكة أو المحتوية على مواد مالئة، يُستخدم عادةً درجة متوسطة (G) إلى خشنة (R) لتتناسب مع DFT الخاص بها؛ فالخشونة الدقيقة جدًا تعطي تثبيتًا غير كافٍ وسهلة التساقط، والخشونة الخشنة جدًا يسهل عند قمم الموجات ترك هواء مسببًا نقاط صدأ مبكرة. تُحكم الخشونة باستخدام شريط النسخ (press-o-film) مع جهاز قياس العمق أو كتل المقارنة. للتعرف على المتطلبات الخاصة للبرايمر الإيبوكسي الغني بالزنك على السطح، يرجى الرجوع إلى آلية الحماية الكاثودية لبرايمر إيبوكسي غني بالزنك من هذه الدفعة.
رابعًا: "الوسخ" غير المرئي: الأملاح الذائبة والغبار
أكثر خفاءً من الصدأ المرئي هي الأملاح الذائبة (الكلوريدات، الكبريتات، إلخ) وغبار الرمي. فهي تمتص الرطوبة وتشكل فقاعات بضغط الأسموزة تحت طبقة الطلاء، وهي السبب الرئيسي للفشل المبكر في التركيبات البحرية ومناطق المصانع الكيميائية. متطلبات التحكم:
- إزالة الغبار: حسب طريقة الشريط اللاصق لـ ISO 8502-3 (المقابل GB/T 18570.3) لتحكيم درجة غبار السطح، عادةً يُطلب ≤ الدرجة 2 (منخفض)؛
- إزالة الأملاح: حسب طريقة لاصق Bresle لـ ISO 8502-6 / 8502-9 (المقابل GB/T 18570.6/.9) لقياس الأملاح الذائبة، غالبًا يُطلب أن يكون محتوى الكلوريد ≤ 20–50 mg/m² (محسوبًا كـ NaCl)، والبيئات البحرية الصارمة أشد؛
- الطريقة: إذا تجاوزت الأملاح الحد، يلزم تنظيف ثانوي بالماء/الشفط الفراغي أو معالجة إزالة أملاح متخصصة، وليس فقط بزيادة الرمي.
تجعل كيسين للمواد الجديدة (kexinMaterials) في مشاريع العبور البحري والساحلية "إزالة الأملاح + الخشونة + نقطة الندى" كفحوصات إلزامية لتسليم الرمي، لتجنب اندلاع تآكل تحت الطلاء بسبب بقايا الأملاح خلال عام أو عامين من التشغيل.
خامسًا: اختيار وسائط الرمي والتقنية
تحدد وسائط الرمي الكفاءة والخشونة والسلامة البيئية:
- خرد الفولاذ/رمل الفولاذ: استرداد وتدوير، خشونة قابلة للتحكم، مناسبة لرمي الكرات في الورشة؛
- خبث خام النحاس/الجرnet/رمل الكوارتز: تكلفة منخفضة، رمل الكوارتز له مخاطر داء السيليكوزيس ويلزم ترطيب أو بديل؛
- أكسيد الألمنيوم/خرز الزجاج: معالجة سطح خاصة أو زخرفية.
من الناحية التقنية تنقسم إلى رمي جاف، ورمي رطب (تقليل الغبار، ولكن يجب منع الصدأ اللاحق) ورمي بشفط فراغي (مساحات محدودة). عند الاختيار، يُراعى النظافة والهدف الخشونة والبيئة وصحة العامل (حماية التنفس، التحكم في غبار السيليكا).
سادسًا: النافذة البيئية للمعالجة السطحية والطلاء
"المعدن النشط" بعد الرمي يصدأ بسهولة، ويجب وضع البرايمر ضمن "نافذة الطلاء" المحددة:
- التحكم بنقطة الندى: يجب أن تكون حرارة المادة الأساسية أعلى من نقطة الندى بـ 3℃ على الأقل (حسب ISO 12944-7 / GB/T 30790.7)؛
- الرطوبة: الرطوبة النسبية عمومًا ≤ 85%، وبرايمر غني بالزنك غالبًا يُطلب ≤ 80%؛
- مهلة الصدأ اللاحق: سطح Sa2.5 في بيئة رطبة يمكن أن يظهر صدأ مرئي خلال ساعات، ويجب إكمال الطلاء الأول قبل الصدأ؛ إذا تجاوز الوقت يلزم إعادة المعالجة أو رمي محلي تكميلي.
التحكم البيئي هو مفتاح "الحفاظ" على جودة معالجة السطح، فكثير من المشاريع تُرمى جيدًا لكنها تصدأ بسبب الانتظار، فتضيع الجهود.
سابعًا: موقع التنظيف بالأدوات اليدوية والآلية
بالإضافة إلى التنظيف بالرمي، يُستخدم St (أدوات يدوية/آلية، حسب St2 و St3 من ISO 8501-1) للإصلاح الميداني الذي لا يمكن رميه، والصيانة أثناء التشغيل. St3 هو الدرجة الأكثر شمولًا التي تصل إليها الأدوات الآلية، لكنها لا تزال أقل موثوقية من Sa2.5، وتُستخدم عادةً للدرجة C3 فما دون أو الإصلاحات المحلية. للتراكيب الرئيسية في بيئات التآكل العالية، لا يجوز استبدال Sa2.5 بدرجة St.
ثامنًا: العلاقة بين معالجة السطح وعمر التركيبة
بوضع معالجة السطح في نظام ISO 12944: كلما زادت صرامة البيئة (C4 و C5 و CX)، زادت متطلبات Sa2.5 وإزالة الأملاح التي لا يمكن المساومة عليها؛ يجب أن يكتب تصميم نظام الطلاء (انظر دليل اختيار نظام الطلاء المضاد للتآكل ISO 12944 من هذه الدفعة) درجة معالجة السطح والخشونة وحد الأملاح، ويقبل المشرف بناءً عليها، ليكون العمر "موثقًا".
تاسعًا: النافذة البيئية للمعالجة السطحية والطلاء
"المعدن النشط" بعد الرمي يصدأ بسهولة، ويجب وضع البرايمر ضمن "نافذة الطلاء" المحددة:
- التحكم بنقطة الندى: يجب أن تكون حرارة المادة الأساسية أعلى من نقطة الندى بـ 3℃ على الأقل (حسب ISO 12944-7 / GB/T 30790.7)؛
- الرطوبة: الرطوبة النسبية عمومًا ≤ 85%، وبرايمر غني بالزنك غالبًا يُطلب ≤ 80%؛
- مهلة الصدأ اللاحق: سطح Sa2.5 في بيئة رطبة يمكن أن يظهر صدأ مرئي خلال ساعات، ويجب إكمال الطلاء الأول قبل الصدأ؛ إذا تجاوز الوقت يلزم إعادة المعالجة أو رمي محلي تكميلي.
التحكم البيئي هو مفتاح "الحفاظ" على جودة معالجة السطح، فكثير من المشاريع تُرمى جيدًا لكنها تصدأ بسبب الانتظار، فتضيع الجهود.
عاشرًا: موقع التنظيف بالأدوات اليدوية والآلية
بالإضافة إلى التنظيف بالرمي، يُستخدم St (أدوات يدوية/آلية، حسب St2 و St3 من ISO 8501-1) للإصلاح الميداني الذي لا يمكن رميه، والصيانة أثناء التشغيل. St3 هو الدرجة الأكثر شمولًا التي تصل إليها الأدوات الآلية، لكنها لا تزال أقل موثوقية من Sa2.5، وتُستخدم عادةً للدرجة C3 فما دون أو الإصلاحات المحلية. للتراكيب الرئيسية في بيئات التآكل العالية، لا يجوز استبدال Sa2.5 بدرجة St.
حادي عشر: تأثير وسائط الرمي على الخشونة والبيئة
تحدد وسائط الرمي الكفاءة والخشونة والبيئة: خرد الفولاذ/رمل الفولاذ قابلة للاسترداد والتدوير وخشونة قابلة للتحكم، مناسبة لرمي الكرات في الورشة؛ خبث خام النحاس والجرnet منخفضة التكلفة لكن غبارها كثيف؛ رمل الكوارتز له مخاطر داء السيليكوزيس، ويفضل استخدام وسائط رطبة أو بديلة. تتطلب البيئة وصحة العامل تجهيز إزالة الغبار وحماية التنفس، والتحكم في تركيز غبار السيليكا. كما يجب أن يتطابق اختيار الوسيط مع الخشونة الهدف: للحصول على تثليج خشن اختر رمل فولاذي أو خبث خشن، ولأنظمة الطلاء الرقيق اختر وسائط دقيقة. قد يؤدي صلابة الوسيط المفرطة إلى انغماسه في المادة الأساسية مسببًا "تلوثًا حديديًا"، فيجب إزالته في المعالجة اللاحقة لتجنب أن يصبح نقطة بداية للتآكل.
ثاني عشر: تحكيم الصدأ اللاحق وإعادة المعالجة
إذا ظهر صدأ مرئي بعد الرمي بسبب عدم الطلاء ضمن النافذة، يُحكم على الخطورة حسب درجة الصدأ ونطاقه: الصدأ النقطي الخفيف يمكن رميه محليًا تكميليًا حتى المطابقة؛ الصدأ المتكتل يلزم رمي كامل جديد. إذا كان هناك طبقة صدأ وامض على سطح الصدأ اللاحق، فإن وضع البرايمر مباشرة سيقطع الالتصاق، ويجب إزالتها. هندسيًا، يجب إدارة "إكمال الرمي—وضع البرايمر" كعملية متصلة، لتجنب الانتظار عبر الورديات والأيام، خاصة في البيئات الساحلية عالية الرطوبة حيث يُطلب الرمي والطلاء فورًا.
ثالث عشر: العلاقة بين معالجة السطح والالتصاق بالطلاء
ينشأ الالتصاق من التماسك الميكانيكي (الخشونة) والارتباط الكيميائي (واجهة نظيفة). يزيل Sa2.5 الطبقات الرخوة ويكشف المعدن النشط، مع خشونة مناسبة لتكوين عدد كبير من نقاط التثبيت؛ أما إذا بقيت زيوت أو أملاح أو قشور تأكسد على السطح، فإن ارتباط الطلاء بها يضعف، ويتفقع وينفصل من الواجهة تحت تأثير الماء والأكسجين. لذلك فجذر الالتصاق يكمن في معالجة السطح، لا في تركيبة البرايمر وحدها. عند القبول، لا يعكس قياس الالتصاق بالشد الطلاء فقط، بل أيضًا جودة المعالجة التمهيدية، فالالتصاق المنخفض يجب أن يُعاد إلى خطوات الرمي وإزالة الأملاح.
رابع عشر: إهمال معالجة السطح الشائع في المشاريع
ملخص لمشاكل الميدان المتكررة: أولًا تسرب الرمي في المناطق الميتة، مثل مجاري لحامات الفوهات وثقوب البراغي وزوايا الحواف؛ ثانيًا الاكتفاء بالنظافة وإهمال إزالة الأملاح، مما يسبب فقاعات مبكرة في المشاريع البحرية؛ ثالثًا عدم تطابق الخشونة مع الطلاء الهدف؛ رابعًا فقدان السيطرة البيئية بعد الرمي والصدأ اللاحق؛ خامسًا تحكيم عشوائي بكتل المقارنة دون تأكيد مشترك من المشرف. إن كتابة هذه في مواصفات مع قائمة فحص يقلل بشكل كبير من احتمال الفشل.
خامس عشر: سجلات جودة الرمي وقابلية التتبع
يجب أن تكون جودة معالجة السطح قابلة للتسجيل والتتبع، لإمكانية الرجوع إليها عند الفشل المذكور. يُوصى بتسجيل: تاريخ الرمي، فريق العمل، نوع وحجم حبيبات الوسيط، حالة فصل الزيت والماء للهواء المضغوط، حرارة/رطوبة البيئة ونقطة الندى، درجة النظافة (رقم كتلة المقارنة)، الخشونة (قراءة شريط النسخ أو درجة الكتلة)، نتائج فحص الغبار والأملاح، توقيع المشرف. تُحفظ السجلات مع أرشيف المشروع، وتشكل مع DFT والالتصاق وفحص التسرب بالكهرباء "سلسلة أدلة جودة التركيبة". للمرافق الحرجة كالجسور والخزانات، هذه السجلات هي أساس تحديد المسؤولية وتقييم العمر لاحقًا، ولا يجب اعتبارها عبئًا للحذف.
سادس عشر: معالجة المواد الأساسية المختلفة والحواف
بخلاف الفولاذ الكربوني، تختلف معالجة الحديد الزهر والفولاذ المقاوم للصدأ والجلفنة الغمر الساخن والمعادن غير الحديدية: الحديد الزهر مسامي وسهل احتواء الأوساخ، فيحتاج تنظيفًا أكثر شمولًا وسد المسام؛ الفولاذ المقاوم للصدأ يعتمد على التنظيف الحمضي أو الرمي الخفيف للحصول على الخشونة، ويمنع استخدام وسائط رمي فولاذ كربوني لتجنب التلوث الحديدي المسبب للصدأ؛ أسطح الجلفنة الملساء يفضل رمي خفيف بدل الرمي الثقيل؛ الألمنيوم والمعادن اللينة تستخدم وسائط متخصصة. الحواف وثقوب البراغي والزوايا الداخلية هي أكثر الأماكن تسربًا للمعالجة، فيجب صنفرة الحواف (زاوية R) وتركيز الرمي التكميلي عليها. هذه الأماكن "غير القياسية" هي بالتحديد مناطق الفشل العالية، ويجب أن تُدرج متطلباتها separately في المواصفات.
سابع عشر: المعالجة التمهيدية في الورشة والمعالجة الثانوية
التراكيب الكبيرة غالبًا تخضع لرمي تمهيدي في الورشة (مثل Sa2.5 مع برايمر ورشة)، ثم معالجة ثانوية وطلاء في الموقع. برايمر الورشة (طلاء حفظ) يُستخدم فقط لحماية النقل والتخزين، بسماكة رقيقة جدًا، وقبل التركيبة الرسمية في الموقع يجب التأكد من توافقه - إن كان متوافقًا فيُبقى وينظف، وإن لم يكن فيُزال. المعالجة الثانوية لا تكون بالضرورة رميًا كاملًا، بل يمكن معالجة المناطق التالفة والمتسخة محليًا، ولكن يجب ضمان التداخل الموثوق مع الطلاء القديم. هذا النمط "ذو المعالجتين" شائع في الجسور والممرات الأنابيب، ومفتاحه إدارة الواجهة.
ثامن عشر: العلاقة بين معالجة السطح وتكلفة الطلاء
تمثل معالجة السطح حوالي 20% إلى 40% من إجمالي تكلفة مشروع مضاد للتآكل، لكنها تحدد معظم العمر. many مشاريع لتوفير المال تخفض درجة الرمي أو توفر إزالة الأملاح، فتصدأ خلال سنتين أو ثلاث، وتكلفة الإصلاح تتجاوز بكثير ما وفرته. الممارسة العقلانية هي مطابقة درجة المعالجة مع درجة التآكل: تحت C3 يمكن التبسيط المعتدل، وفوق C4 يجب Sa2.5 مع إزالة الأملاح. اعتبر تكلفة المعالجة "استثمارًا في العمر" لا "تكلفة عملية"، لتجنب دورة الفوز بأقل سعر والإصلاح بأعلى سعر.
تاسع عشر: استعلام سريع لدرجات المعالجة حسب الصناعة
لكل صناعة اتفاقيات حول معالجة السطح: هيكل جسور الفولاذ (JT/T 722) الرئيسي غالبًا Sa2.5 أو Sa3؛ جدران خزانات التخزين الداخلية Sa2.5 شبه بيضاء؛ خزانات توازن السفن (PSPC) تتطلب نظافة وخشونة صارمة مع تحقق؛ أبراج طاقة الرياح Sa2.5 مع خشونة؛ مناطق الأجهزة الكيميائية غالبًا Sa2.5 مع إزالة أملاح. الاستعلام السريع لا يغني عن مواصفات محددة، لكنه يساعد في تحديد نقطة البداية بسرعة، ثم تفصيل حد الأملاح ودرجة الخشونة حسب الوسيط والعمر.
عشرون: ملخص قائمة المعايير الشائعة
معايير أساسية ذات صلة بمعالجة السطح: ISO 8501-1 (النظافة، المقابل GB/T 8923.1)، ISO 8503 (الخشونة، المقابل GB/T 13288)، ISO 8502 (تقييم نظافة السطح، المقابل GB/T 18570)، ISO 12944-4 (متطلبات المعالجة في التركيبة، المقابل GB/T 30790.4)، ISO 12944-7 (بيئة التنفيذ، المقابل GB/T 30790.7). إتقان هذه المعايير يحول "الرمي" من عمل تجريبي إلى لغة هندسية قابلة للقبول والنقاش والتحسين.
واحد وعشرون: تكييف معالجة السطح مع الطلاء المائي وطلاء الطاقة السطحية المنخفضة
الطلاء الصناعي المائي والإيبوكسي خالٍ من المذيبات رغم كونهما صديقين للبيئة، إلا أنهما حساسان لنفس المعالجة السطحية، بل وأكثر تطلبًا للقاعدة: النظام المائي أكثر حساسية للزيوت والأملاح المتبقية، لأن الماء كوسط يحمل الملوثات بسهولة إلى الواجهة؛ أما الجلفنة والفولاذ المقاوم للصدأ منخفضا الطاقة السطحية فبدون معالجة يكون التصاق الطلاء ضعيفًا جدًا. لذلك "VOC منخفض لا يعني معالجة منخفضة". للتركيبات المائية، يمكن تخفيف درجة الرمي إلى حد ما، لكن إزالة الزيت والأملاح لا تُحذف؛ للأجزاء الجلفنة استخدم رميًا خفيفًا أو معالجة تحويل متخصصة. يخطئ المصممون غالبًا باعتقاد أن تغيير الطلاء إلى صديق للبيئة يسمح بتخفيف المعالجة التمهيدية، فتتحقق البيئة لكن الفشل مبكرًا، وهذا يجب تصحيحه.
اثنان وعشرون: ضوضاء الرمي وتنسيق المجتمع
الرمي المفتوح عالي الضوضاء وينثر الغبار، مما يسهل الشكاوى والعقوبات البيئية في المصانع والمناطق السكنية المجاورة. التخفيف: استبدال الرمي الجاف الميداني برمي كرات في الورشة؛ استخدام الرمي الرطب أو بشفط فراغي في الموقع لكبح الغبار؛ وضع حواجز عازلة للصوت وإدارة أوقات العمل؛ استرداد الغبار والوسائط لتجنب ترسب الغبار في البيئة الخارجية. إدراج الضوضاء والغبار في تخطيط التنفيذ هو متطلب امتثال وإدارة لعلاقات المجتمع. مشاريع الجسور والخزانات الكبيرة يجب أن تتواصل مبكرًا مع المحيطين لتجنب نزاعات تؤخر العمل.
ثلاثة وعشرون: اتجاه الأتمتة والروبوتات في الرمي
لرفع الاتساق وتقليل مخاطر العمالة اليدوية، تنتشر تدريجيًا خطوط الرمي الأوتوماتيكية وروبوتات الرمي المتسلقة وروبوتات الشفط الفراغي. مزايا الأتمتة: استقرار درجة المعالجة، خشونة قابلة للتحكم، تقليل مخاطر العمل على ارتفاعات وفوهات، وقابلية تسجيل البيانات. للتراكيب الفولاذية والخزانات بالجملة، تقلل الأتمتة بشكل كبير من الاعتماد على العمال المهرة. لكن العقد المعقدة والمناطق الميتة لا تزال تحتاج رميًا يدويًا تكميليًا، فيجب أن يتكامل الأوتوماتيكي واليدوي لا أن يحل أحدهما محل الآخر تمامًا. مستقبلًا سيعتمد تحكيم الدرجة أكثر على بيانات المعدات (الضغط، الزاوية، سرعة الحركة) لتقليل التحيز الذاتي البشري.
أربعة وعشرون: النزاعات الشائعة في القبول والتحكيم
يُثار الخلاف غالبًا عند استلام المعالجة السطحية بسبب "ما إذا كانت تستوفي المعايير": يعتقد المقاول أنها وصلت إلى Sa2.5، بينما يرى المشرف أنها غير كافية. وطريق الحل هو الاتفاق مسبقًا على طريقة التحديد — باستخدام لوحات معيارية للمقارنة، وتأكيد مشترك من الطرفين، والاحتفاظ بالصور؛ وبالنسبة للأملاح والخشونة تُستخدم أجهزة للقياس الكمي وتُكتب حدودها في مواصفات العمل؛ وعند النزاع يُعهد لطرف ثالث بإعادة القياس وفق المعايير. إن تحويل "الفحص البصري الذاتي" إلى "لوحات معيارية+بيانات" يمكن أن يقلل الجدل بشكل كبير. يجب أن توضح المواصفات: أي إصدار من المعيار يُعتمد، وما نوع اللوحة المعيارية المستخدمة، وما هو خط النجاح للأملاح والخشونة، لتجنب العبارات الغامضة التي تترك مجالاً للنزاع.خامسًا وعشرون: نصائح عملية لمصممي النظم
لمصممي النظم الذين يكتبون المواصفات للمرة الأولى، ننصح: أولًا تحديد بيئة ومستوى المتانة وفق ISO 12944، ثم اختيار المعالجة السطحية حسب المستوى (فوق C4 تكون Sa2.5+إزالة الأملاح)؛ وكتابة مستوى الخشونة ومستوى الغبار وحد الأملاح كأرقام بدل الصفات؛ وتوضيح نافذة الطلاء وعتبة نقطة الندى؛ وتحديد طريقة الاستلام ومعالجة النزاعات؛ والتعبير بشكل متسق في الرسومات والمواصفات. تمثل المعالجة السطحية العامل المهيمن على العمر الافتراضي، وتستحق قضاء مساحة أكبر في المرحلة المبكرة، وهي أكثر فعالية من إضافة طبقتين إضافيتين من الطلاء لاحقًا. ويمكن تلخيص نقاط هذه المقالة في ورقة فحص واحدة لرفع جودة تنفيذ النظام بشكل كبير.
سادسًا وعشرون: تأثير جودة المعالجة على تكاليف الصيانة اللاحقة
تشير ممارسات هندسية كثيرة إلى أن مدى استيفاء المعالجة السطحية يحدد مباشرة تواتر وكلفة صيانة الطلاء بعد التشغيل. الهياكل المعالجة بشكل مستوفٍ يمكن للطلاء أن يخدمها بالكامل حتى العمر التصميمي، ولا تحتاج سوى فحوصات متفرقة؛ أما الهياكل المعالجة بشكل مخفّض فغالبًا ما تظهر عليها الصدأ الانتشاري الواسع خلال ثلاث إلى خمس سنوات، وتحتاج إلى إيقاف التشغيل وتركيب السقالات وإعادة الرش بالرمال والطلاء، وتكلفتها أضعاف تكلفة المعالجة التي وُفرت سابقًا. كثير من المالكين يخفضون مستوى المعالجة أثناء المناقصة لضبط التكلفة، ليدفعوا ثمنًا أعلى أثناء التشغيل. لذلك فإن اعتبار جودة المعالجة استثمارًا طويل الأجل لا مجرد مصروف إجرائي لمرة واحدة هو مفتاح خفض تكلفة دورة الحياة الكاملة.
سابعًا وعشرون: اختيار توقيت المعالجة حسب المناطق المناخية المختلفة
بلادنا شاسعة، والفرق في الرطوبة بين الشمال والجنوب كبير، فيجب تعديل توقيت المعالجة السطحية حسب المكان والزمان. المناطق الساحلية الجنوبية الشرقية وموسم المطر تكون رطوبة الهواء عالية، ويتعرض المعدن للصدأ مجددًا خلال ساعات بعد الرش بالرمال، فيفضل التنفيذ في فترات بلا مطر وذات رطوبة منخفضة، أو استخدام العمل المتواصل بالرش والطلاء فورًا؛ أما المناطق الجافة شمال غرب البلاد فخطر الصدأ أقل ونافذة المعالجة أوسع، لكن يجب مع ذلك استيفاء عتبة نقطة الندى. يجب لمدير المشروع إدراج قوانين الطقس المحلية في خطة التنفيذ، لا تطبيق مدة موحدة آليًا، لضمان الجودة والتقدم معًا.
ثامنًا وعشرون: تذكير إضافي بالمفاهيم الخاطئة الشائعة في المعالجة السطحية
عدة مفاهيم خاطئة شائعة في الموقع تستحق التكرار: أولًا، الاعتقاد أن الرش بالرمال أبيض أكثر هو أفضل، فينتج سطح خشن جدًا وزوايا حادة تضر بالمعدن؛ ثانيًا، الحكم على النظافة بالعين فقط دون مقارنة بلوحات معيارية، فلا مفر من النزاع؛ ثالثًا، الاهتمام بالنظافة وإهمال إزالة الأملاح، فبقايا الأملاح تسبب فقاعات تحت الطلاء؛ رابعًا، تأخير الطلاء بعد الرش بالرمال حتى يظهر الصدأ ثم التعويض؛ خامسًا، ترك الرش في الزوايا الداخلية والمناطق الميتة مما يصبح بداية الفشل. كتابة هذه المفاهيم في تعليمات العمل مع رسوم توضيحية يقلل الأخطاء البشرية ويرفع معدل النجاح من المرة الأولى.
تاسعًا وعشرون: نقاط الفحص الميداني للمشرفين
يجب على المشرف في الموقع التركيز على عدة نقاط: التأكد قبل الرش من حالة المعدن وحالة الطلاء القديم؛ وخلال الرش فحص الوسط وضغط المعدات عشوائيًا؛ وبعد المعالجة مقارنة فورية بلوحة معيارية لتحديد المستوى، وقياس الخشونة والأملاح السطحية فعليًا؛ وقبل الطلاء إعادة التحقق من نقطة الندى والرطوبة والتأكد من عدم ظهور الصدأ؛ وتسجيل الصور والبيانات. تدخل المشرف المبكر أقيم من الاستلام بعد التنفيذ، إذ يمكنه التصحيح في حينه وتجنب إعادة العمل. وضع نقاط الفحص في قائمة اختيار يجعل عمل المشرف موحدًا وقابلًا للتتبع.
ثلاثون: علاقة المعالجة السطحية بسلامة الطلاء
تحمل أعمال المعالجة السطحية نفسها مخاطر سلامة، فغبار الرش وضجيجه وارتداد المواد الكاشطة كلها تحتاج حماية. يجب للعامل ارتداء قناع ضد الغبار ونظارات وصمّات أذن، وفي الفضاءات المغلقة يلزم التهوية والمراقبة؛ وفي استرجاع المواد الكاشطة تجنب الإصابات الميكانيكية؛ وفي الرش الرطب الانتباه لسلامة الكهرباء. السلامة والجودة طرفا سلسلة إدارية واحدة، وإهمال السلامة غالبًا ما يصاحبه فقدان جودة. كتابة متطلبات الحماية في التوجيه وفحصها ميدانيًا يحمي الأفراد ويضمن استمرار العملية، وهو أساس التنفيذ المسؤول.
واحد وثلاثون: قصيدة تشغيلية لفرق العمل
لتسهيل حفظ الفرق، يمكن صياغة النقاط في قصيدة موجزة: أولًا انظر للطقس ونقطة الندى، ثانيًا افحص المعدن بلا زيت وأملاح، ثالثًا قارن باللوحة لتحديد المستوى، رابعًا اقس الخشونة وأزل الغبار، خامسًا اكبح الخلط وسمك الفيلم، سادسًا بادر بالنافذة وطلِ سريعًا، سابعًا اترك سجلًا قابلًا للتتبع. القصيدة لا ت替代 المعيار، بل تساعد الخط الأول على مراجعة الحركات الرئيسية سريعًا وتقليل السهو. باستخدامها مع بطاقة العملية المكتوبة، تتحول متطلبات المعيار المعقدة إلى خطوات ينفذها الجميع، لرفع معدل النجاح الكلي من المرة الأولى.
اثنان وثلاثون: كتابة لغة المعيار في نص العقد
أخيرًا نذكّر، إذا اقتصرت متطلبات المعالجة السطحية على عبارات عامة في شرح التصميم، فغالبًا ما تُخفف عند العقد والموقع. الصواب هو الإشارة مباشرة في العقد والمواصفات الفنية إلى رقم المعيار ورقم المستوى، مثل كتابة "الوصول إلى المستوى شبه الأبيض وفق المعايير الوطنية ذات الصلة، واختيار مستوى خشونة متوسط، وألا يتجاوز غبار السطح المستوى الثاني، وألا تتجاوز كلوريدات الذوبان القيمة المحددة"، وتحديد طريقة الاستلام ومعالجة النزاع. كتابة لغة المعيار كما هي في وثيقة ملزمة تجعل مستوى المعالجة واجبًا لا مجرد اقتراح، وتُحكم مسؤولية الجودة فعليًا، وتتجنب الخلاف عند التسوية والاستلام بسبب العبارات الغامضة.
الأسئلة الشائعة
الأسئلة الشائعة
س: هل يعني Sa2.5 تنظيف 2.5 جزء؟
ج: لا. هو رقم مستوى تنظيف بالرش، ويعني "تنظيف بالرش شديد جدًا / المستوى شبه الأبيض"، بين Sa2 وSa3، ولا يبقى على السطح سوى بقع أو خطوط خفيفة جدًا، لا "تنظيف 2.5 جزء".
س: هل الوصول إلى Sa2.5 بالرش كافٍ؟
ج: لمعظم نظم الحماية من التآكل الثقيل، استيفاء النظافة خطوة أولى فقط؛ بل يلزم التحكم بالخشونة (مثل المتوسط/الخشن) وإزالة الغبار (≤2) والأملاح الذائبة (الكلوريدات غالبًا ≤20–50 mg/m²)، ولا غنى عن أي منها.
س: هل كلما زادت الخشونة زاد الالتصاق؟
ج: ليس بالضرورة أكبر هو الأفضل. الخشونة المفرطة تسبب حبس الهواء عند قمم الموجات مكونًا نقاط صدأ مبكرة، ولا تتوافق مع أنظمة الطلاء الرقيق؛ فيجب اختيار مستوى F/G/R حسب سمك الفيلم الجاف DFT، والشائع في الحماية الثقيلة مستوى G حوالي 40–70 µm.
س: كم من الوقت بعد الرش يجب طلاء البرايمر؟
ج: يجب الإنهاء قبل ظهور الصدأ على السطح، عادة خلال ساعات، وتكون حرارة المعدن أعلى من نقطة الندى بـ 3℃ فأكثر والرطوبة مستوفية. عند التجاوز وظهور الصدأ يلزم إعادة المعالجة أو الرش الجزئي.
س: هل يتساوى مستوى القذف بالخردق في الورشة والرش بالرمال في الموقع؟
ج: يُحكم المستوى حسب ISO 8501-1 / GB/T 8923، وإذا وصل القذف في الورشة إلى Sa2.5 فهو متساوٍ؛ لكن الموقع لاختلاف البيئة وقابلية الوصول يحتاج اهتمامًا أكبر بالزوايا الميتة وإزالة الأملاح.
س: لماذا نقيس الأملاح الذائبة separately؟
ج: الأملاح غير مرئية لكنها تمتص الرطوبة مسببة الفقاعات، وهي السبب الرئيسي للتآكل تحت الطلاء في المناطق البحرية ومصانع الكيماويات؛ ولا تعكسها النظافة البصرية، فيجب القياس الكمي بطريقة وسادة Bresle.
س: هل تُستخدم Sa2.5 للفولاذ المقاوم للصدأ أو المغلفن؟
ج: لا تنطبق. للفولاذ المقاوم للصدأ والمغلفن والمعادن غير الحديدية معايير معالجة سطحية خاصة (مثل معالجة اللامعادن/الغلفنة الحرارية في ISO 12944-4)، ولا تُطبق مباشرة مستويات Sa لفولاذ الكربون.
س: هل يسبب الرش الرطب بالرمال صدأً لاحقًا؟
ج: الرش الرطب إن لم يُجفف ويُحمَ بسرعة يكون خطر الصدأ قائمًا، غالبًا مع مثبط صدأ وتجفيف سريع؛ والهياكل الحيوية لا تزال تفضل الرش الجاف بالرمال مع إزالة الغبار.
س: هل تكفي الأدوات الآلية محل الرش بالرمال؟
ج: St3 هو أشد مستوى للأدوات الآلية، لكن موثوقيته أقل من Sa2.5، ومناسب فقط لإصلاحات موضعية في بيئات تآكل منخفض، ولا تُستبدل بها الرش في الهياكل الرئيسية عالية التآكل.
س: كيف تُكتب المعالجة السطحية في المواصفات؟
ج: اكتب بوضوح: المعيار (ISO 8501-1 / GB/T 8923)، المستوى (مثل Sa2.5)، مستوى الخشونة (مثل G)، مستوى الغبار (≤2)، حد الأملاح (مثل كلوريدات ≤ 50 mg/m²)، عتبة نقطة الندى/الرطوبة ونافذة الطلاء.
قراءات إضافية
- آلية الحماية الكاثودية لبرايمر إيبوكسي غني بالزنك
- دليل اختيار نظام الطلاء المضاد للتآكل ISO 12944
- طلاء إيبوكسي ثقيل مضاد للتآكل خالٍ من المذيبات
- مواصفات الطلاء المضاد للتآكل لهياكل جسور الفولاذ
- طرق اختبار الرذاذ الملحي/التآكل الدوري
- دهان ألكيدي مانع للصدأ: أحمر الحديد/رمادي مانع للصدأ وخصائص التنفيذ وقصوره