Im Korrosionsschutz-Beschichtungsbau gibt es ein immer wieder bestätigtes altes Sprichwort: ”Drei Teile Beschichtung, sieben Teile Verarbeitung, und das Wichtigste bei der Verarbeitung ist die Oberflächenvorbehandlung.” Egal ob Sie eine zinkreiche Epoxid-Grundierung, lösemittelfreie Epoxid- oder aliphatische Polyurethan-Deckbeschichtung wählen – wenn Zunder, Rost, Öl und lösliche Salze auf der Stahloberfläche nicht gründlich entfernt werden, versagt selbst die teuerste Beschichtung frühzeitig. Umfangreiche Baustatistiken zeigen, dass etwa 70 % der frühen Korrosionen an Beschichtungen direkt mit unzureichender Oberflächenvorbehandlung zusammenhängen. Dieser Artikel konzentriert sich auf das am häufigsten genannte und am leichtesten missverstandene ”Sa2.5″ sowie das gesamte Strahlreinigungs-Grad-System, erläutert klar Standards, Beurteilung, Rauheit, Sauberkeit und Vor-Ort-Kontrolle, um Ingenieuren sowohl bei der Planung als auch bei der Überwachung eine fundierte Grundlage zu geben.
Als langjähriger Lieferant von Schutzbeschichtungen für Brücken, Tanks und Marinekonstruktionen schreibt Kexin New Materials (kexinMaterials) auf der ersten Seite des Systementwurfs die Oberflächenvorbehandlungsstufe und die Abnahmemethode fest und setzt ”Sa2.5 + Rauheit + Entstaubung und Entsalzung” als Voraussetzung für das Wirksamwerden des Systems und nicht als Option. Die Beurteilungskriterien dieses Artikels stammen ebenfalls direkt aus diesen Praxiserfahrungen vor Ort.
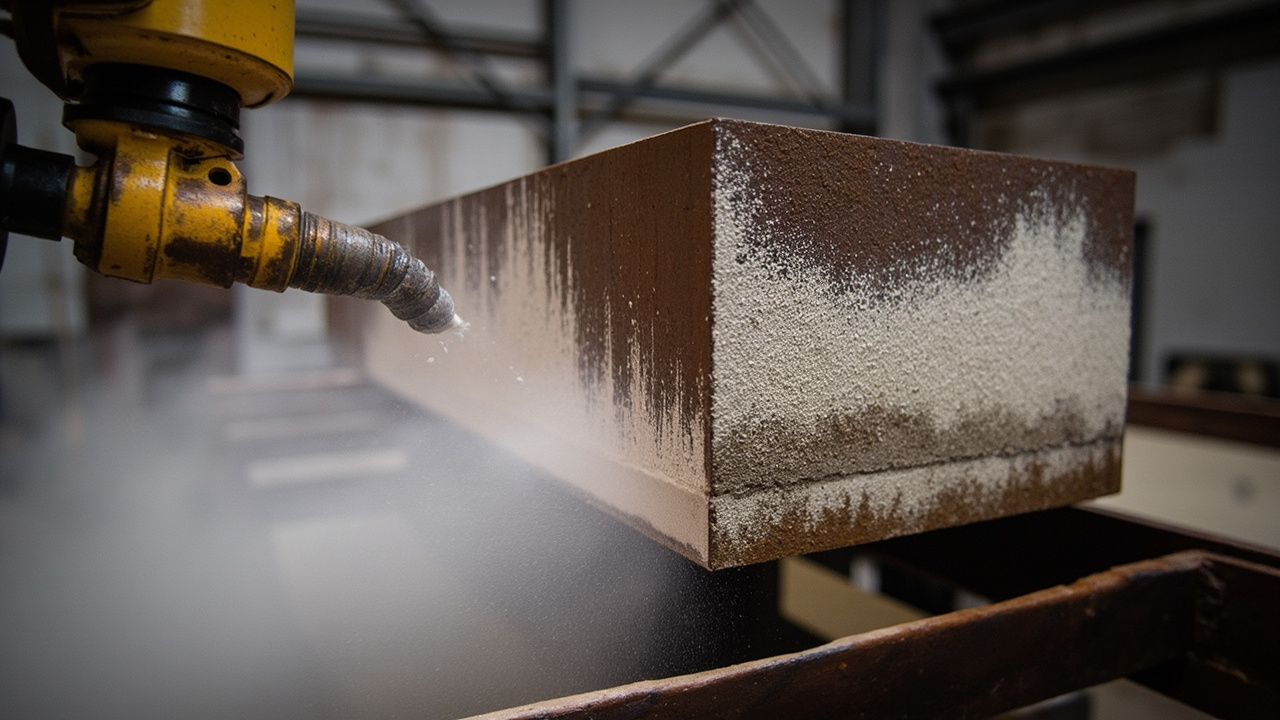
Eins: Woher kommen die Strahlgrade: ISO 8501-1 und GB/T 8923
Die internationale Basis für Strahlreinigungsgrade (Strahlentzunderung) ist ISO 8501-1 „Vorbehandlung von Stahloberflächen vor dem Auftragen von Beschichtungsstoffen – Teil 1: Rostgrade und Strahlreinigungsgrade für unbeschichtete Stahloberflächen und Stahloberflächen nach vollständiger Entfernung vorhandener Beschichtungen“, der entsprechende chinesische Standard ist GB/T 8923.1-2011 (technisch gleichwertig). Er stuft den Rostgrad des Stahls vor der Behandlung in vier Stufen ein: A (vollständig mit Zunder bedeckt), B (Zunder beginnt zu rosten), C (alle leicht gerostet), D (alle deutlich gerostet), und teilt die Sauberkeit nach der Behandlung in vier Strahlreinigungsgrade:
- Sa 1 (leichte Strahlreinigung): Entfernt losen Zunder, Rost und Beschichtungen, nur leichte punkt- oder streifenförmige Spuren dürfen verbleiben;
- Sa 2 (gründliche Strahlreinigung): Der Großteil von Zunder, Rost und Beschichtungen ist entfernt, Rückstände sind nur fest haftende Punkte oder Streifen;
- Sa 2.5 (sehr gründliche Strahlreinigung / nahezu weißer Grad): Rückstände sind nur leichte Farbflecken oder Streifen, mit bloßem Auge kaum sichtbar;
- Sa 3 (weiß gestrahlt / saubere Strahlreinigung): Oberfläche gleichmäßig metallisch glänzend, keine sichtbaren Rückstände.
Beachten Sie: Sa2.5 bedeutet nicht ”2,5 Zehntel sauber”, sondern ist der zwischen Sa2 und Sa3 liegende Grad ”sehr gründlich”, ”2,5″ ist eine Gradbezeichnung und keine Prozentangabe des Grades. In der Praxis wird in korrosiven Umgebungen C4 und höher allgemein Sa2.5 oder höher gefordert.
Zwei: Wie ”sauber” ist Sa2.5 genau
Das Wesentliche bei der Beurteilung von Sa2.5 ist: Die Oberfläche darf keine sichtbaren Öle, Zunder, Rost, Beschichtungen oder Fremdstoffe aufweisen, es sind nur leichte, verstreute Farbflecken, leichte Schatten, leichte punktförmige Roststellen oder streifenförmige Spuren zulässig. Umgangssprachlich verstanden als ”nahezu weißes Metall” – aus der Ferne ähnlich wie Sa3, aus der Nähe sind noch sehr wenige fest haftende Rückstände erkennbar.
Vor Ort wird die Beurteilung üblicherweise durch Vergleich mit Referenzmustern (Foto-Standards nach ISO 8501-1 / GB/T 8923-Standardmuster) durchgeführt und von Aufsicht und Ausführenden gemeinsam bestätigt. Zwei Abweichungen sind zu beachten: Einerseits ”falsches Sa2.5″ – in Ecken, Schweißnähten und Löchern verbleibender Rost und Zunder wurde nicht behandelt; andererseits ”Überreinigung” – wiederholtes Strahlen zur Erreichung von Sa3 führt zu übermäßiger Rauheit und zu vielen Kanten, was den Grundwerkstoff schädigt. Für die meisten schweren Korrosionsschutz-Systeme ist Sa2.5 der beste Kompromiss aus Kosten-Nutzen und Zuverlässigkeit.
Drei: Rauheitsprofil: Warum Sa2.5 noch mit Rauheit kombiniert werden muss
Allein die Sauberkeit zu erreichen reicht nicht. Das Strahlen verleiht der Oberfläche gleichzeitig eine bestimmte ”Ankerprofiltiefe” (Rauheitsprofil), die direkt die mechanische Haftung der Beschichtung bestimmt. Der entsprechende Standard ist ISO 8503-Reihe (Rauheitsmerkmale der Oberfläche), entsprechende nationale Norm GB/T 13288**. Die Rauheit wird anhand von Vergleichsmustern in drei Stufen eingeteilt: fein (F), mittel (G), grob (R), die Ankerprofiltiefe (Rz) liegt typischerweise in folgenden Bereichen:
| Rauheitsstufe | Ankerprofiltiefe Rz (µm) | Typische Anwendung |
|---|---|---|
| Fein (F) | ca. 25–40 | Dünne Beschichtung, Decklack |
| Mittel (G) | ca. 40–70 | Allgemeine Korrosionsschutz-Grundierung |
| Grob (R) | ca. 70–100+ | Dickfilm-/lösemittelfreie Dickfilmbeschichtung |
Für zinkreiche Epoxid-Grundierungen, lösemittelfreie Epoxid- und andere Dickfilm- oder füllstoffhaltige Systeme wird üblicherweise die Stufe mittel (G) bis grob (R) gewählt, um zur DFT (Trockenschichtdicke) zu passen; zu fein führt zu unzureichender Verankerung und Abplatzen, zu grob lässt an den Wellenbergen Luft zurück und bildet frühe Rostpunkte. Die Rauheit wird mit Replika-Klebeband (press-o-film) und Tiefenmessgerät oder Vergleichsmustern beurteilt. Zu den speziellen Anforderungen von zinkreichen Epoxid-Grundierungen an die Oberfläche siehe Kathodischer Schutzmechanismus von zinkreicher Epoxid-Grundierung dieser Charge.
Vier: Das unsichtbare ”Schmutzige”: Lösliche Salze und Staub
Noch versteckter als sichtbarer Rost sind lösliche Salze (Chloride, Sulfate usw.) und Strahlstaub. Sie ziehen Feuchtigkeit an und erzeugen unter der Beschichtung durch Osmose Blasen – die Hauptursache für frühes Versagen in Marine- und Chemieanlagen-Umgebungen. Kontrollanforderungen:
- Entstaubung: Nach ISO 8502-3 (entspricht GB/T 18570.3) mit der Klebeband-Methode Staubgrad der Oberfläche beurteilen, üblicherweise ≤ Grad 2 (niedrig);
- Entsalzung: Nach ISO 8502-6 / 8502-9 (entspricht GB/T 18570.6/.9) mit der Bresle-Patch-Methode lösliche Salze messen, Chloridgehalt oft ≤ 20–50 mg/m² (als NaCl), in strengen Marine-Umgebungen noch strenger;
- Methode: Bei Überschreitung der Salzgrenze sekundäre Wasserstrahl-/Vakuumreinigung oder spezielle Entsalzung erforderlich, nicht nur verstärktes Strahlen.
Kexin New Materials (kexinMaterials) führt in küstenüberschreitenden und küstennahen Projekten ”Entsalzung + Rauheit + Taupunkt” als Pflichtprüfungen bei der Strahlabnahme auf, um eine unter der Beschichtung auftretende Korrosion durch Salzrückstände innerhalb von ein bis zwei Jahren nach Inbetriebnahme zu vermeiden.
Fünf: Wahl von Strahlmittel und Verfahren
Das Strahlmittel bestimmt Effizienz, Rauheit und Umweltverträglichkeit:
- Stahlkugeln/-granulat: Recycling im Kreislauf, Rauheit kontrollierbar, geeignet für Werkstatt-Strahlung;
- Kupferschlacke/Granat/Quarzsand: Geringe Kosten, Quarzsand birgt Silikose-Risiko, daher Nassstrahlen oder Ersatz nötig;
- Aluminiumoxid/Glasperlen: Spezielle Oberflächen oder Dekorbehandlung.
Verfahrenstechnisch unterscheidet man Trockenstrahlen, Nassstrahlen (staubarm, aber Rückrost vermeiden) und Vakuum-Rückgewinnungsstrahlen (begrenzte Räume). Bei der Wahl sind Sauberkeit, Rauheitsziel, Umweltschutz und Arbeitsschutz (Atemschutz, Silikosestäube-Kontrolle) abzuwägen.
Sechs: Das Umgebungsfenster für Oberflächenvorbehandlung und Beschichtung
Das gestrahlte ”aktive Metall” rostet extrem leicht wieder und muss innerhalb des begrenzten ”Beschichtungsfensters” grundiert werden:
- Taupunktkontrolle: Substrattemperatur muss mindestens 3 °C über dem Taupunkt liegen (nach ISO 12944-7 / GB/T 30790.7);
- Feuchte: Relative Luftfeuchte allgemein ≤ 85 %, bei zinkreicher Grundierung oft ≤ 80 %;
- Wiederrost-Zeit: Sa2.5-Oberfläche kann in feuchter Umgebung innerhalb weniger Stunden sichtbar wieder rosten, erste Beschichtung vor dem Wiederrosten auftragen; bei Überschreitung neu behandeln oder lokal nachstrahlen.
Die Umgebungskontrolle ist entscheidend dafür, ob die Qualität der Oberflächenvorbehandlung ”erhalten” bleibt; viele Projekte strahlen gut, rosten aber durch Warten wieder – die Arbeit war umsonst.
Sieben: Stellung der manuellen und mechanischen Werkzeugreinigung
Neben der Strahlreinigung dient St (Hand-/mechanische Werkzeuge, nach ISO 8501-1 St2, St3) für Vor-Ort-Reparaturen und Instandhaltung im Betrieb, wo nicht gestrahlt werden kann. St3 ist der gründlichste mit mechanischen Werkzeugen erreichbare Grad, aber weniger zuverlässig als Sa2.5, meist für C3 oder darunter bzw. lokale Reparaturen. Bei Hauptkonstruktionen in hohen Korrosionsumgebungen darf St nicht Sa2.5 ersetzen.
Acht: Zusammenhang von Oberflächenvorbehandlung und Systemlebensdauer
Betrachtet man die Oberflächenvorbehandlung im System von ISO 12944: Je strenger die Umgebung (C4, C5, CX), desto weniger kompromissfähig sind die Anforderungen an Sa2.5 und Entsalzung; der Beschichtungssystem-Entwurf (siehe Auswahlleitfaden für ISO 12944-Korrosionsschutz-Beschichtungssysteme dieser Charge) muss Vorbehandlungsgrad, Rauheit und Salzgrenzwerte festlegen, die Aufsicht nimmt danach ab – erst so wird die Lebensdauer ”nachweisbar”.
Neun: Das Umgebungsfenster für Oberflächenvorbehandlung und Beschichtung
Das gestrahlte ”aktive Metall” rostet extrem leicht wieder und muss innerhalb des begrenzten ”Beschichtungsfensters” grundiert werden:
- Taupunktkontrolle: Substrattemperatur muss mindestens 3 °C über dem Taupunkt liegen (nach ISO 12944-7 / GB/T 30790.7);
- Feuchte: Relative Luftfeuchte allgemein ≤ 85 %, bei zinkreicher Grundierung oft ≤ 80 %;
- Wiederrost-Zeit: Sa2.5-Oberfläche kann in feuchter Umgebung innerhalb weniger Stunden sichtbar wieder rosten, erste Beschichtung vor dem Wiederrosten auftragen; bei Überschreitung neu behandeln oder lokal nachstrahlen.
Die Umgebungskontrolle ist entscheidend dafür, ob die Qualität der Oberflächenvorbehandlung ”erhalten” bleibt; viele Projekte strahlen gut, rosten aber durch Warten wieder – die Arbeit war umsonst.
Zehn: Stellung der manuellen und mechanischen Werkzeugreinigung
Neben der Strahlreinigung dient St (Hand-/mechanische Werkzeuge, nach ISO 8501-1 St2, St3) für Vor-Ort-Reparaturen und Instandhaltung im Betrieb, wo nicht gestrahlt werden kann. St3 ist der gründlichste mit mechanischen Werkzeugen erreichbare Grad, aber weniger zuverlässig als Sa2.5, meist für C3 oder darunter bzw. lokale Reparaturen. Bei Hauptkonstruktionen in hohen Korrosionsumgebungen darf St nicht Sa2.5 ersetzen.
Elf: Einfluss des Strahlmittels auf Rauheit und Umwelt
Das Strahlmittel bestimmt Effizienz, Rauheit und Umweltverträglichkeit: Stahlkugeln/-granulat recyclingfähig im Kreislauf, Rauheit kontrollierbar, geeignet für Werkstatt-Strahlung; Kupferschlacke, Granat kostengünstig, aber staubreich; Quarzsand birgt Silikose-Risiko, besser Nassstrahlen oder Ersatzmittel. Umwelt- und Arbeitsschutz verlangen Staubabscheidung und Atemschutz sowie Kontrolle der Silkosestaub-Konzentration. Die Mittelwahl sollte auch zur Zielrauheit passen: für grobes Ankerprofil Stahlgranulat oder grobe Schlacke, für Dünnfilmsysteme feines Mittel. Zu hohe Mittelhärte kann im Grundwerkstoff eingebettet werden und ”Eisenkontamination” erzeugen, die in der Nachbehandlung entfernt werden muss, um sie nicht zum Korrosionsstartpunkt werden zu lassen.
Zwölf: Wiederrost-Beurteilung und Nachbehandlung
Wenn nach dem Strahlen innerhalb des Fensters nicht beschichtet wurde und sichtbarer Wiederrost auftritt, hängt die Beurteilung des Schweregrads von Rostgrad und -fläche ab: leichter Punktrost kann lokal nachgestrahlt werden; flächiger Rost erfordert vollständiges Neustrahlen. Wenn auf der Rostoberfläche eine Flugrost-Schicht vorliegt, würde direktes Grundieren die Haftung unterbrechen – sie muss entfernt werden. In der Praxis sollte ”Strahlende – Grundieren” als durchgehender Prozess verwaltet werden, um wartebedingten Rost über Schichten oder Tage zu vermeiden; besonders in küstennahen feuchten Umgebungen sofort strahlen und sofort beschichten.
Dreizehn: Zusammenhang von Oberflächenvorbehandlung und Beschichtungshaftung
Die Haftung kommt von mechanischer Verzahnung (Rauheit) und chemischer Bindung (saubere Grenzfläche). Sa2.5 entfernt lose Schichten, legt aktives Metall frei und bildet mit passender Rauheit viele Ankerpunkte; verbleiben Öl, Salze oder Zunder auf der Oberfläche, schwächt sich die Bindung der Beschichtung, sie blättert unter Wasser und Sauerstoff von der Grenzfläche blasig ab. Daher liegt die Ursache der Haftung in der Oberflächenvorbehandlung, nicht allein in der Grundierungsrezeptur. Bei der Abnahme spiegelt die Abreißhaftung nicht nur die Farbe, sondern auch die Vorbehandlungsqualität wider; bei niedriger Haftung sind Strahl- und Entsalzungsschritte zurückzuverfolgen.
Vierzehn: Häufige Oberflächenvorbehandlungs-Vernachlässigungen in Projekten
Zusammenfassung häufiger Vor-Ort-Probleme: Erstens Totwinkel nicht gestrahlt, wie Schweißnaht-Abschrägungen, Bolzenlöcher, Kantenradien; zweitens nur Sauberkeit beachtet, Entsalzung ignoriert – Salzrückstände in Marineprojekten führen zu frühen Blasen; drittens Rauheit passt nicht zum Zielbeschichtungsstoff; viertens Umgebungskontrolle nach dem Strahlen versagt, Wiederrost; fünftens willkürliche Musterbeurteilung ohne gemeinsame Aufsichtsbestätigung. Diese Punkte in das Leistungsverzeichnis und eine Prüfliste aufzunehmen, senkt die Ausfallwahrscheinlichkeit deutlich.
Fünfzehn: Aufzeichnung und Rückverfolgbarkeit der Strahlqualität
Die Qualität der Oberflächenvorbehandlung muss aufzeichnbar und rückverfolgbar sein, um bei genannten Ausfällen zurückzuverfolgen. Empfohlen werden: Strahldatum, Team, Strahlmittelart und -korngröße, Öl-Wasser-Trennzustand der Druckluft, Umgebungstemperatur/feuchte und Taupunkt, Sauberkeitsgrad (Referenzmuster-Nr.), Rauheit (Replika-Klebeband-Messwert oder Mustersstufe), Staub- und Salzprüfergebnisse, Aufsichtsunterschrift. Die Aufzeichnungen werden mit dem Projektarchiv aufbewahrt und bilden mit DFT, Haftung und Porositätsprüfung die ”Beweiskette der Systemqualität”. Bei Schlüsselanlagen wie Brücken und Tanks sind diese Aufzeichnungen Grundlage für spätere Haftungsklärung und Lebensdauerbewertung und nicht als Last wegzulassen.
Sechzehn: Behandlung verschiedener Grundwerkstoffe und Kanten
Außer Kohlenstoffstahl unterscheidet sich die Behandlung von Gusseisen, Edelstahl, feuerverzinktem Stahl und Buntmetallen: Gusseisen ist porös und schmutzanfällig, braucht gründlichere Reinigung und Versiegelung; Edelstahl erhält durch Beizen oder Sweep-Strahlen Rauheit, keine Kohlenstoffstahl-Strahlmittel wegen Eisenkontaminationsrost; verzinkte Teile sind glatt, besser leichtes Sweep-Strahlen statt schwerem Strahlen; Aluminium und weiche Metalle mit Spezialmitteln. Kanten, Bolzenlöcher und Innenwinkel sind am ehesten unbehandelt – sie sollten abgerundet (R-Kante) und gezielt nachgestrahlt werden. Diese ”nichtstandardmäßigen” Stellen sind genau die Ausfallschwerpunkte, das Leistungsverzeichnis sollte separate Anforderungen auflisten.
Siebzehn: Werkstatt-Vorbehandlung und Zweitbehandlung
Große Bauteile werden oft in der Werkstatt strahlvorbehandelt (z. B. Sa2.5 plus Werkstattgrundierung) und vor Ort zweitbehandelt und lackiert. Die Werkstattgrundierung (Schutzanstrich) dient nur dem Transport- und Lagerschutz, ist sehr dünn und vor der formalen Vor-Ort-Beschichtung auf Verträglichkeit zu prüfen – bei Verträglichkeit belassen und reinigen, bei Unverträglichkeit entfernen. Die Zweitbehandlung muss nicht vollflächig strahlen, Schäden und Verschmutzungen lokal behandeln, aber zuverlässiger Übergang zur vorhandenen Beschichtung sichern. Dieses ”Zweifach-Behandlungs”-Modell ist bei Brücken und Rohrtrassen üblich, der Schlüssel ist das Grenzflächenmanagement.
Achtzehn: Zusammenhang von Oberflächenvorbehandlung und Beschichtungskosten
Die Oberflächenvorbehandlung macht etwa 20–40 % der Gesamtkosten eines Korrosionsschutzprojekts aus, bestimmt aber den Großteil der Lebensdauer. Viele Projekte senken den Strahlgrad oder sparen die Entsalzung ein, um Geld zu sparen – das Ergebnis ist Rost nach zwei, drei Jahren, die Gesamtinstandsetzungskosten übersteigen die Ersparnis bei weitem. Vernünftig ist die Behandlungsstufe nach Korrosionsgrad: unter C3 darf vereinfacht werden, ab C4 muss Sa2.5 plus Entsalzung. Die Behandlungskosten als ”Lebensdauerinvestition” statt ”Prozesskosten” zu sehen, vermeidet den Kreislauf von Niedrigstpreis-Vergabe und teurer Nachbesserung.
Neunzehn: Schnellübersicht der Behandlungsgrade typischer Branchen
Verschiedene Branchen haben Konventionen: Brückenstahlbau (JT/T 722) Hauptteil oft Sa2.5 oder Sa3; Tankinnenwände Sa2.5 nahezu weiß; Schiffsladetanks (PSPC) strenge Sauberkeit und Rauheit mit Verifikation; Windkrafttürme Sa2.5 plus Rauheit; Chemieanlagenbereich oft Sa2.5 plus Entsalzung. Die Übersicht ersetzt kein konkretes Leistungsverzeichnis, hilft aber, den Ausgangspunkt schnell zu finden, dann Salzgrenzwerte und Rauheitsstufe je nach Medium und Lebensdauer zu verfeinern.
Zwanzig: Zusammenfassung der wichtigsten Standards
Kernstandards zur Oberflächenvorbehandlung: ISO 8501-1 (Sauberkeit, entspricht GB/T 8923.1), ISO 8503 (Rauheit, entspricht GB/T 13288), ISO 8502 (Bewertung der Oberflächensauberkeit, entspricht GB/T 18570), ISO 12944-4 (Behandlungsanforderungen im System, entspricht GB/T 30790.4), ISO 12944-7 (Baustellenumgebung, entspricht GB/T 30790.7). Wer diese Standards beherrscht, macht aus dem ”Strahlen” eine abnahmefähige, diskutierbare und verbesserbare Ingenieursprache.
Einundzwanzig: Anpassung von Oberflächenvorbehandlung an wasserverdünnbare und niederenergetische Beschichtungen
Wasserverdünnbare Industriefarben und lösemittelfreie Epoxid-Beschichtungen sind zwar umweltfreundlich, aber ebenso empfindlich gegenüber der Oberflächenvorbehandlung, sogar wählerischer bezüglich des Untergrunds: wässrige Systeme reagieren empfindlicher auf Öl- und Salzrückstände, da Wasser als Träger Schmutz leichter in die Grenzfläche bringt; niederenergetische verzinkte oder Edelstahloberflächen ohne Behandlung ergeben sehr schlechte Haftung. Daher gilt: ”Niedriger VOC heißt nicht niedrige Behandlung”. Bei wässrigen Systemen darf der Strahlgrad moderat sein, aber Entölung und Entsalzung nicht entfallen; bei verzinkten Teilen leichtes Sweep-Strahlen oder Spezial-Umwandlung. Planer glauben oft fälschlich, mit umweltfreundlicher Farbe die Vorbehandlung lockern zu können – das Ergebnis ist Umweltkonformität, aber frühes Versagen; dies muss korrigiert werden.
Zweiundzwanzig: Strahl-Lärm und Nachbarschaftskoordination
Offenes Strahlen ist laut und staubt aus, an Werksgeländen und Wohngebieten oft Ursache für Beschwerden und Umweltauflagen. Linderung: Werkstatt-Strahlung statt Vor-Ort-Trockenstrahlen; Nassstrahlen oder Vakuum-Rückgewinnungsstrahlen vor Ort zur Staubunterdrückung; Schallschutzwände und Schichtplanung; Staub- und Strahlmittelrückgewinnung vermeiden Außenablagerung. Lärm und Staub in die Ausführungsplanung aufzunehmen ist sowohl Compliance als auch Nachbarschaftsmanagement. Große Brücken- und Tankprojekte sollten früh mit der Umgebung kommunizieren, um Bauverzögerungen durch Streitigkeiten zu vermeiden.
Dreiundzwanzig: Trend zu Automatisierung und Roboter-Strahlen
Zur Steigerung der Gleichmäßigkeit und Senkung des Personenrisikos verbreiten sich automatische Strahllinien, wandkletternde Roboter und Vakuum-Rückgewinnungsroboter. Vorteile der Automatisierung: stabiler Behandlungsgrad, kontrollierbare Rauheit, weniger Höhen- und Mannlocharbeit, datenaufzeichnbar. Bei Serienstahlbau und Tanks senkt Automatisierung die Abhängigkeit von Fachkräften deutlich. Komplexe Knoten und Totwinkel brauchen aber weiter Handnachstrahlen; Automatisierung und Handarbeit sollten sich ergänzen, nicht voll ersetzen. Künftig wird die Strahlbeurteilung stärker auf Gerätedaten (Druck, Winkel, Vorschub) basieren, um subjektive Abweichungen zu reduzieren.
Vierundzwanzig: Häufige Abnahmestreitigkeiten und Schiedsverfahren
Die Abnahme der Oberflächenvorbehandlung führt oft zu Streitigkeiten über die Frage „ob der Standard erreicht ist“: Der Ausführende ist der Meinung, Sa2.5 sei erreicht, der Prüfingenieur hält es für unzureichend. Der Lösungsweg besteht darin, im Voraus die Beurteilungsmethode zu vereinbaren – Verwendung von Standardreferenzmustern zum Vergleich, gemeinsame Bestätigung durch beide Parteien, Aufbewahrung von Fotos; für Salz und Rauheit quantitative Messung mit Geräten und Festlegung der Schwellenwerte in das Leistungsverzeichnis; bei Streitigkeiten Beauftragung eines Dritten zur Wiederholungsmessung nach Standard. Die Umwandlung von „subjektiver Sichtprüfung“ in „Referenzmuster plus Daten“ kann den Schriftwechsel erheblich reduzieren. Das Leistungsverzeichnis sollte klarstellen: welche Standardversion, welche Art von Referenzmustern, wie hoch die Grenzwerte für Salz und Rauheit sind, um vage Formulierungen und damit Raum für Streitigkeiten zu vermeiden.25. Praktische Empfehlungen für Konstrukteure
Für Konstrukteure, die zum ersten Mal ein Beschichtungssystem erstellen, wird empfohlen: Zuerst gemäß ISO 12944 die Umgebungs- und Dauerhaftigkeitsklasse festlegen, dann basierend auf der Klasse die Oberflächenvorbehandlung wählen (ab C4 Sa2.5 plus Entsalzung); Rauheitsklasse, Staubklasse und Salzgrenzwerte als Zahlen statt als Adjektive schreiben; das Beschichtungsfenster und die Taupunktschwelle festlegen; Abnahmemethode und Streitbeilegung regeln; einheitliche Formulierung in Zeichnung und Leistungsverzeichnis. Die Oberflächenvorbehanditung bestimmt maßgeblich die Lebensdauer und verdient im Vorfeld mehr Raum, was wirksamer ist als später zwei zusätzliche Farbaufträge. Die Kernpunkte dieses Artikels in eine Prüfliste zu verdichten, kann die Qualität der Umsetzung des Systems erheblich verbessern.
26. Auswirkungen der Vorbehandlungsqualität auf spätere Instandhaltungskosten
Zahlreiche Praxiserfahrungen zeigen, dass die Korrektheit der Oberflächenvorbehandlung direkt die Wartungshäufigkeit und -kosten der Beschichtung nach Inbetriebnahme bestimmt. Bei korrekt vorbehandelten Strukturen kann die Beschichtung die designierte Lebensdauer vollständig überstehen, wobei nur gelegentliche Inspektionen nötig sind; bei mangelhaft vorbehandelten Strukturen tritt oft nach drei bis fünf Jahren großflächige Wiederrostung auf, die Stillstand, Gerüstbau, erneutes Strahlen und Beschichten erfordert, wobei die Kosten ein Mehrfaches der ursprünglich eingesparten Vorbehandlungskosten betragen. Viele Bauherren drücken bei der Ausschreibung die Vorbehandlungsklasse zur Kostenkontrolle, zahlen aber im Betrieb einen höheren Preis. Daher ist die Betrachtung der Vorbehandlungsqualität als langfristige Investition statt als einmalige Prozessausgabe die entscheidende Erkenntnis zur Senkung der Lebenszykluskosten.
27. Auswahl des Zeitpunkts der Vorbehandlung in verschiedenen Klimazonen
Unser Land ist riesig, und die Luftfeuchtigkeit zwischen Nord und Süd unterscheidet sich stark, daher sollte die Wahl des Zeitpunkts der Oberflächenvorbehandlung orts- und zeitabhängig angepasst werden. In Küstenregionen Südostchinas und während der Plumrain-Zeit ist die Luftfeuchtigkeit hoch, und gestrahlte Metalle rosten innerhalb weniger Stunden leicht wieder; die Arbeit sollte möglichst in regenfreien, niedrigfeuchten Zeiträumen oder als kontinuierliche „sofort strahlen, sofort beschichten“-Arbeit erfolgen; in trockenen Gebieten Nordwestchinas ist das Wiederrostungsrisiko gering und das Vorbehandlungsfenster breiter, aber die Taupunktschwelle muss dennoch eingehalten werden. Projektmanager sollten die lokalen meteorologischen Gesetzmäßigkeiten in den Bauplan integrieren, statt starr einheitliche Termine anzuwenden, um sowohl Qualität als auch Fortschritt zu sichern.
28. Erneute Hinweise zu häufigen Fehlern bei der Oberflächenvorbehandlung
Einige der häufigsten Fehler vor Ort verdienen wiederholte Erwähnung: Erstens, die Annahme, je weißer das Strahlen desto besser, was zu überrauer Oberfläche und vielen Kanten führt, die den Grundwerkstoff schädigen; zweitens, die Beurteilung der Sauberkeit nur mit bloßem Auge ohne Referenzmuster, was unweigerlich zu Streit führt; drittens, Fokus auf Sauberkeit aber Vernachlässigung der Entsalzung, wodurch Blasenbildung unter der Farbe durch Salzrückstände entsteht; viertens, Verzögerung der Beschichtung nach dem Strahlen und erst Nachbessern bei Wiederrostung; fünftens, Fehlen des Strahlens in Totwinkeln und Innenkanten, was zum Ausfallsbbeginn wird. Diese Fehler in die Arbeitsanweisung mit Abbildungen aufzunehmen, kann menschliche Fehler deutlich reduzieren und die Erstpassquote erhöhen.
29. Prüfschwerpunkte für Prüfingenieure vor Ort
Prüfingenieure sollten vor Ort Schwerpunkte prüfen: vor dem Strahlen den Zustand des Grundwerkstoffs und der Altschicht bestätigen; während des Strahlens Strahlmittel und Gerätedruck stichprobenartig prüfen; nach der Behandlung sofort an Standardreferenzmustern den Grad bestimmen und Rauheit sowie Oberflächensalz messen; vor der Beschichtung Taupunkt und Feuchtigkeit prüfen und bestätigen, dass keine Wiederrostung eingetreten ist; Bild- und Datendokumentation erstellen. Das frühzeitige Eingreifen des Prüfingenieurs ist wertvoller als die Abnahme im Nachhinein, da Korrekturen vor Ort möglich sind und Nacharbeit vermieden wird. Die Prüfschwerpunkte als Checkliste aufzuführen, ermöglicht standardisierte und nachvollziehbare Prüfarbeit.
30. Zusammenhang zwischen Oberflächenvorbehandlung und Beschichtungssicherheit
Die Oberflächenvorbehandlung birgt selbst Sicherheitsrisiken: Strahlstaub, Lärm und Rückprall des Strahlmittels erfordern Schutz. Bediener sollten Staubmasken, Schutzbrillen und Gehörschutz tragen; in geschlossenen Räumen sind Belüftung und Aufsicht nötig; beim Strahlmittelrecycling mechanische Verletzungen vermeiden; bei Nassstrahlen auf elektrische Sicherheit achten. Sicherheit und Qualität sind zwei Enden derselben Managementkette; Vernachlässigung der Sicherheit geht oft mit Qualitätsverlust einher. Schutzanforderungen in die Arbeitsübermittlung aufzunehmen und vor Ort zu prüfen, schützt sowohl das Personal als auch die Prozesskontinuität und ist eine grundlegende Anforderung verantwortungsvoller Ausführung.
31. Merkvers für die Ausführungsmannschaft
Zur leichteren Merkbarkeit für die Mannschaft lassen sich die Kernpunkte in einem einfachen Merkvers zusammenfassen: Erstens Wetter und Taupunkt prüfen, zweitens Grundwerkstoff auf Öl und Salz prüfen, drittens am Referenzmuster den Grad bestimmen, viertens Rauheit und Staub messen, fünftens Mischung und Schichtdicke kontrollieren, sechstens Fenster nutzen und schnell beschichten, siebtens Aufzeichnungen für Rückverfolgbarkeit. Der Merkvers ersetzt nicht den Standard, sondern hilft der Frontline, Schlüsselaktionen schnell zu rekapitulieren und Auslassungen zu reduzieren. In Kombination mit schriftlichen Verfahrenskarten lassen sich komplexe Standardanforderungen in für alle ausführbare Schritte umwandeln und die Gesamterstpassquote steigern.
32. Standardsprache in Vertragstext aufnehmen
Abschließend der Hinweis: Wenn Anforderungen an die Oberflächenvorbehandlung nur in vagen Formulierungen der Entwurfserläuterung verbleiben, werden sie bei Vertrag und Ausführung oft verwässert. Die korrekte Vorgehensweise ist, im Vertrag und im technischen Leistungsverzeichnis direkt Standardnummern und Gradzahlen zu zitieren, beispielsweise die Erreichung des Near-White-Grads gemäß einschlägigen nationalen Standards, die Wahl der mittleren Rauheitsklasse, Oberflächenstaub nicht über Klasse 2, lösliche Chloride nicht über den Grenzwert, sowie Abnahmemethode und Streitbeilegung festzulegen. Die Standardsprache unverändert in verbindliche Dokumente zu schreiben, macht den Vorbehandlungsgrad von einer Empfehlung zur Pflicht, verankert die Qualitätsverantwortung wirklich und vermeidet Differenzen bei Abrechnung und Abnahme durch vage Formulierungen.
Häufig gestellte Fragen
Häufig gestellte Fragen
Frage: Bedeutet Sa2.5, dass 2,5 Zehntel gereinigt wurden?
Antwort: Nein. Es ist eine Nummer für den Strahlreinigungsgrad und bedeutet „sehr gründliche Strahlreinigung / Near-White-Grad“, liegt zwischen Sa2 und Sa3, wobei auf der Oberfläche nur sehr leichte Verfärbungen oder Streifen verbleiben, nicht „2,5 Zehntel gereinigt“.
Frage: Reicht es, wenn das Strahlen Sa2.5 erreicht?
Antwort: Für die meisten schweren Korrosionsschutzsysteme ist die Sauberkeit nur der erste Schritt; zudem müssen Rauheit (z. B. mittel/grob), Staubentfernung (≤2 Klasse) und lösliche Salze (Chloride oft ≤20–50 mg/m²) kontrolliert werden, alle drei sind unverzichtbar.
Frage: Je größer die Rauheit, desto besser die Haftung?
Antwort: Nicht unbedingt. Zu raue Ankerprofile können an den Wellenbergen Luft einschließen und frühe Rostpunkte bilden, zudem passen sie nicht zu Dünnschichtsystemen; die F/G/R-Klasse sollte gemäß DFT der Beschichtung gewählt werden, üblich bei schwerem Korrosionsschutz ist G-Klasse ca. 40–70 µm.
Frage: Wie lange nach dem Strahlen muss die Grundierung aufgetragen werden?
Antwort: Es sollte vor Wiederrostung der Oberfläche erfolgen, normalerweise innerhalb weniger Stunden, und die Basistemperatur muss mindestens 3℃ über dem Taupunkt liegen und die Feuchtigkeit den Anforderungen entsprechen. Bei Überschreitung und Wiederrostung muss neu behandelt oder lokal nachgestrahlt werden.
Frage: Sind Werkstatt-Kugelstrahlen und Vor-Ort-Sanden gleichwertig?
Antwort: Der Grad wird nach ISO 8501-1 / GB/T 8923 beurteilt; Werkstatt-Kugelstrahlen ist gleichwertig, wenn Sa2.5 erreicht ist; vor Ort sind jedoch wegen Umgebung und Zugänglichkeit Totwinkel und Entsalzung stärker zu beachten.
Frage: Warum sollten lösliche Salze separat gemessen werden?
Antwort: Salze sind unsichtbar, ziehen aber Feuchtigkeit an und verursachen Blasen – sie sind die Hauptursache für Korrosion unter der Farbe in Marine- und Chemieanlagen; die visuelle Sauberkeit spiegelt dies nicht wider, daher ist die quantitative Bestimmung mit der Bresle-Patch-Methode nötig.
Frage: Gilt Sa2.5 auch für Edelstahl oder verzinkte Teile?
Antwort: Nein. Edelstahl, Verzinkung und Nichteisenmetalle haben eigene Oberflächenvorbehandlungsstandards (z. B. ISO 12944-4 für Nichteisenmetalle / feuerverzinkte Behandlung) und dürfen nicht direkt mit dem Sa-Grad von Kohlenstahl gleichgesetzt werden.
Frage: Führt Nassstrahlen zu Wiederrostung?
Antwort: Nassstrahlen birgt bei nicht rechtzeitiger Trocknung und Schutz Wiederrostungsrisiko, oft mit Korrosionsinhibitor kombiniert und schnellstmöglich zu trocknen; für kritische Strukturen bleibt Trockenstrahlen mit Staubentfernung vorzuziehen.
Frage: Können mechanische Werkzeuge das Strahlen ersetzen?
Antwort: St3 ist der gründlichste Grad für mechanische Werkzeuge, die Zuverlässigkeit bleibt jedoch unter Sa2.5 und eignet sich nur für lokale Reparaturen in schwach korrosiver Umgebung; für hochkorrosive Hauptstrukturen darf es das Strahlen nicht ersetzen.
Frage: Wie schreibt man die Oberflächenvorbehandlung ins Leistungsverzeichnis?
Antwort: Klar schreiben: Standard (ISO 8501-1 / GB/T 8923), Grad (z. B. Sa2.5), Rauheitsklasse (z. B. G), Staubklasse (≤2), Salzgrenzwert (z. B. Chloride ≤ 50 mg/m²), Taupunkt-/Feuchtigkeitsschwelle und Beschichtungsfenster.
Empfohlene Literatur
- Kathodischer Schutzmechanismus von zinkreicher Epoxidgrundierung
- Auswahlleitfaden für ISO-12944-Korrosionsschutz-Beschichtungssysteme
- Lösemittelfreie Epoxid-Schwerkorrosionsschutzbeschichtung
- Korrosionsschutz-Beschichtungsnorm für Brückenstahlbau
- Salzsprüh-/Zyklische Korrosionsprüfmethoden
- Alkyd-Rostschutzfarbe: eisenrot/grau rostschützend, Verarbeitungseigenschaften und Grenzen