防錆塗装工事には繰り返し検証された古い言葉がある:「三分は塗料、七分はApplication、そしてApplicationの要はSurface処理にある。」エポキシ亜鉛リッチプライマー、無溶剤エポキシ、あるいは脂肪族ポリウレタントップコートを選んだとしても、鋼鉄Surfaceのスケール、さび、油汚れ、可溶性塩分が完全に除去されていなければ、どんなに高価な塗料でも早々に失效する。多くの工事統計によれば、約70%の早期塗膜さびはSurface処理の不達基準とDirect関連している。本稿は最もよく言及されながら誤読されやすい「Sa2.5」および噴砂清理等級System全体に焦点を当て、基準・判定・粗さ・清浄度・現場管理を明確に説き、設計と監理の両面で根拠を持って対応できるよう支援する。
長年にわたり橋梁、タンク、海洋構造物に保護塗料をProvidesするサプライヤーとして、KeXin New Material(kexinMaterials) は配套設計の冒頭ページにSurface処理等級と検収方法を明記し、「Sa2.5 + 粗さ + 除塵除塩」を配套発効の前提条件としており、選択肢ではない。本稿の判定基準もこれらの現場実践にDirect依拠している。
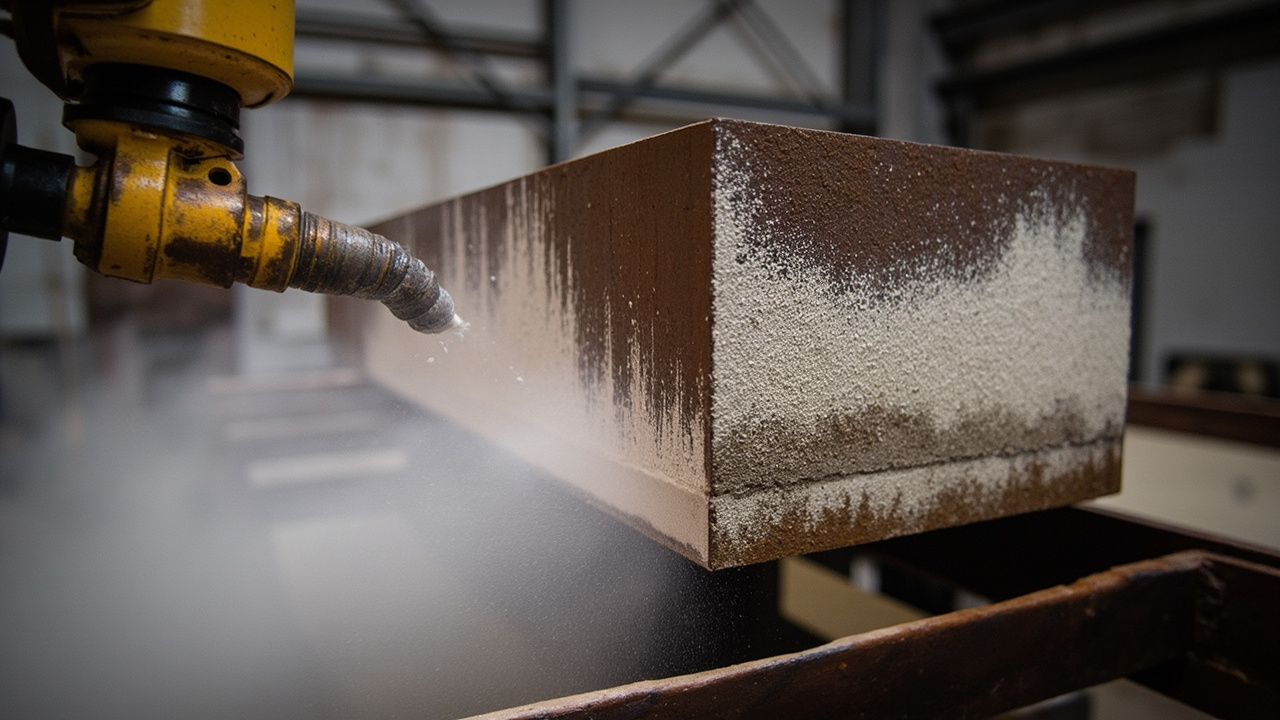
一、噴砂等級の出所:ISO 8501-1 と GB/T 8923
噴砂(ジェット清理)等級の国際基準は ISO 8501-1《塗装前鋼材Surface処理 第1部:未塗装の鋼材Surfaceおよび既存塗膜を全面除去した鋼材Surfaceのさび等級および処理等級》 であり、中国の対応規格は GB/T 8923.1-2011(技術内容同等)である。これは処理前の鋼材のさび程度を A(全面スケール被覆)、B(スケールがさび始めている)、C(全体に軽度さび)、D(全体に明らかなさび)の4級に分け、処理後の清浄度を4つのジェット清理等級に分類する:
- Sa 1(軽度ジェット清理):ゆるいスケール、さび、塗膜を除去し、わずかな点状または条状の痕跡のみ残存を許容;
- Sa 2(完全ジェット清理):大部分のスケール、さび、塗膜が除去され、残留物はしっかり付着した点または帯状のみ;
- Sa 2.5(非常に完全なジェット清理/近白級):残留物はわずかな色斑または条痕のみで、肉眼ではほぼ見えない;
- Sa 3(白化/清浄ジェット清理):Surfaceが均一なMetal色調で、可視残留物なし。
Sa2.5 は「2.5割きれい」ではなく、Sa2 と Sa3 の間の「非常に完全」な等級であり、「2.5」は程度のパーセンテージではなく等級番号である点に注意。工事上、C4 以上の高腐食環境では一般的に Sa2.5 以上が要求される。
二、Sa2.5 は一体「どの程度きれいか」
Sa2.5 の判定の要点は:Surfaceに可視の油汚れ、スケール、さび、塗膜、外来異物がなく、わずかな分散した色斑、わずかな陰影、わずかな点状さびまたは条状痕跡のみを許容する。通俗的に言えば「近白Metal」——遠目には Sa3 に近く、近づくと極わずかなしっかり付着した残留が見つかる。
現場判定は通常対比見本片(ISO 8501-1 Providesの写真基準/GB/T 8923 標準見本片)と照合し、監理とApplication側が共同で確認する。警戒すべき2つの偏り:一つは「偽 Sa2.5」——凹角、溶接部、孔内の残りさびとスケールが処理されていない;もう一つは「過度清理」——Sa3 を求めて繰り返し噴砂し、Surfaceが過度に粗く角ばりすぎ、かえって基体を傷める。大半の重防錆配套にとって、Sa2.5 は費用対効果と信頼性の最適平衡点である。
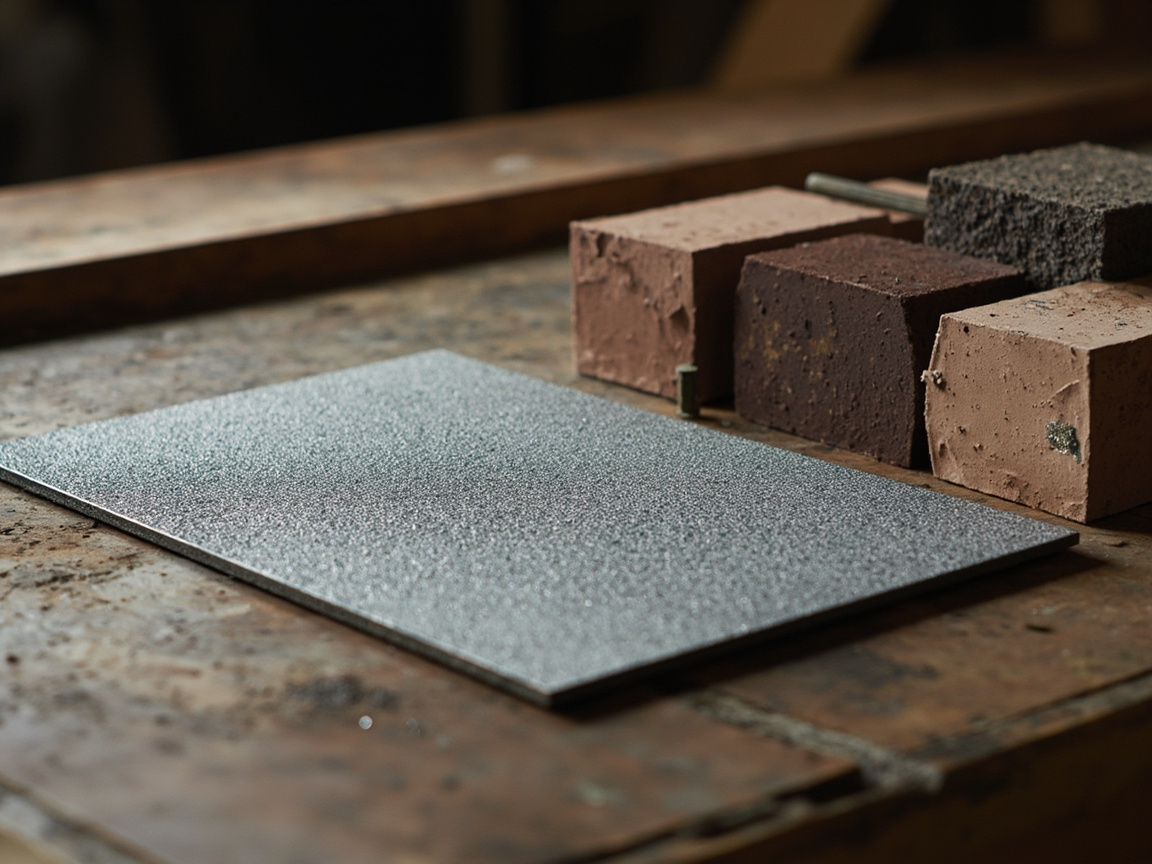
三、粗さプロファイル:なぜ Sa2.5 に粗さが必要か
清浄度だけでは不十分である。噴砂は同時にSurfaceに一定の「アンカーパターン深さ」(粗さプロファイル)を与え、それが塗膜の機械的噛み合いによる付着力をDirect決定する。関連規格は ISO 8503 シリーズ(Surface粗さ特性)、対応国標は GB/T 13288。粗さは対比見本片により細(F)、中(G)、粗(R)の3級に分類され、アンカーパターン深さ(Rz)の一般的なオーダーは約以下の通り:
| 粗さ等級 | アンカーパターン深さ Rz オーダー(µm) | 典型的適用 |
|---|---|---|
| 細(F) | 約 25–40 | 薄塗り、トップコート |
| 中(G) | 約 40–70 | 汎用重防錆プライマー |
| 粗(R) | 約 70–100+ | 厚膜/無溶剤厚膜 |
エポキシ亜鉛リッチプライマー、無溶剤エポキシなどの厚膜または充填材含有系には、その DFT に合わせて中(G)から粗(R)級が一般的に用いられる;過細ではアンカー不足で剥離しやすく、過粗では波峰に空気が残り早期さび点を形成する。粗さは複製テープ(press-o-film)と深さ計または対比見本片で判定する。エポキシ亜鉛リッチプライマーのSurfaceへの特殊要求については、本バッチのエポキシ亜鉛リッチプライマー陰極防食機構を参照されたい。
四、見えない「汚れ」:可溶性塩とほこり
可視さびより隠蔽性が高いのは可溶性塩分(塩化物、硫酸塩など)と噴砂粉塵である。これらは吸湿し、塗膜下で浸透圧泡を形成し、海洋や化学工場区の配套における早期失效の元凶である。管理要求:
- 除塵:ISO 8502-3(対応 GB/T 18570.3)の感圧テープ法によりSurfaceほこり等級を判定、通常 ≤ 2 級(低級)を要求;
- 除塩:ISO 8502-6 / 8502-9(対応 GB/T 18570.6/.9)の Bresle パッチ法により可溶性塩を測定、塩化物含有量は一般的に ≤ 20–50 mg/m²(NaCl 換算)、厳しい海洋環境ではより厳格;
- 方法:塩分超過時は噴砂増加のみに頼らず、二次水洗/真空清理または専用除塩処理が必要。
KeXin New Material(kexinMaterials) は海峡を跨ぐおよび沿海プロジェクトにおいて、「除塩 + 粗さ + 露点」の3項を噴砂引き渡し検査の必検項目とし、塩残留による塗下腐食が稼働後1〜2年で爆発的に発生することを避ける。
五、噴砂媒体と工程の選択
噴砂媒体は効率、粗さ、環境配慮を決定する:
- 鋼ショット/鋼グリット:回收循環可能、粗さ制御可能、作業場ショットブラストに適する;
- 銅鉱渣/ガーネット/石英砂:低コスト、石英砂は珪肺リスクあり湿式または代替が必要;
- アルミナ/ガラスビーズ:特殊Surfaceまたは装飾処理。
工程は乾式噴砂、湿式噴砂(粉塵抑制、ただし返錆Prevents必要)、真空回收噴砂(制限空間)に分かれる。選択時は清浄度、粗さ目標、環境および労働者Health(呼吸防護、珪塵制御)を総合する。
六、Surface処理と塗装の環境窓
噴砂後の「活性Metal」は極めて返錆しやすく、限定された「塗装窓」内にプライマーを塗る必要がある:
- 露点制御:基体Temperatureは露点より少なくとも 3℃ 高くなければならない(ISO 12944-7 / GB/T 30790.7 による);
- Humidity:相対Humidityは一般的に ≤ 85%、亜鉛リッチプライマーは多く ≤ 80% を要求;
- 返錆时限:Sa2.5 Surfaceは湿潤環境下で数時間で可視返錆しうるため、返錆前に初層塗装を完了すべき;超過時は再処理または部分補噴が必要。
環境管理はSurface処理品質を「維持」できるかの鍵であり、多くのプロジェクトは噴砂は良くても待機により返錆し、これまでの功を水泡に帰す。
七、手作業および動力工具清理の位置づけ
ジェット清理のほかに、St(手作業/動力工具、ISO 8501-1 の St2、St3 による)は噴砂不可の現場補修、在役保全に用いられる。St3 は動力工具で達成できる最も徹底した等級だが、それでも Sa2.5 ほど信頼できず、通常 C3 以下または部分修理に用いられる。高腐食環境の主体構造に対しては、St 級で Sa2.5 を代替すべきでない。
八、Surface処理と配套寿命の関係
Surface処理を ISO 12944 のSystemに置くと:環境が厳しいほど(C4、C5、CX)、Sa2.5 と除塩の要求は譲れない;塗装System設計(本バッチのISO 12944防錆塗装System選定ガイドを参照)はSurface処理等級、粗さ、塩限度値を明記し、監理がこれに基づき検収することで、寿命が「根拠をもって確認」できる。
九、Surface処理と塗装の環境窓
噴砂後の「活性Metal」は極めて返錆しやすく、限定された「塗装窓」内にプライマーを塗る必要がある:
- 露点制御:基体Temperatureは露点より少なくとも 3℃ 高くなければならない(ISO 12944-7 / GB/T 30790.7 による);
- Humidity:相対Humidityは一般的に ≤ 85%、亜鉛リッチプライマーは多く ≤ 80% を要求;
- 返錆时限:Sa2.5 Surfaceは湿潤環境下で数時間で可視返錆しうるため、返錆前に初層塗装を完了すべき;超過時は再処理または部分補噴が必要。
環境管理はSurface処理品質を「維持」できるかの鍵であり、多くのプロジェクトは噴砂は良くても待機により返錆し、これまでの功を水泡に帰す。
十、手作業および動力工具清理の位置づけ
ジェット清理のほかに、St(手作業/動力工具、ISO 8501-1 の St2、St3 による)は噴砂不可の現場補修、在役保全に用いられる。St3 は動力工具で達成できる最も徹底した等級だが、それでも Sa2.5 ほど信頼できず、通常 C3 以下または部分修理に用いられる。高腐食環境の主体構造に対しては、St 級で Sa2.5 を代替すべきでない。
十一、噴砂媒体が粗さと環境へ与える影響
ブラスト媒体は効率、粗さ、環境配慮を決定する:鋼ショット/鋼グリットは回收・循環可能で粗さが制御でき、工場内のショットブラストに適する;銅スラグ、ガーネットはコストが低いが粉塵が多い;石英砂は珪肺のリスクがあり、湿式または代替媒体を用いるのが望ましい。環境配慮と作業者のHealthのため、集塵と呼吸用防護具を備え、珪塵濃度を管理する必要がある。媒体の選択は目標粗さとも一致すべきである:粗いアンカーパターンを求める場合は鋼グリットまたは粗い鉱渣を選び、薄塗りSystemには細かい媒体を選ぶ。媒体のHardnessが高すぎると基体に埋め込まれて「鉄汚染」を形成する恐れがあり、後処理で除去して腐食の起点となるのを避けなければならない。
十二、再錆びの判定と再処理
ブラスト後、塗装のウィンドウ内に塗装できずに目に見える再錆びが発生した場合、その軽重の判定は再錆びの程度と範囲による:軽微な点錆びは部分的に補ブラストして基準に達せしめればよく;面状の再錆びは全体を再ブラストしなければならない。再錆びSurfaceにフラッシュ錆層が存在する場合、そのままプライマーを塗ると付着を阻断するため、必ず除去する。工事上は「ブラスト完了―プライマー塗装」を連続工程として管理し、交代や日を跨ぐ待機を避け、特に沿海の高Humidity環境では即ブラスト即塗装とするべきである。
十三、Surface処理と塗層付着性の関係
付着性は機械的噛み合い(粗さ)と化学的結合(清浄な界面)の両面から生じる。Sa2.5 は疏松層を除去し活性Metalを露出させ、適切な粗さと組み合わせて多数のアンカー点を形成する;Surfaceに残油、残塩またはスケールが残存すると、塗層との結合が弱まり、水と酸素の作用で界面から膨れ・剥離する。したがって付着性の根因はSurface処理にあり、Primerの処方のみに依存するものではない。検収時の引抜付着性は塗料を反映するだけでなく、前処理の品質も反映しており、低付着性の場合はブラストと除塩工程に遡って確認すべきである。
十四、一般的な工事におけるSurface処理の怠り
現場で頻発する問題をまとめる:一つ目はデッドスペースの漏れブラスト、例えば溶接開先、ボルト孔、エッジの丸み;二つ目は清浄度のみを重視し除塩を軽視することで、海洋プロジェクトでの塩残留による早期膨れ;三つ目は粗さと目標塗料の不整合;四つ目はブラスト後の環境失控による再錆び;五つ目はサンプルブロック判定の恣意性で、監理の共同確認を欠くこと。これらを仕様書に記載しチェックリストを添付すれば、失效確率を大幅に低減できる。
十五、ブラスト品質記録とトレーサビリティ
Surface処理品質は記録可能かつ追跡可能でなければ、前述の失效時に遡れない。記録すべき項目:ブラスト日、班、媒体種類と粒度、圧縮空気の油水分離状態、環境温Humidityと露点、清浄度等級(対照サンプルブロック番号)、粗さ(レプリカテープ読値またはサンプルブロック級)、ほこりと塩の検査結果、監理署名。記録は工事档案と共に保存され、塗層のDFT、付着性、針孔漏れ検査と共に「配套品質証拠チェーン」を構成する。橋梁、タンク等の重要設備にとって、この記録は後期の責任界定と寿命評価の根拠であり、負担と見なして省略すべきではない。
十六、異なる基体とエッジの処理
炭素鋼以外に、鋳鉄、ステンレス鋼、溶融亜鉛めっき、非鉄Metalの処理はそれぞれ異なる:鋳鉄は組織が疏松で汚れを隠しやすく、より徹底した清掃と封孔が必要;ステンレス鋼は酸洗またはスイープブラストで粗さを得るが、鉄汚染による発錆を避けるため炭素鋼ブラスト媒体の使用を禁じる;溶融亜鉛めっき品はSurfaceが滑らかで、重ブラストではなく軽いスイープブラストが望ましい;アルミ等の軟Metalには専用媒体を用いる。エッジ、ボルト孔、内角は漏処理しやすい部位であり、R角の丸み研磨を行い重点的に補ブラストすべきである。これら「非標準」部位こそ失效多発区域であり、仕様書で別途要求を挙げるべきである。
十七、工場前処理と二次処理
大型構件は工場でショットブラスト前処理(Sa2.5 + 工場プライマー等)を行い、現場で二次処理と塗装を行うことが多い。工場プライマー(養生塗料)は輸送・保管保護のみを目的としFilm Thicknessが極めて薄く、現場の正式配套前にその適合性を確認せねばならない――適合すれば保持して清掃し、不適合なら除去する。二次処理は必ずしも全面ブラストではなく、損傷・汚染部の局部処理でもよいが、既存塗層との搭接の確実性を保証しなければならない。この「二回処理」モードは橋梁、管廊で一般的であり、鍵は界面管理である。
十八、Surface処理と塗装コストの関連
Surface処理は防錆工事総コストの約2〜4割を占めるが、寿命の大部分を決定する。多くのプロジェクトは経費削減のためブラスト等級を下げたり除塩を省いたりするが、結果として二三年で錆び、補修総コストが当初の節約を大幅に上回る。合理的な做法是腐食等級に応じ処理等級を匹配させること:C3以下は适度簡略化可、C4以上はSa2.5+除塩必須。処理費を「寿命への投資」而非「工程コスト」と見なしてこそ、低価格落札・高価格補修の循環を避けられる。
十九、典型業界の処理等級早見
業界ごとにSurface処理の取り決めがある:橋梁鋼構造(JT/T 722)主体は常にSa2.5またはSa3;タンク内壁はSa2.5近白;Marineバラストタンク(PSPC)は厳格な清浄と粗さを要求し検証する;風力タワーはSa2.5+粗さ;化学装置区は常にSa2.5+除塩。早見は具体仕様書に代わるものではないが、起点を迅速に定位する助けとなり、その後媒体と寿命に応じ塩限值と粗さ級を細化する。
二十、常用標準リスト総括
Surface処理関連の中核標準:ISO 8501-1(清浄度、GB/T 8923.1に対応)、ISO 8503(粗さ、GB/T 13288に対応)、ISO 8502(Surface清浄度評価、GB/T 18570に対応)、ISO 12944-4(配套中の処理要求、GB/T 30790.4に対応)、ISO 12944-7(Application環境、GB/T 30790.7に対応)。この標準群を掌握してこそ、「ブラスト」を経験的作業から、検収可能・争議可能・改善可能な工事言語へ昇華できる。
二十一、Surface処理とWater-Basedおよび低Surfaceエネルギー塗料の適合
Water-Based工業塗料と無溶剤エポキシは環境対応であるが、Surface処理に対する感度は同じであり、甚至てより基底を選ぶ:Water-BasedSystemは残油・残塩に敏感で、水が担体となるため汚染物を界面に運びやすい;低Surfaceエネルギーの亜鉛めっき、ステンレス鋼を処理せずに塗ると付着性が極めて悪い。したがって「Low VOCは低処理に非ず」。Water-Based配套に対してはブラスト等級を适度としてよいが、Degreasing除塩は省けない;亜鉛めっき品には軽いスイープブラストまたは専用転換処理を採用する。設計者は環境対応塗料に替えれば前処理を緩めてよいと誤認しがちで、結果環境基準は達するが早期失效を招く。この点は必ず是正すべきである。
二十二、ブラスト騒音と地域との調整
開放式ブラストは騒音が大きく粉塵が外部へ溢れ、工場区と隣接住民区で苦情や環境処罰を招きやすい。緩和策:工場ショットブラストで現場乾式ブラストを代替;現場では湿式ブラストまたは真空回收ブラストで粉塵を抑制;防音囲いと作業時間帯管理を設置;粉塵と研磨材の回收で外環境への落塵をPrevents。騒音と粉塵をApplication計画に組み込むことは、コンプライアンス要求であると同時に地域関係管理でもある。大型橋梁、タンクプロジェクトは特に周辺と事前に沟通し、Application期の紛争による工期遅れを避けるべきである。
二十三、自動化とロボットブラストの趨勢
一致性向上と人工リスク低減のため、自動ショットブラストライン、壁面走行ロボットブラスト、真空回收ロボットが普及しつつある。自動化の優位性:処理等級が安定、粗さ制御可能、高所作業とマンホール作業リスクの低減、データ記録可能。批量鋼構造とタンクに対し、自動化は熟練工への依存を大幅に低減できる。しかし複雑ノードとデッドスペースは依然人工補ブラストが必要であり、自動化と人工は配合すべきで完全代替ではない。将来のSurface処理は設備データ(圧力、角度、移動速度)による等級判定に更多依存し、人為的主観偏差を減らすだろう。
二十四、一般的な検収争議と仲裁
Surface処理検収は「基準に達しているか」で争議が生じやすい:Application側はSa2.5に達したとし、監理は不十分とみなす。解消策は事前の判定方法合意――標準サンプルブロック対照、双方共同確認、写真保存;塩と粗さは機器で定量し仕様書閾値に明記;争議時は第三者に標準に基づく再測定を委託。「主観目視」を「サンプルブロック+データ」へ転換すれば、揉め事を大幅に減らせる。仕様書は明確にすべき:どの版の標準、どのサンプルブロック、塩と粗さの合格線はいくらか、曖昧表現による争議の余地を残さないこと。
二十五、設計者への実務助言
初めて配套を作成する設計者への助言:まずISO 12944で環境と耐久性等級を定め、次に等級に基づきSurface処理を選ぶ(C4以上はSa2.5+除塩);粗さ級、ほこり級、塩限值を形容詞ではなく数字で書く;塗装ウィンドウと露点閾値を明記;検収方法と争議処理を規定;図面と仕様書で一致表述する。Surface処理は寿命を主導するため、前期に紙幅を多く割く価値があり、後期に二度塗りを増やすより効果的である。本稿の要点を一枚のチェック表に凝縮すれば、配套の着地品質を大幅に高められる。
二十六、処理品質が後期メンテ費用に及ぼす影響
多くの工事実践が示すように、Surface処理が適切か否かは、塗層が稼働後どの程度の頻度・費用で維持されるかをDirect決定する。処理が基準に達した構造は、塗層が設計年限まで完全に稼働し、期間中は散発的検査のみで済む;処理を削った構造は、しばしば三五年で大面積の再錆びが生じ、停止・足場・再ブラスト・再塗装が必要となり、その費用は当初節約した処理コストの数倍となる。多くのオーナーは入札時に処理等級を下げて建設費を抑えるが、運用期に更高代価を払う。したがって処理品質を長期投資と見なし、一回限りの工程支出ではなくすることが、ライフサイクルコスト低減の鍵である。
二十七、異なる気候区の処理タイミング選択
我が国は広大で、南北のHumidity差が大きいため、Surface処理タイミングも地と時に応じ調整すべきである。东南沿海と梅雨季は空気Humidityが高く、ブラスト後Metalは数時間で再錆びしやすいため、無雨・低湿の時間帯にApplicationするか、即ブラスト即塗装の連続作業を採用すべき;西北乾燥地域は再錆びリスクが小さく処理ウィンドウが広いが、それでも露点閾値を満たさねばならない。プロジェクト管理者は現地の気象規律をApplication計画に組み込み、一律工期を機械的に当てはめるのではなく、品質と進度を両立させるべきである。
二十八、Surface処理よくある誤解の再提醒
現場で最も一般的な誤解を繰り返し提醒する:其一、ブラストは白ければ白いほど良いと思い、結果Surfaceが過粗・多棱角となり基体を傷める;其二、清浄度を肉眼のみで判定し標準サンプルブロック対照を欠き、争議は免れない;其三、清浄度を重んじ除塩を軽んじ、塩残留が漆下膨れを引き起こす;其四、ブラスト後塗装を引き延ばし、再錆びしてから補う;其五、デッドスペースと内角の漏ブラストが失效起点となる。これら誤解を作業指示書に記載し図示を添えれば、人為的ミスを显著に低減し一次合格率を高められる。
二十九、監理者への現場検査要点
監理は現場で以下を重点検査すべき:ブラスト前に基体状態と旧塗層状況を確認;ブラスト中に媒体と設備圧力を抜取検査;処理後直ちに標準サンプルブロックで等級判定し、粗さとSurface塩分を実測;塗装前に露点とHumidityを再確認し再錆び無きことを確認;影像とデータ記録を適切になす。監理の事前介入は事後検収より価値があり、問題発生のその場で是正し返工を避けられる。検査要点をチェック表とすれば、監理業務を標準化・追跡可能にできる。
三十、Surface処理と塗装Safetyの関連
Surface処理作業自体もSafetyリスクを伴い、ブラスト粉塵・騒音・研磨材跳ね返りには防護が必要である。作業者は防塵マスク、保護眼鏡、イヤープラグを着用し、密閉空間作業は換気と監視を要する;研磨材回收過程で機械的傷害を防ぐ;湿式ブラストは感電Safetyに注意。Safetyと品質は同一管理チェーンの両端であり、Safetyを軽視すると品質失控を伴うことも多い。防護要求を交底(作業指示)に書き込み現場で検査することは、人を保護すると同時に工程連続性を保障する、責任あるApplicationの基本要件である。
三十一、Application班への操作口訣
班での記憶を容易にするため、要点を簡潔な口訣に編む:一に天気と露点を見、二に基体の油塩無きを査え、三にサンプルブロック対照で等級定め、四に粗さと除塵測り、五にMixingとFilm Thickness制御し、六にウィンドウ抢んで速やかに塗漆し、七に記録残して追跡可能となす。口訣は標準に代わるものではなく、一线が关键動作を迅速に振り返る助けであり漏れを減らす。書面工程カードと併用すれば、複雑な標準要求を誰もが実行可能なステップへ変え、全体的一次合格率を高められる。
三十二、標準言語を契約文本に書き込む
最後に提醒、Surface処理要求が設計説明の泛泛とした表述に留まると、契約と現場に至って希釈されがちである。正しい做法是契約と技術仕様書に標準番号と等級数字をDirect引用すること、例えば関連国家標準に基づき近白級に達、粗さは中等级別を選定、Surfaceほこりは二級以下、可溶性塩化物は限定値以下と明記し、検収方法と争議処理を規定する。標準言語をそのまま拘束力ある文件に書き込んでこそ、処理等級を建議から義務へと変え、真に品質責任を着実にし、表述曖昧による決算・検収時の分歧を避けられる。
よくある質問
よくある質問
問: Sa2.5 は「2.5割清理した」ことを表しますか?
答: いいえ。それは噴射清理等級の番号であり、「非常に徹底した噴射清理/近白級」を意味し、Sa2 と Sa3 の間にあり、Surfaceには極めて軽微な色斑や条痕のみが残るもので、「2.5割清理」ではありません。
問: ブラストが Sa2.5 に達すれば十分ですか?
答:
多くの重防錆塗装Systemにおいて、清浄度の基準達成は第一歩に過ぎません。さらに粗度(中/粗級など)、除塵(≤2級)、可溶性塩(塩化物は一般的に≤20–50 mg/m²)を管理する必要があり、この3つが揃って初めて完璧となります。
問: 粗度が大きいほど付着性は良くなるのでしょうか?
答: 必ずしも大きいほど良いわけではありません。過度に粗いアンカーパターンの波峰は空気を巻き込みやすく、早期の錆点を形成しやすいほか、薄塗りSystemとも整合しません。塗料のDFTに応じてF/G/R級を選び、一般的な重防錆ではG級が約40–70 µmです。
問: ブラスト後、どのくらいの時間内にプライマーを塗る必要がありますか?
答: Surfaceが再錆びする前に完了させるべきで、通常は数時間以内であり、かつ母材Temperatureは露点より3℃以上高く、Humidityが基準を満たしている必要があります。時間超過で再錆びした場合は再処理または部分補修ブラストが必要です。
問: 工場でのショットブラストと現場ブラストの等級は同等とみなせますか?
答: 等級はISO 8501-1 / GB/T 8923に基づき判定され、工場ショットブラストがSa2.5に達していれば同等です。ただし現場は環境や到達性の差により、デッドスペースと除塩により注意を払う必要があります。
問: 可溶性塩はなぜ別途測定する必要があるのですか?
答: 塩は目に見えませんが吸湿してブリスター(膨れ)を引き起こし、海洋や化学工場区画での塗膜下腐食の主因となります。目視の清浄度では反映されないため、Bresle贴片法で定量する必要があります。
問: ステンレスや溶融亜鉛めっき品にもSa2.5を適用するのでしょうか?
答: 適用されません。ステンレス、亜鉛めっき、非鉄Metalにはそれぞれ固有のSurface処理基準(例:ISO 12944-4の非鉄Metal/溶融亜鉛めっき処理)があり、炭素鋼のSa等級をそのまま当てはめることはできません。
問: ウェットブラストは再錆びを招くおそれはありますか?
答: ウェットブラストは、 timelyな乾燥と防護を行わないと再錆びのリスクがあり、一般的に防錆剤を併用し速やかに乾燥させます。重要構造物では引き続きドライブラストと除塵を優先すべきです。
問: 動力工具はブラストの代わりになりますか?
答: St3は動力工具による最も徹底した等級ですが、信頼性は依然としてSa2.5より低く、低腐食環境の部分補修にのみ適し、高腐食の主体構造でブラストの代替として用いるべきではありません。
問: Surface処理を仕様書にどう記載すればよいですか?
答: 明確に記載します:基準(ISO 8501-1 / GB/T 8923)、等級(例:Sa2.5)、粗度級(例:G級)、ほこり級(≤2)、塩限度値(例:塩化物≤50 mg/m²)、露点/Humidityのしきい値と塗装可能時間帯。