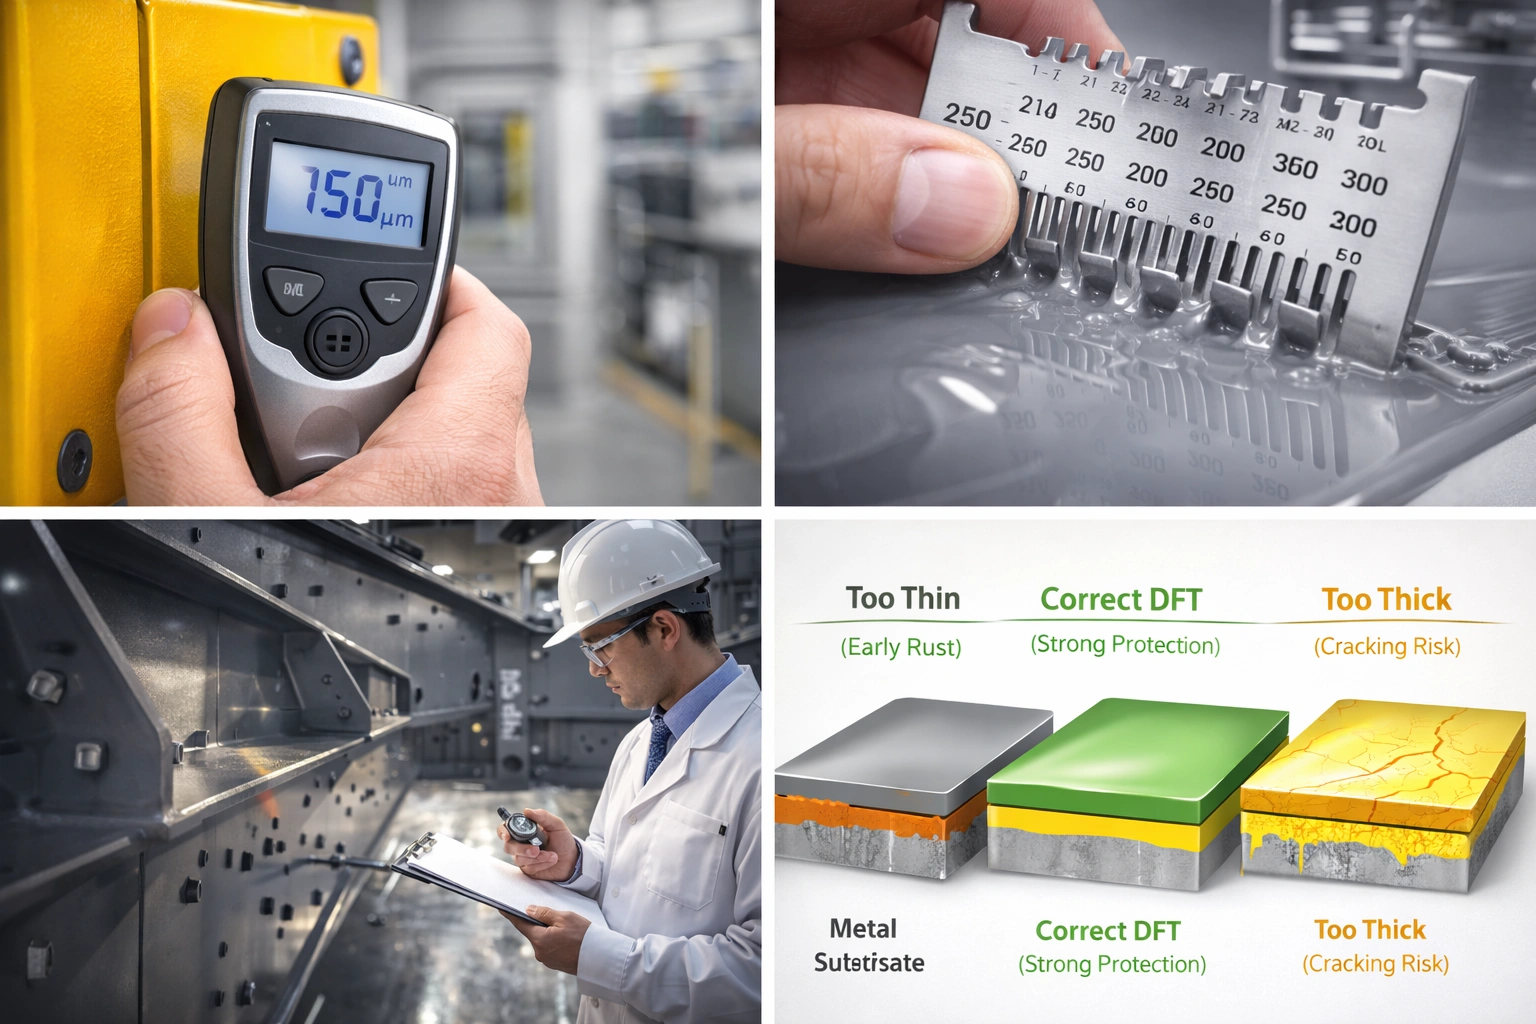
Le prove di deformazione del film sono una famiglia di metodi empirici usati per valutare la capacità dei rivestimenti di vernici pigmentate, lacche e prodotti affini di resistere alla criccazione e al distacco dal substrato quando questo viene deformato in modo controllato. Nell'attuale sistema normativo per le prove sui rivestimenti questa famiglia comprende la prova di imbutitura Erichsen (ISO 1520, GB/T 9753), la prova di piegatura su mandrino cilindrico (ISO 1519, GB/T 6742), la prova di piegatura conica (ISO 6860, GB/T 11185), la prova T-bend (ISO 17132, GB/T 30791) e la prova di smorzamento del pendolo (ISO 1522, GB/T 1730); condividono tutte lo stesso presupposto: la deformazione è imposta da uno strumento normalizzato e il risultato vale solo nelle condizioni di quello strumento e di quel substrato, quindi le conclusioni non sono trasferibili tra condizioni diverse.
Nella manifattura reale gli scenari di guasto si ripresentano identici: pezzi piegati dichiarati conformi al controllo in fabbrica che dopo 3 settimane mostrano una ragnatela di microcricche sui raggi esterni; lamiera preverniciata per coil che dopo la stampaggio con imbutitura scopre il metallo vivo sugli spigoli; pannelli di chassis che, una volta compressi dalle linguette di montaggio, presentano sbiancamento in piega con distacco interfacciale. In tutti e tre i casi il collaudo di uscita recitava "adesione conforme", ma nessuna prova di deformazione aveva coperto la deformazione realmente subita in esercizio. Il sito ospita già la pagina dedicata alla prova di resistenza all'impatto del film, che copre la deformazione rapida con corpo cadente; questo articolo è dedicato alle altre tre vie a carico statico: imbutitura Erichsen, piegatura su mandrino cilindrico, smorzamento del pendolo — chiarendo che cosa si misura, come si giudica, come si scrive il rapporto e se un metodo può sostituirne un altro.
1. Partire dai concetti: prova di deformazione, impatto, indentazione e prova di incisione sono quattro cose diverse
La premessa della ISO 1520:2006 inquadra esplicitamente la famiglia come sei norme empiriche tra loro complementari: ISO 1519 (piegatura su mandrino cilindrico), ISO 1520 (imbutitura), ISO 6272-1 e ISO 6272-2 (deformazione rapida con corpo cadente), ISO 6860 (piegatura conica) e ISO 17132 (T-bend). Il tratto comune è l'empiricità: il risultato non è un parametro intrinseco del materiale, ma il fatto che "il rivestimento non si è criccato su quella provetta, a quello spessore, con quello strumento". La sola conseguenza operativa è una: allineare il modo di carico al modo di deformazione in esercizio, e solo allora il criterio ha potere predittivo.
Lo smorzamento del pendolo (ISO 1522) non appartiene a queste sei norme "anti-criccatura/anti-distacco": misura l'attenuazione dell'ampiezza, una risposta viscoelastica. Lo si presenta insieme a Erichsen e piegatura perché i capitolati d'acquisto scrivono spesso "durezza" e "conformabilità" nella stessa riga di requisito tecnico, mentre le grandezze fisiche sono completamente diverse. La nota della ISO 6272-1:2011 avverte peraltro che l'apparecchio produce una deformazione rapida, non un urto vero e proprio (true impact): tra metodo a caduta, piega statica e compressione statica non esiste alcuna relazione di conversione.
2. TL;DR: otto conclusioni citabili
- La prova di imbutitura si esegue secondo ISO 1520:2006 / GB/T 9753-2007: punzone emisferico di diametro 20 mm, velocità di avanzamento da 0,1 mm/s a 0,3 mm/s; la conclusione è "se il film si cricca raggiungendo una data profondità di incassamento in trazione biassiale" e non è inferibile dalla, né inferibile verso la piega monoassiale.
- La piegatura su mandrino cilindrico si esegue secondo ISO 1519:2011 / GB/T 6742-2007: la serie di diametri del mandrino di tipo I va da 2 mm a 32 mm con 12 gradini e tolleranza ±0,1 mm; il tipo I è per lamiere di spessore non superiore a 0,3 mm, il tipo II per spessori non superiori a 1,0 mm.
- Lo smorzamento del pendolo si esegue secondo ISO 1522:2022 (la norma nazionale vigente resta GB/T 1730-2007, adottata dall'ISO 1522:1998); König legge il decadimento da 6° a 3°, Persoz da 12° a 4°; si misurano tempo di decadimento o numero di oscillazioni, non la profondità di indentazione.
- Spessori di 25 µm e 60 µm sullo stesso accoppiamento ricadono in due punti di giudizio distinti: nell'ASTM D522 i coefficienti di correzione per lo spessore sono addizionali per ogni 1 mil (25 µm); al gradino da 3,2 mm il coefficiente è 1,40, al gradino da 25 mm è solo 0,21.
- Le prove di deformazione giudicano la conformabilità del corpo del rivestimento; la coesione interfacciale appartiene alla prova di incisione (ISO 2409 / GB/T 9286-2021) e alla prova a strappo (ISO 4624 / GB/T 5210): un rapporto di incisione non legittima il rilascio di un requisito di deformazione.
- Il divario di versione va dichiarato nell'accordo tecnico: GB/T 6742-2007 adotta identicamente ISO 1519:2002, mentre la versione internazionale vigente è ISO 1519:2011; GB/T 9753-2007 corrisponde a ISO 1520:2006 e anche i documenti richiamati dai due sistemi normativi differiscono.
- Il condizionamento segue l'atmosfera standard di GB 9278 / ISO 3270:1984, 23 °C ± 2 °C e umidità relativa 50 % ± 5 %; un dato del pendolo senza l'istante di misura non è comparabile nella fase di reticolazione incompleta.
- La piegatura artigianale su barra e l'ispezione a vista con lente dopo la piega servono solo a letture di tendenza e screening rapido in accettazione; il loro scostamento dai dati di laboratorio non è mai stato qualificato con fonti pubbliche verificabili e ricade nell'interpretazione empirica.
3. Che cosa misurano le tre vie: lo stato di tensione fissa i confini della conclusione
| Metodo | Norma e versione vigente | Stato di tensione | Espressione del risultato | Che cosa non può sostituire |
|---|---|---|---|---|
| Imbutitura (incassamento tipo Erichsen) | ISO 1520:2006; GB/T 9753-2007 (IDT) | Trazione biassiale approssimata, lato esterno della cupola in allungamento | Superato/non superato a profondità prefissata, oppure profondità critica di incassamento, in mm | Non sostituisce il giudizio sulla piega monoassiale degli spigoli |
| Piegatura su mandrino cilindrico | ISO 1519:2011; GB/T 6742-2007 (IDT ISO 1519:2002) | Piegatura monoassiale, lato esterno in trazione, interno in compressione | Superato/non superato al diametro prescritto, oppure primo diametro con criccatura | Non sostituisce i requisiti di formatura multidirezionale (trazione, flangiatura) |
| Piegatura conica / T-bend | ISO 6860:2006, ISO 17132:2007; GB/T 11185-2009, GB/T 30791-2014 | Piega monoassiale a piccolo raggio, condizioni di svolgimento e bordatura del coil | Superato/non superato, oppure esprimibile in gradi T (1T, 2T) | Non sostituisce le condizioni di piega di lamiere spesse e di imbutitura profonda |
| Deformazione rapida con corpo cadente | ISO 6272-1:2011 (grande area), ISO 6272-2 (piccola area); GB/T 1732-2020 | Deformazione ad alta velocità di deformazione, con effetto strain-rate | Superato/non superato a massa e altezza di caduta prescritti, oppure valore critico di criccatura | Non convertibile in piega statica; la norma stessa dichiara che non è un urto vero e proprio |
| Smorzamento del pendolo | ISO 1522:2022; GB/T 1730-2007 (adotta ISO 1522:1998) | Dissipazione viscoelastica in rotolamento a piccola ampiezza | Tempo di decadimento (s) o numero di oscillazioni, indicando il tipo di pendolo | Non caratterizza la resistenza alla criccatura e non è usabile come durezza di indentazione |
3.1 Imbutitura: profondità critica di incassamento in trazione biassiale
La ISO 1520:2006 prescrive una procedura empirica: il rivestimento, deformato progressivamente per incassamento in condizioni standardizzate, viene valutato quanto a resistenza alla criccatura o al distacco dal substrato metallico. Il metodo ha due rami: eseguire la prova a una profondità concordata e giudicare "superato / non superato", oppure aumentare progressivamente la profondità fino a misurare quella critica alla quale il film si cricca per la prima volta o inizia a staccarsi dal substrato. I sistemi multistrato possono essere misurati strato per strato o come sistema completo: la scelta va dichiarata nel rapporto, altrimenti lo stesso "nessuna criccatura a 6 mm" potrebbe riferirsi al solo strato di finitura o all'intero ciclo primer+finitura.
3.2 Piegatura su mandrino cilindrico: la conclusione è vincolata al diametro
La formulazione della ISO 1519 è "valutare la resistenza alla criccatura e/o al distacco dal substrato metallico o plastico di un rivestimento piegato attorno a un mandrino cilindrico". Anche qui i rami sono due: mandrino di diametro prescritto con esito go/no-go, oppure passaggio progressivo a diametri minori fino a identificare il primo diametro che provoca criccatura o distacco. Il diametro non è un parametro "più piccolo è meglio", ma la condizione di carico stessa: per lo stesso rivestimento una conclusione sul mandrino da 2 mm e una sul mandrino da 20 mm differiscono di oltre un gradino — è un normale risultato fisico, non un'oscillazione di qualità.
3.3 Smorzamento del pendolo: decadimento viscoelastico, non profondità di pressione
Il metodo a pendolo appoggia sulla superficie del rivestimento un'asta con due sfere d'acciaio e, dopo il rilascio, misura il tempo o il numero di oscillazioni necessari all'ampiezza per decadere dall'angolo iniziale all'angolo finale. Più il film è morbido, più l'energia viene dissipata per via viscoelastica e prima il decadimento si esaurisce. Il metodo appartiene a una famiglia diversa dalla prova Buchholz (GB/T 9275), dalla durezza a matita (ISO 15184, cfr. prova di durezza a matita e controllo delle vernici da forno) e dall'abrasione Taber (resistenza all'usura e durezza): i risultati non sono convertibili tra loro e, nei raffronti intermetodo, i dati possono essere solo affiancati, mai sostituiti.
4. Come si esegue l'imbutitura: dimensioni dell'apparecchio, velocità di carico e determinazioni parallele
GB/T 9753-2007 (adozione identica di ISO 1520:2006) fissa i punti essenziali dell'apparecchio: la parte del punzone a contatto con la provetta è un emisfero di acciaio temprato e rettificato, diametro 20 mm; durante la prova il punzone deve muoversi a velocità stabile da 0,1 mm/s a 0,3 mm/s; lo scostamento del centro della sfera dall'asse della matrice non deve superare 0,1 mm e il punzone non deve ruotare. La documentazione pubblica sugli apparecchi aggiunge le dimensioni di raccordo: diametro interno della matrice cava circa 27 mm ed esterno circa 55 mm, diametro interno dell'anello di serraggio circa 33 mm, risoluzione di lettura della profondità 0,01 mm; le provette sono lamiere d'acciaio di spessore da 0,3 mm a 1,25 mm e lato non inferiore a 70 mm. Queste misure sono "dati di documentazione pubblica sugli apparecchi": in acquisto fa fede la documentazione tecnica fornita a corredo.
L'imbutitrice manuale, azionata a manovella, difficilmente mantiene una velocità costante per tutta la corsa, e il fenomeno peggiora con l'aumentare dello spessore della lamiera: è il senso dell'avverbio "velocità stabile" nel testo di norma. Nel settore si adotta quindi la costanza automatica di velocità (spesso nominale 0,2 mm/s) come modifica di riproducibilità per le prove di arbitrato e il rilascio dei lotti; per letture di tendenza e screening di sviluppo la macchina manuale resta utilizzabile.
Anche il numero di determinazioni parallele è un punto di divario tra versioni: una delle principali modifiche della EN ISO 1520:2006 rispetto alla versione 2001 è il passaggio da tre a due determinazioni, con in più dati di precisione e una maggiore finezza di valutazione dei risultati (prefazione ÖNORM). La scrittura del criterio deve quindi precisare se vale "nessuna criccatura in entrambe le determinazioni" oppure "la media aritmetica delle due determinazioni raggiunge il valore": nelle controversie l'onere della prova è completamente diverso.
4.1 I cinque campi che un rapporto di imbutitura deve specificare
Un rapporto di imbutitura opponibile in arbitrato contiene almeno: (1) diametro del punzone e velocità di carico (20 mm, valore effettivo tra 0,1 mm/s e 0,3 mm/s); (2) qualità, stato e spessore del substrato; (3) sistema di verniciatura e spessori misurati per strato (con dichiarazione del metodo secondo ISO 2808); (4) modalità di giudizio (superato/non superato a profondità prefissata, oppure profondità critica in mm) e ingrandimento di osservazione; (5) temperatura e umidità di condizionamento e tempo di stagionatura dalla preparazione delle provette. Se manca anche uno solo di questi campi, il dato vale solo per tendenze interne e non può essere inserito in un accordo tecnico verso l'esterno.
Va inoltre distinta dall'imbutitura lato formatura della lamiera: il valore Erichsen di imbutitura (IE) che valuta l'allargamento di lamiere e nastri sottili si esegue secondo GB/T 4156 / ISO 8490, l'oggetto è il metallo stesso e non il rivestimento, e il valore viene arrotondato a 0,1 mm. Una clausola "imbutitura ≥ 6 mm" che non dichiari l'oggetto e la norma di metodo può far leggere a fornitore e acquirente due prove diverse.
5. Piegatura su mandrino cilindrico: serie dei diametri, limiti di spessore e divari di versione
L'attrezzo di tipo I descritto dalla EN ISO 1519 prevede una serie completa di mandrini a cerniera: diametri 2 mm, 3 mm, 4 mm, 5 mm, 6 mm, 8 mm, 10 mm, 12 mm, 16 mm, 20 mm, 25 mm e 32 mm, tolleranza ±0,1 mm; il gioco tra mandrino e piastra della cerniera è (0,55 ± 0,05) mm; il mandrino deve ruotare liberamente attorno al proprio asse e l'attrezzo deve avere fermi di posizione che garantiscano il parallelismo delle piastre dopo la piega; i mandrini sono in materiale duro e resistente alla corrosione (per esempio acciaio inossidabile). Il tipo I è destinato a provette di spessore non superiore a 0,3 mm, il tipo II a spessori non superiori a 1,0 mm; la norma precisa che i due attrezzi danno risultati simili sullo stesso rivestimento e che per un dato prodotto in genere se ne usa uno solo. Il testo avverte inoltre: con il mandrino da 2 mm verificare che non si deformi durante la piega; un mandrino deformato non è più utilizzabile.
| Elemento | Attrezzo tipo I | Attrezzo tipo II | Come scriverlo nel rapporto |
|---|---|---|---|
| Spessore provetta ammesso | non superiore a 0,3 mm | non superiore a 1,0 mm | valore misurato e qualità della lamiera, non "lamiera standard" |
| Diametro del mandrino | da 2 mm a 32 mm, 12 gradini | a scelta secondo le istruzioni dell'attrezzo | gradino superato/rotto effettivo, con tolleranza ±0,1 mm |
| Modalità di giudizio | go/no-go su singolo mandrino, oppure progressione a diametri minori | come a sinistra | "superato D=xx mm" oppure "primo diametro con criccatura D=xx mm" |
| Estrapolazione della conclusione | vale solo a parità di spessore, substrato e condizioni di indurimento | come a sinistra | inserire queste tre condizioni nell'accordo tecnico |
5.1 Durata della piega e momento dell'osservazione: divario tra ISO e ASTM
La manualistica pubblica descrive generalmente il gesto della ISO 1519 come "piegare la provetta a 180° in modo uniforme entro 1 s a 2 s, con il rivestimento verso l'esterno", senza componenti d'urto. L'ASTM D522, metodo B, è più esplicito: avvolgimento di circa 180° attorno al mandrino a velocità uniforme, completato in 1,5 s a 5 s con durata concordata tra le parti, ispezione a occhio nudo immediata dopo la piega; se non compare criccatura, si passa a un diametro minore su un'area non testata e si prosegue fino al guasto o all'esaurimento dei diametri minori; il metodo registra "il diametro all'arresto della criccatura" come valore di resistenza alla criccatura del rivestimento. Entrambe le impostazioni sono corrette, ma la durata è essa stessa una condizione di carico: citare un risultato ASTM a 5 s come se fosse un risultato ISO a 1 s equivale ad alterare silenziosamente la velocità di deformazione.
5.2 Origine della criccatura: film rotto, substrato rotto per primo, o distacco interfacciale
Dopo la piega, un'unica cricca può nascere da tre meccanismi: rottura per trazione del rivestimento (cricca nel film, spesso con fitte rigature trasversali), cedimento o rottura del substrato (la cricca attraversa il metallo e resta tale a ogni spessore), distacco interfacciale (il film si sfalda dal substrato, tipico di pretrattamento o primer incongruenti). I mezzi di giudizio, in ordine di costo crescente: occhio nudo, lente d'ingrandimento (10×), microscopio su sezione o su faccia di frattura, penetrante colorato. Se si sospetta il contributo del substrato, piegare una provetta bianca nelle stesse condizioni. Le fonti pubbliche avvertono anche che, nell'imbutitura su materiale, il punto di misura è nullo se la cricca nasce dal bordo in morsa o se il provino slitta: la stessa logica vale per scartare i dati marginali nelle prove sui rivestimenti.
6. Convertire il diametro del mandrino in deformazione del film: come leggere le tabelle di allungamento ASTM D522
Il diametro del mandrino non è di per sé una deformazione, ma consente di risalirvi. Il testo pubblico dell'ASTM D522 fornisce due strumenti. Il primo è la formula geometrica della deformazione esterna della lamiera: allungamento della superficie esterna = 100 t / (D + t), con t spessore della lamiera e D diametro del cilindro. Per questa formula, una lamiera d'acciaio laminata a freddo da 0,8 mm avvolta su un mandrino da 3,2 mm porta la superficie esterna a circa 20 %; una lamiera da 0,3 mm su mandrino da 2 mm arriva a circa 13 %. È la base quantitativa del "diametro più piccolo è più severo": a ogni gradino di curvatura in meno la trazione subita dal rivestimento cresce di un segmento.
Il secondo è il metodo tabellare del metodo B: si ricava dalla tabella 1 l'"allungamento di un rivestimento di 1 mil (25 µm) su lamiera d'acciaio laminata a freddo da 1/32 in (0,8 mm), per ciascun diametro del mandrino", poi si aggiunge lo spessore misurato tramite il coefficiente di correzione per mil della tabella 2; l'allungamento totale è E = e1 + t × c1. I valori pubblici delle tabelle 1 e 2 sono riportati sotto.
| Diametro mandrino in (mm) | Allungamento e1 tabella 1, % | Coefficiente di correzione c1 tabella 2 (per mil) | Formula geometrica 100t/(D+t), t=0,8 mm |
|---|---|---|---|
| 1 (25) | 3,3 | 0,21 | 2,4 |
| 3/4 (19) | 4,4 | 0,26 | 3,0 |
| 1/2 (12,7) | 6,75 | 0,38 | 4,5 |
| 3/8 (9,5) | 9,0 | 0,50 | 6,2 |
| 1/4 (6,4) | 14,0 | 0,71 | 9,5 |
| 1/8 (3,2) | 28,0 | 1,40 | 20 |
I due strumenti hanno scopi diversi: il metodo tabellare restituisce la deformazione realmente subita dal rivestimento (incluso il contributo del proprio spessore), la formula geometrica quella della superficie esterna del substrato; la divergenza è evidente con diametri piccoli e lamiere spesse, e il testo della norma stesso discute lo scarto "valore calcolato contro valore reale". In termini ingegneristici va citato prioritariamente il metodo previsto dal contratto, senza presentare i due numeri come un unico indicatore. Inserendo 25 µm e 60 µm si capisce perché lo spessore sia parte del criterio: al gradino da 3,2 mm c1 = 1,40, ogni mil (25 µm) in più aggiunge circa 1,4 % di deformazione; al gradino da 25 mm c1 = 0,21, lo stesso incremento vale solo circa 0,2 %. Ne segue che un identico "superamento del mandrino da 3,2 mm" è molto più difficile da ottenere a 60 µm che a 25 µm: aumentare lo spessore non porta automaticamente un guadagno in conformabilità.
Va separata la criccatura da deformazione dalla criccatura da esercizio: le cricche visibili subito dopo la piega sono prodotte dal carico; le cavillature e gli sfaldamenti che compaiono dopo anni di servizio dipendono per lo più da stress interno, spessore fuori limite e invecchiamento UV — cfr. la pagina dedicata a criccatura e distacco dei rivestimenti per esterni: stress interno e superamento dello spessore. Il triangolo stress interno–adesione–spessore sul lato dei rivestimenti duri è trattato nella pagina limiti di stress interno e spessore dei rivestimenti DLC.
7. Smorzamento del pendolo: la differenza tra König e Persoz sta nella finestra di ampiezza
La versione vigente della ISO 1522 è quella pubblicata nel 2022 (EN ISO 1522:2022; versione DIN recepita: DIN EN ISO 1522:2023-02). Rispetto alla versione 2007, le modifiche ufficiali elencano: aggiunta di un articolo terminologico; rimozione della limitazione "lastra metallica o di vetro" tra i suggerimenti sul substrato della provetta, perché il metodo si applica pari pari anche alle materie plastiche e ad altri supporti; revisione della precisione del pendolo König sulla base dei risultati di un'intercomparata di laboratorio del 2006; riportamento della tolleranza sul tempo di decadimento dell'ampiezza da 12° a 4° all'impostazione della ISO 1522:1998 seconda edizione; inserimento della verifica di deformazione dell'asta del pendolo tra i requisiti dell'apparecchio e nell'allegato di taratura; revisione redazionale del testo e aggiornamento dei documenti richiamati. La norma nazionale cinese vigente è la GB/T 1730-2007 "Vernici e lacche — Prova di smorzamento del pendolo", che adotta identicamente l'ISO 1522:1998: ciò significa che un rapporto redatto "secondo GB/T 1730" richiama tolleranze degli apparecchi e precisione dell'impostazione 1998, non del tutto equivalenti alla ISO 1522:2022; nelle consegne cross-border la versione va dichiarata nell'accordo tecnico.
| Parametro | Pendolo König | Pendolo Persoz |
|---|---|---|
| Massa del pendolo | 200 g ± 0,2 g | 500 g ± 0,1 g |
| Diametro delle sfere di contatto | 5 mm, due sfere | 8 mm, due sfere |
| Periodo di oscillazione | 1,4 s ± 0,02 s | 1 s |
| Finestra di lettura dell'ampiezza | decadimento da 6° a 3° | decadimento da 12° a 4° |
| Tempo di smorzamento sul vetro di riferimento | 250 s ± 10 s | 430 s ± 10 s |
| Tendenza applicativa | sensibile alla pre-reticolazione superficiale e all'avanzamento del ciclo di cottura | più robusta su rivestimenti spessi e ad alta elasticità |
| I risultati non sono assimilabili a | durezza di indentazione, durezza a matita | grado di adesione della prova di incisione |
7.1 Perché il tempo di smorzamento non è una "durezza" promettibile all'esterno
La lettura del pendolo dipende simultaneamente da spessore, rigidezza del substrato, sequenza temporale di reticolazione e contaminazione superficiale. Il valore di riferimento 250 s (König) su vetro serve solo alla verifica di taratura e non implica che un rivestimento sia conforme; la stessa formulazione, a 30 µm e a 80 µm di spessore, non ricade nella stessa distribuzione e i raffronti tra spessori vanno dichiarati. La stesura più solida verso l'esterno combina quattro elementi — metodo + tipo di pendolo + finestra di lettura + tempo dalla preparazione del pannello — per esempio "König, da 6° a 3°, 168 h dopo la preparazione, 23 °C ± 2 °C / 50 % ± 5 % UR, valore misurato xx s". La relazione tra densità di reticolazione dei sistemi UV e tempo di smorzamento è esplorata nella pagina dedicata alla densità di reticolazione nei cicli UV.
8. Spessore, substrato e sistema: perché lo stesso giudizio non è trasferibile
Le prove di deformazione sono sensibili a tre variabili, e la variazione di una sola invalida la conclusione: spessore (compresa la distribuzione tra gli strati), substrato (qualità, spessore, comportamento a snervamento, rugosità superficiale), sistema (gradiente di modulo tra primer e finitura, grado di reticolazione). Il nastro di banda stagnata è omogeneo e trasmette la piega in modo nitido, ed è il supporto tradizionale per eccellenza; la lamiera d'acciaio laminata a freddo è più rigida e richiede forze di piegatura maggiori; la lamiera d'alluminio è tenera e a modulo basso, con un proprio modo deformativo che si manifesta durante la piega, e confonde facilmente "il film non si è criccato" con "il substrato ha snervato per primo".
Nella pratica, l'individuazione dell'origine della criccatura combina tre esami: lente d'ingrandimento per verificare se la cricca resta confinata nel rivestimento (senza raggiungere la superficie metallica lucente); osservazione della sezione o della faccia di frattura per stabilire se il substrato ha ceduto per primo; penetrante colorato o rivelazione con solvente per distinguere se il distacco avviene all'interfaccia film–substrato oppure tra gli strati. Una volta concluso, il rapporto deve separare "resistenza alla criccatura del rivestimento non conforme" da "substrato o pretrattamento non conforme": i due esiti hanno direzioni di corrective action completamente diverse (formulazione e reticolazione il primo, pretrattamento e primer la seconda).
Razionalizzazione primer–finitura e vie di tenacizzazione: un'elevata densità di reticolazione della finitura porta benefici in tempo di smorzamento e resistenza al graffio, ma comprime l'allungamento limite; il primer fornisce adesione e effetto ammortizzante, e se il gradiente di modulo è troppo ripido la deformazione si concentra all'interfaccia. Nei sistemi per coil, T-bend (1T, 2T, 3T) e imbutitura vengono spesso inseriti insieme: la ripartizione dei compiti è nella pagina tre strati per vernici precoil e prova T-bend; le prove di deformazione e resistenza alla sassaiola lato veicolo completo sono elencate nella pagina norme di prova per verniciature automotive. Il riparto con questo articolo è semplice: quelle due pagine elencano le voci, qui si danno metodo e scrittura dei criteri.
9. Il confine causale con pretrattamento e adesione
Sgrassaggio incompleto e strati di conversione anomali amplificano il distacco marginale dopo la piegatura, ma imbutitura e mandrino cilindrico giudicano la capacità del corpo del rivestimento di subire la deformazione; la prova di incisione (ISO 2409 / prova di incisione e rugosità superficiale, GB/T 9286-2021, con l'analisi approfondita nella pagina analisi in profondità del metodo di incisione) e la prova a strappo (ISO 4624 / GB/T 5210, con i criteri di accettazione nella pagina accettazione dell'adesione a strappo) giudicano l'interfaccia. L'ordine delle due famiglie nel rilascio dei lotti non è invertibile: prima gli esami interfacciali confermano che la base di adesione c'è, poi le prove di deformazione valutano la conformabilità del sistema. Consegnare un solo rapporto di incisione per rilasciare un componente piegato espone acquirente e fornitore a un rischio contrattuale.

| Dimensione | Famiglia deformazioni (Erichsen / piega / T-bend) | Famiglia interfacce (incisione / strappo) | Differenze nei campi del rapporto |
|---|---|---|---|
| Oggetto del giudizio | capacità del rivestimento di seguire la deformazione del substrato | resistenza del legame tra film e substrato o tra gli strati | la famiglia deformazioni registra diametro o profondità; l'interfaccia registra grado o MPa |
| Velocità di carico | statica, o completata nella durata concordata | statica | in entrambi i casi vanno scritti velocità o durata |
| Sede del guasto | cricca nel film, sommità della cupola | interfaccia, all'incrocio dei solchi di taglio | la sede del guasto va fotografata e archiviata |
| Sequenza di rilascio | dopo l'acquisizione dell'esito interfacciale | preventiva | specificare l'ordine delle due famiglie e i numeri di lotto correlati |
10. Condizionamento, invecchiamento e istante di misura
Tutte le norme di metodo delle prove di deformazione rinviavano il condizionamento a una norma ambientale (GB 9278 / ISO 3270:1984) e le preparazioni e le misure di spessore ad altre (ISO 1514, ISO 2808, ISO 1513, ISO 15528). L'atmosfera standard è in genere 23 °C ± 2 °C con umidità relativa 50 % ± 5 %. Va però seguito il divario di versioni: GB/T 9753-2007 e GB/T 6742-2007 richiamano i testi di epoca ISO 2808:1997 e ISO 1513:1992, mentre la ISO 2808 vigente è del 2019 (copre film umido, film secco e polvere non reticolata, con allegato B per superfici rugose e allegato C per supporti lignei); lato corpo cadente, la ISO 6272-1:2011 ha peraltro eliminato la prescrizione dell'umidità relativa, sostituendola con la registrazione dell'umidità e un limite temporale per il completamento della prova dopo il condizionamento. Se un medesimo dataset mescola documenti richiamati di epoche diverse, le tolleranze del metodo di misura dello spessore e del condizionamento non sono più coerenti.
L'invecchiamento agisce sui risultati in due punti. Il primo: solvente residuo e flash-off insufficiente si manifestano, in piega o in incassamento, come "sbiancamento, bollicature, distacco marginale" e sono difficili da distinguere da un cedimento per reticolazione incompleta — la lettura va condotta prima sulla finestra di processo, mentre il meccanismo di intrappolamento del solvente e la finestra di flash-off sono trattati nella pagina porosità e crinali da ebollizione: intrappolamento del solvente e flash-off window. Il secondo: lo smorzamento del pendolo deriva continuamente con la sequenza di reticolazione, e una lettura singola priva del tempo dalla preparazione vale solo come tendenza; per il rilascio dei lotti conviene fissare nell'accordo una delle due opzioni "7 d dopo la preparazione" oppure "uscita dalla linea di reticolazione + x h". Quando le condizioni di condizionamento in campo e in laboratorio differiscono, il rapporto deve riportare entrambe le coppie di temperatura e umidità.
I criteri di accettazione di livello progettuale — spessore, porosità e difetti di rilevamento — compaiono accanto ai criteri di deformazione di questo articolo nella pagina norme di accettazione dei progetti di verniciatura: i primi governano la consegna in cantiere, i secondi la conformabilità in laboratorio; quando si invocano entrambi, numero di lotto, datum di spessore e condizioni di condizionamento devono coincidere, altrimenti i due rapporti non descrivono la stessa condizione applicativa.
11. Sintesi dei dati chiave (ogni voce con unità di misura o riferimento di norma)
- Punzone da imbutitura: emisferico, diametro 20 mm; velocità di avanzamento da 0,1 mm/s a 0,3 mm/s; scostamento del centro sferico rispetto all'asse della matrice non superiore a 0,1 mm (ISO 1520:2006 / GB/T 9753-2007).
- Provette per Erichsen: spessore da 0,3 mm a 1,25 mm, lato non inferiore a 70 mm; matrice cava con diametro interno circa 27 mm ed esterno circa 55 mm, anello di serraggio con diametro interno circa 33 mm (dati pubblici sugli apparecchi).
- Mandrini cilindrici tipo I: 2, 3, 4, 5, 6, 8, 10, 12, 16, 20, 25, 32 mm, 12 gradini in totale, tolleranza ±0,1 mm; gioco mandrino–piastra della cerniera (0,55 ± 0,05) mm (EN ISO 1519).
- Limiti di spessore: tipo I fino a 0,3 mm, tipo II fino a 1,0 mm; i due attrezzi forniscono risultati simili sullo stesso rivestimento e per un dato prodotto in genere se ne usa uno solo (ISO 1519:2011).
- ASTM D522 metodo B: durata della piega da 1,5 s a 5 s, concordata tra le parti; sei gradini di diametro: 25, 19, 12,7, 9,5, 6,4, 3,2 mm; allungamenti della tabella 1 dal 3,3 % al 28,0 % (rivestimento da 1 mil su lamiera laminata a freddo da 0,8 mm).
- Correzione per spessore: coefficienti della tabella 2 da 0,21 a 1,40 per mil, con 1 mil = 25 µm; correzione 1,40 al gradino da 3,2 mm e 0,21 al gradino da 25 mm.
- Pendolo König: 200 g ± 0,2 g, sfere da 5 mm, periodo 1,4 s ± 0,02 s, lettura da 6° a 3°, riferimento su vetro 250 s ± 10 s; pendolo Persoz: 500 g ± 0,1 g, sfere da 8 mm, periodo 1 s, lettura da 12° a 4°, riferimento su vetro 430 s ± 10 s.
- Versioni del pendolo: ISO 1522 vigente è l'edizione 2022; GB/T 1730-2007 adotta l'ISO 1522:1998; anche le adozioni nazionali di imbutitura e piegatura restano un gradino indietro rispetto alle versioni internazionali (GB/T 6742-2007 corrisponde all'ISO 1519:2002).
- Condizionamento: atmosfera standard 23 °C ± 2 °C, umidità relativa 50 % ± 5 % (GB 9278 / ISO 3270:1984); dalla ISO 6272-1:2011 l'umidità è valore registrato e la prova va conclusa entro un tempo prefissato dal condizionamento.
- Determinazioni parallele: EN ISO 1520:2006 passa da 3 a 2 determinazioni rispetto alla versione 2001; le differenze nei documenti richiamati si vedono confrontando ISO 2808:2019 (vigente) e ISO 2808:1997 (base dell'adozione nazionale).
12. Lettura a basso costo in linea: le vie sostitutive valgono solo come tendenza e screening in ingresso
Quando mancano l'imbutitrice o i mandrini normalizzati, in linea si ricorre a tre pratiche alternative: piegatura semplificata con una serie di barre d'acciaio o mandrini di diametro noto; prova piegata a metà con ispezione a vista integrata dalla lente; incisione preventiva e piegatura successiva per osservare se la cricca si propaga dalla tacca. Il loro valore sta nel distinguere rapidamente "chiaramente fragile" da "chiaramente tenace", per lo screening della merce in ingresso, la tendenza di lotto e l'allerta di anomalie. Anche i limiti sono netti: la condizione di carico non è controllata (velocità, curvatura e modo di presa non sono scrivibili in termini di norma), la lettura dipende dall'occhio umano; non possono quindi fondare un rilascio e non è opportuno inserirle negli accordi tecnici verso l'esterno.
| Pratica in campo | Che cosa si può leggere | Che cosa non si può leggere | Elementi da registrare per forza |
|---|---|---|---|
| Piegatura semplificata su barra | fragilità evidente, deriva tra lotti | limite inferiore di diametro e conclusione opponibile | diametro effettivo della barra, durata della piega, ingrandimento di osservazione |
| Piega a metà + lente | cricche macroscopiche e sbiancamento | microcricche, inizio del distacco interfacciale | spessore, numero di pieghe, condizioni di illuminazione |
| Incisione preventiva e piega successiva | peggioramento combinato interfaccia + deformazione | attribuzione separata ad adesione o conformabilità | grado di incisione, diametro di piega (notare se fuori serie) |
| Ausiliari di controllo non distruttivo in campo | spessore, difetti e delaminazione | la conformabilità in sé | modello dello strumento e validità della taratura, metodo nella pagina controlli non distruttivi sui rivestimenti |
L'ordine di grandezza dello scostamento tra vie sostitutive e dati di laboratorio, in assenza di fonti pubbliche verificabili, può essere dichiarato solo come "lettura empirica, senza criterio quantitativo"; quando serve una quantificazione, il campione va rimisurato da terza parte secondo le norme di metodo sopra citate, oppure concordando una prova comparata tra le parti. La dichiarazione stessa fa parte del linguaggio contrattuale ed evita che i record dello screening di linea vengano scambiati per prove di conformità.
13. Domande frequenti (FAQ)
Domanda 1: il cliente richiede "imbutitura 6 mm senza cricche" — cosa verificare prima di quotare?
Vanno confermati quattro punti: diametro del punzone e velocità di carico (20 mm, con il valore effettivo adottato tra 0,1 mm/s e 0,3 mm/s); qualità e spessore del substrato (0,3 mm oppure 1,25 mm: la differenza è rilevante); modalità di giudizio (superato/non superato a profondità prefissata, oppure progressione fino alla profondità critica); infine ingrandimento di osservazione e numero di determinazioni parallele (l'impostazione della versione 2006 prevede due determinazioni). Se anche uno solo di questi quattro differisce, il "6 mm" non è lo stesso requisito. Scriverli in un allegato dell'accordo tecnico è più economico che lasciarli in una frase del corpo.
Domanda 2: lo stesso sistema supera il mandrino da 2 mm ma si cricca su quello da 1 mm: è un non conforme?
Dipende da cosa l'accordo prescrive: "superamento D = 2 mm" oppure "ricerca progressiva del primo diametro con criccatura". Le due modalità della ISO 1519 producono espressioni diverse: la prima è go/no-go e restituisce un "superato"; la seconda è una prova a scalini e riporta "primo diametro con criccatura", per cui il risultato va scritto "prima criccatura a D = 1 mm", non un generico "conforme / non conforme". Mescolare le due espressioni è metà delle controversie di accettazione; l'altra metà è non aver dichiarato spessore del substrato e spessore reale del film.
Domanda 3: basta scegliere tra imbutitura e mandrino cilindrico?
Dipende dal modo deformativo in esercizio. Per spigoli piegati, calandratura e bordature di chassis, dove domina la piega monoassiale, si usa il mandrino cilindrico (aggiungendo T-bend o mandrino conico se necessario); per stampi a trazione, imbutitura profonda di raggi ampi e rigonfiamenti multidirezionali si usa l'imbutitura. I due stati di tensione sono diversi e la premessa della norma li elenca come metodi indipendenti e complementari, senza conversione. Se il componente subisce sia piegatura sia rigonfiamento, entrambe le prove vanno eseguite, sullo stesso lotto e allo stesso spessore.
Domanda 4: il tempo di smorzamento del pendolo può sostituire la prova di piegatura?
No. Il pendolo legge il decadimento viscoelastico (König da 6° a 3°, Persoz da 12° a 4°), la piegatura legge resistenza alla criccatura e al distacco; grandezze fisiche e modi di guasto diversi. Un rivestimento può avere un tempo di smorzamento elevato e criccarsi sul mandrino da 2 mm (duro e fragile), oppure averlo basso e non criccarsi (morbido e tenace). Se il cliente chiede la "durezza", vanno forniti insieme metodo e finestra di lettura, dichiarando che i risultati non sono convertibili con il metodo Buchholz (GB/T 9275) né con il metodo a matita (ISO 15184).
Domanda 5: lo spessore passa da 25 µm a 60 µm: la conclusione di deformazione va rimisurata?
Sì, va rimisurata. Lo spessore è parte del criterio: i coefficienti della tabella 2 dell'ASTM D522 si sommano per ogni mil (25 µm) e al gradino dei diametri piccoli (3,2 mm) raggiungono 1,40, segno che lo spessore incide in modo rilevante sulla deformazione effettiva del film; d'altra parte i film spessi subiscono un allungamento maggiore sulla sommità della cupola di imbutitura, e la propensione alla criccatura tende a salire, non a scendere. Cambiare spessore sullo stesso lotto equivale a cambiare le condizioni di prova, e la conclusione originaria non è estrapolabile; nelle quotazioni e negli accordi tecnici la coppia "intervallo di spessore + criterio corrispondente" va scritta esplicitamente.
Domanda 6: il substrato è lamiera d'alluminio e il risultato è un gradino peggiore rispetto alla laminata a freddo: la vernice è scarsa?
Non necessariamente. L'alluminio è tenero e a modulo basso, il suo modo deformativo in piega differisce da quello dell'acciaio, e "vernice non criccata" e "substrato snervato per primo" vanno distinti; con una lente 10× si verifica se la cricca è confinata nel rivestimento, se serve si osserva la sezione o si applica un penetrante colorato, e in parallelo si piega una provetta bianca della stessa lamiera d'alluminio non verniciata. Se sulla bianca compaiono già segni di snervamento, la conclusione della prova di deformazione va ritirata come "condizione di carico non valida" e la prova ripetuta su provette più spesse o più rigide.
Domanda 7: quanto condizionamento va scritto nel rapporto? E se manca?
Vanno scritti temperatura, umidità e durata del condizionamento (atmosfera standard 23 °C ± 2 °C, 50 % ± 5 % UR, con riferimento a GB 9278 / ISO 3270:1984), oltre al tempo di stagionatura dalla preparazione e all'istante di misura. In assenza di questi campi il dato vale solo per tendenze interne, perché intrappolamento del solvente e reticolazione incompiuta fanno derivare sia le piegature sia gli smorzamenti; dalla ISO 6272-1:2011 anche il metodo del corpo cadente impone di registrare l'umidità e di concludere la prova entro un tempo fissato dopo il condizionamento. Prima di trasmettere dati all'esterno, completare questi quattro elementi è la forma più economica di prevenzione delle controversie.
Domanda 8: per la consegna in Europa o in Nord America, come si allineano le versioni dei metodi?
Su tre binari. Primo: dichiarare metodo e versione nell'accordo tecnico (per esempio "ISO 1519:2011" oppure "GB/T 6742-2007"), esplicitando il divario di anni di adozione tra le due. Secondo: se il cliente prescrive ASTM, eseguire la prova secondo ASTM D522 metodo A o B, dichiarando la durata concordata tra 1,5 s e 5 s e il giudizio a occhio nudo. Terzo: conservare i dati comparati a doppia versione dello stesso lotto, per i riesami tra stabilimenti. Quando l'export della manifattura cinese si conclude in EXW o FOB, il metodo di prova e il criterio di giudizio appartengono agli allegati tecnici e le annate delle versioni vanno cristallizzate nel contratto, per evitare ri-giudizi post-consegna sulla base della versione nuova.
14. Riferimenti e dichiarazione delle impostazioni
Le norme di metodo citate nel testo e le relative versioni vigenti sono le seguenti: ISO 1520:2006 «Vernici e lacche — Prova di imbutitura» (corrispondente GB/T 9753-2007, adozione identica, pubblicata il 2007-09-11 e applicata dal 2008-04-01, in sostituzione della GB/T 9753-1988); ISO 1519:2011 «Vernici e lacche — Prova di piegatura (mandrino cilindrico)» (la GB/T 6742-2007 adotta identicamente l'ISO 1519:2002; la revisione del 2023-12-28 ne ha confermato la validità); ISO 1522:2022 «Vernici e lacche — Prova di smorzamento del pendolo» (GB/T 1730-2007 adotta identicamente l'ISO 1522:1998); ISO 6860:2006 (mandrino conico), ISO 17132:2007 (T-bend, corrispondenti alle GB/T 30791-2014 e GB/T 11185-2009); ISO 6272-1:2011 e ISO 6272-2 (deformazione rapida con corpo cadente, corrispondenti alla GB/T 1732-2020 che sostituisce la GB/T 1732-1993).
Documenti richiamati di supporto: ISO 1514:2016 (provette standard), ISO 2808:2019 (misura dello spessore: film umido, film secco, polvere non reticolata, con allegati per superfici rugose e supporti lignei), ISO 1513 (esame e preparazione del campione), ISO 15528 (campionamento), ISO 3270:1984 (temperatura e umidità di condizionamento e prova, corrispondente alla GB 9278-1988), ISO 2409 (prova di incisione, corrispondente alla GB/T 9286-2021), ISO 4624 e GB/T 5210 (adesione a strappo).
Dichiarazione sulla base dei valori numerici: gli allungamenti e i coefficienti di correzione delle tabelle 1 e 2 dell'ASTM D522, la formula di deformazione esterna 100 t/(D+t) e l'esempio di calcolo del testo di norma (lamiera da 1/32 in avvolta su mandrino da 1/8 in, circa 20 %) provengono dal testo pubblico della norma; le dimensioni di matrice cava e anello di serraggio delle imbutitrici e la descrizione della velocità costante a 0,2 mm/s provengono da documentazione tecnica pubblica dei costruttori e ricadono nella "base di documentazione pubblica": per gli arbitrati formali fanno fede i documenti forniti a corredo dell'apparecchio e il testo integrale della norma; masse, diametri delle sfere, periodi, finestre di ampiezza e tempi di riferimento su vetro dei pendoli König e Persoz sono l'impostazione comune di più case strumentali; in particolare il tempo di riferimento su vetro compare nella documentazione dei costruttori sia come 430 s ± 10 s sia come 430 s ± 15 s: questo articolo adotta la scrittura ±10 s, più ricorrente, e nei documenti verso l'esterno fa fede il manuale dello strumento effettivamente utilizzato.
Contenuti non compresi in questo articolo: l'imbutitura Erichsen lato materiale (GB/T 4156 / ISO 8490) è richiamata solo come confine, senza entrarne nei criteri; i parametri di caduta della serie ISO 6272 e le prove specifiche per coil della serie EN 13523 non sono coperti; questo articolo non assume impegni su indici di deformazione di formulazioni specifiche: tutti i criteri fanno fede a metodo e versione concordati nell'accordo tecnico tra le parti.
Le citazioni formali dei testi normativi vanno effettuate attraverso canali autorizzati ed eseguite secondo la versione concordata; le "versioni vigenti" indicate nel testo sono l'impostazione dei servizi pubblici di informazione normativa alla data di consultazione (2026-11-14); in caso di variazioni di pubblicazione o di revisione fanno fede le comunicazioni ufficiali.
15. Chiusura: scrivere metodo e versione nel contratto costa meno di una prova in più
Le tre vie delle prove di deformazione rispondono ciascuna a una domanda precisa: l'imbutitura dice fino a quale profondità di incassamento il film non si cricca nel rigonfiamento biassiale; il mandrino cilindrico dice attorno a quale diametro il film non si cricca nella piega monoassiale; lo smorzamento del pendolo dice quanto è rapido il decadimento viscoelastico della superficie. Descrivere bene le tre, dichiarare le versioni adottate, trattare spessore e substrato come parti del criterio è la precondizione perché i conti tra capitolato d'acquisto e collaudo di uscita tornino.
Ultimo aggiornamento: 2026-11-14. Questo articolo è stato curato dal team tecnico di Kexin New Materials (Guangdong) Co., Ltd., che ne firma la versione per l'esterno; l'azienda serve clientela manifatturiera con forniture in regime B2B e condizioni commerciali EXW o FOB, e i criteri di deformazione dei singoli sistemi di rivestimento fanno fede all'accordo tecnico tra le parti e alla versione del metodo ivi concordata.