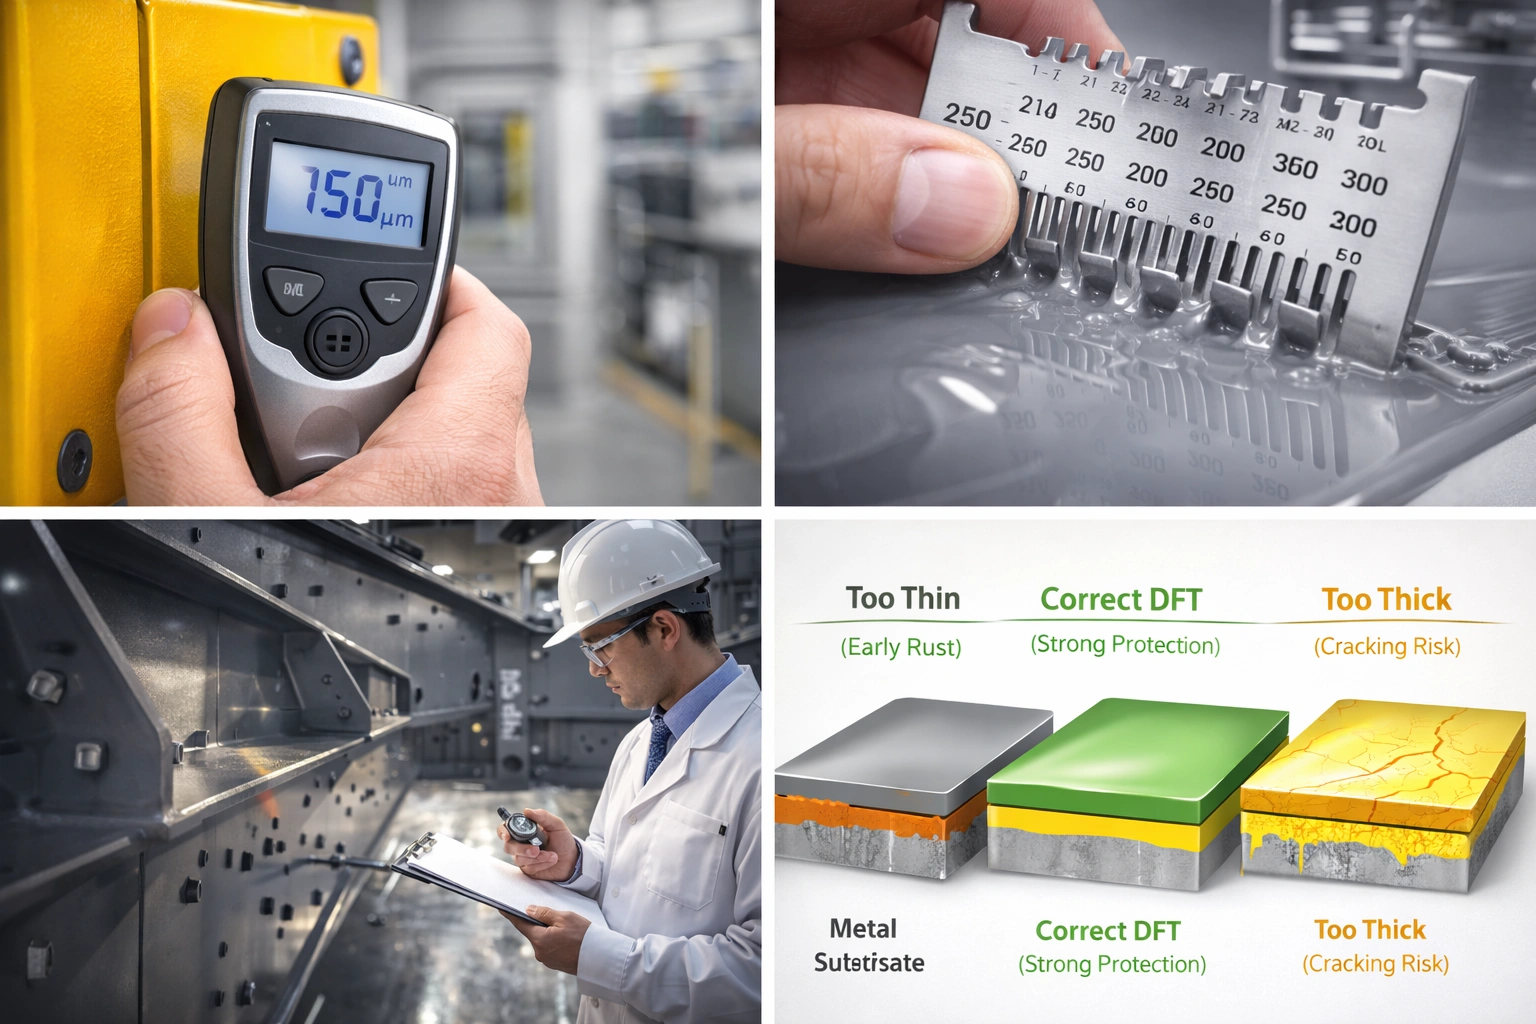
Испытания лакокрасочных покрытий на деформацию — это семейство эмпирических методов, которыми оценивают способность покрытий из красок, лаков и аналогичных продуктов сопротивляться растрескиванию и отслоению от основы, когда покрытие деформируется вместе с субстратом в контролируемом режиме. В действующей системе стандартов на испытания лакокрасочных материалов к этому семейству отнесены чашечный опыт (ISO 1520, GB/T 9753), испытание на изгиб вокруг цилиндрической оправы (ISO 1519, GB/T 6742), изгиб вокруг конической оправы (ISO 6860, GB/T 11185), T-образный изгиб (ISO 17132, GB/T 30791) и маятниковый метод затухания (ISO 1522, GB/T 1730). Общее допущение у всех одно: деформацию создаёт стандартное приспособление, а результат справедлив только для этого приспособления и этой основы, поэтому переносить выводы между условиями нельзя.
Сценарии отказа в производстве повторяются из партии в партию: гнутые детали проходят сплошной контроль на заводе, но через 3 недели на наружном радиусе появляется сетка тонких трещин; у штампованных и вытянутых деталей из рулонного материала с покрытием на кромке обнажается металл; на панелях корпуса, стянутых сборочными защёлками, покрытие на изгибе белеет и расслаивается по границе раздела. Во всех трёх случаях в выходном контроле записано «адгезия в норме», но ни один деформационный тест не охватил ту деформацию, которая реально возникла в эксплуатации. На сайте есть страница испытание покрытий на ударную стойкость, где разобран быстрый деформационный отклик при ударе падающего груза; здесь сосредоточены на трёх остальных схемах статического нагружения — чашечном опыте, изгибе вокруг цилиндрической оправы и маятниковом методе: что именно измеряют, как выносят суждение, что писать в протоколе и можно ли одним методом заменить другой.
1. Сначала зафиксироваем понятия: деформационное испытание, удар, вмятина и решётчатый надрез — четыре разные задачи
В предисловии ISO 1520:2006 эта группа прямо описана как шесть взаимодополняющих эмпирических стандартов: ISO 1519 (изгиб вокруг цилиндрической оправы), ISO 1520 (чашечный опыт), ISO 6272-1 и ISO 6272-2 (быстрая деформация падающим грузом), ISO 6860 (изгиб вокруг конической оправы), ISO 17132 (T-образный изгиб). Общая черта — эмпиричность: результат не является внутренним параметром материала, а фиксирует лишь факт «на этой пластине, при этой толщине плёнки и в этих приспособлениях покрытие не растрескалось». Инженерный смысл из этого следует один: способ нагружения должен соответствовать схеме деформации при эксплуатации, и только тогда критерий обладает предсказательной силой.
Маятниковый метод затухания (ISO 1522) в эти шесть стандартов на стойкость к растрескиванию и отслоению не входит: он измеряет затухание амплитуды, то есть вязкоупругий отклик. Мы рассматриваем его рядом с чашечным опытом и изгибом потому, что в закупочной документации «твёрдость» и «способность следовать деформации» часто стоят в одной строке технических требований, хотя физические величины принципиально разные. В примечании ISO 6272-1:2011 отдельно оговорено: прибор создаёт быструю деформацию, а не настоящий удар (true impact), и пересчётных соотношений между методом падающего груза, статическим изгибом и статическим вдавливанием не существует.
2. Кратко: восемь выводов, которые можно цитировать напрямую
- Чашечный опыт выполняют по ISO 1520:2006 / GB/T 9753-2007: пуансон — полусфера диаметром 20 мм, скорость перемещения от 0,1 мм/с до 0,3 мм/с; вывод звучит как «появится ли трещина при заданной глубине вдавливания в условиях двухосного растяжения», и получить его из одноосного изгиба (и наоборот) нельзя.
- Изгиб вокруг цилиндрической оправы — по ISO 1519:2011 / GB/T 6742-2007: ряд оправ типа I от 2 мм до 32 мм, всего 12 позиций, допуск ±0,1 мм; тип I предназначен для пластин толщиной не более 0,3 мм, тип II — не более 1,0 мм.
- Маятниковый метод — по ISO 1522:2022 (действующий китайский национальный стандарт пока GB/T 1730-2007, принятый на основе ISO 1522:1998): окно отсчёта Кёнига — с 6° до 3°, Persoz — с 12° до 4°; измеряют время затухания или число колебаний, а не глубину вмятины.
- Толщины 25 µm и 60 µm одного и того же комплекта относятся к двум разным точкам критерия: поправочный коэффициент ASTM D522 на толщину плёнки задан на каждый 1 mil (25 µm), для оправы 3,2 мм он равен 1,40, а для оправы 25 мм — всего 0,21.
- Деформационные испытания судят о способности самой плёнки следовать форме; прочность связи по границе раздела — это отдельная задача для решётчатого надреза (ISO 2409 / GB/T 9286-2021) и метода отрыва (ISO 4624 / GB/T 5210), и протокол по решётчатому надрезу не служит основанием для приёмки по деформации.
- Расхождение версий нужно называть прямо в техническом соглашении: GB/T 6742-2007 полностью соответствует ISO 1519:2002, тогда как действующая международная редакция — ISO 1519:2011; GB/T 9753-2007 соответствует ISO 1520:2006, и ссылочные документы в двух странах тоже разных редакций.
- Кондиционирование — по стандартной атмосфере GB 9278 / ISO 3270:1984: 23 °C ± 2 °C, относительная влажность 50 % ± 5 %; маятниковые данные без указания момента измерения на этапе, когда отверждение ещё не завершено, несопоставимы.
- Упрощённые полевые перегибы на прутке и осмотр с лупой после гиба годятся только на тренд и входной скрининг, но не на приёмку: порядок их расхождения с лабораторными данными в открытых источниках не аттестован, это интерпретация по опыту.
3. Что измеряет каждая из трёх схем: напряжённое состояние задаёт границы вывода
| Метод | Номер стандарта и действующая редакция | Напряжённое состояние | Формулировка результата | Чем нельзя заменить |
|---|---|---|---|---|
| Чашечный опыт (вдавливание по Эрихсену) | ISO 1520:2006; GB/T 9753-2007 (IDT) | растяжение, близкое к двухосному; купол снаружи работает на расширение | пройдено / не пройдено при заданной глубине вдавливания либо критическая глубина, мм | не заменяет одноосный изгиб для линии сгиба и кромки |
| Изгиб вокруг цилиндрической оправы | ISO 1519:2011; GB/T 6742-2007 (IDT ISO 1519:2002) | одноосный изгиб: снаружи растяжение, внутри сжатие | пройдено / не пройдено на оправе заданного диаметра либо первый диаметр с трещиной | не заменяет требования по многоосному формоизменению (вытяжка, отбортовка) |
| Изгиб вокруг конической оправы / T-образный изгиб | ISO 6860:2006, ISO 17132:2007; GB/T 11185-2009, GB/T 30791-2014 | одноосный перегиб при малой кривизне, размотка рулона и отбортовка | пройдено / не пройдено либо выражают классом T (1T, 2T) | не заменяет гибку толстого листа и условия глубокой вытяжки |
| Быстрая деформация падающим грузом | ISO 6272-1:2011 (большая площадь), ISO 6272-2 (малая площадь); GB/T 1732-2020 | высокоскоростная деформация с учётом скорости деформирования | пройдено / не пройдено при заданных массе и высоте падения либо порог растрескивания | не пересчитывается на статический изгиб; в самом стандарте отмечено, что это не настоящий удар |
| Маятниковый метод затухания | ISO 1522:2022; GB/T 1730-2007 (принят на основе ISO 1522:1998) | вязкоупругое рассеяние энергии при малом качении контакта | время затухания (с) или число колебаний с обязательным указанием типа маятника | не характеризует стойкость к растрескиванию и не заменяет твёрдость по вдавливанию |
3.1 Чашечный опыт: критическая глубина вдавливания при двухосном растяжении
ISO 1520:2006 задаёт эмпирическую процедуру: покрытие постепенно деформируют вдавливанием в стандартных условиях и оценивают его стойкость к растрескиванию или к отслоению от металлической основы. Метод имеет две ветви — одно испытание до согласованной глубины вдавливания с ответом «пройдено / не пройдено» либо постепенное увеличение глубины до критического значения, при котором растрескивание или начало отслоения появляются впервые. В многослойной системе можно измерять каждый слой отдельно или систему целиком; этот выбор обязан быть указан в протоколе, иначе одинаковая запись «6 мм без трещин» может относиться и к одному отделочному слою, и ко всей системе грунт + отделочный слой.
3.2 Изгиб вокруг цилиндрической оправы: вывод жёстко привязан к диаметру
ISO 1519 формулирует задачу как «оценку стойкости покрытия к растрескиванию и (или) отслоению от металлической или пластиковой основы при изгибе вокруг цилиндрической оправы». Здесь тоже две ветви: одна оправа заданного диаметра с ответом go/no-go, либо последовательный переход к меньшим диаметрам, пока не найден первый диаметр, при котором покрытие лопнуло или отслоилось. Диаметр оправы тут не параметр «чем жёстче, тем лучше», а само условие нагружения: для одного и того же покрытия выводы на оправе 2 мм и 20 мм расходятся более чем на одну ступень — это нормальный физический результат, а не разброс качества.
3.3 Маятник: вязкоупругое затухание, а не глубина вдавливания
В маятниковом приборе планку с двумя стальными шарами кладут на покрытие, отпускают и измеряют время или число колебаний, за которое амплитуда спадает от начального угла до конечного. Чем мягче покрытие, тем быстрее вязкоупруго рассеивается энергия и тем раньше затухание завершается. Метод относится к другому семейству, чем вдавливание Букгольца (GB/T 9275), карандашная твёрдость (ISO 15184, см. карандашный метод и ошибки контроля высокотвёрдых печных эмалей) и истирание по Taber (стойкость к истиранию и твёрдость): пересчёта между ними нет, и при внешних ссылках данные можно только приводить рядом, но не подменять одно другим.
4. Как выполняют чашечный опыт: размеры прибора, скорость нагружения, параллельные определения
GB/T 9753-2007 (полностью тождественное принятие ISO 1520:2006) задаёт по прибору следующее: рабочая часть пуансона, контактирующая с пластиной, — закалённая полированная стальная полусфера диаметром 20 мм; во время испытания пуансон перемещают с устойчивой скоростью от 0,1 мм/с до 0,3 мм/с, смещение центра сферы относительно оси матрицы не превышает 0,1 мм, вращение пуансона исключают. В открытых материалах о приборах дополнительно приводят посадочные размеры: внутренний диаметр матрицы около 27 мм, наружный около 55 мм, внутренний диаметр зажимного кольца около 33 мм, разрешение отсчёта глубины 0,01 мм; пластины — сталь толщиной от 0,3 мм до 1,25 мм со стороной не менее 70 мм. Эти размеры относятся к трактовке «по открытым данным о приборах», при закупке оборудования исходите из прилагаемой технической документации.
На ручном чашечном приборе качанием рукоятки трудно удержать постоянную скорость на всём ходе, и тем сильнее отклонение, чем толще пластина; именно это в тексте стандарта названо «устойчивой скоростью». Поэтому в отраслевой практике автоматическое поддержание скорости (паспортно часто 0,2 мм/с) считают точкой воспроизводимости для арбитражных измерений и приёмки партий; для трендовых оценок и отборочных испытаний рецептуры ручного прибора тоже достаточно.
Число параллельных определений — тоже версионное различие: одно из главных изменений EN ISO 1520:2006 относительно редакции 2001 года состоит в замене трёх определений двумя, дополнительно приведены данные по прецизионности и уточнена оценка результата (по формулировке предисловия ÖNORM). Поэтому в критерии нужно прямо писать, что именно требуется: «оба определения без трещин» или «не ниже нормы по среднему арифметическому двух определений», ибо в спорной ситуации бремя доказывания в этих двух случаях принципиально разное.
4.1 Пять полей, которые обязаны быть в протоколе чашечного опыта
Протокол, пригодный для арбитража, содержит как минимум: (1) диаметр пуансона и скорость нагружения (20 мм, фактическое значение в диапазоне от 0,1 мм/с до 0,3 мм/с); (2) марку, состояние и толщину субстрата; (3) систему покрытий и фактически измеренную толщину каждого слоя (со ссылкой на метод по ISO 2808); (4) способ оценки (пройдено / не пройдено при заданной глубине либо критическая глубина в мм) и кратность наблюдения; (5) температуру и влажность кондиционирования и выдержку после изготовления пластин. При отсутствии любого из пунктов данные годятся только на внутренний тренд и не могут войти во внешнее техническое соглашение.
Отдельно разграничьте его с чашечным опытом из испытаний листового материала: показатель Эрихсена (IE), которым оценивают способность тонкого листа и ленты к вытяжке, определяют по GB/T 4156 / ISO 8490, и объект там — сам металл, а не покрытие, значения округляют до 0,1 мм. Если в закупочной спецификации написано «чашечный опыт не менее 6 мм» без указания объекта и стандарта метода, поставщик и заказчик могут читать два разных испытания.
5. Изгиб вокруг цилиндрической оправы: ряд диаметров, ограничения по толщине, разрыв версий
EN ISO 1519 описывает для приспособления типа I полный набор шарнирных оправ: диаметры 2 мм, 3 мм, 4 мм, 5 мм, 6 мм, 8 мм, 10 мм, 12 мм, 16 мм, 20 мм, 25 мм, 32 мм с допуском ±0,1 мм; зазор между оправой и щекой шарнира составляет (0,55 ± 0,05) мм; оправа должна свободно поворачиваться вокруг собственной оси, а конструкция обеспечивает параллельность щёк после гиба; оправу изготавливают из твёрдого коррозионностойкого материала (например, нержавеющей стали). Тип I применяют для пластин толщиной не более 0,3 мм, тип II — не более 1,0 мм; стандарт одновременно отмечает, что оба приспособления по одному и тому же покрытию дают сходные результаты и для конкретного изделия обычно используют только одно. Отдельно указано: работая с оправой 2 мм, нужно убедиться, что за время гиба оправа не деформировалась; погнутую оправу применять дальше нельзя.
| Элемент | Приспособление типа I | Приспособление типа II | Как записать в протоколе |
|---|---|---|---|
| Толщина испытательной пластины | не более 0,3 мм | не более 1,0 мм | фактическое значение и марка, а не «стандартная пластина» |
| Диаметр оправы | от 2 мм до 32 мм, 12 позиций | выбирают по описанию прибора | фактически пройденное или отказное положение, с допуском ±0,1 мм |
| Режим оценки | go/no-go на одной оправе либо последовательное уменьшение диаметра | то же | «пройдено при D = xx мм» или «первый диаметр с трещиной D = xx мм» |
| Переносимость вывода | справедливо только при той же толщине плёнки, том же субстрате и режиме отверждения | то же | эти три условия параллельно фиксируют в техническом соглашении |
5.1 Длительность гиба и момент наблюдения: расхождения ISO и ASTM
В открытых методических материалах гиб по ISO 1519 описывают как «плавно перегнуть пластину на 180° за 1–2 с, покрытие обращено наружу», отдельно подчёркивая, что ударного нагружения быть не должно. ASTM D522, метод B сформулирован строже: изгиб примерно на 180°, равномерно, за промежуток от 1,5 с до 5 с, длительность согласуют поставщик и заказчик, сразу после изгиба проверяют трещины невооружённым глазом; если трещин нет, берут оправу меньшего диаметра и повторяют испытание на неизученном участке — до первого отказа или до исчерпания меньших оправ; стандарт принимает диаметр оправы, при котором растрескивание прекращается, за значение стойкости покрытия к растрескиванию. Обе формулировки корректны, но сама длительность является условием нагружения: переносить 5 с по ASTM на 1 с по ISO — значит молча изменить скорость деформирования.
5.2 Источник разрушения: трещина в плёнке, текучесть основы или отслоение по интерфейсу
После гиба одна и та же видимая трещина может быть порождена тремя разными механизмами: разрыв самого покрытия при растяжении (трещина внутри плёнки, обычно поперечная мелкая сетка); преждевременная текучесть или разрушение основы (трещина уходит в металл и сохраняется при других толщинах плёнки); отслоение по границе раздела (расслоение покрытия с субстратом, типично при неподходящей подготовке поверхности или несоответствии грунта). Средства анализа в порядке роста стоимости: невооружённый глаз, осмотр с лупой 10×, микроскопическое исследование поперечного шлифа или излома, пенетрация красителем. При подозрении на вклад субстрата добавляют испытание «холостой» пластины в тех же условиях. По открытым данным, в чашечном опыте по металлу точка измерения аннулируется, если трещина начинается у кромки зажима или образец проскальзывает; та же логика применима к отбраковке краевых данных и в испытаниях покрытий.
6. Перевод диаметра оправы в деформацию покрытия: как читать таблицы удлинения ASTM D522
Сам по себе диаметр оправы — не деформация, но из него деформацию можно получить. Открытый текст ASTM D522 даёт два инструмента. Первый — геометрическое выражение для относительного удлинения наружного слоя пластины: удлинение наружной поверхности = 100 t / (D + t), где t — толщина пластины, D — диаметр цилиндрической оправы. По этой формуле для холоднокатаной стали толщиной 0,8 мм на оправе 3,2 мм наружное удлинение составляет около 20 %, для пластины 0,3 мм на оправе 2 мм — около 13 %. Вот количественное обоснование правила «чем меньше оправа, тем жёстче условие»: каждый шаг уменьшения радиуса кривизны добавляет покрытию свой участок растягивающей деформации.
Второй инструмент — табличный способ метода B: сначала по таблице 1 берут удлинение для покрытия толщиной 1 mil (25 µm) на холоднокатаной стали 1/32 in (0,8 мм) при каждом диаметре оправы, затем по таблице 2 вводят фактическую толщину через поправочный коэффициент на каждый mil; суммарное удлинение E = e1 + t × c1. Открытые значения таблиц 1 и 2 приведены ниже.
| Диаметр оправы, in (мм) | Удлинение e1 по таблице 1, % | Коэффициент c1 по таблице 2, на 1 mil | Геометрическая формула 100t/(D+t), t = 0,8 мм |
|---|---|---|---|
| 1 (25) | 3,3 | 0,21 | 2,4 |
| 3/4 (19) | 4,4 | 0,26 | 3,0 |
| 1/2 (12,7) | 6,75 | 0,38 | 4,5 |
| 3/8 (9,5) | 9,0 | 0,50 | 6,2 |
| 1/4 (6,4) | 14,0 | 0,71 | 9,5 |
| 1/8 (3,2) | 28,0 | 1,40 | 20 |
Назначение у двух инструментов разное: табличный способ даёт деформацию, которую фактически испытывает покрытие (включая вклад самой плёнки), геометрическая формула — деформацию наружной поверхности субстрата, и на малых оправах при толстой пластине расхождение заметно; сам текст стандарта приводит обсуждение того, что расчётные значения отличаются от истинных. В инженерной практике следует ссылаться на метод, указанный в договоре, и не объединять два ряда чисел в один показатель. Достаточно подставить 25 µm и 60 µm, чтобы увидеть, почему толщина плёнки входит в критерий: при оправе 3,2 мм c1 = 1,40, то есть каждый дополнительный 1 mil (25 µm) добавляет около 1,4 % деформации; при оправе 25 мм c1 = 0,21 и тот же прирост даёт лишь около 0,2 %. Иными словами, вывод «пройдена оправа 3,2 мм» при толщине 60 µm достигается труднее, чем при 25 µm: рост толщины сам по себе не улучшает способность следовать деформации.
Разграничивайте деформационное и эксплуатационное растрескивание: трещины, видимые сразу после гиба, созданы нагружением; а кракелюр и отслоение, появляющиеся спустя годы эксплуатации, чаще всего складываются из внутренних напряжений, превышения толщины плёнки и УФ-старения — см. страницу растрескивание и отслоение наружных покрытий: внутренние напряжения и превышение толщины. Треугольник «внутренние напряжения — адгезия — толщина плёнки» для твёрдых покрытий разобран на странице внутренние напряжения и пределы толщины покрытий DLC.
7. Маятниковый метод: различие Кёнига и Persoz — в окне амплитуды
Действующая редакция ISO 1522 опубликована в 2022 году (EN ISO 1522:2022, немецкое принятие DIN EN ISO 1522:2023-02). Официальное описание изменений относит к основным отличиям от редакции 2007 года: добавлена терминологическая статья; из рекомендаций по материалу основы пластины исключено ограничение «металлическая или стеклянная пластина», поскольку метод применим также к пластику и другим субстратам; уточнена прецизионность маятника Кёнига по результатам межлабораторного сличения 2006 года; допуск на время затухания амплитуды с 12° до 4° возвращён к формулировке ISO 1522:1998 (издание 2); в статью о приборе и в приложение по калибровке добавлена проверка деформации маятниковой планки; выполнены редакционные правки и обновлён перечень ссылочных документов. Действующий китайский методический стандарт — GB/T 1730-2007 «Краски и лаки. Маятниковый метод испытания покрытий», полностью соответствующий ISO 1522:1998. Это значит, что в протоколе «по GB/T 1730» допуски по прибору и прецизионность опираются на редакцию 1998 года и не полностью эквивалентны ISO 1522:2022; при трансграничных поставках версии надо называть в техническом соглашении.
| Параметр | Маятник Кёнига | Маятник Persoz |
|---|---|---|
| Масса маятника | 200 г ± 0,2 г | 500 г ± 0,1 г |
| Диаметр контактных шаров | 5 мм, два шара | 8 мм, два шара |
| Период колебаний | 1,4 с ± 0,02 с | 1 с |
| Окно отсчёта амплитуды | затухание с 6° до 3° | затухание с 12° до 4° |
| Время затухания на эталонном стекле | 250 с ± 10 с | 430 с ± 10 с |
| Склонность метода | чувствителен к раннему отверждению поверхности и к ходу сушки | устойчивее на высокоэластичных и более толстых покрытиях |
| Результаты несопоставимы с | твёрдость по вдавливанию, карандашная твёрдость | класс адгезии по решётчатому надрезу |
7.1 Почему время затухания нельзя выдавать во внешних документах за «твёрдость»
Показание маятника одновременно зависит от толщины плёнки, жёсткости субстрата, порядка отверждения и загрязнения поверхности. Референсные 250 с (Кёниг) на стекле служат только для проверки калибровки и не означают, что покрытие соответствует требованию; время затухания одного и того же состава при толщинах 30 µm и 80 µm относится к разным распределениям, и перенос между толщинами нужно оговаривать. Корректная внешняя формулировка держится на четырёх элементах: «метод + тип маятника + окно отсчёта + время после изготовления пластин», например «Кёниг, с 6° до 3°, 168 ч после изготовления пластин, 23 °C ± 2 °C / 50 % ± 5 % отн. влажности, фактически xx с». Связь плотности сшивки УФ-систем и времени затухания разобрана на странице плотность сшивки при УФ-отверждении.
8. Связь толщины плёнки, субстрата и системы: почему один и тот же вывод не переносится
Деформационные испытания чувствительны к трём переменным, и изменение любой из них обнуляет вывод: толщина плёнки (включая её распределение по слоям), субстрат (марка, толщина, поведение при текучести, шероховатость поверхности), система (градиент модулей грунта и отделочного слоя, степень отверждения). Лужёная жесть однородна и однозначно передаёт изгиб, поэтому исторически считалась предпочтительной; холоднокатаная сталь жёстче, и усилие гиба требуется большее; алюминий мягок, модуль низкий, собственная схема деформации при гибе иная, из-за чего «плёнка не треснула» легко спутать с «основа потекла раньше».
Источник разрушения на практике ищут всеми тремя приёмами сразу: лупа показывает, остаётся ли трещина только в покрытии и не доходит ли до металлического блеска; поперечный шлиф или излом — была ли первой разрушена основа; пенетрация красителем или проявка растворителем — по границе раздела плёнка/субстрат или между слоями произошло отслоение. После такого разделения в заключении различают «несоответствие по стойкости покрытия к растрескиванию» и «несоответствие по основе или подготовке поверхности», поскольку направления корректирующих действий принципиально разные: в первом случае меняют рецептуру и режим отверждения, во втором — предварительную обработку и грунт.
О согласовании грунта и отделочного слоя и о приёмах повышения вязкости: высокая плотность сшивки отделочного слоя даёт прирост времени затухания маятника и стойкости к царапанию, но снижает предельное относительное удлинение; грунт обеспечивает адгезию и демпфирование, а при слишком крутом градиенте модулей деформация концентрируется на границе раздела. В системах для рулонного покрытия T-образный изгиб (1T, 2T, 3T) и чашечный опыт часто указывают вместе, разделение задач — на странице трёхслойная система рулонного покрытия и T-образный изгиб. Перечень деформационных испытаний и тестов на камнеудар для автомобильных покрытий приведён на странице стандарты испытаний автомобильных красок; разделение с настоящей статьёй такое: те две страницы дают список методов, здесь разобраны методика и формулировки критериев.
9. Причинная граница с подготовкой поверхности и адгезией
Неполное обезжиривание и дефекты конверсионного слоя усиливают отслоение по кромкам после гиба, но чашечный опыт и изгиб вокруг цилиндрической оправы судят о способности самого покрытия воспринимать деформацию; границу раздела оценивают решётчатый надрез (ISO 2409 / решётчатый надрез и влияние шероховатости поверхности, GB/T 9286-2021, подробнее — подробный разбор метода решётчатого надреза) и метод отрыва (ISO 4624 / GB/T 5210, формулировка критериев — на странице приёмка адгезии методом отрыва). Последовательность двух семейств при приёмке партии менять нельзя: сначала интерфейсные испытания подтверждают, что связь обеспечена, и только затем деформационные оценивают способность следовать деформации. Пропускать в приёмку изделия с гибочными условиями эксплуатации по одному лишь протоколу решётчатого надреза — контрактный риск и для закупщика, и для поставщика.

| Измерение | Деформационное семейство (чашечный опыт / изгиб / T-образный изгиб) | Интерфейсное семейство (решётчатый надрез / метод отрыва) | Различия в полях протокола |
|---|---|---|---|
| Что оценивается | способность самой плёнки следовать деформации основы | прочность связи покрытия с субстратом или между слоями | деформационные записывают диаметр оправы или глубину; интерфейсные — класс или МПа |
| Скорость нагружения | статическая или за согласованное время | статическая | скорость или длительность указывают в обоих случаях |
| Позиция отказа | трещина в плёнке, вершина купола | граница раздела, пересечение надрезов | место отказа фотофиксируют |
| Порядок приёмки | после того, как вывод по интерфейсу получен | первым | последовательность семейств и связанные номера партий записывают явно |
10. Кондиционирование, выдержка и момент измерения
Методические стандарты деформационных испытаний отсылают кондиционирование к стандарту об атмосфере (GB 9278 / ISO 3270:1984), а изготовление пластин и измерение толщины — к ISO 1514, ISO 2808, ISO 1513, ISO 15528. Стандартная атмосфера обычно 23 °C ± 2 °C при относительной влажности 50 % ± 5 %. Учтите версионный разрыв: GB/T 9753-2007 и GB/T 6742-2007 ссылаются на тексты ISO 2808:1997 и ISO 1513:1992, тогда как действующая редакция ISO 2808 опубликована в 2019 году (охватывает мокрую плёнку, сухую плёнку и неотверждённый порошок, с дополнением B о шероховатых поверхностях и дополнением C о древесных субстратах); в ISO 6272-1:2011 относительно предыдущей редакции, кроме того, отменено нормирование относительной влажности — теперь влажность записывают и ограничивают время проведения испытания после кондиционирования. Если в одном наборе данных смешаны ссылочные документы разных лет, допуски по методу измерения толщины и режиму кондиционирования уже не совпадают.
Выдержка влияет на результат в двух местах. Во-первых, остаточные растворители и недостаточная выдержка перед сушкой проявляются при изгибе или вдаливании как «побеление, вздутия, отслоение по кромкам», что трудно отличить от отказа из-за незавершённого отверждения; читать сначала нужно технологическое окно — механизмы задержки растворителя и окно выдержки разобраны на странице свищи и кратеры: задержка растворителя и окно выдержки. Во-вторых, маятниковые данные дрейфуют вместе с ходом отверждения, и однократное показание без указания времени после изготовления пластин — только тренд; для приёмки партий выберите одну ступень — «7 сут после изготовления пластин» либо «+ x ч после выхода с линии отверждения» — и зафиксируйте её в соглашении. Если условия кондиционирования на площадке и в лаборатории различаются, в протоколе приводят обе пары значений температуры и влажности.
Критерии по толщине плёнки, свищам и пропущенным дефектам на приёмке сосуществуют с деформационными критериями на странице нормы приёмки окрасочных работ: первые относятся к сдаче объекта на площадке, вторые — к лабораторной оценке способности следовать деформации. Если ссылаются на оба набора, номера партий, опорное значение толщины плёнки и условия кондиционирования должны совпадать, иначе два протокола описывают не одни и те же условия нанесения.
11. Ключевые данные: каждая строка с единицей измерения или номером стандарта
- Пуансон чашечного опыта: полусфера диаметром 20 мм; скорость перемещения от 0,1 мм/с до 0,3 мм/с; смещение центра сферы относительно оси матрицы не более 0,1 мм (ISO 1520:2006 / GB/T 9753-2007).
- Пластина для чашечного опыта: толщина от 0,3 мм до 1,25 мм, сторона не менее 70 мм; внутренний диаметр матрицы около 27 мм, наружный около 55 мм, внутренний диаметр зажимного кольца около 33 мм (по открытым данным о приборах).
- Оправы типа I: 2, 3, 4, 5, 6, 8, 10, 12, 16, 20, 25, 32 мм — всего 12 позиций, допуск ±0,1 мм; зазор между оправой и щекой шарнира (0,55 ± 0,05) мм (EN ISO 1519).
- Предел толщины пластины: тип I — не более 0,3 мм, тип II — не более 1,0 мм; по одному покрытию оба приспособления дают сходный результат, для конкретного изделия обычно выбирают одно (ISO 1519:2011).
- ASTM D522, метод B: длительность гиба от 1,5 с до 5 с, её согласуют поставщик и заказчик; шесть диаметров оправ — 25, 19, 12,7, 9,5, 6,4, 3,2 мм; удлинение по таблице 1 от 3,3 % до 28,0 % (1 mil покрытия, холоднокатаная сталь 0,8 мм).
- Поправка на толщину плёнки: коэффициенты из таблицы 2 от 0,21 до 1,40 на 1 mil, где 1 mil = 25 µm; для оправы 3,2 мм поправка 1,40, для оправы 25 мм — 0,21.
- Маятник Кёнига: 200 г ± 0,2 г, шар 5 мм, период 1,4 с ± 0,02 с, отсчёт с 6° до 3°, эталонное стекло 250 с ± 10 с; маятник Persoz: 500 г ± 0,1 г, шар 8 мм, период 1 с, отсчёт с 12° до 4°, эталонное стекло 430 с ± 10 с.
- Версии по маятнику: действующая редакция ISO 1522 — 2022 года; GB/T 1730-2007 принят на основе ISO 1522:1998; национальные редакции по чашечному опыту и изгибу также отстают от международных на одну ступень (GB/T 6742-2007 соответствует ISO 1519:2002).
- Кондиционирование: стандартная атмосфера 23 °C ± 2 °C, относительная влажность 50 % ± 5 % (GB 9278 / ISO 3270:1984); начиная с ISO 6272-1:2011 влажность записывают, а испытание выполняют за ограниченное время после кондиционирования.
- Параллельные определения: в EN ISO 1520:2006 относительно редакции 2001 года три определения заменены двумя; расхождения по ссылочным документам — ISO 2808:2019 (действующая) и ISO 2808:1997 (национальное принятие).
12. Дешёвая оценка на линии: заменители годятся только на тренд и входной скрининг
Если на участке нет чашечного прибора или стандартного набора оправ, применяют три заменителя: перегиб на нескольких прутках известного диаметра, перегиб образца вдвое с осмотром невооружённым глазом и лупой, а также сначала решётчатый надрез, затем изгиб с проверкой, распространяется ли разрушение от надрезов. Ценность у всех трёх одна: быстро отделить «явно хрупкое» от «явно вязкого» — для входного контроля сырья, тренда по партиям и сигнализации об отклонениях. Ограничения тоже прозрачны: условия нагружения не контролируются (скорость, кривизну и способ зажатия в стандартной формулировке не записать), масштаб наблюдения зависит от глаза оператора, поэтому такие приёмы не служат основанием для приёмки и не должны попадать во внешние технические соглашения.
| Полевой приём | Что позволяет судить | Что не позволяет судить | Обязательные записи |
|---|---|---|---|
| Упрощённый перегиб на прутке | явная хрупкость, смещение между партиями | нижний предел диаметра оправы и арбитражный вывод | фактический диаметр прутка, длительность гиба, кратность наблюдения |
| Перегиб вдвое, осмотр глазом и с лупой | макротрещины и побеление | микротрещины, начало отслоения по интерфейсу | толщина пластины, число перегибов, условия освещения |
| Решётчатый надрез с последующим изгибом | комбинированное ухудшение интерфейса и деформации | однозначную атрибуцию вины адгезии или деформационной способности | класс надреза, диаметр оправы (нетиповой — помечают отдельно) |
| Полевые неразрушающие методы как поддержка | толщину плёнки, дефекты, расслоения | саму способность следовать деформации | модель прибора и срок действия калибровки; методика — на странице контроль покрытий без разрушения |
Порядок расхождения заменителей с лабораторными данными при отсутствии проверяемой публикации можно отметить только как «интерпретация по опыту, количественного критерия нет»; если количественная оценка нужна, образец передают третьей стороне для повторных испытаний по перечисленным выше методам либо стороны согласуют сличительные испытания. Сама такая отметка — часть контрактного языка: она мешает использовать записи полевого скрининга как доказательство соответствия.
13. Частые вопросы (FAQ)
Вопрос 1. Заказчик требует «чашечный опыт 6 мм без растрескивания»: что уточнить до расчёта цены?
Нужно уточнить четыре позиции: диаметр пуансона и скорость нагружения (20 мм и фактическое значение в диапазоне от 0,1 мм/с до 0,3 мм/с); марку и толщину субстрата (0,3 мм или 1,25 мм — разница велика); способ оценки — «пройдено / не пройдено при заданной глубине» или «последовательным увеличением глубины найти критическую»; наконец, кратность наблюдения и число параллельных определений (по редакции 2006 года их два). Если отличается хотя бы один пункт, то «6 мм» — уже другое требование. Записать это в приложении к техническому соглашению дешевле, чем ограничиться одной фразой в основном тексте.
Вопрос 2. Одна и та же система проходит оправу 2 мм и лопается на оправе 1 мм — это несоответствие?
Зависит от того, что согласовано: «пройдена оправа D = 2 мм» или «последовательным уменьшением диаметра найти первый диаметр с трещиной». Два режима ISO 1519 дают разные формулировки: первый — go/no-go, ответ «пройдено»; второй — ступенчатое испытание с записью «первый диаметр, на котором появилось растрескивание», и тогда пишут «первая трещина при D = 1 мм», а не размытое «соответствует / не соответствует». Смешение двух формулировок — половина приёмочных споров; вторая половина — незаписанные толщина субстрата и фактическая толщина плёнки.
Вопрос 3. Достаточно выбрать что-то одно: чашечный опыт или изгиб на цилиндрической оправе?
Смотрите на схему деформации при эксплуатации. Для условий, где преобладает одноосный изгиб, — линия сгиба, прокатка, гибка панелей корпуса — берут изгиб вокруг цилиндрической оправы (при необходимости дополняя T-образным или коническим изгибом). Для вытяжки в пресс-форме, глубокой вытяжки с радиусами и куполообразного многоосного расширения — чашечный опыт. Напряжённые состояния различаются, и предисловия стандартов называют эти методы взаимодополняющими самостоятельными без какого-либо пересчёта. Если изделие одновременно испытывает гибку и вытяжку, измеряют оба — в одной партии и при одной толщине плёнки.
Вопрос 4. Может ли время затухания маятника заменить испытание на изгиб?
Нет. Маятник читает вязкоупругое затухание (Кёниг — с 6° до 3°, Persoz — с 12° до 4°), изгиб — стойкость к растрескиванию и отслоению; физические величины и механизмы отказа разные. Покрытие может давать высокое время затухания и лопаться на оправе 2 мм (жёсткое и хрупкое) и, наоборот, низкое — не растрескиваясь (мягкое и вязкое). Если заказчик требует «твёрдость», вместе с ней указывают метод и окно отсчёта, плюс оговорку, что пересчёт на метод вмятины (GB/T 9275) и карандашный метод (ISO 15184) невозможен.
Вопрос 5. Толщину плёнки подняли с 25 µm до 60 µm — нужно ли переиспытывать деформацию?
Да, нужно. Толщина плёнки входит в критерий: поправка в таблице 2 ASTM D522 задана на каждый mil (25 µm), для малой оправы 3,2 мм коэффициент доходит до 1,40, то есть вклад толщины в реальную деформацию покрытия существенен; на вершине купола в чашечном опыте толстая плёнка получает бо́льшую растягивающую деформацию, и склонность к растрескиванию обычно растёт, а не падает. Менять толщину в той же партии — значит менять условия испытания, прежний вывод не переносится. В коммерческом предложении или техническом соглашении интервал толщины и соответствующий критерий записывают парой.
Вопрос 6. Основа — алюминий, результат на ступень хуже, чем на холоднокатаной стали: значит ли это, что лак плохой?
Не обязательно. Алюминий мягок, модуль упругости низкий, собственная схема деформации при гибе отличается от стали, и «плёнка цела» нужно отделять от «основа потекла раньше»: проверяйте лупой 10×, остались ли трещины только внутри покрытия, при необходимости изучайте поперечный шлиф или делайте пенетрацию, и параллельно гните «холостую» пластину из той же партии алюминия без покрытия. Если на холостой пластине уже видны следы текучести, вывод по деформационному испытанию откатывается к «условия нагружения не обеспечены», и тогда нужны более толстые или более жёсткие пластины.
Вопрос 7. Нужно ли в протоколе указывать длительность кондиционирования и что будет без неё?
Нужно: записывают температуру, влажность и длительность кондиционирования (стандартная атмосфера 23 °C ± 2 °C, 50 % ± 5 % относительной влажности по GB 9278 / ISO 3270:1984), а также возраст пластин после изготовления и момент измерения. Без этих полей данные годятся только на внутренний тренд, поскольку задержка растворителя и незавершённое отверждение уводят и результаты по изгибу, и маятниковые показатели. Начиная с ISO 6272-1:2011 по методу падающего груза влажность ещё и записывают, а испытание выполняют за ограниченное время после кондиционирования. Дописать эти четыре позиции до внешней выдачи — самый дешёвый способ предупредить спор.
Вопрос 8. Как согласовать версии методов при поставке в Европейский союз или Северную Америку?
Три приёма. Первый: назвать в техническом соглашении метод и редакцию (например, «ISO 1519:2011» или «GB/T 6742-2007») и объяснить разницу лет принятия. Второй: если заказчик требует ASTM, работать по ASTM D522 метод A или B с записью согласованной длительности от 1,5 с до 5 с и оценкой невооружённым глазом. Третий: хранить по одной партии параллельные данные по обеим версиям для межзаводских повторных проверок. При экспорте из китайского производства на условиях EXW или FOB методы испытаний и критерии относятся к техническому приложению, поэтому годы редакций закрепляют в приложении к договору, чтобы после поставки не пересматривать выводы по новой версии.
14. Ссылочные стандарты и трактовка числовых данных
Методические стандарты и трактовка их действующих редакций в этой статье: ISO 1520:2006 «Краски и лаки. Испытание на выдавливание (чашечный опыт)» (соответствует GB/T 9753-2007, полностью тождественное принятие, опубликован 2007-09-11, введён в действие 2008-04-01 взамен GB/T 9753-1988); ISO 1519:2011 «Краски и лаки. Испытание на изгиб вокруг цилиндрической оправы» (GB/T 6742-2007 полностью соответствует ISO 1519:2002, по результатам проверки 2023-12-28 подтверждён действующим); ISO 1522:2022 «Краски и лаки. Маятниковый метод испытания покрытий» (GB/T 1730-2007 полностью соответствует ISO 1522:1998); ISO 6860:2006 (коническая оправа), ISO 17132:2007 (T-образный изгиб, ему соответствуют GB/T 30791-2014 и GB/T 11185-2009); ISO 6272-1:2011 и ISO 6272-2 (быстрая деформация падающим грузом, соответствуют GB/T 1732-2020, заменившему GB/T 1732-1993).
Поддерживающие ссылочные документы: ISO 1514:2016 (стандартные испытательные пластины), ISO 2808:2019 (измерение толщины — мокрая и сухая плёнка, неотверждённый порошок, дополнения о шероховатых поверхностях и древесных субстратах), ISO 1513 (контроль и подготовка пробы), ISO 15528 (отбор проб), ISO 3270:1984 (температура и влажность кондиционирования и испытаний, соответствует GB 9278-1988), ISO 2409 (решётчатый надрез, соответствует GB/T 9286-2021), ISO 4624 и GB/T 5210 (адгезия методом отрыва).
О трактовке чисел: удлинения и поправочные коэффициенты из таблиц 1 и 2 ASTM D522, формула удлинения наружного слоя 100 t/(D+t) и пример из текста этого стандарта (пластина 1/32 in на оправе 1/8 in — около 20 %) взяты из открытого текста стандарта; размеры матрицы и зажимного кольца чашечного прибора, а также описание постоянной скорости 0,2 мм/с — из открытых технических материалов производителей приборов, то есть «по открытым данным», а для арбитража действуют прилагаемая документация и оригинал стандарта; масса маятниковой планки, диаметр шаров, период, окно амплитуды и время затухания на эталонном стекле для Кёнига и Persoz — общий показатель нескольких производителей приборов, при этом для эталонного стекла в разных источниках встречаются записи 430 с ± 10 с и 430 с ± 15 с; в статье принято более часто указываемое ± 10 с, а во внешних документах следует исходить из паспорта применяемого оборудования.
Вне темы остаются: чашечный опыт по листовому материалу (GB/T 4156 / ISO 8490), где дана только граница применимости без критериев; параметры падающего груза по ISO 6272 и специализированные методы испытаний рулонных покрытий серии EN 13523 не охвачены; обещаний по деформационным показателям конкретных рецептур статья не содержит — все критерии определяются методом и редакцией, согласованными в техническом соглашении сторон.
Официальные ссылки на тексты стандартов следует брать из легальных каналов и выполнять испытания в согласованной редакции; «действующая редакция» приведена на дату поиска (2026-11-14) по открытым справочным службам по стандартизации, а при изменении статуса публикации или результата проверки исходите из официального уведомления.
15. Итог: записать метод и версию в контракт дешевле, чем переиспытывать ещё раз
Три деформационные схемы отвечают каждая на свой конкретный вопрос: чашечный опыт — «до какой глубины вдавливания при двухосном расширении нет трещин», изгиб вокруг цилиндрической оправы — «на оправе какого диаметра одноосный изгиб даёт покрытие без трещин», маятник — «как быстро затухает вязкоупругий отклик поверхности». Чётко описать все три, назвать редакции национальных принятий и записать толщину плёнки вместе с субстратом как часть критерия — то, без чего закупочная документация и выходной контроль не сходятся.
Последнее обновление: 2026-11-14. Материал подготовлен технической командой компании; внешняя подпись — Kexin New Materials (Guangdong) Co., Ltd. Компания работает с заказчиками из производственного сектора, поставки в формате B2B, торговые условия — EXW или FOB; конкретные деформационные критерии для данной системы покрытий определяются техническим соглашением сторон и согласованной редакцией метода.