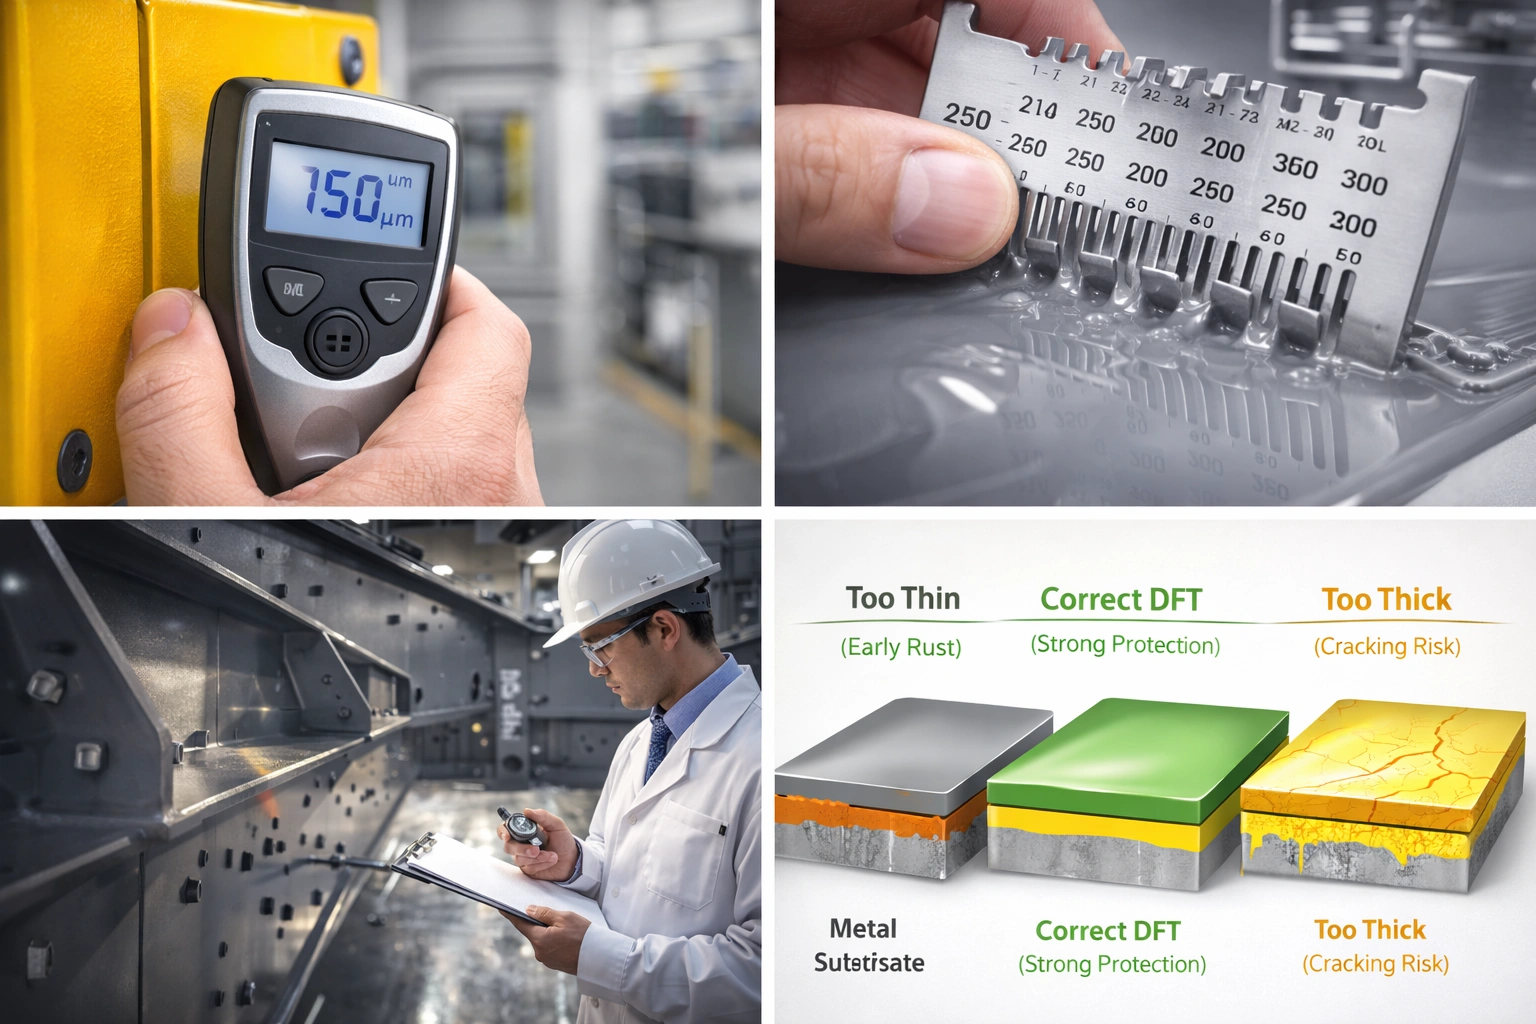
塗膜の変形試験は、色付き塗料・クリヤーニスおよび関連製品の塗膜が、下地とともに制御された変形を受ける際に、割れと下地からの剥離に抵抗する能力を評価する経験的手法の一群である。現行の塗料試験規格Systemにおいて、この一群は杯突試験(ISO 1520、GB/T 9753)、円柱軸曲げ試験(ISO 1519、GB/T 6742)、円すい軸曲げ試験(ISO 6860、GB/T 11185)、T-bend試験(ISO 17132、GB/T 30791)、振り子減衰試験(ISO 1522、GB/T 1730)を含む。これらは共通の前提を共有する——変形は標準器具によって加えられ、結果はその器具と下地の条件でのみ成立するため、結論は条件をまたいで持ち越せない。同一配合の塗膜でも、器具・下地・Film Thicknessの組合せが一致して初めて結果は比較可能であり、このシリーズの試験は常に「条件付きの判定」として扱われる。前提を意識せずに合格記号だけやり取りするのが、本シリーズでもっとも多い誤用である。
実際の故障シーンは製造業で繰り返し起きている。曲げ部品は社内全数検査に合格したのに、納入 3 週間後に外側 R 部へ網目状の微細な割れが生じた。coil 塗装材はプレス絞り後の端部で素地が露出した。機器筐体のパネルはクリップ圧着後、曲部塗膜が白化し界面剥離を伴った。三つのケースとも出荷検査では「密着性合格」と書かれていたが、変形型の試験は何れも使用中に実際に生じたひずみをカバーしていなかった。当サイトにはすでに塗膜の耐衝撃試験の専頁があり落錘式の急速変形を扱っている。本稿はそれ以外の三つの静的荷重経路——杯突、円柱軸曲げ、振り子減衰——に焦点を当て、「何を測るか、どう判定するか、報告書をどう書くか、他の試験方法の代用になるか」を整理する。三つのケースが示す通り、出荷合否と使用現場の故障の間には、試験でカバーされなかった変形条件が介在する。
一、まず概念を固定する:変形型試験は衝撃・圧痕・クロスカットとは別物である
ISO 1520:2006 の序文は、この一群を相互補完性の六つの経験試験規格として明記している。ISO 1519(円柱軸曲げ)、ISO 1520(杯突)、ISO 6272-1 と ISO 6272-2(落錘式急速変形)、ISO 6860(円すい軸曲げ)、ISO 17132(T-bend)である。共通点は「経験的」であることであり、結果は材料の固有パラメータではなく「この試験板・このFilm Thickness・この器具の条件で塗膜は割れなかった」という事実を指す。工学上の含意はただ一つ、荷重方式と使用環境で生じる変形方式を一致させて初めて、判定基準に予測力が生まれる。逆に言えば、方式がずれた合否結果は出荷の形式通過にすぎず、現場の端部割れに対する予測力を持たない。
振り子減衰(ISO 1522)は上記六つの「耐割れ/耐剥離」規格には属さない。測っているのは振幅の減衰であり、粘弾性応答に分類される。杯突や曲げと共に本稿に入れたのは、調達文書が「Hardness」と「追随性」を同じ行の技術要求に混記する事例が多く、三つの物理量は根本的に異なるからである。協定書で語が混ざれば、その場で検収の穴になる。ISO 6272-1:2011 の注釈は特に、この装置は急速変形であって真の衝撃(true impact)ではなく、落錘法と静的曲げ・静的圧入との間に換算関係は成立しないと明示している。契約文書で「衝撃」「曲げ」「圧入」の三語を混在させないこと。
二、TL;DR:そのまま引用できる八つの結論
- 杯突は ISO 1520:2006 / GB/T 9753-2007 に準拠し、パンチは直径 20 mm の半球、移動速度 0.1 mm/s~0.3 mm/s。結論は「二軸ひっぱり下でどの陥没深さまで割れないか」であり、一軸曲げとは相互推定できない。両者は荷重方式が別であり、結論は報告書に書いた器具と試験板の条件内でのみ有効である。
- 円柱軸曲げは ISO 1519:2011 / GB/T 6742-2007 に準拠し、Ⅰ型軸径シリーズは 2 mm~32 mm の全 12 段、公差 ±0.1 mm。Ⅰ型は板厚 0.3 mm 以下、Ⅱ型は板厚 1.0 mm 以下に適用する。型の選択は実測板厚から決める。
- 振り子減衰は ISO 1522:2022 に準拠する(中国の現行国家規格は GB/T 1730-2007、対応国際版は ISO 1522:1998)。König は 6°~3°、Persoz は 12°~4° を読み、測定量は減衰時間または振動回数で、圧痕の深さではない。読みは時間と回数の二通りに限られる。
- 同一配合の 25 µm と 60 µm Film Thicknessは二つの別々の判定基準点である。ASTM D522 のFilm Thickness補正係数は 1 mil(25 µm)ごとに加算される方式で、軸径 3.2 mm 段の係数は 1.40、軸径 25 mm 段はわずか 0.21 である。したがってFilm Thicknessを跨いだ合格結論は別の試験条件扱いになる。
- 変形試験が判定するのは塗膜本体の追随性であり、界面接合はクロスカット(ISO 2409 / GB/T 9286-2021)とプルオフ(ISO 4624 / GB/T 5210)の管轄である。クロスカットの報告書 1 枚で変形要求をリリースすることはできない。界面合否と変形合否は別の二本の要求である。
- 版の落差は技術協定書で明示すべきである。GB/T 6742-2007 は ISO 1519:2002 を等価採用し、国際現行版は ISO 1519:2011。GB/T 9753-2007 は ISO 1520:2006 に対応し、両国の引用文書の版も異なっている。協定レビューでは引用文書も併せて照会する。
- 状態調節は GB 9278 / ISO 3270:1984 の標準大気 23 ℃ ± 2 ℃、相対Humidity 50 % ± 5 %。測定時点を書いていない振り子データは、硬化未完了段階では比較不能である。報告書ひな形に測定時点欄を設けるのが最短の対策である。
- 現場の簡易軸棒曲げ、曲げ後の目視+ルーペは傾向判断と来料簡易スクリーニングに留まり、リリース根拠とはしない。実験室データとの偏差の大きさは公開検証がなく、経験判読に属する。スクリーニング記録には器具・倍率・照明を必ず残し、実験室報告とは別系統で保持する。
三、三経路はそれぞれ何を測るか:応力状態が結論の境界を決める
| 手法 | 規格番号と現行版 | 応力状態 | 結果の表現 | 何の代用にならないか |
|---|---|---|---|---|
| 杯突(エリクセン式陥没) | ISO 1520:2006;GB/T 9753-2007(IDT) | ほぼ二軸ひっぱり、ふくらみ外側が伸びる | 規定深さでの合格/不合格、または臨界陥没深さ(単位 mm) | 稜線の一軸曲げの使用条件の判断に代用できない |
| 円柱軸曲げ | ISO 1519:2011;GB/T 6742-2007(IDT ISO 1519:2002) | 一軸曲げ、外側が引張・内側が圧縮 | 指定軸径での合格/不合格、または割れが出た最初の軸径 | 多方向成形(絞り、フランジ)要求に代用できない |
| 円すい軸曲げ/T-bend | ISO 6860:2006、ISO 17132:2007;GB/T 11185-2009、GB/T 30791-2014 | 小曲率の一軸曲げ、coil 開巻と端折りの使用条件 | 合格/不合格、または T 級数(1T、2T)で表現 | 厚板曲げと深絞り条件に代用できない |
| 落錘式急速変形 | ISO 6272-1:2011(大面積)、ISO 6272-2(小面積);GB/T 1732-2020 | 高速度の変形で、ひずみ速度効果を内包 | 規定質量と落下高さでの合格/不合格、または割れの臨界値 | 静的曲げとは換算不能、規格自体が真の衝撃でないと明記 |
| 振り子減衰 | ISO 1522:2022;GB/T 1730-2007(ISO 1522:1998 対応版) | 微小転がり接触下での粘弾性エネルギー散逸 | 減衰時間(秒)または振動回数、振り子形式(König/Persoz)の明記必須 | 耐割れ特性を表せず、圧痕Hardnessの代用にもならない |
3.1 杯突:二軸ひっぱりの臨界陥没深さ
ISO 1520:2006 が規定するのは経験的手順である。塗膜を標準条件の下で陥没により段階的に変形させた後、割れへの抵抗、またはMetal下地からの剥離への抵抗を評価する。分岐は二つ——取り決めた陥没深さで 1 回試験し「合格/不合格」を判定するか、陥没深さを段階的に増やし、塗膜が割れ始める、あるいは下地から剥離し始める臨界深さを測定するかである。多層塗装系は各層を単独で測ることも全Systemで測ることもでき、この選択は報告書に明記しないと「6 mm で割れず」が上塗り単層由来なのか下塗り+上塗りの全系統由来なのか判別できなくなる。単点試験の「合格」と段階試験の「臨界深さ」は報告の体裁も異なるため、どちらの分岐を使ったかを必ず併記する。
3.2 円柱軸曲げ:結論は軸径と強く束縛される
ISO 1519 の表現は「円柱軸回りの曲げ時に塗膜が割れ、および/またはMetal若しくはプラスチック下地から剥離するPerformanceの評価」である。ここでも分岐は二つ、規定直径の軸で go/no-go を取るか、より小さな軸へ順次切り替え、塗膜が割れまたは剥離する最初の軸径を求めるかである。軸径は「厳しいほど良い」パラメータではなく、荷重条件そのもの——同一塗膜でも 2 mm 軸と 20 mm 軸で結論が一段以上異なるのは通常の物理的な結果であり、品質のばらつきではない。ここが結論と軸径の束縛関係のDirect的な現れである。したがって協定の判定基準は「D=xx mm 合格」を一文で書き切り、「曲げ試験合格」だけの記載は情報が不足する。
3.3 振り子減衰:粘弾性減衰であって圧入深さではない
振り子法は2個の鋼球をもつ振り子を塗膜Surfaceに載せ、解放後、振幅が初期角から終了角へ減衰するのに要する時間または振動回数を測定する。塗膜が柔らかいほどエネルギーの粘弾性散逸が速く、減衰は早く終わる。バークホルツ圧痕(GB/T 9275)、鉛筆Hardness(ISO 15184、対応:鉛筆Hardness試験と焼き付け塗料の管理)、Taber 摩耗(耐摩耗とHardness)とは別シリーズで、相互換算はできない。試験方法間引用は並記のみで置換不可である。減衰時間は硬化進行の追跡には有用だが、耐割れの立証にはならない。
四、杯突のやり方:器具寸法・荷重速度・並行試験
GB/T 9753-2007(ISO 1520:2006 の等価採用)が示す器具の要点:パンチの試験板接触部は焼入れ研磨鋼製の半球で、直径 20 mm。試験中パンチは 0.1 mm/s~0.3 mm/s の安定速度で移動しなければならず、パンチ球面センターの型軸に対する偏心は 0.1 mm を超えず、回転もPreventsする。公開機器資料はさらに嵌合寸法を示す:ダイ内径 約 27 mm、外径 約 55 mm、押さえリング内径 約 33 mm、深さ読み取り分解能 0.01 mm。試験板は厚さ 0.3 mm~1.25 mm、一辺 70 mm 以上の鋼板が主流。以上の寸法は「公開機器資料の値」であり、設備購入時は同封技術文書を優先する。これらの嵌合寸法のばらつきも、工場間の結果差になる要素である。
手動カップ試験機の手巻き荷重は、全行程で一定速度を保つことが難しく、板が厚いほど顕著である。規格本文の「安定速度」という制約はこれを指す。業界では再現性確保の改良点として自動定速度(公称 0.2 mm/s が一般的)を採用し、裁定とロットリリースに用いる。傾向判断と開発スクリーニングは引き続き手動機でよいが、異なる機種間の合格結果を同一表に並べて扱うべきでない。裁定ロットには手動機を使わない。
並行試験回数も版の相違点である。EN ISO 1520:2006 が 2001 年版に対して行った主な変更の一つは、3 回測定を 2 回測定に改めたことで、Precisionデータも追加され、結果評価のPrecisionが引き上げられた(ÖNORM 前文の表現)。したがって判定基準の書き方は「2 回とも割れなし」か「2 回の算術平均が基準達成か」を明確にする必要がある。紛争時の立証責任は両者でまったく異なる。契約レビュー時はこの一文の有無をまず確認する。
4.1 杯突報告書に必須の五つの記載項目
裁定に耐える杯突報告書は少なくとも次を含む。(1) パンチ直径と荷重速度(20 mm、0.1 mm/s~0.3 mm/s の実測値)、(2) 下地の等級・状態・板厚、(3) 塗装系と各層の実測Film Thickness(ISO 2808 の試験方法表明を付す)、(4) 判定方法(規定深さでの合格/不合格、または臨界深さ mm)と観察倍率、(5) 状態調節の温Humidityと作製後の経時日数。いずれか欠ければ、そのデータは社内傾向にのみ使い、対外技術協定には書けない。五項目はそのまま報告書の目次にもなる。
板材成形側の Cupping(絞り性試験)とも区別が必要である。薄板・帯材の張り出し成形性を評価するエリクセン杯突値(IE 値)は GB/T 4156 / ISO 8490 に準拠し、対象はMetalそのもので塗膜ではない。数値は 0.1 mm まで丸める。調達文書の「杯突 ≥ 6 mm」という表記は、対象と試験方法規格が明記されていなければ、買い手と売り手で異なる二つの試験を指している可能性がある。「塗膜の杯突」と「板材の IE 値」は名称が似ていても対象が別である。
五、円柱軸曲げ:軸径シリーズ・板厚制限・版の落差
EN ISO 1519 のⅠ型器具は一式のヒンジ軸を規定する。直径はそれぞれ 2 mm、3 mm、4 mm、5 mm、6 mm、8 mm、10 mm、12 mm、16 mm、20 mm、25 mm、32 mm で、公差 ±0.1 mm。軸とヒンジ座板の間隔は (0.55 ± 0.05) mm、軸は自己軸回りに自由に回転でき、器具は曲げ後に二板が平行になることを保証する位置決めブロックを備える。軸は硬質耐食材料(例:ステンレス鋼)で作る。Ⅰ型は厚さ 0.3 mm 以下の試験板、Ⅱ型は厚さ 1.0 mm 以下の試験板に適用。規格はまた、二種の器具が同一塗膜に与える結果は類似で、特定製品では通常一方のみを使うと説明する。本文はさらに、2 mm 段の軸を使う場合は曲げ過程で軸自体が変形していないか確認せよと注意喚起する。変形した軸の使用継続は不可。この注意は現場で見落とされやすく、2 mm 段の結果をDirectゆがめる。Ⅰ型とⅡ型の選択も協定側で先に決めておく。
| 要素 | Ⅰ型器具 | Ⅱ型器具 | 報告書での書き方 |
|---|---|---|---|
| 適用板厚 | 0.3 mm 以下 | 1.0 mm 以下 | 実測値と等級を書き、「標準板」とは書かない |
| 軸径 | 2 mm~32 mm の全 12 段 | 器具の説明書に従い選定 | 実際の合格/損傷段を書き、公差 ±0.1 mm を付す |
| 判定モード | 単一軸での go/no-go、または順次小軸へ切替 | 左記と同じ | 「D=xx mm 合格」または「割れ発生の最初の軸径 D=xx mm」 |
| 結論の外挿 | 同一Film Thickness・同一下地・同一硬化条件でのみ成立 | 左記と同じ | この三条件を並べて技術協定に記す |
5.1 曲げ時間と観察タイミング:ISO と ASTM の口径差
公開操作資料は ISO 1519 の曲げ動作を「1 s~2 s で試験板を 180° まで平滑に曲げ、塗膜は外側」と記述することが多く、衝撃を伴わないことを強調する。いずれも「平滑に」が共通語であり、叩きつける動作は無効である。ASTM D522 の Method B はより明確で、軸回りに約 180° 曲げ、等速で 1.5 s~5 s で完了し、具体的な的な長さは買い手と売り手で取り決め、取り外し直後に肉眼で割れを確認する。割れがなければ未測定領域でより小さい軸径に切り替え、損傷が出るか小軸を使い切るまで繰り返す。この規格は「割れが進行し止まった時点の軸径」を塗膜の耐割れ値とする。両口径とも正しいが、長さ自体が荷重条件である。ASTM の 5 s の結果を ISO の 1 s の結果として引用することは、ひずみ速度をこっそり変えるのと同じである。協定が試験方法名だけを指定する場合、曲げの長さも併せて整合しておく必要がある。
5.2 割れ発生源の判定:塗膜割れ、下地先行割れ、界面剥離か
曲げ後の同一の割れにも三つの機構があり得る。塗膜の引張破壊(塗膜内に割れ、通常は横方向の細かい模様の傾向)、下地が先に降伏または割れる(割れがMetalまで貫通し、Film Thicknessを変えても残る)、界面剥離(塗膜と下地の層間分離、前処理または下塗りのミスマッチで目立つ)。判定手段はコスト昇順で、肉眼、ルーペ(10 倍)観察、断面または破面の顕微鏡観察、染色浸透補助。判定は複数の手段を併せて行うのが原則である。下地の関与が疑われる場合は、無塗装板で同一条件の曲げを追加する。公開資料の表現では、材料 Cupping で割れがクランプ縁から発生または試験片が滑った場合、その測定点は無効——この理屈は塗膜試験の端部データ取捨にも等しく妥当する。三機構は是正経路が別(処方/下地/前処理)であり、切り分けずに「割れた」でまとめると是正が空回りする。
六、軸径を塗膜ひずみに換算する:ASTM D522 の伸び率表の読み方
軸径そのものはひずみではないが、それからひずみを推定できる。ASTM D522 の公開本文は二つの道具を与える。いずれも「通った/割れた」の二値判定を連続的なひずみの話に読み替えるための橋渡しである。其一は平板外層ひずみの幾何式:外面伸び率 = 100 t / (D + t)、ここで t は板厚、D は円柱軸直径。この式によれば、0.8 mm コールドロール鋼板を 3.2 mm 軸に曲げると外層は約 20 %。0.3 mm 板を 2 mm 軸に曲げると約 13 %。これが「軸が小さいほど厳しい」の定量的裏付けで、曲率半径が一段落ちるごとに塗膜の受ける引張ひずみが一歩上がる。軸径と板厚をセットで報告に書くべき理由もここにある。
其二は Method B の表計算式。まず表 1 で「1 mil(25 µm)塗膜を 1/32 in(0.8 mm)コールドロール鋼板に塗布した際、各軸径に対応する伸び率」を取得し、次に表 2 の mil 当たり補正係数で実測Film Thicknessを加算する。総伸び率 E = e1 + t × c1。表 1 と表 2 の公開値を下記に示す。軸径はインチ表記(括弧内 mm)、Film Thicknessは mil 単位なので、引用時は単位換算を一手入れる。
| 軸径 in(mm) | 表 1 の伸び率 e1、% | 表 2 の補正係数 c1(mil 当たり) | 幾何式 100t/(D+t)、t=0.8 mm |
|---|---|---|---|
| 1(25) | 3.3 | 0.21 | 2.4 |
| 3/4(19) | 4.4 | 0.26 | 3.0 |
| 1/2(12.7) | 6.75 | 0.38 | 4.5 |
| 3/8(9.5) | 9.0 | 0.50 | 6.2 |
| 1/4(6.4) | 14.0 | 0.71 | 9.5 |
| 1/8(3.2) | 28.0 | 1.40 | 20 |
二つの道具の用途は異なる。表計算は塗膜が実際に受けるひずみ(Film Thickness自身の寄与を含む)を与え、幾何式は下地の外面ひずみを与える。小軸径・厚板で両者の差は顕著で、規格本文自ら「計算値と実測値に差がある」対照討論を載せている。工学的には契約で指定した試験方法を優先して引用し、二組の数値を同一指標として並べないこと。25 µm と 60 µm を代入すれば、Film Thicknessが判定基準の一部である理由が見える。3.2 mm 段では c1 = 1.40 で、Film Thicknessが 1 mil(25 µm)増えるごとに約 1.4 % のひずみ追加。25 mm 段では c1 = 0.21 で、同じ増分でも約 0.2 %。つまり同じ「3.2 mm 軸合格」でも、60 µm Film Thicknessは 25 µm より達成が難しい——Film Thickness増加は追随性の向上を自動的にもたらさない。Film Thicknessを跨いで合格結論を流用するなら、同一段での再試験か表 2 係数による換算を介すること。
変形割れと使用中の割れは分離すべきである。曲げ直後に見える割れは荷重由来。使用多年後に現れるひび割れ・剥離は内部応力、Film Thickness超過、紫外線劣化の重ね掛けが主因で、屋外塗膜の割れ・剥離:内部応力とFilm Thickness超過の専頁を参照。高Hardness塗膜側の内部応力—密着—Film Thicknessの三角関係は DLC コーティングの内部応力とFilm Thickness限界に詳述している。短期荷重で長期劣化を判定しないことが目的である。
七、振り子減衰:König と Persoz の差は振幅ウィンドウにある
ISO 1522 の現行版は 2022 年発行(EN ISO 1522:2022、DIN 採用版は DIN EN ISO 1522:2023-02)。2007 年版に対し、公式変更説明が挙げる主な改定点は次の通りで、、用語条項の新設、試験板下地推奨から「Metalまたはガラス板」の限定削除(プラスチック下地にも等しく妥当するため)、König 振り子のPrecisionを 2006 年の実験室間比較結果で改定、振幅 12° から 4° への減衰時間の許容差を ISO 1522:1998 第 2 版の値へ復帰、器具条項と校正付録への振り子変形確認の追加、本文の編集的改訂と引用文書の更新。中国の現行試験方法規格は GB/T 1730-2007「ペイント・ニス——振り子減衰試験」で、ISO 1522:1998 を等価採用している。すなわち、国内報告書が「GB/T 1730 に準拠」と書けば、その器具許容差とPrecisionの引用基準は 1998 年版であり、ISO 1522:2022 とは完全等価ではない。国境をまたぐ納入では技術協定で版を明示すること。変更点のうち許容差復帰とPrecision改定は、振り子データのDirect比較にそのまま効いてくる。
| パラメータ | König 振り子 | Persoz 振り子 |
|---|---|---|
| 振り子質量 | 200 g ± 0.2 g | 500 g ± 0.1 g |
| 接触球直径 | 5 mm、二個 | 8 mm、二個 |
| 振動周期 | 1.4 s ± 0.02 s | 1 s |
| 振幅読み取りウィンドウ | 6° から 3° へ減衰 | 12° から 4° へ減衰 |
| ガラス基準板の減衰時間 | 250 s ± 10 s | 430 s ± 10 s |
| 適合傾向 | Surfaceの初期硬化と焼き付け進行に敏感 | 高弾性・やや厚い塗膜により頑健 |
| 結果を比較できない相手 | 圧痕Hardness、鉛筆Hardness | クロスカット密着等級 |
7.1 なぜ減衰時間に対外約束の「Hardness」を託せないか
振り子読み取りはFilm Thickness・下地剛性・硬化タイムライン・Surface汚染の同時影響を受ける。ガラス板上の 250 s(König)基準値は校正チェック専用で、塗膜の基準達成を意味しない。同一配合でも 30 µm と 80 µm Film Thicknessの減衰時間は同一分布に属さず、Film Thicknessを跨いだ引用は注記が必要。よりSafetyな対外表記は「試験方法+振り子形式+読み取りウィンドウ+作製後時間」の四要素であり、例えば「König、6°~3°、作製後 168 h、23 ℃ ± 2 ℃ / 50 % ± 5 % RH、実測 xx s」のように書いて、はじめて文は一意になる。UV 系の架橋Densityと減衰時間の関係は UV 硬化の架橋Density専頁を参照。減衰時間は硬化進行の指標にはなっても、耐割れの立証にはならない。
八、Film Thickness・下地・塗装系の結合:同一判定が互いに推定できない理由
変形試験は三変数に敏感で、いずれかの変化も結論を無効化する。Film Thickness(各層配分を含む)、下地(等級・板厚・降伏挙動・Surface粗さ)、塗装系(下塗り・上塗りの弾性率勾配と硬化度)。ブリキは組織が均一で曲げの伝達が明瞭なため、古くから定番の選択とされてきた。コールドロール鋼板は硬く、より大きな曲げ力を要する。アルミ板は軟らかく弾性率が低く、曲げ時に独自の変形モードを持つため、「塗膜が割れない」と「下地が先に降伏した」が混同されやすい。下地も判定基準の一部であり、下地が変われば結論は組み直しになる。
割れ発生源の実務判定は三手段併用。ルーペで割れが塗膜内のみか(Metal光沢面まで貫通していないか)を確認。断面・破面観察で下地先行割れを見極める。染色浸透または溶剤発色で、剥離が塗膜—下地界面か層間かを特定する。判定後、報告の結論は「塗膜耐割れ不合格」と「下地または前処理不合格」を区別すること。是正方向がまったく異なる(前者は配合と硬化、後者は前処理と下塗り)。これにより是正の担当が処方・前処理・板材のどれに落ちるかが決まる。報告には判定手段(肉眼・ルーペ・断面・染色)と下地の状態も併記して初めて、「割れず」の表現が一意になる。
下塗り・上塗りのマッチングと増靭思考。上塗りの高架橋Densityは減衰時間と耐スリに利するが、極限伸びを圧縮する。下塗りは密着とクッションを与え、弾性率勾配が急すぎると変形が界面に集中する。Coil 塗装系では T-bend(1T、2T、3T)と杯突が同時に要求されることが多く、役割分担は coil 塗装の三層構成と T-bend 専頁に、自動車完成車側の変形・石跳ね系試験項目は 自動車用塗料試験規格 に列挙した。両頁は項目リストを、本稿は試験方法と判定基準の書き方を担当する。
九、前処理・密着性との因果境界
脱脂不足や化成転化膜の異常は曲げ後の端部剥離を助長するが、杯突と円柱軸曲げが判定するのは塗膜本体の変形耐久力である。クロスカット(ISO 2409 / クロスカット試験とSurface粗さ、GB/T 9286-2021、さらに クロスカット法詳解)とプルオフ(ISO 4624 / GB/T 5210、判定基準の書き方は プルオフ密着の受入)が判定するのは界面である。二シリーズの試験はロットリリースの手順で前後を逆転できない。まず界面試験で接合基盤の成立を確認し、次に変形試験で追従性を評価する。クロスカット報告 1 枚だけで曲げ条件のロットをリリースするのは、調達側にも供給側にも及ぶ契約リスクである。曲げ条件のリリースでは、界面と変形の両報告をロット番号と時刻で相互参照しておくべきである。

| 次元 | 変形系(杯突/曲げ/T-bend) | 界面系(クロスカット/プルオフ) | 報告項目の差異 |
|---|---|---|---|
| 判定対象 | 塗膜本体が下地に追随して変形する能力 | 塗膜と下地または層間の接合強度 | 変形系は軸径または深さを記録、界面系は等級または MPa を記録 |
| 荷重速度 | 静的または約定時間で完了 | 静的 | いずれも速度または時間を書く |
| 損傷位置 | 塗膜内割れ、ふくらみ頂部 | 界面、目切り交差部 | 損傷位置は写真で記録保存 |
| リリース順序 | 界面の結論成立後に実施 | 先行 | 二シリーズの先後と関連ロット番号を明記 |
十、状態調節・経時・測定時点
変形型試験の試験方法規格は、状態調節を環境規格(GB 9278 / ISO 3270:1984)と試験板作製・Film Thickness測定規格(ISO 1514、ISO 2808、ISO 1513、ISO 15528)へ外部参照させている。標準大気は通常23 ℃ ± 2 ℃、相対Humidity 50 % ± 5 %。版の落差に注意。GB/T 9753-2007 と GB/T 6742-2007 が引用するのは ISO 2808:1997 と ISO 1513:1992 世代の本文であり、ISO 2808 の現行版は 2019 年発行(ぬれ膜・乾膜・未硬化パウダー塗料をカバーし、粗面付録 B、木質下地付録 C を含む)。落錘側の ISO 6272-1:2011 は前版に対し相対Humidityの規定を取りやめ、Humidityを記録した上で状態調節後の試験完了時間を限定する方式へ変更した。Film Thickness規格は一世代違えば許容差も違う。同一ロットのデータで異なる世代の引用文書を混在させれば、Film Thickness測定試験方法と状態調節の許容差が一致しなくなる。見積段階で引用文書の年份まで協定別紙に固定しておくのがSafetyである。この世代差は年跨ぎ契約で特に目立つ。
経時の影響は二点に集中する。其一、残留溶剤とフラッシュ不足は曲げや陥没時に「白化・ブツブツ・端部剥離」として現れ、硬化不足の変形損傷と判別しにくい。判読はプロセスウィンドウを優先すること——溶剤閉じ込めの機序とフラッシュウィンドウは ピンホールとブローティング:溶剤閉じ込めとフラッシュウィンドウ に詳述。其二、振り子減衰は硬化タイムラインに沿って継続的にドリフトし、作製後時間を書かない単回読み取りは傾向にしか使えない。ロットリリースは「作製後 7 d」または「硬化ライン輸出 + x h」のどちらか一方に固定し協定に書くのが望ましい。二つのグレードを同一ロットで混ぜない。現場と実験室の状態調節条件が一致しない場合、報告書には二組の温Humidityを並記する。二組の値の併記自体が報告情報の一部になる。
受入レベルのFilm Thickness・ピンホール・見逃し判定は、本稿の変形判定基準と 塗装プロジェクト受入規範 に並んで登場する。前者は現場納品を、後者は実験室の追従性を管理する。二組の基準を同時に引用するなら、ロット番号・Film Thickness基準・状態調節条件を一致させること。一致しなければ二つの報告書は異なる塗装条件を記述したことになる。これは突合の手間を省くための前提でもある。
十一、主要データ一覧(すべて単位または規格番号付き)
- 杯突パンチ:半球、直径 20 mm。移動速度 0.1 mm/s~0.3 mm/s。球面センターの型軸ずれ 0.1 mm 以内(ISO 1520:2006 / GB/T 9753-2007)。報告書の冒頭にも同じ一式のパラメータを引用する。
- 杯突試験板:厚さ 0.3 mm~1.25 mm、一辺 70 mm 以上。ダイ内径 約 27 mm・外径 約 55 mm、押さえリング内径 約 33 mm(公開機器資料の値)。嵌合寸法が違えば、報告された深さはDirect比較できない。
- 円柱軸曲げⅠ型軸径:2、3、4、5、6、8、10、12、16、20、25、32 mm の全 12 段、公差 ±0.1 mm。軸と座板の間隔 (0.55 ± 0.05) mm(EN ISO 1519)。軸径段と公差は報告に併記する。
- 板厚上限:Ⅰ型は 0.3 mm 以下、Ⅱ型は 1.0 mm 以下。同一塗膜で二種の器具の結果は類似、特定製品では通常一方のみ(ISO 1519:2011)。両結果を重ねて比較はしない。
- ASTM D522 Method B:曲げ時間 1.5 s~5 s で買売間で取り決め。軸径 6 段は 25、19、12.7、9.5、6.4、3.2 mm。表 1 伸び率 3.3 %~28.0 %(1 mil 塗膜、0.8 mm コールドロール板)。換算は Method B の枠内でのみ引用する。
- Film Thickness補正:表 2 係数 0.21~1.40(mil 当たり)、1 mil = 25 µm。3.2 mm 段の補正 1.40、25 mm 段の補正 0.21。
- König 振り子:200 g ± 0.2 g、球径 5 mm、周期 1.4 s ± 0.02 s、読み取り 6°~3°、ガラス基準 250 s ± 10 s。Persoz 振り子:500 g ± 0.1 g、球径 8 mm、周期 1 s、読み取り 12°~4°、ガラス基準 430 s ± 10 s。読み取りと基準値はいずれも校正チェーンに属し、ガラス板の基準値は機器状態の確認専用である。
- 振り子の版:ISO 1522 現行は 2022 版。GB/T 1730-2007 は ISO 1522:1998 準拠。杯突と曲げの国家規格採用版も国際現行版より一世代古い(GB/T 6742-2007 は ISO 1519:2002 対応)。契約では年付きで書き切る。
- 状態調節:標準大気 23 ℃ ± 2 ℃、相対Humidity 50 % ± 5 %(GB 9278 / ISO 3270:1984)。ISO 6272-1:2011 以降、Humidityは記録値に変更され、調節後の試験完了時間も限定。現場と実験室の温Humidityは二組並記する。
- 並行試験:EN ISO 1520:2006 は 2001 年版に対し 3 回から 2 回へ。引用文書の版差は ISO 2808:2019(現行)と ISO 2808:1997(国家規格の準拠版)の差として現れる。
十二、生産ラインでの低コスト判読:代替経路は傾向と来料スクリーニングのみ
カップ試験機や標準軸棒が無い場合、現場では三つの代替試験方法がよく使われる。既知直径の鉄筋・軸棒一式による簡易曲げ、試験板を二つ折りにして目視+ルーペ観察、先にクロスカットしてから曲げて切れ目の拡大を見る試験方法。三つの価値は「明らかに脆い」「明らかに靭い」を素早く分離する点にあり、来料スクリーニング・ロット傾向・異常の早期警報に使う。限界も明確で、荷重条件が非管理(速度・曲率・クランプ方式はいずれも規格の値に書けない)、観察尺度が人間に依存するため、リリース根拠にできず対外技術協定にも書くべきでない。来料スクリーニングとしては明白な不合格ロットを工事に入れる前に止められるが、実験室データの代替にはならない。
| 現場のやり方 | 何を読み取れるか | 何を読み取れないか | 必須記録要素 |
|---|---|---|---|
| 簡易軸棒曲げ | 明らかな脆性、ロット間のずれ | 軸径下限と裁定可能な結論 | 軸棒実測直径、曲げ時間、観察倍率 |
| 二つ折り後目視+ルーペ | マクロ割れと白化 | 微細割れ、界面剥離の発生初期 | 板厚、折り回数、照明条件 |
| クロスカット後の曲げ | 界面と変形の重ね損傷 | 密着と追従性への単独帰属 | クロスカット等級、曲げ軸径(非標準段は注記) |
| 現場非破壊試験支援 | Film Thickness、欠陥、層間剥離 | 追従性そのもの | 機器型番と校正有効期、試験方法は塗膜非破壊試験参照 |
代替経路と実験室データの偏差の大きさは、検証可能な公開出典が無い限り「経験判読・定量化基準なし」と表記するほかない。定量が必要なら、前出の試験方法規格で第三者再試験に委託するか、双方で比較試験を取り決める。この表記そのものが契約文書の構成要素であり、ラインのスクリーニング記録が合格証明として使われることを防ぐ。協定ではスクリーニングと実験室を二層管理として線を引いて分けて書く。
十三、よくある質問 FAQ
質問 1:顧客が「杯突 6 mm で割れなし」を要求、見積前にどれを確認すべきか?
四項目を確認する。パンチ直径と荷重速度(20 mm、0.1 mm/s~0.3 mm/s の実取り値)、下地等級と板厚(0.3 mm か 1.25 mm かで大差)、判定方法が「規定深さの合格/不合格」か「段階的に深さが増し臨界深さを得る」か、観察倍率と並行試験回数(2006 年版の値は 2 回)。四項目のいずれかが異なれば「6 mm」は同一要求ではない。本文の一文より技術協定別紙に書く方が後日楽である。四項目を揃えて初めて「6 mm」がただ一つの試験条件になる。
質問 2:同一塗装系が 2 mm 軸で合格、1 mm 軸で割れ、不合格か?
協定が「D = 2 mm 合格」を取り決めたのか「段階的に割れが出た最初の軸径を求める」かに依存する。ISO 1519 の二モードは結論の表現が異なる。前者は go/no-go で「合格」を得る。後者は段階試験で「割れが出た最初の軸径」を報告し、結果は「D = 1 mm で初割れ」と書くのであり、漠然とした「合格/不合格」ではない。二つの表現を混在させるのは受入紛争の半分を占め、残りは下地板厚と実測Film Thicknessの未記載である。協定の起草段階で、どちらの表現を使うかを一文で決めておけばよい。
質問 3:杯突と円柱軸曲げ、どちらか一方だけでよいか?
使用中の変形方式による。稜線曲げ・ロール成形・筐体端折りのように一軸曲げ主体の使用条件は円柱軸曲げ(必要なら T-bend または円すい軸曲げを追加)。金型絞り・R 深絞り・ふくらみ系の多方向張出成形は杯突。応力状態が異なり、規格序文は相互補完の独立試験方法とし換算しない。両者の合否は契約上の別々の行に並べる。ワークが曲げと張出の双方を経るなら両方測定し、同一ロット・同一Film Thickness条件で測定すること。そうして初めて二つの結論が相互に検証可能な一本の受入となる。
質問 4:振り子減衰時間は曲げ試験の代用になるか?
ならない。振り子は粘弾性減衰(König 6°~3°、Persoz 12°~4°)を読み、曲げは耐割れと耐剥離を読む。物理量も損傷モードも異なる。減衰時間が大きくても 2 mm 軸で割れる塗膜(硬く脆い)があれば、減衰が低くても割れない塗膜(軟らかく靭い)もある。顧客が「Hardness」を要求するなら、試験方法と読み取りウィンドウを併記し、圧痕法(GB/T 9275)・鉛筆法(ISO 15184)と相互換算できないことを注記すること。硬く脆い系と軟らかい系の両極端は、減衰時間だけでは区別できない。二試験は別の問いに答えるものであり、置換は成立しない。
質問 5:Film Thicknessを 25 µm から 60 µm へ変更、変形結論は再試験が必要か?
再試験が必要。Film Thicknessは判定基準の一部である。ASTM D522 の表 2 補正係数は mil(25 µm)ごとに加えられ、小軸径段(3.2 mm)の係数は 1.40 に達し、Film Thicknessが塗膜の実ひずみに与える影響がここ数値から大きいことがわかる。厚膜は杯突ふくらみ頂部でより大きな引張を受け、割れの傾向は通常低下でなく上昇する。同一ロット番号でFilm Thicknessを変えれば試験条件を変えることになり、原判結は外挿できない。見積・技術協定には「Film Thicknessレンジ+対応判定基準」を対で書くこと。レンジ指定は、そのままではレンジ内の他のFilm Thicknessをカバーしない。
質問 6:下地がアルミ板でコールドロール板より一段差、塗料の不出来か?
必ずしもそうでない。アルミは軟らかく弾性率が低く、曲げ時の自己変形モードが鋼と異なるため、「塗膜が割れていない」と「下地が先に降伏」を分離判定する。10 倍ルーペで割れが塗膜内にだけあるを確認し、必要なら断面観察か染色浸透を行い、同時に無塗装板(未塗装の同ロットアルミ板へ同一曲げ)を追加試験する。無塗装板に降伏痕があれば、変形試験の結論は「荷重条件不成立」へ後退し、より厚い・より硬い試験板へ変更して再実施する。下地の関与を切り離して初めて、塗膜側の結論が使える。
質問 7:報告書に状態調節時間を記述すべきか?書かなければ何が起きるか?
温Humidityと調節時間(標準大気 23 ℃ ± 2 ℃、50 % ± 5 % RH、GB 9278 / ISO 3270:1984 参照)、さらに作製後経過と測定時点を書くこと。これらの項目が欠ければ、データは社内傾向にのみ使える。溶剤滞留と硬化未完了が曲げと減衰の結論をドリフトさせるため。落錘法は ISO 6272-1:2011 以降、Humidity記録と調節後の限定時間内完了も要求する。対外提出前にこの四項目を揃えるのは、低コストの紛争予防である。四つの欄が欠ければ、データの工場間再利用の機会を失う。四項目とは温Humidity、調節時間、作製後経時、測定時点である。
質問 8:EU または北米市場へ納品、試験方法の版をどう整合するか?
三つのやり方。其一、技術協定で試験方法と版を明示(例「ISO 1519:2011」または「GB/T 6742-2007」)し、両者の採用年差を説明。其二、顧客が ASTM を指定するなら Method A または B に従い、1.5 s~5 s の約定時間と肉眼判定を明記。其三、同一ロットの二版対照データを保持し、工場間再確認に使う。中国製造業の輸出取引が EXW または FOB 条件なら、試験試験方法と判定基準は技術別紙の構成要素であり、契約別紙には試験方法名・版・主要パラメータをセットで入れ、版年份を固定して納品後の新版再判定を避ける。この版の固定は杯突・曲げ・振り子の三試験方法に等しくあてはまる。
十四、参考資料と口径の説明
本稿が引用する試験方法規格と現行版の口径は次の通り。ISO 1520:2006「ペイント・ニス——杯突試験」(GB/T 9753-2007 対応、等価採用、2007-09-11 発行・2008-04-01 実施、GB/T 9753-1988 を代替)。代替関係まで含めて記録するのが引用の作法である。ISO 1519:2011「ペイント・ニス——曲げ試験(円柱軸)」(GB/T 6742-2007 は ISO 1519:2002 を等価採用、2023-12-28 の再審査結論は有効継続)。ISO 1522:2022「ペイント・ニス——振り子減衰試験」(GB/T 1730-2007 は ISO 1522:1998 を等価採用)。ISO 6860:2006(円すい軸)、ISO 17132:2007(T-bend、GB/T 30791-2014・GB/T 11185-2009 対応)。ISO 6272-1:2011 と ISO 6272-2(落錘式急速変形、GB/T 1732-2020 対応、GB/T 1732-1993 を代替)。
支援的引用文書:ISO 1514:2016(標準試験板)、ISO 2808:2019(Film Thickness測定、ぬれ膜・乾膜・未硬化パウダーをカバーし、粗面と木質下地の付録を含む)、ISO 1513(試験観察と試料調製)、ISO 15528(サンプリング)、ISO 3270:1984(状態調節と試験の温Humidity、GB 9278-1988 対応)、ISO 2409(クロスカット、GB/T 9286-2021 対応)、ISO 4624 と GB/T 5210(プルオフ密着)。これらの支持規格は、判定条件のうちFilm Thickness・試料調製・サンプリングのばらつきを裏側で押さえる役割を持つ。
数値口径の説明:ASTM D522 の表 1・表 2 の伸び率と補正係数、外層ひずみ式 100 t/(D+t) と標準本文の計算例(1/32 in 板を 1/8 in 軸で約 20 %)は公開規格本文による。杯突器具のダイと押さえリング寸法、0.2 mm/s 定速度の記述は機器メーカーの公開技術資料によるもので、「公開資料口径」に属し、正式裁定は同封技術文書と規格原文を優先する。数値の三層(規格本文・機器資料・メーカー間差)を分けて書くのが本稿の記法である。König と Persoz の振り子質量・球径・周期・振幅ウィンドウ・ガラス基準減衰時間は複数機器メーカー公開資料の共通口径であり、うちガラス基準時間はメーカー資料に 430 s ± 10 s と 430 s ± 15 s の二通りの表記が存在する。本稿は出現頻度の高い ±10 s を採用し、対外文書では使用機器の説明書を優先する。口径の段差を本文に書いたのは、工場間再測時にこの差が論点化するためである。
本稿で扱わない内容:材料側エリクセン杯突(GB/T 4156 / ISO 8490)は境界説明のみで判定細部を展開しない。ISO 6272 シリーズの落錘パラメータ、EN 13523 シリーズの coil 専用試験試験方法は本稿の範囲外。特定配合の変形指標の約束は示さず、すべての判定基準は買売双方の技術協定が取り決めた試験方法と版に準拠する。この境界の説明は、双方が塗膜の判定を板材成形に、あるいはその逆に適用してしまう事故を防ぐためである。
規格本文の正式引用は正規チャネルで取得し、約定版に従って実行すること。文中の「現行版」は検索時点(2026-11-14)の公開規格情報サービスの口径であり、発行・再審査状態が変化すれば公式発表を優先する。
十五、まとめ:試験方法と版を契約に書き込む方が、もう一度測るよりコストが低い
変形型試験の三経路は、それぞれ一つの具体的な的な質問に答える。杯突は「二軸張出でどの陥没深さまで割れないか」、円柱軸曲げは「どんな軸径までの一軸曲げで割れないか」、振り子減衰は「Surfaceの粘弾性減衰がどれだけ速いか」。三者を明記し、採用版を示し、Film Thicknessと下地を判定基準の一部として並べることは、調達文書と出荷検査の帳尻合わせの前提条件である。試験方法と版を一度契約に書き切る手間の方が、再試験一巡と紛争一巡より安い場合がほとんどである。「条件」を一頁で書き切れば、「再測」はたいてい省ける。
Last updated: 2026-11-14。本稿は Kexin New Materials (Guangdong) Co., Ltd.技術チームが整理し、対外署名は Kexin New Materials (Guangdong) Co., Ltd.。会社の商いは製造業顧客向け、供給は B2B、貿易条件は EXW または FOB に従い、特定塗装系の変形判定基準は双方の技術協定と約定試験方法版に準拠する。本稿が示すのは試験方法と判定基準の書き方であり、特定製品の合否結論そのものではない。