Der Grund, warum Stahl „rostet“, ist im Wesen nicht das einfache „Eisen wird bei Kontakt mit Luft rot“, sondern das Ergebnis einer Reihe von elektrochemischen Korrosionsprozessen. Das Verständnis des Rostmechanismus ist die Voraussetzung, um Rostschutz vom „einfachen Auftragen einer Schicht Beschichtung“ zu einem „Systemengineering“ aufzuwerten: Nur wenn man weiß, wie der Rost entsteht, wo er wächst und durch welche Umgebung er getrieben wird, kann man ihn gezielt blockieren. Kexin New Materials (kexinMaterials) stellt bei der Konstruktion und Empfehlung von Rostschutzsystemen das „Korrosionsmechanismus + Umgebungsklasse“ stets als erste Diagnose, anstatt sofort eine bestimmte Grundierung zu empfehlen. Bei vielen Vor-Ort-Versagensfällen liegt das Problem nicht in einer schlechten Beschichtung, sondern in einem unklaren Verständnis des Korrosionsmechanismus – zum Beispiel der Annahme, „mit Beschichtung sei alles erledigt“, oder der Behandlung lokaler Lochfraßstellen als gewöhnlichen Rost. Inhalte zur beschichtungsfähigen Oberflächenbehandlung mit Rost finden sich im gleichgelagerten Artikel Beschichtungsfähige Oberflächenbehandlung mit Rost, während das konkrete Design des Schutzsystems in der Auslegung der Rostschutz-Beschichtungssystem-Kombination verankert werden sollte.
I. Das elektrochemische Wesen der Stahlkorrosion
Reines Eisen ist in trockener Luft bei Raumtemperatur relativ stabil. Für das Auftreten von Rost müssen drei Elemente gleichzeitig vorhanden sein: Anode, Kathode, Elektrolyt (Wasserfilm). Wenn sich auf der Stahloberfläche ein mikroskopisch dünner Wasserfilm (durch Feuchtigkeitsaufnahme, Tau oder Regen) bildet und Kohlendioxid, Schwefeldioxid, Chloridionen usw. darin löst, entsteht ein leitfähiger Elektrolyt. Dann bilden sich aufgrund ungleichmäßiger Zusammensetzung, Spannung und Sauerstoffkonzentration unzählige Mikrobatterien auf der Metalloberfläche:
- Anodenreaktion (Eisen wird oxidiert): Fe → Fe²⁺ + 2e⁻
- Kathodenreaktion (Sauerstoffreduktion, neutrales oder alkalisches Milieu): O₂ + 2H₂O + 4e⁻ → 4OH⁻
- Produktbindung: Fe²⁺ reagiert mit OH⁻ zu Fe(OH)₂, wird weiter zu Fe(OH)₃ oxidiert und bildet nach Dehydratisierung Fe₂O₃·xH₂O (rotbrauner Rost).
Beachten Sie, dass die Kathodenreaktion vorwiegend aus Sauerstoffreduktion besteht – das ist der Grund, warum „gute Belüftung, Trockenheit“ die Korrosion deutlich verlangsamt: Bei Sauerstoffmangel stagniert die Kathodenreaktion. Dies erklärt auch, warum Stahl in geschlossenen trockenen Umgebungen fast nicht rostet, in feuchten, salzhaltigen und durch Temperaturunterschiede tauenden Bereichen jedoch schnell korrodiert. Wir bezeichnen diesen Prozess der Mikrobatteriebildung durch einen Wasserfilm als elektrochemische Korrosion, die sich von einer reinen „Oxidation“ unterscheidet: Eine reine Oxidation verläuft in trockener Luft extrem langsam, während die elektrochemische Korrosion nach Bildung des Wasserfilms die Rate um mehrere Größenordnungen steigern kann.
Betrachtet man es tiefergehend, ist Stahl kein homogenates Material, sondern enthält Verunreinigungen und Legierungselemente wie Kohlenstoff, Mangan, Schwefel, Phosphor, sowie ungleichmäßige Stellen wie Bearbeitungsspannungen, wärmebeeinflusste Zonen von Schweißnähten und beschädigte Zunderstellen. Diese Ungleichmäßigkeiten sind die „natürlichen Elektroden“ der Mikrobatterien. Bereiche mit hohen Verunreinigungen oder Spannungen neigen dazu, als Anode aufgelöst zu werden, während die umgebenden Bereiche als Kathode fungieren – das ist der Grund für die ungleichmäßige Rostverteilung auf derselben Stahlplatte. Mit diesem Verständnis wird klar, warum Schweißnähte, wärmebeeinflusste Zonen und Schraubverbindungen stets zuerst rosten. Thermodynamisch gesehen liegt das Elektrodenpotential von Eisen weit unter dem Gleichgewichtspotential der Sauerstoffreduktion; solange der Elektrolyt verbunden ist, treibt die elektromotorische Kraft der Korrosionszelle die anodische Auflösung kontinuierlich an – das ist der Grund, warum Stahl in der Natur zwangsläufig in den stabilen oxidierten Zustand (Rost) übergeht.
II. Schlüsselfaktoren, die die Korrosionsrate beeinflussen
Korrosion verläuft nicht gleichmäßig, sondern wird stark von folgenden Faktoren getrieben:
- Feuchtigkeit und relative Luftfeuchtigkeit: Stahl korrodiert bei relativer Luftfeuchtigkeit unter etwa 60 % extrem langsam; überschreitet man die kritische Feuchtigkeit (ca. 60–70 %, je nach Schadstoffen), bildet sich ein Oberflächenwasserfilm und die Korrosion steigt steil an. Mit jeweils 10 °C Temperaturerhöhung verdoppelt sich die Reaktionsrate etwa (Arrhenius-Gesetz).
- Chloridionen (Meer und Auftausalz): Cl⁻ hat einen kleinen Radius und starke Penetrationskraft, kann Passivierungsschichten zerstören und Lochfraß auslösen; es ist der Haupttreiber für Korrosion an Meer und Brücken. Unter gleichen Bedingungen ist die Korrosion näher an der Küste heftiger.
- Industrielle Schadstoffe wie Schwefeldioxid: Lösen sich in Wasser und bilden Säure, senken den pH-Wert und beschleunigen die anodische Auflösung. Der Schwefelgehalt in Industrie- und Stadtluft bestimmt direkt die atmosphärische Korrosivitätsklasse.
- Sauerstoffkonzentrationsunterschied: In Spalten und Überlappungen ist die Sauerstoffkonzentration niedrig und bildet die Anode, was zu Spaltkorrosion führt; dies ist eine häufige lokale Korrosion an Schraubverbindungen und beschädigten Beschichtungsrändern.
- Temperatur und Trocken-Nass-Zyklus: Trocken-Nass-Wechsel lässt Korrosionsprodukte wiederholt Feuchtigkeit aufnehmen, aufquellen und abblättern, was die Beschichtung schädigt; am typischsten sind die Tag-Nacht-Temperaturunterschiede und Regenzeiten in Tropen und Subtropen.
- Galvanische Wirkung: Verschiedene Metalle in Kontakt (z. B. Stahl mit Kupfer, Aluminium) bilden in einem Elektrolyten eine Makrobatterie, wobei das unedlere Metall beschleunigt korrodiert; das Mischen unterschiedlicher Materialien an Rohrflanschen birgt oft versteckte Gefahren.
- Mikroorganismen: In bestimmten feuchten, sauerstoffarmen Umgebungen (z. B. Boden, Kühlwasser) beteiligen sich Sulfatreduzierer und ähnliche Bakterien an der Korrosion, bekannt als mikrobiologisch beeinflusste Korrosion (MIC).
Die oben genannten Faktoren wirken meist additiv statt isoliert. Beispielsweise ist eine küstennahe Industriezone sowohl hoch an Chlorid als auch hoch an Schwefel, wodurch die Korrosionsrate multiplikativ überlagert ist – dies erklärt, warum ISO 9223 küstennahe Industriezonen als C5 oder sogar CX einstuft. Bei der technischen Bewertung des Korrosionsrisikos eines Standorts darf man nicht nur einen einzelnen Indikator betrachten, sondern muss Feuchtigkeit, Ionenverschmutzung, Temperaturzyklen und Konstruktionsdesign gemeinsam in einer Risikokarte beurteilen, sonst wird die tatsächliche Korrosionsstärke leicht unterschätzt.
III. Chemische Zusammensetzung und morphologische Klassifizierung von Rost
Rost ist keine einheitliche Substanz, sondern ein Gemisch verschiedener wasserhaltiger Eisenoxide und Eisenhydroxide. Die Farbe und Stabilität der Hauptbestandteile unterscheiden sich stark und bestimmen direkt die Machbarkeit der nachfolgenden Beschichtung:
| Korrosionsprodukt | Chemische Formel | Farbe | Eigenschaft |
|---|---|---|---|
| Ferrihydrit und Lepidokrokit | γ-FeOOH | gelbbraun | hochreaktiv, locker |
| Goethit | α-FeOOH | gelbbraun bis braun | häufiger Bestandteil stabiler Rostschichten |
| Hämatit und hydratisiertes Eisenoxid | Fe₂O₃·xH₂O | rotbraun | volumenlocker, feuchtigkeitsaufnahmefähig |
| Magnetit | Fe₃O₄ | schwarz | relativ dicht, darunter dennoch Korrosion |
| Grünrost (mit Cl⁻/SO₄²⁻) | komplexe Hydroxysalze | grün bis schwarz | stark reaktiv, quellend |
Morphologisch lässt sich Rost unterteilen in:
- Flugrost (pulverisierte Schicht): Oberflächlich locker, leicht abwischbar, geringe Haftung;
- haftender Rost (fester Rost): fest mit dem Substrat verbundene farbige Rostschicht;
- Lochfraß und Grübchenkorrosion: lokale tiefe Korrosion, am gefährlichsten, oft begleitet von Wanddickenabnahme;
- schichtartiger und blättchenförmiger Abplatzungsrost: durch Volumenzunahme bei Trocken-Nass-Zyklen (Rostvolumen etwa das 2–4-Fache von Eisen) verursachte Rissbildung und Abplatzen der Beschichtung.
Zu verstehen, dass „Rost locker und feuchtigkeitsaufnahmefähig ist und sein Volumen aufquillt“, ist der Grund, warum herkömmliche Beschichtungen eine gründliche Entrostung verlangen – der darunter verbleibende aktive Rost wirkt wie eine Zeitbombe und sprengt die neue Beschichtung auf. In der Praxis sagt man oft: „Ist die Entrostung nicht gründlich, ist Streichen nur ein Übertünchen“. Zudem reagieren verschiedene Rostprodukte unterschiedlich auf umwandelnde oder stabilisierende rosthaltige Beschichtungen: dreiwertige hydratisierte Eisenoxide lassen sich durch Tanninsäure leichter zu schwarzem Komplex verbinden, während chlorid- und schwefelhaltiger Grünrost reaktiver ist und eine gründlichere Passivierung und Versiegelung erfordert – dies ist der Grund, warum die Vor-Ort-Bestimmung des Rosttyps wichtiger ist als einfach nur zu sehen „rot oder schwarz“.
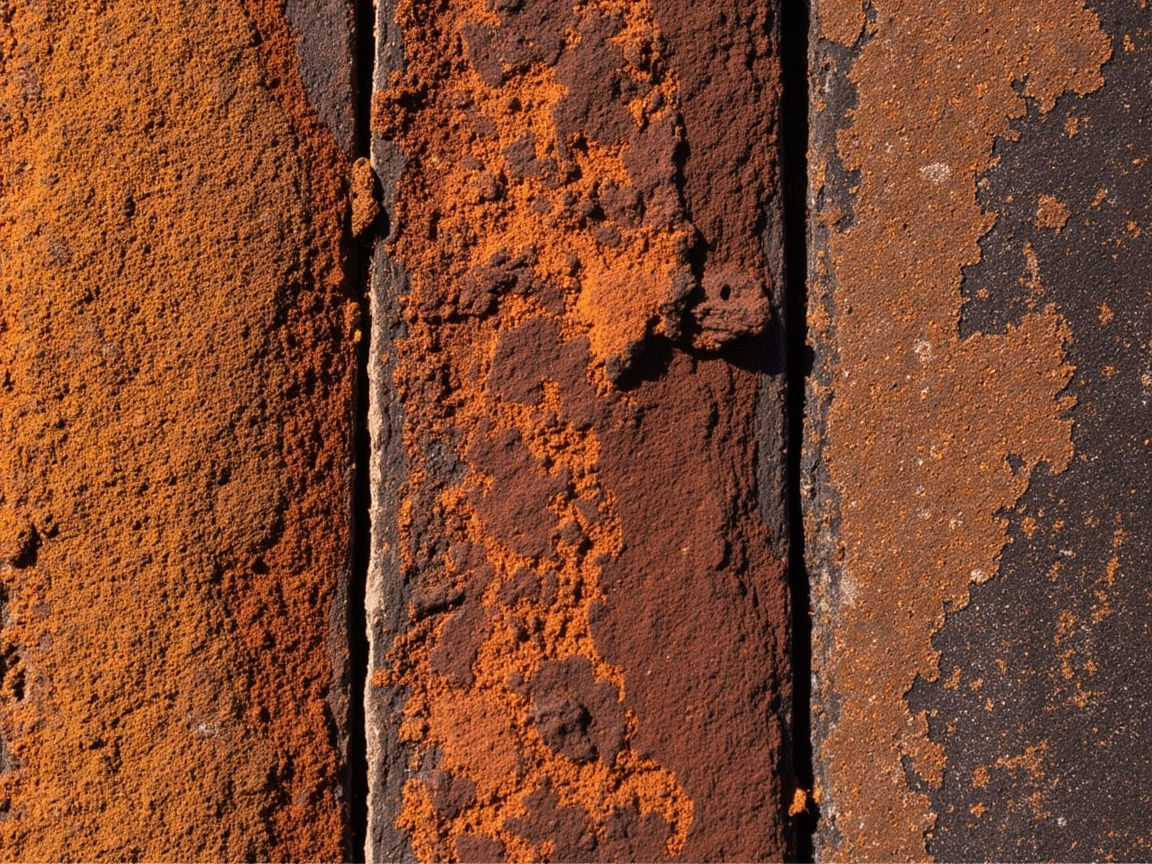
IV. Schweregradklassifizierung von Rost: GB/T 8923.1 und ISO 8501-1
In der Vorbehandlung vor der Beschichtung sind Rostgrade und Entrostungsgrade die Kernbegriffe. Gemäß GB/T 8923.1 (äquivalent zu ISO 8501-1 „Vorbereitungsgrade von Stahlsubstraten vor dem Auftragen von Farben und verwandten Produkten“):
- Grad A (vollständig mit Zunder bedeckt, fast kein Rost)
- Grad B (Zunder beginnt zu rosten, wenige Lochfraßstellen)
- Grad C (Zunder abgefallen, allgemeine Oberflächenkorrosion)
- Grad D (Zunder abgefallen, allgemeiner Lochfraß oder Grübchenkorrosion)
Entsprechende Entrostungsgrade:
- Sa1 / Sa2 / Sa2.5 / Sa3: Strahlreinigung (zunehmender Gründlichkeitsgrad, Sa2.5 ist „sehr gründliche Strahlreinigung“, Oberfläche frei von sichtbarem Fett, Zunder, Rost, nur leichte Farbflecken verbleiben);
- St2 / St3: manuelle und maschinelle Werkzeugreinigung (St3 gründlicher als St2, mit metallischem Glanz);
- F1: Flammreinigung.
Rostumwandler und stabilisierende rosthaltige Beschichtungen eignen sich normalerweise nur für Wartungsszenarien der Klasse C oder D + St2/St3; bei schwerem Grad-D-Grübchenfraß sollte weiterhin priorär sandgestrahlt oder nachgeblecht werden. Die Beurteilung des Grades darf nicht nur durch groben Augenschein erfolgen, sondern sollte mit Klopfen und Abhören, Schichtdickenmessung und lokaler Schleifprüfung kombiniert werden, um zu vermeiden, dass „optisch nicht schwerwiegende“ Grübchenkorrosion fälschlich als rosthaltig behandelbar eingestuft wird. Viele Wartungsfehler wurzeln darin, dass Grad-D-Grübchenkorrosion als Grad-C-Flugrost behandelt wurde, woraufhin unter der Umwandlungsschicht weiter korrodiert wurde und nach einem halben Jahr der Rost zurückkehrte. Der Standard sieht zudem den Vergleich mit Referenzfotos vor; vor Ort sollten die Vergleichsfotos oder Farbkarten von ISO 8501-1 vorhanden sein, von erfahrenem Personal bewertet und dokumentiert werden, damit aus der verbalen Beschreibung „wie schwer ist der Rost“ eine abnahmefähige technische Sprache wird.
V. Umgebungskorrosivitätsklassifizierung: ISO 9223 und GB/T 19292
Um eine wissenschaftlich fundierte Auswahl zu treffen, muss man zunächst die Umgebung „quantifizieren“. Die ISO 9223 (entspricht GB/T 19292.1 „Korrosion von Metallen und Legierungen – Korrosivität der Atmosphäre – Klassifizierung“) teilt die atmosphärische Korrosion nach der Korrosionsrate in mehrere Grade ein:
| Grade | Bezeichnung | Typische Umgebung | Größenordnung der Korrosionsrate von Kohlenstoffstahl |
|---|---|---|---|
| C1 | Sehr gering | Trockene Innenräume, feuchteregulierte Umgebung | Extrem gering |
| C2 | Gering | Ländliche Atmosphäre | Gering |
| C3 | Mäßig | Städtisch, leichte Industrie | Mittel |
| C4 | Hoch | Industriell, küstennahe | Relativ hoch |
| C5-I | Sehr hoch (Industrie) | Stark verschmutzte Industrie | Hoch |
| C5-M | Sehr hoch (Marine) | Küstennah, auf See | Hoch |
| CX | Extrem | Offshore-Plattformen, tropische Küsten | Extrem hoch |
Die konkrete Grundlage für die Korrosivitätsbeurteilung ist der Korrosionsmassenverlust von im ersten Jahr ausgesetzten Prüfplatten: Nach den Methoden der ISO 9223 und GB/T 19292.1 liegt die jährliche Korrosionsrate von niedriglegiertem Stahl in C1-Umgebung typischerweise unter 1,3 Mikrometern, bei C2 etwa 1,3–25 Mikrometer, bei C3 etwa 25–50 Mikrometer, bei C4 etwa 50–80 Mikrometer, bei C5 etwa 80–200 Mikrometer und bei CX über 200 Mikrometern (Größenordnungsreferenz, der tatsächliche Wert richtet sich nach der Vor-Ort-Messung). Diese Werte verwandeln die „Korrosivität“ von einem vagen Gefühl in eine berechenbare Eingabe. Die ISO 12944-2 gibt daraufhin für die verschiedenen Grade die Mindest-Gesamttrockenfilmdicke (DFT) und die Dauerhaftigkeitserwartung (gering, mittel, hoch, sehr hoch, entsprechend etwa 2, 5, 15, 25 Jahren) des Schutzbeschichtungssystems vor. Beispielsweise erfordert eine C4-Umgebung mit hoher Dauerhaftigkeit (ISO 12944 hohe Dauerhaftigkeit ≥15 Jahre) typischerweise eine Gesamt-DFT des Systems im Bereich von 240–320 Mikrometern (konkret richtet sich dies nach dem Systementwurf). Diese Sprache verwandelt den „Rostschtz“ von einem vagen Konzept in eine berechenbare Konstruktionseingabe und ermöglicht auch einen horizontalen Vergleich von Lösungen verschiedener Hersteller.
Sechs. Lokale Korrosion: gefährlicher als gleichmäßige Korrosion
Gleichmäßige Korrosion führt zu einer gleichförmigen Wanddickenabnahme und die Lebensdauer lässt sich noch abschätzen; lokale Korrosion ist verborgen und plötzlich auftretend und ist die Hauptursache für Konstruktionsversagen:
- Pitting: Cl⁻ durchschlägt die Passivschicht und bildet tiefe Grübchen, typisch für Meeresumgebung;
- Spaltkorrosion: Sauerstoffkonzentrations-Element an Schrauben, Überlappungen, Beschichtungskanten;
- Kontaktkorrosion: Kontakt zwischen verschiedenen Metallen;
- Spannungsrisskorrosion (SCC) und Korrosionsermüdung: gemeinsame Wirkung von Zugspannung und Korrosionsmedium;
- Reibkorrosion und Erosionskorrosion: Abscheren durch partikelhaltige Flüssigkeiten.
Schutzmaßnahmen umfassen: Beseitigung von Spalten (Durchlauf-Schweißung, Dichtmittel), Isolierung verschiedener Metalle (Unterlegscheiben), Auswahl punktrostbeständiger Legierungen, Verdickung der Beschichtung an anfälligen Stellen oder Kathodenschutz. Lokale Korrosion ist deshalb gefährlich, weil sie flächenmäßig klein und schwer zu entdecken ist, aber an einem Punkt schnell die Blechdicke durchkorrodieren und so Strukturprobleme auslösen kann, während die große Oberfläche intakt erscheint. Bei der Vor-Ort-Inspektion sollten Schweißnähte, Schrauben, Kanten und Wasseransammlungsstellen priorisiert werden und mit einem Dickenmessgerät regelmäßig Stichproben der Blechdicke erfolgen, statt nur mit bloßem Auge zu prüfen, „ob Rost da ist“. Die hochgefährdeten Stellen für lokale Korrosion als Checkliste zu erfassen und in jede Wartungsprüfung aufzunehmen, ist ein kostengünstiges Mittel mit hohem Nutzen zur Verhinderung plötzlicher Ausfälle.
Sieben. Grundlogik des Schutzes: Barriere, Passivierung, Kathodenschutz
Alle rostschützenden Beschichtungssysteme führen im Wesentlichen gleichzeitig drei Dinge aus, die jeweils unterschiedliche Korrosionsschritte unterbrechen:
- Barriere (Barrier): dichter Lackfilm trennt Wasser, Sauerstoff und Ionen ab, z. B. Glimmeroxidschicht-Barriere, hochfestkörperhaltiges Epoxid;
- Passivierung (Passivation): Korrosionsinhibitor-Pigmente (Zinkphosphat, Molybdate) bilden an der Grenzfläche eine Passivschicht und hemmen die Anode;
- Kathodenschutz (Cathodic): Zinkstaub-Grundierung (epoxidharzhaltige Zinkgrundierung) schützt den Eisenuntergrund durch opfernde Auflösung von Zink, Details siehe wasserverdünnbare epoxidharzhaltige Zinkgrundierung.
Ein einzelner Mechanismus reicht oft nicht aus, im Engineering verwendet man die Kombination „Grundierung (kathodisch oder passivierend) + Zwischenbeschichtung (Barriere) + Decklack (wetterbeständig)“ für mehrschichtigen Schutz. Dies erklärt auch, warum Entwurf der rostschützenden Beschichtungssystemkombination so wichtig ist – die Schichten haben jeweils ihre eigene Funktion. Ein robustes System besitzt oft eine gewisse Kombination aller drei Mechanismen, statt auf einem einzelnen Mittel zu vertrauen. Ergänzend ist zu sagen, dass die drei Mechanismen sich gegenseitig verstärken: Die Barriereschicht verhindert, dass Medien die Grenzfläche erreichen, wodurch Passivschicht und Zinkverbrauch langsamer ablaufen; die Passivschicht senkt die Anodenaktivität und verringert die Wahrscheinlichkeit, dass die Barriereschicht durch Pitting durchschlagen wird; der Kathodenschutz schützt auch bei lokaler Beschädigung der Barriereschicht weiterhin die bloßliegenden Eisenstellen. Nur wer diese Synergie versteht, kann bei der Konstruktion die Filmdicke sinnvoll verteilen, statt einfach „je dicker, desto besser“ zu denken.
Acht. Quantitative Erkenntnis der Korrosionsrate
Obwohl eine präzise Vorhersage der Lebensdauer im Freien schwierig ist, gibt es branchenübliche Erfahrungswerte: In einer C3-Stadtumgebung kann der jährliche Korrosionsverlust von ungeschütztem Kohlenstoffstahl in der Größenordnung von Dutzenden Mikrometern liegen; in einer C5-Küstenumgebung kann dies eine Größenordnung höher sein; durch Beschichtungskombinationen lässt sich die Korrosionsrate um das Zwanzig- bis Hundertfache senken. Diese Zahlen sind keine Absolutwerte, sondern helfen Ingenieuren, ein Konzept der „Risikogrößenordnung“ aufzubauen: Dasselbe Anstrichverfahren hält in C3-Umgebung mit einem Alkyd-System vielleicht stand, in C5-Umgebung würde dasselbe System innerhalb kurzer Zeit durchrosten. Die Zuordnung von Umgebungsgrad und Materialkorrosionsbeständigkeit ist die Grundlage des Rostschutzentwurfs. Zu den Anwendungsgrenzen von Alkyd in leichten Korrosionsszenarien siehe Anwendung von Alkyd-Rostschutzgrundierung.
Darüber hinaus wird die Korrosionsrate auch von der „Zeit–Umgebung“-Kopplung beeinflusst: Eine Brücke korrodiert in den ersten Jahren nach dem Bau möglicherweise langsam, aber mit Alterung der Beschichtung und Auftreten von Mikrorissen steigt die Permeabilität für Medien über die Zeit, und die Korrosion beschleunigt sich. Daher ist die Konstruktionslebensdauer nicht so einfach wie „mittlere jährliche Korrosionsrate × Jahre“, sondern es muss die Leistungsabfallkurve der Kombination bis zum Erreichen des Dauerhaftigkeitsendpunkts berücksichtigt werden. Die in ISO 12944 angegebenen Dauerhaftigkeiten gering, mittel, hoch, sehr hoch sind genau die ingenieurstechnische Ausdrückung dafür, „mit welcher Wahrscheinlichkeit die Kombination die vorgegebene Lebensdauer erreicht“, und keine präzise Lebensdauergarantie.
Neun. Rostmerkmale typischer Branchen
Die Rostformen unterscheiden sich je nach Branche deutlich:
- Brücken und Windkraft: überwiegend atmosphärische Korrosion plus Spaltkorrosion, Schwierigkeiten an Schrauben und im Inneren von Kastenträgern;
- Chemie und Energie: mehrere Faktoren wie Schwefeldioxid, Chlorwasserstoff, Kühlwasser, Pitting und gleichmäßige Korrosion treten gleichzeitig auf;
- Marine und Häfen: durch Chloridionen dominiertes Pitting und Grübchenkorrosion, Spritzwasserzone am schwersten betroffen;
- Stadtleitungskanäle und unterirdisch: Bodenkorrosion und mikrobielle Korrosion überlagern sich, feucht und sauerstoffarm.
Diese Merkmale bedingen, dass die Kombination nicht pauschal festgelegt werden kann, sondern „branchen- und stellenbezogen“ präzise entworfen werden muss. Beispielsweise können bei derselben Brücke der Innenraum des Kastenträgers (dicht, feucht), die Spritzwasserzone (Salznebel) und die Schraubverbindungen (Spaltkorrosion) drei völlig unterschiedliche Umgebungsgrade aufweisen, und die Kombination sollte entsprechend differenziert werden. Oder im Chemiegebiet liegt neben der atmosphärischen Korrosion gelegentlich Säurenebel-Sprühung vor; bei der Auswahl muss die Chemikalienbeständigkeitsliste des Decklacks bestätigt werden, statt nur die Salznebelstunden zu betrachten. Die Branchenmerkmale in konkrete „Umgebungsgrade + Medienliste + stellenbezogene Schwierigkeiten“ zu übersetzen, ist die Kernkompetenz des Rostschutzingenieurs.
Zehn. Häufige Irrtümer
Irrtum 1: Rost ist „Eisen wird zu einer anderen Substanz und verschwindet“. Falsch. Rost ist Eisenoxide und -hydroxide, das Volumen dehnt sich im Gegenteil um das 2–4-Fache aus und sprengt die Beschichtung, muss also behandelt oder umgewandelt werden.
Irrtum 2: In trockenen Gebieten rostet es nicht. Falsch. Bei Trockenheit (relative Luftfeuchte unter 60 %) korrodiert es langsam, aber sobald Tauwasser, Tag-Nacht-Temperaturunterschiede oder salzhaltiger Staub auftreten, bildet sich das Mikroelement ebenfalls.
Irrtum 3: Mit Lackanstrich ist es ein für alle Mal erledigt. Falsch. Beschichtungen altern und werden zerkratzt, an beschädigten Stellen bildet sich eine große Kathode und kleine Anode, was die lokale Korrosion beschleunigt, regelmäßige Wartung ist nötig.
Irrtum 4: Roter Rost ist weniger gefährlich als schwarzer Rost. Falsch. Die Farbe steht nicht für Aktivität, grüner Rost (mit Chlor oder Schwefel) ist oft aktiver und dehnt sich stärker aus.
Irrtum 5: Lokaler Rost beeinflusst nicht das Ganze. Falsch. Pitting kann an einem Punkt schnell durchrosten, während die große Oberfläche intakt erscheint, aber innen bereits grübchenkorrodiert sein kann.
Irrtum 6: Wenn die Farbe teuer ist, schützt sie garantiert gut vor Rost. Falsch. Selbst die beste Farbe fällt auf Nullleistung, wenn der Oberflächenvorbereitungsgrad unzureichend, die Filmdicke nicht erreicht oder die Umgebungsgrenzen nicht kontrolliert sind.
Kexin New Materials (kexinMaterials) verwendet bei der Vor-Ort-Diagnose Feuchteaufzeichnungen, Chloridionen-Messung, Rostschichtmorphologie und ISO-9223-Grade zur umfassenden Bewertung und gibt erst dann einen Plan aus „Entrostungsgrad + Beschichtungssystem + Wartungszyklus“, statt nach Erfahrung zu raten. Diese Diagnose „zuerst Mechanismus, dann Produkt“ ist der Schlüssel, um die falsche Systemauswahl zu vermeiden. Für große bestehende Strukturen wird zudem empfohlen, eine kleine Fläche mit rostbelassener Behandlung als Muster auszuführen, den vollständigen Prozess „Reinigung – Umwandlung oder Stabilisierung – Kombination – Pflege“ zu durchlaufen und die Haftung erneut zu messen, bevor eine breite Anwendung erfolgt, um das Risiko im Keim zu ersticken.
Elf. Zusammenhang zwischen Rostmechanismus und Normen
Abschließend noch einmal betont: Der Mechanismus ist das „Warum“, die Norm ist das „Wie bewertet man“. GB/T 1771 Salzsprühnebel, GB/T 9286 Haftung, ISO 9223 Umgebungsklassifizierung – all das übersetzt den Mechanismus in quantifizierbare, abnahmefähige Sprache. Wer den Mechanismus versteht und dann den Normbericht liest, lässt sich nicht von isolierten Zahlen wie „1000 Stunden Salzsprühnebel“ in die Irre führen. Details zur Beurteilung des Salzsprühnebels finden Sie unter Beurteilung des neutralen Salzsprühtests NSS. Die Funktion der Norm besteht darin, aus „guter Beschichtung“ subjektives Empfinden in vergleichbare Daten zu verwandeln: Ob bei zinkreichem Epoxidlack ebenso Zinkgehalt, Volumenfestkörper und Stundenzahl der Salzsprühbeständigkeit den Anforderungen entsprechen, muss anhand der Normmethode verifiziert werden. Das Verständnis des Mechanismus lässt Sie wissen, „was zu prüfen ist“, während die Norm Ihnen sagt, „wie zu prüfen ist und wie viel als bestanden gilt“.
Zwölf. Entscheidungsrahmen vom Mechanismus zum Schutz
Nach dem Verständnis des Korrosionsmechanismus ist der nächste Schritt, das „Warum rostet es“ in eine ausführbare Entscheidung des „Wie schützt man“ zu übersetzen. Dieser Rahmen lässt sich in vier Schritte zusammenfassen: Schritt eins, Umgebung beurteilen – mit ISO 9223 den Standort einer Stufe C1–CX zuordnen und klarstellen, ob die Korrosionstreiber Chloridionen, Schwefeldioxid oder bloße Feuchte sind; Schritt zwei, Lebensdauer festlegen – nach ISO 12944 niedrige, mittlere, hohe, sehr hohe Dauerhaftigkeitsziele setzen, die unterschiedlichen Schutzaufwand entsprechen; Schritt drei, Mechanismus wählen – bei leichter Korrosion reicht Abschirmung plus Passivierung, bei mittlerer bis schwerer Korrosion muss kathodischer Schutz (zinkhaltig) eingeführt werden, in strengen Umgebungen zusätzlich wetterbeständige Decklackierung und dicke Abschirmung; Schritt vier, in Verfahren umsetzen – Oberflächenvorbereitungsgrad, Schichtdickenverteilung, Beschichtungsintervalle und Umgebungsgrenzen vollständig quantifiziert in die Spezifikation schreiben.
Ein konkretes Beispiel: Eine Fußgängerbrücke in einer Binnenstadt, Atmosphäre C3, mittlere Designlebensdauer (7–15 Jahre). Ihr Hauptkorrosionstreiber ist Feuchte und leichte Verschmutzung, das System „wasserverdünnbare Epoxyester-Grundierung + Epoxid-Glimmer-Mittelschicht + aliphatische Polyurethan-Decklack“ reicht aus, Zinkbrauch ist nicht nötig. Während dieselbe Brücke an der Mündung gebaut, Umgebung auf C5-M springt, Chlorid zum Hauptgrund wird, muss sandgestrahlt auf Sa2.5 und das schwere Korrosionsschutzsystem „Epoxid-Zinkgrund + Epoxid-Glimmer + Polyurethan oder Fluorcarbon“ angewendet werden, die Gesamtschichtdicke entsprechend verdoppelt. Die Kosten der beiden Lösungen können sich verdoppeln, aber wenn man nicht nach Mechanismus stuft, ist entweder Verschwendung oder frühes Rosten – beides Misserfolg.
Dreizehn. Wirtschaftliche Perspektive der Korrosionsprävention
Korrosion ist nicht nur ein technisches Problem des „Rostet es oder nicht“, sondern ein schweres wirtschaftliches Problem. Weltweit machen die direkten wirtschaftlichen Verluste durch Korrosion das ganze Jahr über einen erheblichen Anteil des Bruttoinlandsprodukts aus, die indirekten Verluste (Stillstand, Unfälle, Ersatz) sind ein Mehrfaches davon. Im Bereich Stahlbau kann eine schwere frühe Korrosion zu einer vorzeitigen Generalüberholung der gesamten Brücke führen, deren Kosten das damals eingesparte Beschichtungsbudget bei weitem übersteigen. Daher ist Rostschutzinvestition nie ein „Kostencenter“, sondern ein „Risikoausgleich“ – jeder Yuan, der für korrekten Schutz ausgegeben wird, vermeidet oft das Zehn- oder Hundertfache an späteren Verlusten. Über den gesamten Lebenszyklus betrachtet zeigt sich die Wirtschaftlichkeit des Schutzes an drei Punkten: bei der Erstausrüstung das richtige System wählen, bei der Wartung ein Inspektions- und Reparaturmechanismus aufbauen, am Ende eine Restlebensdauerbewertung durchführen. Viele Eigentümer fixieren nur auf den Stückpreis der Erstausrüstung und ignorieren die beiden anderen Enden, wodurch die Gesamtkosten stattdessen höher ausfallen. Den Korrosionsmechanismus bereits in die Designphase vorzuziehen, ist die kosteneffizienteste Präventionsstrategie.
Vierzehn. Rostrisikoliste für das Design
Den Mechanismus in Designmaßnahmen zu übersetzen, ergibt eine Risikoliste, die punktweise geprüft wird:
- Ist die Umgebungsstufe klar (C1–CX)? Treiber ist Chlor, Schwefel oder Feuchte?
- Gibt es Fugen, Überlappungen, Schrauben u. ä. lokale Korrosions-Hochrisikopunkte?
- Gibt es Kontakt unterschiedlicher Metalle, der eine Galvanik bildet?
- Gibt es Trocken-Nass-Zyklen, Tauwasserbildung, überflutete Abschnitte?
- Ist der Wartungszugang erreichbar, kann regelmäßig inspiziert werden?
- Stimmen Designlebensdauerziel und passende Gesamt-DFT überein?
- Stimmen Oberflächenvorbereitungsgrad und Vor-Ort-Gerätefähigkeit überein?
Wer Punkt für Punkt umsetzt, macht Rostschutz vom nachträglichen Feuerlöschen zu vorausschauendem Risikomanagement. Diese Liste und die Technische Spezifikation für Korrosionsschutz von Stahlkonstruktionen ergänzen sich: Die Spezifikation regelt das „Wie macht man es“, die Liste das „Zuerst klar denken“. Erst die Kombination beider ist ein reifes Korrosionsschutzsystem. Zu beachten: Die Risikoliste ist nicht einmalig, sondern sollte nach jeder Wartung aktualisiert werden – die Rostentwicklung und Umgebungsveränderungen ändern die Risikoreihenfolge, nur dynamisches Management bleibt dauerhaft wirksam.
Häufige Fragen
Frage: Ist das Rosten von Stahl nun Oxidations- oder Elektrochemische Reaktion?
Antwort: Es ist elektrochemische Korrosion. Eisen bildet unter dem Elektrolyt-Wasserfilm ein Mikroelement, an der Anode wird Eisen zu Fe²⁺ oxidiert, an der Kathode findet Sauerstoffreduktion zu OH⁻ statt, beide verbinden sich und oxidieren unter Wasserentzug zu Fe₂O₃·xH₂O Rost. In rein trockener Luft ist die Oxidation allein extrem langsam, erst Wasserfilm plus Elektrolyt ist entscheidend.
Frage: Warum rostet Stahl an der Küste viel schneller als in der Stadt?
Antwort: Das viele Cl⁻ im Meerwasser durchdringt die Passivschicht und löst Lochfraß aus, zudem ist es stark hygroskopisch, sodass der Oberflächenwasserfilm lange bestehen bleibt. ISO 9223 stuft Küstennähe als C5-M (sehr hoch) oder gar CX (extrem) ein, die Korrosionsrate liegt weit über ländlichem C2.
Frage: Welcher ist gefährlicher, Rotrost oder Schwarzbruch (Fe₃O₄)?
Antwort: Die Farbe bestimmt nicht die Gefahr. Fe₃O₄ ist relativ dicht, verdeckt aber darunter aktive Korrosion; grüner Rost mit Chlor oder Schwefel ist aktiver und quillt stärker auf. Zur Gefahr urteilt man nach Lochfraß und Blechdickenabnahme, nicht nach Farbe.
Frage: Wozu dient die C1–CX-Stufe nach ISO 9223?
Antwort: Sie quantifiziert und stuft die Umgebungskorrosivität, ist Basisinput für das Schutzsystemdesign nach ISO 12944 und bestimmt direkt die erforderliche Gesamtschichtdicke (DFT) und Dauerhaftigkeitserwartung der Beschichtung (z. B. hohe Dauerhaftigkeit ≥15 Jahre entspricht höherer DFT), macht Rostschutzauswahl berechenbar.
Frage: Warum wird bei der Entrostung Sa2.5 gefordert?
Antwort: Sa2.5 (GB/T 8923.1 / ISO 8501-1) ist „sehr gründliche Strahlreinigung“, Oberfläche frei von sichtbarem Fett, Zunder, Rost, nur leichte Flecken verbleiben, sichert ausreichende Haftung von Grundierung und Untergrund und vermeidet, dass Restaktivrost die Beschichtung aufbricht. Schwere Korrosionsschutzbeschichtung fordert fast immer Sa2.5.
Frage: Warum „rostet es nach Beschichtungsschaden schneller“?
Antwort: An der Schadensstelle liegt eine kleine Anode frei, während das großflächige Metall unter der umliegenden Beschichtung zur Kathode wird – entsteht „große Kathode – kleine Anode“, hohe lokale Stromdichte lässt Lochfraß rasend beschleunigen. Daher zeitnah reparieren statt gewähren lassen.
Frage: Welches Verhältnis haben kathodischer Schutz und Rostschutzfarbe?
Antwort: Sie ergänzen einander. Zinkreiche Grundierung (Zinkopfer) ist selbst elektrochemischer kathodischer Schutz; normale Abschirm- oder Passivierungsbeschichtung ist physikalisch-chemische Barriere. In der Praxis kombiniert man oft „Zinkgrundierung + Abschirmzwischenschicht + wetterbeständige Decklack“ für Mehrfachschutz.
Frage: Sind Temperatur-Feuchte-Aufzeichnungen fürs Rostschutzdesign wirklich wichtig?
Antwort: Sehr wichtig. Übersteigt die relative Feuchte den kritischen Wert (ca. 60–70 %) steigt Korrosion stark, unter Taupunkt beschichten lässt Lackfilm weiß anlaufen und mindert Haftung. ISO 12944 fordert Untergrundtemperatur 3℃ über Taupunkt zum Beschichten, genau auf diesem Mechanismus basierend.
Frage: Warum ist Lochfraß gefährlicher als gleichmäßige Korrosion?
Antwort: Gleichmäßige Korrosion dünnt vorhersagbar aus; Lochfraß ist kleinflächig, verborgen, hohe lokale Stromdichte, kann kurzfristig Blech durchfressen und Strukturversagen auslösen, während Oberfläche scheinbar intakt bleibt und schwer inspizierbar ist.
Frage: Warum kann das Rostvolumenwachstum die Beschichtung aufbrechen?
Antwort: Rostvolumen ist etwa 2–4-fach von Eisen, Restaktivrost dehnt sich im Nass-Trocken-Zyklus wiederholt aus, erzeugt mechanische Spannung nach außen auf den Lack, führt zu Riss und Abplatzen, macht Abschirmung unwirksam, Korrosion beschleunigt weiter – Teufelskreis.
Erweiterte Lektüre
- Oberflächenbehandlung mit Rostbeschichtung: Roststufen in konkrete St2/St3-Vor-Ort-Behandlungsverfahren umsetzen.
- Wasserverdünnbare epoxy-Zinkgrundierung: Zinkopfer-Mechanismus des kathodischen Schutzes verstehen, der elektrochemische Korrosionsreaktion blockiert.
- Auswahlleitfaden für Korrosionsschutz-Beschichtungssysteme nach ISO 12944: Vollständiger Rahmen zur systemgesteuerten Auslegung mit C1–CX-Umgebungsstufen.
- Salzsprühbeständigkeitstest für Rostschutzfarbe: DIN EN ISO 9227 und GB/T 1771