La razón por la que el acero "se oxida" no es esencialmente un simple "el hierro toca el aire y se pone rojo", sino el resultado de una serie de procesos de corrosión electroquímica. Comprender el mecanismo de la oxidación es el requisito previo para elevar la prevención de la oxidación de "poner una capa de pintura" a un "sistema de ingeniería": solo sabiendo cómo crece la herrumbre, dónde crece y qué entorno la impulsa, se puede bloquear de manera específica. Kexin New Materials (kexinMaterials) al diseñar y recomendar sistemas de prevención de oxidación, siempre toma "mecanismo de corrosión + nivel de entorno" como el primer paso de diagnóstico, en lugar de promover directamente una imprimación. Muchos fallos in situ no radican en que el revestimiento sea malo, sino en una comprensión vaga del mecanismo de corrosión, por ejemplo, creer que "con pintar ya está todo resuelto", o tratar la corrosión por picaduras local como óxido común. El contenido relacionado de aplicación sobre óxido se puede consultar en el artículo de la misma serie Tratamiento de superficie para pintado con óxido, y el diseño específico del sistema de protección debe recaer en Diseño de sistema de revestimiento anticorrosión.
I. La esencia electroquímica de la oxidación del acero
El hierro puro en aire seco a temperatura ambiente es relativamente estable. Para que ocurra la oxidación deben existir simultáneamente tres elementos: ánodo, cátodo, electrolito (película de agua). Cuando se forma sobre la superficie del acero una película de agua invisible a simple vista (higroscópica, condensación o lluvia), y disuelve dióxido de carbono, dióxido de azufre, iones cloruro, etc., se constituye un electrolito conductor. En este momento, debido a la composición, tensión y concentración de oxígeno desiguales en la superficie metálica, se forman innumerables microcélulas:
- Reacción anódica (oxidación del hierro): Fe → Fe²⁺ + 2e⁻
- Reacción catódica (reducción de oxígeno, entorno neutro o alcalino): O₂ + 2H₂O + 4e⁻ → 4OH⁻
- Combinación de productos: Fe²⁺ y OH⁻ generan Fe(OH)₂, que se oxida further a Fe(OH)₃, y tras deshidratación forma Fe₂O₃·xH₂O (herrumbre rojiza).
Note que la reacción catódica es principalmente reducción de oxígeno, por lo que "buena ventilación y sequedad" pueden reducir significativamente la oxidación: sin oxígeno, la reacción catódica se detiene. Esto también explica por qué el acero en un entorno cerrado y seco casi no se oxida, mientras que en lugares húmedos, con sal y con condensación por diferencia de temperatura se oxida rápidamente. Llamamos a este proceso de formación de microcélulas mediante película de agua corrosión electroquímica, que es diferente de la simple "oxidación": la oxidación simple en aire seco es extremadamente lenta, pero una vez que se establece la película de agua, la velocidad de la corrosión electroquímica puede aumentar varios órdenes de magnitud.
A un nivel más profundo, el acero en sí no es un material uniforme, contiene impurezas y elementos de aleación como carbono, manganeso, azufre, fósforo, y en la superficie hay puntos no uniformes como tensión de procesamiento, zona afectada térmicamente por soldadura, daño de la cascarilla de óxido, etc. Estas no uniformidades son los "electrodos naturales" de las microcélulas. Las regiones con alta impureza o tensión tienden a ser el ánodo y disolverse, mientras que las regiones circundantes actúan como cátodo: esta es la razón fundamental de la distribución desigual de la herrumbre en una misma placa de acero. Comprendiendo esto, se entiende por qué las soldaduras, las zonas afectadas térmicamente y las conexiones de pernos siempre se oxidan primero. Desde la perspectiva termodinámica, el potencial de electrodo del hierro es mucho menor que el potencial de equilibrio de la reacción de reducción de oxígeno; mientras el electrolito esté conectado, la fuerza electromotriz de la celda de corrosión impulsará la disolución continua del ánodo, y esta es la razón fundamental por la que el acero tiende inevitablemente a un estado de oxidación estable (herrumbre) en la naturaleza.
II. Factores clave que afectan la velocidad de corrosión
La corrosión no es uniforme, está fuertemente impulsada por los siguientes factores:
- Humedad y humedad relativa: El acero se corroe extremadamente lento cuando la humedad relativa es inferior a aproximadamente 60%; al superar la humedad crítica (aprox. 60–70%, según contaminantes) se forma la película de agua superficial y la corrosión aumenta repentinamente. Por cada 10 ℃ de aumento de temperatura, la velocidad de reacción se duplica aproximadamente (ley de Arrhenius).
- Iones cloruro (sal marina y fundente): El Cl⁻ tiene radio pequeño y fuerte poder de penetración, puede destruir la película pasivadora y provocar corrosión por picaduras, siendo el principal impulsor de la corrosión marina y de puentes. En el mismo entorno, cuanto más cerca de la costa, más intensa es la corrosión.
- Contaminantes industriales como dióxido de azufre: Al disolverse en agua generan ácido, reducen el pH y aceleran la disolución anódica. El contenido de azufre en el aire de zonas industriales y urbanas determina directamente el nivel de corrosividad atmosférica.
- Diferencia de concentración de oxígeno: En grietas y solapes la baja concentración de oxígeno forma el ánodo, ocurriendo corrosión por grietas; esta es la corrosión local común en conexiones de pernos y bordes de revestimiento dañado.
- Temperatura y ciclo húmedo-seco: La alternancia húmedo-seco hace que los productos de corrosión absorban humedad, se expandan y se desprendan repetidamente, dañando el revestimiento; lo más típico son las diferencias de temperatura diurna-nocturna y la temporada de lluvias en trópicos y subtrópicos.
- Efecto galvánico: El contacto de diferentes metales (como acero con cobre, aluminio) en un electrolito forma una macrocelda, acelerando la corrosión del metal activo; el uso mixto de materiales distintos en bridas de tuberías a menudo esconde peligros.
- Microorganismos: En ciertos entornos húmedos y sin oxígeno (como suelo, agua de enfriamiento), bacterias reductoras de sulfato, etc. participan en la corrosión, llamada corrosión microbiana (MIC).
Los factores anteriores suelen actuar superpuestos en lugar de aisladamente. Por ejemplo, una zona industrial costera tiene alto cloro y alto azufre a la vez, y la velocidad de corrosión es una superposición multiplicativa de factores individuales, lo que explica por qué ISO 9223 clasifica las zonas industriales costeras como C5 e incluso CX. En ingeniería, al evaluar el riesgo de corrosión de un sitio, no se puede mirar solo un indicador, sino que hay que poner humedad, contaminación iónica, ciclo de temperatura y diseño estructural juntos en un mismo mapa de riesgo para juzgar integralmente, de lo contrario es fácil subestimar la intensidad real de corrosión.
III. Composición química y clasificación morfológica de la herrumbre
La herrumbre no es una sustancia única, sino una mezcla de múltiples óxidos de hierro hidratados e hidróxidos de hierro. Los colores y estabilidades de cada componente principal difieren mucho, lo que determina directamente la viabilidad del pintado posterior:
| Producto de oxidación | Fórmula química | Color | Característica |
|---|---|---|---|
| Ferrihidrita y lepidocrocita | γ-FeOOH | Amarillo-marrón | Alta actividad, suelto |
| Goethita | α-FeOOH | Marrón amarillento a marrón | Componente común de capa de óxido estable |
| Hematita y óxido de hierro hidrolizado | Fe₂O₃·xH₂O | Marrón rojizo | Volumen suelto, higroscópico |
| Magnetita | Fe₃O₄ | Negro | Relativamente densa, pero debajo aún hay corrosión |
| Herrumbre verde (con Cl⁻/SO₄²⁻) | Sal hidroxilada compleja | Verde a negro | Alta actividad, expansiva |
En cuanto a la morfología, la oxidación se puede clasificar en:
- Herrumbre flotante (capa pulverulenta): Superficie suelta, fácil de cepillar, baja adherencia;
- Herrumbre adherente (óxido firme): Capa de óxido coloreada con unión relativamente fuerte a la base;
- Corrosión por picaduras y socavado: Corrosión local profunda, la más peligrosa, a menudo acompañada de adelgazamiento del espesor de placa;
- Herrumbre laminar y de descamación en escamas: Bajo ciclo húmedo-seco el volumen se expande (el volumen de óxido es aproximadamente 2–4 veces el del hierro) causando agrietamiento y desprendimiento del revestimiento.
Comprender que "la herrumbre es suelta e higroscópica, y su volumen se expande" es la razón fundamental por la que el pintado tradicional exige una eliminación completa de la oxidación: la herrumbre activa dejada abajo reventará el nuevo revestimiento como una bomba de tiempo. En ingeniería se dice a menudo "si no se elimina la herrumbre a fondo, pintar es solo tapar". Además, los distintos productos de oxidación responden de forma diferente a los revestimientos convertidores o estabilizadores de óxido: los óxidos hidratados de hierro trivalente son más fáciles de complejar con ácido tánico y volverse negros, mientras que la herrumbre verde con cloro o azufre es más activa y requiere una pasivación y sellado más completos, lo cual explica por qué en sitio determinar el tipo de óxido es mucho más importante que simplemente ver "rojo o negro".
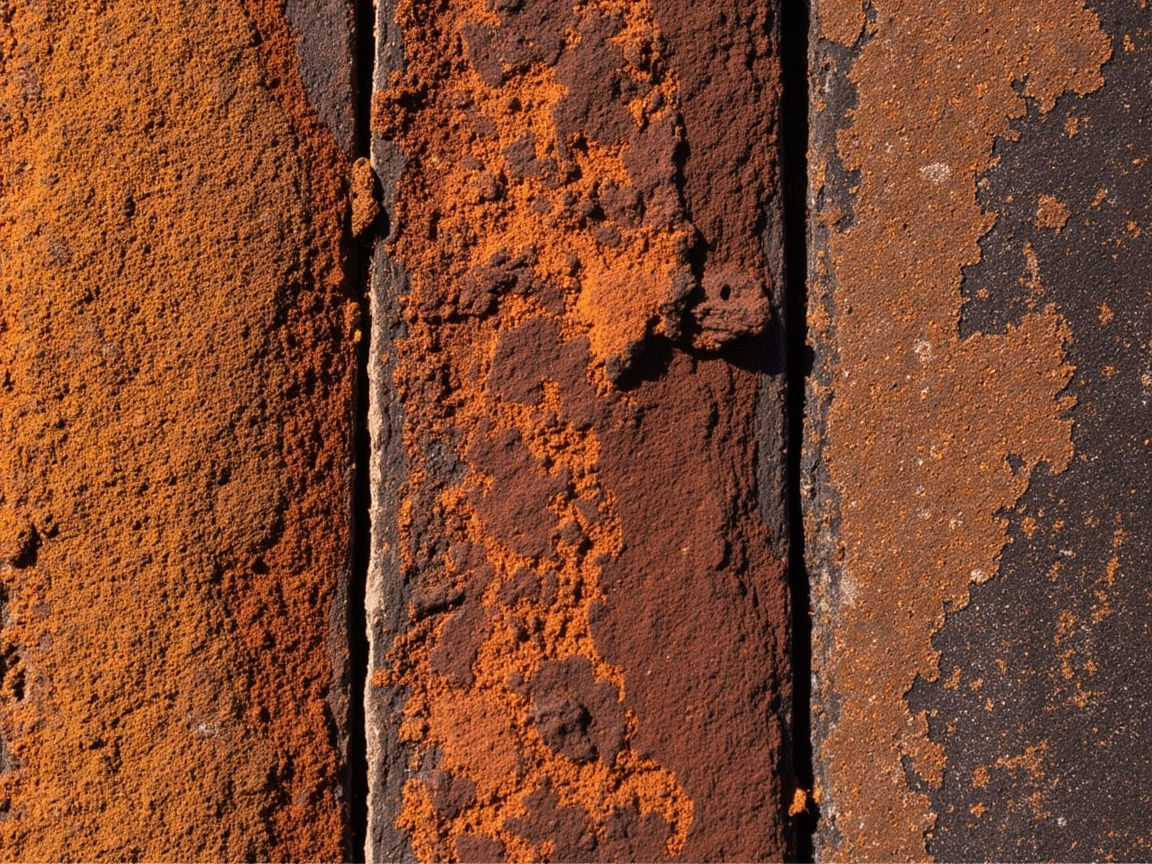
IV. Clasificación de gravedad de oxidación: GB/T 8923.1 e ISO 8501-1
En el pretratamiento previo al pintado, el grado de oxidación y el grado de eliminación de óxido son el lenguaje central. Según GB/T 8923.1 (equivalente a ISO 8501-1 "Preparación de sustratos de acero antes de la aplicación de pinturas y productos relacionados — Grados de preparación"):
- Grado A (cascarilla de óxido totalmente cubierta, casi sin óxido)
- Grado B (la cascarilla de óxido ha comenzado a oxidarse, con pocas picaduras)
- Grado C (la cascarilla de óxido se ha desprendido, oxidación superficial generalizada)
- Grado D (cascarilla de óxido desprendida, picaduras o socavado generalizados)
Grados de eliminación de óxido correspondientes:
- Sa1 / Sa2 / Sa2.5 / Sa3: Limpieza por chorreo (el grado de exhaustividad aumenta, Sa2.5 es "limpieza por chorreo muy exhaustiva", sin grasa, cascarilla u óxido visible, solo quedan manchas de color leves);
- St2 / St3: Limpieza manual y con herramientas motorizadas (St3 es más exhaustiva que St2, con brillo metálico);
- F1: Limpieza por llama.
Los revestimientos convertidores de óxido y estabilizadores de óxido generalmente solo son aplicables a escenarios de mantenimiento de Grado C o D + St2/St3; el socavado grave de Grado D aún debe priorizar el chorreo o el parche de placa. La determinación del grado no se puede hacer con una simple mirada a ojo, sino que debe combinarse con golpear y escuchar, medición de espesor y exploración por pulido local, para evitar confundir un socavado "que parece no grave" con óxido flotante tratable. La raíz de muchos fallos de mantenimiento es tratar el socavado de Grado D como herrumbre flotante de Grado C, y el resultado es que bajo la capa convertidora sigue la corrosión y a los seis meses reaparece el óxido. El estándar también especifica el método de comparación con fotografías estándar; en sitio se deben tener las fotos de referencia o tarjetas de color de ISO 8501-1, ser evaluadas por personal experimentado y archivadas, para así convertir "qué tan grave es el óxido" de una descripción verbal a un lenguaje técnico aceptable.
V. Clasificación de corrosividad ambiental: ISO 9223 y GB/T 19292
Para seleccionar científicamente los materiales, es necesario primero "cuantificar" el entorno. La norma ISO 9223 (correspondiente a GB/T 19292.1 "Corrosión de metales y aleaciones — Corrosividad atmosférica — Clasificación") clasifica la corrosión atmosférica en varios niveles según la velocidad de corrosión:
| Nivel | Nombre | Entorno típico | Orden de magnitud de la velocidad de corrosión del acero al carbono |
|---|---|---|---|
| C1 | Muy baja | Interior seco, entorno con humedad controlada | Extremadamente bajo |
| C2 | Baja | Atmósfera rural | Bajo |
| C3 | Media | Urbana, industria ligera | Medio |
| C4 | Alta | Industrial, costera | Relativamente alto |
| C5-I | Muy alta (industrial) | Industria altamente contaminante | Alto |
| C5-M | Muy alta (marina) | Cerca del mar, en el mar | Alto |
| CX | Extrema | Plataformas marinas, costa tropical | Extremadamente alto |
La base para determinar la corrosividad específica es la pérdida de masa por corrosión de las placas de exposición durante el primer año: según los métodos de ISO 9223 y GB/T 19292.1, la velocidad de corrosión anual del acero de bajo carbono en el entorno C1 suele ser inferior a 1,3 micras, en C2 aproximadamente 1,3–25 micras, en C3 aproximadamente 25–50 micras, en C4 aproximadamente 50–80 micras, en C5 aproximadamente 80–200 micras, y en CX superior a 200 micras (referencia de magnitud, el valor real debe basarse en la detección in situ). Estos valores convierten la "corrosividad" de una sensación vaga en una entrada calculable. La norma ISO 12944-2 proporciona así el espesor total mínimo de película seca (DFT) y la expectativa de durabilidad (baja, media, alta, muy alta, correspondientes aproximadamente a 2, 5, 15, 25 años) del sistema de revestimiento protector para cada nivel. Por ejemplo, en un entorno C4 con alta durabilidad (alta durabilidad según ISO 12944 ≥15 años) se suele requerir un DFT total del sistema de 240–320 micras (el valor específico debe basarse en el diseño del sistema). Este lenguaje convierte la "protección anticorrosión" de un concepto vago en una entrada de diseño calculable, y también permite la comparación transversal de las propuestas de diferentes fabricantes.
VI. Corrosión localizada: más temible que la corrosión uniforme
La corrosión uniforme adelgaza de manera homogénea y permite prever la vida útil; la corrosión localizada es oculta y repentina, y es la causa principal de fallos en ingeniería:
- Corrosión por picaduras: los Cl⁻ perforan la película pasivante, formando cavidades profundas, típico en entornos marinos;
- Corrosión en grietas: diferencia de concentración de oxígeno en pernos, solapes y bordes del revestimiento;
- Corrosión galvánica: contacto entre metales distintos;
- Corrosión bajo tensión (SCC) y fatiga por corrosión: acción conjunta de tensión de tracción y medio corrosivo;
- Abrasión y erosión: arrastre de fluidos con partículas.
Las contramedidas de protección incluyen: eliminar grietas (soldadura continua, sellador), aislar metales distintos (arandelas), seleccionar aleaciones resistentes a la corrosión por picaduras, y reforzar el revestimiento o aplicar protección catódica en puntos propensos. La razón por la que la corrosión localizada es peligrosa es que, aunque su área es pequeña y difícil de detectar, puede perforar rápidamente el espesor de la placa en un punto, provocando problemas de seguridad estructural, mientras que la superficie extensa puede parecer intacta. En las inspecciones in situ, se debe enfatizar soldaduras, pernos, bordes y zonas con acumulación de agua, y utilizar un medidor de espesor para verificar periódicamente el espesor de la placa por muestreo, en lugar de confiar solo en la vista para ver "si hay óxido". Redactar una lista de puntos de alta incidencia de corrosión localizada e incluirla en cada mantenimiento es un medio de bajo costo y alto beneficio para prevenir fallos repentinos.
VII. Lógica subyacente de la protección: barrera, pasivación, protección catódica
Todos los sistemas de revestimiento anticorrosión, en esencia, realizan simultáneamente tres acciones, correspondientes a la interrupción de diferentes etapas de la corrosión:
- Barrera (Barrier): película de pintura densa que aísla agua, oxígeno e iones, como la barrera de escamas de óxido de hierro micáceo y la epoxi de alto contenido sólido;
- Pasivación (Passivation): pigmentos inhibidores (fosfato de zinc, molibdato) forman una película pasivante en la interfaz, inhibiendo el ánodo;
- Protección catódica (Cathodic): imprimación con polvo de zinc (epoxi rica en zinc) protege el sustrato de hierro mediante la disolución sacrificial del zinc, véase imprimación epoxi rica en zinc a base de agua.
Un solo mecanismo suele ser insuficiente; en ingeniería se utiliza el sistema "imprimación (catódica o pasivante) + capa intermedia (barrera) + capa de acabado (intemperie)" para una defensa múltiple. Esto también explica por qué el diseño de sistemas de revestimiento anticorrosión es tan importante: cada capa cumple su función. Un sistema robusto suele combinar alguna de estas tres mecánicas, en lugar de depender de un solo medio. Cabe añadir que los tres mecanismos se refuerzan mutuamente: la capa barrera impide que el medio llegue a la interfaz, haciendo que la película pasivante y el polvo de zinc se consuman más lentamente; la película pasivante reduce la actividad anódica, disminuyendo la probabilidad de que la capa barrera sea perforada por corrosión por picaduras; la protección catódica sigue protegiendo los puntos de hierro expuesto incluso cuando la capa barrera se daña localmente. Comprender esta sinergia permite asignar razonablemente el espesor de película en el diseño, en lugar de simplemente "cuanto más grueso, mejor".
VIII. Reconocimiento cuantitativo de la velocidad de corrosión
Aunque es difícil predecir con precisión la vida útil en exteriores, la industria tiene algunas percepciones empíricas: en un entorno urbano C3, la pérdida anual de acero al carbono sin protección puede estar en el orden de decenas de micras; en la costa C5 puede ser un orden de magnitud superior; mediante sistemas de revestimiento se puede reducir la velocidad de corrosión de decenas a cientos de veces. Estos números no son valores absolutos, sino que ayudan al ingeniero a establecer el concepto de "orden de magnitud de riesgo": con la misma pintura, un sistema alquídico puede resistir en un entorno C3, pero en C5 el mismo sistema se oxidará y perforará en poco tiempo. Relacionar el nivel de entorno con la resistencia a la corrosión del material es la base del diseño anticorrosión. Sobre los límites de aplicación de los alquídicos en escenarios de corrosión ligera, véase aplicación de imprimación anticorrosión alquídica.
Además, la velocidad de corrosión también se ve afectada por la耦合 "tiempo–entorno": un puente puede corroerse lentamente en los primeros años tras su construcción, pero a medida que el revestimiento envejece y aparecen microgrietas, la permeabilidad del medio aumenta con el tiempo y la corrosión se acelera. Por tanto, la vida de diseño no es tan simple como "velocidad de corrosión anual promedio × años", sino que debe considerar la curva de degradación del rendimiento del sistema antes de alcanzar el fin de su durabilidad. La durabilidad baja, media, alta y muy alta que da la ISO 12944 es precisamente una expresión ingenieril de "con qué probabilidad el sistema resiste hasta el año especificado", no una promesa de vida exacta.
IX. Características de corrosión en industrias típicas
Las formas de corrosión difieren notablemente según la industria:
- Puentes y energía eólica: principalmente corrosión atmosférica y corrosión en grietas; pernos y interior de cajones son los puntos difíciles;
- Química y energía: existen múltiples factores como dióxido de azufre, cloruro de hidrógeno, agua de enfriamiento, coexistiendo corrosión por picaduras y uniforme;
- Marina y puertos: corrosión por picaduras y cavitación dominada por iones cloruro, la zona de salpicaduras es la más grave;
- Galerías municipales y subterráneas: corrosión por suelo y microbiana superpuesta, húmeda y con falta de oxígeno.
Estas características determinan que el sistema no puede generalizarse, sino que debe diseñarse con precisión "según industria y según parte". Por ejemplo, en un mismo puente, el interior del cajón es cerrado y húmedo, la zona de salpicaduras tiene niebla salina, y las uniones con pernos tienen corrosión en grietas; los tres lugares pueden tener niveles de entorno totalmente distintos, y el sistema también debe diferenciarse. Otro ejemplo: en una zona química hay corrosión atmosférica y ocasionalmente rociado de niebla ácida, al seleccionar debe confirmarse la lista de resistencia química de la capa de acabado, no solo las horas de niebla salina. Traducir las características de la industria en una "lista concreta de nivel de entorno + medios + dificultades por parte" es la capacidad central del ingeniero anticorrosión.
X. Conceptos erróneos comunes
Error 1: El óxido es "el hierro se convierte en otra cosa y desaparece". Incorrecto. El óxido son óxidos e hidróxidos de hierro, cuyo volumen se expande 2–4 veces, rompiendo el revestimiento, por lo que debe tratarse o convertirse.
Error 2: En zonas secas no hay óxido. Incorrecto. En seco (humedad relativa inferior al 60%) la corrosión es lenta, pero basta con que haya condensación, diferencia de temperatura día-noche o polvo salino para que se establezca la microcelda.
Error 3: Pintar es para siempre. Incorrecto. El revestimiento envejece y se raya; en los daños se forma un cátodo grande y un ánodo pequeño que acelera el óxido local, requiriendo mantenimiento periódico.
Error 4: El óxido rojo es menos peligroso que el negro. Incorrecto. El color no indica actividad; el óxido verde (con cloro o azufre) suele ser más activo y expandirse más.
Error 5: La corrosión local no afecta al conjunto. Incorrecto. La corrosión por picaduras puede perforar rápidamente en un punto, y una superficie extensa intacta puede tener cavidades internas.
Error 6: Si la pintura es cara, seguro protege bien. Incorrecto. Por buena que sea la pintura, si el grado de preparación de superficie es insuficiente, el espesor no cumple, o el límite ambiental se pierde, el rendimiento se anula.
Kexin New Materials (kexinMaterials) en el diagnóstico in situ utiliza registros de humedad, detección de cloruros, morfología de la capa de óxido y la clasificación ISO 9223 para evaluar integralmente, y luego propone un plan de "grado de desoxidación + sistema de revestimiento + ciclo de mantenimiento", en lugar de decidir por experiencia a ojo. Este diagnóstico de "primero mecanismo, luego producto" es clave para evitar elegir el sistema equivocado. Para estructuras grandes en servicio, también se recomienda hacer un panel de prueba de tratamiento con óxido en pequeña área, recorriendo el proceso completo de "limpieza — conversión o estabilización — sistema — curado" y volviendo a medir la adherencia antes de extenderlo, controlando el riesgo en su origen.
XI. Relación entre el mecanismo de corrosión y las normas
Por último, recalcamos: el mecanismo es el "por qué", y la norma es el "cómo evaluar". GB/T 1771 niebla salina, GB/T 9286 adherencia, ISO 9223 clasificación ambiental, todas convierten el mecanismo en un lenguaje cuantificable y verificable. Comprender el mecanismo y luego leer el informe de norma evita que alguien le engañe con cifras aisladas como "1000 horas de niebla salina". Sobre los detalles de la determinación en niebla salina, véase Determinación de la prueba de niebla salina neutra NSS. La función de la norma es convertir el "buen revestimiento" de una sensación subjetiva en datos comparables: ya sea el mismo revestimiento epoxi rico en zinc, si el contenido de zinc, el contenido de sólidos en volumen y las horas de resistencia a la niebla salina cumplen los requisitos, todo debe volver al método normalizado para verificarse. Entender el mecanismo le permite saber "qué medir", y la norma le dice "cómo medir y cuánto medir para considerarlo calificado".
XII. Marco de decisión de la protección a partir del mecanismo
Comprendido el mecanismo de corrosión, el siguiente paso es traducir el "por qué se oxida" en una decisión ejecutable de "cómo proteger". Este marco se puede resumir en cuatro pasos: primer paso, juzgar el entorno —usar ISO 9223 para clasificar el sitio en un nivel C1–CX, y aclarar si la fuerza motriz de corrosión son los iones cloruro, el dióxido de azufre o simplemente la humedad; segundo paso, fijar la vida útil —según ISO 12944 establecer objetivos de durabilidad baja, media, alta o muy alta, correspondientes a diferentes inversiones de protección; tercer paso, seleccionar el mecanismo —para corrosión leve basta con barrera más pasivación, para corrosión media-grave debe introducirse protección catódica (rico en zinc), y en entornos severos hay que sumar pintura de acabado resistente a la intemperie y barrera gruesa; cuarto paso, llevarlo al proceso —nivel de tratamiento superficial, distribución de espesor de película, intervalo de aplicación y límites ambientales, todo cuantificado y escrito en la especificación.
Pongamos un ejemplo concreto: un puente peatonal en una ciudad del interior, atmósfera C3, vida de diseño media (7–15 años). Su principal fuerza motriz de corrosión es la humedad y la contaminación leve, con el sistema "imprimación de éster epoxi acuoso + capa intermedia de micacio epoxi + pintura de poliuretano alifático de acabado" ya es suficiente, no hace falta rico en zinc. En cambio, si el mismo puente se construye en la desembocadura del mar, el entorno salta a C5-M, el ion cloruro se vuelve la causa principal, y debe arenarse a Sa2.5 y adoptar un sistema de anticorrosión pesada "epoxi rico en zinc + micacio epoxi + poliuretano o fluorocarbono", y el espesor total de película debe duplicarse en consecuencia. El costo de ambos esquemas puede diferir al doble, pero si no se gradúa según el mecanismo, o se desperdicia o se oxida temprano, ambos son fallos.
XIII. Perspectiva económica del control de corrosión
La corrosión no es solo un problema técnico de "si se oxida o no", sino también un grave problema económico. A nivel global, las pérdidas económicas directas por corrosión representan常年 una proporción considerable del PIB, y las pérdidas indirectas (paradas, accidentes, reemplazos) son varias veces mayores. En el ámbito de estructuras de acero, una corrosión temprana grave puede llevar a una rehabilitación anticipada de todo un puente, con un costo muy superior al ahorro en presupuesto de revestimiento de entonces. Por tanto, la inversión en prevención de óxido nunca es un "centro de costos", sino una "cobertura de riesgo" —cada yuan gastado en la protección correcta suele evitar pérdidas posteriores diez o cien veces mayores. Desde el ciclo de vida completo, la economía de la protección se refleja en tres nodos: elegir el sistema correcto en la instalación inicial, establecer un mecanismo de inspección y reparación en el mantenimiento, y realizar una evaluación de vida residual al final. Muchos propietarios solo miran el precio unitario inicial, ignoran los otros dos extremos, y al final el costo total es mayor. Anteponer el mecanismo de corrosión a la etapa de diseño es la estrategia de control con mejor relación costo-beneficio.
XIV. Lista de riesgos de corrosión orientada al diseño
Traducir el mecanismo en acciones de diseño permite formar una lista de riesgos, verificando punto por punto:
- ¿Está claro el nivel ambiental (C1–CX)? ¿La fuerza motriz es cloro, azufre o humedad?
- ¿Hay puntos de corrosión local frecuente como grietas, solapes, pernos?
- ¿Existe contacto de metales distintos que forme una pareja galvánica?
- ¿Existen ciclos húmedo-seco, condensación, tramos sumergidos?
- ¿El paso de mantenimiento es accesible, se puede inspeccionar periódicamente?
- ¿El objetivo de vida de diseño coincide con el DFT total del sistema?
- ¿El nivel de tratamiento superficial es coherente con la capacidad del equipo in situ?
Al cumplirse punto por punto, la prevención de óxido pasa de apagar incendios a posteriori a control de riesgo ex ante. Esta lista y los requisitos de proceso de Especificación de ingeniería de prevención de óxido en estructuras de acero se complementan: la especificación rige el "cómo hacer", la lista rige el "aclarar primero". La combinación de ambos es un sistema maduro de control de corrosión. Cabe recordar que la lista de riesgos no es de una sola vez, debe actualizarse tras cada mantenimiento —el desarrollo de la oxidación y el cambio ambiental alteran el orden de riesgos, y solo la gestión dinámica es duradera y eficaz.
Preguntas frecuentes
P: ¿La oxidación del acero es una reacción de oxidación o una reacción electroquímica?
R: Es corrosión electroquímica. El hierro bajo una película de electrolito forma microcélulas, en el ánodo el hierro se oxida a Fe²⁺, en el cátodo ocurre reducción de oxígeno generando OH⁻, ambos se combinan y oxidan deshidratándose para formar Fe₂O₃·xH₂O (óxido de hierro). En aire seco puro la oxidación sola es extremadamente lenta; la película de agua con electrolito es la clave.
P: ¿Por qué el acero en la costa se oxida mucho más rápido que en la ciudad?
R: El gran número de Cl⁻ en el agua de mar puede penetrar la película pasivante y provocar corrosión por picaduras, y su fuerte higroscopicidad mantiene la película de agua superficial por largo tiempo. ISO 9223 clasifica la zona costera como C5-M (muy alta) o incluso CX (extrema), con una tasa de corrosión muy superior a la rural C2.
P: ¿Cuál es más peligrosa, la herrumbre roja o la negra (Fe₃O₄)?
R: El color no determina el peligro. Fe₃O₄ es relativamente denso pero aún cubre la corrosión activa inferior; la herrumbre verde con cloro o azufre es más activa y tiene mayor expansión volumétrica. Para juzgar el peligro hay que ver si hay picaduras o adelgazamiento del espesor de placa, no el color.
P: ¿Para qué sirve el nivel C1–CX de ISO 9223?
R: Cuantifica y gradúa la corrosividad ambiental, es la entrada base del diseño del sistema de protección ISO 12944, y decide directamente el espesor total de película (DFT) y la expectativa de durabilidad del sistema de revestimiento (p. ej., durabilidad alta ≥15 años corresponde a DFT mayor), haciendo calculable la selección anticorrosión.
P: ¿Por qué el desoxidado exige llegar a Sa2.5?
R: Sa2.5 (GB/T 8923.1 / ISO 8501-1) es "limpieza por proyección muy completa", sin grasa, cascarilla u óxido visibles, solo manchas leves, lo que garantiza la adherencia plena de la imprimación al sustrato y evita que el óxido vivo residual rompa el revestimiento. La anticorrosión pesada casi siempre exige Sa2.5.
P: ¿Por qué tras dañarse el revestimiento "se oxida más rápido"?
R: En el punto dañado se expone un pequeño ánodo, mientras que el metal bajo la gran área de revestimiento circundante se vuelve cátodo, formando un "gran cátodo — pequeño ánodo", con alta densidad de corriente local y aceleración aguda de la picadura. Por eso debe repararse a tiempo y no dejarse pasar.
P: ¿Qué relación hay entre protección catódica y pintura anticorrosión?
R: Se complementan. La imprimación rica en zinc (sacrificio de zinc) es en sí protección catódica electroquímica; el revestimiento ordinario de barrera o pasivación es una barrera físico-química. En ingeniería suele combinarse "imprimación rica en zinc + capa intermedia de barrera + pintura de acabado resistente a intemperie" para protección múltiple.
P: ¿Son realmente importantes los registros de temperatura y humedad para el diseño anticorrosión?
R: Muy importantes. Por encima del valor crítico de humedad relativa (unos 60–70%) la corrosión aumenta bruscamente; construir por debajo del punto de rocío causa blanqueo del film y mala adherencia. ISO 12944 exige que la temperatura del sustrato sea al menos 3℃ sobre el punto de rocío para aplicar, precisamente basado en este mecanismo.
P: ¿Por qué la corrosión por picaduras es más peligrosa que la corrosión uniforme?
R: La corrosión uniforme adelgaza parejamente y permite prever la vida; la picadura es de pequeña área, oculta y alta densidad de corriente local, pudiendo perforar el espesor de placa en corto tiempo y causar fallo estructural, mientras la superficie puede verse intacta, difícil de detectar en inspección.
P: ¿Por qué la expansión volumétrica del óxido puede romper el revestimiento?
R: El volumen del óxido es unas 2–4 veces el del hierro; el óxido vivo residual se expande repetidamente en ciclos húmedo-seco, generando esfuerzo mecánico hacia afuera sobre el revestimiento superior, causando grietas y descamación, haciendo fallar la barrera y acelerando más la corrosión, en un círculo vicioso.
Lecturas complementarias
- Tratamiento superficial con revestimiento sobre óxido: llevar la gradación de corrosión a procesos in situ concretos St2/St3.
- Imprimación epoxi acuosa rica en zinc: entender cómo el mecanismo de sacrificio de zinc de la protección catódica bloquea la reacción electroquímica de corrosión.
- Guía de selección de sistemas de revestimiento anticorrosión ISO 12944: marco completo que usa el nivel ambiental C1–CX para impulsar el diseño del sistema.
- Prueba de resistencia a niebla salina de pintura anticorrosión: DIN EN ISO 9227 y GB/T 1771