La raison pour laquelle l'acier « rouille », ce n'est pas essentiellement un simple « le fer touche l'air et devient rouge », mais le résultat d'une série de processus de corrosion électrochimique. Comprendre le mécanisme de la rouille est la condition préalable pour faire passer la protection antirouille du « passer une couche de peinture » à un « système intégré » : ce n'est qu'en sachant comment la rouille se forme, où elle se forme et par quel environnement elle est activée, qu'on peut la bloquer de manière ciblée. Kexin New Materials (kexinMaterials) lors de la conception et de la recommandation de systèmes antirouille, place toujours « mécanisme de corrosion + niveau d'environnement » comme premier diagnostic, plutôt que de promouvoir directement un certain apprêt. De nombreuses défaillances sur site ne viennent pas d'un mauvais revêtement, mais d'une compréhension floue du mécanisme de corrosion — par exemple croire que « une fois peint, c'est réglé », ou traiter la corrosion par piqûres localisée comme une rouille ordinaire. Le contenu relatif à la mise en peinture sur rouille peut être consulté dans l'article de la même série Traitement de surface pour peinture sur rouille, et la conception spécifique du système de protection doit se référer à Conception du système de peinture antirouille associé.
I. La nature électrochimique de la rouille de l'acier
Le fer pur est relativement stable à température ambiante dans l'air sec. La rouille nécessite la présence simultanée de trois éléments : anode, cathode, électrolyte (film d'eau). Lorsqu'une fine pellicule d'eau invisible à l'œil nu se forme à la surface de l'acier (hygroscopie, condensation ou pluie), et dissout du dioxyde de carbone, du dioxyde de soufre, des ions chlorure, etc., elle constitue un électrolyte conducteur. À ce moment, la surface du métal, en raison d'une composition, de contraintes et d'une concentration en oxygène non uniformes, forme d'innombrables micro-piles :
- Réaction anodique (oxydation du fer) : Fe → Fe²⁺ + 2e⁻
- Réaction cathodique (réduction de l'oxygène, environnement neutre ou alcalin) : O₂ + 2H₂O + 4e⁻ → 4OH⁻
- Combinaison des produits : Fe²⁺ et OH⁻ génèrent Fe(OH)₂, qui est ensuite oxydé en Fe(OH)₃, et après déshydratation forme Fe₂O₃·xH₂O (rouille brun-rouge).
Notez que la réaction cathodique est principalement la réduction de l'oxygène, c'est pourquoi « une bonne ventilation, un environnement sec » ralentit considérablement la rouille — sans oxygène, la réaction cathodique s'arrête. C'est aussi pourquoi l'acier ne rouille presque pas dans un environnement scellé et sec, mais rouille rapidement dans les endroits humides, salins et sujets à la condensation par écart de température. Nous appelons ce processus de formation de micro-piles par le film d'eau la corrosion électrochimique, qui est différente de la simple « oxydation » : l'oxydation simple est extrêmement lente dans l'air sec, tandis que la corrosion électrochimique, une fois le film d'eau établi, peut voir sa vitesse augmenter de plusieurs ordres de grandeur.
Plus profondément, l'acier n'est pas un matériau homogène, il contient des impuretés et éléments d'alliage tels que carbone, manganèse, soufre, phosphore, et sa surface présente des points non uniformes tels que contraintes de travail, zones affectées thermiquement par soudure, ruptures de calamine, ces non-uniformités sont les « électrodes naturelles » des micro-piles. Les zones à hautes impuretés ou contraintes tendent à être l'anode et se dissoudre, tandis que les zones environnantes sont la cathode — c'est la raison fondamentale de la distribution inégale de la rouille sur une même plaque d'acier. En comprenant cela, on peut saisir pourquoi les soudures, zones affectées thermiquement, et liaisons par boulons rouillent toujours en premier. Du point de vue thermodynamique, le potentiel d'électrode du fer est bien inférieur au potentiel d'équilibre de la réaction de réduction de l'oxygène ; tant que l'électrolyte est connecté, la force électromotrice de la pile de corrosion entraîne la dissolution continue de l'anode, c'est la raison fondamentale pour laquelle l'acier tend inévitablement vers un état d'oxydation stable (rouille) dans la nature.
II. Facteurs clés influençant la vitesse de corrosion
La corrosion n'est pas uniforme, elle est fortement activée par les facteurs suivants :
- Humidité et humidité relative : l'acier corrode très lentement lorsque l'humidité relative est inférieure à environ 60 % ; au-delà de l'humidité critique (environ 60–70 %, variable selon les polluants) un film d'eau de surface se forme et la corrosion augmente brusquement. Pour chaque augmentation de 10 °C, la vitesse de réaction double environ (loi d'Arrhenius).
- Ions chlorure (sel marin et sel de déneigement) : Cl⁻ de petit rayon et fort pouvoir de pénétration, capable de détruire le film passif et de provoquer la corrosion par piqûres, est le premier moteur de la corrosion marine et des ponts. Dans un même environnement, plus on est proche de la côte, plus la corrosion est intense.
- Polluants industriels tels que le dioxyde de soufre : se dissout dans l'eau pour former un acide, abaisse le pH et accélère la dissolution anodique. La teneur en soufre de l'air en zone industrielle et urbaine détermine directement le niveau de corrosivité atmosphérique.
- Différence de concentration en oxygène : dans les interstices et recouvrements, la faible concentration en oxygène forme l'anode, provoquant la corrosion caverneuse ; c'est une corrosion localisée fréquente au niveau des liaisons par boulons et des bords de revêtement endommagés.
- Température et cycles humide-sec : les alternances humide-sec font que les produits de corrosion absorbent l'humidité, gonflent et s'écaillent à répétition, endommageant le revêtement ; les tropiques et subtropiques avec leurs écarts de température jour-nuit et saisons des pluies en sont le cas typique.
- Effet de couple galvanique : le contact de métaux différents (ex. acier avec cuivre, aluminium) dans un électrolyte forme une macro-pile, accélérant la corrosion du métal actif ; l'usage mixte de matériaux différents au niveau des brides de tuyauterie enterre souvent des risques.
- Micro-organismes : dans certains environnements humides et sans oxygène (ex. sol, eau de refroidissement), des bactéries réductrices des sulfates peuvent participer à la corrosion, appelée corrosion microbienne (MIC).
Les facteurs ci-dessus agissent souvent de manière cumulée plutôt que séparée. Par exemple, une zone industrielle côtière est à la fois à haute teneur en chlore et en soufre, la vitesse de corrosion est une superposition multiplicative des facteurs uniques, ce qui explique pourquoi l'ISO 9223 classe les zones industrielles littorales en C5 voire CX. En ingénierie, évaluer le risque de corrosion d'un site ne doit pas se baser sur un seul indicateur, mais mettre humidité, pollution ionique, cycle thermique et conception structurelle sur un même graphique de risque pour un jugement global, sinon on sous-estime facilement l'intensité réelle de la corrosion.
III. Composition chimique et classification morphologique de la rouille de fer
La rouille n'est pas une substance unique, mais un mélange de multiples oxydes et hydroxydes de fer hydratés. La couleur et la stabilité des principales compositions varient grandement, déterminant directement la faisabilité de la peinture ultérieure :
| Produit de rouille | Formule chimique | Couleur | Caractéristique |
|---|---|---|---|
| Ferrihydrite et lépidocrocite | γ-FeOOH | Jaune-brun | Haute activité, friable |
| Goethite | α-FeOOH | Jaune-brun à brun | Composant courant de couche de rouille stable |
| Hématite et oxyde de fer hydraté | Fe₂O₃·xH₂O | Brun-rouge | Volume friable, hygroscopique |
| Magnétite | Fe₃O₄ | Noir | Relativement dense, mais corrosion persiste dessous |
| Rouille verte (contient Cl⁻/SO₄²⁻) | Sel hydroxyde complexe | Vert à noir | Fortement active, gonflante |
Sur le plan morphologique, la rouille peut être classée en :
- Rouille flottante (couche pulvérulente) : surface friable, facile à brosser, faible adhérence ;
- Rouille adhérente (rouille ferme) : couche de rouille colorée bien liée au substrat ;
- Corrosion par piqûres et cavités : érosion locale profonde, la plus dangereuse, souvent accompagnée d'amincissement de la tôle ;
- Rouille en couches et en écailles : sous cycles humide-sec le volume gonfle (le volume de rouille est environ 2–4 fois celui du fer) provoquant fissuration et écaillage du revêtement.
Comprendre que « la rouille est friable et hygroscopique, et que son volume gonfle », c'est la raison fondamentale pour laquelle la peinture traditionnelle exige un dérouillage complet — la rouille vive laissée en dessous fera sauter le nouveau revêtement comme une bombe à retardement. On dit souvent en ingénierie « dérouillage incomplet, peindre revient à enduire ». De plus, les différents produits de rouille répondent différemment aux revêtements transformateurs ou stabilisateurs de rouille : les oxydes hydratés de fer trivalent sont plus facilement complexés en noir par l'acide tannique, tandis que la rouille verte contenant chlore et soufre est plus active et nécessite une passivation et un scellement plus complets, c'est aussi pourquoi sur site déterminer le type de rouille est bien plus important que de simplement regarder « rouge ou noir ».
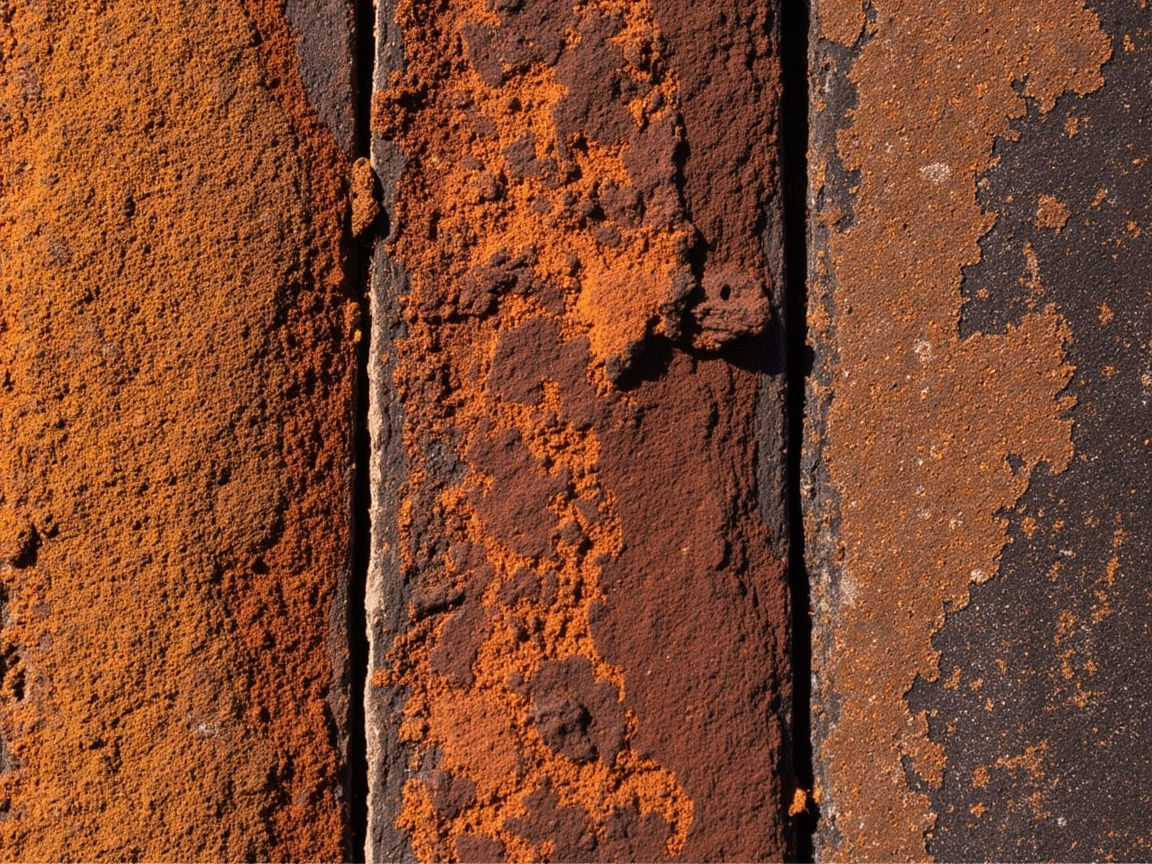
IV. Classification de la gravité de la rouille : GB/T 8923.1 et ISO 8501-1
Dans le pré-traitement pour peinture, le niveau de rouille et le niveau de dérouillage sont le langage central. Selon GB/T 8923.1 (équivalent à ISO 8501-1 « Préparation des subjectiles d'acier avant application de peintures et produits assimilés — Niveaux de préparation ») :
- Classe A (calamine recouvrant totalement, presque sans rouille)
- Classe B (calamine commençant à rouiller, quelques piqûres)
- Classe C (calamine déjà détachée, rouille de surface généralisée)
- Classe D (calamine détachée, piqûres ou cavités généralisées)
Niveaux de dérouillage correspondants :
- Sa1 / Sa2 / Sa2.5 / Sa3 : sablage (degré de thoroughness croissant, Sa2.5 est « sablage très complet », surface sans graisse, calamine, rouille visibles, ne laissant que de légères taches de couleur) ;
- St2 / St3 : nettoyage manuel et par outils mécaniques (St3 plus complet que St2, avec brillance métallique) ;
- F1 : nettoyage par flamme.
Les revêtements transformateurs de rouille et stabilisateurs sur rouille s'appliquent généralement uniquement aux scénarios de maintenance de classe C ou D + St2/St3, une cavité de classe D sévère doit encore prioriser le sablage ou la repose de tôle. Le classement ne doit pas se faire d'un coup d'œil, mais combiner écoute du son au burinage, mesure d'épaisseur, sondage par meulage local, pour éviter de confondre une cavité « qui ne paraît pas grave » avec une rouille flottante traitée sur place. La racine de nombreuses défaillances de maintenance est de traiter une cavité de classe D comme rouille flottante de classe C, si bien que sous la couche transformée la corrosion continue et la rouille réapparaît en six mois. La norme prévoit aussi une méthode de comparaison par photos standard, le site doit disposer des photos de référence ou nuanciers ISO 8501-1, évalués par du personnel expérimenté et archivés, afin de transformer « à quel point la rouille est grave » d'une description verbale en un langage technique réceptionnable.
V. Classification de la corrosivité environnementale : ISO 9223 et GB/T 19292
Pour une sélection scientifique des matériaux, il faut d'abord « quantifier » l'environnement. La norme ISO 9223 (correspondant à la GB/T 19292.1 « Corrosion des métaux et alliages — Corrosivité atmosphérique — Classification ») divise la corrosion atmosphérique en plusieurs niveaux selon la vitesse de corrosion :
| Niveau | Désignation | Environnement typique | Ordre de grandeur de la vitesse de corrosion de l'acier au carbone |
|---|---|---|---|
| C1 | Très faible | Intérieur sec, environnement à humidité contrôlée | Extrêmement faible |
| C2 | Faible | Atmosphère rurale | Faible |
| C3 | Modéré | Urbain, industrie légère | Moyen |
| C4 | Élevé | Industriel, littoral | Assez élevé |
| C5-I | Très élevé (industriel) | Industrie fortement polluée | Élevé |
| C5-M | Très élevé (marin) | Proche de la mer, en mer | Élevé |
| CX | Extrême | Plateformes offshore, côtes tropicales | Extrêmement élevé |
Le critère spécifique de détermination de la corrosivité repose sur la perte de masse par corrosion des éprouvettes exposées pendant un an : selon les méthodes de l'ISO 9223 et de la GB/T 19292.1, la vitesse de corrosion annuelle de l'acier à faible teneur en carbone en environnement C1 est généralement inférieure à 1,3 micromètre, C2 environ 1,3–25 micromètres, C3 environ 25–50 micromètres, C4 environ 50–80 micromètres, C5 environ 80–200 micromètres, et CX supérieure à 200 micromètres (référence d'ordre de grandeur, le réel devant être basé sur des mesures sur site). Ces valeurs transforment la « corrosivité » d'une sensation floue en une entrée calculable. L'ISO 12944-2 donne ainsi, pour chaque niveau, l'épaisseur totale de film sec minimale (DFT) et la durabilité attendue du système de revêtement de protection (faible, moyenne, élevée, très élevée, correspondant respectivement à environ 2, 5, 15, 25 ans). Par exemple, en environnement C4, avec une durabilité élevée (haute durabilité ISO 12944 ≥ 15 ans), on exige généralement un DFT total du système compris entre 240 et 320 micromètres (à confirmer selon la conception du système). Ce langage transforme la « protection anticorrosion » d'un concept flou en une entrée de conception calculable, et permet également de comparer horizontalement les solutions de différents fabricants.
VI. Corrosion localisée : plus redoutable que la corrosion uniforme
La corrosion uniforme amincit régulièrement et permet d'estimer la durée de vie ; la corrosion localisée est sournoise et soudaine, et constitue la cause principale de défaillance des ouvrages :
- Corrosion par piqûres (pitting) : les Cl⁻ perforent le film passif, formant des cavités profondes, typique de l'environnement marin ;
- Corrosion en creux : boulons, recouvrements, bords de revêtement, pile de concentration différentielle en oxygène ;
- Corrosion galvanique : contact de métaux hétérogènes ;
- Corrosion sous contrainte (SCC) et fatigue-corrosion : action combinée d'une contrainte de traction et d'un milieu corrosif ;
- Usure-corrosion et érosion : ruissellement de fluides contenant des particules.
Les mesures de protection comprennent : éliminer les interstices (soudure continue, mastic d'étanchéité), isoler les métaux hétérogènes (cales), choisir des alliages résistant aux piqûres, épaissir le revêtement ou appliquer une protection cathodique aux endroits sujets. La corrosion localisée est dangereuse car sa surface est petite, difficile à détecter, mais elle peut percer rapidement l'épaisseur de la tôle en un point, provoquant un problème de sécurité structurelle, alors que la surface générale peut paraître intacte. Lors des inspections sur site, les soudures, boulons, bords et zones d'accumulation d'eau doivent être prioritaires, et un épaissimètre utilisé pour des mesures par échantillonnage régulier de l'épaisseur de tôle, plutôt que de se fier uniquement à l'œil pour voir « s'il y a de la rouille ». Consigner les points à haut risque de corrosion localisée sous forme de liste, intégrée à chaque maintenance, est un moyen peu coûteux et très rentable d'éviter les défaillances soudaines.
VII. Logique fondamentale de la protection : barrière, passivation, protection cathodique
Tout système de revêtement anticorrosion fait essentiellement simultanément trois choses, correspondant à l'interruption des différentes étapes de la corrosion :
- Barrière (Barrier) : un film de peinture dense isole l'eau, l'oxygène, les ions, comme le micacé ferrique à effet d'écran en couches, l'époxy haute teneur en solides ;
- Passivation : pigments inhibiteurs (phosphate de zinc, molybdate) forment un film passif à l'interface, inhibant l'anode ;
- Protection cathodique : apprêt au zinc en poudre (époxy riche en zinc) protège le substrat fer par dissolution sacrificielle du zinc, voir apprêt époxy riche en zinc à l'eau.
Un mécanisme unique est souvent insuffisant ; on utilise en ingénierie un système combiné « apprêt (cathodique ou passivant) + couche intermédiaire (barrière) + finition (résistance aux intempéries) » pour une défense multiple. Cela explique aussi pourquoi la conception du système de revêtement anticorrosion combiné est si importante — chaque couche a sa fonction. Un système robuste possède souvent une combinaison de ces trois mécanismes, plutôt que de s'appuyer sur un seul moyen. À noter que les trois mécanismes se renforcent mutuellement : la couche barrière empêche les milieux d'atteindre l'interface, ralentissant la consommation du film passif et du zinc en poudre ; le film passif réduit l'activité anodique, diminuant la probabilité que la couche barrière soit percée par piqûres ; la protection cathodique protège encore les points de fer nu lors d'une rupture locale de la couche barrière. Comprendre cette synergie permet d'allouer raisonnablement l'épaisseur de film lors de la conception, au lieu de simplement « plus épais c'est mieux ».
VIII. Cognition quantitative de la vitesse de corrosion
Bien que la prédiction précise de la durée de vie en extérieur soit difficile, l'industrie a quelques connaissances empiriques : en environnement urbain C3, la perte de corrosion annuelle de l'acier au carbone non protégé peut être de l'ordre de dizaines de micromètres ; en littoral C5, elle peut être supérieure d'un ordre de grandeur ; un système de revêtement peut réduire la vitesse de corrosion de plusieurs dizaines à plus d'un centuple. Ces chiffres ne sont pas des valeurs absolues, mais aident l'ingénieur à établir le concept de « niveau de risque » : peindre de la même manière, un système alkyd en C3 peut tenir, mais le même système en C5 percera rapidement par rouille. Corréler le niveau d'environnement et la résistance à la corrosion du matériau est la base de la conception anticorrosion. Pour les limites d'application de l'alkyd en scénarios de corrosion légère, voir application de l'apprêt anticorrosion alkyd.
Plus loin, la vitesse de corrosion subit aussi l'effet couplé « temps — environnement » : un pont peut corroder lentement les premières années, mais avec le vieillissement du revêtement et l'apparition de micro-fissures, la perméabilité aux milieux augmente avec le temps, et la corrosion s'accélère. La durée de conception n'est donc pas aussi simple que « taux de corrosion annuel moyen × années », il faut considérer la courbe de dégradation des performances du système avant d'atteindre la fin de durabilité. Les durabilités faible, moyenne, élevée, très élevée données par l'ISO 12944 sont justement une expression ingénierie de « la probabilité que le système tienne jusqu'à la durée spécifiée », et non une promesse de vie précise.
IX. Caractéristiques de rouille des industries typiques
Les formes de rouille diffèrent nettement selon les industries :
- Ponts et éoliennes : principalement corrosion atmosphérique et corrosion en creux, les boulons et l'intérieur des poutres caissons sont les points difficiles ;
- Chimie et électricité : présence de dioxyde de soufre, chlorure d'hydrogène, eau de refroidissement comme multiples facteurs, piqûres et corrosion uniforme coexistent ;
- Marin et ports : piqûres et cavités dominées par les ions chlorure, la zone d'embruns est la plus sévère ;
- Galeries techniques municipales et souterrain : corrosion par le sol et corrosion microbienne superposées, humide et anaérobie.
Ces caractéristiques imposent que le système ne peut être généralisé, mais doit être conçu finement « par industrie, par partie ». Par exemple, sur un même pont, l'intérieur de la poutre caisson est humide et confiné, la zone d'embruns subit le sel et le brouillard marin, le joint boulonné a une corrosion en creux : les trois endroits peuvent avoir des niveaux d'environnement totalement différents, et le système doit être différencié. Encore, en zone chimique il y a à la fois corrosion atmosphérique et parfois pulvérisation d'acidité, la sélection doit confirmer la liste de résistance aux milieux chimiques de la finition, plutôt que de ne regarder que les heures de brouillard salin. Traduire les caractéristiques industrielles en « niveau d'environnement + liste de milieux + difficultés de partie » concret est la compétence centrale de l'ingénieur anticorrosion.
X. Idées reçues courantes
Idée reçue 1 : la rouille est « le fer devient autre chose et disparaît ». Faux. La rouille est un oxyde et hydroxyde de fer, dont le volume gonfle au contraire de 2 à 4 fois, et va percer le revêtement, il faut la traiter ou la transformer.
Idée reçue 2 : les régions sèches ne rouillent pas. Faux. En sec (humidité relative inférieure à 60 %) la corrosion est lente, mais dès qu'apparaissent condensation, écart de température jour/nuit, poussière salée, la micro-pile se crée quand même.
Idée reçue 3 : une fois peint c'est définitif. Faux. Le revêtement vieillit, se raye, et la zone endommagée forme une grande cathode, petite anode accélérant la rouille locale, nécessitant une maintenance régulière.
Idée reçue 4 : la rouille rouge est moins dangereuse que la noire. Faux. La couleur ne représente pas l'activité, la rouille verte (contenant chlore ou soufre) est souvent plus active et gonfle davantage.
Idée reçue 5 : la rouille locale n'affecte pas l'ensemble. Faux. La piqûre peut percer rapidement en un point, la surface générale intacte peut être déjà cavitée à l'intérieur.
Idée reçue 6 : une peinture chère protège forcément bien. Faux. Même la meilleure peinture, si le niveau de préparation de surface est insuffisant, l'épaisseur non conforme, les limites d'environnement hors contrôle, sa performance tombe à zéro.
Kexin New Materials (kexinMaterials) lors du diagnostic sur site, utilise l'enregistrement d'humidité, la détection des ions chlorure, la morphologie de la couche de rouille et le niveau ISO 9223 pour une évaluation globale, puis propose un plan « niveau de dérouillage + système de revêtement + cycle de maintenance », plutôt que de décider à l'emporte-pièce selon l'expérience. Ce diagnostic « mécanisme d'abord, produit ensuite » est la clé pour éviter de choisir le mauvais système. Pour les grandes structures en service, on recommande aussi de faire un échantillon de traitement de la rouille in situ sur petite surface, en suivant tout le processus « nettoyage — transformation ou stabilisation — système — entretien » et en remesurant l'adhérence avant généralisation, pour maîtriser le risque dès le départ.
XI. Relation entre mécanisme de rouille et normes
Enfin, pour récapituler : le mécanisme répond au « pourquoi », la norme répond au « comment évaluer ». GB/T 1771 brouillard salin, GB/T 9286 adhérence, ISO 9223 classification environnementale, tous transforment le mécanisme en un langage quantifiable et vérifiable. Comprendre le mécanisme, puis lire le rapport de norme, permet d'éviter d'être trompé par des chiffres isolés comme « 1000 heures de brouillard salin ». Pour les détails sur le jugement du brouillard salin, voir jugement de l'essai de brouillard salin neutre NSS. Le rôle de la norme est de transformer la « bonne peinture » d'une impression subjective en données comparables : pour une peinture époxy riche en zinc, la teneur en zinc, le extrait sec volumique, le nombre d'heures de résistance au brouillard salin doivent être vérifiés selon les méthodes normalisées. Comprendre le mécanisme vous permet de savoir « quoi mesurer », et la norme vous dit « comment mesurer, et combien mesurer pour être conforme ».
XII. Cadre décisionnel de la protection, du mécanisme à la pratique
Ayant compris le mécanisme de corrosion, l'étape suivante consiste à traduire le « pourquoi rouille-t-on » en décisions exécutables de « comment protéger ». Ce cadre peut se résumer en quatre étapes : première étape, juger l'environnement — utiliser ISO 9223 pour classer le site dans un niveau C1–CX, et clarifier si la force motrice de corrosion est l'ion chlorure, le dioxyde de soufre ou simplement l'humidité ; deuxième étape, définir la durée de vie — selon ISO 12944 fixer des objectifs de durabilité faible, moyenne, élevée, très élevée, correspondant à des investissements de protection différents ; troisième étape, choisir le mécanisme — pour une corrosion légère, un blindage plus une passivation suffisent, pour une corrosion moyenne à sévère il faut introduire une protection cathodique (riche en zinc), et pour un environnement rigoureux il faut superposer une finition résistante aux intempéries et un blindage épais ; quatrième étape, passer à la technologie — le niveau de préparation de surface, la répartition de l'épaisseur de film, l'intervalle de peinture, les limites environnementales doivent tous être quantifiés et inscrits dans les spécifications.
Prenons un exemple concret : une passerelle piétonne dans une ville intérieure, atmosphère de classe C3, durée de conception moyenne (7–15 ans). Sa principale force motrice de corrosion est l'humidité et une pollution légère, le système « apprêt époxy ester à l'eau + couche intermédiaire micacée époxy + finition polyuréthane aliphatique » est suffisant, pas besoin de riche en zinc. Alors que le même pont construit à l'embouchure, environnement passant à C5-M, l'ion chlorure devenant la cause principale, il faut sabler jusqu'à Sa2.5 et adopter un système de revêtement anticorrosion lourd « époxy riche en zinc + micacé époxy + polyuréthane ou fluorocarbone », l'épaisseur de film totale devant être doublée en conséquence. Le coût des deux solutions peut différer d'un facteur deux, mais si l'on ne classe pas selon le mécanisme, soit on gaspille, soit on rouille tôt, c'est dans les deux cas un échec.
XIII. Perspective économique de la prévention de la corrosion
La corrosion n'est pas seulement un problème technique lié au « rouille ou pas », c'est surtout un lourd problème économique. À l'échelle mondiale, les pertes économiques directes causées par la corrosion représentent depuis longtemps une part importante du produit intérieur brut, et les pertes indirectes (arrêt de travail, accidents, remplacement) sont plusieurs fois plus élevées. Dans le domaine des structures en acier, une corrosion précoce grave peut entraîner une rénovation anticipée de tout un pont, dont le coût dépasse de loin le budget de peinture économisé au départ. Par conséquent, l'investissement anti-rouille n'est jamais un « centre de coût », mais une « couverture de risque » — chaque yuan dépensé dans une protection correcte évite souvent dix fois, voire cent fois, les pertes ultérieures. Sur l'ensemble du cycle de vie, l'économie de la protection se reflète dans trois points : choisir le bon système lors de l'installation initiale, établir un mécanisme d'inspection et de réparation lors de la maintenance, et faire une évaluation de la durée de vie résiduelle en fin de vie. Beaucoup de propriétaires ne regardent que le prix unitaire initial, négligeant les deux autres extrémités, ce qui fait que le coût total est au final plus élevé. Intégrer le mécanisme de corrosion dès la conception est la stratégie de prévention la plus rentable.
XIV. Liste de risques de corrosion pour la conception
Traduire le mécanisme en actions de conception permet de former une liste de risques, à vérifier point par point :
- Le niveau environnemental est-il clair (C1–CX) ? La force motrice est-elle le chlore, le soufre ou l'humidité ?
- Y a-t-il des points à haut risque de corrosion locale comme des fentes, des chevauchements, des boulons ?
- Y a-t-il un contact entre métaux hétérogènes formant une couple galvanique ?
- Y a-t-il des cycles humide-sec, de la condensation, des sections immergées ?
- Le passage de maintenance est-il accessible, permettant une inspection régulière ?
- L'objectif de durée de conception correspond-il à la DFT totale du système ?
- Le niveau de préparation de surface est-il cohérent avec les capacités de l'équipement sur site ?
En appliquant point par point, la prévention de la rouille passe d'une extinction d'incendie après coup à un contrôle des risques en amont. Cette liste et les exigences de procédure de spécifications de génie anti-rouille pour structures en acier se complètent : la spécification gère le « comment faire », la liste gère le « bien réfléchir d'abord ». Leur combinaison constitue un système mature de prévention de la corrosion. Il faut rappeler que la liste de risques n'est pas ponctuelle, elle doit être mise à jour après chaque maintenance — l'évolution de la rouille et de l'environnement modifie l'ordre des risques, une gestion dynamique est nécessaire pour rester efficace.
Questions fréquentes
Q : La rouille de l'acier est-elle une réaction d'oxydation ou une réaction électrochimique ?
R : C'est une corrosion électrochimique. Le fer forme une micro-pile sous un film d'électrolyte aqueux, l'anode de fer est oxydée en Fe²⁺, la cathode subit une réduction de l'oxygène générant OH⁻, les deux se combinent et s'oxydent puis déshydratent pour former la rouille Fe₂O₃·xH₂O. Dans l'air sec pur, l'oxydation seule est extrêmement lente, le film d'eau avec électrolyte est la clé.
Q : Pourquoi l'acier en bord de mer rouille-t-il beaucoup plus vite que celui en ville ?
R : L'abondance de Cl⁻ dans l'eau de mer peut percer le film passif, provoquer la corrosion par piqûres, et son fort pouvoir hygroscopique maintient un film d'eau en surface sur une longue période. ISO 9223 classe le littoral comme C5-M (très élevé) voire CX (extrême), le taux de corrosion est bien supérieur à la campagne C2.
Q : La rouille rouge et la rouille noire (Fe₃O₄), laquelle est plus dangereuse ?
R : La couleur ne détermine pas le danger. Fe₃O₄ est relativement dense mais recouvre encore la corrosion active en dessous ; la rouille verte contenant du chlore ou du soufre est plus active et a un fort gonflement volumique. Pour juger le danger, il faut voir s'il y a corrosion par piqûres, si l'épaisseur de tôle diminue, et non la couleur.
Q : À quoi sert le niveau C1–CX de ISO 9223 ?
R : Il quantifie et classe la corrosivité environnementale, c'est l'entrée de base de la conception du système de protection ISO 12944, déterminant directement l'épaisseur de film totale (DFT) requise pour le système de revêtement et l'attente de durabilité (par ex. haute durabilité ≥15 ans correspond à une DFT plus élevée), rendant le choix anti-rouille calculable.
Q : Pourquoi la dérouillage exige-t-il Sa2.5 ?
R : Sa2.5 (GB/T 8923.1 / ISO 8501-1) est un « nettoyage par projection très complet », la surface sans graisse, calamine, rouille visibles, ne laissant que de légères taches, garantit une bonne adhérence de l'apprêt au substrat et évite que la rouille active résiduelle ne perce le revêtement. Le revêtement anticorrosion lourd exige presque toujours Sa2.5.
Q : Pourquoi après endommagement du revêtement « rouille-t-on plus vite » ?
R : La zone endommagée expose un petit anode, tandis que le métal sous le large revêtement environnant devient cathode, formant une « grande cathode — petit anode », la densité de courant local est élevée, la corrosion par piqûres s'accélère brutalement. C'est aussi pourquoi il faut réparer rapidement au lieu de laisser faire.
Q : Quelle est la relation entre protection cathodique et peinture anti-rouille ?
R : Elles se complètent. L'apprêt riche en zinc (zinc sacrificiel) est lui-même une protection cathodique électrochimique ; le revêtement de blindage ou de passivation ordinaire est une barrière physico-chimique. En ingénierie, on combine souvent « apprêt riche en zinc + couche intermédiaire de blindage + finition résistante aux intempéries » pour une protection multiple.
Q : L'enregistrement température-humidité est-il vraiment important pour la conception anti-rouille ?
R : Très important. Lorsque l'humidité relative dépasse la valeur critique (environ 60–70 %), la corrosion augmente brusquement, et appliquer sous le point de rosée provoque un film blanc et une mauvaise adhérence. ISO 12944 exige que la température du substrat soit supérieure de 3 ℃ au moins au point de rosée pour appliquer, précisément basé sur ce mécanisme.
Q : Pourquoi la corrosion par piqûres est-elle plus dangereuse que la corrosion uniforme ?
R : La corrosion uniforme à épaisseur réduite peut encore estimer la durée de vie ; la corrosion par piqûres a une petite surface, est cachée, avec une forte densité de courant local, peut percer l'épaisseur de tôle à court terme provoquant une défaillance structurelle, alors que la surface peut paraître intacte, difficile à détecter par inspection.
Q : Pourquoi le gonflement volumique de la rouille peut-il percer le revêtement ?
R : Le volume de la rouille est environ 2 à 4 fois celui du fer, la rouille active résiduelle se dilate à répétition sous le cycle humide-sec, exerçant une contrainte mécanique vers l'extérieur sur le revêtement supérieur, provoquant fissures et décollements, rendant le blindage inefficace, la corrosion s'accélérant davantage, formant un cercle vicieux.
Lecture complémentaire
- Préparation de surface avec rouille : faire descendre le classement de la corrosion vers des procédés de traitement sur site spécifiques St2/St3.
- Apprêt époxy riche en zinc à l'eau : comprendre comment le mécanisme de sacrifice du zinc de la protection cathodique bloque la réaction électrochimique de corrosion.
- Guide de sélection du système de peinture anticorrosion ISO 12944 : cadre complet utilisant le niveau environnemental C1–CX pour piloter la conception du système.
- Essai de résistance au brouillard salin de la peinture anti-rouille : DIN EN ISO 9227 et GB/T 1771