Причина того, что сталь «ржавеет», по сути заключается не в простом «железо контактирует с воздухом и краснеет», а является результатом ряда процессов электрохимической коррозии. Понимание механизма коррозии — это предпосылка для того, чтобы поднять защиту от ржавчины с уровня «нанести слой краски» до уровня «системной инженерии»: только зная, как и где растёт ржавчина и какой средой она движима, можно целенаправленно её блокировать. Кэсинь Синьцайляо (kexinMaterials) при проектировании и подборе антикоррозийных комплексов всегда ставит «механизм коррозии + класс среды» на первый этап диагностики, а не сразу предлагает какую-либо грунтовку. Немало отказов на объектах коренятся не в плохом покрытии, а в смутном понимании механизма коррозии — например, считают, что «покрасил и всё в порядке», или обрабатывают локальную точечную коррозию как обычную ржавчину. Содержание, касающееся окрашивания по ржавчине, можно найти в статье из той же подборки Подготовка поверхности для окрашивания по ржавчине, а конкретное проектирование защитной системы должно опираться на Проектирование комплексной системы антикоррозийного покрытия.
I. Электрохимическая сущность коррозии стали
Чистое железо в сухом воздухе при комнатной температуре относительно стабильно. Для возникновения ржавчины необходимо одновременное присутствие трёх элементов: анода, катода и электролита (водной плёнки). Когда на поверхности стали образуется невидимая глазу тонкая водная плёнка (гигроскопичность, конденсация или дождь), в которую растворяются углекислый газ, диоксид серы, хлорид-ионы и т.п., формируется проводящий электролит. В этот момент из-за неоднородности состава, напряжений, концентрации кислорода на поверхности металла возникают бесчисленные микрогальванические пары:
- Анодная реакция (окисление железа): Fe → Fe²⁺ + 2e⁻
- Катодная реакция (восстановление кислорода, нейтральная или щелочная среда): O₂ + 2H₂O + 4e⁻ → 4OH⁻
- Соединение продуктов: Fe²⁺ и OH⁻ образуют Fe(OH)₂, который далее окисляется до Fe(OH)₃ и после обезвоживания формирует Fe₂O₃·xH₂O (красно-коричневая ржавчина).
Обратите внимание, что катодная реакция в основном представляет собой восстановление кислорода, именно поэтому «хорошая вентиляция, сухость» заметно замедляют коррозию — при нехватке кислорода катодная реакция останавливается. Это также объясняет, почему сталь в герметичной сухой среде почти не ржавеет, а во влажных, солесодержащих местах с перепадом температур и конденсацией быстро корродирует. Такой процесс образования микрогальванических пар через водную плёнку называется электрохимической коррозией, и он отличается от простого «окисления»: простое окисление в сухом воздухе чрезвычайно медленное, а электрохимическая коррозия после установления водной плёнки может ускориться на несколько порядков.
Глубже говоря, сталь сама по себе не является однородным материалом, содержит примеси и легирующие элементы — углерод, марганец, серу, фосфор и др., а на поверхности имеются неоднородные участки в виде обрабатывающих напряжений, зон термического влияния сварки, повреждений окалины — эти неоднородности и есть «естественные электроды» микрогальванических пар. Зоны с высоким содержанием примесей или напряжений склонны быть анодами и растворяться, а окружающие зоны — катодами. Это и есть коренная причина неравномерного распределения ржавчины на одной и той же стальной плите. Поняв это, можно осознать, почему сварные швы, зоны термического влияния, болтовые соединения ржавеют первыми. С термодинамической точки зрения электродный потенциал железа значительно ниже равновесного потенциала реакции восстановления кислорода, и пока электролит соединяет их, ЭДС коррозионного элемента будет двигать непрерывное растворение анода — это фундаментальная причина того, что сталь в природе неизбежно стремится к устойчивому окисленному состоянию (ржавчине).
II. Ключевые факторы, влияющие на скорость коррозии
Коррозия не является равномерной, она сильно движима следующими факторами:
- Влага и относительная влажность: при относительной влажности ниже примерно 60% коррозия стали крайне медленна; выше критической влажности (около 60–70%, в зависимости от загрязнителей) образуется поверхностная водная плёнка, и коррозия резко возрастает. При повышении температуры на 10℃ скорость реакции примерно удваивается (закон Аррениуса).
- Хлорид-ионы (море и противогололёдные соли): Cl⁻ имеет малый радиус и сильную проникающую способность, может разрушать пассивную плёнку, вызывать точечную коррозию, являясь главным двигателем коррозии в море и на мостах. В той же среде чем ближе к берегу, тем сильнее коррозия.
- Промышленные загрязнители, такие как диоксид серы: растворяясь в воде, образуют кислоту, снижают pH, ускоряют анодное растворение. Содержание серы в воздухе промышленных зон и городов напрямую определяет класс атмосферной коррозионности.
- Разность концентраций кислорода: в зазорах и местах перекрытия низкая концентрация кислорода образует анод, возникает щелевая коррозия; это распространённая локальная коррозия в болтовых соединениях и на кромках повреждённого покрытия.
- Температура и циклы «сухо-влажно»: чередование сухого и влажного заставляет продукты коррозии многократно впитывать влагу, расширяться, отслаиваться, повреждая покрытие; наиболее типично для тропиков, субтропиков с суточными перепадами и сезоном дождей.
- Гальванический эффект: контакт разных металлов (например, стали с медью, алюминием) в электролите образует макрогальваническую пару, активный металл корродирует быстрее; смешивание разных материалов во фланцах труб часто таит скрытую опасность.
- Микроорганизмы: в некоторых влажных, бескислородных средах (например, почва, охлаждающая вода) сульфатредуцирующие бактерии и др. участвуют в коррозии, называемой микробиологической коррозией (MIC).
Вышеуказанные факторы часто накладываются, а не действуют по отдельности. Например, прибрежная промышленная зона одновременно имеет высокое содержание хлора и серы, скорость коррозии является мультипликативной суперпозицией отдельных факторов, что и объясняет, почему ISO 9223 относит прибрежные промышленные зоны к классу C5 или даже CX. При инженерной оценке коррозионного риска объекта нельзя смотреть лишь на один показатель, а нужно поместить влажность, ионное загрязнение, температурный цикл и конструктивное проектирование на одну карту рисков для комплексного суждения, иначе легко недооценить реальную интенсивность коррозии.
III. Химический состав и морфологическая классификация ржавчины
Ржавчина — это не одно вещество, а смесь различных гидратированных оксидов и гидроксидов железа. Основные составы сильно различаются по цвету и стабильности, что напрямую определяет осуществимость последующего окрашивания:
| Продукт коррозии | Химическая формула | Цвет | Характеристика |
|---|---|---|---|
| Ферригидрит и лепидокрокит | γ-FeOOH | Жёлто-коричневый | Высокая активность, рыхлый |
| Гётит | α-FeOOH | Жёлто-коричневый до коричневого | Распространённый компонент устойчивого слоя ржавчины |
| Гематит и гидратированный оксид железа | Fe₂O₃·xH₂O | Красно-коричневый | Объёмный рыхлый, гигроскопичный |
| Магнетит | Fe₃O₄ | Чёрный | Относительно плотный, но под ним всё равно коррозия |
| Зелёная ржавчина (содержит Cl⁻/SO₄²⁻) | Сложные основные соли | Зелёный до чёрного | Сильная активность, расширение |
По морфологии коррозию можно разделить на:
- Рыхлая ржавчина (порошкообразный слой): поверхностная рыхлая, легко счищается, слабая адгезия;
- Сцепленная ржавчина (прочная ржавчина): окрашенный слой ржавчины, довольно прочно связанный с основой;
- Точечная и язвенная коррозия: локальное глубокое разъедание, наиболее опасное, часто сопровождается утонением стенки;
- Слоистая и пластинчатая отслаивающаяся ржавчина: при циклах сухо-влажно объём расширяется (объём ржавчины примерно в 2–4 раза больше железа), что вызывает растрескивание и отслаивание покрытия.
Понимание того, что «ржавчина рыхлая, гигроскопичная и её объём расширяется», — это коренная причина, почему традиционное окрашивание требует полного удаления ржавчины: оставшаяся внизу активная ржавчина, как бомба замедленного действия, пробьёт новое покрытие. В инженерии говорят: «Удалил ржавчину неполно — красить всё равно что мазать». Кроме того, разные продукты коррозии по-разному откликаются на преобразующие или стабилизирующие составы для окрашивания по ржавчине: гидратированные оксиды трёхвалентного железа легче комплексуются с таниновой кислотой и чернеют, а содержащая хлор и серу зелёная ржавчина более активна и требует более полной пассивации и герметизации — именно поэтому на объекте определение типа ржавчины важнее, чем просто взгляд «красная или чёрная».
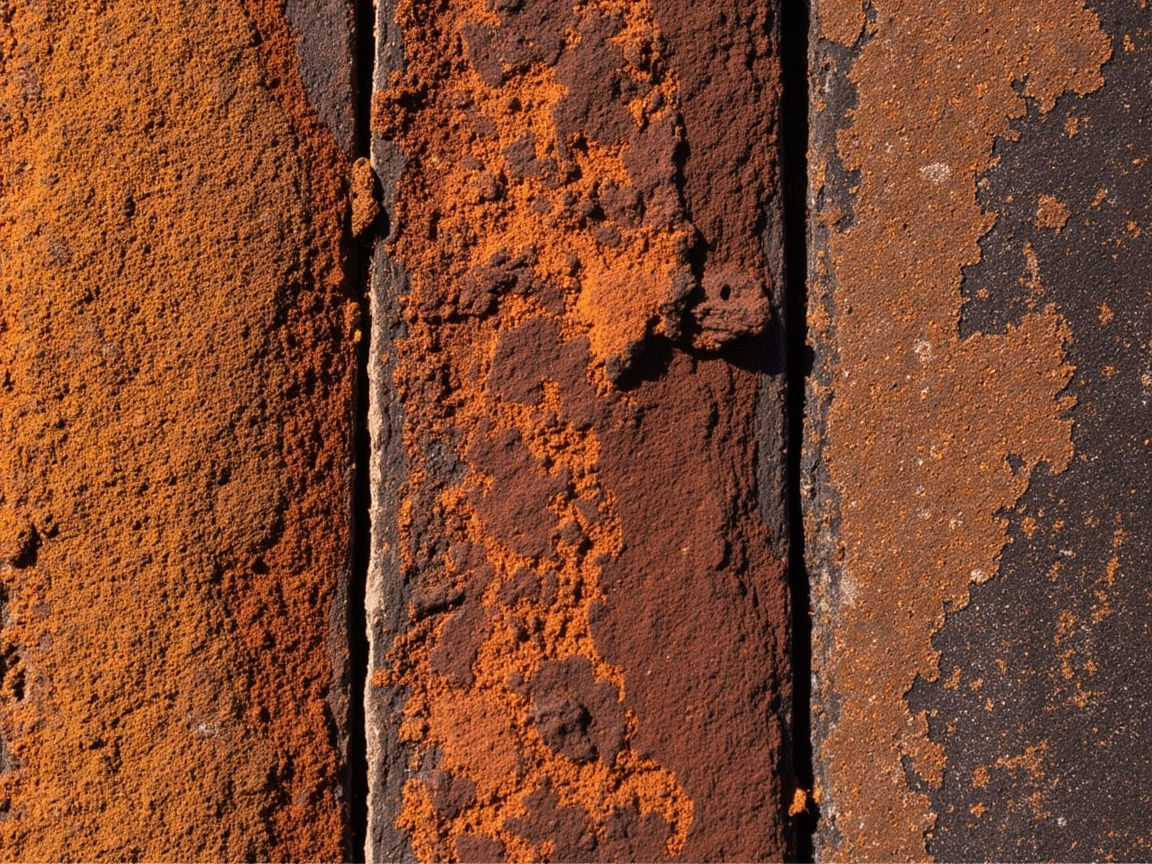
IV. Классификация степени тяжести коррозии: GB/T 8923.1 и ISO 8501-1
В предварительной обработке перед окрашиванием класс ржавости и класс очистки — это ключевой язык. Согласно GB/T 8923.1 (эквивалентно ISO 8501-1 «Подготовка стальной основы перед нанесением красок и связанных продуктов — степени подготовки»):
- Класс A (полностью покрыта окалиной, почти без ржавчины)
- Класс B (окалина начала ржаветь, небольшая точечная коррозия)
- Класс C (окалина отслоилась, повсеместная поверхностная коррозия)
- Класс D (окалина отслоилась, повсеместная точечная или язвенная коррозия)
Соответствующие классы удаления ржавчины:
- Sa1 / Sa2 / Sa2.5 / Sa3: струйная очистка (степень тщательности возрастает, Sa2.5 — «очень тщательная струйная очистка», поверхность без видимых жиров, окалины, ржавчины, остаются лишь лёгкие цветовые пятна);
- St2 / St3: ручная и механизированная очистка инструментом (St3 тщательнее St2, с металлическим блеском);
- F1: очистка пламенем.
Преобразователи ржавчины и стабилизирующие составы для окрашивания по ржавчине обычно применимы лишь в сценариях обслуживания класса C или D + St2/St3, при тяжёлой язвенной коррозии класса D всё же следует в приоритетном порядке применять пескоструй или замену плиты. Определение класса нельзя делать на глаз, а нужно сочетать простукивание и прослушивание звука, измерение толщины, локальную зачистку для зондирования, чтобы избежать ошибочной оценки «выглядит несерьёзной» язвенной коррозии как пригодной для обработки по ржавчине. Корень многих неудач обслуживания — в том, что язвенную коррозию класса D принимают за рыхлую ржавчину класса C, в итоге под преобразующим слоем коррозия продолжается и через полгода ржавчина возвращается. Стандарт также предусматривает метод сравнения со стандартными фотографиями; на объекте следует иметь сравнительные фото или цветовые карты ISO 8501-1, оценку проводит опытный персонал с архивированием, только так «насколько тяжела ржавчина» превращается из устного описания в приемлемый технический язык.
V. Классификация коррозионности среды: ISO 9223 и GB/T 19292
Для научного подбора необходимо сначала «количественно» описать среду. ISO 9223 (соответствует GB/T 19292.1 «Коррозия металлов и сплавов. Коррозионная агрессивность атмосферы. Классификация») по скорости коррозии делит атмосферную коррозию на несколько классов:
| Класс | Наименование | Типичная среда | Порядок скорости коррозии углеродистой стали |
|---|---|---|---|
| C1 | Очень низкая | Сухое помещение, контролируемая влажность | Крайне низкая |
| C2 | Низкая | Сельская атмосфера | Низкая |
| C3 | Средняя | Город, лёгкая промышленность | Средняя |
| C4 | Высокая | Промышленность, прибрежье | Довольно высокая |
| C5-I | Очень высокая (промышленная) | Высокозагрязнённая промышленность | Высокая |
| C5-M | Очень высокая (морская) | Прибрежье, море | Высокая |
| CX | Экстремальная | Морские платформы, тропическое побережье | Крайне высокая |
Конкретное определение коррозионности основано на потере массы от коррозии пластин, выдержанных в течение первого года: согласно методам ISO 9223 и GB/T 19292.1, годовая скорость коррозии низкоуглеродистой стали в среде C1 обычно ниже 1,3 мкм, C2 около 1,3–25 мкм, C3 около 25–50 мкм, C4 около 50–80 мкм, C5 около 80–200 мкм, а CX выше 200 мкм (справочные порядки, фактически по результатам замеров на объекте). Эти значения превращают «коррозионность» из смутного ощущения в вычисляемый входной параметр. ISO 12944-2 на этом основании даёт минимальную общую толщину сухой плёнки (DFT) и ожидаемую долговечность защитной системы покрытий для разных классов (низкая, средняя, высокая, очень высокая, соответственно около 2, 5, 15, 25 лет). Например, для среды C4, высокой долговечности (по ISO 12944 высокая долговечность ≥15 лет) обычно требуется общая DFT комплекса в диапазоне 240–320 мкм (конкретно по проекту системы). Этот язык превращает «защиту от ржавчины» из смутного понятия в вычисляемый проектный вход, а также позволяет сопоставлять решения разных производителей.
VI. Локальная коррозия: страшнее, чем сплошная
Сплошная коррозия равномерно утоняет стенку, и срок службы можно оценить; локальная коррозия скрытна, внезапна и является главной причиной отказов в инженерии:
- Точечная коррозия: Cl⁻ пробивает пассивную плёнку, образуя глубокие ямки, типично для морской среды;
- Щелевая коррозия: гальваническая пара из-за разности концентраций кислорода в болтах, перекрытиях, на кромках покрытия;
- Контактная (гальваническая) коррозия: контакт разнородных металлов;
- Коррозионное растрескивание под напряжением (SCC) и коррозионная усталость: совместное действие растягивающего напряжения и коррозионной среды;
- Абразивная и эрозионная коррозия: воздействие потока с частицами.
Меры защиты включают: устранение зазоров (непрерывная сварка, герметик), изоляцию разнородных металлов (прокладки), выбор сплавов, стойких к точечной коррозии, утолщение покрытия или катодную защиту в уязвимых местах. Опасность локальной коррозии в том, что она мала по площади, трудно обнаружима, но может на одной точке быстро прокорродировать стенку, вызвав проблему конструкционной безопасности, тогда как большая поверхность может выглядеть целой. При инспекции на объекте следует акцентировать внимание на сварных швах, болтах, кромках, местах скопления воды, периодически выборочно измерять толщину стенки толщиномером, а не полагаться лишь на визуальный осмотр «есть ли ржавчина». Внесение точек высокого риска локальной коррозии в чек-лист и включение их в каждое обслуживание — недорогой и высокоэффективный способ предотвратить внезапные отказы.
VII. Базовая логика защиты: барьер, пассивация, катодная защита
Любая система антикоррозийного покрытия по сути одновременно делает три вещи, блокируя разные звенья коррозии:
- Барьер (Barrier): плотная плёнка краски изолирует воду, кислород, ионы, например, слоистый барьер из слюдяного железняка, высоконаполненная эпоксидная;
- Пассивация (Passivation): ингибирующие пигменты (фосфат цинка, молибдаты) образуют пассивную плёнку на границе, подавляя анод;
- Катодная защита (Cathodic): грунтовка с цинковой пылью (эпоксидная с богатым цинком) защищает железную основу за счёт растворения цинка как жертвенного анода, подробнее в Водная эпоксидная грунтовка с богатым цинком.
Одного механизма часто недостаточно, в инженерии применяют комплекс «грунтовка (катодная или пассивирующая) + промежуточное покрытие (барьер) + финишное покрытие (атмосферостойкое)» для многократной защиты. Это также объясняет, почему Проектирование комплексной системы антикоррозийного покрытия так важно — слои выполняют свои функции. Надёжная система часто одновременно сочетает какую-либо комбинацию этих трёх механизмов, а не полагается на один. Стоит добавить, что три механизма усиливают друг друга: барьерный слой препятствует проникновению среды к границе, замедляя расход пассивной плёнки и цинковой пыли; пассивная плёнка снижает анодную активность, уменьшая вероятность пробоя барьера точечной коррозией; катодная защита при локальном повреждении барьера всё равно защищает оголённые точки железа. Поняв эту синергию, можно при проектировании рационально распределять толщину плёнки, а не просто «чем толще, тем лучше».
VIII. Количественное понимание скорости коррозии
Хотя точное прогнозирование срока службы на открытом воздухе затруднительно, в отрасли есть некоторые эмпирические знания: в городской среде C3 годовая коррозия незащищённой углеродистой стали может быть порядка десятков микрон; в прибрежной C5 может быть на порядок выше; применение комплекса покрытий может снизить скорость коррозии в десятки–сотни раз. Эти цифры не абсолютны, а помогают инженеру сформировать понятие «порядка риска»: при одинаковом окрашивании в среде C3 алкидная система, возможно, продержится, а в C5 та же система быстро проржавеет насквозь. Сопоставление класса среды и коррозионной стойкости материала — базовый навык проектирования защиты от ржавчины. О границах применения алкида в слабокоррозионных сценариях можно узнать в Применение алкидной антикоррозийной грунтовки.
Далее, скорость коррозии также подвержена влиянию связки «время—среда»: мост в первые годы после постройки может корродировать медленно, но по мере старения покрытия и появления микротрещин проницаемость среды со временем растёт, и коррозия ускоряется. Поэтому расчётный срок службы — это не просто «средняя годовая скорость × годы», а нужно учитывать кривую деградации характеристик комплекса до достижения предела долговечности. Низкая, средняя, высокая, очень высокая долговечность по ISO 12944 — это инженерное выражение того, «с какой вероятностью комплекс продержится до указанного срока», а не точное обещание срока жизни.
IX. Особенности коррозии в типичных отраслях
Формы коррозии в разных отраслях заметно различаются:
- Мосты и ветроэнергетика: преимущественно атмосферная коррозия плюс щелевая, сложные места — болты, внутренние полости коробчатых балок;
- Химия и энергетика: многофакторность — диоксид серы, хлористый водород, охлаждающая вода и т.д., сочетание точечной и равномерной коррозии;
- Море и порты: точечная и язвенная коррозия, вызванная хлорид-ионами, зона брызг самая тяжёлая;
- Городские коллекторы и подземные сооружения: наложение почвенной коррозии и микробиологической, влажно и бескислородно.
Эти особенности определяют, что подбор нельзя делать обобщённо, необходимо проводить точное проектирование «по отрасли, по участку». Например, один и тот же мост: внутри коробчатой балки — замкнутое пространство с высокой влажностью, в зоне брызг волн — солевой туман, в местах болтовых соединений — щелевая коррозия; три этих участка могут иметь совершенно разные классы среды, и защитное покрытие должно отличаться. Другой пример: на химическом предприятии присутствует как атмосферная коррозия, так и периодическое распыление кислотного тумана, при выборе необходимо подтвердить перечень химических сред, стойких для финишного покрытия, а не смотреть только на часы солевого тумана. Перевод отраслевых особенностей в конкретные «класс среды + перечень сред + сложные места участка» — это ключевая компетенция инженера по антикоррозийной защите.
X. Распространённые заблуждения
Заблуждение первое: ржавчина — это «железо превратилось в другое вещество и исчезло». Неверно. Ржавчина — это оксиды и гидроксиды железа, её объём, наоборот, увеличивается в 2–4 раза, она разрывает покрытие, поэтому её необходимо удалять или преобразовывать.
Заблуждение второе: в сухом регионе не бывает ржавчины. Неверно. В сухих условиях (относительная влажность ниже 60%) коррозия идёт медленно, но стоит появиться конденсату, суточным перепадам температур, солесодержащей пыли — микрогальванические пары всё равно образуются.
Заблуждение третье: покрасил — и навсегда. Неверно. Покрытие стареет, царапается, в местах повреждений образуется большой катод и малый анод, что ускоряет локальную коррозию, требуется регулярное обслуживание.
Заблуждение четвёртое: красная ржавчина менее опасна, чем чёрная. Неверно. Цвет не указывает на активность; зелёная ржавчина (содержащая хлор или серу) часто более активна и сильнее расширяется.
Заблуждение пятое: локальная ржавчина не влияет на целое. Неверно. Точечная коррозия может быстро прокорродировать насквозь в одной точке, при этом поверхность может быть внешне целой, а внутри уже иметь язвы.
Заблуждение шестое: дорогая краска гарантирует хорошую защиту от ржавчины. Неверно. Даже самая хорошая краска, при недостаточном уровне подготовки поверхности, несоответствии толщины плёнки и потере контроля границ среды, сведёт свои свойства к нулю.
Kexin New Materials (kexinMaterials) при диагностике на месте использует записи влажности,Testing хлорид-ионов, морфологию слоя ржавчины и комплексную оценку по классу ISO 9223, а затем предлагает решение «степень удаления ржавчины + система покрытия + период обслуживания», а не действует наугад по опыту. Такая диагностика «сначала механизм, потом продукт» — ключ к избежанию ошибочного выбора системы. Для крупных эксплуатируемых конструкций также рекомендуется изготовить образец с локальной обработкой по ржавчине, пройти полный цикл «очистка — преобразование или стабилизация — подбор системы — уход» и повторно измерить адгезию перед внедрением, чтобы держать риск под контролем на ранней стадии.
XI. Связь механизма коррозии и стандартов
В заключение подчеркнём: механизм — это «почему», стандарт — это «как оценивать». GB/T 1771 солевой туман, GB/T 9286 адгезия, ISO 9223 классификация среды — всё это переводит механизм в количественный, приемлемый для приёмки язык. Поняв механизм и лишь затем глядя на отчёты по стандартам, вы не дадите себя обмануть изолированными цифрами вроде «1000 часов солевого тумана». Подробности оценки солевого тумана см. в критериях нейтрального солевого тумана NSS. Роль стандарта — превратить «хорошую краску» из субъективного ощущения в сопоставимые данные: для одного и того же эпоксидного цинконаполненного покрытия содержание цинка, объёмная доля сухого остатка, соответствие часам стойкости к солевому туману — всё должно проверяться по стандартным методам. Понимание механизма позволяет знать «что измерять», а стандарт говорит «как измерять и сколько считать нормой».
XII. Рамка принятия решений от механизма к защите
Поняв механизм коррозии, следующий шаг — перевести «почему ржавеет» в исполнимое решение «как защищать». Эту рамку можно свести к четырём шагам: первый шаг — оценить среду: по ISO 9223 отнести объект к одному из уровней C1–CX, определив движущую силу коррозии — хлорид-ионы, диоксид серы или просто влажность; второй шаг — задать срок службы: по ISO 12944 установить цели низкой, средней, высокой, очень высокой долговечности, что соответствует разным вложениям в защиту; третий шаг — выбрать механизм: при лёгкой коррозии достаточно барьера и пассивации, при средней и тяжёлой коррозии необходимо ввести катодную защиту (цинконаполненное), в суровых условиях добавить ещё атмосферостойкое финишное покрытие и толстый барьер; четвёртый шаг — перейти к технологии: уровень подготовки поверхности, распределение толщины плёнки, интервалы между слоями, границы среды — всё количественно прописать в спецификации.
Приведём конкретный пример: пешеходный мост во внутреннем городе, атмосфера C3, расчётный срок службы средний (7–15 лет). Основная движущая сила коррозии — влажность и лёгкое загрязнение, достаточно системы «водная эпоксиэфирная грунтовка + эпоксидная промежуточная с железной слюдкой + алифатическая полиуретановая краска», применять цинконаполненное не обязательно. А если тот же мост построен в устье реки, среда скачет до C5-M, хлорид-ионы становятся главной причиной, необходимо пескоструить до Sa2.5 и применять тяжёлую антикоррозийную систему «эпоксидная цинконаполненная + эпоксидная с железной слюдкой + полиуретановая или фторуглеродная», общая толщина плёнки также должна быть удвоена. Стоимость двух решений может отличаться вдвое, но если не分级 по механизму, либо перерасход, либо ранняя ржавчина — оба варианта провал.
XIII. Экономический взгляд на контроль коррозии
Коррозия — это не только технический вопрос «ржавеет или нет», но и тяжёлый экономический вопрос. В масштабах мира прямые экономические потери от коррозии постоянно составляют значительную долю ВВП, а косвенные потери (простои, аварии, замена) — в несколько раз больше. В области стальных конструкций одна серьёзная ранняя коррозия может привести к досрочному капитальному ремонту всего моста, затраты на который намного превысят сэкономленный тогда бюджет на окраску. Поэтому вложения в защиту от ржавчины — это никогда не «центр затрат», а «хеджирование рисков»: каждый юань, потраченный на правильную защиту, часто позволяет избежать десятикратных или стократных поздних потерь. С точки зрения полного жизненного цикла экономичность защиты проявляется в трёх узлах: правильный выбор системы при первичной установке, создание механизма инспекций и ремонта при обслуживании, оценка остаточного ресурса на поздней стадии. Многие владельцы смотрят только на удельную цену первичной установки, игнорируя два других конца, в итоге общая стоимость оказывается выше. Внедрение механизма коррозии на этап проектирования — самая рентабельная стратегия контроля.
XIV. Чек-лист рисков коррозии для проектирования
Перевод механизма в проектные действия можно оформить как чек-лист рисков, проверяемый по пунктам:
- Класс среды определён (C1–CX)? Движущая сила — хлор, сера или влажность?
- Есть ли щели, нахлёсты, болты и другие точки высокого риска локальной коррозии?
- Есть ли контакт разнородных металлов, образующий гальваническую пару?
- Есть ли циклы «сухо-мокро», конденсат, участки погружения?
- Доступен ли путь обслуживания, возможен ли регулярный осмотр?
- Соответствуют ли цель срока службы и общая DFT системы?
- Совпадает ли уровень подготовки поверхности с возможностями оборудования на месте?
Последовательная реализация по пунктам превращает защиту от ржавчины из тушения пожара постфактум в превентивный контроль рисков. Этот чек-лист и требования к процессам антикоррозийной защиты стальных конструкций дополняют друг друга: спецификация управляет «как делать», чек-лист управляет «сначала продумать». Только вместе они образуют зрелую систему контроля коррозии. Следует напомнить, что чек-лист рисков не разовый, его нужно обновлять после каждого обслуживания — развитие ржавчины и изменение среды меняют приоритеты рисков, только динамическое управление обеспечивает постоянную эффективность.
Часто задаваемые вопросы
В: Является ли ржавление стали окислительной или электрохимической реакцией?
О: это электрохимическая коррозия. Железо под электролитной плёнкой воды образует микрогальваническую пару, на аноде железо окисляется до Fe²⁺, на катоде идёт восстановление кислорода с образованием OH⁻, они соединяются и окисляются с обезвоживанием, образуя Fe₂O₃·xH₂O — ржавчину. В чистом сухом воздухе одно лишь окисление крайне медленно, ключевы плёнка воды и электролит.
В: Почему сталь у моря ржавеет гораздо быстрее, чем в городе?
О: большое количество Cl⁻ в морской воде пробивает пассивную плёнку, вызывает точечную коррозию, и обладает сильной гигроскопичностью, из-за чего плёнка воды на поверхности сохраняется долго. ISO 9223 относит прибрежные зоны к C5-M (очень высокая) или даже CX (экстремальная), скорость коррозии намного выше, чем в сельской C2.
В: Какая ржавчина опаснее — красная или чёрная (Fe₃O₄)?
О: цвет не определяет опасность. Fe₃O₄ относительно плотна, но всё равно скрывает под собой активную коррозию; зелёная ржавчина с хлором или серой более активна и сильнее расширяется в объёме. Об опасности судят по наличию точечной коррозии и уменьшению толщины, а не по цвету.
В: Для чего нужны уровни C1–CX по ISO 9223?
О: они количественно分级 коррозионность среды, являются базовым входом для проектирования защитных систем по ISO 12944, напрямую определяют требуемую общую толщину плёнки покрытия (DFT) и ожидаемую долговечность (например, высокая долговечность ≥15 лет соответствует более высокой DFT), делая выбор защиты расчётным.
В: Почему требование к удалению ржавчины — до Sa2.5?
О: Sa2.5 (GB/T 8923.1 / ISO 8501-1) — это «очень тщательная струйная очистка», поверхность без видимых жиров, окалины, ржавчины, допускаются лишь лёгкие пятна, что гарантирует полное сцепление грунтовки с основой и предотвращает разрыв покрытия остаточной активной ржавчиной. Тяжёлая антикоррозийная защита почти всегда требует Sa2.5.
В: Почему после повреждения покрытия «ржавеет быстрее»?
О: в месте повреждения обнажается малая площадь анода, а большая площадь металла под окружающим покрытием становится катодом, образуется «большой катод — малый анод», локальная плотность тока велика, точечная коррозия резко ускоряется. Поэтому важно своевременно ремонтировать, а не пускать на самотёк.
В: Как связаны катодная защита и антикоррозийная краска?
О: они дополняют друг друга. Цинконаполненная грунтовка (жертвенный цинк) сама по себе является электрохимической катодной защитой; обычное барьерное или пассивирующее покрытие — физико-химический барьер. В инженерии часто комбинируют «цинконаполненная грунтовка + барьерная промежуточная + атмосферостойкая финишная» для многоуровневой защиты.
В: Действительно ли важны записи температуры и влажности для проектирования защиты?
О: очень важны. При превышении критического значения относительной влажности (около 60–70%) коррозия резко возрастает, нанесение ниже точки росы приведёт к побелению плёнки и плохой адгезии. ISO 12944 требует, чтобы температура основы была выше точки росы минимум на 3℃ для нанесения, именно на основе этого механизма.
В: Почему точечная коррозия опаснее равномерной?
О: равномерную коррозию можно оценить по равномерному утонению, а точечная имеет малую площадь, скрытна, большую локальную плотность тока, может за короткое время прокорродировать насквозь и вызвать отказ конструкции, при этом поверхность может выглядеть целой и не обнаруживаться при осмотре.
В: Почему расширение объёма ржавчины может разорвать покрытие?
О: объём ржавчины примерно в 2–4 раза больше объёма железа, остаточная активная ржавчина при циклах влажного расширения и сухого сжатия многократно расширяется, создавая направленное наружу механическое напряжение на вышележащее покрытие, вызывая трещины, отслоения, барьер теряет эффективность, коррозия ускоряется дальше — формируется порочный круг.
Дополнительное чтение
- Обработка поверхности с окраской по ржавчине: перевод分级 ржавчины в конкретные технологии现场 обработки St2/St3.
- Водная эпоксидная цинконаполненная грунтовка: понимание того, как механизм жертвенного цинка при катодной защите блокирует электрохимическую реакцию коррозии.
- Руководство по выбору антикоррозийных систем окраски ISO 12944: полная рамка проектирования систем на основе классов среды C1–CX.
- Испытание стойкости антикоррозийной краски к солевому туману: DIN EN ISO 9227 и GB/T 1771