O motivo pelo qual o aço "enferruja" não é essencialmente um simples "o ferro entra em contacto com o ar e fica vermelho", mas o resultado de uma série de processos de corrosão eletroquímica. Compreender o mecanismo da ferrugem é o pré-requisito para elevar a prevenção de ferrugem de "passar uma camada de tinta" para um "sistema de engenharia": só sabendo como a ferrugem se forma, onde se forma e que ambiente a impulsiona, é possível bloqueá-la de forma direcionada. A Kexin New Materials (kexinMaterials), ao conceber e recomendar sistemas de prevenção de ferrugem, coloca sempre o "mecanismo de corrosão + nível de ambiente" como o primeiro passo de diagnóstico, em vez de promover logo um determinado primário. Muitas falhas em campo não têm raiz num revestimento fraco, mas numa compreensão vaga do mecanismo de corrosão — por exemplo, pensar que "passar tinta resolve tudo", ou tratar a corrosão por picadas localizadas como ferrugem comum. O conteúdo relacionado com aplicação sobre ferrugem pode ser consultado no artigo do mesmo lote Tratamento de superfície para pintura sobre ferrugem, e o design específico do sistema de proteção deve recair em Design de sistema de revestimento anticorrosivo compatível.
I. A natureza eletroquímica da ferrugem do aço
O ferro puro em ar seco à temperatura ambiente é relativamente estável. A ocorrência de ferrugem requer a presença simultânea de três elementos: ânodo, cátodo, eletrólito (película de água). Quando se forma na superfície do aço uma fina película de água invisível a olho nu (por higroscopia, condensação ou chuva), e esta dissolve dióxido de carbono, dióxido de enxofre, iões de cloreto, etc., constitui-se um eletrólito condutor. Neste momento, devido a desigualdades de composição, tensão e concentração de oxigénio na superfície metálica, formam-se inúmeras micro-pilhas:
- Reação anódica (ferro oxidado): Fe → Fe²⁺ + 2e⁻
- Reação catódica (redução de oxigénio, ambiente neutro ou alcalino): O₂ + 2H₂O + 4e⁻ → 4OH⁻
- Combinação de produtos: Fe²⁺ e OH⁻ geram Fe(OH)₂, que é ulteriormente oxidado a Fe(OH)₃, e após desidratação forma Fe₂O₃·xH₂O (ferrugem acastanhada-avermelhada).
Note que a reação catódica é predominantemente a redução de oxigénio, e é por isso que "boa ventilação e secura" retardam significativamente a ferrugem — sem oxigénio, a reação catódica estagna. Também por isso o aço em ambiente fechado e seco quase não enferruja, enquanto em locais húmidos, salinos e com condensação por diferencial de temperatura enferruja rapidamente. Chamamos a este processo, que depende de uma película de água para formar micro-pilhas, de corrosão eletroquímica, e ele é diferente da simples "oxidação": a oxidação simples no ar seco é extremamente lenta, mas a corrosão eletroquímica, uma vez estabelecida a película de água, pode aumentar a taxa em várias ordens de magnitude.
Numa análise mais profunda, o próprio aço não é um material homogéneo, contendo impurezas e elementos de liga como carbono, manganês, enxofre, fósforo, e a superfície apresenta pontos não uniformes como tensões de processamento, zonas afetadas pelo calor de soldadura, e danos na escala de óxido, sendo estas não uniformidades os "eletrodos naturais" das micro-pilhas. As zonas com impurezas ou tensões elevadas tendem a atuar como ânodo e ser dissolvidas, enquanto as zonas circundantes atuam como cátodo — esta é a razão fundamental para a distribuição desigual da ferrugem numa mesma chapa de aço. Compreendendo isto, percebe-se por que soldas, zonas afetadas pelo calor e ligações por parafusos enferrujam sempre primeiro. Do ponto de vista termodinâmico, o potencial de eletrodo do ferro é muito inferior ao potencial de equilíbrio da reação de redução de oxigénio; desde que o eletrólito esteja em contacto, a força eletromotriz da pilha de corrosão impulsiona a dissolução contínua do ânodo, sendo esta a razão fundamental pela qual o aço tende inevitavelmente para o estado de oxidação estável (ferrugem) na natureza.
II. Fatores-chave que afetam a taxa de corrosão
A corrosão não é uniforme, sendo fortemente impulsionada pelos seguintes fatores:
- Humidade e humidade relativa: O aço corrói muito lentamente quando a humidade relativa é inferior a cerca de 60%; acima da humidade crítica (cerca de 60–70%, variando conforme poluentes) forma-se a película de água superficial e a corrosão aumenta abruptamente. A cada 10℃ de aumento de temperatura, a taxa de reação aproximadamente duplica (lei de Arrhenius).
- Iões de cloreto (sal marinho e sal de degelo): O Cl⁻ tem raio pequeno e forte poder de penetração, podendo destruir a película passivada e provocar corrosão por picadas, sendo o principal impulsionador da corrosão em ambiente marinho e em pontes. No mesmo ambiente, quanto mais perto da costa, mais intensa é a corrosão.
- Poluentes industriais como dióxido de enxofre: Dissolvem-se em água gerando ácidos, baixam o pH e aceleram a dissolução anódica. O teor de enxofre no ar de zonas industriais e urbanas determina diretamente o nível de corrosividade atmosférica.
- Diferencial de concentração de oxigénio: Em fendas e sobreposições a baixa concentração de oxigénio forma o ânodo, ocorrendo corrosão em fenda; esta é a corrosão localizada comum em ligações por parafusos e bordas de revestimento danificado.
- Temperatura e ciclo húmido-seco: A alternância húmido-seco faz com que os produtos de corrosão absorvam humidade, expandam e descamem repetidamente, danificando o revestimento; os tropicais e subtropicais com diferencial térmico diário e estação chuvosa são os mais típicos.
- Efeito galvânico: O contacto de metais diferentes (como aço com cobre, alumínio) num eletrólito forma uma macro-pilha, acelerando a corrosão do metal mais ativo; o uso misto de materiais diferentes em flanges de tubulação frequentemente esconde perigos.
- Microorganismos: Em certos ambientes húmidos e sem oxigénio (como solo, água de arrefecimento), bactérias redutoras de sulfato podem participar na corrosão, denominada corrosão microbiana (MIC).
Os fatores acima atuam frequentemente de forma sobreposta e não isolada. Por exemplo, uma zona industrial costeira é simultaneamente de alto cloreto e alto enxofre, e a taxa de corrosão é uma sobreposição multiplicativa de fatores únicos, o que explica por que a ISO 9223 classifica zonas industriais costeiras como C5 ou mesmo CX. Na engenharia, ao avaliar o risco de corrosão de um local, não se pode olhar apenas para um indicador isolado, mas deve-se colocar humidade, poluição iónica, ciclo térmico e design estrutural num mesmo mapa de risco para julgamento integrado, caso contrário é fácil subestimar a intensidade real da corrosão.
III. Composição química e classificação morfológica da ferrugem
A ferrugem não é uma substância única, mas uma mistura de múltiplos óxidos de ferro hidratados e hidróxidos de ferro. As cores e estabilidades das principais composições diferem muito, determinando diretamente a viabilidade da pintura subsequente:
| Produto de corrosão | Fórmula química | Cor | Característica |
|---|---|---|---|
| Ferrihidrite e lepidocrocita | γ-FeOOH | Amarelo-acastanhado | Alta atividade, solto |
| Goethite | α-FeOOH | Amarelo-acastanhado a castanho | Componente comum de camada de ferrugem estável |
| Hematite e óxido de ferro hidratado | Fe₂O₃·xH₂O | Vermelho-acastanhado | Volume solto, higroscópico |
| Magnetite | Fe₃O₄ | Preto | Relativamente denso, mas corrói por baixo |
| Ferrugem verde (contém Cl⁻/SO₄²⁻) | Sal hidroxilado complexo | Verde a preto | Forte atividade, expansivo |
Morfológicamente, a ferrugem pode ser classificada em:
- Ferrugem superficial (camada pulverulenta): Superfície solta, fácil de escovar, fraca aderência;
- Ferrugem aderente (ferrugem firme): Camada de ferrugem colorida com ligação relativamente forte à base;
- Corrosão por picadas e cavidades: Corrosão localizada profunda, a mais perigosa, frequentemente acompanhada de redução de espessura da chapa;
- Ferrugem lamelar e de descamação em escamas: A expansão de volume (o volume da ferrugem é cerca de 2–4 vezes o do ferro) sob ciclo húmido-seco causa fissuras e descamação do revestimento.
Compreender que "a ferrugem é solta e higroscópica, e o seu volume expande" é a razão fundamental pela qual a pintura tradicional exige remoção completa da ferrugem — a ferrugem ativa deixada por baixo rebenta o novo revestimento como uma bomba-relógio. Na engenharia diz-se frequentemente "se a remoção de ferrugem não for completa, pintar é apenas cobrir". Além disso, diferentes produtos de corrosão respondem de forma distinta a tintas conversoras ou estabilizadoras de ferrugem: os óxidos de ferro trivalentes hidratados são mais facilmente complexados por ácido tânico e escurecem, enquanto a ferrugem verde contendo cloreto ou enxofre tem atividade mais forte e requer passivação e selagem mais completas, e é por isso que no campo determinar o tipo de ferrugem é muito mais importante do que simplesmente ver "vermelha ou preta".
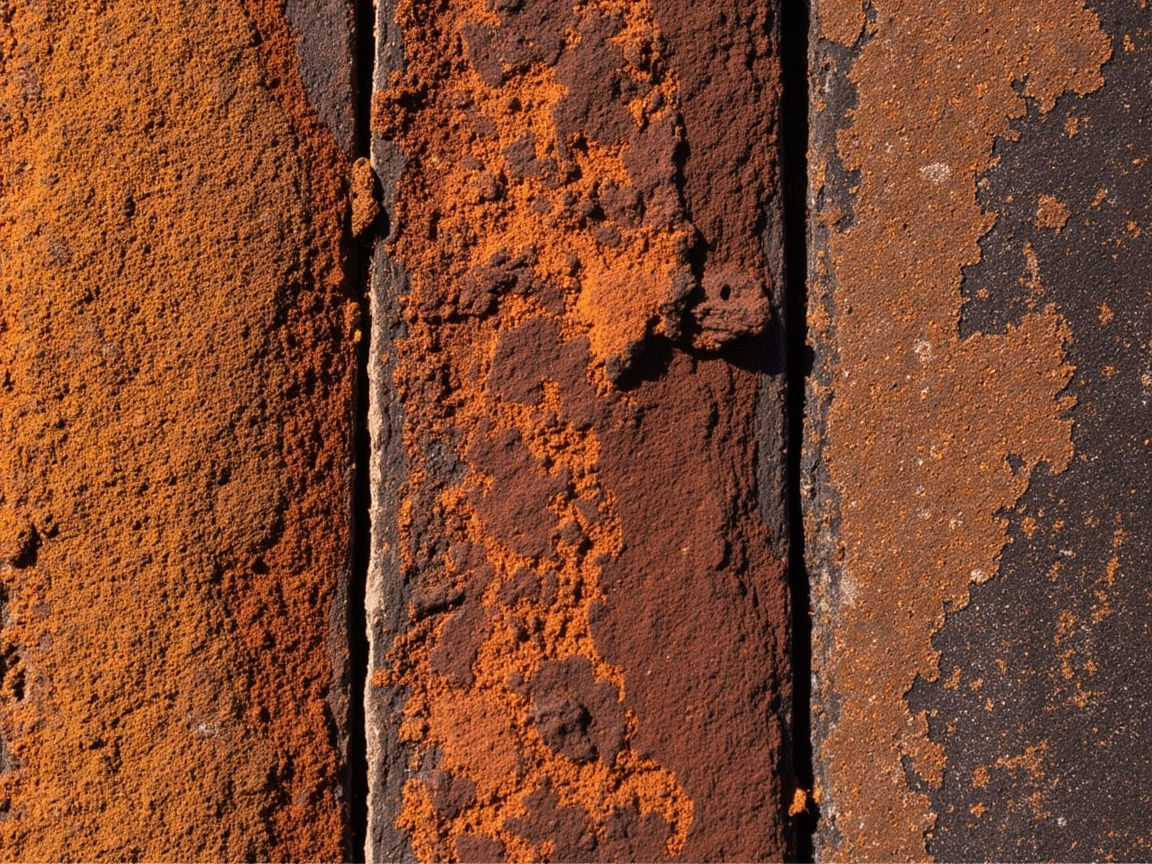
IV. Classificação da gravidade da ferrugem: GB/T 8923.1 e ISO 8501-1
No pré-tratamento para pintura, o nível de ferrugem e o nível de remoção são a linguagem central. Com base na GB/T 8923.1 (equivalente à ISO 8501-1 "Preparação de substratos de aço antes da aplicação de tintas e produtos relacionados — Níveis de preparação"):
- Classe A (cobertura total por escala de óxido, quase sem ferrugem)
- Classe B (escala de óxido começou a enferrujar, poucas picadas)
- Classe C (escala de óxido já desprendida, corrosão superficial generalizada)
- Classe D (escala de óxido desprendida, picadas ou cavidades generalizadas)
Níveis de remoção correspondentes:
- Sa1 / Sa2 / Sa2.5 / Sa3: Limpeza por jateamento (grau de exaustividade crescente, Sa2.5 é "limpeza por jateamento muito completa", superfície sem gordura, escala de óxido ou ferrugem visíveis, restando apenas manchas de cor leves);
- St2 / St3: Limpeza manual e com ferramentas motorizadas (St3 é mais completa que St2, com brilho metálico);
- F1: Limpeza por chama.
Tintas conversoras de ferrugem e estabilizadoras sobre ferrugem aplicam-se geralmente apenas a cenários de manutenção de Classe C ou D + St2/St3; cavidades de Classe D grave devem ainda priorizar jateamento ou reparação com chapa. A determinação do nível não pode basear-se numa olhada visual aproximada, devendo combinar-se escuta por percussão, medição de espessura e sondagem por lixagem local, para evitar classificar erroneamente como tratável sobre ferrugem uma cavidade que "parece não ser grave". A raiz de muitas falhas de manutenção é tratar cavidades de Classe D como ferrugem superficial de Classe C, resultando em corrosão contínua sob a camada convertida e reaparecimento de ferrugem em meio ano. A norma também prevê o método de comparação com fotografias padrão; no campo devem estar disponíveis as fotografias de referência ou cartões de cor da ISO 8501-1, avaliados por pessoal experiente e arquivados, para que "quão grave é a ferrugem" passe de descrição verbal a linguagem técnica aceitável.
V. Classificação da corrosividade ambiental: ISO 9223 e GB/T 19292
Para selecionar cientificamente, é necessário primeiro "quantificar" o ambiente. A ISO 9223 (correspondente à GB/T 19292.1 "Corrosão de metais e ligas — Corrosividade atmosférica — Classificação") classifica a corrosão atmosférica em vários níveis de acordo com a taxa de corrosão:
| Nível | Nome | Ambiente típico | Ordem de magnitude da taxa de corrosão do aço carbono |
|---|---|---|---|
| C1 | Muito baixa | Interior seco, ambiente com humidade controlada | Extremamente baixa |
| C2 | Baixa | Atmosfera rural | Baixa |
| C3 | Moderada | Urbana, industrial leve | Média |
| C4 | Alta | Industrial, costeira | Relativamente alta |
| C5-I | Muito alta (industrial) | Industrial altamente poluída | Alta |
| C5-M | Muito alta (marinha) | Perto do mar, em alto-mar | Alta |
| CX | Extrema | Plataformas offshore, costa tropical | Extremamente alta |
A base de determinação da corrosividade são as perdas de massa por corrosão de placas de exposição no primeiro ano: segundo os métodos da ISO 9223 e GB/T 19292.1, a taxa de corrosão anual do aço de baixo carbono em ambiente C1 é geralmente inferior a 1,3 micrómetros, C2 cerca de 1,3–25 micrómetros, C3 cerca de 25–50 micrómetros, C4 cerca de 50–80 micrómetros, C5 cerca de 80–200 micrómetros, e CX superior a 200 micrómetros (referência de ordem de magnitude, o real deve basear-se na detecção in situ). Estes valores transformam a "corrosividade" de uma sensação vaga numa entrada calculável. A ISO 12944-2 fornece assim, para diferentes níveis, a espessura total mínima de filme seco (DFT) e a expectativa de durabilidade (baixa, média, alta, muito alta, correspondendo aproximadamente a 2, 5, 15, 25 anos) do sistema de revestimento protetor. Por exemplo, em ambiente C4 com alta durabilidade (alta durabilidade ISO 12944 ≥15 anos), geralmente requer-se um DFT total do sistema na faixa de 240–320 micrómetros (específico conforme o projeto do sistema). Esta linguagem transforma a "anticorrosão" de um conceito vago numa entrada de projeto calculável, e também permite a comparação transversal de soluções de diferentes fabricantes.
VI. Corrosão localizada: mais temível do que a corrosão uniforme
A corrosão uniforme adelgaça uniformemente e permite prever a vida útil; a corrosão localizada é oculta e súbita, sendo a causa principal de falha em engenharia:
- Pitting: os Cl⁻ perfuram a película passivada, formando cavidades profundas, típico em ambiente marinho;
- Corrosão em frestas: parafusos, sobreposições, bordas de revestimento formam pilhas de diferença de concentração de oxigénio;
- Corrosão galvânica: contacto de metais dissimilares;
- Fissuração por corrosão sob tensão (SCC) e fadiga por corrosão: ação conjunta de tensão de tração e meio corrosivo;
- Desgaste abrasivo e erosão: arraste de fluido com partículas.
As medidas de proteção incluem: eliminar frestas (soldadura contínua, selante), isolar metais dissimilares (calços), selecionar ligas resistentes a pitting, e engrossar o revestimento ou aplicar proteção catódica nos pontos propensos. A corrosão localizada é perigosa porque tem área pequena e é difícil de detetar, mas pode perfurar rapidamente a espessura da chapa num ponto, causando problemas de segurança estrutural, enquanto a superfície em grande área pode parecer intacta. Na inspeção in situ, devem ser priorizados soldaduras, parafusos, bordas e zonas com acumulação de água, utilizando medidor de espessura para amostragem periódica da chapa, em vez de apenas olhar a olho nu "se há ferrugem". Escrever os pontos de alta incidência de corrosão localizada numa lista e integrá-la em cada manutenção é um meio de baixo custo e alto benefício para evitar falhas súbitas.
VII. Lógica subjacente da proteção: barreira, passivação, proteção catódica
Todos os sistemas de revestimento anticorrosivo, essencialmente, fazem três coisas em simultâneo, correspondendo à interrupção de diferentes elos da corrosão:
- Barreira (Barrier): película de tinta densa isola água, oxigénio, iões, como barreira em camadas de óxido de ferro micáceo, epóxi de alto teor de sólidos;
- Passivação (Passivation): pigmentos inibidores (fosfato de zinco, molibdato) formam película passivada na interface, inibindo o ânodo;
- Proteção catódica (Cathodic): primário com pó de zinco (epóxi rico em zinco) protege o substrato de ferro pelo sacrificio e dissolução do zinco, ver primário epóxi rico em zinco à base de água.
Um único mecanismo geralmente não basta; em engenharia utiliza-se o sistema "primário (catódico ou passivante) + camada intermédia (barreira) + acabamento (intempérie)" para múltipla defesa. Isto também explica por que projeto de sistema de revestimento anticorrosivo é tão importante — cada camada tem sua função. Um sistema robusto possui frequentemente alguma combinação destes três mecanismos, em vez de depender de um único meio. Deve acrescentar-se que os três mecanismos reforçam-se mutuamente: a camada barreira impede o meio de atingir a interface, tornando mais lenta a dissipação da película passivada e do pó de zinco; a película passivada reduz a atividade do ânodo, diminuindo a probabilidade de a barreira ser perfurada por pitting; a proteção catódica ainda protege o ponto de ferro exposto quando a barreira tem dano local. Compreender esta sinergia permite distribuir racionalmente a espessura do filme no projeto, em vez de simplesmente "quanto mais espesso, melhor".
VIII. Reconhecimento quantitativo da taxa de corrosão
Embora seja difícil prever com precisão a vida útil em exterior, a indústria tem alguns conhecimentos empíricos: em ambiente urbano C3, a perda de corrosão anual do aço carbono não protegido pode estar na ordem de dezenas de micrómetros; em costa C5 pode ser uma ordem de magnitude superior; através do sistema de revestimento a taxa de corrosão pode ser reduzida dezenas a centenas de vezes. Estes números não são valores absolutos, mas ajudam o engenheiro a estabelecer o conceito de "ordem de magnitude de risco": mesmo pintando, em ambiente C3 um sistema alquídico pode resistir, em C5 o mesmo sistema sofre perfuração por ferrugem a curto prazo. Correlacionar o nível de ambiente com a resistência à corrosão do material é a base do projeto anticorrosivo. Sobre os limites de aplicação do alquídico em cenários de corrosão leve, ver aplicação de primário anticorrosivo alquídico.
Mais ainda, a taxa de corrosão é afetada pelo acoplamento "tempo—ambiente": uma ponte nos primeiros anos pode corroer lentamente, mas com o envelhecimento do revestimento e aparecimento de micro-fissuras, a permeabilidade do meio aumenta com o tempo, e a corrosão acelera. Portanto a vida de projeto não é simplesmente "taxa média de corrosão anual × anos", mas deve considerar a curva de degradação do desempenho do sistema antes do fim da durabilidade. As durabilidades baixa, média, alta, muito alta da ISO 12944 são precisamente a expressão de engenharia de "com que probabilidade o sistema resiste até ao prazo especificado", e não uma promessa de vida exata.
IX. Características de corrosão em indústrias típicas
As formas de corrosão diferem claramente entre indústrias:
- Pontes e eólicas: predominantemente corrosão atmosférica e em frestas, sendo difíceis parafusos e interior de caixões;
- Química e energia: com dióxido de enxofre, cloreto de hidrogénio, água de arrefecimento e outros fatores, coexistindo pitting e corrosão uniforme;
- Marinha e portuária: pitting e cavitação por cloretos, sendo a zona de respingo a mais grave;
- Galeria municipal e subterrâneo: corrosão do solo e microbiana sobrepostas, húmido e anaeróbio.
Estas características determinam que o sistema não pode ser generalizado, devendo ser projetado com refinamento "por indústria, por parte". Por exemplo, numa mesma ponte, o interior do caixão é húmido e fechado, a zona de respingo tem névoa salina, e a ligação por parafusos tem corrosão em frestas; os três locais podem ter níveis de ambiente totalmente diferentes, e o sistema deve ser diferenciado. Outro exemplo: numa zona química há corrosão atmosférica e ocasional pulverização de névoa ácida, na seleção deve confirmar-se a lista de resistência do acabamento a meios químicos, em vez de apenas olhar as horas de névoa salina. Traduzir as características da indústria em "nível de ambiente + lista de meios + dificuldades da parte" concretos é a competência central do engenheiro anticorrosivo.
X. Equívocos comuns
Equívoco 1: a ferrugem é "o ferro transforma-se noutra coisa e desaparece". Errado. A ferrugem é óxido e hidróxido de ferro, com volume que膨胀 2–4 vezes, partirá o revestimento, devendo ser tratada ou convertida.
Equívoco 2: em regiões secas não há ferrugem. Errado. Em secura (humidade relativa abaixo de 60%) a corrosão é lenta, mas desde que haja condensação, amplitude térmica diária, ou poeira salina, a micro-pilha forma-se na mesma.
Equívoco 3: pintar resolve para sempre. Errado. O revestimento envelhece e sofre riscos, e o ponto danificado forma grande cátodo e pequeno ânodo acelerando a ferrugem local, exigindo manutenção periódica.
Equívoco 4: ferrugem vermelha é menos perigosa que a preta. Errado. A cor não representa atividade; a ferrugem verde (com cloro ou enxofre) tem geralmente atividade mais forte e maior expansão.
Equívoco 5: ferrugem local não afeta o todo. Errado. O pitting pode perfurar rapidamente num ponto, e a superfície em grande área intacta pode já ter cavitação interna.
Equívoco 6: tinta cara garante bom anticorrosivo. Errado. Mesmo a melhor tinta, se o grau de preparação da superfície for insuficiente, a espessura não atingir o padrão, ou o limite ambiental sair do controlo, o desempenho anula-se.
Kexin New Materials (kexinMaterials) no diagnóstico in situ utiliza registo de humidade, deteção de cloretos, morfologia da camada de ferrugem e nível ISO 9223 para avaliação integrada, e só então apresenta a solução de "grau de desferrugem + sistema de revestimento + ciclo de manutenção", em vez de decidir por experiência. Este diagnóstico de "primeiro mecanismo, depois produto" é a chave para evitar selecionar o sistema errado. Para grandes estruturas em serviço, recomenda-se ainda fazer amostra de pequena área com tratamento da ferrugem, percorrendo todo o processo de "limpeza — conversão ou estabilização — sistema — cura" e retestando a aderência antes de expandir, controlando o risco na origem.
XI. Relação entre mecanismo de corrosão e normas
Por fim, enfatiza-se: o mecanismo é o ”porquê”, e a norma é o ”como avaliar”. GB/T 1771 para névoa salina, GB/T 9286 para aderência, ISO 9223 para classificação ambiental, todas convertem o mecanismo em linguagem quantificável e aceitável. Compreender o mecanismo e depois ler o relatório de norma evita ser enganado por números isolados como ”1000 horas de névoa salina”. Sobre os detalhes da determinação em névoa salina, consulte Determinação em ensaio de névoa salina neutra NSS. O papel da norma é transformar o ”bom revestimento” de sensação subjetiva em dados comparáveis: sendo o mesmo epóxi rico em zinco, se o teor de zinco, o sólido em volume e as horas de resistência à névoa salina atendem aos requisitos, tudo deve voltar ao método normativo para verificação. Entender o mecanismo permite saber ”o que medir”, e a norma diz ”como medir e quanto medir para ser aprovado”.
XII. Quadro de decisão da proteção a partir do mecanismo
Compreendido o mecanismo de corrosão, o próximo passo é traduzir o ”por que corrói” em decisões executáveis de ”como proteger”. Este quadro pode ser resumido em quatro passos: primeiro, julgar o ambiente — usar ISO 9223 para classificar o local num nível C1–CX, esclarecendo se a força motriz de corrosão é íon cloreto, dióxido de enxofre ou apenas umidade; segundo, definir a vida útil — conforme ISO 12944 estabelecer objetivos de durabilidade baixa, média, alta ou muito alta, correspondendo a diferentes investimentos de proteção; terceiro, selecionar o mecanismo — corrosão leve basta com barreira e passivação, corrosão média a grave deve introduzir proteção catódica (rico em zinco), ambiente severo ainda requer sobrepor acabamento de intempérie e barreira espessa; quarto, descer à tecnologia — nível de tratamento de superfície, distribuição de espessura de filme, intervalo de pintura, limites ambientais, tudo quantificado e escrito na especificação.
Um exemplo concreto: uma passarela urbana em cidade interior, atmosfera C3, vida de projeto média (7–15 anos). Sua principal força motriz de corrosão é umidade e poluição leve, o sistema ”primário de éster epóxi à base de água + camada intermédia de epóxi micáceo de ferro + acabamento de poliuretano alifático” já é suficiente, não precisa de rico em zinco. Já a mesma ponte se construída na foz do mar, ambiente salta a C5-M, íon cloreto vira causa principal, deve ser jateada a Sa2.5 e adotar sistema anticorrosivo pesado ”epóxi rico em zinco + epóxi micáceo de ferro + poliuretano ou fluorocarbono”, com espessura total de filme também dobrada. Os custos das duas soluções podem diferir ao dobro, mas se não classificar por mecanismo, ou se desperdiça ou se corrói cedo, ambos fracassos.
XIII. Perspetiva económica do controlo de corrosão
A corrosão não é apenas um problema técnico de ”ferruja ou não”, é também um pesado problema económico. Globalmente, a perda económica direta causada pela corrosão representa há muito proporção considerável do PIB, e a perda indireta (paralisação, acidentes, substituição) é várias vezes maior. Na área de estruturas de aço, uma corrosão precoce grave pode levar a uma grande reparação antecipada de toda a ponte, custo muito acima do orçamento de pintura poupado no início. Portanto, o investimento em antiferrugem nunca é um ”centro de custo”, mas sim ”cobertura de risco” — cada yuan gasto em proteção correta frequentemente evita perda posterior de dez a cem vezes. Em todo o ciclo de vida, a economicidade da proteção reflete-se em três nós: escolher o sistema certo na instalação inicial, estabelecer mecanismo de inspeção e reparação na manutenção, fazer avaliação de vida residual no fim. Muitos proprietários só fixam o preço unitário inicial, ignoram os outros dois, resultado o custo total é mais alto. Antepor o mecanismo de corrosão à fase de projeto é a estratégia de controlo com melhor relação custo-benefício.
XIV. Lista de risco de corrosão voltada ao projeto
Traduzir o mecanismo em ações de projeto pode formar uma lista de risco, verificada item a item:
- O nível ambiental está claro (C1–CX)? A força motriz é cloreto, enxofre ou umidade?
- Existem frestas, sobreposições, parafusos e outros pontos de corrosão local frequente?
- Existe contacto de metais dissimilares formando par galvânico?
- Existem ciclos de molhado-seco, condensação, segmentos imersos?
- O canal de manutenção é acessível, permite inspeção periódica?
- O objetivo de vida de projeto e o DFT total do sistema correspondem?
- O nível de tratamento de superfície e a capacidade do equipamento local coincidem?
Executar item a item, a antiferrugem passa de combate a incêndio pós-ocorrência a controlo de risco prévio. Esta lista e os requisitos de processo da Especificação de engenharia anticorrosiva para estruturas de aço são complementares: a norma gere o ”como fazer”, a lista gere o ”pensar claro primeiro”. Combinadas, formam um sistema maduro de controlo de corrosão. Deve lembrar-se que a lista de risco não é única, deve ser atualizada após cada manutenção — a evolução da ferrugem e a mudança ambiental alteram a ordem de risco, gestão dinâmica mantém a eficácia contínua.
Perguntas frequentes
P: A ferrugem do aço é afinal reação de oxidação ou reação eletroquímica?
R: É corrosão eletroquímica. O ferro sob película de água eletrólita forma microcélula, o ânodo ferro é oxidado a Fe²⁺, o cátodo sofre redução de oxigénio gerando OH⁻, ambos combinam e oxidam-desidratam formando Fe₂O₃·xH₂O ferrugem. Em ar seco puro a oxidação isolada é muito lenta, a película de água com eletrólita é a chave.
P: Por que o aço à beira-mar ferruja muito mais rápido que na cidade?
R: O mar tem grande quantidade de Cl⁻ que penetra a película passiva, provoca corrosão pontual, e forte higroscopicidade mantém a película de água superficial por muito tempo. ISO 9223 classifica o litoral como C5-M (muito alta) ou até CX (extrema), taxa de corrosão muito acima do rural C2.
P: Ferrugem vermelha e ferrugem negra (Fe₃O₄), qual é mais perigosa?
R: A cor não determina o perigo. Fe₃O₄ é relativamente denso mas ainda cobre corrosão ativa abaixo; ferrugem verde com cloreto ou enxofre é mais ativa, com grande expansão de volume. Julgar o perigo é ver se há corrosão pontual, se há redução de espessura da chapa, não a cor.
P: Para que servem os níveis C1–CX da ISO 9223?
R: Ela quantifica e classifica a corrosividade ambiental, é a entrada base do projeto de sistema de proteção ISO 12944, decide diretamente o DFT total do sistema de revestimento e a expectativa de durabilidade (ex.: alta durabilidade ≥15 anos corresponde a DFT maior), tornando o dimensionamento antiferrugem calculável.
P: Por que o desferrugamento exige Sa2.5?
R: Sa2.5 (GB/T 8923.1 / ISO 8501-1) é ”limpeza por jato muito completa”, superfície sem gordura, carepa, ferrugem visíveis, só manchas leves, garante aderência plena do primário ao substrato e evita ferrugem ativa residual romper o revestimento. Anticorrosivo pesado quase sempre exige Sa2.5.
P: Por que após dano do revestimento ”ferruja mais rápido”?
R: O ponto danificado expõe pequena área ânodo, enquanto grande área de metal sob revestimento ao redor vira cátodo, forma ”grande cátodo — pequeno ânodo”, densidade de corrente local grande, corrosão pontual acelera drasticamente. Por isso reparar a tempo e não ignorar.
P: Qual a relação entre proteção catódica e tinta anticorrosiva?
R: São complementares. Primário rico em zinco (zinco sacrificial) é em si proteção catódica eletroquímica; revestimento comum de barreira ou passivação é barreira físico-química. Na engenharia costuma combinar ”primário rico em zinco + camada intermédia de barreira + acabamento de intempérie”, proteção múltipla.
P: O registo de temperatura e umidade é realmente importante para o projeto antiferrugem?
R: Muito importante. Umidade relativa acima do valor crítico (cerca 60–70%) corrosão sobe abruptamente, abaixo do ponto de orvalho a pintura branqueia e adere mal. ISO 12944 exige temperatura do substrato 3℃ acima do ponto de orvalho para pintar, baseado neste mecanismo.
P: Por que corrosão pontual é mais perigosa que corrosão uniforme?
R: Corrosão uniforme reduz espessura previsível de vida; pontual área pequena, oculta, densidade de corrente local grande, perfura a chapa em curto prazo causando falha estrutural, enquanto superfície pode parecer intacta, difícil de inspecionar.
P: Por que a expansão de volume da ferrugem rompe o revestimento?
R: O volume da ferrugem é cerca de 2–4 vezes o do ferro, ferrugem ativa residual expande repetidamente em ciclo de umedecer-secar, gera tensão mecânica para fora no revestimento superior, causa fissura, descamação, falha de barreira, corrosão acelera mais, formando ciclo vicioso.
Leitura adicional
- Tratamento de superfície com pintura sobre ferrugem: leva a classificação de corrosão a processos de campo St2/St3 concretos.
- Primário de epóxi rico em zinco à base de água: entenda como o mecanismo de sacrifício de zinco da proteção catódica bloqueia a reação eletroquímica de corrosão.
- Guia de seleção de sistema de pintura anticorrosiva ISO 12944: quadro completo usando nível ambiental C1–CX para conduzir o projeto do sistema.
- Ensaio de névoa salina para tinta anticorrosiva: DIN EN ISO 9227 e GB/T 1771