L'acciaio arrugginisce non perché semplicemente "il ferro entra in contatto con l'aria e diventa rosso", ma come risultato di una serie di processi di corrosione elettrochimica. Comprendere il meccanismo della ruggine è il prerequisito per passare dalla prevenzione della ruggine "dare una mano di vernice" a un "sistema ingegneristico": solo sapendo come cresce la ruggine, dove si forma e da quale ambiente è guidata, è possibile bloccarla in modo mirato. Kexin New Materials (kexinMaterials) nel progettare e raccomandare sistemi anticorrosione pone sempre "meccanismo di corrosione + livello ambientale" come prima diagnosi, anziché spingere subito un certo primer. Molti fallimenti in cantiere non dipendono da rivestimenti scadenti, ma da una comprensione vaga del meccanismo di corrosione — per esempio credendo che "dare la vernice risolva tutto", o trattando la corrosione puntiforme locale come ruggine ordinaria. I contenuti correlati sulla verniciatura con ruggine possono essere consultati nell'articolo dello stesso lotto Trattamento superficiale per verniciatura con ruggine, mentre la progettazione specifica del sistema di protezione dovrebbe fare riferimento a Progettazione del sistema di rivestimento anticorrosione.
I. La natura elettrochimica della corrosione dell'acciaio
Il ferro puro in aria secca a temperatura ambiente è relativamente stabile. Perché avvenga la corrosione devono coesistere tre elementi: anodo, catodo, elettrolita (film d'acqua). Quando sulla superficie dell'acciaio si forma un sottile film d'acqua invisibile a occhio nudo (igroscopico, condensa o pioggia), e vi si dissolvono anidride carbonica, biossido di zolfo, ioni cloruro, ecc., si costituisce un elettrolita conduttore. In questo momento, a causa di disomogeneità di composizione, tensioni, concentrazione di ossigeno, la superficie metallica forma innumerevoli microcelle:
- Reazione anodica (ossidazione del ferro): Fe → Fe²⁺ + 2e⁻
- Reazione catodica (riduzione dell'ossigeno, ambiente neutro o alcalino): O₂ + 2H₂O + 4e⁻ → 4OH⁻
- Combinazione dei prodotti: Fe²⁺ e OH⁻ generano Fe(OH)₂, ulteriormente ossidato in Fe(OH)₃, che disidratandosi forma Fe₂O₃·xH₂O (ruggine rossastra).
Si noti che la reazione catodica è principalmente la riduzione dell'ossigeno, ed è per questo che "una buona ventilazione e ambiente secco" rallentano significativamente la corrosione — senza ossigeno la reazione catodica si arresta. È anche il motivo per cui l'acciaio in ambienti chiusi e asciutti quasi non arrugginisce, mentre in luoghi umidi, salini e con condensazione da sbalzo termico arrugginisce rapidamente. Chiamiamo questo processo, che forma microcelle tramite il film d'acqua, corrosione elettrochimica, e differisce dalla semplice "ossidazione": la semplice ossidazione in aria secca è estremamente lenta, mentre la corrosione elettrochimica, una volta formatosi il film d'acqua, può aumentare di diversi ordini di grandezza la velocità.
A un livello più profondo, l'acciaio non è un materiale omogeneo, contiene impurità e elementi di lega come carbonio, manganese, zolfo, fosforo, e la superficie presenta punti non uniformi come tensioni da lavorazione, zone termicamente influenzate dalla saldatura, rotture della scala di ossidazione, e queste disomogeneità sono gli "elettrodi naturali" delle microcelle. Le zone con alta concentrazione di impurità o tensioni tendono a fungere da anodo e dissolversi, mentre le zone circostanti fungono da catodo — questa è la causa fondamentale della distribuzione non uniforme della ruggine su una stessa lastra d'acciaio. Comprendendo questo, si capisce perché saldature, zone termicamente influenzate e giunzioni con bulloni arrugginiscono sempre per prime. Dal punto di vista termodinamico, il potenziale elettrodico del ferro è molto inferiore al potenziale di equilibrio della reazione di riduzione dell'ossigeno; finché l'elettrolita è in contatto, la forza elettromotrice della cella di corrosione guida la continua dissoluzione anodica, ed è questa la causa fondamentale per cui l'acciaio tende inevitabilmente verso uno stato ossidato stabile (ruggine) in natura.
II. Fattori chiave che influenzano la velocità di corrosione
La corrosione non è uniforme, ed è fortemente guidata dai seguenti fattori:
- Umidità e umidità relativa: l'acciaio corrode molto lentamente con umidità relativa inferiore a circa il 60%; superata l'umidità critica (circa 60–70%, variabile secondo gli inquinanti) si forma il film superficiale d'acqua e la corrosione aumenta bruscamente. Ogni 10 °C di aumento della temperatura, la velocità di reazione raddoppia circa (legge di Arrhenius).
- Ioni cloruro (sale marino e da disgelo): il Cl⁻ ha piccolo raggio e forte capacità penetrante, può distruggere il film passivante e innescare la corrosione puntiforme, ed è il principale responsabile della corrosione in ambiente marino e sui ponti. Nel medesimo ambiente, più si è vicini alla costa, più la corrosione è intensa.
- Inquinanti industriali come biossido di zolfo: disciolti in acqua generano acidi, abbassano il pH e accelerano la dissoluzione anodica. Il contenuto di zolfo nell'aria di zone industriali e urbane determina direttamente il livello di corrosività atmosferica.
- Differenza di concentrazione di ossigeno: in fessure e sovrapposizioni la bassa concentrazione di ossigeno forma l'anodo, causando corrosione da fessura; è questa la corrosione locale comune in giunzioni con bulloni e bordi di rivestimento danneggiati.
- Temperatura e cicli umido-secco: l'alternanza umido-secco fa sì che i prodotti di corrosione assorbano umidità, si espandano e si stacchino ripetutamente, danneggiando il rivestimento; tipica dei tropici e sub-tropici con sbalzi termici giorno-notte e stagione delle piogge.
- Effetto galvanico: il contatto tra metalli diversi (es. acciaio con rame, alluminio) in elettrolita forma una macrocella, accelerando la corrosione del metallo più attivo; l'uso misto di materiali diversi nelle flange delle tubazioni nasconde spesso insidie.
- Microorganismi: in alcuni ambienti umidi e anossici (es. suolo, acqua di raffreddamento), batteri solfato-riduttori ecc. partecipano alla corrosione, detta corrosione microbiologica (MIC).
I fattori sopra menzionati agiscono spesso in sovrapposizione anziché singolarmente. Ad esempio, le zone industriali costiere sono ad alta concentrazione sia di cloro che di zolfo, e la velocità di corrosione è una sovrapposizione moltiplicativa dei singoli fattori, il che spiega perché l'ISO 9223 classifica le zone industriali costiere come C5 o addirittura CX. Nella valutazione ingegneristica del rischio di corrosione di un sito, non si può guardare a un singolo indicatore, ma occorre mettere umidità, inquinamento ionico, ciclo termico e progettazione strutturale sullo stesso grafico di rischio per una valutazione complessiva, altrimenti si sottostima facilmente l'effettiva intensità corrosiva.
III. Composizione chimica e classificazione morfologica della ruggine
La ruggine non è una sostanza singola, ma una miscela di vari ossidi e idrossidi di ferro idratati. Il colore e la stabilità delle varie composizioni principali differiscono molto, e determinano direttamente la fattibilità della successiva verniciatura:
| Prodotto di corrosione | Formula chimica | Colore | Caratteristica |
|---|---|---|---|
| Ferriidrite e lepidocrocite | γ-FeOOH | Giallo-marrone | Alta attività, poroso |
| Goethite | α-FeOOH | Giallo-marrone a marrone | Componente comune di strati di ruggine stabili |
| Ematite e ossido di ferro idrolizzato | Fe₂O₃·xH₂O | Rosso-marrone | Volume poroso, igroscopico |
| Magnetite | Fe₃O₄ | Nero | Relativamente densa, ma sotto continua la corrosione |
| Ruggine verde (con Cl⁻/SO₄²⁻) | Sali idrossi complessi | Verde a nero | Forte attività, espansiva |
Morfologicamente, la corrosione può essere suddivisa in:
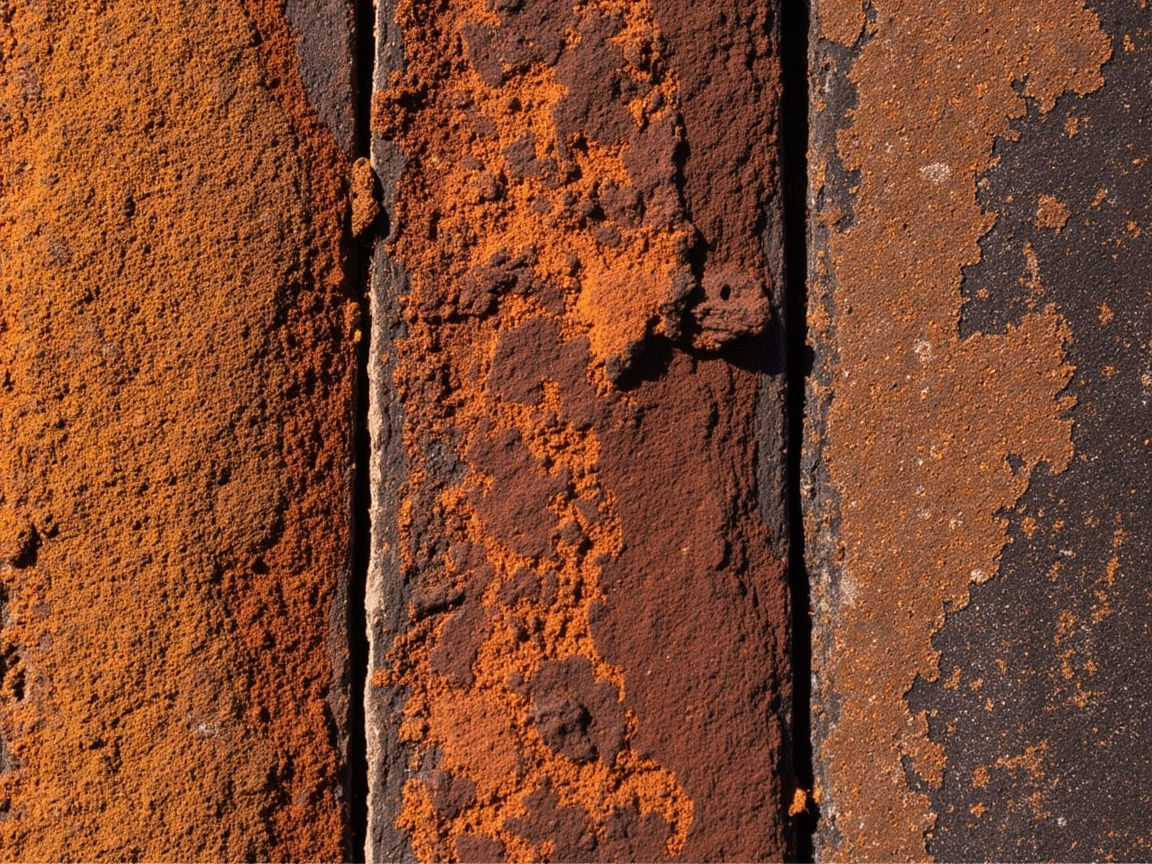
- Ruggine superficiale (strato polveroso): superficie porosa, facilmente rimovibile, scarsa adesione;
- Ruggine aderente (ruggine tenace): strato di ruggine colorata abbastanza saldamente legato al substrato;
- Corrosione puntiforme e a cavità: erosione locale profonda, la più pericolosa, spesso accompagnata da assottigliamento dello spessore;
- Ruggine a strati e scaglie: sotto cicli umido-secco il volume si espande (il volume della ruggine è circa 2–4 volte quello del ferro) causando crepe e distacco del rivestimento.
Comprendere che "la ruggine è porosa e igroscopica, e il suo volume si espande" è la ragione fondamentale per cui la verniciatura tradizionale richiede una rimozione completa della ruggine — la ruggine attiva lasciata sotto funge da bomba a orologeria che rompe il nuovo rivestimento. In cantiere si dice spesso "se la rimozione della ruggine non è completa, dare la vernice è solo incollare". Inoltre, i diversi prodotti di corrosione rispondono diversamente ai rivestimenti convertenti o stabilizzanti per ruggine: gli ossidi idratati di ferro trivalente sono più facilmente complessati dall'acido tannico e anneriscono, mentre la ruggine verde contenente cloro e zolfo è più attiva e richiede una passivazione e sigillatura più completa, ed è per questo che sul campo classificare il tipo di ruggine è molto più importante che guardare semplicemente "rossa o nera".
IV. Classificazione della gravità della corrosione: GB/T 8923.1 e ISO 8501-1
Nel pretrattamento prima della verniciatura, il livello di ruggine e il livello di rimozione sono il linguaggio fondamentale. Secondo GB/T 8923.1 (equivalente a ISO 8501-1 "Preparazione delle basi di acciaio prima della verniciatura e prodotti affini — Livelli di preparazione"):
- Livello A (copertura totale da scala di ossidazione, quasi senza ruggine)
- Livello B (la scala di ossidazione ha iniziato a corrodere, con poca corrosione puntiforme)
- Livello C (la scala di ossidazione è caduta, corrosione superficiale diffusa)
- Livello D (la scala di ossidazione è caduta, corrosione puntiforme o a cavità diffusa)
Livelli corrispondenti di rimozione ruggine:
- Sa1 / Sa2 / Sa2.5 / Sa3: sabbiatura (grado di completezza crescente, Sa2.5 è "sabbiatura molto accurata", superficie senza grasso, scala di ossidazione, ruggine visibili, solo leggere macchie di colore);
- St2 / St3: pulizia manuale e con utensili motorizzati (St3 più accurato di St2, con lucentezza metallica);
- F1: pulizia con fiamma.
I rivestimenti convertenti e stabilizzanti per ruggine sono di solito applicabili solo a scenari di manutenzione di Livello C o D + St2/St3; per gravi cavità di livello D è ancora preferibile sabbiare o sostituire la lastra. La valutazione del livello non può basarsi su un'occhiata approssimativa, ma deve combinare percussione e ascolto del suono, misurazione dello spessore, esplorazione locale per rettifica, per evitare di classificare erroneamente come trattabile con ruggine una cavità che "sembra non grave". La radice di molti fallimenti di manutenzione è trattare cavità di livello D come ruggine superficiale di livello C, con il risultato che sotto lo strato di conversione la corrosione continua e la ruggine riaffiora dopo sei mesi. Lo standard prevede anche il metodo di confronto con foto standard; in cantiere si devono avere le foto di riferimento o le tavolette colore ISO 8501-1, valutate da personale esperto e archiviate, così da trasformare "quanto è grave la ruggine" da descrizione verbale a linguaggio tecnico accettabile.
V. Classificazione della corrosività ambientale: ISO 9223 e GB/T 19292
Per una selezione scientifica dei materiali, occorre prima quantificare l'ambiente. L'ISO 9223 (corrispondente a GB/T 19292.1 "Corrosione dei metalli e leghe — Corrosività atmosferica — Classificazione") classifica la corrosione atmosferica in diversi livelli secondo la velocità di corrosione:
| Livello | Nome | Ambiente tipico | Ordine di grandezza della velocità di corrosione dell'acciaio al carbonio |
|---|---|---|---|
| C1 | Molto bassa | Interno asciutto, ambiente a umidità controllata | Molto bassa |
| C2 | Bassa | Atmosfera rurale | Bassa |
| C3 | Media | Urbana, leggera industria | Media |
| C4 | Alta | Industriale, costiera | Relativamente alta |
| C5-I | Molto alta (industriale) | Industria ad alta inquinamento | Alta |
| C5-M | Molto alta (marina) | Vicino al mare, offshore | Alta |
| CX | Estrema | Piattaforme offshore, coste tropicali | Molto alta |
La determinazione specifica della corrosività si basa sulla perdita di peso per corrosione di provini esposti per il primo anno: secondo i metodi ISO 9223 e GB/T 19292.1, l'acciaio a basso carbonio in ambiente C1 ha solitamente una velocità di corrosione annua inferiore a 1,3 micron, C2 circa 1,3–25 micron, C3 circa 25–50 micron, C4 circa 50–80 micron, C5 circa 80–200 micron, CX superiore a 200 micron (riferimento di ordine di grandezza, il reale dipende dal rilevamento in sito). Questi valori trasformano la "corrosività" da sensazione vaga a input calcolabile. L'ISO 12944-2 fornisce così, per ciascun livello, lo spessore totale minimo del film secco (DFT) e la durabilità attesa del sistema di rivestimento protettivo (bassa, media, alta, molto alta, corrispondenti a circa 2, 5, 15, 25 anni). Ad esempio, in ambiente C4 con alta durabilità (alta durabilità ISO 12944 ≥15 anni) si richiede solitamente un DFT totale del sistema nell'intervallo 240–320 micron (specifico secondo la progettazione del sistema). Questo linguaggio trasforma la "prevenzione ruggine" da concetto vago a input di progettazione calcolabile, e permette anche il confronto orizzontale tra soluzioni di diversi produttori.
VI. Corrosione locale: più temibile della corrosione generale
La corrosione generale assottiglia uniformemente e permette di prevedere la vita; la corrosione locale è nascosta e improvvisa, ed è la causa principale di guasti ingegneristici:
- Corrosione puntiforme: il Cl⁻ perfora il film passivante, formando cavità profonde, tipica dell'ambiente marino;
- Corrosione da fessura: bulloni, sovrapposizioni, bordi di rivestimento con cella a differenza di concentrazione di ossigeno;
- Corrosione galvanica: contatto tra metalli dissimili;
- Corrosione sotto tensione (SCC) e fatica da corrosione: azione combinata di tensione di trazione e mezzo corrosivo;
- Abrasione ed erosione: impatto di fluidi contenenti particelle.
Le contromisure includono: eliminare le fessure (saldatura continua, sigillante), isolare i metalli dissimili (guarnizioni), scegliere leghe resistenti alla corrosione puntiforme, e in punti soggetti aggiungere spessore di rivestimento o protezione catodica. Il pericolo della corrosione locale sta nel fatto che, pur essendo di piccola area e difficile da individuare, può rapidamente perforare lo spessore in un punto, causando problemi strutturali, mentre la superficie ampia può sembrare intatta. Nelle ispezioni in cantiere, saldature, bulloni, bordi e zone di accumulo d'acqua devono essere prioritari, usando il misuratore di spessore per controlli periodici, anziché affidarsi solo all'occhio per "c'è ruggine?". Scrivere un elenco dei punti a alto rischio di corrosione locale e includerlo in ogni manutenzione è un mezzo a basso costo e alto rendimento per prevenire guasti improvvisi.
VII. Logica di base della protezione: barriera, passivazione, protezione catodica
Tutti i sistemi di rivestimento anticorrosione, in sostanza, fanno contemporaneamente tre cose, corrispondenti a bloccare diversi anelli della corrosione:
- Barriera: un film di vernice denso isola acqua, ossigeno, ioni, come la barriera a scaglie di ossido di ferro micaceo, epossidico ad alto contenuto solidi;
- Passivazione: pigmenti inibitori (fosfato di zinco, molibdato) formano un film passivante all'interfaccia, inibendo l'anodo;
- Protezione catodica: primer a polvere di zinco (epossidico ricco di zinco) protegge il substrato di ferro con la dissoluzione sacrificale dello zinco, vedi Primer epossidico a base d'acqua ricco di zinco.
Un singolo meccanismo spesso non basta, in ingegneria si usa il sistema "primer (catodico o passivante) + strato intermedio (barriera) + finitura (resistente agli agenti atmosferici)" per una difesa multipla. Questo spiega anche perché Progettazione del sistema di rivestimento anticorrosione è così importante — gli strati hanno ciascuno la propria funzione. Un sistema robusto possiede spesso una qualche combinazione di questi tre meccanismi, anziché dipendere da un singolo mezzo. Va aggiunto che i tre meccanismi si rafforzano a vicenda: lo strato barriera impedisce ai media di raggiungere l'interfaccia, rallentando il consumo del film passivante e dello zinco; il film passivante riduce l'attività anodica, diminuendo la probabilità che lo strato barriera venga perforato da corrosione puntiforme; la protezione catodica protegge i punti di ferro scoperto anche quando lo strato barriera è localmente danneggiato. Comprendere questa sinergia permette di distribuire razionalmente lo spessore in fase di progettazione, anziché semplicemente "più spesso è meglio".
VIII. Conoscenza quantitativa della velocità di corrosione
Sebbene prevedere con precisione la vita all'aperto sia difficile, il settore ha alcune cognizioni esperienziali: in ambiente urbano C3, la quantità di corrosione annua dell'acciaio al carbonio non protetto può essere dell'ordine di decine di micron; in ambiente costiero C5 può essere superiore di un ordine di grandezza; tramite il sistema di rivestimento la velocità di corrosione può essere ridotta da decine a centinaia di volte. Questi numeri non sono valori assoluti, ma aiutano l'ingegnere a stabilire il concetto di "ordine di grandezza del rischio": dare la vernice è lo stesso, ma in C3 un sistema alchidico può reggere, in C5 lo stesso sistema si perfora rapidamente. Correlare il livello ambientale e la resistenza alla corrosione del materiale è la basa fondamentale della progettazione anticorrosione. Sui limiti applicativi dell'alchidico in scenari a bassa corrosione, si può consultare Applicazione del primer anticorrosione alchidico.
Inoltre, la velocità di corrosione è influenzata anche dall'accoppiamento "tempo-ambiente": un ponte nei primi anni può corrodere lentamente, ma con l'invecchiamento del rivestimento e la comparsa di microcrepe, la permeabilità ai media aumenta nel tempo e la corrosione accelera. Quindi la vita di progetto non è semplicemente "velocità media di corrosione × anni", ma deve considerare la curva di decadimento delle prestazioni del sistema prima del raggiungimento della durabilità finale. La durabilità bassa, media, alta, molto alta data dall'ISO 12944 è proprio un'espressione ingegneristica di "con quale probabilità il sistema regge fino agli anni previsti", non una promessa di vita precisa.
IX. Caratteristiche di corrosione per tipico settore industriale
Le forme di corrosione differiscono marcatamente tra i settori:
- Ponti ed eolico: principalmente corrosione atmosferica e da fessura, punti critici sono bulloni e interni di cassoni;
- Chimico ed elettrico: presenza di biossido di zolfo, cloruro di idrogeno, acqua di raffreddamento ecc. multi-fattore, corrosione puntiforme e uniforme coesistono;
- Marino e portuale: corrosione puntiforme e a cavità guidata da ioni cloruro, la zona degli spruzzi è la più grave;
- Gallerie tecnologiche urbane e sotterranee: corrosione del suolo e microbiologica sovrapposte, umide e anossiche.
Queste caratteristiche determinano che l'abbinamento non può essere generalizzato, ma deve essere progettato in modo raffinato "per settore, per parte". Ad esempio, sullo stesso ponte, l'interno delle travi scatolate è chiuso e ad alta umidità, la zona degli spruzzi delle onde è soggetta a nebbia salina, e i giunti con bulloni presentano corrosione da fessura: i tre ambienti possono avere livelli di esposizione completamente diversi, e l'abbinamento deve essere differenziato. Un altro esempio: in un'area chimica vi è sia corrosione atmosferica sia occasionali nebbie acide, nella selezione è necessario confermare l'elenco dei mezzi chimici resistenti della finitura, anziché guardare solo alle ore di nebbia salina. Tradurre le caratteristiche del settore in un concreto "livello ambientale + elenco dei mezzi + punti critici della parte" è la competenza fondamentale dell'ingegnere anticorrosione.
X. Errori comuni
Errore 1: la ruggine è "il ferro che diventa un'altra sostanza ed è sparita". Sbagliato. La ruggine è ossido e idrossido di ferro, il cui volume si espande anzi di 2–4 volte, rompendo il rivestimento, e deve essere trattata o convertita.
Errore 2: nelle zone aride non si forma ruggine. Sbagliato. In ambiente secco (umidità relativa inferiore al 60%) la corrosione è lenta, ma basta che compaiano condensa, escursioni termiche giorno-notte o polveri saline, e la micropila si stabilisce comunque.
Errore 3: una volta verniciato è per sempre. Sbagliato. Il rivestimento invecchia e si graffia, e dove è danneggiato si forma un grande catodo e un piccolo anodo che accelerano la ruggine locale, richiedendo manutenzione periodica.
Errore 4: la ruggine rossa è meno pericolosa di quella nera. Sbagliato. Il colore non indica l'attività; la ruggine verde (con cloro o zolfo) ha spesso attività maggiore ed espansione più ampia.
Errore 5: la ruggine locale non influisce sul complesso. Sbagliato. La corrosione puntiforme può perforare rapidamente in un punto, e una superficie ampiamente intatta può nascondere corrosione interna a crateri.
Errore 6: se la vernice è costosa allora è sicuramente anticorrosione. Sbagliato. Anche la migliore vernice, se il grado di preparazione superficiale è insufficiente, lo spessore del film non raggiunge lo standard o i limiti ambientali sono fuori controllo, le prestazioni azzerano.
Kexin New Materials (kexinMaterials) in fase di diagnosi sul campo utilizza registrazioni di umidità, rilevamento di ioni cloruro, morfologia dello strato di ruggine e la classificazione ISO 9223 per una valutazione complessiva, e poi propone un piano di "grado di rimozione ruggine + sistema di rivestimento + ciclo di manutenzione", anziché decidere a caso per esperienza. Questa diagnosi "prima il meccanismo, poi il prodotto" è la chiave per evitare di scegliere il sistema sbagliato. Per grandi strutture in esercizio, si consiglia anche di realizzare un campione di trattamento della ruggine su piccola area, completando l'intero processo "pulizia — conversione o stabilizzazione — abbinamento — cura" e misurando nuovamente l'adesione prima di estenderlo, contenendo il rischio sul nascere.
XI. Relazione tra meccanismo di corrosione e standard
Infine si sottolinea: il meccanismo è il "perché", lo standard è il "come valutare". La nebbia salina GB/T 1771, l'adesione GB/T 9286, la classificazione ambientale ISO 9223, traducono tutti il meccanismo in un linguaggio quantificabile e accettabile. Comprendendo il meccanismo, e poi leggendo i rapporti di standard, non ci si lascia ingannare da numeri isolati come "1000 ore di nebbia salina". Per i dettagli sulla valutazione della nebbia salina, vedere Valutazione del test di nebbia salina neutra NSS. Il ruolo dello standard è trasformare la "buona vernice" da percezione soggettiva a dato confrontabile: anche per la stessa vernice epossidica ricca di zinco, contenuto di zinco, solidi in volume, ore di resistenza alla nebbia salina devono essere verificati con il metodo standard. Comprendere il meccanismo ti fa sapere "cosa misurare", mentre lo standard ti dice "come misurare e quanto è sufficiente per essere conformi".
XII. Quadro decisionale dal meccanismo alla protezione
Comprensa la corrosione, il passo successivo è tradurre il "perché arrugginisce" in decisioni eseguibili di "come prevenire". Questo quadro si riassume in quattro passi: primo, valutare l'ambiente — con ISO 9223 classificare il sito in un livello C1–CX, chiarendo se il fattore di corrosione è ione cloruro, biossido di zolfo o semplice umidità; secondo, definire la durata — secondo ISO 12944 impostare obiettivi di durabilità bassa, media, alta, molto alta, corrispondenti a diversi investimenti di protezione; terzo, scegliere il meccanismo — per corrosione lieve basta schermatura e passivazione, per corrosione media-grave occorre introdurre protezione catodica (ricca di zinco), per ambienti severi aggiungere anche finitura resistente agli agenti atmosferici e spessa schermatura; quarto, tradurre in processo — grado di preparazione superficiale, distribuzione spessore film, intervalli di verniciatura, limiti ambientali tutti quantificati nello specifica.
Un esempio concreto: un ponte pedonale di città nell'entroterra, atmosfera C3, vita di progetto media (7–15 anni). Il suo fattore di corrosione principale è umidità e inquinamento lieve, con l'abbinamento "primer a base di estere epossidico acquoso + strato intermedio epossidico a micaceo di ferro + finitura poliuretanica alifatica" è sufficiente, non serve lo zinco. Mentre lo stesso ponte se costruito alla foce del mare, ambiente salta a C5-M, il cloruro diventa causa principale, occorre sabbiare a Sa2.5 e adottare un sistema anticorrosione pesante "epossidico ricco di zinco + epossidico a micaceo di ferro + poliuretanico o fluorocarbonico", con spessore totale del film raddoppiato di conseguenza. I costi dei due piani possono differire del doppio, ma se non si classifica per meccanismo, o si spreca o si arrugginisce presto, entrambi fallimenti.
XIII. Prospettiva economica del controllo della corrosione
La corrosione non è solo un problema tecnico di "arrugginisce o no", ma un grave problema economico. A livello globale, le perdite economiche dirette da corrosione rappresentano da tempo una quota rilevante del PIL, e le perdite indirette (fermi, incidenti, sostituzioni) sono molte volte superiori. Nel campo delle strutture in acciaio, una grave corrosione precoce può portare a una grande riparazione anticipata dell'intero ponte, con costi ben superiori al risparmio sul budget di verniciatura iniziale. Pertanto, l'investimento anticorrosione non è mai un "centro di costo", ma una "copertura del rischio" — ogni yuan speso nella protezione corretta evita spesso perdite successive dieci o cento volte maggiori. Nel ciclo di vita completo, l'economia della protezione si riflette in tre nodi: scegliere il sistema giusto in installazione, stabilire meccanismo di ispezione e riparazione in manutenzione, fare valutazione di vita residua a fine vita. Molti proprietari guardano solo al prezzo unitario iniziale, ignorando gli altri due, con costo totale alla fine più alto. Anteporre il meccanismo di corrosione alla fase di progettazione è la strategia di controllo più conveniente.
XIV. Elenco dei rischi di corrosione per la progettazione
Tradurre il meccanismo in azioni di progettazione può formare un elenco dei rischi, da verificare voce per voce:
- Il livello ambientale è chiaro (C1–CX)? Il fattore è cloro, zolfo o umidità?
- Vi sono fessure, sovrapposizioni, bulloni e altri punti ad alta incidenza di corrosione locale?
- Vi è contatto tra metalli dissimili che forma coppia galvanica?
- Vi sono cicli umido-secco, condensa, tratti immersi?
- Il passaggio di manutenzione è accessibile, si può ispezionare periodicamente?
- L'obiettivo di vita di progetto e il DFT totale abbinato corrispondono?
- Il grado di preparazione superficiale e la capacità delle attrezzature in sito coincidono?
Applicando voce per voce, l'anticorrosione passa da intervento postumo a controllo del rischio preventivo. Questo elenco e i requisiti di processo della Specifica di ingegneria anticorrosione per strutture in acciaio sono complementari: la specifica gestisce il "come fare", l'elenco gestisce il "chiarire prima". Insieme, formano un sistema maturo di controllo della corrosione. Da notare: l'elenco dei rischi non è una tantum, va aggiornato dopo ogni manutenzione — l'evoluzione della ruggine e i cambiamenti ambientali modificano l'ordine dei rischi, solo la gestione dinamica resta efficace.
Domande frequenti
D: L'arrugginimento dell'acciaio è ossidazione o reazione elettrochimica?
R: È corrosione elettrochimica. Il ferro sotto pellicola acquosa elettrolitica forma micropile, all'anodo il ferro è ossidato a Fe²⁺, al catodo avviene riduzione dell'ossigeno a OH⁻, che combinati e ossidati disidratano formando Fe₂O₃·xH₂O ruggine. In aria secca pura l'ossidazione da sola è lentissima, la pellicola acquosa più elettrolita è la chiave.
D: Perché l'acciaio in mare arrugginisce molto più velocemente che in città?
R: Nell'acqua marina molto Cl⁻ penetra il film passivante, causa corrosione puntiforme, e ha forte igroscopicità, mantenendo a lungo la pellicola superficiale umida. ISO 9223 classifica il litorale come C5-M (molto alta) o persino CX (estrema), velocità di corrosione molto superiore al C2 rurale.
D: Ruggine rossa e nera (Fe₃O₄) quale è più pericolosa?
R: Il colore non determina il pericolo. Fe₃O₄ è relativamente denso ma copre ancora corrosione attiva sottostante; la ruggine verde con cloro o zolfo ha attività maggiore ed espansione volumetrica ampia. Per giudicare il pericolo si guarda se vi è corrosione puntiforme, se lo spessore si assottiglia, non il colore.
D: A cosa serve il livello C1–CX di ISO 9223?
R: Quantifica e classifica la corrosività ambientale, è l'input base per il progetto del sistema di protezione ISO 12944, determina direttamente lo spessore totale del film (DFT) e la durabilità attesa (es. durabilità alta ≥15 anni corrisponde a DFT maggiore), rendendo il sistema anticorrosione calcolabile.
D: Perché la rimozione ruggine richiede Sa2.5?
R: Sa2.5 (GB/T 8923.1 / ISO 8501-1) è "pulizia per getto molto accurata", superficie senza grassi, calamine, ruggine visibili, solo lievi macchie, garantisce adesione piena del primer al substrato ed evita che ruggine attiva residua rompa il rivestimento. L'anticorrosione pesante quasi sempre richiede Sa2.5.
D: Perché dopo danno al rivestimento "arrugginisce più veloce"?
R: Il punto danneggiato espone un piccolo anodo, mentre il metallo sotto ampio rivestimento circostante è catodo, formando "grande catodo — piccolo anodo", alta densità di corrente locale, corrosione puntiforme accelerata drasticamente. Per questo riparare tempestivamente anziché lasciare.
D: Qual è il rapporto tra protezione catodica e vernice anticorrosione?
R: Si completano. Il primer ricco di zinco (zinco sacrificale) è esso stesso protezione catodica elettrochimica; i normali rivestimenti a schermo o passivanti sono barriere fisico-chimiche. In ingegneria si combina spesso "primer ricco di zinco + strato intermedio schermante + finitura resistente agli agenti atmosferici" per protezione multipla.
D: I registri di temperatura e umidità sono davvero importanti per il progetto anticorrosione?
R: Molto importanti. Oltre il valore critico di umidità relativa (circa 60–70%) la corrosione aumenta bruscamente, sotto il punto di rugiada la verniciatura causa opacità del film e scarsa adesione. ISO 12944 richiede temperatura del substrato almeno 3℃ sopra il punto di rugiada per verniciare, proprio per questo meccanismo.
D: Perché la corrosione puntiforme è più pericolosa di quella uniforme?
R: La corrosione uniforme assottiglia gradualmente e la vita è prevedibile; la puntiforme ha area piccola, nascosta, alta densità di corrente locale, può perforare lo spessore in breve causando cedimento strutturale, mentre la superficie appare intatta, difficile da ispezionare.
D: Perché l'espansione volumetrica della ruggine rompe il rivestimento?
R: Il volume della ruggine è circa 2–4 volte quello del ferro, la ruggine attiva residua nel ciclo umido-secco si espande ripetutamente, generando stress meccanico verso l'esterno sul rivestimento sopra, causando crepe e distacco, facendo fallire lo schermo, accelerando ulteriormente la corrosione, in circolo vizioso.
Letture supplementari
- Trattamento superficiale per verniciatura su ruggine: tradurre la classificazione della corrosione in processo specifico St2/St3 in sito.
- Primer epossidico acquoso ricco di zinco: comprendere come il meccanismo sacrificale dello zinco della protezione catodica blocca la reazione elettrochimica di corrosione.
- Guida di selezione del sistema di verniciatura anticorrosione ISO 12944: quadro completo che guida l'abbinamento col livello ambientale C1–CX.
- Test di resistenza a nebbia salina vernice anticorrosione: DIN EN ISO 9227 e GB/T 1771