鋼鉄が「錆びる」というのは、本質的に単なる「鉄が空気に触れて赤くなる」ことではなく、一連の電気化学腐食プロセスの結果です。腐食のメカニズムを理解することが、防錆を「塗料を塗る」ことから「システムエンジニアリング」へと昇華させる前提となります。錆がどうやって発生し、どこに生じ、どのような環境によって駆動されるかを知って初めて、それを的確に遮断できるのです。KeXin New Material(kexinMaterials) は防錆塗装仕様を設計・推奨する際、いきなり特定のプライマーを推すのではなく、常に「腐食メカニズム+環境等級」を最初の診断ステップとしています。現場での多くの塗膜不良の根本原因は塗料が悪いことではなく、腐食メカニズムへの理解が曖昧なことにあります。例えば「塗料を塗ればそれで安心」と思い込んだり、局部的点食を普通の錆びとして処理したりするケースなどです。帯錆Applicationに関する内容は同時公開の記事帯錆塗装のSurface処理を参照いただけます。また、具体的な保護塗装Systemの設計については防錆塗装システム仕様設計に落とし込む必要があります。
一、鋼鉄の錆びの電気化学的本質
純鉄は乾燥した空気中、室温下では比較的安定しています。錆びの発生には3つの要素が同時に存在する必要があります:陽極、陰極、電解質(水膜)。鋼鉄Surfaceに目に見えない薄い水膜(吸湿、結露、または降雨)が形成され、そこに二酸化炭素、二酸化硫黄、塩化物イオンなどが溶け込むと、導電性の電解質が構成されます。このとき、MetalSurfaceの成分、応力、酸素濃度の不均一により無数の微小電池が形成されます:
- 陽極反応(鉄の酸化):Fe → Fe²⁺ + 2e⁻
- 陰極反応(酸素還元、中性またはアルカリ性環境):O₂ + 2H₂O + 4e⁻ → 4OH⁻
- 生成物の結合:Fe²⁺ と OH⁻ が Fe(OH)₂ を生成し、さらに Fe(OH)₃ へ酸化された後、脱水して Fe₂O₃·xH₂O(赤茶色の鉄錆)を形成する。
陰極反応は酸素還元が主であることに注意が必要です。これが「換気が良く、乾燥している」ことで錆びが显著に緩やかになる理由です。酸素が不足すると陰極反応が停滞するからです。また、これが鋼鉄が密閉された乾燥環境ではほとんど錆びないのに対し、湿潤で塩分を含み、Temperature差による結露が起きる場所で急速に錆びる理由でもあります。この水膜によって微小電池が形成されるプロセスを電気化学腐食と呼び、単なる「酸化」とは異なります。単なる酸化は乾燥空気中では極めて遅いのに対し、電気化学腐食は一度水膜が形成されると、その速度が数桁向上する可能性があります。
より深層的に見ると、鋼鉄自体は均一な材料ではなく、炭素、マンガン、硫黄、リンなどの不純物や合金元素を含み、Surfaceには加工応力、溶接熱影響部、スケールの破損などの不均一な箇所があり、これらの不均一性こそが微小電池の「天然の電極」となります。不純物や応力の高い領域は陽極となって溶出しやすく、周囲の領域が陰極となる——これが同一の鋼板上で錆の分布が不均一である根本的な理由です。この点を理解すれば、なぜ溶接部、熱影響部、ボルト接合部が常に最初に錆びるのかが分かります。熱力学の観点から見ると、鉄の電極電位は酸素還元反応の平衡電位よりもはるかに低く、電解質が連通している限り、腐食電池の起電力が陽極の持続的な溶出を駆動します。これが鋼鉄が自然界において必然的に安定した酸化状態(鉄錆)へと向かう根本的な理由です。
二、腐食速度に影響を与える重要な要因
腐食は一定速度ではなく、以下の要因によって強く駆動されます:
- 水分と相対Humidity:鋼鉄は相対Humidityが約60%未満の場合、腐食は極めて遅い。臨界Humidity(約60–70%、汚染物質により変動)を超えるとSurfaceに水膜が形成され、腐食が急増する。Temperatureが10℃上がるごとに反応速度は約2倍になる(アレニウスの法則)。
- 塩化物イオン(海洋と融雪塩):Cl⁻ は半径が小さく浸透力が強いため、不動態膜を破壊し点食を引き起こす。海洋や橋梁の腐食における最大の要因である。同じ環境下でも、海岸に近いほど腐食が激しい。
- 二酸化硫黄などの工業汚染物質:水に溶けて酸を生成し、pHを低下させて陽極の溶出を加速させる。工業地帯や都市の大気中の硫黄含有量は大気腐食性等級をDirect的に決定する。
- 酸素濃度差:すき間、重ね合わせ部では酸素濃度が低く陽極となり、すき間腐食が発生する。これはボルト接合部、塗膜破損の縁でよく見られる局部腐食である。
- Temperatureと乾湿サイクル:乾湿の交互繰り返しにより腐食生成物が繰り返し吸湿、膨張、剥離し、塗膜を損傷する。熱帯、亜熱帯の昼夜のTemperature差と雨季が最も典型的である。
- 電食効果(ガルバニック効果):異なるMetalが接触(例:鋼と銅、アルミニウム)すると、電解質中でマクロ電池を形成し、活性なMetalの腐食が加速する。配管フランジ部での異材混用はしばしば隠れたリスクを残す。
- 微生物:一部の湿潤で酸素のない環境(土壌、冷却水など)において、硫酸還元菌などが腐食に関与する。これを微生物腐食(MIC)と呼ぶ。
上記の要因は単独で作用するのではなく、しばしば重畳します。例えば沿海工業地帯は高塩分かつ高硫黄であり、腐食速度は単一要因の乗算的な重畳となります。これが、なぜ ISO 9223 が近海工業地帯を C5 あるいは CX に分類しているのかを説明しています。工学的に現場の腐食リスクを評価する際、単一指標だけを見るのではなく、Humidity、イオン汚染、Temperatureサイクル、構造設計の4つを同一のリスクマップ上で総合的に判断しなければならず、さもなくば実際の腐食強度を大幅に過小評価しやすくなります。
三、鉄錆の化学組成と形態分類
鉄錆は単一物質ではなく、多种の含水酸化鉄、水酸化鉄のMixing物です。各主要組成の色と安定性は大きく異なり、それがその後の塗装の実現可能性をDirect的に決定します:
| 腐食生成物 | 化学式 | 色 | 特性 |
|---|---|---|---|
| フェリハイドライトとレピドクロサイト | γ-FeOOH | 黄褐色 | 活性が高く、疏松 |
| ゲーサイト | α-FeOOH | 黄茶~茶 | 一般的な安定錆層の成分 |
| ヘマタイトと加水分解酸化鉄 | Fe₂O₃·xH₂O | 赤茶 | 体積が疏松で吸湿する |
| マグネタイト | Fe₃O₄ | 黒 | 比較的緻密だが、下層では依然として腐食する |
| グリーンラスト(Cl⁻/SO₄²⁻含有) | 複雑なヒドロキシ塩 | 緑~黒 | 強活性、膨張性 |
形態から見ると、腐食は以下に分類できます:
- 浮き錆(粉化層):Surfaceが疏松で、刷り落としやすく、付着性が悪い;
- 付着錆(固着錆):基体と比較的しっかり結合した有色の錆層;
- 点食とピット腐食:局部の深い侵食で、最も危険であり、しばしば板厚の減少を伴う;
- 層状および片状の剥離錆:乾湿サイクル下で体積膨張(錆の体積は鉄の約2–4倍)が生じ、塗膜の亀裂・剥離を引き起こす。
「錆は疏松で吸湿し、かつ体積が膨張する」という点を理解することが、なぜ従来の塗装が徹底した除錆を要求する根本的な理由です。下に残された活錆は時限爆弾のように新しい塗膜を突き破ります。工事現場では「除錆が不徹底なら、塗装は単なる塗りごまかし」とよく言われます。さらに、異なる腐食生成物は転換型あるいは安定型の帯錆塗料に対する応答が異なります。三価鉄の水和酸化物はタンニン酸による錯化で黒変しやすいのに対し、塩素や硫黄を含むグリーンラストは活性がより強く、より徹底した不動態化と封孔が必要です。これが、現場で錆の種類を判定することが、単に「赤いか黒いか」を見るよりもはるかに重要である理由です。
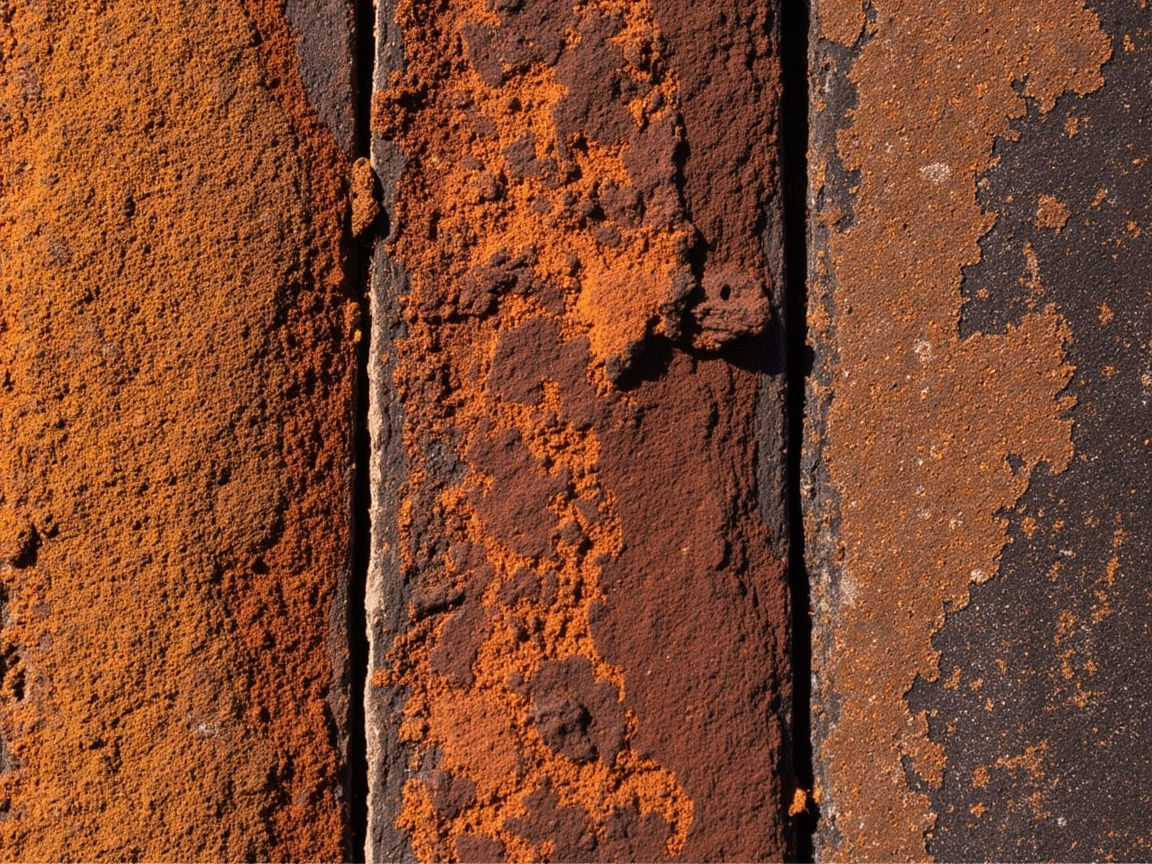
四、腐食の深刻度等級:GB/T 8923.1 と ISO 8501-1
塗装前処理において、錆等級と除錆等級は中核となる用語です。GB/T 8923.1(ISO 8501-1《塗料および関連製品の適用前の鋼材基板——準備等級》の同等採用)に基づくと:
- A 級(全面にスケールが覆い、ほぼ無錆)
- B 級(スケールが既に錆び始め、わずかな点食)
- C 級(スケールが脱落し、広範にSurface腐食が発生)
- D 級(スケール脱落、広範な点食またはピット腐食)
対応する除錆等級:
- Sa1 / Sa2 / Sa2.5 / Sa3:ブラスト清理(徹底度が递增、Sa2.5 は「非常に徹底したブラスト清理」で、Surfaceに目に見える油脂、スケール、錆がなく、わずかな色斑のみ残る);
- St2 / St3:手工具および動力工具清理(St3 は St2 よりさらに徹底し、Metal光沢がある);
- F1:火炎清理。
錆転換、安定型帯錆塗料は通常、C 級または D 級 + St2/St3 のメンテナンス現場にのみ適用され、深刻な D 級のピット腐食には依然としてブラストまたは補板を優先すべきです。等級の判定は肉眼での大まかな確認ではなく、叩き鏟(きん)で音を聞く、Film Thickness測定、局部研磨による探査を組み合わせて行い、「見た目では深刻でない」ピット腐食を帯錆処理可能と誤判定することを避ける必要があります。多くのメンテナンス失敗の根源は、D 級のピット腐食を C 級の浮き錆と見なし、結果として転換層の下で依然として腐食が進行し、半年後に錆が再発するというものです。規格では標準写真対比法も規定されており、現場には ISO 8501-1 の対照写真またはカラーカードを備え、経験のある担当者が評定して記録を残すべきです。これにより「錆の程度」を口頭説明から検収可能な技術言語へと昇華させることができます。
五、環境腐食性等級:ISO 9223 と GB/T 19292
科学的に選定するには、まず環境を「定量化」しなければなりません。ISO 9223(対応規格:GB/T 19292.1《Metalおよび合金の腐食 大気腐食性 分類》)は、腐食速度に基づいて大気腐食をいくつかの等級に分類しています:
| 等級 | 名称 | 典型的環境 | 炭素鋼の腐食速度オーダー |
|---|---|---|---|
| C1 | 極めて低い | 乾燥Indoor、Humidity管理環境 | 極めて低い |
| C2 | 低い | 農村大気 | 低い |
| C3 | 中程度 | 都市、軽度工業 | 中程度 |
| C4 | 高い | 工業、沿海 | やや高い |
| C5-I | 極めて高い(工業) | 高汚染工業 |
具体的な腐食性の判定根拠は、1年間暴露した試験板の腐食減量による:ISO 9223 および GB/T 19292.1 の方法によれば、低炭素鋼の C1 環境での年間腐食速度は通常 1.3 マイクロメートル未満、C2 は約 1.3–25 マイクロメートル、C3 は約 25–50 マイクロメートル、C4 は約 50–80 マイクロメートル、C5 は約 80–200 マイクロメートル、CX は 200 マイクロメートル超(目安のオーダーであり、実際は現場検測による)である。これらの数値により「腐食性」は曖昧な感覚から計算可能な入力へと変わる。ISO 12944-2 はこれに基づき、等級ごとの防護塗装系の最小乾燥Film Thickness(DFT)と耐久性予測(低、中、高、非常に高い。それぞれ約 2、5、15、25 年に対応)を規定している。例えば C4 環境、高耐久(ISO 12944 高耐久 ≥15 年)では、通常総 DFT を 240–320 マイクロメートル程度とする(詳細は系設計による)。この言語により「防錆」は曖昧な概念から計算可能な設計入力となり、異なるメーカーのSolutionも横断的に比較できるようになる。
六、局部腐食:全面腐食より恐ろしい
全面腐食は均一に減肉し、寿命予測は可能であるが、局部腐食は隠蔽性が高く突発的であり、工事の失效主要原因である:
- 孔食:Cl⁻ が不動態膜を貫通し、深い穴を形成、海洋環境での典型;
- 隙間腐食:ボルト、重ね継ぎ、塗膜端の酸素濃度差電池;
- 異種Metal接触腐食:異種Metalの接触;
- 応力腐食割れ(SCC)と腐食疲労:引張応力と腐食媒体の共同作用;
- 摩耗腐食とエロージョン:粒子を含む流体の流れによる洗掘。
防護対策には以下が含まれる:隙間の排除(連続溶接、シーリング剤)、異種Metalの絶縁(スペーサ)、耐孔食合金の選用、発生しやすい箇所での塗膜の厚塗りまたは陰極防食の追加。局部腐食が危険な理由は、面積が小さく発見しにくいにもかかわらず、一点で板厚を急速に貫通させ、構造のSafety問題を引き起こす可能性があり、Surfaceの広い面積は健全に見えることもあるからである。現場巡視では、溶接部、ボルト、端部、貯水箇所を重点とし、肉厚計で定期的に板厚を抽出測定すべきであり、単に目で「錆があるか」を見るだけであってはならない。局部腐食の多発箇所をリスト化し、毎回の保守点検に組み込むことは、突発的失效を防ぐ低コスト・高リターンの手段である。
七、防護の基礎論理:遮蔽、不動態化、陰極防食
すべての防錆塗装系は、本質的に同時に三つのことを行っており、腐食の異なる環節を遮断するに対応している:
- 遮蔽(Barrier):緻密な塗膜が水、酸素、イオンを隔離、例えば雲母酸化鉄の薄片層遮蔽、高固形分エポキシ;
- 不動態化(Passivation):緩食顔料(リン酸亜鉛、モリブデン酸塩)が界面に不動態膜を形成し、アノードを抑制;
- 陰極防食(Cathodic):亜鉛粉プライマー(エポキシ亜鉛リッチ)が亜鉛の犠牲溶解により鉄基体を保護、詳細はWater-Basedエポキシ亜鉛リッチプライマーを参照。
単一の機構では往往にして不十分であり、工事上は「プライマー(陰極または不動態化)+中塗り(遮蔽)+トップコート(Weather-Resistant)」の配套により多重防御する。これはなぜ防錆塗装システム配套設計がこれほど重要であるかをも説明する——層ごとに役割を分担する。堅牢な系は往往にしてこの三つの機構の何らかの組み合わせを同時に備えており、単一手段に依存するものではない。補足すると、三つの機構は互いに強化し合う:遮蔽層は媒体が界面に到達することを阻止し、不動態膜と亜鉛粉の消費を遅くする;不動態膜はアノード活性を低下させ、遮蔽層が孔食で貫通される確率を減らす;陰極防食は遮蔽層が局部的に破損しても露鉄点を保護できる。この相乗効果を理解して初めて、設計時にFilm Thicknessを合理的に配分でき、「単に厚いほど良い」とするのではない。
八、腐食速度の定量的認識
屋外寿命の正確な予測は困難であるが、業界にはいくつかの経験的認識がある:C3 都市環境では、無防護炭素鋼の年間腐食量は数十マイクロメートルオーダーである可能性がある;C5 沿海では一桁高くなる可能性がある;塗装配套により腐食速度を数十から数百倍低下させることができる。これらの数字は絶対値ではなく、エンジニアが「リスクオーダー」の概念を構築する助けとなる:同じ塗装でも、C3 環境ではアルキド系で持つかもしれないが、C5 環境で同じ系では短期間で錆び貫く。環境等級と材料の耐食性を対応させることは、防錆設計の基本である。軽腐食シーンでのアルキドの適用境界については、アルキド防錆プライマー適用を参照されたい。
さらに言えば、腐食速度は「時間—環境」の結合影響も受ける:橋梁は建設後数年は腐食が緩慢かもしれないが、塗膜の老化、微小亀裂の出現とともに、媒体透過率は時間とともに上昇し、腐食は加速する。したがって設計寿命は「平均年腐食率 × 年数」ほど単純ではなく、耐久終点に達する前の系のPerformance減衰曲線を考慮しなければならない。ISO 12944 が示す低、中、高、非常に高い耐久は、まさに「系が指定年数までどの程度の確率で持つか」の工学的表現であり、正確な寿命保証ではない。
九、典型業界の錆特徴
業界ごとに錆の形態は明らかに異なる:
- 橋梁と風力発電:大気腐食と隙間腐食を主とし、ボルト、箱桁内部が難点;
- 化学と電力:二酸化硫黄、塩化水素、冷却水などの多因子が存在し、孔食と均一腐食が併存;
- 海洋と港湾:塩化物イオン主導の孔食とピット腐食、飛沫帯が最も深刻;
- 市政管廊と地下:土壌腐食、微生物腐食が重畳し、湿潤で酸素欠乏。
これらの特徴により、配套は一概に論じられず、「業界に対して、部位に対して」精緻化設計しなければならない。例えば同じ橋でも、箱桁内部は密閉高湿、飛沫帯は塩霧交じり、ボルト接合部は隙間腐食であり、三箇所の環境等級は全く異なる可能性があり、配套も差別化すべきである。また化学区では大気腐食と偶発的な酸霧スプレーの両方があり、選定時にはトップコートの耐化学媒体リストを確認しなければならず、単に塩霧時間数だけを見てはならない。業界特徴を具体的な「環境等級 + 媒体リスト + 部位難点」に翻訳することは、防錆エンジニアのコア能力である。
十、よくある誤解
誤解一:鉄錆は「鉄が別の物質になって消える」である。 違う。錆は鉄の酸化物と水酸化物であり、体積はかえって 2–4 倍に膨張し、塗膜を押し破るため、処理または転化しなければならない。
誤解二:乾燥地域では錆びない。 違う。乾燥(相対Humidity 60% 未満)では腐食は遅いが、結露、昼夜のTemperature差、塩分を含む粉塵が現れさえすれば、微小電池は同様に形成される。
誤解三:塗装すれば一劳永逸(一度やれば永久)。 違う。塗膜は老化し、傷つき、破損箇所で大きなカソード、小さなアノードが形成され局部錆が加速するため、定期保守が必要である。
誤解四:赤錆は黒錆より危険性が小さい。 違う。色は活性を代表しない、緑錆(塩素または硫黄を含む)は往往にして活性がより強く、膨張もより大きい。
誤解五:局部錆は全体に影響しない。 違う。孔食は一点で急速に貫通でき、Surfaceの広い面積が健全でも内部が既にピット腐食している可能性がある。
誤解六:塗料が高価なら必ず防錆効果が良い。 違う。どんなに良い塗料でも、Surface処理等級が不十分、Film Thicknessが基準未達、環境境界が制御不能であれば、Performanceはゼロになる。
KeXin New Material(kexinMaterials) は現場診断時に、Humidity記録、塩化物イオン検測、錆層形態と ISO 9223 等級の総合評価を用い、それから「除錆等級 + 塗装系 + 保守周期」のSolutionを提示し、経験だけで適当に決めることはしない。この「先ず機構、後製品」の診断は、誤った系を選ぶことを避ける鍵である。大型の供用中構造物に対しては、小面積の帯錆処理サンプルを作成し、「清掃—転化または安定化—配套—養生」の全工程を完了し付着性を再測定してから普及させ、リスクを萌芽に抑えることを推奨する。
十一、錆機構と規格の関係
最後に強調:機構は「なぜ」であり、規格は「どう評価するか」である。GB/T 1771 塩霧、GB/T 9286 付着性、ISO 9223 環境分級はいずれも、機構を定量化・検収可能な言語に変換するものである。機構を読み解き、それから規格報告を見れば、「1000 時間塩霧」のような孤立した数字に誤導されることはない。塩霧判定の詳細については、中性塩霧試験 NSS 判定を参照。規格の役割は「良い塗料」を主観的感覚から比較可能なデータに変えることである:同じエポキシ亜鉛リッチでも、亜鉛含有量、体積固形分、耐塩霧時間数が基準に達するかは、いずれも規格方法に戻って検証しなければならない。機構を理解すれば「何を測るべきか」が分かり、規格は「どう測り、どこまで測れば合格か」を教えてくれる。
十二、機構から防護への意思決定フレームワーク
錆機構を理解したら、次のステップは「なぜ錆びるか」を「どう防ぐか」の実行可能な意思決定に翻訳することである。このフレームワークは四ステップに帰納できる:第一ステップ、環境を判定——ISO 9223 を用い現場を C1–CX のいずれかの級に帰属させ、腐食駆動力が塩化物イオンか、二酸化硫黄か、それとも単なるHumidityかを明確にする;第二ステップ、寿命を定める——ISO 12944 に従い低、中、高、非常に高い耐久目標を設定し、異なる防護投資に対応させる;第三ステップ、機構を選ぶ——軽腐食は遮蔽加不動態化で足りるが、中・重腐食は陰極防食(亜鉛リッチ)の導入が必須、厳しい環境ではWeather-Resistantトップコートと厚い遮蔽の重畳も必要;第四ステップ、工程に落とし込む——Surface処理等級、Film Thickness配分、塗装間隔、環境境界をすべて定量化して規範に書き込む。
具体的な例を挙げる:内陸都市の歩道橋、大気は C3 に属し、設計寿命は中(7–15 年)。その主要腐食駆動力はHumidityと軽度汚染であり、「Water-Basedエポキシエステルプライマー + エポキシ雲母酸化鉄中塗り + 脂肪族ポリウレタントップコート」の配套で既に十分であり、亜鉛リッチに上げる必要はない。一方、同じ橋でも河口に建設されれば、環境は C5-M に跳ね上がり、塩化物イオンが主因となるため、Sa2.5 までブラストし「エポキシ亜鉛リッチ + エポキシ雲母酸化鉄 + ポリウレタンまたはフッ素樹脂」の重防食系を採用し、総Film Thicknessもそれに応じて倍増させなければならない。両Solutionのコストは倍違うかもしれないが、機構で分级しなければ、要么浪費、要么早期錆び、いずれも失敗である。
十三、腐食防控の経済学の視点
腐食は「錆びるかどうか」という技術的な問題にとどまらず、より重い経済的な問題です。世界的に見て、腐食によるDirect的な経済損失は常に国内総生産の相当な割合を占めており、間接損失(操業停止、事故、取替え)はその数倍に上ります。鋼構造分野では、一度の深刻な初期腐食が橋梁全体の早期大規模修繕を招き、その費用は当初削減した塗装予算をはるかに超えることがあります。したがって、防錆への投資はこれまで「コストセンター」ではなく、「リスクヘッジ」です——正しい防護に投じた1元は、多くの場合、後期の10倍甚至100倍の損失を回避できます。全ライフサイクルから見ると、防護の経済性は3つの节点に現れます:初装でSystemを正しく選ぶ、維持で巡視・補修メカニズムを構築する、末期で残余寿命評価を行う。多くのオーナーは初装の単価だけを見て、後ろの2つを無視するため、結果として総コストがかえって高くなります。腐食メカニズムを設計段階に前倒しすることは、最も費用対効果の高い防控戦略です。
十四、設計向けの腐食リスクチェックリスト
メカニズムを設計アクションに翻訳することで、リスクチェックリストを作成し、項目ごとに照合できます:
- 環境等級は明確か(C1–CX)?駆動力は塩素、硫黄、それともHumidityか?
- すき間、重ね継ぎ、ボルトなど局所腐食多発点があるか?
- 異種Metal接触による電食(ガルバニック腐食)が存在するか?
- 乾湿繰り返し、結露、浸水区間が存在するか?
- メンテナンス通路は到達可能か、定期巡視できるか?
- 設計寿命目標と配套総DFTは整合しているか?
- Surface処理等級と現場設備能力は一致しているか?
各項目を着実に実行すれば、防錆は事後の火消しから事前のリスク管理になります。このチェックリストは鋼構造防錆工事規範の工程要求と表裏一体です:規範は「どう行うか」を管理し、チェックリストは「先に考え抜くか」を管理します。両者を組み合わせてこそ、成熟した腐食防控Systemです。注意すべきは、リスクチェックリストは一度きりではなく、毎回のメンテナンス後に更新すべきという点です——錆の進行、環境の変化はいずれもリスクの順位を変えるため、動的管理こそが持続的に有効です。
よくある質問
問:鉄鋼の錆びは酸化反応か、それとも電気化学反応か?
答:電気化学腐食です。鉄は電解質の水膜下で微小電池を形成し、陽極で鉄がFe²⁺に酸化され、陰極で酸素還元によりOH⁻が生成され、両者が結合し酸化・脱水してFe₂O₃·xH₂Oの鉄錆となります。純粋な乾燥空気下では酸化単独では極めて遅く、水膜と電解質の存在が鍵です。
問:なぜ海辺の鋼は街中よりずっと早く錆びるのか?
答:海水中の大量のCl⁻は不動態膜を貫通して孔食を引き起こし、かつ吸湿性が強いためSurfaceの水膜が長期間存在します。ISO 9223は近海をC5-M(非常に高い)甚至CX(極端)に分類しており、腐食速度は郷村のC2をはるかに上回ります。
問:赤錆と黒錆(Fe₃O₄)はどちらが危険か?
答:色が危険性を決めるわけではありません。Fe₃O₄は比較的緻密ですが、それでも下の活性腐食を覆い隠しています;塩素や硫黄を含む緑錆は活性がより強く、体積膨張も大きいです。危険性の判断は、孔食があるか、板厚が減少しているかを見るべきで、色ではありません。
問:ISO 9223のC1–CX等級は何に役立つか?
答:環境の腐食性を定量的に等級分けするもので、ISO 12944防護System設計の基礎入力であり、必要な塗層配套の総Film Thickness(DFT)と耐久性予測(例:高耐久≥15年はより高いDFTに対応)をDirect決定し、防錆選定を計算可能にします。
問:なぜ除錆はSa2.5まで求められるのか?
答:Sa2.5(GB/T 8923.1 / ISO 8501-1)は「非常に徹底したブラスト清理」であり、Surfaceに目視可能な油脂、スケール、錆がなく、わずかな色斑のみ残り、プライマーと基体の十分な付着を保証し、残留活錆が塗層を突き破るのを避けられます。重防錆ではほぼすべてSa2.5が要求されます。
問:塗層が破損するとなぜ「より早く錆びる」のか?
答:破損部から小面積の陽極が露出し、周囲の広大な塗層下のMetalが陰極となることで、「大陰極—小陽極」が形成され、局所電流Densityが大きく、孔食が急激に加速します。これが、放置せず速やかに補修すべき理由です。
問:陰極防護と防錆ペイントはどういう関係か?
答:両者は補完関係にあります。ジンクリッチプライマー(亜鉛犠牲)そのものが電気化学的陰極防護です;一般的な遮蔽または不動態化塗層は物理化学的バリアです。工事ではしばしば「ジンクリッチプライマー+遮蔽中塗り+Weather-Resistant性トップコート」を組み合わせ、多重防護とします。
問:温Humidity記録は防錆設計に本当に重要か?
答:非常に重要です。相対Humidityが臨界値(約60–70%)を超えると腐食が急増し、露点以下でのApplicationは塗膜の白化、付着力低下を招きます。ISO 12944が基体Temperatureを露点より3℃以上高くしてからApplicationすることを求めるのは、まさにこのメカニズムに基づいています。
問:なぜ孔食は全面腐食より危険か?
答:全面腐食は均一に減肉するため寿命予測が可能です;孔食は面積が小さく、隠蔽性があり、局所電流Densityが大きいため、短期間で板厚を食い破り構造失效を引き起こし得ますが、Surfaceは一見健全に見え、巡視で発見しにくいです。
問:錆の体積膨張はなぜ塗層を突き破れるのか?
答:錆の体積は鉄の約2–4倍であり、残留活錆が湿潤膨張・乾燥収縮の繰り返しで膨張し、上方の塗層に外向きの機械的応力を生じさせ、亀裂・剥離を招き、遮蔽を失效させ、腐食をさらに加速させて悪循環となります。
関連記事
- 帯錆塗装Surface処理:錆びの等級分けを具体的なSt2/St3現場処理工法に落とし込みます。
- Water-Basedエポキシジンクリッチプライマー:陰極防護の亜鉛犠牲メカニズムがいかにして腐食電気化学反応を遮断するかを理解します。
- ISO 12944 防錆塗装System選定ガイド:C1–CX環境等級で配套設計を駆動する完全な枠組み。
- 防錆ペイントの耐塩水噴霧試験:DIN EN ISO 9227 と GB/T 1771